
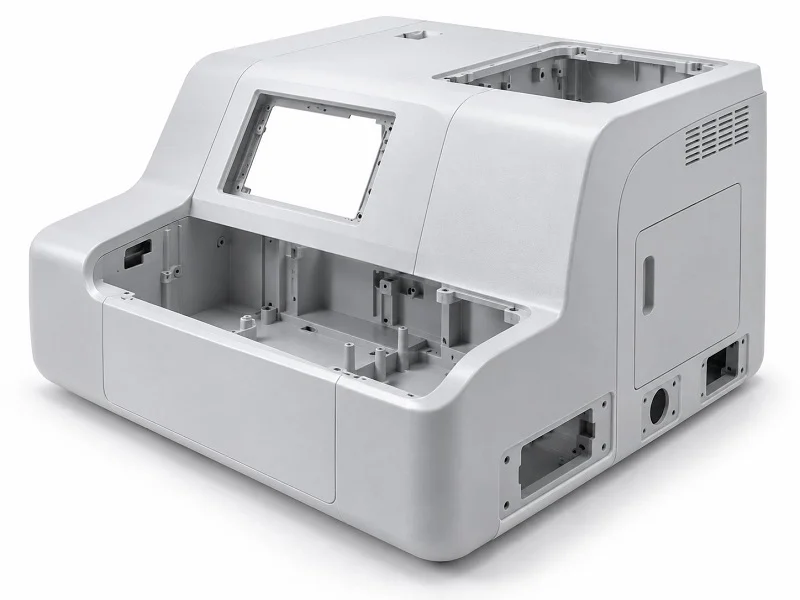
Injekzio bidezko moldeoa , termoformatua eta erreakzio-injekzio bidezko moldeoa (RIM) dira gailu mediko eramangarrien kaxa bat egiteko modu nagusiak. Materialei dagokienez, termoplastikoak aurkituko dituzu, hala nola PC, ABS, Kydex eta PVC, errendimendu handiko polimeroak, hala nola PEEK, poliuretanoa eta poli-DCPD, eta metalak ere bai, hala nola 316L altzairu herdoilgaitza, aluminioa eta titanioa. Gida honek aukera hauek alderatzen ditu iraunkortasunaren, erresistentzia kimikoaren, araudi-betetzearen, kostuaren eta ekoizpen-bolumenaren arabera. Zure hurrengo gailu medikoen kaxa-proiektua erabakitzen laguntzeko orientazio baliagarria jasoko duzu. Eskuko monitore baterako kaxa sendo bat edo eramangarri baterako maskor arin bat pentsatzen ari zaren ala ez, prozesuaren eta materialen nahasketa egokiak aldea eragiten du.
Baldintza kritikoak Gailu Mediko Eramangarrien Kutxa
Inpaktuen Iraunkortasuna eta Itxituraren Gainazaleko Akabera
Gailu mediko eramangarri baten kaxa batek benetako erabilera gogorra jasan behar du. Erorketa probak ohiko baldintza dira. Gailuak mahaietatik, gurditxoetatik edo eskuetatik erortzen dira. Kaxak barruko elektronika babestu behar du. Polikarbonatoak inpaktuarekiko erresistentzia hobea ematen du lan horretarako. Diagnostiko-fabrikatzaile batek akriliko estandarretik PC konposatu pertsonalizatu batera aldatu zuen. Horrek piezen akatsen % 40ko murrizketa ekarri zuen. Gainazaleko akabera berdin garrantzitsua da. Gailu medikoen kaxek A klaseko gainazal kosmetikoa behar dute. Horrek esan nahi du ez dagoela akats edo fluxu-lerro ikusgairik. Gainazalak itxura garbia eta profesionala izan behar du. Eguneroko erabileraren ondoriozko marradurak ere eutsi behar ditu. Gardentasun optikoa lagungarria da aplikazio mediko batzuetan. Leiho garden batek pantailak ikusteko aukera ematen die klinikoei. Polikarbonatoa bezalako materialak garden mantentzen dira gogorrak diren bitartean. Materialen aukeraketa onak inpaktuarekiko erresistentzia eta kalitate bisuala orekatzen ditu.
Erresistentzia kimikoa eta esterilizazioaren bateragarritasuna
Osasun-ingurunea gogorra da gailuentzat. Ospitale-mailako desinfektatzaileek produktu kimiko sendoak dituzte. Alkohola, lixiba eta hidrogeno peroxidoa ohikoak dira. Garbitzaile hauek material ahulak azkar desegiten dituzte. Itxitura batek esposizio errepikatua jasan behar du pitzatu edo puztu gabe. Esterilizazioak beste estres geruza bat gehitzen du. Gailu batzuk 134 °C-tan autoklabeatzen dira. Beste batzuek gamma erradiazioa edo etileno oxidoa jasaten dituzte. Ziklo bakoitzak materialak zer jasan dezakeen probatzen du. Junturek baldintza hauek gainditu behar dituzte. Itxitura-materialak gauza bera egin behar du. Bakterioen hazkundea benetako kezka da instalazio klinikoetan. Erresistentzia mikrobianoa behar dute biofilma geldiarazteko. Material onak aukeratzeak osasun-arloko infekzioak murrizten laguntzen du. Polikarbonatoak erresistentzia kimiko bikaina ematen die esterilizatzaileei. Gainera, dimentsio-egonkortasuna eskaintzen du tolerantzia estuetarako. Baldintza gogor horiei fidagarritasunez eutsi behar die. Higiene lehentasun nagusia da ingurune klinikoetan.
Arau-betetzea eta Ziurtagiriak
Betetzea arautzen dute arau zorrotzek. ISO 13485 arauak kalitate kudeaketa estandarra ezartzen du. FDAren gailuen erregistroa beharrezkoa da AEBetako merkatuetarako. UL 60601-1 arauak ekipamenduen segurtasun elektrikoa hartzen du barne. Arau hauek pazienteen segurtasuna bermatzeko daude. Produktuen segurtasun arauek ziurtatzen dute pieza hauek oinarrizko baldintzak betetzen dituztela. Biobateragarritasun probak ISO 10993 edo ISO 13732 arauen araberakoak dira. Inplanteezinak diren gainazalek proba hauek gainditu behar dituzte. Plastiko homologatu bat aukeratzeak denbora aurrezten du. Tresna medikoen karkasetan erabiltzen diren plastikoek baldintza hauek bete behar dituzte. Esperientziadun fabrikatzaile batekin hasieratik lan egiteak laguntzen du. Betetzen duten materialen bila gidatzen zaituzte. Infekzioen kontrol protokoloek bakterioen hazkundeari aurre egiten dioten piezak eskatzen dituzte. Ezarritako jarraibideei jarraitzeak gailuaren fidagarritasuna bermatzen du.
Injekzio moldeatzea Gailu Mediko Eramangarri baten Kutxa
Prozesuaren ikuspegi orokorra eta tresneriaren inguruko gogoetak
Injekzio bidezko moldekatzeak plastikozko pelletak urtzen ditu eta urtutakoa molde moldatu batera behartzen du. Plastikoa hozten da, moldea irekitzen da eta pieza erortzen da. Ziklo bakoitzak segundo batzuk besterik ez ditu irauten tresna martxan jartzen denean. Abiadura horrek moldekatzea aukerarik onena bihurtzen du gailu mediko eramangarri askoren kaxa egiteko.
Tresnak berak egiten du benetako lana. Altzairuzko moldeek 4-8 aste behar dituzte mozteko eta hamar milaka dolar balio dute, piezaren konplexutasunaren arabera. Programa medikoek urrats gehiago gehitzen dituzte: Instalazio Kalifikazioa, Eragiketa Kalifikazioa eta Errendimendu Kalifikazioa gainditu behar dira ekoizpena hasi aurretik. ISO 7 edo 8 klaseko espazioetan gela garbiko moldekatzeak hautsa eta zikinkeria kanpoan mantentzen ditu. Erretxinetik amaitutako piezarainoko lote osoaren jarraipena beharrezkoa da FDA 21 CFR 820 zatia eta ISO 13485 araudietarako.
Mota bereziek moldekatzeak egin ditzakeen gaitasunak zabaltzen dituzte. Mikromoldekatzeak pieza txiki eta zehatzak sortzen ditu. Txertatutako moldekatzeak plastikoa metalaren inguruan lotzen du. Gainmoldekatzeak helduleku leunak gehitzen ditu bigarren jaurtiketa batean. Silikonazko kautxu likidoaren moldekatzeak pieza malguak eta gorputzerako seguruak ematen ditu. Horma meheko moldekatzeak eskuzko kaxen pisua murrizten du. DFMren hasierako elkarrizketek mota egokia aukeratzen eta geroago aldaketa garestiak saihesten laguntzen dizute.
Ekoizpen-bolumenaren eta kostuaren arteko oreka
Zure tresneriaren aukeraketak kostua baldintzatzen du. Aluminiozko tresnek hasierako kostua % 30-60 murrizten dute altzairuzkoekin alderatuta, eta 1,000-10,000 jaurtiketa irauten dute. Hori proba-exekuzioetarako eta eraikuntza txikietarako balio du. Altzairuzko ekoizpen-tresnek hasieran kostu handiagoa dute, baina 100,000-1,000,000 pieza baino gehiago ematen dituzte pieza bakoitzeko kostu txikiagoan. Makinen tarifak 9-35 dolar orduko dira prentsa txikietan, eta 55 dolar baino gehiago orduko prentsa handietan.
| Tresneria Mota | Lead Time | Aurreko kostua | Ekoizpen-ahalmena |
| Aluminiozko tresneria | 2 – 6 aste | % 30-60 txikiagoa | 1,000-10,000 jaurtiketa |
| Altzairuzko ekoizpenerako tresneria | 8–20+ aste | Aldez aurretik inbertsio handiagoa | 100,000–1,000,000+ pieza |
Txiki-ertaineko itxituretarako, errentagarritasun-puntua normalean 3,000 eta 10,000 unitate artekoa da. Hortik behera, termoformatuaren tresneria merkeagoak irabazten du askotan. Hortik gora, moldeatzearen pieza bakoitzeko prezio baxuak hartzen du nagusitasuna. Itxitura eta panel handiak gutxitan dute zentzurik bolumen batean moldeatzeko. Hori gertatzen da tresneria eta prentsaren beharrak okerrera egiten dutelako pieza handiagoa bihurtzen den heinean.
Materialen aukeraketak piezaren kostua eta bolumenaren bideragarritasuna baldintzatzen ditu. PC eta PC/ABS nahasketek ABS baino gehiago balio dute, baina gailu medikoen itxiturek behar duten gogortasuna eta beroarekiko erresistentzia ematen dute. PP merkea da eta produktu kimikoei aurre egiten die, baina zurruntasun falta du doitasun-piezetarako. Eroaleak diren eta EMI babestutako plastikoek gehiago balio dute, baina babes-pieza bereizien beharra ezabatzen dute. Konpentsazio hauek garrantzi handiagoa dute erabilera medikoetan, iraunkortasunak eta arauek aldaketarako tarte gutxi uzten baitute. Materialak aukeratzerakoan biobateragarritasun-jarraibideak jarraitzeak, hala nola ISO 10993 araua, zure proiektua bide onetik mantentzen du.
thermoforming Gailu Mediko eramangarriaren kaxa
KYDEX eta PC xaflen termoformaketa
Termoformatzea plastikozko xafla lau batekin hasten da. Beroak xafla biguntzen du hondoratu arte, eta gero, hutsuneak edo presioak molde baten gainetik eramaten du. Pieza hozten da eta forma mantentzen da. Hori da dena. Ez da plastiko urturik injektatzen, eta ez da altzairuzko tresna garestirik moztu behar.
KYDEX eta polikarbonatoa dira hemen erabiltzen diren material nagusiak. KYDEXek suarekiko erresistentzia eta erresistentzia kimikoa eskaintzen ditu. PCak gardentasuna eta inpaktuarekiko erresistentzia eskaintzen ditu. Biak ondo eusten dute ingurune klinikoetan. KYDEX aukera bikaina da maiz garbitzen diren karkasetarako. PCak leiho bat edo estalki garden bat behar duzunean balio du. Xafla horietako edozeinekin egindako gailu mediko eramangarri baten karkasak kosmetika estandar zorrotzak bete ditzake, batez ere presio-moldaketarekin.
Presio bidezko formaketa da aurrerapausoa. Hutsean formaketak presio atmosferikoaren araberakoa da, 14.7 PSI inguru. Presio bidezko formaketak aire konprimitua gehitzen dio horri. Indar gehigarri honek plastikoa 0.020″-ko izkina estuetara bultzatzen du. Emaitza zorrotz eta xehea da, injekzio bidezko moldeaketaren kalitatearen antzekoa. Kasu askotan bigarren mailako pintura saltatu dezakezu.
Termoformazioak beharrezko material-propietateak dituzten produktuak egin ditzake, suarekiko erresistentzia edo EMI babesa barne. EMI babesa kezka nagusia da gailu medikoen fabrikatzaileentzat. Gailuek segurtasunez funtzionatzen dutela ziurtatzeko, diseinuan beharrezkoak diren forma konplexuak mantenduz, askotan plastikozko kaxetarako material berezia hautatzea eskatzen du. Termoformatze-prozesu batek xafla metalikoa edo beste material batzuk erabiltzen dituzten kaxetan, estrusioetan eta etxetresnetan aurkitzen diren diseinu-mugak murriztu ditzake.
Bolumen ertain-baxuetarako abantailak
Tresneriaren kostua abantaila handia da. Termoformatzeko tresneria 15 eta 2 dolar artean kostatzen da. Injekzio bidezko moldeatzeko tresneria askoz gehiago kostatzen da. Epea ere azkarra da, askotan 2-4 aste. Abiadura horrek garrantzia du merkatura iristeko lasterka zoazenean.
Termoformatzeak injekzio-moldaketa gainditzen du urtean 3,000-5,000 unitate baino gutxiagoko kostuan. Aluminiozko edo konpositezko tresnek alde bakarreko ingeniaritza-kostu handiak saihesten dituzte. Eraikuntza pilotu batean gailu mediko eramangarri baten kaxa edo diagnostiko-tresna espezifiko bat egiteko, kalkulu horrek balio du.
Malgutasuna ere nabarmentzen da. Diseinu aldaketak errazago kudeatzen dira. Molde bat doi dezakezu dirutza galdu gabe. Estalkietarako eta ekipamenduen karkasetarako gailu medikoen itxiturak ezin hobeto egokitzen dira modelo honetara. Plastikozko itxitura esteril pertsonalizatuek ere onura dute. Bolumen ertaineko ekoizpenak merkean mantentzen dira, eta pieza bakoitzeko kostua ez da lehertzen.
Diseinu-murrizketak eta akabera-aukerak
Termoformatzeak ezin ditu alde batera utzi arauak. Materiala mehetu egiten da forma konplexuetan. Izkin zorrotzek okerrera egiten dute egoera. Horma uniformeek eta erradio leunek laguntzen dute. Tapoi-lagunek lodiera kontrolatzen dute pieza sakonetan. Zirriborro-angeluak garrantzitsuak dira kentze garbia lortzeko. Gainazal testuratuek zirriborro gehiago behar dute. Sakonera-zabalera erlazioak kontserbadoreak izan behar dira. Ebakidurak eta doikuntzak zailak dira hemen. Askotan laguntza mekanikoak edo bigarren mailako eragiketak behar dituzte.
| Diseinu Murriztapena | Azalpena |
| Materialaren mehetzea | Forma konplexuen gainetik luzatzeak horma-lodiera irregularra eragiten du; horma uniformeek eta erradio leunek laguntzen dute |
| Zirriborro-angeluak | Pieza erraz kentzeko beharrezkoa; gainazal testuratuek zirriborro handiagoa behar dute |
| Sakonera-zabalera erlazioak | Zati sakonek funtzionatzen dute hobekien; barrunbe sakonek gehiegi mehetzeko arriskua dute. |
| trimming | Trokel bidezko ebaketa edo CNC bidezko ebaketa bidez kendutako brida gehigarria; diseinuak erremintaren tartea utzi behar du |
| Moldea eta gainazalaren ehundura | Aluminiozko moldeak bolumen handiko edo zehaztasun handiko lanetarako egokiak dira; ehundurek akatsak ezkutatzen dituzte, baina zirriborroa gehitzen dute. |
| Azpiko mozketak eta doikuntzak | Injekzio bidezko moldeoa baino gogorragoa; askotan laguntzak edo osteko formazio urratsak behar ditu |
Moldaketaren ondoren, pieza hoztu eta gogortu egiten da. Ondoren, mozketa eta akabera datoz. Kalitate-ikuskapenak egokitzapena, forma eta funtzioa egiaztatzen ditu. Gainazaleko hobekuntzak datoz ondoren. Materialen aukerak ABS, PETG, polikarbonatoa, poliestirenoa, PVC eta HDPEtik hasi eta TPO, TPE, Royalite, KYDEX eta Boltaron bezalako aukera aurreratuetaraino doaz. Bakoitzak propietate desberdinak eskaintzen ditu gailu medikoen karkasetarako.
Erreakzio-injekzio bidezko moldeoa Gailu Mediko Eramangarrien Kutxa
Prozesua eta (Poliuretanoa, Poli-DCPD) Materialak
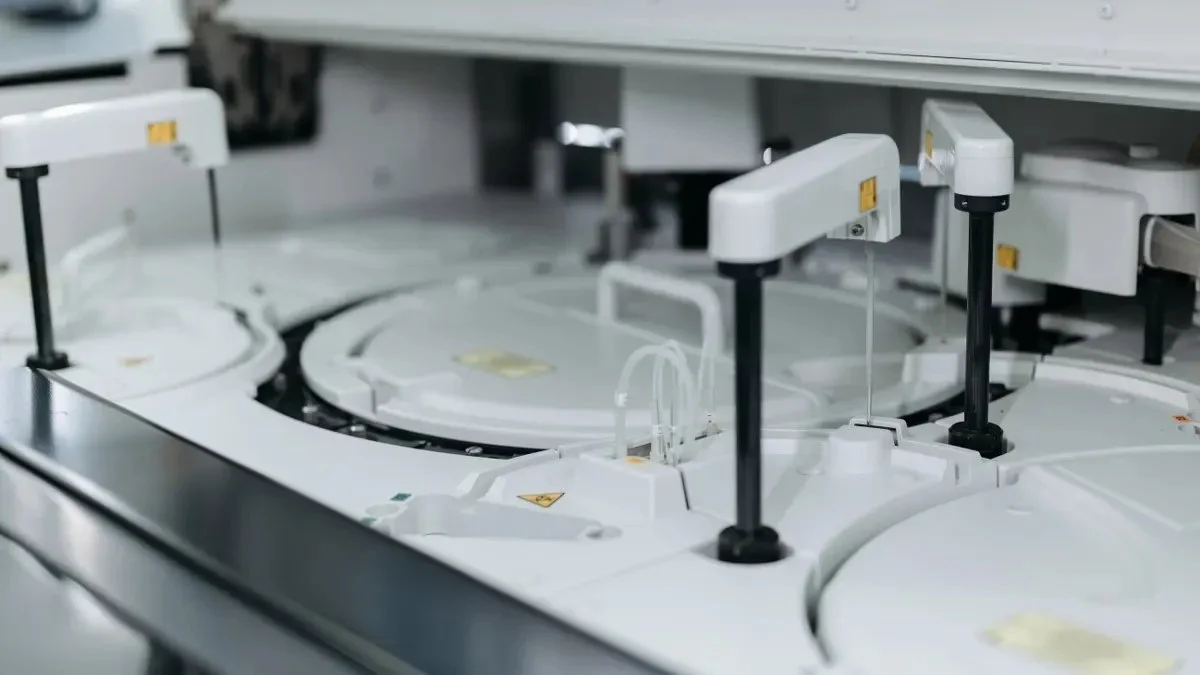
RIM ez da ohiko injekzio-moldeaketa bezalakoa. Bi likido-jario elkartzen dira nahasketa-buru batean. Presio baxuan molde batera jaurtitzen dira. Ondoren, erreakzionatu eta pieza solido bihurtzen dira. Ezer ez da urtzen. Kimikak egiten du lan guztia. Presio baxuko betegarri honek tresneriaren inguruko guztia aldatzen du. Moldeek askoz merkeagoak dira, ez baitute presio handiko plastikozko injekzioan sortzen diren indar gogorrei aurre egiten. Tresneria normalean 10 eta 50 dolar artekoa da, altzairuzko injekzio-tresnen kostuaren zati txiki bat.
Poliuretanoa eta poli-DCPD dira hemen erabiltzen diren bi material nagusiak. Poliuretanoak gogortasuna, malgutasuna eta erresistentzia handia ematen die produktu kimikoei eta urradurei. Poli-DCPD-ak inpaktu-erresistentzia bikaina ematen du, baita baldintza hotzetan ere. Bi materialek erraztasunez jasaten dituzte horma lodiak eta forma konplexuak. Kolorea eta ehundura ere ondo hartzen dituzte, beraz, amaitutako piezak askotan ez du pinturarik behar.
Abantailak pieza handi edo inpaktu kritikoetarako
Tamaina da RIMek distira egiten duen tokia. Prozesuak molde oso handiak bete ditzake presio hidrauliko handirik behar izan gabe. Horrek egokia egiten du tamaina handiko gailu medikoen karkasetarako. Pentsa irudi-sistemen estalkietan, gurdietan muntatutako karkasetan edo lurrean zutik dauden ekipamenduen maskorretan. Injekzio-moldeoak arazoak ditu piezekin. Prentsen tonajea eta tresneriaren kostuak kontrolik gabe daude. RIMek bi arazoak saihesten ditu.
Inpaktu-errendimendua da beste garaipen handia. RIMek kanpoko panel akatsik gabekoak egiten ditu ospitaleko gurdi astunetarako. Inpaktu kritikoen eta gailu mediko eramangarrien etxebizitzak onartzen ditu. Materialak kolpeak xurgatzen ditu pitzatu beharrean. Horrek garrantzia du erizain batek gurdi bat ate-marko baten kontra jotzen duenean goizeko 2etan. Abantaila nagusien artean hauek daude:
- Molde oso handiak maneiatzen dituen presio baxuko betegarria
- Gurditxo eta karkasa sendoetarako inpaktuarekiko erresistentzia bikaina
- Injekziozko moldeoa baino tresneria-kostu txikiagoa
- Moldetik zuzenean gainazaleko akabera ona
Noiz aukeratu RIM injekzio-moldaketaren gainetik
Bolumenak asko erabakitzen du hemen. RIMek ekoizpen-serie txiki-ertainak egiten ditu, gutxi gorabehera 500-10,000 unitatekoak. Tarte horren azpitik, termoformatzeak normalean kostuari dagokionez irabazten du. Tarte horren gainetik, injekzio bidezko moldeaketaren pieza bakoitzeko prezioa azkar jaisten da. Erdiko tartean, RIMek puntu gozo bat eskaintzen du. Pieza iraunkorrak lortzen dituzu sei zifrako tresneria-gasturik gabe.
Pieza geometriak ere erabakia baldintzatzen du. Pareta lodiek, marruskadura sakonek eta oinatz handiek RIMaren alde egiten dute. Erabilera kritikoa ere bai. Eskuko monitore-oskolak agian ez du beharrik. Ultrasoinu-gurdi mugikor batek ia ziur aski bai. Hitz egin zure fabrikatzailearekin lehenbailehen materialei eta molde-diseinuari buruz. Erabaki egokia zure bolumenaren, zure piezaren tamainaren eta ingurune klinikoaren zakartasunaren araberakoa da.
Gailu Mediko Eramangarrien Kaxa baten Mekanizazio Prozesuak
CNC Mekanizazioa eta 5 ardatzeko fresaketa
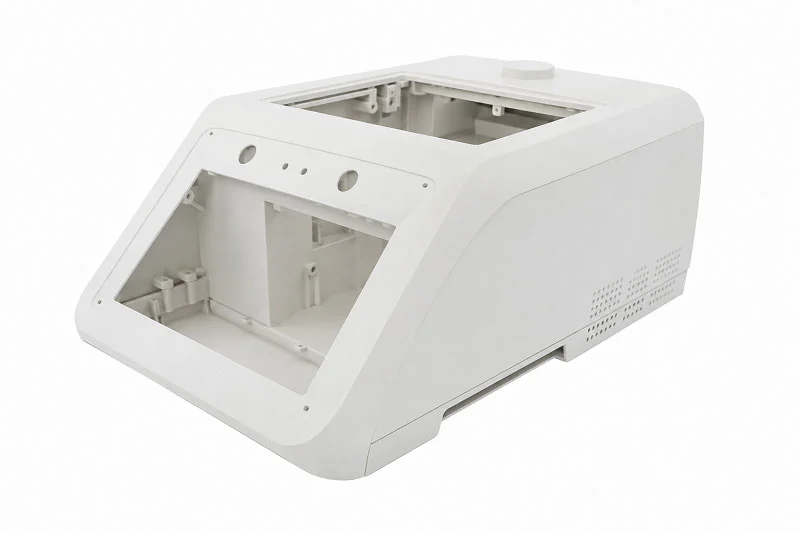
CNC mekanizazioak plastikozko edo metalezko bloke solidoetatik piezak zizelkatzen ditu. Biraka dabilen ebaketa-erreminta batek bide finko bat jarraitzen du eta materiala kentzen du forma diseinuarekin bat etorri arte. Prozesu honek tolerantzia estuak eta ezaugarri zehatzak ematen dizkizu.
Bost ardatzeko fresaketak gauzak urrats bat harago eramaten ditu. Erreminta eta pieza bost norabidetan mugitzen dira aldi berean. Gainazal kurbatuak, poltsikoak, zirrikituak eta 3D forma konplexuak konfigurazio bakarrean egiten dira. Ez duzu pieza mugitu beharrik. Honek asko laguntzen du gailu mediko eramangarri baten kaxa batean, muntatzeko zuloak, konektoreen irekidurak eta bero-hustugailuaren hegatsak alde desberdinetan behar baititu. Aluminiozko CNC mekanizazioak bikain funtzionatzen du hemen. Arina eta erraz mekanizatzen da.
Zenbakiek frogatzen dute. ±0.010 hazbeteko lautasunak IP65 edo IP67 zigilatzea ahalbidetzen du. ±0.005 hazbeteko posizio-kontrolak pantailak eta kontrolak lerrokatuta mantentzen ditu. Hormaren lodierak eta indargarriak IEC 60601-1 araudiaren araberako erorketa-probak gainditzen laguntzen dute. Baina kontuz ibili barrunbe sakonekin eta forma muturrekoekin. Tresna bereziak edo urrats gehigarriak behar izan ditzakete. DFMren hasierako berrikuspen batek arazo horiek detektatzen ditu.
NOBLEk CNC mekanizazio profesionala eskaintzen du bai prototipoak egiteko bai ekoizpenerako. Beren taldeak bezeroei diseinu akatsak saihesteko eta epeak laburtzeko laguntzen die.
Metalezko xafla fabrikazioa Soldadura
Xafla metalikoak xafla lauak dira hasieran. Laser bidezko ebaketak irekidura zehatzak egiten ditu pantailetarako eta konektoreetarako. CNC tolesturak panelak forma emanez tolesten ditu. Soldadurak dena elkarrekin eusten du. Emaitza itxitura sendo eta egonkorra da.
Prozesuak ordena argi bat jarraitzen du. Ingeniaritzaren berrikuspenak diseinua egiaztatzen du lehenik. Laser bidezko ebaketa, tolestura, soldadura eta gainazalaren akabera datoz ondoren. Txangak eta euskarriak bezalako hardwarea instalatzen da. Azken ikuskapen batek neurriak eta soldaduraren kalitatea egiaztatzen ditu. Urrats hauek ekipamendu mediko fidagarria ahalbidetzen dute.
Zergatik aukeratu xafla metalikoa? Aluminioak eta altzairu herdoilgaitzak egitura-erresistentzia eta dimentsio-egonkortasuna ematen dute. Hori garrantzitsua da kaxak elektronika sentikorra babesten duenean. Gainazal leunek garbiketa errazten dute. Horrek laguntzen du ingurune medikoetan. Ekoizpena ere ondo eskalatzen da. Hornitzaile on batek kalitatea koherentea mantentzen du prototipotik serie osoetaraino.
3D inprimaketa egiteko prototyping (SLA, SLS, FDM, DMLS)
3D inprimaketak piezak geruzaz geruza eraikitzen ditu. Ez da molderik behar. Oso ondo funtzionatzen du prototipoak egiteko eta serie laburretarako. Teknologia bakoitzak behar desberdinak asetzen ditu.
SLAk bereizmen ultra-altua ematen du. Geruzen altuera 0.025 mm-ra jaisten da. Bikaina da gardentasun optikoa behar duten piezetarako. SLSk ingeniaritza-mailako nylona erabiltzen du, euskarri-egiturarik gabe. FDMk 914 mm-ko pieza handiak maneiatzen ditu ULTEM bezalako termoplastiko industrialekin. DMLSk erresistentzia handiko metalezko piezak inprimatzen ditu ekipamendu eramangarri sendoetarako.
Kasu-azterketa batek SLA eta SLSz egindako diagnostiko-ekipo baten karkasa erakutsi zuen. Argi-gidak eta lerrokatze optikoko ezaugarriak zituen barnean. Piezak argitasun optikoa eta inpaktuarekiko erresistentzia lortu zituen eremuan erabiltzeko.
Zubi ekoizpena beste erabilera bat da. SLS inprimagailu trinkoek pieza funtzionalak egiten dituzte injekzio-tresnak eraikitzen diren bitartean. Horri esker, zure diseinua probatu eta findu dezakezu hilabeteak itxaron gabe. Aplikazio medikoetarako, abiadura horrek benetako aldea eragiten du.
NOBLEk mekanizazio gaitasun horiek guztiak biltzen ditu. Haien esperientziak zure proiektua prototipotik ekoizpenera modu eraginkorrean eramaten laguntzen du.
Gailu mediko eramangarrien itxitura baterako ohiko materialak
Ohiko Termoplastikoak
Gailu mediko eramangarri baten kaxarako plastiko egokia aukeratzea aukera bakoitzak zer egin dezakeen jakitearekin hasten da. Termoplastiko arrunt hauek erabilera mediko gehienak estaltzen dituzte, eta bakoitzak alde onak eta txarrak ditu, eta horiek ikastea merezi dute.
PC
Polikarbonatoak inpaktuarekiko erresistentzia handia eta gardentasun osoa ematen ditu. Desinfektatzaile indartsuei eutsi egiten die pitzatu gabe. Nahasketa horrek aukera bikaina bihurtzen du eskuzko monitoreetarako eta diagnostiko ekipoen karkasetarako.
ABS
ABSak gogortasuna, kostua eta moldeatzeko erraztasuna orekatzen ditu. Pintura eta ehundura ondo jasaten ditu. Kostu baxuko gailu mediko askok ABSa erabiltzen dute ULek onartutako materialek errendimendu gorena baino garrantzi handiagoa dutenean.
PVC
PVCak erresistentzia kimikoa eta suaren aurkako erresistentzia eskaintzen ditu prezio baxuan. Hodietan eta etxebizitza-pieza batzuetan agertzen da. Malgutasuna duen plastifikatzaile-kantitatearen araberakoa da.
PP
Polipropilenoak produktu kimikoei eta nekeari ondo eusten die. Merkea da eta erraz moldatzen da. Txanga biziek eta behin eta berriz tolesten diren piezek PP-ak egin dezakeenaren onura dute.
PE
Polietilenoak erresistentzia kimiko ona eta marruskadura txikia ematen ditu. Gainazal labainkorra edo hezetasunarekiko erresistentzia behar duten piezetarako balio du. HDPEak eta LDPEak zurruntasun behar desberdinak betetzen dituzte.
PS
Poliestirenoak gardentasun eta zurruntasun bikaina ematen du kostu baxuan. Ez du PC edo ABS-ren inpaktu-erresistentzia. Botatzeko edo tentsio gutxiko estalkiek batzuetan PS erabiltzen dute.
Kydex
Kydex suarekiko erresistentzia eta erresistentzia kimikoagatik nabarmentzen da. Akriliko-PVC nahasketa honek ospitaleko desinfektatzaileekin behin eta berriz garbitu ahal izateari eusten dio. Kydex xaflaz egindako gailu mediko eramangarrien estalki batek ondo funtzionatzen du termoformatzean. Kydex-ek marradurak eta inpaktuak ere jasaten ditu. Etengabe garbitzen diren kaxetarako, Kydex aukera ona da. Materialak ehundura eta kolorea ondo hartzen ditu, beraz, akabera duten piezen itxura profesionala du. Kydex-ek estalki, erretilu eta ekipamenduen kaxetarako bikaina da.
Errendimendu handiko polimeroak eta medikuntza-mailako metalak
Termoplastiko estandarrak nahikoak ez direnean, aukera aurreratu hauek sartzen dira. Gehiago kostatzen dira, baina behar den tokian emaitzak ematen dituzte.
PEEK
PEEK-ak muturreko tenperaturak eta produktu kimikoak jasaten ditu deskonposatu gabe. Purutasun handia eskaintzen du, kutsadura mugatzen duen gainazal ez-ioniko eta geldo batekin. Autoklabe, gamma edo EtO bidez esterilizatu daiteke deskonposatu gabe, beraz, PEEK tresna medikoen karkasa zorrotzetarako egokia da.
Poliuretano
Poliuretanoak gogortasuna, malgutasuna eta urradura-erresistentzia handia dakartza. Kolpeak ondo xurgatzen ditu. RIM prozesamenduak poliuretanoa gainazaleko akabera bikaina duten inpaktu-kritikoen kaxa handi bihurtzen du.
Poli-DCPD
Poli-DCPD-ak inpaktu-erresistentzia bikaina eskaintzen du, baita baldintza hotzetan ere. Horma lodiak eta forma konplexuak erraz maneiatzen ditu. Kolorea eta ehundura moldetik zuzenean datoz.
Altzairu herdoilgaitza 316L
316L altzairu herdoilgaitza nahiago da esterilizazio-ingurune gogorretarako. Bere oxido-geruza pasiboak korrosioari aurre egiten dio. Trakzio-erresistentzia 500-700 MPa-koa da, baina 8.0 g/cm³-tik gertu dagoen dentsitateak astunagoa egiten du diseinu eramangarrietarako.
titaniozko
Ti-6Al-4V titaniozko aleazioak erresistentzia-pisu erlazio bikaina eskaintzen du. Trakzio-erresistentzia 830-1100 MPa-ra iristen da, 4.4 g/cm³ inguruko dentsitatearekin. TiO2 geruza geldoak korrosioari aurre egiten dio. Goi-mailako karkasa eramangarriek titanioaren onurak lortzen dituzte pisua garrantzitsua denean.
Aluminum
6061 aluminiozko aleazioak 2.7 g/cm³-ko pisua baino ez du. Trakzio-erresistentzia 290-310 MPa-koa da. Anodizatuz gero, korrosioarekiko erresistentzia hobetzen da. EMI babes bikainak aluminioa aukera hobetsia bihurtzen du gailu eramangarrietarako.
Propietateak eta hautaketa irizpideak alderatzea
Gailu mediko eramangarri baten kaxarako materialen aukeraketak hainbat faktore orekatzen ditu. Dentsitateak eramangarritasuna eragiten du. Trakzio-erresistentziak iraunkortasuna zehazten du. Erresistentzia kimikoak esterilizazioaren biziraupena aurreikusten du. UL 94 sukoitasun-balorazioak garrantzitsuak dira pazienteen inguruneetan. ISO 10993 biobateragarritasunak pazienteekin kontaktuan dauden gainazalak hartzen ditu barne.
| Material | Dentsitatea | Trakzio indarra | Erresistentzia kimikoa | UL Sukoitasuna | Biobateragarritasun |
| PC | Behe- | High | Excellent | V-0 eskuragarri | ISO 10993 kalifikazioak |
| ABS | Behe- | Mugatzea | Ona | V-0 eskuragarri | ISO 10993 kalifikazioak |
| Kydex | Behe- | Mugatzea | Excellent | V-0 balorazioa | Eskuragarri dauden medikuntza-mailak |
| PEEK | Behe- | High | Excellent | V-0 balorazioa | USP klasea VI |
| Altzairu herdoilgaitza 316L | High | 500-700 MPa | Excellent | N / A | Inplante-mailako |
| Titanioa Ti-6Al-4V | Mugatzea | 830-1100 MPa | Excellent | N / A | Inplante-mailako |
| Aluminioa 6061 | Behe- | 290-310 MPa | Ona (anodizatua) | N / A | Medikuntzako kalifikazioak |
Polimerozko kaxetarako, UL 94 V-0 edo 5VA balorazioak dira ohiko helburuak. Materialaren aukeraketak kaxaren lodieran, saihetsetan eta aireztapen-ereduetan eragina du. Sukoitasun-helburu zehatza goiz berresteak azken orduko ordezkapenak saihesten ditu. Pazienteekin edo zaintzaileekin kontaktuan dauden gainazalek zitotoxikotasun, sentsibilizazio eta narritadura probak behar izan ditzakete ISO 10993 arauaren arabera. Kaxaren pinturak, etiketak eta itsasgarriak gainazal gisa hartzen dira kontuan, ez oinarrizko erretxina bakarrik. Sortu materialen erregistro bat, ukipen-puntu guztiak proba bateragarriekin lotzen dituena. Dokumentatu akaberak, itsasgarriak eta substratuak auditoreek jarrai dezaketen materialen zerrenda batean. Identifikatu pazienteentzako kontaktu motak, garbiketa-agenteak, sarrera-baldintzak eta zerbitzurako sarbidea goiz. Ondoren, mapatu IEC 60601, ISO 10993, IP helburuak eta UL 94 arauekin. Aukeratu sukoitasun eta biobateragarritasun datu ezagunak dituzten erretxinak, estaldurak eta juntura. Berretsi kolore eta ehunduraren erabilgarritasuna maila horietarako. Jarraibide hauek jarraituz, zure osasun-gailua arauzko onarpenerako bidean mantentzen da.
Gailu Mediko Eramangarri baten Kaxa Diseinatzeko Kontuan Hartzekoak
Hormaren lodiera, zirriborro-angeluak eta saihetsak
Diseinu-arau onak hormaren lodierarekin hasten dira. Horma berdina mantentzen bada, uzkurdura uniformea mantentzen da pieza osoan. Horrek hondoratze-markak, barruko hutsuneak eta deformazioak saihesten ditu. Saiatu 1.5 mm-tik 3.0 mm-ra bitarteko tartea hartzen, eta aldea % 25etik behera mantendu. Hori ondo egiten duzunean, % 40ra arte murriztu ditzakezu bazterketa kosmetikoak eta % 20-30 bizkortu ziklo-denborak.
Zirriborro angeluak berdin garrantzitsuak dira. Alde bakoitzeko gutxienez 1-2 gradu izateak pieza garbi ateratzen uzten du. Gainazal testuratuek 3-5 gradu behar dituzte. Ezaugarri sakonagoek zirriborro gehiago behar dute, beraz, hazbete bateko sakonerako ezaugarri batek 1-2 gradu behar izan ditzake lodieraren arabera. Hau saltatu eta arrastatze-markak, kanporatze-akatsak eta erremintaren kalteak izateko arriskua duzu.
Saihetsek zurruntasuna gehitzen dute horma lodirik gabe. Mantendu saihetsen lodiera ohiko hormaren % 50-60an, hondoratze-markak saihesteko. Mugatu saihetsen altuera hormaren 2.5 aldiz handiagoa izatera, eta utzi saihetsen arteko tartea hormaren bi edo hiru aldiz handiagoa. Gehitu 0.25T-0.5T-ko oinarri-lerro bat, eta eman saihets bakoitzari gutxienez 0.5 graduko inflexio-tartea alde bakoitzeko.
| Parametroa | Gomendioa | Arrazoia |
| Hormaren lodiera nominala | 1.5–3.0 mm, uniformea | Deformazioak eta hutsuneak saihesten ditu |
| Zirriborro-angelua | 1–2° alde bakoitzeko; 3°+ testuratua | Askapen garbia, urradurarik gabe |
| Saihetsaren lodiera | Hormaren % 50-60 | Harraska-markak saihesten ditu |
Muntaketa Ezaugarriak, Zigilatzea eta Juntak
Zigilatzeak erabakitzen du zure itxitura klinika-solairuan sartuko den ala ez. Junta-kanal jarraituek konpresioa uniformea mantentzen dute eta estutzea saihesten dute. Silikonazko eta EPDM aukera ohikoenak dira, konpresio-ezarpenari eta garbiketa-produktu kimikoei aurre egiten dietelako. Eraiki juntura-ezaugarria itxituraren forman bertan, eta gero egiaztatu presio-diferentzialaren eta fluoreszentzia-ihesen probarekin.
Portuek eta ateek ere arreta behar dute. Poltsiko hondoratuek kargatzeko portuek eta datu konektoreak babesten dituzte, eta sarraila-indar egonkorrak ateak zigilatuta mantentzen ditu. Probatu lokarriak eta bisagrak zikloak kaleratu aurretik. Ezarri IP sailkapen errealista bat benetako garbiketa eta zipriztinen arriskuetan oinarrituta, ez marketin-nahietan. Junturei dagokienez, junturak gainjartzeak, juntura eroaleekin, isuriak murrizten ditu, eta antena-eremuak metalezko koskaetatik urrun egon behar dira.
DFMren jardunbide egokiak injekzio bidezko moldeorako, termoformaturako eta RIMrako
Prozesu bakoitzak bere diseinu arauak ditu. Injekzio bidezko moldeorako, erabili nukleo-barrunbe ikuspegia moldean saihets sakonak saihesteko. Horrek aireztapena, kanporatzea eta akabera errazten ditu. Buruko estalkiak hormaren lodieraren % 60tik behera egon behar dira, barrualdean eta kanpoaldean 0.5-1 graduko zirriborroarekin.
Termoformatzeak erradio leunak eta sakonera-zabalera erlazio zainduak saritzen ditu. Materiala mehetzen da izkin zorrotzetan, beraz, horma eta tapoi uniformeek lodiera berdina mantentzen laguntzen dute. RIMek erraz kudeatzen ditu horma lodiak eta marruskadura sakonak, eta hori egokia da karkasa handi eta inpaktu kritikoetarako. Ekarri zure fabrikatzailea goiz. DFM berrikuspen azkar batek arazoak detektatzen ditu tresneria hasi aurretik, eta horrek denbora eta dirua aurrezten ditu edozein osasun-produktu programatan.
NOBLE: Zure bazkidea Gailu Mediko Eramangarrien Karkasen Fabrikazioa

Fabrikazio-gaitasun integralak
NOBLEk prozesu nagusi guztiak leku bakarrean kudeatzen ditu. Injekzio bidezko moldeoa, termoformatua, RIM, CNC mekanizazioa, xafla metalikoaren lana eta 3D inprimaketa, guztiak etxean bertan egiten dira. Zure piezak ez dira inoiz saltzaile ezberdinen artean bidaiatzen. Talde bakarra arduratzen da eraikuntza osoaren gainean. Horrek bidalketa-atzerapenak murrizten ditu eta denak hizketan mantentzen ditu. Akabera-lanak, hala nola anodizatzea, granulazio-leherketa eta hauts-estaldura medikoa, ere hemen egiten dira. Beraz, zure gailu mediko eramangarriaren kaxa lehengaitik pieza amaitura doa eraikinetik irten gabe.
Barruti hori oso garrantzitsua da gailu medikoen fabrikaziorako. Eskuko monitore batek aluminiozko aurrealde mekanizatua duen oskola moldeatua behar izan dezake. Gurditxoan muntatutako unitate batek RIM karkasa bat erabil dezake xafla metalikozko euskarriekin. NOBLEk biak zaintzen ditu kanpoko hornitzaileekin arazoak izan gabe. Emaitza eskualdatze gutxiago, atzerapen gutxiago eta erantzukizun hobea da.
Kalitate Ziurtagiriak (ISO 9001:2015, ISO 13485:2016)
Kalitate sistemek bereizten dituzte fabrikatzaile serioak gainerakoetatik. NOBLEk ISO 9001:2015 du kalitate kudeaketarako eta ISO 13485:2016 gailu medikoetarako. Hauek ez dira horman itsatsitako plakak soilik. Prozesu ikuskatuak, trazabilitate osoa eta zure arauzko aurkezpenak babesten dituzten paperak esan nahi dute. Auditore batek materialen ziurtagiriak edo prozesuen erregistroak eskatzen dituenean, dokumentuak hor daude.
Hau da garrantzitsuena aplikazio medikoetako kalitate-kontrolerako. Lote guztiak jarraitzen dira. Prozesu guztiak egiaztatzen dira. Osasun-arloko bezeroentzat, trazabilitate horrek konfiantza sortzen du. FDAren gailuen erregistroa bizkortzen du, eta UL 60601-1 eskakizunak betetzen laguntzen dizu erregistroen bila ibili gabe. Arauen betetzea lan-fluxuaren ohiko zati bihurtzen da, ez azken orduko izua.
Diseinutik Muntaketara: Zerbitzu Osoko Ikuspegia
NOBLEk ez du fabrikatzen bakarrik. Taldeak garapen-ziklo osoa kudeatzen du. Honela funtzionatzen du:
- Proiektu-kudeatzaile dedikatu batek zure itxitura hasieratik amaierara arte zaintzen du, denbora-lerroa, aurrekontua eta komunikazioa kudeatuz, FDA eta ISO eskakizunak betez.
- DFM laguntza eta prototipoak lehenesten dira, beraz, diseinu arazoak tresneria hasi aurretik detektatzen dira.
- Ekoizpena eta muntaketa datoz ondoren, metalaren eta plastikoaren prozesamendua etxean bertan kudeatzen delarik.
Kontaktu puntu bakar horrek benetako aldea eragiten du. Ez zaude hiru saltzaileren eguneratzeen atzetik. Pertsona batek daki non dagoen zure proiektua. Epeak estuak diren aplikazio medikoetarako, argitasun horrek asteak aurrezten ditu. Zure gailu mediko eramangarriaren kaxak proba pilotu baterako termoformatu behar duen edo ekoizpen osorako injekzio bidezko moldeoa behar duen, NOBLE zurekin batera eskalatzen da. Helburua ez dira piezak bakarrik. Kalitate handiko osagai medikoak garaiz entregatzea da, hori frogatzen duen dokumentazioarekin.
Injekzio-moldeaketa pieza asko egiteko egokiena da. Termoformatzeak emaitza azkarrak ematen ditu bolumen txikian. RIMek diseinu handietan edo inpaktu kritikoetan lan egiten du. Prozesu bakoitzak bere eginkizuna du gailu mediko eramangarrien itxituren merkatuan.
Materialak aukeratzerakoan, erresistentzia kimikoa, biobateragarritasuna eta behar estetikoak orekatu behar dituzu. I. Klaseko erabilera mediko gehienetarako, UL 94 V-0 eta ISO 10993 gainazaleko akabera duen PC bat aukera dezakezu, kostu handirik gabe errendimendu fidagarria eskaintzen duena. Biobateragarritasun mailak gehiegi zehazteak gastu gehigarria gehitzen du.
Lan egin fabrikatzaile ziurtatu batekin hasieratik. Haien DFM laguntzak diseinu arazoak aurkitzen ditu tresneria hasi aurretik. Ziurtagiria amaieran konpontzea arriskutsua da. Denbora aurrezten duzu eta arazo garestiak saihesten dituzu. Jarri harremanetan NOBLE taldearekin bideragarritasun berrikuspen edo aurrekontu bat lortzeko. Zure hurrengo osasun-proiektua kontzeptutik ekoizpenera laguntzen dugu.
Gailu Mediko Eramangarrien Kaxa Maiz Egiten diren Galderak
Zein prozesuk egokitzen du urtean 2,000 unitateko gailu mediko eramangarri baten kaxa bat?
Termoformazioak normalean irabazten du bolumen horretan. Tresneria 15-2 dolar kostatzen da, eta 2-4 aste behar dira amaitzeko. Injekzio-moldaketak unitate gehiago behar ditu amortizatzeko, 3,000-10,000 inguru. RIMek ere tarte horretan lan egiten du, baina bere tresneria termoformatuarena baino garestiagoa da.
Nola aukeratu polikarbonatoaren eta ABSaren artean etxebizitza bat egiteko?
Polikarbonatoak inpaktu-erresistentzia eta erresistentzia kimiko hobea ematen du. ABSak merkeagoa da eta erraz moldatzen da. Asko garbitu behar den gailu mediko eramangarri baten karkasa batentzat, PCa da aukera seguruagoa. ABSak ondo funtzionatzen du UL onespena gogortasun gorena baino garrantzitsuagoa denean.
ISO 10993 probak behar al ditu nire itxiturak?
Pazienteekin edo zaintzaileekin kontaktuan dauden gainazalek bakarrik behar dute. Horrek pinturak, etiketak eta itsasgarriak barne hartzen ditu, ez bakarrik oinarrizko erretxina. Sortu materialen erregistro bat aldez aurretik. Lotu ukipen-puntu bakoitza bere proba bateragarriarekin, eta berretsi datuak tresneria hasi aurretik.
Zein horma-lodiera izan behar dut helburu?
Saiatu 1.5 mm-tik 3.0 mm-ra bitarteko lodiera hartzen, eta mantendu aldakuntza % 25etik behera. Horma uniformeek hondoratze-markak eta deformazioak saihesten dituzte. Saihetsak horma nominalaren % 50-60an mantendu behar dira. Nahasketa horrek kosmetika-errefusak murrizten ditu eta ziklo-denborak bizkortzen ditu.
RIMek gurditxo batean muntatutako kaxa handi bat kudea al dezake?
Bai. RIMek molde oso handiak betetzen ditu presio baxuan, beraz, prentsa-tona kudeagarria da. Poliuretanoak eta poli-DCPD-ak ondo xurgatzen dituzte kolpeak. Horrek RIM oso egokia bihurtzen du 500-10,000 unitateko talka kritikoetarako.
Nahikoa al da 3D inprimaketa ekoizpen piezentzat?
Ez da serie osoetarako, baina zubi-lana egiten du. SLS eta SLA-k pieza funtzionalak egiten dituzte injekzio-tresnak eraikitzen diren bitartean. DMLS-k metalezko prototipoak kudeatzen ditu. Proba pilotuetan gailu mediko eramangarri baten kaxa bat egiteko, gehigarrizko fabrikazioak hilabeteak itxaron behar izatea aurrezten du.
Zein zirriborro-angeluk mantentzen ditu piezak garbi askatzen?
Gainazal leunak lortzeko, erabili alde bakoitzeko 1-2 gradu. Gainazal testuratuek 3-5 gradu behar dituzte. Hau ez egitean, arrastatze-markak, kanporatze-akatsak eta tresnaren kalteak gerta daitezke. Ezaugarri sakonagoek zirriborro gehiago behar dute, lodieran oinarrituta.
Zergatik da garrantzitsua ziurtagiria fabrikatzaile bat aukeratzerakoan?
ISO 13485:2016 arauak prozesu ikuskatuak eta trazabilitate osoa esan nahi du. Dokumentazio horrek zure FDA erregistroa eta UL 60601-1 aurkezpenak babesten ditu. Ziurtagiridun bazkide batek DFM prozesuan zehar detektatzen ditu betetze-hutsuneak, ez tresneria egin ondoren. Horrek denbora eta dirua aurrezten ditu.







