
Plataforma optikoak teknologia modernoaren heroi ezkutuak dira. Erdieroaleen litografia, aeroespazioko irudigintza eta laser sistemak posible egiten dituzte. Plataforma hauek ezinbestekoak dira zehaztasuna garrantzitsuena den inguruneetan. Plataforma optikoen mekanizazioa oinarri zurrun eta egonkorrak arretaz egitea da. Oinarri hauek piezak lerrokatze perfektuan eusten dituzte. Deslerrokatze txiki batek ere, mikra bateko desoreka besterik ez, sistemaren errendimendua hondatu dezake. 2026an, merkatu globala 26 milioi dolar baino gehiagoko balioa zuen. Urtero % 11.2 hazten ari da. Gida honek prozesu osoan zehar gidatuko zaitu, materialak aukeratzetik azken egiaztapenetaraino. CNC mekanizazio gida honek CNC fresaketa , artezketa, elektroerosioa eta laser bidezko ebaketa azaltzen ditu . Zehaztasun estandarrak, metaletatik akrilikorainoko materialen aukerak eta bazkide egokia nola aukeratu jorratzen ditugu. Teknika eta material onek aldea eragiten dute. Horrek sistemaren errendimendu fidagarria dakar. Ikuspegi egokiak denbora eta dirua aurrezten ditu.
Ikuspegi orokorra Plataforma Optikoen Mekanizazioa
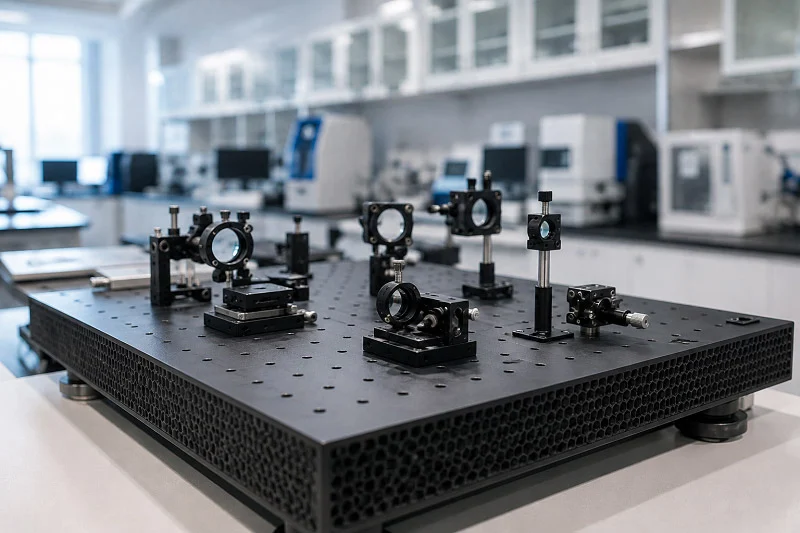
Pentsa ezazu plataforma optiko bat etxe baten oinarria bezala. Sistema orok oinarri sendo bat behar du. Oinarri honek lenteak, ispiluak eta sentsoreak lerrokatuta mantentzen ditu. Hori gabe, piezarik onenek ere ezin dute elkarrekin funtzionatu.
Plataforma optikoak eta haien aplikazioak definitzea
Zer balio du plataforma optiko gisa
Plataforma piezak lekuan eusten dituen edozein egitura zurrun da. Pieza horien artean daude lenteak, ispiluak, laserrak eta detektagailuak. Plataformak tolestu eta bihurritu egin behar du. Beroa eta hotza ere jasan behar ditu forma aldatu gabe.
Ohiko motak hauek dira: ogi-oholak, mahaiak eta muntaketa-plakak. Ogi-oholek zulo haridunak dituzte piezak lotzeko. Mahaiak handiagoak eta astunagoak dira. Dardara murrizten duten ezaugarriak dituzte. Muntaketa-plakek multzo txikiagoak eusten dituzte.
Ezaugarri nagusia egonkortasuna da. Plataforma ezin da pisuaren pean tolestu. Ezin du forma aldatu tenperatura aldaketekin. Egonkortasun hori materialaren aukeraketatik eta egiteko modutik dator.
Industria nagusiak eta erabilera kasuak
Plataformak goi-mailako teknologiako arlo askotan agertzen dira. Erdieroaleen fabrikazioak litografia makinetan erabiltzen ditu. Makina hauek zirkuitu txikiak inprimatzen dituzte siliziozko obleetan. Plataformak oblea nanometro gutxitan egonkor eutsi behar du. Edozein mugimenduk txipa hondatzen du.
Aireko irudien sistemek ere plataforma hauetan oinarritzen dira. Sateliteek kamerak eta teleskopioak eusteko erabiltzen dituzte. Plataformak jaurtiketaren dardarak jasan behar ditu. Bero eta hotz handietan ere funtzionatu behar du. Laser sistemek ere oinarri egonkorrak behar dituzte. Laser medikoek, ebaketa-tresnek eta ikerketa-laserrek guztiek behar dituzte.
Ikerketa laborategiek mahaiak erabiltzen dituzte egunero. Fisikariek eta ingeniariek esperimentuak eraikitzen dituzte horien gainean. Mahai hauek ideia berriak probatzen dituzte. Konputazio kuantikotik hasi eta zuntz optikora arte, plataformak garrantzia du. Plataforma hauek askotan CNC ekipamendua behar dute. Horrek zehaztasuna eta errepikagarritasuna bermatzen ditu.
Zergatik den zehaztasuna negoziaezina
Lautasunaren eragina errendimendu optikoan
Lautasuna da neurririk garrantzitsuena. Gainazal lau batek argi-izpiak zuzen bidaiatzen uzten ditu. Gainazala irregularra bada, izpiak tolesten edo sakabanatzen dira. Horrek seinale-galera eta neurketa-erroreak eragiten ditu.
Imajinatu mahai baten gainetik mugitzen den laser izpi bat. Izpia hainbat ispilutan errebotatzen du. Ispilu bakoitza plataformaren gainean dago. Plataforma laua ez bada, ispiluak apur bat okertzen dira. Orduan, izpiak bere helburua galtzen du. Sistemaren errendimendua jaisten da. Zehaztasuna galtzen da.
Tolerantziak oso estuak dira. Lautasuna askotan 0.005 mm-ko tartean egon behar da 300 mm-tik gora. Hori giza ile baten zabaleraren bosten bat da gutxi gorabehera. Hori lortzeko, fabrikazio-kontrol zaindua behar da. Mekanizazio-prozesuko urrats bakoitza garrantzitsua da. CNC makinek zehaztasun-maila hori mantentzen laguntzen dute.
Mekanizazio txarraren ondorio errealak
Mekanizazio eskasak arazo errealak sortzen ditu. Erdieroaleen fabrikazioan, plataforma txar batek obleak hondatzen ditu. Oblea bakoitzak milaka dolar balio du. Deslerrokatze bakar batek lote oso bat alferrik galtzen du.
Aire eta espazioan, plataforma huts batek misio hutsala esan nahi du. Sateliteak ezin dira orbitan finkatu. Plataformak lehenengoan primeran funtzionatu behar du. Laser medikoen sistemek ere zehaztasuna eskatzen dute. Gaizki lerrokatutako izpi batek paziente bat mindu dezake.
Mekanizazio txarraren kostua dirua baino haratago doa. Denbora galdua, ospe kaltetua eta segurtasun arriskuak barne hartzen ditu. Gida honek arazo hauek saihesteko balioko dizu. Baldintzak ulertuz, ikuspegi egokia aukeratu dezakezu. Prozesu egokiak porrot garestietatik salbatzen zaitu. Gida honek nola egin ondo erakusten dizu.
Plataforma Optikoen Mekanizaziorako Egokiak diren Prozesuak
Plataforma optikoen mekanizaziorako ikuspegi egokiak sekuentzia argi bat jarraitzen du. Urrats bakoitzak materiala modu kontrolatuan kentzen du. Horrek tentsioaren metaketa eragozten du eta tolerantzia estuak bermatzen ditu. CNC mekanizazio gida honek jakin behar dituzun metodo nagusiak biltzen ditu.
CNC Fresatzeko Teknikak
CNC fresaketa da plataformak moldatzeko metodo nagusia. CNC ekipamenduaren aukera piezaren geometriaren eta behar den zehaztasunaren araberakoa da.
3 ardatzekoa vs. 5-Ardatz Mekanizazioa
3 ardatzeko CNC makina bat X, Y eta Z norabideetan zehar mugitzen da. Gainazal lauetarako eta forma sinpleetarako ondo funtzionatzen du. Plataforma gehienek goialde lauak eta muntatzeko zuloak dituzte. 3 ardatzeko makina batek eraginkortasunez kudeatzen ditu hauek. Gainera, kostu-eraginkorra da.
5 ardatzeko CNC makina batek bi biraketa-ardatz gehitzen ditu. Horri esker, erreminta edozein angelutatik hurbil daiteke. Ezaugarri angeludun plataforma konplexuek 5 ardatzeko mekanizazioaren onura dute. Birposizionamendutik eratorritako akatsak murrizten ditu. Tolerantzia estuetarako, 5 ardatzeko makinek behar duzun zehaztasuna eskaintzen dute.
2.5 ardatzeko mekanizazioa ere badago. Honek zulatzeko eta poltsikoak egiteko balio du. Plataforma askok 2.5 ardatzeko lana erabiltzen dute zulo-ereduetarako.
Hasierako Geometria eta Lautasuna Lortzea
Mekanizazio zakarrak material gehiena kentzen du. Horrela, pieza azken formara hurbiltzen da. Erdi-akaberak tresna finagoak eta ebaki txikiagoak erabiltzen ditu. Horrek gainazala prestatzen du azken paserako.
Gainazala sortzeko prozesuak metodo frogatu bat jarraitzen du. Lehenik eta behin, definitu gainazala CAM softwarean CAD eredu, ekuazio edo puntu hodei bat erabiliz. Sortu materiala kentzeko tresna-bide azkar bat, pieza hutsa ia forma garbi batera zimurtzeko. Exekutatu hau CNC artezteko makina batean.
Ondoren, artezketa zakarra eta fina datoz. Erabili bola-erreminta bat gainazala artezteko, behetik hasita eta gorantz eginez. Neurtu pieza metrologia-sistema batean eta erabili errore-mapa zuzenketa-erreminta-bideak sortzeko. Errepikatu gainazaleko errorea onargarria izan arte. Ondoren, aldatu ale finagoko bola-erreminta batera eta errepikatu neurketa bidezko zuzenketa-ziklo bera artezketa finetarako. Horrek zehaztasuna bermatzen du azken geometrian.
Zirkuitu itxiko prozesu honek CNC makina zehaztasun-tresna bihurtzen du. Makinak bere akatsak zuzentzen ditu benetako datuetan oinarrituta. CNC mekanizazio-gida hau jarraitzeak emaitza egokiak lortzen lagunduko dizu.
Mekanizazio Metodo Aurreratuak
Ezaugarri batzuek fresatzeaz gaindiko prozesu espezializatuak behar dituzte.
Zehaztasun CNC artezketa eta Lapping
Zehaztasun handiko artezketak gurpil urratzaileak erabiltzen ditu material kantitate txikiak kentzeko. CNC artezketa makinek gainazal oso lauak sortzen dituzte mekanizazio aplikazioetarako. Plataformetarako, artezketa askotan lautasuna lortzeko azken urratsa da. Lapeatzeak urratzaile solte bat erabiltzen du piezaren eta plaka lau baten artean. Tolerantzia are estuagoak lortzen ditu. Prozesua motela da, baina zehaztasun handia eskaintzen du.
Artezketaren ondoren, irekidura azpiko leuntzea jarraitzen du. Leundu leundutako gainazal fin-finak irekidura azpiko leuntze teknikak erabiliz. Erabili barneko zundaketa kentzeko funtzioa kalkulatzeko eta zuzenketa gehiago gidatzeko. Horrek gainazala fintzen du kalitate handiko emaitzak lortzeko.
EDM eta Laser Mekanizazioa Ezaugarri Konplexuetarako
EDM-k txinparta elektrikoak erabiltzen ditu materiala higatzeko. Metal gogorrentzat eta forma konplexuentzat ondo funtzionatzen du. EDM-k fresatzeak lortu ezin dituen ezaugarriak sortzen ditu, hala nola mikrokanalak edo izkin estuekin zirrikitu sakonak.
Laser bidezko mekanizazioak izpi fokatu bat erabiltzen du materiala mozteko. Zulo txikietarako, eredu finetarako eta ezaugarri korapilatsuetarako bikaina da. Bai elektrohigadura bidezko mekanizazioa bai laser bidezko mekanizazioa balio handiko gehigarriak dira CNC mekanizazio prozesuan. Fresatzeak atzean uzten dituen xehetasunak kudeatzen dituzte.
Azalera amaitzea eta tratamendua
Azken gainazalaren kalitateak geometria bezainbesteko garrantzia du. Gainazal zakar batek argia barreiatzen du eta kutsatzaileak harrapatzen ditu.
Leuntzea gardentasun optikoa lortzeko
Leuntzeak ehotzean utzitako gailur mikroskopikoak kentzen ditu. Gainazal leun eta ispilu-antzeko bat sortzen du. Hau ezinbestekoa da argia islatzen duten edo bide optikoetan dauden plataformetarako. Leuntzeko prozesua kontrolatu behar da akats berriak ez agertzeko. Erabili presio eta urratzaile-tamaina koherenteak. Neurtu gainazala aldizka aurrerapena jarraitzeko.
Iraunkortasunerako estaldurak eta anodizatzea
Estaldurak plataforma higaduratik eta korrosiotik babesten du. Aluminioa anodizatzea ohiko tratamendua da. Gainazal gogor eta islatzailerik gabekoa sortzen du. Horrek argi galdua murrizten du eta ekipamendu optikoen errendimendua hobetzen du.
Emaitza onenak lortzeko, jarraitu jarraibide hauek:
- Ale-egitura findua (ASTM E112 6. maila edo finagoa) poroen garapen uniformea sustatzeko
- Gainazalaren akabera Ra ≤ 0.4 μm-ko batez besteko zimurtasunarekin, oxidoaren uniformetasun hobea lortzeko
- Oxidoen eraketa koherentea lortzeko, anodizatze-bainuaren kimika kontrolatua
- Saihestu koloratzaile organikoak; erabili tratamendu gardenak edo ez-organikoak lurrunkorren atxikipena murrizteko.
- Nikel azetatoaren zigilatzea hezetasunak eragindako desortzioa arintzeko
- Anodazio osteko labekatzea, atxikitako hezetasuna eta lurrunkorrak kentzeko
- Ingurune termiko altuetarako estaldura alternatibo trinkoen aplikazioa (sol-gel, nikel elektrolitikoa edo Acktar)
Urrats hauek estaldurak denboran zehar ondo funtzionatzea bermatzen dute. Plataforma egonkorra eta fidagarria izaten jarraitzen du.
Plataforma Optikoen Mekanizaziorako Zehaztasun Baldintzak
Plataforma optikoak egiteko zehaztasuna da gakoa. Zenbakiak oso zorrotzak dira. Zure begietarako perfektua den plataforma batek proba garrantzitsu guztiak huts egin ditzake. Atal honek jakin behar dituzun zehaztapen zehatzak azaltzen ditu, nola egiaztatu eta zergatik diren garrantzitsuak zure azken sistemarako.
Lautasunaren eta paralelismoaren tolerantziak ulertzea
Tolerantzia-tarte tipikoak
Plataforma optikoen lautasun-tolerantziak mikra-tartekoak dira. Ohiko espezifikazio batek 0.005 mm-ko lautasuna eskatzen du 300 mm-ko tarte batean. Hori giza ile baten zabaleraren bosten bat da gutxi gorabehera. Goiko eta beheko gainazalen arteko paralelismoa askotan tarte berean dago. Goi-mailako erabilera batzuk are estuagoak dira, 0.002 mm-raino.
Zenbaki hauek ezinezko txikiak dirudite. Baina prozesu egokiarekin posible dira. CNC mekanizazio prozesuak hainbat pase izan behar ditu. Zatikako ebaketak material gehiena kentzen du. Erdi-akaberak pieza espezifikazioetara hurbiltzen du. Azken akabera-paseek beharrezko lautasuna lortzen dute. Urrats bakoitzak tresna finagoak eta ebaki txikiagoak erabiltzen ditu. Urrats bat saltatzeak huts egitea dakar.
Materialak ere garrantzia du. Aluminioa altzairua baino gehiago mugitzen da mekanizazioan. Invar-a ia ez da mugitzen. Zure tolerantzia helburuak zure material aukeraketarekin bat etorri behar du. Aluminioan 0.005 mm-ko lautasun espezifikazioak tentsio kontrol zaindua behar du. Invar-ean espezifikazio bera errazagoa da lortzen.
Neurketa teknikak eta tresnak
Ezin duzu zure begietan fidatu neurketa hauek egiteko. Mikratan neurtzen duten tresnak behar dituzu. Koordenatuen neurketa makinak (CMM) dira lan horretarako tresna nagusiak. CMM batek ukipen-sonda bat erabiltzen du gainazala eskaneatzeko. Milaka puntu grabatzen ditu eta datuetatik lautasuna kalkulatzen du.
Interferometriak zehaztasun are handiagoa ematen du. Metodo honek argi-uhinak erabiltzen ditu gainazalaren altuera neurtzeko. Nanometro bezain aldaketak detektatu ditzake. Interferometroak garestiak dira eta gela kontrolatuak behar dituzte. Erabilera kritikoetarako kostua merezi dute.
Gainazaleko plakek eta markagailu-adierazleek egiaztapen errazagoa eskaintzen dute. Jarri plataforma granitozko gainazaleko plaka batean. Mugitu markagailu-adierazle bat gainazalean zehar. Metodo honek errore handiak detektatzen ditu, baina ez da CMM bat bezain zehatza. Erabili egiaztapen azkarretarako, ez azken probak egiteko.
Tenperaturak neurketa guztietan eragiten du. Metala beroarekin zabaldu eta uzkurtu egiten da. Neurtu tenperatura kontrolatuko gela batean 20 °C-tan (68 °F). Utzi pieza pausatzen eta doitu neurtu aurretik. Bestela, zure irakurketak okerrak izango dira.
Gainazalaren akaberaren zehaztapenak
Ra, Rz eta Kalitate Optikoaren Arauak
Gainazalaren akaberak materialaren ehundura txikia deskribatzen du. Bi zenbaki nagusi erabiltzen dira: Ra eta Rz. Ra gainazaleko batez besteko zimurtasuna da. Rz-k gailurren eta haranen arteko altuera-alderik handiena neurtzen du. Biak dira garrantzitsuak plataforma optikoetarako.
Plataforma optikoen Ra balio tipikoak 0.4 eta 0.8 mikrometro artekoak dira. Leundutako gainazalek 0.1 mikrometro edo gehiagora irits daitezke. Rz balioak normalean Ra baino lau edo sei aldiz handiagoak dira. Proportzioa erabilitako mekanizazio prozesuaren araberakoa da.
Kalitate optikoaren estandarrak zimurtasun soilaren haratago doaz. Uhindura, marradurak eta zuloak ere kontuan hartzen dituzte. Gainazal batek Ra ona izan dezake, baina argia sakabanatu dezake uhindura dela eta. Kalitate optikoaren ziurtagiri osoak interferometria probak behar ditu. Horrek egiaztatzen du gainazalak zehaztapen guztiak betetzen dituela, ez zenbaki bat bakarrik.
Nola eragiten dion Amaierak sistemaren errendimenduari
Gainazalaren akaberak zuzenean eragiten dio sistemaren funtzionamenduari. Gainazal zakarrek argia sakabanatzen dute. Horrek argi galdua eragiten du bide optikoan. Argi galduak kontrastea murrizten du eta zarata sortzen du neurketetan. Laser sistemetan, gainazal zakarrek nahi ez diren difrakzio-ereduak sor ditzakete.
Akaberak plataformaren iraupen luzera ere eragiten du. Gainazal zakarrak zikinkeria eta hautsa harrapatzen ditu. Zailagoak dira garbitzen. Korrosioa hasteko eremu gehiago ematen dute. Gainazal leun batek arazo horiek saihesten ditu.
Akabera-eskakizunak erabilerarekin bat etorri behar du. Ispilu bat duen plataforma batek detektagailu bat duen batek baino akabera hobea behar du. Pentsatu plataforma non dagoen bide optikoan. Argi-iturritik gertu dauden piezek akabera finenak behar dituzte. Urruneko piezek gainazal zakarragoak jasan ditzakete.
Dimentsio-egonkortasuna eta kudeaketa termikoa
Egonkortasun termikorako materiala hautatzea
Material guztiak berotzean dilatatzen dira. Hedapen termikoaren koefizienteak (CTE) zenbat dilatatzen den adierazten du. Aluminioak 23 ppm/°C inguruko CTE du. Altzairuak 12 ppm/°C inguruko tenperatura du. Invar, nikel-burdinazko aleazio bat, 1.2 ppm/°C ingurura jaisten da.
Aukera zure lan-ingurunearen araberakoa da. Tenperatura egonkorrak dituen laborategi batek aluminioa erabil dezake. Aeroespazio-industriak tenperatura-aldaketa zabalei aurre egiten die. Invar edo antzeko hedapen txikiko materialak behar dituzte. Plataformak lerrokatzea mantendu behar du tenperatura-tarte osoan.
Materialen bat etortzeak ere garrantzia du. Plataformak eta pieza optikoek CTE desberdinak badituzte, abiadura desberdinetan zabaltzen dira. Horrek tentsioa eta deslerrokatzea sortzen ditu. Aukeratu CTE antzekoak dituzten materialak muntaketa garrantzitsuetarako.
Estresa arintzea eta zahartze prozesuak
Mekanizazioak barne-tentsioa eragiten dio materialari. Ebaketa-erremintak metala bultzatu eta tiratzen dute. Horrek barruan tentsio blokeatua uzten du. Denborarekin, tentsio hori askatzen da. Pieza deformatu egiten da. Lautasuna galtzen da.
Tentsioa arintzeko prozesuek arazo hau geldiarazten dute. Bero-tratamenduak materiala zikloz ziklo egiten du barne-tentsioak erlaxatzeko. Pieza poliki berotzen da, tenperaturan mantentzen da eta gero poliki hozten da. Prozesu honek orduak edo egunak iraun ditzake. Zehaztasun-piezetarako beharrezkoa da.
Zahartze naturala beste aukera bat da. Pieza asteetan edo hilabeteetan geldirik egoten da mekanizazio zakarraren ondoren. Tentsioa poliki askatzen da. Ondoren, piezak azken mekanizazio-pasea jasotzen du. Metodo honek denbora eskatzen du, baina zehaztasuna mantentzen du.
Tailer batzuek tratamendu kriogenikoa erabiltzen dute. Pieza tenperatura oso baxuetara hozten da. Horrek materialaren egitura egonkortzen du. Altzairuekin eta beste metal batzuekin ondo funtzionatzen du. Prozesuak kostua gehitzen du, baina epe luzeko egonkortasuna hobetzen du.
Ikuspegirik onenak tentsioaren arintzea mekanizazio zainduarekin konbinatzen du. Pieza zakar mekanizatu. Tentsioa arintzea. Ondoren, azken akabera-pasak egin. Ordena honek geometria blokeatzen du. Pieza laua urteetan zehar mantentzen da, ez asteetan bakarrik.
Prozesu honetako urrats bakoitzak diziplina behar du. CNC mekanizazio gidaren printzipioak aplikatzen dira prozesu osoan. Neurtu, zuzendu eta berriro neurtu. Begizta itxiko ikuspegi honek zure sistema optikoak behar duen zehaztasuna ematen du. Ahaleginaren emaitza errendimendu fidagarria eta eremuko akats gutxiago da.
Plataforma Optikoen Mekanizaziorako Diseinu Kontuan Hartzeko Garrantzitsuenak
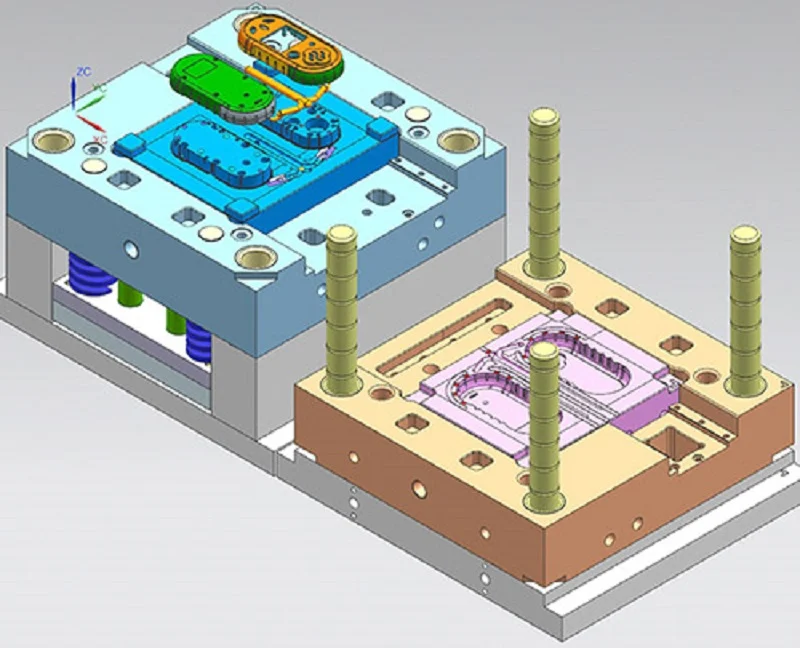
Diseinu ona oso garrantzitsua da. Zure hasierako aukerek eragina dute kostuan, zehaztasunean eta plataforma zenbat denbora egonkor mantentzen den. Atal honek plataforma optikoen mekanizaziorako erabaki nagusiak azaltzen ditu.
Plataforma Optikoetarako Materialen Hautaketa
Aluminioa, altzairua eta invarra
Aluminioa da aukerarik ohikoena. Arina, erraz mozten da eta merkea da. 6061-T6 aleazioa erraz mekanizatzen da. 7075-T6 aleazioa sendoagoa da. Biak ondo funtzionatzen dute plataforma gehienentzat.
Altzairua zurrunagoa da eta bibrazioak hobeto moteltzen ditu. Gehiago kostatzen da eta gehiago pisatzen du. Altzairua ondo funtzionatzen du erresistentzia gehigarria behar duten plataforma handietarako.
Invar da aukerarik onena. Beroarekin ia ez da hedatzen, beraz, egonkor mantentzen da tenperatura aldaketekin. Aire eta espazio tresnek askotan erabiltzen dute Invar. Gehiago kostatzen da eta denbora gehiago behar da mekanizatzeko.
Material egokia non erabiltzen duzun araberakoa da. Tenperatura egonkorra duen laborategi batek aluminioa erabil dezake. Bero eta hotz handia jasaten duen satelite batek Invar behar du. CNC material bakoitzak bere alde onak eta txarrak ditu.
CNC akrilikoa mekanizatu prototipoetarako
Akrilikoa aukera ona da hasierako probak egiteko. Plastiko garden hau erraz mozten da eta merkea da erosteko. CNC akriliko mekanizazioari esker, zuloen ereduak eta piezen diseinuak probatu ditzakezu metalera aldatu aurretik.
Alde txarra egonkortasun termikoa da. Akrilikoa metala baino gehiago dilatatzen da. Ezin ditu tolerantzia estuak mantendu tenperatura aldatzen denean. Baina kontzeptuaren froga lanetarako, akrilikoa bikaina da.
Akrilikoa mekanizatzea metalaren antzekoa da. Tresna zorrotzagoak eta abiadura motelagoak erabiltzen ditu. Beroak plastikoa urtu dezake, beraz, hoztea garrantzitsua da. CNC akrilikorako diseinu aholkuak barneko izkin zorrotzak saihestea eta hormaren lodiera berdina mantentzea dira.
CNC akriliko mekanizazioa ondo funtzionatzen du serie txikietarako. 10etik 1000 unitatera bitarteko kantitateak kostu-eraginkorrak dira. Zure diseinua probatu dezakezu metalezko ekoizpenean gastatu aurretik. Akrilikoak zure muntaiaren barrualdea ikusteko aukera ere ematen dizu. Horrek lerrokatze arazoak goiz antzematen laguntzen dizu. Akrilikoa mekanizatzea metala baino azkarragoa da, beraz, zure garapen-zikloa laburragoa da.
Zurruntasunerako egitura-diseinua
Saihets-egiturak eta ezti-orratz egiturak
Plaka lauak tolesten dira pisua jartzen zaienean. Saihetsak azpian gehitzeak zurrunagoak egiten ditu pisu handirik gehitu gabe. Saihetsak tolesturaren norabidearen kontra doaz. Tolestura gelditzen dute eta gainazala laua mantentzen dute.
Ezti-orratz egiturak are zurrunagoak dira beren pisurako. Bi gainazal-xafla mehek ezti-orratz nukleo bat eusten dute tartean. Diseinu honek norabide guztietan tolestu ez dadin laguntzen du. Pisua garrantzitsua den plataforma handietarako ondo funtzionatzen du.
Mekanizazioan ezaugarri hauek kontu handiz maneiatu behar dira. Barrunbe sakonek eta azpiko ebakidurek erremintaren tolestura eragiten dute. Horrek zehaztasuna kaltetzen du. Mantendu ezaugarriak erraz iristeko tresna estandarrekin. Horma-lodiera uniformeak mekanizazioan zehar deformazioa eragozten du.
Bibrazioen moteltze-ezaugarriak
Bibrazioak neurketa optikoak hondatzen ditu. Plataformak energia xurgatu behar du, transmititu beharrean. Materialen aukeraketak laguntzen du. Burdinurtuak eta altzairuak bibrazioak naturalki moteltzen dituzte. Aluminioak, berriz, transmititzen ditu.
Gehitu moteltze-ezaugarriak zure diseinuari. Bete hutsuneak moteltze-materialarekin. Erabili geruza mugatuko moteltzea, non xafla biskoelastiko bat bi metal-geruzen artean kokatzen den. Ezaugarri hauek mekanizazioan hizketa eta erabileran bibrazioa murrizten dituzte.
Muntaketa eta Lerrokatze Ezaugarriak
Zulo zehatzak eta zirrikituen kokapena
Muntatzeko zuloek pieza optikoak lekuan eusten dituzte. Haien posizioak tamaina bezainbesteko garrantzia du. Zuloen ereduak eusten dituzten piezekin bat etorri behar dute. Zirrikituen kokapenak muntaketa bitartean doikuntzak egiteko aukera ematen du.
Ezaugarri hauen tolerantziak normalean ±0.01 mm eta ±0.05 mm artekoak dira. Gainazalaren zimurtasuna Ra 0.4 μm eta Ra 1.6 μm artekoa da. Zenbaki hauek ebaketa-indarren eta erremintaren deformazioaren kontrol zorrotza behar dute.
Oso zurrunak ez diren piezentzat, tamaina-tolerantziak ±0.01 mm-tik ±0.05 mm-ra bitartekoak izan ohi dira, eta gainazaleko zimurtasuna Ra 0.4 μm eta Ra 1.6 μm artekoa izan ohi da. Zenbaki horietara iristeko, ebaketa-indarrak, tenperatura-aldaketak eta erremintaren tolestura arretaz kontrolatu behar dira.
Zinematika-euskarriak eta erreferentzia-gainazalak
Muntaketa zinematikoek piezak behin eta berriz leku berean jartzeko aukera ematen dute. Hiru kontaktu puntu erabiltzen dituzte posizio berezi bat ezartzeko. Diseinu honek gehiegizko murrizketa saihesten du eta lerrokatze bera bermatzen du beti.
Erreferentzia-gainazalek abiapuntu egonkorra ematen diete makinariei. Eremu lau eta mekanizatu hauek neurketarako markatzaile gisa erabiltzen dira. Lehenik mekanizatu eta seguru gorde behar dira ondorengo urratsetan.
| Diseinu faktorea | Zurruntasunean duen eragina | Kostu-eraginkortasunean duen eragina |
| Makinaren zurruntasuna | Dardara eta tolestura murrizten ditu | Hondakinak murrizten ditu eta lanak berregiten ditu |
| Tresneria hautatzea | Tresnen tolestura murrizten du | Tresnak gehiago irauten du |
| Lanaren euskarria | Zati egonkor mantentzen du | Akatsak saihesten ditu. |
| Tolerantzia zehaztapena | Ahalegina gainazal garrantzitsuetan zentratzen du | Kostuak % 15-30 murrizten ditu |
| Fabrikaziorako diseinua | Egitura sendo mantentzen du | Mekanizazioa errazten du |
CNC mekanizazio gida honek plangintza azpimarratzen du. Diseinu aukera guztiek azken emaitzan eragina dute. Mekanizatzea erraztea da helburua. Saihestu barrunbe sakonak. Ezarri zure makinek egin dezaketenarekin bat datozen tolerantziak. Urrats hauek kostuak murrizten dituzte zehaztasuna mantenduz. Diseinu aukera egokiek zure azken muntaiaren zehaztasuna ere hobetzen dute. Eta sistemaren errendimendu orokorra areagotzen dute.
Plataforma Optikoen Mekanizazioan Ohiko Erronkak
Mekanizazio proiektu guztiek oztopoak dituzte. Prototipo akrilikoetatik hasi eta metalezko ekoizpen-saioetaraino, material bakoitzak bere erronkak ditu. Beroak hedapena eragiten du. Bibrazioak markak uzten ditu. Hondar-tentsioak piezak deformatzen ditu. Ondo egitea erronka hauek ulertzearekin hasten da. CNC mekanizazio gida honek arazo ohikoenak eta haien irtenbideak biltzen ditu.
Hedapen termikoa kudeatzea
Beroa etsai ezkutua da. Metala berotzen denean, dilatatu egiten da. Material desberdinak abiadura desberdinetan dilatatzen dira. Horrek deslerrokatzea sortzen du.
Materialen parekatzea eta konpentsazioa
Aukeratu hedapen-tasa antzekoak dituzten materialak. Invar ia ez da mugitzen tenperatura-aldaketekin. AlSiC bezalako metal-matrizearen konpositeek hedapen kontrolatua eskaintzen dute. Horrek konpentsazio mekanikoaren beharra ezabatzen du. CTEak gailuaren eskakizunak betetzen ditu. AlSiC arina da. Aleazio tradizionalak baino heren bat gutxiago pisatzen du. Zurruntasun handiak lerrokatzea hobetzen du. Prototipoak egiteko, akrilikozko CNC mekanizazioak diseinuak probatzeko modu azkarra eskaintzen du. Baina akrilikoa metala baino gehiago hedatzen da. Akrilikoa ondo funtzionatzen du hasierako probak egiteko.
Tenperaturaz Kontrolatutako Inguruneak
Tenperaturaren kontrola tailerreko ingurunearekin hasten da. Mantendu zorua 20 °C-tan (68 °F). Utzi piezak egonkortzen moztu aurretik. Hozte-sistema aktiboek beroa kentzen dute ebaketa-eremutik. Konpentsazio-algoritmoek CNC mekanizazio-parametroak denbora errealean doitzen dituzte. Horrek zehaztasuna mantentzen du eragiketa luzeetan. Abiarazi ondoren, zehaztasuna 30 minutuz alda daiteke. Horrek oinarriaren deformazioa eragiten du. Berotze-ziklo bat egiteak laguntzen du. Prozesu osoan zehar tenperatura kontrolatzeak ere bai.
Bibrazioa eta txantxak minimizatzea
Bibrazioak markak uzten ditu gainazalean. Lautasuna hondatzen du. Errendimendu optikoa kaltetzen da bibrazioa kontrolatzen ez denean. CNC makina behar bezala konfiguratu behar da.
Tresnen Hautaketa eta Ardatzaren Optimizazioa
Tresnaren geometriak garrantzia du. Tresna zurrun batek tolestura jasaten du. Tresna zorrotz batek garbi ebakitzen du. Ardatzaren abiadurak ere bibrazioari eragiten dio. Aurkitu oreka egokia. Makinaren zurruntasunaren, tresnaren geometriaren eta ebaketa-parametroen konbinazio egokiak bibrazioa kontrolatzen du. Gida honek oinarriak biltzen ditu. Aplikatu itzazu CNC konfigurazio guztietan. CNC mekanizazio-urrats bakoitzak plangintza zaindua behar du.
Finkatzeko eta Amortiguatzeko Estrategiak
Pieza nola eusten duzun garrantzitsua da. Euskarri solte batek pieza mugitzen uzten du. Euskarri zurrun batek egonkor mantentzen du. Kanpoko iturriek maiztasun baxuko lur-bibrazioak sortzen dituzte. Mikra mailako bibrazio hauek nanoeskalako CNC mekanizazio-emaitzak hondatzen dituzte. Auto-kitzikatutako bibrazioa CNC makinatik bertatik dator. Erabili bibrazio-isolamenduko alfonbrak. Gehitu moteltze-materiala plataformaren diseinuari. Ikuspegi integratu batek konpentsazio termikoa bibrazio-moztearekin konbinatzen du. Horrek zehaztasun koherentea bermatzen du mekanizazio-prozesu osoan.
Materialen deformazioa saihestea
Materiala mugitzen da ebaketa bitartean. Barne-tentsioak askatzen dira. Pieza deformatzen da. CNC mekanizazio-prozesuak indar horiek kontuan hartu behar ditu.
Estresa arintzea mekanizazio aurretik eta ondoren
Hasi tentsioa arintzen duten materialekin. O-tenperatura duten materialek barne-tentsio gutxiago dute. Zurrunbiloaren eta akaberaren arteko tentsioa arintzeko ziklo anitzek laguntzen dute. Ziklo bakoitzak metala erlaxatzen du. Barne-tentsioak orekara iristen dira azken dimentsioak moztu aurretik. Horrek ebaki ondoren deformazioa eragozten du. Prozesuak denbora behar du, baina merezi du. Akrilikoaren kasuan, tentsioa arintzea errazagoa da. Plastikoa mekanizatu aurretik berotzeak barne-tentsioa murrizten du. Zehaztasuna ziklo bakoitzarekin hobetzen da. Zehaztasuna tentsioa arintzeko egokiaren araberakoa da.
Lotzeko teknika egokiak
Blokeatze-indarrak arazoak sor ditzake. Ohiko besarkatzaileek presio lokalizatua aplikatzen dute. Pieza askatu ondoren atzera egiten du malguki. Ontziratze-teknikek arazo hau konpontzen dute. Bete barrunbeak argizari zurrunarekin edo urtze-puntu baxuko aleazioarekin. Horrek aldi baterako zurruntasuna ematen du. Euskarria uniformeki banatzen du. Atzera egiteko malguki-deformazioa eragozten da. Pieza laua mantentzen da besarkatzaileak askatu ondoren. Urrats bat gehitzen dio CNC mekanizazio-prozesuari.
Plataforma Optikoen Mekanizaziorako Praktika Onenak
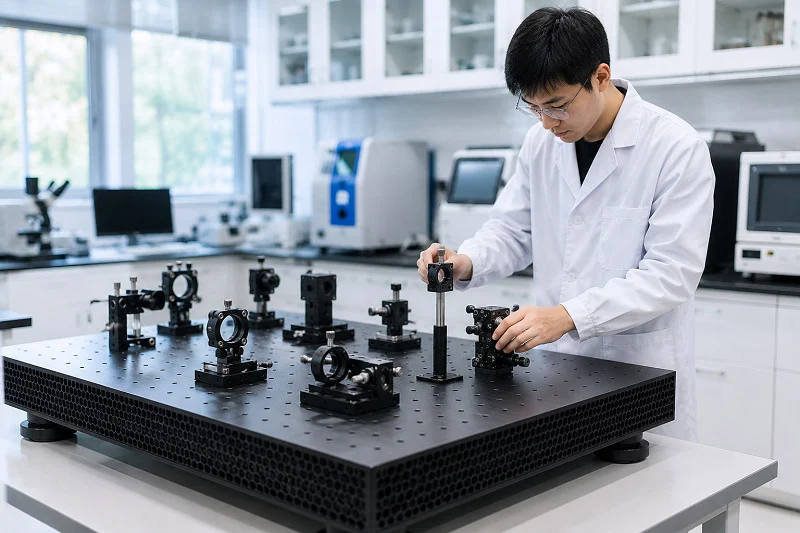
Plataforma optikoen mekanizazioa behar bezala egiteko, tresna onak baino gehiago behar dira. Bazkide egokia, egiaztapen zainduak eta gastu adimentsua behar dituzu. Praktika hauek akats garestiak saihesteko balioko dizute.
Makinista esperientziadunekin lankidetzan aritzea
Zure mekanizazio-bazkideak zure arrakastan eragina du. Optika-lanetan dakien tailer batek arazoak aurkitzen ditu dirua kostatu baino lehen. Diseinu-feedbacka ere ematen du piezak errazago egiteko. Eskatu DFMren ekarpena hasieran, ez marrazkiak amaitu ondoren.
Zure mekanizazio-bazkideari egin beharreko galderak
Konpromisoa hartu aurretik, egin galdera zehatzak zer egin dezaketen jakiteko:
- Kudeaketa Termikoaren EstrategiaGaldetu hozte-metodoei buruz, hala nola presio handiko aire-boladak edo lurrundutako olio-lainoa. Denda on batek erakusten du nola geldiarazten duten beroak zikinkeria eta barne-tentsioa eragitea.
- Tresneria eta Ebaketa GeometriaEgiaztatu plastikoetarako egindako tresnak erabiltzen dituzten: ebakitzeko angelu positiboak, leundutako ziriak, diamantezko tresnak. Metala ebakitzeko tresna arruntak arazoak sor ditzakete.
- Finkatzeko eta lotzeko metodoakGaldetu nola eusten dioten zure piezari. Xurgagailuko mahaiek, alde bikoitzeko zintak edo masailezur bigunek presioa banatzen dute eta tentsio-pitzadurak geldiarazten dituzte.
- Prozesatzeko osteko gaitasunakEgiaztatu etxean leuntzea eta leuntzea egiten dutela. Kanpotik kontratatzeak emaitza irregularrak ekar ditzake.
- Kalitate Kontrola eta ZiurtagiriakGaldetu CMM makinen eta ISO 9001 edo ISO 13485 bezalako ziurtagirien inguruan. Hauek egiaztatzen dute tolerantziak ±0.01 mm-koak direla.
NOBLE bezalako bazkide batek, Txinako fabrikatzaile nagusi batek, zerbitzu bikaina eta ezagutza aditua eskaintzen ditu. Bezeroei prototipoetatik ekoizpen masibora arazorik gabe igarotzen laguntzen diete. Haien ingeniariek zurekin batera lan egiten dute diseinu hobekuntzetan mekanizazioa hasi aurretik.
prototyping vs. Ekoizpen-exekuzioak
Prototipoak egiteko eta ekoizpenerako metodo desberdinak behar dira. Prototipoetarako, akrilikoa azkarra eta merkea da. CNC akriliko mekanizazioak zuloen ereduak eta lerrokatzea azkar probatzeko aukera ematen dizu. Diseinu arazoak aurkitzen dituzu metalean gastatu aurretik.
Ekoizpen-saioek kontrol zorrotzagoa behar dute. CNC mekanizazio-prozesua errepikagarria izan behar da. Tresnen higadurak, tenperatura-aldaketek eta materialen desberdintasunek eragina dute emaitzetan. Zure bazkideak urrats guztiak erregistratu beharko lituzke. Ikuskapena zenbat pieza gainditzen duten ere kontrolatu beharko luke.
Kalitate Kontrolerako eta Ikuskapen Protokoloak
Kalitate-prozesu zaindu batek zure dirua babesten du. Lehengaia egiaztatzearekin hasten da eta azken tamainaren egiaztapenekin amaitzen da. Urrats bakoitza garrantzitsua da zehaztapen optikoetarako.
Prozesuko Ikuskapen Metodoak
Mekanizazioan zeharreko egiaztapenek arazoak goiz detektatzen dituzte. Lehenengo Artikuluaren Ikuskapenak dimentsio kritiko guztiak egiaztatzen ditu ekoizpen osoa egin aurretik. Horretarako, ISO 10360 arauan kalibratutako CMM bat erabiltzen da. Exekuzioan zeharreko laginketa erregularrek tolerantziak egiaztatzen dituzte, hala nola benetako posizioa eta lautasuna. Ekoizpenaren erdialdean gainazalaren zimurtasunaren egiaztapenek profilometro eramangarriak erabiltzen dituzte. Hauek gainazalaren ehundura baieztatzen dute azken akabera egin aurretik.
Azken egiaztapena eta dokumentazioa
Azken ikuskapenak ez du ezer zoriaren esku uzten. CMM batean ezaugarri kritikoen % 100eko egiaztapenak erroreen mapa koloreztatuak sortzen ditu. Laborategiko profilometroek gainazal optiko osoa eskaneatzen dute. Gailurretik haranera zimurtasuna eta uhindura neurtzen dituzte. Ikuskatzaile nagusiek marradura eta zikinkeria txikiak bilatzen dituzte ultrasoinu bidezko garbiketa egin aurretik.
Dokumentazioa ere garrantzitsua da. Pieza guztiak trazatu behar dituzu. Adostasun ziurtagiriek, ikuskapen txostenek eta materialen ziurtagiriek babesten zaituzte geroago.
Kostua, denbora eta kalitatea orekatzea
Proiektu orok hiru muga orekatzen ditu. Aukera adimendunek kalitatea altua mantentzen dute gehiegi gastatu gabe.
Non inbertitu vs. non aurreztu
Gastatu dirua materialen kalitatean eta tentsioaren arintzean. Hauek akatsak geroago geldiarazten dituzte. Aurreztu funtsezkoak ez diren ezaugarrietan. Muntatzeko zuloetan tolerantzia solteak mekanizazio denbora murrizten du. CNC mekanizazio gida honek dio zehaztasuna optikak behar duen tokian zentratu behar dela. Prototipo akrilikoek dirua aurrezten dute hasieran. Metal ekoizpena gastu handiagoa merezi du.
Pieza konplexuen entrega-denboraren inguruko gogoetak
Plataforma konplexuek denbora behar dute. Tentsioa arintzeko zikloek bakarrik egunak gehi ditzakete. Planifikatu mekanizazio-pase asko. Pase bakoitzak material gutxiago kentzen du, baina pieza zehatzagoa egiten du. Epe presatuek lasterbideak behartzen dituzte. Lasterbideek zehaztasuna kaltetzen dute. Gehitu denbora gehigarria zure ordutegiari. Esan zure bazkideari entrega-epeen beharrei buruz aldez aurretik. Bazkide on batek eragiketak ondo planifikatzen laguntzen dizu.
Prozesu egokiak hiru faktore horiek orekatzen ditu. Neurtu, erregistratu eta egokitu. Ikuspegi honek urteetan ondo funtzionatzen duten plataformak eskaintzen dizkizu.
NOBLErekin lankidetzan plataforma optikoen mekanizaziorako
Fabrikazio-bazkide egokia aukeratzeak aldea eragiten du. NOBLE metal eta plastikoen prozesamenduan zentratzen da. Zerbitzu sorta osoa eskaintzen dugu, diseinutik hasi eta muntaketaraino. Horrek esan nahi du talde bakarrarekin lan egiten duzula hasieratik amaierara arte. Ez da beharrezkoa hainbat saltzaileri eragitea. Ez da informaziorik galtzea tailerren artean. Bazkide erantzule bakarra zure plataforma optikoen mekanizazio beharretarako.
Gure fabrikazio gaitasunak
Zerbitzu osoa, diseinutik muntaketaraino
Tailer gehienek piezak mozten dituzte, besterik gabe. NOBLEk urrunago doa. Gure ingeniariek zure diseinua berrikusten dute edozein material ukitu aurretik. Arazo potentzialak goiz detektatzen ditugu. Piezak errazago egitea ahalbidetzen duten aldaketak proposatzen ditugu. Fabrikaziorako diseinu ikuspegi honek denbora eta dirua aurrezten dizu.
Gure zerbitzuek ekoizpen-ziklo osoa hartzen dute. Materialen hornikuntza, mekanizazioa, gainazalen tratamendua eta muntaketa kudeatzen ditugu. Integraziorako prest dauden muntaketa amaituak lortzen dituzu. Zerbitzu osoko eredu honek zure hornidura-katearen arriskua murrizten du. Gainera, merkatura ateratzeko denbora laburtzen du. Plataforma optiko konplexuetarako, bazkide bakarra izateak dena errazten du.
CNC eta akabera ekipamendu aurreratuak
Gure instalazioak CNC makina aurreratuak erabiltzen ditu. 3 eta 5 ardatzeko fresatzeko makinak ditugu geometria konplexuetarako. Zehaztasun handiko artezketa-ekipoak ere erabiltzen ditugu lautasun-eskakizun zorrotzak lortzeko. Ekipamendu honek ebaketa zakarretik hasi eta azken akabera-pasarteetaraino dena kudeatzen du.
Material askorekin lan egiten dugu. Aluminioa, altzairua eta Invar dira aukera ohikoenak. Akrilikoa ere mekanizatzen dugu prototipoetarako. CNC akriliko mekanizazioari esker, diseinuak azkar eta merke probatu ditzakezu. Gure akabera gaitasunen artean daude anodizatzea, leuntzea eta estalduraren aplikazioa. Urrats bakoitzak kalitate prozedura zorrotzak jarraitzen ditu.
Ziurtagiriak eta Kalitate Bermea
ISO 9001:2015 Ziurtatutako Prozesuak
Kalitatea ez da promesa bat. Sistema bat da. NOBLEk ISO 9001:2015 ziurtagiria du. Nazioarteko estandar honek gure eragiketen atal guztiak hartzen ditu barne. Kalitate koherentea bermatzen du proiektu guztietan. Gure kalitate kudeaketa sistemak mekanizazio prozesuko urrats guztiak jarraitzen ditu. Dena dokumentatzen dugu. Dena neurtzen dugu. Etengabe hobetzen dugu.
Ziurtagiri honek esan nahi du beti kalitate bera lortuko duzula. Prototipo bat edo mila ekoizpen-unitate eskatzen dituzun ala ez, prozesua berdina izaten da. Koherentzia hori garrantzitsua da plataforma optikoen mekanizaziorako. Zure sistemek emaitza errepikagarrien mende daude.
ISO 13485:2016 Doitasun Aplikazioetarako
ISO 13485:2016 ziurtagiria ere badugu. Arau hau gailu medikoen fabrikazioari aplikatzen zaio. ISO 9001 baino kontrol zorrotzagoak eskatzen ditu. Ziurtagiri honek zehaztasunarekiko dugun konpromisoa erakusten du. Frogatzen du huts egitea aukera bat ez den aplikazioak kudeatu ditzakegula.
Medikuntzako laserrak, diagnostiko ekipamenduak eta kirurgia sistemek plataforma optikoetan oinarritzen dira. Aplikazio hauek kalitate berme maila gorena behar dute. Gure ISO 13485 ziurtagiriak konfiantza ematen dizu. Badakizu zure piezek estandar zorrotzenak betetzen dituztela.
Zergatik aukeratu NOBLE zure plataforma optikoetarako
Ingeniaritza Lankidetza eta DFM Laguntza
Ez ditugu eskaerak soilik hartzen. Zure ingeniariekin lankidetzan aritzen gara. Gure taldeak diseinu-fabrikaziorako feedbacka ematen du diseinu-fasean hasieran. Zure diseinua kostu eta errendimenduari dagokionez optimizatzen laguntzen dizugu. Lankidetza honek geroago akats garestiak saihesten ditu.
Adibidez, poltsiko sakon bat ezaugarri sakonago batekin aldatzea iradoki genezake. Aldaketa txiki honek mekanizazio denbora nabarmen murriztu dezake. Edo zure zehaztapenak betetzen dituen beste material bat gomendatu dezakegu kostu txikiagoan. Ezagutza hauek urteetako esperientziatik datoz. Proiektu guztietan dirua aurrezten dizute.
Zehaztasun eta Fidagarritasunarekiko Konpromisoa
Zehaztasuna da gure oinarria. Plataforma optikoko mekanizazio proiektu guztiek xehetasunei arreta bera ematen diete. Kalibratutako ekipamendua eta trebatutako operadoreak erabiltzen ditugu. Piezak hainbat etapatan ikuskatzen ditugu. Bidalketa bakoitzarekin dokumentazio osoa ematen dugu.
Gure konpromisoa banakako ataletatik haratago doa. Epe luzerako harremanak eraikitzen ditugu gure bezeroekin. Zuen produktuak eta kalitate-eskakizunak ulertzen ditugu. Ulermen honek emaitza hobeak lortzeko aukera ematen digu denborarekin. Zurekin hazi daitekeen bazkide bat behar duzunean, NOBLEk hori eskaintzen du.
Gida honek materialak, prozesuak eta jardunbide egokiak landu ditu. Azken zatia bazkide egokia aukeratzea da. NOBLErekin, espezializazio teknikoa, kalitate ziurtatua eta benetako lankidetza lortzen dituzu. Konbinazio horrek diseinu onak sistema optiko fidagarri bihurtzen ditu.
CNC mekanizazio gida honek materialak eta prozesuak landu zituen. Plataforma optikoaren mekanizazioak ezagutza sakona eskatzen du. 2026ko paisaiak mekanizazio tolerantzia estuagoak eta teknika berriak eskatzen ditu. Akrilikozko CNC mekanizazioak akrilikoa erabiltzen du. Akrilikoa erraza da mozten. Akrilikoa hasierako etapetan funtzionatzen du. Akrilikoa garapenean dirua aurrezten du. Zehaztasun-mekanizazioa eta kalitate-kontrola konstante mantentzen dira. CNC mekanizazioak plangintza zaindua behar du errendimendu ona lortzeko. CNC konfigurazio egokiak eta CNC urrats bakoitzak arreta behar dute. CNC ekipamendu modernoek eta CNC operadore trebeek kalitatezko emaitzak ematen dituzte. Zehaztasun-CNC lanak eta CNC mekanizazio fidagarriak arrakasta bermatzen dute. CNC prozesuak diziplina eskatzen du. Prozesu honek arrakasta definitzen du. Mekanizazio egokiak eta mekanizazio finak emaitzak ematen dituzte. Mekanizazio koherenteak konfiantza sortzen du. Proiektu konplexuetarako, elkartu NOBLErekin zerbitzu osoko laguntza jasotzeko. Plataforma-mekanizazioaren etorkizunak zurekin hazten den bazkide bat behar du.
Plataforma Optikoen Mekanizazioari buruzko Maiz Egiten diren Galderak
Zein lautasun maila izan behar du plataforma optiko on batek?
Zehaztapen gehienek 300 mm-tik gora 0.005 mm eskatzen dute. Goi-mailako erabileretarako, 0.002 mm-ra jaisten da. CNC konfigurazio eta material aukeraketa egokiak zenbaki horiek lortzen lagunduko dizute beti.
Nola eragiten du materialaren aukeraketak plataformaren funtzionamenduan?
Aluminioa arina eta merkea da. Altzairuak zurruntasuna gehitzen dio. Invarrek ia ez du tamaina aldatzen beroarekin. Prototipoetarako, akrilikozko CNC mekanizazioak diseinuak probatzeko modu azkar eta merkea eskaintzen dizu. Akrilikoak denbora eta dirua aurrezten ditu.
Akrilikoa aukera ona al da plataforma optikoak probatzeko?
Bai. CNC akriliko mekanizazioa azkarra da eta dirua aurrezten du. Zuloen ereduak eta lerrokatzea azkar probatu ditzakezu. Gogoratu akrilikoa metala baino gehiago hedatzen dela. Akrilikoa kontzeptuaren frogarako balio du, ez azken produktuetarako. Erabili akrilikoa zure diseinua egiaztatzeko.
Zein mekanizazio prozesu da onena plataforma optikoetarako?
CNC fresatzeak forma gehienak kudeatzen ditu. Zehaztasun handiko artezketak eta lapatzeak gainazal oso lauak ematen dituzte. EDMk eta laser bidezko ebakek ezaugarri konplexuak sortzen dituzte. CNC urrats bakoitza aurrekoaren gainean eraikitzen da. Ordena egokiak garrantzia du.
Nola kudeatzen duzu hedapen termikoa ebaketa prozesuan?
Mantendu tailerreko tenperatura 20 °C-tan. Utzi piezak atseden hartzen moztu aurretik. Erabili hozte-sistema aktiboak. CNC akriliko mekanizaziorako, erabili abiadura baxuak urtzea saihesteko. CNC konfigurazio egokiak beroarekin lotutako akatsak saihesten ditu. Akrilikoak arreta berezia behar du.
Zerk eragiten du plataforma optikoko piezen deformazioa?
Ebaketaren barne-tentsioa denborarekin askatzen da. Pieza forma aldatzen du. Zurrunbilo- eta akabera-paseen arteko tentsio-erliebearen zikloek hori saihesten dute. Behar bezala lotzeak ere laguntzen du. CNC mekanizazioan zehar beroaren pilaketaren ondorioz akrilikozko piezak deformatu egin daitezke.
Zein ziurtagiri dira garrantzitsuak mekanizazio bazkide bat aukeratzerakoan?
ISO 9001:2015 arauak kalitate orokorra hartzen du barne. ISO 13485:2016 arauak medikuntzako eta doitasuneko lanei aplikatzen zaie. Ziurtagiri hauek erakusten dute tailer batek prozesu zorrotzak jarraitzen dituela. Plataforma optikoko lanetarako, oso garrantzitsuak dira. CNC akrilikoen mekanizazioak kalitate estandar berdinak behar ditu.
Nola orekatzen dituzu kostua eta zehaztasuna plataforma optikoetarako?
Gastatu dirua materialen kalitatean eta tentsioaren arintzean. Aurreztu funtsezkoak ez diren ezaugarrietan. Erabili akrilikoa den CNC mekanizazioa prototipoetarako. Joan metalera ekoizpenerako. Akrilikoak kostu handirik gabe probak egiten laguntzen dizu. CNC bazkide on batek oreka egokia aurkitzen laguntzen dizu.







