
Hona hemen injekzio bidezko moldeoaren kontua . Moldea ez da plastikoa isurtzen duzun kaxa bat soilik. Eragiketa osoaren muina da. Moldea txarra bada, ez dago beste ezerk axola.
Bere kalitateak beheranzko prozesu guztian eragina du. Azken piezaren neurriak okerrak izango dira. Gainazala zakarra edo inkoherentea izango da. Pieza bakoitzaren erresistentzia mekanikoa huts egin dezake. Horrez gain, ekoizpen-abiadura jaitsi egingo da, eta moldea bera azkar higatuko da. Tresna bakar baten eskuetan gauza asko daude.
Beraz, zerk egiten du injekzio-molde bat ona edo txarra? Azter ditzagun.
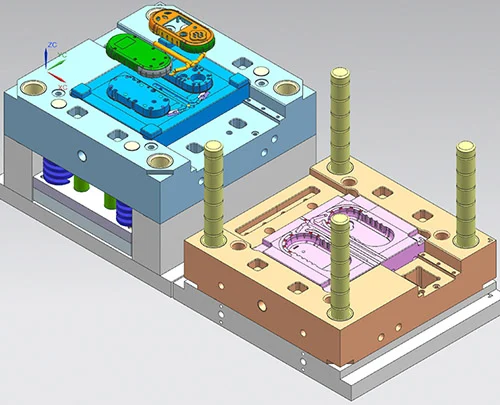
Mould Design
Azter dezagun zerk egiten duen molde bat ona edo txarra. Marrazketa-mahaian hasten da. Diseinu-akatsak ez dira geroago konpontzen. Ezin duzu makinaz diseinu txar bat gainditu. Beraz, hau zero puntua da.
Barrunbearen eta Nukleoaren Egituraren Diseinua
Barrunbea eta nukleoa dira gertakari nagusia. Plastikoari forma ematen diote. Haien dimentsio-zehaztasunak, geometria zehatzak, paretetan jartzen duzun zirriborro-angeluak, izkinen erradioak... horrek guztiak azken piezaren itxura eta zure neurri-espezifikazioekin bat datorren zehazten du.
Hona hemen beste gauza bat. Diseinuak garrantzia du. Molde berean barrunbe anitz badituzu, haien arteko tarteak eta antolamenduak kontrolatzen dute urtutako plastikoak zein uniformeki isurtzen den. Diseinu desorekatua arazo bat da. Elkarrengandik tamaina desberdineko piezak lortuko dituzu. Materialaren dentsitatea aldatu egingo da multzo osoan. Pieza bat sendoa izan daiteke, eta bestea ahula.
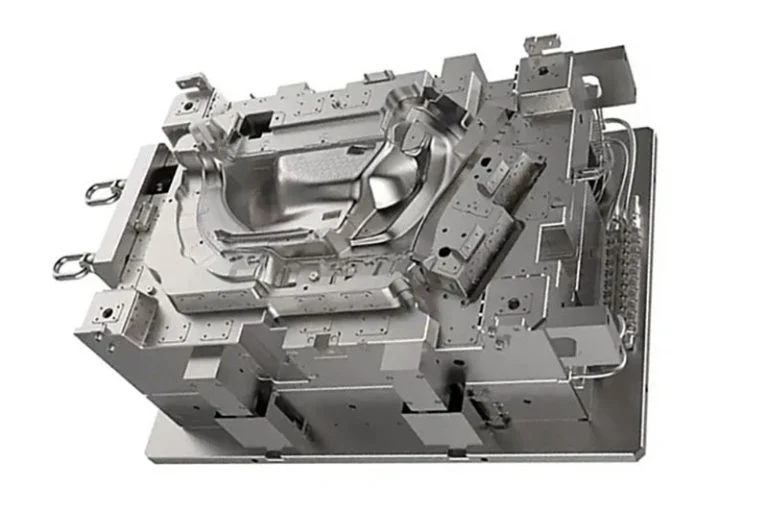
Korrikalari Sistemaren Diseinua
Pentsa ezazu hodi-sistema iturgintza dela. Burdinurtu nagusia, adarkatzen diren hodiak, barrunbe bakoitza elikatzen duten ateak eta hoztutako lehen plastiko zatia harrapatzen duten hodi hotzak dira. Bide oso honek urtutako materiala makinaren toberatik barrunbera gidatzen du. Bere diseinua funtsezkoa da. Hodi txar batek esan nahi du barrunbea gaizki edo batere ez betetzen dela.
Hozte eta Berokuntza Sistemen Diseinua
Hona hemen gogoratu beharreko zenbaki bat. Hozte-faseak moldekatze-ziklo osoaren % 60 baino gehiago hartzen du. Hori da zure denbora gehiena. Beraz, hozte-sistema adimendunaren diseinu batek bi gauza handi egiten ditu. Zure ekoizpena zuzenean bizkortzen du ziklo-denbora hori murriztuz. Eta zuzenean kontrolatzen du zenbat okertzen edo deformatzen den pieza solidotzen den heinean. Hoztea gaizki egiten baduzu, pieza guztiak bihurrituta ateratzen dira.
Aireztapen Sistema eta Gida/Kokapen Mekanismoaren Diseinua
Airea harrapatuta geratzen da. Gertatzen da. Aire horri aireztapen-sistema batetik ateratzen ez badiozu, akats ikusgaiak sortzen dira. Burbuilak, aire bero konprimituaren erredura-markak, plastikoa muturrera iristen ez den jaurtiketa laburrak edo bi fluxu-fronte gaizki elkartzen diren lekuetan lerro ahulak ikusiko dituzu. Kasu txarretan, aire konprimitu hori hain bero jartzen da, ezen altzairuzko barrunbearen gainazala erre edo zulatu egiten baitu. Horrek moldea hondatzen du.
Bereiztuta, gidatzeko eta kokatzeko mekanismoa behar duzu. Hau da, gida-pinek, buxinek eta kokapen-blokeoek. Pieza hauek moldearen erdiak beti modu berean ixten direla ziurtatzen dute. Barrunbearen eta nukleoaren arteko deslerrokatzea saihesten dute. Gida-sistemarik ez izateak urrats edo desplazamendu ikusgaia duten piezak esan nahi du.
Moldeen materialak
Munduko diseinurik onena izan dezakezu. Baina altzairu okerrarekin eraikitzen baduzu, moldeak huts egingo du. Materialaren aukera ez da bigarren mailako kontua. Oinarrizko aurrebaldintza bat da. Moldearen gogortasuna, higadurari aurre egiteko duen gaitasuna, beroarekiko tolerantzia eta inpaktuarekiko erresistentzia zehazten ditu. Gaizki aukeratzen baduzu, beste ezerk ez du balioko.
Barrunbearen eta Nukleoaren Materialak
Hemen ukitzen du plastikoak altzairua. Beraz, aukera zure lanaren araberakoa da.
Pieza estandarretarako eta bolumen txikiagoetarako, aurrez gogortutako plastikozko molde-altzairuak erabiltzen dira. Pentsa P20 edo 718. Ondo leuntzen dira. Higadurari aurre egiten diote. Kostua arrazoizkoa da. Hori da zure lan-zaldia.
Baina bolumen handiko ekoizpenerako? Edo pieza gardenetarako? Edo distira handiko ispilu-akabera behar duen edozer gauzarako? S136 edo NAK80 bezalako ispilu-mailako altzairuetara jauzi egiten duzu. Hauek desberdinak dira. Benetako ispilu bihurtu arte leundu daitezke. Korrosioari aurre egiten diote. Milioi bat zikloz higadurari eusten diote. Gehiago ordaintzen duzu, baina errendimendua lortzen duzu.
Hona hemen abisu zehatz bat. Plastiko batzuk korrosiboak dira. PVC eta POM dira adibide nagusiak. Tresna-altzairu estandarrari erasotzen dioten produktu kimikoak askatzen dituzte. Material horietarako, korrosioarekiko erresistentea den altzairu herdoilgaitza erabili behar duzu barrunbearentzat. Bestela, moldearen gainazala herdoildu, zulatu eta degradatu egingo da. Piezek itxura txarra izango dute, eta moldea gazte hilko da.
Moldearen oinarria eta egiturazko osagaiak
Barrunbeak ematen dio forma. Moldearen oinarriak eusten du. Euskarri-egitura osoa da. Normalean, karbonozko altzairu estruktural on batekin egiten da, 45# altzairua bezala. Oinarriak erresistentzia eta zurruntasun gordina behar ditu. Injekzio-makinaren estutze-indar izugarriei eutsi behar die tolestu edo flexiorik egin gabe. Oinarria deformatzen bada, estutze-indarra galtzen da eta piezak distira egiten dute.
Gero, pieza mugikorrak dituzu. Kanporatzaile-pintzak, kanporatzaile-zorroak, gida-pintzak, gida-buxadurak. Hauek altzairu osagai espezializatuak behar dituzte. Oso gogorrak eta higadurarekiko erresistenteak izan behar dute. Milioi bat aldiz irristatzen dira aurrera eta atzera. Haien dimentsio-egonkortasuna funtsezkoa da. Pintz eta buxadura merkeak eta kalitate baxukoak azkar higatuko dira. Deformatu edo usteldu egingo dira. Orduan, kanporatzaileetan edo gidak gaizki lerrokatuta trabatuta geratzen zara. Horrek ekoizpena geldiarazten du. Beraz, kalitatezko osagaiak hemen erosten dituzu. Ez da negoziagarria.
Bero-tratamendua eta Gainazalen tratamendua
Hemen bihurtzen da altzairu gordina benetako tresna. Bero-tratamendua eta gainazaleko tratamendua ez dira aukerako urratsak. Moldeari bere borroka-indarra ematen diotenak dira.
Pentsatu lehenik tratamendu termikoaz. Tenplatzeaz, tenplatzeaz, karburatzeaz eta nitrurazioaz ari zara. Prozesu hauek bi gauza ezartzen dituzte zuzenean: altzairuaren azken gogortasuna eta barruan blokeatuta dagoen barne-tentsio egoera. Errezeta gaizki egiten baduzu, ondorioak latzak dira. Moldea ez da nahikoa gogorra izango. Azkar higatuko da. Are okerrago, barne-tentsioek moldea deformatu edo pitzatzea eragin dezakete mekanizazioan edo ekoizpen-presiopean. Molde pitzatu bat molde hila da.
Orain gainazaleko tratamenduei erreparatu. Barrunbearen kanpoko geruzan gertatzen denari buruzkoa da hau. Leuntzea, kromo-plakak, nitrurazioa eta titanio-plakak. Bakoitzak helburu bat du. Barrunbearen akabera hobetzen dute, higadura-erresistentzia handitzen dute eta korrosioaren aurka borrokatzen dute.
Baina zehaztasunak garrantzia du hemen. Leuntzeko zehaztasuna eskasa bada, piezaren gainazal zakarrak lortuko dituzu. Gainazal zakar horrek kanporatzea ere zaildu egiten du. Pieza itsasten da. Plastikorako gainazaleko tratamendu okerra aukeratzen baduzu —adibidez, PVCrako korrosioaren aurkako babesa saltatuz—, moldearen higadura izugarri bizkortuko duzu. Barrunbea higatu egiten da. Beraz, tratamendua materialari eta aplikaziora egokitu behar duzu. Lasterbiderik ez.
Mekanizazioa eta Fabrikazio Zehaztasuna
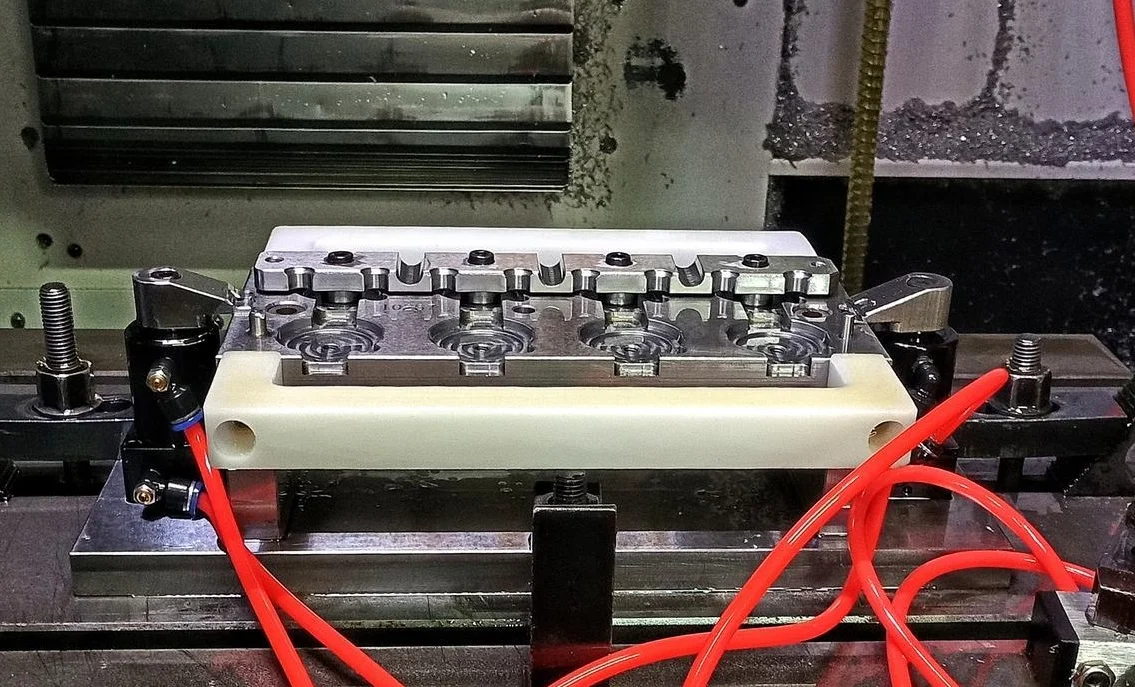
Diseinu perfektua izan dezakezu. Altzairurik onena aukeratu dezakezu. Baina gaizki mekanizatzen baduzu, moldea zaborra izango da. Amaiera. Mekanizazio-zehaztasuna da teoriak benetako metala elkartzen duen lekua. Hiru gauzek kontrolatzen dute azken emaitza: ekipamendua, prozesu-plana eta makina erabiltzen duen pertsona.
Mekanizazio Ekipamendu Zehatza
Nukleo-barrunbea makina espezifikoek ebakitzen dute. CNC fresadoreak, mekanizazio-zentroak, elektrohigadura-makinak (EDM), hari-erosio bidezko makinak, gainazaleko artezgailuak. Ekipamendu bakoitzak bere zehaztasun-mugak eta egonkortasuna ditu. Makina-erremintak desbideratzeren bat badu —bola-torloju higatuak, bide solteak, ardatzaren irteera—, errore hori zuzenean zure molde-osagaian grabatzen da. Ezin duzu geroago konpondu. Makinaren zehaztasuna zure zehaztasuna da.
Mekanizazio prozesuaren arrazionaltasuna
Sekuentziak garrantzia du. Asko. Ez duzu moztu eta itxaropenik egiten bakarrik. Ordena egokia arbastea da, gero tratamendu termikoa, gero akabera, gero artezketa eta gero leuntzea. Urratsak saltatzen badituzu edo ordenatik kanpo egiten badituzu, barne-tentsioak sartzen dituzu molde-altzairuan. Tentsio horiek ez dira ezkutuan geratzen. Moldea deformatzea eragiten dute ekoizpenean, edo batzuetan baita azken mekanizazioan ere.
Hona hemen tranpa zehatzak. EDMak txinpartak erabiltzen ditu barrunbea higatzeko. Parametroak okerrak badira, gainazal zakarra eta zulatua lortzen duzu. Hari bidezko EDMak akabera bereizgarria uzten du. Lodiegia bada, barrunbearen hormak itxura ikaragarria du. Eta leuntzea? Ondo eta sistematikoki egiten ez baduzu, ez duzu inoiz ispilu-akabera lortzen. Okerrago, puntu batean gehiegi leuntzen baduzu, dimentsio-zehaztasuna hondatu dezakezu. Beraz, urrats bakoitza kontrolatu behar da.
Dimentsio eta Geometria Tolerantzien Kontrola
Hau da xehetasunak. Moldearen osagai bakoitzak dimentsio-tolerantzia bat du. Bete egin behar duzu. Baina hortik haratago, tolerantzia geometrikoak dituzu: bi gainazalen arteko paralelismoa, pin baten aurpegiarekiko perpendikulartasuna, zulo baten eta ardatz baten koaxialitatea. Horietako edozein espezifikaziotik kanpo irteten bada, gauza txarrak gertatzen dira. Piezak gaizki ateratzen dira. Moldea modu irregularrean eta azkar higatzen da. Kasu katastrofiko batean, moldea huts egiten du. Blokeatu edo pitzatzen da.
Operadoreen trebetasun maila
Hona hemen egia deserosoa. Makinak ez dira bere kabuz funtzionatzen. Moldeen mekanizazioa ofizio hibridoa da. Zehaztasun handiko makineria behar du, gizaki trebe batek erabilia. Operadorearen esperientzia teknikoa, xehetasunetarako begia, erantzukizun zentzua... ez dira trebetasun bigunak. Ekoizpen aldagaiak dira. Munduko bost ardatzeko fresatzeko makinarik onena izan dezakezu. Operadorea arduragabea edo esperientziarik gabekoa bada, erreminta hondatuko du, lan-desplazamendu bat gaizki ezarriko du edo neurketa kritiko bat galduko du. Ez dago ekipamendurik eta ez dago prozesurik operadorearen trebetasun falta edo zaintza soil bat guztiz konpentsa dezakeenik. Kontroletan dagoen pertsona da azken atea.
Batzar eta Arazketa
Osagai guztiak ezin hobeto mekanizatu dituzu. Orain elkarrekin muntatu behar dituzu. Muntaketa da banakako piezak funtzionatzen duen sistema bihurtzen diren tokia. Ondoren, akatsak zuzentzen dituzu —hau da, proba-moldeaketa—, pieza onak egiten dituela frogatzeko.
Muntaiaren zehaztasuna
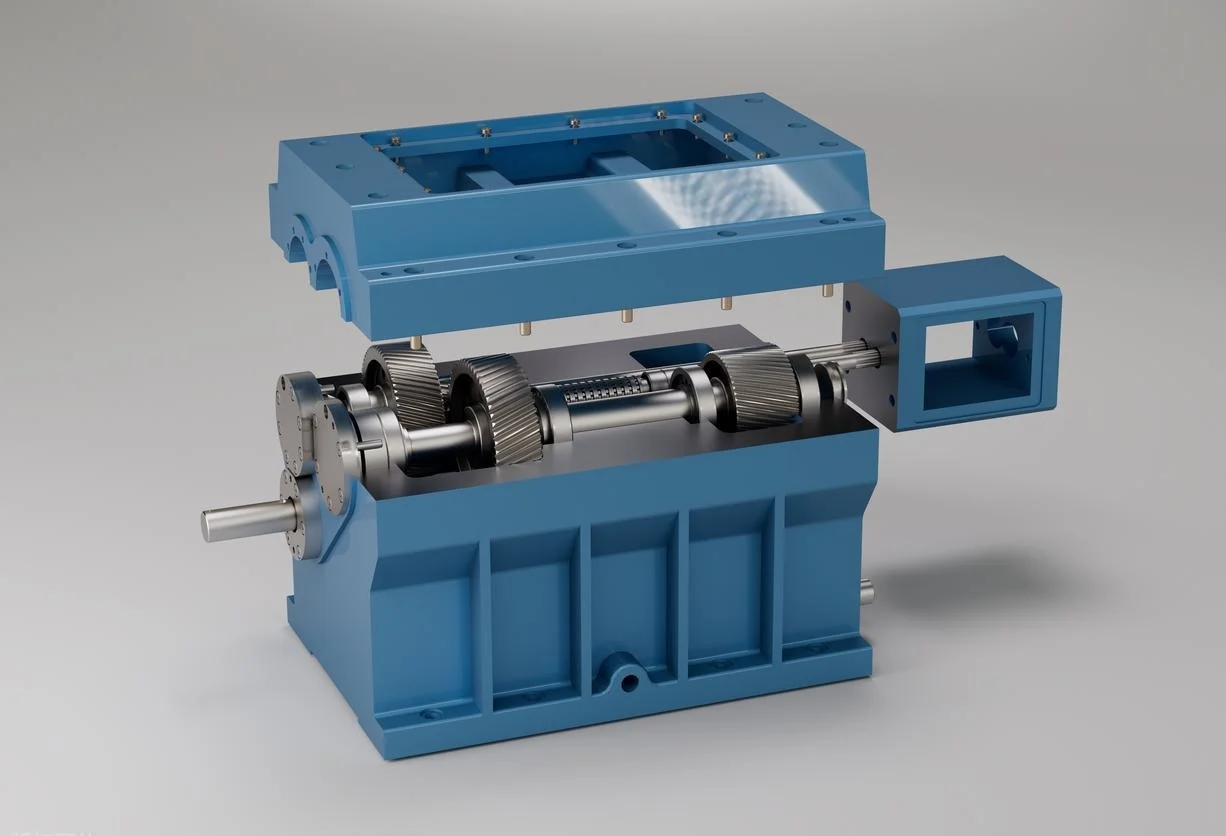
Ez da lan traketsa. Egokitze-tarteak garrantzitsuak dira. Estuegi dagoen pin batek uzkurtu egingo da. Solteegi badago, kulunkatu egingo da. Paralelismoa eta perpendikulartasuna ere ikusten dituzu multzo osoan. Moldearen oinarria, barrunbea eta nukleoa, gida-pinak eta buxinek, kanporatzaile-plaka eta korridorearen itxierak. Dena lerrokatu behar da.
Tolerantzia horietako edozein aldatzen bada, ondorioak berehalakoak dira. Piezak distira edo jaurtiketa laburrekin ateratzen dira. Moldearen funtzionamendua ez da koherentea bihurtzen: trabatu edo itsasten da. Higadura izugarri azeleratzen da lehenengo mila zikloetan. Baina ondo egiten bada, dena leunki mugitzen da. Moldea danbateko sendo eta zehatz batekin ixten da beti.
Moldeaketa probak eta parametroen arazketa
Hemen teoria prentsara iristen da. Moldea muntatu, muntatu eta proba bat egiten duzu. Helburua doikuntza sistematikoa da. Ez duzu asmatzen ari. Aldagai bat aldi berean aldatzen duzu.
Parametro nagusiak injekzio-presioa, injekzio-abiadura, moldearen tenperatura, eusteko presioa eta hozte-denbora dira. Proba-piezak ikusten dituzu. Neurtzen dituzu. Akats zehatzak bilatzen dituzu. Plano laburrek barrunbea ez dela betetzen esaten dizute. Deformazioak hoztea irregularra dela edo ontziratzea okerra dela esaten dizute. Hondoratze-markek eusteko presio nahikoa ez dela adierazten dute. Babarrunak esan nahi du besarkatzailea ahula dela edo moldea ez dagoela guztiz finkatuta.
Prozesu honen bidez, doikuntza finak egiten dituzu. Arazketak arrakastaz egiteak bi gauza handi egiten ditu. Lehenik eta behin, moldearen diseinua eta muntaketa-lana balioztatzen ditu. Bigarrenik, ekoizpen osoko prozesu dokumentatu eta fidagarria ezartzen du. Parametro horiek blokeatzen dituzu. Hori da zure errezeta.
Mantentze-lanak eta eragiketa-kudeaketa
Molde perfektu bat eraiki dezakezu. Diseinatu ondo, aukeratu altzairurik onena, mekanizatu hamarrenetaraino. Baina gero ekoizpenera ematen duzu. Eta hor hiltzen dira moldeak kontuz ez bazaude. Moldea nola erabiltzen, mantentzen eta kudeatzen duzun bere bizitza osoan zehar zehazten du bere benetako zerbitzu-bizitza. Hau ez da bigarren mailako kontua. Garrantzitsua da.
Ohiko mantentze-lanak
Hona hemen eguneroko lana. Barrunbea, aireztapen-kanalak eta korridore-sistema aldizka garbitu behar dituzu. Plastikozko hondarrak pilatzen dira. Gas-hondakinek film bat uzten dute. Hondakinak harrapatuta geratzen dira. Dena atera behar da.
Lubrifikazioa ezinbestekoa da. Gidari-osagaiek —gidari-pinek, buxinek, irristailuek— olioa behar dute. Kanporatze-mekanismoek koipea behar dute. Hori gabe, marruskadura lehorra lortzen da. Marruskadura lehorrak higadura goiztiarra esan nahi du. Higadurak piezak nahasiak eta gero moldearen akatsa esan nahi du.
Denbora luzez geldirik egotea tranpa bat da. Moldea asteetan edo hilabeteetan geldirik badago, herdoilaren aurkako neurriak hartu behar dituzu. Horrek esan nahi du herdoilaren aurkako agenteak altzairuzko gainazal guztietan aplikatzea. Zigilatu barrunbea. Babestu aireko hezetasunetik. Hau saihestu, eta kalitate handiko molde bat herdoildu eta zulatu egingo da apalean geldituta. Korrosioak ez du axola zenbat ordaindu duzun tresnagatik.
Jarduera-jardunbide egokiak
Operadoreek molde bat azkar suntsitu dezakete. Hona hemen nola. Injekzio-parametro desegokiak. Gehiegizko lotzeko presioak aireztapen-lurrak zapalduko ditu edo moldearen oinarria deformatuko du. Kanporatzeko abiadura handiegiek piezen kontra talka egiten dute eta kanporatzeko pin txikiak hautsiko dituzte. Kutsatutako lehengaiak —partikula finekin edo metalezko zatiekin birrindutakoak— lixa-paper baten antzera jokatzen du barrunbearen barruan.
Araua sinplea da. Makinaren ezarpenak moldearen diseinu-espezifikazioekin bat etorri behar dira. Molde bat bere aurreikusitako tartetik kanpo funtzionatzera behartzea gehiegikeria da. Higadura izugarri bizkortzen du eta kalte iraunkorrak eta konponezinak eragiten ditu.
Konponketa puntualak
Kalte txikiak gertatzen dira. Barrunbearen gainazalean marradura arinak. Eroritako pieza baten koska txikiak. Itxiera-hodi batean higadura lokalizatua. Berehala konpontzen dira. Leuntzeak marradura kentzen du. Puntuzko soldadurak koska bat betetzen du, eta gero gainazala berriro mozten duzu.
Arriskua atzerapena da. Akats txiki bati kasurik egin gabe, eboluzionatu egiten da. Marradura bat koska bihurtzen da. Kolpe bat pitzadura bihurtzen da. Higadura lokalizatua hedatzen da. Hogeita hamar minutuko konponketa sinple bat zena barrunbearen ordezkapen osoa bihurtu zen. Hori kalte itzulezina da. Hori molde hila da. Beraz, esku-hartze puntuala da gakoa. Konpondu orain, edo erosi molde berri bat geroago. Zure aukera.
Ondorioa
Beraz, molde ona nahi duzu. Iraupen luzeko moldea. Hainbat etapa elkarrekin lan egitearen ondoriozkoa. Ez bat. Ez bi. Guztiak. Diseinua. Materialaren aukeraketa. Mekanizazioa. Muntaketa. Mantentze-lanak. Kate horretako katebegi bakoitzak eutsi egin behar du.
Hona hemen egia gordina. Katebegi ahul bakar batek apurtzen du dena. Altzairu txarretik eraikitako diseinu perfektu batek huts egiten du. Gaizki mekanizatutako barrunbe perfektu batek huts egiten du. Mantentze-lanik gabeko molde-exekuzio perfektu batek huts egiten du. Katea bere puntu ahulena bezain sendoa da.
Beraz, ikasgaia sinplea da. Etapa guztiei erreparatzen diezu. Pantailan agertzen den lehen zirriborrotik hasi eta astearte arratsalde batean kanporatutako azken piezaraino. Horrela lortzen da kalitate handia. Horrela lortzen da irauten duen molde bat.
Aukeratu NOBLE onenarentzat Injekzio Moldeen Fabrikazioa
CNC mekanizazio zehatzeko fabrika bat gara . Injekzio-moldeak eta doitasun-osagaiak dira gure lan nagusia. Tailerrean eman ditugun urteek gauza bat irakatsi digute. Moldearen kalitatea ez da zortea. Igaro berri garen etapa guztietan egindako lan zainduaren batura da. Diseinua. Materialen hautaketa. Mekanizazioaren zehaztasuna. Muntaketa. Mantentze-lanak. Lasterbiderik ez.
Hona hemen egiten duguna. CNC fresaketa , elektroerosioa, alanbre bidezko ebaketa , gainazalen artezketa eta zehaztasun-leunketa. Molde-altzairu sorta osoa maneiatzen dugu. P20 eta 718 lan estandarretarako. S136 eta NAK80 distira handiko eta bolumen handikoetarako. Korrosioarekiko erresistentea den altzairu herdoilgaitza PVC bezalako plastiko desatseginetarako. Bero-tratamendua eta gainazalen akabera etxean egiten ditugu. Prozesu osoa kontrolatzen dugu.
Bi ziurtagiri dira garrantzitsuak guretzat. ISO 9001:2015 kalitate kudeaketa orokorrarentzat. Eta ISO 13485:2016 gailu medikoetarako. Hauek ez dira horma-apaingarriak. Kalitate koherentea, material eta prozesuen trazabilitate osoa, arriskuen kudeaketa aktiboa eta denborarekin hobetzen den sistema esan nahi dute. Hori aplikatzen da auto baten kliparen moldea edo gailu kritiko baten osagaia mozten ari garen ala ez.
Diseinu bat probatzeko prototipo molde bat behar duzu? Hori egiten dugu. Milioi bat ziklotan funtzionatzen duen bolumen handiko ekoizpen tresneria behar duzu? Hori eraikitzen dugu. Irristailu eta altxagailuekin barrunbe anitzeko molde konplexu bat behar duzu? Hori da gure eguneroko lana. Ekipamendua, prozesu ziurtatuak eta esperientzia ditugu. Tresna fidagarri eta errendimendu handikoa lortuko duzu.
ohiko galderak
Zein da injekzio-molde baten ohiko entrega-epea?
Araberakoa da. Barrunbe bakarra duen prototipo molde sinple bat? Astebete edo bi iraun dezake. Barrunbe, irristagailu eta tolerantzia estu anitz dituen zehaztasun handiko ekoizpen molde bat? Lau edo bost aste edo gehiago behar ditu. Zure piezaren diseinua eta zure bolumen beharrak aztertzen ditugu. Ondoren, benetako kronograma bat ematen dizugu.
Zenbat iraungo du injekzio-molde batek?
Moldearen iraupena ez da zenbaki bakarra. Altzairuaren, plastikoaren, zikloaren baldintzen eta erremintaren mantentze-lanaren araberakoa da. P20 edo 718 molde estandar baterako, 500,000 eta 1,000,000 jaurtiketa artean espero daitezke. Bolumen handiak edo beiraz betetako nylona bezalako material urratzaileak erabiltzen badituzu, hobe da S136 edo NAK80 bezalako altzairu premium erabiltzea. Mantentze-lan egokiarekin, milioi bat jaurtiketa baino gehiago egin daitezke.
Moldeagarritasun hobea izan dezan nire piezaren diseinua hobetzen lagun al dezakezu?
Noski. DFM berrikuspenak eskaintzen ditugu. Gure ingeniariek zure pieza aztertzen dute eta iradokizun zehatzak egiten dituzte. Doitu hemen zirriborro angelua. Berdindu hormaren lodiera han. Gehitu erradio bat izkina zorrotz horretan. Aldatu banaketa-lerroaren kokapena. Aldaketa txiki hauek akatsak murrizten dituzte, ziklo-denborak laburtzen dituzte eta moldearen bizitza luzatzen dute. Askotan diru asko aurrezten dizute proiektuaren bizitzan zehar.
Zer akats gerta daitezke moldea gaizki diseinatuta edo mantenduta badago?
Zure piezan ikusiko dituzu. Barrunbea betetzen ez den plano laburrak. Sekzio lodietan hondoratze-markak. Pieza deformatzen duen deformazioa. Banaketa-lerroan zeharreko distira. Harrapatutako airearen erredura-markak. Bi fluxu-fronte gaizki elkartzen diren lekuetan soldadura-lerro ahulak. Itxura hondatzen duten gainazaleko akatsak. Lehenago azaldu dugun bezala, hauek diseinu txarraren, hozte txarraren, aireztapen txarraren edo mantentze-ohitura txarrei dagozkie.
Zer motatako moldeak fabrikatzen dituzu??
Gama osoa hartzen dugu. Bi plakako moldeak pieza sinpleetarako. Hiru plakako moldeak ate zehatzetarako. Hondakinak murrizteko eta ziklo azkarragoak lortzeko kanal beroko moldeak. Torlojuak kentzeko moldeak haridun piezen kasuan. Hainbat pieza-geometria aldi berean exekutatzen dituzten familia-moldeak. Prototipo-moldeak ere eraikitzen ditugu garapen-lanetarako eta bolumen txikiko proba-exekuzioetarako.
Moldeak nazioartean esportatzen dituzue?
Bai. Moldeak mundu osoko bezeroei bidaltzen dizkiegu. Garraioan herdoila saihesteko ontziratze egokia kudeatzen dugu. Korrosioaren aurkako babesa, zigilatutako kutxak eta bidalketa-antolamendu osoak. Zure moldea muntatu eta martxan jartzeko prest iristen da.
Nola lortzen dut aurrekontua?
Bidali zure piezaren marrazkia. 2D eta 3D CAD fitxategiak dira egokienak. Esaguzu zure urteko bolumena eta nahiago duzun materiala. Gure taldeak eskakizunak berrikusten ditu. Aurrekontu lehiakorra eta gure molde-diseinurako gomendatutako planteamendua bidaltzen dizkizugu. Erraza.







