
Sarrera: Zergatik behar du altzairu herdoilgaitzak pasibazioa?
Altzairu herdoilgaitzez egindako pieza bat duzu. Izenak berak dio ez dela herdoilduko. Baina soldatu ondoren, mekanizatu ondoren, tailerrean altzairu karbonatuzko euskarri baten ondoan jarri ondoren, bai. Laranja koloreko marrak ikusten dituzu. Zuloak aurkitzen dituzu. Materiala "herdoilgaitza" da, baina gainazala kaltetuta dago.
Hona hemen gertatzen ari dena. Altzairuaren babes naturala —kromo oxido geruza mehe eta ikusezin hori— hausten da. Ebaketa-erremintetatik edo tailerreko hautsetik datozen burdin partikulak txertatzen dira. Gainazala kimikoki aktibo bihurtzen da. Jada ez da pasiboa. Korrosioa hartzeko prest dago.
Pasibazioak konpontzen du hau. Gainazaleko kutsatzaile horiek kentzen dituen tratamendu kimikoa da. Garrantzitsuagoa dena, oxido geruza trinko eta geldo berri baten eraketa eragiten du, batez ere kromo oxidoa. Prozesuak metala egoera aktibo eta korrosio-joeratik egoera pasibo eta babestu batera eramaten du berriro.
Artikulu honek eraldaketa horren atzean dagoen zientzia jorratzen du. Fabrikako solairuan erabiltzen diren produktu kimiko ohikoenak eta funtzionamendu-prozedura estandarrak aztertuko ditugu. Altzairu herdoilgaitzaren ondorengo prozesamenduko beste urrats garrantzitsu batzuk ere laburki aipatuko ditugu, pasibaziotik haratago doazenak.
Pasibazioaren Printzipioak eta Garrantzia Ulertzea
Zientziara goaz. Ez da magia, baina kimika da lanean.
Pasibazioaren atzean dagoen zientzia
Gainazalean, metal bat duzu bainu kimiko batean. Hori da interfazea. Bertan gertatzen dena elektrokimikoa da. Azidoak burdin askearekin erreakzionatzen du —kutsatzailearekin—, eta disolbatzen du. Aldi berean, altzairuko kromoak oxigenoarekin erreakzionatzen du. Oxido geruza fin eta estu bat sortzen du. Metala ingurunearekin erreakzionatu nahi izatetik, ingurunea baztertzera igarotzen da.
Hona hemen zati adimentsua. Oxido geruza hori bere kabuz sendatzen da. Gainazala urratzen baduzu, azpian dagoen kromo freskoa agerian geratzen da. Kromo horrek berehala erreakzionatzen du aireko oxigenoarekin. Babes-geruza berriro sortzen da. Ez duzu hedatzen den herdoil-orbanik sortzen. Materialak bere kabuz konpontzen du.
Pasibazioaren abantaila nagusiak
Lehenik eta behin, burdina librea kentzen duzu. Ebaketa-erremintetatik, artezketetatik edo altzairu karbonatuarekin kontaktutik datozen partikula mikroskopiko horiek desagertzen dira. Burdina hori gabe, ez duzu herdoilgaitzezko pieza izan beharko lukeenaren bigarren mailako herdoil orban laranja hori lortuko.
Bigarrenik, korrosioarekiko erresistentzia maximizatzen duzu. Behar bezala pasibatu den pieza batek ingurune oldarkorretan ere ondo eusten dio. Ur gaziko edo izotz-kentzeko produktu kimikoetako kloruroak oso gogorrak dira tratatu gabeko altzairu herdoilgaitzean. Geruza pasiboak blokeatzen ditu.
Hirugarrenik, estaldurak egiteko gainazal egonkorra lortzen duzu. Pinturak, hauts-estaldurak edo bestelako akaberek oinarri garbi eta koherentea behar dute. Pasibazioak hori eskaintzen du. Estaldurak ondo itsasten da eta gehiago irauten du. Urratsa saltatzeak etorkizunean itsaspen-akatsak izateko arriskua dakar.
Pasibazioan erabiltzen diren produktu kimiko ohikoenak
Orain, ikus ditzagun benetan erabiltzen dituzun produktu kimikoak. Aukerak garrantzia du. Segurtasunean, ingurumen-betetzean eta zure piezaren azken errendimenduan eragina du.
Modu Zaharra: Ingurumen-inpaktu Handia
Azido nitriko sistemak hamarkadetan zehar estandarrak izan ziren. Funtzionatzen dute. Burdina disolbatzen dute eta oxido geruza eratzen dute. Baina prozesuak alde txar larriak ditu. Lurrun hori arriskutsuekin aritzen zara. Hondakinak toxikoak dira. Isurketa garestia da eta zorrotz arautzen da.
Azido kromiko sistemak are oldarkorragoak dira. Kromo hexabalentea oxidatzaile indartsua da. Lana egiten du. Baina ingurumen-murrizketak zorrotzak dira. Jurisdikzio askok ia debekatu dute ekoizpenean erabiltzea. Erantzukizuna handia da.
Ikuspegi Berriagoa: Ingurumena Errespetatzen duten Alternatibak
Kromo tribalentearen formulazioek erdibideko aukera eskaintzen dute. Toxikotasuna nabarmen murrizten dute, korrosioaren aurkako babes konparagarria mantenduz. Kimika seguruagoa da langileentzat eta ingurumenarentzat.
Kromo gabeko sistemek gero eta garrantzi handiagoa hartzen ari dira. Hauek molibdatoak, silikatoak edo titanio eta zirkonio gatzak erabiltzen dituzte. Ez dute metal astunik. Ez dute hondakin arriskutsuen sailkapenik. Errendimendua sendoa da aplikazio askotarako.
Azido organikoen sistemak, batez ere azido zitrikoan oinarritutako pasibatzaileak, dira aukerarik garbiena. Ez dago nitriko lurrun horirik. Ez dago hondakin toxikorik. Soluzioa biodegradagarria da. Hau da elikagaietarako ekipamendu eta gailu medikoetarako aukerarik onena. Segurtasuna eta betetzea barneratuta daude.
Nola aukeratu pasibazio kimiko egokia?
Hiru faktorek bultzatzen dute erabakia.
Lehenik eta behin, materiala. Zein altzairu herdoilgaitz mota erabiltzen ari zara? 304ak 316ak ez bezala jokatzen du. 430 bezalako ferritiko motak beren eskakizunak dituzte. Lotu produktu kimikoa aleazioarekin.
Bigarrenik, araudiak. RoHS eta REACH ez dira aukerakoak. Zure piezak Europara joaten badira, betetzea beharrezkoa da. Zure aukera kimikoak zehazten du estandar horiek betetzen dituzun ala ez.
Hirugarrenik, errendimendu-eskakizuna. Zer behar du piezak bizirauteko? Gatz-ihinztaduraren probak istorioa kontatzen du. Bi orduko erresistentzia gauza bat da. Berrehun ordu beste bat. Zure produktu kimiko eta prozesuaren parametroek beharrezko emaitza eman behar dute. Lasterbiderik ez.
Pausoz pausoko pasibazio prozesua (8 etapa nagusi)
Ikus dezagun benetako pasibazio prozesua. Ez da murgiltze bakarra. Kontrolatutako urratsen segida bat da. Bakoitzak garrantzia du. Bat saltatzen baduzu, multzo osoa arriskuan jartzen duzu.
1. etapa: Aurretratamendua (Gainazalaren garbiketa)
Garbiketarekin hasten zara. Pieza makinatik olioekin, ebaketa-fluidoekin eta tailerreko zikinkeriarekin ateratzen da. Koipegabetzeak hori guztia kentzen du. Garbiketa alkalinoa edo ultrasoinu bidezko garbiketa da onena. Azidoak ukitu aurretik gainazal kimikoki garbi bat behar duzu.
Piezak soldadurak edo bero-tindua badu, dekapatzera igarotzen zara . Azido-urrats oldarkorragoa da hau. Soldaduraren oxidazio astuna kentzen du. Ez da beti beharrezkoa. Baina hala denean, saltatzeak esan nahi du pasibazio-urratsak ez duela bero-kaltetutako guneetara iritsiko.
Gero, garbitu . Ez txorrotako ura. Ur desionizatua. Ohiko uraren hondakin mineralak daude eta gainazala berriro kutsatzen da. Garbitu berri duzu. Mantendu garbi.
2. etapa: Pasibazioa (Filmaren eraketa)
Orain gertaera nagusia. Pasibazio tratamendua murgiltze edo ihinztadura bidez gertatzen da. Parametroek dena ematen dute. Tenperatura —ingurunekoa zenbait kimikatarako, berotua beste batzuetarako. Iraupena —hamar minutu pieza sinple batentzat, bi ordu arte geometria konplexuetarako edo espezifikazio zorrotzetarako. Kontzentrazio kontrola ezinbestekoa da. Ahulegia bada, burdina ez da kentzen. Indartsuegia bada, gainazala grabatzeko arriskua duzu.
3. etapa: Tratamendu ostekoa eta lehortzea
Bainuaren ondoren, azido hondarra tratatzen duzu. Pieza sinpleetarako, urarekin garbiketa ona egiteak balio du. Arraildurak edo zulo itsuak dituzten geometria konplexuetarako, neutralizazioa behar duzu . Bainu alkalino leun batek hutsuneetan ezkutatzen den azido hondarra hiltzen du.
Ondoren, azken garbiketa . Ur desionizatutako purutasun handikoa. Ondo garbitu. Lasterbiderik gabe.
Lehortzea da ikuskapenaren aurreko azken urratsa. Aire beroa edo aire konprimitu garbia erabiliz botatzea. Atzean geratzen diren ur orbanak kutsadura dira. Hezetasuna harrapatzen dute eta helburua zapuzten dute.
4. etapa: Kalitate ikuskapena
Lana probatzen duzu.
Lehenik ikuskapen bisuala . Gainazalak itxura uniformea izan behar du. Ez orbanik, ez orbanik, ez kolore aldaketarik.
Kobre sulfatoaren proba , askotan puntu urdinaren metodoa deitua, egiaztapen azkarra da. Jarri tanta bat. Azkar urdin bihurtzen bada, burdina librea oraindik badago. Multzoak huts egiten du.
Aplikazio serioetarako, gatz-ihinztadura probak egiten dira ASTM B117 araudiaren arabera. Ganberan eman diren orduek korrosioarekiko erresistentzia maila baieztatzen dute. Hau da zure froga. Pieza benetan pasibatuta dago. Funtzionatuko du.
Etapa bakoitza aurrekoaren gainean eraikitzen da. Prozesua lineala da, baina diziplina erabatekoa izan behar da. Garbiketa bat galduta, tenperatura aldaketa bat, eta lantokian herdoilduko diren piezak bidaltzen ari zara.
Altzairu herdoilgaitzerako beste tratamendu osteko prozesu gako batzuk
Ez zara pasibaziora mugatzen. Altzairu herdoilgaitzerako ondorengo tratamenduen tresna-kutxa oso bat dago. Bakoitzak pieza modu ezberdinean aldatzen du. Piezak zer egin behar duen arabera aukeratzen duzu.
1. Gainazalen akabera mekanikoa (estetika eta ehundura)
Itxura eta ehundurari buruzkoa da hau. Oinarrizko satinatuzko akaberatik hasi eta 8. zenbakiko ispiluraino leundu dezakezu . Ispilu akabera hori ez da polita bakarrik. Errazagoa da garbitzen. Bakterioek ez dute ezkutalekurik.
Eskuilatzeak edo lerro-zuntzek panel medikoetan eta sukaldeko tresnetan ikusten den itxura satinatu koherente hori ematen dizu. Marradura txikiak ezkutatzen ditu eta nahita ematen du.
Leherketak edo jaurtiketa-leherketak bi gauza egiten ditu. Tresnen markak kentzen ditu eta gainazal mate uniforme bat sortzen du. Leherketak gainazaleko geruza ere konprimitzen du. Horrek nekearekiko erresistentzia gehitzen du. Pieza indartsuagoa bihurtzen da akabera koherentea lortzen duen heinean.
2. Elektroleunketa (leunketa elektrokimikoa)
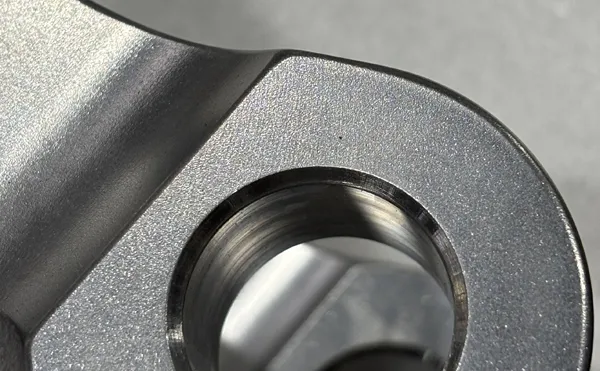
Hau esteroideen pasibazioa da. Printzipioa desberdina da. Bainu elektrokimiko bat erabiltzen duzu. Pieza anodoa da. Korrontea igarotzen da. Metala gainazaleko gailur mikroskopikoetatik disolbatzen da. Haranak finko mantentzen dira.
Emaitza edozein leuntze mekanikok lor dezakeena baino gainazal leunagoa da. Aldi berean, txertatutako kutsatzaileak kentzen dituzu. Korrosioarekiko erresistentzia nabarmen handitzen da. Horregatik eskatzen dute farmazia eta erdieroaleen industriek. Gainazalaren zimurtasun ultra-baxuak esan nahi du ez dela partikularik harrapatzen. Garbitasuna erabatekoa da.
3. Bero-tratamendua (errendimendu-eskakizun espezifikoetarako)
Aplikazio batzuek aldaketa metalurgiko espezifikoak behar dituzte.
Disoluzio bidezko erreketa 304 bezalako austenitiko graduetarako da, soldadura egin ondoren. Pieza berotu, eutsi eta hoztu egiten da. Horrek soldadura-eremuan sortutako kromo karburoak disolbatzen ditu. Korrosioarekiko erresistentzia berreskuratzen da. Lan hotzean sor daitekeen magnetismoa ere ezabatzen du.
Tentsioaren arintzea tolestutako edo mekanizazio handia jasan duten piezetarako da. Hondar-tentsioak tentsio-korrosioa pitzatzea eragin dezake lerroan zehar. Pieza tenperatura baxuago batera berotzen duzu. Tentsioa lasaitzen da. Arriskua gutxitzen da.
4. Gainazaleko estaldurak eta gogortzea
Batzuetan altzairu herdoilgaitzezko substratua ez da nahikoa bere kabuz.
PVD estaldurak —lurrun-deposizio fisikoak— geruza fin eta gogor bat aplikatzen du. Titanio beltza edo urre arrosa koloreko akaberak ikusten dira ebakuntza-tresnetan eta kontsumo-produktuetan. Apaingarria da. Higaduraren aurkakoa ere bada. Tresnak gehiago irauten du eta itxura bereizgarria du.
PTFE edo itsasten ez diren estaldurak erabiltzen dira piezak askatu behar direnean. Moldeak. Itsatsi behar ez diren gailu medikoen piezak. Marruskadura txikiko gainazalak. Estaldurak metalak berak ezin dituen propietateak ematen ditu.
Tratamendu bakoitzak helburu bat du. Piezaren bizitzaren arabera konbinatzen dituzu. Ispilu-leundutako, elektroleundutako eta PVD estaldurako tresna kirurgiko bat produktu mota desberdina da, ale-hariaz leundutako eta pasibatutako euskarri batekin alderatuta. Biak altzairu herdoilgaitzezkoak dira. Biak zuzenak dira. Aplikazioak bidea agintzen du.
Zergatik aukeratu NOBLE zure altzairu herdoilgaitzezko piezetarako
Lan osoa kudeatzen duen bazkide bat behar duzu. Ez tailer bat mekanizaziorako, beste bat pasibaziorako, hirugarren bat akaberarako. Kate horrek hutsuneak sortzen ditu. NOBLEk ixten ditu.
Hasieratik Amaierara
CNC mekanizazio zehatzean espezializatuta gaude. Baina ez gara gelditzen pieza makinatik ateratzen denean. Lehengaitik hasi eta muntaketa amaituraino dena kudeatzen dugu. Ez dituzu hiru hornitzaile kudeatzen. Talde bakarrarekin aritzen zara.
Zer egiten dugu etxean bertan
Mekanizazioa da lehentasuna. Fresatzeko eta torneatzeko zentro aurreratuak erabiltzen ditugu. Geometria konplexuak ohikoak dira. Tolerantzia estuak espero dira. Altzairu herdoilgaitzezko mota guztietan lan egiten dugu: 304, 316, 17-4 eta beste batzuk.
Gainazalaren akabera da hurrengoa. Ez dugu azpikontratatzen. Pasibazioa, elektroleuntzea, akabera mekanikoa —leuntzea, eskuilatzea, leherketa— eta tratamendu termikoa gure instalazioetan egiten dira. Kontrola erabatekoa da. Kalitatea koherentea da.
Ingeniaritza laguntza prozesu osoan zehar doa. Zure diseinua fabrikatzeko gaitasuna aztertzen dugu txipa moztu aurretik. Geometria optimizatzen dugu kosturako, mekanizatzeko gaitasunarako eta azken errendimendurako.
Muntaketa eta logistikak amaitzen dute dena. Osagaien muntaketa, ontziratzea eta garaiz entregatzea. Pieza instalatzeko prest agertzen da.
Zergatik hau Matters
Kalitate koherentea lortuko duzu. Ez dago eskualdatzerik. Ez dago mekanizazio-tailer baten eta akabera-enpresaren arteko salaketarik. Urrats guztiak teilatu beraren azpian kudeatzen dira. Talde berak ikuskatzen ditu.
Epeak murrizten dira. Ez zaude pieza bat tailer batetik irten, herriaren beste aldean bidaiatu eta beste batean ilaran egon arte itxaroten. Lan-fluxua erraztu egiten da. Egunak programaziotik kanpo geratzen dira.
Erantzukizuna erraza da. Talde batek du emaitzaren ardura. Kalitate-estandar bakarra aplikatzen da. Harremanetarako pertsona bakarrak erantzuten ditu zure galderei. Ez duzu hainbat saltzaileren atzetik ibili behar zer joan den gaizki edo noiz bidali den zerbait jakiteko.
Hori da kontua. Zuk zure produktuan zentratzen zara. Guk fabrikazio-kate osoa kudeatzen dugu. Diseinutik entregara arte, geldialdi bakarra da.
Galdera arruntak (FAQ)
Pasibazioa ozpinetakoaren berdina al da?
Ez. Jendeak nahasten ditu, baina lan desberdinak egiten dituzte. Dekapatzeak soldaduraren eskala eta bero-tindua kentzen ditu —soldaduraren oxido geruza astuna—. Erasokorra da. Pasibazioak oxido geruza babesgarri mehea sortzen du. Askotan elkarrekin isurtzen dira. Soldadura dekapatu, garbitu eta gero pieza osoa pasibatu egiten da. Horregatik ikusten da “dekapa eta pasibazioa” esaldia. Bi urrats, emaitza bat.
Altzairu herdoilgaitz pasibatua inoiz herdoilduko al da?
Erantzun zintzoa baiezkoa da, baina baldintza desegokietan bakarrik. Pasibazioak korrosioarekiko erresistentzia izugarri hobetzen du. Ez da ezkutu magiko bat. Jarri 304 pieza pasibatu bat itsasoko uretan hilabetez, eta azkenean zuloak ikusiko dituzu. Kloruro handiko inguruneak oso gogorrak dira. Oxigeno gutxiko baldintzek ere arazoak sor ditzakete. Film pasiboa bere kabuz sendatzen da, baina oxigenoa behar du horretarako. Oxigenoa kenduz gero, korrosio lokalizatua lor dezakezu. Aplikazio gehienetan —gailu medikoak, industria-ekipoak, elikagaiak prozesatzeko— behar den bezala funtzionatzen du.
Azido zitrikoaren pasibazioa azido nitrikoarena baino hobea al da?
Zertarako optimizatzen ari zarenaren araberakoa da. Azido zitrikoa seguruagoa da. Ez du lurrun hori toxikorik. Ez du hondakin arriskutsuen sailkapenik. Gainazalaren akabera askotan garbiagoa da. Aukera argia da elikagaietarako ekipamenduetarako eta aplikazio mediko askotarako.
Azido nitriko sistemek oxidazio-ahalmen handiagoa dute. Korrosio handiko zenbait eskakizunetarako edo espezifikazio militar eta aeroespazial espezifikoetarako, oraindik ere zehaztuta daude. Aukera ez da zein den unibertsalki hobea. Zure material-maila, zure errendimendu-estandarra eta zure araudi-eskakizunak betetzen dituena da.
Pasibazioak zigilatzeko urrats bat behar al du?
Normalean, ez. Altzairu herdoilgaitzezko film pasiboa naturalki trinkoa eta ez-porotsua da. Ez du zigilatzailerik behar gainean. Zigilatzea aluminio anodizatuarentzat da, non oxido geruza porotsua den eta ur beroa edo zigilatze kimikoa behar duen poroak ixteko. Metal desberdinak, portaera desberdina. Altzairu herdoilgaitzean, pasibazio prozesuak berak sortzen du azken babes-geruza.






