
Sarrera
Magnesio aleazioak aluminioa baino % 33 arinagoak dira. Hori oso garrantzitsua da aeroespazial eta gailu medikoen industrientzat. Baina arazo bat dago. Baina kontuz ez bazaude, material berak su har dezake CNC mekanizazioan . Tresna kamuts baten txinpartak edo elikadura-abiadura azkarrak txirbilak piztu ditzakete. Sortzen den sua bizia da eta zaila da itzaltzen.
Honek arazo erreala sortzen die makina-lantegiei. Jendeak pisua aurreztu nahi du. Zerbait sendoa baina arina bilatzen dute. Baina kezkatuta daude materialak nola erreakzionatuko duen mekanizazioan zehar. Ez da paranoia desio bat, ordea. Abisu bat besterik ez: magnesio-suteak arriskutsuak izan daitezke.
Jarraian, magnesio aleazioak CNC bidez mekanizatzeko ikuspegi praktikoa aurkituko duzu. Material hau segurtasunez mekanizatzea zergatik den zaila azalduko dugu.
Zergatik da zaila magnesio aleazioa CNC makinan lantzea?
Jende askok galdetzen du zergatik den zaila magnesioa CNC makinan lantzea. Materiala biguna dirudi. Erraz mozten da. Baina arriskuak larriak dira. Arrisku horiek alde batera uzten dituztenek ikasgai garestiak ikasten dituzte.
Sukoitasun eta sute arrisku handia
Magnesioak su hartzen du 650 gradu Celsius inguruan. Tresna kamuts batek tenperatura horretara azkar iristen da. Ebaketaren marruskadurak nahikoa bero sortzen du. Benetako arriskua da magnesioak bere oxigenoa sortzen duela erretzen hasten denean. Urak okerrera egiten du. CO2-ak okerrera egiten du. Ohiko su-itzalgailuek ez dute ezer egiten. Instalazioek D klaseko itzalgailuak behar dituzte metalezko suteetarako bereziki. Lantegi askok ez dituzte.
Txip-piztea marruskadura-nahasketaren bidez
Magnesio txirbilak meheak eta haritsuak dira. Bolumenarekin alderatuta, azalera oso handia dute. Horrek esan nahi du erraz pizten direla. Txirbil bero batek beste txirbil pila baten gainean erortzen denean, erreakzio-kate bat hasten da. Aluminiozko txirbilak ketan daude. Magnesio txirbilak erretzen dira. Aldea funtsezkoa da fabrikaren segurtasunerako.
Uretan oinarritutako hozgarriekin erreakzio arriskutsuak
Jendeak askotan hozgarri estandarra erabiltzen du magnesioan. Hori akats bat da. Uretan oinarritutako hozgarriek magnesio partikula finekin erreakzionatzen dute. Erreakzioak hidrogeno gasa sortzen du. Hidrogenoa lehertu egiten da. Hozgarria lohi lodi batean deskonposatzen da, hodiak buxatzen eta putzuak hondatzen dituena. Magnesiorako konfigurazio estandarra erabiltzen saiatzen diren lantegiek askotan damutzen dira.
Urragarritasuna eta ezohiko tresnen higadura
Magnesioa biguna da. Baina burdina, silizioa eta aluminioa bezalako ezpurutasunak ditu. Partikula gogor horiek materiala urratzaile bihurtzen dute. Tresnak espero baino modu ezberdinean higatzen dira. Ertz metatuak sortzen dira ebakitzailean. Marruskadurak materiala tresnaren gainazalera transferitzen du. Jendeak uste du metal biguna dela mekanizazio erraza. Magnesioak uste hori okerra dela frogatzen du.
Ebaki finen hauts lehergarria
Mekanizazio fineko eragiketek hautsa sortzen dute, ez txirbilak. Arteztea. Leuntzea. Abiadura handiko akabera. Airean dagoen magnesio hautsa lehergarria da. Zinta garraiatzaile edo hauts-biltzaile batek eragindako txinparta estatiko batek pizten du. Deflagrazioa azkar mugitzen da. Gela osoak galdu dira modu honetan. Magnesioa hauts-kontrol egokirik gabe mekanizatzen duten lantegiak jokoan ari dira.
nola CNC Makina Magnesioa Aleazioak segurtasunez
Magnesio aleazioen CNC mekanizazioak aluminioa edo altzairua mozteak baino mentalitate desberdina eskatzen du. Materiala erraz mozten da. Baina arriskuak ez dira agerikoak operadore berrientzat. Modu gogorrean ikasten dutenek askotan suteei aurre egiten diete.
Tresnen Geometria eta Zorroztasuna
Tresna kamutsek beroa sortzen dute. Beroak magnesioa sutan jartzen du. Beraz, araua sinplea da. Txertatze zorrotzak. Arrastatze-angelu positiboak. Ebaketa-ertz leunduak. Operadoreek tresnak egiaztatzen dituzte magnesio-aleazioen CNC mekanizazioan exekuzio bakoitzaren aurretik. Aluminiorako itxura ona duen tresna bat arriskutsua da hemen.
Txip-formazioa eta ebakuazioa
Magnesio aleazioen CNC mekanizazio prozesu seguru orotan lehentasun nagusia da hau. Txirbil lodi eta hautsiak seguruak dira. Txirbil mehe eta haritsuak erretzen dira. Jendeak erreminta-bideak diseinatzen ditu txirbilak zati txiki eta trinkoetan hausteko bereziki. Presio handiko aire-botereek txirbilak kentzen dituzte ebaketa-eremutik. Lantegi batzuek huts-sistemak erabiltzen dituzte. Ez utzi inoiz txirbilak makinaren ohean pilatzen. Magnesio txirbil pila bat piztu zain dagoen sua da.
Ebaketa-fluidoak – Zerk funtzionatzen du eta zerk ez
Uretan disolbagarria den olio estandarra tranpa bat da. Magnesio hautsarekin erreakzionatzen du. Hidrogeno gasa eta lohia sortzen ditu. Magnesio aleazioen CNC mekanizazioan erabiltzen dutenek modu gogorrean ikasten dute.
Aire konprimituarekin mekanizazio lehorra da metodorik seguruena. Fluidorik gabe. Erreakzio arriskurik gabe. Fluidoa beharrezkoa denean, bereziki onartutako hozgarri sintetikoak daude. Gutxieneko kantitatearen lubrifikazioa ere balio du. Laino fin batek nahikoa lubrifikazio ematen du hozgarri geldirik egon gabe.
Makina eta lan-eremuaren prestaketa
Magnesio aleazioen CNC mekanizazio lanak hasi aurretik, kendu pizte-iturri guztiak. Ez sugar irekirik erabili. Ez erre. Ez deskarga estatikorik erabili. Armairu elektrikoak hautsaren aurka zigilatu behar dira. Kontrol-panelaren barruko magnesio-hautsa zirkuitulabur arriskua da. Makina osoa garbitzen da txanda bakoitzaren ondoren. Txirbilak ez dira gau osoan geratzen. Hautsik ez da metatzen. Makina garbiek segurtasunez funtzionatzen dute. Makina zikinek erretzen dira.
Gomendatutako ebaketa-parametroak
Zenbakiak atzera begirakoak dirudite. Aurrerapen-abiadura handiak seguruagoak dira aurrerapen-abiadura baxuak baino. Abiadura ertainak abiadura handiak baino seguruagoak dira. Aurrerapen txikiak eta abiadura handiak hauts fina sortzen dute. Hautsa lehertu egiten da. Jendeak konbinazio hori saihesten du magnesio-aleazioen CNC mekanizazioan.
Hurrengo adibideak 6061 serieko magnesio aleazioa erabiltzen du.
| Eragiketa | Ebaketa-abiadura (m/min) | Aurkitze-abiadura (mm/bira edo mm/hortz) | Ebaketa-sakonera (mm) |
| Fresaketa arbastua | 500-800 | 0.10–0.20 hortz bakoitzeko | 2-5 |
| Fresaketa akabera | 300-600 | 0.05–0.10 hortz bakoitzeko | 0.5-1 |
| Tornu-lanketa | 400-700 | 0.15-0.30 | 1-3 |
| Tornu-akabera | 300-500 | 0.08-0.15 | 0.2-0.5 |
| Zulaketa | 300-600 | 0.10–0.25 bira bakoitzeko | Peck 0.5–1×D |
Zulaketa, hariztaketa eta mekanizazio ostekoa
Zirrikitu parabolikodun zulagailuek txirbilaren ebakuazioa hobetzen dute. Pikotze-ziklo oldarkorrek txirbilak hausten dituzte hari luze bihurtu aurretik. Torlojuak batzuetan hausten dira. Erantzun zuzena ez da beroa. Ez indarra. Jendeak txorrota hautsiak desegiten ditu magnesioa kentzeko irtenbide espezializatuak erabiliz. Azido-oinarritutako kentzeko produktuak badaude. Karburozko zulagailu batekin egindako erauzketa mekanikoa kasu batzuetan funtzionatzen du. Indarrez erauzteak txinpartak eta suak sortzen ditu.
Txipen biltegiratzea txipen sorrerak bezain garrantzitsua da. Operadoreek magnesio aleazioen CNC mekanizaziotik lortutako magnesio txipak metalezko ontzi itxi eta etiketatuetan gordetzen dituzte. Ez plastikozko poltsarik. Ez edukiontzi irekirik. Hondakin arriskutsuen tokiko araudiaren arabera botatzen dira.
Suteen Larrialdiei Erantzuna – Zer Egin (Eta Zer Ez Egin)
Prebentzio neurriak hartu arren, suteak gerta daitezke magnesio aleazioen CNC mekanizazioan. Oso garrantzitsua da erantzuteko modu egokia ulertzea. Behar bezala kudeatzen ez baduzu, sute txiki bat arazo handi bihur daiteke azkar.
Ez erabili inoiz ura, CO2 edo ABC produktu kimiko lehor estandarra
Jendeak su-itzalgailu ezagunak erabiltzen ditu. Sen horrek hiltzen du. Magnesiozko sute batean dagoen urak hidrogenoa eta lurruna sortzen ditu. Sua okerrera egiten du. CO2-ak ez du ezer egiten. Magnesioak bere oxigenoa sortzen du. ABC produktu kimiko lehor estandarrak ez du metalezko sute bat geldiarazteko agenterik. Su-itzalgailu horiek horman geratzen dira magnesio aleazioen CNC mekanizazioan. Ez dira lan horretarako.
D klaseko itzalgailuak bakarrik
Tresna egokiak D klaseko su-itzalgailuak dira. Bilatu Lith-X. Met-LX. Purple-K beste sute batzuetarako da, ez magnesio primariorako. Agente berezi hauek sua itzaltzen dute erretzen ari den metalaren gainean lurrazal bat sortuz. Oxigenorik ez da erregaira iristen. Sua gelditzen da. Magnesio aleazioen CNC mekanizazioa egiten duten lantegiek D klaseko su-itzalgailuak makina guztien eskura jartzen dituzte.
Kea agertzen bada – Ez ireki makinaren atea berehala
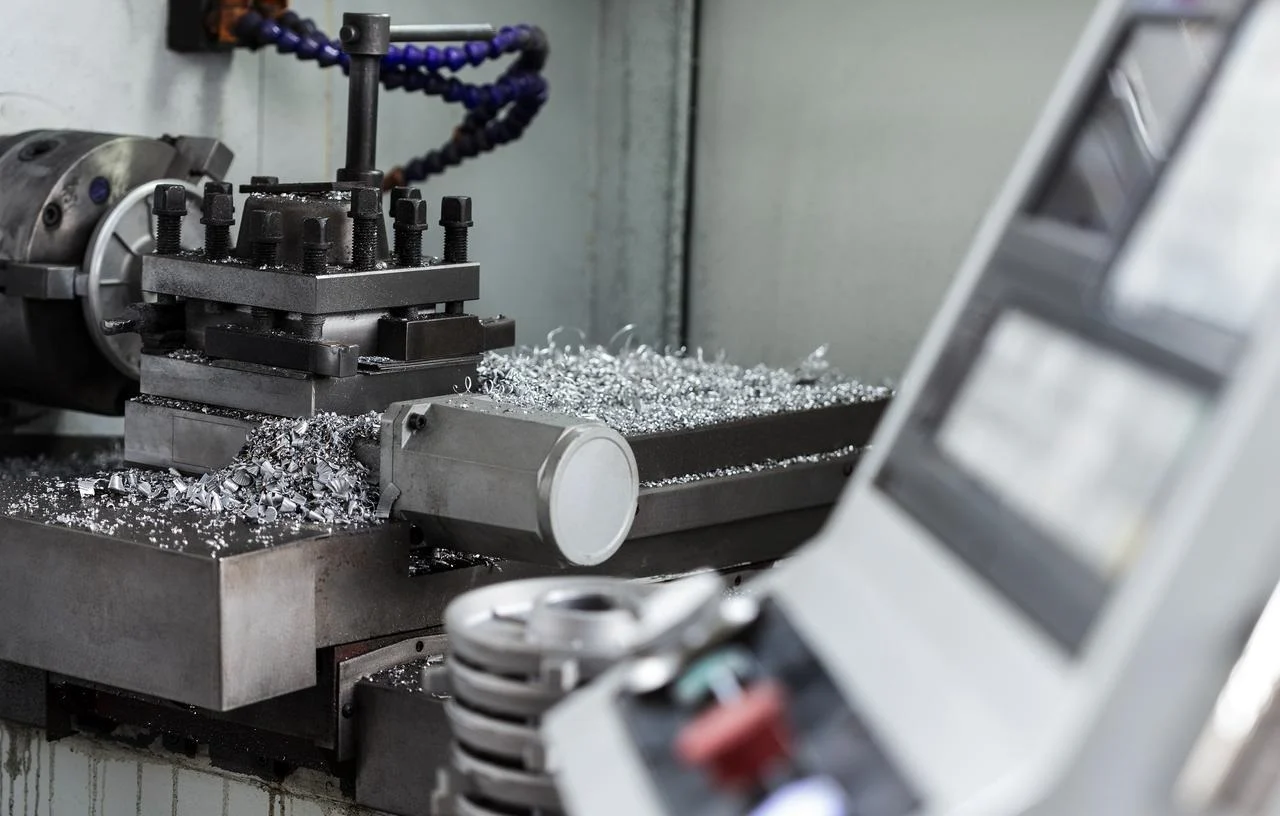
Itxituraren barruko kea badago, zerbait erretzen ari dela esan nahi du. Erreakzio naturala atea ireki eta begiratzea da. Hori ez dago ondo. Atea irekitzean aire freskoa sartzen da itxiturara. Aireak sua elikatzen du. Jendeak txirbil-sute txikiak makina-sute bihurtzen ikusi ditu modu honetan. Itxaron. Utzi sua bere kabuz itzaltzen oxigenorik gabeko itxituran, ahal bada. Esku-hartzea beharrezkoa bada, erabili makinaren barneko su-itzalgailua edo deskargatu D klaseko agentea ataka batetik.
Itotzea, ez ihinztatu zuzenean erretzen ari den igerilekuan
Magnesio aleazioen CNC mekanizazioan D klaseko su-itzalgailu bat aplikatzean, teknikak garrantzia du. Jendeak askotan zuzenean sugarretara ihinztatzen du. Horrek erretzen diren txirbilak sakabanatzen ditu eta sua zabaltzen du. Metodo zuzena itotzea da. Aplikatu agentea astiro-astiro distantzia seguru batetik. Helburua oinarrira zuzendu. Utzi hautsa suaren gainean erortzen. Eraiki lurrazal bat. Lurrazala sortu ondoren, ez hautsi. Lurrazala astintzeak erretzen ari den metala berriro airean uzten du. Sua berrabiarazi daiteke. Utzi materiala guztiz hozten ezer mugitu aurretik.
Zergatik kezkatu? Magnesio aleazioen abantaila bereziak
Batzuek galdetuko dute: Magnesio aleazioen CNC mekanizazioa hain arriskutsua bada, zergatik da oraindik beharrezkoa? Erantzuna errendimendua da. Magnesioak beste materialek parekatu ezin dituzten propietateak eskaintzen ditu. Horregatik, magnesio aleazioen CNC mekanizazioa prozesu kritikoa izaten jarraitzen du, arriskuak gorabehera.
Pisu-indarraren arteko erlazio paregabea
Magnesioaren dentsitatea zentimetro kubikoko 1.74 gramokoa da. Horrek merkatuko egiturazko metalik arinena bihurtzen du. Beste inongo metalek ez du pisua aurrezten.
Konpara dezagun:
| Material | Dentsitatea (g/cm³) | Trakzio-erresistentzia (MPa, tipikoa) |
Indarraren eta pisuaren arteko erlazioa |
| Magnesio aleazioa | 1.74 | 230 | High |
| aluminio aleazio | 2.70 | 310 | Ertaina |
| Altzairua (leuna) | 7.85 | 400 | Behe- |
| Ingeniaritza plastikoa (ABS) | 1.05 | 40 | oso txikia |
Magnesioak metalen erresistentzia ematen die ia plastikozko pisuan. Konbinazio horrek magnesio aleazioen CNC mekanizaziorako eskaera bultzatzen du aeroespazial eta automobilgintzako aplikazioetan.
Zurruntasun Espezifiko Handia
Zurruntasunak pisuaren araberako zurruntasuna axola du. Magnesioak bere lekua du hemen. Magnesioaren elastikotasun-moduluaren eta dentsitatearen arteko erlazioa aluminioaren eta altzairuarenaren parekoa da. Jendeak behar duen zurruntasuna lortzen du pisuaren kalterik gabe. Geometria egokian mekanizatutako magnesiozko pieza batek altzairuzko osagai askoz astunago baten antzera funtzionatzen du.
Bibrazio-amortiguazio bikaina
Beste edozein egitura-metal baino hobeto xurgatzen du bibrazioa. Aluminiozko eraztunak. Altzairuak harmonikoak transmititzen ditu. Magnesioak isilarazten ditu. Eskuko tresnetarako, automobilen euskarrietarako eta hegazkinen barnealdeko osagaietarako, moteltze honek zarata eta operadorearen nekea murrizten ditu. Magnesio aleazioen CNC mekanizazioaren bidez ekoitzitako piezen bizitza luzeagoa izaten da askotan, bibrazioak ez baititu junturak eta hariak askatzen.
EMI babes naturala
Plastikoek eta karbono-zuntzezko konpositeek estaldura bereziak behar dituzte interferentzia elektromagnetikoak blokeatzeko. Magnesioak berez egiten du hori. Metalak berak babes-mekanismo gisa jokatzen du. Gailu medikoek, elektronikako karkasek eta komunikazio-ekipoek propietate honetaz baliatzen dira. Ez dago bigarren mailako estaldura-eragiketarik. Ez dago kostu gehigarririk. Materialak bere lana egiten du, besterik ez.
Eroankortasun termiko ona
Magnesioak metro-kelvin bakoitzeko 150 watt inguruko beroa eroaten du. Ez da aluminioa bezainbeste. Baina askoz hobea da plastikoak edo konpositeak baino. LED argiztapen-karkasetarako, motorraren osagaietarako eta kaxa elektronikoetarako, magnesioak beroa kentzen du gune sentikorretatik. Magnesio-aleazioen CNC mekanizazioak karga termikoak kudeatzen dituzten piezak sortzen ditu, pisua baxua mantenduz.
Birziklagarritasuna eta Jasangarritasuna
Magnesioa ugaria da. Birziklatzeak lehen mailako ekoizpenak baino askoz energia gutxiago behar du. Materialak ibilgailuen arintzea ahalbidetzen du, eta horrek erregai-kontsumoa eta isuriak murrizten ditu. Ingurumenean duen eraginaz kezkatuta dauden pertsonek magnesioa erakargarria iruditzen zaie. Metala behin eta berriz birziklatu daiteke propietate-galera handirik gabe. Hori bat dator fabrikatzaile askok gaur egun bilatzen dituzten ekonomia zirkularraren helburuekin.
Magnesioa vs. Aluminioa vs. Plastikoa – Zein aukeratu beharko zenuke?
Diseinatzaileek aukera baten aurrean daude. Magnesioa, aluminioa edo plastikoa. Material bakoitzak bere alde onak ditu. Bakoitzak bere alde txarrak ditu. Erantzun zuzena aplikazioaren araberakoa da.
| Jabetza | Magnesioa | Aluminum Alloy | Ingeniaritza Plastikoa (ABS/PC) |
| Pisua (dentsitatea g/cm³) | 1.74 – egiturazko metalik arinena | 2.70 – moderatua | 1.05 – arinena orokorrean |
| Zurruntasun espezifikoa (zurruntasuna/pisua) | Oso ona. Aluminioaren parekoa. | Oso ona. Metalen erreferentzia. | Eskasa. Atal lodiagoak behar ditu. |
| Dardara moteltzea | Egitura-metalen artean onena. | Txarra. Jo eta oihartzun egiten du. | Bikaina. Energia xurgatzaile naturala. |
| EMI blindajeak | Bikaina. Ez da estaldurarik behar. | Bikaina. Ez da estaldurarik behar. | Bat ere ez. Estaldura eroaleak behar ditu. |
| Eroankortasun termikoa (W/m·K) | ~150. Beroa kudeatzeko ona. | ~205–235. Oso ona. | ~0.2. Oso eskasa. |
| korrosioarekiko erresistentzia | Tratamendurik gabe txarra. Estaldura behar du. | Anodizatuta edo biluzik ingurune batzuetan ona. | Bikaina. Ez da korroditzen. |
| Mekanizagarritasuna (CNC) | Segurtasun-protokolo egokiekin ona. Txirbil haritsuak. Sute-arriskua. | Bikaina. Txirbil garbiak. Sute arriskurik ez. | Ona. Biguna. Tresna zorrotzak behar ditu. Txirbilaren kudeaketa beharrezkoa da. |
| Lehengaien kostua | Ertainetik altuera. | Moderatua. Oso eskuragarri. | Baxua edo ertaina. |
| Bigarren mailako akabera | Askotan beharrezkoa (bihurketa-estaldura, pintura). | Askotan korrosioagatik edo itxuragatik beharrezkoa da. | Askotan aukerakoa. Kolorea moldeatu daiteke. |
NOBLEri buruz – Zure bazkidea Zehaztasunezko CNC mekanizazioa
NOBLE CNC mekanizazio planta espezializatua da, metalezko eta aleaziozko osagai konplexuen fabrikazio zehatzean oinarritua.
Gure oinarrizko prozesatzeko gaitasunak
Aurkeztu hau argi eta garbi, agian puntuzko zerrenda edo bi zutabeko taula gisa.
CNC Mekanizazio Motak
- 3 ardatzeko, 4 ardatzeko eta 5 ardatz CNC fresaketa geometria konplexuetarako.
- CNC torneatzea bigarren mailako ezaugarriak behar dituzten pieza biribiletarako tresneria bizidunarekin
- Fresatzeko eta torneatzeko zentroak, konfigurazioak murrizten dituztenak. Konfigurazio gutxiagok zehaztasun hobea eta entrega azkarragoa esan nahi du.
Bigarren mailako zerbitzuak
- Azalera akaberaAnodizazioa, pasibazioa, film kimikoa.
- Bero-tratamendua indarra eta tentsioa arintzeko.
- Desbarbatzea eta garbiketa. Piezak muntatzeko prest bidaltzen dira.
- Batzar osagai anitzeko produktuen.
Gure Ziurtagiriak (Kalitatea eta Medikuntza Maila)
Ingeniariek eta erosleek hornitzaileak ziurtagirien arabera iragazten dituzte. Garrantzitsuenak mantentzen ditugu.
| Ziurtagiria | Scope | Garrantzia |
| ISO 9001: 2015 | Kalitatearen Kudeaketa Sistema | Prozesu-kontrol koherentea, trazabilitatea eta etengabeko hobekuntza bermatzen ditu ekoizpen osoan. Jendeak konfiantza du estandar honetan. |
| ISO 13485: 2016 | Gailu Medikoak – Kalitate Kudeaketa | Kirurgia-tresnetarako, inplanteetarako, diagnostiko-ekipoetarako eta gailu medikoen karkasetarako osagaiak mekanizatzeko aukera ematen digu. |
ohiko galderak
Magnesioa mekanizatu al dezaket CNC fresagailu estandar batean?
Bai, baina kontuz. CNC fresagailu estandar batek ondo funtzionatzen du magnesio aleazioen CNC mekanizaziorako, baldin eta lantegiek tresna zorrotzak, aire lehorra edo hozgarri homologatuak eta txirbil-ebakuazio oldarkorra erabiltzen badituzte.
Magnesioa aluminioa baino garestiagoa al da?
Oro har bai. Magnesio aleazioen lehengaien kostua 6061 bezalako aluminiozko ohiko kalifikazioena baino handiagoa da, ekoizpen bolumen txikiagoak eta fintze konplexuagoa direlako. Jendeak prima bat ordaintzen du pisu aurrezpenagatik.
Magnesioa erraz korroditzen al da?
Bai, tratatu gabeko moduan. Magnesioa aluminioa baino erreaktiboagoa da eta azkarrago korroditzen da ingurune heze edo gazietan, bihurketa-estaldurarik edo anodizaziorik gabe. Ingeniariek gainazalaren akabera kontuan hartzen dute kanpoko edo aplikazio medikoetarako magnesioa zehaztean.
Magnesioa soldatu al dezaket?
Bai, baina teknika berezi batekin. Jendeak tungsteno arku bidezko soldadura erabiltzen du argon babes-gasarekin eta oinarrizko aleazioarekin bat datozen betegarri-hagatxoekin. Magnesiozko soldaduran esperientziarik ez duten lantegiek lana espezialistei bidali beharko liekete.
Magnesioa segurua al da kontsumo-produktuetan erabiltzea?
Bai. Magnesio aleazio modernoak suaren aurkakoak dira kopuru handitan, eta UL segurtasun balorazioak betetzen dituzte elektronikako eta automobilgintzako osagaietarako. Sute arriskua magnesio aleazioen CNC mekanizazioan dago, ez amaitutako pieza solidoan.







