
AI roboten CNC mekanizazioak pieza garrantzitsuak egiten ditu, hala nola harmonikoen transmisio-karkasak, errodamenduen eserlekuak, servo-motorren euskarriak eta sentsore-euskarriak. Pieza hauek neurketa oso zehatzak behar dituzte, askotan ±0.005 hazbeteko edo gutxiagoko tartean. Zulo-errematatuak ±0.0005 hazbeteko zehaztasuna izan dezakete. Tailerrek 5 ardatzeko fresaketa, Suitzako torneaketa eta hari-elektrizitatea erabiltzen dituzte pieza hauek sortzeko. Materialen artean, 6061 aluminioa, altzairu herdoilgaitza eta PEEK daude. Erronka handienak horma meheko distortsioa, mikroi azpiko tolerantziak mantentzea eta material mistoak finkatzea dira. Horiek konpontzeko, tailerrek tresna-bide adimendunak, tentsioa arintzeko urratsak eta kontrol moldagarria erabiltzen dituzte. Robot-juntura, beso eta amaierako efektore guztiek zehaztasun horretan oinarritzen dira. Hori laburpen azkar bat da. Orain xehetasunak azter ditzagun.
Ikuspegi orokorra AI Robot CNC Mekanizazioa
Definizioa eta Garrantzia
AI roboten CNC mekanizazioa metala eta plastikoa robot batek mugitu, sentitu eta lan egiteko behar dituen forma zehatzetan mozteko artea da. Pentsa ezazu robotaren diseinu-fitxategiaren eta benetako makina fisiko baten arteko zubia dela. Urrats hori gabe, robot-besoa marrazki bat besterik ez da. Prozesuak lehengaiak ia jokorik gabe elkartzen diren pieza amaitu bihurtzen ditu.
Zergatik da hau hain garrantzitsua? Robotek mugimendu bera errepikatzen dute egunean milaka aldiz. Pieza batean egindako akats txiki bat beso osoan akats handi bihurtzen da. Horregatik, tailerrek tolerantzia askoz zorrotzagoak dituzte fabrikazio orokorrean ikusiko zenukeena baino. Lanak arreta eskatzen du etapa guztietan, konfiguraziotik azken ikuskapenera arte.
Osagai nagusiak begirada batean
Hainbat pieza behin eta berriz agertzen dira roboten eraikuntzan. Engranajeen kaxa harmonikoek junturari potentzia ematen dioten engranajeak eusten dituzte. Errodamenduen eserlekuek ardatzak zuzen biratzen mantentzen dituzte. Serbomotorren euskarriek motorra junturarekin lerrokatuta blokeatzen dute. Sentsoreen euskarriek kamerak eta kodetzaileak kokatzen dituzte datuak garbi mantentzeko. Bakoitzak bere eginkizuna betetzen du, baina guztiak dimentsio estuetan oinarritzen dira.
Pieza hauek ez dira bloke sinpleak. Askok poltsikoak, zuloak eta horma meheak dituzte. Karkasa batek hazbeteko hamar milaren batzuen barruan biribil mantentzen den zulo bat behar izan dezake. Euskarri batek aurpegi laua behar izan dezake sentsore batek angelu bera irakur dezan aldiro. Dimentsio bat gaizki egiten baduzu, robotaren mugimendua desbideratuko da.
Zergatik den garrantzitsua zehaztasuna robotikan
Robotikarako CNC mekanizazioan IA roboten zehaztasunak zuzenean baldintzatzen du robot baten mugimendua. Zenbakiak txikiak dira. Mekanizazio-robotak normalean gehi edo ken 0.03 mm-tik 0.05 mm-ra errepikatzen dira. Makina zaintzen duten robotak gehi edo ken 0.05 mm-tik 0.1 mm-ra funtzionatzen dute. Mekanizazio orokorraren zehaztasuna tarte berean dago, erremintaren, ardatzaren eta kalibrazioaren arabera.
| Robot mota / testuingurua | Zehaztasun-eskakizuna |
| Mekanizazio robotak (errepikagarritasun tipikoa) | ±0.03 mm-tik ±0.05 mm-ra |
| Makina zaintzeko robotak (zehaztasun handikoak) | ±0.05 mm-tik ±0.1 mm-ra |
| Mekanizazio orokorraren zehaztasuna | ±0.05 mm-tik ±0.1 mm-ra |
| Robotak mekanizatzea zeregin moderatuetan | ±0.03 mm-tik ±0.1 mm-ra |
Robot batek CNC ekipoekin lan egiten duenean, oso akats-tarte gutxi dago. Robota pieza bat kargatzean edo deskargatzean apur bat okertuta badago ere, makinak leku okerrean ebaki dezake.
Mekanizazio on batek hiru modutan ordaintzen du:
- Kokapen zehaztasun hobea: joko mekaniko gutxiago eta motor euskarrien eta junturen karkasen arteko lerrokatze hobea.
- Errepikagarritasun handiagoa: piezaren dimentsio koherenteek robotak mugimendu bat aldakuntza gutxiagorekin errepikatzea ahalbidetzen dute.
- Bibrazio murriztua: kontaktu-gainazal leunek desoreka eta deslerrokatzea murrizten dute, eta horrek mugimendua egonkortzen du.
CNC mekanizazioak helburu horiek lortzen ditu prozesu automatizatuen eta laser interferometria, zundaketa sistemak eta konpentsazio termikoa bezalako tresna aurreratuen bidez. Automatizazio horrek eskuzko aldakortasuna kentzen du. Kalibrazio erregularrak osagaiak tolerantziaren barruan mantentzen ditu, eta horrek robot mugimendu guztien errepikagarritasuna zuzenean handitzen du.
Ohiko CNC mekanizatua AI Robot CNC Mekanizazioko piezak
Harmonikoen Transmisio Karkasak eta Errodamenduen Eserlekuak
Harmonikoen transmisio-karkasak dira juntura-multzo ororen muina. Uhin-sortzailea, flexspline-a eta spline zirkularra unitate bakar gisa mantentzen dituzte. Pieza hauek ezin hobeto lerrokatu behar dira. Desplazamendu txiki batek ere engranajeak elkarren artean nola egokitzen diren aldatzen du. Horrek eraginkortasuna murrizten du eta transmisioa azkarrago higatzen du.
Errodamenduen eserlekuak karkasa hauen barruan daude. Biratzen ari diren ardatzak egonkor eusten dituzte. Guztiz biribila ez den eserleku batek ardatza dardarka eragiten du. Orduan, besoak posizio egokian egoteko gaitasuna galtzen du. Horregatik da hain garrantzitsua mekanizazioa pieza hauetarako. Karkasaren zuloa, erregistroaren sakonera eta perpendikulartasuna sistema gisa funtzionatzen dute elkarrekin. Horietako bat gaizki dagoenean, muntaketa osoak arazoak ditu.
Hemen behar den zehaztasuna oso handia da. Uhin-sorgailu eliptikoak ±0.003 mm-ko forma-zehaztasuna behar du. Flexspline horma meheko kopak ±0.003 mm-ko zentrokidetasuna behar du 0.3 eta 0.6 mm-ko lodierako hormetan. Mekanizatzaileek zenbaki horietara iristen dira prozesu-kontrol zainduaren eta finkatze egonkorraren bidez. Formaren edozein aldaketak momentu-uhinak sortzen ditu. Horrek junturaren kontrolatzailea gogorrago lan egiten du mugimendu leuna mantentzeko.
Harmonikoen transmisioak oso sentikorrak dira karkasaren geometriarekiko. Flexible spline-a, spline zirkularra eta uhin-sorgailua mikroi azpiko dentsitate-espezifikazioekin datoz fabrikatzaileak. Zure karkasaren zuloa ez bada biribila, erregistroaren sakonera okerra bada, perpendikulartasuna soltea bada, flexible spline-a modu irregularrean aurrekargatuko duzu eta 600 $-ko osagai bat suntsituko duzu 200 ordutan, 20,000 ordutan beharrean. Muntaketa mekanizatu egin behar da. Ez dago konponbiderik.
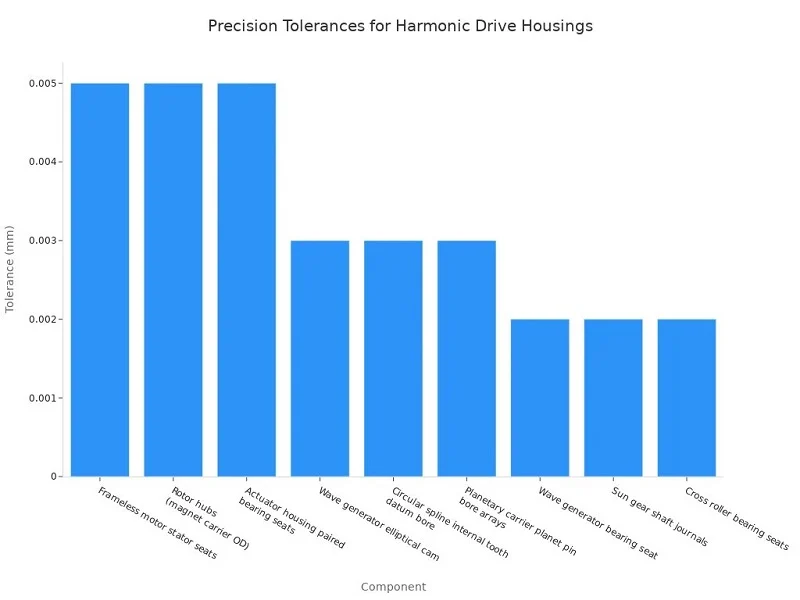
Gurutzatutako errodamenduen eserlekuak ±0.002 mm behar dira. Hortz zirkularraren barneko datu-zuloak ±0.003 mm behar du. Aktuadorearen etxebizitzak 0.005 mm-ko koaxialitateko errodamendu-eserleku parekatuak behar ditu. Tailerrek askotan fresaketa-tornuketa eragiketa bakarra erabiltzen dute zenbaki horretara iristeko. Zifra hauek engranajeen akoplamenduaren fisikatik datoz. Ez dira aukerakoak.
6061 aluminioa da karkasa hauetarako ohiko materiala. Garbi ebakitzen da eta tamaina egonkorra mantentzen da. Karga handiagoetarako, tailerrek altzairu herdoilgaitza edo aleaziozko altzairuak aukeratzen dituzte. Aukera momentu-eskaeren eta pisu-mugen araberakoa da.
Servo Motorren Euskarriak eta Egiturazko Markoak
Serbomotorren euskarriek motorra junturarekin lerrokatuta blokeatzen dute. Euskarria deskonektatuta badago, motorraren ardatza trabatu egiten da. Horrek energia xahutzen du eta beroa sortzen du. Besoa bere bidetik aldentzen da denborarekin.
Egitura-markoek multzo osoa lotzen dute. Karkasak, euskarriak eta euskarriak unitate zurrun bakar batean lotzen dituzte. Markoaren flexioak zehaztasun-galera eragiten du erremintaren puntan. Kargapean bihurritzen den marko batek besoaren posizioa aurreikusezina bihurtzen du.
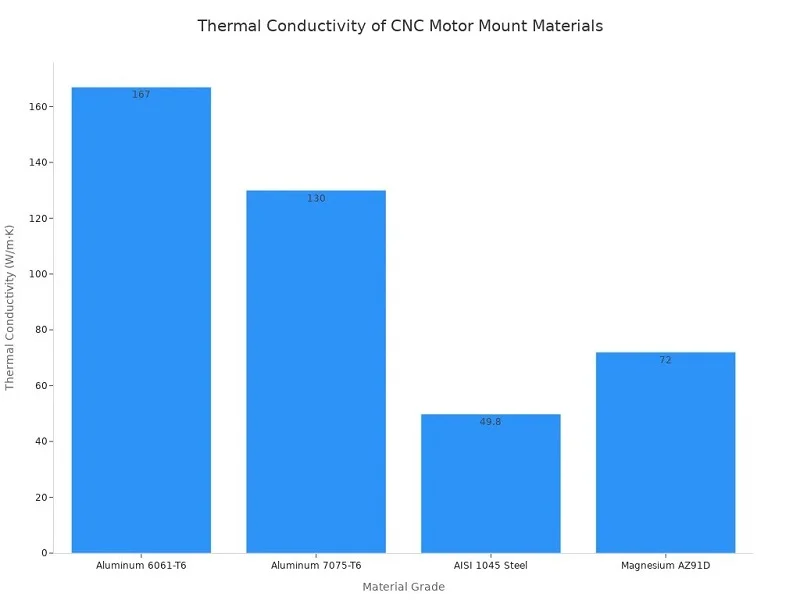
Materialaren aukeraketak pieza hauen errendimendua baldintzatzen du. Hona hemen lau kalifikazio ohikoenen konparaketa bat:
| Material Kalifikazioa | Eroankortasun termikoa (W/m·K) | Etekin-indarra (MPa) | Lehen mailako prestazioa |
| Aluminio 6061-T6 | 167 | 270 | Termiko Handia / Arina |
| Aluminio 7075-T6 | 130 | 500-540 | Zurruntasun maximoa / Arina |
| AISI 1045 Altzairua | 49.8 | 450-600 | Zurruntasun Handia / Kostu-eraginkorra |
| Magnesio AZ91D | 72 | 160 | Oso arina |
6061-T6 da aukerarik onena juntura-multzo gehienetan euskarrien CNC mekanizazio adimen artifizial robotizaturako. Beroa ondo isurtzen du eta arina izaten jarraitzen du. Euskarriak motorrentzako bero-hustugailu gisa ere balio du. Hau garrantzitsua da robotikaren CNC mekanizazioan, beroaren metaketak lerrokatzea aldatzen duelako. Euskarri termiko onak motorra momentu maximoan funtzionatzen mantentzen du.
7075-T6-k hobekuntzak areagotzen ditu besoa azkar mugitzen denean. Bere etekin-erresistentzia handiagoak horma meheagoak ahalbidetzen ditu. Horrek errotazio-inertzia murrizten du eta besoa azkarrago azeleratzen uzten du. Pisu gehigarririk gabeko zurruntasuna behar duten abiadura handiko ardatzetarako egokia da.
AISI 1045 altzairuak zurruntasun handia eskaintzen du material-kostu txikiagoan. Aukeratu pisua ez den hain garrantzitsua denean. Magnesio AZ91D da aukerarik arinena. Droneentzat edo masa gehigarririk ordaindu ezin duten beso eramangarrientzat ondo funtzionatzen du.
Sentsore-euskarriak eta kontrolatzaileen karkasak
Sentsore-euskarriek kamerak, LiDAR unitateak eta kodetzaileak eusten dituzte. Pieza hauek sinpleak dirudite, baina eskakizun zorrotzak dituzte. Tolestu edo mugitzen den euskarri batek sentsorearen irakurketa okertzen du. Robotak datu okerretan oinarritzen da orduan. Horrek hartu eta jarri eragiketa hondatu edo talka eragin dezake.
Instalazio-angeluaren errore 1° batek ere distantzia-kalkuluko errore handiak sor ditzake. AI robot bidezko CNC mekanizazioak 0.002 mm-tik beherako lautasun-tolerantziak lortuz konpontzen du arazo hau. Horrek sentsoreak mugimendu-ardatzekiko paralelo mantentzen ditu. Mekanizatutako euskarria zikloz ziklo mantentzen da bere posizioan.
Kontrolatzaileen kaxek elektronika babesten dute. Konektore eta kable-guruinetarako zuloak zehatz-mehatz kokatuta behar dituzte. Hautsaren eta hozgarriaren aurkako zigilatzea ere behar dute. Zuloen posizioan desoreka batek konektorea behar bezala ez sartzea eragotzi dezake.
Robot pieza pertsonalizatu hauen CNC mekanizazio prozesuak abantaila argiak eskaintzen ditu:
- ±0.005 mm-ko tolerantzia zehatzek mugimendu kritikoetarako doikuntza zehatza bermatzen dute
- Lerrokatze estuak sentsoreen irakurketak okertuko lituzketen deslerrokatze-erroreak ezabatzen ditu
- Egitura-lerrokatze koherenteak datuak zehatzak mantentzen ditu bibrazio eta tenperatura aldaketen pean
Materialen artean aluminioa, altzairu herdoilgaitza eta batzuetan Invar daude tenperatura-egonkortasuna lortzeko. PEEK bezalako plastikoak ondo funtzionatzen dute isolamendu elektrikoak garrantzia duen lekuetan. Material bakoitzak ingurumen-eskaera desberdinak asetzen ditu. Dimentsio-ikuskapen txostenek eta CMM datuek tolerantzia horiek egiaztatzen dituzte pieza guztientzat.
Sentsore-euskarri hauek frogatzen dute itxura sinpleko robot-osagaiek ere kontrol zorrotza behar dutela. Gainazal eta zulo guztiek garrantzia dute.
Zehaztasuna eta tolerantziak AI robot CNC mekanizazioan
Tolerantzia-tarte tipikoak
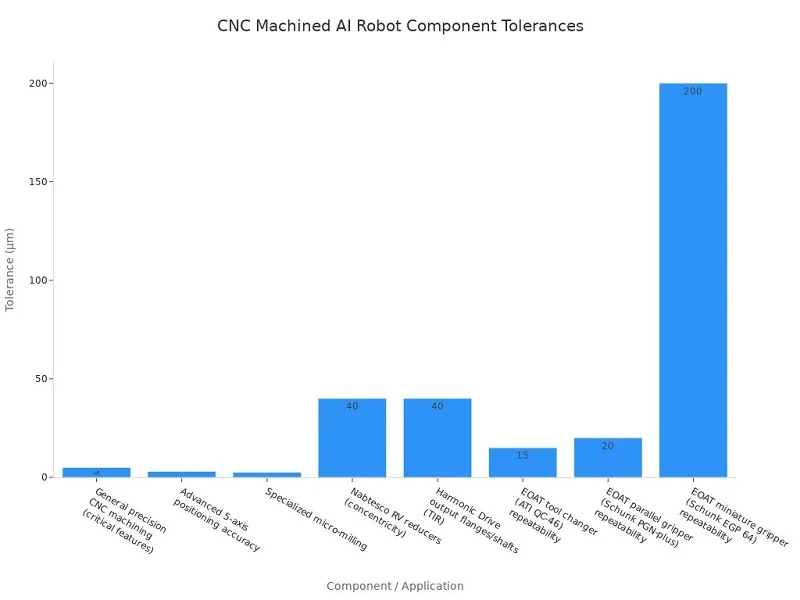
CNC mekanizazio robotizatuan tolerantzia-tarteak aldatzen dira piezaren eta haren erabileraren arabera. CNC mekanizazio zehatzak ezaugarri garrantzitsuak ±0.0002 hazbetean (±5 µm) edo estuago mantentzen ditu. 5 ardatzeko makina aurreratuek piezak 3 µm-ko tartean kokatu ditzakete, 13 µm-tik beherako zehaztasun orokorrarekin. Mikrofresaketa bereziak ±0.0002 hazbetean (2-3 µm) iristen da. Zenbaki hauek azaltzen dute zergatik behar duten robot-piezek hain mekanizazio zaindua.
Pieza ezberdinek muga desberdinak dituzte. Nabtesco RV erreduktoreek 0.03–0.05 mm-ko zentrokidetasuna behar dute, tamainaren arabera. Harmonic Drive irteerako bridak eta ardatzak 0.020–0.060 mm TIR-ra doaz. Juntura robotikoen engranajeek ISO 1328-1 alboko tolerantzia klaseak jarraitzen dituzte, 1–11. Besoaren muturreko tresneria ere aldatu egiten da. ATI QC-46 tresna-aldagailu batek 0.015 mm-ko (0.0006 hazbeteko) errepikapenak egiten ditu. Schunk PGN-plus pintza paralelo batek 0.02 mm-ko barruan errepikapenak egiten ditu. Schunk EGP 64 miniaturazko pintza batek ±0.2 mm-ko barruan errepikapenak egiten ditu.
| Osagaia / Aplikazioa | Tolerantzia-tarte tipikoa |
| CNC mekanizazio zehatz orokorra (ezaugarri kritikoak) | ±0.0002 hazbete (±5 µm) edo estuagoa |
| 5 ardatzeko kokapen zehaztasun aurreratua | 3 µm-raino (bolumetrikoa < 13 µm) |
| Mikrofresaketa espezializatua | ±0.0002 hazbete (2–3 µm) |
| Nabtesco autokarabanentzako erreduktoreak (zentrikotasuna) | 0.03–0.05 mm (markoaren tamainaren araberakoa) |
| Harmonic Drive irteerako bridak/ardatzak (TIR) | 0.020–0.060 mm |
| Engranaje robotikoen artikulazioak | ISO 1328-1 alboko tolerantzia klaseak 1–11 |
| EOAT tresna-aldagailuaren (ATI QC-46) errepikagarritasuna | 0.015 mm (0.0006 in.) |
| EOAT pintza paraleloaren (Schunk PGN-plus) errepikagarritasuna | 0.02 mm |
| EOAT miniaturazko pintza (Schunk EGP 64) errepikagarritasuna | ± 0.2 mm |
Azaleko akabera-baldintzak
Gainazaleko akabera tamaina-tolerantziak bezain garrantzitsua da. Zehaztasun handiko robot-piezetarako, Ra 0.8 µm-ko akabera finak lor daitezke. Mikrofresaketa bereziak Ra 0.05 µm-ra irits daiteke. Horrek leuntze gehigarriaren beharra kentzen du. Akabera hauek funtsezkoak dira junturen mugimendu leun bat eta sentsoreen kokapen zehatza lortzeko.
Gainazal zakar batek marruskadura eta higadura eragiten ditu. Sentsoreen irakurketak nahasten dituzten partikulak ere harrapatzen ditu. Gainazal leunek bibrazioa murrizten dute eta mugimendua egonkor mantentzen dute. Praktikan, akabera-espezifikazioak erabakitzen du zein mekanizazio-prozesu erabili. Ra 0.05 µm behar duen pieza batek mikrofresaketa behar izan dezake fresaketa arruntaren ordez. Kostu gehigarria juntura-bizitza luzeagoa eta datu garbiagoak direlako konpentsatzen da.
Neurketa eta Ikuskapen Metodoak
Tolerantzia estuak lortzeko mekanizazio ona baino gehiago behar da. Ikuskapen zaindua behar da. Tailerrek koordenatuen neurketa makinak (CMM) erabiltzen dituzte tamainak egiaztatzeko. Laser interferometriak kokapenaren zehaztasuna probatzen du lan-eremuan zehar. Zundaketa sistemek akatsak aurkitzen dituzte ebaketa bitartean. Konpentsazio termikoak bero-hedapena denbora errealean doitzen du.
Metodo hauek eskuzko inkoherentzia ezabatzen dute. Pieza bakoitzaren datuak ere ematen dituzte. Dimentsio-ikuskapen txostenek eta CMM datuek sentsore-euskarrien eta beste pieza gako batzuen tolerantziak berresten dituzte. Kalibrazio erregularrak piezak zehaztapenen barruan mantentzen ditu. Horrek robotaren mugimendu guztien errepikagarritasuna hobetzen du zuzenean. Feedback begizta hori gabe, mekanizazio-zehaztasun handia ere ezin da baieztatu edo mantendu.
AI Robot CNC Mekanizaziorako Fabrikazio Prozesuak
Prozesu guztiek ez dituzte piezak modu berean mozten. Forma desberdinek metodo desberdinak behar dituzte. Tailerrek hiru modu nagusi erabiltzen dituzte IA roboten piezak eraikitzeko. Bakoitzak pieza mota jakin bat maneiatzen du.
5 ardatzeko CNC fresaketa Geometria Konplexuetarako
5 ardatzeko CNC fresaketa IA roboten CNC mekanizaziorako metodo gakoa da. Ebaketa-erreminta bost ardatzetan zehar mugitzen da aldi berean. Horri esker, aurpegi angeludunetara, azpiko ebakiduretara eta gainazal kurbatuetara irits daiteke pieza mugitzeko gelditu gabe.
Mekanizazio prozesua CAD diseinu batetik hasten da. Ingeniariek diseinu hori ebaketa-argibide bihurtzen dute CAM softwarea erabiliz. Ondoren, bloke solido bat sartzen da makinan. Ebaketa-tresnek materiala geruzaz geruza kentzen dute azken forma agertu arte. Horrek metalaren propietate mekanikoak mantentzen ditu.
3 ardatzeko makinak pieza prismatiko sinpleetarako lan egiten dute. Robot forma konplexuek 5 ardatz behar dituzte. Muntaketa robotikoek askotan gainazal anitzeko zehaztasuna behar dute. Pintzek, junturek eta markoek guztiek irabazten dute ikuspegi honetatik. Abantailak argiak dira:
- Konfigurazio gutxiago: Ziklo batek alde guztietara iristen da
- Gainazaleko akabera hobea: tresnak angelu onean mantentzen du
- Tolerantzia estuagoak: mugimendu gutxiagok akats gutxiago esan nahi du
- Forma konplexuak: Ezaugarri kurbatuak eta angeludunak ez dira arazorik
- Muntaketa sinpleagoak: pieza sendo batek hainbat pieza torlojutu ordezkatzen ditu
- Tresnaren bizitza luzeagoa: angelu adimendunek erremintaren beroa murrizten dute
Ohiko kalitateen artean 6061 eta 7075 aluminioa daude. Aleazio hauek garbi ebakitzen dira eta egonkorrak dira. Altzairu herdoilgaitza karga handiagoetarako balio du. Fresatu ondoren, piezak akabera-urratsetatik pasatzen dira. Desbarbatzeak ertz zorrotzak kentzen ditu. Anodizazioak gainazaleko geruza gogorra gehitzen du.
Suitzako motako CNC aktibatuta Ardatz txikietarako
Tornu suitzar motako torneatzeak pieza txiki eta meheak maneiatzen ditu. Buru irristakor batek barra-materiala gida-buxin batetik bultzatzen du. Ebaketa-erremintak buxin horretatik oso gertu lan egiten dute. Euskarri honek pieza tolestea eragozten du. Prozesua bikaina da luzera-diametro erlazio handiak dituzten piezetarako.
CNC mekanizazio metodo honek ardatz, pin eta aktuadore osagai txikietarako balio du. Kodetzaileen ardatzak askotan Suitzako makinetatik ateratzen dira. Errodamendu pinak eta konektore pieza txikiak ere bai. Prozesuak tolerantzia estuak mantentzen ditu diametro oso txikietan. Pin batzuek 0.002 mm-ko diametro kontrola behar dute.
Aukera ohikoenak altzairu herdoilgaitza, letoia eta PEEK dira. Altzairu herdoilgaitzak korrosioari aurre egiten dio. Letoiak azkar eta leunki ebakitzen du. PEEKek isolamendua eta erresistentzia kimikoa eskaintzen ditu. Aukera robotaren funtzionamendu-tenperaturaren eta kargaren araberakoa da.
Zehaztasuna buru irristagarriaren diseinuari esker dator. Barra-materiala buxinean zehar mugitzen da erremintak ebakitzen duen bitartean. Pieza ez da inoiz euskarri-puntutik urrun mugitzen. Beraz, zurrun mantentzen da ardatzaren abiadura handietan. Horrek emaitza egonkorrak ematen ditu tirada luzeetan.
Adimen artifizial robotikoen aplikazioetarako, Suitzako torneatzeak behar jakin bat betetzen du. Sistema harmonikoek zehaztasun handiko pin txikiak behar dituzte. Sentsore-multzoek kodetzaile-diskoetarako neurri zehatzeko ardatzak behar dituzte. Pieza hauek biribiltasunaren eta diametroaren kontrola behar dute. Suitzako makina motak hori eskaintzen dute artezketa gehigarririk gabe.
Wire EDM Material Gogorretarako eta Ezaugarri Finetarako
Hari bidezko elektroerosioak ebaketa-metodo desberdina eskaintzen du. Hari elektrifikatu fin bat igarotzen da piezatik. Txinparta elektrikoek materiala higatzen dute programatutako bide batean zehar. Ebaketa-erreminta batek ez du pieza ukitzen. Ez dago ebaketa-indarrik. Horri esker, tailerrek material oso gogorra eta elementu meheak mozten dituzte distortsiorik gabe.
Prozesua zehaztasun handiko makina-erremintetan egiten da. Alanbrea etengabe elikatzen da bobina batetik. Fluidoak higatutako partikulak garbitzen ditu. Emaitza gainazaleko akabera bikaina duen bizarrik gabeko ertza da.
Hari-elektrizitatean (EDM) altzairu gogortua eta karburoa mozten dira. Material hauek gogorregiak dira fresatzeko ebakitzaile estandarrentzat. Baina maiz agertzen dira robotikan. Beso-muturreko tresnetarako altzairu-erreminta hari-elektrizitatean mozten da. Karburozko higadura-gainazalek ere onura ateratzen dute.
Hari-elektrizitateak barne-ezaugarrietan ere bikainak dira. Engranaje-profil bat fresaketa konbentzionalarekin moztea zaila da. Hari-elektrizitateak erraz egiten du hasierako zulo baten bidez. Horma meheetako zirrikitu estuak garbi ateratzen dira.
Alde txarra abiadura da. Hari bidezko elektrohigadura fresatzea edo torneatzea baino motelagoa da. Baina pieza kritikoetarako, denbora gehigarriak merezi du. Zehaztasunak eta akaberak bigarren mailako eragiketak kentzen dituzte askotan.
Robotikari dagokionez, hari bidezko elektroerosioak osagai gogorrak eta xehetasun finak maneiatzen ditu. Ondo hornitutako tailer baten CNC mekanizazio gaitasunak osatzen ditu, IA robotaren bidez.
Diseinurako gogoetak AI Robot CNC Mekanizazioa
Arintasuna eta zurruntasuna
Gramo bakoitzak balio du robot-beso batean. Beso arinago batek azkarrago mugitzen da eta energia gutxiago erabiltzen du. Baina pisua modu okerrean mozteak besoa tolestu egiten du. Horrek zehaztasuna hiltzen du. Diseinu onak bi helburuak aldi berean orekatzen ditu.
Topologia optimizazioak laguntzen du hemen. Ingeniariek materiala kentzen dute karga gutxi daramaten guneetatik. Ardatz neutroa helburu ohikoa da. Horrek masa galtzen du erresistentzia kaltetu gabe. Bost ardatzeko mekanizazioak barneko saihetsak dituzten egitura hutsak mozten ditu. Saihets horiek zurruntasun torsionala gehitzen dute. 7075-T6 aluminiozko erresistentzia handikoak pieza zurrun mantentzen du. Horma-lodiera zainduak ere erresonantzia-maiztasunak kudeatzen ditu. Junturen interfazeek mekanizazio zehatza lortzen dute, muntaia pieza solido bakarra bezala jokatzeko. Zurruntasun horrek milioika ziklotan zehar eusten du.
Kontuan izan behar da karga-bideak zuzen mantendu behar direla. Indar-trantsizioetatik gertu dauden materialak bere lekuan egon behar dira. Sekzio meheek euskarri egokia behar dute mugimenduaren pean flexioa saihesteko. Zurruntasun kontrolatuak pisu-murrizketa maximoa gainditzen du. Ebaketa guztiek portaera aurreikusgarria mantendu behar dute. 6061-T6 edo 7075-T6 bezalako aleazioek zurruntasun-pisu helburu horiek onartzen dituzte. Finkatze zehatzak eta tolerantzia-esleipen adimendunak deformazioa saihesten dute eta lerrokatzea mantentzen dute.
Muntaketa-tolerantziak
IA roboten CNC mekanizazioan tolerantziak ez dira pieza mailako kezka soilik. Sistema mailako arazoa dira. Taldeek muntaketa osoari buruz pentsatu beharko lukete lehen egunetik. Hona hemen garrantzitsuena:
- Sistema-mailako tolerantziak zati-mailako tolerantziak baino hobea da, tolerantzia-arazoak sistemikoak baitira, ez isolatuak.
- Tolerantzia pilaketa gainazaletan gehitzen da, beraz, pieza batean desbideratze txiki bat robotaren posizio-errore handi bihurtzen da.
- Tolerantziarekiko sentikorrak diren ezaugarriek azterketa sakona behar dute, beraz, fabrikatzaileek ingeniaritza taldeekin lan egin beharko lukete lotura-harreman kritikoak mapatzeko.
- Muntaketaren bateragarritasuna inprimaketa bat etortzea baino garrantzitsuagoa da, pieza perfektuek junturak itsastea, atzerakada, errepikakortasun eskasa eta deslerrokatzea eragin baitezakete.
- Aluminiozko junturek, euskarriek eta egitura-piezek bezalako pieza kritikoek tolerantzia estuak behar dituzte, hala nola ±0.01 mm, eta gainazaleko akabera finak.
- DFM berrikuspenek, 5 ardatzeko konfigurazio bakarreko mekanizazioak eta CMM ikuskapenek akatsak goiz detektatzen dituzte eta doikuntza hobetzen dute.
Materialen hautaketa errendimendu termikorako eta soldadura-lerroetarako
Beroak tamaina aldatzen du. Tenperaturarekin hazten den motorraren euskarri batek ardatzaren lerrokatzea aldatzen du. Horregatik, portaera termikoak baldintzatzen du materialaren aukera. 6061-T6 aluminioak beroa ondo isurtzen du eta arina izaten jarraitzen du. Askotan bero-hustugailu gisa ere balio du. 7075-T6 aleazioak eroankortasun pixka bat erresistentzia handiagoaren truke aldatzen du. Altzairuak zurruntasuna mantentzen du, baina kargapean modu ez hain aurreikusgarrian zabaltzen da.
Soldadura-lerroek ere garrantzia dute, batez ere plastikozko piezetan. Soldadura-lerro bat sortzen da bi fluxu-fronte elkartzen diren lekuan. Jostura hori inguruko materiala baino ahulagoa da. Bibrazioaren pean pitzatu daiteke. PEEK eta antzeko plastikoek atea arretaz kokatu behar dute soldadura-lerroak tentsio handiko guneetatik urruntzeko. Ikuspegi praktiko batetik, material egokia eta mekanizazio-plan egokia eskutik esku doaz. Bietako batek ere ez du funtzionatzen bakarrik.
IAren eginkizuna IA roboten CNC mekanizazioan
Nola optimizatzen dituen CNC mekanizazioko IAk erreminta-ibilbideak
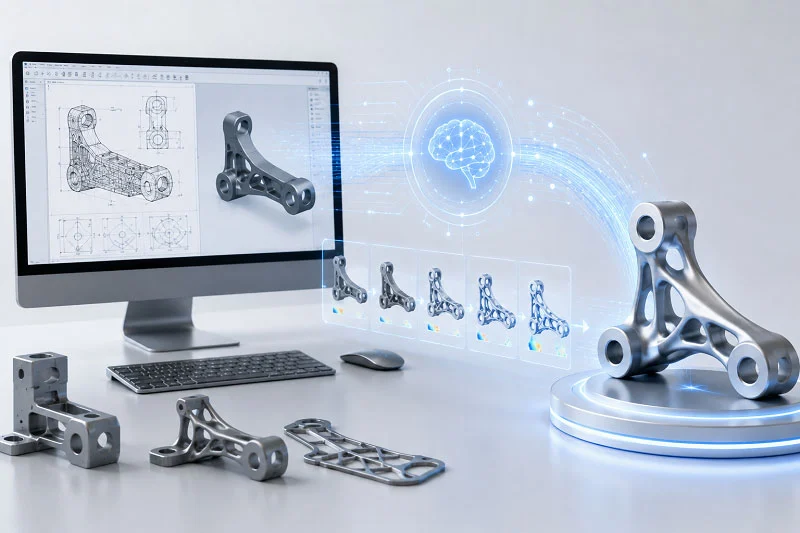
CNC mekanizazioko IAk ebaketa-bideak planifikatzeko modua aldatzen du. CAM software zaharrak arau finkoak erabiltzen ditu. Horren ordez, IAk iraganeko lanetatik ikasten du. Milaka ebaketa on aztertzen ditu eta gizakiek galtzen dituzten ereduak antzematen ditu. Emaitza mekanizazio-bide hobea da, azkarrago ebakitzen duena eta material gutxiago xahutzen duena.
Honek garrantzia du gainazal kurbatuak eta poltsiko sakonak dituzten robot piezentzat. Adimen artifizialaren sistema batek mekanizazio ezarpenak alda ditzake aurrera egin ahala. Aurkikuntza-abiadura, ardatzaren abiadura eta ebaketa-sakonera denbora errealean doitzen ditu. Horrek mekanizazio-eraginkortasuna hobetzen du piezari kalterik egin gabe. Ibilbidearen plangintza onak pieza bakoitza egiteko denbora laburtzen du. Tailerrek mugimendu huts gutxiago eta funtzioen arteko aldaketa leunagoak jakinarazi dituzte. Softwareak bibrazioa non hasi daitekeen ere aurreikusten du eta tresna urruntzen du gertatu aurretik.
Mantentze-lan prediktiboa eta denbora errealeko monitorizazioa
Geldialdiek ordutegiak hondatzen dituzte. Adimen artifizialak makinak martxan mantentzen ditu haien osasuna egiaztatuz. Sentsoreek bibrazioa, tenperatura eta ardatzaren karga kontrolatzen dituzte. Sistemak arazoak markatzen ditu tresna bat hautsi edo errodamendu bat blokeatu aurretik. Hau da mantentze-lan prediktiboa martxan.
Beheko taulan metodo hauek CNC ekipoen eta roboten artean nola banatzen diren erakusten da.
| Mantentze-lan prediktiboen teknika | CNC mekanizazioan aplikazioa | Aplikazioa Sistema Robotikoetan |
| IA akatsen detekzioa | CNC fresatzeko makinak, tornuak eta 3D inprimagailuak kontrolatzen ditu | - |
| Tresnen higaduraren ebaluazioa | Erremintaren higadura ebaluatzen du tolerantzia-desbideratzea eta piezen inperfekzioak saihesteko. | - |
| Ebaketa-indarraren analisia | Piezaren zehaztasuna mantentzeko ebaketa-indarra ebaluatzen du | - |
| Portaera termikoaren monitorizazioa | Elementuen inperfekzioak saihesteko portaera termikoa kontrolatzen du | - |
| Momentuaren jarraipena | - | Beso robotikoetan eta kobotetan momentua kontrolatzen du |
| Motorraren osasunaren monitorizazioa | - | Motorraren osasuna kontrolatzen du mugimenduaren zehaztasuna edo segurtasuna kaltetu aurretik degradazioa detektatzeko. |
| Lerrokatze-monitorizazioa | - | Beso robotikoen eta kobot-en lerrokatzea egiaztatzen du kalibrazio preemptiboa laguntzeko. |
Kalitatearen monitorizazio denbora errealean zikloa amaitzen da. Ikusmen artifizialaren sistemek piezak egiaztatzen dituzte ardatzetik irteten diren heinean. Neurketa bat desbideratzen bada, kontrolatzaileak hurrengo ebaketa konpontzen du. Tresnen higadura kudeatzeak ebakitzaileak denbora gehiagoz lanean mantentzen ditu neurketa-aldaketak arriskurik gabe. Hori da fabrikazio adimenduna bere muinean.
Kontrol moldagarria horma meheko mekanizaziorako
Horma meheak tolesten dira ebaketa-indarraren ondorioz. Horrek bibrazioa, distortsioa eta hondakinak eragiten ditu. Kontrol moldagarriak konpontzen du arazoa. Sistemak indar-irakurketak irakurtzen ditu eta berehala aldatzen ditu aurrerapena eta abiadura. Horma ahula denean astiro ebakitzen du eta zurruna denean gogorrago.
Honek ondo funtzionatzen du kargatze eta deskargatze automatikoarekin. Robot beso batek piezak sartu eta ateratzen ditu makinak pieza gordin berri bakoitzera egokitzen den bitartean. Tresna aldatzeko sistema adimendun batek tresna gastatuak ordezkatzen ditu zikloa gelditu gabe. Praktikan, kontrol moldagarriak lan delikatua errepikagarria egiten du. Harmonikoen transmisio-karkasak mekanizatzen dituzten tailerrek pieza txar gutxiago ikusten dituzte eta tresnek gehiago irauten dute. Makinak, funtsean, pieza ikasten du ebakitzen duen heinean.
IA roboten CNC mekanizazioaren erronkak
Horma meheko distortsioa
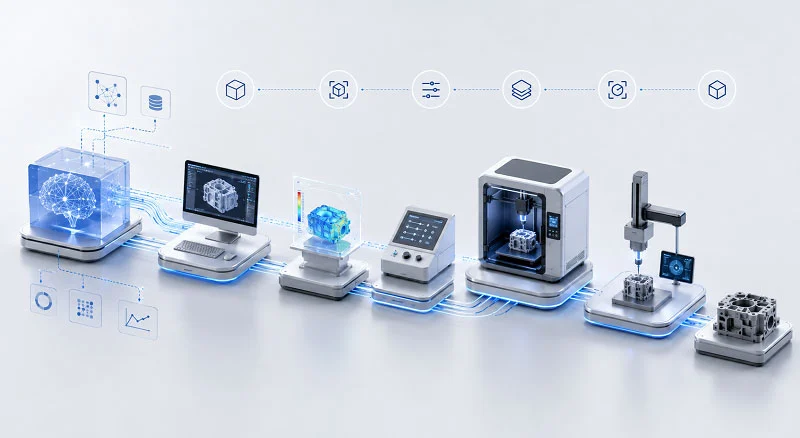
Horma meheek, euskarririk gabeko tarte luzeek eta irtengune handiek pieza bat zurruntasun gutxiago eragiten dute ebaketa egiten den bitartean. Mekanizazio-ordena planifikatu beharko zenuke efektu hori murrizteko. Zurruntasuna mantentzeko azken urratsean kentzen den behin-behineko materiala gehi dezakezu. Pieza egonkor eusten duten protuberantziak diseinatu ebaketa egiten den bitartean. Utzi soberakin gehigarria sekzio meheetan azken eragiketa arte. Mekanizatu kanpotik barrurantz, hormak lodiagoak mantenduz ia forma garbia lortu arte, eta gero amaitu. Euskarri-egiturek eta finkagailu gehigarriek sekzio meheak babesten dituzte ebaketa gogorretan zehar tolestura-arazo okerrenak saihesteko.
Beroak okerrera egiten du egoera. Altzairua metro bakoitzeko 12 µm inguru hazten da Celsius gradu bakoitzeko. Ebaketa-prozesuan 5 °C-tan berotzen den 600 mm-ko altzairuzko pieza bat 0.036 mm hazten da bere luzeran. Hori garrantzitsua da piezaren kontrako muturretako elementuetan ±0.05 mm-ko posizio-tolerantziak mantentzen dituzunean. Aluminioa altzairua baino bi aldiz azkarrago hazten da, 23 µm metro bakoitzeko gradu bakoitzeko, eta horrek are garrantzitsuagoa egiten du kontrol termikoa aluminiozko pieza handien mekanizazioan.
| Horma meheko distortsioaren kausa | Irtenbidea |
| Lehengaien barne-tentsio hondarra | Mekanizatu aurretik tentsioa arintzeko materialak |
| Gehiegizko bero-pilaketa ebakitzean | Erabili ebaketa arina eta hainbat pasartekoa beroa murrizteko; utzi hozteko denbora ebaketa gogorren artean |
| Gehiegizko estutzeak deformazio elastikoa eragiten du | Saihestu torlojuak gehiegi estutzea; erabili masailezur bigunak |
| Horma meheak edo materialaren kentze irregularra | Makina simetrikoki materiala kentzea orekatzeko |
| Horma meheak edo piezaren geometria malgua (dardara/hizketa) | Erabili erreminta-euskarri labur eta zurrunak eta bibrazioen aurkako mandrinatzeko barrak; optimizatu abiadurak eta aurrerapenak; handitu lotzeko kontaktu-eremua jig edo tornu pertsonalizatuekin; saihestu ebaki sakonak sekzio malguetan; erabili fresaketa anitzekoa |
Submikroi tolerantziak mantentzea
Mikra azpiko lanak tailerreko atal guztiak mugara eramaten ditu. Makina-erremintak kalibratu eta tenperatura egonkorrean mantendu behar dira. Zundaketa-sistemek akatsak aurkitzen dituzte ebaketa-prozesuan. Konpentsazio termikoak bero-hedapena denbora errealean doitzen du. Kontrol horiek gabe, makina bikain batek ere zehaztapenetatik kanpo geratzen da. Neurketaren eta ebaketaren arteko feedback-begizta da mikrokra azpiko zehaztasuna errepikagarria egiten duena.
Material Mistoen Integrazioa eta Finkatzea
Robotek aluminioa, altzairua eta plastikoak nahasten dituzte muntaketa bakarrean. Material bakoitzak modu ezberdinean ebakitzen du eta bere abiaduran zabaltzen da. Euskarriak guztiak eutsi behar ditu zati bigunak zapaldu edo gogorrak irristatu gabe. Jig pertsonalizatuek eta masailezur bigunek laguntzen dute. Benetako bizitzan, euskarriaren diseinuak erabakitzen du lana arrakastatsua den ala ez. Kontaktu-puntu egokiekin egindako konfigurazio zurrun batek material guztiak bere lekuan mantentzen ditu ebakidura osoan zehar.
Kasuaren adibidea: Junturen karkasen CNC mekanizazioa AI robot bidez
Osagaien deskribapena eta materialaren aukeraketa
Pentsa ezazu 10 kg altxa ditzakeen robot beso kolaboratibo baten juntura-etxebizitza batean. Pieza honek servo motorra engranaje-kutxara lotzen du. Gainera, juntura biratzea ahalbidetzen duen errodamendua eusten du. Karga egonkorra darama eta milioika ziklotan zehar lerrokatuta egon behar du.
Materialaren aukeraketak dena erabakitzen du hemen. Beheko taulak erakusten du zergatik 7075-T6 den gailenena lan honetarako.
| Material | Errendimendu indarra | Gako-propietateak | Best for |
| 6061-T6 | ~276 MPa | Oso ondo soldatzen du, oso ondo jasaten du anodizatze gogorra | Etxebizitza eskaera gehienak |
| 7075-T6 | ~503 MPa | 6061aren ia bikoitza den etekin-indarra, korrosioaren aurkako ahulagoa | Karga-euskarri bridak, karga handiko besoetako juntura-uztarriak |
7075-T6-k 503 MPa-ko etekin-erresistentzia ematen du. Hau % 82 gehiago da 6061-T6 baino. Erresistentzia gehigarri horri esker, ingeniariek hormak meheagoak egin ditzakete eta pieza zurrun mantendu. Horma meheagoek inertzia gutxiago esan nahi dute, beraz, besoa azkarrago azeleratzen da. Alde txarra da korrosioarekiko erresistentzia txikiagoa duela. III motako anodizatze gogorrak arazo hori konpontzen du fabrikan erabiltzeko.
Prozesuaren Hautaketa eta Sekuentzia
Mekanizazio prozesua 5 ardatzeko arbastatzearekin hasten da. Horrek material gehiena azkar kentzen du. Ondoren, piezak tentsioa arintzen du, akabera prozesuan mugitu ez dadin. Jarraian datozen urratsek sekuentzia osoa erakusten dute.
- Aurpegiztatzea eta Karratutzea — Aurpegiztatzeko Fresa
- Barneko Barrunbearen Arbastatzea — Abiadura Handiko Mutur Fresa
- Erdi-Akaberako Zulagailua — Zulatzeko Burua
- Zulaketa eta hariztaketa — Zulagailu eta hariztaketa multzoa
- Akabera-brida aurpegia — Akabera-muturreko fresa
- Kable-zirrikituen mekanizazioa — Diametro txikiko mutur-fresa
- Azken zuloen akabera — CBN txertaketa
Ordena hau garrantzitsua da. Lehenengo zikinkeria, gero tentsioaren arintzea eta azkenik akaberak tamaina egonkor mantentzen du. Azken zuloen akabera ±0.0005″-ra iristen da errodamenduen eserlekuetarako. 5 ardatzeko konfigurazio bakar batek funtzio gehienak kudeatzen ditu. Horrek konfigurazio-erroreak murrizten ditu eta denbora aurrezten du.
Kalitatezko emaitzak eta ikasitako lezioak
Ikuskapenak piezak zehaztapenak betetzen dituela frogatzen du. Beheko taulan zer egiaztatzen den eta zergatik erakusten da.
| Neurketa-puntua | Ezaugarri kritikoa | Ikuskapenaren arrazoia |
| Errodamenduaren zuloa | Diametroa eta biribiltasuna | Errodamendua ondo egokitzen dela eta leunki biratzen dela ziurtatzen du |
| Brida Aurpegia | Paralelismoa zulo-ardatzarekiko | Deslerrokatzea eta karga irregularra geldiarazten ditu |
| Harizko Zuloak | Egiazko Posizioa | Ziurtatzen du parekatze-piezekin lerrokatuta dagoela |
| Kodetzailearen eserlekua | Lautasuna eta altuera | Posizio zehatzaren feedbackerako gakoa |
CMM ikuskapenak ezaugarri orokorrak hartzen ditu barne. Aire-neurgailuek ±0.006 mm-tik beherako zehaztasun handiko zuloak egiaztatzen dituzte. Ra 0.8 μm-tik gorako gainazal zakarrak tentsio-puntuak sortzen ditu eta kontaktua murrizten du. Zulo obalek bibrazioa eragiten dute. Diametro okerrek errodamenduak kaltetzen dituzte.
Fabrikagarritasunerako diseinuak kostuak % 40 inguru murriztu zituen prototipotik proba piloturaino. Muntaketa-kostuak jaitsi egin ziren, ziklo-denborak hobetu ziren eta materialaren prezioek lagundu zuten. Txinako fabrikazio-enpresa liderra den NOBLErekin lankidetzan aritzeak hori posible egin zuen. Haien ingeniaritza-berrikuspenak arazoak goiz detektatu zituen. Haien CNC mekanizazio zehatzaren esperientziak diseinu zail bat produktu errepikagarri bihurtu zuen.
NOBLErekin lankidetzan aritzen da IA robot bidezko CNC mekanizaziorako

Metal eta plastikorako barne-gaitasunak
NOBLEk urte askotako esperientzia du robot-egileentzat metala eta plastikoa mozten. Tailerrak zehaztasun handiko IA robot CNC mekanizazioa eta injekziozko moldeoa ditu eraikin berean. Hori garrantzitsua da. Robot beso batek askotan aluminiozko juntura mekanizatua, estalki moldeatua eta xafla metalikozko markoa behar ditu. Hauek hiru hornitzaile ezberdinetatik lortzeak denbora eta akatsak gehitzen ditu. NOBLEk dena leku bakarrean gordetzen du.
Makinek baieztapen hau babesten dute. Bi 10 hazbeteko CNC tornuk egiten dituzte torneaketa lanak. CNC erreminta-gelako fresatzeko makina bertikal batek eta Bridgeport fresatzeko makina eskuzko batek fresatzeko lanak egiten dituzte. Gainazaleko artezgailu txiki batek leku estuak amaitzen ditu. Makina hauek NOBLEri plastikozko piezen mugak zorrotz mantentzen uzten diote.
Materialen artean aluminioa, altzairu herdoilgaitza eta ingeniaritza-plastikoak daude. Ohiko piezak kolektoreetatik balbula-gorputzetaraino doaz. Gainazaleko akaberak 1.6-3.2 µm Ra lortzen ditu mekanizatuta, eta 0.8 µm Ra akabera-pasadan. Torneak 0.4-1.6 µm Ra lortzen du. Zenbaki hauek 0.8-1.6 µm Ra-ko O-ring zigilatzeko ildasken zehaztapenak betetzen dituzte urrats gehigarririk gabe.
ISO 9001:2015 eta ISO 13485:2016 Ziurtagiria
Ziurtagiriak tailer batek nola funtzionatzen duen azaltzen dizu. NOBLEk ISO 9001:2015 eta ISO 13485:2016 ditu. Lehenengoak fabrikazio orokorraren kalitate-kontrola hartzen du barne. Bigarrenak gailu medikoetarako arau zorrotzagoak ezartzen ditu. Bigarren estandar horrek trazabilitatea, prozesuen kontrol garbia eta urrats guztietan egiaztapen dokumentatuak eskatzen ditu.
Zergatik da hau garrantzitsua robotentzat? Robot artikulazio batek huts egiten badu, norbait mindu daiteke. Kirurgia-tresna bat seguru mantentzen duen diziplina berak robot beso bat ere seguru mantentzen du. Errodamenduen eserlekuak makinatik ateratzen dira Ra 0.4–0.8 µm-tan, 0.005 mm-ko biribiltasunarekin. Suitzako mekanizazioak ±0.005 mm mantentzen du pieza txiki eta konplexuetan. Errodamenduen zuloen estaldura-tolerantzia 0.05 mm-tan mantentzen da. Barneko irristatze-gainazalek MoS2 edo PTFE film lehorra jasotzen dute. Zenbaki bakoitza egiaztatu eta erregistratzen da.
Zerbitzu osoa, diseinutik muntaketaraino
NOBLEk CNC mekanizazio robotikorako zerbitzu bakarra eskaintzen du. Taldeak ingeniaritza berrikuspen batekin hasten da. Horma meheak, zulo estuak eta ebakitzailearen aurka egingo duten ezaugarriak adierazten dituzte. Ondoren, piezak mekanizatzen dituzte. Horren ondoren, multzo osoa muntatu eta ekipatzen dute.
Lan-fluxu integratuak merezi du. Metalezko xafla-markoa, CNC bidez mekanizatutako txertaketak eta moldeatutako estalkiak pakete bakar gisa bidaltzen dira. Epeak murrizten dira. Pieza bakoitzaren zehaztasuna mantentzen da. Engranajeak, ardatzak eta aktuadoreen karkasak bezalako robot-piezak solairu beretik datoz. Koherentzia hori gainditzea zaila da hornitzaile askorekin lan egiten duzunean.
AI roboten CNC mekanizazioak ez du asmatzerik onartzen. Harmonikoen transmisio-karkasek, errodamenduen eserlekuek, motorraren euskarriak eta sentsoreen euskarriek zehaztasun oso zorrotza behar dute. Tailerrek zenbaki horiek lortzen dituzte 5 ardatzeko fresaketa, Suitzako torneaketa eta hari-elektrizitatea erabiliz. 7075 aluminioa eta altzairu herdoilgaitza bezalako materialek pisua baxua eta zurruntasuna altua mantentzen dituzte. Fabrikaziorako diseinuak kostua murrizten du eta arazoak goiz aurkitzen ditu. Bazkide trebe batek aldea egiten du funtzionatzen duen prototipo baten eta huts egiten duen ekoizpen-exekuzio baten artean. Eskatu DFM berrikuspena edo aurrekontua NOBLE bezalako bazkide bati, zure hurrengo robot prototipoak edo ekoizpen-exekuzioak errendimendu eta kalitate helburu guztiak betetzen dituela ziurtatzeko.
Ohiko galderak AI Robot CNC Mekanizazioa
IA robot baten zein atalek behar dute gehien CNC mekanizazioa?
Harmonikoen transmisio-karkasak, errodamenduen eserlekuak, servo-motorren euskarriak eta sentsoreen euskarriak dira zerrendaren buruan daudenak. Pieza hauek juntura bat nola mugitzen den eta sentsoreek mundua nola irakurtzen duten kontrolatzen dute. Bakoitzak neurri zehatzak behar ditu. Horietako edozeinetan akats txiki batek beso osoa hankaz gora jartzen du.
Zenbaterainoko estuak izan behar dira benetan tolerantziak?
Piezaren araberakoa da. Errodamenduen zuloek ±0.0005 hazbete behar izaten dituzte askotan. Osagai harmonikoek ±0.003 mm-ko zehaztasuna eska dezakete. Sentsoreen euskarriek 0.002 mm-tik beherako lautasuna behar dute. Zehaztasun-lan orokorrak ±0.0002 hazbete ingurukoak dira ezaugarri kritikoetan. Zenbaki hauek piezen elkarrekin funtzionatzeko modutik datoz.
Zein material dira egokienak roboten junturetarako?
6061-T6 aluminioa da karkasa gehienetarako aukerarik ohikoena. Garbi ebakitzen du eta beroa ondo isurtzen du. 7075-T6ak erresistentzia handiagoa behar duzunean hobekuntzak egiten ditu. 503 MPa inguruko elastikotasun-erresistentzia eskaintzen du, eta horrek pisua murriztea ahalbidetzen du zurruntasuna galdu gabe. Altzairu herdoilgaitza eta PEEK ere agertzen dira, kargaren eta ingurunearen arabera.
Zergatik da hain ohikoa 5 ardatzeko fresaketa pieza hauetarako?
Pieza baten bost aldeetara iristen da konfigurazio bakarrean. Horrek esan nahi du pieza gutxiagotan mugitzen dela. Mugimendu gutxiagok errore gutxiago dakar. Aurpegi angeludunak eta poltsiko kurbatuak dituzten forma konplexuak garbiago ateratzen dira. Gainera, gainazaleko akabera hobea lortzen da, tresna angelu onean mantentzen baita.
Benetan hobetu al dezake IAk mekanizazio prozesua?
Bai. Adimen artifizialak aurrerapen-tasak eta ardatzaren abiadurak denbora errealean doitzen ditu. Bibrazioa eta erremintaren higadura kontrolatzen ditu arazoak hasi aurretik. Horma meheko piezetarako, kontrol moldagarriak ebaketa-indarra aldatzen du unean bertan. Tailerrek pieza txar gutxiago ikusten dituzte eta erremintaren bizitza luzeagoa. Makinak, funtsean, pieza ikasten du ebakitzen duen heinean.
Zerk eragiten du horma meheen distortsioa, eta nola geldiarazten da?
Beroak eta ebaketa-indarrak horma meheak tolesten dituzte. Gordinaren hondar-tentsioak okerrera egiten du egoera. Hori konpontzen da akabera aurretik tentsioa arintzearekin, ebaki anitzeko ebaki arinekin eta finkatze adimendunarekin. Materiala kentzea simetrikoa izateak ere laguntzen du. Utzi soberako materiala sekzio meheetan azken eragiketa arte.
Nola egiaztatzen duzu pieza batek zehaztapenak betetzen dituela?
CMMek tamainak eta posizioak egiaztatzen dituzte. Aire-neurgailuek ±0.006 mm-tik beherako zehaztasun handiko zuloak egiaztatzen dituzte. Laser interferometriak kokapenaren zehaztasuna probatzen du. Zundaketa-sistemek akatsak aurkitzen dituzte ebaketa-prozesuan. Konpentsazio termikoak bero-hedapena denbora errealean doitzen du. Neurketa guztiak erregistratzen dira trazabilitaterako.
Zer bilatu behar dut mekanizazio bazkide batean?
Bilatu barne-gaitasunak metal eta plastikoan. Egiaztatu ISO 9001:2015 eta ISO 13485:2016 ziurtagiriak. Galdetu haien ingeniaritza berrikuspen prozesuari buruz. Bazkide on batek diseinu arazoak goiz detektatzen ditu. Muntaketa eta kitting-a ere eskaintzen dituzte, hornitzaile askorekin izan beharrean bakarrarekin lan egin dezazun.







