
Moldeatze-ikuspegi orokorra
Moldeatze- teknika azkarra, zehatza eta errepikagarria da elementu handiak eta txikiak ekoizteko, motor-blokeetatik hasi eta ateko heldulekuetaraino. Moldeatze-osagaiek gainazal-kalitate bikaina dute, eta hainbat metal ez-ferriko erabil daitezke.
Moldeatze-prozesua normalean bolumen handiko ekoizpenerako erabiltzen da, hasierako kostu handiak dituelako. Kasu honetan, fabrikazio-eskalak makinen eta tresnen kostu handiagoak konpentsatzen ditu. Jarraian, molde-prozesuko aukera bereziak eskaintzen zaizkie NOBLEren bezeroei.
Artikulu honek metalezko galdaketa aztertzen du xehetasunez, bere definizioa, motak, material egokiak, gainazalaren leuntzea, aplikazioak eta galdaketa zerbitzu onena nola aukeratu azalduz.
Zer da Die Casting?
Moldeatzea dimentsioei dagokienez oso zehatzak eta zehatzak diren metalezko produktuak sortzen dituen fabrikazio teknika bat da. Plastikoak ekoizteko erabiltzen den injekzio bidezko moldeo metodoaren antzekoa da. Metal urtua —normalean magnesio, zink edo aluminio bezalako metal ez-ferrikoen aleazio bat— presio biziaren pean molde batera ponpatzea dakar, eta hau altzairuzko molde berrerabilgarri bat da. 0.7 eta 700 MPa arteko presiopean, metal urtua molde batera bultzatzen da eta metalezko galdaketa batean solidotzen da. Moldeak produktu amaituak nahi den forma emateko egiten dira.
Moldeak bi erdiko molde bat erabiltzen du, "tapoi-molde" eta "eiekzio-molde", elkarrekin lotuta daudenak. Moldea askatzeko agente batekin estaltzen da injekzioaren aurretik. Urtutako metala molde-barrunbean sartzen da prentsa hidrauliko edo mekaniko bat erabiliz. Metala hoztu ondoren, bi erdiak bereizten dira, eta solidotutako pieza (galdaketa) kanporatzen da. Galdaketak moldearen forma eta gainazalaren akabera mantentzen ditu zehaztasun handiz eta post-prozesamendu minimoa behar dute. Moldeak gainazalaren akabera bikainak dituzten pieza konplexuak sortzen ditu eta autoen karkasetan, osagai elektrikoetan eta jostailuetan erabiltzen da. Prozesu hau xafla metalikoen estanpazioarekin, forjaketarekin eta beste galdaketa-teknika batzuekin konbina daiteke.
Nola Funtzionatzen Den Die Casting?
Molde-galdaketa metalezko pieza oso zehatzak eta xehatuak sortzen dituen fabrikazio-teknika bat da. Metal urtua —normalean magnesioa, zinka edo aluminioa— presio biziaren pean molde edo trokel barrunbe batera ponpatzea dakar. Metal urtua trokelaren barruan azkar solidotu eta moldearen forma hartu ondoren, elementu amaitu gisa kanporatzen da. Hona hemen urratsak:

1. Moldea prestatzea
Trokelaren prestaketa, estalki-trokelean eta kanporatze-trokelean banatuta dagoena, prozeduraren lehen urratsa da. Normalean altzairu gogortuz eraikita, trokel hauek produktu amaituari forma egokia emateko dira.
2. Moldearen finkapena
Trokelaren bi erdiak elkarrekin lotuta daude injekzioan zehar presio handia jasan dezakeen molde-barrunbe itxi bat osatzeko.
3. Injekzioa
Prestaketa-etaparen ondoren, metal urtua labe batetik moldearen barrura isurtzen da beheranzko burdinurtu baten bidez. Hau eskuz edo koilara automatiko bat erabiliz egin daiteke, baina grabitatea erabiltzen du metala mugitzeko. Ez da indar edo presio gehigarririk aplikatzen. Metal likidoa moldearen barrura sartzen da posizio bertikaletik, eta grabitatearen indar naturalari esker moldearen barrura jaisten da. Presio handiak saihestuz, turbulentzia murrizten da, eta horrek porositatea saihesteko balio du. Osagai eta pieza leunagoak ekoiztea ere ahalbidetzen du.
4. Hoztea eta Solidotzea
Moldearen barrunbea bete ondoren, metal urtua azkar hozten eta solidotzen da gainazal hotzagoekin kontaktuan jartzen denean. Solidotze-prozesua bizkortu egiten da, eta beroa xahutzea errazten da moldearen barruko hozte-kanalen bidez.
5. Kanporaketa
Grabitate-galdaketa makina batean moldeatze-prozesutik igaro ondoren, denbora nahikoa ematen zaio hozteko. Ondoren, moldearen erdiak askatu eta ireki egiten dira, eta moldeatutako piezak kontu handiz ateratzen dira. Eskuz atera daitezke, edo, egoera batzuetan, kanporatzaile-pinak erabiltzen dira moldea makinatik segurtasunez ateratzeko.
6. Mozketa eta akabera
Pieza bat trokeletik kanporatu ondoren, soberako materiala egon daiteke banaketa-lerroan zehar, distira izenekoa. Distira hori kentzeko, piezak ebaketa-prozesu bat jasaten du, eskuz edo ekipamendu automatizatu batekin egin daitekeena. Mekanizazioa, leuntzea edo gainazaleko tratamenduak bezalako akabera-prozesu gehigarriak aplika daitezke nahi den azken produktua lortzeko.
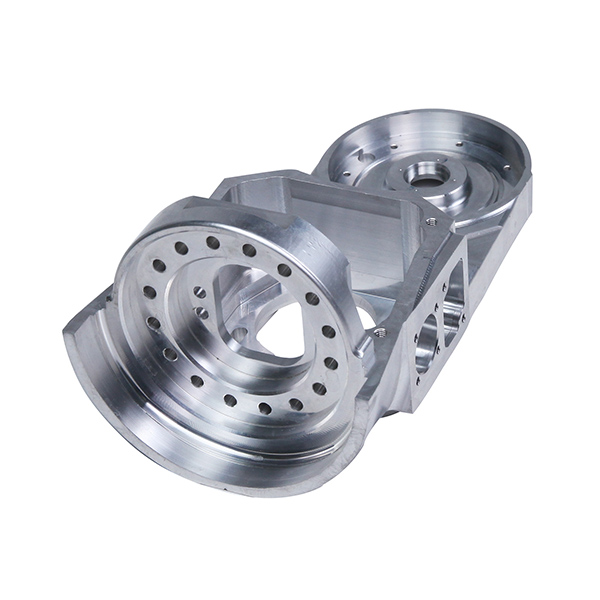
Moldeatzearen abantailak eta desabantailak
Moldeatze abantailak
1. Kostu baxua:
Moldeatutako osagaiek kalitate koherentea eskaintzen dute kantitate handietan eta, konparazioz, merkeagoak dira. Partzialki edo erabat automatizatutako prozesuek lan-kostu txikiagoak dakartzate.
2. Eraginkortasun handia
Moldearen barrunbea bete ondoren, metal urtua azkar hozten eta solidotzen da gainazal hotzagoekin kontaktuan jartzen denean. Solidotze-prozesua bizkortu egiten da eta beroa xahutzea errazten da moldearen barruko hozte-kanalen bidez.
3. Forma konplexuak eta horma meheak
Moldeatzeak 25 g eta 25 kg arteko forma eta tamaina konplexuko piezak ekoizten ditu. Pieza hauek zailak edo garestiak izan daitezke beste fabrikazio-metodo batzuk erabiliz inplementatzeko. 0.38 mm-ko lodierako horma meheko piezak ere ekoizten ditu, pisua murriztuz eta erresistentzia mantenduz.
4. Dimentsioen zehaztasuna eta koherentzia
Molde bidezko injekzio bidezko moldeek dimentsio-zehaztasun eta erreproduzigarritasun bikaina eskaintzen dute. Ondo eraikitako moldeek tolerantzia estuak eta piezen dimentsio koherenteak bermatzen dituzte. Beraz, molde bidezko injekzio bidezko injekzioa egokia da pieza konstanteak eta zehatzak behar dituzten erabileretarako.
5. Gainazaleko akabera ona
Moldeatzeak gainazal leunak, xehetasun finak eta -0.8–3.2 μm Ra-ko gainazal-akaberak dituzten piezak sortzen ditu. Moldea nahi den gainazal-ehundura sortzeko diseinatu daiteke, eta horrela gainazal-akabera eragiketa gehigarrien beharra murriztu.
6. Materialaren aldakortasuna
Material asko erabil daitezke molde-moldaketan, hala nola letoia, zinka, magnesioa eta aluminioa. Material bakoitzak ezaugarri bereziak ditu, hala nola korrosioarekiko erresistentzia, pisu arina edo erresistentzia handia, aplikazio jakin baten eskakizunen arabera material bat aukeratzea ahalbidetuz.

Moldeatzearen desabantailak
Hasierako tresneriaren kostu handiak:
Molde-moldaketak molde konplexu eta zehatzak sortzea eskatzen du, eta horiek sortzea eta ekoiztea garestiak izan daitezke. Tresneriaren gastuak oztopo handia izan daitezke, batez ere prototipoen edo eskala txikiko ekoizpenaren kasuan.
Tamaina eta pisu tarte mugatua:
Oro har, moldeaketa egokia da tamaina txiki eta ertaineko osagaietarako. Moldeaketa makinen tamaina eta edukiera mugak direla eta, beste fabrikazio teknika batzuk erabili behar dira osagai handi eta astunetarako.
Porositatea eta Uzkurdura:
Moldeatzean metal likidoa azkar hoztu eta solidotzen denean, elementuak porositatea edo uzkurdura akatsak sor ditzake. Moldeen ezaugarri mekanikoak eta egitura-osotasuna arriskuan jar ditzakete akats hauek. Arazo horiek murrizteko, diseinu egokia kontuan hartu eta prozesuen kudeaketa egin behar da.
Diseinuaren mugak:
Moldeatzearen berezko ezaugarriek diseinu-murrizketa espezifikoak behar dituzte. Adibidez, betetze eta solidotze homogeneoa sustatzeko, piezek horma-lodiera uniformea izan behar dute. Azpiko ebakidurek eta barneko elementu korapilatsuek diseinu-hausnarketa edo moldeatu osteko prozedura gehiago behar izan ditzakete.
Moldeatze-prozesu oso erabilia izaten jarraitzen du, dituen abantaila ugariengatik. Fabrikatzaileek arretaz aztertzen dituzte beren produktuen eskakizun espezifikoak, moldeatze-prozesua egokia den zehazteko beren ekoizpen-beharretarako.
Moldeatze Prozesuen Aplikazioak
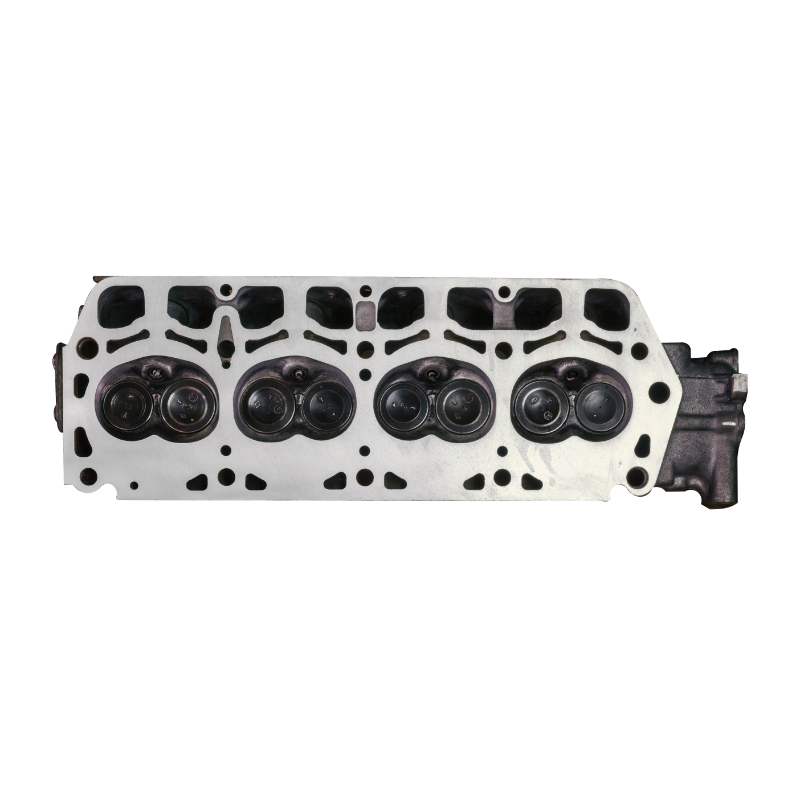
Motorraren piezak eta elektronikaren karkasak molde bidezko moldeaketa metodo sendo eta moldagarria erabiliz egin daitezke. Moldeaketaren eraikuntza-eremu zabala, materialen aukera aniztasuna eta pieza konplexu, erreproduzigarri eta horma mehekoak ekoizteko gaitasuna dira bere abantaila askoren artean.
1. Moldeatze-prozesua automobilgintzan
Aluminiozko injekzio bidezko galdaketak pieza arinak sor ditzakeenez, hala nola engranaje-kaxak, motorraren euskarriak eta zilindro hidraulikoak, automobilgintza sektorean asko erabiltzen da. Magnesiozko injekzio bidezko galdaketa paneletarako eta eserlekuen markoetarako erabilgarria da, eta zinkezko injekzio bidezko galdaketa, berriz, erregai, balazta eta servodirekzio osagaietarako egokia.
2. Moldeatze-prozesua aeroespazialean
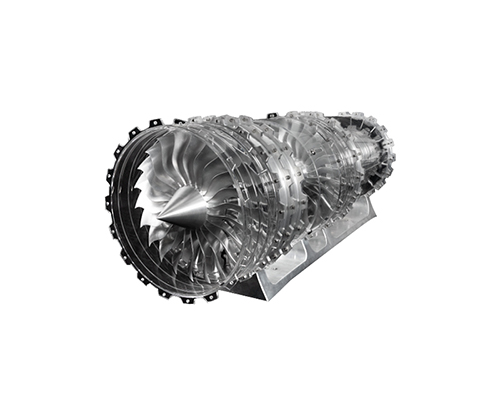
Moldeatze-teknika ezinbestekoa da aeroespazial sektorean, kalitate handiko pieza korapilatsu eta arinak ekoizten baititu. Aeroespazial fabrikatzaileek ekoizpen teknika hau aukeratzen dute kostu-eraginkortasunagatik eta industriaren estandar zorrotzak betetzeko gaitasunagatik.
3. Moldeatze-prozesua medikuntza-industrian
Moldeatze-teknika garrantzitsua da aeroespazial eta medikuntzako industrietan. Industria-estandar zorrotzak betetzen dituzten pieza arinak eta kalitate handikoak ekoizten ditu. Teknika hau osagai garrantzitsuak ekoizteko erabiltzen da.
4. Energia Industrian Moldeatzea
Moldeatzea garrantzitsua da energia sektorean, bero-trukagailuetarako, erregai-piletarako, osagai elektrikoetarako, energia berriztagarrien sistemetarako eta energia biltegiratzeko sistemetarako pieza zehatzak, iraunkorrak eta kalitate handikoak ekoiztea ahalbidetzen duelako, besteak beste. Prozesua fabrikazio-metodo onuragarria da energia sektorean, errendimendu, eraginkortasun eta kostu-eraginkortasun arloko industriaren eskakizunak bete ditzakeelako.
Nola galdaketa piezak?
Moldeatze prozesu motak
Ganbera Beroko Moldeatze Prozesua (Galdaketa Beroa)
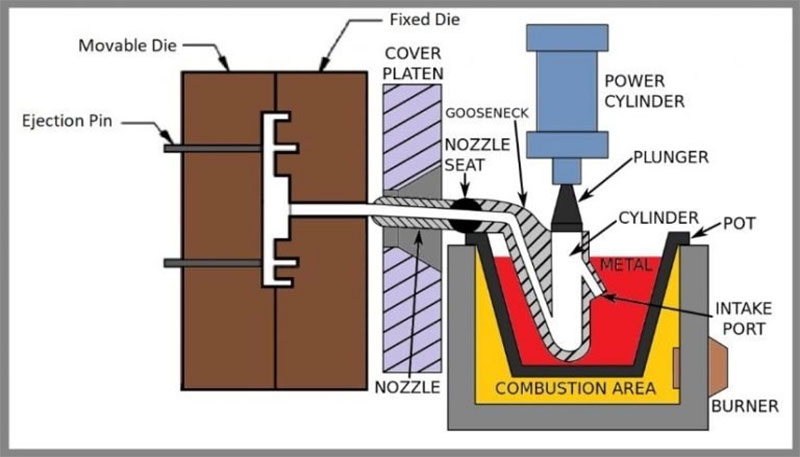
Trokel beroaren edo lepo-galdaketa metodoa ganbera beroaren teknikaren beste izen bat da. Prozedura hau urtze-puntu baxuko metaletarako erabiltzen da, murgildutako pistoi-multzoa kimikoki kaltetuko ez dutenentzat. Injekzio-mekanismoaren pistoia eta ganbera metal-labe bateko metal urtuaren bainuan murgiltzen dira (ikus beheko irudia). Pistoia atzera egiten du trokelak itxita daudenean, ganbera-ataka irekiz eta metal urtua ganberan sartzen utziz. Ondoren, pistoiak ataka ixten du eta metal urtua toberatik eta lepo-galdaketatik trokelaren barrunbera behartzen du. Metal urtua presiopean dago trokelaren barrunbean solidotu arte. Ganbera beroaren prozesuan presio handiagoak ekoizpen-tasa askoz handiagoa dakar ganbera hotzeko teknikarekin alderatuta. Ganbera beroaren galdaketak eraginkortasunez funtzionatzen du urtze-puntu baxuagoak dituzten aleazioekin eta metalekin, eztainuarekin eta zinkarekin barne.
Ganbera Hotzeko Moldeatze Prozesua
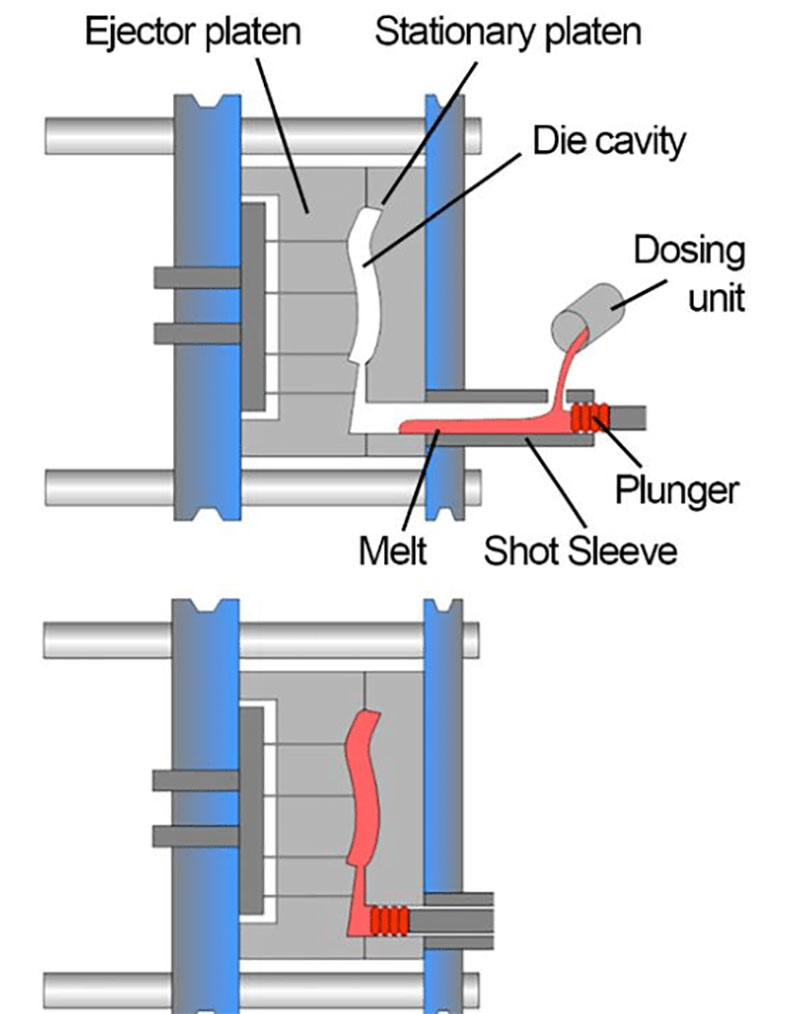
Molde hotzeko galdaketa prozesua nahiko antzekoa da molde beroko galdaketa prozesuarekin. Prozesu honetan, metal urtua injekzio-mahukan edo injekzio-zilindroaren ganbera-zatian isurtzen da moldean sartu aurretik. Mahuka ez denez berotzen, prozesu honi ganbera hotzeko prozesua deitzen zaio. Metal-labea autonomoa da, eta horrek korrosio-arazoak ezabatzen ditu. Ganbera hotzeko prozesua hasten da material urtua labetik injekzio-ganberara isurketa-zuloaren bidez transferitzen denean. Ariete hidrauliko batek ganbera hotzeko ataka zigilatzen du eta metala presiopean moldearen barrunbera bultzatzen du.
Presio-tartea 30 MPa eta 150 MPa artekoa da. Prozesu hau ekoizpen-eraginkortasuna baino makinaren korrosioa minimizatzera bideratuta dago. Urtutako metala injekzio-sistemara automatikoki edo eskuz sartzen da, eta horrek ezabatzen du injekzio-mekanismoa metal urtuaren bainu batean murgiltzeko beharra. Ganbera beroko injekzio-galdaketako murgiltze-diseinuak oso korrosiboak diren aplikazioetarako, ganbera hotzeko prozesua alternatiba ona da. Prozesu hau egokia da urtze-tenperatura altuak dituzten metalak galdaketarako, hala nola aluminioa eta aluminio-aleazioak.
Presiozko galdaketa prozesua:
Presio-galdaketa fabrikazio-metodo azkarra, fidagarria eta prezio onekoa da, sare-formako eta tolerantzia estua duten metalezko osagaiak kantitate handietan ekoizteko. Funtsean, urtutako metalezko aleazioa presio handipean injektatzen da altzairuzko molde (edo tresna) batean presio-galdaketa prozesuan. Hau azkar solidotzen da, sare-formako osagai bat sortuz milisegundo batzuetatik segundo gutxi batzuetara. Ondoren, automatikoki ateratzen da.
1. Presio handiko injekzio bidezko galdaketa:
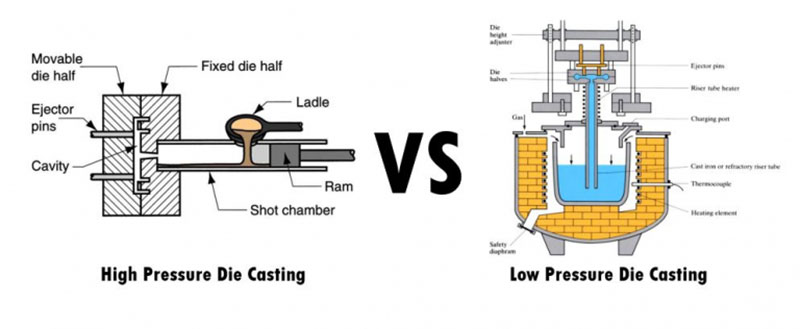
Presio handiko molde bidezko galdaketa (HPDC) fabrikazio-prozesu oso eraginkorra da, produktu-forma ugari ekoizteko gai dena. Prozesu honetan, metalezko molde bat metal likidoz betetzen da presio eta abiadura handian. Oinarrizko aparatuak bi presio-plaka bertikal ditu, moldearen erdiak lekuan eusten dituztenak lan-mahaia gainean jartzen denean. Presio-plaka bat finkoa da, eta bestea mugikorra, moldea irekitzen eta ixten laguntzeko. Moldearen barrunbea betetzeko, metal kopuru jakin bat gehitzen zaio jaurtiketa-mahukari, eta ondoren, hau hidraulikoki aktibatzen da pistoi bat erabiliz. Metala solidotu ondoren, galdaketa moldetik ateratzen da.

2. Presio baxuko injekzio bidezko galdaketa:
Presio baxuko injekzio-galdaketaren aplikazio aproposa biraketa-ardatz bat duten aluminiozko osagai simetrikoetan da. Ibilgailuen gurpilak, adibidez, maiz egiten dira presio baxuko injekzio-galdaketa erabiliz. Eragiketa mota honek hodi igotzaile bat erabiltzen du moldea lotzeko, eta hau metal urtuaren bainuaren gainean bertikalki kokatzen da. Metala gorantz eta moldearen barrura sartzen da ganberak presioa lortzen duenean, normalean 20 eta 100 kPa artekoa dena. Galdaketa-errendimendu handiak lortzen dira elikagailuak kenduz aluminiozko presio baxuko galdaketa-prozesu mota honetatik.
3. Hutsean galdaketa prozesua:
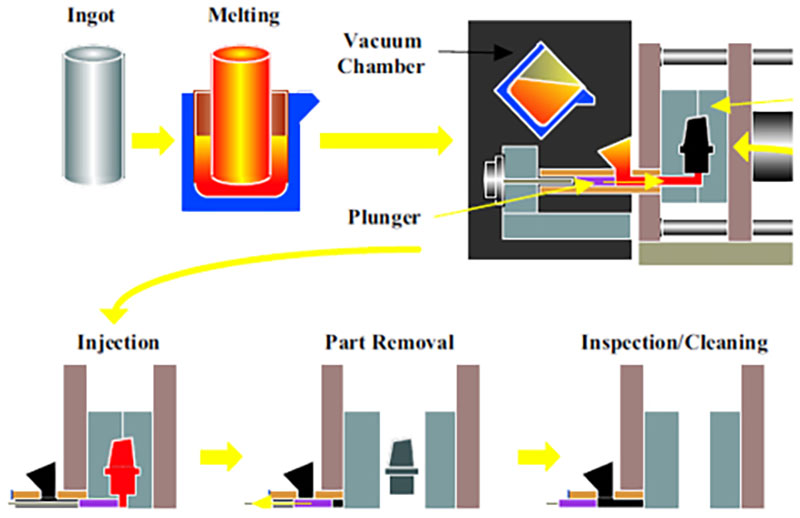
Hutsean egindako molde-galdaketa eta ganbera hotzeko teknikak daude lotura estuena dutenak. Metal urtua molde-barrunbean sartu aurretik, harrapatutako airea eta gasak kentzen dira huts-iturri baten bidez. Molde-galdaketa teknika nahiko berria da, porositatea murrizten duena, erresistentzia areagotzen duena eta moldeatu ondorengo tratamendu termikoak errazago aplikatzen dituena. Molde mota honek hainbat abantaila ditu, besteak beste, ezaugarri mekaniko hobeak, gainazalaren leuntasun hobetua, dimentsio-egonkortasun handiagoa, ziklo-denborak laburtzea eta harrapatutako gasek eragindako akatsak gutxitzea. Piezak tratatu termikoki posible da.
4. Estutze bidezko galdaketa prozesua:
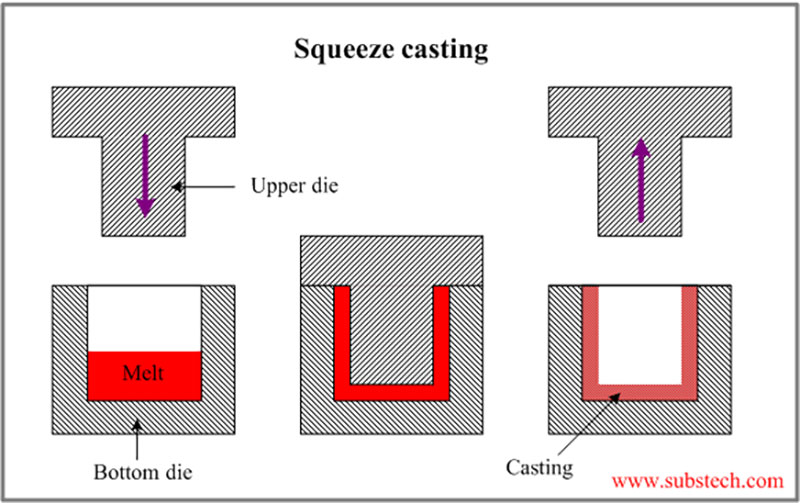
Metal eta aleazio fluido gutxikoak galdaketa egin daitezke, eta presiopeko galdaketa metodo praktiko gisa garatu zen. Metal likidozko forja gisa ere ezagutzen da.
Prozedura honek metal urtua produktu moldatuan dagoen sakonune batera behartzen du, molde ireki bat metalez betez eta gero ondo estutuz. Presio bidezko galdaketak emaitza oso trinkoa ematen du eta ondo funtzionatzen du ondorengo tratamendu termikoarekin. Prozesu hau metalezko matrize konposite indartuak sortzeko ere aplikatzen da, non zuntz-indartutako egitura aluminio urtuak infiltratzen duen.
5. Grabitatearen bidezko galdaketa prozesua:
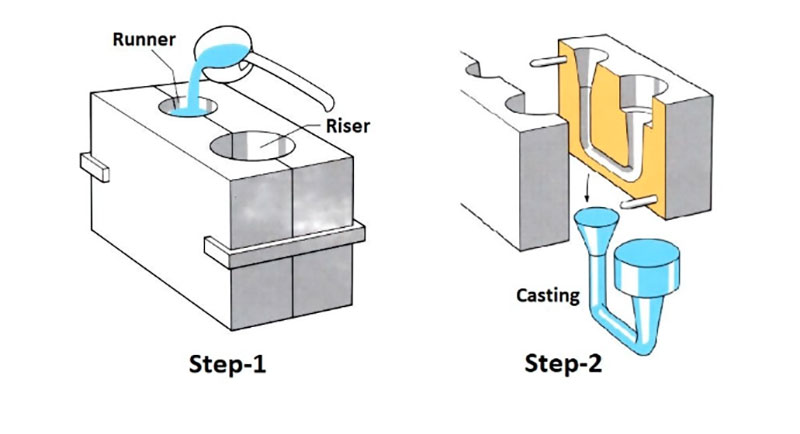
Grabitate bidezko galdaketa izeneko fabrikazio-teknika bat erabiltzen da forma konplexuak eta, oro har, gainazal leunak dituzten metalezko piezak sortzeko. Galdaketa-teknika hau galdaketa-eragiketen azpimultzo bat da, oro har. Bi ezaugarri garrantzitsuk bereizten dute grabitate bidezko galdaketa beste galdaketa-tekniketatik: (1) galdaketa-metala grabitatearen bidez sartzen da moldean; eta (2) berrerabil daitekeen (edo "iraunkor") metalezko molde bat erabiltzen da. Normalean, burdinurtua edo altzairua erabiltzen da egiteko.
Ohiko Die Casting Zerbitzua
Aluminiozko galdaketa zerbitzua
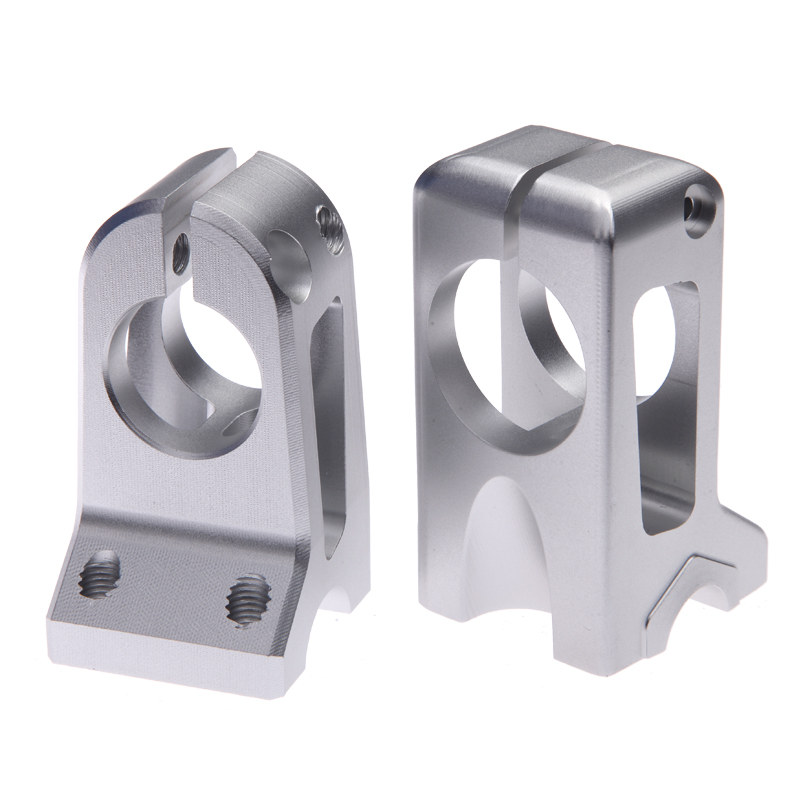
Moldeatzean erabiltzen den metal nagusietako bat aluminioa da, eta aluminiozko aleazioak erabiltzen dira ganbera hotzeko moldeatzean. Aleazio hauek normalean magnesioz, kobrez eta silizioz osatuta daude. Aluminiozko moldeatze-aleazioak aukera egokia dira pieza korapilatsu eta xeheetarako, arinak direlako eta dimentsio-egonkortasun ona eskaintzen dutelako. Tenperatura-erresistentzia ona, eroankortasun elektriko eta termikoa eta korrosioarekiko erresistentzia dira aluminiozko moldeatzearen beste abantaila batzuk.
Aluminiozko aleazio ohikoenen artean hauek daude:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Dentsitatea | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Urtze-eremua | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| elektrikoa
eroankortasuna |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Termikoak
eroankortasuna |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Tentsioaren azken indarra | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Errendimendu indarra | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Gogortasuna | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Nekearen indarra | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Zizailuaren indarra | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Luzapena | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Zink aleazioak metal mota garrantzitsua dira injekzio bidezko galdaketan erabiltzen direnak. Zink galdaketa aukera bikaina da plaketarako eta abantaila gehigarriak ditu, hala nola inpaktu-erresistentzia eta harikortasuna, fabrikatzaileentzat injekzio bidezko galdaketa alternatibarik erosoena bihurtuz. Ganbera beroko injekzio bidezko galdaketa makina bat erabiliz galdaketa daiteke, eta, bere galdaketa gaitasunari esker, higadura txikiagoa dago. Zinka normalean kobrearekin, magnesioarekin eta aluminioarekin konbinatzen da, magnesioa eta aluminioa baino astunagoa baita.
Zink aleazio ohikoenen artean hauek daude: injekzio bidezko galdaketa:
| Aleazio-maila | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Dentsitatea (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Urtze-puntua (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Eroankortasun termikoa (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Hedapen termikoaren koefizientea (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Eroankortasun elektrikoa (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Konposizio Kimiko Nagusia | % 3.5-4.3 Al % 0.02-0.05 Mg % 0.035-0.06 Cu |
% 3.5-4.3 Al % 0.03 Mg %0.03 Cu |
% 3.5-4.3 Al % 0.035 Mg %0.035 Cu |
% 3.5-4.3 Al % 0.03-0.06 Mg % 0.03-0.06 Cu |
% 3.5-4.3 Al % 0.05-0.5 Mg % 0.005-0.03 Cu % 0.005-0.03 Ni % 0.005-0.03 Fe |
| Trakzio Erresistentzia (MPa) | 295 | 255 | 310 | 345 | 380 |
| Etekin-indarra (MPa) | 240 | 215 | 230 | 275 | 320 |
| Luzapena (%) | 2 | 3 | 6 | 3 | 1 |
| Gogortasuna (HB) | 82 | 70 | 90 | 95 | 100 |
| Desberdintasun nagusiak | Mg eta Cu gutxiago dauka, pieza handiagoetarako egokia | Mg eta Cu gutxiago dauka, pieza handiagoetarako egokia | Mg eta Cu gutxiago dauka, pieza handiagoetarako egokia | Mg eta Cu gehiago dauka, forma konplexuko piezetarako egokia | Mg, Cu, Ni eta Fe ditu, erresistentzia eta gogortasun handiagoarekin |
| Galdaketa aplikazio nagusiak | Automobilgintza, altzariak, etxetresna elektrikoak eta pieza mekanikoak | Elektrikoa, eskuzko tresnak, jostailuak | Makineria, arkitektura eta automobilgintza | Automobilgintza, elektrizitatea, hardwarea | Industria, automobilgintza, elektrizitatea |
Aleaziozko galdaketak aukeratzerakoan kontuan hartu beharrekoak
Moldeatzeko aleazioaren aukeraketa azken produktuaren aplikazioaren eta funtzioaren arabera zehaztuko da.
Aleazioaren aukeraketaren eragin zuzena dute errendimenduan, kostuan eta fabrikazio-prozesuan, eta horrek ezinbesteko bihurtzen du. Moldeatzeko aleazioak hautatzerakoan, kontuan izan irizpide garrantzitsu hauek:
1. Ezaugarri mekanikoak:
Aleazioaren aukeraketaren eragin zuzena dute errendimenduan, kostuan eta fabrikazio-prozesuan, eta horrek ezinbesteko bihurtzen du. Moldeatzeko aleazioak hautatzerakoan, kontuan izan irizpide garrantzitsu hauek:
2. Korrosioarekiko erresistentzia:
Pentsatu lan-baldintzetan eta produktu kimikoen, hezetasunaren eta tenperatura-aldaketen eraginpean. Metal batzuek, hala nola zinkak eta aluminioak, ondo jasaten dute korrosioa, eta beste aleazio batzuek, berriz, babes-estaldura gehigarriak behar dituzte.
3. Eroankortasun termikoa:
Ebaluatu osagaiak tenperatura jakin bat mantendu behar duen edo beroa eraginkortasunez xahutu behar duen. Beren eroankortasun termiko handia dela eta, kobrea bezalako aleazioak erabilgarriak izan daitezke bero-transferentzia eraginkorra behar den aplikazioetan.
4. Mekanizagarritasuna:
Mekanizazio osteko prozedurak beharrezkoak badira, kontuan hartu aleazioaren mekanizagarritasuna. Aleazio batzuk beste batzuk baino errazago mekaniza daitezkeen arren, batzuek ekipamendu edo metodo sofistikatuagoak behar dituzte.
5. Kostu baxua:
Aleazioaren kostu osoa, materialen kostua, ekoizpen-prozesuaren eraginkortasuna eta akabera- edo tratamendu-behar gehigarriak kontuan hartuta. Aleazio bakoitzaren kostua aldatu egiten da, eta batzuek prozesatzeko metodo sofistikatuagoak behar izan ditzakete, eta horrek piezaren kostu osoa igotzen du.
Nola egin Die Casting Moldea
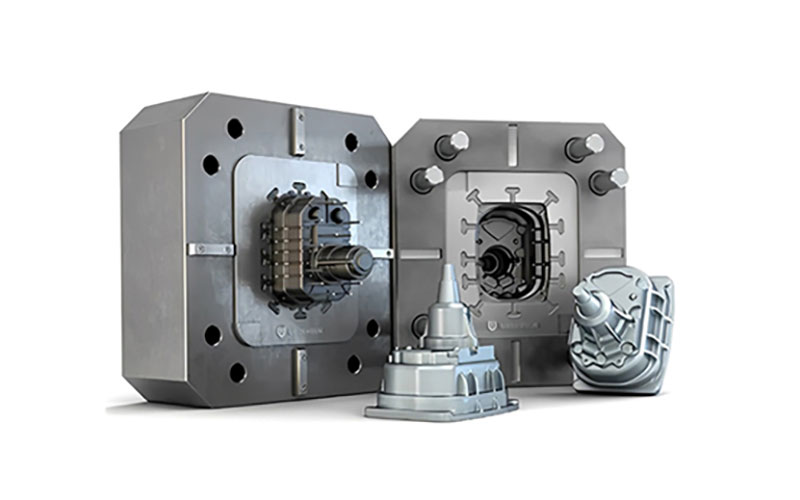
Plaka batean finkatuta dagoen estalkiaren aldeak eta plaka mugikorrean muntatutako kanporatze-aldeak osatzen dute galdaketa-molde bat. Zuloak eta hariak dituzten piezak bezalako pieza konplexuagoak sortzeko, molde batzuek osagai gehigarriak dituzte, hala nola irristagailuak eta nukleoak.
Ziklo bakoitzeko osagai ugari egiteko, molde batek barrunbe anitz izan ditzake, fabrikatzen ari den objektuaren tamainaren arabera. Molde hauek barrunbe anitzeko moldeak dira, barrunbe berdin asko dituztenak, edo zelula-moldeak, barrunbe desberdinen nahasketa dutenak pieza desberdinak fabrikatzeko.
Moldeak oso sendoak eta beroarekiko erresistenteak izan behar dira, harikortasun eta higadura erresistentzia ona izateaz gain. Horregatik, haien eraikuntzak orduro ehunka galdaketa ziklo eta bi milioi ziklo jasan ditzake beren bizitza osoan zehar. Errendimendu handiko tresna-altzairu gogortuz eraikitzen dira, eta maiz tratatzen da beroarekin. Moldeak oso lotze-indar handiekin ere funtzionatu ahal izan behar dute.
Moldeen fabrikazio-prozesuko lehen urratsa diseinu eta simulazio tresna espezifikoak erabiltzea da, ordenagailuz lagundutako diseinuarekin (CAD) batera. Moldeen barrunbean material urtua sartzeko, injekzio-moldeek bezala, ateak, bideak eta burbuilak behar dituzte. Gainera, kanporatze- eta blokeatze-pinek sartu behar dira moldea finkatzeko eta kanporatzea errazteko. Tolerantzia estuak eta forma korapilatsuak lor daitezke moldeen diseinu digitalaren bidez. CNC mekanizazioa asko erabiltzen da moldeen moldeak fabrikatzeko. Normalean, moldeen fabrikazioa moldearen formaren mekanizazio zakarrarekin hasten da, ondoren metalezko moldearen tratamendu termikoarekin eta, azkenik, akabera-txanda batekin. Prototipo mailako moldeak ere fabrikatu daitezke tresneria azkarra erabiliz, CNC mekanizazioa edo beste prozesu batzuk erabiliz, hala nola Laser Sinterizazio Selektiboa (SLS).
Moldeatzeko materialak
Fusio-tenperatura baxuak dituzten metalak, hala nola aluminioa, zinka, magnesioa, beruna eta kobrea, erabili ohi dira injekzio-galdaketan. Hala ere, metal ferroso eta ezohiko batzuk ere erabil daitezke. Material ohiko batzuk hauek dira:
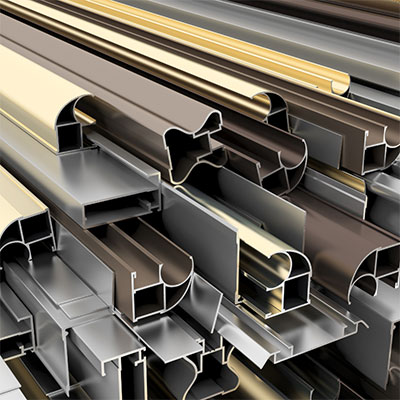
1. Aluminioa
Aluminiozko molde-moldaketak abantaila ugari eskaintzen ditu, besteak beste, eraikuntza arina, erresistentzia-pisu erlazio handia, mekanizagarritasun bikaina, eroankortasun termikoa, korrosioarekiko erresistentzia, diseinu-malgutasuna, kostu-eraginkortasuna eta birziklagarritasuna. Propietate hauek aluminioa aukera ezaguna bihurtzen dute hainbat aplikaziotarako eta molde-moldaketa prozesuetan duen erabilera zabala laguntzen dute.
2. Magnesioa
Magnesioaren arintasuna, erresistentzia-pisu erlazio handia, mekanizagarritasun bikaina, beroa xahutzeko propietateak, dimentsio-egonkortasuna, EMI/RF babes-gaitasunak eta birziklagarritasuna direla eta, material baliotsua da injekzio-galdaketarako. Bere propietateen konbinazio paregabeak aukera handiak ematen ditu osagai arin eta errendimendu handikoetarako, hala nola automobilgintzan, aeroespazialean, elektronikan eta kontsumo-ondasunen sektoreetan.
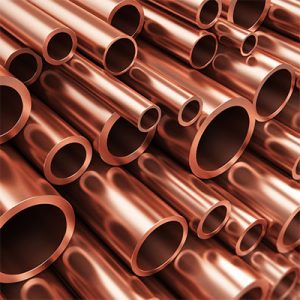
3. Kobrea
Galdaketa prozesu tradizionalek normalean kobrea erabiltzea saihesten dute, urtze-puntu altua eta propietate zailak dituelako. Hala ere, kobrezko aleazioen galdaketa izeneko aldaera espezifiko bat diseinatuta dago kobrezko aleazioak galdaketa egiteko. Teknika espezializatu honek korrosioarekiko erresistentzia eta erresistentzia bikaina eskaintzen duten kobrezko osagaiak sortzen ditu. Ohiko erabilera ez izan arren, kobrezko aleazioen galdaketa kobrezko aleazioen propietate eta eskakizun berezietara egokituta dago, hainbat industria eta aplikaziotarako egokiak bihurtuz.

4. Zinka
Zink injekzio bidezko galdaketak hainbat abantaila eskaintzen ditu, besteak beste, galdaketa-gaitasun bikaina, erresistentzia handia, korrosioarekiko erresistentzia, diseinu-malgutasuna, ekoizpen-eraginkortasun handia eta birziklagarritasuna. Propietate hauek zinka aukera ezaguna bihurtzen dute aplikazio sorta zabal baterako, batez ere forma konplexuak, zehaztasuna eta ekoizpen kostu-eraginkorra behar dutenetarako, besteak beste, automobilgintza, elektronika, telekomunikazioak, kontsumo-ondasunak eta gehiago. Zink injekzio bidezko galdaketako osagaien adibide ohikoenak automobilgintzako piezak, konektore elektrikoak, ateko heldulekuak, bisagrak, txorrotak eta hainbat etxetresna elektriko dira.
Die Casting Amaitzeko aukerak
NOBLE-k zure produktuen gainazaleko kalitateak hobetzen lagun zaitzake gainazaleko akabera sorta zabala eskainiz. Zure pieza pertsonalizatuen gainazaleko akaberek itxura, gainazaleko gogortasuna eta zimurtasuna, erresistentzia kimikoa eta korrosioarekiko erresistentzia eta abar hobetzea dute helburu. Gainera, erreminta biziekin moztutako eremuetan ikusgai dauden erreminta-markak ezkutatzen laguntzen dute. Hona hemen zure aukerarik onenetako batzuk.
| izena | Deskribapena | Materialak | kolorea | Texture | |
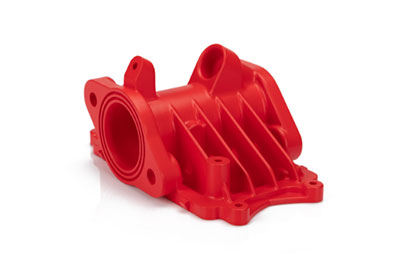
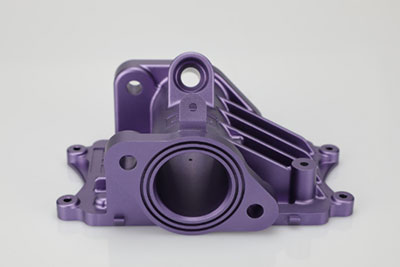 |
ANODIZING | Anodizatzeak korrosioarekiko erresistentzia hobetzen du, higaduraren erresistentzia eta gogortasuna handituz eta metalaren gainazala babestuz. Oso erabilia da pieza mekanikoetan, hegazkinetan, automobilen piezetan, doitasun-tresnetan, etab. | Aluminum | Argia, beltza, grisa, gorria, urdina, urrea. | Akabera leuna eta matea |
 |
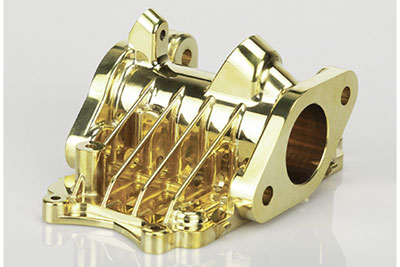
Powder estaldurak | Hauts-estaldura hauts lehor eta aske gisa aplikatzen den estaldura mota bat da. Lurruntzen den disolbatzaile baten bidez ematen den pintura likido konbentzionalaren aldean, hauts-estaldura normalean elektrostatikoki aplikatzen da eta gero beropean edo argi ultramorearekin sendatzen da. | Aluminioa, altzairu herdoilgaitza, altzairua | Beltza, edozein RAL kodea edo Pantone zenbakia | Distira edo erdi distira |
 |
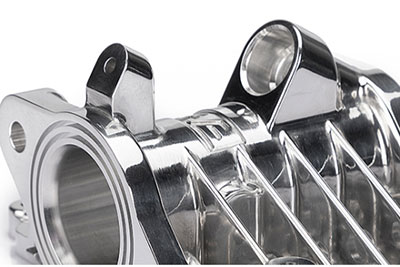
ELECTROPLATING | Galvanizazioa funtzionala, apaingarria edo korrosioarekin lotutakoa izan daiteke. Industria askok erabiltzen dute prozesua, automobilgintza sektorea barne, non altzairuzko automobil piezen kromo-plakak ohikoak diren. | Aluminioa, altzairua, altzairu herdoilgaitza | N / A | Akabera leuna eta distiratsua |
 |
Leunketa | Leuntzea gainazal leun eta distiratsu bat sortzeko prozesua da, piezaren igurtzi fisikoaren bidez edo interferentzia kimikoaren bidez. Prozesuak islapen espekular nabarmena duen gainazal bat sortzen du, baina material batzuetan islapen lausoa murriztu dezake. | Aluminioa, letoia, altzairu herdoilgaitza, altzairua | N / A | Glossy |
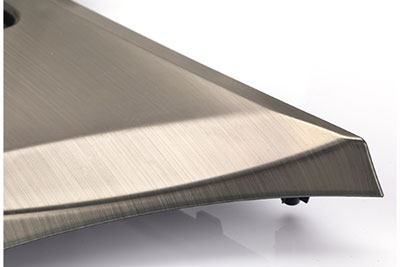 |
garbitu | Eskuila gainazaleko tratamendu prozesu bat da, non uhal urratzaileak erabiltzen diren material baten gainazalean arrastoak marrazteko, normalean helburu estetikoetarako. | ABS, aluminioa, letoia, altzairu herdoilgaitza, altzairua | N / A | Satin |
Aukeratzeko estrategia bat Die Casting fabrikatzailea
Molde-fabrikatzaile bat aukeratzerakoan, ezinbestekoa da hainbat faktore kontuan hartzea lankidetza arrakastatsua eta kalitate handiko ekoizpena bermatzeko. Hona hemen molde-fabrikatzaile egokia aukeratzen laguntzeko estrategia bat:
1. Definitu zure eskakizunak:
Argi definitu zure proiektuaren eskakizunak, nahi diren piezen zehaztapenak, kantitateak, kalitate estandarrak, gainazalaren tratamendua eta entrega-epea barne. Horrek fabrikatzaile potentzialekin modu eraginkorrean komunikatzen eta haien gaitasunak ebaluatzen lagunduko dizu.
2. Esperientzia eta espezializazioa:
Bilatu moldeaketa esperientzia handia eta kalitate handiko produktuak ekoizteko ibilbide sendoa duten ekoizleak. Aztertu zure proiekturako garrantzitsuak diren metal eta material zehatzekin lan egiteko duten esperientzia. Pentsatu zein sektoretan lan egin duten eta arrakastaz fabrikatu dituzten pieza konplexuetan.
3. Fabrikazio gaitasunak:
Ebaluatu fabrikatzailearen ekoizpen-gaitasunak, besteak beste, haien molde-galdaketa makinen tamaina eta edukiera, eskuragarri dauden tresneria aukerak eta bigarren mailako eragiketak, hala nola mekanizazioa, akabera eta muntaketa. Ziurtatu haien ekipamendu eta instalazioek zure proiektuaren eskakizunak eta bolumen-eskaerak bete ditzaketela.
4. Kalitate Kontrolerako Neurriak:
Galdetu fabrikatzailearen kalitate-kontroleko prozesuei eta ziurtagiriei buruz. Bilatu kalitate-kudeaketa sistema sendoak ezarri dituzten fabrikatzaileak, hala nola ISO ziurtagiriak. Galdetu haien ikuskapen-metodoei, proba-prozedurei eta industria-arauekiko atxikimenduari buruz.
5. Diseinu eta Ingeniaritza Laguntza:
Kontuan hartu fabrikatzaileak diseinu eta ingeniaritza laguntza eskaintzen duen ala ez. Fabrikatzaile trebeek ekarpen baliotsuak eman ditzakete diseinu fasean, piezen fabrikagarritasuna, kostu-eraginkortasuna eta errendimendua optimizatzen lagunduz. Haien espezializazioak materialak aukeratzen eta prozesuen optimizazioan ere lagun dezake.
6. Komunikazioa eta Lankidetza:
Ebaluatu fabrikatzailearen komunikazio-bideak eta erantzun-gaitasuna. Komunikazio eraginkorra ezinbestekoa da lankidetza arrakastatsu bat lortzeko. Ziurtatu kontsultei erantzuten dietela, aurrerapenaren eguneratze erregularrak ematen dituztela eta proiektu osoan zehar zurekin estuki lankidetzan aritzeko prest daudela.
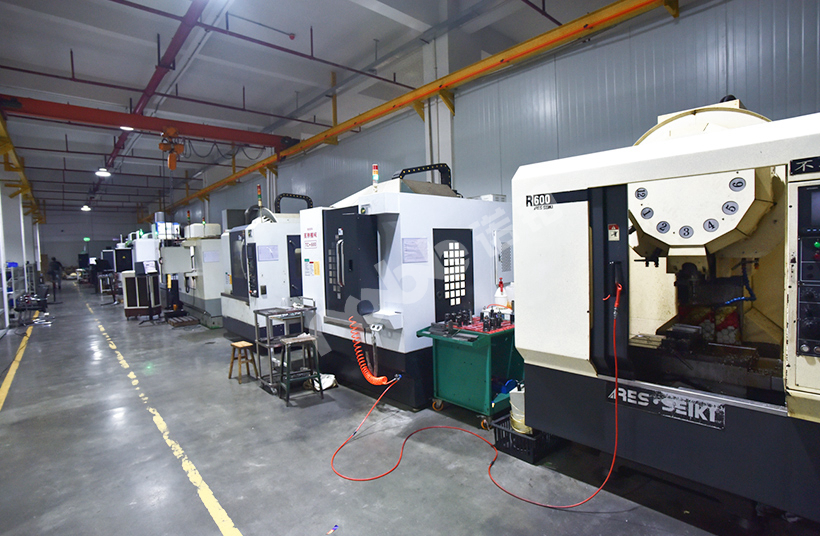
Zergatik aukeratu NOBLE Die Casting Zerbitzurako
NOBLEk teknologia aurreratua erabiltzen du eta bezeroak lehenesteko konpromisoa duten profesional trebeen talde bat du. Gure injekzio bidezko galdaketa zerbitzuak zehatzak, eraginkorrak, kostu-eraginkorrak eta kalitate handiko emaitzak ematen dituzte. Gure injekzio bidezko galdaketa zerbitzuak aukeratuz gero, zure negozioa arrakasta maila berrietara eraman dezakezu.
1. Prezio ekonomikoa eta kalitate perfektua
Kalitate bera eskaintzen dugu prezio baxuenean. Mekanizazioaren kalitatea eta akabera-tratamendua zorrotz kontrolatzen ditugu, diseinatu duzun hori bera jasotzen duzula ziurtatzeko.
2. Fabrikazio gaitasun sendoak
NOBLEk harro gaude material eta gainazal akabera sorta zabala eskaintzen duen fabrikazio gaitasun bikainaz. Ekoizpen txikia edo handia izan, proiektuen eskakizun guztietarako irtenbide integrala eskaintzen dugu. Gure fabrikazio gaitasuna paregabea da, eta horrek bermatzen du moldeatutako pieza bakoitza kalitate gorenekoa dela, dimentsio-eskakizun guztiak betetzen dituela eta errendimendu bikaina duela.
3. Kalitate Kontrol zorrotza
ISO 9001 eta ISO 13485 ziurtagiria duen fabrika gisa, NOBLEk zehaztasunezko molde-zerbitzuak eskaintzera dedikatzen da. Gure ingeniaritza-taldeak kalitate-ikuskapen zorrotzak egiten ditu fabrikazio-prozesuko hainbat etapatan, besteak beste, aurre-ekoizpenean, ekoizpenean, lehen artikuluaren ikuskapenean eta entregatu aurretik, kalitate goreneko ekoizpena bermatzeko.
4. Entregatzeko denbora azkarra
Bertako ziurtagiria duten lantegiekin eta hornikuntza-kate sistema sendo batekin, baina baita bertako tailerrekin eta punta-puntako makineriarekin ere, produktuen garapen zikloak bizkortu eta zure aluminiozko aleaziozko galdaketa piezen ahalik eta azkarren prestatu gaitezke.
5. Zehaztasun handiko injekziozko piezak
Kalitate kudeaketa sistema zorrotz ezartzen dugu produktuaren kalitatea koherentea eta itxaropenen araberakoa dela ziurtatzeko. Ikuskapen sakon batek ere ziurtatzen du jasotzen dituzun zehaztasunez mekanizatutako piezek akatsik ez dutela.
6.24/7 Ingeniaritza Laguntza
Munduko edozein lekutan zaudela ere, gure 24/7 ingeniaritza laguntzan fidatu zaitezke, urte osoan. Gure ingeniari esperientziadunek zure piezaren diseinu pertsonalizaturako irtenbide egokiena, materialen aukera zabala, akabera aukera ezin hobeak eta entrega-denbora berdinak eskain diezazkizukete.






