

1. Zertarako dira aplikazio-eszenatokiak Gizaki-robotaren esku-osagaiak?
Giza itxurako esku mekanikoak ezinbestekoak dira arlo askotan. Industrian, muntaketa eta pieza txikien lanak egiten dituzte. Logistikari dagokionez, sailkatu eta ontziratu egiten dituzte. Zerbitzuan zehar, gidatu eta agurtu egiten dute. Etxean, arropa tolesten dute eta platerak garbitzen dituzte. Osasunari dagokionez, prestakuntzan eta erditzean laguntzen dute. Egoera bakoitzak eskakizun desberdinak ditu, baina guztiek zehaztasun handia eta fidagarritasun handia eskatzen dute.

2. Zeintzuk dira humanoide roboten esku osagaien material ohikoenak??
Materialak dira humanoide roboten eskuen muntaketaren oinarria. Materialen hautaketa ingeniaritza erabaki garrantzitsua da, eta indarraren, pisuaren, iraunkortasunaren, prozesagarritasunaren eta kostuaren arteko oreka lortu behar da. Material okerra aukeratzeak akats goiztiarra, energia-kontsumo gehiegizkoa edo mugimendu zehaztugabea ekar ditzake.
| Material | Dentsitatea (g/cm³) | Trakzio Erresistentzia (MPa) | Zurruntasun-pisu erlazioa | mekanizagarritasun | Best For |
| 7075-T6 Aluminioa | 2.81 | 572 | Excellent | Excellent | Karga-euskarri diren hezur-artikulazioak, eskumuturreko artikulazioak |
| 6061-T6 Aluminioa | 2.70 | 310 | Ona | Excellent | Egiturazkoak ez diren euskarriak, sentsore-euskarriak |
| Magnesioa AZ31B | 1.77 | 290 | Upper | Ona (txirbil sukoien arriskua) | Estalki kosmetiko ultra-arinak, zamarik gabeko gorputz-adarrak |
| Titanioa Ti-6Al-4V | 4.43 | 950 | Mugatzea | Zaila (erreminten higadura) | Tentsio handiko juntura-pintzak, lotura-elementuak |
| 316L altzairu herdoilgaitza | 8.00 | 580 | Behe- | Mugatzea | Korrosioarekiko erresistentzia behar duten aktuadoreen karkasak |
2.1 aluminiozko aleazioa
Aluminioa, batez ere 6061-T6 eta 7075 bezalako aleazioak, humanoide roboten markoen eta egitura-osagaien material nagusia da. Pisu-erresistentzia erlazio bikaina du, erraz prozesatzen da, korrosioarekiko erresistentea da eta prezio nahiko baxua du. 7075 aluminiozko aleazioa bere aplikazio aeroespazialegatik da ezaguna. Erresistentzia bikaina eman dezake karga-euskarri kritikoetan edo eskuaren eskumutur eta hatz artikulazio dinamikoetan, erresistentzia handia behar den lekuetan.
2.2 Titaniozko Aleazioa
Aplikazio zorrotzenetarako, hala nola tentsio handiko artikulazioetako esku-junturetarako edo inpaktu errepikatuak jasaten dituzten osagaien aldaka eta belaun-junturetarako, normalean titaniozko aleazioak aukeratzen dira, hala nola Ti-6Al-4V. Titaniozko aleazioek altzairu gehienek baino erresistentzia-pisu erlazio handiagoa dute, nekearekiko erresistentzia bikaina eta biobateragarritasuna. Hala ere, titaniozko aleazioen prozesatzeko kostua handiagoa da, eta zailtasuna handiagoa, tresna bereziak eta ebaketa-abiadura txikiagoak behar baitira.
2.3 Altzairu Steel
Altzairu herdoilgaitza, hala nola 304 edo 17-4 PH mailako altzairu herdoilgaitza, askotan higadura-erresistentzia handia, gogortasun handia edo korrosio-erresistentzia handia behar duten osagaietan erabiltzen da. Bere aplikazioen artean, hainbat ingurunerekin elkarreragin dezaketen ardatz zehatzak, lotura-elementuak, engranaje-osagaiak eta amaierako efektoreak (manipulatzaileak) daude. Dentsitate handia duenez, kontuz erabiltzen da eta normalean bere errendimendu espezifikoari eskakizun oso altuak ezartzen zaizkion egoeretan bakarrik erabiltzen da.
2.4 Ingeniaritza Plastikoak eta Konpositeak
PEEK, Delrin eta UHMWPE bezalako materialek balio neurgaitza dute aplikazio espezifikoetan. PEEK-ek erresistentzia handia, egonkortasun termikoa eta autolubrifikazioa ditu, eta horrek material aproposa bihurtzen du buxin, errodamendu eta osagai isolatzaileak fabrikatzeko. Polioximetilenoa marruskadura txikiko engranajeak eta karkasak fabrikatzeko erabiltzen da. CFRP gero eta gehiago erabiltzen da panel eta estalki ultraarinak eta zurruntasun handikoak fabrikatzeko, baina normalean molde eta teknika espezializatuak behar dituzte delaminazioa saihesteko.

3. Zeintzuk dira humanoide roboten esku osagaien mekanizazio prozesu ohikoenak??
3 ardatzeko CNC mekanizazio tradizionalak bere mugara iritsi da robot humanoide modernoen geometria konplexuak maneiatzeko orduan. Gaur egun, teknologia aurreratua bihurtu da arlo honetako estandarra.
3.1 5 ardatzeko CNC mekanizazioa
Hau da, dudarik gabe, teknologiarik kritikoena. 5 ardatzeko mekanizazio-zentro batek erreminta edo pieza bost ardatz ezberdinetan zehar mugi dezake aldi berean. Horri esker, forma organiko konplexuen mekanizazio osoa egin daiteke konfigurazio bakarrean. Konexio estrukturalen ildo sakonak eta gainazal kurbatuak, junturen karkasen angelu-ezaugarriak eta 3D kurba jarraitu leunak mekanizatu ditzake pieza berriro kokatu gabe. Horrela, akatsak ez dira sartzen. Mekanizazio-zikloa asko laburtzen da eta zehaztasun orokorra hobetzen da.
3.2 Mikromekanizazio eta Suitzar motako tornuak
Eskuetan, eskumuturretan eta sentsore-sistemetan ohikoak diren pieza txiki eta zehaztasun handikoetarako, ezinbestekoak dira mikromekanizazio-zentroak eta tornu suitzar motakoak. Makina hauek 1 mm-tik beherako diametroa duten piezak prozesatu ditzakete. Tolerantziak ±0.005 mm-ra edo handiagoak izan daitezke. Tornu suitzar motakoak bereziki onak dira ardatz meheak eta mikroaktuadoreentzako pieza haridunak mekanizatzeko. Kontzentrikotasun eta gainazal-akabera oso altua lortzen dute.
3.3 EDM mekanizazioa
EDM, batez ere hari bidezko EDM eta hondoratzeko EDM, ebaketa-erreminta tradizionalen eskura ezin diren ezaugarriak mekanizatzeko erabiltzen da. Txinparta elektrikoak erabiltzen ditu materiala higatzeko. Barne-izkin zorrotzak sor ditzake, material oso gogorrak mekanizatu eta 2D konturo konplexuak eratu ditzake tresna-indarra aplikatu gabe. Askotan erabiltzen da engranaje pertsonalizatuak, robot-karkasen plastikozko injekzio-moldeak eta zehaztasun-egiturazko ezaugarriak egiteko.
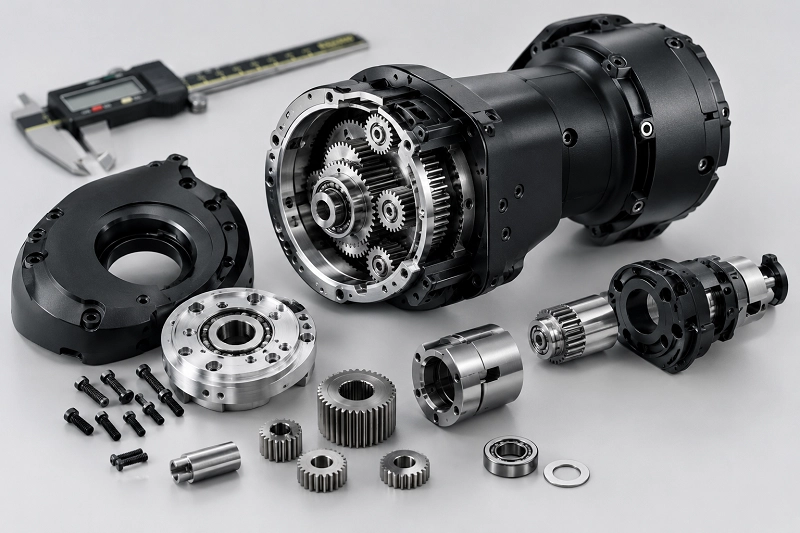
4. Zer Azaleko Tratamenduak Giza itxurako roboten esku osagaietarako erabiltzen al dira?
Eskuko osagaien materialak batez ere aluminiozko aleazioak, titaniozko aleazioak, altzairu herdoilgaitza eta ingeniaritza-plastikoak dira. Material ezberdinek gainazaleko tratamendu desberdinak behar dituzte. Mota ohikoenak hauek dira:
4.1 Anodizazioa:
Aluminiozko piezen tratamendurik ohikoena. Anodizazio estandarrak film mehea du. Batez ere korrosioarekiko erresistentzia eta apainketa eskaintzen ditu. Tindatu ere egin daiteke. Anodizazio gogorrak 25-150 mikrara irits daiteke. Gogortasun handia eta higadura-erresistentzia ona ditu. Askotan hatz-junturetarako, junturen eserlekuetarako eta bestelako tentsiopeko piezen kasuan erabiltzen da. Kontuan izan oxido-filmak tamaina gehitzen duela. Ukitze-gainazalek babes- edo maskaratze-babesa behar dute.
4.2 Mikro-arku oxidazioa:
Aluminiozko, titaniozko eta magnesiozko aleazioetarako egokia. Gainazalean zeramikazko film bat sortzen du. Higaduraren eta korrosioaren aurkakoa da. Itxura matea du, ukimen fina eta hatz-marken aurkakoa. Itxura-piezetarako ona da. Alde txarrak kolore aukera gutxiago eta kostu handiagoa dira.
4.3 Harea-xaflatzea, leuntzea, eskuilatzea:
Hauek aurretratamendu edo itxura tratamenduak dira. Hareazko leherketak gainazaleko zimurtasuna bateratu eta estalduraren atxikimendua hobetu dezake. Leuntzeak eta eskuilatzea batez ere itxuraren kalitatea hobetzen dute.
4.4 Galvanizazioa eta elektrolito gabeko galvanizazioa:
Altzairuzko piezek askotan nikel edo kromo estaldura erabiltzen dute higaduraren erresistentzia hobetzeko eta herdoila saihesteko.
4.5 PVD hutsean estaldura eta DLC estaldura:
Hauek gogortasun handiko filma eta marruskadura-koefiziente baxua dute. Onak dira tendoien gida-gurpiletarako, poleetarako, juntura-ardatzetarako eta bestelako marruskadura-gainazal mugikorretarako.
4.6 Pasibazioa:
Altzairu herdoilgaitzezko piezentzako herdoila prebenitzeko tratamendua. Kostu txikikoa da eta ez ditu neurriak aldatzen.
4.7 Ihinztadura eta elektroforesia:
Etxebizitzen itxurako piezetarako erabiltzen da. Kolore biziak eta korrosioarekiko erresistentzia ona.
Gainazaleko tratamendua aukeratzerakoan, kontuan hartu bost faktore aldi berean: higaduraren aurkako erresistentzia, korrosioaren aurkako erresistentzia, isolamendua, itxura eta dimentsio-inpaktua.

5. Zeintzuk dira humanoide roboten esku-osagaien neurri kritikoak??
Eskua robot humanoide baten atal txikienetako eta zehaztasun handikoenetako bat da. Dimentsio kritikoen artean hauek daude batez ere:
5.1 Junturen zuloen eta errodamenduen eserlekuaren neurriak:
Gurpil-giltzarrien zuloen eta errodamenduen muntaketa-zuloen diametro-tolerantziak H7 maila edo handiagoa izan behar du normalean. Tolerantziatik kanpoko zuloek junturak dardarka edo blokeatuta geratzea eragiten dute. Horrek zuzenean eragiten dio hatzen mugimenduaren zehaztasunari.
5.2 Zuloen posizioa eta zuloen arteko tartea:
Hatz-junturaren gontz-puntuen arteko erdigune-distantziak hatzaren mugimendu-ibilbidea zehazten du. Zuloaren posizioaren desbideratzeak lotura-interferentziak eta tendoi-indar irregularrak eragiten ditu. Posizio-tolerantzia mota hau normalean 0.02-0.05 mm-tan kontrolatzen da.
5.3 Tendoi-kanalaren neurriak:
Tendoi bidezko diseinuetan, tendoi-zuloen barne-diametroa, alanbre-zirrikituen zabalera eta arku-erradioa funtsezkoak dira. Zulo txikiegia bada, tendoia higatzen da. Zulo handiegia bada, tendoia dardarka jartzen da. Irteerak ertz leun eta biribildua ere behar du.
5.4 Hormaren lodieraren neurriak:
Pisua murrizteko, hatz-koskorraren eta esku-ahurreko hormen lodiera 1 mm ingurukoa izan ohi da. Hormen lodiera irregularrak deformazio eta erresistentzia arazoak sortzen ditu.

6. Zeintzuk dira kontuan hartu beharreko puntu nagusiak robot humanoideen esku-osagaien mekanizazioan?
Eskuzko piezak txikiak dira, horma mehekoak eta zehaztasun handia behar dute. Mekanizazioan, arreta jarri arlo hauetan:
6.1Horma Meheko Deformazioaren Kontrola:
Pieza-hormaren lodiera askotan 1.5 mm baino txikiagoa da. Gehiegi lotzeko indarrak deformazioa eragiten du. Erabili masailezur bigunak, mailakatutako lotzea edo prozesu-fitxak. Bereizi mekanizazio zakarra eta akabera. Askatu tentsioa akabera eman aurretik, malgukia itzultzea saihesteko.
6.2 Mikro-erremintaren kudeaketa:
Tendoi-zuloak eta hatz-barrunbeak mekanizatzeko, 1 mm-ko diametroa baino gutxiagoko erremintak erabiltzen dira. Erreminta txikiek zurruntasun eskasa dute eta erraz hausten dira. Erabili abiadura eta aurrerapen arrazoizkoak. Kontrolatu erremintaren bizitza eta aldatu erremintak garaiz.
6.3 Burruaren kontrola:
Eskuko atalak zuzenean kontaktuan jartzen dira tendoiekin eta sentsoreekin. Ertz zorrotzek eta bizarrek tendoiak moztu ditzakete. Zulo-irekidura eta ertz guztiak biribildu eta bizarra kendu behar dira. Beharrezkoa denean, eskuzko leuntzea gehi daiteke.
6.4 garbitasuna:
Sentsoreak eta transmisio-piezak eusten dituzten piezek ez dute txirbil edo oliorik izan behar barneko barrunbeetan. Mekanizatu ondoren, garbitu eta egiaztatu egin behar dira.

7. Zein proiektu dira egokiak CNCrako humanoide roboten esku-osagaietan
7.1Palmondoaren oinarria eta palmondoaren markoa:
Esku osoaren egitura-zati nagusia da hau. Junturak, motorraren muntaketa-posizioak eta kableatu-kanalak integratzen ditu. Egitura konplexua da. Gehienbat aluminiozko CNC mekanizazio bidez egina dago.
7.2 Hatz-artikulazioen atalak:
Falange proximalaren, erdikoaren eta distalaren zatiak txikiak dira, horma mehekoak eta zulo asko dituzte. Tolerantzia-eskakizunak zorrotzak dira. CNC fresaketa zehatzerako egokiak dira.
7.3 Ardatz artikulatuak eta txinga-eserlekuak:
Ardatz junturadunek kontzentrikotasun handia eta gainazaleko zimurtasun ona behar dituzte. Askotan CNC fresaketa-tornu mekanizazioa erabiltzen dute. Materialak gehienbat altzairu herdoilgaitza edo titaniozko aleazioa dira.
8. Giza itxurako roboten esku-osagaien mekanizazioan dauden erronkak eta irtenbideak
Giza robotentzako piezen mekanizazioak erronka berezi batzuk ditu aurrean. Fabrikazio-prozesu tradizionalak mugara eramaten ditu. Erronka nagusia egitura-osotasun handia pisu txikiarekin orekatzea da, barne-geometria oso konplexuak eta dentsitate handikoak maneiatzen diren bitartean.
1. erronka: Barne geometria konplexua eta horma meheak
Robot piezak gutxitan izaten dira bloke solidoak. Adibidez, eskumuturreko junturaren multzo batek errodamenduak, motorraren euskarriak, momentu-sentsoreak eta pasabide elektriko eta pneumatikoak egokitu behar ditu espazio mugatu batean. Horrek barne-egiturak sortzen ditu, hala nola, ildaska estu sakonak, pisua murrizteko sareta konplexuak eta barrunbe funtzionalak bereizten dituzten horma oso meheak. Egitura hauek mekanizatzea oso arriskutsua da. Ebaketa-indarrek horma meheak bibratzea eragiten dute. Horrek gainazaleko akabera txarra, dimentsio-erroreak edo baita piezaren akatsa ere eragiten ditu mekanizazioan zehar.
Irtenbidea: Horrek mekanizazio-sekuentziak arretaz diseinatu eta tresna aurreratuak behar ditu. Mekanizatzaileek fresatzeko estrategia "trokoidalak" edo "moldagarriak" erabiltzen dituzte. Tresna bide zirkular leunetan zehar mugitzen da eta materiala sakonera erradial txiki eta konstante batean ebakitzen du. Horrek ebaketa-indarra eta bero-sorkuntza asko murrizten ditu, horma meheko egiturak mantenduz. Ezinbestekoak dira irismen handiko eta helize aldakorreko mutur-fresa bereziak, estaldura moteltzaileak dituztenak. Askotan, piezen mekanizazio mailakatua behar da, azken eragiketa finetan bakarrik kentzen den euskarri-materiala utziz.
2. erronka: Ardatz anitzeko irisgarritasuna eta konfigurazio bakarreko mekanizazioa
Robot pieza askok gainazal kurbatu konplexuak dituzte. Aurpegi anitzeko ezaugarri kritikoek lerrokadura angeluar perfektua mantendu behar dute. Adibidez, eragingailuaren muntaketa-aurpegia angelu zehatz eta ez-perpendikularrean duen sorbalda-euskarri bat kasu tipikoa da. Pieza hau 3 ardatzeko fresatzeko makina estandar batean mekanizatzen bada, hainbat berriro lotu behar ditu. Lotura bakoitzak lerrokadura-errore potentzialak dakartza eta mekanizazio-zikloa handitzen du.
Irtenbidea: Industriako irtenbide estandarra 5 ardatzeko CNC mekanizazio aldiberekoa da . 5 ardatzeko makina batek pieza bi ardatz gehigarriren inguruan biratu dezake. Horri esker, ebaketa-erremintak piezaren ia edozein gainazalera irits daiteke. Horri esker, geometria konplexu osoa konfigurazio bakarrean mekanizatu daiteke. Abantailak nabarmenak dira: finkatze-erroreak ezabatzea, ezaugarrien arteko zehaztasuna hobetzea, tresna laburragoak eta zurrunagoak erabiltzea gainazaleko akabera hobea lortzeko eta ekoizpen-abiadura orokorra handitzea. Hala ere, 5 ardatzeko tresna-ibilbide hauek programatzeak eta egiaztatzeak CAM software aurreratua eta espezializazio sakona behar ditu.
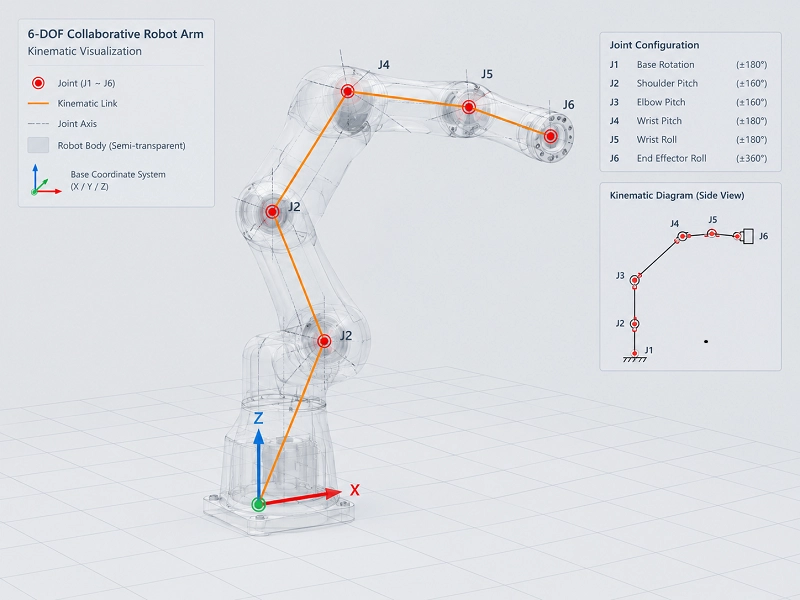
9. Zein gaitasun-eskakizun aplikatzen zaizkie CNC hornitzaileei?
CNC hornitzaile bat aukeratzerakoan, hiru arlo nagusitan jarri arreta:
9.1 Mekanizazio gaitasuna:
Tolerantzia geometrikoak, hala nola posizioa, zentrokidetasuna eta lautasuna, 0.02 mm-ko mailara arte kontrolatu behar dira. Gainazalaren akaberak parekatze eta itxura baldintzak bete behar ditu. Horma meheko eta mikropiezekin prozesu esperientzia izan behar du. Ekipamenduen zehaztasuna eta erreminten kudeaketa estandarren araberakoak izan behar dira.
9.2 Kalitate Kontrolerako Gaitasuna:
Kalitate sistema osoa izan behar du, hala nola ISO 9001 ziurtagiria. Ikuskapen ekipamendua izan behar du, hala nola CMM eta ikusmen bidezko neurketa makinak. Dimentsio kritikoak guztiz ikuskatu behar dira. Loteak trazagarriak izan behar dira. Pieza akastunak azkar aztertu eta zuzendu behar dira.
9.3 Ikuskapen eta entrega gaitasuna:
Ikuskapen-txosten eta datu osoak eman behar ditu. Ekoizpen-plan arrazoizkoa izan behar du. Laginak entregatzeko epea normalean astebete ingurukoa da. Serie-ekoizpenaren epea egonkorra izan behar da. Anormaltasunei buruzko iritzia garaiz eman behar da eta salmenta osteko erantzun azkarra eman.
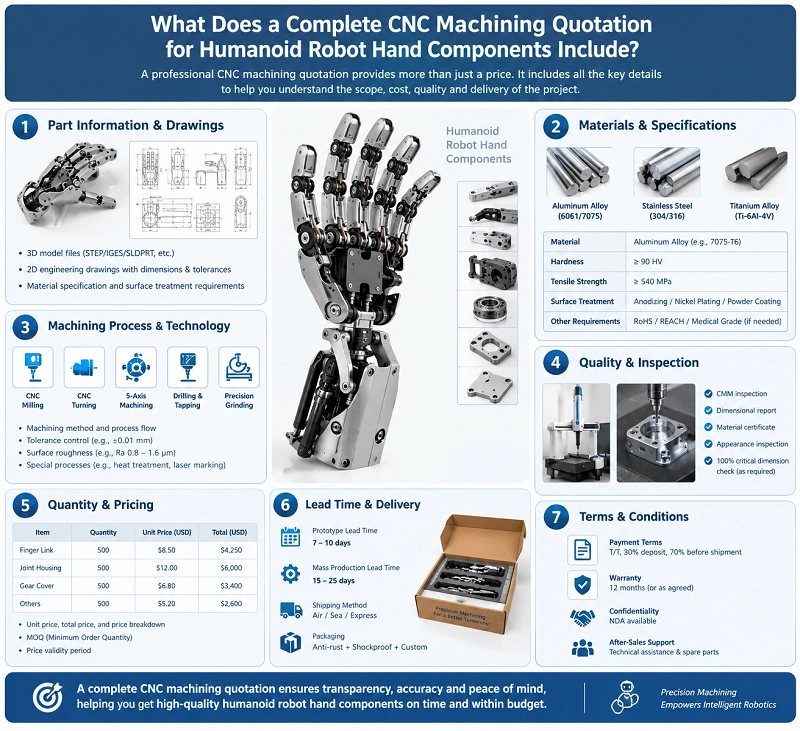
10. Zer barne hartzen du humanoide robot esku osagaien CNC mekanizazio aurrekontu oso batek?
10.1 Zati-marrazkiak:
3D ereduak eta 2D ingeniaritza marrazkiak barne, dimentsioekin, tolerantziekin eta eskakizun geometrikoekin.
10.2 Materialen zerrenda:
Materialaren kalitatea (adibidez, 6061 aluminioa, TC4 titanioa, 304 altzairu herdoilgaitza), zehaztapenak eta pieza bakoitzeko kantitatea.
10.3 Prozesuaren informazioa:
Mekanizazio-urratsak, finkatze-metodoak, gainazal-tratamenduaren eskakizunak eta kanpokoa den ala ez.
10.4 Kostuen banaketa:
Materialaren kostua, mekanizazio-kostua (makina-orduka prezioa), gainazal-tratamenduaren kostua eta ikuskapen-kostua bereizita zerrendatzen dira.
10.5 Aipamenaren baldintzak:
Bolumen-mailaren prezioak, moldearen edo tresneriaren kostua, zergak, garraioa, entrega-epea eta aurrekontuaren baliozkotasun-epea.

11. Zergatik aukeratu NOBLE zure CNC Mekanizazio Hornitzailea Humanoide roboten esku osagaietarako?
NOBLEk CNC mekanizazio irtenbideak eskaintzen ditu humanoide robot piezen kasuan, gure ingeniaritza ezagutzan, fabrikazio trebetasunetan eta kalitate handiko ekoizpen sistemen babespean. Robot enpresei, OEM bezeroei eta proiektu taldeei zerbitzua ematen diegu. Fabrikazio zerbitzu fidagarriak eskaintzen ditugu bai ekoizpenerako bai prototipoetarako.
Ingeniaritzako euskarria
— Gure ingeniariek CAD fitxategiak, 3D ereduak eta marrazki teknikoak berrikusten dituzte. Fabrikagarritasuna ebaluatzen dugu, mekanizazio metodoak gomendatzen ditugu eta ekoizpenerako piezen diseinuak optimizatzen laguntzen dugu.
Zehaztasun CNC Fabrikazioa
CNC fresaketa , CNC torneaketa , Suitzako tornu motako mekanizazioa eta ardatz anitzeko gaitasunekin, NOBLEk robot osagai konplexuak ekoizten ditu ezaugarri zehatzak, errepikagarria den kalitatea eta muntaketa errendimendu fidagarria dituztenak.
Kalitatearen Kontrolerako eta Ikuskapena
— Piezen kalitatearen koherentzia mantentzen dugu ikuskapen-prozeduren eta kalitate-kudeaketa sistemen bidez, ISO 9001 eta ISO 13485 barne. Hori dimentsio-ikuskapenak eta CMM egiaztapenak laguntzen dute.
Ekoizpen Laguntza Malgua
— Prototipo kantitateetatik eta serie txikiko ekoizpenetik hasi eta errepikatutako fabrikazio programetaraino, NOBLEk eskalagarriak diren irtenbideak eskaintzen ditu roboten garapen ebolutiborako eta OEM ekoizpen beharretarako.







