
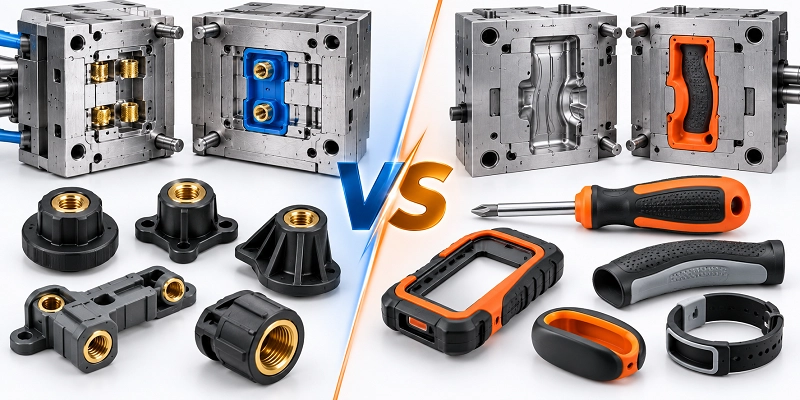
Txertatze-moldeaketa eta gainmoldeaketa injekzio-moldeaketan garrantzitsuenak eta gehien erabiltzen diren bi prozesu dira. Baina antzekoak dira zenbait alderditan. Piezen ekoizpenean, ingeniariek eta erosleek askotan nahasmena izaten dute bien artean aukeratzerakoan. Ezin dute beti erabaki zuzena hartu. Gida honek txertatze-moldeaketa eta gainmoldeaketa arteko desberdintasunak aztertuko ditu oinarrizko logikatik abiatuta.

1. Zer da txertatze-moldaketa?
Txertatze-moldeaketa injekzio bidezko moldeaketa prozesu bat da. Aurrez egindako txertatze bat moldean sartzen da, eta ondoren plastikoa injektatzen da txertatzearen inguruan biltzeko. Hoztu ondoren, plastikoa eta txertatzea pieza bakar bihurtzen dira. Txertatze-moldeaketaren helburua bi material edo gehiago erabiliz pieza bakarra egitea da. Normalean, metalezko pieza bat termoplastiko batekin konbinatzen da. Horrela, bi materialen propietateak dituen produktu bat sortzen da. Urtutako plastikoa injektatu aurretik, metalezko pieza moldearen barrunbean sartzen da. Plastikoa "txertatze" horien inguruan moldatzen da eta gero gogortzen da. Metalezko pieza inguruan lotutako plastikoak ondo eusten dionez, ez da lotura-elementurik behar.

2. Nola funtzionatzen du txertatze-moldaketak?
Moldeatze-lanak normalean urrats hauek jarraitzen ditu:
- Txertaketaren prestaketa: Lehenik eta behin, txertaketa prestatu behar da. Horrek txertaketa garbitzea edo baita aldez aurretik berotzea ere barne har dezake.
- Txertatuaren kokapena: Ondoren, operadore edo robot batek txertatua arretaz jartzen du moldean.
- Moldearen itxiera: Moldeak itxi eta txertaketa ondo finkatu egiten du.
- Plastiko injekzioa: Plastiko likido beroa moldean injektatzen da. Plastikoa txertaketaren inguruan isurtzen da.
- Hoztea eta solidotzea: Plastikoa hoztu eta gogortu egiten da.
- Pieza kanporatzea: Azkenik, moldea irekitzen da, eta amaitutako pieza (txertaketa orain barruan duela) ateratzen da.

3. Zeintzuk dira txertatze-moldaketaren abantailak?
Moldeaketa txertatuak polifazetikoa dira, abantaila asko dituelako. Hona hemen prozesu hau zure proiekturako kontuan hartzeko arrazoi batzuk.
- Txertatze-moldeaketa ona da konexio sendo eta berrerabilgarriak egiteko.
- Kostu-eraginkorra da.
- Egunean milaka pieza ekoiztu ditzake. Eskala-ekonomia honek pieza bakoitzeko kostua asko murriztu dezake.
- Horma meheko eta ukitu ezin diren karkasak ekoizten laguntzen du.
- Piezen muntaketa egiteko beharra kentzen du.
- Metalezko eta plastikozko piezak konbinatuz, piezen errendimendua hobetzen du.
- Hautsarekiko, hezetasunarekiko, kolpeekiko eta ateratzearekiko erresistenteak diren produktuak egiteko aproposa da.

4. Zeintzuk dira txertatze-moldaketaren desabantailak?
Prozesu honek desabantaila larri batzuk ditu:
-
Hainbat fabrikazio prozesu:
Normalean, bi urrats behar dira. Metalezko txertaketa bereziak prozesu garestien bidez fabrikatu behar dira, hala nola CNC ebaketa, moldeaketa edo metalezko injekzio bidezko moldeaketa. Beraz, unitateko kostua injekzio bidezko plastikozko piezena baino handiagoa da.
-
Piezen konplexutasun handiagoa:
Metalezko txertatze bereziek metal eta plastiko prozesuen Fabrikaziorako Diseinuaren (DFM) printzipioen ulermen sakonagoa eskatzen dute, eta horrek zaildu egiten du banakako pieza funtzionaletan integratzea.

5. Zer da gehiegizko moldaketa??
Gainmoldekatzea bi urratseko injekzio-moldeaketa prozesu bat da. Lehenengo urratsean, oinarrizko pieza bat plastiko batekin moldeatzen da. Pieza horri substratu deitzen zaio. Substratua plastiko gogorra edo metalezkoa izan daiteke. Bigarren urratsean, substratua beste molde batean jartzen da. Bigarren material bat injektatzen da. Material hau normalean plastiko biguna edo kautxua da. Substratuaren gainazala inguratzen du eta kanpoko geruza mehe bat osatzen du.
Bi materialek kimikoki edo mekanikoki lotu behar dute. Bestela, kanpoko geruza zuritu, altxatu edo banandu egin daiteke. Ohiko konbinazioak plastiko gogorra eta plastiko biguna dira, edo metala eta kautxua.
Gainmoldaketaren helburu nagusia bi materialen abantailak pieza bakar batean konbinatzea da. Substratuak egitura-erresistentzia, zurruntasuna eta dimentsio-egonkortasuna eskaintzen ditu. Gainmoldaketa-geruzak heldulekua, zigilatzea, kuxintzea eta sentsazio erosoa eskaintzen ditu. Azken emaitza barrutik gogorra eta kanpotik biguna den pieza bakarra da. Sendoa eta irristatzearen aurkakoa da, eta bi materialen abantailak ditu.
Oso erabilia da gailu medikoetan, erreminta elektrikoetan, kontsumo-elektronikan, automobilgintzan eta eguneroko kontsumo-ondasunetan. Produktu batek "gainazal leun eta egitura gogorra" behar duen leku guztietan, gainmoldaketak balioa gehi diezaioke.

6. Nola funtzionatzen du gainmoldaketak?
1. urratsa: Moldeatu substratua
Lehenik eta behin, oinarrizko pieza bat plastiko mota batekin moldatzen da. Pieza horri substratu deitzen zaio. Substratua plastiko gogorra edo metalezkoa izan daiteke. Moldeatu ondoren, substratua moldetik ateratzen da.
2. urratsa: Bigarren moldean jarri
Hoztutako substratua beste molde baten barrunbean jartzen da. Moldeak itxi eta substratua bere lekuan eusten du.
3. urratsa: Estaldura-materiala injektatu
Bigarren materiala injektatu, normalean kautxu biguna edo kautxua izaten dena. Material hau substratuaren gainazalaren inguruan bilduko da, kanpoko geruza mehe bat osatuz. Bi materialak kimikoki edo mekanikoki lotuta egon behar dira; bestela, kanpoko geruza erortzeko joera du.
4. urratsa: Hoztea eta desmoldatzea
Estaldura-materiala hoztu eta solidotu ondoren, lotura sendoa sortzen du substratuarekin. Moldea ireki eta amaitutako produktua ateratzen da, barrutik gogorra eta kanpotik biguna den pieza integral bat sortuz.

7. Zeintzuk dira gainmoldatzearen abantailak?
7.1 Materialen malgutasun hobea
Gainmoldaketak diseinatzaileei hainbat materialen abantailak erabiltzeko aukera ematen die propietate desberdinak dituzten pieza konplexuak sortzeko. Konplexutasun bisuala ere gehitzen du.
7.2 Lotura erraza
Gainmoldaketak material desberdinak moldearen barruan fusionatzen ditu. Horrela, ez da beharrezkoa kola edo bestelako lotura-metodo berezirik erabiltzea. Horrek ez bakarrik gainmoldaketa-proiektuen kostua murrizten du, baita azken produktu iraunkorragoa ere ematen du.
7.3 Funtzio berriak
Zure diseinuak iragazgaiztasuna behar badu, gainmoldekatzea izan daiteke piezan material elastikoa integratzeko modu bat, junta edo O-ring bat erabili beharrean. Horrela, zure piezak beharrezko egitura eta zigilatze-errendimendua izango ditu. Ez duzu zailtasunik izan behar piezaren erdian junta bat jartzeko muntaketa bitartean.

8. Zeintzuk dira gehiegizko moldeatzearen desabantailak?
Gehiegizko moldekatzeak produktuaren errendimendua hobetzen badu ere, baditu desabantaila batzuk ere:
- Ekoizpen Urrats AnitzakGehiegizko moldekatzearekin pieza bat egiteak bi urrats behar ditu. Horrek ekoizpen-zikloa handitzen du. Gehiegizko moldekatzeak normalean moldeaketa-urrats bakarrean pieza bakarra egiteak baino gehiago kostatzen du. Gainera, gehiegizko moldekatzea bi urratseko prozesua denez, moldeaketa bakarrekoak baino molde gehiago behar ditu.
- Lotura-kentzeaBi pieza desberdin injekzio-molde batean elkartzen badira, bereizteko arriskua dago. Hori gertatzen da tenperatura-tarte egokiena gorabehera egiten duenean. Materialak behar bezala lotzeko bero nahikorik ez dagoenean, blokeo mekanikoak erabili behar dira.
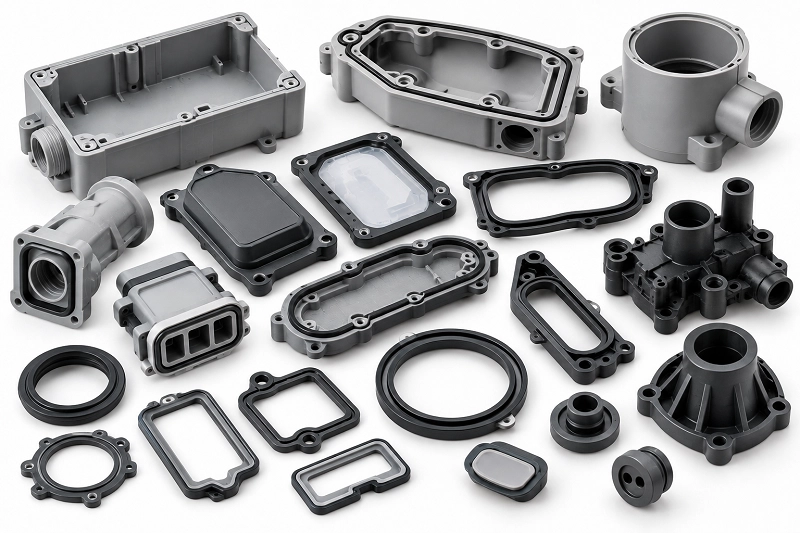
9. Txertatze-moldaketaren eta gainmoldaketaren arteko konparaketa
- Txertatze-moldeaketa eta gainmoldeaketa injekzio-moldeaketa prozesuak dira, baina haien helburuak eta metodoak desberdinak dira.
- Prozesuko urrats desberdinak: Moldeatzea urrats bakarreko prozesua da. Aurrez egindako txertaketa bat moldean sartzen da, eta ondoren plastikoa injektatzen da txertaketaren inguruan biltzeko, guztia ziklo bakarrean. Gainmoldaketa bi urratseko prozesua da: Lehenik plastikozko substratu bat moldatzen du, gero substratua beste molde batean sartzen du eta bigarren material bat injektatzen du gainazala estaltzeko.
- Substratu eta kanpoko material desberdinak: Moldeketako txertaketa normalean metalezkoa, zeramikazkoa edo imanezkoa izaten da, eta kanpoko geruza plastikozkoa. Gainmoldeketako substratua plastikozkoa da, eta kanpoko geruza normalean plastiko biguna edo kautxuzkoa, hala nola TPE, TPU edo silikona.
- Oinarrizko helburu desberdinakMoldeaketa txertatuak indarra, hariak edo eroankortasuna emateko balio du. Adibidez, letoizko azkoin bat plastikozko pieza batean txertatzeak torlojuak behin eta berriz muntatu eta desmuntatzea ahalbidetzen du. Gainmoldeaketa heldulekua, zigilatzea edo sentsazio erosoa emateko balio du. Adibidez, tresna baten heldulekua plastiko bigunarekin estaltzeak erosoagoa egiten du eusteko.
- Molde kantitate eta kostu desberdinak: Txertatze-moldeaketarako molde bakarra behar da normalean. Gainmoldeaketarako bi molde edo bi injekzioko molde bat behar dira. Bi injekzioko moldeek garestiagoak dira, baina egokiak dira bolumen handiko ekoizpenerako.
- Multzo-tamaina egoki desberdinak: Txertatze-moldeaketa lote txiki eta handietarako balio du. Gainmoldeaketarako, eskuzko metodoak lote txikietarako egokiak dira, eta bi injekzioko moldekatzea lote handietarako.
- Lotura-indar desberdina: Moldekatzean, plastikoak zuzenean biltzen du txertaketaren inguruan, beraz, lotura-indarra handia da. Gainmoldeketan, lotura-indarra materialen bateragarritasunaren araberakoa da. Eskuzko metodoek erresistentzia moderatua ematen dute, eta bi injekzioko metodoek erresistentzia handiagoa.
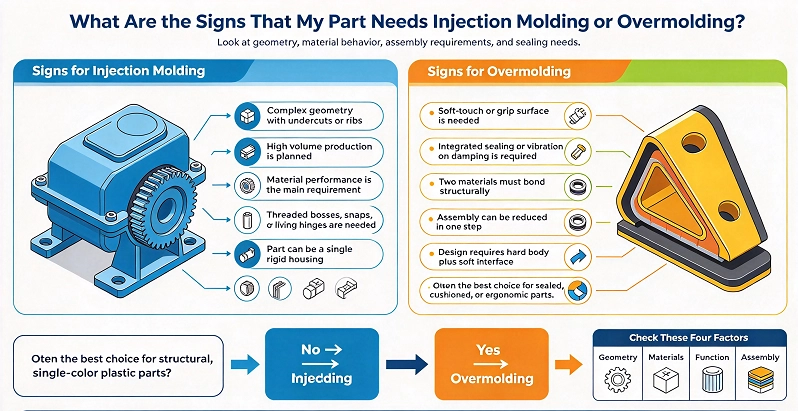
10. Zein dira nire piezak injekzio bidezko moldeaketa edo gainmoldeaketa behar duela adierazten duten seinaleak?
Hona hemen laburbildu dudan araua: injekzio-moldeaketa edo gainmoldeaketa aukeratzea ez da marrazkiaren itxura kontuan hartzen. Piezak benetan zer egin behar duen baizik.
10.1 Injekzio bidezko moldeaketa behar duzula adierazten duten seinaleak:
Pieza plastikozko pieza osoa bada, ez badu metalezko haririk behar, ez badu eroankortasunik behar eta ez badu ukitu leun bat behar, orduan, funtsean, injekzio bidezko moldeo estandarra da. Adibideak karkasak, tapoiak, euskarriak eta engranajeak dira. Ezaugarriak hauek dira: material bakarra, kolore bakarra, lote handia eta egitura nahiko finkoa. Plastiko bakar batek erresistentzia, isolamendu eta itxura beharrak ase ditzakeela ikusten baduzu, orduan injekzio bidezko moldeoa nahikoa da.
10.2 Gehiegi moldatu behar duzula adierazten duten seinaleak:
Piezak "gogortasuna" eta "biguntasuna" aldi berean behar baditu, gehiegi moldatzeko seinale da. Hona hemen seinale zehatzak. Lehenik eta behin, helduleku-eremua irristagaitza eta erosoa izan behar da, tresnen heldulekuak eta hortzetako eskuilen heldulekuak bezala. Bigarrenik, piezak zigilatu edo iragazgaitza izan behar du, kaxa elektroniko baten ertzean plastikozko eraztun bigun bat bezala. Hirugarrenik, produktuak bi koloreko itxura izan behar du goi-mailako agerpena izateko. Laugarrenik, piezak kolpeen xurgapena behar du, erortzean ez apurtzea bezala. Bosgarrenik, gogorra eta biguntasuna konbinatzen dituen diseinu ergonomikoa behar du, gailu medikoen heldulekuak bezala.
Esaldi bakarreko epaia: pieza "plastikozko pieza" bat besterik ez bada, aukeratu injekzio-moldeaketa. Piezak "barrutik gogorra, kanpotik biguna" behar badu, aukeratu gainmoldeaketa.
Beste puntu bat: piezak metalezko hariak edo eroankortasuna behar baditu, hori txertatze-moldeaketa da, ez gainmoldeaketa. Hiru prozesu hauek erraz nahasten dira. Desberdintasun nagusia hauxe da: injekzio-moldeaketa material bakarra da, gainmoldeaketa plastiko gogorra gehi plastiko biguna da, eta txertatze-moldeaketa metala gehi plastikoa da.

11. Zergatik aukeratu NOBLE zure fabrikazio bazkide gisa?
NOBLE kalitate handiko plastikozko eta metalezko osagaiak ekoizten 12 urte baino gehiagoko esperientzia duen fabrikazio-enpresa ziurtatua da. Shenzhenen (Txina) dugun kokapenetik, gainmoldeaketa eta txertatze-moldeaketa zerbitzuak eskaintzen ditugu automobilgintza, robotika eta medikuntza industrientzat. 2012az geroztik, fabrikatzaileentzako bazkide fidagarri gisa jardun dugu, diseinu-laguntzatik hasi eta pieza amaituetaraino ekoizpen-bide osoa eskainiz.
Desberdin egiten gaituena berrikuntza teknologikoan eta etengabeko hobekuntzan dugun arreta da. Automatizazio aurreratua artisautza adituarekin uztartuz, osagai guztiek kalitate-estandar zorrotzak betetzen dituztela ziurtatzen dugu. Gure instalazioak ISO 9001 eta ISO 13485 ziurtagiriak dituzte, kalitate-kudeaketarekiko eta medikuntza-mailako ekoizpenarekiko dugun konpromisoa indartuz.
Gainmoldeaketarako, material gogorrak eta bigunak pieza bakarrean konbinatzen laguntzen dizugu. Txertatze-moldeaketarako, metalezko txertaketak plastikozko piezetan txertatzen laguntzen dizugu erresistentzia, hariak edo eroankortasuna lortzeko. Horri esker, zure bezalako enpresek bazkide fidagarria dute osagai koherente eta zehatzak lortzeko, trazabilitate osoa lortzeko eta nazioarteko estandarrak guztiz betetzeko. Gainmoldeatutako helduleku konplexuetatik hasi eta txertatze-moldeatutako zehaztasun handiko piezetaraino, gure taldea zure ekoizpen-helburuak betetzeko prestatuta dago.
Ohiko galderak:
1. Zein da txertaketaren eta gainmoldatzearen arteko aldea?
Txertatze-moldeaketa injekzio-moldeaketa mota bat da, non bigarren mailako pieza bat substratu baten gainean eratzen den. Txertatze-moldeaketa eta gainmoldeaketa bereizten dituen faktorea da txertatze-moldeaketa aurretik existitzen den substratu batekin (oinarria edo barneko osagaia) egiten dela.
2. Zure piezak gainmoldaketa edo txertaketak behar al ditu?
Aukeratu txertaketak zure piezak hari metalikoak, erresistentzia edo kontaktu elektrikoak behar baditu. Txertaketak moldean jartzen dira eta plastikoz inguratzen dira. Aukeratu gainmoldaketa zure piezak helduleku leuna, zigilatzea edo sentsazio hobea behar badu. Gainmoldaketak geruza leun bat gehitzen dio oinarri plastiko gogor bati. Desberdintasun nagusia: txertaketek metal funtzioak gehitzen dituzte; gainmoldaketak gainazal leunen funtzioak gehitzen ditu.
3. Txertatze-moldeaketa eta gainmoldeaketa berdina al dira?
Ez, ez dira berdinak. Txertatze-moldeaketa urrats bakarreko prozesua da. Metalezko txertatze bat moldean sartzen da, eta gero plastikoz inguratzen da. Gainmoldeaketa bi urratseko prozesua da. Lehenik plastikozko oinarri bat moldatzen da, eta gero geruza bigun bat gainean. Bietan injekzio-moldeaketa erabiltzen da, baina materialak eta prozesu-urratsak desberdinak dira.
4. Zein prozesuk du kostu handiagoa?
Gehiegizko moldekatzeak normalean garestiagoa da. Bi molde edo bi jaurtiketako molde bat eta bi moldeatze ziklo behar ditu. Txertatze moldekatzeak molde bat eta ziklo bat behar ditu. Baina txertatze moldekatzeak txertatze kostuak eta kargatze kostuak ditu. Lote txikietarako, txertatze moldeatzea askotan merkeagoa da.
5. Zein fitxategi behar dira aurrekontu bat egiteko?
Eman CAD, marrazkiak, materialen kalifikazioak, interfazearen geometria, kargak, probak, kolorea/ehundura, urteko bolumena, automatizazioa, ontziratzea eta ingurumen-baldintzak.
Txertatze-moldeketa vs. gainmoldeketa konparaketa: erabili interfazearen karga, substratua, materialen bateragarritasuna eta balidazio-eskakizunak prozesua hautatzeko tresneria egin aurretik.







