
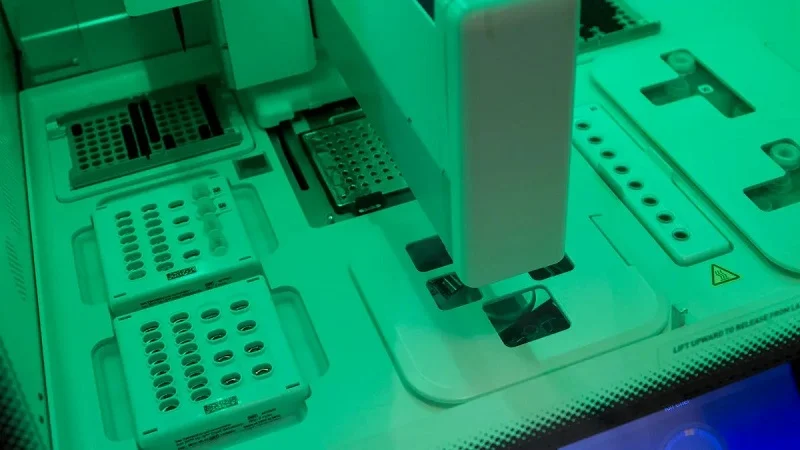
Nola eraikitzen dituzte fabrikatzaileek erreaktiboen diskoen osagaiak? Pieza txiki hauek diagnostiko modernoak elikatzen dituzte. Prozesua plastiko gordinarekin hasten da eta hainbat ekoizpen-urratsetatik igarotzen da. Injekzio-moldeoak diskoa moldatzen du eskala handiko ekoizpenerako. Termoformatzeak balio du serie txikiagoetarako. Mekanizazio zehatzak xehetasun zehatzak gehitzen ditu. Ondoren, erreaktiboen kargatzea eta izozte-lehortzea datoz gauzak egonkor mantentzeko. Metodo bakoitzak behar desberdinetara egokitzen da. Gida honek urratsak azaltzen ditu. Materialak, diseinu-aukerak eta bazkide egokia aukeratzea lantzen ditugu. Xehetasun hauek ezagutzeak zure diagnostiko-proiektuetarako aukera adimentsuagoak egiten laguntzen dizu. Ekoizpen-kate osoak garrantzia du, lehenengo moldetik hasi eta disko horien barruko azken erreaktibo tanta arte.
Erreaktiboen diskoen osagaiak egiteko moduak
Erreaktiboen diskoen osagaiak nola egin aukeratzea hiru gauzaren araberakoa da: zenbat behar dituzun, zein zehatzak izan behar diren eta zenbat gastatu dezakezun. Metodo bakoitzak bere indarguneak ditu. Batzuek disko asko egiten dituzte azkar. Beste batzuek pieza oso zehatzak egiten dituzte diseinu konplexuetarako. Aukera hauek ezagutzeak zure proiekturako metodo egokia aukeratzen lagunduko dizu. Ikus ditzagun modu nagusiak.
Injekzio bidezko moldeaketa erreaktiboen disko asko egiteko
Zure diagnostiko proiekturako ehunka mila disko behar dituzunean, injekzio bidezko moldeoa da aukerarik onena. Prozesu honek ziklo bera behin eta berriz egiten du, pieza berdinak disko bakoitzeko kostu txikian eginez.
Prozesuaren urratsak eta ezarpen nagusiak
Zikloak lau urrats ditu. Lehenik, moldea itxi eta presio handiarekin blokeatzen da. Ondoren, urtutako plastikoa moldearen barrura isurtzen da. Ondoren, plastikoa hoztu eta gogortu egiten da. Azkenik, moldea ireki eta pintzelek diskoa kanporatzen dute. Disko meheen kasuan, ziklo batek 15-20 segundo inguru irauten du.
Tenperaturaren kontrola oso garrantzitsua da arrakasta lortzeko. Makinaren upelak plastikoa urtze-punturaino berotu behar du modu uniformean. Polipropilenoarentzat, hori 380 eta 450 °F artean dago gutxi gorabehera. Moldea freskoagoa da, normalean 50 eta 80 °F artean. Alde honek pieza azkarrago gogortzen laguntzen du. Injekzio-presioa normalean 10,000 eta 30,000 psi artekoa da. Ondoren, eusteko presioak plastikoa estu mantentzen du hozten den bitartean uzkurtzen den heinean. Eusteko presio onik gabe, diskoak tolestu edo koska batzuk izan ditzake.
Atearen kokapena bereziki garrantzitsua da disko biribilen kasuan. Erdian dagoen ate batek plastikoa ertzetara uniformeki isurtzen uzten du. Horrek diskoaren barruko fluxu-lerroak eta tentsioa murrizten ditu. Aireztapena ere garrantzitsua da. Airea harrapatuta geratzen bada, erredurak edo piezak guztiz ez betetzea eragin dezake. Aireztapen meheek airea ateratzen uzten dute plastikoa isurtzen utzi gabe.
Plastiko arruntak eta haien erabilerak
Hiru plastiko dira ohikoenak diagnostikoetan. Polipropilenoa (PP) produktu kimikoei erresistentea da eta erreaktibo askorekin funtzionatzen du. Poliestirenoa (PS) oso gardena da, detekzio optikorako ona. Polikarbonatoa (PC) sendoa da eta beroa jasaten du, erabilera gogorretarako ona. Bakoitzak alde onak eta txarrak ditu. PP proba estandarretarako da. PS fluoreszentzia edo absortzio irakurgailuetarako da. PC erabilera gogorra jasotzen duten arreta puntuko gailuetarako da.
Termoformatzea lote txikietarako
Injekzio bidezko moldeorako altzairuzko molde garestiak behar dira. Kostu altu hori ondo dago kantitate handietarako. Lote txikiagoetarako, termoformatzea azkarragoa eta merkeagoa da.
Hutsean eta Presioan Eratzeko Metodoak
Bi metodoek hasiera berdina dute. Plastikozko xafla laua berotzen da bigundu arte. Ondoren, molde baten gainean moldatzen da. Hutsean konformatzean, ponpa batek xaflaren azpiko airea kentzen du. Kanpoko aire-presioak xafla moldearen gainera bultzatzen du. Horrek xehetasun onak ematen ditu alde batean. Presio-konformazioak aire konprimitua gehitzen du xaflaren gainean. Horrek plastikoa izkin zorrotzetara eta forma sakonetara bultzatzen du. Xehetasunak askoz hobeak dira.
Horma meheko diskoek funtzionatzen dute ondoen metodo hauekin. Hormak berdin mantentzen dira pieza osoan zehar. Aluminiozko moldeek altzairua ordezkatzen dute, kostua murriztuz eta entrega bizkortuz.
Prototipo eta lote txikientzako abantailak
Bolumen txikiko ekoizpenak malgutasuna ematen dizu. Termoformatzeko moldeek injekzio-moldeek baino askoz merkeagoak dira. Itxaronaldiak hilabeteetatik aste batzuetara doaz. Disko-diseinu asko azkar probatu ditzakezu. Probatu kanal-sakonera desberdinak, lerrokatze-marka edo erreaktibo-putzuen diseinuak. Diseinua ezarrita dagoenean, konfiantzaz handitu dezakezu ekoizpena. Honek ondo funtzionatzen du I+Grako, entsegu klinikoetarako eta diagnostiko-plataforma pertsonalizatuetarako.
| Prozesua | Bolumen Egokitasuna | Tresneriaren kostua | Lead Time | Zehaztasun Maila |
| Injekzio moldea | Bolumen handiko ekoizpena | High | 8 16-aste | Excellent |
| thermoforming | Bolumen txikiko exekuzioak | Behe- | 2 4-aste | Ona |
| CNC mekanizazioa | Prototipoak, pieza pertsonalizatuak | Bat ere ez (konfigurazio-kuota) | 1 2-aste | Oso altua |
Zehaztasun-mekanizazioa eta urrats gehigarriak
Erreaktiboen diskoaren pieza batzuek moldeatzeak bakarrik egin ezin dituen ezaugarriak behar dituzte. Horixe da mekanizazioak eta urrats gehigarriek laguntzen dutena.
CNC Mekanizazioa Pieza Oso Zehatzetarako
CNC fresaketa eta torneatzeak bloke solido batetik piezak mozten ditu. Milimetro zatiki batzuetako zehaztasuna izan dezakete. Garrantzitsua da fluidoen kanaletarako, prentsa-egokitze piezetarako eta lerrokatze-zuloetarako. Akrilikoak garbi mozten du eta ia beira bezain gardena da. PEEK-ak bero handia eta produktu kimiko indartsuak jasaten ditu. Mekanizazioak moldeatzea baino gehiago kostatzen du pieza bakoitzeko. Baina ez du molde-kosturik behar. Prototipo edo lote txikietarako, konpromiso honek funtzionatzen du.
Ezaugarri Berezietarako Laser Ebaketa eta Erliebea
Laserrek pieza ukitu gabe ebakitzen dute. Izpi fokatu batek materiala lurruntzen du bide jakin batetik. Hau erabilgarria da aireztapen-zuloetarako, erreaktibo-putzuetarako eta zirrikituetarako. Ez da erremintaren higadurarik gertatzen, eta beroak eragindako eremua txikia da. Erliebeak beroa eta presioa erabiltzen ditu ezaugarri altxatuak edo koskatuak gehitzeko. Mikrofluidoen kanalak, lerrokatze-markak edo gainazal testuratuak egin ditzakezu. Bi metodoek malgutasuna gehitzen diote zure ekoizpen-prozesuari.
Proiektu askok metodoen nahasketa erabiltzen dute. Diskoaren gorputza injekzio bidez moldatu dezakezu bolumen handirako, eta gero erreaktiboen putzuak laserrez moztu zehaztasuna lortzeko. Fabrikazio-prozesuen nahasketa egokiak denbora eta dirua aurrezten ditu zure kalitate-helburuak betetzen dituen bitartean.
Erreaktiboen Diskoen Osagaien Injekzio Moldeatzea
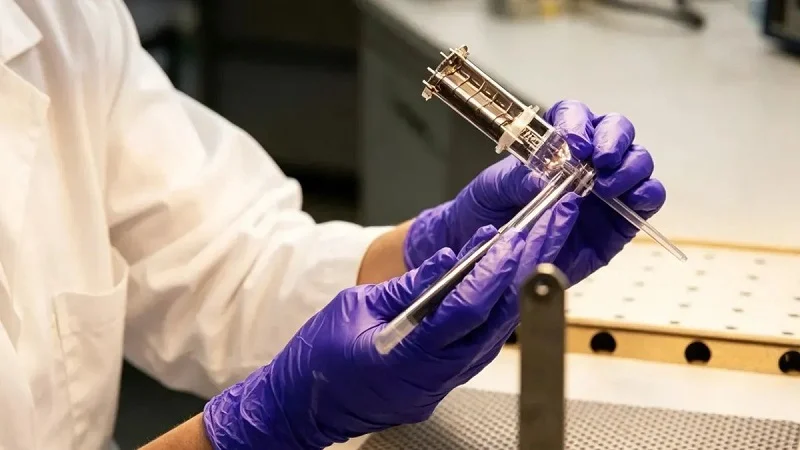
Eskala handiko diagnostiko-ekoizpenerako, injekzio-moldeaketa da aukerarik onena. Fabrikazio-prozesu honek urtutako plastikoa altzairuzko molde batean sartzen du. Emaitza milaka pieza berdin dira. Bakoitza aurrekoarekin bat dator zehazki. Koherentzia hori ezinbestekoa da diagnostiko-gailuentzat. Ikus ditzagun urratsak.
Injekzio bidezko moldeo zikloa pausoz pauso
Injekzio bidezko moldeo-zikloak sekuentzia argi bat jarraitzen du. Moldea ondo ixten da. Urtutako plastikoa barrura sartzen da. Plastikoa hoztu eta gogortu egiten da. Moldea irekitzen da. Pieza ateratzen da. Disko mehe batentzat, 15-20 segundo inguru behar dira.
Disko geometrietarako moldeen diseinua
Moldearen diseinua oso garrantzitsua da disko biribilen kasuan. Atea erdian egon behar da. Horri esker, plastikoa ertzetara uniformeki isurtzen da. Tentsioa murrizten du eta deformazioa eragozten du. Aireztapen-bideak ere garrantzitsuak dira. Injekzio-moldeaketa zikloan harrapatutako airea ihes egiten uzten dute. Horiek gabe, erredura-markak edo pieza osatugabeak sortzen dira. Kanporatze-pinek disko amaitua kanporatzen dute. Jarri gainazal ez-kritikoetan markak saihesteko.
Tenperatura eta presioaren kontrola
Tenperatura kontrolatzea funtsezkoa da injekzio-moldeaketa prozesuan. Upelak plastikoa berotzen du. Polipropilenoarentzat, 380 eta 450 °F artean dago. Moldea freskoago mantentzen da, 50 eta 80 °F inguruan. Horrek plastikoa azkar gogortzen laguntzen du. Presioaren kontrola ere ezinbestekoa da. Injekzio-presioa 10,000 eta 30,000 psi artekoa da. Presioari eutsiz, plastikoa estu mantentzen da uzkurtzen den heinean. Ezarpen okerrek kolpeak, deformazioak edo jaurtiketa laburrak eragiten dituzte.
Erreaktiboen diskoen osagaietarako termoplastikoak
Materialaren aukeraketak aldea eragiten du. Plastiko bakoitzak berezko indarguneak ditu. Material egokiak zure diskoak zure diagnostiko gailuan ondo funtzionatzen laguntzen du.
Polipropilenoa, poliestirenoa, polikarbonatoa
Hiru termoplastikok menderatzen dute diagnostikoan. Polipropilenoak (PP) erresistentzia kimiko ona eskaintzen du. Erreaktibo askorekin ondo funtzionatzen du. Poliestirenoa (PS) bikaina da gardentasun optikorako. Argia garbi igarotzen da zehar. Polikarbonatoak (PC) erresistentzia eta beroarekiko erresistentzia gehitzen ditu. Material bakoitzak helburu desberdin bat betetzen du. PP proba estandarretarako da. PS detekzio optikorako da. PC arreta puntuko gailu gogorretarako da.
Erresistentzia kimikoa eta gardentasun optikoa
Bi propietate hauek askotan kontrako noranzkoetan eragiten dute. PP-ak ondo jasaten ditu produktu kimikoak, baina laino itxura du. PS gardena da, baina produktu kimiko batzuen azpian pitza daiteke. PC erdian dago. Erreaktiboen diskoen osagaietarako, lotu materiala erreaktiboarekin. Disolbatzaile sendoek PP behar dute. Detekzio optikoak PS edo PC behar du.
Injekzio moldaketaren alde onak eta txarrak
Fabrikazio-metodo guztiek dituzte alde onak eta txarrak. Injekzio bidezko moldeatzeak abantaila handiak dakartza. Baina kostuak ere baditu.
Errendimendu eta errepikagarritasun handia
Abiadura da abantaila handiena. Molde bakar batek milaka pieza egiten ditu orduko. Pieza bakoitza aurrekoaren berdina da. Errepikagarritasun hori funtsezkoa da diagnostikoetarako. Proben emaitzak diskoaren neurri koherenteen araberakoak dira. Injekzio bidezko moldeatzeak koherentzia hori eskaintzen du. NOBLEren mekanizazio profesionalaren espezializazioari esker, moldeak zehaztapen zehatzen arabera eraikitzen dira.
Tresneriaren kostu eta entrega-epe handiak
Alde txarra hasierako kostua da. Altzairuzko moldeak garestiak dira. Hamarnaka mila dolar balio dezakete. Epeak 8 eta 16 aste bitartekoak dira. Lote txikietarako, inbertsio hau zaila da justifikatzen. Baina bolumen handiko ekoizpenerako, pieza bakoitzeko kostua asko jaisten da. Hasierako inbertsioa bolumenarekin batera ordaintzen da.
Erreaktiboen Diskoen Osagaien Termoformatzea eta Mekanizazioa
Injekzio-moldeaketa ez denean egokia zure proiekturako, beste bi metodok erreaktibo-diskoen osagai amaituak egin ditzakete. Termoformatzeak bolumen ertainetarako balio du eta tresneria gutxiago kostatzen da. CNC mekanizazioak zehaztasuna ematen dizu diseinu konplexuetarako. Bakoitzak helburu desberdina du diagnostikoen fabrikazioan.
Termoformazio Prozesuaren Xehetasunak
Termoformatzea plastikozko xafla lau batekin hasten da. Beroak xafla leuntzen du erraz tolestu arte. Ondoren, xafla molde baten gainean luzatzen da. Prozesu honek ondo funtzionatzen du diagnostiko-gailu askotan erabiltzen diren horma meheko diskoetarako.
Hutsean konformatzea vs. presio bidezko konformatzea
Hutsean formatzeak berotutako xaflaren azpitik airea ateratzen du. Kanpoko aire-presioak plastikoa moldearen gainera bultzatzen du. Metodo honek piezaren alde bateko xehetasunak jasotzen ditu. Presio-formatzeak xaflaren gainean aire konprimitua gehitzen du. Indar gehigarri horrek plastikoa izkina zorrotzagoetara eta koska sakonagoetara bultzatzen du. Emaitza injekzio-moldeketaren kalitatearen antzekoa da.
Horma meheko diskoek ondo erantzuten diete bi metodoei. Hormaren lodiera berdina da pieza osoan. Aluminiozko moldeek altzairuzko tresneria garestiak ordezkatzen dituzte. Horrek kostuak murrizten ditu eta epeak hilabeteetatik asteetara laburtzen ditu.
Horma meheko diskoen aplikazioak
Diagnostiko plataforma askok disko meheak erabiltzen dituzte erreaktiboetarako putzu sakonekin. Erreaktibo bakoitzak kokapen zehatza behar du putzuan. Termoformazioak ezaugarri horiek sortzen ditu injekzio bidezko moldeaketaren hasierako inbertsio handirik gabe. Entsegu klinikoak askotan termoformatutako piezekin hasten dira. Diseinu taldeek putzuen sakonera eta kanalen diseinu desberdinak probatzen dituzte azkar. Diseinuak bere burua frogatzen duenean, ekoizpena eskala handian handitu daiteke.
CNC Mekanizazioa Erreaktibo Diskoen Osagaien Zehaztasunerako
Erreaktibo-diskoen osagai batzuek termoformatzeak ekoitzi ezin dituen ezaugarriak behar dituzte. Injekzio-moldeoak antzeko mugak ditu geometria konplexuekin. Kanal sakonek, izkin zorrotzek eta azpiko mozketek bestelako ikuspegia behar dute. CNC mekanizazioak xehetasun horiek zuzenean material solidotik mozten ditu.
Fresatzea eta torneatzea geometria konplexuetarako
CNC fresaketak materiala kentzen du biraketa-ebakitzeko erremintekin. CNC torneaketak pieza birarazten du erreminta finko batek moldatzen duen bitartean. Metodo hauek elkarrekin, tolerantzia estuekin geometria konplexuak sortzen dituzte. Fluido-kanalak milimetro baten zatikien barruan mantentzen dira. Lerrokatze-zuloak zehazki bat datoz. Zehaztasun hori garrantzitsua da erreaktiboak bide estuetatik isuri gabe igaro behar direnean.
Akrilikoa eta PEEK bezalako materialak
Akrilikoak garbi mekanizatzen du eta beiraren antzeko gardentasun optikoa eskaintzen du. PEEK-ek tenperatura altuak eta produktu kimiko oldarkorrak jasaten ditu. Bi materialek ondo funtzionatzen dute prototipo diskoetarako eta ekoizpen txikietarako. Mekanizazioa termoformatzea baino gehiago kostatzen da pieza bakoitzeko. Baina tresnerian inbertsiorik ez izateak esan nahi du diseinuak libreki alda ditzakezula loteen artean.
| Aspektu | thermoforming | CNC mekanizazioa |
| Ezaugarrien konplexutasuna | Ezaugarri azalekoetara mugatuta | Xehetasun finak, izkin zorrotzak, kanal sakonak |
| Tolerantziak | Zabalagoa, piezaren lodiera aldakorra da | Milimetro zatiki estuetan |
| Pieza bakoitzeko kostua | Bolumen ertainetan txikiagoa | Handiagoa, tresneria inbertsiorik gabe |
| Bolumenaren egokitasuna | Ekoizpen-bolumen ertainak | Prototipoak, lote txikiak |
| Materialaren malgutasuna | Termoplastikoak bakarrik | Metalak eta plastikoak |
Karbono erreaktiboen diskoen osagaien fabrikazioarekin alderaketa
Karbono zeramikozko diskoak disko formako karbono zuntz ehundu batekin hasten dira. Substratuan oinarritutako metodo honek termoformatuarekin zerbait partekatzen du. Bi metodoek hasierako material laua azken disko geometria batean moldatzen dute.
Diskoak moldatzeko tekniken antzekotasunak
Termoformazioa eta karbono zeramikazko diskoen ekoizpena xafla itxurako material bat molde baten gainean edo barruan eratzean oinarritzen dira. Beroak eta presioak funtsezko zeregina dute bi prozesuetan. Diskoaren forma materiala kentzetik baino deformazio kontrolatutik sortzen da.
Materialen propietateen eta aplikazioen arteko desberdintasunak
Antzekotasunak hor amaitzen dira. Karbono zeramikozko diskoek erresistentzia eta eroankortasun termiko handia eskaintzen dute. Diagnostikotik haratago doazen errendimendu handiko beharrak asetzen dituzte. Termoformatutako plastikoak eta injekziozko moldeoak erreaktibo biologikoekin funtzionatzen dute. Karbono zeramikoek ez. Materialaren aukeraketak aplikazioa bultzatzen du. Diagnostiko diskoetarako, termoplastikoak estandarra dira oraindik, produktu kimikoei aurre egiten dietelako, argia transmititzen dutelako eta merkeagoak direlako.
Erreaktiboen kargatzea eta erreaktiboen diskoen osagaien amaiera
Plastikozko diskoa kanpoko zatia besterik ez da. Diagnostikoan benetako balioa barneko erreaktibotik dator. Kargatzeak eta akaberak pieza biluzi bat erreaktibo-disko multzo baten pieza bihurtzen dute. Etapa honek ura garbitzetik hasi eta izozte-lehortzeraino dena hartzen du barne. Urrats bakoitzak erreaktiboa aktibo mantentzen du. Ikus ditzagun ekoizpen-urratsak.
Liofilizazioa erreaktiboen egonkortzerako
Erreaktibo likidoek denborarekin galtzen dute beren indarra. Azkarrago deskonposatzen dira giro-tenperaturan. Liofilizazioak arazo hau konpontzen du. Prozesu honek erreaktibotik ura kentzen du, baina bere egitura osorik mantentzen du. Emaitza hilabetez ondo irauten duen hauts lehor bat da.
Izozte-lehortze prozesuaren urratsak
Prozesua ur garbiarekin hasten da. Tanta bakoitza arazketa sistema batetik igarotzen da. Alderantzizko osmosiak eta desionizazioak mineralak eta zikinkeria kentzen dituzte. Urak purutasun maila zorrotzak bete behar ditu. Ur garbi hau erreaktibo nahasketa guztien oinarri bihurtzen da.
Ondoren, erreaktiboen prestaketa dator. Langileek osagai aktiboak kantitate zehatzetan nahasten dituzte. Kantitateak doitzen dituzte erreakzio-abiadura eta sentikortasun egokia lortzeko. Erreaktibo-lote bakoitza aurrera jarraitu aurretik probatzen da. Nahastea iragazki batetik pasatzen da. 0.2 mikrako iragazki batek bakterioak eta partikulak kentzen ditu. Urrats honek azken produktua esteril mantentzen du.
Iragazitako likidoa disko-putzuetara sartzen da. Putzu bakoitzak kantitate neurtu bat jasotzen du. Ondoren, diskoak izozte-lehorgailuan sartzen dira. Tenperatura -40 °C-tik behera jaisten da. Horrek likidoa azkar izozten du. Hutsean dagoen ponpa batek airea kentzen du. Ganberako presioa militorr batzuetara jaisten da. Hutsean, izotza zuzenean lurrun bihurtzen da. Honi sublimazio deritzo. Urak erreaktiboa uzten du berriro likido bihurtu gabe. Zikloak 12 eta 48 ordu artean irauten du. Amaieran, opil porotsu lehor bat geratzen da putzu bakoitzean.
Erreaktiboen jarduera eta iraupena bermatzea
Kalitate-kontrolak prozesua fidagarria mantentzen du. 30 egunetik behin, ekoizpen-taldeak probak egiten ditu kontrol normal eta anormalekin. Lote-zenbaki berri bakoitzean ere probatzen dute. Fabrikazio-prozesua aldatzen den bakoitzean, berriro probatzen dute. Ordutegi honek arazoak emaitzetan eragin aurretik detektatzen ditu.
Kontrolek pazienteen laginen antzera jokatzen dute. Kontrol normalek emaitza osasuntsu bat ematen dute. Kontrol anormalek emaitza positibo bat ematen dute. Erreaktiboen diskoek biak bat etorri behar dute. Hala ez bada, taldeak formula doitzen du. Erreakzio-baldintzak ere egiaztatzen dituzte. Tenperatura, pH-a eta inkubazio-denbora guztiak dira garrantzitsuak. Edozein faktoreren aldaketa txiki batek probaren emaitza alda dezake.
Azpi-ontziratzea eta muntaketa
Erreaktiboa egonkor dagoenean, diskoak babesa behar du. Hezetasunak eta argiak erreaktiboa kaltetu dezakete. Ontziratze egokiak seguru mantentzen du bidalketa eta biltegiratze prozesuan.
Erreaktibo likidoen eta liofilizatuen formatuak
Ez da erreaktibo guztiek izoztu-lehortzea behar. Formatu likidoek erabilera batzuetarako balio dute. Errazagoak dira egiteko. Lehortze-urratsik ez izateak ekoizpen azkarragoa esan nahi du. Baina erreaktibo likidoek kate hotzaren bidezko bidalketa behar dute. Hozkailuko kamioiek eta biltegiratzeak kostua handitzen dute. Gainera, iraupen laburragoa dute. Erreaktibo likido gehienek 6 eta 12 hilabete artean irauten dute.
Liofilizatutako erreaktiboek iraupen luzeagoa dute. 18 eta 24 hilabete artean gorde daitezke giro-tenperaturan. Hozkailurik gabe bidalketa merkeagoa da. Alde txarra fabrikazio-urrats gehigarria da. Liofilizazio-lehorketak denbora eta ekipamendu-kostua gehitzen ditu. Diagnostiko-produktu askorentzat, iraupen luzeagoak kostua merezi du.
Disko substratuekin integrazioa
Diskoaren materialek aukeratutako erreaktiboen formatuarekin funtzionatu behar dute. Erreaktibo likidoek putzu itxiak behar dituzte. Zigiluak ihesak eta lurrunketa geldiarazten ditu. Erreaktibo liofilizatuek hezetasun-hesi bat behar dute. Diskoak berak edo aluminiozko zigilu batek hezetasuna kanpoan mantentzen du.
Disko batzuek geruza anitzeko diseinua erabiltzen dute. Plastikozko oinarri batek erreaktibo lehorra eusten du. Paper aluminiozko estalki batek goialdea zigilatzen du. Estalkia zuritu edo zulatu egiten da proban zehar. Diseinu honek erreaktiboa babesten du biltegiratzean. Erabilera-puntuan, laginak hauts lehorra berhidratatzen du. Erreakzioa berehala hasten da.
Integrazio prozesuak arretaz maneiatzea eskatzen du. Operadoreek gela garbi batean lan egiten dute. Ingurunea lehor eta tenperatura kontrolatuta mantentzen da. Automatizazioak betetzen eta zigilatzen ditu. Horrek giza akatsak murrizten ditu eta ekoizpena koherentea mantentzen du. Amaitutako diskoak lehorgailua duten poltsetan sartzen dira. Poltsa bakoitzak disko bat edo gehiago ditu. Azken paketea kartoi batean sartzen da bidaltzeko.
Erreaktiboen Diskoen Osagaien Diseinu Kontuan Hartzekoak
Diseinu ona lehenengo moldea ireki baino askoz lehenago hasten da. Paperean egiten dituzun aukerek ekoizpenaren urrats guztiak moldatzen dituzte. Pentsatu nola isuriko, hoztuko eta askatuko den pieza erremintatik. Pentsatu nola jokatuko duen erreaktiboak amaitutako diskoaren barruan. Erabaki hauek zehazten dute zure produktuak fidagarritasunez funtzionatzen duen diagnostikoetan.
Fabrikagarritasunerako Diseinua (DFM)
Fabrikagarritasunerako diseinuak esan nahi du errendimendua galdu gabe erraz egiteko moduko piezak sortzea. Gehitzen duzun ezaugarri bakoitzak denbora eta dirua kostatzen du. Angelu eta horma-lodiera bakoitzak plastikoak moldea nola betetzen duen eragiten du. Diseinatzaile adimendunek ahal duten lekuan sinplifikatzen dute lana.
Zirriborro angeluak, hormaren lodiera eta saihetsak
Zirriborro-angeluak horma bertikaletan dauden konikotasun txikiak dira. Pieza amaitua moldetik itsatsi gabe askatzen uzten dute. Zirriborro nahikorik ezean, kanporatze-pinek pieza zeharkatu edo markak utzi ditzakete. Zirriborro-angelu tipikoa 0.5 eta 2 gradu artekoa da. Disko meheek pieza altuek baino zirriborro gutxiago behar dute, baina hala ere pixka bat behar dute.
Hormaren lodierak ere garrantzi bera du. Horma uniformeek modu uniformean hozten dute eta deformazioa saihesten dute. Atal bat bestea baino lodiagoa bada, modu ezberdinean uzkurtzen da. Horrek barne-tentsioa eta dimentsio-desbideratzea sortzen ditu. Erreaktiboen diskoen osagaien kasuan, mantendu hormak 0.5 eta 2.0 mm artean. Saihetsek zurruntasuna gehitzen dute lodiera gehitu gabe. Gainazal lauak eusten dituzte eta tolestura saihesten dute. Jarri saihetsak fluxuaren norabidearen aurkako aldean emaitza onenak lortzeko.
Atearen eta kanporatzailearen pinaren kokapena
Atearen kokapenak plastikoa molde-barrunbean nola sartzen den kontrolatzen du. Disko biribilen kasuan, erdiko ate batek fluxu uniformeena ematen du. Plastikoa kanporantz zabaltzen da eredu erradial batean. Horrek soldadura-lerroak eta harrapatutako airea murrizten ditu. Ertzeko ateek ere funtzionatzen dute, baina puntu ahulak sor ditzakete fluxu-fronteak elkartzen diren lekuetan.
Kanporatze-pinek pieza amaitua moldetik kanporatzen dute. Haien kokapenak gainazal ikusgaiari eragiten dio. Jarri itzazu ezkutuko eremuetan edo estetikoki axola ez duten ezaugarrietan. Detekzio-leiho bateko pin-markek argia sakabanatu eta irakurketa optikoak hondatu ditzakete. Lan egin zure molde-bazkidearekin aldez aurretik atearen eta pin-en kokapenak planifikatzeko.
Materialen hautaketa errendimenduan oinarrituta
Aukeratzen duzun plastikoak ez du forma mantendu behar bakarrik. Erreaktiboarekin eta detekzio-metodoarekin funtzionatu behar du. Material bakoitzak indar desberdinak eskaintzen ditu.
Detekzio leihoetarako gardentasun optikoa
Diagnostiko-proba askok emaitzak diskoaren beraren bidez irakurtzen dituzte. Fluoreszentzia, xurgapen eta kolorimetria-analisi guztiek bide optiko garbiak behar dituzte. Poliestirenoak gardentasun bikaina eskaintzen du, % 90 inguruko argi-transmisioarekin. Polikarbonatoak apur bat gutxiago transmititzen du, baina hobeto jasaten du inpaktua. Olefina ziklikoen polimeroek (COP) are gardentasun handiagoa eta autofluoreszentzia txikiagoa eskaintzen dute. Egokitu materiala zure detekzio-uhin-luzerarekin eta seinale-indarrarekin.
Biobateragarritasuna eta esterilizazioa
Erreaktiboen diskoen osagaiek lagin biologikoak ukitzen dituzte. Materialak ez du erreakzioetan eragina duten produktu kimikorik isuri behar. Esterilizazio prozesua ere gainditu behar du. Etileno oxido gasak termoplastiko gehienekin funtzionatzen du. Gamma erradiazioak polimero batzuen kolorea alda dezake. Tenperatura altuetan autoklabeatzeak PEEK edo polikarbonatoa bezalako materialetara mugatzen zaitu. Egiaztatu bateragarritasuna material bat aukeratu aurretik.
Erreaktiboen Diskoen Osagaien Tolerantziak eta Gainazalaren Akabera
Tolerantziek dimentsio bakoitzean zenbat aldakuntza onartzen duzun definitzen dute. Gainazalaren akaberak likidoak kanaletan zehar nola mugitzen diren eragiten du. Bietako batek ere eragina du zure probak emaitza koherenteak ematen dituen ala ez.
Fluido-kanalen ohiko tolerantziak
Fluido-kanalek kontrol zorrotza behar dute. Diametroaren aldaketa txikiek kapilar-fluxua eta nahasketa-portaera aldatzen dituzte. Beheko taulan kanal-dimentsioen tolerantzia estandarrak eta zorrotzak agertzen dira.
| Parametroa | Katalogoaren tolerantzia | Tolerantzia estutua |
| Barne-diametroa (ID) | ±0.02 mm edo %5 | ± 0.005 mm |
| Kanpoko diametroa (OD) ≤ 5 mm | ± 0.05 mm | ± 0.01 mm |
| Kanpoko diametroa (OD) > 5 mm | ± 0.10 mm | ± 0.03 mm |
| Konzentrikotasuna (OD-ID-tik) | Hormaren aldakuntza %5 baino gutxiago | Hormaren aldakuntza %2 baino gutxiago |
| Gainazalaren zimurtasuna (Ra, marraztua) | < 50 nm | < 20 nm |
Katalogoko tolerantziek ekoizpen estandarrarekin funtzionatzen dute. Tolerantzia estuagoek garestiagoak dira, baina koherentzia hobea eskaintzen dute. Gailu mikrofluidikoetan, barne-diametroaren tolerantziak zuzenean kontrolatzen du emaria. Mikra gutxi batzuetako aldakuntzak emaitzak alda ditzake.
Erreaktiboen fluxurako gainazaleko zimurtasuna
Kanal-horma zakarrek fluxu laminarra eten egiten dute. Turbulentzia eta erreaktiboen banaketa irregularra sortzen dituzte. Gainazalaren zimurtasun-balio hauek garrantzitsuak dira, barne-horma zakarrek fluxuaren ez-uniformetasuna eragiten baitute. Gainazal leunek likidoak modu aurreikusgarrian irristatzen uzten dute. Altzairu leunduarekin egindako injekzio-moldeoak gainazalaren akabera onena ematen du. Mekanizazioak bigarren mailako leuntzea behar duten erreminta-markak uzten ditu. Kontuan hartu kostuaren eta errendimenduaren arteko oreka.
Aukeratzen duzun fabrikazio-prozesuak eragina du lor daitezkeen tolerantzietan. Injekzio-moldeoak errepikakortasun bikaina eskaintzen du erreminta doitu ondoren. Termoformatzeak aldakortasun zabalagoa ematen du. CNC mekanizazioak kontrol zorrotzena eskaintzen du, baina pieza bakoitzeko kostu handiagoa du. Zure ekoizpen-bolumenak eta kalitate-eskakizunek gidatu beharko lukete aukera.
Erreaktiboen diskoen osagaien materialak
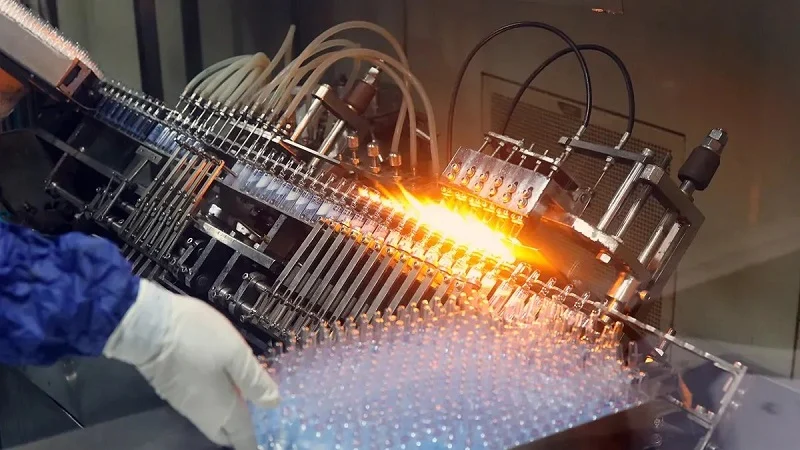
Aukeratzen duzun materialak hurrengo guztian eragina du. Piezak nola moldeatzen den, erreaktiboak nola funtzionatzen duen eta zure probak behar bezala irakurtzen duen aldatzen du. Plastiko ezberdinek lan desberdinak egiten dituzte diagnostikoan. Batzuek gardentasunean jartzen dute arreta. Beste batzuek produktu kimiko sendoei eusten diete. Batzuek bero oso handia jasaten dute. Ikus ditzagun aukera nagusiak.
Termoplastikoak: Polipropilenoa eta Poliestirenoa
Polipropilenoa eta poliestirenoa dira ohiko diagnostiko-ekoizpenerako plastiko ohikoenak. Beste aukera gehienek baino merkeagoak dira. Biak ondo funtzionatzen dute injekzio-moldeaketa makina estandarretan. Bakoitzak bere indarguneak ditu.
Kostua, erresistentzia kimikoa, propietate optikoak
Polipropilenoak (PP) disolbatzaile eta azido askori aurre egiten die. Erreaktibo gogorrak maneiatzen ditu hautsi gabe. Alde txarra gardentasuna da. PP lainotsu itxura du eta argi gutxiago uzten du pasatzen. Poliestirenoak (PS) kontrako noranzkoan funtzionatzen du. Gardentasun optiko handia du eta argiaren % 90 inguru pasatzen uzten du. Baina PS pitzatu egin daiteke disolbatzaile sendoen eraginpean dagoenean. Zure erreaktiboen kimikak erabakitzen du zein erabili. Buffer sendoek PP behar dute. Detekzio optikoak PS behar du.
Diagnostikoan ohiko aplikazioak
PP erabilera orokorreko proba-diskoetan agertzen da, bateragarritasun kimikoa garrantzitsuena den lekuetan. Gernuarekin, odolarekin eta analisi-buffer askorekin ondo funtzionatzen du. PS fluoreszentzia eta absortzio-irakurgailuetan agertzen da. Leiho gardenak argia erraz pasatzen uzten dute irakurketa zehatzak lortzeko. Bi materialek ondo funtzionatzen dute bolumen handiko ekoizpenerako. Injekzio-moldeaketa zikloak azkar egiten dira, eta pieza bakoitzeko kostuak baxuak dira.
Ingeniaritza Plastikoak: PEEK eta COC/COP
Ohiko plastikoak nahikoak ez direnean, ingeniaritza-plastikoak sartzen dira. Material hauek garestiagoak dira, baina askoz hobeto funtzionatzen dute. PP edo PS hondatuko luketen baldintzei aurre egiten diete.
Tenperatura altuen eta erresistentzia kimikoen aurrean
PEEK-ak plastiko estandarrek jasan dezaketena baino askoz bero jarraituagoa jasaten du. Ia disolbatzaile arrunt guztiei ere aurre egiten die. Horrek PEEK erabilgarria egiten du autoklabean esterilizatzen diren diskoetarako. Olefina ziklikoen polimeroek (COC eta COP) beste abantaila bat eskaintzen dute. Argitasun optiko bikaina eskaintzen dute autofluoreszentzia oso baxuarekin. Hori garrantzitsua da fluoreszentzia-analisi sentikorretarako, non atzeko plano-zarata emaitzak hondatzen dituen.
Diagnostiko aplikazio aurreratuak
PEEK esterilizazio ziklo errepikatuak jasaten dituzten gailu espezializatuetan agertzen da. Disolbatzaile organiko sendoekin aplikazioetarako ere balio du. COC/COP mikrofluidoen diskoetan bikainak dira. Fluoreszentzia-hondo baxuak seinale-zarata erlazioa hobetzen du. Material hauek injekzio bidezko moldeoarekin funtzionatzen dute, baina prozesatzeko leihoak estuagoak dira. Moldeen tenperaturak eta hozte-tasak kontrol zorrotza behar dute.
Metalak, beira eta karbono zeramikozko diskoak
Plastikoak dira nagusi diagnostikoetan, baina beste material batzuek zeregin bereziak betetzen dituzte. Metalek beroa kudeatzen dute. Beirak errendimendu optiko paregabea eskaintzen du. Karbono zeramikozko diskoek iraunkortasun handia eskaintzen dute behar espezifikoetarako.
Aluminioa kudeaketa termikorako
Aluminioak beste edozein plastikok baino askoz hobeto eroaten du beroa. Diagnostiko-prozesu batzuek tenperatura-ziklo zehatzak behar dituzte. Aluminiozko diskoek beroa uniformeki banatzen dute gainazalean zehar. Horrek erreakzio-abiadurak alda ditzaketen puntu beroak geldiarazten ditu. Aluminioak plataforma zurrun eta egonkorra ere eskaintzen du neurketa sentikorretarako.
Beira aplikazio optikoetarako
Beira edozein polimero baino hobeto transmititzen du argia. Marradura eta eraso kimikoei aurre egiten die. Beirazko diskoak goi-mailako sistema optikoetan agertzen dira, non plastikoaren gardentasuna ez den nahikoa. Alde txarra hauskorra da. Beira plastikoa baino errazago hausten da, eta horrek manipulazioa eta bidalketa zailtzen ditu.
Karbono zeramikozko diskoak errendimendu handiko beharretarako
Karbono zeramikozko diskoak disko formako karbono zuntz ehunduarekin hasten dira. Material honek erresistentzia eta egonkortasun termiko bikaina eskaintzen ditu. Fabrikazio prozesua guztiz desberdina da plastikozko moldeatzetik. Disko hauek termoplastikoak suntsituko lituzketen muturreko baldintzak jasaten dituzte. Erresistentzia edo eroankortasun termiko handia behar duten aplikazioetarako balio dute, diagnostiko arauetatik haratago. Erreaktiboen diskoen ekoizpen gehienetan, termoplastikoak dira aukera praktikoa. Kostua, gardentasuna eta erresistentzia kimikoa ondo orekatzen dituzte.
NOBLE aukeratzea erreaktiboen diskoen osagaietarako

Erreaktiboen diskoen osagaietarako bazkide egokia aukeratzea hornitzaile bat aukeratzea baino gehiago da. Ikuspegi orokorra ikusten duen talde bat behar duzu. NOBLEk metala eta plastikoa prozesatzeko zerbitzuak ditu teilatu beraren azpian. Horrek esan nahi du eskualdatze gutxiago, atzerapen gutxiago eta akats gutxiago egiteko aukera. Zure proiektua diseinutik pieza amaitura igarotzen da, saltzaile desberdinen artean salto egin gabe.
Metal eta Plastikoen Prozesamendu Zerbitzu Osoa
NOBLEk metalezko eta plastikozko lanak egiten ditu. Gama honek garrantzia du diagnostikoetan. Osagai batzuek metalezko txertaketak dituzten plastikozko gorputzak behar dituzte. Beste batzuek plastikozko diskoak eusten dituzten metalezko markoak behar dituzte. Bi gaitasunak leku berean edukitzeak zure hornidura-katea errazten du. Zure gailuaren atal bakoitzerako harremanetan jartzeko pertsona bakarra duzu.
ISO 9001:2015 kalitate kudeaketa
Kalitate sistemek ekoizpena egonkor mantentzen dute. NOBLEk ISO 9001:2015 arauaren arabera lan egiten du. Arau honek kalitate kudeaketa sistemetarako arauak ezartzen ditu. Dokumentuen kontroletik hasi eta arazoak konpontzeraino dena hartzen du barne. Auditoreek prozesuak errepikagarriak direla egiaztatzen dute. Langileek idatzizko urratsak jarraitzen dituztela ziurtatzen dute. Ziurtagiri honek esan nahi du zure piezek beti estandar bera betetzen dutela.
Medikuntzako gailuen OEM gehienek ISO 13485 araudia betetzea eskatzen dute, Europar Batasuneko kide guztiak, Kanada, Japonia, Australia eta gehiago barne (guztira 165 herrialde kide). Medikuntza arloan lan egin nahi duten zehaztasun-fabrikatzaileek ISO 13485 araudia betetzea frogatu eta bete behar dute.
ISO 13485:2016 gailu medikoen ziurtagiria
ISO 13485 kalitate-estandar orokorren haratago doa. Gailu medikoetan jartzen du arreta. Ziurtagiri honek merkatu globaletan arauzko onarpena bizkortzen laguntzen du. Europan CE markaketa eta Estatu Batuetan FDAren baimena lortzen laguntzen du. Arauak produktuaren bizi-zikloaren fase guztietan sartzen du arriskuen kudeaketa. Fabrikatzaileek arriskuak aurkitu, murriztu eta etengabe zaindu behar dituzte. Ikuspegi honek erretiratzeak murrizten ditu eta fidagarritasuna areagotzen du. Diagnostiko-enpresentzat, ziurtagiri honek merkatura iristeko bidea laburtzen du.
Diseinutik Muntaketarainoko Gaitasunak
NOBLEk makinak martxan jartzea baino gehiago egiten du. Taldeak piezak egin aurretik diseinua hobetzen laguntzen dizu. Arazoak goiz detektatzen dituzte. Horrek denbora eta dirua aurrezten ditu geroago.
Barneko tresneria, moldaketa, mekanizazioa eta akabera
Tresneria etxean edukitzeak dena aldatzen du. NOBLEk moldeak eraikitzen ditu kanpoko tailerren zain egon gabe. Horrek injekzio bidezko moldeoaren epeak asko murrizten ditu. Taldeak moldeen kalitatea hasieratik kontrolatzen du. Diseinuak azkar egokitzen dituzte behar denean. Mekanizazio trebetasunek moldeatzeak bakarrik lortu ezin dituen tolerantzia estuak kudeatzen dituzte. Akabera zerbitzuek azken ukituak ematen dizkiete. Gainazaleko tratamenduak, leuntzea eta garbiketa leku bakarrean egiten dira. Zure erreaktiboen diskoen osagaiak ekoizpenean zehar mugitzen dira instalaziotik irten gabe.
Material anitzeko muntaketa laguntza
Diagnostiko-gailu batzuek plastikoak, metalak eta baita beira ere konbinatzen dituzte. NOBLEk material anitzeko muntaketa onartzen du. Taldeak pieza desberdinak zehaztasunez lotzen ditu. Badakite nola jokatzen duten material desberdinek tentsio eta tenperatura aldaketen pean. Ezagutza honek muntaketa-akatsak saihesten ditu. Zure azken produktuak fidagarritasunez funtzionatzen du benetako baldintzetan.
Fabrikazio-bazkide egokiak makinak baino gehiago ekartzen ditu. Esperientzia, ziurtagiriak eta kalitatearekiko konpromisoa ekartzen dituzte. NOBLEk hori guztia eskaintzen du. Hasierako diseinuaren berrikuspenetik hasi eta azken muntaketaraino, taldeak zure proiektua laguntzen du urrats guztietan. Bolumen handiko ekoizpena edo bolumen txikiko kantitate espezializatuak behar dituzun ala ez, NOBLEk gaitasuna du hori lortzeko.
Jarri harremanetan NOBLErekin gaur zure proiektuaz hitz egiteko. Bidali zure diseinu fitxategiak aurrekontua eskatzeko. Ikusi nola errazten duen zerbitzu osoko bazkide batek zure bidea kontzeptutik ekoizpenera.
Erreaktiboen diskoen osagaiak egitea metodo egokiekin hasten da. Injekzio bidezko moldekatzeak bolumen handiko diagnostiko piezak ematen ditu. Termoformatzeak eta mekanizazioak doitasun-diagnostiko beharrak kudeatzen dituzte. Liofilizazioaren bidezko erreaktiboen kargatzeak erreaktibo bakoitza egonkor mantentzen du prozesu osoan. Material egokiek diagnostikoaren errendimendua hobetzen dute. Moldeatze-baldintzek erreakzio-portaeran zuzenean eragiten dute. Fabrikagarritasunerako diseinatzeak erreaktiboen diskoen osagaien sorrera leuna bermatzen du. NOBLEn, diagnostikoetarako moldeatze eta ekoizpen zerbitzu osoak eskaintzen ditugu. Moldeatzearen koherentzia, materialen hautaketa eta moldeatze-espezializazioa garrantzitsuak dira. Gure ISO ziurtagiriek kalitatea bermatzen dute. Jarri gurekin harremanetan kontsulta bat egiteko. Bidali zure diseinu fitxategiak aurrekontu bat lortzeko. Utzi guri zure bidaia kontzeptutik amaierara arte kudeatzen.
Erreaktiboen diskoen osagaien maiz egiten diren galderak
Zein da injekzio bidezko moldeatzearen eta termoformatzearen arteko aldea?
Erreaktiboen diskoen osagaien injekzio-moldeoak altzairuzko tresnak erabiltzen ditu bolumen handiko diagnostikoetarako. Termoformazioak serie txikiagoetarako funtzionatzen du.
Nola mantentzen ditu liofilizazioak erreaktiboak egonkor?
Liofilizazioak erreaktibo bakoitzetik ura kentzen du. Hauts lehorra 18 eta 24 hilabete artean egonkor mantentzen da.
Zein plastikok eskaintzen du gardentasun optiko onena?
Poliestirenoak argiaren % 90 inguru transmititzen du diagnostikoetarako. Olefina zikliko polimeroek argitasun handiagoa eskaintzen dute analisietarako.
Zergatik da garrantzitsua ISO 13485 ziurtagiria?
ISO 13485 arauak gailu medikoetan jartzen du arreta. Diagnostiko eta erreaktibo diskoen osagaiei mundu mailako araudi-onespena lortzen laguntzen die.
Zein estuak izan daitezke fluido-kanalen tolerantziak?
Fluido-kanal estandarren tolerantziak ±0.02 mm-koak dira. Tolerantzia estuagoek ±0.005 mm-ra iristen dira. Zure erreaktiboen fluxuaren beharrek zehaztapena gidatzen dute.
Fabrikazio-metodo desberdinak konbinatu al ditzakezu?
Proiektu askok moldaketa eta mekanizazioa konbinatzen dituzte. Fabrikazio-metodo honek denbora aurrezten du eta kalitate-helburuak lortzen ditu.
Zein material dira egokiak tenperatura altuko aplikazioetarako?
PEEK-ak bero handia eta produktu kimiko indartsuak jasaten ditu. Material hauek ondo funtzionatzen dute autoklabe bidezko esterilizaziopean.
Nola luzatzen du izozte-lehortzeak produktuaren iraupena?
Izozte-lehortze urratsak ura kentzen du. Ogi lehorra hilabetez aktibo mantentzen da diagnostiko aplikazioetan.







