
Reagent disc components power modern diagnostics. These microfluidic devices hold reservoirs, mixing zones, and detection chambers. Manufacturers shape them using injekzioa, termoformaketa, CNC mekanizazioa, laser ebaketa, embossing, coating, casting, and secondary finishing like engraving, heat treating, or plating.
Fabrikazio-metodo bakoitzak bere indarguneak ditu. Aukera egokia zure ekoizpen-bolumenaren, zehaztasun-beharren, materialen mugen eta aurrekontuaren araberakoa da. Gida honek prozesu bakoitzak nola funtzionatzen duen aztertzen du, non funtzionatzen duen ondo eta non huts egiten duen. Diagnostiko-ikerketarako eta garapenerako hautaketa-aholku praktikoak ere aurkituko dituzu.
Blood component analysis, affordable diagnostics, and in vitro diagnostics all depend on well-made discs. Local and domestic manufacturing teams need clear direction. Whether you support research or clinical testing, knowing these processes matters. Reagents interact with surfaces differently across materials and methods, and the performance of reagent disc components can vary significantly based on how they are fabricated.
Jarraitu irakurtzen konparazio argi bat eta berehala praktikan jar ditzakezun aholku erabilgarriak lortzeko.
Manufacturing Processes for Reagent Disc Components
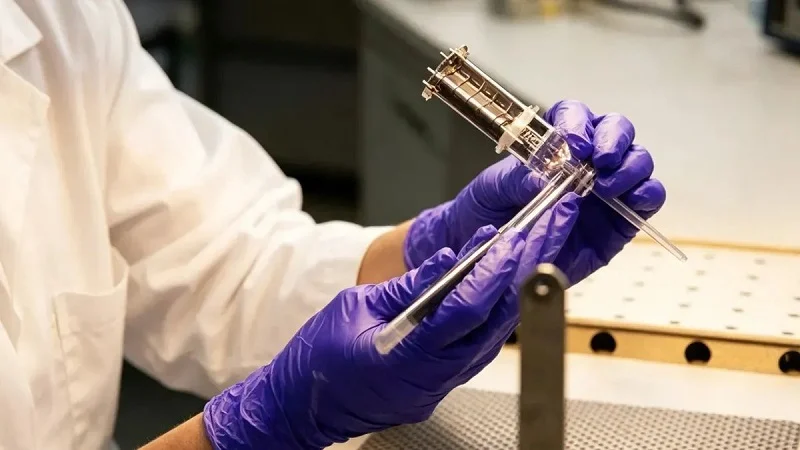
Making reagent disc components means changing raw materials into working devices. Most processes make one disc at a time. This gives you control over quality at each step. The method you choose affects everything from cost to capacity. Diagnostics teams need to know these options to make smart choices.
Ikus ditzagun pieza hauek egiteko modu nagusiak.
Injekzio moldeatzea
Bolumen handiko ekoizpena eta materialak (PC, COC, PP)
Injekzio bidezko moldekatzeak ondo funtzionatzen du lote handietarako. Plastikozko pelletak urtu eta altzairuzko molde batera sartzen dituzu. Moldeak diskoa moldatzen du. Ondoren, pieza hoztu eta ateratzen da.
Material ohikoenak polikarbonatoa (PC), olefina ziklikoen kopolimeroa (COC) eta polipropilenoa (PP) dira. PC gogorra eta gardena da. COC-ak autofluoreszentzia baxua eta purutasun handia ditu. PP-ak ondo jasaten ditu produktu kimikoak. Material bakoitzak erabilera desberdinak ditu diagnostikoen ikerketan eta garapenean. Metodo hau ondo funtzionatzen du bolumen handiko diagnostiko beharretarako.
Tresnen kostua, ziklo-denbora, zehaztasun-konpromisoak
Moldeak hasieran asko kostatzen du. Baina pieza bakoitzeko kostua azkar jaisten da bolumenarekin. Metodo honek emaitza egonkorrekin bolumen handiko ekoizpena ahalbidetzen du.
Ziklo-denborak garrantzia du plangintzarako. Erreaktibo-diskoak bezalako pieza txiki eta meheetarako, ziklo bakoitzak 10 segundo inguru irauten du. Pieza optiko lodiagoek 2 eta 5 minutu artean behar izan ditzakete. Denbora zehatza piezaren formaren eta aukeratutako materialaren araberakoa da.
| Parte Kategoria | Zikloaren denbora-tartea |
| Pieza txiki eta meheak (adibidez, erreaktiboen diskoak) | ~10 segundo |
| Pieza optikoak (lodiagoak, moldaketa zehatza behar dutenak) | 2 eta 5 minutu artean (120–300 segundo) |
Zehaztasuna altua mantentzen da. Injekzio bidezko moldeatzeak tolerantzia estuak mantentzen ditu. Milaka ziklotan zehar pieza koherenteak lortzen dituzu. Baina hasierako kostuak esan nahi du tresneria justifikatzeko nahikoa bolumen behar duzula. Diagnostikoetarako, prozesu honek behar duzun fidagarritasuna ematen dizu. Ekoizpen-ahalmena ondo hazten da metodo honekin.
thermoforming
Hutsean eta presioan eratzeko, horma meheko diskoak
Termoformatzea plastikozko xafla lau batekin hasten da. Xafla berotzen da bigundu arte. Ondoren, molde baten gainetik pasatzen da hutsean edo presioarekin bultzatzen da. Plastikoak moldearen forma hartzen du. Hoztu ondoren, soberakina mozten da.
Metodo honek ondo funtzionatzen du horma meheko diskoetarako. Hormak lauak eta arinak dira. Argitasun optikoa garrantzitsua den erabileretarako egokia da. Piezen prestaketa azkar egiten da ikuspegi honekin.
Tresneriaren kostu txikiagoa, diseinuaren mugak
Tresneria injekzio bidezko moldeoa baino merkeagoa da. Termoformatzeko moldeek aluminioa edo baita egurra ere erabiltzen dute prototipoetarako. Aurrekontu txikiago batekin has zaitezke.
Baina diseinu mugak badaude. Ezin dituzu izkin zorrotzak edo ebaki sakonak egin. Prozesu hau hobeto funtzionatzen du ezaugarri sakonetarako. Gainera, zehaztasun dimentsio gutxiago lortzen duzu. Piezak gehiago alda daitezke multzo batetik bestera. Xaflatik piezak mozteak beste urrats bat gehitzen du.
Bolumen ertainetarako, termoformatzeak kostua eta gaitasuna orekatzen ditu. Oso ondo egokitzen da zehaztasun handirik behar ez duzunean. Prozesua errazagoa eta azkarragoa da konfiguratzen. Diagnostiko-talde askok hasierako faseko probetarako erabiltzen dute. Epe azkarrak garapen-lanetan ezagun egiten du.
Beste prozesu primario batzuk
Kanal mikrofluidikoetarako erliebea
Erliebeak eredu bat berotutako plastikozko xafla batean sartzen du. Ezaugarri altxatuak dituen maisu-tresna batek materiala bultzatzen du. Plastikoa tresnaren inguruan mugitzen da eta kanalak sortzen ditu.
Prozesu honek ondo funtzionatzen du egitura mikrofluidikoetarako. Fluidoen fluxurako kanal finak egin ditzakezu. Sakonera eta zabalera koherenteak dira. Erliebea bolumen ertainetara egokitzen da eta errepikagarritasun ona ematen du. Ikerketa laborategiek metodo hau erabiltzen dute maiz diseinu pertsonalizatuetarako. Formatu berrietan etengabeko lana onartzen du.
Erreaktiboen immobilizaziorako estaldura
Estaldurak geruza funtzional bat gehitzen dio diskoaren gainazalari. Erreaktiboak eusten dituen material-geruza fin bat aplikatzen duzu. Urrats hau ezinbestekoa da diagnostikoetarako. Estaldurak erreaktiboak babesten ditu biltegiratzean eta erabiltzean.
Estaldurak diagnostiko-osagai aktiboak lotu behar ditu kaltetu gabe. Biltegiratzean ere egonkor mantendu behar da. Estaldura-metodo asko daude, besteak beste, ihinztadura, murgiltze eta spin estaldura. Aukera egokia zure erreaktiboen kimikaren araberakoa da. Estaldura egokiak zure erreaktiboak espero bezala funtzionatzea bermatzen du diagnostiko-probetan.
Moldea eta fabrikazioa (inbertsio bidezko moldea, moldeatze bidezkoa)
Metalezko piezen galdaketa lanak. Inbertsio-galdaketa argizarizko eredu batekin hasten da. Argizaria zeramikaz estaltzen da. Ondoren, argizaria urtu eta metala botatzen da. Metalak hutsunea betetzen du eta pieza osatzen du.
Molde bidezko galdaketak metal urtua altzairuzko molde batera behartzen du presio handipean. Aluminio, zink eta beste aleazio batzuekin funtzionatzen du. Piezak gainazaleko akabera onarekin eta tolerantzia estuekin ateratzen dira.
Erreaktiboen diskoetarako, plastikozko prozesuak dira nagusi. Baina pieza batzuek metala erabiltzen dute. Karkasak, bero-hustugailuak edo egitura-piezak galdaketa behar izan daitezke. Aukera behar termiko eta mekanikoen araberakoa da. Metodo honek diseinu konplexuetarako aukerak zabaltzen ditu.
Prozesu hauek erreaktiboen diskoen fabrikazioaren oinarria osatzen dute. Bakoitzak bere alde onak eta txarrak ditu. Hurrengo atalak bigarren mailako prozesuak lantzen ditu, hala nola errekuntza, grabatua eta plakatzea. Metodo hauek ezagutzeak garapenetik ekoizpenera konfiantzaz igarotzen laguntzen dizu.
Injekzio moldeatzea for Reagent Disc Components
Prozesuen Mekanika
Urtzea, moldean injektatzea, hoztea, kanporatzea
Injekzio bidezko moldeatzeak plastikozko pelletak disko akabatu bihurtzen ditu ziklo errepikakor bat erabiliz. Makinak lehenik pelletak berotutako upel baten barruan urtzen ditu. Tenperaturak nahikoa altua da plastikoa almibarretan bezala isurtzeko. Ondoren, torloju batek urtutako materiala aurrera bultzatzen du. Moldera sartzen da tobera baten bidez presio handipean.
Moldea itxita mantentzen da plastikoak hutsune guztiak betetzen dituen bitartean. Hoztea berehala hasten da. Pieza nahikoa hoztu behar da bere forma mantentzeko. Solidoa denean, moldea irekitzen da eta kanporatze-pinek diskoa kanporatzen dute. Ziklo osoa errepikatzen da. Disko meheetarako, hamar segundo inguru behar dira. Behar optikoak dituzten pieza lodiagoek hainbat minutu behar izan ditzakete. Ziklo honek bolumen handiko fabrikazioaren muina osatzen du.
Moldearen diseinuaren ezaugarriak (ateak, aireztapenak, zirriborro angeluak)
Moldeak piezaren kalitateari buruzko guztia kontrolatzen du. Ateek plastikoa barrunbean non sartzen den kontrolatzen dute. Haien tamainak eta posizioak fluxu-ereduetan eta soldadura-lerroetan eragina dute. Aireztapenek harrapatutako airea ihes egiten uzten dute. Horiek gabe, aire-poltsikoek erredura-markak edo betetze osatugabea eragiten dute.
Zirriborro angeluek arreta berezia behar dute. Pareta bertikaletan dauden konikotasun txikiak dira. Pieza moldetik garbi askatzen uzten dute. Pareta zuzenak dituen disko bat itsatsita eta deformatu egin daiteke kanporatzean. Zirriborro gradu bat edo bi gehitzeak kalteak saihesten ditu. Moldeen diseinatzaileek ezaugarri hauek arretaz orekatzen dituzte. Helburua betetze egonkorra, aireztapen osoa eta askapen leuna da ziklo guztietan.
Parametro eta material nagusiak
Tenperatura, presioa, hozte-abiaduraren kontrola
Hiru aldagaik kontrolatzen dute moldeatzearen arrakasta. Upelaren tenperaturak plastikoa zein erraz isurtzen den zehazten du. Moldearen tenperaturak gainazalaren akaberan eta hozte-abiaduran eragiten du. Injekzio-presioak materiala barrunbearen txoko guztietara bultzatzen du.
Hozte-abiadurak pieza optikoetarako du garrantzirik handiena. Hozte azkarrak barne-tentsioa sortzen du. Tentsio horrek deformazioa edo birfrinkzioa eragiten du. Birfrinkzioek diskotik igarotzen den argia distortsionatzen dute. Hozte motela eta uniformea pieza egonkorrak sortzen ditu. Prozesu-ingeniariek parametro hauek arretaz kontrolatzen dituzte. Doikuntza txikiek akatsak hasi aurretik geldiarazten dituzte. Zehaztasun honek injekzio-moldeaketa fidagarria bihurtzen du diagnostikoetarako.
Polikarbonatoa, COC, poliestirenoa gardentasun optikorako
Materialaren aukeraketak errendimendu optikoa moldatzen du. Polikarbonatoak gogortasuna eta gardentasuna eskaintzen ditu. Manipulazio eta bidalketa estresa jasaten du. Olefina zikliko kopolimeroak (COC) autofluoreszentzia baxua du. Propietate hau garrantzitsua da sentsore optikoek fluoreszentzia seinaleak irakurtzen dituztenean. COC-ek ur gutxi xurgatzen du, dimentsioak egonkor mantenduz.
Poliestirenoak gardentasun bikaina ematen du kostu txikiagoan. Diseinu sinpleetarako ondo funtzionatzen du. Hala ere, polikarbonatoa baino errazago pitzatzen da. Material bakoitzak bere desabantailak ditu. Aukera egokia detekzio-metodoaren eta erreaktiboen kimikaren araberakoa da. Talde askok hainbat material probatzen dituzte garapenean zehar.
| Material | Gako indarra | Muga nagusia |
| Polikarbonatoa | Gogorra, argia | Autofluoreszentzia handiagoa |
| COC | Autofluoreszentzia baxua | Kostu handiagoa |
| poliestirenoa | Garbia, ekonomikoa | Hauskorra |
Abantailak eta desabantailak
Abantailak: zehaztasun handia, ziklo azkarrak, unitate-kostu baxua
Injekzio bidezko moldeatzeak tolerantzia estuak eskaintzen ditu milaka piezetan. Disko bakoitza hurrengoarekin bat dator. Egoera horrek garrantzia du fluidoen fluxuarentzat eta irakurketa optikoetarako. Ziklo-denborak laburrak dira prozesua egonkortzen denean. Unitate-kostuak nabarmen jaisten dira eskala handian. Ekoizpen-serie handietan, ez dago beste metodorik pieza bakoitzeko prezioan lehiatzen denik.
Desabantailak: hasierako tresneria kopuru handia, diseinu mugak
Moldeak berak hamar milaka dolar balio du. Inbertsio horrek bolumen nahikoa badu bakarrik du zentzua. Diseinu-murrizketak ere aplikatzen dira. Azpiko ebakidurek molde-ekintza konplexuak behar dituzte. Kanal sakonek kanporatze-sistema bereziak behar dituzte. Osagaien prestaketa eta osagaien bereizketa moldeatzearen ondoren gertatzen dira, manipulazio-urratsak gehituz. Faktore hauek prototipo-talde asko bultzatzen dituzte lehenik mekanizaziora. Baina ekoizpen-bolumenak tresneria justifikatzen duenean, injekzio-moldeaketek eraginkortasun paregabea eskaintzen dute. Teknologia honek diagnostiko-industria osoa laguntzen du. Fabrikazio-ahalmena handitzen da ziklo gehiago exekutatuz. Erreaktiboak zehatz-mehatz eratutako biltegien barruan babestuta daude. Emaitza plataforma fidagarria da bai proba klinikoetarako bai ikerketarako.
thermoforming for Reagent Disc Components
Prozesuaren urratsak
Xafla berotzea, konformatzea (hutsean/presioan), moztea
Termoformatzea plastikozko xafla lau batekin hasten da. Makinak xafla berotzen du bigundu arte. Material bakoitzak bere tenperatura zehatza behar du. Beroegia egiten badu, plastikoa erretzen da. Hotzegia egiten badu, ez du behar bezala moldatuko. Urrats honek kontrol zorrotza behar du.
Xafla prest dagoenean, formatze-urratsa hasten da. Hutsean formatzeak xafla molde batera eramaten du. Presio bidezko formatzeak aire konprimituarekin bultzatzen du. Bi metodoek ondo funtzionatzen dute erreaktiboen diskoen piezekin. Plastikoak beheko moldearen forma hartzen du.
Moldatu ondoren, xafla hozten da. Plastikoak bere forma berria mantentzen du. Ondoren, mozketa gertatzen da. Ebaketa-erreminta batek diskoaren inguruko material gehigarria kentzen du. Amaitutako pieza garbi ateratzen da. Urrats hau garrantzitsua da diagnostikoetarako. Ertzak ondo zigilatu behar dira geroago.
Material egokiak: PETG, PVC, polipropilenoa
PETG-ak ondo funtzionatzen du disko gardenetarako. Gardentasun optiko ona eta erresistentzia kimiko ona ematen ditu. Talde askok prototipoetarako erabiltzen dute. Materialak emaitza diagnostiko koherenteak ahalbidetzen ditu.
PVCak zurruntasun eta gainazal kalitate ona ematen du. Baina produktu kimiko batzuek PVCarekin erreakzionatzen dute denborarekin.
Polipropilenoak erresistentzia kimiko handia eskaintzen du. Erreaktibo asko arazorik gabe maneiatzen ditu. Materiala egonkor mantentzen da biltegiratzean. Material bakoitzak bere desabantailak ditu azken diseinurako.
Diseinurako Jarraibideak
Zirriborro angeluak, hormaren lodieraren uniformetasuna
Molde-angeluek pieza moldetik ateratzen laguntzen dute. Molde nahikorik ezean, plastikoa itsatsi eta deformatu egiten da.
Molde arrek 3 eta 5 gradu arteko zirriborroa behar dute. Tarte hau ondo funtzionatzen du erreaktiboen diskoen pieza gehienentzat. Molde emeek gutxiago behar dute, 1 eta 2 gradu inguru. Gainazal bertikaletarako angelurik onena 5 gradukoa da. Horrek xaflari lodiera egonkorra mantentzen laguntzen dio.
Sakonera txikiko piezek 3 eta 4 gradu behar dituzte. Marruskadura sakonek gehiago behar dute, 5 eta 7 gradu inguru. Zure gainazalak ehundura badu, gehitu 1 edo 2 gradu gehiago. Aholku hauek horma-lodiera uniformea lortzen laguntzen dizute. Horma uniformeek fluido-fluxu egonkorra esan nahi dute. Hori garrantzitsua da diagnostiko zehatzetarako. Zirriborro-angeluetarako termoformatze-teknologia ezaguna da.
Hormaren lodiera gehiago aldatzen da termoformatzean injekzio-moldeketan baino. Xafla gehiago luzatzen da zenbait eremutan. Izkin sakonak meheagoak dira sekzio lauak baino. Aldaketa horretarako diseinatu behar duzu. Fabrikazio-mugak ezagutzeak arrakasta lortzen laguntzen dizu.
Ezaugarrien konplexutasunaren mugak injekzio-moldaketaren aldean
Termoformazioak ezin du injekzio-moldeaketa parekatu xehetasun finei dagokienez. Ezin dituzu izkin zorrotzak egin. Plastikoa biribildu egiten da formaketa-prozesuan. Azpiko mozketak ia ezinezkoak dira. Fabrikazio-muga honek zure diseinu-aukeretan eragina du.
Kanal sakonak zailak dira egitea. Xafla meheegia bihurtzen da eremu sakonetan. Ezaugarri sakonek funtzionatzen dute hobekien. Zehaztasun gutxiago ere lortzen da. Tolerantziak zabalagoak dira. Piezak gehiago alda daitezke loteen artean.
Baina diagnostiko-erabilera askotarako, mugak onak dira. Pieza onak kostu txikiagoan lortzen dituzu. Ordainketa ondo funtzionatzen du ekoizpen-bolumen ertainetarako.
Kostua eta Eskalagarritasuna
Tresneria baxuagoa, bolumen ertainetarako ona
Tresneria injekziozko moldeoa baino askoz merkeagoa da. Termoformatzeko moldeek aluminioa edo baita egurra ere erabiltzen dute. Aurrekontu txikiago batekin has zaitezke. Horrek prozesua bolumen ertainetarako egokia egiten du. Prototipoak eta serie txikiak merkeak dira. Muntaketa-kostuak baxuak dira.
Prozesua ere ondo eskalatzen da. Xafla bakoitzeko pieza asko exekutatu ditzakezu. Ekoizpena ziklo bakoitzarekin handitzen da. Diagnostiko taldeentzat, horrek merkatura ateratzeko denbora azkarragoa esan nahi du. Diseinuak probatu eta azkar egokitu ditzakezu. Ekoizpen-ahalmena eskaerarekin batera handitzen da.
Tolerantzia eta errepikagarritasun konpentsazioak
The trade-off is lower precision. Parts vary more than injection-molded ones. The sheet thickness changes during forming. Temperature differences cause small changes. You get wider tolerances on dimensions. The manufacturing process brings these changes.
Errepikagarritasunak ere kalte egiten du. Lehenengo pieza ehungarren piezatik desberdina izan daiteke. Kalitate-egiaztapen gehiago behar dituzu. Baina erreaktibo-diskoen pieza askorentzat, zehaztasuna nahikoa ona da. Kostuen aurrezpenak ikuskapen gehigarria konpentsatzen du. Erreaktiboak eratutako ezaugarrien barruan seguru mantentzen dira. Lote handiagoetarako eskalatzea erraza da metodo honekin.
Zehaztasun Machining for Reagent Disc Components
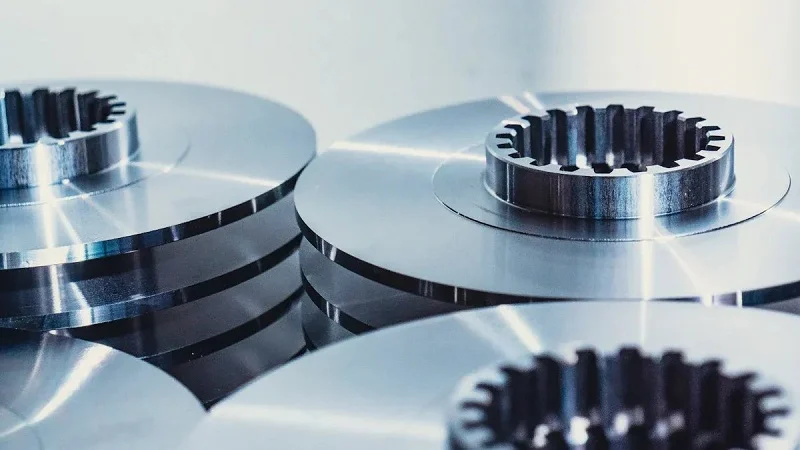
CNC Fresatzeko Biratzeko
Prototipatzea eta bolumen txikiko ekoizpena
CNC mekanizazioa bikaina da piezak azkar behar dituzunean eta molde garestiengatik ordaindu nahi ez duzunean. Ordenagailu batek bloke solido batetik materiala kentzen duten ebaketa-erremintak gidatzen ditu. Metodo honek diseinuak libreki probatzeko aukera ematen dizu. Pieza bat egin, egiaztatu, diseinua aldatu eta beste bat egin dezakezu. Malgutasun horrek CNC bihurtzen du diagnostiko-ikerketan eta garapenean prototipoak egiteko aukerarik onena.
Lote txikiak egiteak ere ondo funtzionatzen du hemen. Entsegu klinikoetarako ehunka disko behar badituzu, mekanizazioak injekzio bidezko moldeoa gainditzen du. Moldearen kostua erabat saltatzen duzu. Pieza bakoitzak gehiago balio du, baina zure gastu osoa txikiagoa izaten jarraitzen du. Startup eta ikerketa taldeentzat, oreka hau funtsezkoa da. Benetako piezak lortzen dituzu probatzeko, zure aurrekontu osoa molde batean arriskatu gabe.
Achieving tight tolerances: metal and plastic work
CNC makinak oso zehatzak dira. Milimetro zatiki batzuetako neurketak egin ditzakete. Zehaztasun hori garrantzitsua da erreaktiboen diskoen osagaietan, non kanalak ezin hobeto lerrokatu behar diren. Akats txiki batek fluidoen fluxua aldatzen du eta proben emaitzak hondatzen ditu.
Prozesu honek metalak eta plastikoak maneiatzen ditu. Aluminioak eta altzairu herdoilgaitzak irauten dute berrerabilgarriak diren piezetarako. Polikarbonatoa eta COC bezalako plastikoak ondo funtzionatzen dute pieza optikoetarako. Material bakoitzak ebaketa-abiadura eta erreminta-forma desberdinak behar ditu. Makinista trebeek ondo ezagutzen dituzte ezarpen hauek. Abiadurak doitzen dituzte urtzea edo txirbiltzea saihesteko.
Laser bidezko ebaketa eta mikromekanizazioa
Ezaugarri mikrofluidikoen ablazioa
Lasers provide another way to be precise. A focused beam removes material through ablation. The laser vaporizes tiny bits of plastic or metal with each pass. This method creates microfluidic channels with amazing detail. Channel widths can be smaller than a hair’s width.
Laser bidezko ebaketan ez da materiala ukitzen. Ez da erremintaren higadurarik gertatzen. Izpia ez da inoiz matetzen. Egonkortasun honek laguntzen du hainbat piezatan ezaugarri berdinak behar dituzunean. Beroak eragindako eremua txikia izaten da, beraz, inguruko materialak bere propietateak mantentzen ditu. Diagnostikoetarako, horrek esan nahi du erreaktiboak modu berean maneiatzen dituzten kanal garbiak direla.
Additive manufacturing for azkar prototyping
Gehigarrizko fabrikazioak, edo 3D inprimaketak, piezak geruzaz geruza eraikitzen ditu. Metodo honek mekanizazioarekin batera funtzionatzen du. Ebaketa-tresnek iritsi ezin dituzten barne-forma konplexuak inprima ditzakezu. Hasierako diseinu-aldaketak azkar gertatzen dira. Pieza bat fitxategi digitaletik objektu fisikora igarotzen da ordu gutxitan.
Alde txarra gainazalaren akabera da. Inprimatutako piezek fluidoak harrapatzen edo argia barreiatzen duten geruza-lerroak erakusten dituzte. Urrats gehigarriek gainazal horiek leuntzen laguntzen dute. Talde askok inprimaketa erabiltzen dute ideiak probatzeko, eta gero mekanizaziora edo moldeatzera aldatzen dira azken piezetarako. Lan-fluxu honek diagnostiko-ikerketa bizkortzen du, kalitatea altua mantenduz.
Postprozesatzea eta akabera
Desbarbatzea, garbiketa, gainazaleko tratamenduak
Mekanizatutako piezak gutxitan bidaltzen dira zuzenean makinatik. Bizarra eta ertz zorrotzak kendu behar dira. Bizarra kentzeko tresnek leuntzen dituzte puntu zakar horiek. Ondoren, garbiketak ebaketa-fluidoak eta hondakinak kentzen ditu. Ultrasoinuzko bainuek ondo funtzionatzen dute pieza xehatuetarako. Kanal txikietatik partikula solteak astintzen dituzte.
Gainazaleko tratamenduek funtzioa gehitzen dute. Leuntzeak argitasun optikoa hobetzen du. Tratamendu kimikoek gainazaleko energia alda dezakete erreaktiboen lotura hobea lortzeko. Urrats hauek mekanizatutako pieza gordin bat muntatzeko prest dagoen osagai amaitu bihurtzen dute.
Moldeatzearen gainetik mekanizazioa nahiago denean
Machining wins when volumes stay low, or shapes stay complex. If your design changes often, machining avoids mold revision costs. If you need undercuts or deep channels, cutting tools reach where molded parts can’t. The choice comes down to your timeline and budget.
Milaka unitate baino gutxiagoko tiradetarako, mekanizazioak askotan zentzua du. Tresnerian inbertsiorik ez egiteak hasierako kostuak baxuak mantentzen ditu. Bolumenak hazten diren heinean, moldekatzea merkeagoa bihurtzen da. Diagnostiko-enpresa askok mekanizatutako piezekin hasten dira, haien diseinua probatzen dute eta gero injekzio-moldeaketara pasatzen dira eskala handiko ekoizpenerako. Pausoz pausoko ikuspegi honek arriskua murrizten du eta fabrikazio-ahalmena poliki-poliki handitzen du.
Erreaktiboen Diskoen Osagaien Galdaketa eta Fabrikazioa
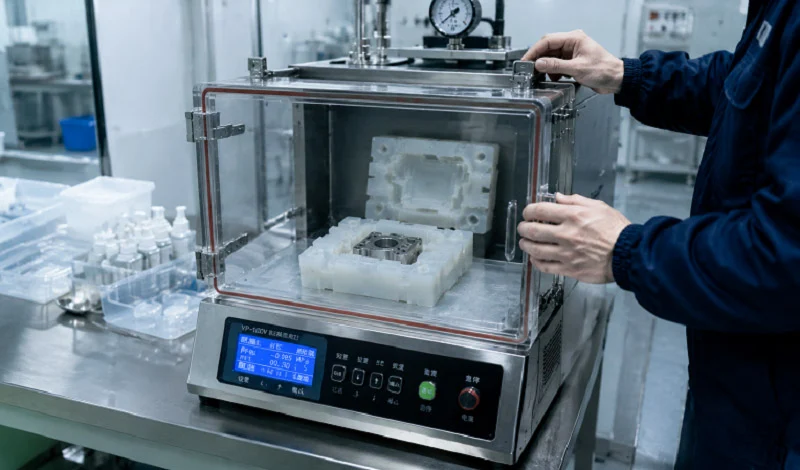
Inbertsio Galdaketa
Argizarizko eredua, zeramikazko oskola, metalezko isurketa
Inbertsio-galdaketa zure piezaren argizarizko kopia batekin hasten da. Argizaria metalezko trokel batean injektatzen duzu. Ondoren, hainbat eredu lotzen dizkiozu erdiko burdinurtuari. Horrek zuhaitz bat osatzen du. Ondoren, zeramikazko oskola dator. Langileek argizarizko zuhaitza zeramikazko lohian murgiltzen dute. Harea finak gainazal hezea estaltzen du. Hori errepikatzen dute oskola nahikoa lodi izan arte. Ondoren, estalitako zuhaitza labe batean sartzen da. Argizaria urtu eta xukatzen da. Zeramikazko molde huts bat geratzen da. Metal urtua botatzen duzu barrunbe honetan. Hoztu ondoren, zeramikazko oskola apurtzen duzu. Metalezko pieza geratzen da. Metodo honek xehetasun finak ondo jasotzen ditu.
Metalezko disko konplexuen piezetarako egokia
Forma konplexuak ez dira arazorik inbertsio-galdaketarako. Kanal sakonak eta horma meheak balio dute. Erreaktiboen diskoen osagaiak fluido-bide korapilatsuekin egin ditzakezu. Prozesua altzairu herdoilgaitzezkoa eta beste aleazio batzuetarako egokia da. Material hauek erreaktibo batzuek behar dituzten produktu kimiko gogorrei aurre egiten diete. Diagnostiko-taldeek metodo hau aukeratzen dute plastikoak ez duenean estres termikoari eusten. Metalezko piezek esterilizazio-ziklo errepikatuak jasaten dituzte. Hau garrantzitsua da diagnostiko-ekipoetako berrerabilgarriak diren osagaientzat. Teknika honek ahalmen ona eskaintzen du ekoizpen-esperientzia txiki eta ertainetarako.
Die Casting
Presio handiko injekzioa, hozte azkarra
Moldeatzeak modu ezberdinean funtzionatzen du. Teknologia honek metal urtua altzairuzko molde batean injektatzen du. Presio altuak metala moldearen paretetara estutzen du. Injekzioaren ondoren hozte azkarra gertatzen da. Pieza azkar solidotzen da. Ziklo-denborak laburrak dira, askotan minutu baten azpitik. Ikuspegi honek bolumen ertain eta handiak onartzen ditu. Altzairuzko moldeak milaka ziklo irauten ditu. Pieza bakoitza dimentsio koherenteekin ateratzen da. Zure ekoizpen-ahalmena handitzen da molde gehigarri bakoitzarekin.
Tolerantziak, materialen aukeraketak (aluminioa, zinka)
Moldeatzeak tolerantzia estuak mantentzen ditu. Errepikagarriak diren piezak lortzen dituzu serie luzeetan. Zehaztasun honek erreaktiboen diskoaren osagaiak beste piezen kontra zigilatu behar direnean laguntzen du. Material ohikoenen artean aluminioa eta zinka daude. Aluminioa arina eta sendoa da. Zinkak xehetasun hobeak ematen ditu kostu txikiagoan, baina gehiago pisatzen du. Bi materialek bigarren mailako eragiketak onartzen dituzte, hala nola plakatzea edo estaldura, erreaktiboen aurka babesten dutenak. Aukera egokia zure behar termiko eta mekanikoen araberakoa da. Diagnostiko hardwarearentzat, aluminioa askotan irabazten du. Metodo honek kalitate koherentea eskaintzen du metalezko piezen kasuan.
Beste metodo batzuekin alderatzea
Hasierako kostu handiagoa, ona metalezko osagaietarako
Casting requires significant upfront investment. The wax die or steel mold, costs thousands of dollars. Tooling for die casting runs even higher. These costs make sense when you need many metal parts. The unit price drops with volume. For plastic parts, injection molding usually beats casting on cost. But metals offer durability that plastics cannot match. Your manufacturing decision depends on your application. Consider casting when heat, wear, or aggressive reagents push you toward metal. Diagnostics systems often need both material types.
Ez da ohikoa plastikozko diskoentzat; moldurarekin konbinatuta
Gaur egun, plastikozko disko hutsak dira nagusi diagnostikoaren arloan. Moldeatzeak paper txikiagoa du. Baina diagnostiko-sistema askok metalezko eta plastikozko osagaiak konbinatzen dituzte. Metalezko galdatutako karkasa batek plastikozko disko moldeatu bat eduki dezake. Ikuspegi hibrido honek material bakoitza erabiltzen du ondoen funtzionatzen duen lekuan. Fabrikazio-taldeak bi prozesuak koordinatzen ditu. Hori ulertzeak ekoizpen-lerro adimentsuagoak planifikatzen laguntzen dizu.
Secondary Manufacturing and Finishing for Reagent Discs Components
Primary processes give your reagent disc components their shape. But secondary steps make them work. These finishing operations add markings, reduce stress, and guard surfaces. Each step has a specific job in the whole manufacturing process. Skipping them can cause failed tests or broken parts.
Grabatua eta Markaketa
Identifikaziorako laser edo grabatu kimikoa
Engraving puts permanent marks on your parts. Laser engraving uses a focused beam to burn off the surface. This makes clear, readable text and symbols. Chemical engraving uses acids to etch patterns. Both work well for diagnostic parts.
Laser bidezko grabatuak kontrol handiagoa ematen dizu. Sakonera eta kontrastea erraz alda ditzakezu. Grabatu kimikoak metaletarako hobeto funtzionatzen du plastikoetarako baino. Aukera zure materialaren eta markatze-beharren araberakoa da. Fabrikatzaile gehienek laserrak aukeratzen dituzte abiadura eta zehaztasunagatik.
Lerrokatze-ezaugarriak, barra-kodeak
Markek ez dute produktua markatzeko balio soilik. Lerrokatze-ezaugarriek muntaketan laguntzen dute. Langileei erakusten diete non konektatzen diren piezak. Barra-kodeek disko bakoitza jarraitzen dute ekoizpen osoan zehar. Trazabilitate hori garrantzitsua da kalitate-kontrolerako.
Puntu edo gurutze soil batek makina automatizatuak gidatu ditzake. Ezaugarri txiki hauek deslerrokatze-errore garestiak saihesten dituzte. Barra-kodeek lote-zenbakiak eta iraungitze-datak gordetzen dituzte. Eskaneatzeak fabrikazio-erregistroetarako sarbide azkarra ematen du. Jarraipen honek erretiratzeetan eta kalitate-egiaztapenetan laguntzen du.
Bero-tratamendua eta erreketa
Tentsioaren arintzea moldaketa edo mekanizazioa egin ondoren
Mekanizazioak eta moldeatzeak barne-tentsioa sortzen dute materialengan. Tentsio horrek geroago deformazioa eragin dezake. Bero-tratamenduak tentsio hori askatzen du. Piezak tenperatura jakin batera berotzen ditu, eta gero poliki hozten ditu.
Plastikoentzat, errekuntza da onena. Pieza urtze-puntuaren azpitik berotzen da. Denbora jakin batez hor mantentzen da, eta gero pixkanaka hozten da. Horri esker, polimero-kateak posizio egonkorretan finkatzen dira. Zure piezek forma mantentzen dute biltegiratzean eta erabiltzean.
Mekanizagarritasuna eta dimentsio-egonkortasuna hobetzea
Annealed parts machine better. They cut cleaner without moving unexpectedly. Dimensional stability improves too. Parts keep their measurements after annealing. This consistency matters for reagent disc components that must seal precisely.
Metalezko piezek antzeko onurak lortzen dituzte tratamenduetatik. Tentsioaren arintzeak pitzadurak saihesten ditu geroagoko urratsetan. Bero-tratamenduaren ordutegi egokia zure materialaren araberakoa da. Aleazio bakoitzak modu ezberdinean erantzuten die tenperatura-aldaketei. Zure fabrikazio-bazkideak ziklo zuzena iradoki dezake.
Plakatzea eta estaldura
Electroplating for wear-resistant surfaces
Galvanizazioak metal geruza fin bat gehitzen die piezei. Korronte elektriko batek metal ioiak jartzen ditu gainazalean. Geruza honek higaduraren eta korrosioaren aurka babesten du. Nikela eta kromoa ohiko aukera dira diagnostiko ekipoetarako.
Plakatutako gainazalek marradurak jasaten dituzte manipulatzean. Gainera, garbiketa-ziklo errepikatuak jasaten dituzte. Iraunkortasun horrek piezen iraupena luzatzen du. Maiz mugitzen edo konektatzen diren metalezko piezen kasuan, plakatzeak haustura goiztiarrak eragozten ditu.
Chemical-resistant coatings for reagent contact
Estaldurak piezak produktu kimiko gogorretatik babesten ditu. Erreaktibo batzuek tratatu gabeko plastikoak kaltetzen dituzte denborarekin. Hesi-estaldura batek oinarrizko materiala seguru mantentzen du. Lixibiatzea ere eragozten du. Plastikozko gehigarriek ez dituzte zure laginak kutsatuko.
Estaldura hauek ez dute eraginik izan behar diagnostiko-osagai aktiboetan. Formulazio egokiak erreaktiboen jarduera mantentzen du. Detekzioa gertatzen den lekuan ere gardentasun optikoa mantentzen du. Estaldura bat aukeratzeak zure produktu kimiko espezifikoekin probak egitea eskatzen du.
Surface treatments finish the manufacturing process. They turn raw parts into reliable components. Each finishing step adds value through protection or identification. Together, they make sure your reagent disc components work consistently across production batches. This attention to detail separates good diagnostics from bad ones.
Erreaktiboen diskoen osagaien materialak
Aukeratzen duzun materialak zure erreaktiboen diskoen osagaien funtzionamenduan eragina du. Gardentasun optikoa, erresistentzia kimikoa eta egiteko erraztasuna aldatzen ditu. Aukera guztiek alde onak eta txarrak dituzte. Ikus ditzagun aukera nagusiak.
termoplastikoak
PC, COC, PS, PP, PETG – propietateak eta erabilerak
Polikarbonatoa (PC) sendoa eta gardena da. Bidalketa eta biltegiratze garaian erabilera gogorra jasaten du. Talde askok PC aukeratzen dute gogorrak izan behar diren diskoetarako. Olefina zikliko kopolimeroa (COC) autofluoreszentzia baxuagatik da ezaguna. Hori garrantzitsua da sentsore optikoek fluoreszentzia-seinaleak irakurtzen dituztenean. COC-ek ur gutxi ere hartzen du, beraz, bere tamaina egonkor mantentzen da.
Poliestirenoak (PS) gardentasun handia ematen du diru gutxiagoren truke. Diseinu sinpleetara ondo egokitzen da. Baina PS PC baino errazago hausten da. Polipropilenoak (PP) produktu kimikoei eusten die. Erreaktibo sendoak maneiatzen ditu hautsi gabe. PETG-k gardentasuna eta moldatzeko erraztasuna orekatzen ditu. Termoformazio taldeek askotan PETG erabiltzen dute horma meheko diskoetarako. Material bakoitzak behar desberdinak asetzen ditu diagnostiko ikerketan eta garapenean.
Gardentasun optikoa, erresistentzia kimikoa, autofluoreszentzia
Gardentasun optikoak kontrolatzen du argia diskoan zehar nola mugitzen den. Detekzio-sistemek bide optiko garbiak behar dituzte. Laino edo distortsio orok irakurketak hondatzen ditu. Erresistentzia kimikoak berdin garrantzitsua da. Erreaktiboek polimeroaren gainazala kaltetu dezakete denborarekin. Zure produktu kimikoekin erreakzionatzen duen material batek huts egingo du.
Autofluoreszentziak atzeko plano-zarata sortzen du fluoreszentzia-analisietan. Zarata honek seinale ahulak ezkutatzen ditu. COC-ek eta PS mota batzuek autofluoreszentzia oso gutxi erakusten dute. PC-k gehiago. Zure detekzio-metodoak gidatu beharko luke aukera hau. Azido nukleikoen diagnostiko molekularra egiten baduzu, autofluoreszentzia baxua oso garrantzitsua da. Fabrikazio-prozesuak ere propietate horiek aldatzen ditu. Moldeatze-baldintzek polimeroaren egitura aldatzen dute. Horrek portaera optikoa aldatzen du. Probatu materialak baldintza errealetan konpromisoa hartu aurretik.
Metalak eta material espezializatuak
Altzairu herdoilgaitza, aluminioa, silizioa, beira
Metalak gutxiagotan agertzen dira diskoetan, baina karkasetan eta egitura-piezenetan. Altzairu herdoilgaitzak herdoilaren aurka egiten du eta bero handia jasaten du. Aluminioa arina da, baina oraindik sendoa. Bi materialek esterilizazio-ziklo errepikatuak jasaten dituzte. Iraunkortasun hori garrantzitsua da berrerabilgarriak diren piezen kasuan.
Silizioak eta beirak eginkizun bereziak betetzen dituzte. Silizioak mikrofluidoen ikerketa prototipoetarako balio du. Fotolitografiak kanal finak sortzen ditu siliziozko obleetan. Beirak argitasun optiko eta erresistentzia kimiko bikaina ematen du. Argia garbi igaro behar den detekzio leihoetan egokitzen da. Material hauek garestiagoak dira eta fabrikazio metodo desberdinak behar dituzte. Baina plastikoek parekatu ezin duten errendimendua eskaintzen dute.
Noiz aukeratu metalak (iraunkortasuna, beroarekiko erresistentzia)
Aukeratu metalak plastikoak ingurumenean bizirauten ez duenean. Tenperatura altuek termoplastiko gehienak leuntzen dituzte. Metalezko piezak forma mantentzen dute. Disolbatzaile sendoek plastikoak disolbatu edo puztu ditzakete. Metalek eraso hauei aurre egiten diete. Osagaien terapia ekipamenduek askotan odol-osagaiak behin eta berriz ukitzen dituzten metalezko piezak erabiltzen dituzte. Metalezko gainazala garbitu eta esterilizatzen da hautsi gabe.
Hautaketa irizpideak
Erreaktiboen bateragarritasuna, fabrikazio-gaitasuna, kostua
Hasi erreaktiboen bateragarritasunarekin. Zure materialak ez du erreakzionatu behar diagnostiko-osagai aktiboekin. Ez ditu gehigarriak askatu behar laginetan. Probatu bateragarritasuna garapenaren hasieran. Ondoren, fabrikagarritasuna dator. Aukeratutako prozesuak material hau kudea dezake? Injekzio-moldeoak termoplastiko gehienekin funtzionatzen du. Termoformazioak uniformeki luzatzen diren materialak behar ditu. Mekanizazioak metalekin zein plastikoekin funtzionatzen du.
Kostuak dena lotzen du. Materialaren prezioak garrantzia du, baina prozesatzeko kostuak ere bai. Moldeatze txarra duen erretxina merkeagoa da, oro har. Kontuan hartu fabrikazio osoa. Odol-osagaien prestaketa-sistemek lagin biologikoak segurtasunez maneiatzen dituzten materialak behar dituzte. Aukera egokiak errendimendua eta ekoizpen-muga praktikoak orekatzen ditu.
Gainazaleko energia eta biobateragarritasuna
Gainazaleko energiak likidoek diskoa nola bustitzen duten kontrolatzen du. Gainazaleko energia altuak fluidoak uniformeki banatzen ditu. Gainazaleko energia baxuak tantak aleak sortzea eragiten du. Portaera honek erreaktiboen fluxua eragiten du kanaletan zehar. Gainazaleko energia alda dezakezu estaldura edo plasma tratamenduarekin.
Biobateragarritasuna garrantzitsua da odol-osagaientzat eta lagin klinikoentzat. Materialek ez dute erantzun immunologikorik eragin behar edo laginaren kimika aldatu. ISO arauek biobateragarritasun probak gidatzen dituzte. Medikuntzako plastiko askok betetzen dituzte baldintza hauek. Zure fabrikazio-bazkideak betetzea dokumentatu beharko luke. Dokumentazio honek in vitro diagnostiko-produktuen arauzko onarpena onartzen du. Material egokiak erreaktiboak egonkor mantentzen ditu eta emaitzak fidagarriak ekoizpen-lote guztietan.
Erreaktiboen Diskoen Osagaien Diseinua
Diseinu onak kontzeptu bat benetan egin dezakezun zerbait bihurtzen du. Paperean egiten dituzun aukerek geroagoko urrats guztietan eragina dute. Ezaugarrien tamaina, tolerantzia eta materiala elkarrekin lan egiten dute. Hauek ondo egiteak denbora eta dirua aurrezten ditu garapenean.
Ezaugarrien Geometria eta Konplexutasuna
Gutxieneko ezaugarrien tamainak, zirriborro angeluak, azpiko mozketak
Fabrikazio-prozesu orok mugak ditu ezaugarri bat zein txikia edo zehatza izan daitekeenari dagokionez. Injekzio-moldeoak xehetasun finak ondo maneiatzen ditu, baina izkin zorrotzek tentsioa harrapatzen dute. Termoformazioak ertzak modu naturalean biribiltzen ditu. Mekanizazioa piezetara iristen da sakonera, baina denbora behar du.
Zirriborro angeluek diseinatzaile gehienek uste baino garrantzi handiagoa dute. Horma bertikaletako konikotasun txiki hauek piezak moldeetatik garbi askatzen uzten dute. Zirriborro nahikorik ezean, piezak itsatsi eta deformatu egiten dira kanporatzean. Sakonera txikiko elementuetarako, 3 eta 4 gradu arteko angelua ondo funtzionatzen du. Zirriborro sakonek 5 eta 7 gradu arteko angelua behar dute. Gainazal testuratuek ere angelu gehigarria behar dute.
Azpiko mozketek arazo errealak sortzen dituzte. Moldean blokeatzen diren ezaugarriak dira. Irristailu edo jasogailu bereziak behar dituzu askatzeko. Horrek kostua eta konplexutasuna gehitzen ditu. Galdetu zeure buruari ea azpiko mozketak benetan helburu bat betetzen duen. Askotan, horren inguruan birdiseina dezakezu. Geometria sinpleagoak molde-akats gutxiago eta ziklo-denbora azkarragoak esan nahi du.
Urtegien, ubideen eta detekzio-leihoen lerrokatzea
Zure diskoak hainbat eremu funtzional ditu. Biltegiek erreaktiboak gordetzen dituzte. Kanalek fluidoak mugitzen dituzte haien artean. Detekzio-leihoek argia pasatzen uzten dute irakurketak egiteko. Ezaugarri hauek zehatz-mehatz lerrokatu behar dira. Kanal deslerrokatu batek fluxua blokeatzen du. Leiho desplazatu batek neurketa optikoak hondatzen ditu.
Pentsa ezazu fluido-bide osoa sistema bakar gisa. Eremuen arteko trantsizio bakoitzak kokapen zaindua behar du. Aukeratzen duzun fabrikazio-prozesuak espero dezakezun lerrokatze-zehaztasuna ezartzen du. Injekzio-moldeoak milaka piezen artean posizio estuak mantentzen ditu. Termoformazioak aldakortasun handiagoa ematen du. Planifikatu zure tolerantziak zure prozesu-gaitasunaren arabera.
Perdoiak eta Kalitate Kontrola
Zigilatzeko eta fluidoen fluxurako dimentsio kritikoak
Ez da dimentsio guztiek kontrol zorrotza behar. Funtzioan eragina dutenetan zentratu. Kanalaren zabalerak emaria kontrolatzen du. Urtegiaren sakonerak erreaktiboen bolumena ezartzen du. Zigilatzeko gainazalek zehazki bat etorri behar dute piezekin. Dimentsio kritiko hauek tolerantzia estuenak merezi dituzte.
Lan egin zure fabrikazio-bazkidearekin ezaugarri hauek goiz identifikatzeko. Haiek esan diezazukete zer tolerantzia mantentzen duen haien prozesuak etengabe. Dimentsio guztiak gehiegi zehazteak kostua igotzen du balioa gehitu gabe. Zigilu kritikoak gutxiegi zehazteak ihesak eta probak huts egitea eragiten ditu. Oreka garrantzitsua da diagnostikoetan.
Ikuskapen metodoak (optikoa, CMM)
Quality control catches problems before parts reach your assembly line. Optical inspection works well for surface features and alignment checks. Cameras measure channel widths and detect surface defects quickly. Coordinate measuring machines (CMMs) probe physical dimensions with high accuracy. They verify critical tolerances on sample parts.
Bolumen handiko ekoizpenerako, ikuskapen optiko automatizatuak pieza guztiak eskaneatzen ditu. Horrek akatsak goiz detektatzen ditu. Prozesuaren kontrol estatistikoak neurketak denboran zehar jarraitzen ditu. Joerak abisatzen dizu piezak espezifikazioetatik irten aurretik. Ikuspegi proaktibo honek kalitatea koherentea mantentzen du ekoizpen-exekuzio guztietan.
Fabrikaziorako Diseinua (DFM)
Diseinua aukeratutako prozesura egokitzea
Fabrikagarritasunerako diseinuak zure prozesua kontuan hartuta diseinatzea esan nahi du. Mekanizatutako prototipo gisa ederki funtzionatzen duen pieza batek huts egin dezake moldeatutako pieza gisa. Hormaren lodiera aldatzen da prozesuen artean. Zirriborro angeluak desberdinak dira. Ezaugarrien bereizmena aldatu egiten da. Berrikusi zure diseinua aukeratutako metodoaren arabera aldez aurretik.
Zure fabrikazio-bazkideak marrazkiak berrikusi beharko lituzke tresneria jarri aurretik. Baliteke oharkabean pasa ez ditzazun arazoak antzematen dituzte. Berrikuspen honek milaka euro aurrezten ditu moldeen berrikuspenetan. Gainera, ekoizpenerako bidea bizkortzen du. DFM laguntza onak aldea eragiten du abiarazte leunen eta atzerapen garestien artean.
Konplexutasun beharrezkoak saihestea
Ezaugarri gehigarri bakoitzak arriskua gehitzen du. Tolerantzia estu bakoitzak kostua gehitzen du. Galdetu zeure buruari zer behar duen zure diskoak benetan. Apaingarri-ertz horrek helbururen bat betetzen al du? Onar al dezake kanal horrek tolerantzia zabalago bat? Sinplifikatu ahal duzun guztia funtzioa kaltetu gabe.
Simple designs also support blood component testing better. Clean geometry means fewer places for samples to get trapped. Easier cleaning between uses. More reliable results across diagnostic testing runs. The best designs feel obvious in hindsight. They balance function with practical manufacturing limits. This discipline separates successful products from ones that struggle in development.
Choose NOBLE for Your Reagent Disc Components

Gaitasun Integralak
Diseinua, prototipoak egitea, ekoizpena eta muntaketa etxean bertan
NOBLEk dena leku bakarrean kudeatzen du. Zuk ideia bat ekartzen duzu. Gure taldeak diseinuaren berrikuspena, prototipoak egitea, ekoizpen osoa eta azken muntaketa kudeatzen ditu. Ez da kanpoko tailerrik behar. Ez dago saltzaileen zain egon beharrik. Konfigurazio honek zure epea asteetatik egunetara laburtzen du.
Lana barruan edukitzeak zure ideiak ere babesten ditu. Marrazkiak pribatuak izaten jarraitzen dute. Prozesuaren xehetasunak barnean mantentzen dira. Diagnostiko enpresentzat, segurtasun hau garrantzitsua da. Zure erreaktiboen diskoaren osagaiek kimika eta diseinu lan berezia dute. Dena barruan edukitzeak arriskua murrizten du.
Metal eta plastikoen prozesamenduan espezializazioa (injekzio bidezko moldeoa, CNC, galdaketa)
Bazkide horrek material askorekin lan egiten du. Gure injekzio-moldeaketa lineek bolumen handiko plastikozko diskoak egiten dituzte, tolerantzia estuekin. CNC mekanizazioak prototipoak eta serie txikiak kudeatzen ditu. Moldeatze-zerbitzuek metalezko karkasak eta egitura-piezak hartzen dituzte barne. Gama honek pieza bakoitzerako prozesurik onena aukeratzen duzula esan nahi du.
NOBLE’s engineering team knows how materials act. Polycarbonate flows differently than COC. Aluminum cuts differently than stainless steel. This knowledge stops costly errors. They suggest the right process before you invest in tooling. Their manufacturing skills cover all types of component production.
NOBLErekin lankidetzan, kontzeptutik amaierara arte
DFM laguntza, probak, ekoizpen eskalagarria
NOBLEk zure diseinuak goiz berrikusten ditu. Gure ingeniariek fabrikazio arazoak detektatzen dituzte tresneria hasi aurretik. Zirriborro angelu aldaketak edo horma lodiera konponketak iradokitzen dituzte. Fabrikazio laguntzarako diseinu honek milaka milioi aurrezten ditu moldeen berrikuspenetan.
Probak garapen osoan zehar egiten dira. Prototipoen zehaztasun dimentsioduna egiaztatzen da. Funtzio-probak fluidoen fluxua eta erreaktiboen bateragarritasuna egiaztatzen ditu. Odol-osagaien probek zure diskoek lagin biologikoak behar bezala maneiatzen dituztela baieztatzen dute. Ikuspegi zaindu honek arazoak goiz aurkitzen ditu.
Hazteko prest zaudenean, NOBLE zurekin hazten da. Gure ekoizpen-ahalmena handitzen da eskaera asetzeko. Hasi prototipo mekanizatuekin. Injekzio bidezko moldeoetara pasa bolumen handietarako. Aldaketa leuna da, talde berak bi etapak kudeatzen dituelako.
Iturri bakarreko irtenbideak epeak eta arriskuak murrizten ditu
Bazkide bakarrarekin lan egiteak dena errazten du. Erosketa-eskaera bakarra bidaltzen duzu. Epe-lerro bakarra jarraitzen duzu. Harreman bakarra kudeatzen duzu. Iturri bakarreko ikuspegi honek asko murrizten du epea. Ez dago hornitzaileen arteko koordinazio-atzerapenik.
Arriskua ere gutxitzen da. Arazoak sortzen direnean, gure taldeak konponketa bere gain hartzen du. Ez dago saltzaileen arteko salaketarik. Ez dago erantzukizun-hutsunerik. Etxeko fabrikazio-taldeentzat, argitasun hori garrantzitsua da. Badakizu zehazki nori deitu behar diozun zerbaitek arreta behar duenean.
NOBLEk tokiko fabrikazio ahaleginak babesten ditu diagnostiko industrian zehar. Haien barneko fabrikazio gaitasunek zure hornidura-katea estu mantentzen dute. Hurbiltasun honek bidalketa-kostuak eta entrega-atzerapenak murrizten ditu. Zure ikerketa eta garapen taldeek feedback azkarragoa jasotzen dute. Zure ekoizpena malgua izaten jarraitzen du.
Lankidetza piezen haratago doa. NOBLEk materialen aukeraketan, gainazaleko tratamenduetan eta muntaketan laguntzen du. Badakigu nola elkarreragiten duten erreaktiboek polimero ezberdinekin. Ezagutza honek diseinu aukera hobeak gidatzen ditu. Zure garapen zikloa laburtzen da, proba eta erroreak saihesten dituzulako.
Hurrengo belaunaldiko plataformak eraikitzen ari diren diagnostiko-enpresentzat, lankidetza honek etekina ateratzen du. Zuek analisi-kimikan eta baliozkotze klinikoan zentratzen zarete. Bazkideak fabrikazio-konplexutasuna kudeatzen du. Elkarrekin, produktu fidagarriak azkarrago ateratzen dituzue merkatura. Abiadura horrek abantaila lehiakorra sortzen du hazten ari den arlo batean.
Azaldu ditugun fabrikazio-metodo guztiek benetako indarguneak dituzte. Injekzio-moldeoak abiadura ematen dizu lote handietan. Termoformatzeak tresneriaren kostuak baxuak mantentzen ditu. Mekanizazioak zehaztasuna eskaintzen du prototipoetarako. Moldeatzeak metalezko piezak maneiatzen ditu. Bigarren mailako akaberak iraunkortasuna gehitzen du errekuntza, plakaketa edo grabatuaren bidez.
No single process fits every reagent disc components project. Your production volume, precision needs, material limits, and budget all shape the right choice. Secondary steps can greatly boost performance, so don’t skip them.
Think about your next diagnostics project. Consider how blood components testing, affordable diagnostics, and in vitro diagnostics needs affect your manufacturing choices. NOBLE understands these trade-offs. Domestic manufacturing teams benefit from this technology daily.
Aplikatu gida hau zure hurrengo ikerketa eta garapen zikloan. Exekuzio leuna lortzeko, NOBLEk prozesu hauetan esperientzia duen fabrikatzaile lider batekin lan egiten du. Gure mekanizazio-espezializazioak eta zerbitzu osoko laguntzak prototipoetatik ekoizpen masibora eramaten zaituzte modu eraginkorrean. Zure diagnostiko-gaitasuna azkarrago hazten da bazkide egokiarekin.
Erreaktiboen diskoen osagaien maiz egiten diren galderak
Nola aukeratu injekzio bidezko moldeoaren eta termoformatuaren artean?
Pentsatu lehenik zure bolumenaz. Injekzio-moldeoak tresneria garestiak behar ditu, baina pieza bakoitzeko kostu baxuak eskaintzen ditu eskala handian. Termoformazioak hasieran gutxiago kostatzen du. Tirada ertainetan eta diseinu sinpleagoetan egokitzen da. Tolerantzia estuak edo ezaugarri konplexuak behar badituzu, injekzio-moldeoak aukera bikaina ematen du. Aurrekontu xumeekin hasiera azkarretarako, termoformazioak ondo funtzionatzen du.
Noiz hasi behar dut CNC mekanizazioarekin moldaketaren ordez?
Aukeratu mekanizazioa prototipoetarako eta bolumen txikiko ekoizpenerako. Tresneriaren kostuak erabat saihesten dituzu. Diseinu aldaketek ez dute ezer gehigarririk kostatzen. Mekanizazioak moldekatzeak egin ezin dituen azpiko mozketak eta kanal sakonak ere kudeatzen ditu. Zure diseinua egonkortu eta bolumena milaka unitate baino gehiago handitzen denean, aldatu injekzio bidezko moldeatzera ekonomia hobea lortzeko.
Zein materialek eskaintzen du gardentasun optiko onena?
Poliestirenoak gardentasun bikaina ematen du kostu baxuan. Polikarbonatoak gogortasuna gehitzen du, baina autofluoreszentzia gehiago erakusten du. COC-ak autofluoreszentzia baxua ematen du dimentsio egonkorrekin. Zure detekzio-metodoak gidatu beharko luke aukera hau. Fluoreszentzia-analisiak COC behar du. Irakurketa bisual sinpleek ondo funtzionatzen dute poliestirenoarekin. Probatu materialak baldintza errealetan konpromisoa hartu aurretik.
Nola eragiten dute bigarren mailako akabera-urratsek errendimenduan?
Annealing relieves internal stress from molding or machining. Parts stay dimensionally stable during storage. Plating protects metal surfaces from wear and corrosion. Coatings shield plastics from aggressive reagents. Engraving adds barcodes and alignment marks. These steps often determine whether your reagent disc components survive real-world conditions.
Zer tolerantzia espero ditzaket prozesu bakoitzetik?
Injekzio bidezko moldekatzeak tolerantzia estuak mantentzen ditu bolumen handietan. CNC mekanizazioak zehaztasun bikaina lortzen du prototipoetarako eta lote txikietarako. Termoformazioak aldakortasun handiagoa ematen du piezen artean. Moldeatzea metodoaren eta materialaren araberakoa da. Galdetu zure fabrikazio-bazkideari zein tolerantzia mantentzen dituzten etengabe. Dimentsio guztiak gehiegi zehazteak kostua igotzen du balioa gehitu gabe.
Nola egin dezaket prototipotik ekoizpenera modu leunean igarotzea?
Hasi mekanizatutako piezekin zure diseinua balioztatzeko. Probatu fluidoen fluxua eta erreaktiboen bateragarritasuna goiz. Partekatu zure marrazkiak zure fabrikazio-bazkidearekin tresneria hasi aurretik. Zirriborro-angeluaren arazoak edo hormaren lodieraren arazoak antzemango dituzte. Hauek paperean konpontzeak ez du ezer kostatzen. Tresneria egin ondoren konpontzeak milaka balio du. Planifikatu berrikuspen-urrats hau zure denbora-lerroan.
Noiz hartu behar ditut kontuan metalezko osagaiak?
Aukeratu metala plastikoak ezin duenean ingurumena jasan. Tenperatura altuek termoplastikoak biguntzen dituzte. Disolbatzaile sendoek polimeroen gainazalak degradatzen dituzte. Metalezko karkasek eta egitura-piezek esterilizazio-ziklo errepikatuak jasaten dituzte. Altzairu herdoilgaitzak korrosioari eusten dio. Aluminioa arin eta sendo mantentzen da. Diagnostiko-sistema askok metalezko markoak eta plastikozko disko moldeatuak konbinatzen dituzte errendimendu onena lortzeko.
Nola egiaztatu dezaket kalitatea ekoizpen-loteetan zehar?
Ikuskapen optiko automatizatuak gainazaleko akatsak detektatzen ditu pieza guztietan. Koordenatuen neurketa-makinek lagin-piezen dimentsio kritikoak egiaztatzen dituzte. Prozesuen kontrol estatistikoak neurketak denboran zehar jarraitzen ditu. Joerek abisatzen dizute piezak zehaztapenetatik kanpo geratu aurretik. Lan egin beren kalitate-sistemak dokumentatzen dituzten hornitzaileekin. ISO kalitate-kudeaketak eta gailu medikoen fabrikazio-ziurtagiriek prozesu fidagarriak adierazten dituzte.







