
Zehaztasuna, materialen aukeraketa eta fabrikazio koherentea dira zerbitzu-roboten CNC mekanizazioan gauzarik garrantzitsuenak. Hiru gauza hauek zuzenean eragiten dute segurtasunean, mugimendu errepikakorrean, pisu-mugetan eta epe luzeko fidagarritasunean. Pazienteak altxatzen dituen edo biltegietan zehar mugitzen den robot-beso batek ezin ditu tolerantzia lausoak edo pieza ahulak izan. Zerbitzu-robotek etengabeko mugimenduari eta karga aldakorrei eusten dieten piezak behar dituzte. Horregatik da hain garrantzitsua CNC mekanizazioa pieza iraunkorrak eta zehatzak egiteko. Gida honek materialak, zehaztasun-beharrak, diseinu-erronkak, mekanizazio-prozesuak, bazkide bat aukeratzea eta benetako kasu-adibide bat jorratzen ditu. Zure hurrengo robotika-proiekturako aukera hobeak egiten laguntzeko informazio praktikoa jasoko duzu.
Zehaztasuna eta koherentzia zerbitzu robotikoko CNC mekanizazioan
Ondo funtzionatzen duen zerbitzu-robot bat eraikitzeak esan nahi du pieza guztiak behar bezala egokitu behar direla. Besoen loturak, servo-euskarriak eta engranaje-karkasak tolerantzia estuak behar dituzte. Osagai batean akats txiki batek ere sistema osoa hautsi dezake. Horregatik da hain garrantzitsua hemen zehaztasun handiko zerbitzu-roboten CNC mekanizazioa. Mugimendu errepikakorrerako diseinatzen ari zara, eta mugimendu errepikakorra pieza zehatzekin hasten da.
Roboten errendimendurako tolerantzia estuak
Robot batek beti modu berean mugituz funtzionatzen du. Horretarako, ezin hobeto lerrokatzen diren junturak eta eragingailuak behar dira. Zehaztasun handiko zerbitzu-robotaren CNC mekanizazioa da zehaztapen horiek betetzeko modu bakarra.
Junturaren eta aktuadorearen lerrokatzea
Serbo-motor baten euskarria pieza sinple bat dirudi. Baina lan garrantzitsua egiten du. Muntatzeko gainazala laua ez bada, edo zuloak leku okerrean badaude, motorraren ardatza ez da transmisioarekin lerrokatuko. Horrek bibrazioa, zarata eta akoplamenduaren higadura eragiten ditu. Junturak lerrokatzeko, zuloen posizioen, lautasunaren eta perpendikulartasunaren gaineko kontrol zorrotza behar duzu.
| Osagaia / Ezaugarria | Tolerantzia estandarra | Zehaztasun-tolerantzia |
| Servo muntatzeko planoak | ±0.002″ (±0.05 mm) | ±0.001″ (±0.025 mm) |
| Errodamenduen zuloak eta junturen interfazeak | ±0.002″ (±0.05 mm) | ±0.001″ (±0.025 mm) |
| Dimentsio linealak — besoen loturak (≤100 mm) | ±0.005″ (±0.13 mm) | ±0.001″ (±0.025 mm) |
| Angeluak — artikulazioen ardatzak | ± 0.5 º | ± 0.25 º |
Zehaztasun-tolerantziak robotaren errepikagarritasunean, zurruntasunean eta egonkortasun termikoan eragina du. Hauek zehaztapen zorrotzagoek errendimendu hobea ematen dizute.
Errepikagarritasuna eta Mugimenduaren Zehaztasuna
Mugimendu kritikoetarako piezak, hala nola harmonikoen transmisio-karkasak, ±0.005 mm-ko tolerantzia estua behar dute. Hori giza ile bat baino finagoa da. Pieza hauek erabakitzen dute zure robotak behin eta berriz puntu berera zenbateraino itzul daitekeen. Errodamenduen zuloak eta erreferentzia-aurpegiak zuzenak ez badira, errepikagarritasuna gutxitzen da.
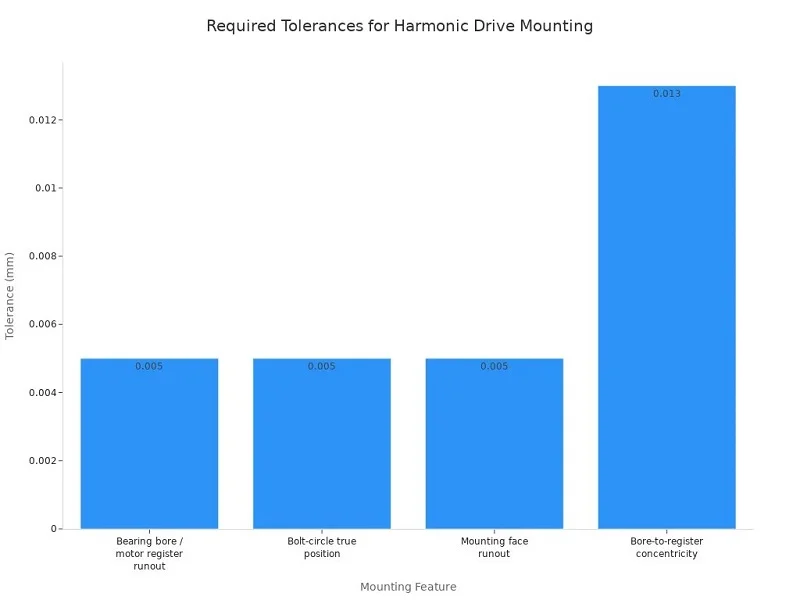
Errodamenduen interfazeek, muntaketa-gainazalek eta lerrokadura-ezaugarriek 0.013 mm-ko zentrokidetasuna eta 0.005 mm-ko edo gutxiagoko desbideratzea behar dute. Xehetasun-maila horrek prozesuan zeharreko ikuskapena eskatzen du. Ezin dituzu piezak egin ondoren egiaztatu eta onak direla espero.
Osagai robotiko gehienek ±0.01 mm-tik ±0.005 mm-ra bitarteko tolerantziak behar dituzte, eta mugimendu-kontroleko ezaugarri kritikoek zehaztapen are zorrotzagoak behar dituzte. Harmonikoen transmisio-karkasak, errodamenduen eserlekuak, servo-motorren euskarriak eta amaierako efektoreen multzoak bezalako pieza kritikoek maiz ±0.01 mm-tik ±0.003 mm-ra bitarteko tolerantziak behar dituzte.
Fabrikazioaren koherentzia exekuzio guztietan
Pieza perfektu bat lortzea zaila da. Mila pieza berdin lortzea are zailagoa da.
Multzo arteko aldakuntza
Prototipaziotik ekoizpen osora igarotzean, lote guztiek bat etorri behar dute. 100. loteko euskarri batek 1. lotekoaren berdina izan behar du. Tresnen higadurak, tenperatura aldaketek eta materialen desberdintasunek tolerantziak alda ditzakete. Faktore horiek kontuan hartzen eta doitzen dituen CNC mekanizazio prozesu bat behar duzu.
Kalitate Kontrolerako Sistemak
Kalitate-kontrol onak arazoak goiz detektatzen ditu. Prozesuko ikuskapenak dimentsio kritikoak egiaztatzen ditu pieza makinan dagoen bitartean. Zerbait mugitzen bada, pieza txarrak egin aurretik konpontzen da. Honek oso garrantzitsua da zerbitzu-robot bidezko CNC mekanizaziorako, espezifikazioetatik kanpo dagoen pieza batek huts egin baitezake lantokian.
Zehaztasun eskasaren arriskuak
Zehaztasuna saltatzeak hasieran dirua aurrezten du. Baina geroago garestiagoa da.
Bibrazioa eta Zarata
Gaizki lerrokatutako piezek bibrazioa sortzen dute. Bibrazio horrek zarata sortzen du. Eta zerbitzu-robot batean zaratak zerbait behar baino azkarrago higatzen ari dela esan nahi du. Tolerantzia zabalek piezak kargapean dardarka uzten dituzte. Horrek errodamenduen eta engranajeen higadura bizkortzen du.
Higadura eta akats goiztiarrak
Mekanizazio eskasarekin 24/7 dabilen robot batek ez du asko iraungo. Mikra gehigarri bakoitzak marruskadura eta beroa gehitzen ditu. Azkenean, servo motorrak erre egiten dira eta errodamenduak blokeatzen dira. CNC doitasun-mekanizazio egokiak akats horiek saihesten ditu. Dena lerrokatuta eta espezifikazioen barruan mantentzen du, beraz, zure robotak urteetan zehar fidagarritasunez funtzionatuko du.
Zerbitzu-robotaren CNC mekanizaziorako diseinu-kontuan hartu beharrekoak
Diseinu onak mekanizazioa errazten du. Diseinu txarrak garestia eta motela bihurtzen du. Zehaztasun handiko zerbitzu-robot CNC mekanizazioa lerrokatze zehatzaren eta muntaketa egonkorraren menpe dago. Hartzen duzun aukera bakoitzak zure robotak nola funtzionatzen duen eta zenbat kostatzen den eraikitzea eragiten du.
Geometria konplexuak eta forma organikoak
Gaur egungo zerbitzu-robotek askotan forma kurbatu eta naturalak dituzten piezak behar dituzte. Diseinu hauek pantailan ondo geratzen dira. Baina oso zailak izan daitezke mekanizatzen.
Ardatz anitzeko mekanizazio gaitasunak
5 ardatzeko CNC mekanizazioak forma konplexuak konfigurazio bakarrean mozteko aukera ematen du. Tresnak ia edozein angelutatik irits daiteke piezara. Horrek esan nahi du konfigurazio gutxiago, zehaztasun hobea eta ekoizpen azkarragoa. Gainazal kurbatuak dituzten pieza robotiko pertsonalizatuetarako, gaitasun hau funtsezkoa da.
Azpiko mozketak eta barrunbe sakonak
Azpiko ebakitzeek eta poltsiko sakonek arazo errealak sortzen dituzte. Denbora eta higadura gehitzen diote prozesuari. Barneko izkin zorrotzek okerrera egiten dute egoera. Aurpegi asko dituzten piezek konfigurazio gehigarriak edo ardatz anitzeko ibilbideak behar dituzte, eta horrek kostuak igotzen ditu. Pieza eusteko arazoek tolestura eragin dezakete grapak irekitzean. Eremu gakoen ondoan material gehiegi ateratzeak pieza deformatu dezake barneko tentsioak askatzen direnean. Plangintza onak arazo hauek uxatzen ditu.
Indar galerarik gabeko diseinu arina
Zerbitzu-robotek azkar mugitu eta energia aurreztu behar dute. Pieza astunek zaildu egiten dute hori.
Topologia Optimizazioa
Topologia optimizazioak behar ez den materiala kentzen du. Emaitza pieza sendo eta arina da. Baina horrek horma meheak eta forma konplexuak sortzen ditu. Horma meheak tolestu eta bihurritu egin daitezke, eta hori arazo handia da. Pieza deformatzea saihesteko, eusten eta tresneria ondo finkatu behar dira.
Pisua murrizteko materialen hautaketa
Aluminiozko aleazioek, hala nola 6061-T6-k, erresistentziaren eta pisuaren arteko oreka ona eskaintzen dute. Titanioa sendoagoa da, baina astunagoa eta mekanizatzeko gogorragoa. PEEK bezalako ingeniaritza-plastikoak arinagoak dira, baina baliteke karga handiak ez jasatea. Aukerarik onena zure robotak egiten duenaren araberakoa da.
Azaleko akabera-baldintzak
Gainazaleko akaberak piezen funtzionamendua eta itxura aldatzen ditu.
Gainazal funtzionalak vs. gainazal kosmetikoak
Gainazal funtzionalek zimurtasun jakin bat behar dute zigilatzeko edo higadurari aurre egiteko. Robot junturen karkasen zigilatzeko gainazaletarako, ohiko gainazalaren zimurtasuna Ra 0.2–0.4 μm (N5) da zigilu birakariekin kontaktuan dauden eremuetarako. Horrek ihesak eta zigiluen higadura goiztiarra saihesten ditu. Gainazal estetikoek itxura ona besterik ez dute behar.
Prozesatzeko osteko aukerak
Anodizatzeak, pasibatzeak eta hauts-estaldurak piezen iraupena eta itxura hobea ematen dute. Anodizatzeak aluminioa herdoilaren aurka babesten du. Pasibatzeak altzairu herdoilgaitza garbitzen du. Hauts-estaldurak gainazal sendo eta koloretsua ematen du. Aukeratu zure erabilerarako egokia.
Zerbitzu-robotaren CNC mekanizaziorako erabiltzen diren material arruntak
Material egokia aukeratzea oreka bat aurkitzea bezalakoa da. Indarra eta pisua alderatzen dituzu. Kostua eta errendimendua alderatzen dituzu. Gaizki aukeratzen baduzu, baliteke zure robotak bere besoa ez altxatzea edo gehiegi kostatzea eraikitzeko. Robotek material sendo eta zurrunak behar dituzte mugimendu eta altxatze egonkorrerako. Hori da CNC mekanizazio zehatzeko zerbitzu-roboten material-hautaketan dagoen konpentsazio nagusia.
Aluminio-aleazioak
Aluminioa da roboten marko eta besoetarako aukerarik onena. Arina da, erraz mekanizatzen da eta herdoilaren aurkakoa da. Bi mota aipatzen dira gehien.
6061-T6 eta 7075-T6 propietateak
6061-T6-k 310 MPa inguruko trakzio-erresistentzia du (gutxi gorabehera 45,000 psi). Hori erresistentzia ertaineko lanetarako balio du. 7075-T6-k 572 MPa-raino iristen da. Horrek 1.85 aldiz indartsuagoa egiten du gutxi gorabehera. Hona hemen alderaketa:
| Alloy | Trakzio indarra | Errendimendu indarra |
| 6061-T6 | ~45,000 psi | ~40,000 psi |
| 7075-T6 | 74,000-78,000 psi | 63,000-69,000 psi |
Kostua ere garrantzitsua da. 6061-T6 1.0-ren oinarrizko balioa bada, 7075-T6-k horren 1.05 eta 1.70 aldiz gehiago balio du. Beraz, indar gehigarri horren truke gehiago ordaindu behar duzu.
Aplikazioak robot besoetan eta markoetan
6061-T6 da zure aukera nagusia egitura-markoetarako, oinarri-plaketarako eta euskarrietarako. Ondo soldatzen da eta modu berean anodizatzen da beti. 7075-T6-k hobeto funtzionatzen du tentsio handiko lekuetan, hala nola beso-loturetan eta junturen karkasetan, non pisua aurreztea benetan garrantzitsua den. Baina arazo bat dago. 7075-T6 ez da hain koherentea anodizatze kosmetikorako. Zink eta kobre edukiera handiagoak kolore-aldaketak eragin ditzake loteen artean. Zure robot-besoak gainazal apaingarri ikusgaiak baditu, 6061-T6-k akabera uniformeagoa ematen dizu. 7075-T6-rentzat, lagin fisiko bat onartu eta kolore-aldaera onargarria ezarri beharko zenuke ekoizpena egin aurretik.
Altzairu herdoilgaitza eta titanioa
Aluminioa nahikoa ez denean, metal gogorragoetara jotzen duzu.
304 eta 316 Korrosioarekiko Erresistentzia
304 altzairu herdoilgaitzak ingurune gehienetan ondo moldatzen da. Herdoilaren aurka egiten du eta hezetasunean edo garbiketa-inguruneetan ere ondo eusten dio. 316ak are gehiago egiten du. Molibdenoa gehitzen dio, eta horrek kloruroen eta produktu kimiko gogorren aurkako erresistentzia areagotzen du. Horregatik, 316a aukera hobea da robot medikoetarako edo elikagaiak prozesatzeko unitateetarako.
Medikuntza eta Ingurune Gogorreko Erabilerak
Ospitaleetako zerbitzu-robotek garbiketa errepikatuak jasaten dituzten piezak behar dituzte. 316 altzairu herdoilgaitzak desinfektatzaile sendoak zulatu gabe maneiatzen ditu. Titanioak pisu-erresistentzia erlazio are handiagoa eta biobateragarritasun bikaina eskaintzen ditu. Gehiago kostatzen da eta motelago mekanizatzen du, baina robot kirurgikoetarako edo ingurune esteriletarako, askotan merezi du.
Ingeniaritza Plastikoak eta Aleazio Altzairua
Ez luke pieza guztiak metalezkoak izan behar. Plastikoek pisua eta zarata murrizten dituzte. Altzairuzko aleazioak karga astunenak jasaten ditu.
PEEK, POM eta Nylona
PEEK errendimendu handiko aukera da. Bete gabeko PEEKak 260 °C-ko zerbitzu-tenperatura jarraitua du. 300 °C-rainoko eztanda laburrak jasan ditzake. Horrek engranaje-piezetarako, elementu irristagarrietarako eta heldulekuetarako bikaina bihurtzen du. PEEK engranaje-gurpilek karga handiak jasaten dituzte eta tenperaturarekiko erresistentzia ona eskaintzen dute. POM eta nylona alternatiba merkeagoak dira. Karga txikiagoko aplikazioetarako ondo funtzionatzen dute, hala nola estalkiak, buxinek eta engranaje arinetarako. Azkar mekanizatzen dira eta kostuak baxuak mantentzen dituzte.
Karga handiko osagaietarako aleazio-altzairua
Osagai harmonikoetarako, errodamendu-kareetarako eta momentu handiko ardatzetarako, aleazio-altzairua behar duzu. 4140 edo 4340 bezalako kalitateek aluminioak eta plastikoak parekatu ezin duten gogortasuna eta nekearekiko erresistentzia eskaintzen dute. Pieza hauek askotan tratamendu termikoa jasaten dute zerbitzu robotizatuaren CNC mekanizazioaren ondoren, beharrezko erresistentzia lortzeko. Ordezkoa pisua da. Aleazio-altzairua trinkoa da, beraz, kargak eskatzen duen lekuan bakarrik erabiltzen da.
Ikuspegi praktiko batetik, material onena aukeratzeko robotaren lanaren araberakoa da. Biltegiko robot batek aluminiozko materiala erabili dezake gehienbat. Kirurgia-robot batek altzairu herdoilgaitza eta titanioa behar ditu. Beso kolaboratibo batek hiru kategoriak nahastu ditzake. Hori da CNC bidez mekanizatutako robot piezen material arruntetan erabiltzen diren errealitatea. Ez dago erantzun bakarra. Materiala kargarekin, ingurunearekin eta aurrekontuarekin bat dator. Eta zure aukera benetako probak eginez egiaztatzen duzu ekoizpenari ekin aurretik.
Zerbitzu-robotaren CNC mekanizaziorako mekanizazio-prozesuak
CNC mekanizazioa da zerbitzu-roboten CNC mekanizazioan erabiltzen den metodo nagusia. Robotak mugitzeko aukera ematen duten pieza txiki eta konplexuak egiten ditu. Engranajeek, harmonikoen transmisio-karkasek, zehaztasun-errodamenduen eserlekuek, servo-motorren euskarriak eta sentsoreen euskarriek zehaztasun mota hau behar dute. Ezin dituzu pieza hauek moldatu edo urtu emaitza berdinak lortuz. Tolerantziak oso estuak dira. Formak oso konplexuak dira. Beraz, CNC mekanizazioa erabiltzen duzu beti ondo funtzionatu behar duten roboten piezetarako.
Zergatik aukeratu 5 ardatzeko CNC mekanizazioa robot piezen kasuan
Jendeak askotan galdetzen du zergatik aukeratu 5 ardatzeko CNC mekanizazioa robot piezen kasuan. Erantzuna erraza da. Pieza konplexuek tresna-ibilbide konplexuak behar dituzte. 3 ardatzeko makina batek norabide bakarretik bakarrik ebaki dezake. Horrek esan nahi du pieza irauli, finkagailua berrezarri eta berriro lerrokatzea espero duzula. Iraulketa bakoitzak errorea gehitzen du. Konfigurazio bakoitzak denbora gehitzen du.
Pieza konplexuen abantailak
Robot junturek gainazal kurbatuak, zulo angeludunak eta poltsiko sakonak dituzte. 5 ardatzeko zerbitzu-robot CNC mekanizazio-zentro batek horiek guztiak lortzen ditu pase bakarrean. Tresna okertu eta biratu egiten da formari jarraitzeko. Honi 5 ardatzeko mekanizazio aldiberekoa deritzo. Horri esker, azpiko mozketak eta forma organikoak moztu ditzakezu tresna berezirik gabe. Gainazal forma libreko pieza robotiko pertsonalizatuetarako, trebetasun hau ez da aukera bat. Ezinbestekoa da.
Konfigurazio murriztua eta zehaztasun hobetua
Hemen da 5 ardatzek benetan laguntzen duten tokia. Kontuan izan behar da konfigurazioaren murrizketa izugarria dela.
Ez da arraroa bost konfiguraziotik 5 ardatzeko batera aldatzea.
Aldaketa horrek lana, finkagailuak eta makina-denbora murrizten ditu aldi berean. Konfigurazio gutxiagok esan nahi du finkagailuen prestaketa gutxiago. Makina edo langile gehigarri gutxiago ere behar dituzu. 5 ardatzeko CNC mekanizazioarekin, aurpegi asko mozten dira konfigurazio bakarrean. Horrek konfigurazio-denbora murrizten du eta giza esku-hartzea gutxitzen du. Emaitza ekoizpen azkarragoa eta entrega-epe laburragoak dira. Zehaztasuna ere hobetzen da. Pieza bat finkagailu berri batera eramaten duzun bakoitzean, lerrokatzea galtzeko arriskua duzu. Konfigurazio bakarrak arrisku hori kentzen du.
Tornutzea eta fresatzea
Hauek dira zerbitzu-robot bidezko CNC mekanizazioaren bi lan-zaldiak. Bakoitzak bere lana du.
Ardatzak, karkasak eta euskarriak
Torneatzearekin pieza biribilak sortzen dira. Pentsa motorren ardatzetan, errodamenduen karreretan eta tartekatzaile zilindrikoetan. Materiala biratzen da punta bakarreko erreminta batek ebakitzen duen bitartean. Prozesu honek diametroaren tolerantziak oso ondo mantentzen ditu. Fresatzeak gainerako guztia sortzen du. Serbomotorren euskarriak, sentsoreen euskarriak eta engranaje-kaxen karkasak fresatutako pieza gisa hasten dira. Ardatz anitzeko mekanizazio-zentro batek lauak, zirrikituak eta zuloak kudeatzen ditu programa bakarrean.
Noiz erabili prozesu bakoitza
Erabili torneaketa zure pieza gehienbat biribila denean. Erabili fresaketa zure piezak aurpegi lauak, poltsikoak edo forma konplexuak dituenean. Robot osagaien mekanizazio lan askok biak behar dituzte. Harmonic drive carcass bat torneatutako huts gisa has daiteke, eta gero fresatzeko makina batera pasa daiteke torloju ereduetarako eta muntaketa bridetarako. Tailer onenek bi prozesuak egiten dituzte teilatu beraren azpian. Horrek tolerantzia metaketa txikia eta entrega epeak labur mantentzen ditu.
Gainazalaren tratamendua eta akabera
Mekanizatutako pieza bat ez dago amaituta gainazaleko tratamendua jaso arte. Estaldura hauek higaduraren, korrosioaren eta ingurumen-kalteen aurka babesten dute.
Anodizazioa, Pasibazioa eta Hauts-estaldura
Anodizazioak aluminioaren gainean oxido geruza bat sortzen du. Bi mota nagusitan dator. II mota apaingarria eta mehea da. III mota, anodizatze gogorra ere deitua, lodiagoa eta askoz gogorragoa da. Higadura eta urradurari aurre egiten dio. MIL-PRF-8625 zehaztapenak anodizatze-estaldura mota desberdinen lodiera-tarteak zehazten dituen taula bat eskaintzen du. III motako anodizatze gogorrean, lodiera-tarteak aplikazio-kategoriaren arabera aldatzen dira. Hona hemen tarteak nola banatzen diren:
| Aplikazio Kategoria | Lodiera-tartea (mikra) | Lodiera-tartea (mm) |
| Anodizazio gogor estandarra | 25-100 | 0.025-0.1 |
| Lan astunak (aeroespaziala/militarra) | 100–250 edo gehiago | 0.1–0.25 edo gehiago |
| Oxidozko film tipikoa (orokorra) | 25–150 (ohikoa: 50–80) | 0.025–0.15 (ohikoa: 0.05–0.08) |
Pasibazioak altzairu herdoilgaitza garbitzen du. Burdin librea gainazaletik kentzen du eta korrosioarekiko erresistentzia areagotzen du. Hauts-estaldurak geruza lodi eta sendo bat gehitzen du. Kolorea eta inpaktuen aurkako babesa behar duten estalki eta markoetarako ondo funtzionatzen du.
Akabera funtzionalak eta estetikoak
Gainazal batzuek funtzionatu behar dute. Zigilu-ildaskek, errodamendu-zuloek eta irristatze-gainazalek zimurtasun jakin bat behar dute. Anodizatze gogorrak laguntzen du hemen, higadurari aurre egiten diolako. Beste gainazal batzuek itxura ona izan behar dute, besterik gabe. Robot beso baten kanpoko oskolak marka baten koloreko anodizatze estetikoa izan dezake. Ikuspegi praktiko batetik, lehenik akabera funtzionalak zerrendatu beharko zenituzke. Ondoren, gainerakoentzako akabera estetikoak aukeratu. Horrek kostua murrizten du eta errendimendua handitzen du. Robotikara egindako CNC mekanizazio handiko piezek askotan bi motak behar dituzte pieza berean. 5 ardatzeko beso robotikoaren mekanizazio-lan batek anodizatutako juntura-aurpegi gogorra eta estalki margotua behar izan ditzake. Robot-pieza pertsonalizatuetarako zerbitzu-robotaren CNC mekanizazio-prozesuak biak planifikatu behar ditu. Robot-piezak zehaztasun handiz eginda ez daude makinatik soilik. Prozesu osotik datoz, lehengaietatik hasi eta azken akaberaraino.
Zerbitzu Robotikoen CNC Mekanizazioko Erronkak eta Irtenbideak
Horma meheen distortsioa eta mikroi azpiko tolerantzia mantentzea dira zerbitzu-robot bidezko CNC mekanizazioan dauden arazo handienak. Bi arazoak okerrera egiten dute piezak handiagoak eta arinagoak direnean. Hona hemen nola konpondu.
Horma meheko eta ezaugarri delikatuak
Pareta meheak mugitzen dira mozten dituzunean. Materiala atzera jauzi egiten du, eta amaitutako pieza espezifikazioetatik kanpo geratzen da.
Finkatzeko eta Tresneria Estrategiak
Eutsi piezari bere puntu ahulenetan. Erabili neurrira egindako masailezur bigunak edo hutseko euskarriak, lotzeko indarra banatzen dutenak. Ebaketa arinak erreminta zorrotzekin ebaketa-presioa murrizten dute. Ikuspegi praktiko batetik, planifikatu euskarriak erremintaren ibilbidea planifikatu aurretik.
Desbideratzea eta hizketa minimizatzea
Bibrazioak markak uzten ditu eta gainazalaren akabera hondatzen du. Murriztu erremintaren irtengunea eta aukeratu leunki ebakitzen duen geometria bat. Fresaketa igoerak ere laguntzen du. Hormak oraindik bibratzen badu, moteldu ardatza eta handitu hortz bakoitzeko aitzinamendua.
Tolerantzia estuak pieza handietan
Pieza handiak mugitzen dira tenperaturak aldatzen direnean. Adibidez, 25 °C-tan neurtutako 500 mm-ko 6061 elementu bat ISO 1:2022 20 °C-ko erreferentzia baino 0.059 mm handiagoa da gutxi gorabehera. Hori nahikoa da zure pilaketa hondatzeko.
Kudeaketa Termikoa
Kontrolatu tailerreko ingurunea eta utzi piezak beratzen neurtu aurretik. 25 °C-tan neurtutako 500 mm-ko 6061 ezaugarri batek ISO 1:2022 20 °C-ko erreferentzia baino 0.059 mm handiagoa irakurtzen du gutxi gorabehera. Honela aldatzen da murrizketa-maila irudia:
| Murrizketa maila | Baldintzan | Tolerantzia metaketaren ondorioa |
| Doako hedapena | Zati bat libreki irristatzen edo hazten da | Erabili ΔL = αL₀ΔT estimazio zuzen gisa |
| Murrizketa partziala | Lotzeko elementuak, zirrikituak, zigiluak partekatzeko mugimendua | Ekuazio sinplea ez da nahikoa |
| Muga osoa | Gradienteak, material mistoak, muga zurrunak | Egitura-analisia edo FEA behar du |
Prozesuan Ikuskatzea
Egiaztatu neurri kritikoak pieza makinan dagoen bitartean. Hoztu ondoren neurri bat bere balio nominalera itzultzen bada, hartu hedapen itzulgarritzat. Betiko mugitzen bada, bilatu hondar-tentsioa edo lotura-elementuen irristatzea.
Kostu eta entrega-epearen presioak
Denek nahi dituzte piezak azkarrago eta merkeago. Diseinu onak eta tailer egokiak hori posible egiten dute.
Fabrikaziorako Diseinua
Gehitu erradioak barneko izkinetan. Erlaxatu tolerantziak funtsezkoak ez diren ezaugarrietan. Estandarizatu neurriak. Urrats hauek kostua % 20-30 murrizten dute eta koherentzia hobetzen dute.
Fabrikagarritasunerako diseinuaz eztabaidatzerakoan, entrega-epea askotan ahaztu egiten da, baina eragin ekonomiko zuzena du. Pieza konplexuek normalean programazio gehiago, konfigurazio gehiago, ikuskapen gehiago eta prozesatzeko urrats gehiago behar dituzte. Urrats gehigarri bakoitzak ekoizpen-egutegiak luzatzen ditu.
Bazkide egokia aukeratzea
Aukeratu ardatz anitzeko makinak eta barne-ikuskapena dituen tailer bat. Bilatu CNC mekanizazio robotizatuan esperientzia. CNC mekanizazio zehatza ulertzen duen bazkide batek arazoak goiz detektatuko ditu. Horrek dirua aurrezten dizu eta zure ordutegia bidean mantentzen du. Zehaztasuna eta tolerantzia-kontrol zorrotza prozesu osotik datoz, ez makina batetik bakarrik. CNC mekanizazio robotizatuko bazkide onek DFM feedbacka ere ematen dute metala moztu aurretik. Horrela saihesten dituzu sorpresa garestiak.
Kasuaren adibidea: Robot beso kolaboratiboa
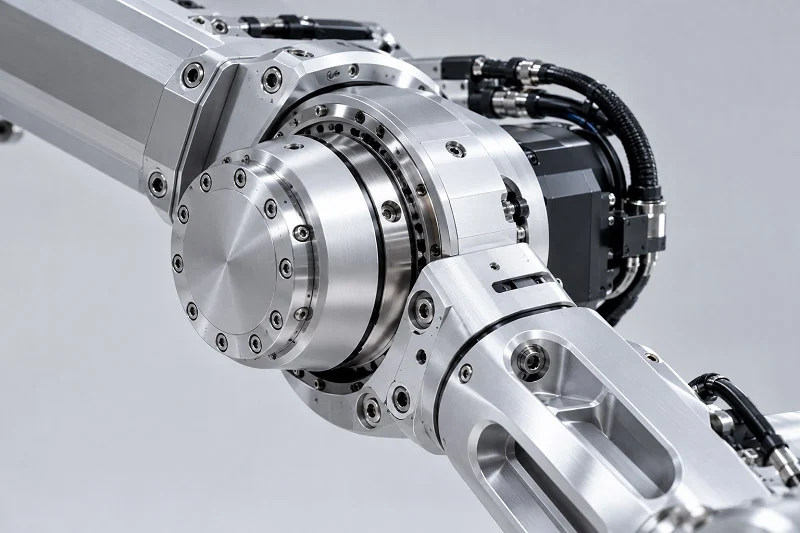
Robotika startup batek muntaketa arinetarako robot beso bat behar zuen, pertsonekin lan egin zezakeena. Besoak 5 kg altxatu behar zituen, mugimendu azkarrik gabe mugitu eta espazio txikietan sartu. Sorbaldako artikulazioa egitea izan zen zatirik zailena.
Proiektuaren ikuspegi orokorra eta eskakizunak
Sorbaldako artikulazioak etengabe mugitzen jarraitu behar zuen bere posizioa galdu gabe. Zati bakoitza ondoko zatiekin lerrokatu behar zen.
Material eta tolerantzia zehaztapenak
Taldeak 7075-T6 aluminioa aukeratu zuen junturaren etxebizitzarako. Metal hau oso sendoa da, baina ez du pisu handirik gehitzen. Harmonikoen transmisio-etxebizitzak eta servo-motorraren euskarriak doikuntza-muga oso estuak behar zituzten. Errodamenduetarako zuloek ±0.001 hazbeteko (0.025 mm) barruan mantendu behar ziren. Ardatzaren gainazalek tolerantzia bera behar zuten. Muntaketa-aurpegien lautasuna zorrotz kontrolatu behar zen. Errodamendu-gainazalen biribiltasuna funtsezkoa zen eta ikuskatu egin zen. Errodamendu-gainazalen gainazalaren akabera Ra 0.4 μm (gutxi gorabehera 16 mikrohazbete) azpitik egon behar zen. Alboz alboko errodamendu-zuloen erdiguneak zehatz-mehatz lerrokatu behar ziren, zentrokidetasuna normalean 0.013 mm-ko (0.0005 hazbete) barruan mantenduz.
Ekoizpen-bolumena eta kronograma
Startup-ak 50 unitate behar zituen lehen proba-exekuziorako. Ekoizpen osoa etorriko zen ondoren, urtean 500 unitateko ekoizpenarekin. Egutegia estua zen. 12 aste zituzten azken diseinutik lehen pieza onartu arte.
Mekanizazioaren ikuspegia eta erronkak
Tailerrak 5 ardatzeko CNC mekanizazioa erabili zuen junturaren etxebizitzarako. Metodo honek muntaketa-ezaugarri konplexuak eta barneko poltsikoak konfigurazio bakarrean moztu zituen. Zehaztasun handiko zulaketari esker, alboz alboko errodamendu-zuloak lerrokatuta mantendu ziren. Engranajeen ebaketako teknikak hortz-forma zehatzak zituen barneko pinoia sortu zuen. Hariztatzeko fresaketak aluminiozko etxebizitzan muntaketa-hariak jarri zituen.
5 ardatzeko mekanizazioa juntura konplexuetarako
Sorbaldako artikulazioak gainazal kurbatuak eta angeluetan zuloak zituen. 3 ardatzeko makina batek bost konfigurazio bereizi beharko lituzke. 5 ardatzeko beso robotikoaren mekanizazio-metodoak errore horiek bakarrera murriztu zituen. Horrek konfigurazio-erroreak murriztu zituen eta lerrokatzea estu mantendu zuen. Tailerrak elektrodoa ere erabili zuen fresaketak segurtasunez iritsi ezin zituen horma meheko ezaugarrietarako.
Higaduraren aurkako gainazaleko akabera
Errodamenduen eserlekuek gainazal leunak behar zituzten marruskadura murrizteko. Tailerrak zehaztasun handiko artezketa erabili zuen zerbitzu osteko robot CNC mekanizazioarekin. Urrats honek beharrezko akabera eta azken neurriak lortu zituen. Anodizazio gogorrak higadura-erresistentzia gehitu zion irristatze-gainazalei.
Emaitzak eta ikasitako ikasgaiak
Lehenengo onartutako piezak lehenengo saiakeran gainditu zuen ikuskapena. Tamaina kritiko guztiak baimendutako tartearen barruan zeuden.
Zehaztasuna eta koherentzia lortu dira
Tailerrak 0.013 mm-ko (0.0005 hazbeteko) kontzentrikotasuna mantendu zuen errodamendu-puntu guztietan. 0.005 mm-ko (0.0002 hazbeteko) edo gutxiagoko malgutasuna kontrolatu zen. Multzo ezberdinetako piezak tamaina oso antzekoak mantendu ziren proba osoan zehar. Startup-ak prozesua onartu zuen ekoizpen osorako.
Antzeko proiektuetarako gako nagusiak
Metala moztu aurretik, hasi DFMren iritzia jasotzen. Aukeratu robot piezak zehaztasun handikoak ulertzen dituen bazkide bat. Planifikatu tamaina kritikoak egiaztatzea pieza egiten ari den bitartean. Erabili 5 ardatzeko CNC mekanizazioa konfigurazioak murrizteko eta zehaztasuna hobetzeko. Urrats hauek errazten dute zehaztasun handiko robot piezak kopuru handitan ekoiztea.
Zerbitzu-robot CNC mekanizaziorako bazkide bat aukeratzea
Garrantzitsua da tailer egokia aukeratzea. Metalezko ebakitzaile bat baino gehiago behar duzu. Bazkide on batek diseinu trebetasuna eta kalitate sistemak ekartzen ditu. Prototipotik ekoizpen osora igarotzen laguntzen dizute etengabeko birlanketarik gabe.
Gaitasun teknikoak eta ekipamenduak
Ardatz anitzeko mekanizazioa eta ikuskapena
Bilatu pieza konplexuak moztu ditzaketen 5 ardatzeko CNC makinak. Dena konfigurazio bakarrean egiten dute. Horrek akatsak murrizten ditu eta tamaina zehatzak mantentzen ditu. Zehaztasun hori zaila da aurkitzea. Piezak lanean zehar egiaztatzea ere funtsezkoa da. Tailer onek neurri nagusiak neurtzen dituzte pieza oraindik makinan dagoen bitartean. Arazoak konpontzen dituzte hondakinak gertatu aurretik.
Programa bakoitzak egiaztapen ofizialak behar ditu. Honi IQ/OQ/PQ deitzen zaio. Idatzizko arauek tresnen higadura eta programaren aldaketak kontrolatzen dituzte. Erregistro hauek bezeroek behar dituzten Gailuen Historia Erregistroak sortzen dituzte.
Material Espezializazioa
Robot ezberdinek material desberdinak erabiltzen dituzte. 6061 eta 7075 aluminioa egokiak dira marko eta besoetarako. 304 eta 316 altzairu herdoilgaitzak medikuntza eta elikagaien zereginetarako balio dute. PEEK eta plastikoek pisua eta zarata murrizten dituzte. Bazkide on batek badaki material bakoitzak nola jokatzen duen CNC mekanizazioan. Ebaketa-abiadura eta aurrerapena aldatzen dituzte egokitzeko.
Materialen ziurtagiriek ere garrantzia dute. Fabrika-proben txostenek erakusten dute konposizioa. RoHS eta REACH arauek ingurumen-legeak betetzen dituztela erakusten dute. Hori guztia kudeatzen duen tailer batek denbora eta arazoak aurrezten dizkizu.
Kalitate Ziurtagiriak eta Prozesuak
ISO 9001:2015 eta ISO 13485:2016
Ziurtagiriek kalitatearen promesa erakusten dute. ISO 9001:2015 lan egonkorrerako oinarrizko estandarra da. ISO 13485:2016 are gehiago doa. Gailu medikoetarako da. Paper-lan zaindua eta arriskuen plangintza eskatzen ditu.
ABS Machining-ek dioenez, bere kalitatezko lanak ISO 9001:2015 Erregistroa gainditzen du. Kalitate-adituek bezero bakoitzarekin estuki lan egiten dute behar berezi guztiak asetzeko.
Medikuntzako robotentzat, ISO 13485 da munduko estandarra. Hornitzaileek jarraitu behar dute. Hori da erabilera sentikorretan zerbitzu zehatzeko roboten CNC mekanizaziorako behar duzuna.
Trazabilitatea eta Dokumentazioa
Jarraipena lehengaiarekin hasten da. Lote bakoitzak ID bakarra du. Materialen agiriak lote bakoitzarekin batera etorri behar dira.
ISO 13485 arauak hainbat gauza eskatzen ditu:
- Amaitutako pieza baten jarraipena bere jatorrizko fresatze-loteraino
- Ekoizpen-multzo bakoitzerako errota-proba-paperak
- ASTM edo ISO arauekin bat datozen konposizio kimikoen txostenak
- Ezaugarri mekanikoak, hala nola gogortasuna eta erresistentzia
- Loteen erreferentzia gurutzatuak stock erregistroak, CNC exekuzio orriak eta ikuskapen erregistroak lotzen ditu.
- Jatorrizko errota-paperei lotutako lote digitalaren jarraipena
Sistema hauek gabe, ezin duzu erakutsi piezak zehaztapenak betetzen dituztela. Hori garrantzitsua da segurtasunerako funtsezkoak diren robot piezen kasuan.
Zerbitzu osoko abantailak
DFM Laguntza eta Prototipatzea
CNC mekanizazio zerbitzu-robotaren inguruko iritzia ematen duen bazkide batek dirua aurrezten du. Zure diseinua aztertzen du eta aldaketak iradokitzen ditu. Gehitu izkin biribilduak barneko ertzei. Askatu mugak garrantzi gutxiagoko puntuetan. Konponketa txiki hauek kostua % 20tik % 30era murrizten dute.
Lehen lagin bat egitea ere funtsezkoa da. Tailer on batek CADetik lehen piezara azkar pasatzen da. Egokitzapenak probatzen eta funtzioa egiaztatzen dute goiz. Horrek arazoak aurkitzen ditu tresnak erosi aurretik.
Muntaketa eta Probak
Bazkide onenek metala mozteaz gain, ez dute egiten. Muntaketa eta probak ere egiten dituzte. Serbo motorrak muntatzen dituzte. Errodamenduen eserlekuak lerrokatzen dituzte. Bidali aurretik dena egokitzen dela egiaztatzen dute.
Zerbitzu osoko modu honek zure kostuak murrizten ditu. Bazkide bakar batek diseinutik azken muntaketaraino dena kudeatzen du. Kontaktu bakarra eta kalitate sistema bakarra lortzen dituzu. Hori da benetako abantaila robotentzako CNC mekanizazioa hasieratik amaierara behar duzunean.
Zergatik NOBLE Zerbitzu Robotikoen CNC Mekanizaziorako

NOBLE aukera bikaina da zerbitzu-robotetarako metal eta plastikozko mekanizaziorako. Enpresak ekipamendu modernoak, prozesu ziurtatuak eta zerbitzu osoko ikuspegia ditu. Nahasketa hori funtsezkoa da zure robotaren piezak beti ondo funtzionatu behar dutenean.
Metal eta Plastiko Mekanizazio Espezializatua
Aluminioa, altzairu herdoilgaitza, titanioa eta plastikoak
NOBLEk zerbitzu-robotak CNC mekanizatzeko material askorekin lan egiten du, besteak beste, aluminiozko aleazioak (6061, 7075), altzairu herdoilgaitza (304, 316), aleaziozko altzairuak (4140, 4340), titanioa eta PEEK, POM eta Nylon bezalako ingeniaritza-plastikoak. Gama honek zure robotaren lanera egokitzeko aukera ematen dizu beste inon bilatu gabe.
Zehaztasun-tolerantziak eta gainazaleko akaberak
NOBLEk tolerantzia estuetan egiten du lan onena. Tailerrak dimentsio-zehaztasuna eta gainazaleko akabera hartzen ditu kalitate-neurri nagusi gisa. Harmonikoen transmisio-karkasetan, errodamenduen eserlekuetan eta servo-motorren euskarrietan, errore txikiak azkar pilatzen dira. NOBLEk CMM sistemak, zulo-neurgailuak eta GD&T ikuskapena erabiltzen ditu dimentsio kritikoak egiaztatzeko. Horrek lehen paseko errendimendu eta kalitate handia bermatzen du. Enpresa-hornitzaileek % 98tik gorako emaitzak lortzen dituzte, eta mundu-mailako eragiketak % 95ean edo gehiagoan mantentzen dira. NOBLEk maila goren hori du helburu.
Kalitate Ziurtatua eta Zerbitzu Osoko Gaitasunak
ISO 9001:2015 eta ISO 13485:2016
Ziurtagiriek erakusten dute denda batek arauak betetzen dituela. NOBLEk ISO 9001:2015 eta ISO 13485:2016 ditu. Lehenengoak kalitate kudeaketa orokorra hartzen du barne. Bigarrena gailu medikoetarako da eta dokumentazio zorrotza eta arriskuen plangintza eskatzen ditu. Hori garrantzitsua da robot medikoentzat edo segurtasuna kritikoa den edozein erabilerarentzat. Trazabilitatea lehengaitik hasi eta amaitutako piezaraino doa. Fabrika proben txostenek, konposizio kimikoen txostenek eta loteen gurutzaketa erreferentziak dena dokumentatuta mantentzen dute.
Diseinua, Mekanizazioa, Muntaketa eta Probak
NOBLEk metala moztea baino gehiago egiten du. Taldeak diseinu laguntza, mekanizazioa, muntaketa eta probak eskaintzen ditu leku bakarrean. DFM feedbacka ematen dute txirbilak moztu aurretik. Serbo motorrak muntatzen dituzte eta errodamenduen eserlekuak lerrokatzen dituzte. Dena egokitzen dela egiaztatzen dute bidali aurretik. Zerbitzu osoko eredu honek zure kostuak murrizten ditu eta zure hornidura katea errazten du. Bazkide bakar batek diseinutik azken muntaketaraino dena kudeatzen du.
NOBLErekin lankidetzan
Prototipazio Azkarretik Ekoizpenera
Prototipo batetik ekoizpen osora igarotzea zaila da. NOBLEk aldaketa hori errazten du. Tailerrak aurrekontu azkarrak eskaintzen ditu eta kalitatea berdina mantentzen du prototipotik ekoizpenera. Kalitate sistema bera lortzen duzu 5 pieza edo 5,000 behar dituzun ala ez. Koherentzia hori garrantzitsua da zerbitzu roboten CNC mekanizaziorako, non lote batetik bestera aldatzeak errendimendua kaltetu dezakeen.
Ingeniaritza Laguntza Dedikatua
NOBLEn ingeniaritza-kontaktu dedikatu bat izango duzu. Pertsona horrek badaki zer den zehaztasun-zerbitzuko roboten CNC mekanizazioa. Arazoak goiz detektatzen dituzte eta konponbideak iradokitzen dituzte. Pieza bakoitzerako material eta tolerantzia egokiak aukeratzen laguntzen dizute. Laguntza honek dirua aurrezten dizu eta zure ordutegia bide onetik mantentzen du. Ikuspegi praktiko batetik, lankidetza hori da tailer bikain bat tailer on batetik bereizten duena.
Robotika Humanizatua: Egitura-markoak, junturak, aktuadoreen karkasak eta amaierako efektoreen osagaiak robot humanoide eta kolaboratiboen OEMentzat. Aurrekontu azkarrak eta prototipotik ekoizpenerako jarraitutasuna.
NOBLEk materialen espezializazioa, ziurtatutako kalitatea eta zerbitzu osoko gaitasunak uztartzen ditu. Tailerrak 5 ardatzeko CNC mekanizazioa, torneaketa, fresaketa eta akabera kudeatzen ditu. Prototipotik ekoizpenera arteko doitasun-mekanizazioa onartzen du. Zerbitzu-robot CNC mekanizaziorako, pakete oso hori zaila da gainditzea.
Zerbitzu-robotaren CNC mekanizazioa lau gauza nagusitan oinarritzen da: zehaztasuna, material egokia aukeratzea, fabrikaziorako diseinatzea eta bazkide ziurtatu bat aukeratzea. Egiten duzun pieza bakoitzak tolerantzia estuak eta kalitate bera behar ditu lote guztietan. Horiek gabe, zure robotak ez du behar bezala mugituko edo ez du asko iraungo. Gida honetako jarraibideek abiapuntu erabilgarria ematen dizute. Erabili itzazu zure hurrengo proiektuan. Behar horiek asetzen dituen bazkide bat behar baduzu, NOBLEk trebetasunak eta ziurtagiriak ditu prototipotik ekoizpenera laguntzeko. Zerbitzu-robotak gero eta maizago agertzen ari dira ospitaleetan, biltegietan eta etxeetan. Ondo funtzionatuko dute beren piezak kalitate handiko mekanizazioarekin egiten badira bakarrik. Oraingo ikuspegi egokiak gero arazoak aurrezten dizkizu.
Zerbitzu Robotikoen CNC Mekanizazioari buruzko Maiz Egiten diren Galderak
Zein tolerantzia izan ditzake benetan CNC mekanizazio zerbitzu-robotak?
Egiten ari zaren piezaren araberakoa da. Ohiko zehaztasun-piezak ±0.002 hazbetekoak dira gutxi gorabehera. Harmonikoen transmisio-karkasak bezalako funtsezko piezak ±0.005 mm-raino estu daitezke. Errodamendu-zuloak eta muntaketa-gainazalak askotan 0.013 mm-ren barruan egon behar dute. Benetako bizitzan, tailerrari zure neurri gogorrenak aldez aurretik esan beharko zenioke. Horrela, egiaztapenak konfiguratu ahal izango dituzte.
Zein material da egokiena robot besoetarako?
6061-T6 aluminioa da marko eta euskarrietarako aukerarik onena. Arina da, ondo soldatzen da eta uniformeki anodizatzen da. Beso-loturak bezalako tentsio handiko guneetarako, 7075-T6ak askoz erresistentzia handiagoa ematen dizu. Apur bat gehiago kostatzen da eta zailagoa izan daiteke ondo akabatzea. Altzairu herdoilgaitza eta titanioa leku medikoetarako edo gogorretarako erabiltzen dira.
Zergatik da hain ohikoa 5 ardatzeko mekanizazioa zerbitzu-robotaren CNC mekanizazioan?
Robot junturek gainazal kurbatuak, zulo angeludunak eta poltsiko sakonak dituzte. 3 ardatzeko makina batek hainbat konfigurazio behar ditu horiek guztiak lortzeko. Pieza iraultzen duzun bakoitzean, errorea gehitzen duzu. 5 ardatzeko gailu batek aurpegi gehienak aldi berean mozten ditu. Horrek konfigurazio gutxiago, lerrokatze hobea eta entrega azkarragoa esan nahi du. Konfigurazioak murrizteak bakarrik entrega-epeak asko laburtu ditzake.
Benetan behar al dut ISO 13485 roboten piezetarako?
Zure robota medikuntzan edo pazienteen zaintzan erabiltzen bada bakarrik. ISO 9001:2015 arauak kalitate kudeaketa orokorra hartzen du barne. ISO 13485:2016 arauak paper zorrotzak eta arriskuen plangintza gehitzen ditu gailu medikoetarako. Kirurgia edo ospitaleko robotentzat, ziurtagiri hori askotan beharrezkoa da. Biltegi edo zerbitzu robotentzat, ISO 9001 araua normalean egokia da.
Nola saihestu dezaket horma meheak deformatzea mekanizazioan zehar?
Eutsi piezari bere puntu ahulenetan. Erabili masailezur bigun pertsonalizatuak edo hutseko euskarriak finkatze-indarra banatzeko. Egin ebaki arinak tresna zorrotzekin ebaketa-presioa murrizteko. Planifikatu zure euskarriak erremintaren ibilbidea planifikatu aurretik. Bibrazioa gertatzen bada, murriztu erremintaren irtengunea eta saiatu fresaketa igotzen. Moteldu ardatza eta handitu hortz bakoitzeko aitzinamendua bibrazioak jarraitzen badu.
Zer gainazaleko akabera behar dute errodamendu-eserlekuek?
Errodamenduen eserlekuek gainazal leunak behar dituzte marruskadura eta higadura murrizteko. Artikuluaren kasuaren adibideak zioen errodamenduen gainazalek Ra 0.4 μm (gutxi gorabehera 16 mikrohazbete) azpiko gainazal akabera behar dutela. Junturen etxetresna zigilatzeko gainazalek normalean Ra 0.2-0.4 μm behar dute. Anodizatze gogorrak higadura-erresistentzia gehi dezake irristatze-gainazaletan. Zerrendatu beti lehenik akabera funtzionalak, eta gero aukeratu gainerakoetarako akabera estetikoak.
Tailer bakar batek prototipoak egitea eta ekoizpen osoa kudeatu al ditzake?
Bai, eta hori da konfigurazio onena. Bazkide on batek DFM-ri feedbacka ematen dio metala moztu aurretik. Kalitate sistema bera mantentzen dute 5 pieza edo 5,000 piezatarako. Koherentzia hori garrantzitsua da, loteen arteko aldaketek robotaren errendimendua kaltetu dezaketelako. Bilatu ardatz anitzeko makinak eta barne ikuskapena dituen tailer bat.
Zein da erosleek egiten duten akats handiena?
DFMren iritzia saltatzea. Zure diseinua aztertzen duen bazkide batek aldaketa txikiak iradoki ditzake. Gehitu izkin biribilduak barneko ertzetan. Askatu tolerantziak garrantzi gutxiagoko ezaugarrietan. Konponketa hauek % 20-30 murrizten dute kostua eta koherentzia hobetzen dute. Beste akats bat robotikan esperientziarik gabeko tailer bat aukeratzea da. Robotentzako CNC mekanizazio zehatza ez da mekanizazio orokorraren berdina.







