
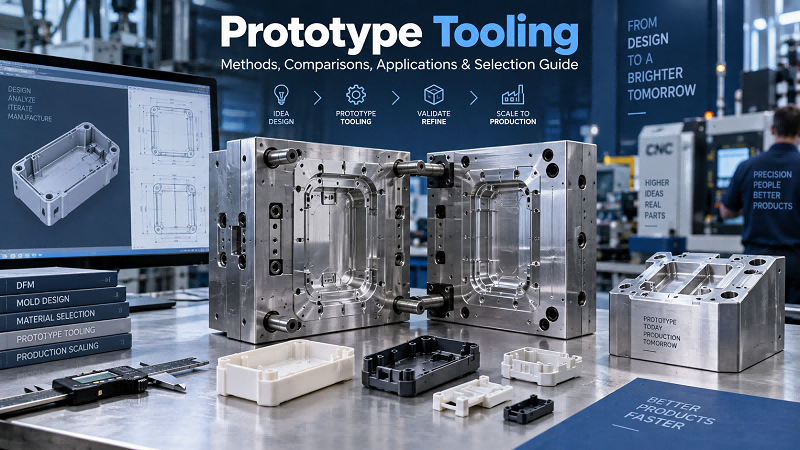
Prototipo moldeek funtsezko zeregina dute produktuaren hasierako garapenaren eta eskala osoko ekoizpenaren artean. Moldeatutako piezak fabrikatzen dituzte benetako ekoizpen baldintzetatik gertuago dauden prozesu eta materialekin.
Injekzio bidezko produktuen kasuan , prototipo moldeek taldeei piezen diseinua, materialen propietateak, muntaketa-errendimendua, gainazalaren kalitatea, tolerantziak eta fabrikazio-bideragarritasuna ebaluatzen lagun diezaiekete ekoizpen-molde garestietan inbertitu aurretik.
Prototipo moldeek hasierako tresnen inbertsioa murriztu dezakete, probak egiteko, diseinua egiaztatzeko, bezeroen ebaluaziorako, ekoizpen probak egiteko eta merkatuaren baliozkotzeko osagai funtzional nahikoak eskainiz.
Gida honek prototipoak egiteko tresnek nola funtzionatzen duten azaltzen du, nola desberdintzen diren ekoizpen-tresnetatik, zuzeneko eta zeharkako tresna azkarren arteko bereizketak, nola egokitzen diren tresna bigunak prozesura eta noiz aukeratu behar diren prototipoak egiteko tresnak 3D inprimaketaren edo CNC mekanizazioaren gainetik.
1. Zer da Prototipo-tresneria eta Zergatik Erabiltzen Da?
Prototipo-moldeak prototipoak edo serie txikiko piezak ekoizteko bereziki fabrikatutako molde, trokel, finkagailu edo bestelako fabrikazio-tresna bat adierazten du.
Plastikozko produktuen garapenean, normalean aluminiozko, karbono gutxiko altzairuzko edo beste material batzuetako injekzio-molde prototipoekin lotzen da, eta horiek ekoizpen-molde gogortuko altzairu tradizionala baino azkarrago prozesatu daitezke.
Prototipo molde baten helburu nagusia espero den ekoizpen metodoaren oso antzeko prozesu bat erabiliz piezak ekoiztea da.
Ingeniariek ez dute osagaien forma ebaluatu bakarrik, baita benetako moldaketa-materiala nola isurtzen, hozten, uzkurtzen, ihinztatzen den eta fabrikazioaren ondoren exekutatzen den probatu ere.
Beraz, prototipo tresnak honetarako erabil daitezke: diseinuaren egiaztapena eta ingeniaritza probak, prototipo funtzionalak egitea, materialen errendimenduaren ebaluazioa, muntaketa eta tolerantzia probak, injekzio bidezko moldeo prozesuen egiaztapena, merkatu probak eta bezeroen laginen ziurtagiria edo arauzko probak, ekoizpen esperimentala, serie txikiko zubi markoen ekoizpena. Beste abantaila garrantzitsu bat diseinuaren malgutasuna da.
Prototipo moldeek ekoizpen-tresna osoek baino denbora eta inbertsio gutxiago behar dutenez, ingeniariek diseinu-aldaketak egin ditzakete ekoizpen-molde konplexuak aldatzearekin lotutako kostu handiagoen arriskurik hartu gabe.
Molde prototipo baten proiektu tipiko bat CAD diseinua nahiko egonkor fase batera iritsi ondoren hasten da.
Fabrikatzaileak hormaren lodiera, marrazketa-angelua, koska, saihetsak, protuberantzia, banaketa-lerroa, atearen posizioa, kanporatzailearen posizioa, tolerantzia eta aurreikusitako ekoizpen-kantitatea berrikusten ditu.
DFM analisia egin ondoren, moldea prozesatu, muntatu, probatu eta doitu daiteke.
Ondoren, proba-piezak ikuskatzen dira, ingeniariek azken ekoizpen-moldea fabrikatu aurretik neurriak edo konformazio-arazoak zehaztu ahal izan ditzaten.
Prototipo tresnak fabrikazioa egiaztatzeko tresnak ere badira, produktuen diseinua ekoizpen eskalagarriarekin lotzen laguntzen dutenak.
2. Prototipoen tresneria vs. Produkzio-tresneria: Desberdintasun nagusiak
Prototipo moldeek eta ekoizpen moldeek oinarrizko konformazio printzipio berdinak erabiltzen dituzte, baina helburu desberdinetarako diseinatuta daude.
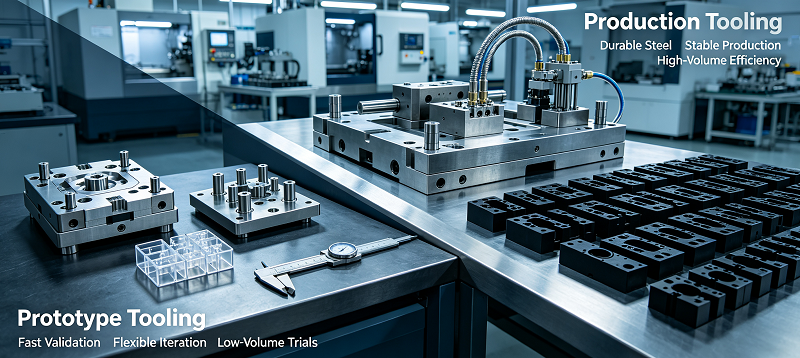
Prototipoen tresnek abiadura, malgutasuna eta hasierako inbertsio txikiagoa lehenesten dituzte. Ekoizpen tresnek iraunkortasuna, errepikagarritasuna, automatizazioa eta ekoizpen masiboa baino unitate-kostu txikiagoak lehenesten dituzte. Desberdintasun nabarmenenetako bat moldearen materiala da.
Prototipo moldeak normalean aluminiozko edo altzairu bigunagozkoak dira, material horiek azkar prozesatu daitezkeelako.
Ehunka mila edo milioika konformazio-ziklo behar direnean, altzairu gogortua erabiltzeko aukera gehiago dago ekoizpen-moldeetarako.
Beraz, erremintaren bizitza aldatu egiten da.
Prototipo molde batek dozenaka, ehunka edo milaka pieza baino ez ditu fabrikatu behar.
Ekoizpen-tresnek lan-ziklo luzeagoak jasan behar dituzte eta injekzio-presio handien, tenperatura altuen, material urratzaileen eta ekoizpen-ziklo automatizatuen eraginpean egon behar dute behin eta berriz.
Tresnen konplexutasuna ere asko alda daiteke.
Ekoizpen-moldeek hainbat barrunbe, hozte-kanal konplexuak, korridore beroen sistemak, irristagailu automatikoak, jasogailuak, sentsoreak, txertatze trukagarriak eta kanporatze-sistema oso optimizatuak izan ditzakete.
Ezaugarri hauek ingeniaritza-egiaztapenerako beharrezkoak ez direnean, prototipo-moldea sinplifikatu egiten da normalean.
Bidalketa-denbora beste bereizketa garrantzitsu bat da.
Piezen konplexutasunaren arabera, injekzio-molde baten prototipoa garapen-denbora nahiko laburrean fabrikatu daiteke.
Ekoizpen-tresnek normalean ingeniaritza, mekanizazio, akabera, egiaztapen eta optimizazio kopuru handia behar dute.
Kostuak ere eredu bera jarraitzen du.
Prototipazio zuzenarekin alderatuta, prototipatzeko tresnek hasierako inbertsioa behar dute, baina normalean ekoizpen-tresnak gogortzea baino merkeagoak dira.
Hala ere, bien arteko aukera ez luke moldearen prezioaren araberakoa izan behar soilik.
Produktuak diseinu-aldaketa maiz izaten jarraitzen badu, ekoizpen-tresnetan berehala inbertitzeak arrisku ekonomiko ez-beharrezkoak sortuko ditu.
Prototipo tresnek ingeniariei produktuak egiaztatzeko aukera ematen diete fabrikazio sistema garestiagoetan inbertitu aurretik.
Behin forma geometrikoa, materiala, tolerantzia, konformazio-baldintzak eta merkatu-eskakizunak zehaztuta, ekoizpen-osagarriak irtenbide hobea bihurtzen dira eskala handiko fabrikaziorako.
Beraz, garapen-proiektu askotan, bi ikuspegi hauek elkarren artean lehiatu beharrean osagarriak dira.
Prototipo tresnek diseinu eta fabrikazio prozesuak egiaztatzen dituzte, eta ekoizpen tresnek, berriz, eskala handiko ekoizpenerako beharrezkoak diren iraunkortasuna eta eraginkortasuna eskaintzen dituzte.
3. Zuzena vs. Zeharkakoa Tresna azkarrak Metodoak
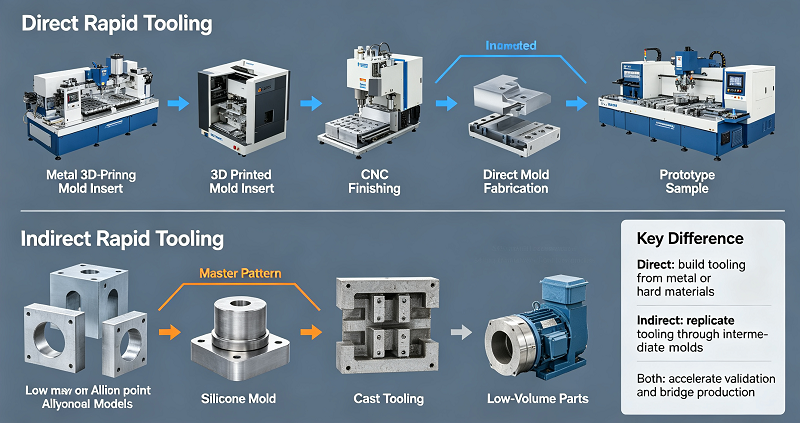
Mekanizazio azkarra, oro har, metodo zuzenetan eta zeharkako metodoetan banatzen da. Bi metodo hauek moldearen garapen-denbora laburtzea dute helburu, baina azken moldea edo moldearen osagaiak modu ezberdinetan sortzen dituzte.
Tresneria azkarra zuzenean
Molde azkar zuzenak CNC mekanizazioa, metalezko gehigarrien fabrikazioa edo beste fabrikazio prozesu azkar batzuk bezalako teknologiak erabiliz sortzen dira moldeak, txertaketak edo erreminta multzoak ekoizteko.
Tarteko urrats gutxiago behar direnez, zuzeneko tresnek entrega-denbora laburtu eta garapen-lan-fluxua sinplifikatu dezakete.
Zeharkako Tresneria Azkarra
Zeharkako molde azkarrek CNC mekanizazioak, 3D inprimaketak edo beste prototipo-teknologiek ekoitzitako modelo nagusitik abiatzen dira.
Ondoren, erabili maisu moldea bigarren mailako moldeak edo molde sistemak sortzeko, hala nola silikonazko moldeak, galdaketa moldeak, epoxi erretxinazko moldeak edo bestelako molde errepikatuak.
Tresna zuzenen eta zeharkakoen artean aukeratzea
Dimentsio-zehaztasun handiagoa, molde-material sendoagoak edo injekzio-moldeaketa baldintzak behar direnean, molde zuzenak normalean egokiagoak dira.
Zeharkako tresneria erakargarria da ekoizpen-bolumen oso txikiak, geometria edo abiadura konplexuak eta molde-bizitza luzeagoarekin alderatuta tresneria-inbertsio txikiagoa behar duten proiektuetarako.
Metodo zuzena ekoizpen-kantitatearen, piezen materialaren, dimentsio-eskakizunen, tresneriaren bizitza-iraupenaren, gainazalaren akaberaren, piezen konplexutasunaren eta simulatu behar den fabrikazio-prozesuaren araberakoa da.
Adibidez, termoplastikoaren benetako errendimendua ebaluatu behar denean, plastikozko oskola garatzen duen enpresak aluminiozko injekzio-molde prototipo bat erabil dezake.
Poliuretanozko osagai kopuru txiki bat besterik ez denean behar, beste proiektu batek silikonazko moldeak erabil ditzake.
Desberdintasun hauek ulertzeak ingeniariei beharrezko ekoizpen-baldintzak erreproduzitu ezin dituzten prozesu garestiak edo tresna-prozesuak aukeratzea saihesten laguntzen die.
4. Tresneria leuna eta tresneria azkarra: begirada hurbilago bat
Molde bigunak, oro har, ekoizpen-erreminta-altzairu hoztua baino errazago eta azkarrago prozesatzen diren materialez egindako moldeak dira.
Adibide gisa, aluminiozko moldeak, silikonazko moldeak, poliuretanozko moldeak, epoxi erretxinazko moldeak eta gogortasun baxuko altzairuzko molde batzuk egon daitezke.
Tresna bigunen abantaila nagusia fabrikazio denbora laburtzen duela da.
Material bigunagoak normalean azkarrago prozesatu, moldatu edo galdaketa egin daitezke, eta horrek prototipoen ekoizpenerako eta serie txikiko fabrikaziorako egokiak bihurtzen ditu.
Hala ere, gogortasunaren jaitsierak erremintaren bizitza laburtzea esan nahi du normalean.
Helburua ehunka milaka osagai ekoiztea baino ehunka edo milaka osagai ekoiztea denean, truke hau onargarria da.
Garapen-taldeak 500 osagai besterik ez dituenean behar probak egiteko, milioi bat ziklotarako diseinatutako molde batean inbertitzeak ia ez du inolako onurarik eskaintzen.
Mekanizazio azkarra kontzeptu zabalagoa da, tresna funtzionalak fabrikatzeko behar den denbora murriztean oinarritzen dena.
Aplikazioaren arabera, molde azkarrek molde-material bigunen, CNC mekanizazio tradizionalaren, gehigarrien fabrikazioaren, molde-txertatze azkarraren edo beste fabrikazio-metodo batzuen konbinazioa erabil dezakete.
Aluminiozko prototipo moldeak dira adibide ohikoenetako bat.
Aluminioa errazagoa da prozesatzen altzairu herdoildua baino eta eroankortasun termiko ona du.
Prototipoen ekoizpen prozesuan, bero-transferentzia azkarragoak batzuetan moldekatze-zikloaren denbora murriztu dezake.
Hala ere, aluminioa bigunagoa da eta azkarrago higa daiteke plastiko oso urratzaileak edo beiraz betetakoak mekanizatzean.
Iraunkortasun handiagoa behar denean, altzairuzko prototipo tresnak aukera daitezke.
Aurrez gogortutako altzairuak mekanizazio-eraginkortasunaren eta moldeen bizitzaren arteko konpromiso erabilgarria eskaintzen du, batez ere prototipoen ekoizpena zubi-fabrikaziora igaro daitekeenean.
Produktuaren eskakizunak ziurgabe daudenean, osagarri bigunak ere oso baliotsuak dira.
Ekoizpen-tresna garestietan berehala inbertitu beharrean, fabrikatzaileek kantitate mugatu bat ekoiztu, bezeroen erantzunak ebaluatu eta hobekuntza gehiago egin ditzakete ekoizpen-ahalmena handitu aurretik.
Horri esker, tresna azkar eta malguak bereziki erabilgarriak dira produktu berriak aurkezteko, gailu medikoak garatzeko, kontsumo-elektronikarako, automobilgintzako piezetarako, sistema robotikoetarako, ekipamendu industrialetarako eta ekoizpenaren hasieran ingeniaritza-aldaketak maiz egiten diren beste proiektu batzuetarako.
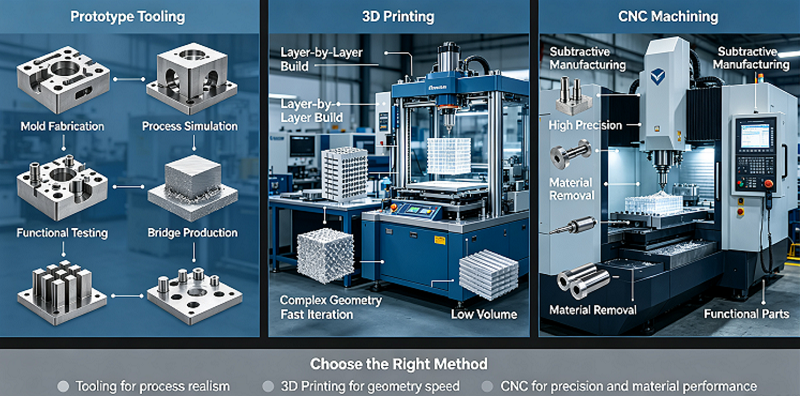
5. Prototipatzeko metodo alternatiboekin alderaketa: 3D inprimaketa eta CNC mekanizazioa
Produktuen garapen prozesuan, prototipo moldeak ez dira beti erabiltzen den lehenengo fabrikazio metodoa. Ingeniariek askotan prototipo zuzeneko teknologiekin alderatzen dituzte, hala nola 3D inprimaketa eta CNC mekanizazioa. Aukera egokia proiektuak pieza indibidual gutxi batzuk besterik ez dituen edo etorkizunean ekoitzi beharreko piezen antzeko osagai moldeatuak behar dituen araberakoa da.
3D inprimaketa
3D inprimaketa aukera aproposa da tresna berezirik behar izan gabe forma geometriko konplexuak azkar ekoizteko. SLA, SLS, MJF eta FDM teknologiek ingeniariei forma, muntaketa, ergonomia eta oinarrizko funtzioak ebaluatzeko aukera ematen diete garapen-aldiaren hasierako fasean.
CNC mekanizazioa
CNC mekanizazioak zuzenean prototipo zehatzak sortzen ditu ingeniaritza-plastikoetatik edo metaletatik.
Bereziki egokia da ekoizpen-mailako materialen zehaztasun dimentsionalerako, propietate mekanikoetarako eta proba funtzionaletarako.
Azken osagaia moldeatzeko erabiltzen denean, haren mugak sortzen dira, mekanizazioak ezin baitu material-fluxu, uzkurdura, ate-marka, soldadura-lerro edo moldeatzeko zuntz-norabide bera erreproduzitu.
Prototipoen tresneria zentzu gehiago duenean
Ingeniariek espero den ekoizpen-erretxinarekin hainbat osagai berdin fabrikatu behar dituztenean, prototipoetarako tresnak baliotsuagoak bihurtzen dira.
Kontzeptuaren garapen goiztiarrari dagokionez, 3D inprimaketa da normalean irtenbiderik azkarrena.
Diseinatzaileek hainbat bertsio ekoiztu ditzakete moldeak eraiki gabe eta geometria desberdinak azkar alderatu.
CNC mekanizazioa erabil daiteke zehaztasun handiko edo ekoizpen-mailako ingeniaritza-materialak behar direnean.
Ekoizpen-kopurua beste faktore garrantzitsu bat da.
Gutxitan da ekonomikoa injekzio-molde dedikatu batekin pieza bat edo bi fabrikatzea.
Ehunka edo milaka plastikozko pieza berdin ekoizteak kalkulu-metodoa aldatzen du, molde-kostua pieza gehiagori esleitu dakiekeelako.
Piezen geometria ere kontuan hartu behar da.
CNC bidez prozesatutako plastikozko prototipoek geometriak aldatu beharko dituzte, ebaketa-erremintak materialera fisikoki sartu behar dutelako.
Injekzio-moldeoak horma meheak, saihetsak, protuberantziak, grapak, ezaugarri integratuak eta barne-egitura konplexuak sor ditzake, eta horiek zuzenean prozesatzea zailak edo eraginkorrak ez izan daitezke.
3D inprimaketak askatasun geometriko handiagoa eskaintzen du, baina inprimatzeko materialek eta geruzatan oinarritutako fabrikazio-prozesuk azken polimeroekin alderatuta desberdin joka dezakete.
Beraz, prototipoak egiteko tresnek prototipo indibidualen eta ekoizpen osoaren arteko hutsune handia betetzen dute.
Bolumen handiko tresnekin lotutako inbertsio osorik gabe ekoizpen-errealitatearen sentsazio handiagoa eskaintzen du.
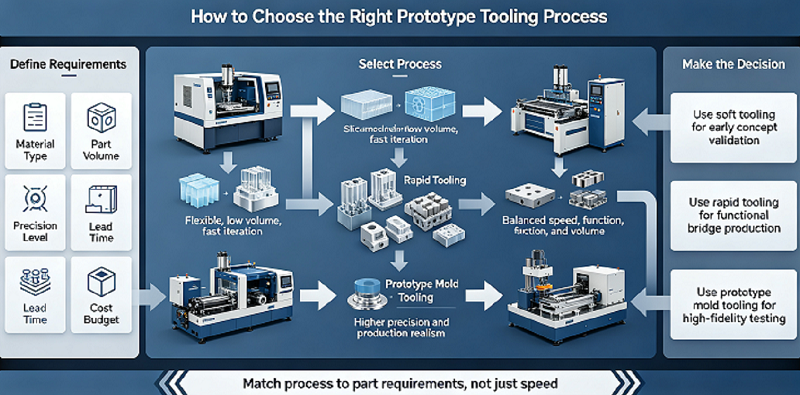
6. Nola aukeratu eskubidea Prototipoen Tresneria Prozesua
Prototipoaren mekanizazio-metodo baten hautaketa mekanizazio-teknologiatik bertatik hasi behar da.
Ingeniariek lehenik eta behin zer probatu behar den erabaki beharko lukete.
Prototipo bisualek, ingeniaritza funtzionaleko prototipoek, ziurtapen laginek, proba-ekoizpeneko osagaiek eta merkatuan eratutako piezek fabrikazio-irtenbide desberdinak behar dituzte.
Ekoizpen-kopurua da kontuan hartu beharreko faktore garrantzitsuenetako bat.
Bost pieza bakarrik behar badira, CNC mekanizazioak edo 3D inprimaketak onura ekonomiko hobeak eskain ditzake.
Ehunka injekzio-moldeatutako pieza behar badira, prototipo moldeak erakargarriagoak bihurtzen dira, hasierako molde-inbertsioa ekoizpen-kantitate osoan banatu daitekeelako.
Materialen beharrak ere ahalik eta azkarren ebaluatu beharko lirateke.
Proiektuak ABS, PC, PP, PA, POM, PC/ABS edo beiraz betetako nylona bezalako termoplastikoen benetako ekoizpena eskatzen badu, prototipoaren injekzio-moldeketa tresnak hautatutako polimeroa benetako moldekatze-baldintzetan prozesatzea ahalbidetzen du.
Piezen konplexutasunak mekanizazio-kostuetan eta entrega-epeetan eragina izan dezake.
Banaketa-lerro zuzenak eta koska mugatuak dituzten molde sinpleak normalean azkarrago fabrikatu daitezke.
Irristailu, altxagailu, haridun txertatze, itxiera konplexu, tolerantzia estuak edo hozte-sistema konplexu ugari behar dituzten osagaiek ingeniaritza gehigarria behar dute.
Erremintaren bizitza espero direnak ere eragina izan beharko luke materialen aukeraketan.
Aluminioa egokia izan daiteke prototipoen epe laburreko tiradetarako, eta altzairu aurrez gogortuak balio hobea eskain dezake milaka edo hamarnaka mila pieza espero direnean.
Tolerantzia-eskakizunak ere errealistak izan behar dira.
Prototipo moldeek zehaztasunez eratutako osagaiak lor ditzakete, baina dimentsio-aldaketak moldearen mekanizazio-zehaztasunaren, polimeroaren uzkurtze-tasaren, konformazio-baldintzen, atearen diseinuaren, hoztearen, hormaren lodieren eta piezaren geometriaren araberakoak dira.
Beraz, proiektu arrakastatsu batek produktuen diseinatzaileen, moldeen ingeniarien, CNC makinisten eta injekzio-moldeaketako adituen arteko lankidetza estua eskatzen du.
Moldeen ekoizpena hasi aurretik fabrikazio-analisia eta diseinua egin behar dira.
Ingeniariek marrazketa angeluak, horma uniformearen lodiera, saihetsak, irtenguneak, koskak, erradioa, banaketa-lerroa, atea, kanporatze-posizioa, uzkurdura eta tolerantzia-eskakizunak berrikusi beharko lituzkete.
Proiektua zubi-ekoizpenean edo masa-ekoizpenean sartzeko aukera badago, prototipo-moldeen ekoizpen-prozesuan hartutako erabakiek etorkizuneko fabrikazio-estrategiak babestu beharko lituzkete.
Prototipoaren ekoizpen-prozesuan zehar zehaztutako atearen posizioak, banaketa-lerroaren hautaketak, materialen propietateek eta konformazio-parametroek informazio baliotsua eman dezakete azken ekoizpen-moldea diseinatzerakoan.
Beraz, kostuak arriskuekin batera ebaluatu behar dira.
Prototipatzeko erreminta estrategia onenak fabrikazio errealismo nahikoa lor dezake proiektuaren ingeniaritza galderei erantzuteko, erreminta konplexutasuna handitu gabe.
7. Zergatik aukeratu N?OBLE zure moduan Prototipo-tresneria fabrikatzaileak
NOBLE gobernuak "Goi-mailako Teknologia Enpresa Nazional" gisa saritutako Txina-Britainiar joint venture bat da. Bi negozio-ildo nagusi ditugu: "Fabrikazio Adimenduna" eta "Zainketa Produktuak". "Fabrikazio Adimenduna" negozioak bezeroei proiektuetarako laguntza zerbitzuak eskaintzen espezializatuta dago, piezen mekanizazioa eta fabrikazioa barne.
10 urte baino gehiagoko esperientzia fabrikazio profesionalean eta prototipo azkarren sorreran. Gure talde eraginkorrak laguntza sendoa eskaintzen die zure proiektu berriei zure eskakizunak % 100ean betetzeko; kudeaketa estandarizatuak piezen eta produktuen kalitate-kontrol zorrotza dakar; lan-fluxu arrazoizko batek kostu txikiagoak lortzen ditu kalitate berarekin.
Urteetako lan eta garapen gogorren ondoren, NOBLE pixkanaka eraldatu da zehaztasun handiko piezen mekanizazio eta fabrikazio enpresa batetik, industria-kate osoa laguntzen duen zerbitzu-gaitasunak zituena, bezeroen proiektu osoetarako laguntza osoa eskaintzen duen zerbitzuetan oinarritutako enpresa batera.
NOBLE zure fabrikazio-irtenbide pertsonalizatu fidagarria da, prototipoen diseinutik fabrikaziora arte, fabrikazio-baliabide erraldoiak, teknologia egokia, prozesu arindua, adituen gidaritza eta kalitate-ikuskapen prozesu ezin hobea erabiliz, zure ideiak errealitate bihurtzeko.
NOBLEk honako kualifikazio ziurtagiriak ditu:
ISO 9001: 2015 – Kalitate kudeaketa sendoa fabrikazio orokorrerako. Prozesu koherenteak. Kontrol dokumentatua. Ikuskapen trazagarria.
ISO 13485: 2016 – Kalitate-estandar zorrotzagoak gailu medikoen piezen kasuan. Prozesuaren balidazio zorrotza. Trazabilitate osoa. Beharrezkoa inplantagarri eta kirurgiko piezen kasuan.
Ondorioa
Prototipoak egiteko tresnek zubi eraginkorra eskaintzen dute hasierako prototipoak egiteko prozesuaren eta eskala osoko fabrikazioaren artean.
Horri esker, ingeniariek ekoizpen-materialak, konformazio-geometriak, tolerantziak, muntaketa-errendimendua eta fabrikazio-bideragarritasuna probatu ditzakete masa-ekoizpeneko tresnetan inbertitu aurretik.
3D inprimaketarekin eta CNC mekanizazioarekin alderatuta, prototipoak egiteko tresnak bereziki baliotsuak dira proiektu batek benetako piezak edo prototipo funtzional kopuru handia behar duenean.
Moldeen material, fabrikazio-metodo, moldeen konplexutasun eta ekoizpen egokiak aukeratuz, fabrikatzaileek garapen-arriskuak murriztu, produktuen egiaztapena hobetu eta prototipotik ekoizpenerako trantsizio leuna lor dezakete.
FAQS - OHIKO GALDERAK
1. Zein post-prozesatzeko eragiketa dira bateragarriak prototipo moldeatutako piezenkin?
Aukera ohikoenen artean pintura, laser bidezko markaketa, ultrasoinu bidezko soldadura eta estanpazio beroa daude; bideragarritasuna aldez aurretik egiaztatu behar da moldearen materialaren arabera.
2. Prototipoko tresneria-moldeak geroago alda daitezke ekoizpenerako prest dauden molde bihurtzeko?
Aldaketa partziala posible da, baina berridazketa zabalak askotan molde formal berri bat eraikitzea baino gehiago kostatzen da.
3. Zer arrisku gerta daitezke beiraz betetako materialak aluminiozko prototipo moldeekin erabiltzean?
Moldearen urradura larriak moldearen bizitza laburtuko du; epe luzeko beharretarako, altzairuzko molde gogortuak gomendatzen dira.
4. Nola eragiten du ingurumen-tenperaturak prototipoen injekzio-moldeaketa proben emaitzetan?
Inguruko tenperaturak piezaren hozte-abiaduran eta azken uzkurduran eragina du; proba-ingurunea egonkor mantendu behar da.
5. Gainazalaren ehunduraren erreplikazioa lor al daiteke prototipo biguneko tresneria batean?
Ehundura sinpleak badaude ere, ehundura fin konplexuak azkar higatzen dira; altzairu gogortuak hobeto funtzionatzen du.






