
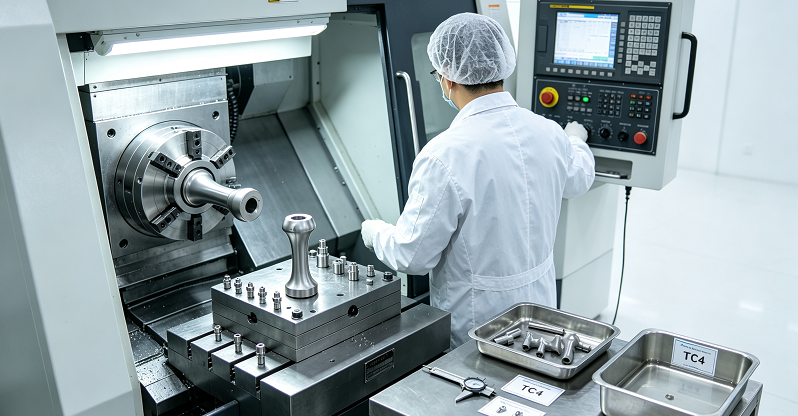
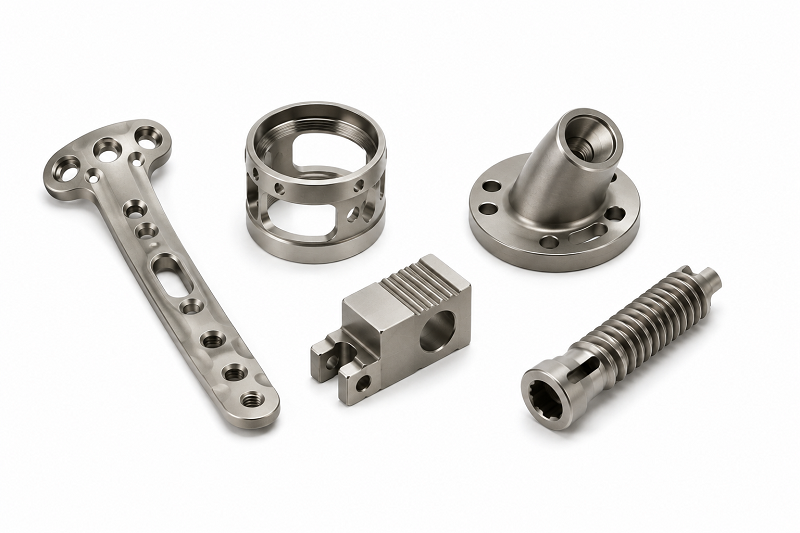
CNC mekanizazioa , TC4 titaniozko aleaziozko pieza medikoak eratzeko fabrikazio-metodo nagusi gisa, goi-mailako medikuntza-arloan aplikatzen da. Medikuntza-eszenatokietan, TC4 osagaiek ez dute soilik gainazal anatomiko konplexuen eta hari fin txikien mekanizazio mekanikoa eta eraketa lortu behar, baizik eta gailu medikoen betetze-eskakizunak ere kontuan hartu behar dituzte, hala nola biobateragarritasuna, esterilizagarritasuna eta materialen trazabilitate osoa.
Hurrengo testuak TC4 titaniozko aleaziozko piezen oinarrizko ulermena modu sistematikoan desmuntatuko du, materialen definizioaren, sailkapen mailaren, aplikazio eszenatokien eta betetze-eskakizunen ikuspegitik.
TC4 titaniozko aleaziozko piezen oinarrizko ikuspegi orokorra eta materialen aukeraketaren konparaketa
Zer da TC4 titaniozko aleazio medikoa?
TC4 titaniozko aleazioa, Ti-6Al-4V izenez ere ezaguna, α+β duplex titaniozko aleazio bat da eta oso erabilia da medikuntza-industrian. Inplante ortopedikoetarako, tresna kirurgikoetarako eta gutxieneko inbaditzaileak diren osagai medikoetarako metalezko substratu nagusia da.
Inplante medikoetarako, TC4-ELI ultra-baxuko tarteak (ASTM F136, ISO5832-3) nahiago dira oxigeno eta burdinazko ezpurutasunen edukia murrizteko, materialaren gogortasuna eta nekearekiko erresistentzia hobetzeko eta epe luzerako gizakien inplanteen biosegurtasun-eskakizunak betetzeko.
TC4 titaniozko aleazioak aspalditik okupatu du goi-mailako metalezko osagai medikoen merkatua, dituen abantaila nagusiengatik, hala nola gorputz-fluidoen korrosioarekiko erresistentzia bikaina, hezurrekiko lotura-gaitasun ona eta tenperatura altuetan behin eta berriz esterilizatzeko gaitasuna.
TC4-k abantaila ordezkaezinak ditu karga handiko eta intentsitate handiko lan-baldintzetan, baina, aldi berean, materiala zaila da mekanizatzen, eta mekanizazio-kostua handia da, eta horrek eskakizun zorrotzak ezartzen dizkio CNCri.
TC4 titaniozko aleaziozko piezen aplikazio eszenatoki nagusiak
TC4 osagai medikoak bi kategoria nagusitan banatzen dira: giza gorputzean epe luzerako inplantaziorakoak eta ebakuntza-tresnekin epe laburrerako kontakturakoak. Kategoria ezberdinek alde nabarmenak dituzte lehengaietan, mekanizazio-tolerantzietan, gainazalaren kalitatean, garbiketan eta proba-estandarren arabera.
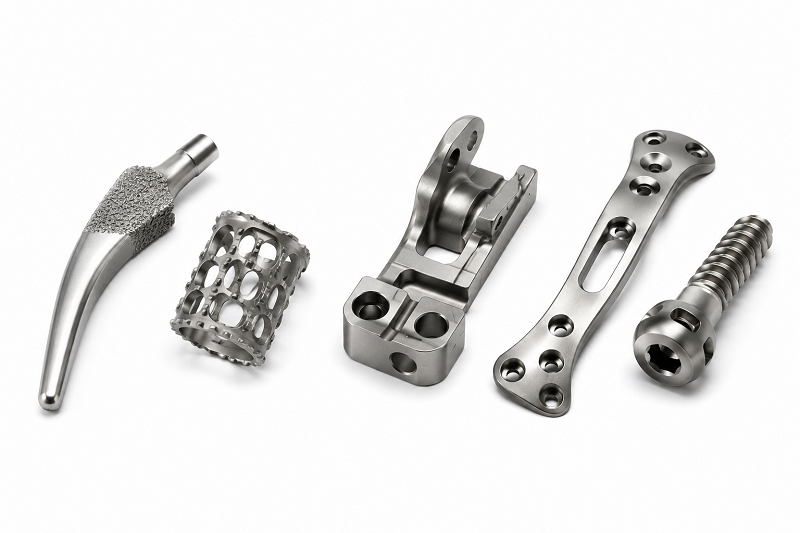
1) Inplante ortopedikoen piezak: hezur-plakak, haustura-torlojuak, bizkarrezurreko iltze eta hagaxka-sistemak, etab.
Giza gorputzean denbora luzez txertatuta dauden piezen kasuan, materialek trazabilitate eta biobateragarritasun txosten osoak izan behar dituzte, eta inplante kirurgikoetarako ISO10993 eta YY/T 0640 estandar orokorrak bete behar dituzte. Dimentsio-tolerantzien, gainazalaren zimurtasunaren eta bizarrik ezaren eskakizunak altuenak dira.
2) Gutxieneko inbasioko kirurgia-tresnak: Zulaketa-kanulek, kirurgia-eragiketa heldulekuek, tresnen konektoreek eta beste tresnek intentsitate handiko indarrak jasaten dituzte eta tenperatura altuko eta presio altuko esterilizazio errepikatua behar dute, egitura-erresistentzia eta arina kontuan hartuta.
3) Errehabilitazio eta ekipamendu medikoen karga-egitura: ekipamendu mediko eramangarrietarako erresistentzia handiko euskarriek eta robot kirurgikoen exekuzio-mekanismoaren piezek karga mekanikoak jasaten dituzte batez ere eta ez daude giza gorputzean txertatuta.
CTC4 titaniozko aleazioaren, PEEKaren eta POM medikoaren arteko materialen hautaketa-mugen konparaketa
Materialaren propietateekin konbinatuta, CNCz mekanizatutako piezen materialaren hautaketa mugak argi eta garbi zehaztu daitezke.
| Material | Abantaila | desabantaila | Aplikagarri diren ohiko egoera medikoak |
| TC4 titaniozko aleazio medikoa | Erresistentzia handia, nekearekiko erresistentzia, karga-ahalmen handia eta osteointegrazio gaitasun handia | Dentsitate handia, mekanizazio zailtasun handia, MRI metalezko artefaktuen presentzia eta kostu handia | Karga handiko inplante ortopedikoak, intentsitate handiko blokeo-torloju kirurgikoak, presio handiko balbula-gorputzak |
| Inplante-mailako PEEK | Elastikotasun-modulua giza hezurraren antzekoa da, ez dago artefakturik MRIan, eta arina da. | Titaniozko aleazioena baino erresistentzia mekaniko txikiagoa da, eta karga ultra-altuen pean huts egiteko joera du. | Bizkarrezurreko fusio-gailua, kraniofazial konponketa-plaka (ez da karga ultra-handikoa jasaten). |
| Medikuntzako POM maila | Kostu handiko errendimendua, autolubrifikatzailea eta higadurarekiko erresistentea | Tenperatura-erresistentzia mugatua, ez da inplantagarria eta ez da erradiazio bidezko esterilizazioaren aurrean erresistentea | Botikak emateko gailuaren engranajeak eta IVD transmisioaren irristagailuak dira inplantatu gabeko mugitzen diren pieza bakarrak. |
TC4 titaniozko aleaziozko piezen CNC mekanizazioan zailtasun teknikoak
Ebaketa-prozesuan eroankortasun termiko eskasak beroaren kontzentrazioa eta erremintaren higadura azkarra eragiten ditu
TC4 titanio aleazioaren eroankortasun termikoa oso baxua da, ohiko karbono altzairuaren laurden bat baino ez. Ebaketa-prozesuan sortzen den beroaren zatirik handiena ezin du piezak eraman, eta guztia erremintaren puntan metatzen da. Ebaketa-eremuko tenperatura berehala 800 ℃-tik gorakoa izan daiteke, eta horrek zuzenean higadura azkarra eta erremintaren ertzaren txirbiltzea eragiten du, eta erremintaren bizitza nabarmen laburtzen du.
Tenperatura altuko jarduera kimikoa, erremintaren itsaspena eta ertz metatua
Tenperatura altuko inguruneetan, titaniozko aleazioek erreaktibotasun kimiko handia dute eta afinitate-erreakzioak jasango dituzte ebaketa-erremintetako aleazio gogorreko materialekin. Txirbilak sendo itsatsiko dira ebaketa-ertzari, ertz metatu bat osatuz.
Ertz metatuaren erorketak piezaren gainazala urratu dezake, marradurak eta bizarra eraginez. Txertatutako piezen gainazaleko marradura txikiek bakterioak ezkutatu ditzakete, eta esterilizatu ondoren ere, segurtasun biologikorako arriskuak daude oraindik. Aldi berean, piezen dimentsio-desbideratzea eta hondakin-tasa handitzea eragingo du.
Elastikotasun Modulu Baxua, Mekanizazio Malguki-itzulera eta Horma Meheko Blokeo Deformazioa
TC4-ren elastikotasun modulua 110GPa ingurukoa da, altzairuarena baino askoz txikiagoa.
Horma meheko piezak eta hezur-plaka meheen egiturak finkatzen direnean, deformazio txiki bat gertatuko da finkagailuaren finkagailuaren ondorioz. Mekanizazioa amaitu eta finkagailua askatu ondoren, materiala errebotatu egingo da, eta benetako tamaina marrazkiaren tolerantziatik desbideratuko da.
TC4 piezen CNC mekanizazio prozesuaren plana eta prozesu ibilbidea
Mekanizazio estandarraren teknologia-fluxua
Lehengaien barra/plaka berriro ikuskatzea biltegiratu ondoren → Zurrunbilo-ebakidura → Zurrunbilo-mekanizazioa → Hutsean tentsioa arintzeko erreketa-tratamendua → Bost ardatzeko CNC erdi-akabera → Hondakin-tentsioaren askapen estatiko tenperatura baxukoa → Akabera, mikrozuloen eta hariztaien mekanizazioa → Desbarbatzea → Garbiketa ultrasoinuak → Pasibazio/leuntze elektrolitikoa gainazaleko tratamendua → Azken ikuskapena ingurune garbi batean → Hautsik gabeko ontzi zigilatu independentea.
Erreminta hautatzeko estrategia
- Lehentasuna eman TiAlN/AlTIPVD estalitako karburo zementatuzko erremintak erabiltzeari. Ebaketa-ertza apur bat pasibatu behar da. Ebaketa-ertza zorrotzegia bada, txirbiltzeko joera du; kamutsegikoa bada, marruskaduraren gogortzea bizkortuko du.
- Fresatzeko eragiketetan, zurruntasun oneko erreminta-euskarri labur bat nahiago da erremintaren irtengunea murrizteko, bibrazioa kentzeko eta erremintaren markak gutxitzeko.
- Debekatuta dago TC4 medikoa ohiko estali gabeko aleazio gogorreko ebaketa-erremintekin prozesatzea, tresnak itsatsi daitezkeelako.
PCD diamantezko erremintek akabera-efektu onak dituzte, baina garestiak dira eta batez ere balio erantsi handiko inplanteen akabera-prozesuan erabiltzen dira.
Ebaketa-parametroak eta hozte-eskemak
TC4-k ezin ditu ebaketa-abiadura handiak lortu; abiadura lineal baxuak, hortz bakoitzeko aitzinamendu arrazoizkoa eta ebaketa-sakonera txikiko estrategiak behar ditu.
- Fresatzeko abiadura linealaren kontrola 30-60m/min da. Ebaketa-sakonera bakarra ez da handiegia izan behar, eta geruzaz geruzako ebaketa erabiltzen da.
- Hozteko, klororik gabeko titaniozko aleazio berezien ebaketa-fluidoa erabiltzea hobetsi behar da, presio handikoa eta emari handikoa. Presioa ez da 70 bar baino txikiagoa izan behar. Kloruro ioiek titaniozko aleazioen zulo-korrosioa eragin dezakete. Kloroa duten ebaketa-euskarriak guztiz debekatuta daude inplanteetarako. Garbiketa-baldintza medikoen zati txiki baterako, tenperatura baxuko aire hotzeko ebaketa lehorra erabil daiteke, hondar-ebaketa-fluidoak piezak kutsatzea saihesteko.
- Ezinbestekoa da txirbil-kentze leuna bermatzea, txirbilek piezaren gainazala bigarren mailako urradurak saihesteko, gainazala kaltetu baitezakete.
Tresnen finkapen-irtenbidea, finkapen-deformazioa murrizten duena
TC4 horma meheko medikuntzako piezetarako, lehentasuna eman behar zaie euskarri malguei, hutseko euskarriei eta indar sakabanatuarekin puntu anitzeko finkapen sakabanatuei.
Mekanizazio zakarrean zeharreko finkatze-indarra nahiko handia izan daiteke, eta finkatze-presioa murriztu egin behar da akabera-mekanizazio fasean, errebote-deformazioa ahalik eta gehien minimizatzeko.
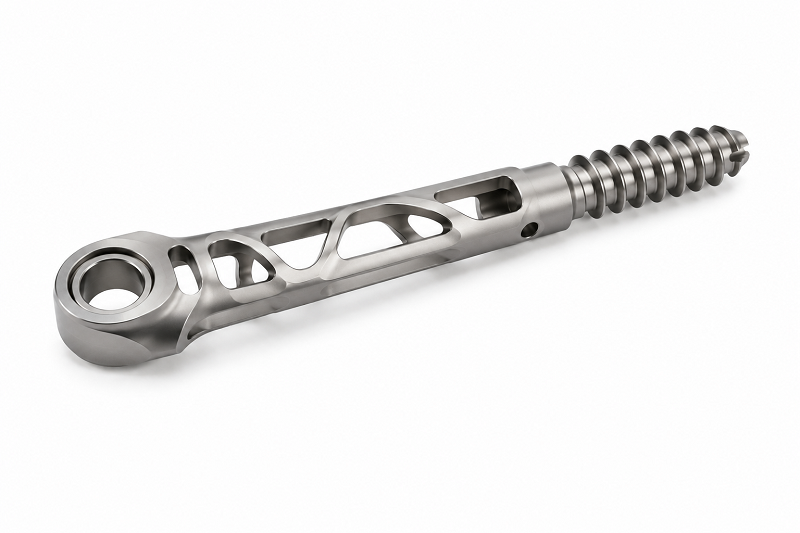
Bost ardatzeko lotura-mekanizazio zentroak gainazal kurbatu, zulo eta hari guztien mekanizazioa osa dezake lotura bakarrean, lotura anitzen kokapen-erroreak ezabatuz. Pieza irregular ortopedikoetarako ekipamendu konfigurazio hobetsia da.
Mekanizazio osteko TC4 piezen garbiketa eta gainazaleko tratamendua
Desbarbatzeko tratamendua
TC4-rekin zulo hariztatuak, zulo gurutzatuak eta ertzak mekanizatzean, begi hutsez bereizteko zailak diren bizar txikiak sortuko dira.
Inplanteak ez du bizarrik izan behar. Ebakuntzan zehar bizarrik erortzen bada, gorputzeko metalezko hondakin bihurtuko dira.
Zulo gurutzatu txikietarako, lehentasuna eman behar zaio desbarbatze elektrokimikoari, artezketa mekanikoak piezen jatorrizko dimentsio-zehaztasuna kaltetu ez dezan.
Leuntzeko prozesuaren hautaketa
Medikuntzako pieza desberdinen zimurtasun-eskakizunak guztiz desberdinak dira:
- Marruskadura-pieza mugikorrak junturetan: leuntze elektrolitikoa, Ra < 0.2-0.4 μm, marruskadura eta higadura murriztuz;
- Osteointegrazio inplantearen gainazala: Osteozitoen hazkuntza errazteko eta ispilu-leuntze gehiegi saihesteko, Ra 1-4 μm-ko zimurtasun egokia kontrolatu behar da;
- Kirurgia-tresnen heldulekuak: higadurarekiko erresistentzia eta esku-sentsazioa orekatzeko, Ra 0.8-1.6 μm tartea.
Pasibazio tratamendua
Leuntzearen ondoren, azido nitrikozko pasibazio tratamendua egiten da titaniozko aleazioaren gainazalean TiO₂ oxidozko babes-geruza trinko bat birsortzeko, giza gorputzeko fluidoen korrosioarekiko erresistentzia hobetuz eta metal ioien prezipitazioa inhibituz. Prozesu hau derrigorrezkoa da inplanteetarako.
Maila anitzeko garbiketa eta garbiketa kontrola
Garbiketa prozesu osoa: koipegabetze garbiketa → koipegabetze alkalinoa → ur garbiarekin hainbat garbiketa → ultrasoinu garbiketa → deshidratazioa eta hautsik gabeko aire bero lehortzea.
Garbiketa-prozesu guztiak tailer garbi batean egin behar dira, ebaketa-fluidoaren hondarrak eta metalezko mikropartikulak kentzeko.
Inplantagarri diren piezek endotoxina bakterianoak kontrolatu behar dituzte eta ISO19227 gailu medikoen garbiketa-araua bete. Garbitu ondoren, modu independentean zigilatu eta hautsik gabe egon behar dute bigarren mailako kutsadura saihesteko.
Kalitate Ikuskapenerako eta Betetze Kontrolerako Puntu Gakoak TC4 Medikuntzako CNC piezak
Dimentsio geometrikoen zehaztasun detekzioa
- Lehen Artikulua FAI Lehen Artikuluaren ikuskapena: Produktu berri guztiek lehen artikuluaren tamaina osoko ikuskapena osatu behar dute.
- Gainazal kurbatu konplexuen eta zuloen posizioen zehaztasuna hiru koordenatuko CMM bat erabiliz neurtzen da.
Harietarako eta zulo diametro txikietarako neurgailu bereziak erabiltzen dira.
- Dimentsio kritikoak Cp/Cpk kontrolaren menpe daude exekuzio prozesuan zehar, ez bakarrik produktu amaituen ausazko ikuskapena eginez, baita mekanizazio-egonkortasunaren monitorizazioa ere prozesuan zehar.
Gainazalaren kalitatearen ikuskapena
Aztertu gainazala mikroskopio baten azpian marradurarik, pitzadurarik edo bizarrik ez dagoela baieztatzeko. Inplantearen gainazaleko mekanizazioaren hondatze-geruza ikuskatu behar da, eta proba metalografikoak beharrezkoak dira.
Materialen eta prozesuen trazabilitatearen kudeaketa
ISO13485 sistemak eskatzen du piezen lote bakoitza osorik erregistratzea: lehengaien labearen zenbakia, tratamendu termikoaren erregistroa, ebaketa-prozesuaren parametroak, garbiketa-erregistroa, pasibazio-txostena, ikuskapen-txostena, DHR ekipamenduaren historia-erregistro osoa osatzea. Gailu medikoen erregistroaren berrikuspenean, material multzo osoa berreskuratuko da. Trazabilitate-txostenik gabeko piezak ezin dira erabili II. eta III. klaseko gailu medikoak erregistratzeko.
Esterilizazioaren egokitzapenaren egiaztapena
TC4 titaniozko aleazioa esterilizazio medikoko metodo nagusi guztiekin bateragarria da, eta horrek abantaila nabarmena ematen dio POM medikoarekiko.
Hala ere, mekanizatu ondoren piezen gainazalaren egoerak eragina izango du esterilizazio efektuan. Ondo garbitzen ez badira, esterilizazioa huts egitea eragingo du.
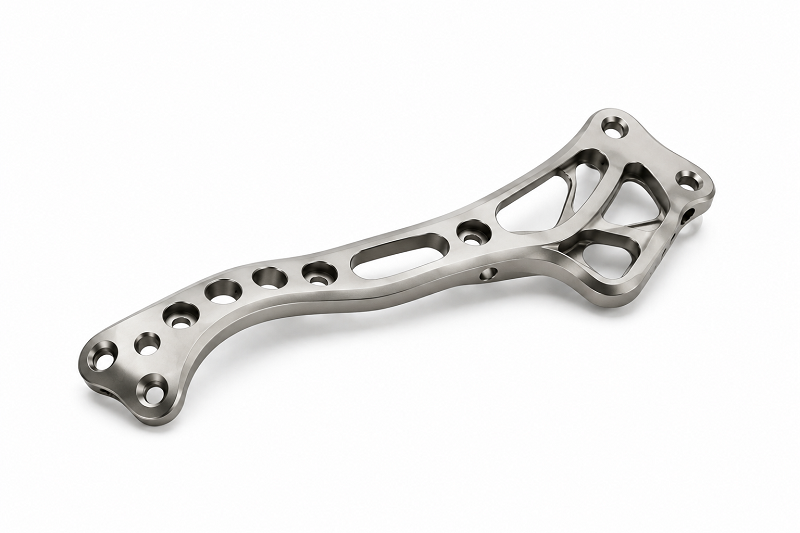
Kostuen kontrola TC4 titaniozko aleaziozko CNC mekanizazio medikoa
Marrazkien DFM diseinu optimizazioak hondakin-tasa murrizten du
- Horma meheko egiturak ez du gehiegi mehetzen, eta prozesuko fileteak arrazoiz handitu dira mekanizazio-bibrazioa eta txirbilak murrizteko.
- Dimentsio ez-kritikoetarako, tolerantziak arrazoiz lasaitu behar dira. Inplantatutako gainazalak, zulo haridunak eta kokapen-zuloak bakarrik ezarri behar dira zehaztasun handiko tolerantziekin. Zenbat eta tolerantzia-eskakizun handiagoa izan, orduan eta gehiago handituko dira mekanizazio-denbora eta txatar-kostua esponentzialki.
- Pieza konplexu eta forma irregularrekoetarako, lehentasuna eman behar zaie bost ardatzeko mekanizazio-egiturei, hainbat tresneria-eragiketa murrizteko eta finkatze-erroreek eragindako urradura-arriskua murrizteko.
Lehengaiak sailkatu eta hautatu gehiegi hautatzea saihesteko
Bereizi TC4-ELI inplantagarria ohiko TC4 mailatik: epe luzerako inplantagarriak diren giza gorputzeko atalek soilik erabiltzen dituzte kostu handiko TC4-ELI mailak;
In vitro kirurgia-tresnetarako eta inplantaezinak diren gailuen piezetarako, TC4 maila arrunta aukeratu behar da, biobateragarritasun-eskakizunak betetzeko lehengaien kostuak kontrolatzeko.
Eskaerak faseka planifikatzen dira
I+G fasean, lote txikiko laginketa egiten da, lehentasuna emanez barra estandarrak mozteari, neurrira egindako hutsen kostua murrizteko.
Produktua amaitu ondoren, seriean ekoizten da. Eskaera marko bat sinatzen da, eta lehengaiak eta mekanizazioa mailaka aurrekontua ematen da. Tratamendu termikoaren, garbiketaren eta probaren kostu finkoak loteen artean banatzen dira.
Zergatik aukeratu N?OBLE zure moduan medical parte fabrikatzailea
NOBLE gobernuak "Enpresa Teknologiko Nazional Gorena" gisa saritutako Txina-Britainiar joint venture bat da. Bi negozio-ildo nagusi ditugu: "Fabrikazio Adimenduna" eta "Zainketa Produktuak". "Fabrikazio Adimenduna" negozioak bezeroei proiektuen laguntza zerbitzuak eskaintzen espezializatuta dago, piezen mekanizazioa eta fabrikazioa barne.
10 urte baino gehiagoko esperientzia fabrikazio profesionalean eta prototipo azkarren sorreran. Gure talde eraginkorrak laguntza sendoa eskaintzen die zure proiektu berriei zure eskakizunak % 100ean betetzeko; kudeaketa estandarizatuak piezen eta produktuen kalitate-kontrol zorrotza dakar; lan-fluxu arrazoizko batek kostu txikiagoak lortzen ditu kalitate berarekin.
Urteetako lan eta garapen gogorren ondoren, NOBLE pixkanaka eraldatu da zehaztasun handiko piezen mekanizazio eta fabrikazio enpresa batetik, industria-kate osoa laguntzen duen zerbitzu-gaitasunak zituena, bezeroen proiektu osoetarako laguntza osoa eskaintzen duen zerbitzuetan oinarritutako enpresa batera.
NOBLE zure fabrikazio-irtenbide pertsonalizatu fidagarria da, prototipoen diseinutik fabrikaziora arte, fabrikazio-baliabide erraldoiak, teknologia egokia, prozesu arindua, adituen gidaritza eta kalitate-ikuskapen prozesu ezin hobea erabiliz, zure ideiak errealitate bihurtzeko.
NOBLEk honako kualifikazio ziurtagiriak ditu:
ISO 9001: 2015 – Kalitate kudeaketa sendoa fabrikazio orokorrerako. Prozesu koherenteak. Kontrol dokumentatua. Ikuskapen trazagarria.
ISO 13485: 2016 – Kalitate-estandar zorrotzagoak gailu medikoen piezen kasuan. Prozesuaren balidazio zorrotza. Trazabilitate osoa. Beharrezkoa inplantagarri eta kirurgiko piezen kasuan.
Ondorioa
TC4 titaniozko aleazioa, erresistentzia espezifiko handia, fluidoen korrosioarekiko erresistentzia bikaina eta hezurrarekiko lotura-errendimendua dituena, ezinbesteko metalezko substratua da karga handiko inplante ortopedikoetarako eta erresistentzia handiko kirurgia-tresnetarako. PEEK polimerozko materialak azkar garatzen ari diren arren, oraindik ezin dituzte erabat ordezkatu karga handiko lan-baldintzetan.
TC4 titaniozko aleaziozko CNC osagaiak garatzen dituzten gailu medikoen enpresek lehentasuna eman beharko liekete ISO13485 mekanizazio medikorako gaitasun osoak dituzten hornitzaileei, mekanizazio-aurrekontuak alderatu beharrean.
Etorkizunean, TC4 titanio aleazioaren CNC mekanizazio zehatza eboluzionatzen jarraituko du. Bost ardatzeko mekanizazio zehatzak eta tratamendu osteko prozesu garbi automatizatuek are gehiago hobetuko dute piezen koherentzia eta goi-mailako etxeko gailu medikoen osagaien industriaren hobekuntza sustatuko dute.
Maiz egiten diren galderak
1. Zein gainazal-tratamendu aukeratu behar da propietate antibakterianoak behar dituzten TC4 pieza medikoetarako?
Ioi inplantazioa edo mikroarku oxidazioa erabil daitezke TC4 gainazalean estaldura antibakteriano bat eratzeko, eta hori egokia da errendimendu antibakterianoa behar duten inplante-piezen kasuan.
2. Zer arrisku ekarriko dizkie partikula magnetikoen ikuskapenak TC4 inplante-mailako piezei?
Partikula magnetikoen ikuskapenak partikula magnetiko hondarrak uzten ditu, beraz, ez da onartzen TC4 inplante mailako piezetarako; horren ordez, ultrasoinuen bidezko probak gomendatzen dira.
3. Solda al daitezke TC4-ELI pieza medikoak CNC mekanizazioaren ondoren?
Ez da gomendatzen TC4-ELI inplante-mailako pieza amaituetarako soldadura egitea. Soldadura-eremuek nekearen errendimendua gutxitu eta biobateragarritasun-egiaztapena huts egingo dute.
4. Zein da TC4 inplante medikoen osagai amaituen biltegiratze-baldintza?
Gorde ontzi lehor eta zigilatuetan, saihestu metalezko tresnekin kontaktu zuzena eta saihestu gainazaleko marradurak eta kutsadura.
5. Bigarren mailako CNC birmoldaketa egin al daiteke TC4 inplante medikoen piezetan pasibatuta daudenetan?
CNC mekanizazioa berriro behar bada, pasibazio eta garbiketa osoak berriro egin behar dira berregituratu ondoren.







