
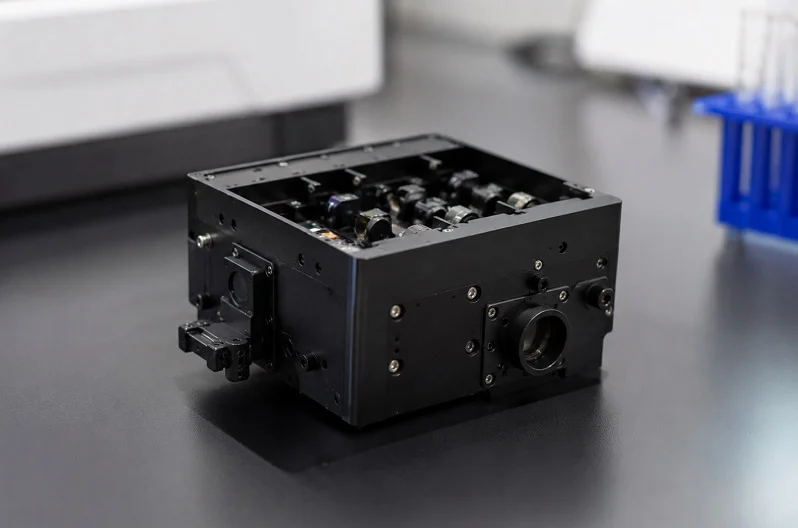
Erdiko AI karkasa batek AI hardwarea babesten du leku zailetan. AI karkasa honek AI sentsoreak, NPUak eta GPUak seguru mantentzen ditu fabrikako solairuetan. AI karkasa bakoitzaren CNC mekanizazioak neurketa oso zehatzak sortzen ditu AI funtzioetarako. Datu-zentroak kalitate-kontrola behar du AI konputazioan. Makina-ikaskuntzak AI karkasa-diseinu egokia behar du. Karkasa hauetarako gure AI bidezko CNC mekanizazioak automatizazioa bermatzen du. CNC mekanizazio-prozesuak beroa kentzea kontrolatzen du. CNC mekanizazio-urrats bakoitzak karkasaren diseinuan jartzen du arreta. AI karkasa bakoitzeko datuen eta konputazioaren kontrolak garrantzia du. AI karkasen CNC mekanizazioak kalitatea behar du. Karkasaren ezaugarrien artean sentsore-atak daude. Karkasak datu-bideratze egokia behar du. Karkasaren sentsoreek babesa behar dute. Karkasaren paretek zehaztasuna behar dute. Karkasa bakoitzak AI hardwarea babesten du. Karkasak kudeaketa termikoa behar du.
Ertzeko AI Etxebizitzen Egitura Ohikoak
Erdiko IA etxebizitza oro galdera soil batekin hasten da. Non egongo da IA sistema hau? Erantzunak itxitura osoa moldatzen du. Fabrika bateko solairu batek kaxa sendo bat behar du. Kontrol-kabinete batek errail-euskarri mehe bat behar du. Zelaiko langile batek IA unitate eramangarri bat behar du. Kasu bakoitzak diseinua modu ezberdinean bultzatzen du. Mekanizazio-planak egitura jarraitzen du. Ikus ditzagun hiru mota nagusiak xehetasunez.
Horman muntatutako eta zutoinean muntatutako itxiturak
Karkasa hauek leku gogorretan daude. Pentsa fabrikako hormetan, kanpoko zutoinetan edo biltegietako sabaietan. Hautsari, uraren eta dardararen aurrean daude. Barruko IA prozesadoreak beroa sortzen du. Karkasak ondo itxi behar du. Bere lekuan egon behar du. Kableak sartzen utzi behar ditu zikinkeria sartu gabe. Karkasa hauen lana gainazal lauetan eta zigilatze-ezaugarri zehatzetan oinarritzen da. IA gailu honek askotan CNC elektronikako karkasa gisa ere funtzionatzen du sentsore-sare industrialetarako.
Bridak, juntura eta kable-guruinak
Bridak gainazal laua ematen du lotzeko. Junta bat kokatzen da estalkiaren eta oinarriaren artean. Konprimitu egiten da zigilu bat osatzeko. Kable-guruinek kableak sartzen diren tokiak zigilatzen dituzte. Ezaugarri hauek mekanizazio zehatza behar dute. Bridaren aurpegia guztiz laua izan behar da. Juntaren ildoak sakonera egonkorra izan behar du. Kable-guruinen zuloek hari-tamaina estandarrak bat etorri behar dute. Akats txiki batek zigilua hausten du. Makinak ezaugarri hauek konfigurazio bakarrean mozten ditu. Horrela, dena lerrokatuta mantentzen da. Mekanistak aurpegiratzeko tresna bat erabiltzen du bridarentzat. Zulagailu batek sortzen du juntaren ildoa. Eragiketa bakoitza ordenan egiten da. Lerrokatze onak esan nahi du estalkia beti uniformeki ixten dela.
IP sailkapenetarako zigilatzeko gainazalen mekanizazioa
IP65 edo IP67 bezalako IP sailkapenek zigilu onak behar dituzte. Makinak zigilatzeko gainazala akabera-pase batekin mozten du. Gainazalaren zimurtasunak garrantzia du hemen. Gainazal zimurtsu batek ura iragazten uzten du. Erremintaren ibilbideak akabera leuna utzi behar du. Mekanizatzaileak arretaz kontrolatzen ditu aurrerapen-abiadura eta ardatzaren abiadura. Emaitza juntak sakatu dezakeen gainazal laua da. Hemen lortzen du itxiturak bere sailkapena. Gainazalaren akaberak Ra balio jakin bat bete behar du. Ra baxuago batek gainazal leunagoa esan nahi du. Mekanizazio-prozesuak modu fidagarrian egin dezake hau unitate guztietan.
DIN-errail eta panel muntatzeko karkasak
Karkasa hauek kontrol-armairuen barruan daude. DIN errail estandarretan sartzen dira. Lekua aurrezten dute. Instalazio eta ordezkapen azkarra ahalbidetzen dute. Ingurunea garbiagoa da, baina estuagoa. Beroa pilatu daiteke armairu bete batean. AI moduluak beroa prozesadoretik urrundu behar du. Hau ohikoa da CNC kaxak industria-inguruneetan erabiltzeko. Kaxa-diseinua kaxa-sakonera estandarretan sartu behar da. Hau beste CNC elektronika-kaxa mota bat da fabrikako AI hardwarearentzat.
Zehaztasun-zirrikituak eta klipak
DIN errailean sartzen den klipak geometria zehatza behar du. Solteegi badago, karkasa eroriko da. Estuegi badago, ez da instalatuko. Makinak zirrikitua eta kliparen forma konfigurazio bakarrean mozten ditu. Horrek neurriak bat datozela bermatzen du. Klipak askotan malguki-antzeko forma erabiltzen du. Materiala hautsi gabe tolestu behar da. Mekanizazio-prozesuak tentsio-pitzadurak eragin ditzaketen izkin zorrotzak saihesten ditu. Mekanizatzaileak mutur txikiko fresa bat erabiltzen du zirrikitua egiteko. Akabera-pase batek kliparen ertza garbitzen du. Emaitza ehunka instalazio-ziklotan zehar fidagarritasunez funtzionatzen duen klip bat da.
Errail estandarretarako hariztaketa eta hariztaketa
DIN errail-karkasa batzuek torlojuak erabiltzen dituzte klipak erabili beharrean. Zulo hariztatuak errailarekin lerrokatu behar dira. Tolerantzia estua da. Makinak zuloa hariztatzen du edo hariztatzeko fresaketa erabiltzen du. Hariztaketaren sakonera nahikoa izan behar da torlojua heltzeko. Hariztaketa sakona erraz higatzen da. Hariztaketa sakona horma zeharkatzeko arriskua dago. Makinistak materialarentzako hariztaketa egokia aukeratzen du. Aluminioak hariztaketa zorrotza behar du. Altzairuak estalitakoa behar du. Sakoneraren kontrola zehatza da. Errailak muntatzeko CNC mekanizatutako kaxak hariztaketa egonkorra behar du zulo guztietan.
Eskuko eta eramangarriko ertzeko AI gailuak
Karkasa hauek langilea doan lekura joaten dira. Teknikari batek bat eramaten du urruneko gune batera. Eremu-ingeniari batek bat erabiltzen du datuak biltzeko. Karkasa arina izan behar da. Eskuan sartu behar da. Erorketak jasan behar ditu. Barruko IA funtzioek ere babesa behar dute. Sentsoreak eta datu-atakak eskuragarri egon behar dira, baina zigilatuta egon behar dira. IA unitate eramangarriak pisua eta indarra orekatu behar ditu. Gailu eramangarrietarako CNC makinaren karkasak forma konplexuak kudeatzen ditu.
Kurba ergonomikoak eta horma meheak
Karkasak eskuaren forma jarraitzen du. Kurbak naturalak izan behar dira. Paretak meheak izan behar dira pisua aurrezteko. Pareta meheek erronkak sortzen dituzte mekanizaziorako. Materialak bibratu egin dezake. Erremintak dardara egin dezake. Mekanizatzaileak ebaki arina eta erreminta zorrotza erabiltzen ditu. Emaitza gainazal leun eta erosoa da. Diseinuak erosotasuna eta erresistentzia orekatu behar ditu. Gailu eramangarrien mekanizazio-prozesuak askotan 3Dko konturatze-metodo bat erabiltzen du. Erremintaren ibilbideak karkasaren forma marrazten du pase leunetan.
3D gainazal konplexuak kudeatzea honekin 5-Ardatz Mekanizazioa
Hemen distira egiten du 5 ardatzeko lanak. Makinak tresna okertu dezake. Azpiko mozketetara irits daiteke. Kurba konplexuak moztu ditzake konfigurazio bakarrean. Honek garrantzia du ertz eramangarriko AI karkasentzat. Makinak kanpoko forma ergonomikoa moztu dezake. Sentsore edo antenentzako barne kanalak moztu ditzake. Hori guztia pieza mugitu gabe egin dezake. Emaitza forma askatasun handiagoa da. Karkasak kurba organikoak eta barrunbe ezkutuak izan ditzake. Horrek pieza anitzeko muntaketaren beharra kentzen du. Pieza bakarreko karkasa sendoagoa da. Hobeto zigilatzen du. Gainazalaren kalitatea ere hobea da. Makinak akabera leuna uzten du. Horrek post-prozesatzeko lana murrizten du. Karkasak itxura bikaina du. Sentipen bikaina du. AI prozesadorea abiadura handian dabil. Materiala benetako ekoizpen materiala da. Diseinatzaileak beroaren kentzea egiaztatu dezake ekoizpenerako aurreikusitako aleazio edo plastiko zehatza erabiliz. Horrek ziurtatzen du karkasak AI prozesadorearen bero karga jasaten duela.
CNC Mekanizazio Metodoak Edge AI Etxebizitza Ezaugarrietarako
Orain benetako ebaketa lanetara goaz. Erabiltzen dituzun metodoak behar dituzun ezaugarrien araberakoak dira. Bero-hustugailu batek poltsiko sakonak behar ditu. Muntatzeko zulo batek kokapen estua behar du. Konektore-ebaki batek ertz leuna behar du. Ezaugarri bakoitzak ikuspegi desberdina eskatzen du. Makinaren konfigurazioa aldatu egiten da. Tresnen hautaketa aldatu egiten da. Ebaketa-abiadura aldatu egiten da. Atal honek metodo bakoitza azaltzen du. Tresnak, abiadurak eta espero ditzakezun emaitzak biltzen ditu.
CNC Fresatzeko Poltsikoetarako eta bero-hustugailuetarako eragiketak
Ertzeko IA karkasa gehienek bero-hustugailuak dituzte. Hauek IA prozesadoretik beroa xurgatzen duten hegatsak edo poltsikoak dira. Bero-hustugailua karkasaren barruan dago. Barrunbe sakonak behar ditu. Makinak barrunbe horiek moztu behar ditu tresna gehiegi berotu gabe. Hori da fresaketa trokoidala.
Fresaketa trokoidala poltsiko sakonetarako
Fresaketa trokoidalaren bidez, bide zirkularra erabiltzen da. Erreminta begizta batean mugitzen da. Angelu txiki batean sartzen da materialean. Engranaje-angelua 30 gradu ingurukoa da. Horrek ebaketa-indarrak % 25 murrizten ditu. Txirbilak erraz irteten uzten ditu. Pausoaren tamaina txikia da, 0.6 mm ingurukoa. Horrek erremintaren karga eta beroaren sorrera minimizatzen ditu. Emaitza poltsiko garbi eta sakona da. Erremintak gehiago irauten du. Gainazaleko akabera koherentea da. Metodo honek aluminioarentzat ondo funtzionatzen du. Altzairu gogortuarentzat ere balio du. Printzipioa berdina da. Barrunbe sakon bat lortzen duzu erreminta edo materiala erre gabe.
| Parametroa | Balio | Txip-ebakuazioan duen eragina |
| Enkargatze-angelua | 30 ° | Ebaketa-indarrak % 25 murriztu dira, txirbil-fluxua erraztuz ildo sakonetan. |
| Pausoaren tamaina | 0.6 mm | Tresnen karga eta bero-sorkuntza minimizatuta. |
| Material | Altzairu gogortua (aluminioari aplikatzen zaion printzipioa) | Akabera koherenteak eta erremintaren bizitza hobetzea frogatu ditu. |
| Emaitza | Tresnen karga % 25 murriztea, gainazaleko akabera koherentea | AI etxebizitzen ekoizpenean barrunbe sakonen fresatzeko estrategia gisa balioztatzen du fresaketa trokoidala. |
Gainazalaren zimurtasunerako akabera-paseak (Ra)
Ebaketa zakarraren ondoren, akabera-pase bat behar duzu. Pase honek azken material zatia kentzen du. Gainazal leuna uzten du. Gainazalaren zimurtasuna garrantzitsua da zigilatzeko. Gainazal zakar batek ura iragazten uzten du. Zigilatzeko gainazalak Ra balio baxua behar du. Akabera-pase estandar batek 0.8 µm Ra lor dezake. Hori ona da errodamenduen eserlekuetarako eta tolerantzia estuko muntaietarako. Zigilatzeko gainazal hidraulikoetarako, 0.4 µm Ra edo gutxiago behar duzu. Horrek akabera-pase berezi bat behar du. Erreminta zorrotza izan behar da. Aurkikuntza-abiadura motela izan behar da. Ardatzaren abiadura handia izan behar da. Emaitza perfektuki zigilatzen den gainazal bat da. IP sailkapena horren araberakoa da. IP65ek zigilatzeko gainazal leuna behar du. IP67k are leunagoa behar du. Mekanizazio-prozesuak kontrolatzen du hau.
| Gainazalaren zimurtasuna (Ra) | Mekanizazio-egoera tipikoa | Aplikazio arruntak |
| 0.8 µm Ra | Akabera finak, tresneria zorrotzak, aurrerapen-abiadura murriztuak | Zehaztasun-osagaiak, errodamenduen doikuntzak, ardatzak eta tolerantzia estua duten muntaketak |
| 0.4 µm Ra eta gutxiago | Akabera, leuntze, artezketa edo zorroztze espezializatua | Zehaztasun handiko osagaiak, zigilatzeko gainazalak, sistema hidraulikoak eta higadura-interfaze kritikoak |
| Marrazketa-eskakizuna | Tipikoena aplikazio | |
| ------- | ------- | |
| Ra 0.8 | Errodamendu-eserlekuak | |
| Ra 0.4 | Zigilatzeko gainazal hidraulikoak |
Muntatzeko zuloetarako zulaketa, hariztaketa eta hariztaketa fresatzea
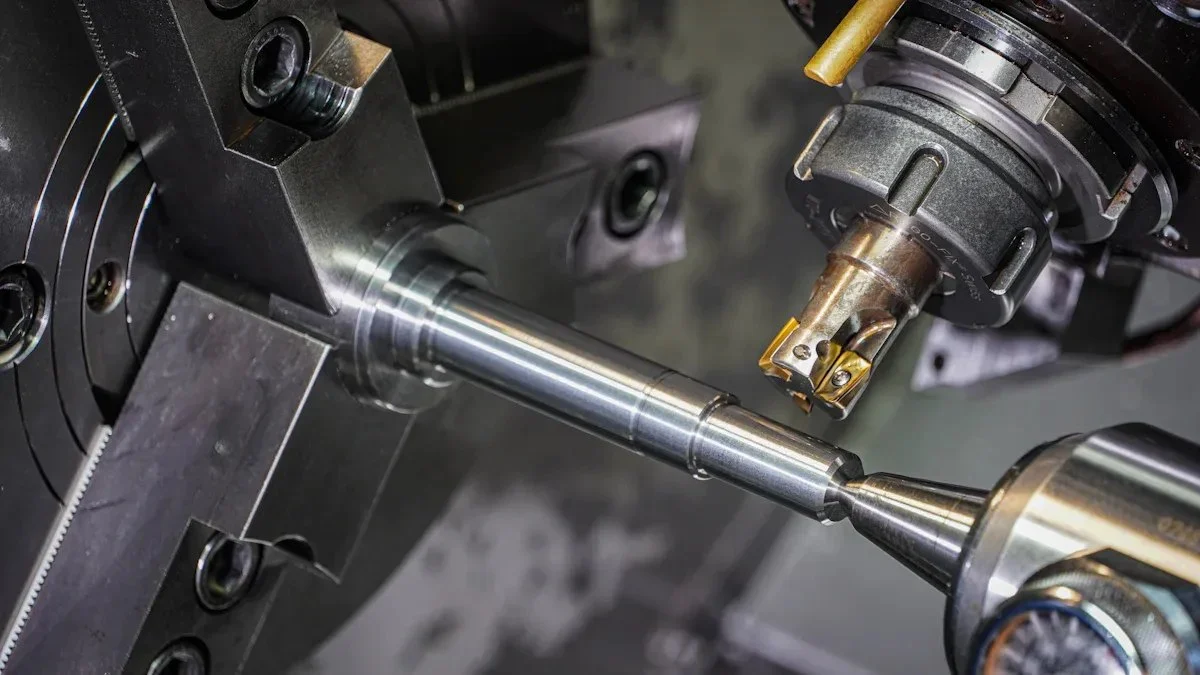
Muntatzeko zuloek kaxa elkarrekin eusten dute. PCBa ere barruan eusten dute. Zuloek zehazki lerrokatu behar dute. Pixka bat okertuta badaude, torlojuak ez dira sartuko. Muntaketa osoa huts egiten du. Horregatik da garrantzitsua posizio-tolerantzia.
Posizio-tolerantzia estuak lortzea
Zuloen kokapenerako tolerantzia estandarra ±0.1 mm-koa da. Hori da oinarrizko balioa. 1x balio du. Kalibreak erabil ditzakezu egiaztatzeko. Hondakin-tasa baxua da, % 2tik behera. Tolerantzia estua ±0.01 mm-koa da. Horrek 2.8 aldiz gehiago balio du. 5 ardatzeko makina gorena behar duzu. Ezin duzu pieza hainbat konfiguraziotan irauli. CMM edo laser eskaner bat behar duzu ikuskatzeko. Hondakin-tasa % 15era igotzen da. MMC erabil dezakezu kostua murrizteko. MMC-k Gehienezko Material Egoera esan nahi du. Tolerantzia gehigarria ematen du. Zuloa apur bat handiagoa bada, posizio-baimen handiagoa lortzen duzu. Horrek hondakin handiko ezaugarri bat prozesu egonkor bihurtzen du. Marrazkiak M bat erakusten du zirkulu batekin. Makinistak abantaila ulertzen du. Arrisku-prima murrizten du.
| Factor | Tolerantzia estandarra (±0.1 mm) | Tolerantzia estua (±0.01 mm) |
| Mekanizazio Denbora | normal | 2x – 4x motelagoa |
| Ikuskapen-metodoa | Kalibreak, Mikrometroak | CMM, laser eskanerrak |
| Txatarra-tasa tipikoa | <2% | % 5 – % 15+ |
| Tresnen beharrak | Standard | Errendimendu handikoa / Pertsonalizatua |
| Operadorearen trebetasuna | Makinista trebea | Espezialista nagusia |
Torlojuen hari-sakonera eta lotura
Hari-sakonera nahikoa izan behar da torlojuak heltzeko. Gutxiegia bada, haria mozten da. Sakonegia bada, horma zeharkatzen du. Gutxieneko lotura materialaren araberakoa da. 6061-T6 aluminiorako, torlojuaren diametroaren 1.5 aldiz gehiago behar duzu. Aluminio bigunerako, 2.0 aldiz gehiago behar duzu. Plastiko indartuetarako, 2.5 aldiz gehiago behar duzu. Nylona bezalako industria-plastiko bigunetarako, 3.0 aldiz gehiago behar duzu. Biderkatzaile hauek moztea eragozten dute. Hari-sakonera haridun zuloaren luzera da. Torlojuak luzera horretan sartzen da. Zenbat eta sakonago sartu, orduan eta sendoagoa da juntura. Baina ezin da gehiegi sakondu. Hormaren lodierak mugatzen du. Diseinuak lotura eta hormaren lodiera orekatu behar ditu.
| Material | Gutxieneko konpromiso biderkatzailea |
| Aluminiozko Aleazioak (6061-T6) | 1.5 x Torlojuaren diametroa |
| Aluminio biguna (urtua/purua) | 2.0 x Torlojuaren diametroa |
| Plastiko indartuak / Fenolikoak | 2.5 x Torlojuaren diametroa |
| Industria Plastiko Bigunak (Nylona/PVC) | 3.0 x Torlojuaren diametroa |
Konektoreen ebakidurak eta irekidurak sortzea
Konektoreen ebakiek kableak horma zeharkatzen uzten dituzte. Ebakidura konektorearen formarekin bat etorri behar da. Zehatza izan behar du. Ebakidura solte batek hautsa eta ura sartzen uzten ditu. Ebakidura estu batek kablea kaltetzen du. Mekanizazio prozesuak irekidura garbi bat sortu behar du.
IP balorazioetarako doitasun-konturaketa
Konturatze-pasaketak ebakiduraren forma sortzen du. Erremintak eskema jarraitzen du. Gainazaleko akaberak garrantzia du zigiluarentzat. Ra balio berberak aplikatzen dira. 0.8 µm Ra behar dituzu zigilu estandar batentzat. 0.4 µm Ra behar dituzu zigilu hidrauliko batentzat. Zigilatzeko juntak gainazal honen kontra egiten du presioa. Gainazal leun batek zigilu hobea esan nahi du. IP sailkapena horren araberakoa da. Erremintaren ibilbidea leuna izan behar da. Makina zurruna izan behar da. Aurkikuntza-abiadura koherentea izan behar da. Emaitza perfektuki zigilatzen den ebakidura garbi bat da.
Segurtasunerako desbarbatzea eta ertz-haustea
Moztu ondoren, ertzak zorrotzak dira. Ertz zorrotzek kableak moztu ditzakete. Hatzak moztu ditzakete. Tentsio-igogailuak sor ditzakete. Makinistak ertzak desbarbatu behar ditu. Horrek desbarba zorrotzak kentzen ditu. Txanfla txiki bat ere sortzen du. Txanflak kablea babesten du. Instalatzailea babesten du. Gainera, itxituraren itxura hobea ematen du. Desbarbatzea tresna batekin egin daiteke. Lima batekin egin daiteke. Makina batzuek desbarbatzeko zikloa dute. Emaitza ertz garbi eta segurua da.
Zure CNC mekanizatutako ertz AI etxebizitzarako materialak
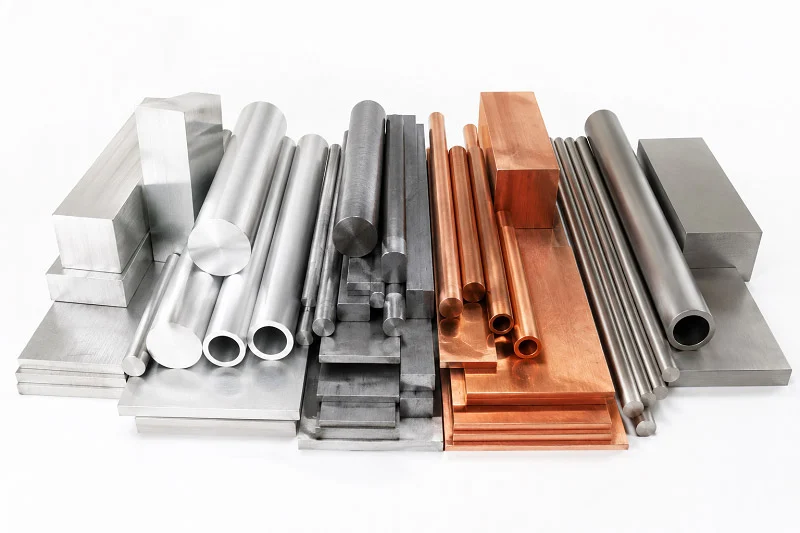
Aukeratzen duzun materialak proiektu osoa moldatzen du. CNC makinak nola funtzionatzen duen, beroa zein ondo mugitzen den eta azken kostua zein den aldatzen du. Ertz bakoitzak AI karkasa oreka desberdina behar du. Ikus ditzagun aukerak.
Aluminiozko Aleazioak Errendimendu Termikorako
Aluminioa da IA karkasa gehienetarako aukerarik onena. Ondo mekanizatzen du, beroa mugitzen du eta ez da gehiegi kostatzen. Karkasaren barruko IA prozesadoreak beroa paretetara bultzatzen du. Aluminioak bero hori xurgatzen du. Bi aleazio nabarmentzen dira lan horretarako.
6061-T6 vs. 5052: Mekanizagarritasuna eta Erresistentzia
6061-T6-k oso ondo mekanizatzen du. Neurketa zehatzak arazorik gabe egin ditzakezu. Txirbilak garbi hausten dira eta tresna zorrotz mantentzen da. Horrek bikaina egiten du AI karkasa bateko ezaugarri zehatzetarako. 5052-H32 bigunagoa da. Kontuz ez bazaude, tresnari itsatsi dakioke. Baina 5052 hobeto tolesten da. Zure diseinuak forma kurbatua behar badu, 5052-k kudeatzen du. 6061-T6 pitzatzen da tolestura handiaren pean. 6061-aren bero-fluxua handia da, eta horrek bero-hustugailuetarako aproposa egiten du. 5052-k herdoilarekiko erresistentzia hobea du berehala. Kostu-aldeak ere garrantzia du. 6061-ak zertxobait gehiago balio du, baina mekanizazio-denbora laburragoa da. Makina-orduak aurrezten dituzu.
| Jabetza | 5052-H32 | 6061-T6 |
| mekanizagarritasun | Beheko materialak tresnak zikindu ditzake — material bigunagoak tresnak zikindu ditzake | Bikaina — erraz mekanizatzen da tolerantzia estuekin |
| Konduktibitate termikoa | Ez da zehazki aipatu | Altua — bero-hustugailuetarako eta elektronika-karkasetarako egokia |
| Formagarritasuna | Bikaina — aproposa bihurguneetarako | Nahiko ona — pitzatzeko joera |
| weldability | oso ona | Ona |
| Korrosioarekiko erresistentzia | Excellent | Ona |
| Kostua | Behean | Goi-mailako |
Korrosioarekiko erresistentzia eta estetika lortzeko anodizatzea
Aluminiozko ertz gordinak dituen AI karkasa bat denborarekin herdoildu egiten da. Anodizazioak hori konpontzen du. Oxido geruza gogor bat sortzen du gainazalean. Geruzak herdoilaren aurka egiten du. Kolore-tindagaiak ere onartzen ditu. Beltza, zilarkara edo akabera pertsonalizatua lor dezakezu. Anodizazioa CNC mekanizazioaren ondoren gertatzen da. Karkasa bainu kimiko batean sartzen da. Korronte elektriko batek sortzen du oxido geruza. Lodiera aplikazioaren beharren araberakoa da. Anodizazio estandarrak barruko itxitura gehienentzat balio du. Anodizazio gogorrak kanpoko unitateentzat balio du. Gainazala marraduraren aurkakoa ere bihurtzen da. AI karkasak itxura ona du eta gehiago irauten du.
Altzairua eta kobrea iraunkortasun eta eroankortasun handikoak izateko
Ingurune batzuek itxiturak hondatzen dituzte. Fabriken zoruetan produktu kimikoak daude. Itsas guneetan gatza dago. Kanpoko zutoinetan UV izpiak daude. Aluminioa agian ez da nahikoa izango. Altzairua da gogortasun handia behar duzunean.
Altzairu herdoilgaitza ingurune gogorretarako
Altzairu herdoilgaitzak baldintzarik txarrenak jasaten ditu. Produktu kimikoen, gatzaren eta hezetasunaren herdoilaren aurka egiten du. Aluminioa baino askoz erresistentzia handiagoa du. Baina zailagoa da mekanizatzen. CNC mekanizazio prozesua motelagoa da. Tresnak azkarrago higatzen dira. Ebaketa-abiadura nabarmen jaisten da aluminioarekin alderatuta. Makinak konfigurazio zurruna behar du. Bero-pilaketak hozgarria behar du. Kostua igotzen da. Baina ingurune gogor baterako, merezi du. Itxiturak urte askotako tratu txarrak jasaten ditu.
Kobrezko osagaiak eroankortasun termiko eta elektrikorako
Lortutako emaitzek ez dute barne hartzen ertzeko AI karkasetarako kobrea. Bigarren dokumentuan aipatutako kobrea termikoki xahutzen duten osagaiei dagokie, ez karkasei.
Kobrea ez da balio itxitura-material nagusi gisa. Oso astunegia eta garestia da. Baina AI karkasaren barruan agertzen da. Kobrezko bero-hustugailuek beroa xurgatzen dute prozesadoretik. Kobrezko barra busek energia garraiatzen dute datu-zentroetako AI racketan. Kobrearen CNC mekanizazioa aluminioaren antzekoa da. Baina erremintaren higadura handiagoa da. Gainazaleko akaberak kontrol zorrotza behar du. Kobrea material espezializatua da. Erabili ezaugarri termikoetarako, ez hormetarako.
Ingeniaritza Plastikoak Pisu eta Isolamendurako
Plastikoek beste bide bat eskaintzen dute. Arinak, merkeak eta ez dute elektrizitaterik eroaten. IA karkasak ez du elektrizitaterik eroaten, eta horrek segurtasunari laguntzen dio. Plastikoen CNC mekanizazioa azkarra da. Ebaketa-indarrak txikiak dira. Baina plastikoek beren arazoak dituzte.
Horma meheko diseinuetan deformazioa saihestea
Plastikoa deformatu egiten da mekanizazioan zehar. Erremintaren beroak materiala biguntzen du. Pareta meheek ezin dute beren forma mantendu. Emaitza karkasa okertua da. Irtenbidea ebaki arinak egitea da. Erabili tresna zorrotz bat. Mantendu materiala hoztuta airez edo lainoz. Ebakiaren kalitatea kontrol honen araberakoa da. Diseinuak metala baino pareta lodiagoak behar ditu. Plastikozko pareta nahikoa lodi izan behar da mekanizazioan deformazioa saihesteko. Hala ere, beroa kudeatu behar duzu. Gailu eramangarrietarako CNC bidez mekanizatutako kaxak askotan plastikoa erabiltzen du. Baina diseinuak deformazioa kontuan hartu behar du.
Plastikoen Mekanizazioan Finkatzeko Zeregina
Plastikozko piezak metalezkoak baino garrantzitsuagoak dira finkatzeak. Metalezko piezak bere forma mantentzen du estutzean. Plastikozko piezak tolestu egiten dira. Euskarriak pieza osoa eutsi behar du. Hutsean finkatzeak ondo funtzionatzen du. Pieza laua mantentzen du estutu gabe. Mekanizatzaileak bi aldeetako zinta itsasgarria ere erabil dezake. Gakoa tokiko presio puntuak saihestea da. Euskarriak indarra uniformeki banatu behar du. Horrek karkasa laua mantentzen du mekanizazioan zehar. Emaitza bere forma mantentzen duen pieza bat da.
| Material | Abantailak | Mugak |
| Aluminum | Mekanizagarritasun bikaina, erresistentzia-pisu erlazio ona, korrosioarekiko erresistentzia naturala, material kostu moderatua | Altzairuarekin alderatuta erresistentzia absolutua txikiagoa; ingurune gogorretan anodizatu behar izatea gerta daiteke |
| Altzairu herdoilgaitza | Oso erresistentzia eta zurruntasun handia; korrosioarekiko erresistentzia bikaina ingurune heze, kimiko edo itsasokoetan | Mekanizagarritasun zaila (ebaketa-abiadura motelagoak, erremintaren higadura handiagoa); mekanizazio-kostu handiagoa |
| Ingeniaritza Plastikoak | Mekanizagarritasun oso erraza, ebaketa-indar txikiak, material-kentze azkarra; korrosioarekiko erresistentzia bikaina; arina eta elektrikoki isolatzailea | Metalekin alderatuta erresistentzia estruktural txikiagoa; mekanizazioan deformazioa; ez da egokia karga mekaniko astunetarako |
- Mekanizagarritasun bikaina: gainazaleko akabera ona lortzen du, txirbil-formazioa aurreikus daitekeelarik.
- Eroankortasun termikoa: Bero-hustugailuetarako, karkasa elektrikoetarako eta beroa kendu behar duten piezetarako erabilgarria.
- Erresistentzia moderatua: Egitura-piezetarako egokia, erresistentzia-pisu erlazio ona duelako.
CNC Edge AI etxebizitzaren diseinua: DFM arauak
CNC kaxa diseinu ona makinarekin hasten da. Makinak mugak ditu. CNCak muga horien barruan lan egiten du. Arauek gidatzen dute lana. Atal honek kostua baxua eta kalitatea altua mantentzen duten arauak azaltzen ditu. Erabaki bakoitzak azken pieza moldatzen du.
Hormaren lodiera eta saihetsen diseinua
Lodiera da ezarri beharreko lehenengo gauza. Meheegia bada, horma tolestu egiten da. Lodiegia bada, materiala alferrik galdu. Lodiera egokia materialaren araberakoa da.
Metalen eta plastikoen gutxieneko lodieraren jarraibideak
Material bakoitzak gutxieneko lodiera du, materialaren, hormaren altueraren eta mekanizazio-estrategiaren araberakoa. Gutxieneko hormaren lodiera aukeratzen da egitura-osotasuna eta mekanizagarritasuna bermatzeko.
Aluminioa da IA kaxa batentzat aukerarik ohikoena. Paretaren lodiera diseinu-eskakizunen arabera aukeratu behar da. Plastikoen kasuan, askotan pareta lodiagoa behar da deformazioak saihesteko.
Saihetsak gehitzea zurruntasunerako lodiera handitu gabe
Saihetsek zurruntasuna gehitzen dute pisua gehitu gabe. Saihets bat itxitura zeharkatzen duen horma mehe bat da. Atal itxi bat sortzen du. Atal itxiek tolesturari eusten diote. Horma laua erraz tolesten da. Saihetsdun horma batek bere forma mantentzen du.
Trikimailua saihetsa eustea da. Saihets independente batek dardarka egiten du alboko kargapean. Baina saihetsa beste hormetara lotzen duzunean, indarra hartzen du. Saihetsa kaxa itxi baten parte bihurtzen da. Kaxak bibrazioari eusten dio. CNC mekanizazio prozesua leunago doa.
Saihetsaren diseinuak kontrol ona behar du. Mantendu altuera lodieraren hirukoitza baino txikiagoa. Horrek saihetsa egonkor mantentzen du ebaketa bitartean.
Barneko izkinak eta erradioak
Barne-izkina guztiek erradio bat behar dute. Izkin zorrotz bat arazo bat da erremintarentzat. CNC tresnak ezin du izkin zorrotz batera iritsi. Izkinak tentsio-igogailuak ere sortzen ditu.
Tresnaren diametroaren araua
Gutxieneko erradioa erremintaren erradioaren berdina izan behar da. Erremintak diametro bat du. Izkinako erradioa gutxienez erremintaren erradioaren berdina izan behar da. Erradio handiagoek egonkortasuna hobetzen dute eta erremintaren higadura murrizten dute. Erradioa barrunbearen sakonerarekiko proportzionala izan behar da zurruntasuna mantentzeko. Mekanizazio leunagoa lortzeko, tartea gehitu behar zaio erremintaren doikuntza-erradio minimoari.
Erradio handiagoa hobea da. Erremintak azkarrago mugitzen uzten du. Erremintaren higadura murrizten du. Erabili erreminta tamaina estandar bat. Ohiko muturreko fresak 3 mm, 6 mm eta 10 mm diametroetan daude eskuragarri. Egokitu zure erradioa tamaina hauekin.
Barneko izkin zorrotzak saihestea tentsio-igogailuak saihesteko
Izkin zorrotzek tentsio-igogailuak sortzen dituzte. Karkasak izkinan pitzadurak sor ditzake. Barruko IA prozesadoreak beroa sortzen du. Bero-zikloek materiala zabaldu eta uzkurtu egiten dute. Izkin zorrotzek tentsioa kontzentratzen dute. Pitzadurak denborarekin handitzen dira.
Erradioak tentsioa banatzen du. Karga kurban zehar banatzen da. Itxiturak gehiago irauten du. Mekanizazio prozesuak ere onura du. Erremintaren ibilbidea leunki doa. Erremintaren ibilbidearen kontrola hobea da. Erabili tentsio igoerak saihesteko bezain handia den erradio bat. Horma lodiagoetarako, erabili erradio handiagoa. Itxiturak AI prozesadorea babesten du.
Tresnetarako sarbidea eta piezaren orientazioa
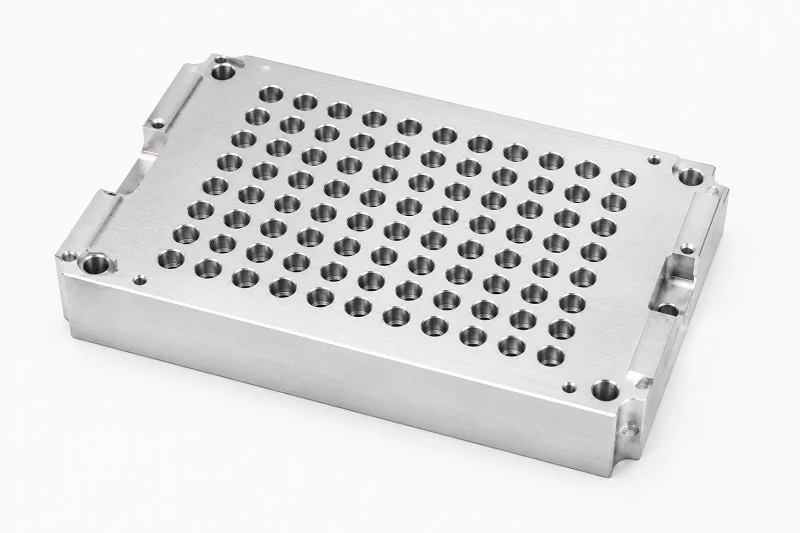
CNC tresnak ezaugarri guztietara iritsi behar du. Tresnak ezin badu iritsi, diseinua aldatu behar da. Piezaren orientazioak garrantzia du. Pieza jartzeko moduak tresnara iristeko aukera eragiten du.
Tresna-luzera estandarretarako diseinua
Tresna estandar batek luzera jakin bat du. Tresna luzea ez da hain zurruna. Desbideratu egiten da. Dardarka egiten du. Saihestu zirrikitu sakon eta estuak.
- Poltsikoen zabalera irekiak erreminta-diametro erlazio laburragoak ahalbidetzeko, erreminta luze eta meheen beharra murriztuz.
- Handitu izkinako erradioak fresatzeko tamaina estandarretara egokitzeko, eta horrek erremintaren sarbidea eta mekanizazio-egonkortasuna hobetzen ditu.
- Ahal den guztietan, bihurtu ezaugarri itsuak zeharkako ezaugarrietara, tresna-orientazio berezien beharra ezabatuz.
- Mekanizazioan zurruntasuna mantentzeko azken eragiketan kentzen den aldi baterako euskarri-materiala gehitzea.
- Pieza handiak azpiosagaietan segmentatu, kokapen zehatzeko ezaugarriekin eta aurpegi lauen bidez, finkapena erraztuz.
Erabili aholku hauek tresna laburra mantentzeko. Tresna labur batek azkarrago mozten du. Kostua jaisten da. AI itxituraren ezaugarriak errazago mekanizatzen dira. Itxiturak zehatza izan behar du.
Konplexutasun handiko finkagailuen beharra minimizatzea
Pieza bere lekuan finkatzeak eusten dio. Finkatze konplexuak denbora eta dirua kostatzen du. Diseinuak horren beharra minimizatu beharko luke.
5 ardatzeko CNC mekanizazioak erreminta-angelu hobeak eskaintzen ditu barrunbe sakonetarako eta barne-ezaugarrietarako. Horrek konfigurazio anitzen beharra murrizten du. Erreminta okertu egin daiteke. Azpiko ebakiduretara irits daiteke. Pieza leku bakarrean geratzen da. AI datuak prozesatzeko kaxa egonkor bat behar da. AI unitateak ere kaxa seguru bat behar du.
3 ardatzeko mekanizazioak muga bat du. Ezin ditu azpiko mozketak edo barneko ezaugarri ezkutuak mekanizatu. Ebaketa-erreminta goitik beherako orientaziotik bakarrik hurbil daiteke. Ertz irten baten azpiko edozein ezaugarri fisikoki eskuraezina da. Horrek eskuzko berriro finkatzea eskatzen du. Horrek tolerantzia metatzeko arriskua dakar.
Diseinatu ezaugarriak norabide bakar batetik eskuragarri egon daitezen. Horrela konfigurazioa sinplea da. Kalitatea altua mantentzen da. AI karkasen CNC itxituraren diseinuak ikuspegi hau behar du. Tresna-ibilbidea leuna izan behar da. AI ezaugarriak zigilatuta egon behar dira.
Kostu eta entrega-epe faktoreak ertzeko adimen artifizialaren etxebizitzen mekanizazioan
Kostuak eta entrega-epeak baldintzatzen dute itxitura-proiektu oro. Muntaketa kopuruak, aukeratutako materialek eta akabera-urratsek bat egiten dute. Pieza sinple bat egun gutxitan bidali daiteke. Tolerantzia estuekin egindako IA karkasa konplexu batek asteak behar izan ditzake. Gakoa prezioa zerk igotzen duen jakitea da.
Diseinuaren konplexutasunaren eragina konfigurazio-denboran
Konfigurazio kopurua eta makina orduak
Mekanistak pieza mugitzen duen bakoitzean, erlojua aurrera doa. 3 ardatzeko CNC pieza sinple batek konfigurazio bat edo bi behar ditu. Euskarria sinplea da. Makina tornu estandar batean dabil. Erremintaren ibilbidea erraza da. Konfigurazio honek bolumen txikiko mekanizatutako pieza gehienak kudeatzen ditu. CNC prozesuak ezaugarri lauak, poltsikoak, zirrikituak, zuloak eta ertz profilatuak sor ditzake. Baina alde anitzetan ezaugarriak dituen itxitura konplexu batek konfigurazio gehiago behar ditu. Konfigurazio bakoitzak orduak gehitzen ditu. Makina gelditu egiten da. Mekanistak berriro lerrokatu egiten du. Tolerantziak pilatzen dira. Kostua igotzen da. Poltsiko sakonak eta gainazal angeludunak dituen IA karkasa baten CNC prozesuak lau edo bost konfigurazio behar izan ditzake. Horrek mekanizazio denbora bikoizten du. IA bidezko CNC mekanizazioak erremintaren ibilbidea optimiza dezake konfigurazio kopurua murrizteko. Konfigurazio prozesuaren automatizazioak laguntzen du. Kontrol sistemako ikaskuntza automatikoak sekuentzia planifikatu dezake.
Tolerantzia estuen kostua
Tolerantzia estuak garestiagoak dira. ±0.1 mm-ko tolerantzia estandarra nahikoa da ezaugarri gehienentzat. Oinarrizko kostua du. ±0.01 mm-ko tolerantzia estuak 2.8 aldiz gehiago balio du. Makina zurruna izan behar da. Ikuskapenak CMM bat behar du. Hondakin-tasa % 15era igotzen da. Kalitate-kontrol prozesuak denbora gehitzen du. CNC operadoreak aurko-abiadura moteltzen du. Tresna-ibilbideak pase gehiago behar ditu. Emaitza itxitura zehatza da. Baina entrega-epea luzatzen da. Kostua igotzen da. AI karkasa batentzat, konektoreen irekidurak eta zigilatzeko gainazalak bezalako ezaugarri kritikoek kontrol zorrotza behar dute. Gainerakoa tolerantzia estandarrean mantendu daiteke. Oreka horrek kostua kontrolpean mantentzen du. Ikuskapen-prozesuko datuek kalitatea balioztatzen laguntzen dute.
Bigarren mailako eragiketak: akabera eta Batzar
Nola gehitzen dituzten gainazaleko tratamenduek balioa eta denbora
Mekanizazioa istorioaren zati bat besterik ez da. Akabera-urratsek balioa eta denbora gehitzen dituzte. Anodizazioak asteak gehitzen dizkio entrega-epeari. Karkasa akabera-tailer batera eramaten du. Bainu kimikoak eta korronteak oxido-geruza sortzen dute. Prozesuak hainbat egun irauten ditu. Karkasa garbitu eta altzariz hornitu behar da. Kostua handitu egiten da. Baina balioa erreala da. Korrosioarekiko erresistentzia hobetzen da. AI karkasak gehiago irauten du eremuan. Gainazalak itxura hobea du. Barruko sentsoreen datuak zehatzak mantentzen dira. Anodizazioak itxaronaldiaren merezi du.
Barneko akabera-lanaren eta kanpoko akabera-lanaren kostu-onura
Barruko akaberak denbora aurrezten du. Itxitura instalazio bakarrean geratzen da. Itxura azkarragoa da. Baina ekipamenduan egindako inbertsioa handia da. Kanpoko akaberak pieza bakoitzeko kostu handiagoa du. Bidalketak denbora gehitzen du. Manipulazioak arriskua gehitzen du. Kalitatea saltzailearen araberakoa da. Bolumen txikiko piezetarako, azpikontratazioa askotan merkeagoa da. Konfigurazio kostua txikiagoa da. Bolumen handiko piezetarako, barruko akaberak zentzua du. Pieza bakoitzeko kostua jaisten da. Prozesuaren gaineko kontrola hobea da. IA bidezko CNC mekanizazio konfigurazioak akabera urratsak koordinatu ditzake. IA bidezko CNC mekanizazioak ordutegia kudeatzen laguntzen du.
prototyping vs. Ekoizpen-exekuzioak
Bolumen txikiko (1-100 pieza) vs. bolumen handiko (1000+ pieza) optimizatzea
Bolumen txikiko CNC mekanizazioa ondo funtzionatzen du lote txikietarako. Tresneriaren kostua minimoa da. Epea nahiko laburra da. Karkasa benetako ekoizpen-materialetik mekanizatzen da. Baliozkotze funtzionala erreala da. Haritzaren indarra eta hedapen termikoa azken piezarekin bat datoz. Diseinua erraz alda daiteke. Ezaugarriren bat doikuntza behar bada, CAD eguneraketa azkarra da. Hurrengo lotea hobea da. Bolumen handiko ekoizpenak ikuspegi desberdina behar du. Bolumen handiagoetarako, injekzio bidezko galdaketa merkeagoa izan daiteke pieza bakoitzeko. Baina hasierako tresneriaren kostua handia da eta epea luzeagoa. Hasierako ekoizpen-unitateetarako CNC makinaren itxiturak zubi-lana egin dezake tresneria egiten den bitartean.
Noiz Kontuan hartu Die Casting or Injekzio moldeatzea alternatiba gisa
Moldeatzeak bolumen handiko metalezko piezetarako balio du. Tresneriaren kostua altua da. Pieza bakoitzeko kostua baxua da. Epea luzea da. Bolumen oso handietarako, matematikak balio du. Tresneriaren inbertsioa itzultzen da. Baina diseinuaren arriskua handia da. Moldea egin ondoren akats bat aurkitzeak asko kostatzen du. Diseinu aldaketa garestia da. CNC prozesuak arrisku hori saihesten du. Karkasa balioztatu daiteke tresneria lantzen hasi aurretik. Logika bera aplikatzen da plastikozko karkasen injekzio-moldeaketari. Aurretiko inbertsioak bolumen handian bakarrik du zentzua. Bolumen txikirako, CNC mekanizazioa da aukera egokia. Pieza bakoitzeko merkeagoak diruditen prozesuek, injekzio-moldeak adibidez, hasierako inbertsioa behar dute, eta inbertsio hori bolumen handian bakarrik du zentzua.
NOBLErekin lankidetzan zure Edge AI etxebizitza fabrikaziorako

Piezak, materialak eta diseinu-arauak ikasi dituzu. Orain benetako lana dator. Nork egiten du zure itxitura? Bazkide egokiak hasiera leun baten eta atzerapen garesti baten arteko aldea eragin dezake. NOBLEk urrats guztiak leku bakarrean biltzen ditu. Horrek esan nahi du eskualdatze gutxiago, erantzun azkarragoak eta azken produktuaren gaineko kontrol hobea.
Gure zerbitzu sorta osoa: diseinutik muntaketaraino
CNC Mekanizazio eta Akabera Zerbitzuak Etxean
NOBLEk mekanizazio tailer osoa du. Zure ertzeko AI karkasaren CNC lan guztia egiten dugu hasieratik amaierara arte. Gure taldeak zure karkasaren diseinua egiaztatzen du metalik moztu aurretik. Arazoak goiz detektatzen ditugu. Denbora eta dirua aurrezten duten aldaketak proposatzen ditugu. CNC prozesua makina modernoetan funtzionatzen du. Aluminioarekin, altzairuarekin, kobrearekin eta plastikoekin lan egiten dugu. Material bakoitzak tresna eta abiadura egokiak ditu. Akabera ere etxean bertan egiten da. Anodizazioa, hauts-estaldura eta granallatzea gure teilatupean egiten dira. Harremanetarako puntu bakarra duzu. Ez da piezarik beste akabera-enpresa bati bidali beharrik. Ez da hirugarren baten zain egon beharrik. CNC bidez mekanizatutako karkasa muntatzeko prest itzultzen da.
Gure mekanizatzaileek xehetasun garrantzitsuetan jartzen dute arreta. Zigilatzeko gainazalek akabera egokia lortzen dute. Muntatzeko zuloek beren posizio-eskakizunak betetzen dituzte. Tresna-ibilbidea lan bakoitzerako optimizatzen da. IA bidezko CNC mekanizazioa erabiltzen dugu ebaketa-urratsak hobetzeko. Horrek ziklo-denbora murrizten du eta koherentzia hobetzen du. Gure sistemen ikaskuntza automatikoak tresnen higadura aurreikusten laguntzen du. Horrek esan nahi du ezusteko gutxiago egongo direla ekoizpenean. Zure itxitura garaiz iristen da.
Zerbitzu gehigarriak: PCB muntaketa eta sistema integrazioa
Karkasa irudiaren zati bat besterik ez da. Zure ertzeko AI gailuak PCB bat behar du barruan. Kableatua behar du. Probak egin behar ditu. NOBLEk PCB muntaketa eta sistema integrazioa eskaintzen ditu. Piezak jartzen ditugu, konexioak soldatzen ditugu eta funtzionamendu probak egiten ditugu. Amaitutako unitatea azken egiaztapen batetik pasatzen da. Sentsoreek funtzionatzen dutela egiaztatzen dugu. Datu atakak irekidurekin lerrokatzen direla baieztatzen dugu. Sistema osoa unitate bakar gisa bidaltzen da. Horrek hainbat saltzaile kudeatu behar izatearen arazoak aurrezten dizkizu. Bazkide bakarra. Faktura bakarra. Talde arduradun bakarra.
Kalitatearen Ziurtagiriak eta Ziurtagiriak
ISO 9001:2015 Kalitatea Kudeatzeko Sistemetarako
Kalitate kontrola sakonki doa NOBLEn. Gure kalitate kudeaketa sistemaren ziurtagiriak hori frogatzen du. Arau honek gure kalitate sistema osoa hartzen du. Prozesu guztiak dokumentatzen ditugu. Ikuskapen guztiak jarraitzen ditugu. Gure lana aldizka auditatzen dugu. Ziurtagiriak esan nahi du gure kalitate kontrolak frogatutako esparru bat jarraitzen duela. Emaitza koherenteak lortzen dituzu lote batetik bestera. Ikuskapen erregistroak artxiboan geratzen dira. Arazoren bat geroago agertzen bada, iturrira itzuli dezakegu. Erantzukizun maila horrek garrantzia du ekoizpen-exekuzioetarako.
ISO 13485:2016 Gailu Medikoen Fabrikazio Arauetarako
Adimen artifizialaren karkasa batzuk gailu medikoetan amaitzen dira. Aplikazio horiek estandar zorrotzagoak eskatzen dituzte. NOBLEk gailu medikoen fabrikazio estandarren ziurtagiria du. Estandar honek gailu medikoen fabrikazioan jartzen du arreta. Arriskuen kudeaketa, trazabilitatea eta garbitasuna hartzen ditu barne. Baldintzak fabrikazio orokorraren haratago doaz. Gure taldeak protokolo hauek jarraitzen ditu proiektu guztietarako, ez bakarrik medikoetarako. Zuk maila altuagoaz baliatzen zara. Eskatzen duzun CNC elektronikako karkasak gailu medikoen osagaien estandar zorrotz berberak betetzen ditu.
Nola hasi zure proiektua
Zure CAD fitxategiak DFM berrikuspen baterako bidaltzea
Aurrera egiteko prest? Bidali zure CAD fitxategiak. Gure ingeniariek diseinua berrikusten dute fabrikazio-gaitasuna egiaztatzeko. Hormaren lodiera, barneko izkinak eta tresnetarako sarbidea aztertzen ditugu. Itxituraren diseinua gure makinaren gaitasunekin alderatzen dugu. Txosten zehatza jasoko duzu lanegun gutxiren buruan. Txostenak arrisku-ezaugarriak nabarmentzen ditu. Hobekuntzak iradokitzen ditu. Dirua aurreztu dezakezun arloak adierazten ditu. Berrikuspen hau doakoa da. Konpromisorik gabe. Egunero metala mozten duten pertsonen iritzi zintzoa besterik ez.
Aurrekontua eta entrega-epearen estimazioa lortzea
Diseinuaren berrikuspenaren ondoren, aurrekontu bat prestatzen dugu. Aurrekontuak materialen kostuak, mekanizazio denbora eta akabera zehazten ditu. Zure dirua nora doan zehazki ikusten duzu. Epearen estimazioa ere ematen dugu. Karkasa sinpleak azkar bidaltzen dira. CNC makina konplexuen karkasa proiektuek denbora gehiago behar dute. Epea konfigurazio kopuruaren eta tolerantzia beharren araberakoa da. Zurekin lan egiten dugu oreka egokia aurkitzeko. Piezak azkarrago behar dituzu? Aukerak eztabaida ditzakegu. Helburua zure IA produktu aurreratua merkaturatzea da, atzerapenik gabe. Behar duzun CNC elektronika karkasa eskura duzu. Eraiki dezagun zerbait bikaina elkarrekin.
Zure IA etxebizitza zabaltzeko gunearen araberakoa da. Diseinua ingurunera egokitu behar da. CNC mekanizazioak zehaztasuna ematen dizu itxitura bakoitzerako. IA prozesadoreak kontrol termiko ona behar du. Itxituraren kalitatea garrantzitsua da. Gure IA bidezko CNC mekanizazioko ikaskuntza automatikoak tolerantzia estuak lortzen laguntzen du. CNC itxiturak errendimendua eta kostua orekatzen ditu. Prozesuak IA babesten duten estalkiak sortzen ditu. Itxituraren ezaugarriak zehatzak izan behar dira. IA hardwareak itxitura zigilatua behar du. Etxebizitzaren barruko IA konputazioak hobeto funtzionatzen du. IA unitateak itxitura zehatza behar du. IArako CNC itxiturak IP sailkapenak bete behar ditu. Mekanizazioak bermatzen du etxebizitzak zehaztapenak betetzen dituela. Itxituraren diseinuak IA sistemari eragiten dio. Itxiturak zigilu ona behar du. IA itxituraren CNCa da gure espezialitatea. Bidali zure CAD fitxategiak berrikusteko.
Ertzeko IA etxebizitza fabrikazioari buruzko maiz egiten diren galderak
Zer tolerantzia lor ditzake CNC mekanizazioak ertz-AI etxebizitzen zigiluetarako?
CNC estandarrak ±0.1 mm eusten du. ±0.01 mm-ko tolerantzia estuak 2.8 aldiz gehiago kostatzen du gutxi gorabehera. IA bidezko CNC mekanizazioak erremintaren ibilbidea hobetzen laguntzen du emaitza egonkorrak lortzeko. Kalitate-kontroleko egiaztapenek ziurtatzen dute pieza bakoitzak zehaztapenak betetzen dituela.
Nola eragiten du anodizazioak aluminiozko kaxaren errendimenduan?
Anodizatzeak korrosioarekiko erresistentzia eta marraduraren aurkako babesa gehitzen ditu. Kolorea gehitzeko aukera ere ematen du. Prozesua CNC mekanizazioaren ondoren gertatzen da eta egun batzuk gehitzen dizkio entrega-epeari. Itxituraren diseinuak kontuan hartu behar du gehitutako lodiera.
Zein da AI plastikozko karkasa baten gutxieneko hormaren lodiera?
Ingeniaritza-plastikoetarako, hasi deformazioak saihesteko lodiera nahikoa duen materialarekin. Erabili saihetsak zurruntasuna gehitzeko horma loditu gabe. Itxituraren diseinuak pisua eta erresistentzia orekatu behar ditu.
Nola aukeratu dezaket 6061-T6 eta 5052 aluminioaren artean?
6061-T6 mekanizazioak hobeak dira ezaugarri estuetarako. 5052ak hobeto tolesten da forma kurbatuetarako. Biak ondo funtzionatzen dute. Zure diseinu-beharrek gidatuko dute aukera. IA bidezko CNC mekanizazioak bi aleazioak ondo maneiatu ditzake.
Zein IP sailkapen da egokia kanpoko ertzeko gailuetarako?
IP sailkapen altu batek hauts eta ur zorrotadak jasaten ditu. Are sailkapen altuago batek uretan denbora laburrean murgiltzea jasaten du. Zigilatzeko gainazala leuna izan behar da, normalean 0.8 µm Ra edo gutxiagokoa. Profilometro batekin egindako CNC ikuskapenak gainazalaren kalitatea egiaztatzen du.
Nola laguntzen du fresaketa trokoidalak poltsiko sakonekin?
Fresaketa trokoidalaren bidez, bide zirkularra erabiltzen da, angelu baxuko tresna-bidearekin. Horrek % 25 murrizten ditu ebaketa-indarrak. Emaitza poltsiko sakon eta garbiagoak dira. CNC operadoreek metodo hau erabiltzen dute bero-hustubideko barrunbeetarako.
Zein da tolerantzia estandarraren eta estuaren arteko aldea?
±0.1 mm-ko tolerantzia estandarrak oinarrizko kostua du. ±0.01 mm-ko tolerantzia estuak 2.8 aldiz gehiago balio du gutxi gorabehera. Erabili tolerantzia estuak ezaugarri nagusietan bakarrik. CMM egiaztapenak tolerantzia estuak dituzten piezak berresten ditu.
Nola egiten du 5 ardatzeko CNC mekanizazioa AI karkasa eramangarriek onura al dute?
5 ardatzeko CNCak kurba konplexuak eta azpiko mozketak ebakitzen ditu konfigurazio bakarrean. Horri esker, konfigurazio anitzen beharra ezabatzen da eta zehaztasuna hobetzen da. Emaitza pieza sendoagoa eta hobeto zigilatuta dago. Prozesuak mekanizazio denbora osoa murrizten du.







