
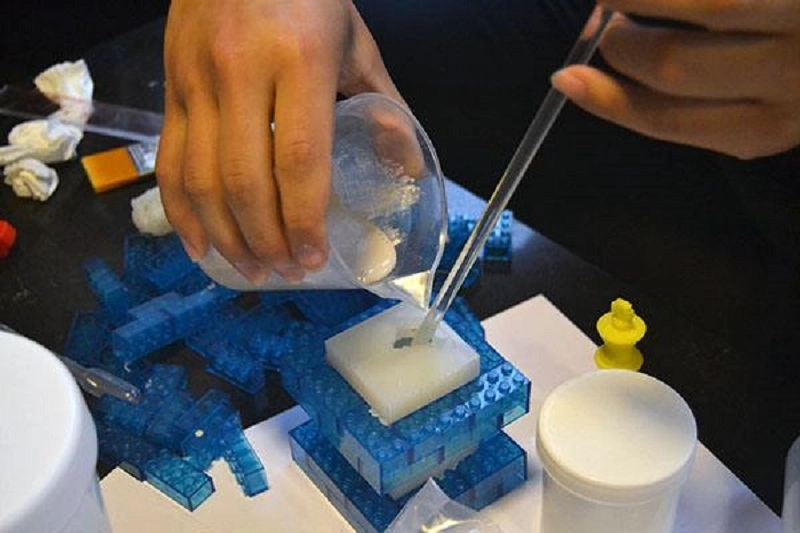
Silikonazko hutsean egindako galdaketa prozesu moderno arrunta da, prototipo azkarrak egiteko eta serie txikiko ekoizpenerako egokia. Piezak azkar desmoldeatzen dira, gainazaleko akabera bikainarekin, eta materialaren propietateak serieko ekoizpenerako silikonarenekin bat datoz.
Hala ere, akatsak saihestezinak dira, hala nola aire burbuilak, betetze osatugabea, gainazaleko inperfekzioak eta deformazioa. Prozesu hau nahiko sentikorra da; materialetan, moldeetan edo hutsune-mailetan egindako aldaketa txikiek ere arazo larriak sor ditzakete.
Ohiko akatsak Silikonazko hutsean egindako galdaketa
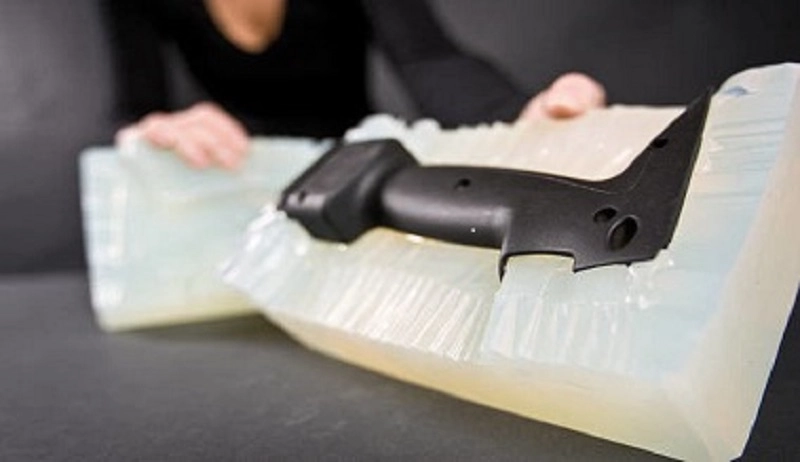
Silikonazko hutsean egindako galdaketan inoiz akatsak aurkitu dituzu? Adibide gisa, burbuilak, gainazaleko zimurtasuna eta distira daude. Akats horietako bakoitzak itxura, dimentsioak, propietate mekanikoak edo ekoizpen-eraginkortasuna eragin ditzake. Akats hauek ulertzea da horiek ezabatzeko lehen urratsa.
Aire burbuilak (hutsuneak)
Harrapatutako aireak hutsuneak sortzen ditu. Barneko poroek piezaren erresistentzia ahultzen dute, eta gainazaleko zuloek gainazalaren akabera kaltetzen dute. Hainbat arrazoi daude: desgasifikazio nahikoa ez izatea, hutsean eusteko denbora desegokia eta moldearen aireztapen-kanalaren diseinu desegokia.
Prebentzio neurrien artean, desgasifikazio egokia dago. Erretxina denbora nahikoaz hutsean atseden hartzen utzi behar da. Moldeak aireztapen kanalak izan behar ditu erretxina betetzeko prozesuan airea atera dadin. Hutsune mailak materialaren eskakizunak bete behar ditu.
Plano laburrak
Moldea irekitzean, bete gabe dagoela, pieza osatu gabe dagoela eta xehetasunen erreprodukzioa eskasa dela ikusten duzu. Arrazoia sinplea da. Erretxina-biskositate gehiegi edo material-injekzio nahikorik ez izatea izan daiteke. Bestela, nahasketak barrunbea guztiz bete aurretik sendotzen hasi izan daiteke.
Betetze osatugabea konpontzeko prozesuaren doikuntzak beharrezkoak dira. Materialaren bolumena handitu. Erretxinaren biskositatea murriztu aurrez berotuz. Nahastearen eta injekzioaren arteko denbora-tartea laburtu.
Flash
Erretxina geruza fin bat isurtzen da banaketa-lerroan zehar. Piezaren ertzak irregularrak dira, eta bahedura gehiegi dago. Moldearen higadurak isuriak eragin ditzake. Lerrokatze desegokiak erretxinaren gainezkatzea eragin dezake. Injekzio-presio gehiegiak erretxina gainezka egitera behartu dezake.
Distira sintoma bat da: zure moldeak mantentze-lanak behar ditu. Lerrokatzea egiaztatu behar da. Injekzio-presioa materialarekin eta geometriarekin bat etorri behar da.
Warpage
Piezak deformatzen dira desmoldeatu ondoren. Sekzio handiak eta meheak dira zaurgarrienak. Osagai lauak kizkurtu egiten dira. Pieza luzeak okertu egiten dira. Arrazoia sendatze diferentziala edo hozte-tentsioa da. Sekzio bat bestea baino azkarrago sendatzen da. Barne-tentsioak piezaren forma galtzen du.
Prebentzioak sendotze uniformean jartzen du arreta. Egokitu labearen tenperatura. Ziurtatu beroaren banaketa uniformea. Aldatu piezaren geometria loditik meherako trantsizioak murrizteko.
Azaleko akatsak
Marradurak. Zuloak. Orban zakarrak. Gainazala ez da leuna. Maisu-ereduak akatsak izan ditzake. Moldearen gainazala kaltetuta egon daiteke. Erretxinak berak gainazal zakarra sor dezake.
Irtenbidea etapa guztietan kalitate-kontrola da. Master eredua ikuskatu. Moldearen gainazala babestu. Erretxina baldintzak kontrolatu.
Dimentsio-zehaztasunik eza
Piezak tolerantziatik kanpo daude. Zuloak ez daude lerrokatuta. Interfazeak ez dira bat egiten. Hiru faktorek eragiten dute arazoa. Silikonazko moldearen uzkurdura. Erretxinaren uzkurdura. Tenperatura aldaketak sendatzean zehar.
Konpentsaziorako datu enpirikoak behar dira. Neurtu moldearen eta erretxinaren uzkurdura. Egokitu master ereduaren neurriak horren arabera. Kontrolatu sendatze tenperatura.
Sendaketa osatugabea
Piezak bigun geratzen dira. Itsaskorrak dira. Erresistentzia mekanikorik ez dute. Arrazoia sinplea da: erretxina ez da guztiz gurutzatu. Nahasketa-proportzio okerra. Nahasketa desegokia. Sendatze-baldintza eskasak. Moldea askatzeko agenteen kutsadura.
Konponbidea prozesuaren diziplina da. Egiaztatu erretxina-erlazioa. Luzatu nahaste-denbora. Mantendu labearen tenperatura. Garbitu moldea zikloen artean.
Kolore Aldaketa
Multzo bereko piezak itxura desberdina dute. Bat argia da. Bestea iluna. Pigmentuen nahasketa ez da koherentea. Erretxina multzoak aldatu egiten dira. Ontzeko baldintzek kolorea aldatzen dute.
Estandarizazio lanak. Aurrez pisatutako pigmentu paketeak erabili. Nahasketa ekipoa kalibratu. Sendatze zikloa kontrolatu.
Zortzi akats hauek silikonazko hutsean egindako galdaketako arazo gehienak estaltzen dituzte. Bakoitzak bere kausa du. Bakoitzak bere konponbidea du. Hurrengo atalak konponbide horiek nola ezarri erakusten du.
Hutsean egindako galdaketa akatsen arrazoiak
Akatsak sintomak baino ez dira; benetako kausak sakonago daude. Azaleko arazoak bakarrik konpontzen badira, arazoa berriro azaleratuko da; erroko kausa identifikatuz bakarrik konpondu daiteke arazoa erabat. Hurrengo bost kategoriek silikonazko hutsean galdatzean gertatzen diren hutsegiteen kausa gehienak biltzen dituzte.
Gai materialak
Erretxina da prozesu osoaren gakoa. Kalitate txarreko erretxinak pieza eskasak emango ditu.
Erretxina iraungiak erreaktibotasuna galdu du, eta horrek sendatzea osatu gabea izatea eta piezak bigunak uztea eragin du.
Nahasketa-proportzio okerrek desoreka estekiometrikoa sor dezakete. Oinarri gehiegi izateak piezak itsaskor bihurtuko ditu; sendatzaile gehiegi izateak hauskor bihurtuko ditu.
Hezetasunaren kutsadura biltegiratze-ingurune heze batetik dator. Urak erretxinarekin erreakzionatzen du, propietate mekanikoak degradatzen dituzten burbuilak sortuz.
Biltegiratze baldintza txarrek —tenperatura altuek, argiaren esposizioak eta aireak— materialaren propietateak degradatu ditzakete moldera sartu aurretik ere.
Materialen bateraezintasunak geruzen edo txertaketen arteko delaminazioa edo lotura-hutsegitea eragin dezake.
Lehen urratsa materiala ikuskatzea da. Erretxina kalitate txarrekoa bada, ez da beste ezerk lagunduko.
Moldeen Diseinu Arazoak
Moldeak piezaren forma zehazten du. Diseinu desegokiak, nahitaez, piezaren kalitate eskasa ekarriko du.
Atearen kokapenak urtutako materialaren fluxua zehazten du. Atearen kokapen desegokiak turbulentzia eragin dezake. Turbulentziak airea harrapatzen du, aire-poltsak eratuz.
Aireztapen nahikoa ez izateak airea ihes egitea eragozten du. Ihes egin ezin duen aire konprimituak zuloak eragiten ditu piezan.
Zatitze-lerroaren diseinu desegokiak piezaren distira edo urradura eragin dezake desmoldekatzean.
Moldearen diseinu txarrak erretxina uniformeki isurtzea eragotzi dezake, betetze nahikoa ez izatea eraginez eta, ondorioz, piezak deformatzea.
Moldea ekoizpen-tresna bat da, eta bere diseinuak prozesu-eskakizunak bete behar ditu.
Prozesuaren parametroen erroreak
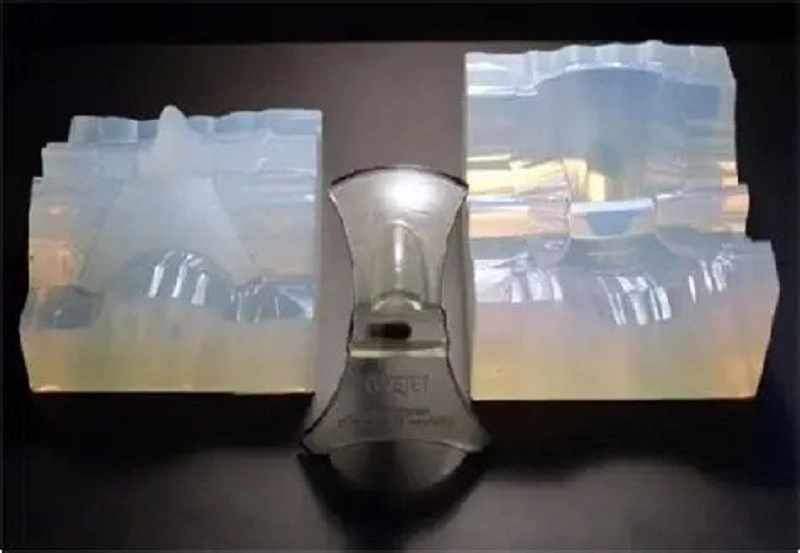
Makinak zorrotz funtzionatzen du argibideen arabera; ezarpen okerrek emaitza okerrak ekarriko dituzte.
Hutsune baxuegia al da? Erretxinaren barruan harrapatutako aireak burbuilak sortuko ditu.
Isurketa-abiadura azkarregia al da? Turbulentziak airea harrapatzen du. Isurketa-abiadura motelegia da. Erretxina moldea bete aurretik sendotzen da.
Sendotze-tenperatura baxuegia bada, erreakzioa osatu gabea izango da; altuegia bada, pieza erre egingo da.
Sendotze-denbora laburregia bada, pieza ez da behar bezala sendotuko; luzeegia bada, moldea degradatu egingo da.
Pieza goizegi desmoldeatzen bada, hautsi egingo da; beranduegi bada, moldeari itsatsi egingo zaio.
Parametro bakoitzak tarte optimo bat du. Tarte horren barruan dagoen bitartean, piezaren kalitatea egokia izango da; tarte hori gainditzen duenean, akatsak agertuko dira.
Operadorearen erroreak
Silikonazko hutsean galdaketa prozesua automatizatu daiteke, baina operadorea oso garrantzitsua da oraindik.
Eskuzko eragiketak koherenteak ez badira, makina egoera desberdin batetik abiatzen da aldi bakoitzean. Ondorioz, azken piezak ez dira koherenteak izango.
Erretxina zehatz-mehatz neurtzen ez bada, nahasketa-proportzioa okerra izango da, eta sendatze-emaitza ez da espero bezalakoa izango.
Erretxina behar bezala nahasten ez bada, nahastu gabeko erretxina pixka bat ontziaren hondoan geratuko da. Nahastu gabeko erretxina hori moldearen barrura isuriko da, eta pieza ez da behar bezala sendotuko.
Manipulazio akats ohikoenen artean daude larruazaleko olioen kutsadura, lizun askatzeko agente gehiegi erabiltzea eta tresnak ustekabean erortzea.
Arazo hauek saihesteko modurik onena prestakuntza egokia, funtzionamendu-prozedura estandarrak eta gainbegiratze zorrotza da.
Moldearen higadura
Silikonazko moldeak kontsumigarriak dira. Moldeatzeko ziklo bakoitzak higadura eragiten du.
Lehenengo seinalea distira bat da. Banaketa-lerroa higatzen hasten da, eta erretxina moldetik isurtzen hasten da. Orduan, dimentsio-aldaketak agertzen dira. Moldea bigunagoa bihurtzen da eta luzatzen hasten da. Dimentsio kritikoak aldatzen hasten dira.
Moldearen gainazala higatzen den heinean, piezaren gainazala zakarragoa bihurtzen da, eta xehetasun finak pixkanaka galtzen dira. Piezaren koherentzia ere gutxitzen da. Lehenengo piezak normalean onak dira, baina azkenak hondakin bihur daitezke.
Arazo hauek ekiditeko, jarraitu moldearen bizitza eta ordezkatu moldea une egokian. Ez erabili bere bizitza erabilgarria baino gehiago.
Bost kategoria hauek silikonazko hutsean galdatzean dauden akatsen erroko arrazoi nagusiak biltzen dituzte. Arazo hauek modu sistematikoan aurkitu eta konponduz, akatsen tasak murriztu daitezke, errendimendua hobetu eta ekoizpena leunago egin daiteke.
Nola saihestu akatsak silikonazko hutsean galdaketan
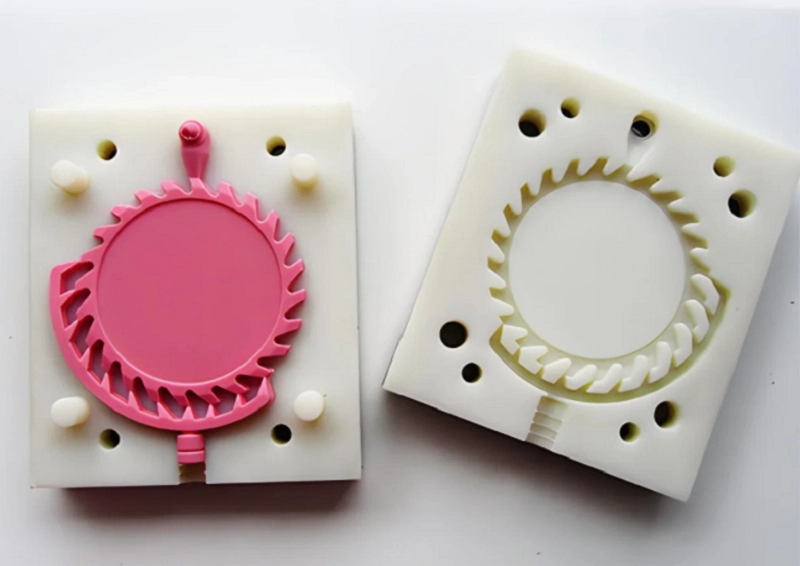
Prebentzioak birlanketak baino askoz gutxiago kostatzen du. Akatsen erroko arrazoiak modu sistematikoan konponduz, etekina hobetu daiteke. Hurrengo bederatzi arloek silikonazko hutsean galdaketan eraginkorrak direla frogatu duten metodo praktikoak jorratzen dituzte.
Hobetu maisu ereduaren kalitatea
Nagusi ereduak dena definitzen du. Bere gainazaleko akabera azken piezaren gainazaleko akabera bihurtzen da, eta bere dimentsio-zehaztasunak azken tolerantziak zehazten ditu. Nagusi eredu txar batek beti ekarriko ditu pieza txarrak.
Amaitu maisu-eredua arretaz. Lixatu eta leundu gainazala marradura guztiak kentzeko.
Garbitu ondo maisu-eredua. Hautsak eta hatz-markak silikonazko moldera transferitu daitezke, eta moldeak akats horiek pieza guztietara transferituko ditu.
Egiaztatu dimentsioen zehaztasuna. Neurtu ezaugarri kritikoak eta baieztatu maisu-ereduak diseinu-eskakizunak betetzen dituela. Hau da ekoizpen-prozesuko lehen kalitate-kontrola. Ez egin kasurik.
Optimizatu Mould Design
Moldea prozesu osoaren oinarria da. Molde ondo diseinatu batek ekoizpena leunagoa egiten du, diseinu eskas batek, berriz, akatsak errepikatzea ekarriko du.
Jarri ateak leku egokietan, erretxina leunki isur dadin eta burbuilak sor ditzakeen turbulentzia saihestu dadin.
Gehitu nahikoa aireztapen-zulo. Aireak leunki irten behar du erretxina moldea betetzen duen heinean. Aireztapen eskasak edo blokeatutako aireztapenek airea harrapatuko dute, hutsuneak eta aire-burbuilak sortuz.
Diseinatu banaketa-lerroa arretaz. Banaketa-lerroaren kokapen txarrak distira eragin dezake eta desmoldeatzea zaildu.
Molde-diseinu on batek erretxinaren fluxu naturala jarraitzen du, fluxuaren aurka behartu beharrean.
Erretxina behar bezala prestatu
Erretxina prestatzea da ekoizpen emaitza koherenteak bermatzeko urrats nagusia.
Erabili eskala bat neurketa zehatza egiteko. Jarrai ezazu nahasketa-proportzio zuzena zorrotz.
Ondo nahastu. Ontziaren alboak eta hondoa arraskatu material guztiak uniformeki nahastuta daudela ziurtatzeko. Gaizki nahasteak eremu batzuk sendotu gabe geratzea eragin dezake.
Egin hutsean gasa kentzea. Mantendu erretxina hutsean denbora luzez disolbatutako airea kentzeko. Gainazaleko burbuilak kentzea ez da nahikoa. Erretxina barruko aire burbuilak ere kendu behar dira.
Materialak kontu handiz maneiatu. Olioaren, hezetasunaren edo erretxina zaharraren kutsadurak multzo osoa kaltetu dezake.
Hutsune-baldintzak kontrolatzea
Hutsezkoa ez da gasa kentzeko bakarrik erabiltzen, baita erretxinak moldea betetzen laguntzeko ere.
Ezarri hutsune-maila zuzena. Hutsune-maila baxuegia bada, airea harrapatuta geratuko da. Altuegia bada, erretxina irakin egin dezake, akats berriak sortuz.
Kontrolatu hutsune-denbora. Erretxina hutsean egon behar da bai gasa kentzen den bitartean, bai isurtzen den bitartean. Moldea guztiz hustu behar da erretxina sartu aurretik.
Mantendu sendatze-baldintza egokiak
Ontzeak erretxina likidoa pieza solido bihurtzen du. Baldintzak behar bezala kontrolatzen ez badira, piezak ez dira guztiz sendotu edo deformatu egin daitezke.
Kontrolatu labearen tenperatura. Gradu gutxi batzuetako tenperatura-aldeak alda dezake sendatze-abiadura. Labearen barruko tenperatura irregularrak piezaren errendimendu ez-egokia eragin dezake.
Ezarri sendotze-denbora zuzena. Gutxiegi sendotutako piezak bigunak eta ahulak izango dira, eta gehiegi sendotutakoak, berriz, hauskor bihur daitezke.
Kontrolatu ingurumen-baldintzak. Hezetasunak eta aire-fluxuak eragina izan dezakete sendatze-emaitzan.
Silikonazko moldeak kontu handiz maneiatu
Silikonazko moldeak nahiko hauskorrak dira. Erabilera desegokiak moldearen higadura bizkortuko du.
Moldeatu astiro. Ez behartu pieza ateratzeko. Erabili aire-presioa edo kontu handiz kendu pieza moldetik.
Saihestu tresna urratzaileak erabiltzea moldea garbitzeko. Garbiketa-metodo gogorrek moldearen barrunbearen gainazala kaltetu dezakete.
Moldeak lauak eta garbi gorde. Argitik, tenperatura altuetatik eta presiotik babestu.
Moldeak aldizka ikuskatu. Egiaztatu urradurak, higadura-lerroak eta gainazalaren zahartzea. Ordeztu moldea pieza akastunak ekoizten hasi baino lehen.
Diseinatu piezak fabrikaziorako
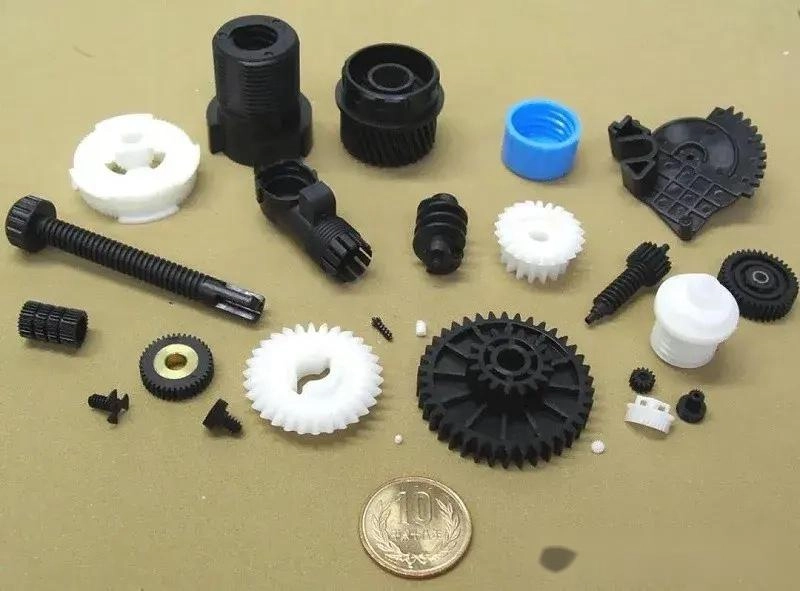
Mantendu hormaren lodiera uniformea. Atal lodiak modu irregularrean uzkurtu daitezke, eta atal meheak, berriz, ez dira behar bezala beteko.
Murriztu azpiko mozketak. Azpiko mozketa sakonek moldearen gaineko tentsioa areagotzen dute desmoldeatzen ari den bitartean eta kalteak eragin ditzakete.
Gehitu ertz biribilduak. Izkin zorrotzek tentsio puntuak sortzen dituzte eta airea harrapatu dezakete.
Hobetu fluxu-bideak. Erretxinak barrunbearen xehetasun guztietara iritsi behar du. Diseinuak ez luke erretxina-fluxua oztopatu behar.
Jarduera-prozedurak estandarizatzea
Dokumentatu urrats guztiak, erretxina prestatzea, gasik kentzea, isurtzea, sendatzea, desmoldeatzea eta ikuskapena barne.
Treneko operadoreak. Denek funtzionamendu-prozedura berdinak jarraitu behar dituzte. Funtzionamendu-metodoen arteko desberdintasunek piezen kalitatean aldaketak eragin ditzakete.
Erabili prozesuen kontrola. Ezarri prozesuaren parametroak, kontrolatu itzazu etengabe eta egin doikuntzak desbideratzen direnean.
Ohiko Kalitate Ikuskapenak Egin
Ikuskapenak arazoak goiz aurkitzen laguntzen du. Zenbat eta lehenago aurkitu arazo bat, orduan eta errazagoa da konpontzea.
| Ikuskapen bisuala | Gainazaleko akatsak normalean zuzenean ikus daitezke, besteak beste, pitzadurak, zuloak, distira eta kolore desberdintasunak. |
| Dimentsio-neurketa | Dimentsio kritikoak tolerantziaren barruan egon behar dira. |
| Pisuaren Konparaketa | Barne-hutsuneak dituzten piezen pisua pieza solidoena baino txikiagoa da. |
| Muntaia probak | Piezak ondo egokitu behar dira elkarrekin. Hala ez bada, prozesuan aldaketa bat egon daiteke. |
| Entseguak Funtzionala | Piezek benetako erabilera-eskakizunak bete behar dituzte eta aurreikusitako baldintzetan probatu behar dira. |
Bederatzi prebentzio-metodo hauek silikonazko hutsean galdatzeko prozesu osoa hartzen dute barne. Aplikatu itzazu sistematikoki akats-tasak murrizteko, errendimendua hobetzeko eta ekoizpena egonkorragoa eta aurreikusgarriagoa izan dadin.
NOBLErekin lankidetzan aritu silikonazko hutsean isurtzeko irtenbideetarako
NOBLE metal eta plastikoen prozesamenduan espezializatuta dago. Gure lana ez da piezak egitea soilik. Soluzio osoak eskaintzea da. Osagai eta muntaketa fidagarriak eta kalitate handikoak behar dituzten bezeroek gurekin lan egitea aukeratzen dute.
Proiektuak hasierako faseetatik laguntzen ditugu, diseinu laguntza, prototipoak egitea, fabrikazioa, akabera eta muntaketa barne. Prozesu guztiak teilatu beraren azpian egin daitezke.
Gure ingeniaritza-espezializazioak, prozesatzeko gaitasun aurreratuak eta kalitate-kudeaketa zorrotzak elkarrekin lan egiten dute prozesu osoa konektatuta mantentzeko. NOBLEk bezeroei ideiak ekoizpenerako prest dauden produktu bihurtzen laguntzen die modu eraginkorrean.
Diseinutik muntaketarainoko fabrikazio gaitasun integralak
Hornitzaile bakar batek ekoizpen-kate osoa kudeatu dezake, hainbat fabrikazio-bazkide koordinatu beharrik gabe.
Diseinu-laguntzak eta ingeniaritza-laguntzak produktuen diseinuak optimizatzen, fabrikazio-gaitasuna hobetzen eta materialen hautaketa-gidalerroak ematen laguntzen dute, ekoizpen-eraginkortasuna handituz.
Prototipoen garapenak balidazio azkarra ahalbidetzen du. Eskala osoko ekoizpenera igaro aurretik, bolumen txikiko ekoizpen-irtenbideak erabil daitezke diseinua probatzeko eta hobetzeko.
Metalen prozesamenduak CNC mekanizazioa , xafla metalikoen fabrikazioa eta gainazalen akabera barne hartzen ditu. Gaitasun hauek egitura konplexuak eta tolerantzia estuak onartzen dituzte.
Plastikoen prozesamenduak hainbat fabrikazio-teknologia hartzen ditu barne, besteak beste, silikonazko hutsean egindako galdaketa eta injekzio bidezko moldeoa . Plastikoen fabrikazio-metodo egokia produktuaren aplikazioaren arabera hautatzen da.
Gainazaleko akaberak eta bigarren mailako prozesamenduak produktuaren itxura eta errendimendua hobetzen dituzte, estaldurak, ehundurak eta postprozesatzeko eragiketa gehigarriak barne.
Muntaketak eta azken produktuaren integrazioak entrega osoa eskaintzen dute. Ez bakarrik banakako piezak, baizik eta erabiltzeko prest dauden muntaketa amaituak.
Kalitate Kudeaketa Nazioarteko Arauen arabera Ziurtatua
ISO 9001:2015 arauak kalitate kudeaketa sistema koherente bat erakusten du, prozesuen kontrola, etengabeko hobekuntza eta bezeroen gogobetetasunaren kudeaketa barne hartzen dituena.
ISO 13485:2016 arauak gailu medikoen fabrikazioa onartzen du prozesu kontrolatuekin, dokumentazioarekin, trazabilitatearekin eta kalitate-eskakizun zorrotzekin.
Ziurtagiri hauek NOBLEren eguneroko funtzionamendu-estandarrak definitzen dituzte. Industria zorrotzen bezeroek sistema hauetan oinarritzen dira kalitate-berme fidagarria lortzeko.
ohiko galderak
Zenbat pieza ekoizten ditu normalean silikonazko molde batek?
Silikonazko molde batek normalean 20 eta 30 pieza artean ekoizten ditu. Pieza sinpleek 40 pieza inguru ekoizten dituzte. Diseinu konplexuek edo desmoldeatzean higadura handiagoa eragiten duten piezen kasuan, moldearen bizitza azkarrago murriztuko da.
Moldearen iraupena erretxina tenperaturaren, sendatze baldintzen eta manipulazio metodoen araberakoa da. Jarrai ezazu moldearen errendimendua eta ordezkatu moldea akatsak maiz bihurtu aurretik.
Zerk eragiten ditu burbuilak hutsean egindako galdaketan?
Burbuilak normalean gasifikazio nahikorik ez izateagatik sortzen dira. Erretxina hutsean egon behar da disolbatutako airea askatzeko behar adina denbora.
Moldearen barruan harrapatutako airea beste kausa ohikoa da. Aireztapen eskasak airea ihes egitea eragozten du. Isurtzeko metodo okerrek ere airea sar dezakete erretxina transferentzian zehar.
Konpondu al daitezke hutsean galdaketako piezak okertuta?
Deformatutako pieza batzuk konpondu daitezke. Distortsio arina berogailu kontrolatuaren eta egoki diren instalazioen bidez zuzendu daiteke.
Hala ere, kurba konplexuak edo deformazio larriak dituzten piezak ezin dira normalean konpondu. Hobe da prebenitzea konpontzea baino. Kontrolatu sendatze-tenperatura eta saihestu bat-bateko trantsizioak sekzio lodien eta meheen artean.
Zein zehatza da silikonazko hutsean egindako galdaketa?
Ohiko dimentsio-tolerantziak ±0.10 mm eta ±0.30 mm artekoak dira. Master ereduaren kalitateak zehazten du lor daitekeen zehaztasun maximoa. Erretxinaren uzkurdurak dimentsio-aldaketak eragiten ditu, eta moldearen higadurak tolerantziak handitzen ditu denborarekin.
Zergatik higatzen dira silikonazko moldeak?
Silikonazko moldeak pixkanaka degradatzen dira hainbat faktoreren ondorioz.
Moldeatzeko ziklo errepikatuek nekea mekanikoa eragiten dute. Desmoldekatzean zeharreko estresak molde-barrunbearen gainazala kaltetu dezake. Erretxinaren produktu kimikoek silikonaren errendimendua pixkanaka eragin dezakete, eta tenperatura altuek moldearen zahartzea bizkortu dezakete.







