
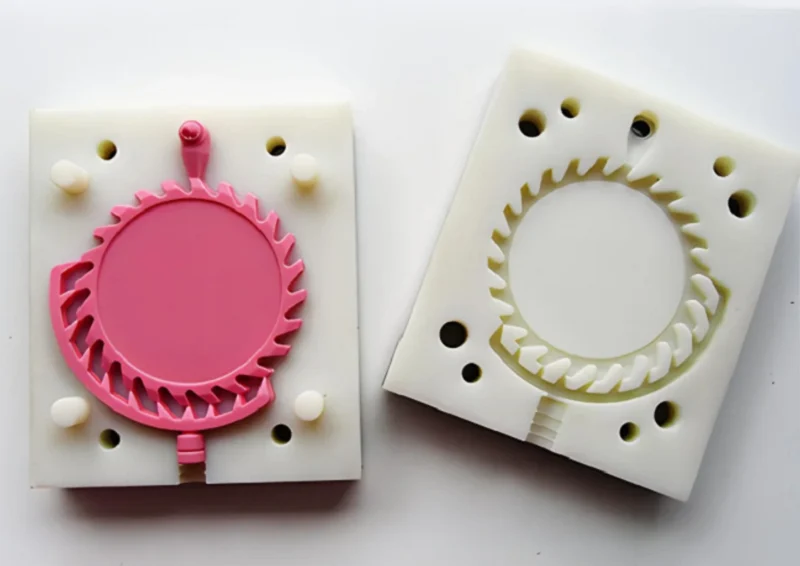
Silikonazko hutsean galdaketa plastikozko piezak multzo txikietan egiteko metodo bat da. Master eredua kaxa batean dago. Silikona likidoa isurtzen zaio gainetik. Silikona molde malgu batean sendotzen da. Masterra ateratzen da. Erretxinak barrura sartzen da. Hutsean airea ateratzen da. Pieza sendotzen da. Kopia bat lortzen duzu.
Prozesu hau oso erabilia da prototipoetan eta serie txikiko ekoizpenean. Zergatik? Azkarra da: moldeak egun gutxitan ekoiztu daitezke. Merkea da: molde hauek altzairuzko moldeek baino gutxiago balio dute. Eta kalitatea handia da: azken produktuaren itxura eta sentsazioa ez dira bereizten injekzio bidezko moldekatutako piezen seriean ekoitzitakoetatik.
Gida honek prozesu osoa hartzen du barne. Noiz erabili behar den silikonazko hutsean egindako galdaketa eta noiz aukeratu behar diren beste metodo batzuk ikasiko duzu.
Silikonazko hutsean galdatzearen definizioa
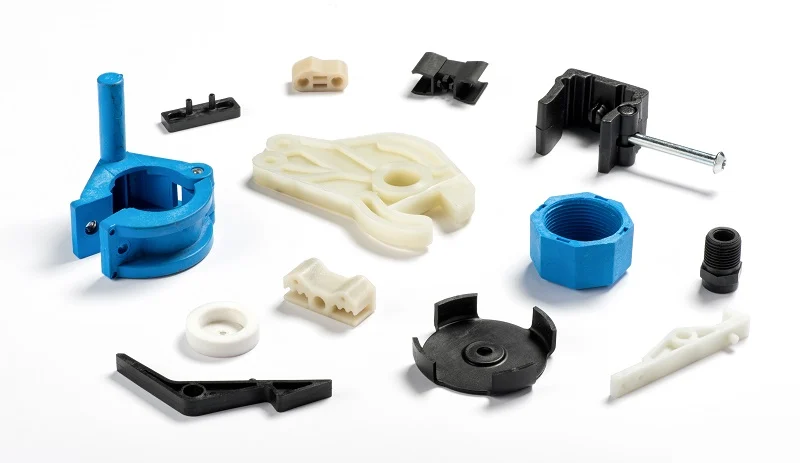
Silikonazko hutsean egindako galdaketak silikonazko molde malgu bat erabiltzen du plastikozko piezak ekoizteko. Master eredu bat —normalean 3D inprimaketaz edo mekanizazioz egindakoa— ontzi batean esekitzen da. Silikona likidoa isurtzen zaio inguruan. Silikona sendotu egiten da. Masterra kentzen da. Sortzen den barrunbea jatorrizkoaren negatibo perfektua da.
Moldeatutako materiala desberdina da. Erretxina —poliuretanoa, epoxi edo antzekoa— silikonazko moldean isurtzen da. Hutsean airea ateratzen da. Erretxina sendatzen da. Pieza ateratzen da. Silikona tolestu egiten da. Azpiko ebakidurak kalterik gabe askatzen dira.
Bereizketa funtsezkoa da. Moldea silikonazkoa da. Malgua. Biguna. Moldeatzea posible egiten du. Moldeatutako materiala plastiko zurruna da. Gogorra. Iraunkorra. Bi material desberdin. Bi funtzio desberdin. Prozesu bakar batek lotzen ditu.
Hau da silikonazko hutsean egindako galdaketaren muina. Pieza zurrunetarako molde malgua. Kantitate mugatua. Fideltasun handia. Epe azkarra.
Silikonazko hutsean isurtzeko prozesua pausoz pauso
1. urratsa: Eredu nagusia sortzea
Maisua abiapuntua da. Moldeatutako pieza guztiek kopiatzen dute. Maisuaren akatsak kopia guztietan agertzen dira. Marradurak, gainazal zakarrak, dimentsio-erroreak... denak zuzenean transferitzen dira.
Masterra normalean 3D inprimaketaz edo CNC mekanizazioz egiten da. SLA inprimaketak gainazal leuna ematen du. CNC mekanizazioak tolerantzia estuak ematen ditu. Aukera piezaren eskakizunen araberakoa da. Masterrak silikona isurketa gainditu behar du. Likidoan geratzen da. Kentzen da. Ez da deformatu behar.
2. urratsa: Silikonazko moldea fabrikatzea
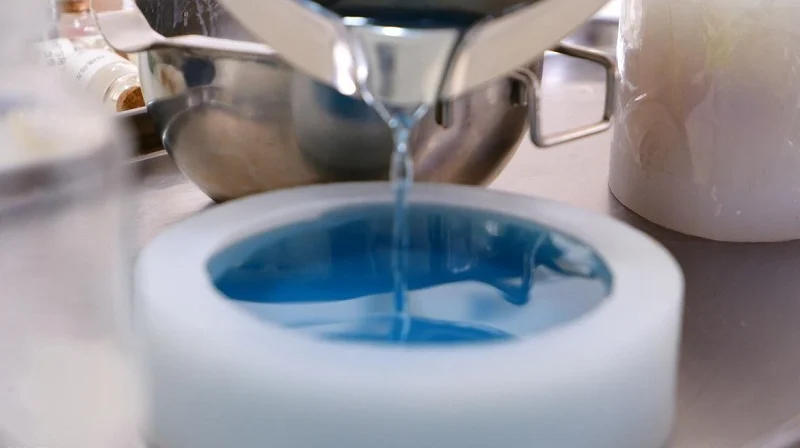
Silikona likidoa masterraren inguruan isurtzen da. Azpiko ebaki guztiak betetzen ditu. Gainazaleko xehetasun guztiak erreplikatzen ditu. Sendotu ondoren, masterra ateratzen da. Barrunbea originalaren negatiboa da.
Moldearen materialak garrantzia du. Shore gogortasunak malgutasuna zehazten du. Molde bigunago batek erraz askatzen ditu azpiko ebaki konplexuak. Molde gogorrago batek tolerantzia estuagoak ditu. Silikonak erretxina galdatzeari eutsi behar dio. Ez da puztu edo degradatu behar isurketa errepikatuen ondoren.
3. urratsa: Hutsean gasifikatzea eta erretxina galdaketa
Erretxina nahasten da. Aire burbuilak likidoan harrapatuta geratzen dira. Hutsean dagoen ganberak kanporatzen ditu. Erretxina trinkoa eta gardena bihurtzen da.
Ondoren, erretxina silikonazko moldean isurtzen da. Ganbera ixten da. Hutsuneak berriro tira egiten du. Erretxina barrunbe guztietara isurtzen da. Ez dago aire harrapaturik. Ez dago hutsunerik. Silikonazko hutsean egindako galdaketak urrats honen araberakoa da emaitza koherenteak lortzeko.
4. urratsa: Ontzea eta desmoldatzea
Erretxina giro-tenperaturan edo tenperatura baxuko labean sendatzen da. Sendotze-denbora erretxina-sistemaren araberakoa da. Sendotze azkarragoek beroa sortzen dute. Sendotze motelagoek uzkurdura murrizten dute.
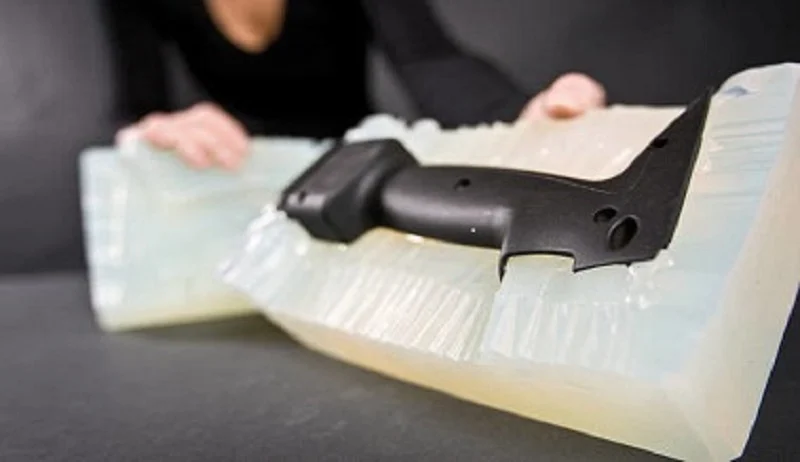
Desmoldeatzea lan kontuz ibili behar da. Silikona tolesten da. Pieza askatzen da. Indarrik gabe. Palkarik egin gabe. Moldea osorik mantentzen da. Berriro erabil daiteke. Desmoldeatzea behar bezala egiteak moldearen bizitza luzatzen du. Molde hautsi bat ezin da konpondu.
5. urratsa: Postprozesamendua eta Azalera amaitzea
Moldeatutako pieza ez da azken pieza. Isurketa-atean soberako materiala kendu behar da. Gainazaleko akatsak lixatu edo leundu behar dira. Pintura eta ehundurak aplikatzen dira.
Pieza batzuek bigarren mailako eragiketak behar dituzte. Zuloak hariztatzea. Txertaketak itsastea. Gainazalak margotzea. Postprozesatzeko urratsak pieza bere azken formara eta funtziora fintzen du.
Bost urrats hauek silikonazko hutsean galdaketaren lan-fluxua definitzen dute. Urrats bakoitzak hurrengoan eragina du. Maisuak pieza zehazten du. Moldeak xehetasuna zehazten du. Hutsuneak dentsitatea zehazten du. Postprozesamenduak akabera zehazten du. Bostak behar bezala exekutatu behar dira.
Silikonazko hutsean galdaketan erabilitako materialak
Silikonazko kautxua Moldea egitea
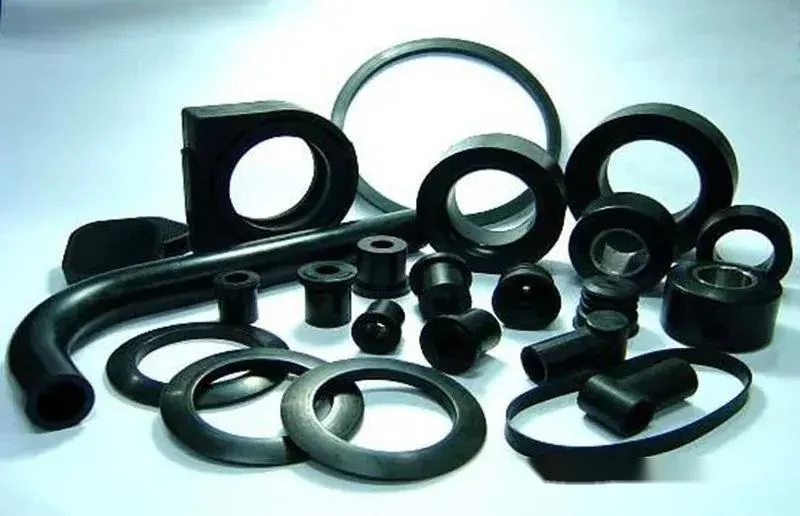
Moldearen materiala silikonazkoa da. Malgua da. Iraunkorra da. Gainazaleko xehetasun finak jasotzen ditu. Ebakidura azpikoak kalterik gabe askatzen ditu.
Ez dira silikonazko kautxu guztiak berdinak. Shore gogortasuna bigunetik (A20) gogorrera (A60) bitartekoa da. Molde bigunago batek azpiko ebaki konplexuak jasaten ditu. Molde sendoago batek dimentsio estuagoak mantentzen ditu. Aukera piezaren geometriaren araberakoa da. Silikonak erretxina galdatzeari ere eutsi behar dio. Erretxina batzuek moldea erasotzen dute. Silikona okerra degradatzen da isuri batzuk egin ondoren.
Poliuretanozko galdaketa erretxinak
Moldeatzeko erretxina poliuretanozkoa da. Bi zatitan banatutako sistema da. Nahastu. Bota. Sendotu egiten da. Propietate mekanikoak formulaziotik datoz.
ABS antzeko erretxinek injekzio bidezko ABSa imitatzen dute. Zurrunak. Gogorrak. Talkarekiko erresistentzia ona.
PP antzeko erretxinek polipropilenoa simulatzen dute. Erdi-malgua. Kimikoki erresistentea. Bisagra bizietarako ona.
PC antzeko erretxinek polikarbonatoa kopiatzen dute. Erresistentzia handia. Beroaren desbideratze handia. Egitura-piezetarako ona.
Kautxu itxurako erretxinak bigunak dira. Malguak. TPE edo silikona simulatzen dute. Junturak, heldulekuak eta zigiluak.
Erretxina gardenak gardenak dira. Gardentasun optikoa aldakorra da. Batzuk kristalinoak dira. Beste batzuek tonu horixka arina dute. Lenteetarako eta argi-gidak egiteko erabiltzen dira.
Suaren aurkako materialek UL 94 V-0 balorazioak betetzen dituzte. Aplikazio elektrikoetan eta automobilgintzan erabiltzen dira.
Erretxinak zehazten du piezaren errendimendua. Aukeratu egokia zure silikonazko hutsean galdaketa proiekturako.
Koloreztatze eta gainazaleko ehundura aukerak
Gehitu koloratzailea erretxinari galdaketa egin aurretik. Kolorea uniformea da pieza osoan, margotzeko beharra ezabatuz.
Gainazaleko ehundura prototipotik eratorria da. Silikonak ehundura hori zehatz-mehatz errepikatu dezake. Akabera mateak, gainazal distiratsuak eta ingeniaritza-mailako ehundura-ereduak guztiz transferi daitezke pieza moldeatuari. Piezak seriean ekoitzitako osagai baten itxura du. Hori da silikonazko hutsean galdatzearen benetako balioa. Ez da prototipo bat soilik, aurre-ekoizpeneko lagin bat baizik. Bere itxura eta ukimena ezin dira bereizi azken produktutik.
Silikonazko hutsean galdatzearen abantailak
Tresneriaren kostu baxua
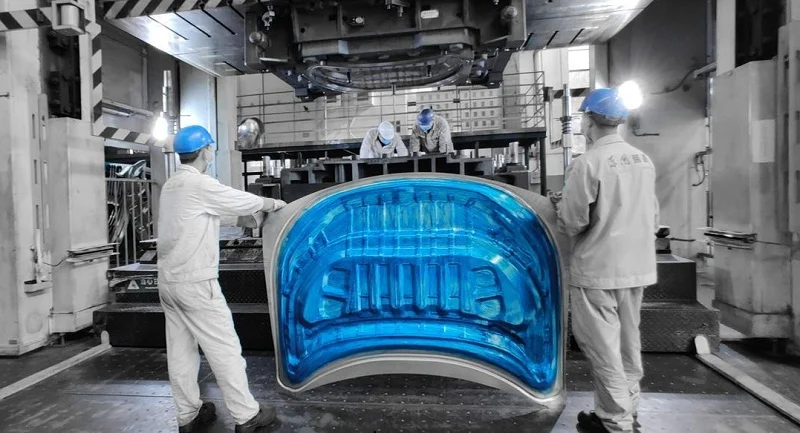
Moldeak silikonaz eginda daude. Altzairuzko eta aluminiozko moldeen aldean, material hau merkea eta azkarra da ekoizten, eta moldearen kostua injekzio bidezko moldeoaren kostuaren zati txiki bat baino ez da. Prototipoak egiteko eta serie txikiko ekoizpenerako, metodo hau kostu-eraginkorra da eta ez du kapital-inbertsio handirik behar.
Epe azkarra
Silikonazko moldeak egun gutxiren buruan egin daitezke. Behin molde nagusia amaituta eta silikona isurita, gau osoan sendotu ondoren, hurrengo egunean bertan has daiteke ekoizpena. Horrek merkatura iristeko denbora laburtzen du eta diseinu-iterazioen erritmoa bizkortzen du.
Azalera akabera bikaina
Silikonak maisua zehatz-mehatz erreplikatzen du. Marradura bakoitza. Testura bakoitza. Leuntze bakoitza. Moldeatutako piezak maisuaren gainazalarekin bat egiten du. Gainazal leun eta kosmetikoak estandarrak dira.
Xehetasun handiko erreprodukzioa
Xehetasun finak fidagarritasunez erreproduzitzen dira. Saihetsak, testua, mikro-ildaskak... silikonak koska guztiak betetzen ditu. Erretxinak xehetasun guztiak betetzen ditu, eta ondorioz, jatorrizkoaren oso antzeko produktu amaitua lortzen da.
Moldeen Diseinu Malgua Geometria Konplexuetarako
Silikona malgua da, piezak moldetik ateratzeko aukera ematen du txanfleetan kalterik eragin gabe. Moldea irekitzen denean, piezak kanporatzen dira irristagailu edo kanporatzaile pin bezalako tresna laguntzailerik behar izan gabe. Molde zurrunekin alderatuta, silikonazko hutsean egindako galdaketak errazten du forma konplexuko piezak ekoiztea.
Ideal para Bolumen Baxuko Ekoizpena
3D inprimaketari dagokionez, ekoizpen-bolumen handiegiak dituzten eskaerek asteak behar izan ditzakete inprimatzeko, eta unitateko kostua altuegia da; injekzio bidezko moldeoari dagokionez, ekoizpen-bolumenak baxuegiak dira moldearen kostua berreskuratzeko. Silikonazko hutsean egindako galdaketa tarteko posizioan dago, hutsune hori betez. Horixe da bere abantaila: prezio eta abiadura moderatua eskaintzen ditu, ekoizpen-bolumen egokirako egokia bihurtuz.
Silikonazko hutsean galdatzearen mugak
Moldearen Bizitza Mugatua
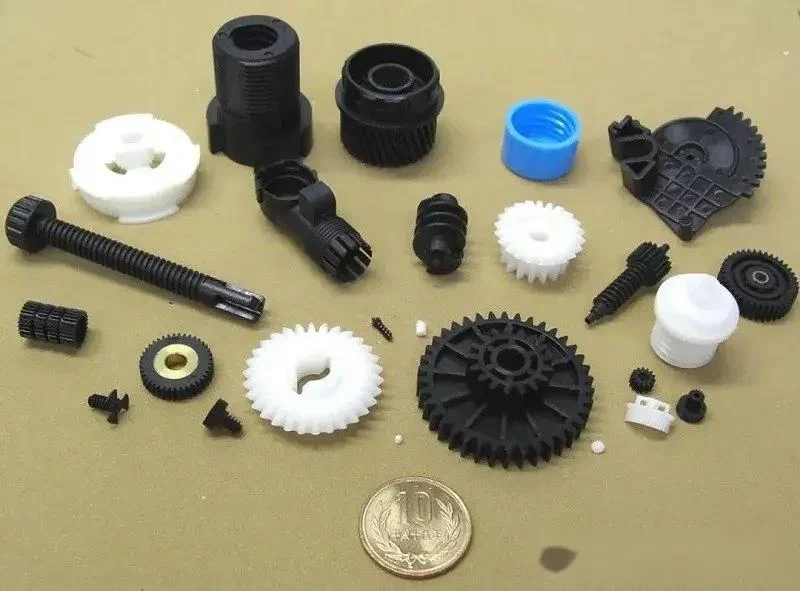
Silikonazko moldeek normalean 20-30 pieza baino ez dituzte ekoizten. Geometria sinplea bada eta erretxinaren propietateak leunak badira, kopuru hori batzuetan 50era irits daiteke. Horren ondoren, moldea zahartzen hasten da. Gainazala zakarra bihurtzen da, xehetasunak lausotu egiten dira eta neurriak aldatzen dira. Silikonazko moldeak silikonazko hutsean galdaketan erabiltzen diren kontsumigarriak dira; ez dira ekoizpen tresnak.
Metalezko tresneria baino dimentsio-egonkortasun txikiagoa
Silikona malgua da. Presiopean tolesten da. Tolestura horrek dimentsio-aldaketak eragiten ditu. Ondorioz, moldetik ateratako piezak prototipotik apur bat desberdinak izango dira. Moldea zahartzen den heinean, desadostasun hori pixkanaka handitzen da. Metalezko moldeek ez dute tolesten eta dimentsio-egonkortasuna mantentzen dute. Silikonazko hutsean egindako galdaketa abiadura eta kostu-abantailen truke epe luzeko egonkortasuna sakrifikatzen duen prozesua da.
Materialen errendimendua injekzio bidezko plastikoekin alderatuta
Erretxina hauek ekoizpen-mailako plastikoen ezaugarriak imitatzen dituzte, baina ezin dituzte guztiz parekatu. Talkaren aurkako erresistentzia txikiagoa, bero-desbideratze tenperatura baxuagoak eta nekearen bizitza laburragoa dute. Erretxina-sistema batzuen errendimendua ABS edo polipropilenoarenaren antzekoa den arren, ezin dituzte guztiz ordezkatu. Pieza hauek prototipoetarako dira, ez ekoizpen masiborako.
Ekoizpen-bolumenaren mugak
Ekoizpen-bolumena faktore erabakigarria da. Silikonazko hutsean egindako galdaketa egokia da 10 eta 50 piezen arteko kantitateetarako. 100 pieza baino gehiago ekoizten direnean, prozesua ekonomikoki bideraezina bihurtzen da. Moldeak higatu egiten dira, eta ordezkatzeak kostuak handitzen ditu, unitate-kostu handiagoak eraginez. Atalase jakin baten gainetik dauden kantitateetarako, injekzio-moldeaketa kostu-eraginkorragoa da; atalase horren azpitik dauden kantitateetarako, 3D inprimaketa azkarragoa da.
Silikonazko hutsean egindako galdaketak funtzionamendu-eremu argi eta garbi definitua du. Mesedez, erabili tarte honen barruan. Tarte hori gainditzen baduzu, aukeratu beste metodo bat. Hau ez da porrot bat, prozesuaren muga bat baizik.
Silikonazko hutsean isurtzea vs. Injekzio moldeatzea
Kostuen konparazioa
Silikonazko moldeak merkeak dira, milaka dolar gutxi batzuk besterik ez. Injekziozko moldeak, berriz, garestiak dira, hamarnaka mila dolar eta batzuetan ehunka mila dolar ere balio dute. Unitateko kostuek egoera desberdina marrazten dute: injekziozko moldeatzearen unitateko kostua txikiagoa da, eta silikonazko hutsean galdaketarena, berriz, handiagoa. Kostu osoaren berdinketa-puntua ekoizpen-bolumenaren araberakoa da. 50 unitate ekoizten badira, hutsean galdaketa merkeagoa da; 10,000 unitate ekoizten badira, injekziozko moldeatzeak kostu-abantaila handiagoa eskaintzen du.
Produkzioaren Abiadura
Silikonazko moldeak egun gutxitan ekoiztu daitezke. Piezen lehen sorta astebetean ekoiztu daiteke. Injekzio-moldeek, berriz, hainbat hilabete behar dituzte, normalean zortzi eta hamasei aste artean. Ondoren, prototipoak egiten dira, gero doikuntzak egiten dira eta azkenik masa-ekoizpena egiten da. Hain zuzen ere, merkatura ateratzeko denboraren aldea hor dago. Silikonazko hutsean galdatzeak garapen-prozesua bizkortzen du, eta injekzio-moldeoak, berriz, moteltzen du.
Zatiaren kalitatea
Silikonazko hutsean galdaketak eta injekzio bidezko moldeatzeak kalitate handiko piezak ekoiztu ditzakete. Haien kalitate-neurriak desberdinak dira. Silikonazko hutsean galdaketak gainazaleko akabera bikaina lortzen du eta xehetasun finak erreproduzitu ditzake, injekzio bidezko moldeatzeak, berriz, dimentsio-egonkortasun hobea eskaintzen du, milioika zikloren ondoren ere tolerantzia estuak mantenduz. Bi prozesuen materialen propietateak ere desberdinak dira: injekzio bidezko moldeatzeak industria-mailako plastiko termoplastikoak erabiltzen ditu, eta hutsean galdaketak, berriz, poliuretanozko erretxina. Bi erretxina hauek antzekoak diren arren, ez dira berdinak.
Ekoizpen-bolumen onenak
Ekoizpen-bolumenak zehazten du fabrikazio-prozesuaren aukera. Silikonazko hutsean egindako galdaketa: 10 eta 100 pieza artean. Injekzio-moldeaketa: 1,000 pieza edo gehiago. Bi hauen arteko egoera ez dago hain argi. Aukera zehatza piezaren konplexutasunaren, materialen beharren eta aurrekontuaren araberakoa da.
Zein prozesu aukeratu beharko zenuke?
Aukera garapen-fasearen araberakoa da. Garapen-fase goiztiarrean zaude? Silikonazko hutsean egindako galdaketak abiadura eta malgutasuna eskaintzen ditu. Balidazio-faserako pieza funtzionalak behar dituzu? Hutsean egindako galdaketak behar horiek ase ditzake. Ekoizpen masiboa? Injekzio-moldeaketa da azken helburua.
Ebaluazio prozesua sinplea da. Zehaztu ekoizpen-bolumena. Ezarri denbora-lerroa. Identifikatu materialen beharrak. Prozesuaren aukeraketa naturalki etorriko da. Hutsean galdaketa zubia da. Injekzio-moldeaketa da azken helmuga.
NOBLEri buruz: Zure fabrikazio-bazkide fidagarria
NOBLE fabrikazio-enpresa bat da. Metal eta plastikoen zehaztasun-prozesamendua da bere negozioaren muina. Bere bezero-oinarria hainbat industriatan hedatzen da, besteak beste, gailu medikoak, industria-ekipoak eta kontsumo-ondasunak. Bere zerbitzuak prototipo azkarretik hasi eta eskala handiko ekoizpenera artekoak dira. Gure helburua ideiak kalitate handiko produktu bihurtzen dituzten fabrikazio-irtenbide fidagarriak eskaintzea da.
Fabrikazio-gaitasun integralak
Gure zerbitzuek espektro osoa hartzen dute. Silikonazko hutsean egindako galdaketak prototipoak egiteko eta pilotu-ekoizpenerako erabiltzen dira; CNC mekanizazioak tolerantzia-eskakizun zorrotzak betetzen ditu; plastikozko injekzio-moldeaketa egokia da bolumen handiko piezetarako; xafla metalikoen fabrikazioa itxituretarako eta markoetarako erabiltzen da; metalezko doitasun-lanketa egitura-osagaietarako erabiltzen da; prototipo azkarrak diseinua balioztatzeko erabiltzen dira; eta neurrira egindako piezen fabrikazioak behar espezializatuak betetzen ditu.
Integrazioa da gure indargunea. Hainbat fabrikazio-prozesu teilatu beraren azpian bateratzen dira. Ez dago azpikontrataziorik, ezta eskualdatzerik ere. Proiektu bakoitzerako irtenbide eraginkorrak eta kostu-eraginkorrak prestatzen ditugu.
Kalitatearen Kudeaketa Ziurtagiria
Kalitatea egiaztagarria da. ISO 9001:2015 arauak kalitate kudeaketa orokorra hartzen du barne, eta ISO 13485:2016 arauak, berriz , gailu medikoen fabrikazioari buruzkoa da. Sistema hauek gailu medikoen, ekipamendu industrialen eta kontsumo-ondasunen sektoreen eskakizun zorrotzak betetzen dituzte.
ohiko galderak
Zer da silikonazko hutsean egindako galdaketa?
Silikonazko molde malgu bat maisu-molde batetik egiten da, eta erretxina moldean isurtzen da hutsean. Pieza sendotu ondoren, moldetik ateratzen da. Prozesu hau zehaztasun handiko plastikozko piezen lote txikiak ekoizteko erabil daiteke.
Zein material erabil daitezke silikonazko hutsean egindako galdaketan?
Poliuretanozko erretxinak material estandarrak dira. ABS, polipropileno, polikarbonato eta kautxu-antzeko materialak imitatu ditzakete. Horrez gain, gardenak eta suaren aurkakoak diren barietateak ere badaude. Erretxinaren aukeraketak piezaren propietate mekanikoak zehazten ditu.
Zenbat pieza egin ditzake silikonazko molde batek?
Normalean, 20 eta 30 pieza artean izaten dira. Geometria sinplea denean eta erretxina propietateak leunak direnean, kopuru hori 50era irits daiteke. Ebaketa konplexuek edo propietate oldarkorrak dituzten erretxinek moldearen bizitza laburtzen dute.
Silikonazko hutsean egindako galdaketa egokia al da ekoizpenerako?
Hori egia da ekoizpen txikian —10 eta 100 pieza artean—. Hala ere, ez da horrela ekoizpen handietan. Moldeak higatu egiten dira, eta unitateko kostua handitzen da. Ekoizpena kantitate jakin bat gainditzen duenean, injekzio bidezko moldeoaren kostua benetan txikiagoa da.
Zein da silikonazko hutsean egindako galdaketaren eta injekzio bidezko moldeatzearen arteko aldea?
Silikonazko hutsean egindako galdaketak silikonazko molde merkeak erabiltzen ditu eta epeak laburrak ditu, eta horrek ekoizpen-serie txikietarako egokia bihurtzen du. Injekzio-moldekatzeak, berriz, altzairuzko molde garestiak erabiltzen ditu eta epeak luzeak ditu, eta horrek ekoizpen-bolumen handikoetarako egokia bihurtzen du.
Zein zehatza da silikonazko hutsean egindako galdaketa?
Zehaztasuna prototipoaren araberakoa da. Silikonak prototipoa zehatz-mehatz errepika dezake. Dimentsio-tolerantziak ±0.1 milimetrora irits daitezke. Moldearen malgutasunak desbideratze batzuk eragin ditzake. Epe luzerako egonkortasuna metalezko moldeena baino txikiagoa da. Zehaztasun maila hau nahikoa da prototipoetarako eta serie txikiko ekoizpenerako. Zehaztasun handiko ekoizpenerako, aukeratu injekzio-moldeaketa edo mekanizazioa.







