
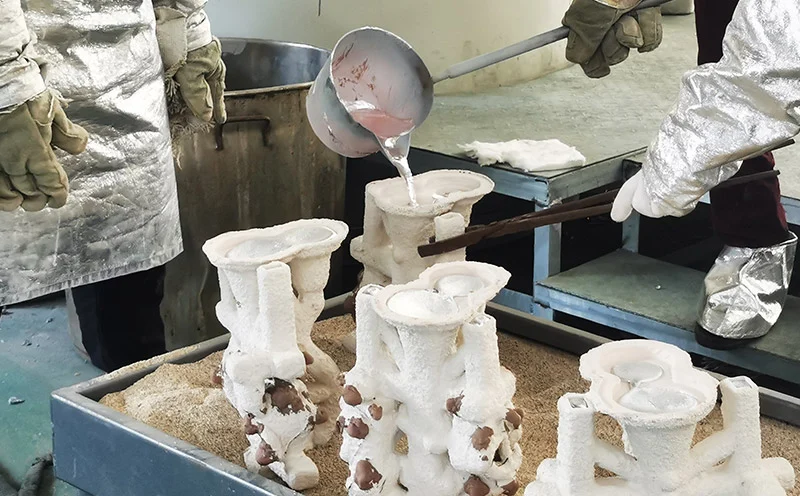
Hutsean egindako argizari galduzko galdaketa ez da berria. Argizari galduzko prozesua milaka urtekoa da. Baina hutsean egindako zatia modernoa da. Oxidazioa gertatzen da, poroak sortzen dira eta, azken finean, osagaiak huts egiten dute erabiltzean.
Hutsean oinarritutako teknologiak airea kentzen du, urtutako materiala garbi mantenduz. Zeramikazko moldeak ez du gasik askatzen. Emaitza diren piezak trinkoak eta akatsik gabekoak dira. Horregatik, industria aeroespazialak, medikuntzakoak eta energia sortzekoak hutsean galdutako argizarizko galdaketa erabiltzen dute osagai kritikoak fabrikatzeko.
Zer da hutsean argizari galduko galdaketa?
Definizioa
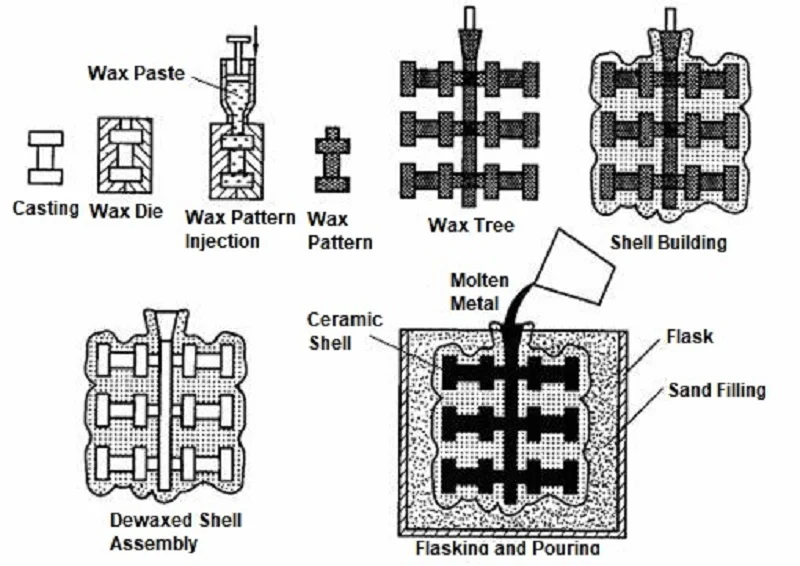
Piezak argizarizko eredu batekin hasten dira. Zeramikaz estaltzen duzu. Argizaria urtzen duzu. Molde bat duzu. Metala isurtzen diozu. Hori inbertsio-galdaketa da.
Hutsean argizari galduko galdaketa sekuentzia bera da. Baina isurketa huts-ganbera baten barruan gertatzen da. Moldea hustu egiten da. Metala hutsean urtzen da. Isurketa aire kontakturik gabe gertatzen da. Desberdintasun soil horrek dena aldatzen du.
Zergatik erabiltzen den hutsunea
Lau arrazoik bultzatzen dute hutsunea erabiltzea.
Murriztu oxidazioa. Metal erreaktiboek berehala sortzen dituzte oxidoak airearekin kontaktuan jartzen direnean. Titanioa, zirkonioa eta superaleazioak bereziki oxidazio joera dute. Hutsean dagoen ingurune batek oxigeno iturria ezabatzen du, metala garbi mantenduz.
Gasen xurgapena saihestu. Hidrogenoa eta nitrogenoa metal urtuan disolbatu eta solidotzean ihes egin dezakete, porositatea sortuz. Hutsean dauden prozesuak gas horiek kentzen ditu arazoak sortu aurretik.
Hobetu metalaren garbitasuna. Aire zabaleko urtzean oxidoak eta inklusioak sortzen dira; substantzia hauek moldeetan harrapatuta geratzen dira eta pitzadurak hasteko gune gisa balio dute. Hutsean urtzeak kutsadura iturri horiek ezabatzen ditu.
Molde dentsoak ekoiztu. Porositaterik gabe, moldeak guztiz dentsoak dira. Ezaugarri mekanikoak hobetzen dira, nekearen iraupena luzatzen da eta osagaiek aplikazio kritikoen gogortasuna jasan dezakete.
Hobetu propietate mekanikoak. Dentsitate handiagoak erresistentzia handiagoa esan nahi du. Metal garbiagoak harikortasun hobea esan nahi du. Bi faktore hauen konbinazioak airez egindako piezek parekatu ezin duten errendimendua eskaintzen du.
Hutsean galdutako argizarizko galdaketak bost abantaila horiek guztiak eskaintzen ditu. Hori dela eta, turbina-palen, inplante medikoen eta aeroespazioko egitura-osagaien prozesu estandarra bihurtu da. Hutsua ez da aukerako ezaugarri bat, prozesuaren muina baizik.
Hutsean argizari galduaren galdaketa prozesua urratsez urrats
1. urratsa – Argizarizko eredua sortzea
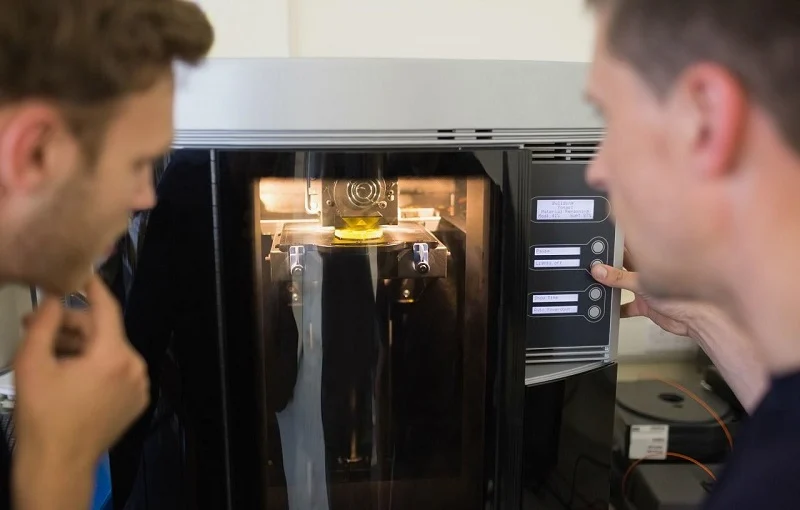
Argizari urtua metalezko molde batean isurtzen da. Molde hau zehaztasunez mekanizatu da. Argizari urtuak xehetasun guztiak betetzen ditu, ondoriozko argizari-eredua moldean ezin hobeto egokitzen dela ziurtatuz. Fase honetan lortutako zehaztasunak azken galdaketaren zehaztasuna zehazten du.
Hainbat modelo muntatzen dira erdiko txorrota batean. Zuhaitz itxurako egitura honek pieza guztiak eusten ditu. Piezen orientazioa eta tartea funtsezkoak dira. Txorrotaren diseinuak zehazten du nola isurtzen den metala barrunbe bakoitzera. Zuhaitz-diseinu desegoki batek fluidoen turbulentzia eragin dezake. Turbulentziak gasa harrapatzen du, eta ondorioz, hondakin-piezak sortzen dira.
2. urratsa – Zeramikazko oskola eraikitzea
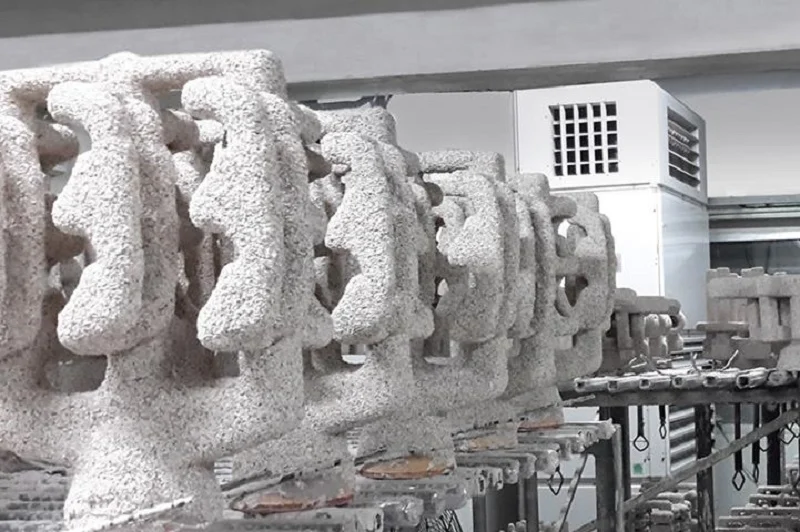
Murgildu argizarizko eredua zeramikazko nahastean. Ondoren, aplikatu igeltsu hautsa gainazal hezean. Errepikatu murgiltze eta igeltsu aplikazio zikloa. Aplikatu hurrengo geruza aurrekoa lehortu ondoren bakarrik. Prozesu estandarrak sei-zortzi geruza ditu. Maskor lodiagoek galdaketa baldintza gogorragoak jasan ditzakete.
Zeramikazko materialak aleazioaren arabera aukeratzen dira.
Silizea da material nagusia. Merkea da eta aleazio sorta zabal baterako egokia.
Zirkoiak tenperatura altuagoak jasan ditzake eta kolpe termikoarekiko erresistentea da.
Alumina kimikoki egonkorra da eta ez du metal gehienekin erreakzionatzen.
Mullitak indarraren eta egonkortasun termikoaren arteko oreka lortzen du.
Itria titanioarentzat da. Ez du titanio urtuarekin erreakzionatzen. Hau funtsezkoa da, titanioak beste zeramikazko material gehienak disolbatzen baititu.
3. urratsa – Argizari kentzea eta oskola erretzea
Argizaria isuri aurretik, oskolatik irten behar da. Autoklabe batek egiten du lehen urratsa. Presio handiko lurrunak urtzen du argizaria. Isurketa-zulotik isurtzen da. Oskola osorik geratzen da.
Ondoren, oskola labe batera sartzen da. Erreketa-zikloa 800 °C-tik 1000 °C-ra egiten da. Hondar-argizaria guztiz erretzen da. Zeramika sinterizatzen da eta indarra hartzen du. Oskola nahikoa zurrun bihurtzen da isurketa jasateko.
Azken urratsa moldearen aurreberotzea da. Maskorra isurtzeko tenperaturara berotzen da hutseko ganberara sartu aurretik. Metal beroak maskor hotz baten kontra jotzeak talka termikoa sortzen du. Maskorra pitzatzen da. Metala isurtzen da. Aurreberotzeak hori eragozten du.
Hiru urrats hauek hutsean argizari galduko galdaketarako oskola prestatzen dute. Hurrengo fasea —urtzea eta isurtzea— hutsean gertatzen da. Hori da prozesua benetan desberdintzen den puntua ohiko inbertsio-galdaketatik.
4. urratsa – Hutsean urtzea eta isurtzea
Aurrez berotutako oskola huts-ganberan sartzen da. Ganbera zigilatu eta airea hustu egiten da. Presioa 10⁻² eta 10⁻⁴ milibar artean murrizten da, ia huts-egoera batera.
Hutsean indukzio bidezko urtzea huts-ganbera berean gertatzen da. Indukzio-bobina batek inguratzen du gurutzadura, metala urtuz. Urtutako metala ez dagoenez oxigeno edo nitrogenoaren eraginpean, purua mantentzen da.
Hutsean isurtzeak hutsean dagoen ganbera eta gurutzadura okertzea dakar, metal urtua moldearen barrura isur dadin. Prozesu osoa hutsean gertatzen da, oxidazioa eta gasaren xurgapena saihestuz, eta metalak moldea betetzen duela ziurtatuz.
Urrats hau funtsezkoa da hutsean argizari galduko galdaketan. Hutsean bi funtzio kritiko daude: urtutako metaletik disolbatutako gasak kentzen ditu eta gas berriak sartzea eragozten du. Emaitza galdaketa trinkoa eta akatsik gabekoa da.
5. urratsa – Hoztea eta solidotzea
Hoztea isurketaren ondoren hasten da. Abiadurak garrantzia du.
Hozte azkarrak ale finak sortzen ditu; ale finek erresistentzia handiagoa esan nahi dute. Hala ere, tentsio termikoak pitzadurak eragin ditzake horma meheko sekzioetan.
Hozte motelak ale lodiagoak sortzen ditu; ale lodiagoek tenperatura altuetan marruskadura-erresistentzia hobea esan nahi dute. Turbina-palek propietate hau behar dute.
Solidotze norabidedunak aleen orientazioa kontrolatzen du. Moldea labetik ateratzen denean, beroa mutur batetik kentzen da. Aleek erauzketa norabidearekiko paraleloan hazten dira. Horrela, marruskadura-erresistentzia hobetzen da.
Kristal bakarreko galdaketak dira alderdi honetan azken eredua. Ale bakarra eta ale-mugarik gabe, ale-mugaren irristatzea ez da gertatzen tenperatura altuetan. Prozesu hau erabiltzen da eskakizun zorrotzenak dituzten turbina-palak fabrikatzeko. Hutsean galdutako argizari-galdaketa da pala horiek ekoizteko metodo bakarra.
6. urratsa – Oskola kentzea eta akabera
Zeramikazko oskola kentzen da. Gorputz nagusia inpaktu mekanikoaren bidez apurtzen da. Ur-zorrotada batek gainerako geruzak kentzen ditu. Puntu honetan, pieza agerian geratzen da.
Pieza gurpil-hoditik bereizten da; operadoreek normalean artezteko gurpil bat edo zinta-zerra bat erabiltzen dute eragiketa hau egiteko. Fase honetan, gurpil-hodiaren eremuaren gainazala zakarra da, beraz, operadoreak soberako materiala kentzen du mekanizazioaren bidez.
Ondoren, tratamendu termikoa egiten da. Berotzea eta hoztea erabiltzen dira piezari propietate mekaniko egokiak emateko: erresistentzia, harikortasuna eta gogortasuna. Parametro espezifikoak aleazio motaren araberakoak dira.
Mekanizazioak gainazal kritikoak azken dimentsioetara eramaten ditu. Moldeak bete ezin dituen tolerantziak ebaketaren bidez lortzen dira. Gainazal leunak behar dituzten eremuak leundu egiten dira.
Ikuskapena da azken urratsa. Dimentsio-egiaztapenak, barneko akatsak X izpien bidez aztertzea, gainazaleko pitzadurak aztertzea eta lurpeko porositatea aztertzea ultrasoinuen bidez aztertzea barne hartzen ditu. Ikuskapen guztiak gainditzen dituzten piezak bakarrik bidaltzen dira.
Sei urrats hauek hutsean galdutako argizarizko galdaketa prozesu osoa definitzen dute hasieratik amaierara arte. Urrats bakoitza ezinbestekoa da, eta bakoitzak ondorengo prozesuetan eragina du. Hutsean teknologia ez da inola ere xehetasun txikia; hain zuzen ere, prozesu hau aleazio kritikoetan arrakastaz aplikatzea ahalbidetzen duena da.
Hutsean galdutako argizari-galdaketan erabiltzen diren metal-aleazio arruntak
Altzairu herdoilgaitza
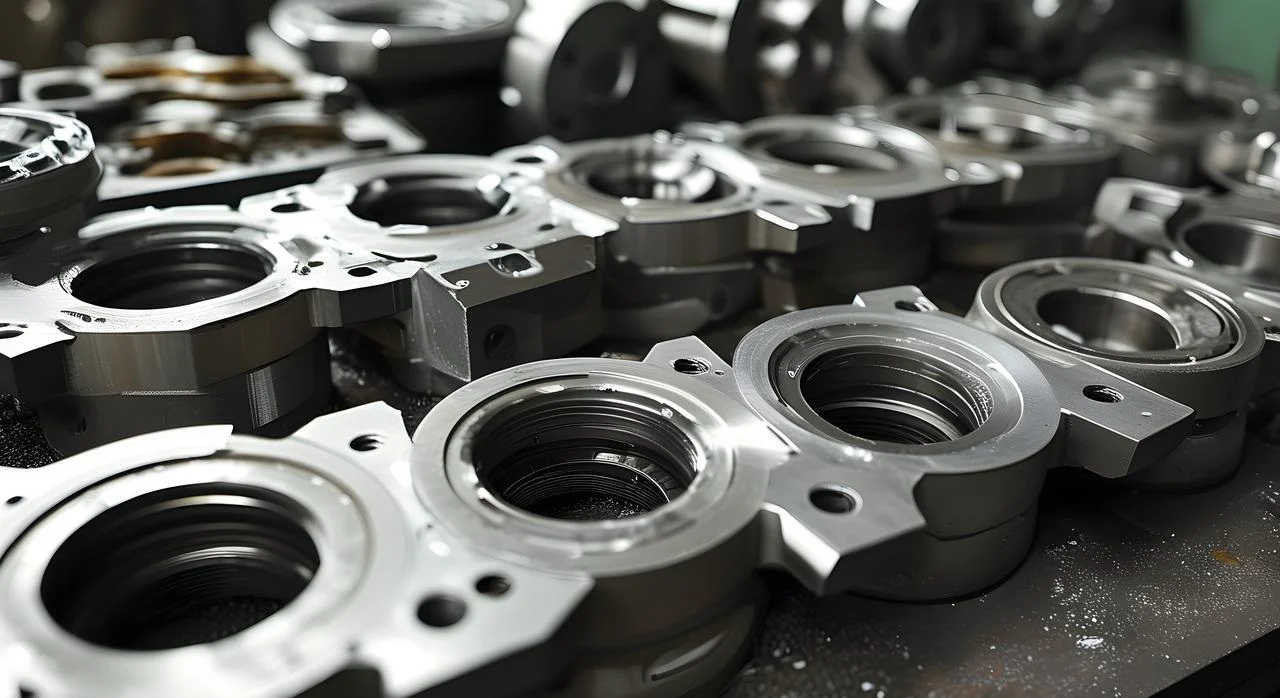
Altzairu herdoilgaitza da material nagusia. Korrosioarekiko erresistentzia eta erresistentzia moderatua behar dituzten piezetarako, hutsean egindako galdaketa prozesua erabiltzen da normalean. Ponpa-karkasak, balbula-gorputzak eta itsasoko hardwarea dira adibide tipikoak.
Bere abantaila kalitate konstantean datza. Hutsean dagoen inguruneak hidrogenoa kentzen du. Presio atmosferikoan galdatutako altzairu herdoilgaitzean, hidrogenoak zuloak eta porositatea sor ditzake. Hutsean galdatuz ekoitzitako piezak kalitate fidagarrikoak dira.
Desabantailak? Altzairu herdoilgaitzak ez ditu titanioak bezain eskakizun zorrotzak huts-prozesuetarako. Geometria sinpleak dituzten piezetarako, hutsean egindako galdaketa agian ez da kostu-eraginkorra izango.
Erreminta Altzairua
Tresna-altzairuak ebaketa-erremintetan, trokeletan eta higadura-osagaietan erabiltzen dira. Karbono eta aleazio eduki handiak gogortasuna ematen dio. Bero-tratamendua erabiltzen da azken propietateak lortzeko. Hutsean galdatzeko prozesuak oxido eta inklusiorik gabeko mikroegitura purua sortzen du, eta bero-tratamenduarekiko erantzun koherentea erakusten du.
Higaduraren aurkako erresistentzia da bere propietate nagusia. Mikroegitura puruak karburo banaketa uniformea bermatzen du, eta horrela osagaien bizitza erabilgarria luzatzen du. Hutsean galdatzeko beharra aleazio honek oxigenoarekiko duen sentikortasunetik dator.
Nikelen Oinarritutako Superaleazioak
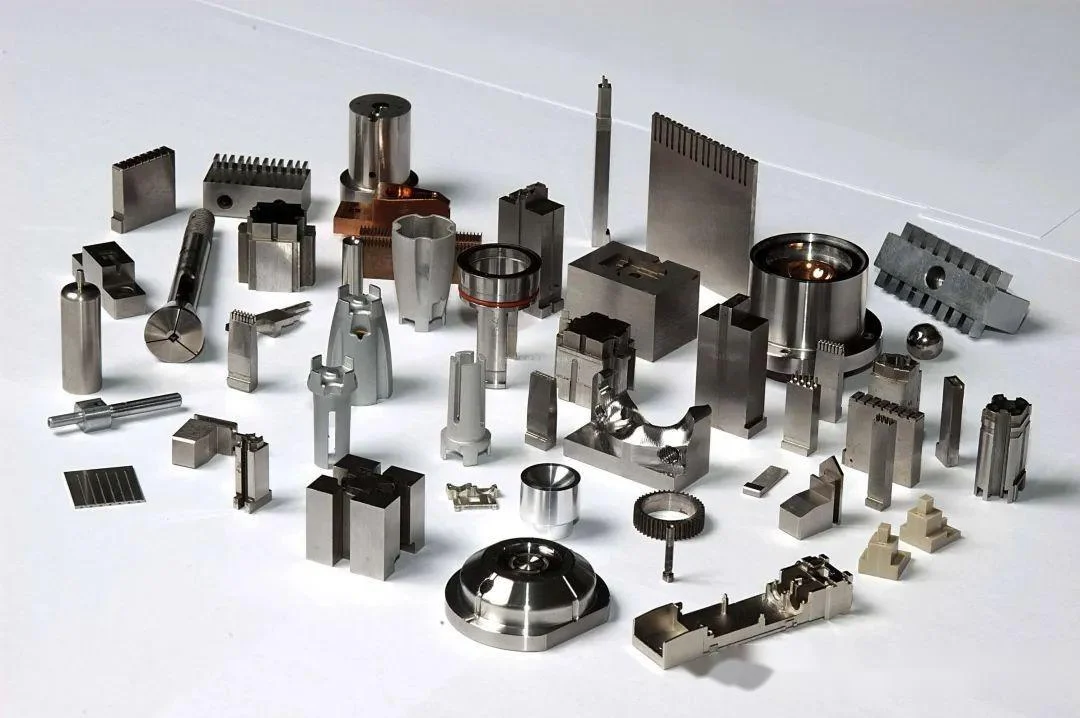
Inconel 718, Waspaloy eta René aleazioak. Tenperatura altuko materialak dira, eta 700 °C-tik 1000 °C-ra bitarteko tenperaturetan mantentzen dute erresistentzia. Turbina-paletan, errekuntza-ganberetan eta ihes-hodietan erabiltzen dira.
Beren errendimendua apartekoa da: arrastatze-erresistentzia, oxidazio-erresistentzia eta nekearen erresistentzia. Zeintzuk dira mugak? Garestiak dira, zailak mekanizatzen eta hutsean galdatzea behar dute.
Aleazio hauetarako galdatze-metodo estandarra hutsean argizari galduan egitea da. Ohiko galdatzeak aleazio hauek kaltetuko lituzke, beraz, hutsean egindako prozesuak ezinbestekoak dira.
Kobaltoan oinarritutako aleazioak
Kobalto aleazioek higadura-erresistentzia eta tenperatura altuko erresistentzia eskaintzen dute. Estelita da ohikoena. Balbula-eserlekuak, buxin-ak eta kirurgia-tresnak.
Propietateak karburoen eraketatik datoz. Kromo karburoek gogortasuna ematen dute. Aleazioek urrdura eta korrosioari aurre egiten diote. Industria-aplikazioen artean, ponpa-inpellerrak, estrusio-matrizeak eta turbina-palak daude.
Titaniozko aleazioak
Titanioa da errendimendu handiko aukera. Ti-6Al-4V da estandarra. Pisu-indarraren arteko erlazioa bikaina da. Biobateragarritasunari esker, inplanteetarako aproposa da.
Hutsean argizari galduko galdaketaren baldintza erabatekoa da. Titanioak aireko oxigenoa eta nitrogenoa xurgatzen ditu. Ondorioz sortutako hauskortasunak harikortasuna suntsitzen du. Hutsean urtutako materiala babesten da. Piezak bere propietateak mantentzen ditu.
Aluminio-aleazioak
Aluminioa ez da hain ohikoa hutsean galdatzean. Oxidozko filma babesgarria da. Baina hidrogenoaren porositatea arazo bat da. A356 eta AlSi10Mg-k hutsean desgasifikatzearen onura dute.
Aplikazioak pisu kritikoak dira. Aireko espazio-euskarriak eta automobilen esekidura-osagaiak. Hutsean propietateak hobetzen dira. Baina kostua askotan zaila da justifikatzen. Aire-galdaketa nahikoa da normalean aluminioarentzat.
Zergatik aukeratu NOBLE hutsean galdutako argizarizko galdaketa eta zehaztasun handiko fabrikaziorako?
NOBLE metal eta plastikozko doitasun-fabrikazioan espezializatuta dago. Lana hainbat industriatako bezeroei egiten die: medikuntza, aeroespaziala, automobilgintza, industria. Kalitate handiko osagai pertsonalizatuak dira entrega estandarra.
Muturretik muturrerako fabrikazio zerbitzuak
Prozesua ekoizpena baino lehen hasten da. Produktuaren diseinuaren laguntzak arazoak goiz detektatzen ditu. Fabrikaziorako Diseinuaren (DFM) berrikuspenek pieza prozesurako optimizatzen dute. Materialen hautaketa gidak aplikaziorako aleazio egokia bermatzen du.
Prototipazio azkarrak diseinua balioztatzen du tresneria egin aurretik. Ondoren, ekoizpena hasten da. Hutsean galdutako argizarizko galdaketak metalezko pieza konplexuak eta akatsik gabekoak sortzen ditu. CNC mekanizazioak gainazal kritikoak azken tolerantzietara eramaten ditu. Plastikozko injekziozko moldeatzeak bolumen handiko polimero osagaiak maneiatzen ditu. Gainazalaren akaberak korrosioarekiko erresistentzia eta estetika gehitzen ditu.
Kalitate ikuskapena prozesu osoan zehar egiten da. Muntaketak azpisistemak eraikitzen ditu. Ontziratzeak eta logistikak produktu amaitua bidaltzen dute.
Hornitzaile bakarrak kudeatzen du hau guztia. Kontzeptutik hasi eta pieza amaituraino. Ez eskualdatu beharrik. Ez hutsunerik. Harremanetarako puntu bakarra.
Fidatu zaitezkeen kalitatea
Kalitate sistema ziurtatuta eta dokumentatuta dago.
ISO 9001:2015 arauak kalitate kudeaketa orokorra hartzen du barne. Prozesu koherenteak. Ikuskapen dokumentatua. Erregistro trazagarriak.
ISO 13485:2016 arauak gailu medikoen fabrikazioan behar den zorroztasuna gehitzen du. Trazabilitate zorrotzagoa. Prozesuen balidazio zorrotzagoa. Desbideratzerik ez.
NOBLErekin lankidetzan aritu
Ingeniaritza taldea laguntzeko prest dago. Materialen hautaketa. Fabrikagarritasunaren optimizazioa. Prototipoak egitea. Eskala osoko ekoizpena. Jarri harremanetan NOBLErekin baldintza zehatzak badituzu. Taldeak aplikaziorako irtenbide egokia emango dizu.
ohiko galderak
Zer da hutsean argizari galduko galdaketa?
Metal urtua hutsean zeramikazko oskol batean isurtzen den prozesua. Argizarizko eredua lehenik urtzen da. Hutsean oxidazioa eta gasaren porositatea ezabatzen dira.
Zergatik erabiltzen da hutsean inbertsio-galdaketan?
Metal erreaktibo eta superaleazioetan oxidazioa eta gasen xurgapena saihesteko. Hutsean urtutako materialaren gas disolbatuak ere kentzen dira solidotu aurretik.
Zein material urtu daitezke hutsean argizari galduko galdaketa erabiliz?
Altzairu herdoilgaitzak, erreminta-altzairuak, nikel-oinarritutako superaleazioak, kobalto-oinarritutako aleazioak, titanio-aleazioak eta aluminio-maila batzuk. Prozesua funtsezkoa da airearekin erreakzionatzen duten materialentzat.
Zein da zeramikazko estalkirako material onena?
Aleazioaren araberakoa da. Silizea eta zirkoia altzairu gehienentzat balio dute. Itria titanioarentzat erabiltzen da, ez baitu erreakzionatzen urtutako metalarekin.
Titanioa hutsean funditu al daiteke inbertsio bidez?
Bai. Titanioa hutsean edo gas geldoan urtu behar da. Oxigenoak materiala hauskor bihurtzen du eta harikortasuna suntsitzen du.
Zein da inbertsio-galdaketaren eta hutsean egindakoaren arteko aldea? inbertsio casting?
Inbertsio-galdaketa prozesu orokorra da. Hutsean galdutako argizari-galdaketa bertsio espezifiko bat da, non urtzea eta isurtzea hutsean gertatzen diren aleazio erreaktibo eta errendimendu handikoetarako.
Garestia al da hutsean argizari galduko galdaketa?
Bai. Ekipamendua, erremintak eta prozesuaren kontrola garestiak dira. Balio handiko eta kritiko diren piezen kasuan, kostua akatsik gabeko emaitzek justifikatzen dute.
Zein industriek erabiltzen dute hutsean egindako inbertsio-galdaketa?
Aire eta espazioa, gailu medikoak, energia sortzea, automobilgintza eta defentsa. Pieza-hutsegitea onartezina den edozein industria.







