
Silikonazko injekzio bidezko moldekatzea ez da plastikozko injekzio bidezko moldekatzearen berdina. Plastikoa urtu eta isurtzen da. Silikona kimikoki solidotutako likidoa da. Makinak silikonazko piezak zuzenean nahasten eta berotzen ditu, eta gero solidotzen dira. Ez duzu lehengairik urtu edo hozte-ziklo bat igaro beharrik.
Artikulu honek prozesuaren urratsak, errendimendu abantailak eta silikonazko kautxu moldaketaren mende dauden osagai nagusiak aztertzen ditu. Silikonaren arauak zergatik diren desberdinak plastikoaren arauekin alderatuta, eta ezagutza hori nola aplikatu fabrika tailerretan jakingo duzu.
Zer dira injekzio bidezko silikonazko piezak?
Langileak bi likido nahasten ditu. Makinak molde beroan sartzen ditu. Ondoren, moldeko piezak solidotu eta kanporatu daitezke. Hori da silikonazko injekzio bidezko moldeatzea esaldi batean.
Bi material familia daude. LSR silikonazko kautxu likidoa da. Silize-gel mota hau azkar sendatzen da. Bolumen handiko silikonazko kautxu moldekatzean nagusitzen da. HCR kalitate handiko kautxua da. Bere ehundura LSR baino egonkorragoa da eta orearen itxura du. Konpresiozko moldekatzea behar du, ez injekziozko moldekatzea. Injekzio bidezko silikonazko pieza gehienek LSR erabiltzen dute prozesua bera automatikoki exekutatuko delako.
Silikonazko injekzio bidezko moldeatzearen ezaugarriak hainbat aplikaziotan islatuko dira: malgua baina urraduraren aurkakoa, -50 °C-tik 200 °C-ra bitarteko egonkortasun termikoa, inertzia kimikoa, usainik eza, piezak konpresioaren ondoren berreskuratuko dira, eta airea eta likidoa fidagarritasunez zigilatu daitezke.
Eguneroko adibideak daude kontsumitzaileen inguruan. Esaterako, biberoi-titiak, aurpegiko maskara medikoen zigiluak, sukaldeko balantzetako teklatuko botoiak, espresso-makinen juntak eta ur-iragazkien O-eraztunak. Guztiak eskala handian ekoitzitako silikonazko piezak dira, injekzio bidez moldatuak. Erabiltzaileak ez du inoiz pentsatzen fabrikazio-metodoaz. Hori da diseinu ona.
Silikonazko piezen injekzio-moldeaketa prozesua
Silikonazko piezak injekzioz egiteak erritmo desberdina jarraitzen du plastikozkoak baino. Urratsak berdinak dira paperean. Xehetasunak guztiz desberdinak dira. Ikus ditzagun fase bakoitza.
1. Fasea: Moldeen Fabrikazioa
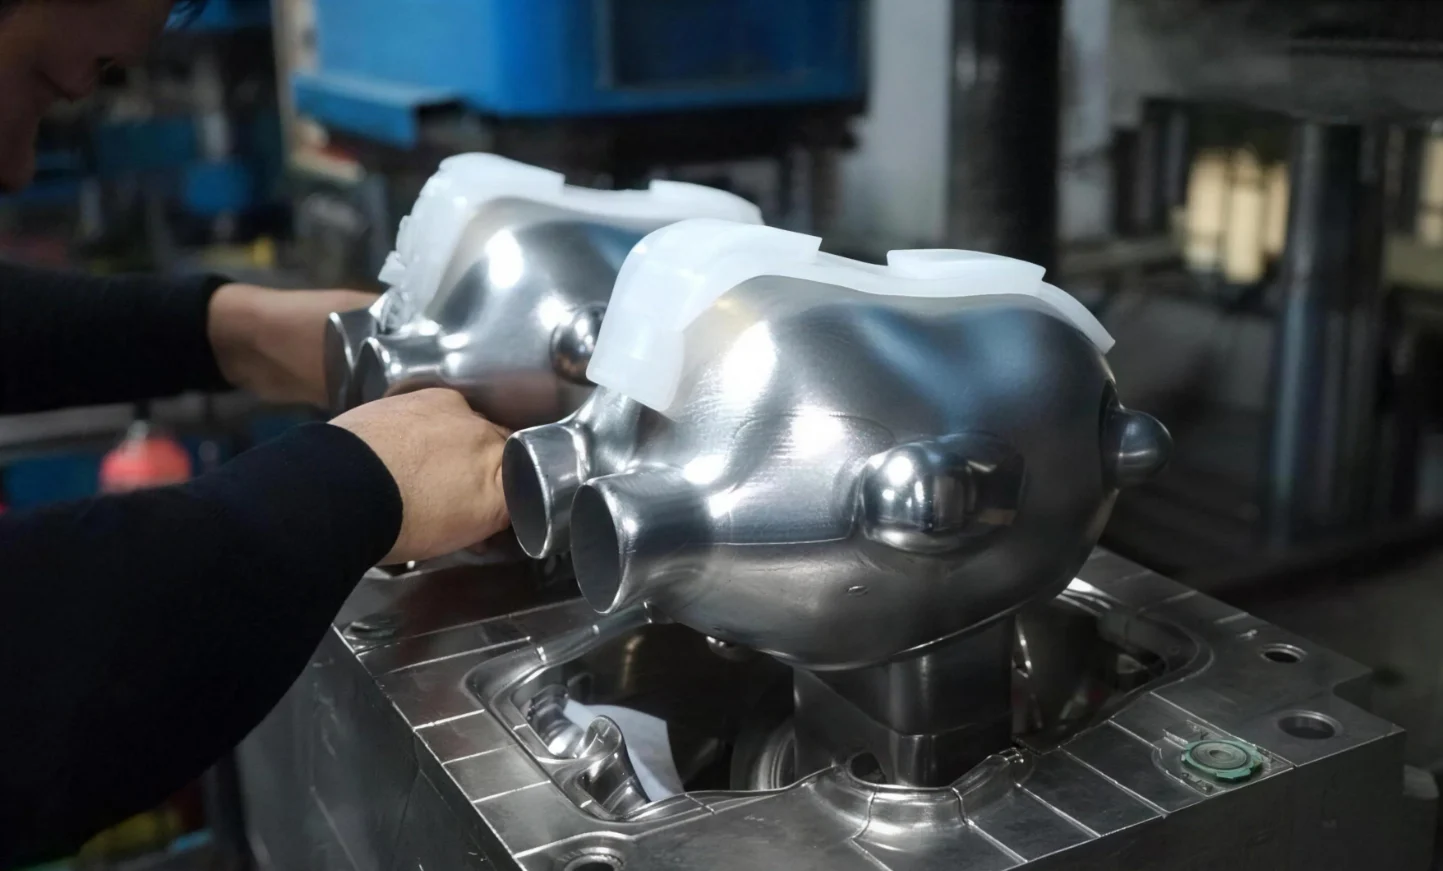
LSR moldea ez da plastikozko moldea. LSR moldeek zigilatze perfektua behar dute. Materiala mehea da, eta horrek isuriak izateko joera du.
Aireztapena da erronka. Aireztapen gutxiegi egiten bada, airea harrapatuta geratzen da. Aireztapen gehiegi egiten bada, silikona isurtzen da. Oreka aurkitzea molde-ingeniariaren trebetasuna da.
CNC mekanizazioak barrunbeen formak mozten ditu. EDMk —Deskarga Elektrikoko Mekanizazioak— xehetasun finak eta ertz zorrotzak sortzen ditu, ebakitzaileek iritsi ezin dituztenak. Bi metodoak beharrezkoak dira.
Korronte hotzeko sistemak estandarrak dira. Materiala hotz mantentzen da injekzio-unitatetik barrunbearen sarrerara doan bitartean. Ondoren, molde beroan sartzen da eta sendotzen da.
2. Fasea: Materialen Prestaketa eta Neurketa
LSR bi upeletan dator. A zatiak oinarrizko polimeroa eta platinozko katalizatzailea ditu. B zatiak erretikulatzailea eta betegarria ditu. Makinak biak ponpatzen ditu. Nahasgailu estatiko batek 1:1 proportzio zehatzean nahasten ditu. Ez da airerik sartzen. Ez da kutsadurarik gertatzen.
Injekzio-unitatea giro-tenperaturan egon beharrean hotz egongo da. Materiala berotzen bada, lehenago hasiko da sendotzen.
Pigmentuak edo gehigarriak nahasketa fasean gehitzen dira. Injekzio gailuak kolorea eta lubrifikazioa eta propietate antimikrobianoak doituko ditu aurrez ezarritako estandarren arabera.
3. fasea: Moldean injekzioa
Termoplastikoak presio handian injektatzen dira —milaka PSI—. Silikonazko kautxuzko moldeaketak presio baxua erabiltzen du (ehunka PSI batzuk nahikoa dira). Materiala erraz isurtzen da. Moldeak ez du behar estutze-indar handirik.
Korridore hotzeko sistemak LSR nahasia berotutako barrunbeetarantz gidatzen du. Atean, tenperatura jauzi egiten du. Berehala hasten da sendatzea.
Hutsune-ataka batek barrunbetik airea ateratzen du injekzioaren aurretik. Aire-burbuilarik ez egoteak hutsunerik ez egotea esan nahi du. Hutsunerik ez egoteak propietate mekaniko koherenteak esan nahi du. Urrats honek kalitatezko piezak hondakinetatik bereizten ditu.
4. fasea: Ontzea (bulkanizazioa)
Beroak erreakzioa aktibatzen du. Moldearen tenperatura 150 °C eta 200 °C artean (300 °F eta 425 °F artean) dago. Platinozko katalizatzaileak lotura gurutzatuak eragiten ditu. Silikonazko kateak elkarri lotzen zaizkio. Likidoa elastomero solido bihurtzen da.
Ziklo-denborak laburrak dira. Hamar segundo horma meheko pieza batentzat. Laurogeita hamar segundo forma lodi eta konplexu batentzat. Silikonazko injekzio bidezko pieza gehienak minutu bat baino gutxiagoan sendatzen dira.
5. fasea: Desmoldeatzea eta akabera
Kanporatzea delikatua da. Pintzelek material biguna zulatuko lukete. Aire-boladek pieza barrunbetik altxatzen dute. Kanporatzeko plakek atzetik bultzatzen dute modu uniformean. Ez dago markarik. Ez dago kalterik.
Pieza batzuk zuzenean ontziratzen dira. Beste batzuek sendatze osteko tratamendua behar dute. Labea 150 °C-tik 200 °C-ra bi edo lau orduz funtzionatzen du. Beroak erreakzio gurutzatua osatzen du. Ezaugarri mekanikoak egonkortzen dira. Konpresio-deformazioa hobetzen da.
Automatizazioa ohikoa da. Robotek piezak moldetik ateratzen dituzte, eta gero hozteko parrillan jartzen dituzte. Silikonazko injekzio bidezko moldeoa lantegi askotan ia erabat funtzionatzen du. Materialak modu koherentean jokatzen du. Makinak ziklo bera errepikatzen du. Gizakiek kontrolatu eta berriz bete besterik ez dute egin behar.
Silikonazko piezetarako injekzio bidezko moldekatzearen abantaila nagusiak
Silikonazko injekzio bidezko moldekatzea ez da prozesurik merkeena. Ez da konfiguratzen azkarrena. Baina abantailek kostua justifikatzen dute aplikazio egokietarako.
Zehaztasun handiko eta geometria konplexuak
±0.01 mm-ko tolerantziak ohikoak dira. Ez dira bereziak. Ez dira zailak. Pareta meheak, azpiko ebaki funtzionalak eta gainazaleko ezaugarri korapilatsuak moldetik erabiltzeko prest ateratzen dira.
Hondakin minimoak eta flashik ez
Molde itxiko sistemak materiala dauka barnean. Gehiegizko materiala gutxi da ihes egiten duena. Zer esan nahi du ihesak? Erraz urratzen da. Silikonazko injekzio bidezko pieza gehienek ez dute prozesatu osteko mozketarik behar. Korronte-sistema likido mantentzen da. Hurrengo jaurtiketan berrerabiltzen da. Hondakinak ia zero dira.
Ziklo Azkarraren Denborak
Hamabost eta hirurogei segundo jaurtiketa bakoitzeko. Horrek injekzioa, sendatzea eta desmoldeatzea barne hartzen ditu. Pieza lodiek denbora gehiago behar dute. Pieza meheek hegan egiten dute. Bolumen handiko ekoizpenerako, abiadura honek ekonomia guztiz aldatzen du.
Prozesu guztiz automatizatua
Makinak bi osagaiak neurtu eta nahasten ditu begizta itxi batean. Proportzioa zehatza da. Kutsadura arriskua gutxitzen da, inongo operadorek ez baitu material irekia maneiatzen. Pieza bakoitzeko lan-kostua oso baxua da. Pertsona batek hainbat makina erabiltzen ditu.
Materialaren propietate bikainak
Tenperatura-tartea -50 °C-tik +230 °C-ra. Autoklabatu daiteke. ISO 10993 araudiaren arabera biobateragarria da kontaktu medikorako. Produktu kimikoei, erradiazio ultramoreari eta ozonoari aurre egiten die. Konpresio-tentsioa baxua mantentzen da. Piezak errebotatzen du urteak estutzen egon ondoren.
Uzkurdura minimoa
Ontzeko ondorengo piezek % 0.5 baino gutxiago uzkurtzen dira. Hori egonkorra da. Hori aurreikus daiteke. Diseinatzaileek azken dimentsioetan fidatu daitezke asmatu gabe.
Gela Garbiarekin Bateragarria
Silikonazko injekzio bidezko moldeoa ISO 7 edo 8 klaseko gela garbietan egiten da. Partikularik ez. Kutsadurarik ez. Inplante medikoak, sendagaiak emateko osagaiak eta zigilu farmazeutikoak esterilizatzeko prest ateratzen dira.
Gainmoldatzeko gaitasuna
Makinak LSR zuzenean injektatu dezake plastikozko edo metalezko txertaketetan. Silikona kimikoki lotzen da sendatzean. Ez dago itsasgarririk. Ez dago imprimaziorik. Helduleku zurrun bat, helduleku leun batekin, pieza bakar gisa ateratzen da. Metalezko pin baten gainean silikonazko zigilua duen konektore mediko bat guztiz muntatuta ateratzen da. Hori da gainmoldaketaren abantaila.
Silikonazko injekzio bidezko piezak erabiltzen dituzten industriak
Silikonazko injekzio bidezko piezak nonahi agertzen dira. Materialaren propietateak lan batzuetarako egokitzen dira beste edozein alternatiba baino hobeto. Hemen doaz.
Medikuntza eta Osasuna
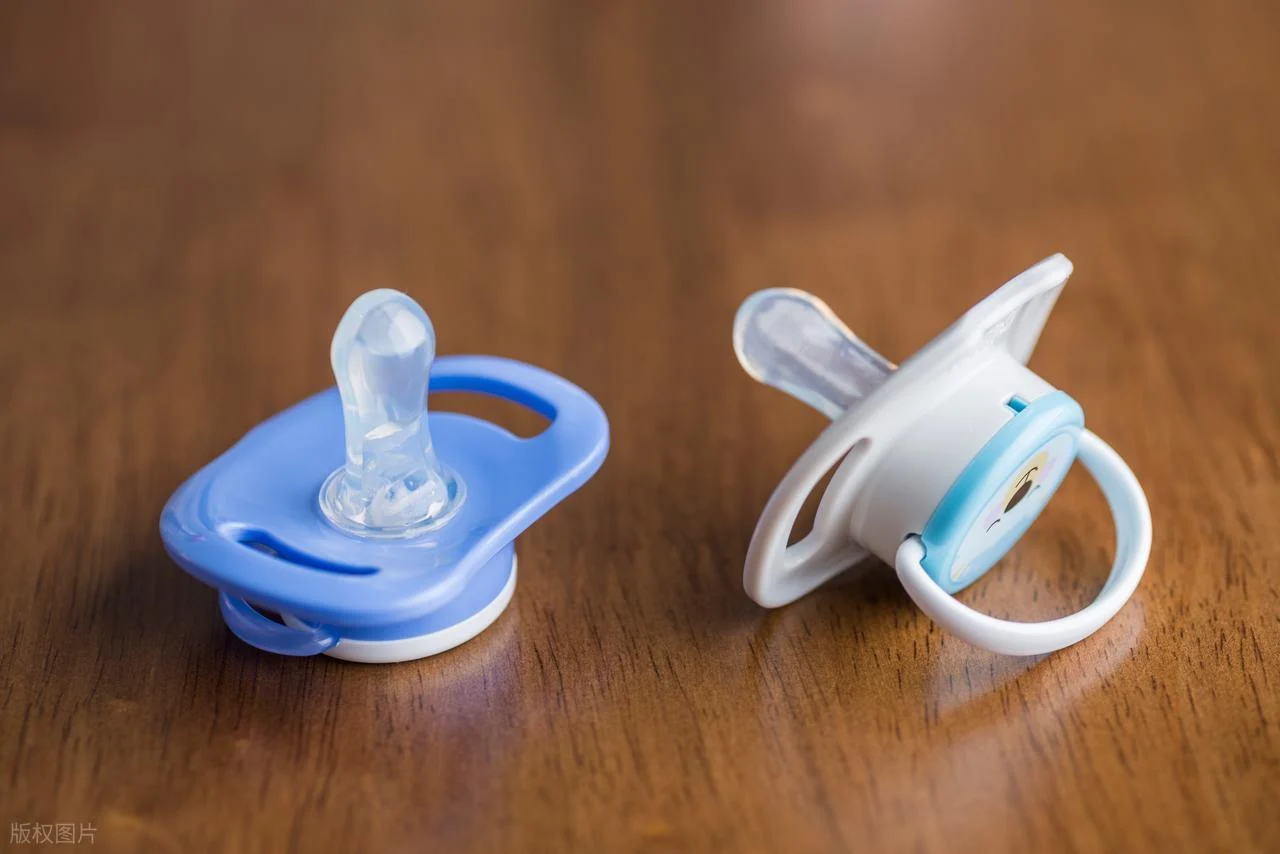
Arnasketa-maskarek aurpegiko zigilu leuna behar dute. Kateterrek gainazal leun eta biobateragarriak behar dituzte. Xiringaren zigiluek ez dute isuririk edo partikularik isuri behar. Inplantagarri diren gailuen osagaiek purutasun absolutua eta epe luzeko egonkortasuna eskatzen dute. Kirurgia-tresnen heldulekuek erosotasuna gehitzen dute bakterioak harrapatu gabe. Biberoien titi-buruak eta txupeteak silikonazkoak dira, zaporerik eta alergeno-arriskurik ez dutelako.
Automobilgintza eta ibilgailu elektrikoak
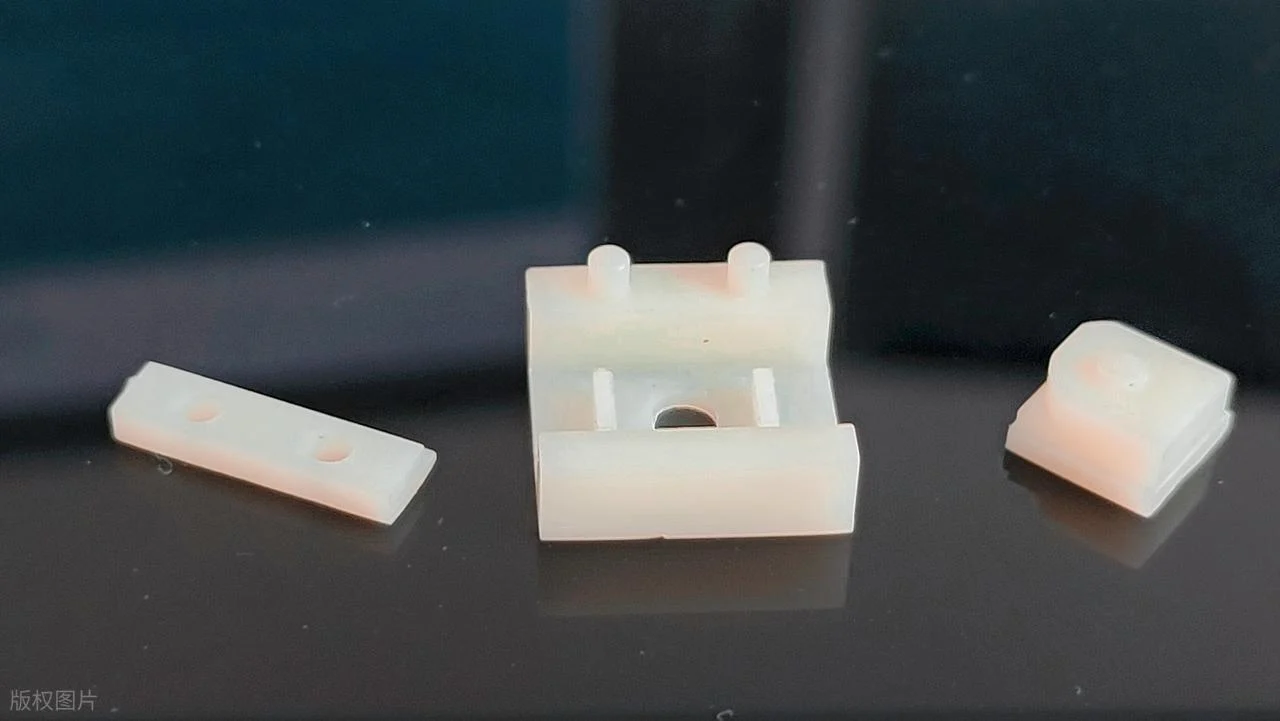
Motorraren zigiluak eta junturak olio beroan bizi dira. O-eraztunek fluidoak eta gasak zigilatzen dituzte. Goi-tentsioko ibilgailu elektrikoen konektoreen zigiluek kontaktu elektrikoak hezetasunetik babesten dituzte. Bibrazio-mozgailuak metalezko euskarrien artean jartzen dira. Baterien zigiluek ura eta hautsa litio-ioizko paketeetatik kanpo mantentzen dituzte. Kapotaren azpian, silikona kautxua baino gehiago irauten du.
Elektronika eta kontsumo-ondasunak
Erloju adimendun eta telefonoetarako zigilu iragazgaitzek hezetasuna mantentzen dute elektronika garestietatik kanpo. Teklatuek eta botoiek ukitu leun eta positiboa behar dute. Ukipen leuneko heldulekuek tresnak eta etxetresna elektrikoak eroso eusteko aukera ematen dute. Babes-estalkiek eta kableak kudeatzeko osagarriek silikona erabiltzen dute malgutasun eta iraunkortasun handiagoa lortzeko. Piezak erorketak jasan behar ditu. Ez da pitzatu edo urratu behar.
Janari eta haurtxoentzako produktuak
Labeko esterilek eta espatulek bero handia jasaten dute. Izotz kuboen erretiluak hautsi gabe tolesten dira. Elikagai ontzien zigiluek itxiera hermetikoak sortzen dituzte. Biberoi titiek eta hortzetako jostailuak ahoan sartzen dira. FDAren betetzea derrigorrezkoa da. Ez dago gehigarri toxikorik. Ez dago BPArik. Ez dago ftalatorik. Silikonazko kautxuzko moldeek arau horiek betetzen dituzte.
Industria eta Aireontzien
Industria-zigilatze-sistemek produktu kimikoak eta presioa kudeatzen dituzte. Mintzek fluidoen fluxua kontrolatzen dute. Aire-espazioko zigiluek erregaiaren eta UV erradiazioaren aurrean daude altueran: fluorosilikonazko graduek arazo hori konpontzen dute. Eraikuntzako zigiluak eraikinen panelen artean kokatzen dira. Fluidoen kontrol-osagaiek ura, airea eta medio oldarkorrak kudeatzen dituzte. Iraunkortasuna da hari komuna. Pieza hauek poliki-poliki huts egiten dute.
Silikonazko injekzio bidezko moldeoa vs. beste fabrikazio metodo batzuk
Silikonazko pieza guztiek ez dute silikonazko injekzio bidezko moldeaketa behar. Beste metodo batzuk ere badaude. Bakoitzak bere lekua du. Beheko taulan konpentsazioak agertzen dira.
| Factor | LSR Injekzio Moldaketa | Konpresioaren moldaketa | Transferentzia Moldeatzea |
| Zikloaren denbora | 15-60 segundo | 2 – 5 minutu | 1 – 3 minutu |
| Automatika | Guztiz automatikoa | Eskuzkoa edo erdi-automatikoa | Erdi-automatikoak |
| Hondakinak | Oso baxua (korrikalari hotza) | Altua (flash, gainezka) | Mugatzea |
| Zatiaren konplexutasuna | Altua (azpiko mozketak, horma meheak) | Txikia edo moderatua | Mugatzea |
| Tolerantziak | ±0.01 mm lor daiteke | ±0.1 mm tipikoa | ±0.05 mm tipikoa |
| Tresneriaren kostua | High | Txikia edo moderatua | Mugatzea |
| Bolumenaren egokitasuna | Bolumen handia (10–milioi) | Bolumen baxu edo ertainekoa | Bolumen baxu edo ertainekoa |
LSR Injekzio Moldaketa vs. Konpresioaren moldaketa
Konpresiozko moldekatzea eskola zaharra da. Silikonazko kautxu solidozko bloke aurrez eratu bat —HCR— molde ireki batean sartzen da. Moldea ixten da. Beroak eta presioak materiala barrunbea betetzera behartzen dute. Langileak eskuz mozten du babadura.
Konpresio bidezko silikonazko kautxu-moldeaketa merkea da bolumen txikietarako. Tresneriaren kostuak baxuak dira. Forma sinpleak ondo funtzionatzen dute. Baina ziklo-denborak luzeak dira. Hondakin asko daude. Automatizazioa zaila da. Geometria konplexuetarako edo bolumen handietarako, silikonazko injekzio-moldeaketa beti irabazten du. Pieza garbi ateratzen da. Korronte-sistemak ez du ezer xahutzen.
LSR injekzio bidezko moldekatzea vs. transferentzia bidezko moldekatzea
Moldeaketa transferentzia hibridoa da. Materiala barrunbearen gaineko ontzi batean dago. Pistoi batek burbuila batetik bultzatzen du moldearen barrura. Sendotu egiten da. Langileak pieza eta soberan dagoen hondakina kentzen ditu.
Abantaila? Transferentzia-moldekatzeak txertaketak hobeto maneiatzen ditu konpresioak baino. Materiala barrunbean sartzen da presiopean, ez estutuz bakarrik. Desabantaila? Hondakinak geratzen dira. Burdinurtua eta mozketa ontzatutako materiala dira, ezin direnak berrerabili. Ziklo-denborak injekzioa baino luzeagoak dira. Automatizazioa mugatua da. Txertaketak dituzten bolumen ertainetarako, transferentzia-moldekatzeak du zentzua. Bolumen handietarako, ez.
LSR injekzio bidezko moldekatzea vs. 3D inprimaketa silikona
Silikonazko 3D inprimaketa existitzen da orain. Teknologia erreala da. Baina motela da. Pieza bakar batek orduak behar ditu. Gainazaleko akabera zakarra da. Ezaugarri mekanikoak moldeatutako piezenak baino okerragoak dira.
Noiz aukeratu 3D inprimaketa? Prototipoak. Behin bakarrik egindako piezak. Astero aldatzen diren diseinuak. Noiz aukeratu silikonazko injekzio bidezko moldeoa? Ekoizpena. Ehunka pieza baino gehiagoko edozein bolumen. Tolerantzia estuak edo gainazal leuna behar duen edozein pieza. Piezak urteetan zehar fidagarritasunez funtzionatu behar duen edozein aplikazio.
Injekzio bidezko silikonazko piezen diseinu-kontuan hartu beharrekoak
Silikonazko injekzio bidezko moldeaketarako diseinatzea ez da plastikozko moldeaketarako diseinatzea bezalakoa. Arauak gainjarri egiten dira. Baina desberdintasunak garrantzitsuak dira.
Hormaren lodiera minimoa
Pareta meheak ondo daude. Silikona erraz isurtzen da. Gutxienez 0.5 mm-ko lodiera nahikoa da pieza txikientzat. Pieza handiek gehiago behar dute —1.0 mm-tik 1.5 mm-ra—. 0.4 mm baino lodiera meheagoa baduzu, materialak agian ez du barrunbea beteko sendotzea hasi aurretik. Arriskua zirkuitulaburrak dira. Pieza osatugabeak.
Moldeatzeko zirriborro angeluak
Silikona malgua da. Luzatzen da. Horrek laguntzen du. Baina zirriborro-angeluak ere garrantzitsuak dira. Gradu bat edo bi nahikoa izaten da normalean. Barrunbe sakonetarako edo gainazal testuratuetarako, gehitu gehiago. Hiru gradu. Agian bost. Piezak askatu behar du urratu gabe. Molde-diseinatzaileak eskertuko dizu.
Izkin zorrotzak saihestea
Barneko izkin zorrotzek tentsioa kontzentratzen dute. Piezak bertan urratzen da. Desmoldekatzean urratzen da. Erabileran zehar urratzen da. Gehitu erradio bat. Gutxienez 0.3 mm. 0.5 mm hobea da. Molde-egileak erradio bat errazago moztu dezake izkin zorrotz bat baino.
Azpiko mozketak integratzea
Hemen bereizten da silikona plastikotik. Azpiko ebakidurak ez dira arazo automatikoak. Pieza malgua da. Nukleo baten gainetik luzatu edo barrunbe batetik atera daiteke. Baina mugak ditu. Azpiko ebakidura nahikoa sakona izan behar da deformazio iraunkorrik gabe askatzeko. Arau ona? Azpiko ebakiduraren sakonera ez da hormaren lodieraren erdia baino handiagoa. Probatu diseinuan. Simula ezazu desmoldeatzea. Ez asmatu.
Zatiketa-lerroaren kokapena
Moldearen bi erdiak elkartzen diren tokia da banaketa-lerroa. Silikonazko pieza batean, distira-lerro mehe bat sortzen da bertan. Normalean kendu daiteke. Baina kokapenak ere garrantzia du. Mantendu banaketa-lerroa gainazal kosmetikoetatik urrun. Mantendu zigilatzeko gainazaletatik urrun. Jarri distira erraz moztu daitekeen ertz edo izkina batean.
Aireztapen-eskakizunak
Silikonak airea harrapatzen du. Moldeak aireztapenak behar ditu —materialak barrunbea betetzen duen heinean airea ateratzen uzten duten kanal txikiak—. Aireztapenik gabe, aire burbuilak sortzen dira. Piezak itxura txarra du. Zerbitzuan huts egin dezake. Aireztapenaren sakonera kritikoa da. Gutxiegi bada, aireak ezin du ihes egin. Sakonegi bada, silikona isurtzen da, distira bat sortuz. Injekzioz moldekatutako silikonazko piezen aireztapenaren sakonera estandarra 0.01 mm eta 0.02 mm artekoa da. Oso txikia da hori. Molde zehatzak egitea eskatzen du.
Jarraitu arau hauek. Moldeak funtzionatuko du. Piezak garbi askatuko dira. Hondakin-tasak baxuak izaten jarraituko dute. Ez egin kasurik, eta silikonazko kautxuzko moldeatzea ekoizpen-prozesu baten ordez arazoak konpontzeko ariketa bihurtuko da.
Zergatik aukeratu NOBLE zure silikonazko injekziozko moldekatutakoarentzat eta CNC mekanizatutako osagaiak?
Fabrikazio bazkide bat aukeratzea ez da erraza. Aukera okerrak denbora eta dirua kostatzen du. NOBLEk silikonazko injekziozko moldeoa eta CNC mekanizazioa egiten ditu teilatu beraren azpian.
Fabrika askok ekoizpena bakarrik kudeatzen dute. Marrazki bat hartu eta piezak bidaltzen dituzte. NOBLE lehenago hasten da. Diseinu-kontsulta altzairua moztu aurretik egiten da. DFM berrikuspenek arazoak goiz antzematen dituzte. Muntaketak eta ontziratzeak lana amaitzen dute.
Gure oinarrizko fabrikazio gaitasunak
Injekzio moldeatzea
- Silikonazko kautxu likidoaren (LSR) injekzioa moldura egiteko medikuntza, automobilgintza, elektronika eta kontsumo-ondasunak
- Injekzio termoplastikoa osagai zurrunetarako eta gainmoldeaketa aplikazio
- Material anitzeko moldeatzea (LSR plastikozko edo metalezko txertaketen gainean gainmoldatuta)
- Etxeko moldea fabrikazioa eta mantentze-lanak
CNC mekanizazioa
- Zehaztasun CNC fresaketa CNC torneatzea metalezko eta plastikozko piezetarako
- Prototipatze azkarra eta bolumen txiki-handiko ekoizpena
- Tolerantzia estuak, gehienez ± 0.005 mm
- Ekoizteko gaitasuna. molde pertsonalizatuen tresneria injekziozko moldeorako
Balio Erantsiaren Zerbitzuak
- Fabrikaziorako Diseinua (DFM)berrikuspena eta optimizazioa
- prototyping to diseinuak balioztatu masa-ekoizpenaren aurretik
- Batzar of osagai amaituak azpimultzoetan edo produktu osoetan bihurtzea
- Ontziak eta logistika egokitutako zure eskakizunetara
Axola duten ziurtagiriak
NOBLEk nazioartean aitortutako kalitate kudeaketa sistemen pean jarduten du, fabrikazio koherentea, trazagarria eta betetzen duela bermatuz.
| Ziurtagiria | Scope |
| ISO 9001: 2015 | Kalitate kudeaketa fabrikazio prozesu guztientzat, injekzio moldeoa eta CNC mekanizazioa barne. |
| ISO 13485: 2016 | Gailu medikoen fabrikazioa kalitate kudeaketa — ezinbestekoa osasun, kirurgia eta diagnostiko aplikazioetan erabiltzen diren silikonazko piezentzat |
Ziurtagiri hauek esan nahi dute NOBLE-k arauzko eskakizun zorrotzak betetzen dituzten piezak emango dizkizula, medikuntza, automobilgintza, elektronika edo industria sektoreetan zerbitzatzen baduzu ere.
ohiko galderak
Eskema-markaketa gomendatzen da atal honetarako
Edozein silikona injekzio bidez moldatu daiteke?
Ez. Biskositate baxuko silikonazko kautxu likidoak (LSR) bakarrik balio du silikonazko injekzio bidezko moldeorako. HCR silikona solidoek konpresio edo transferentzia bidezko moldeoa behar dute.
Zenbat irauten dute LSR moldeek?
Altzairuzko molde egoki batek 500,000 eta milioi bat pieza baino gehiago ekoiztu ditzake. Moldearen iraupena piezaren konplexutasunaren, materialaren urrakortasunaren eta mantentze-lanen kalitatearen araberakoa da.
Garestia al da LSR injekzio-moldeaketa?
Tresneriaren kostuak altuak dira, baina pieza bakoitzeko kostuak nabarmen jaisten dira bolumenean. Ekoizpen handiko tiradetarako, prozesua oso ekonomikoa bihurtzen da.
Zein da zure gutxieneko eskaera kopurua?
Ez dugu gutxieneko finkorik, baina 1,000 pieza baino gutxiagoko bolumen txikiek gutxitan justifikatzen dute tresneria inbertsioa. Hornitzaile askok 5,000 eta 10,000 pieza edo gehiagoko serieak nahiago dituzte.
LSR plastikoaren gainean gainmoldatu al daiteke?
Bai. LSR-k zenbait ingeniaritza-plastikorekin lotura kimikoa du sendatzean. Ez da itsasgarririk behar materialak behar bezala hautatzen direnean.
LSR elikagaietarako segurua eta medikuntzarako egokia al da?
LSR kalitate asko FDAren araberakoak dira elikagaiekin kontaktuan jartzeko eta ISO 10993 ziurtagiria dute erabilera medikorako. Egiaztatu beti aplikazio zehatzaren kalitatearen ziurtagiria.
Zertan bereizten da platinoz sendatutako silikona peroxidoz sendatutako silikona?
Platinoz sendatutako silikonak metal noble katalizatzaile bat erabiltzen du eta ez du azpiprodukturik sortzen, garbiagoa eta biobateragarria bihurtuz. Peroxidoz sendatutako silikonak hondakin kimikoak uzten ditu eta gutxitan erabiltzen da aplikazio mediko edo elikagaietarako.







