
Sarrera
Ardatz batek hiru lan egiten ditu. Biratzen ari diren piezak eusten ditu. Potentzia transmititzen du. Dena zuzen biratzen mantentzen du. Hori da oinarrizko funtzioa. Edozeinetan huts egiten badu, sistema osoa gelditu egiten da. Ardatzaren diseinu txarrak ondorioak ditu.
Hona hemen artikulu honen helburua. Arazoak metala moztu aurretik identifikatzea. Hori da ardatz mekanikoen diseinu eraginkorra. Eta pieza egiteko garaia iristen denean, ardatzen CNC mekanizazioak bere arau multzoa eskatzen du. Gida honek biak hartzen ditu barne.
1. kategoria: Tentsio-kontzentrazioa eta nekearen erresistentzia ardatz mekanikoen diseinuan
Ardatza etengabe biratu, gelditu, berriro biratu eta gelditu egingo da. Ziklo bakoitzak tentsioa handitzen du. Azkenean, hautsi egingo da. Gure helburu nagusia sinplea da: nekearen iraupena hobetzea eta haustura goiztiarra saihestea.
Trantsizioak leundu.
Diametroaren bat-bateko aldaketa bat gertatzear dagoen pitzadura bat da. Tentsioa izkinan bertan pilatzen da. Konponketa aspergarria baina ezinbestekoa da. Erabili lerro-erradio egokiak. Mantendu izkina biribila, ez zorrotza. Hau ez da kosmetika. Egiturazkoa da.
Presio-egokitze eremuak arintzea
Interferentzia-doikuntzak errodamendu edo engranaje bat ardatzean blokeatzen du. Doikuntzak berak sortzen du tentsioa. Doikuntza-eremuaren ertza da gauzak okertzen diren tokia. Gehitu erliebe-ildaska bat doikuntzaren amaieran. Edo murriztu zurruntasuna doikuntzaren muturretan. Tentsioa atzera egiten du. Ardatzak gehiago irauten du.
Konpondu giltza-zuloa
Giltza-bideak beharrezkoak dira. Tentsio-kontzentratzaileak ere badira. Giltza-bide baten barneko izkina zorrotza haustura-jatorria da. Erabili muturreko erradioak giltza-bidearen zoruan. Hautsi ertz zorrotz guztiak. Erradio txiki batek ez du ezer kostatzen mekanizazio-denboran. Fidagarritasunean itzultzen da.
Gainazala sendoago egin.
Nekearen pitzadurak gainazalean hasten dira. Gainazal zakar batek koska mikroskopikoak ditu. Gainazal leun batek ez. Arrabola leuntzeak gainazaleko geruza konprimitzen du. Leuntzeak mekanizazio markak kentzen ditu. Jet-peening-ak konpresio-tentsioa gehitzen du. Hiru metodoek nekearen erresistentzia nabarmen handitzen dute. Ardatzaren diseinu onak gainazalaren akabera aldagai estruktural gisa hartzen du kontuan, ez bakarrik estetiko gisa.
Ardatzen diseinu mekanikoan, xehetasunek garrantzia dute. Xehetasun bat hemen. Ildaska bat han. Gainazal leundu bat. Ez dira urrats gehigarriak. Urteetan zehar funtzionatzen duen ardatz bat eta lantokian hautsi egiten den bat bereizten dituzte. Eta ardatzen CNC mekanizazioan, ezaugarri hauek hasieratik programatu behar dira. Erradio bat ondoren gehitzea beranduegi da. Tresna-bideak barne hartzen du edo ez. Planifikatu goiz.
Kategoria 2: Batzar & Fabrikazio Bideragarritasuna Ardatz Mekanikoen Diseinuan
Hausten den ardatz bat txarra da. Muntatu ezin den ardatz bat okerragoa da. Helburu nagusia sinplea da: mekanizagarria egitea, muntatzeko modukoa egitea, mantentzeko modukoa egitea. Eta instalazioan zehar piezak kaltetzea saihestea.
Lagundu interferentzia egokitzapena elkarrekin lotzen
Errodamendu bat ardatz batean sakatzea ez da txantxa bat. Indar gehiegi egiten bada, zerbait kaltetu egiten da. Gehitu sarrera-koniko bat doikuntza-eremuaren hasieran. Konikoak pieza gidatzen du. Dena zentratzen du. Gainera, aukeratu interferentzia-maila egokia. Ez da zertan doikuntza guztiak mailu-doikuntza izan. Batzuk estuak izan behar dira, besterik gabe.
Gelditu ertzak barrura sartzea
Hasierako ertz zorrotzak arazoak dira. Parekatzearen puntura joaten dira. Gainazala urratzen dute. Erabili txanflak. Eta ziurtatu parekatzearen gainazalak ez direla puntu berean hasten. Desplazatu hasierako posizioak. Ezaugarri bat lehenengo lotzen da, eta gero hurrengoa. Ez dago blokeorik. Ez dago urradurarik.
Airea kanporatu.
Zulo itsuek airea harrapatzen dute. Interferentzia-egokitutako ardatz bat zulo itsu batean sartu, eta aireak ez du nora joan. Presioa handitu egiten da. Ardatza erdibidean gelditzen da. Konponketa erraza da. Gehitu aireztapen-zulo bat behetik. Edo moztu ardatz-zirrikituak ardatzean zehar. Airea ihes egiten du. Ardatza guztiz eserita geratzen da.
Zabaldu giltza-zuloak inguruan
Sekzio berean giltza-zulo anitzek ardatza ahultzen dute. Asko. Hiru giltza-zulo elkarrekin pilatuta ia materialik ez dute uzten tartean. Irtenbidea? Banandu uniformeki. Ehun eta hogei gradu hiru giltza-zulo egiteko. Ehun eta laurogei gradu bi egiteko. Karga banatzen da. Ardatza sendo mantentzen da.
Egin giltza-zuloa moztu daitekeen
Giltza-zuloa CNC mekanizazio eragiketa bat da. Giltza-zulo batzuk errazak dira. Beste batzuk amesgaiztoak dira. Hobe disko-ebakitzaileak fresak baino. Disko-ebakitzaileek erro garbi eta erradioduna sortzen dute. Fresak izkina zorrotz bat uzten dute. Erro-koska zorrotz hori pitzaduraren abiapuntua da. Saihestu. Ardatzaren diseinu onak ebakitzailea aurreikusten du programatzaileak lana lortu aurretik.
Saihestu zulo luzeak, meheak eta sakonak
Zulo sakon eta mehe bat zulatzea motela da. Zulagailua noraezean dabil. Zuloa okertuta ateratzen da. Horren ordez, kontuan hartu ardatzetik kanpo dagoen zulo bat egitea. Edo zatitu zulo luzea zulo laburrago eta segmentatuetan. Pieza errazagoa da egitea. Kostua jaisten da.
Eman blokeo-arandelari esertzeko leku bat
Blokeatzeko arandela batek zerbait behar du blokeatzeko. Fitxa-zirrikitu bat. Kokatzeko sorbalda bat. Hauek gabe, arandela biratzen da, besterik gabe. Ez du ezer egiten.
Ez kargatu euskarri-eraztuna
Euskarri-eraztun elastikoak kokatzeko dira. Osagaia ardatzean eusten dute. Ez dira karga astunak eramateko. Ez erabili euskarri-eraztunik indar-itxiera gisa. Huts egingo du. Eraztuna ateratzen da. Pieza mugitzen da.
Ardatzen CNC mekanizazioan, ezaugarri hauek modeloan daude edo ez daude. Programazioa hasi ondoren txanfla bat gehitzea aldaketa-agindua da. Ardatza egin ondoren aireztapen-zulo bat gehitzea birdiseinu bat da. Sartu itzazu ardatzaren diseinu mekanikoan lehenbailehen. Mekanizatzaileak eskertuko dizu. Muntaketa-teknikariak eskertuko dizu.
Bezeroak ez du inoiz jakingo, eta horixe da, hain zuzen ere, kontua.
3. kategoria: Karga eta deformazio optimizazioa ardatz mekanikoen diseinuan
Ardatz bat okertzen da kargapean. Gehiegi okertzen bada, junturak isurtzen dira. Errodamenduak higatu egiten dira. Engranajeak deslerrokatuta daude. Helburu nagusia argia da: tentsio maximoak jaistea, deformazioa murriztea eta dena zurrunagoa egitea.
Jarri errodamenduak kargatik gertu
Hau oinarrizkoa da, baina jendeak gaizki ulertzen du. Karga erdian doa. Errodamenduak erditik gertu doaz. Ez mutur urrunetan. Irtengune luzea palanka bat da. Palankak toldura-momentua biderkatzen du. Mantendu irtengunea laburra. Ardatza zuzen mantentzen da.
Karga partekatu.
Engranaje batek hartzen du momentu guztia? Engranaje-hortz hori tolestu egiten da. Ardatza bihurritu egiten da. Erabili bi engranaje txikiago horren ordez. Edo gehitu hainbat karga-bide paralelo. Karga banatzen da. Bide bakoitzak gutxiago eramaten du. Zurruntasuna igotzen da. Tentsioa jaisten da.
Erdialdetik gidatu
Hona hemen arazo ohiko bat. Energia mutur batetik sartzen da. Beste muturrera joaten da. Mutur hurbila bihurritu egiten da. Mutur urruna atzeratu egiten da. Angelu-diferentziak blokeatzea eragiten du. Horren ordez, erdigunetik gidatu. Momentua berdin banatzen da. Bi muturrek bihurdura bera ikusten dute. Ez dago deformazio diferentzialik.
Mantendu ardatz hutsak lodi giltza-zuloaren azpian
Ardatz huts bat arina da. Giltza-zuloa duen ardatz huts bat ahula da puntu horretan. Horma barrurantz erortzen da. Giltza-zuloa zatitu egiten da. Egin horma nahikoa lodi giltza-zuloaren azpian. Edo erabili giltza-zulo sakonago bat. Edo bete sekzio hutsa tapoi sendo batekin giltza-zuloaren kokapenean. Ez egin kasurik. Ardatz erori batek ekoizpen-lerroa gelditzen du.
Zehaztu egokitzapen-eremuak argi eta garbi
Prentsa-egokitzapena. Trantsizio-egokitzapena. Tarte-egokitzapena. Ez dira berdinak. Ez nahastu. Prentsa-egokitzapen eremu batek tarte-egokitzapen eremu batek baino diametro desberdina behar du. Zehaztu neurriak. Adierazi tolerantziak. Makinistak jakin behar du ardatzaren zein zati prentsatu behar den eta zein koipeztatu behar den.
Saihestu zero erreakzioko laguntza
Kargarik gabeko errodamendua dardarka egiten duen errodamendua da. Ardatzak bibratzen du. Errodamendua irristatzen da. Kaiola huts egiten du. Ziurtatu beti euskarri-puntu guztiek erreakzio-indar bat dutela. Aurrekarga txiki bat ere zero baino hobea da. Mugatutako ardatz bat ardatz zoriontsua da.
Ardatzen diseinu mekanikoan, aukera hauek azken forma zehazten dute. Errodamenduen kokapenak luzera zehazten du. Karga-banaketak diametroa zehazten du. Erdiko transmisioak simetria zehazten du. Eta ardatzen CNC mekanizazioan, ezaugarri hauek erreminta-ibilbide bihurtzen dira. Irtengune labur batek material gutxiago esan nahi du kentzeko. Giltza-zulo baten azpian horma lodi batek ebakitzaile-pase desberdina esan nahi du. Ardatzen diseinu on batek fisika eta mekanizazioa kontuan hartzen ditu. Arazo bera dira, bi aldeetatik begiratuta.
4. kategoria: Kokapena eta konexio diseinua ardatz mekanikoen diseinuan
Ardatzaren desplazamendua ikusten baduzu, ardatzean kalteak daudela adierazten du. Horrek errodamenduek aurrekarga galtzea, engranajeak engranajetik askatzea eta, azkenean, bibrazioaren ondorioz dena desintegratzea eragingo du. Helburu nagusiak ondo kokatuta eta seguru konektatuta dagoela ziurtatzea eta osagaiak bibrazioengatik askatzea saihestea dira.
Erabili sorbaldak lehenengo, eraztunak gero
Ardatzaren sorbalda diametroko maila bat da. Parekatzearen zatia haren kontra jartzen da. Hori sendoa da. Hori fidagarria da. Euskarri-eraztun bat edo torloju bat ahulagoa da. Eraztuna atera egin daiteke. Torlojua atzera egin dezake. Lehentasuna eman sorbaldei edo lepokoei kokatzeko. Erabili euskarri-eraztunak sorbalda ezinezkoa denean bakarrik.
Blokeatu hariak.
Biratzen ari den ardatz batek bere azkoinak askatzen ditu. Ez da ea, baizik eta noiz. Hari finak hari lodiak baino hobeto eusten dira. Segurtasun-arandelak marruskadura gehitzen du. Azkoin bikoitzak elkarren kontra trabatzen dira. Erabili metodo hauetatik gutxienez bat. Hobeto esanda, erabili bi. Biratzen ari den ardatz bateko azkoin solte bat gertatzeko zain dagoen jaurtigai bat da.
Utzi lekua beroarentzat.
Ardatzak, errodamenduak eta karkasak berotzen dira. Ez abiadura berean. Ez kopuru berean. Ardatz bat burdinurtuzko karkasa bat baino gehiago dilatatzen da. Altzairuzko errodamendu bat aluminiozko karkasa bat baino desberdin dilatatzen da. Kontuan hartu dilatazio termikoa tarteetan. Giro-tenperaturan ezin hobeto egokitzen den diseinu bat blokeatu egin daiteke funtzionamendu-tenperaturan. Edo dardarka egin dezake. Bietako bat ere ez da onargarria.
Ez sartu ardatz txiki bat ardatz handi batean
Diametro txikiko ardatz batek, diametro handiko ardatz baten muturrera zuzenean torlojutuz lotuta, zurruntasun-jauzi bat sortzen du. Ardatz txikia tolestu egiten da. Ardatz handiak, berriz, ez. Konexio-puntuak toldura-momentu izugarria jasaten du. Pitzadurak junturan hasten dira. Erabili brida bat horren ordez. Edo akoplamendu malgu bat. Zurruntasuna pixkanaka aldatzen da. Tolestura-momentua hedatzen da. Muntaiak irauten du.
Ardatzen diseinu mekanikoan, kokapena ez da bigarren mailako kontua. Urteetan zehar funtzionatzen duen ardatz baten eta hilero mantentze-lanak behar dituen baten arteko aldea da. Sorbalda merkea da. Euskarri-eraztun bat merkea da. Azkoin solte bat garestia da. Ardatzen CNC mekanizazioan, ezaugarri hauek mekanizazio-denbora gehitzen dute. Sorbalda batek torneaketa-pase bat behar du. Euskarri-eraztun baterako ildo batek tresna bereizi bat behar du. Denbora horrek merezi du. Ardatz-diseinu onak bere burua ordaintzen du eremuko akatsen murrizketaren bidez. Bere horretan mantentzen den piezak ez du inoiz bermerik behar. Hori da helburua.
5. kategoria: Ardatz mekanikoen diseinuan funtzionamendu-baldintza bereziak eta portaera dinamikoa
Abiadura txikian ondo dabilen ardatz batek bere burua hautsi dezake abiadura handian. Helburu nagusia sinplea da. Erresonantzia saihestu. Gauzak egonkor mantendu abiaduran. Abiadura kritikoak kudeatu eurek zu kontrolatu baino lehen.
Maiztasun naturaletik urrun egon
Ardatz orok maiztasun natural bat du. Ardatzak bibratu nahi duen abiadura da. Ardatza abiadura horretan martxan jarri, eta bibrazioa hazten da. Bere buruaz elikatzen da. Anplitudea jauzi egiten du. Ardatzak karkasa jotzen du. Gauzak apurtzen dira. Mantendu funtzionamendu-abiadura maiztasun natural horretatik urrun. Kalkulatu abiadura kritikoak aldez aurretik. Aldatu diametroa. Aldatu errodamenduen luzera. Aldatu maiztasuna. Ez asmatu.
Jarri akoplamendua errodamendutik gertu
Abiadura handiko ardatz bat arazo bat da akoplamendu bat muturretik zintzilik duela. Irtenguneak palanka baten antzera jokatzen du. Akoplamenduaren edozein desoreka handitu egiten da. Ardatzak astintzen du. Jarri akoplamendu malgua ahalik eta hurbilen errodamendutik. Irtengunearen luzera laburragoa da. Desorekatutako erantzuna txikiagoa da. Ardatza leun mantentzen da.
Gehitu moteltzea eta orekatu muntaketa
Abiadura handiko ardatz batek bi gauza behar ditu. Lehenik, oreka. Erdiko lerroaren inguruko masa banaketa uniformea izan behar da. Puntu astun batek bira bakoitzeko behin egiten den indarra sortzen du. Indar horrek bibrazioa kitzikatzen du. Biratu muntaketa orekatzeko makina batean. Gehitu edo kendu pisua zuzen biratu arte.
Bigarrenik, amortiguazioa. Errodamenduen euskarriek energia xurgatu behar dute, ez ardatzera islatu. Olio-filmek laguntzen dute. Material elastomeroek laguntzen dute. Amortiguaziorik gabe, desoreka txiki bat zurrunbilo handi batean hazten da. Ardatza karkasaren barruan orbitatzen da. Ukitzen du. Berotzen da. Matxura egiten du.
Ardatzen diseinu mekanikoan, portaera dinamikoa ez da aukerakoa. Abiadura alde batera uzten duen kalkulu estatiko bat osatu gabea da. 500 RPM-tan lan egiten duen ardatz bat 5,000 RPM-tan lehertu daiteke. Ardatzen CNC mekanizazioan, xehetasun kritikoak desoreka eta gainazalaren akabera dira. Desoreka handiko ardatz bat hasieratik desorekatuta dago. Gainazal zakar batek moteltze aurreikusezina sortzen du. Ardatzen diseinu onak dinamika barne hartzen du. Mekanistak geometria ematen du. Ingeniariak abiadura egiaztatzen du. Biak dira garrantzitsuak.
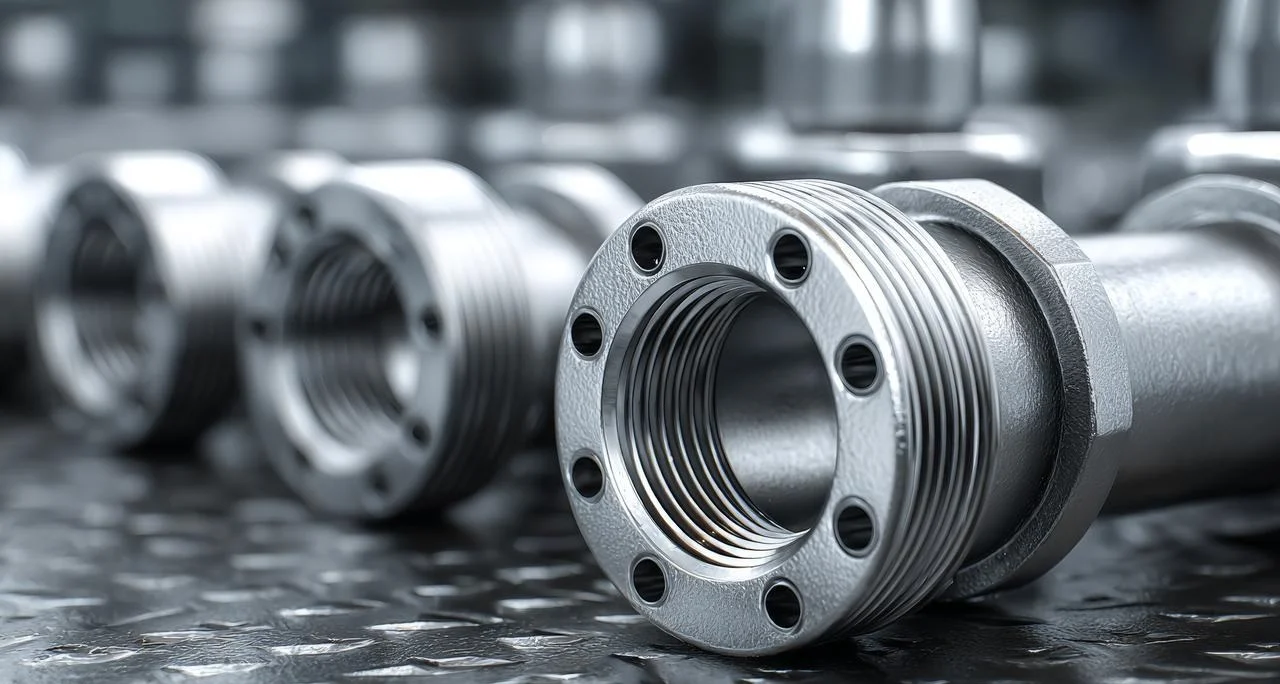
6. kategoria: Materialen erabilera eta Gainazalen tratamendua Ardatz Diseinu Mekanikoan
Materialak dirua kostatzen du. Ardatz astunak bidaltzeko garestiagoak dira eta zailagoak dira maneiatzen. Goiz higatzen den ardatz batek are kostu handiagoa du geldialdietan. Helburu nagusia eraginkortasuna da: materiala aurreztea, pisua murriztea eta higadura-gainazalak gogortzea.
Huts egin
Ardatz solidoa sendoa da. Diametro bereko ardatz huts bat ia bezain sendoa da tortsioan. Erdigunetik gertu dagoen materialak oso lan gutxi egiten du. Zulatu ezazu. Aurreztu pisua. Ardatz huts batek biraketa-masa txikiagoa du. Azkarrago azeleratzen du. Azkarrago gelditzen da. Torsio-zurruntasuna altua mantentzen da, zurruntasuna kanpoko diametrotik datorrelako, ez nukleo solidotik.
Baina badago muga bat. Horma meheegia egiten bada, ardatza erortzen da karga erradialaren pean. Hasteko arau ona? Hormaren lodiera kanpoko diametroaren gutxienez ehuneko hamar izan behar da. 100 mm-ko ardatz baterako, zuloak ez luke 80 mm baino gehiago izan behar. Horrek 10 mm-ko horma bat uzten du. Horma horrek darama tentsioa.
Gogortu egunkariak.
Errodamendua higitzen den edo olio-zigilua ukitzen den tokia da aldizkaria. Metal biguna higatzen da. Ildaskak sortzen dira. Urratzen da. Zigiluak isurtzen du. Errodamendua doikuntza galtzen du. Metal gogorrak ez.
Zehaztu gogortasun nahikoa aldizkarien gainazaletan. Karbono gutxiko altzairurako kaleztatze-gogoltze-lanak. Karbono ertaineko altzairurako indukzio-gogoltze-lanak. Aleazio-altzairurako zeharkako gogortze-lanak. Metodoa materialaren eta behar den sakoneraren araberakoa da.
50-55 HRC-ko gogortasuna da errodamendu-aldizkarietarako ohikoa. Olio-zigiluetarako, 40-45 HRC inguruko gogortasun apur bat txikiagoa onargarria da. Zigilu-ezpaina ardatza baino lehen higatzen da. Hori da diseinuaren asmoa. Zigilua merkea da. Ardatza, berriz, ez.
Ardatzen CNC mekanizazioan, elementu huts batek zulaketa eta mandrinaketa eragiketak behar ditu. Zulo sakon batek tresneria espezializatuak eta hozgarri bidezko zulagailuak behar ditu. Gogortutako ardatzek akabera eragiketak behar dituzte tratamendu termikoaren ondoren. Artezketak torneatzearen ordezkoa da. Sekuentzia aldatu egiten da. Torneaketa zakarra. Tratamendu termikoa. Arteztu ardatzak. Orden hori derrigorrezkoa da. Ardatz bigun bat artezteak denbora alferrik galtzen du. Ardatz gogor bat torneatzeak erremintak suntsitzen ditu.
NOBLEri buruz
NOBLE zehaztasun handiko CNC mekanizazio enpresa bat da. Bi zerbitzu nagusi ditu: CNC mekanizazioa eta injekziozko moldeoa. Bezeroek kalitatezko ardatz mekanikoen diseinu lana, karkasak eta pieza pertsonalizatuak behar dituzte.
Oinarrizko Fabrikazio Gaitasunak
CNC mekanizazioa
- Biratzeko, fresaketa, zulaketa eta ardatz anitzeko mekanizazioa
- Zehaztasun handiko ardatzak, bridak, akoplamendu-guneak eta biraketa-pieza konplexuak ekoizteko gai da
- Materialak: altzairua, altzairu herdoilgaitza, aluminioa, letoia eta ingeniaritza plastikoak
Injekzio moldeatzea
- Molde pertsonalizatuen diseinua eta ekoizpena
- Plastikozko piezen bolumen handiko eta bolumen txikiko serieak
- Engranajeetarako, errodamendu-kaioletarako, karkasetarako eta egitura-pieza arinetarako egokia
Kalitate Ziurtagiriak
ISO 9001:2015 – Industria-fabrikazio orokorrerako kalitate-kudeaketa sistemak
ISO 13485:2016 – Gailu medikoen piezen kalitate kudeaketa sistemak
Zergatik den garrantzitsua hau ardatzaren diseinurako
Mekanizazio gaitasunek ardatzen diseinu ona ahalbidetzen dute: erradio zehatzak, giltza-erreten tolerantziak, gainazaleko akaberak. Injekzio-moldeoak plastikozko alternatibak eskaintzen ditu karga txikiko edo abiadura handiko aplikazioetarako. Ziurtatutako prozesuek koherentzia eta trazabilitatea esan nahi dute.
ohiko galderak
-
Zein da makineria birakarietan ardatzaren matxuraren kausa ohikoena?
Nekearen ondoriozko haustura tentsioaren kontzentrazioan, askotan giltza-zuloetan, fileteetan edo interferentzia-doikuntzako ertzetan. Ardatzaren diseinu egokiak, erradio eta gainazal-tratamendu egokiekin, nabarmen murrizten du arrisku hori.
-
Nola murriztu dezaket tentsio-kontzentrazioa ardatz mailakatu batean?
Erabili lerro-erradio zabalak diametro-aldaketetan, saihestu izkin zorrotzak eta kontuan hartu ebakidurak edo erliebe-ildaskak interferentzia-doikuntza-eremuen ondoan.
-
Noiz erabili behar dut ardatz huts bat ardatz solido baten ordez?
Ardatz hutsak nahiago dira pisua murriztea kritikoa denean (adibidez, aeroespaziala, abiadura handiko biraketa-makineria) eta zurruntasun torsionala denean eskakizun nagusia. Materiala aurrezten dute erresistentzia-galera minimoarekin.
-
Zergatik hartzen da muntaketa ardatzaren diseinuaren funtsezko atal bat?
Muntaketa-diseinu eskasak instalazio-kalteak, deslerrokatzea eta hutsegite goiztiarrak dakartza. Sarrerako konikoak, txanflak, aireztapen-zuloak eta giltza-erreten kokapen egokia bezalako ezaugarriek zuzenean eragiten diete fabrikazio-errendimenduari eta zerbitzu-bizitzari.
-
Nola saihestu dezaket erresonantzia abiadura handiko ardatz batean?
Kalkulatu ardatzaren abiadura naturalak (kritikoak) eta ziurtatu funtzionamendu-abiadurak gutxienez % 15-20ra daudela horietatik. Egokitu errodamenduen arteko tartea, ardatzaren diametroa edo materiala behar izanez gero.
-
Zein da pieza bat ardatz birakari batean finkatzeko modurik onena?
Ardatzeko kokatzeko, hobetsi ardatz-sorbalda edo lepokoa. Erabili giltzak, ildaskak edo uzkurtze-doikuntzak momentua transmititzeko. Saihestu euskarri-eraztunetan edo finkatze-torlojuetan bakarrik fidatzea.
-
NOBLEk diseinu-jarraibide hauekin fabrikatzen al ditu ardatzak?
Bai. ISO 9001:2015 eta ISO 13485:2016 arauak betetzen ditugu, CNC mekanizazioa eta injekzio bidezko moldeoa eskainiz. Ardatzak, giltza-zuloak, ildaskak eta ezaugarri pertsonalizatuak ekoiz ditzakegu, goiko kontrol-zerrendan deskribatutako moduan.
-
Nire ardatzaren diseinuari buruzko fabrikaziorako diseinuaren (DFM) iritzia eman al dezakezu?
Noski. Erradio lerrokatuak, giltza-erreten posizioak, tolerantziak eta muntaketa-ezaugarriak berrikusten ditugu zure diseinua funtzionala eta fabrikagarria dela ziurtatzeko.
-
Zein gainazal-akabera gomendatzen dituzu nekearekiko erresistentziarako?
Leuntzea, arrabolarekin leuntzea edo granallatzea. Metodo hauek gainazalaren kalitatea hobetzen dute eta konpresiozko hondar-tentsioa sortzen dute, nekearen iraupena nabarmen handituz.
-
Bolumen txikiko prototipoak edo ekoizpen masiboa soilik onartzen dituzue?
Biak. Diseinuaren baliozkotzerako prototipoak zein ekoizpen-eskaera errealak eskaintzen ditugu.







