
Sarrera
Inoiz egoera honekin topo egin al duzu: Programa ondo exekutatzen da, erremintaren ibilbidea zuzena da eta makina-erremintaren neurketak zehaztapenak betetzen dituzte. Hala ere, pieza makinatik ateratzen denean, izkina bat kizkurtu egiten da eta erdiko atala tolestu egiten da. Lantzeko pieza azkenean birziklatu egin behar da.
Gida honek erroko arrazoiak aztertuko ditu: zein forma diren zaurgarrienak, zein materialek sor ditzaketen arazoak gehien eta, garrantzitsuena, zein irtenbide diren benetan eraginkorrak benetako tailerreko eragiketetan.
Deformazioaren 5 arrazoi nagusiak CNC mekanizazioa
Zergatik deformatzen dira CNC piezak? Bost arrazoi. Azter ditzagun.
1. Materialen fabrikaziotik eratorritako hondar-tentsioak
Jatorrizko materialak zama ezkutua dakar. Ijeztea, forjatzea, estrusioa... prozesu hauek barne-tentsioak blokeatzen dituzte metalean edo plastikoan. Indarrek elkar orekatzen dute blokearen barruan. Pieza laua da.
CNC mekanizazioa hasten denean eta materiala kentzen denean, oreka hori hausten da. Hondar-tentsioak askatzen dira. Pieza mugitzen hasten da. Deformatu eta tolestu egingo da.
CNC mekanizazioak tentsioa askatzeko gertaera gisa jokatzen du. Piezak lehendik zegoenari erantzuten dio, besterik gabe.
2. Beroak eragindako hedapena (efektu termikoak)
Ebaketak beroa sortzen du. Bero hori modu irregularrean banatzen da eta zaila da aurreikustea.
Tresnak igurtzi egiten du. Txirbilak beroa eramaten du —edo ez du eramaten—.
Osagai baten atal desberdinak abiadura desberdinetan berotzen dira. Tenperatura altuetan dauden materialak dilatatzen dira, tenperatura baxuetan daudenak, berriz, ez. Dilatazio-diferentzia horrek barne-tentsioa sortzen du.
Egoera are okerragoa da horma meheko sekzioetan. Eremu hauek material gutxiago dute eta ez dira gai beroa eraginkortasunez xurgatzeko eta xahutzeko. Ondorioz, azkarrago berotzen dira, nabarmenago hedatzen dira eta deformazio larriagoa jasaten dute.
3. Finkatzeko/eusteko indarrak
Pieza tornuan laua jarri eta ondo finkatu zen. Dena normal zirudien CNC mekanizazioan zehar.
Mekanizazioa amaitu ondoren, grapak askatu ziren. Lan-pieza bere forma naturalera itzuli zen. Puntu honetan, forma ez zen jada laua.
Deformazio elastikoa da hau. Ebaketa prozesuan, finkatze-indarrak pieza tolestea eragiten du. CNC makinak forma tolestu hau prozesatzen du. Finkatze-indarra kentzen denean, pieza bere jatorrizko egoera ez-laura itzultzen da. Eraztun mehe bat gehiegi finkatzea adibide klasikoa da. Makinatik ateratzean zirkularra da, baina berehala forma eliptiko batera itzultzen da.
4. Lan-piezaren zurruntasun baxua
Zati batzuk malguak besterik ez dira. Horma luze eta meheak. Euskarririk gabeko zoru lauak. Ebaketa-erremintak behera bultzatzen du. Materialak atzera bultzatzen du, baina ez behar bezain gogor. Desbideratu egiten da.
Tresnak forma deformatu hau mozten du. Ondoren, tresnak mugitzen jarraitzen du. Materiala bere lekuan itzultzen da. Puntu honetan, beheko gainazala ez da gehiago laua, eta alboko paretak ez dira gehiago zuzenak.
Gakoa erlazio honetan datza: zurruntasuna ebaketa-indarrarekin zatituta. Balio hau baxua bada, deformazioa ia saihestezina da CNC mekanizazioan.
5. Tresna-ibilbide eta ebaketa-estrategia desegokiak
Programazio desegokiak piezaren deformazioa eragin dezake; azken finean, CNC makina ez da gizakia, argibideak jarraitzen ditu besterik gabe.
Ebaketa-sakonera gehiegizkoak ebaketa-indarrak handitzen ditu. Goranzko ebakiduraren edo beheranzko ebakiduraren fresaketa: aukera okerrak tentsioa handitu dezake. Leungarri-ebaketarik ezak esan nahi du piezak ez duela egonkortzeko aukerarik. Mekanizazio zakarreko gainazala irregularra da. Akaberak materiala alde batetik bakarrik kentzen du. Tentsio-desorekak berehala agertzen dira.
Bost kausa hauek ez dira isolatuta jarduten, elkarren artean konposatzen baizik. Material tentsioduna tenperatura altuetan mekanizatzen denean, gehiegi estutzen denean, eta pieza bera deformatzeko joera duenean —guztia ibilbidearen plangintza txarraren ondorioz konposatzen da—? Horrelako pieza bat huts egitera kondenatuta dago. Horregatik...
Deformazio joera duten 8 forma
Forma batzuk bereziki deformatzeko joera dute CNC mekanizazioan. Beraz, diseinatzaileek forma hauek saihestu beharko lituzkete hasieratik.
| Forma | Akats Modu Nagusia | Konpondu azkar |
| Horma meheak eta saihetsak | Makurratzea, bibrazio markak | Euskarri-fitxak, erradialki murriztutako konpromisoa |
| Zoru meheak eta poltsiko-hondoak | Kopa, udaberri-hazkundea | Utzi stocka, amaitu urratsetan |
| Pieza luze eta meheak (L/D erlazio handia) | Bihurrituta, banana formakoa | Irauli zatia, estresa arintzeko zikloak |
| Plaka mehe eta lauak handiak | Doming, ertz altxatzea | Hutsean jartzeko muntaketa, igoera fresatzeko soilik |
| C formako edo U formako piezak asimetrikoak | Hankak zabaldu edo itxi | Lotura arbastura egin ondoren, gainerako iraganaldiak |
| Brida meheak eta irtenguneak | Txutxu-mutxua, txutxu-mutxua | Atzera egin masailezur leunekin, irtengunea murriztu |
| Horma meheko hodiak eta zilindroak | Horma obalatu eta konikoak | Mandrilaren euskarria, ebaki orekatuak |
| Poltsiko sakonak dituzten piezak | Zorua okertzea, horma okertzea | Helikoidal arrapala, gainerako akabera |
Orain, forma bakoitza xehetasun gehiagorekin aztertuko dugu. CNC formak zeintzuk diren deformatzeko joera duten ulertzeak arazoak detektatzen laguntzen du programazioa hasi aurretik.
Horma meheak eta saihetsak
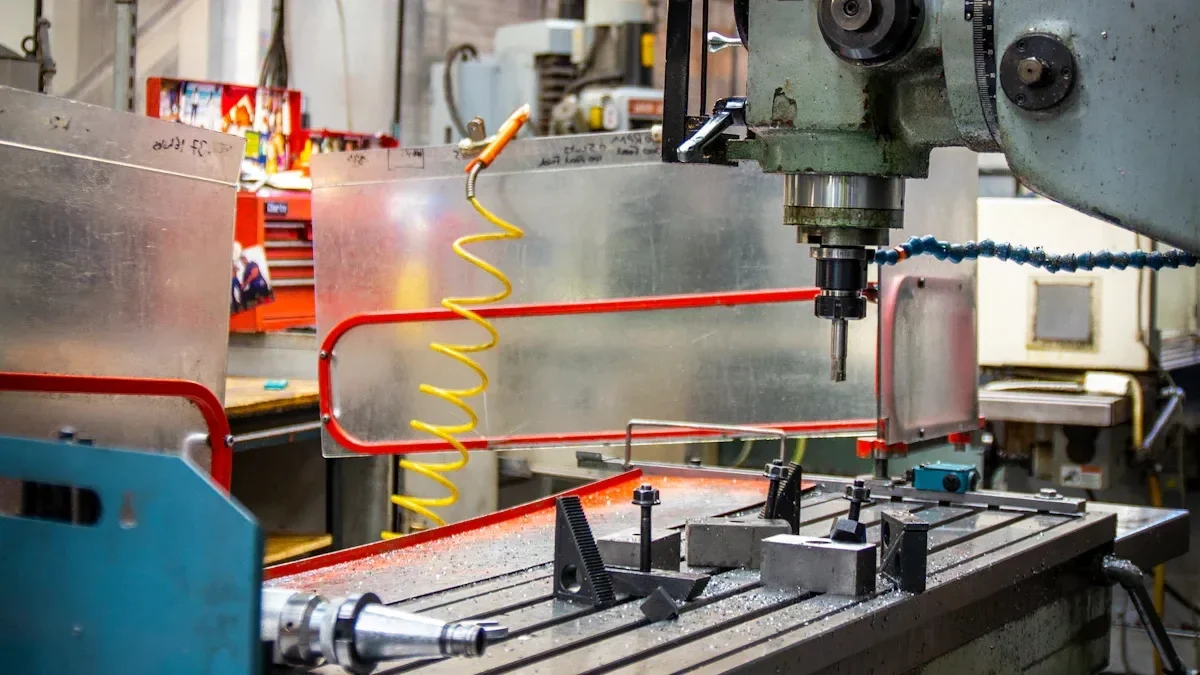
Egitura horiek ohikoak dira industria aeroespazialeko karkasetan eta kaxa elektronikoetan —pareta mehe samarrak dituzten horma altuak—. Ebaketa-indarrek alboetara bultzatzen dituzte, bibrazioa eta tolestura eraginez.
Zoru meheak eta poltsiko-hondoak
Tresna batek ildo bat ebakitzen duenean, beheko oinarria mehea da eta ez du azpian aireaz gain beste euskarririk. Ebaketa-indarrak beherantz doaz, oinarria tolestuz. Tresna igaro ondoren, oinarria bere jatorrizko posiziora itzultzen da. Ondorioz, oinarria ez da gehiago laua.
Pieza luze eta meheak (L/D erlazio handia)
Imajinatu ardatz luze bat edo habe mehe bat. Mekanizazioan, pieza bere pisuaren azpian tolestu egiten da. Erremintatik aldentzen da. Materiala erdian gutxiago kentzen da muturretan baino. Amaitutako piezak banana baten itxura hartzen du.
Plaka mehe eta lauak handiak
Xafla handi eta laua sinplea dirudien arren, ez da horrela. Xafla gordinean edo hutsean dauden hondar-tentsioak modu irregularrean askatzen dira. Ertzak kizkurtu egin daitezke, erdigunea puztu egin daiteke eta, azkenean, pieza osoa deformatu egin daiteke.
C formako edo U formako piezak asimetrikoak
Forma hauek alde batetik irekita daude. Bi "hankak" ez daude mutur irekian lotuta. Bloke-indarrak bi "hankak" barrurantz bultzatzen ditu ebakia osatzeko. Bloke-indarra askatzen denean, hankak atzera egiten dute, irekiduraren neurriak aldatuz.
Brida meheak eta irtenguneak
Ezaugarri hau kanpora irteten da eta alde bakarrean bakarrik eusten da. Ebaketa-indarrek beheranzko presioa egiten dute mutur librean, eta horrek ertza hondoratzea eragiten du, eta ondorioz, bibrazioak eta gainazaleko akabera oso txarra sortzen dira.
Horma meheko hodiak eta zilindroak
Horma meheko pieza zirkularrak engainagarriak dira. Kanpoko gainazala mekanizatu ondoren, tentsioa askatzen da, zirkulua luzatu eta elipse batean deformatuz, edo, pieza erremintatik urruntzen denez, hormaren lodiera irregularra bihurtzen da.
Poltsiko sakonak dituzten piezak
Barrunbe sakonek erremintaren irtengune luzea eragiten dute. Erremintaren punta tolestu daitekeen arren, benetako arazoa beheko eta alboko gainazaletan dago. Ebaketa irregularrak desoreka eragiten du, beheko gainazala deformatzea eta alboko paretak okertzea eraginez.
Forma hauek goiz ezagutzea da CNC mekanizazioaren deformazioaren aurkako lehen defentsa. Bakoitzak estrategia desberdina behar du. Taulan agertzen diren konponbide azkarrekin hasten da.
Arreta gehigarria eskatzen duten materialak
Batzuk egonkorrak dira. Beste batzuk ez. CNC mekanizazioan zein materialek deformatzen diren jakiteak hondakin asko aurrezten du.
Aluminioa (6061-T6, 7075-T6) – Errodadura-tentsioa
Ijezketa prozesuak barne-tentsioak sortzen ditu aluminioan. Aluminiozko xafla arrabolen artean estutzen den heinean, gainazala trakzio-tentsioaren menpe dago, nukleoa konpresio-tentsioaren menpe geratzen den bitartean. Puntu honetan, pieza laua da. Ondoren, mekanizazioak piezaren alde batetik materiala kentzen du. Oreka hausten da. Pieza berehala deformatzen da.
Altzairu Herdoilgaitzezko Xaflak (304, 316) – Lanaren Gogortzea
Material hau gogortu egiten da mozten denean. Gainazaleko geruza zurruntzen da. Nukleoa ez. Gogortasun diferentzial honek tentsio diferentziala sortzen du. Altzairu herdoilgaitzezko pieza meheak makinatik askatzen direnean bihurritzen direlako dira ezagunak.
Titanioa (5. maila) – Zurruntasun txikia + Itzulera malgukia
Titanioak elastikotasun modulu baxua du. Erraz tolesten dela eta gogor itzultzen dela esateko modu dotorea da hori. Ebaketa-presioak pieza desbideratzen du. Tresnak forma desbideratua mozten du. Ondoren, pieza forma berri eta oker batera itzultzen da. Titanioarekin CNC mekanizazioa eguneroko borroka da.
Gogortutako Tresna Altzairuak – Beroak Induzitutako Fase Aldaketa
Ebaketaren beroak mikroegitura alda dezake. Gainazala eraldatzen da. Bolumena apur bat aldatzen da. Aldaketa txiki horrek tentsio handia sortzen du. Pieza tiratzen da. Bihurritu egiten da. Altzairu gogortuak ez du arazo hau iragartzen. Bloke okertu gisa agertzen da akabera egin ondoren.
Letoia eta Ebaketa Libreko Kobrea – Estrusio-tentsioa
Material hauek sarritan estrusioa egiten da. Estrusio prozesuak alearen norabidea eta barne tentsioa blokeatzen ditu. Mekanizazioak tentsio hori modu irregularrean hausten du. Pieza mugitzen da. Batzuetan asko mugitzen da.
Plastikoak (Nylona, Azetala, UHMW) – Beroa eta Marruskadura
Plastikoak metalak baino okerragoak dira. Beroa gaizki eroaten dute. Ebaketa-eremua berotzen da. Inguruko materiala hotz mantentzen da. Tenperatura-diferentzia horrek tentsioa sortzen du. Orduan, pieza denborarekin mugitzen da. Ikuskapen-mahaian geratzen da. Ondo neurtzen du. Ordubete geroago, okertuta dago. Horregatik, CNC piezak operadoreek espero baino maizago okertzen dira plastikoan.
Karbono-zuntz konpositeak – tentsio anisotropikoa
Zuntzak norabide bakarrean doaz. Matrizeak eusten die. Piezaren tentsioa ez da berdina norabide guztietan. Mekanizazioak zuntzak ebakitzen ditu. Gainerako egiturak bere tentsioa berrantolatzen du. Konpositezko pieza meheak modu aurreikusezinean bihurritzen dira.
Magnesiozko galdaketak – Hozte-tentsio ez-uniformea
Moldea hozten da. Kanpoaldea lehenengo solidotzen da. Barrualdea azkenik solidotzen da. Nukleoak azalaren kontra tiratzen du. Blokeatutako tentsio hori mekanizazioaren zain dago. Kendu nahikoa material, eta oreka irauli egiten da. Moldea deformatzen da.
Ezegonkor batek tentsioaren arintzea, erreminta-ibilbide desberdinak edo biak behar ditu. Materialaren propietateak alde batera utzita, CNC mekanizazioko deformazioa saihestezina bihurtzen da.
Nola saihestu deformazioa – Estrategia praktikoak
Pieza okertuak konpontzea ez da soilik arazo bat, baita garestia ere. Arazoak sortu aurretik saihesteko neurriak hartzeak denbora eta ahalegina aurrezten lagun diezaguke. Hona hemen CNCaren deformazioa lanaren etapa bakoitzean nola geldiarazi.
Mekanizatu aurretik: Materialaren prestaketa
Materialak normalean hondar-tentsioekin iristen dira. Tentsio horiek arindu behar dira moztu aurretik.
Tentsio termikoaren arintze-metodoak pieza labe batean sartzea dakar. Berotu, tenperatura konstantean mantendu eta gero poliki-poliki hoztu egiten da. Horri esker, barne-tentsioak askatu daitezke. Bibrazio-tentsioaren arintze-metodoak pieza bibrazioen menpe jartzea dakar. Anplitudea txikia da, atomoek berrantolatzeko adina. Tratamendu kriogenikoak tenperatura oso baxuak erabiltzen ditu. Materiala uniformeki uzkurtzen da, eta horrela, hondar-tentsioak orekatzen dira.
Pieza hutsaren mekanizazio zakarraren neurriak kontrolatzeak ere tentsioa arintzen laguntzen du. Pieza huts handi bat mekanizatzen da ia azken neurrietaraino, denbora batez atseden hartzen uzten da deformazio naturala jasateko, eta gero akabera ematen zaio. Deformazio hau pieza hutsaren atseden-aldian gertatzen da, produktu amaituaren mekanizazioan baino.
Euskarria eta finkapena
Blokeo-indarra bi ahoko ezpata da. Blokeo-indarra baxuegia bada, pieza mugituko da mekanizazioan zehar; altuegia bada, piezak deformazio elastikoa jasango du. Blokeo-indarra askatzen denean, pieza atzera jauzi egingo du eta deformatu egingo da.
Indar txikiko lotzea da irtenbidea. Lan-pieza finkatzeko behar adina indar bakarrik aplikatu, inoiz ez beharrezkoa baino gehiago.
Hutseko kopak pieza lauetarako egokiak dira. Xurgapen uniformea ematen dute presio puntu lokalizatuak sortu gabe. Xurgapen ezpain leunek piezaren formara egokitzen dira, indarra eremu handiago batean banatuz. Txertatze-argizaria egokia da zehaztasun handiko edo forma irregularreko piezetarako. Pieza argizarian txertatzen da eta honek bere lekuan eusten du, inolako finkatze-indarrik behar izan gabe.
Erremintaren bide-estrategiak
Sekuentziak mozketa indibidualak baino garrantzi handiagoa du.
Lehenik pieza zakarra egin. Utzi materiala gainazal guztietan. Ondoren, tentsioa arindu piezari. Ondoren, amaitu. Zabarraren bidez barne-tentsioaren zatirik handiena askatzen da. Tentsioa arindu urratsak gainerakoa kudeatzen du. Akabera-ebaketa geruza mehe bat bakarrik kentzen du. Geruza horrek ez du nahikoa tentsio CNC mekanizazioan deformazioa eragiteko.
Fresaketa moldagarriak edo trokoideak jokoa aldatzen du. Erremintak ebaki erradial arina egiten du. Ibilbide zirkular batean mugitzen da. Txirbilaren lodiera konstante mantentzen da. Ebaketa-indarrak baxuak mantentzen dira. Beroa baxua mantentzen da. Pieza ez da okertzen.
Fresaketa gorakorra vs. fresaketa konbentzionala? Fresaketa gorakorrak erreminta piezaren barrura bultzatzen du. Fresaketa konbentzionalak erreminta urruntzen du. Deformazioak saihesteko, fresaketa gorakorra da irabazten duena. Ebaketa-indarrak beherantz doaz, mahaira. Ez alboetara, horma mehearen barrura.
Ebaketa-parametroak eta hoztea
Hozgarriak beroa kentzen du. Talka termikoa ere sortzen du. Ebaketa-eremua berotzen da. Hozgarriak talka egiten dio. Gainazala azkar hozten da. Nukleoa bero mantentzen da. Tenperatura-diferentzia horrek tentsioa sortzen du. Aire-bolada batek txirbilak kentzen ditu eta hozte pixka bat ematen du talkarik gabe.
Saihestu ziklo termikoak. Ez utzi pieza berotzen, hozten eta berriro berotzen. Ziklo bakoitzak tentsioa gehitzen du. Mantendu ebaketa-baldintzak egonkor hasieratik amaierara.
Urrats anitzeko mekanizazioa
CNC piezak materiala modu irregularrean kentzeagatik deformatzen direnean, bi konfigurazio hobeak dira bat baino.
Irauli-ebaketa estrategiek tentsioa orekatzen dute. Lehenik, alde bat zakar mekanizatu, gero irauli pieza eta beste aldea zakar mekanizatu. Berriro irauli. Txandakatu materiala kentzea bi aldeen artean urrats bakoitzean. Horrela, tentsioak orekatuta mantentzen dira.
Sakrifizio-euskarriak aldi baterakoak dira. Gehitu saihetsak edo puntadunak horma meheko guneetan mekanizatu aurretik. Kendu euskarriak azken igaroaldian. Pieza zurrun mantentzen da mekanizazioan zehar. Euskarriak moztu egiten dira, arrastorik utzi gabe.
Estrategia hauek elkarrekin lan egiten dute. Materialaren aurretratamenduak hasierako tentsioa murrizten du. Piezaren finkatze egokiak errebote elastikoa saihesten du. Tresna-ibilbide adimendunek ebaketa-indarrak minimizatzen dituzte. Hozte egokiak beroaren metaketa kontrolatzen du. Mekanizazio-sekuentzia anitzeko batek materiala kentzea orekatzen du. Konbinatu denak. Horrela geldiarazi CNC deformazioa betiko.
NOBLEA – Zehaztasunezko CNC mekanizazioa eta Plastikoen Mekanizazioa
Gure oinarrizko prozesatzeko gaitasunak
Aurreko ataletako formak eta materialak? Egunero maneiatzen ditugu.
CNC Mekanizazio Zerbitzuak
- 3 ardatzeko, 4 ardatzeko eta 5 ardatzeko CNC fresaketa
- CNC torneatzea tresneria biziarekin
- Fresaketa-tornua geometria konplexuetarako kolpe bakarreko mekanizaziorako
- Prototipoak ekoizpen osoko serieen bidez egitea
Plastikozko Mekanizazio Zerbitzuak
- CNC mekanizazioa plastiko diseinatuetan: PEEK, POM, ABS, Nylon, UHMW, PTFE
- Bolumen handiagoetarako plastikozko injekziozko moldeaketa
- Post-prozesatzeko: bizarra kentzea, bero-finkatzea, gainazalaren akabera
Kalitate Ziurtagiriak – Zure Bermea Deformazioen Aurkako
| Ziurtagiria | Scope | Zuretzat esan nahi duena |
| ISO 9001: 2015 | Kalitatea kudeatzeko sistema | Prozesu koherenteak, estresa arintzeko protokolo dokumentatuak eta ikuskapen trazagarria |
| ISO 13485: 2016 | Gailu medikoen kalitatearen kudeaketa | Prozesuaren kontrol zorrotza – funtsezkoa da inplantagarri diren tresnetarako eta kirurgia-tresnetarako, non mikra mailako deformazioa onartezina den. |
ohiko galderak
Konpondu al daiteke CNC pieza okertu bat mekanizatu ondoren?
Batzuetan. Prentsa bidezko zuzenketak edo bero bidezko zuzenketak funtzionatzen du metal harikorrentzat. Baina ondoren deformatzen diren CNC piezak konpontzea beti da garestiagoa hasieratik saihestea baino.
Errekuntzak beti eragozten al du deformazioa?
Ez. Erreketa egiteak hondar-tentsioa murrizten du, baina ez du ezabatzen. Erreketa egin ondoren materiala modu irregularrean kentzeak CNC mekanizazioan deformazioak eragin ditzake oraindik.
Deformazioa okerragoa al da? 5 ardatz 3 ardatzeko mekanizazioaren aurka?
Ez berez. Makina motak garrantzi gutxiago du prozesu-estrategia eta materiala kentzeko tentsio-oreka baino. Tresna-ibilbidearen plangintza eskasak CNC piezak deformatzea eragiten du edozein makinatan.
Zein da deformatu gabe mekanizatu dezakedan hormarik meheena?
Ez dago zenbaki unibertsalik. Materialaren, hormaren altueraren, ebaketa-indarren eta tolerantzia-eskakizunen araberakoa da. Aluminioarentzat, hasiera seguru bat 20 mm-ko altuera bakoitzeko 1 mm-ko lodiera da.







