
Sarrera
CNC piezak mekanizatzean , ingeniariek askotan arazo zailak aurkitzen dituzte, eta batzuetan diseinu fasean detektatzea zaila da. Arazo ohikoenetako bat horma meheko egiturak nola maneiatu da. Zurruntasun baxua. Horma tolestu egiten da ebaketa-indarraren pean. Horrek bibrazioa eragiten du. Bibrazio-markak agertzen dira gainazalean. Deformazioak dimentsio-desbideratzeak eragiten ditu. Txatarra-tasak handitzen dira.
Gida honek ingeniariek pieza honetan dituzten horma meheen erronka nagusiak azaltzen ditu. Era berean, zein CNC mekanizazio prozesuk ematen duten arrakasta osagai zail hauetan aztertuko dugu. Bost ardatzeko mekanizazioak jokoa aldatzen du horma meheen lanerako. Goazen sakonki.
Zergatik da zaila CNC bidezko horma meheko piezak mekanizatzea?
Zeintzuk dira horma meheko piezen arazo nagusiak CNC mekanizazioari dagokionez? NOBLEko ingeniariek 6 arlo nagusi identifikatu dituzte:
Zurruntasun baxua eta deformazio estatikoa
Pentsa ezazu horma mehe batean. Ez du masarik atzean. Ebaketa-erremintak materialaren kontra bultzatzen du. Indar horrek horma tresnatik urruntzen du. Gero, horma atzera jauzi egiten du igaroaldiaren ondoren. Hau deformazio estatikoa da.
Emaitza dimentsio-errorea da. Pieza makinatik txikiegia edo biribila ateratzen da. Operadoreek neurtzen dute. Ikuskapena gainditzen ez du. Arazo hau okerrera egiten da paretak meheagoak diren heinean. Prototipazio azkarreko exekuzioek askotan arazoa goiz agerian uzten dute, baina ekoizpen-bolumenek errore guztiak areagotzen dituzte.
Txirrina eta bibrazio harmonikoa
Pieza guztiek maiztasun natural bat dute. Horma meheek maiztasun natural baxua dute. Ebaketa-erremintaren hortz-pasatze-maiztasunak maiztasun natural horrekin bat etor daiteke. Hori gertatzen denean, erresonantzia hasten da. Horma bibratzen du. Gogor.
Bibrazio-markak agertzen dira mekanizatutako gainazalean. Erremintaren bizitza gutxitzen da. Gainazalaren akabera hondatzen da. Batzuetan bibrazioa hain txarra da, ezen operadoreak fabrikako solairu osoan entzuten baitu. 5 ardatzeko mekanizazioak lagun dezake hemen, erremintaren orientazioak akoplamendu-dinamika aldatzen baitu. Baina fisika berdina da. Zurruntasun baxuak bibrazioa ekartzen du.
Bero-pilaketa eta distortsio termikoa
Sekzio meheek ez dute beroa ondo xahutzen. Metalezko bloke solido batek beroa ebaketa-eremutik kentzen du. Horma mehe batek ezin du hori egin. Beroa materialean pilatzen da.
Horma tokian tokiko hedatzen da. Gero, mekanizatu ondoren hozten da —forma aldatzen da. Distortsio termikoak ebaki ondoren ondo ziruditen tolerantziak aldatzen ditu. Langileek ordubete geroago pieza neurtzen dute eta mugitu egin dela ikusten dute. Hau amesgaiztoa da CNC mekanizazio zehatzerako . Irtenbideak bero-sarrera kontrolatzea dakar, ez bakarrik ebakitze-indarrak.
Euskarria eta Finkatzearen Deformazioa
Torloju estandar batek ondo funtzionatzen du bloke solido batentzat. Gogor estutu. Blokea ez da mugitzen. Baina horma meheko pieza bat? Beste kontu bat. Torlojuaren masailezurrak horma xehatzen du. Edo forma orokorra deformatzen dute ebaketa hasi aurretik ere.
Operadoreek askotan pieza bat neurtzen dute mekanizatu ondoren. Gero, askatzen dute. Pareta bere jatorrizko forma okertura itzultzen da. Piezak ikuskapena gainditzen du. Mekanizazioa ez zen arazoa. Finkatzea bai. Irtenbideek masailezur bigunak, lapiko-euskarriak edo itsasgarrizko muntaketa dakartzate. CNC mekanizazio-metodo estandarrak berriro pentsatu behar dira pareta meheetarako.
Hondar-tentsioa eta deformazioa
Metalezko materiala errotatik dator barne-tentsioekin barruan blokeatuta. Laminazioa, estrusioa eta tratamendu termikoa — prozesu horiek guztiek tentsioak uzten dituzte materialean. Makinista batek materiala bloke solido batetik kentzen duenean, tentsio horiek modu irregularrean askatzen dira. Pieza deformatzen da.
Pieza lodi baten kasuan, deformazioa txikia da. Horma meheko pieza baten kasuan, tentsio-askapen berak distortsio nabarmena eragiten du. Horma laua horma kurbatu bihurtzen da. Ezaugarri biribil bat obalatua bihurtzen da. Ardatz-paseek eta ondoren tentsioa arintzeko zikloek lagun dezakete. Prototipazio azkarrak aluminioa bezalako tentsio gutxiko materialetan egiten du lan, eta horrek deformazio-ereduak agerian utzi ditzake ekoizpenean metal gogorragoak erabili aurretik.
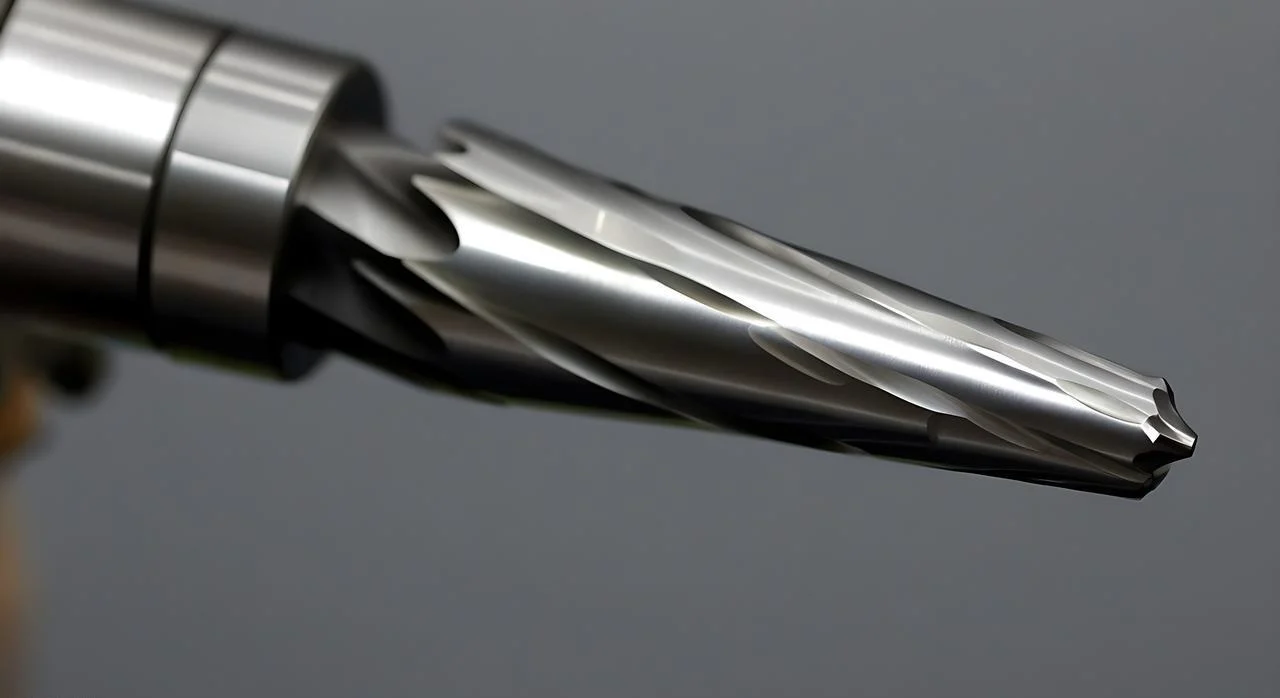
Erremintaren desbideratzea
Ebaketa-erreminta tolesten da. Fresa motz eta lodi bat zurruna da. Fresa luze eta mehe bat ez. Horma meheko piezek askotan irismen handiko tresnak behar dituzte ezaugarri sakonetara iristeko. Irismena horrek kostu bat du.
Erreminta ebaketa-kargaren pean okertzen da. Deformazioa aldatu egiten da erremintak horma-lodiera desberdinetan sartzen den heinean. Gainazaleko akaberak kalte egiten dio. Tolerantziak desbideratu egiten dira. Batzuetan erreminta hausten da. 5 ardatzeko mekanizazioak erreminta laburragoak ahalbidetzen ditu, pieza berriro kokatu daitekeelako. Erreminta laburragoek deformazio txikiagoa esan nahi dute. Abantaila handia da hori hormak meheak direnean eta sarbidea zaila denean.
Horma Meheko CNC Mekanizazioa Hobetzeko Frogatutako Estrategiak
Hona hemen frogatutako lau estrategia kategoria. Aplikatu itzazu fabrikako solairuan. Horma meheko piezak mingarriak izan beharrean posible bihurtzen dira.
1. Finkatzea eta lan-piezen euskarria
Betegarri materialek ondo funtzionatzen dute. Urtze-puntu baxuko aleazioak hutsuneetan isurtzen dira. Mekanizatuz zeharkatu. Gero urtu. Argizaria plastikoetarako balio du. Uretanoa forma arraroetarako. Sakrifizio-euskarriak eta fitxek horma mehea material lodiagoari lotzen diote. Moztu fitxak amaieran.
Hutseko mandrilek pieza lauak eta meheak eusten dituzte zapaldu gabe. Masailezur bigun konformagarriak piezarekin zehazki bat etortzeko mekanizatzen dira. Ez dago karga puntualik. Ez dago deformaziorik. Euskarri-tapoiak poltsikoen eta sare meheen atzean jartzen dira. Tapoiak horma azpitik eusten du. Tresnak bultzatzen du. Tapoiak atzerantz bultzatzen du. CNC mekanizazioa berriro aurreikusgarria da.
2. Tresna-ibilbidea eta ebaketa-estrategia
Murriztu ebaketa-indarra. Indar txikiagoak desbideratze txikiagoa esan nahi du.
Abiadura handiko mekanizazioak jokoa aldatzen du. Erradialki arina den engranajea. Aurkikuntza-abiadura handiak. Trokoidal fresatzeak bide zirkularrak erabiltzen ditu engranajea baxua mantentzeko. Jendeak hobekuntza nabarmenak ikusten ditu metodo honekin horma meheko lanean.
Fresaketa gorakorra. Beti. Inoiz ez konbentzionala. Txirbila lodi hasten da eta mehetu egiten da. Erremintak bultzatu beharrean, lanean sartzen da. Ebaketa-norabidea txandakatzeak aurkako hormetako hondar-tentsioa orekatzen du. Moztu horma bat gora mugituz. Moztu kontrako horma behera mugituz. Indarrak ezeztatzen dira.
Arrapala-sarrerak eta helikoidal-sarrerak murgiltzea baino hobeak dira beti. Murgiltzeak zuzen behera egiten du. Indar handia. Bero handia. Arrapala-sarrerak lotura-efektua distantzian zehar zabaltzen du. Sarrera helikoidal-sarrerak gauza bera egiten du zirkulu batean. Bost ardatzeko mekanizazioak sarrera-angelu hobeak ahalbidetzen ditu horma meheko poltsikoetarako.
3. Tresnen hautaketa eta konfigurazioa
Maximizatu zurruntasuna erremintaren gainean. Irtengune laburrena negoziaezina da. Atera erreminta behar den urrun. Ez urrunago.
Zirrikitu aldakorreko eta helize aldakorreko mutur-fresek bibrazio harmonikoak hausten dituzte. Zirrikitu-tarte irregularrak erresonantzia sortzea eragozten du. Tresna estandarrek dardarka egiten dute. Geometria aldakorreko tresnek leunki ebakitzen dute.
Nukleo-diametro handiagoa duten erremintak mutur-fresa estandarrak baino zurrunagoak dira. Kanpo-diametro bera. Altzairu gehiago erdian. Karburoa da oinarria. CBN eta PCD gogorragoak eta zurrunagoak dira, baina garestiagoak dira. Titaniozko horma meheetarako, kostu gehigarria konpentsatzen da.
4. Eragiketa-sekuentzia
Kudeatu tentsioa prozesu-ordenaren bidez. Irakurri pieza lehenik. Utzi materiala paretetan. Bidali pieza tentsioa arintzeko prozesu batera —termikoki edo kriogenikoki—. Ondoren, ekarri bueltan akabera emateko.
Zabaltze-pasadak material gehiena kentzen du. Tentsio-erliebeak pieza bere kabuz deformatzen uzten du, ez akabera-pasan. Ondoren, akabera-pasadak azken zati txikia kentzen du. Hormak ebaketa-indar txikia du eta ez da hondar-tentsio askapenik.
Akabera moldagarriak ere garrantzia du. Pasabide astun baten ordez, hainbat pase arin. Lehenengo akabera-pasabideak soberan dagoen materialaren zatirik handiena kentzen du. Bigarren paseak azken dimentsioa lortzen du. Horma gutxiago okertzen da, pase bakoitzak material gutxiago kentzen duelako. Prototipazio azkarreko exekuzioek sekuentzia horiek markatzea ahalbidetzen dute ekoizpen-bolumenak metodo batera konprometitu aurretik.
Horma meheko piezen CNC mekanizazio prozesu onenak
CNC mekanizazio prozesu guztiek ez dituzte horma meheak modu berean maneiatzen. Jendeak prozesua piezaren geometriara egokitu behar du. Hona hemen metodo nagusiak nola alderatzen diren.
CNC Fresatzeko (3, 4, 5 ardatz) – Polifazetikoena
Tornu-lanak zilindro-formako horma meheetan aplikatzen dira. Hodiak, mahukak, hauspoak eta horma meheko eraztunak. Pieza biratzen da. Erreminta linealki mugitzen da.
Alderantzizko torneatzeak erreminta mandrilatik urruntzen du. Horrek bultzada murrizten du horma luze eta meheetan. Zuritze-torneak hainbat pase arin behar ditu ebaki astun baten ordez. Euskarri egonkorrek pieza eusten diote erremintaren kontaktu-puntuan. Horma mehe handiko hodietarako, jendeak barne-aldea urtze-puntu baxuko aleazioz betetzen du torneatu aurretik. Ondoren, urtu egiten du. Euskarriak ebakitzea posible egiten du.
CNC aktibatuta (Tornua) – Pieza zilindrikoetarako
Tornu-lanak zilindro-formako horma meheetan aplikatzen dira. Hodiak, mahukak, hauspoak eta horma meheko eraztunak. Pieza biratzen da. Erreminta linealki mugitzen da.
Alderantzizko torneatzeak erreminta mandrilatik urruntzen du. Horrek bultzada murrizten du horma luze eta meheetan. Zuritze-torneak hainbat pase arin behar ditu ebaki astun baten ordez. Euskarri egonkorrek pieza eusten diote erremintaren kontaktu-puntuan. Horma mehe handiko hodietarako, jendeak barne-aldea urtze-puntu baxuko aleazioz betetzen du torneatu aurretik. Ondoren, urtu egiten du. Euskarriak ebakitzea posible egiten du.
Suitzar motako tornua – Pieza txiki eta meheetarako
Makina honek pieza txiki eta meheak egiteko bikaina da. 1.5 hazbetetik beherako diametroak. Osagai medikoak. Konektore elektronikoen gorputzak. Horma meheko mahuka txikiak.
Abantaila gida-kuxina da. Materiala tresnak ebakitzen duen tokian bertan eusten du. Ia ez dago irtengunerik. Materiala ez da bultzatzen. Jendeak horma meheak lortzen ditu biribiltasun eta gainazal-akabera bikainarekin. Suitzako tornu batean prototipo azkarrak egiteak askotan erakusten du pieza bat mekanizagarria dela torneaketa konbentzionalak huts egiten duenean.
Deskarga Elektrikoaren Mekanizazioa (EDM) – Horma oso meheetarako
Batzuetan, ebaketa-indarrak dira etsaia. Fresatzeko indar arinek ere horma desbideratzen dute. EDM-k hori konpontzen du. Ez dago ebaketa-indarrik. Txinga batek materiala higatzen du.
Honek 0.3 milimetro baino meheagoak diren hormetarako balio du. Altzairu gogortua aplikazio arrunta da. Saihets meheak dituzten moldeak. Ezaugarri delikatuetako tresna medikoak. Alde txarra abiadura da. EDM motela da. Baina metal gogorretan oso meheak diren hormetarako, metodo fidagarri bakarra da.
Laserra eta ur-zorrotada – 2D profil meheetarako
Prozesu hauek 2D profil meheetarako balio dute. Pieza lauak. Junturak, txapa-euskarriak, euskarri meheak. Materialak ez du ebaketa-indarrik jasaten. Laserrak beroa erabiltzen du. Ur-zorrotadak urratzaile bat erabiltzen du presio handiko uretan.
Ez bata ez bestea ez dira deformazio hutsak sortzen. Muga geometria da. Laserrak eta ur-zorrotadak ezin dituzte poltsiko sakonak edo barneko 3D ezaugarriak moztu. Material lauan zeharkako ebakietarako egokienak dira.
Erreferentzia Azkarra Konpontzeko Taula
Fabrikako langileek erantzun azkarrak behar dituzte. Hona hemen erreferentzia azkar bat. Lotu arazoa irtenbidearekin. Teoriarik ez. Funtzionatzen duena besterik ez...
| Erronka | Estrategia onena |
| chatter | Trokoidal erreminta-ibilbideak gehi zirrikitu-muturreko fresa aldakorra. Zirrikitu-tarte irregularrak bibrazio harmonikoak hausten ditu. |
| Erortzea (horma lurrera botatzen da) | Barrunbearen barruko betegarri-materiala. Urtze-puntu baxuko aleazioa edo argizaria. Piezaren formara egokitzeko mekanizatutako masailezur bigun konformagarriak. Puntu-kargarik gabe. |
| Beroa pilatzea | Abiadura handiko mekanizazioa txirbil-karga arinak mantentzeko. Erremintaren bidezko hozgarria ebaketa-eremutik beroa ateratzeko. |
| Deslotura askatu ondoren | Pieza zikindu. Tentsioa arintzeko bidali. Akabera emateko itzuli. Pieza deformatu egiten da tentsioa arintzean, ez akabera-pasean. |
| Zoru meheko altxatzea | Xurgagailu-mandrinak zorua laua egiten du. Superkola euskarria pieza txikietarako sakrifizio-plaka batean. Pieza beroarekin edo disolbatzailearekin hautsi. |
Estrategia hauek aplikatzen dituzten operadoreek hondakin-tasak murriztu, makinen funtzionamendu-denbora handitu eta piezen ikuskapena gainditzeko probabilitatea hobetu dezakete.
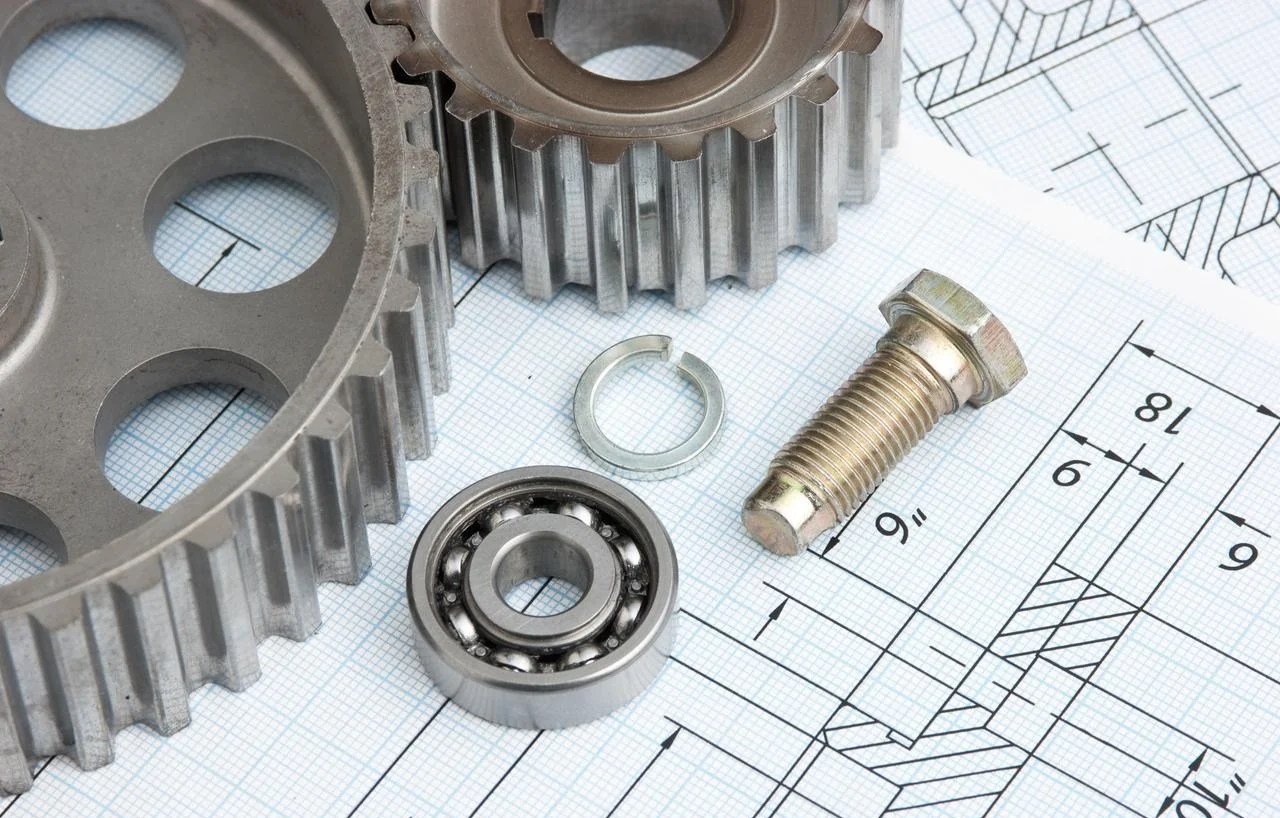
Horma meheko piezen CNC mekanizazioan saihestu beharreko ohiko akatsak
Hona hemen NOBLEko ingeniariek horma meheko piezak mekanizatzean aurkitu dituzten akats batzuk. Saihestu lau hauek. Lana askoz errazagoa da.
Ohiko zirrikituen paseak erabiltzea horma meheetan
Zabalera osoko zirrikituak egiteko pase batek erremintaren diametro osoa hartzen du barne. Ebaketa-indarrak igotzen dira. Horma desbideratu egiten da. Bibrazioa hasten da. Piezak sarritan urradura egiten du. Fresaketa trokoidala edo abiadura handiko mekanizazioa, engranaje erradial arinarekin, hobeto funtzionatzen du. Urrats txikiak. Aurrerapen-abiadura handiak. Hormak indar txikiagoa jasotzen du eta dagokion lekuan geratzen da.
Igoera fresatzeko norabidea alde batera utzita
Fresaketa goranzkoa ez da aukerakoa horma meheetarako. Erremintak materialean sartzen da. Txirbila lodi hasten da eta mehe amaitzen da. Ebakitzaileak piezan sartzen da. Fresaketa konbentzionalak kontrakoa egiten du. Erremintak lehenik igurtzi egiten du, gero ebaki. Txirbila mehe hasten da eta lodi amaitzen da. Ebakitzaileak hormatik urruntzen du. Deformazioa berehala gertatzen da.
Tresna gehiegizko gainjartzea
Behar dena gainditzen duen milimetro bakoitzak zurruntasuna murrizten du. Erreminta tolesten da. Bibrazioa hasten da. Gainazaleko akabera hondatzen da. Mekanista askok erreminta luzea hartu eta martxan jartzen dute. Hori akats bat da. Erabili ezaugarrira iristen den erreminta motzena. Irismena saihestezina bada, erabili lepo konikodun fresa bat edo nukleo-diametro handiagoko erreminta. Zurruntasuna erosotasuna baino garrantzitsuagoa da.
Estresa arintzea ahaztea amaitu aurretik
Zabalik mehetzeak material gehiena kentzen du. Pieza barruan blokeatutako hondar-tentsioak askatzen dira. Pieza mugitzen da. Operadore bat zuzenean akabera-prozesuan sartzen bada, akabera-pasaaldiak lerrokatuta ez dagoen forma bat mozten du. Hondakin-tasa igotzen da.
Konponketa erraza da, baina askotan saltatzen da. Pieza zikindu. Makinatik kendu. Tentsioa arintzeko bidali —termikoa edo kriogenikoa—. Ondoren, berriro konfiguratu akabera emateko. Pieza egonkortu egiten da tentsioa arintzean. Akabera-pasak mugitzen ez den pieza bat ikusten du. Urrats hori gabeko prototipo azkarrak egiteak konfiantza faltsua ematen du. Ekoizpen-bolumenek egia agerian uzten dute. Ez saltatu tentsioa arintzea.
NOBLEri buruz – Zehaztasunezko CNC mekanizazioa Horma Meheko Piezen
NOBLE CNC mekanizazio lantegi espezializatua da. Jendea guregana etortzen da zehaztasun handiko eta osagai konplexuen bila.
Lan zailak konpontzean jartzen dugu arreta. Beste lantegiek baztertzen dituzten horma meheko piezak. Makinen gaitasunak bultzatzen dituzten tolerantzia estuak. Titanioa, Inconela eta altzairu gogortuak bezalako material erronkak. Urteetako esperientzia dugu doitasun-fabrikazioan.
Gure CNC Mekanizazio Gaitasun Nagusiak
CNC fresaketa (3, 4 eta 5 ardatzekoa)
Abiadura handiko mekanizazioa horma meheetarako eta poltsiko sakonetarako. Bost ardatzeko aldibereko mekanizazioa kontura konplexuetarako eta azpiko mozketetarako. Bost ardatzeko gaitasunak tresna laburragoak eta ezaugarri zailetarako sarbide hobea ahalbidetzen ditu.
CNC Tornuketa (Erreminta bizidunak eta ardatz anitzekoak)
300 milimetro arteko diametroak. Tresna motorizatuek fresatzeko eta torneatzeko eragiketak ahalbidetzen dituzte konfigurazio bakarrean. Manipulazio txikiagoak zehaztasun hobea esan nahi du. Akats gutxiago izateko aukera.
Suitzako Mota Tornua
Buru irristagarriaren diseinua. Diametro txikiko eta horma meheko osagai mediko eta elektronikoetarako aproposa. Gida-kuxinak materiala ebaki-puntuan bertan eusten du. Deformazio minimoa. Zehaztasun handia.
Prozesu osagarriak
Hari bidezko elektroerosioa material gogorretarako eta zirrikitu meheetarako. Gainazalen artezketa lautasuna eta akabera lortzeko. Laser markaketa trazabilitaterako. Behar izanez gero, barne-muntaketa. Pertsonek akabera-zerbitzuak ere jasotzen dituzte. Desbarbatzea, pasibatzea eta anodizatzea. Fabrika bakarra. Urrats anitz.
Kalitate Ziurtagiriak
Konfiantza garrantzitsua da zehaztasun-lanean. Gure ziurtagiriek sistemek funtzionatzen dutela frogatzen dute.
ISO 9001: 2015
Kalitate kudeaketa sistema. Kalitate koherentea. Hobekuntza jarraitua. Prozesuen kontrol eta dokumentazio zorrotza.
ISO 13485: 2016
Gailu medikoen kalitatearen kudeaketa. Ziurtagiri honek kirurgia-tresnetarako, inplanteetarako eta diagnostiko-ekipoetarako osagaiak fabrikatzeko dugun gaitasuna berresten du. Trazabilitate hobetua. Arriskuen kudeaketa. Araudia betetzea.
Zergatik lankidetzan aritu gurekin horma meheko piezetarako?
Frogatutako espezializazioa finkatze eta erreminta-ibilbide estrategietan. Deformazioa ezabatzen dugu, horri aurre egin beharrean. Kalitate-sistemek ziurtatutako horma meheko pieza guztiek inprimaketa-espezifikazioak betetzen dituztela ziurtatzen dute. Asmatu beharrik ez. Berriro lan egin beharrik ez.
CAM programazio aurreratuak gidatzen ditu gure makinak. HSM. Fresaketa trokoidala. Garbiketa moldagarria. Guztia zurruntasun baxuko ezaugarrietarako optimizatua. Horma meheetan bide estandarrak erabiltzen dituztenek piezak baztertzen dituzte. Guk ez.
Prototipo azkarrak bezeroei estrategiak probatzeko aukera ematen die ekoizpena konprometitu aurretik. Pieza bat edo hamar mila pieza. Eskalatzen dugu. Prototipo baterako funtzionatzen duten estrategia berberek ekoizpen-saio baterako ere balio dute. Hori da NOBLEA den aldea.
ohiko galderak
Zergatik da zaila horma meheko piezen CNC mekanizazioa?
Horma meheko piezek zurruntasun falta dute. Zurruntasun baxua da arazo nagusia. Ebaketa-indarrek horma bultzatzen dute. Desbideratu egiten da. Bibrazioa hasten da. Hizketa-markak agertzen dira gainazalean. Beroa pilatzen da sekzio meheek ezin dutelako xahutu. Lehengaiaren hondar-tentsioak askatzen dira mekanizazioan. Atzerapen-malgukiak dimentsioak hondatzen ditu. Ohiko besoek okerrera egiten dute egoera. Torloju-masailezurrek horma xehatzen edo pieza osoa deformatzen dute ebaketa hasi aurretik ere.
Zein da horma meheetarako tresna-ibilbide estrategia onena?
Fresaketa trokoidala, abiadura handiko mekanizazioarekin konbinatuta, ikuspegi onena dela uste da. Erradialki engranaje txikiak ondo funtzionatzen du. Normalean, erremintaren diametroaren %5etik %10era bitartekoa da. Ardatz-sakonera handiak erremintaren ebaketa mantentzen du. Emaitza ebaketa-indar txikiak dira, konstante mantentzen direnak. Bibrazioak nabarmen jaisten dira. Ohiko zirrikituak ebaketatik ibilbide trokoidalera aldatzen direnek berehalako hobekuntzak ikusten dituzte.
Zein CNC mekanizazio prozesu da onena horma meheko piezetarako?
Erantzuna piezaren geometriaren araberakoa da.
- CNCa fresaketa batera Abiadura handiko edo trokoidaleko estrategiak dira egokienak karkasetarako, poltsikoetarako eta saihetsetarako. Bost ardatzeko mekanizazioak erreminta okertzeko eta lotura-indarra murrizteko gaitasuna gehitzen du.
- CNCa inflexio batera Euskarri egonkor batek edo hedapen-mandrino batek hodiak eta mahukak ondo eusten ditu. Euskarriak ebakitzean kolapsoa eragozten du.
- Suitzar motakoa tornuak excel diametro txikiko horma meheko piezetan. 1.5 hazbete baino gutxiago. Gida-buxulak materiala ebaketa-puntuan bertan eusten du.
- Wire EDM is Muturreko kasuetarako. 0.3 milimetro baino meheagoak diren hormak. Material gogortuak. Zero ebaketa-indarrak esan nahi du ez dagoela inolako deformaziorik.
- Laserra edo ur-zorrotada ebaketa lan egiten du 2D profil mehe eta lauetarako. Junturak, txapa-euskarriak, euskarri sinpleak.
Prototipoak egitea eta horma meheko piezen bolumen handiko ekoizpena kudeatu al dezakezu?
Bai. Gure 1etik 10 unitaterako prototipo azkarrak egiteko zerbitzuari esker, bezeroek beren diseinuak probatu ditzakete ekoizpen masiboari ekin aurretik. Fabrikazio-prozesu bera eskalatu daiteke 10,000 unitate edo gehiago ekoizteko. NOBLEren ISO ziurtagiria duen kalitate-kudeaketa sistemak ziurtatzen du egiten dugun guztia bikaina dela, beti. Beti gaude orrialde berean, lehenengoa edo 10,000.a izan. Arauak betetzen ditugu, eta beti gaude ezarritako tolerantzien barruan. Hori da gure helburua.







