
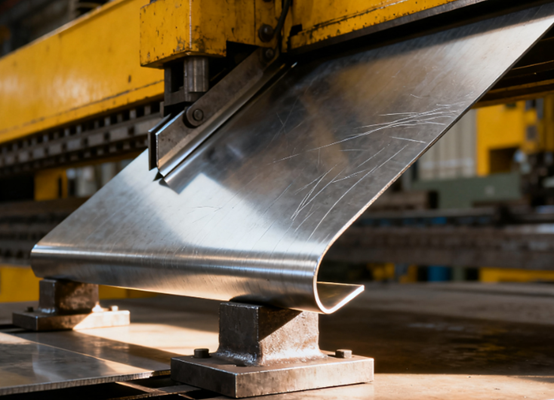
Zer da Sorra Met al Bagortzen Prozesua?
Xafla metalikoa tolestea metalen mekanizazio teknika bat da, non, batez ere, tolestura-makina bat erabiltzen den metalezko xaflei presioa egiteko, posizio zehatzetan deformazio plastikoa eraginez, eta horrela, angelu eta forma aurrez zehaztutako piezak lortuz.
Xafla metalikoa tolesteko prozesuak normalean moldeak erabiltzen ditu, goiko trokel bat (zulatzailea) eta beheko trokel bat (V formako ildaska) barne, non xafla metalikoa beheko trokelaren irekidurara behartzen den presioaren bidez tolestura bat osatzeko. Tolestura-teknologia asko erabiltzen da hainbat metalezko egitura-osagai fabrikatzeko, hala nola kaxak, euskarriak eta armairuak. Eraginkortasun handia, zehaztasun handia eta moldagarritasun handia ditu, eta xafla metalikoaren mekanizazioan funtsezko urratsa da.
Nola funtzionatzen du xafla metalikoa tolesteko prozesuak?
Xafla metalikoa tolesteko prozesuaren muina kanpoko indarra aplikatzea da, metalezko xaflen deformazio plastikoa eragiteko aurrez zehaztutako posizio batean, horrela angelu eta forma espezifikoak sortuz. Prozesu hau batez ere tolesteko makinetan eta molde espezifikoetan oinarritzen da.
Xafla metalikoaren tolesturan erabiltzen diren metalezko materialak
Altzairuzko xafla hotzean laminatua
Altzairuzko xafla hotzean laminatuak giro-tenperaturan laminatu diren karbono-altzairuzko xaflak dira. Altzairuzko xafla hotzean laminatuek erresistentzia eta mekanizagarritasun bikaina dute, eta, beraz, oso egokiak dira tolestura, estanpazio eta soldadura zehatzetarako.
Altzairuzko xafla hotzez laminatuek ez dute normalean aurretratamendurik behar, hala nola herdoila kentzea, eta zuzenean galvanizatu edo margotu daitezke.
Altzairu herdoilgaitza
Altzairu herdoilgaitza korrosioarekiko erresistentzia bikainagatik da ezaguna, daukan kromo elementuak kromo oxido pasibazio-geruza trinko bat sor dezakeelako bere gainazalean.
304 altzairu herdoilgaitzak errendimendu bikaina du eta hainbat ingurunetarako egokia da. 316 altzairu herdoilgaitzak, molibdenoa gehitzen zaionez, kloruroaren korrosioarekiko erresistentzia handiagoa du.
| 304L | Soldatzeko egokia; Korrosioaren aurkako errendimendu ona |
| 321 | Titanioa dauka; Korrosioaren aurkako errendimendu ona |
| 301 | Gogortasun nahiko altua; Erresistentzia ona |
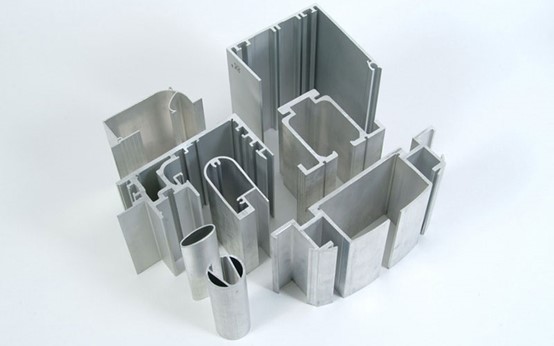
Aluminum
Aluminioa metal arina da, altzairuaren herena inguruko dentsitatea duena, eta ezinbestekoa da pisua murriztea behar den aplikazioetan.
Aluminiozko materialek korrosioarekiko erresistentzia ona eta eroankortasun termiko eta elektriko bikaina ere badute. Horrez gain, aluminioak plastikotasun bikaina du eta erraz tolestu eta luzatu daiteke forma hartzeko.
Altzairu Galbanizatuzko Xafla
Altzairu galbanizatuzko xaflak altzairuzko xafla hotzean edo beroan laminatuen gainazalean zink geruza bat estaliz egiten dira, barneko altzairua zink geruzaren bidez babesteko eta altzairuzko xaflen herdoiltzea eragozteko helburuarekin.
- Altzairu elektrogalbanizatua: Gainazala fina eta uniformea da, ihinztatzeko egokiagoa bihurtuz.
- Altzairu galbanizatu beroa: Zink estaldura nahiko lodia da eta korrosioarekiko erresistentzia handia du, baina zink loreak daude gainazalean.
Brass
Letoia kobre-zink aleazio bat da. Itxura hori-urre oso ederra du eta askotan osagai apaingarrietarako erabiltzen da. Bere erakargarritasun estetikoaz gain, letoiak eroankortasun elektriko bikaina, eroankortasun termiko bikaina eta propietate antibakteriano bikainak ere baditu.
Mekanizazioari dagokionez, letoia biguna da eta harikortasun bikaina du, eta horrek oso egokia egiten du estanpazio eta forjaketa eragiketa konplexuetarako.
Altzairuzko xafla bero-laminatua
Bero-laminatutako altzairuzko xaflak tenperatura altuetan laminatzen diren karbono-altzairuzko xaflak dira. Hotzean laminatutako xaflen aldean, haien gainazalak oxido-geruza bat izango du, nahiko zakarra izango da eta bere dimentsio-zehaztasuna ere apur bat okerragoa da.
Beroan laminatutako altzairuzko xaflen abantaila prezio nahiko baxuan datza, eta xafla lodiagoak eta egitura-erresistentzia handiagoa eman ditzakete.
Xafla metalikoen tolestura-prozesu motak
Tolestura
Tolestura-makurtzea habea piezaren ertzean gora edo behera tolestuz lortzen da, eta askotan kaxa motako eta oskola motako piezetarako erabiltzen da.
Pros:
- Molde-markarik gabeko tolestura: Ez du gainazaleko estaldura edo apaingarri geruza kaltetzen.
- Zehaztasun handia eta errepikagarritasun ona.
- Tamaina handiko plateretarako egokia: Batez ere aluminiozko plakak, altzairu herdoilgaitzezko plaka meheak, etab.
Cons:
- Eraginkortasun baxua: Ekoizpen ertain eta txikietarako egokia.
- Egitura konplexua: Tolestura-mekanismoen mantentze-kostua handia da.
- Ez da egokia xafla lodien mekanizaziorako.
Roll tolesketa
Erroilu bidezko tolestura hiru erroiluko edo erroilu anitzeko xafla tolesteko makina bat erabiltzen duen prozesua da, xafla metalikoa pixkanaka arku formako, zilindriko edo koniko formako piezak bihurritzeko, hainbat tolesturen bidez.
Pros:
- Kurbadura handiko tolesturarako egokia: Erradio handiko edo guztiz zirkularrak diren piezak etengabe eratu ditzake.
- Deformazio uniformea: Saihestu behin bakarrik tolesteak eragindako tentsio-kontzentrazioa.
- Plaka lodiak eta tamaina handiko piezak mekanizatu ditzake.
Cons:
- Angeluaren kontrola zaila da: Arrabolaren distantzia hainbat aldiz doitu behar da.
- Kurbadura txikiak edo angelu zorrotzak ez dira erraz lortzen.
- Ekipamenduen inbertsio kostu handia.
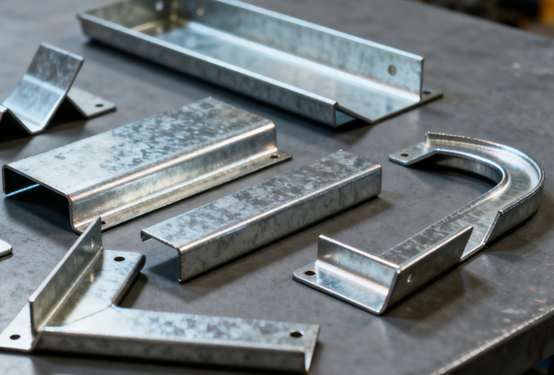
Txanponketa
Puntzoiak xafla metalikoa beheko trokelaren kontra sakatzen du presio oso altuan, materialak deformazio plastiko osoa jasaten duelarik. Angelua ia erabat trokelak zehazten du.
Pros:
- Dimentsio eta angelu zehaztasun oso handia: Ia erreboterik ez.
- Izkin zorrotzak edo ertz bereizgarriak: Zehaztasun handiko piezen prozesamendurako egokia.
- Formazio-koherentzia ona: Angelua moldeak guztiz kontrolatzen du.
Cons:
- Ekipamendu-eskakizun handiak: Tonaje handiko prentsak behar dira.
- Moldearen higadura larria: Presio handia, molde-materialen eskakizun handiak eta tratamendu termikoa.
- Kostu altua: Moldeen fabrikazio eta mantentze kostua handia da.
Airearen okertzea
Airez tolestutako pieza goiko trokelaren puntarekin eta beheko trokelaren V ildaskaren bi aldeekin bakarrik jartzen da kontaktuan. Puntzoia beherantz sakatzen denean, metalak deformazio elastiko-plastikoa jasaten du kontaktu puntuetan, beharrezko angelua sortuz.
Angelua zuloaren sakoneraren arabera kontrolatzen da.
Pros:
- Angelu sendoaren doikuntza: Tolestura-angelua alda daiteke zulagailuaren ibilaldia kontrolatuz, malgutasun handia eskainiz.
- Moldearen higadura txikia: Goiko eta beheko moldeen arteko kontaktu-eremu txikia dela eta, moldeak zerbitzu-bizitza luzeagoa du.
- Egokigarritasun ona: Molde multzo berak angelu eta plaka lodiera desberdineko piezak prozesatu ditzake.
Cons:
- Angelu txikiko zehaztasuna: Erreboteak asko eragiten dio eta zuzenketa enpirikoa behar du.
- Tolestura-indar handiagoa: Beste metodoekin alderatuta, ekipamenduaren tonajeari dagokionez eskakizun handiagoak ditu.
Hondoa
Zulagailuak xafla beheko trokelaren V ildaskaren behealdean sartzen du, xafla trokelari guztiz itsatsiz moldatzeko. Deformazio-eremuan plastiko-fluxu edo inprimaketa nabaria gertatzen da.
Pros:
- Angelu handiko zehaztasuna: ia erreboterik ez, eta tolestura-angelu egonkorra.
- Errepikagarritasun ona: Egokia da koherentzia-eskakizun handiko piezen ekoizpen masiborako.
- Gainazaleko kalitate bikaina: Zimur garbiak eta ertz txukunak.
Cons:
- Moldearen higadura: Kontaktu-eremu handia, marruskadura agerikoa eta tentsio-kontzentrazioa.
- Moldeen aldaketa maiztasunak: Moldeak ordezkatu behar dira plaka-lodiera edo angelu desberdinetarako.
- Energia-kontsumo handia: A Sakatzeko indar handiagoa behar da.
Xafla metalikoa tolesteko prozesuaren mekanizazio urratsak
Prozesuaren Analisia
Tolestu aurretik, aztertu arretaz piezaren marrazkia tolestura-angelua, tolestura-erradioa, tolestura-tamaina eta norabidea berresteko, eta egiaztatu tolestura-sekuentzia arrazoizkoa den ala ez.
Pieza-marrazkiak aztertzearen helburua diseinu desegokiak eragindako dimentsio-erroreak edo piezaren interferentzia-arazoak saihestea da.
Hautatu Materiala
Kalkulatu tolestura-angeluaren eta plakaren lodieran oinarrituta tolestura-tamaina, kontuan hartu tolestura-konpentsazio-koefizientea eta, ondoren, prestatu materialak. Prozesu hau lehengaien dimentsio-zehaztasuna bermatzeko eta ondorengo tolesturarako oinarri bat emateko egiten da.
Moldearen Prestaketa
Aukeratu tolestura-makinaren goiko trokel egokia, beheko trokel egokia eta tonajea, tolestutako piezaren formaren, angeluaren eta lodieraren arabera, eta egin instalazioa eta martxan jartzea.
Moldeen aukeraketak zuzenean eragiten dio tolestura-zehaztasunari eta gainazalaren kalitateari. Plaka-lodiera desberdinek V-ildaska-tamaina desberdinak behar dituzte.
Positioning
Langileak pieza tolesteko makinaren lan-mahaian jartzen du eta bere posizio zuzena ziurtatzen du geldigailuaren eta kokapen-gailuaren bidez, tolestura-lerroarekin lerrokatuz. Urrats honek eragin handia du tolestura-angeluaren eta tamainaren koherentzian, eta kokapen-zehaztasuna mantendu behar da.
Tolestura Eragiketa
Tolestu makina martxan jarri. Puntzoiak beherantz sakatzen du xafla metalikoa beheko trokelean sartzeko, beharrezko angelua osatzeko. Operadoreak beheranzko presioaren sakonera edo ibilbidea kontrolatu behar du iraultzea edo gehiegizko errebotea saihesteko.
Tolestura-prozesuan, arreta jarri behar zaio materialaren gaineko indarraren norabideari eta indentazio-mailaren kontrolari.
Dimentsio-ikuskapena
Piezen tolestura amaitu ondoren, garraiagailu bat, vernier kalibre bat edo hiru koordenatuko neurketa-ekipo bat erabiltzen da neurketa egiteko, angeluak, alboaren luzerak eta lautasunak diseinu-eskakizunak betetzen dituzten baieztatzeko.
Produktuan ikuskapenaren ondoren desbideratzeak aurkitzen badira, ibilbidea edo moldearen tartea doituz zuzendu daitezke.
Bigarren mailako eta konposatu tolestura
Pieza konplexuetarako, hainbat tolestura edo norabide ezberdinetan tolestura behar dira. Bigarren mailako tolestura egin aurretik, aurreko urratseko tolestura-angelua zuzena den egiaztatu behar da eta eratutako piezak moldearekin interferentziarik ez egiteko arreta jarri.
deburring
Pieza tolestu ondoren, bizarra kendu, txanflatu eta gainazala tratatu behar da ertz zorrotzek muntaketa edo erabileran eragina izan ez dezaten. Ondoren soldadura, hauts-estaldura edo anodizazioa behar izanez gero, bizarra kentzeko urratsa bereziki garrantzitsua da itxuraren kalitatea bermatzeko.
Azken Ikuskapena
Azken finean, piezaren neurrien, angeluen, lautasunaren eta itxuraren ikuskapen osoa edo ausazkoa behar da. Marrazkietako baldintzak betetzen dituztela baieztatu ondoren bakarrik egin daiteke babes-ontziratzea.
Ziurtatu tolestutako piezak ez direla kaltetzen garraioan eta muntaketan, eta bermatu entregatutako produktu amaituen kalitatea.
Xafla metalikoa tolesteko prozesuaren abantailak
Xafla metalikoaren tolestura, xafla metalikoaren mekanizazioan gehien erabiltzen den formazio-prozesuetako bat den aldetik, abantaila ugari ditu. Ez du egitura-erresistentzia bermatzen bakarrik, baita ekoizpen-eraginkortasuna eta kostuen kontrola ere kontuan hartzen ditu.
Zehaztasun handiko
CNC tolestura-ekipo modernoek tolestura-angelua, posizioa eta presioa zehaztasunez kontrola ditzakete. Tolestura-errorea normalean ±0.5°-ren barruan kontrolatzen da, piezen tamaina eta formaren koherentzia bermatuz eta muntaketa zehatzaren eskakizunak betez.
Produkzio-eraginkortasun handia
Xafla metalikoa tolesteko prozesua erabiltzeko erraza da eta ziklo laburra du. Batez ere CNC tolesteko makinak erabiltzean, hainbat tolesteko prozesu jarraitu lor daitezke programatutako funtzionamenduaren bidez, ekoizpen-eraginkortasuna asko hobetuz. Loteka zein lote txikiko ekoizpenerako egokia da.
Malgutasuna
Xafla metalikoa tolesteak forma, angelu eta xafla-lodiera desberdinetako piezak mekaniza ditzake, trokelaren aldaketa edo ibilbide-parametroak doituz. Ekipamendu berak hainbat produktu egokitu ditzake eta hainbat barietate eta lote txikien ekoizpen-modu pertsonalizaturako egokia da.
Materialen erabilera-tasa handia
Tolesturak batez ere forma-aldaketak lortzen ditu deformazio plastikoaren bidez, ez du ebaketa-hondakin kopuru handirik sortzen, materialen erabilera-tasa handia du, lehengaien kostuak aurrezten ditu eta fabrikazio berdearen kontzeptuarekin bat dator.
Gainazalaren Kalitate Handia
Tolestura prozesuan zehar, ez da kalte nabarmenik gertatzen materialaren gainazalean, leuntasun ona mantenduz. Zuzenean sar daiteke ondorengo ihinztadura, anodizazio edo soldadura prozesuetan, berregite-urratsak murriztuz.
Aplikazio sorta zabala
Tolestura-teknologia metalezko plaka mota guztietan aplikatzen da, hala nola karbono-altzairuan, altzairu herdoilgaitzean, aluminioan, kobrean, etab., eta oso erabilia da elektronikan, etxetresna elektrikoetan, automobilgintzan, ekipamendu mekanikoan eta eraikuntzan bezalako industrietan.
Xafla metalikoa tolesteko prozesuaren desabantailak
Materialen Jabetza Mugak
Metal ezberdinen harikortasuna, erresistentzia eta erresilientzia asko aldatzen dira, eta horrek erraz eragin dezake tolestura-angeluan eta dimentsio-zehaztasunean.
Adibidez, erresistentzia handiko altzairua edo aluminio gogorra pitzatzeko joera dute tolestuta daudenean, metal bigunek, berriz, deformazio gehiegi edo tolestura irregularrak izan ditzakete.
Itzulera-efektua
Metaletan tolestu ondoren berreskurapen elastiko fenomeno bat dago, eta horrek benetako angelua handiegia edo txikiegia izatea eragiten du.
Batez ere erresistentzia handiko materialei eta tolestura-erradio handiei dagokienez, malguki-atzerapenaren kontrolaren zailtasuna are handiagoa da, eta esperientziaren edo konpentsazio-prozesuen bidez zuzendu behar da.
Tolestura konplexua
Xaflaren lodiera handia denean edo tolestura-angelua konplexua denean, konformazio-indarraren eskaera nabarmen handitzen da, trokelaren eta ekipamenduaren tonajea handia izan behar da, eta tolestura-lerroaren desbideratzea, pitzadurak edo koska bezalako arazoak gerta daitezke, konformazio-prozesua zailduz.
Trebetasun Eskakizun Handia
Tolestura angeluen kontrola, moldeen hautaketa eta sekuentziaren antolamendua egiteko, operadoreak esperientzia handia izan behar du; bestela, deformazio irregularra, angeluaren desbideratzea edo piezaren interferentzia bezalako arazoak gerta daitezke.
Xafla metalikoen tolestura prozesuaren aplikazioak
Elektronika Industria
Xafla metalikoa oso erabilia da txasisak, zerbitzarien karkasak eta banaketa-kutxak bezalako produktuen fabrikazioan. Produktu mota honek dimentsio-zehaztasunari eta beroa xahutzeko errendimenduari dagokionez eskakizun handiak ditu. Xafla metalikoaren egiturak barneko osagai elektronikoak eraginkortasunez babestu ditzake eta mantentze-lanetarako eta instalaziorako erosoa da.
- Sareko kabinetea
- Ordenagailu industrialaren karkasa
- Banaketa-koadroa
- Babes-estalkia
Komunikazio materiala
Xafla metalikoen mekanizazioa erabil daiteke 5G komunikazio-oinarri-estazioen karkasak, sare-rack-ak, bideratzaileen karkasak eta abar fabrikatzeko.
Xafla metalikoen egiturak babes elektromagnetiko bikaina du eta komunikazio-ekipoen eskakizunak bete ditzake hautsaren, hezetasunaren eta interferentziaren aurkako babeserako.
Automobilgintza
Xafla metalikoa karrozeria-panelak, xasis-euskarriak eta motozikleten eta ibilgailu elektrikoen karkasak fabrikatzeko erabiltzen da, etab. Xafla metalikoa tolestu eta soldatzeko prozesuen bidez, erresistentzia handiko eta arinak diren egitura-diseinuak lor daitezke.
- Autoaren ateak, kapota, maleteroaren estalkia
- Txasis eta marko piezak
- Bateriaren erretilua
Etxetresna elektrikoak
Xafla metalikoen fabrikazioa oso erabilia da hozkailu, garbigailu eta aire girotu bezalako produktuen oskoletan eta barne euskarrietan.
Xafla metalikoek itxura zehatza eta muntaketa-zehaztasun handia lor ditzakete, beroa xahutzeko eta babes-propietate bikainak ere badituzte.
- Hozkailuaren alboko panela
- Garbigailuaren karkasa
- Aire girotuaren kanpoko unitatearen kanpoko karkasa
NOBLE: Zure xafla metalikoen fabrikazio zerbitzu hornitzaile fidagarria
Bezeroen itxaropenak gainditzen dituzten xafla metalikoen tolestura zerbitzu pertsonalizatuak eskaintzen ditugu prezio lehiakorretan. Prototipoen diseinutik hasi eta xafla metalikoen tolestura fabrikazioraino, gure talde esperientziadunean eta ekoizpen ekipamendu aurreratuan oinarritzen gara xafla metalikoen tolesturako piezak zehaztasun handiko eta errendimendu egonkorrekoak jasoko dituzula ziurtatzeko. Eskuratu aurrekontua minutu gutxitan eta xafla metalikoen tolesturako piezak egun gutxiren buruan!
ISO 9001:2015 eta ISO13485-2016 ziurtagiriak dituen NOBLEk kalitatezko prototipoak eta ekoizpen piezak eskaintzen dizkiela ziurtatzen du gure bezeroei. Metalezko tolestura makina heldu eta aurreratuek eta teknikari trebeek metalezko tolestura zerbitzu zehatzak eta kalitate handikoak eskaintzen dituzte prototipo eta ekoizpen azkarrerako.
Maiz egiten diren galderak
Nola kontrolatzen da malguki-itzulera xafla metalikoa tolestean?
Malguki-itzulera minimizatu daiteke tolestura-indarra handituz, hondoratze- edo txanpontze-metodoak erabiliz, trokelaren angeluak doituz edo CNC programazioaren bidez konpentsatuz. Materialaren hautaketak ere funtsezko zeregina du malguki-itzulera-portaeran.
Zeintzuk dira xafla metalikoa tolestean ohikoak diren erronkak?
Ohiko arazoen artean daude malguki-itzulera, tolestura-lerroetan pitzadurak, erremintaren higadura eta dimentsio-zehaztasun ezak etapa anitzeko tolesturan. Erreminta egokiak, materialaren prestaketak eta angeluaren konpentsazioak arazo horiek saihesteko balio dezakete.
Zein industriek erabiltzen dute normalean xafla metalikoen tolestura?
Prozesu hau automobilgintzan, elektronikan, etxetresna elektrikoetan, telekomunikazioetan, aeroespazialean eta industria-makinetan aplikatzen da, batez ere itxiturak, euskarriak, karkasak eta egitura-osagaiak egiteko.
Nola tolestu metalezko xafla erraz?
Xafla metalikoa erraz tolesteko, markatu tolestura-lerroa, lotu ondo eta egin presio etengabea tolestura-balazta edo tornu bat erabiliz. Pieza lodiagoak edo zehatzagoak lortzeko, erabili CNC prentsa-balazta bat angelua eta erradioa zehatz-mehatz kontrolatzeko.
Zeintzuk dira xafla metalikoa tolesteko metodo mota nagusiak?
Mota ohikoenen artean daude aire bidezko tolestura, hondoratzea, txanpontzea, tolestura eta erroilu bidezko tolestura. Metodo bakoitza desberdina da tresneriaren konfigurazioan, tolestura-zehaztasunean eta indar-eskakizunetan, fabrikatzaileek materialaren lodieraren eta diseinuaren konplexutasunaren arabera aukera dezaten.







