
Zer da Sorra Met al Cateratzen?
Xafla metalikoa ebakitzeko teknologia metalezko xaflak bereizteko eta mekanizatzeko teknika erabiliena da. Xafla osoa behar den forma eta tamainako piezetan mozten du batez ere, bide mekaniko, termiko edo berezien bidez. Ohiko metodo tradizionalen artean, zizailadura eta zulaketa daude, eta prozesu modernoek, berriz, zehaztasun handiko teknologiak hartzen dituzte, hala nola laser bidezko ebaketa, plasma bidezko ebaketa eta ur-zorrotada bidezko ebaketa, lodiera eta material desberdinetako metalak eraginkortasunez maneiatu ditzaketenak.
Xafla metalikoa ebakitzeko teknologiaren muina materialaren propietateen eta ekoizpen-eskakizunen arabera metodo egokia aukeratzean datza. Adibidez, laser bidezko ebakidura egokia da profil konplexuetarako eta gainazal leunetarako, plasma bidezko ebakidura egokia da plaka lodiagoetarako, eta ur-zorrotada bidezko ebakidurak efektu termikoak saihestu ditzake. Xafla metalikoaren fabrikazioaren lehen prozesuari zuzenean balio dio, ondorengo tolestura, soldadura eta bestelako loturak egiteko hutsune zehatzak emanez, eta oso erabilia da ekipamendu mekanikoetan, automobilgintzan eta aeroespazialean bezalako arloetan.
S-ren historiaorra Met al Cbotatzen
Xafla metalikoaren ebaketaren historia eskuzko eta mekaniko metodo tradizionalekin hasi zen. Lehen artisauek guraizeak eta zizelak bezalako tresnak erabiltzen zituzten eskuzko ebaketa egiteko. Industria Iraultzaren ondoren, ebaketa mekanikoak eta zulatzeko prentsak agertu ziren, molde fisikoen eta presioaren bidez ebakitzea lortzen zutenak. Horrek eraginkortasuna asko hobetu zuen, baina haien malgutasuna eta zehaztasuna mugatuak ziren.
XX. mendearen erdialdean hasi zen ebaketa-teknologia modernoaren iraultza. Oxigeno bidezko ebaketa- eta plasma bidezko ebaketa-teknologien sorrerak metalezko xafla lodiak ebakitzeko arazoa konpondu du. Ondoren, laser bidezko ebaketa-teknologia nagusi bihurtu da bere zehaztasun eta malgutasun handiagatik, eta ur-zorrotada bidezko ebaketak, berriz, efektu termikorik gabeko ebaketa hotzeko irtenbidea eskaintzen du.
Nola funtzionatzen du S-k?orra Met al Cbotatzen Lan egin?
Marrazkiaren analisia
Ingeniariek pieza-marrazkiak arretaz aztertu behar dituzte, haien forma geometrikoak, dimentsio-tolerantziak, eskakizun teknikoak eta ondorengo mekanizazio-beharrak zehatz-mehatz ulertu. Oinarri honetan oinarrituta, ebaketa-bidea planifikatu, ebaketa-prozesu egokiena hautatu, xaflaren diseinu-eskema zehaztu materialaren erabilera-tasa maximizatzeko eta mekanizazio-programa zehatza osatu.
Materiala prestatzea
Marrazkiaren eskakizunen arabera, aukeratu metalezko xafla egokia eta egiaztatu ea bere materiala, lodiera eta gainazalaren egoera estandarrak betetzen dituzten. Ondoren, jarri xafla zehatz-mehatz lan-mahaian eta finkatu ondo euskarriak, bentosa magnetikoak edo hutsean adsorzio-mahaiak eta beste gailu batzuk erabiliz.
Ekipamenduen Konfigurazioa
Ebaketa formala egin aurretik, ebaketa-ekipoa zehatz-mehatz garbitu behar da. Horrek barne hartzen ditu ebaketa-buru egokia instalatzea eta kalibratzea, gas osagarriaren presioa estandarra betetzen duen egiaztatzea eta potentzia, abiadura eta maiztasuna bezalako oinarrizko parametro optimoak ezartzea, material motaren eta lodieraren arabera.
Laser bidezko ebaketa egiteko, fokuaren posizioa ere kalibratu behar da. Plasma bidezko ebaketa egiteko, beharrezkoa da korronte egokia eta ebaketa-toberaren altuera zehaztea.
Ebaketa-exekuzioa
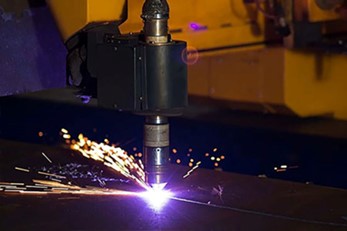
Materialak eta ekipamendua prest daudenean, martxan jarri ekipamendua eta exekutatu aurrez ezarritako mekanizazio programa. Prozesu honetan zehar, operadoreak ebaketa egoera gertutik kontrolatu behar du, txinparten forma behatu eta zepa kanporatzea normala den ala ez, eta ekipamendua funtzionatzen ari den bitartean soinu anormalak entzun.
Gaur egungo ekipamendu automatizatuak denbora errealeko monitorizazio-sistemekin hornituta egon ohi dira, eta horiek automatikoki detektatu dezakete zulaketa arrakastatsua den ala ez, talka-arriskurik dagoen ala ez, eta egoeraren arabera doikuntza-parametroak.
Postprozesatzea
Ebaketa amaitu ondoren, pieza hurrengo mekanizazio eremura eramaten da. Lehenik eta behin, piezan dauden bizarra, zepa eta bestelako substantziak kendu behar dira. Beharrezkoa bada, arteztu egin behar da ertzak leun eta lauak izan daitezen. Ondoren, kalibreak, proiektoreak edo hiru koordenatuko neurketa makinak bezalako tresnak erabiliz, piezaren neurri nagusiak, konturaren zehaztasuna eta gainazalaren kalitatea zorrotz aztertzen dira marrazkiaren eskakizunak guztiz betetzen dituztela ziurtatzeko.
Ikuskapena gainditzen duten pieza kualifikatuak bakarrik igaro daitezke hurrengo fabrikazio-prozesuan, hala nola tolesturan eta soldaduran, eta hori kontrol-puntu garrantzitsua da azken produktuaren kalitatea bermatzeko.
S-n erabilitako metalezko materialakorra Met al Cbotatzen
Altzairu herdoilgaitza
Altzairu herdoilgaitza xafla metalikoak mozteko material ezagunenetako bat da, korrosioarekiko erresistentzia bikainagatik, iraunkortasunagatik eta gainazaleko akabera erakargarriagatik.
Aplikazioak:
Ekipamendu medikoan, sukaldeko tresnetan, automobilgintzako apaingarrietan eta arkitektura-paneletan erabiltzen da.
Altzairu arina
Karbono altzairua bere erresistentzia, gogortasuna eta kostu-eraginkortasunagatik da ezaguna. Erraz prozesatzen da eta egitura-piezetarako egokia da.
Aplikazioak:
Oso erabilia da makinetan, automobilgintzako markoetan, eraikuntzan eta industria-ekipoetan.
Aluminum
Aluminioa arina da, korrosioarekiko erresistentea eta eroankortasun termiko eta elektriko bikaina du. Hala ere, islatzailea da eta laser uhin-luzera espezifikoak behar ditu ebaketa zehatza egiteko.
Aplikazioak:
Aeroespazioko osagaietan, karkasa elektronikoetan, automobilgintzako paneletan eta kontsumo-elektronikan erabiltzen da.
Copper
Kobrea eroankortasun elektriko eta termiko bikaina da, eta horregatik ezinbestekoa da osagai elektrikoetarako. Islatzailea da eta zaila izan daiteke laserrez moztea.
Aplikazioak:
Konektore elektrikoetan, barra busetan, bero-trukagailuetan eta panel apaingarrietan erabiltzen da.
Brass
Letoia kobre eta zinkaren aleazio bat da, mekanizagarritasun ona, korrosioarekiko erresistentzia eta urre-koloreko itxura erakargarria eskaintzen dituena.
Aplikazioak:
Egokia apaingarrietarako, izen-plaketarako, tresnetarako eta arkitektura-osagarrietarako.
Altzairu Galbanizatua
Altzairu galbanizatuak zink estaldura du, herdoilaren eta korrosioaren aurka babesten duena. Iraunkortasuna eta kostu nahiko baxua uztartzen ditu.
Aplikazioak:
Ohikoa da HVAC hodietan, automobilen piezetan eta etxetresna elektrikoetan.
titaniozko
Titanioak pisu-erresistentzia erlazio bikaina, korrosioarekiko erresistentzia handia eta biobateragarritasun bikaina eskaintzen ditu. Garestiagoa da, baina aplikazio kritikoetarako aproposa.
Aplikazioak:
Aeroespazialean, inplante medikoetan eta errendimendu handiko makinetan erabiltzen da.
| Material | Ebaketa-metodo nagusiak | Abantaila nagusiak |
| Altzairu herdoilgaitza | Laserra, Ur-zorrotada | Korrosioarekiko erresistentzia, indarra |
| Carbon Steel | Laserra, Plasma | Sendoa, merkean |
| Aluminum | Laserra, Ur-zorrotada | Arina, eroalea |
| Copper | Ur-zorrotada, zuntz laserra | Eroalea, iraunkorra |
| Brass | Laserra, Ur-zorrotada | Estetikoa, mekanizagarria |
| Altzairu Galbanizatua | Laserra, Plasma | Herdoilaren aurkakoa, kostu baxua |
| titaniozko | Ur-zorrotada, laserra | Indar handikoa, biobateragarria |
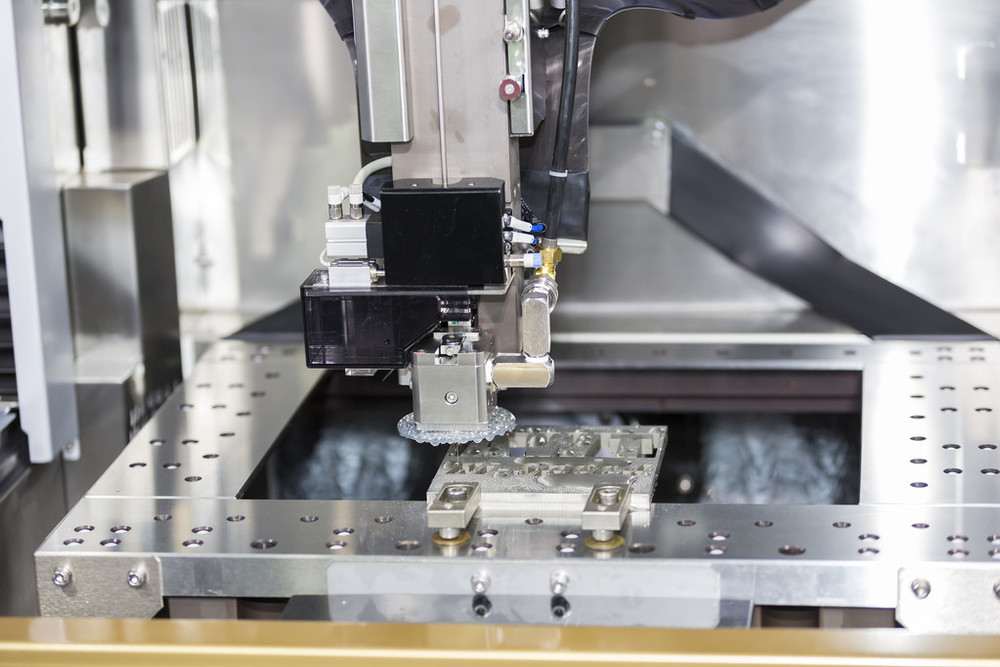
Xafla metalikoak ebaketa prozesu motak
Txapa Laser Ebaketa
Laser bidezko ebaketak energia-dentsitate handiko laser izpi fokatu bat erabiltzen du bero-iturri gisa materiala urtuz, lurrunduz edo suz ebakitzeko. Kontakturik gabeko mekanizazio-metodo bat da, zehaztasun eta malgutasun handikoa, eta bereziki egokia da kontura konplexuak eta pieza finak mekanizatzeko. Ebaketa-abiadura azkarra da, beroak eragindako eremua txikia da eta zeharkako sekzioaren kalitatea oso leuna izan ohi da.
Laser motaren arabera, batez ere zuntz laser bidezko ebaketa eta CO2 laser bidezko ebaketa bitan bana daiteke. Laser bidezko ebaketa ia metalezko xafla guztietan aplikatzen da, batez ere xafla ertain eta meheen arloan nabarmenduz.
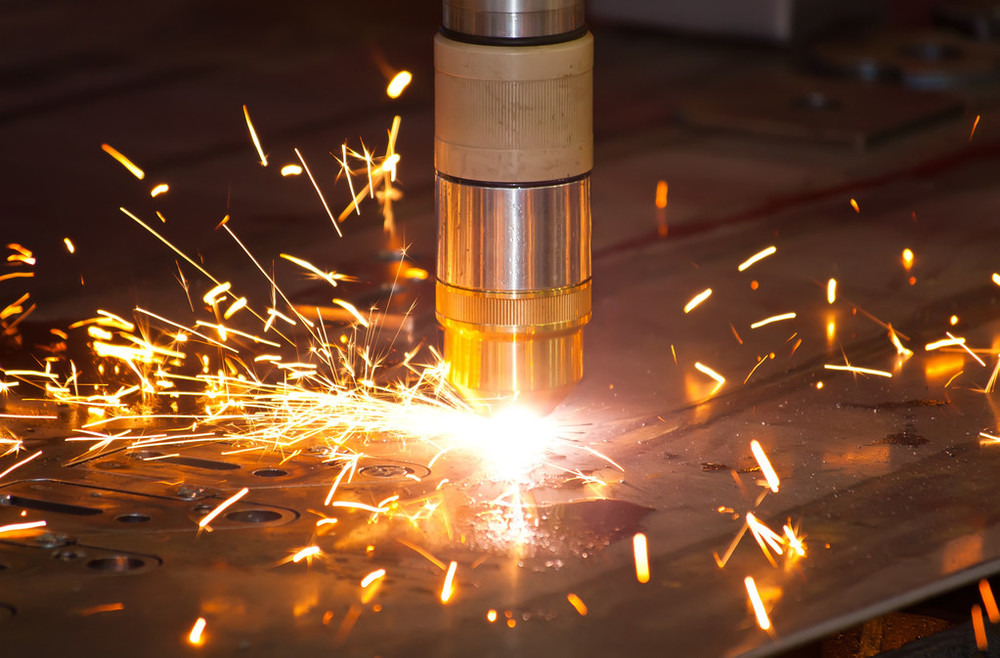
Xafla Plasma ebaketa
Plasma bidezko ebaketak materiala urtzen du plasma-arku konprimitu baten bidez eta abiadura handiko gas-fluxu bat erabiltzen du metal urtua kentzeko, ebaki bat sortuz. Plasma bidezko ebaketaren abantaila nagusia xafla ertain eta lodiak zein metal oso eroaleak eraginkortasunez ebakitzeko duen gaitasuna da, ebaketa-abiadura oso azkar batekin. Hala ere, ebaketa-zehaztasuna eta zeharkako leuntasuna ez dira normalean laser bidezko ebaketarenak bezain onak, eta beroak eragindako eremua ere handiagoa da.
Plasma bidezko ebaketa teknologia makineria astunetan, ontzigintzan, altzairuzko egituretan eta beste arlo batzuetan oso erabilia da, eta xafla lodiak mekanizatzeko irtenbide ekonomiko eta eraginkorra da.
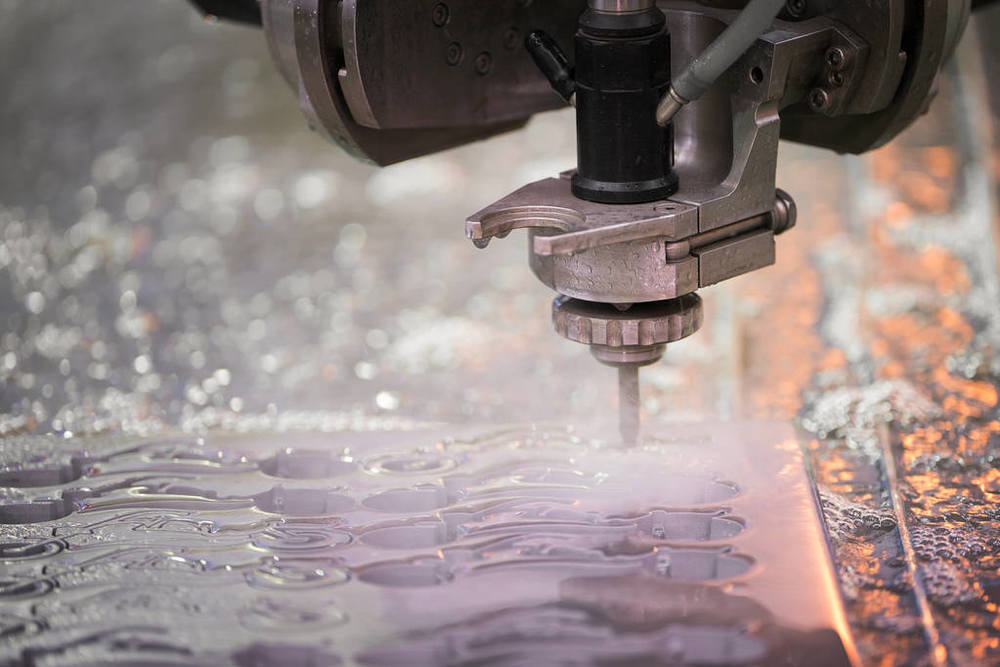
Xafla Ureztatzeko mozketa
Ur-zorrotada bidezko ebaketa prozesu hotza da. Presio handiko ur-fluxua edo urratzaileekin nahastutako ur-fluxua erabiltzen du materialak higatzeko eta ebaketa lortzeko. Abantailarik handiena da ebaketa-prozesuan ez dela berorik sortzen, beraz, ez dago beroak eragindako eremurik, deformazio termikorik edo materialaren aldaketa metalografikorik.
Ur-zorrotada bidezko ebaketak edozein material moztu dezake, metaletik eta harritik hasi eta beira eta material konposatuetaraino, eta abiapuntua arbitrarioa da, malgutasun oso handiarekin. Desabantailak hauek dira: ebaketa-abiadura nahiko motela da eta ekipamenduaren funtzionamendu-kostua handia da. Askotan erabiltzen da ehundura desberdineko material beroarekiko sentikorrak edo konposatuak mekanizatzeko.
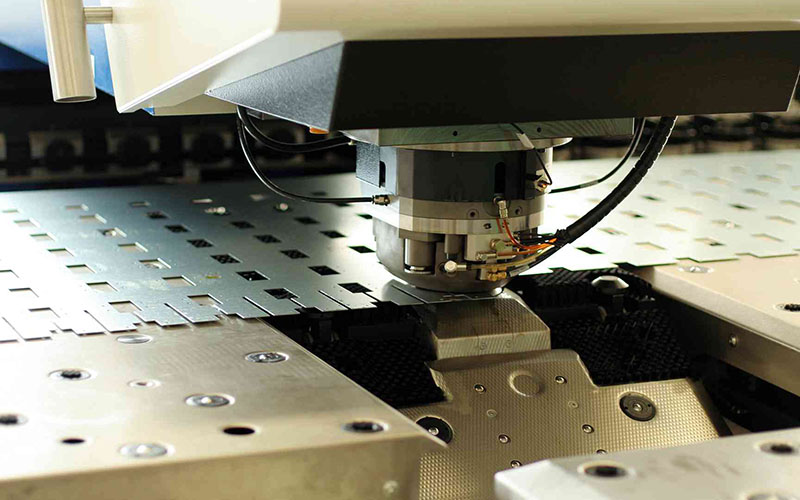
Xafla puntzonaketa
Puntzonatzea mekanizazio mekaniko tradizional bat da, prentsa batean instalatutako trokel bat erabiltzen duena xafla metalikoa presio mekaniko handi baten bidez zizailtzeko, zulatzeko edo hutsik egiteko. Forma nahiko estandarizatuak dituzten pieza kopuru handiak ekoizteko egokia da. Mekanizazio-abiadura oso azkarra du, eta estanpazio bakarrean eratu daiteke. Moldeen kostua nahiko altua da, baina pieza bakoitzeko mekanizazio-kostua oso baxua da.
Zulo estandar edo forma sinple ugari behar dituzten piezetarako, hala nola txasis-armairuetarako eta osagai elektrikoetarako, estanpazioa da aukerarik eraginkorrena eta ekonomikoena.
Abantailak S-koaorra Met al Cbotatzen
Zehaztasun handiko
Xafla metalikoen ebaketa teknika modernoek, batez ere laser bidezko ebaketak, dimentsio-zehaztasun oso handia lor dezakete, tolerantziekin erraz kontrola daitekeena ±0.1 milimetro edo are txikiagoan. Horrek esan nahi du prozesatutako piezek dimentsio zehatzak eta trukagarritasun handia dutela.
Errepikagarritasun bikaina
Programazio digitalaren kontrolerako erabilerari esker, programa konfiguratu ondoren, pieza berdinak aldi berean ekoiztu daitezke, eskala handiko ekoizpenean kalitatearen egonkortasuna eta koherentzia bermatuz eta ondorengo muntaketa automatizaturako oinarri sendoa ezarriz.
Goi mailako malgutasuna
Xafla metalikoaren ebaketak, batez ere laserra eta ur-zorrotada bezalako kontakturik gabeko mekanizazio-metodoek, malgutasun paregabea eskaintzen du. Ez dago molde fisiko garestiak egin beharrik. Ordenagailuko marrazkiak eta programak aldatuz soilik, forma eta tamaina desberdinetako piezak azkar aldatu eta prozesatu daitezke, eta hori oso egokia da lote txikietan, barietate anitzeko ekoizpenerako eta prototipo azkarrerako.
Gainera, prozesu hauek metalezko material sorta zabala maneiatu dezakete, altzairu karbonatutik, altzairu herdoilgaitzetik, aluminiotik, kobretik hasi eta titaniozko aleazioetaraino eta baita material ez-metalikoetaraino ere. Ur-zorrotada bidezko ebaketak ia edozein material maneiatu dezake, industria guztien materialen eskakizunak betez.
Eraginkortasun handia
Eskuzko edo mekanikazko mekanizazio tradizionalarekin alderatuta, ebaketa automatizatua oso azkarra da, batez ere xafla meheak laser bidez mozten direnean; ekoizpen-zikloa nabarmen laburtu dezake.
Materialaren Erabilera
Xafla metalikoaren ebaketa ordenagailuz optimizatutako diseinu-sistema adimendun baten bidez egin daiteke, piezak xafla metalikoan modu trinko eta arrazoizkoenean antolatzeko, izkinetako hondakinak minimizatuz eta xafla metalikoaren erabilera-tasa nabarmen hobetuz. Horrek lehengaien kostuak zuzenean murrizten ditu, eta aurrezpen horien eragina bereziki harrigarria da eskala handiko ekoizpenean.
High Kalitatezko mozketa
Ebaketa-teknika aurreratu askok gainazal oso leunak eta bertikalak lor ditzakete zuzenean. Laser bidezko ebaketaren zeharkako leuntasuna oso handia da, eta ur-zorrotada bidezko ebaketak, berriz, materialaren jatorrizko propietateak mantendu ditzake.
Mozketaren ondoren, piezek ez dute bigarren mailako artezketa eta akabera prozesurik behar edo oso prozesu gutxi dituzte, eta zuzenean sar daitezke tolestura, soldadura edo muntaketa fasean. Horrek ez ditu denbora eta lan kostuak aurrezten bakarrik, baita bigarren mailako mekanizazioak eragin ditzakeen dimentsio-desbideratzeak edo gainazaleko kalteak saihesten ere, fabrikazio-eraginkortasun eta kalitate orokorra handiagoa lortuz.
S-ko erronkakorra Met al Cbotatzen
Erronka materialak
Material ezberdinek ebaketa-metodo espezifikoak behar dituzte beren propietate bereziak direla eta. Adibidez, aluminioa eta kobrea bezalako metal islatzaileek laser-energia oso gutxi xurgatzen dute. Horrek zaildu egiten ditu ebaketa. Argia islatu eta laser-ekipoa kaltetu dezakete. Bestalde, altzairuzko aleazio bereziek eta titaniozko aleazioek bezalako material gogorrek ebaketa-abiadura murrizten dute. Gainera, palak eta kontsumigarriak azkarrago higatzen dituzte.
Gainazalaren egoerak ere garrantzia du. Estaldurak, herdoilak edo olio orbanek ebaketa oztopatu dezakete. Honek askotan ertz irregularrak edo zepa hondarrak sortzen ditu. Material bakoitzerako ebaketa-parametro egokiak ezartzea erronka nagusia da oraindik.
Distortsio Termikoaren Arazoak
Ebaketa termikoko prozesuek, hala nola laser eta plasma bidezko ebaketak, nahitaez bero kantitate handia sartzen dute materialaren barruan. Parametroak behar bezala kontrolatzen ez badira, beroa gehiegi metatuko da eta ebaketa-eremutik kanpoko materialera hedatuko da, tokiko tentsioa eta deformazio termikoa eraginez, eta ondorioz, piezen dimentsio-desbideratzeak eta forma-deformazioak. Hau bereziki nabarmena da xafla meheen mekanizazioan.
Beroak eragindako eremua kontrolatzeko eta deformazioa minimizatzeko, beharrezkoa da potentzia, abiadura eta aire-presioa bezalako parametroak zehatz-mehatz orekatzea, eta ebaketa-bidearen diseinu arrazoizkoa hartzea beroa barreiatzeko. Horrek eskakizun handiak ezartzen dizkio operadorearen esperientziari eta ekipamenduaren egonkortasunari.
Lodiera vs. Zehaztasuna
Ebaketa-metodo guztiek muga bat dute. Material lodiak ebakitzeak zehaztasun txikiagoa esan nahi du. Adibidez, laser bidezko ebaketa oso zehatza da xafla meheetan. Baina xafla lodiagoekin, ebaketa zabalagoa eta zakarragoa bihurtzen da. Plasma bidezko ebaketak ondo funtzionatzen du xafla lodietan, baina ebaketaren kalitatea eskasa da.
Moteltzeak kalitatea hobetzen du, baina eraginkortasuna kaltetzen du. Bizkortzeak ebaketa osatugabea utz dezake edo zepa sor dezake. Lodiera bakoitzerako metodo egokia aurkitzea eta abiadura, zehaztasuna eta kalitatea orekatzea da erronka nagusia.
Kostu-eraginkortasun oreka
Xafla metalikoaren ebaketaren kostuen egitura konplexua da, ekipamendua, energia, gasak, piezen ordezkapena eta lana barne hartzen baititu. Laser bidezko ebaketak, adibidez, zehaztasun handia eskaintzen du, baina inbertsio, mantentze eta gas kostu jarraitu handiak dakartza.
Beraz, errentagarritasuna optimizazio zehatzaren mende dago. Horrek barne hartzen ditu materialen erabilera hobetzea habiaratze hobea eginez, piezen bizitza luzatzea parametro optimoekin eta ekipamenduen eraginkortasuna handitzea ekoizpen-programazio adimendunaren bidez. Neurri horiek ezinbestekoak dira errentagarritasun orokorra hobetzeko.
Xafla metalikoa mozteko kostu faktoreak — Zerk eragiten du prezioan?
Materialaren kostua
Lehengaien erosketa kostua da kostu osoaren oinarria. Material eta zehaztapen desberdinetako metalezko plaken prezioak asko aldatzen dira. Garrantzitsuena, materialaren erabilera-tasa da, hau da, piezak xafla bakarrean nola antolatu.
Diseinua optimizatzeak, ahalik eta pieza erabilgarri gehien moztuz eta ertzetan eta izkinetan hondakinak murriztuz, pieza bakoitzari esleitutako materialaren kostua zuzenean murriztu daiteke. Hau da kostuak kontrolatzeko modurik eraginkorrena.
Prozesuaren hautaketa
Ebaketa-prozesu desberdinen funtzionamendu-kostuen osaera oso aldakorra da. Laser bidezko ebaketak elektrizitatea, gas laguntzailea eta lenteak bezalako pieza zaurgarriak erabiltzen ditu. Plasma bidezko ebaketak elektrodoak eta toberak kontsumitzen ditu; ur-zorrotada bidezko ebaketak presio handiko zigiluak eta ebaketa-buruak higatzen ditu.
Prozesuaren aukeraketak zuzenean eragiten dio energia-kontsumoari, gas-kontsumoari eta piezen ordezkapen-maiztasunari.
Lanaren eta Eragiketa-Eraginkortasuna
Mekanizazio-denbora zuzenean lotuta dago lan-kostuekin eta makina-kostuekin. Bere iraupena ebaketa-ibilbidearen optimizazio-mailaren, sarrera- eta ebaketa-abiaduraren eta ekipamenduaren kargarik gabeko funtzionamendu-denboraren araberakoa da. Operadoreen trebetasun-maila ere oso garrantzitsua da.
Operadore esperientziadunek materialak programatu, lotu eta ustekabeko matxurak azkarrago kudeatu ditzakete, horrela ekipamenduaren eraginkortasun orokorra hobetuz, geldialdi-denborak murriztuz eta, zeharka, produktu-unitate bakoitzeko lan-kostua murriztuz.
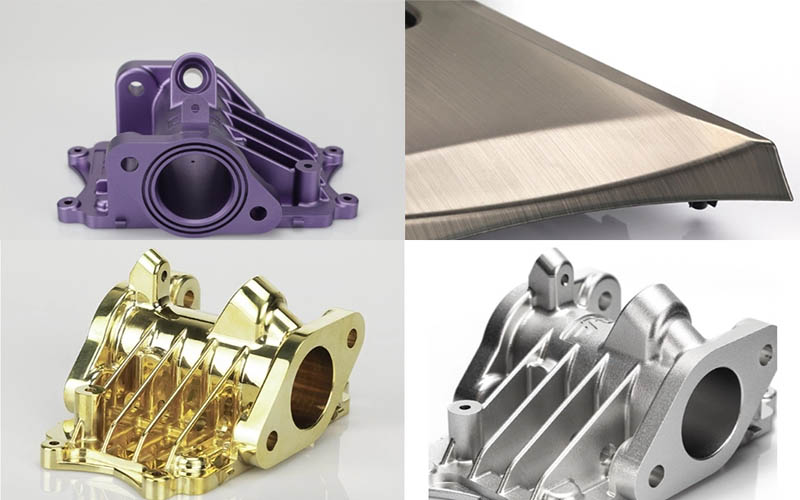
Postprozesatzea
Ebaketa amaitu ondoren sortzen diren kostuak ere ez dira alde batera utzi behar. Ebaketaren kalitatea altua bada, zeharkako sekzioa leuna bada eta zeparik ez badago, bigarren mailako mekanizaziorako, hala nola artezketarako eta akaberarako, langileak eta denbora aurreztu edo murriztu daitezke.
Xafla metalikoen ebaketa-tolerantziak eta zehaztasun-arauak
Piezen maniobragarritasuna eta fabrikatutako prototipo eta piezen zehaztasuna bermatzeko, gure xafla metaliko pertsonalizatuen ebaketa zerbitzuen estandarrak hauek dira:
| Dimentsioaren xehetasuna | Tolerantzia |
| Ertzetik ertzera, gainazal bakarra | +/- 0.010″ |
| Ertzetik zulora, gainazal bakarra | +/- 0.010″ |
| Zulotik zulorako gainazal bakarra | +/- 0.010″ |
| Zuloaren diametroa, gainazal bakarra | +/- 0.010″ |
| Ertz batetik bestera, gainazal anitz | +/- 0.030″ |
| Gainformatutako pieza, gainazal anitzak | +/- 0.030″ |
| Makurdura Angelua | +/- 1 gradu |
S-rentzako aholkuakorra Met al Cbotatzen
Jantzi PPE
Xafla metalikoa ebakitzeko eragiketak egiterakoan, ezinbestekoa da babes-ekipo oso bat erabiltzea prozesu osoan zehar eta modu estandarizatuan.
Kalitate handiko betaurrekoek edo aurpegi-babesek eraginkortasunez blokeatu ditzakete abiadura handian hegan dabiltzan metalezko hondakinak eta txinpartak. Laneko babes-eskularru sendo eta iraunkorrek eskuak babestu ditzakete xaflaren ertz zorrotzek eragindako ebakietatik eta mekanizazioan tenperatura altuek eragindako erreduretatik.
Ebaketa-gailu askok zarata-maila oso altua sortzen dutenez funtzionamenduan zehar, ezinbestekoa da entzumen-babeserako gailu profesionalak erabiltzea entzumen-kalte iraunkorrak saihesteko.
Aireztapena ziurtatu
Ebaketa-prozesuak, batez ere laser bidezko ebaketak, plasma bidezko ebaketak edo sugar bidezko ebaketak, metal toxikoen keak, gas kaltegarriak eta partikula esekidura ugari sortzen ditu. Beraz, eragiketak ihes- eta hauts-kentze sistema indartsuak dituzten tailerretan egin behar dira, airearen zirkulazioa bermatzeko eta ke kaltegarria kanporatzeko.
Mantentze-tresnak
Eskuzko tresnak edo ekipamendu automatizatuetako kontsumigarriak izan, haien ebaketa-ertzen zorroztasuna mantentzea da eraginkortasuna eta segurtasuna bermatzeko oinarrizko elementua.
Ebaketa-erreminta kamutsek ebaketa-erresistentzia nabarmen handituko dute, indar handiagoa aplikatu behar izateaz gain, nekea eraginez, irristatze, errebote eta bestelako kontroletik kanpoko egoerak izateko joera handiagoa izango dute, eta horrek istripu larriak eragin ditzake. Gainera, higatutako ebaketa-erremintek ebaketa-gainazal eskasak sortuko dituzte, ondorengo mekanizazioa zailduz.
Material seguruak
Ebaketa hasi aurretik, mahaiko aliketak, C formako aliketak, euskarri bereziak edo txirrika magnetikoak bezalako tresnak erabili behar dira metalezko xafla lan-plataforman egonkor finkatzeko. Urrats honek xafla mugitzea, bibratzea edo iraultzea erabat eragotzi dezake ebaketa-indarraren menpe dagoenean, eta horrela ebaketa-dimentsioen zehaztasuna bermatzen da.
Garrantzitsuagoa dena, finkatze egonkorrak xaflaren bat-bateko mugimenduak eragindako erremintaren ibilbidearen desbideratzea eta piezaren kanporatzea bezalako arriskuak eraginkortasunez saihestu ditzake, funtsean lesio mekanikoen arrisku potentzial asko ezabatuz.
Ekipamendua behar bezala erabili
Kontu handiz ibili behar da tresna elektriko eta CNC ekipo guztiekin. Edozein gailu martxan jarri aurretik, egiaztatu kablea, etengailua eta babes-estalkia osorik dauden. Funtzionamenduan zehar, oso kontzentratuta egon behar da eta funtzionamendu-prozedurak zorrotz jarraitu.
Eskuak mugitzen diren piezetatik eta ebakitzeko burutik urrun eduki behar dira. Zeregina amaitu aurretik edo doikuntzarik edo garbiketarik egin aurretik, ziurtatu ekipamendua guztiz itzalita dagoela eta martxan ez dagoela.
Zergatik aukeratu NOBLEren xafla metalikoa mozteko zerbitzua?
Xafla metalikoa mozteko urte askotako esperientzia zabalarekin, NOBLE-k xafla metalikoa mozteko piezak paregabeak eskaintzen dizkie bezeroei, zehaztasun handikoak. Eskuratu aurrekontua minutu gutxitan eta piezak egun gutxitan.
NOBLEren xafla metalikoak mozteko zerbitzuek ia edozein material moztu dezakete laser eta ur-zorrotada gaitasunak erabiliz. NOBLEk edozein proiektutarako irtenbide bakarra eskaintzen du, aurrekontu azkarrak, hainbat material eta xafla metalikoak mozteko prozesu aukera ugari eskainiz.
NOBLE zure fabrikazio-irtenbide pertsonalizatu fidagarria da, prototipoen diseinutik fabrikaziora arte, fabrikazio-baliabide erraldoiak, teknologia egokia, prozesu arindua, adituen gidaritza eta kalitate-ikuskapen prozesu ezin hobea dituena zure ideiak errealitate bihurtzeko.
Maiz egiten diren galderak
Zein da xafla metalikoa ebakitzeko metodorik zehatzena?
Laser bidezko ebaketa, batez ere zuntz laser bidezko ebaketa, xafla metalikoetarako metodorik zehatzena dela uste da. ±0.1 mm-ko tolerantzia estuak lor ditzake eta ertz oso garbiak eta bizarrik gabekoak sortzen ditu, beroak eragindako eremu minimo batekin. Horrek zehaztasun handia funtsezkoa den kontura konplexuetarako eta diseinu korapilatsuetarako aproposa bihurtzen du.
Zein lodierako metalezko xafla moztu dezake laser ebakitzaile batek?
Gehienezko lodiera laserren potentziaren eta material motaren araberakoa da. Ohiko potentzia handiko zuntz laser industrial batek altzairu biguna 25 mm-raino, altzairu herdoilgaitza 20 mm-raino eta aluminioa 12 mm-raino ebaki dezake. Hala ere, material meheagoetan (15-20 mm baino gutxiago) abiadura eta ebaketa kalitate optimoa lortzeko, laserrak plasma edo sugar bidezko ebaketa baino askoz eraginkorragoak dira.
Laser bidezko ebaketa plasma bidezko ebaketa baino garestiagoa al da?
Aplikazioaren araberakoa da. Laser bidezko ebaketak hasierako ekipamendu-kostu handiagoa du eta orduko funtzionamendu garestiagoa izan daiteke gasa eta mantentze-lanak direla eta. Hala ere, lodiera ertaineko edo meheko materialetarako, abiadura handiagoak, zehaztasunak eta bigarren mailako akabera gutxiago behar izateak kostu-eraginkorragoa egin dezakete orokorrean. Plasma, oro har, aukera hobea da egitura-altzairu lodia ebakitzeko, non zehaztasun muturrekoa ez den kezka nagusia.
Aluminioa ur-zorrotada batekin moztu al daiteke?
Noski. Ur-zorrotada bidezko ebaketa aukera bikaina da aluminioa ebakitzeko. Ebaketa hotzeko prozesua denez, ez du berorik sartzen, hau da, ez dago materialaren propietateak aldatu edo deformazioak eragin ditzakeen beroak eragindako eremurik, batez ere beroarekiko sentikorrak diren aluminiozko aleazioetan. Merkataritza-merkatuan eskuragarri dagoen edozein aluminiozko lodiera garbi moztu dezake.
Zein da laser ebakitzaile batek kudea dezakeen gehienezko lodiera?
Gehienezko lodiera laserraren potentziaren eta materialaren araberakoa da. Potentzia handiko zuntz laser industrial batek normalean hau moztu dezake:
- Altzairu biguna: 25-30 mm arte
- Altzairu herdoilgaitza: 20-25 mm arte
- Aluminioa: 12-15 mm arte
Lodiera horietatik gorakoetarako, plasma edo ur-zorrotada bidezko ebaketa askotan eraginkorragoa eta efizienteagoa da.







