
Zer da presio baxua? Iinjekzioa Mzahartzea?
Presio baxuko injekzio-moldeaketa plastikoen mekanizazio-teknologia bat da, eta presio nahiko baxua erabiltzen du urtutako itsasgarri beroa moldean injektatzeko, barneko osagaiak bildu eta babestuz.
Injekzio bidezko moldeo tradizionalarekin alderatuta, presio baxuko injekzio bidezko moldeoak presio eta tenperatura txikiagoa du, eta batez ere egokia da zehaztasun handiko eta sentikorreko osagai elektronikoak edo gailu medikoak ontziratzeko.
Presio baxuko injekzio-moldeoaren abantailen artean daude osagaien kalteen arriskua murriztea, zigilatze-errendimendua eta babes-efektuak hobetzea, baita mekanizazio-ziklo laburra eta energia-kontsumo txikiagoa izatea ere.
Presio baxuko materiala Injekzio moldeatzea
PA
Poliamida (PA), bereziki PA12 seriea, presio baxuko injekzio-moldeaketarako gehien erabiltzen den materiala da. Oinarri biologikoko rizino-oliotik fintzen da.
Material honek abantaila nagusi bat du: urtze-biskositatea oso baxua da. Berotzean, ura bezain mehe bihurtzen da. Horrek jariakortasun bikaina ematen dio.
Ondorioz, molde baten xehetasun finenenak presio gutxirekin bete ditzake. Gainera, pieza delikatuak ezin hobeto biltzen ditu mugitu gabe.
- Erresistentzia mekaniko bikaina
- Beroarekiko erresistentzia ona
- Korrosio kimikoarekiko erresistentzia bikaina
TPU
TPUren presio baxuko injekzio-moldeaketan aplikatzeak batez ere bere elastikotasun bikaina, higadura-erresistentzia eta tenperatura baxuko erresistentzia ditu onuragarri.
Poliamidarekin alderatuta, TPU-k kapsulatze-gorputz malguagoa eman dezake eta maiz tolestu edo tentsio mekanikoaren menpe egon behar diren osagaietan erabiltzen da, hala nola kable-konektoreetan eta gailu eramangarrietako zirkuitu malguetan.
TPUak inpaktuarekiko erresistentzia eta talkak xurgatzeko efektu bikainak ditu, eta bere gainazala atxikimendu maila jakin batekin hauskorragoa da.
- Iragazgaitza den zigilatzeko errendimendu bikaina
- Marruskadura-koefiziente handia
- Inpaktuarekiko erresistentzia efektu ona
Poliolefina kopolimeroak
Poliolefina kopolimeroak polietileno edo polipropilenotik eraldatutako itsasgarri beroak dira. Haien ezaugarri nabarmenenak kostu-eraginkortasun handia, isolamendu elektrikoaren errendimendu bikaina eta hidrolisiarekiko erresistentzia dira.
Poliolefina materialek gogortasun sorta zabala dute sendotu ondoren, erdi-zurrunetik malguetaraino, baina tenperaturarekiko erresistentzia maila orokorra eta lotura-indarra ez dira normalean poliamidaren eta TPUrenak bezain onak.
- Isolamendu elektrikoaren errendimendu ona
- Hidrolisi-erresistentzia ona
Nola funtzionatzen du presio baxuko injekzio-moldeoak?
Lehengaien aurretratamendua
Presio baxuko injekzio-moldeketan erabiltzen diren poliamida (PA) bereziak edo bero-urtutako granuluak oso sentikorrak dira hezetasunarekiko eta lehortze-tratamendu zorrotza jasan behar dute ekoizpenean sartu aurretik. Normalean, kautxu-granuluak lehorgailu deshumidifikatzaile batean jartzen dira eta tenperatura jakin batean labean egosten dira hainbat orduz hezetasun arrastoak kentzeko.
Ohar:
- Zorrotz kontrolatu lehortze-tenperatura eta -denbora
- Gorde lehengaiak biltegiratze-ontzi itxi batean, hezetasuna xurgatzea eta berriro kutsatzea saihesteko.
Txertatze-finkapena
Txertatzeak eta moldearen prestaketa urrats garrantzitsuak dira. Lehenik eta behin, PCBak eta sentsoreak bezalako pieza elektroniko delikatuak beheko moldean jartzen eta finkatzen dira. Euskarriak automatizatuak edo eskuzkoak izan daitezke. Ondoren, goiko moldea itxi eta ondo finkatzen da. Finkatze-indar sendo honek moldea zigilatuta mantentzen du injekzioan zehar, materiala isurtzea eragotziz.
Ohar:
- Ziurtatu txertaketak zehatz-mehatz eta ondo kokatuta daudela
- Moldearen gainazala garbi eta hondakinik gabe egon behar da itsaspen efektua bermatzeko.
Urtutako injekzioa
Moldea prestatzen den bitartean, lehortutako plastikozko pelletak injekzio bidezko moldeatzeko makinaren upelera bidaltzen dira. Upelak materiala urtze-puntuaren gainetik berotzen du zehaztasunez kontrolatutako berogailu baten bidez, biskositate oso baxuko egoera urtuan bihurtuz.
Injekzio-moldeaketa makinak poliki eta etengabe injektatzen du kautxu konposatu urtu hau molde-barrunbe itxian, presio oso baxuan, torloju edo pistoi baten bidez.
Ohar:
- Injekzio-tenperatura eta abiadura kontrolatu
- Ziurtatu fluxu-bide leuna
Euste-presioa
Molde-barrunbea bete ondoren, sistemak presioa mantentzeko fasean sartzen da. Presio txikiagoa aplikatzen da etengabe. Presio honek material gehiago bultzatzen du plastikoa hozten den heinean uzkurdura konpentsatzeko. Horrek azken piezak neurri zehatzak, gainazal leuna eta barneko osagaiei ondo lotuta egotea bermatzen du.
Ondoren, pieza moldearen barruan hozten da. Naturalki hoztu daiteke edo moldearen beraren ur-kanalen bidez azkarrago hoztu daiteke. Hozteak pieza solidoa eta kalterik gabe kanporatzeko bezain sendoa izan arte jarraitzen du.
Ohar:
- Presioa mantentzeko denbora moderatua izan behar da
- Hozte-tasa uniformea
- Tokiko tenperatura zehatz-mehatz doitu
Ejekzioa
Pieza hoztu eta solidotu dela baieztatu ondoren, injekzio bidezko moldeo-makinak txantiloia mugituko du moldea irekitzeko. Berehala, moldearen kanporatze-sistema integratuak, hala nola kanporatze-pinak edo goiko plakak, jardungo du eta dagoeneko eratutako paketea molde-barrunbetik leunki bultzatuko du.
Ohar:
- Moldearen irekiera-abiadura jakin bat mantendu
- Orekatu kanporatze-gailuaren indarra
- Moldeari itsasten zaion edo desmoldaketa txarra dagoen egiaztatu garaiz.
Ikuskaritza
Irten diren zatiek egitura laguntzaile txiki batzuk ere izan ditzakete, hala nola ateak edo tutu txikiak, normalean eskuz edo tresna sinpleekin kendu behar direnak.
Ondoren, produktu amaituen ikuskapen sakona egin behar da, itxura osorik dagoen egiaztatzeko, ontziak osorik dauden eta akatsik dagoen egiaztatzeko, hala nola material faltak edo burbuilak, produktu bakoitzaren kalitateak baldintzak betetzen dituela ziurtatzeko.
Ohar:
- Kendu hondar-materiala edo flasha fluxu-kanalean
- Produktuaren itxura eta funtzioak egiaztatu
- Egin ontziratutako produktuen iragazgaitza, hautsaren aurkakoa edo errendimendu elektrikoaren probak
Presio baxuko injekzio-moldeketaren abantailak
Osagaien Babes Bikaina
Presio baxuko injekzio-moldeoaren ezaugarri nagusia injekzio-presio oso baxua erabiltzea da, eta horrek bermatzen du zirkuitu inprimatuko plakak, sentsoreak eta konektore zehatzak bezalako osagai hauskorrak ontziratzean, osagaiak ez direla mugituko, deformatuko edo kaltetuko presio handiaren eraginez.
Presio baxuko injekzio-moldeaketan erabiltzen diren materialek oskol gogorra osa dezakete sendotu ondoren, produktuari urarekiko, hautsarekiko eta korrosio kimikoarekiko erresistentzia bikaina emanez, eta produktuaren fidagarritasuna eta zerbitzu-bizitza erabat hobetuz ingurune gogorretan.
Prozesu-eraginkortasun handia
Presio baxuko injekzio bidezko moldeo-prozesua oso azkarra da. Moldearen itxieratik, injekzio bidezko moldeotik, hoztetik eta desmoldeorainoko ziklo osoak normalean dozena bat segundo besterik ez ditu behar, eta hori askoz azkarragoa da ohiko ontziratze- edo oskola-muntaketa-metodoekin alderatuta.
Presio baxuko injekzio-moldeketaren eraginkortasun handia oso egokia da eskala handiko ekoizpen jarraiturako, eta horrek ekoizpen-ahalmena asko handitu dezake eta fabrikazio modernoaren ekoizpen-eraginkortasunerako eskakizun zorrotzak bete ditzake, eta horrela enpresei denbora-unitateko ekoizpen-kostuak murrizten laguntzen die.
Integrazio Estruktural Handia
Presio baxuko injekzio-moldeoak hainbat pieza bereizi —zirkuitu-plakak, konektoreak eta kableak, adibidez— pieza solido bakarrean konbina ditzake urrats bakarrean. Horrek ordezkatzen du lehenik karkasa bat egin eta gero muntatu eta zigilatu behar den metodo tradizional eta konplexuagoa.
Presio baxuko injekzio-moldeoak ekoizpen-urratsak eta beharrezko piezen kopurua murrizten ditu. Gainera, muntaketa-errore potentzialak saihesten ditu eta hornikuntza-katearen eta inbentarioaren kudeaketa errazten du.
Kapsulazio Kalitate Bikaina
Eratutako paketeak zigilatzeko eta isolatzeko propietate bikainak ditu, eta horrek hezetasunaren eta gas kaltegarrien sarrera eraginkortasunez eragozten du, osagai elektronikoen funtzionamendu egonkorra epe luzera bermatuz.
Materialak berak tenperatura altu eta baxuko erresistentzia, isolamendu elektriko bikaina eta inpaktuarekiko erresistentzia ditu, eta horrek azken produktuak erraz betetzen ditu automobilgintza eta industria-ekipoen bezalako arloetako lan-baldintza konplexuak.
Kostu-eraginkortasun bikaina
Presio baxuko injekzio bidezko moldeorako kautxu konposatu bereziaren kilogramoko kostua plastiko arruntena baino handiagoa izan daiteke. Hala ere, prozesu sinplifikatuak dakartzan abantailak kontuan hartuta, hala nola muntaketa denbora murriztea, lan kostu txikiagoak, akats tasak murriztea eta hondakin tasak murriztea, produktuaren fabrikazio kostu osoa askotan modu eraginkorrean kontrolatzen da.
Presio baxuko injekzio-moldeketaren erronkak
Material-eskakizun zorrotzak
Presio baxuko moldeketarako itsasgarri beroek erraz xurgatzen dute aireko hezetasuna. Xurgatutako hezetasun horrek hidrolisia eragiten du prozesamenduan zehar, eta horrek materialaren molekulak apurtzen ditu.
Horrek biskositate aldaketak eta azken produktuan akatsak sortzen ditu, hala nola burbuilak, zilarrezko marrak edo erredurak. Larriagoa dena, piezaren zigilatzeko gaitasuna, erresistentzia eta isolamendu elektrikoa kaltetzen ditu.
Beraz, biltegiratze eta lehortze prozedura zorrotzak ezinbestekoak dira. Materiala erabili aurretik ondo lehortu behar da eta ekoizpenean lehor mantendu, hezetasuna berriro xurgatzea saihesteko.
Erronka Mould Design
Presio baxuko injekzio-moldeketaren urtze-biskositatea eta jariakortasuna baxuak dira, eta injekzio-presioa ere baxua da.
- Doitasun doitasuna: Moldea zehatz-mehatz mekanizatu eta ondo itxi behar da. Horrek fluido materiala isurtzea eta piezan distira sortzea eragozten du.
- Aireztapen eraginkorra: Moldeak ondo diseinatutako ihes-sistema bat behar du. Bestela, harrapatutako aireak jaurtiketa laburrak (bete gabeko eremuak) edo materiala erretzea eragin ditzake.
- Fluxu optimizatua: Korridoreak eta ateak urtutako materiala gidatu behar dute barrunbea modu uniforme eta lasaian betetzeko. Horrela, barneko osagai delikatuak kaltetzea saihesten da.
Txertatze zehatzaren kokapena
Injekzio bidezko moldeo-prozesuan, urtutako materialaren fluxuak indar jakin bat eragiten dio txertatzean. Txertatuak moldean zehaztasunez kokatuta edo ondo finkatuta ez badaude, presiopean flotatu, mugitu edo deformatu egin daitezke, eta ondorioz, azken produktu eskasak lortu. Horrek eskatzen du moldea kokapen-mekanismo zehatzekin eta finkatze-gailu fidagarriekin diseinatu behar dela, eta txertatuak ekoizpen-ziklo bakoitzean behar bezala kokatuta daudela ziurtatu behar dela.
Hasierako kostu handia
Presio baxuko injekzio-moldeaketa egonkorrak konfigurazio dedikatu bat eskatzen du, makina espezializatuak, zehaztasun handiko moldeak eta lehortzeko ekipamendu osagarriak barne, eta horrek hasierako kostu handiagoa dakar prozesu tradizionalen aldean.
Gainera, material egokiak biskositate baxua eta sendotze azkarra eskaintzen duten poliamida eta TPU espezifikoetara mugatzen dira. Material hauek garestiagoak eta ez hain anitzak dira ohiko plastikoak baino, eta horrek teknologiaren aplikazio-eremua mugatzen du neurri batean.
Presio baxuko injekzio-moldeaketa eta presio handiko injekzio-moldeaketa
| Item | Presio baxuko injekzio-moldeaketa | Presio handiko injekzio-moldeaketa |
| Injekzio-presioa | Presio baxua (gutxi gorabehera 2–5 MPa) | Presio altua (normalean 50–150 MPa) |
| Material nagusiak | Poliamida bero-urgarria (PA), EVA, poliolefina, TPU, etab. | Hainbat termoplastiko, hala nola ABS, PC, PP, PE, PA, POM, etab. |
| Moldearen Egitura | Egitura sinplea; aluminiozko edo molde bigunak erabil daitezke | Bizitza luzeko altzairuzko molde konplexuak |
| Moldearen kostua | Kostu baxua eta fabrikazio ziklo laburra | Kostu handia eta fabrikazio-ziklo luzea |
| Presioaren eragina txertatzeetan | Txertatze eta barne osagaiekin leuna | Presio altuak txertaketak deformatu edo estresatu ditzake |
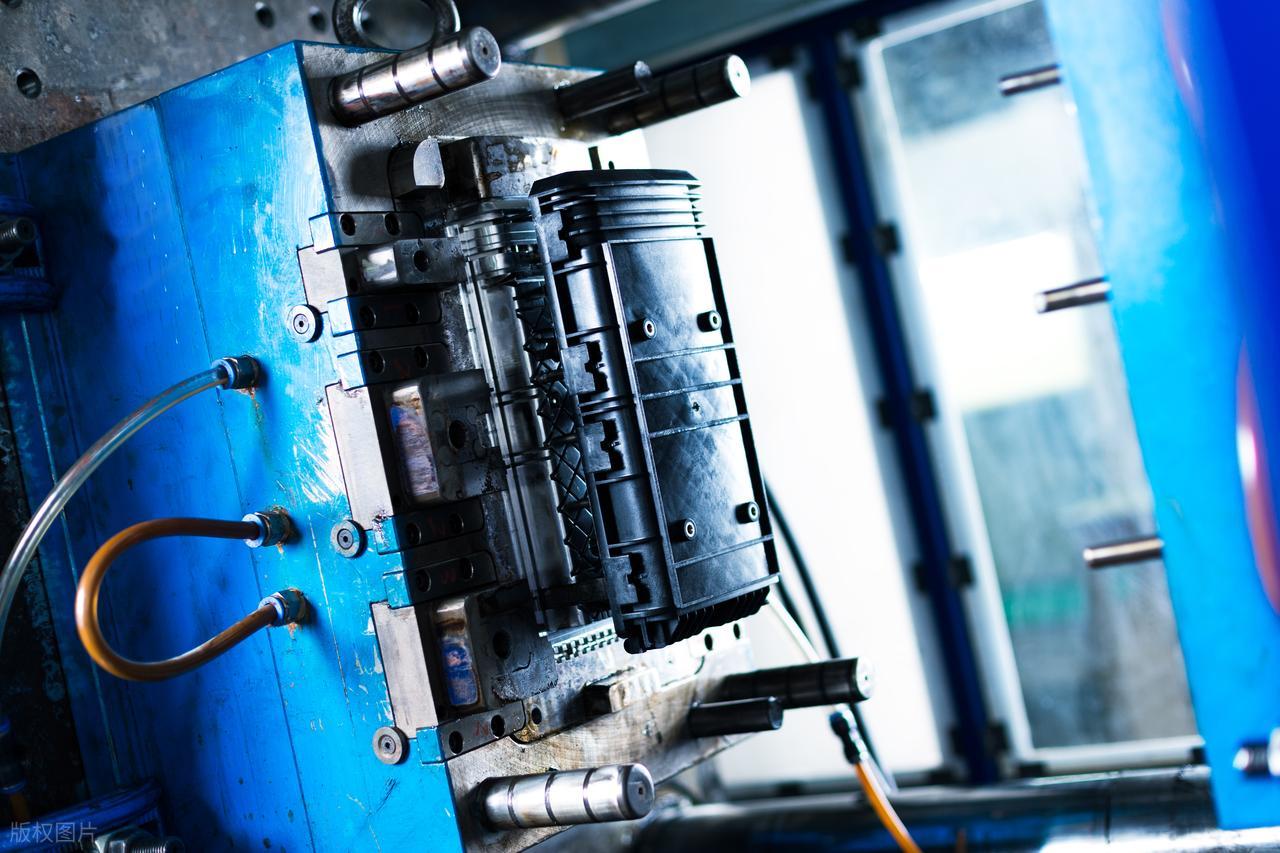
Presio baxuko injekzio-moldeketaren aplikazioak
Automozio Elektronikoa
- Motorra Kontrolatzeko Unitateak
- Gurpilen abiadura sentsoreak blokeatze-kontrako balazta sistemetan
- Airbag sentsoreak
Automobilgintza arloan, presio baxuko injekzio-moldeaketa asko erabiltzen da hainbat kontrol-unitate elektroniko eta sentsore ontziratzeko. Auto baten osagai hauek fidagarritasun handia mantendu behar dute muturreko inguruneetan, hala nola bibrazioan, olio-orbanetan, tenperatura eta hezetasun altuetan eta korrosio kimikoan.
Presio baxuko injekzio-moldeaketa teknologiak babes-oskol sendo eta zigilatua eman diezaieke automobilgintzako osagaiei, hezetasunaren, gatz-ihinztaduraren eta gasolinaren sarrera eraginkortasunez saihestuz, ibilgailuaren sistema elektroniko nagusien funtzionamendu egonkorra epe luzera bermatuz eta gidatzeko segurtasuna asko hobetuz.
Consumer Electronics
Kontsumo-elektronika da presio baxuko injekzio-moldeoaren aplikazio-eremu nagusietako bat, batez ere zehaztasun-osagai nagusiak babesteko.
Produktu elektronikoen barneko piezak hauskorrak dira eta garbitasun maila handia behar dute. Presio baxuko injekzio bidezko moldeatzeak osagai hauek presio oso baxuan segurtasunez zigilatzea ahalbidetzen du, prozesuan zehar kalteak saihestuz. Sortzen den babes-geruzak izerdiari, hautsari eta eguneroko erabileran kolpe txikiei eraginkortasunez aurre egin diezaieke.
Aparatu medikoak
Medikuntza-industriak oso eskakizun handiak ditu ekipoen fidagarritasunari, zigilatze-errendimenduari eta biobateragarritasunari dagokionez.
Prozesu honek sortutako kapsulatzeak zigilatze osoa eskaintzen du. Desinfektatzaile kimikoekin behin eta berriz garbitzeari aurre egin diezaioke eta tenperatura altuko eta presio altuko esterilizazioa jasan dezake. Horrek likidoak eta bakterioak ekipamenduaren barrura sartzea eragozten du.
Erabilitako materialek ziurtagiri mediko zorrotzak gainditu behar dituzte seguruak eta gizakiarentzat toxikoak ez direla ziurtatzeko.
- Zirkuitu-plakak eta sentsoreak endoskopioetan
- Entzumen-laguntzak
- Diagnostikorako gailu eramangarriak
Sentsore industrialak
Industria-automatizazioaren arloan, sentsore, hurbiltasun-etengailu, kodetzaile eta PLC konektore ugarik hauts, hezetasun, gas korrosibo edo bibrazio mekaniko handiak dituzten fabrika-inguruneetan funtzionatu behar dute.
Presio baxuko injekzio-moldeoak babes osoa eman diezaieke industria-mailako osagai hauei. Bere ontzi sendoak kolpe fisikoei eta bibrazioei aurre egin diezaieke, eta bere zigilatze-errendimendu bikainak hautsak eta hezetasunak barneko zehaztasun-zirkuituak kaltetzea eragozten du.
Etxeko gailu adimendunak
- Ateen sarraila adimendunak
- Ingurumen-sentsoreak
- Ur-kontagailu adimendunak/elektrizitate-kontagailuak
Gauzen Interneten hedapenarekin, gero eta gailu adimendun gehiago sartu dira etxeetan eta hirietan. Gailu hauek askotan kanpoko edo erdi-kanpoko inguruneetan egoten dira zaindu gabekoetan.
Presio baxuko injekzio-moldeaketa teknologia erabiltzen da bere kontrol-modulu nagusia eta komunikazio-modulua babesteko, zahartze naturalaren eraginari modu eraginkorrean aurre eginez, hala nola lau urtaroetako tenperatura-aldeei, euriari eta izpi ultramoreei.
Ontziratzeko metodo integratu honek ez du produktuaren ingurumen-tolerantzia hobetzen bakarrik, baita bere egitura trinkoagoa eta iraunkorragoa ere egiten du, Gauzen Interneteko terminal gailuen hedapen handian oso egokia bihurtuz.
NOBLEA: Presio baxuko injekzio-moldeaketa zerbitzu hornitzaile profesionala
NOBLEn, Presio Baxuko Injekzio Moldeketan (LPM) espezializatuta gaude — osagai elektroniko delikatuak kapsulatu eta babesteko prozesu frogatua. Ekipamendu aurreratuarekin, ingeniaritza profesionalaren espezializazioarekin eta kalitate kontrol zorrotzarekin, moldaketa irtenbide fidagarriak eskaintzen ditugu, babes funtzionala eta bikaintasun estetikoa bermatzen dituztenak.
Zergatik aukeratu gurekin
- 10 urte baino gehiagoko esperientzia zehaztasun-moldaketa fabrikazioan
- Lote txiki edo ertainen ekoizpenerako neurrira egindako irtenbideak
- Epe azkarrak eta proiektuen laguntza malgua
- RoHS, REACH eta ISO 9001 kalitate estandarren betetzea
Presio Baxuko Injekzio Moldeketan dugun espezializazioari esker, bezeroei babes hobea, produktuen diseinu garbiagoak eta osagai elektronikoen bizitza erabilgarria luzeagoa lortzen laguntzen diegu.
Ohiko galderak Presiozko injekzio bidezko moldeoa
Zer da presio baxuko injekzio-moldeaketa?
Presio Baxuko Injekzio Moldeoa (LPM) presio baxuko material urtu beroak erabiltzen dituen prozesu bat da, osagai elektroniko delikatuak kapsulatu eta babesteko. Zigilatze, isolamendu eta babes mekaniko bikaina eskaintzen du pieza sentikorrak kaltetu gabe.
Zein material erabiltzen dira presio baxuko injekzio-moldeketan?
Material ohikoenen artean daude bero-urtzen diren poliamidak (PA), EVA, poliolefinak eta TPU. Material hauek urtze-puntu baxuak, atxikimendu ona eta urarekiko, produktu kimikoekiko eta tenperatura-aldaketekiko erresistentzia bikaina dute.
Zeintzuk dira presio baxuko injekzio-moldekatzearen abantailak?
LPM-k abantaila asko eskaintzen ditu: osagai sentikorretarako prozesatze leuna, zigilatze eta iragazgaiztasun hobea, produktuaren diseinu sinplifikatua eta fabrikazio-kostu orokorra murriztea, ontziratzearekin edo presio handiko moldeatzearekin alderatuta.
Zein industriek erabiltzen dute presio baxuko injekzio-moldeaketa?
Oso erabilia da automobilgintzako elektronikan, kontsumo-elektronikan, gailu medikoetan, sentsore industrialetan eta etxe adimenduneko produktuetan, batez ere iraunkortasuna eta babesa funtsezkoak diren lekuetan.
Zertan bereizten da presio baxuko injekzio-moldeketa presio handiko injekzio-moldeketa?
LPM presio eta tenperatura askoz txikiagoan funtzionatzen du (2-5 MPa), babesean eta zigilatzean zentratuz, egitura-erresistentzian baino gehiago. Presio handiko moldeaketa erabiltzen da masa-ekoizpenean forma zehatzak dituzten plastikozko pieza zurrunak ekoizteko.







