
Sarrera Automotorea Iinjekzioa Mzahartzea
Automobilgintzako injekzio-moldeaketa mekanizazio-prozesu arrunta da, eta bertan berotutako plastikozko pellet urtuak molde batean injektatzen dira, eta ondoren molde hori hozten da nahi den piezaren forma lortzeko. Metodo hau egokia da ekoizpen masiborako, piezaren neurri koherenteak, gainazal leunak eta erresistentzia fidagarria bermatuz.
Automobilgintzan, injekzio-moldeaketa erabili ohi da paraxokak, aginte-panelak, barneko osagaiak, lanpara-karkasak, egitura-pieza funtzionalak eta gehiago ekoizteko. Bere abantailen artean, ekoizpen-eraginkortasun handia, kostu nahiko baxuak eta forma konplexuko piezak mekanizatzeko gaitasuna daude. Gainera, plastikozko materialak arinak dira, eta horrek automobilei diseinu arina lortzen eta erregai-eraginkortasuna hobetzen laguntzen die.
Injekzio bidezko moldeatzeak material eta kolore desberdinak konbina ditzake automobilen estetika eta funtzionaltasun eskakizun anitzak asetzeko, eta horrek automobilgintza modernoan asko erabiltzen du.
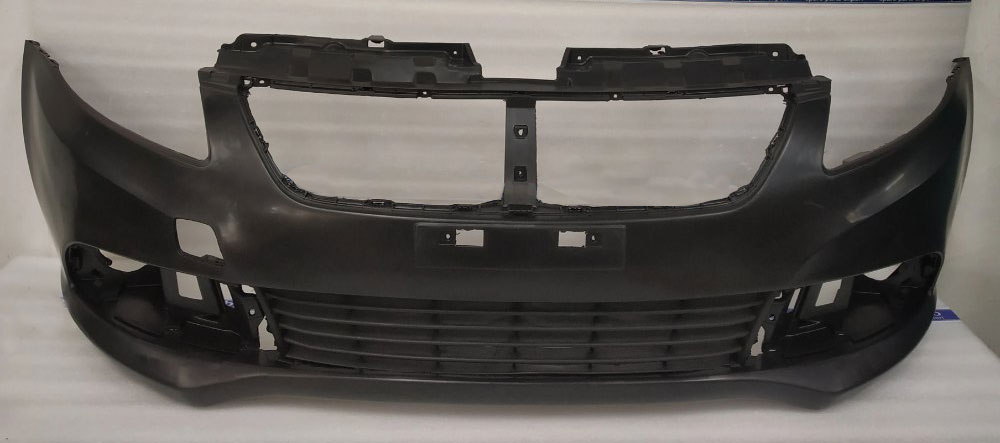
Zer da automobilgintzako injekzio-moldeaketa?
Automobilgintzako injekzio-moldeaketa prozesu arrunta da, non berotutako plastikozko pelletak molde batean injektatzen diren, hozten diren eta pieza zehatzetan moldatzen diren. Ekoizpen masiborako aproposa da, tamaina koherentea, akabera leunak eta erresistentzia fidagarria eskaintzen baititu.
Automobilgintzan, paraxoketarako, aginte-paneletarako, barne-paneletarako, lanpara-karkasetarako eta bestelako pieza funtzional edo estrukturaletarako erabiltzen da. Bere abantaila nagusiak eraginkortasun handia, kostu baxua eta forma konplexuak fabrikatzeko gaitasuna dira. Plastiko arinek ibilgailuen pisua murriztu eta erregai-eraginkortasuna hobetu dezakete.
Injekzio bidezko moldeatzeak material eta kolore desberdinak konbinatzea ere ahalbidetzen du, funtzionaltasun- eta ikusmen-eskakizunak betez. Horrek automobilgintza modernoko teknologia gako bihurtzen du.
Automobilgintzako injekzio-moldaketaren historia
Automobilgintzaren lehen garaietan, autoak ia osorik metalezkoak ziren eta oso astunak ziren. 1940ko eta 1950eko hamarkadetan, plastikoaren gorakadak fabrikatzaileak plastikozko osagaiak erabiltzen saiatzera bultzatu zituen.
1970eko hamarkadarako, autoek plastikozko apaingarri-zerrendak eta piezak erabiltzen hasi ziren. 1980ko hamarkadaren amaierarako, plastikozko osagai funtzionalak agertzen hasi ziren, hala nola faroak, paraxokak eta lokatz-babesak.
XXI. mendearen hasieran, egiturazko plastikozko osagaiak oso ohikoak bihurtu ziren abantailak zirela eta, hala nola, pisu arina, erregai-eraginkortasun handia eta kostuen aurrezpena. Gaur egun, injekzio-moldeaketa da automobilgintzako plastikozko piezak ekoizteko erabiltzen den metodo nagusia.
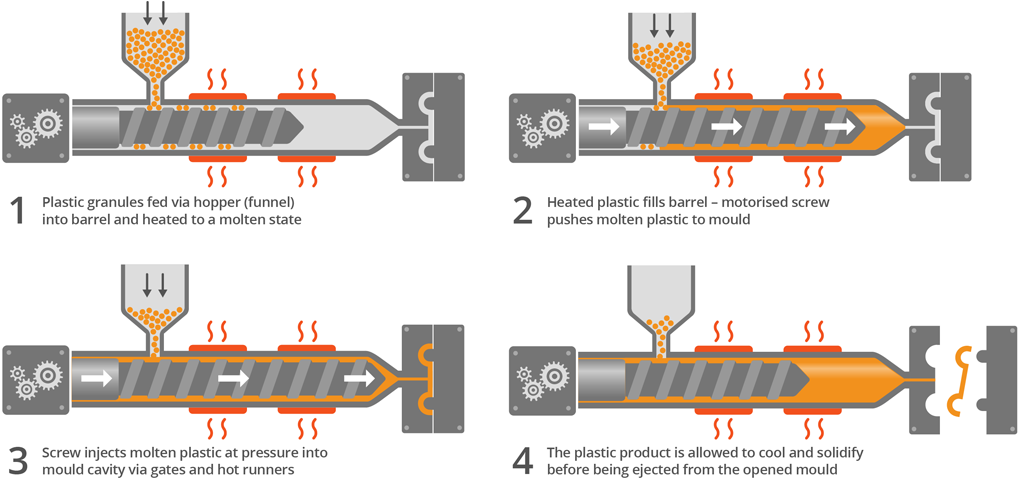
Injekzio bidezko Moldeatze Prozesua Paraxoketarako
Injekzio bidezko moldeo bidezko autoen babes-euskarrien ekoizpenak honako urrats hauek ditu:
Automobilen Paraxoken Moldeen Diseinua eta Mekanizazioa
Injekzio bidezko autoentzako paragolpeak egiteko lehen urrats nagusia moldearen diseinua eta mekanizazioa da. Moldearen kalitateak zuzenean eragiten dio azken paragolpearen zehaztasunari eta errendimenduari.
Ingeniariek 3D CAD diseinu datuak aztertuz hasten dira. Materialaren uzkurdura, zirriborro angeluak eta hozte diseinua bezalako faktoreak egiaztatzen dituzte.
Moldeak normalean P20 edo H13 bezalako altzairu sendoekin egiten dira. CNC mekanizazio zehatzarekin , elektroerosioarekin eta beste prozesu batzuekin ekoizten dira. Molde oso bat konplexua da eta barrunbeak, nukleoak, kanporatze sistemak eta hozte kanalak ditu. Normalean 4 eta 8 aste artean behar izaten dira osatzeko.
Ekoizpen masiborako, moldeen gainazalak kromoz estaltzen dira edo nitrurazioz tratatzen dira higaduraren aurkako erresistentzia handitzeko. Azken urteotan, molde aurreratuek ere hozte-teknologia konformala erabili dute. 3D inprimaketarekin, moldeen nukleoak hozte-kanal konplexuekin egin daitezke, eta horrek hozte-eraginkortasuna hobetzen du eta ekoizpen-zikloak laburtzen ditu.
Automobilgintzako injekzio-moldeaketa Materialen Elikadura
Lehengaien mekanizazioa injekzio bidezko moldeoa egin aurretik urrats garrantzitsua da . Plastikozko pelletak, normalean PP edo ABS, arretaz aztertu eta tratatu behar dira. Lehenik eta behin, lehortu egiten dira hezetasuna % 0.02tik behera mantentzeko. Horrek burbuilak edo gainazaleko akatsak saihesten ditu moldeoan zehar.
Gaur egungo fabrikazioek askotan elikatze-sistema zentralizatuak erabiltzen dituzte. Pellet lehorrak hodien bidez bidaltzen dira zuzenean injekzio-makina bakoitzera.
Prozesu osoa normalean PLC sistemek kontrolatzen dute, eta hauek elikadura egonkorra mantentzen dute eta prozesuko datuak jarraitzen dituzte.
Injekzioa eta hoztea
Injekzio bidezko moldeoa da autoen paragolpeak egiteko prozesu nagusia. Lehenik eta behin, plastikozko pellet lehorrak makinaren upelean urtzen dira beroaren bidez, normalean 180 eta 280 °C artean, eta torlojuaren zizailadura-ekintzaren bidez. Ondoren, urtutako plastikoa moldearen barrunbean injektatzen da presio handipean, normalean 800 eta 1500 bar artean.
Bete ondoren, eusteko presioaren etapa hasten da. Urrats honek uzkurdura konpentsatzen du eta produktua dimentsioetan egonkorra mantentzen du. Ondoren, hoztea dator. 20 eta 80 °C arteko ura moldearen kanaletatik igarotzen da pieza solidotzeko. Hozteak behar du denbora gehien: ziklo osoaren % 60-70 inguru.
Ejekzioa eta akabera
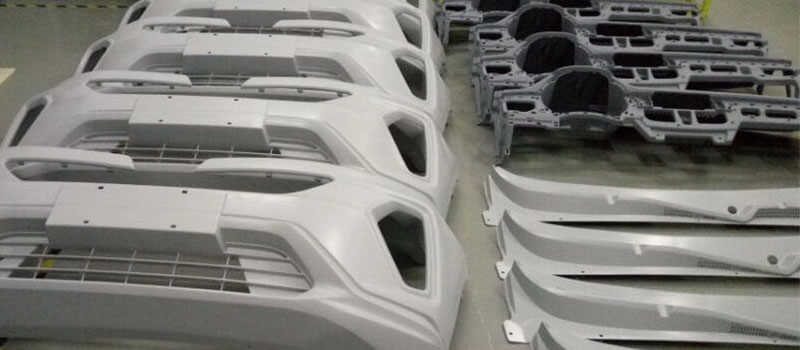
Moldeatu ondoren, babesleak akabera osteko urratsak igarotzen ditu. Moldea irekitzen denean, kanporatze-sistemak pieza kanporatzen du, eta robot-beso batek garraiatzaile batera eramaten du.
Ikuskapena gainditzen badu, paraxoka margotzen hasten da. Lehenik imprimazio-geruza bat aplikatzen da akats txikiak estaltzeko, eta ondoren gainazaleko geruza bat eta geruza gardena gehitzen dira. Modelo batzuek akabera bereziak erabiltzen dituzte, hala nola pintura perlatsua edo metalikoa. Ondoren, margotutako paraxoka baldintza kontrolatuetan sendatzen da.
Injekzio bidezko moldeatzearen abantailak automobilen babesleetarako
Zehaztasun handiko
Automobilgintzan, paragolpeak oso pieza garrantzitsuak dira. Ez dira kanpoko piezak soilik. Haien tamainaren zehaztasunak zuzenean eragiten du muntaiaren kalitatean eta ibilgailuaren errendimenduan.
Injekzio-moldeaketa zehaztasun oso handia lor dezakeen prozesua da. Moldearen diseinu zainduarekin eta moldeaketaren kontrol zorrotzarekin, ±0.1 mm-ko zehaztasuna lor daiteke. Horri esker, paraxok bakoitza autoaren karrozeria-panelekin leunki egokitzen da.
Iraunkortasuna
Autoaren paragolpea ibilgailu baten kanpoaldeko atal nagusietako bat da. Eguzkiari, euriari, beroari eta beste hainbat baldintzari denbora luzez eusten dio. Beraz, eguraldiari, inpaktuei eta zahartzeari eutsi behar dio. Injekzio-moldeaketa behar horiek asetzeko prozesua da.
Injekzio bidezko moldeatzeak paraxoka sendoa eta inpaktuarekiko erresistentea egiten du, harrien kolpeei edo talka txikiei eraginkortasunez eutsiz. Inpaktua xurgatu ondoren bere jatorrizko egoerara itzul daiteke, eta horrela ibilgailuaren karrozeria babesten du.
Besodun
Injekzio-moldeaketari esker, babes arinak diseinatu daitezke. Prozesuak horma meheak ahalbidetzen ditu, normalean 2.5 eta 3.5 mm artekoak.
Eraginkortasuna
Injekzio-moldeaketa bereziki egokia da eskala handiko ekoizpenerako, hala nola autoen paragolpeetarako. Zehaztasun-molde bakar batek normalean 500,000 eta milioi bat ziklo artean egin ditzake.
Abantaila nagusia kostua da. Ekoizpena handitzen den heinean, moldeen, makinen eta lanaren kostua pieza gehiagotan banatzen da. Horrek eskala-ekonomiak sortzen ditu, babesleen unitateko kostua % 30-40 murriztuz metodo zaharrekin alderatuta.
Materialen erabilera ere oso eraginkorra da. Ia pellet termoplastiko guztiak azken produktuaren parte bihurtzen dira. Txatarra normalean % 5etik beherakoa da, eta soberan dagoen materiala birziklatu daiteke.
Injekzioz Moldekatutako Babesleetan Erabilitako Materialak
Aukeratutako materialak zuzenean eragiten dio babes-paraurtiaren erresistentziari, malgutasunari eta kalteen aurkako erresistentziari. Ohiko materialen artean daude:
Polipropilenoa (PP)
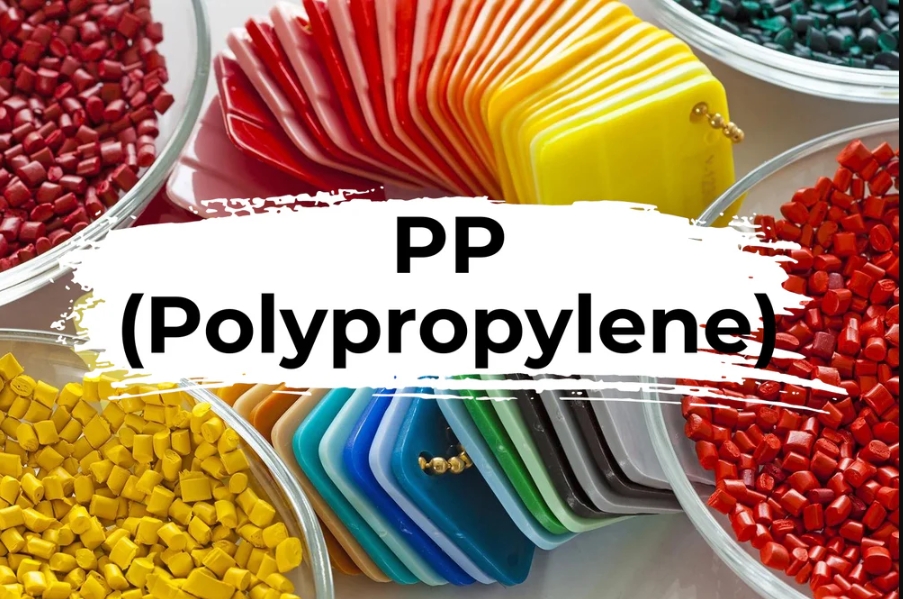
Polipropilenoa, edo PP, gaur egun autoen paragolpeetarako gehien erabiltzen den plastikoa da. PP materiala oso ezaguna da, indarra, gogortasuna eta prozesatzeko erraztasuna konbinatzen dituelako. Bere ezaugarri nagusia inpaktuarekiko erresistentzia bikaina da. Gogortasuna mantentzen du tenperatura baxuetan ere eta talka-energia eraginkortasunez xurgatzen du.
Oso arina da, gainera, 0.9 g/cm³-ko dentsitatearekin, metala baino askoz txikiagoa. Horrek aukera ona bihurtzen du auto arinen diseinuetarako. PP materiala korrosio kimikoarekiko erresistentea da eta erraz moldatzen eta ekoizten da. Gehigarriek UV izpien aurkako erresistentzia ere hobetu dezakete eta paraxokaren bizitza erabilgarria luzatu kanpoko inguruneetan.
Akrilonitrilo Butadieno Estirenoa (ABS)
| Gainazaleko kalitate bikaina | Gainazaleko akabera handia du eta bigarren mailako mekanizaziorako egokia da |
| Besodun | Dentsitate baxuak ibilgailuaren pisua murrizten eta energia-kontsumoa murrizten laguntzen du |
| birziklagarriak | Birziklagarriak eta berrerabilgarriak diren materialak ingurumenaren babesaren eta garapen jasangarriaren joerarekin bat datoz. |
ABSa beste material garrantzitsu bat da paraxoken mekanizazioan erabiltzen dena. ABSaren abantaila nagusia eguraldiarekiko duen erresistentzia handia da. Epe luzerako eguzki-argiarekiko eta tenperatura-aldaketekiko esposizioa jasan dezake errendimendua galdu gabe.
ABS materialaren gainazala gogorra eta leuna da, itxurari erreparatzen dioten goi-mailako autoetarako oso egokia bihurtuz. Hiru osagaien proportzioa doituz, ABSaren errendimendua malgutasunez alda daiteke, eta horrela aukera anitzagoak eskaintzen dira paraxoken diseinurako.
PC
Errendimendu handiagoa behar duten babes-babesetarako, polikarbonato (PC) nahasketak dira askotan aukerarik onena. PCak inpaktuarekiko erresistentzia oso handia eta beroarekiko erresistentzia handia du.
PC nahasketek gainazaleko akabera bikaina ere eskaintzen dute, eta horrek diseinu konplexuagoak eta dotoreagoak ahalbidetzen ditu paraxokeetan. Material hauek batez ere goi-mailako autoetan edo errendimendu berezia behar duten paraxokeetan erabiltzen dira. Gehiago kostatzen dira, baina gehiago irauten dute eta itxura ona mantentzen dute denboran zehar.
Automobilgintzako injekzio-moldaketaren aplikazioak
| Barruko osagaiak | aginte-paneleko multzoak, kontsolako piezak, ateko heldulekuak eta eserlekuko osagaiak |
| Kanpoko gorputz-zatiak | paraxokak, parrillak eta gorputz-panelak |
| Kanpai azpiko osagaiak | motorraren estalkiak, aire-sarrerak eta hainbat karkasa |
Barruko osagaiak
Instrumentu-panelak, ateko panelak, erdiko kontsolak, aireztapen-zuloak, eskularru-konpartimentuak, eserlekuen elementuak eta biltegiratze-kutxa desberdinak injekzio-moldeaketa bidez ekoizten dira gehienbat. Pieza hauek askotan handiak, forma oso konplexuak eta gainazaleko estetika bikaina behar dute.
Injekzio-moldeoak egitura konplexuak sor ditzake urrats bakarrean eta funtzio anitz integra ditzake osagai bakar batean.
Akabera, hala nola estaldura, galvanizazioa eta molde barruko dekorazioa (IMD), nabarmen hobetzen dute produktuen efektu apaingarria. Horrek kabinaren itxura eta erosotasuna hobetzen ditu, automobilgintza industriaren diseinu arin eta kostu-eraginkorren beharrak asetzen dituen bitartean.
Kanpoko apaingarrien osagaiak
Automobilgintzako faro modernoak argiztapen-gailu hutsak baino gehiago bihurtu dira; orain, ibilgailuen kanpoaldeko diseinuaren elementu gakoak dira. Barne-egitura oso konplexua da, normalean atzerako ispilu bat, lanpara-pantalla bat eta hainbat instalazio-euskarri ditu.
Injekzio-moldeoak, batez ere material gardenen aplikazioak, zehaztasunez fabrikatu ditzake kalitate optikoko piezak, haien funtzionaltasuna eta itxuraren kalitatea bermatuz.
Osagai Estruktural Funtzionalak
Azken bi hamarkadetan, fabrikatzaile askok kapotaren azpiko metalezko piezak plastikozko alternatibekin ordezkatu dituzte.
Gaur egun, injekzio bidezko moldeo-teknologia erabili izan da zilindro-buruaren estalkiak eta olio-karterrak bezalako osagaiak fabrikatzeko. Metalezko piezekin alderatuta, plastikozko pieza mota honek pisua eta ekoizpen-kostuak nabarmen murrizten ditu.
Automobilgintzako paraxoken injekzio bidezko moldeatzearen erronkak
Hozte-eraginkortasuna eta deformazioaren kontrola.
Hozte-faseak injekzio-moldeaketa zikloaren % 60 baino gehiago hartzen du normalean. Bere diseinuaren kalitatea zuzenean lotuta dago ekoizpen-eraginkortasunarekin eta azken produktuaren kalitatearekin.
Hozte-sistemaren diseinua arrazoizkoa ez bada edo hozte-abiaduraren kontrola desegokia bada, ez bakarrik ekoizpen-eraginkortasuna nabarmen murrizten du, baizik eta erraz akatsak sortzen ditu, hala nola deformazio, uzkurdura irregularra eta plastikozko piezen uzkurdura, muntaiaren zehaztasunari eta paraxokearen gainazalaren kalitateari eraginez.
Ekoizpen masiborako baldintzak
Serie-ekoizpenaren bideragarritasun ekonomikoa eta egonkortasuna lortzeko, moldeak zerbitzu-bizitza luzea eta egonkortasun mekaniko bikaina izan behar ditu, maiztasun handiko erabilera errepikakorrak eragindako higadura eta estresari aurre egiteko.
Ekoizpen-kateak automatizazio-maila altua ere lortu behar du. Automatizazioa edo prozesuen kontrola falta bada, produktuaren akats gehiago, ekoizpen-kostu handiagoak eta eraginkortasun orokorra txikiagoa sor ditzake azkar.
Kalitate Kontrola Bumper-ean Injekzio moldeatzea
Segurtasuna eta errendimendua bermatzeko, fabrikatzaileek ikuskapen zorrotzak egiten dituzte:
1. Dimentsio-zehaztasunaren ikuskapena
Dimentsioen zehaztasuna da paraxoken kalitate-kontrolaren adierazle nagusia. Fabrikatzaileek zehaztasun handiko koordenatuen neurketa-makinak (CMM) erabiltzen dituzte paraxoken muntaketa-puntu gakoen eta gainazal elkartuen dimentsio osoko ikuskapenak egiteko, ±0.02 mm-ko neurketa-zehaztasunarekin. Ikuskapenak dimentsio gakoak hartzen ditu barne, hala nola luzera, zabalera, lodiera eta zuloen posizioak, baita beste karrozeriaren osagaiekin bat datozen hutsuneak ere. Ekoizpen masiboan koherentzia bermatzeko, laginketa-ikuskapenak egiten dira ekoizpen-multzo bakoitzerako, eta dimentsio-datuen artxibo oso bat ezartzen da. Gainazal kurbatu konplexuetarako, laser eskaneatze-teknologia ere erabiltzen da 3D puntu-hodeien datu osoak lortzeko, jatorrizko CAD diseinuarekin alderatu eta aztertzeko. Lantegi adimendun modernoek online ikuskapen-sistema automatikoak sartzen hasi dira, neurketa bisualaren teknologia erabiliz % 100eko dimentsio-ikuskapen kritikoa lortzeko, kalitate-kontrolaren eraginkortasuna nabarmen hobetuz.
2. Inpaktu Erresistentzia Saiakuntza
Talkaren aurkako erresistentziak zuzenean eragiten dio babes-funtzioari paraxokaren segurtasun-funtzioari. Fabrikatzaileek hainbat proba-metodo erabiltzen dituzte ebaluazio integrala egiteko: giro-tenperaturako bola erortzeko talkaren probak (50 mm-ko diametroko eta 500 g-ko altzairuzko bola bat erabiliz, 1-2 m-ko altueratik erortzen bada), tenperatura baxuko talkaren probak (laginak -30 °C-ko ingurune batean 4 orduz egon ondoren probatzea) eta angelu anitzeko talkaren probak. Goi-mailako ibilgailuen paraxokek ere talkaren proba dinamikoak gainditu behar dituzte, pendulu motako talkaren proba-makina bat erabiliz abiadura desberdinetan talkak simulatzeko. Probatutako lagin guztiek ikuskapen zorrotza jasaten dute pitzadurak edo hausturak bezalako akatsak ebaluatzeko, eta xurgatutako talkaren energia maximoa erregistratzen da. Proba hauek ziurtatzen dute paraxokek talkaren energia eraginkortasunez xurgatu dezaketela hainbat baldintzatan, oinezkoen eta ibilgailuen segurtasuna babestuz.
3. Gainazalaren kalitatea eta pinturaren itsaspen probak
Gainazalaren kalitatearen ikuskapenak hainbat alderdi hartzen ditu barne, besteak beste, ikuskapen bisuala, distira neurtzea eta laranja azalaren analisia. Ikuskatzaile profesionalek produktuaren gainazala aztertzen dute argiztapen baldintza estandarretan, uzkurtze markak, fluxu markak eta burbuilak bezalako akatsak identifikatzeko. Estalduraren errendimendu probak honako hauek dira: gurutzadura itsaspen probak (ISO 2409 arauen arabera), arkatz gogortasun probak (estalduraren gainazalaren gogortasuna ebaluatzeko) eta harriaren inpaktu probak (harrien abiadura handian inpaktua simulatzeko). Koloreen aldearen kontrola ere urrats kritikoa da, espektrofotometro bat erabiltzen baita ΔE balioak neurtzeko, kolorearen koherentzia bermatzeko. Ekoizpen-lerro modernoak, oro har, ikuskapen optiko automatikoko sistemekin (AOI) hornituta daude, eta hauek definizio handiko kamerak eta adimen artifizialaren algoritmoak erabiltzen dituzte gainazaleko akatsak automatikoki identifikatu eta sailkatzeko, ikuskapenaren eraginkortasuna eta zehaztasuna nabarmen hobetuz.
4. UV erresistentzia eta eguraldiarekiko erresistentzia ebaluazioa
Eguraldiarekiko erresistentzia-probek batez ere paragolpeen errendimendua mantentzeko gaitasuna ebaluatzen dute epe luzeko erabileraren ondoren. Zahartze bizkortuko probak dira metodo erabilienak, besteak beste: UV zahartze-probak (eguzki-argiaren esposizioa simulatzea QUV zahartze-proba-ganbera batean 500-1,000 orduz), bero hezearen ziklo-probak (40 °C-ko tenperatura eta % 95eko hezetasun-baldintzetan proba ziklikoak egitea) eta gatz-ihinztadura-probak (korrosioarekiko erresistentzia ebaluatzea). Kanpoko esposizio-probek ziklo luzeagoa badute ere (normalean 6-12 hilabete), errendimendu-datu errealistenak ematen dituzte. Proba hauek materialek desagertzen, kareztatzen edo hauskorrak diren aztertzen dute, baita propietate mekanikoen atxikipen-tasa ere. Goi-mailako ibilgailuek ere errepideko probak egiten dituzte, laginak klima-eskualde desberdinetan instalatuz epe luzeko monitorizaziorako. Proba-datu guztiak materialen formulazioan eta prozesuen optimizazioan sartzen dira produktuaren kalitatea etengabe hobetzeko.
Automobilgintzako paraxoken injekzio-moldeketaren joerak
Industria diseinu arinen, material birziklatuen eta gidarientzako laguntza-sistema aurreratuetarako (ADAS) sentsore integratuetara jotzen ari da. Injekzio-moldeaketa teknologia modernoak material anitzeko moldaketa ere ahalbidetzen du, propietate desberdinak ahalbidetuz paraxoken eremu espezifikoetan errendimendu optimizatua lortzeko.
NOBLE Automobilgintzako plastikoa Injekzio moldeatzea Zerbitzuak
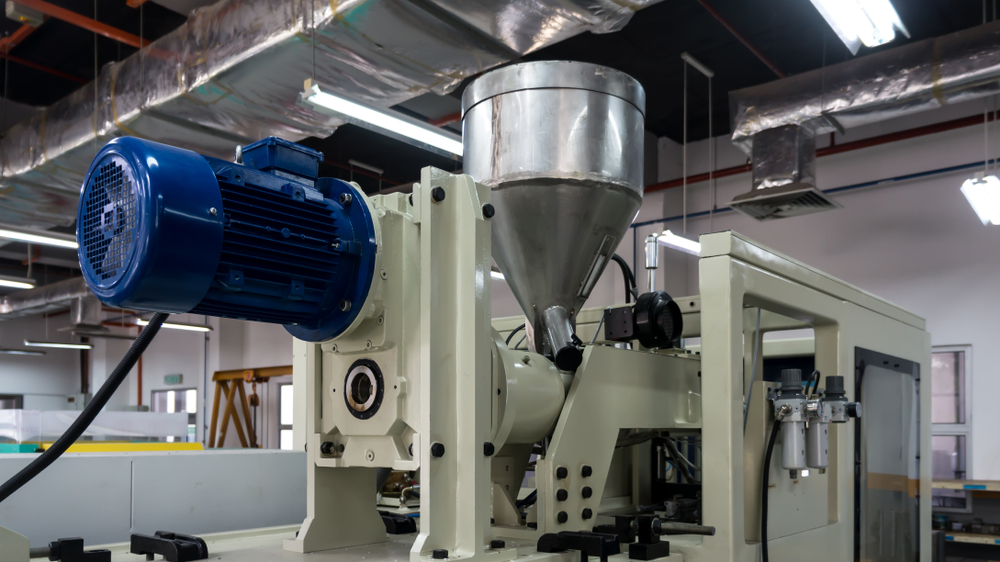
NOBLEk urte askotako esperientzia du automobilgintzako piezen fabrikazioan. Injekzio bidezko moldeorako ekipamendu aurreratuak eta ISO9001 eta ISO13485 estandarrak betetzen dituen kalitate kontrol sistema zorrotza erabiltzen ditugu.
Industriaren ezagutza sakonarekin eta teknologia modernoarekin, NOBLEk zure diseinu kontzeptuak kalitate handiko produktuetan eraldatu ditzake. Gure taldea kalitate fidagarria bermatzeko eta bezero bakoitzari zerbitzu leun eta asegarria eskaintzeko konpromisoa hartu du.
Automobilgintzako osagaien beharretarako, irtenbide oso pertsonalizatuak eta ekoizpen instalazio modernoak eskaintzen ditugu, prototipoen garapenetik hasi eta postprozesamenduraino zerbitzu-kate osoa eskainiz.
NOBLEk kalitate kontrol sistema zorrotz bati eusten dio diseinutik masa ekoizpenera arteko lotura guztiek estandar gorenak betetzen dituztela ziurtatzeko. NOBLEk zure automobilgintza diseinu proiektuak modu eraginkor eta zehatzean lagundu ditzake kontzeptutik masa ekoizpenera arte. Zure bazkide fidagarri gisa, NOBLEk automobilgintza industrian berrikuntza eta garapena elkarrekin sustatzeko konpromisoa hartu du.
Ohiko galderak Injekzio moldeatzea
Birziklatu al daitezke injekzioz egindako paraxokak?
Bai. Asko, batez ere polipropilenoz egindakoak, birziklatu eta berrerabili daitezke automobilgintzako pieza berriak egiteko, fabrikazio jasangarria sustatuz.
Zer faktorek eragiten dute injekzioz moldeatutako autoen paragolpeen kalitatean?
Faktoreen artean daude moldearen diseinuaren zehaztasuna, materialen kalitatea, injekzio-moldeaketa makinaren ezarpenak, hozte-denbora eta ekoizpenean zeharreko kalitate-kontroleko probak.
Zergatik da hobesten injekzio bidezko moldeoa automobilgintzan?
Injekzio bidezko moldekatzea oso erabilia da automobilgintzan hainbat arrazoirengatik. Pieza kopuru handia zehaztasun handiz eta kalitate egonkorrez ekoizteko gai da. Aldi berean, kostu-eraginkorra da eta material sorta zabal bat erabiltzea onartzen du.
Ba al dago praktika jasangarririk automobilgintzako injekzio-moldeaketan?
Bai. Birziklatutako materialak erabiltzea eta hondakinak murrizteko prozesuak hobetzea barne hartzen dute. Ingurumen-inpaktu txikiagoa duten materialak aukeratzeak ere laguntzen du. Praktika hauek automobilgintzaren industria jasangarriagoa egiten dute.
Nola laguntzen du automobilgintzako injekzio-moldaketak ibilgailuen segurtasunean?
Automobilen injekzio bidezko moldeatzeak pieza sendo eta fidagarriak ekoizten ditu, eta osagai hauek funtsezko zeregina dute. Batzuk talka batean bidaiariak eraginkortasunez babestu ditzaketen egitura-osagaiak dira. Beste batzuk motorraren edo kabinaren osagai funtzional zehatzak dira, ibilgailuaren funtzionamendu normala bermatzeko.







