

El mecanizado CNC de exoesqueletos fabrica piezas para sistemas robóticos portátiles. Este proceso proporciona la precisión y repetibilidad que requieren estos sistemas de mejora de capacidades humanas. Los exoesqueletos médicos facilitan la rehabilitación y la movilidad, mientras que las versiones industriales reducen las lesiones. Lograr una alta relación resistencia-peso es fundamental. ¿Cómo se adapta el proceso a las exigencias específicas de estos sistemas? La clave reside en la selección de materiales y en estrategias de diseño que equilibran el rendimiento con el coste. Las formas complejas reducen el peso manteniendo la integridad estructural, y las tolerancias estrictas garantizan un movimiento fluido.
¿Qué es el mecanizado CNC de exoesqueletos?
Definición y flujo de trabajo principal
Fabricación sustractiva para robótica vestible
El mecanizado CNC de exoesqueletos elimina material de un bloque sólido para crear las formas finales. Este método sustractivo permite a los ingenieros controlar cada dimensión y superficie. El enfoque funciona bien para sistemas robóticos portátiles, ya que el ajuste influye en la comodidad y la funcionalidad. El proceso comienza con un bloque de metal o plástico. La máquina elimina todo lo que no coincide con el modelo 3D. El resultado es un componente preciso listo para el ensamblaje. Los ingenieros eligen los métodos sustractivos porque los bloques sólidos no tienen defectos internos ni líneas de capas. La estructura del material se mantiene constante en toda la pieza.
Corte, perforación y rectificado automatizados
Las máquinas CNC siguen programas digitales para cortar, taladrar y rectificar de forma autónoma. Leen las trayectorias de las herramientas y las mueven a lo largo de ellas. No se realizan ajustes manuales durante el ciclo. Esta automatización garantiza la uniformidad entre los distintos componentes. Los operarios cargan el material e inician el programa. La máquina se encarga del resto sin intervención humana. Cada pieza se ajusta con precisión al diseño. El programa controla la velocidad del husillo, la velocidad de avance y la profundidad de corte en cada operación. Diferentes herramientas se encargan del desbaste, el acabado y los detalles.
El proyecto de la Escuela de Ingeniería HEI Junia ofrece un ejemplo real. Su equipo construyó un exoesqueleto de aluminio mediante un proceso CNC. Este proceso automatizado les permitió fabricar componentes fiables con dimensiones exactas. El proyecto demostró cómo los métodos sustractivos crean estructuras ligeras para la mejora de las capacidades humanas.
Mecanizado CNC para exoesqueletos robóticos
Desbaste de 3 ejes y acabado de 5 ejes
Los fabricantes dividen el trabajo en dos etapas. Primero, el desbaste de 3 ejes elimina rápidamente la mayor parte del material. Las herramientas más grandes realizan pasadas gruesas para aproximarse rápidamente a la forma final. Las herramientas más cortas hacen que la configuración sea más rígida posteriormente. Luego, el acabado de 5 ejes refina cada superficie para cumplir con las especificaciones de diseño.
La plataforma de 5 ejes ofrece claras ventajas. La herramienta se aproxima desde cualquier ángulo y el componente permanece sujeto en una posición fija, evitando errores derivados de su movimiento entre configuraciones. El trabajo típico con 5 ejes mantiene tolerancias de alrededor de ±0.01 mm para los componentes de unión. Las estructuras complejas pueden requerir un rango de ±0.005 mm a ±0.05 mm. Estas tolerancias tan precisas garantizan un funcionamiento fluido del ensamblaje durante su uso.
Capacidades de 5 ejes para formas anatómicas
El mecanizado simultáneo de 5 ejes crea formas que se adaptan a la anatomía humana. La herramienta se mueve a lo largo de cinco ejes simultáneamente, produciendo estructuras esqueléticas curvas, canales internos huecos y carcasas mecánicas asimétricas. Estas piezas serían imposibles de fabricar con configuraciones más sencillas. La máquina puede alcanzar socavados y contornos complejos en una sola operación. La herramienta se inclina y gira para acceder a superficies ocultas sin colisionar con la pieza de trabajo. Esta capacidad convierte al mecanizado de 5 ejes en la mejor opción para la robótica vestible.
Tipos y configuraciones de máquinas
Centros de Mecanizado Verticales y Horizontales
Los centros verticales permiten trabajar con piezas pequeñas. Son fáciles de cargar y operar. Los centros horizontales son adecuados para secciones de bastidor más grandes. La gravedad elimina las virutas de cavidades profundas. Ambos tipos tienen su utilidad según el tamaño y la geometría del componente.
| Tipo de máquina | Función en la fabricación de componentes de exoesqueletos con geometrías anatómicas. | Detalle de apoyo |
| Mecanizado de ejes 5 | Estructura principal para geometrías anatómicas | Permite el acceso de la herramienta desde cualquier ángulo, elimina las configuraciones múltiples y mantiene la pieza sujeta para que las relaciones geométricas queden fijas. |
| Máquina de 3 ejes | No se recomienda para geometrías anatómicas. | Las configuraciones múltiples introducen errores de apilamiento que pueden hacer que un orificio crítico se salga de su banda de tolerancia; no se pueden alcanzar las socavaduras. |
| Tornos / Máquinas tipo suizo | Secundario, para componentes de actuadores | El torneado de precisión tipo suizo es esencial para componentes pequeños, largos y delgados, como ejes de actuadores, pasadores de pivote e insertos roscados. |
| Centros de torneado de precisión con herramientas motorizadas | Para componentes de transmisión armónica | Permite fresar superficies planas, taladrar agujeros transversales y cortar roscas en la misma configuración. |
Sistemas multieje y tornos tipo suizo
El centro de 5 ejes es la herramienta principal para el trabajo anatómico. Mantiene las características alineadas porque el componente nunca se mueve a otra configuración. Las máquinas estándar de 3 ejes no son una buena opción en este caso. Las múltiples configuraciones generan errores de apilamiento que pueden desviar un orificio crítico fuera de su banda de tolerancia. El sistema de 5 ejes elimina este riesgo por completo. La máquina sujeta la pieza sobre una mesa giratoria inclinable. Esto permite que la herramienta alcance los cinco lados de la pieza en una sola configuración. No se necesitan fijaciones especiales para ángulos complejos.
Los tornos tipo suizo se utilizan para mecanizar piezas pequeñas de rotación. Fabrican carcasas de motores, pistas de rodamientos y pasadores de pivote, que requieren una concentricidad precisa. El método suizo mantiene el material cerca de la herramienta de corte, lo que evita la deformación durante el mecanizado.
Los centros de torneado con herramientas motorizadas ofrecen mayor flexibilidad. Permiten fresar superficies planas, taladrar agujeros transversales y roscar en una misma configuración. Esto reduce el tiempo de ciclo y mejora la precisión. El método de 5 ejes permite mecanizar formas robóticas complejas en una sola operación. La combinación de estos tipos de máquinas proporciona a los fabricantes la gama completa necesaria para la producción de robótica vestible.
Materiales para el mecanizado CNC de exoesqueletos
Aleaciones de titanio
Grado 5 y Grado 23
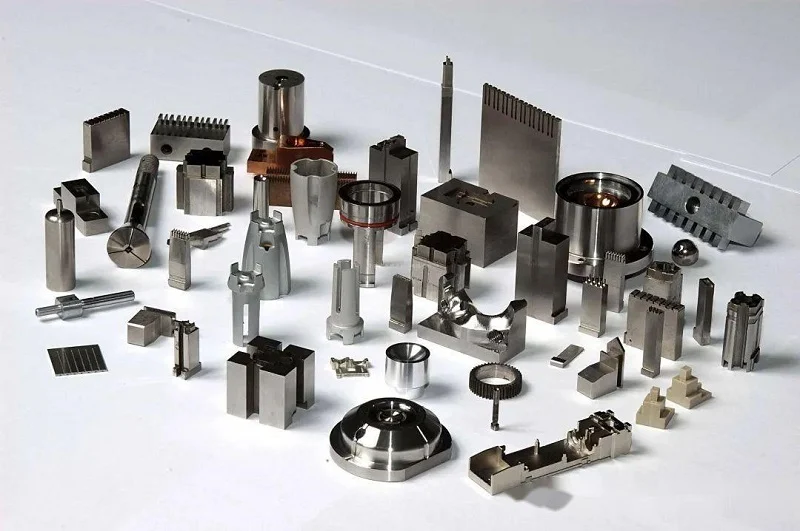
El titanio es una excelente opción para las partes del exoesqueleto que soportan peso. El grado 5 es el más utilizado. Es resistente y muy duradero. El grado 23 es más blando y seguro para el cuerpo. Tiene menos probabilidades de causar alergias al contacto con la piel. Ambos tipos conservan su resistencia incluso después de muchos usos.
Uniones y estructuras portantes
Estas aleaciones funcionan de maravilla en juntas y estructuras. Tienen una excelente relación resistencia-peso, por lo que las piezas son resistentes pero ligeras. El titanio también resiste el daño causado por el sudor y la humedad, lo que lo hace seguro para usar. La desventaja es su costo y la dificultad para cortarlo. Es más difícil de cortar que el aluminio. Las herramientas se desgastan más rápido y el corte debe ser más lento.
Aleaciones de aluminio
6061 y 7075 para marcos
El aluminio es un material fiable para las estructuras de exoesqueletos. El proyecto de la Escuela de Ingeniería HEI Junia utilizó aluminio para su exoesqueleto de movimiento. El grado 6061 es fácil de cortar y soldar. El grado 7075 es más resistente, pero más difícil de moldear. Ambos son ligeros, lo cual es importante para los dispositivos portátiles.
Anodizado y tratamiento de superficies
El anodizado aplica una capa protectora al aluminio, lo que aumenta su resistencia al desgaste y permite añadir color. Además, ayuda a prevenir la oxidación. Una superficie lisa es importante para la comodidad y la limpieza. Procesos adicionales como el granallado o el pulido pueden mejorar su tacto.
Fibra de carbono y plásticos de ingeniería
Desafíos del mecanizado de CFRP
Los compuestos de fibra de carbono son muy resistentes y rígidos, además de muy ligeros. Estas características los hacen ideales para soportes de extremidades y estructuras. Sin embargo, el CFRP es difícil de mecanizar. Las fibras se deshilachan y desafilan las herramientas rápidamente. El polvo de corte debe manipularse con cuidado. Puede producirse deslaminación durante el taladrado.
Interfaces de PEEK, Delrin y Nylon
Los plásticos de ingeniería cumplen distintas funciones. El PEEK es ideal para entornos calientes o estériles. El Delrin mantiene su forma y es fácil de cortar. El nailon absorbe golpes y vibraciones. Estos materiales suelen colocarse entre las piezas metálicas y el cuerpo. Reducen el peso y aumentan la comodidad. Elegir el material adecuado influye en el coste, la facilidad de corte y el acabado necesario. Cada tipo tiene sus propias ventajas e inconvenientes.
Componentes críticos del exoesqueleto fabricados con mecanizado CNC para exoesqueletos.
El mecanizado CNC de exoesqueletos permite fabricar las piezas principales del robot que hacen posible el funcionamiento de los sistemas portátiles. Articulaciones, soportes, carcasas y componentes estructurales se obtienen mediante este proceso. Cada pieza debe cumplir con especificaciones exactas. El proyecto Indego lo demuestra claramente. Durante el desarrollo, los ingenieros utilizaron el mecanizado CNC y la impresión 3D de Protolabs. Emplearon los servicios CNC para mecanizar las fijaciones que sujetaban los componentes para la soldadura ultrasónica. Este paso fue clave para la construcción del exoesqueleto robótico. La misma precisión se aplica a cada parte de la unidad final.
Articulaciones y mecanismos de articulación
Conjuntos de bisagras y juntas rotativas
Los conjuntos de bisagras y las articulaciones rotatorias forman el núcleo móvil de cualquier exoesqueleto. Estas piezas soportan el movimiento y la carga constantes. La articulación esférica de la cadera debe soportar la flexión, la extensión, la abducción y la aducción, además de soportar el peso corporal. Esto requiere una alta estabilidad estructural y una mínima holgura. El mecanizado CNC, combinado con el modelado CAD, permite a los ingenieros diseñar y fabricar la cavidad para un ajuste óptimo. La rótula puede fabricarse con tolerancias de tan solo unos pocos micrómetros. La cavidad se mecaniza para que coincida con estas tolerancias. El ajuste preciso resultante minimiza la holgura en la articulación, lo que da como resultado una articulación fluida y un rendimiento biomecánico fiable.
Requisitos de tolerancia para un movimiento suave
El control de tolerancias distingue las buenas uniones de las excelentes. La siguiente tabla muestra los requisitos de los diferentes componentes.
| Componente | Requisito de precisión | Detalle de fabricación |
| Reductores armónicos | Elipticidad ≤0.005 mm en las superficies de leva | Control de la deformación de flexsplines de paredes ultrafinas (0.2–0.8 mm de espesor de pared) mediante rectificado de precisión. |
| reductores RV | Precisión de posición ≤±0.01 mm | Perfiles de dientes cicloidales complejos y orificios de alojamiento de pasadores tolerantes; críticos para bases de robots de carga pesada. |
| Rodamientos de rodillos cruzados | Redondez ≤0.003 mm; rugosidad Ra ≤0.2 μm | Mantenga la precisión de la pista de rodadura incluso con estructuras de paredes delgadas. |
| Carcasas de juntas | Precisión de posicionamiento en orificios múltiples de ≤0.02 mm | Diseño ligero de aluminio 6061/7075 con rigidez estructural. |
| Controles de proceso | CPK > 1.33 para producción de alto volumen | Dispositivos especializados para el control de deformaciones de paredes delgadas, medición en máquina y compensación de desgaste, SPC y postprocesamiento como anodizado y rectificado de precisión. |
El mecanizado CNC de precisión también permite fabricar carcasas exactas y trazar recorridos complejos para sensores y cableado de control. Esto posibilita una distribución uniforme de los sensores de presión, como los que se encuentran bajo los pies. Se detectan pequeños movimientos y la respuesta mejora. El mecanizado de precisión multieje crea capas protectoras de aleaciones de aluminio y polímeros. Estas capas se adaptan a geometrías de articulación específicas. Protegen los sensores y las unidades de control sensibles de la humedad y los daños ambientales. Para las articulaciones de rótula y pasador sometidas a carga, los métodos de acabado como la deposición física de vapor, la deposición química de vapor, el pulido y el mecanizado de precisión reducen el desgaste y la fricción. El pulido con acabado espejo mediante mecanizado de precisión y procesos abrasivos reduce los defectos superficiales. Esto ayuda a mantener un movimiento suave de la articulación a lo largo del tiempo.
Estructuras y enlaces
Optimización topológica para la reducción de peso
El peso es crucial en los sistemas portátiles. Cada gramo influye en la comodidad y la fatiga del usuario. La optimización topológica elimina material innecesario, dando como resultado una estructura que conserva su resistencia pero reduce su masa. Esta optimización se combina con el mecanizado. Los ingenieros simulan primero las trayectorias de carga y luego eliminan todo aquello que no soporta tensión. La forma final suele tener un aspecto orgánico, siguiendo líneas de fuerza en lugar de simples formas geométricas.
Geometrías complejas y de paredes delgadas
Las secciones de paredes delgadas y las geometrías complejas llevan el mecanizado al límite. Estas características permiten ahorrar peso sin sacrificar la rigidez, pero también provocan flexión durante el corte. Unos dispositivos de fijación especializados mantienen las paredes delgadas en su lugar. La medición en máquina detecta cualquier desviación de inmediato. La compensación del desgaste mantiene las herramientas afiladas y precisas. Los bastidores CNC de una sola pieza eliminan las uniones y los sujetadores, lo que reduce aún más el peso y aumenta la rigidez general. Los bastidores estructurales resistentes al desgaste se benefician de este enfoque. El diseño resulta más ligero y, además, dura más tiempo bajo esfuerzos repetidos.
Soportes, carcasas y conectores
Interfaces de ajuste personalizado para la anatomía humana
Los soportes y conectores deben adaptarse al cuerpo humano. Cada usuario tiene una forma diferente. Las interfaces de ajuste personalizado solucionan este problema. El mecanizado CNC corta cada soporte para que se ajuste al usuario. Esto mejora la ergonomía y reduce los puntos de presión. Las carcasas de las articulaciones articuladas siguen la misma lógica. Se adaptan a las articulaciones y protegen los mecanismos internos. Las carcasas de las articulaciones de cadera y rodilla necesitan un contorno preciso. Un mal ajuste causa incomodidad y limita el movimiento. Un buen ajuste se siente natural. El usuario se olvida de que lleva el dispositivo puesto.
Inserciones roscadas y características de fijación
Las inserciones roscadas y los elementos de fijación mantienen todo unido. Estos pequeños detalles determinan si un dispositivo permanece firme o se afloja. El mecanizado CNC corta las roscas con paso y profundidad exactos. También taladra orificios transversales y fresa superficies planas en la misma configuración. Esto mantiene todas las características alineadas. Los soportes del actuador requieren este nivel de cuidado. Una rosca desalineada puede dañarse bajo carga. Una rosca bien cortada dura miles de ciclos. El actuador permanece seguro. Todo el sistema permanece fiable.
Ventajas del mecanizado CNC de exoesqueletos
Mecanizado CNC de precisión y repetibilidad
Lograr tolerancias estrictas
Las tolerancias estrictas determinan si un dispositivo portátil se mueve con fluidez o se atasca. El mecanizado CNC de precisión alcanza valores que otros métodos no pueden igualar. El rectificado logra una precisión típica de ±0.005 mm y, en el mejor de los casos, de ±0.001 mm. El fresado CNC mantiene una precisión típica de ±0.025 mm y, en el mejor de los casos, de ±0.005 mm. La electroerosión por hilo (EDM) alcanza una precisión aún mayor, de ±0.0001 pulgadas (0.0025 mm) o incluso mejor. Estos valores son cruciales para las interfaces de las articulaciones y los soportes de los actuadores. Un orificio impreciso perjudica la alineación. Uno preciso garantiza un funcionamiento óptimo.
Coherencia en las ejecuciones de producción
La repetibilidad es lo que distingue los proyectos de aficionados de los productos reales. Cada unidad debe ser idéntica a la primera. La automatización CNC lo garantiza. La máquina sigue el mismo programa en cada ciclo, sin que se produzcan variaciones humanas. Esta consistencia permite que el mecanizado CNC de exoesqueletos se adapte desde un prototipo hasta la producción en serie. Los compradores obtienen una geometría y un ajuste idénticos en cada lote.
Geometrías complejas y libertad de diseño
Recortes, contornos y formas orgánicas
El mecanizado simultáneo de 5 ejes mueve los cinco ejes a la vez. Esto permite crear socavados y superficies esculpidas. Un ingeniero italiano colaboró con Lewei Precision para construir un exoesqueleto pasivo de cuerpo completo utilizando este método. La herramienta se aproxima desde múltiples ángulos en una sola configuración. Los errores acumulativos derivados del reposicionamiento desaparecen. Se hacen posibles formas orgánicas que se adaptan a la anatomía humana.
Creación rápida de prototipos e iteración
El mecanizado CNC y la impresión 3D suelen trabajar conjuntamente. El proyecto Indego utilizó ambos durante su desarrollo. Los ingenieros recurrieron al mecanizado CNC para la fabricación de fijaciones y piezas de precisión. La fabricación aditiva se encargó de geometrías complejas y personalización. Esta combinación acelera el proceso de iteración. Los diseñadores prueban las piezas metálicas reales desde las primeras etapas del desarrollo, detectando problemas antes de fabricar las herramientas.
Versatilidad del material y acabado de la superficie
Metales, plásticos y compuestos
El mecanizado CNC permite trabajar con una amplia gama de materiales. Aluminio, acero inoxidable, titanio, latón, cobre y aceros endurecidos se mecanizan con facilidad. Cada material presenta diferentes ventajas y desventajas en cuanto a peso y resistencia. La siguiente tabla muestra cómo se compara el mecanizado CNC con la fabricación aditiva.
| Categoría | Mecanizado CNC | Fabricación aditiva |
| Fuerza mecánica | Piezas resistentes y densas fabricadas con materia prima sólida. | La unión de capas crea puntos débiles |
| Tolerancias | Muy ajustado y consistente | Moderado; varía según la tecnología. |
| Acabado de la superficie | Liso, a menudo listo para ensamblar. | Más áspero; puede requerir posprocesamiento. |
| Escalabilidad organizacional | Se adapta sin problemas a la producción a gran escala. | Ideal para carreras de bajo volumen |
| Opciones de material | Amplia gama que incluye titanio | Limitado en algunos metales |
| Integridad estructural | Completamente denso; sin estructuras de soporte. | Puede requerir tratamiento térmico. |
| Tamaño de parte | No está limitado por la cámara de construcción. | Limita el tamaño de la cámara de construcción |
| Resistencia al calor | Estable a altas temperaturas | Riesgos de distorsión térmica |
Acabados mecanizados frente a acabados pulidos
El acabado superficial influye en la comodidad y la higiene. Las superficies mecanizadas funcionan bien para soportes y carcasas internas. Los acabados pulidos son adecuados para puntos de contacto con la piel. El mecanizado por descarga eléctrica (EDM) de espejo alcanza una precisión de ±0.00005 pulgadas (0.0013 mm) o superior. Este nivel de suavidad reduce la fricción y el desgaste, y facilita la limpieza en aplicaciones médicas.
Consideraciones de diseño para el mecanizado CNC de exoesqueletos
Equilibrando precisión y coste
Las tolerancias influyen en el ajuste y la sensación de un dispositivo portátil. Una articulación floja se tambalea y causa incomodidad. Una articulación ajustada se mueve con suavidad y resulta natural. Sin embargo, las tolerancias más estrictas son más costosas, ya que la máquina funciona más lento, las herramientas se desgastan más rápido y la inspección lleva más tiempo. Los ingenieros deben encontrar el equilibrio perfecto. Las interfaces críticas, como los orificios de las articulaciones, requieren las especificaciones más precisas. Los soportes no críticos pueden ser más holgados. Este equilibrio garantiza la seguridad del dispositivo sin exceder el presupuesto.
Mejores prácticas de GD&T
GD&T le indica al maquinista lo que realmente importa. Define referencias, controles de características y variación admisible. Un buen GD&T comienza con referencias claras mediante la selección de superficies estables. Utilice tolerancias de posición para patrones de agujeros y controles de perfil para superficies curvas. Evite sobretolerar características que no afecten la función. Esto simplifica la inspección y reduce el desperdicio. El objetivo es comunicar la intención del diseño sin generar costos innecesarios.
Valores Ra para confort e higiene
El acabado superficial influye en la sensación del dispositivo sobre la piel. Las superficies rugosas irritan la piel y acumulan bacterias, mientras que las superficies lisas resultan más agradables al tacto y se limpian con mayor facilidad. El índice Ra mide la rugosidad superficial promedio. Un valor de Ra más bajo indica un acabado más liso. La tabla a continuación muestra los requisitos típicos.
| Aplicación | Cordillera Ra | Notas |
| Puntos de contacto con la piel | Ra bajo | Tacto suave, fácil de limpiar. |
| Soportes internos | Ra moderado | Funcional, sin tocar. |
| Interfaces conjuntas | Ra bajo | Reduce la fricción y el desgaste. |
Procesamiento posterior para uso médico e industrial
Los exoesqueletos médicos requieren cuidados especiales. El pulido elimina las marcas de herramientas y crea una superficie higiénica. El anodizado añade una capa protectora al aluminio. El granallado proporciona un acabado mate uniforme. Las unidades industriales pueden omitir los pasos de acabado y centrarse en la resistencia al desgaste. El postprocesamiento adecuado depende del uso que se le vaya a dar al dispositivo.
Tiempo de configuración y cambios de herramientas
Cada ajuste incrementa los costos, ya que la máquina se detiene, el operario reposiciona la pieza y la precisión puede variar. El mecanizado de cinco ejes reduce los ajustes, puesto que la pieza permanece sujeta. Un menor número de cambios de herramienta también ahorra tiempo. Una pieza bien diseñada requiere menos operaciones, lo que reduce la mano de obra y las horas de máquina. Diseñar para la fabricación implica considerar esto desde el principio.
Impacto de la selección de materiales en el costo
La elección del material influye en el coste de dos maneras. El precio de la materia prima varía considerablemente. El titanio es más caro que el aluminio. La maquinabilidad también es importante. Los materiales duros desgastan las herramientas más rápido y cortan más lentamente. Un modelo de estimación de costes para las piezas de un exoesqueleto de mano utiliza el tipo de material como dato de entrada. Este modelo suma el coste del material, la mano de obra, el mantenimiento de la maquinaria, la depreciación y el tiempo de procesamiento. Elegir el material adecuado permite equilibrar la resistencia, el peso y el presupuesto. El objetivo es lograr durabilidad sin sobrecostes.
Elegir NOBLE para el mecanizado CNC de exoesqueletos

Diseño y montaje con servicio integral
NOBLE trabaja con metal y plástico. Pero hacemos mucho más que cortar piezas. Nos encargamos del diseño, la creación de prototipos, la producción y el ensamblaje. Un solo equipo gestiona todo de principio a fin. Esto ahorra tiempo y reduce los errores. La comunicación es fluida desde el primer boceto hasta el producto final.
Un sistema portátil requiere soportes, fijaciones para actuadores y carcasas electrónicas que encajen perfectamente. NOBLE fabrica todas estas piezas en su propio taller. Las estrictas tolerancias se mantienen en todo el sistema. El dispositivo final funciona con fluidez. Cada componente se ajusta al diseño original. El montaje se realiza al primer intento.
ISO 9001: 2015 e ISO 13485: 2016
Las certificaciones son importantes para las piezas que se llevan puestas. NOBLE cuenta con la certificación ISO 9001:2015 para la gestión general de la calidad. También contamos con la certificación ISO 13485:2016 para dispositivos médicos. Esta norma es fundamental para los sistemas robóticos portátiles, ya que abarca el control del diseño, la producción y la inspección final.
La norma ISO 13485 no es un requisito legal para todos los proveedores, pero sí es el estándar global de la industria que esperan los fabricantes de robots médicos. Demuestra que un socio opera un sistema de calidad con una fabricación controlada, trazable y validada.
Cada región tiene sus propias normas. La siguiente tabla muestra los requisitos que deben cumplir los socios para realizar trabajos médicos.
| Certificación / Norma | Región | Estándares requeridos |
| ISO 13485, | Global | Sistema de gestión de calidad certificado, parámetros validados, registros del historial del dispositivo. |
| FDA 21 CFR Parte 820 | Estados Unidos | Trazabilidad del diseño, validación del proceso (IQ/OQ/PQ), trazabilidad del lote |
| UE MDR 2017/745 | Europa | Documentación técnica, certificados de materiales, gestión de riesgos (ISO 14971) |
| PMDA / Ministerio de Salud, Trabajo y Bienestar | Japan | Registro del fabricante, certificados conformes a la norma JIS. |
| TGA | Australia | Principios esenciales, resúmenes de biocompatibilidad |
NOBLE cumple con estos estándares. Sus piezas pasan las auditorías más rápido.
Industrias
Aplicaciones médicas
Los exoesqueletos médicos ayudan a los pacientes a recuperar la movilidad tras una lesión o enfermedad. Estos dispositivos requieren articulaciones precisas y puntos de contacto cómodos. Los componentes de NOBLE cumplen ambos objetivos. Los acabados superficiales lisos previenen la irritación de la piel incluso tras un uso prolongado. Las tolerancias ajustadas garantizan un movimiento articular estable y natural. El resultado es un dispositivo seguro y fiable que favorece la recuperación.
Los exoesqueletos clínicos se enfrentan a las mismas exigencias. Se someten a esterilización y uso repetido. Confiamos en un socio certificado con procesos probados para garantizar que cada unidad cumpla con las especificaciones.
Aplicaciones industriales y militares
Los exoesqueletos industriales reducen el riesgo de lesiones en las fábricas. Los trabajadores los usan para levantar cargas pesadas sin esfuerzo. Las versiones militares ayudan a los soldados a transportar equipo a largas distancias. Ambos requieren componentes resistentes y ligeros que soporten un uso intensivo. NOBLE utiliza aluminio y titanio para estas aplicaciones. Las geometrías complejas derivadas de la optimización del diseño no suponen ningún problema. El resultado es una estructura robusta que no sobrecarga al usuario.
Nuestro enfoque de principio a fin
Soporte de diseño y creación de prototipos
Un buen diseño reduce los costos a largo plazo. NOBLE ayuda a los ingenieros a elegir los materiales y las características para el mecanizado. Analizamos las tolerancias, los requisitos de acabado y los factores que influyen en los costos desde el principio. La creación de prototipos es rápida. Se obtienen piezas reales para probar el ajuste y el funcionamiento antes de la producción en serie. Esto permite detectar problemas cuando los cambios son económicos y rápidos.
Producción, montaje y control de calidad
Tras la aprobación del diseño, iniciamos la producción. Nuestras máquinas ejecutan el mismo programa en cada ciclo. Cada pieza coincide con la anterior. Inspeccionamos cada pieza antes del ensamblaje. Luego, ensamblamos todo y verificamos la unidad final. Los registros de calidad se conservan con cada pedido. Esto le brinda una trazabilidad completa desde la materia prima hasta el producto terminado.
El mecanizado CNC de exoesqueletos proporciona las piezas precisas, duraderas y ligeras que requieren los exoesqueletos médicos e industriales. La elección del material, las decisiones de diseño y la selección del proceso influyen en el rendimiento y el coste. Ningún otro método iguala la precisión, la repetibilidad y la libertad de diseño del mecanizado CNC. Por eso es tan importante elegir un socio que comprenda tanto las necesidades de mecanizado como las de las aplicaciones robóticas. De cara al futuro, la fabricación híbrida, la optimización de trayectorias de herramientas mediante IA y los materiales avanzados reducirán el peso y mejorarán la calidad de la superficie. ¿Listo para construir su próximo exoesqueleto? Hable hoy mismo con NOBLE sobre sus necesidades de mecanizado CNC.
Preguntas frecuentes sobre el mecanizado CNC de exoesqueletos
¿Para qué se utiliza el mecanizado CNC de exoesqueletos?
Este proceso fabrica las piezas exactas que necesitan los robots vestibles. Articulaciones, estructuras, soportes y carcasas se obtienen mediante este método. Los dispositivos médicos lo utilizan para ayudar a las personas a recuperarse y moverse. Los sistemas industriales y militares lo emplean para transportar cargas y prevenir lesiones. El método ofrece tolerancias precisas y resultados uniformes en cada ocasión.
¿Qué materiales funcionan mejor para las partes del exoesqueleto?
Depende del trabajo. El titanio de grado 5 y grado 23 funciona bien para uniones que soportan carga. El aluminio 6061 y 7075 son adecuados para marcos. La fibra de carbono ahorra peso, pero es difícil de cortar. Plásticos como el PEEK y el Delrin facilitan la integración y absorben los impactos. Cada elección afecta el costo, la facilidad de corte y las necesidades de acabado.
¿Por qué el mecanizado de 5 ejes es mejor que el de 3 ejes para los exoesqueletos?
Las máquinas de cinco ejes mecanizan piezas con forma de cuerpo en una sola operación. La pieza permanece sujeta, por lo que los errores derivados de su movimiento desaparecen. El mecanizado de tres ejes requiere múltiples operaciones, y los errores de apilamiento pueden provocar que el orificio quede fuera de tolerancia. Además, las máquinas de cinco ejes permiten acceder a socavados y canales huecos que las máquinas más sencillas no pueden alcanzar.
¿Hasta qué punto pueden ajustarse las tolerancias en el mecanizado CNC de exoesqueletos?
El rectificado alcanza una precisión típica de ±0.005 mm y, en el mejor de los casos, de ±0.001 mm. El fresado CNC mantiene una precisión típica de ±0.025 mm y, en el mejor de los casos, de ±0.005 mm. La electroerosión por hilo ofrece una precisión aún mayor, de ±0.0001 pulgadas o mejor. Las interfaces de las juntas y los soportes de los actuadores requieren estas especificaciones para garantizar un movimiento suave y una alineación precisa.
¿Pueden combinarse el mecanizado CNC y la impresión 3D?
Sí, y de hecho, suelen hacerlo. El proyecto Indego empleó ambas tecnologías durante su desarrollo. Se fabricaron utillajes mediante CNC y piezas metálicas de gran precisión. La fabricación aditiva se utilizó para gestionar formas complejas y trabajos personalizados. Esta combinación acelera las pruebas y permite a los diseñadores ensayar piezas reales antes de que comience la producción en serie.
¿Qué acabado superficial necesitan los exoesqueletos médicos?
Los puntos de contacto con la piel requieren un bajo valor de Ra para mayor comodidad y fácil limpieza. Los brackets internos pueden tener un acabado moderado, ya que nadie los toca. Las interfaces articulares también requieren un bajo valor de Ra para reducir la fricción y el desgaste. El pulido, el anodizado y el granallado son pasos de postprocesamiento comunes para las unidades médicas.
¿Qué certificaciones debe tener un socio de mecanizado?
Busque la norma ISO 9001:2015 para la gestión general de la calidad. La norma ISO 13485:2016 es la más importante para los dispositivos médicos. Abarca el control del diseño, la producción y la inspección. También pueden aplicarse normativas regionales como la FDA 21 CFR Parte 820 y el Reglamento Europeo de Dispositivos Médicos 2017/745. Estas normas demuestran que el socio opera un centro de producción controlado y con trazabilidad garantizada.
¿Cómo puedo reducir el coste del mecanizado CNC de exoesqueletos?
Reduzca el número de configuraciones y cambios de herramientas. El mecanizado de cinco ejes mantiene la pieza sujeta, lo que ahorra tiempo y mano de obra. Elija materiales que equilibren resistencia, peso y maquinabilidad. Relaje las tolerancias en los soportes no críticos. Un buen diseño para la fabricación reduce los costos sin sacrificar la precisión donde más importa.






