
La precisión es clave para el éxito en la fabricación de dispositivos médicos, y esto es especialmente cierto en la producción de piezas médicas mediante mecanizado CNC. Incluso un pequeño error puede poner en riesgo la seguridad del paciente. Organismos como la FDA exigen una fiabilidad absoluta, y en el caso de las piezas médicas CNC, un componente defectuoso podría provocar retiradas del mercado, fallos en el dispositivo o problemas en las auditorías. Los fabricantes de dispositivos médicos se enfrentan a un riesgo enorme con cada proveedor, sobre todo cuando esas piezas son fundamentales para equipos que salvan vidas.
¿Cómo verificar que un servicio de mecanizado CNC cumpla con estos exigentes estándares? Esta pregunta es crucial, especialmente porque las piezas médicas mecanizadas por CNC deben cumplir con tolerancias estrictas y requisitos de biocompatibilidad. Un taller de mecanizado CNC debe demostrar un estricto cumplimiento de las normas y una calidad constante, lo que prueba su capacidad para entregar piezas médicas que superen inspecciones rigurosas en cada ocasión. El proveedor de servicios se convierte en su socio en la gestión de riesgos, no solo en un vendedor, ya que la mala calidad de las piezas conlleva problemas costosos, y con las piezas médicas mecanizadas por CNC, las consecuencias son aún mayores. Esta guía le ofrece un plan claro para evaluar a los posibles socios, centrándose en su capacidad para producir piezas médicas mecanizadas por CNC con consistencia y trazabilidad. Úsela para tomar una decisión acertada que garantice la seguridad de los pacientes y proteja su reputación.
Procesos utilizados para piezas médicas CNC
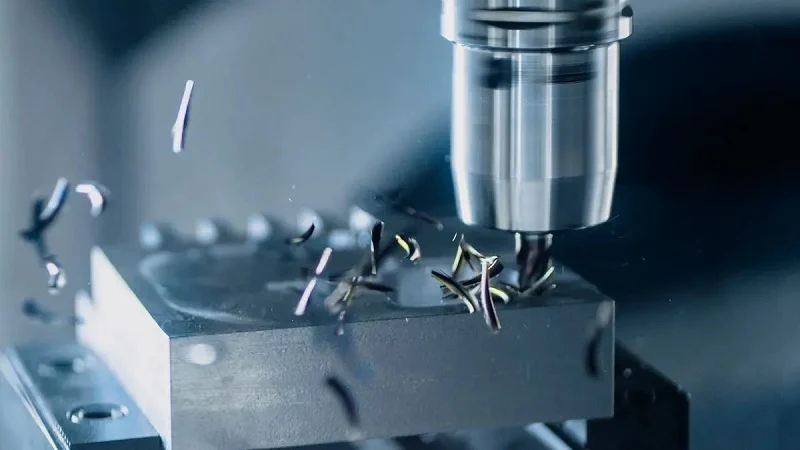
El mecanizado CNC ofrece diversas maneras de fabricar dispositivos médicos. Cada método tiene sus propias ventajas según la forma, el tamaño y la aplicación médica de la pieza. Conocer estas opciones ayuda a los ingenieros a elegir el enfoque más adecuado para sus piezas médicas mecanizadas mediante CNC.
Fresado de precisión y Torneado
El fresado y el torneado son los principales métodos de mecanizado CNC de precisión para piezas médicas. Estos procesos se utilizan para fabricar desde implantes dentales hasta instrumental quirúrgico y dispositivos ortopédicos.
3 ejes vs. Mecanizado de 5 ejes
El fresado estándar de 3 ejes mueve las herramientas a lo largo de tres líneas rectas. Esto funciona bien para formas sencillas, pero requiere múltiples configuraciones para piezas complejas. El mecanizado de cinco ejes añade rotación, lo que permite que las herramientas alcancen la pieza desde cualquier ángulo. Esto reduce las configuraciones, minimiza los errores humanos y aumenta la precisión geométrica en superficies difíciles. Para implantes ortopédicos avanzados con formas curvas, las máquinas de 5 ejes ofrecen mejores resultados en menos pasos.
Creación de geometría compleja
El torneado permite fabricar piezas redondas como pasadores, tornillos y varillas utilizadas en la fijación ósea. Los tornos CNC modernos controlan con precisión la trayectoria y la velocidad de las herramientas, logrando acabados lisos y dimensiones precisas en ejes y casquillos. El fresado multieje procesa piezas complejas con menos ajustes, mejorando la precisión. Los robustos sistemas de sujeción y las afiladas herramientas de corte evitan las vibraciones, manteniendo las piezas estables. Las salas con temperatura controlada impiden que el calor altere las dimensiones de las piezas.
En la fabricación de dispositivos médicos, el acabado superficial es tan importante como la precisión dimensional. Las superficies rugosas crean pequeños huecos donde se acumulan bacterias y se forman biopelículas. En el caso de los implantes, las zonas rugosas pueden ralentizar la osteointegración, debilitando la conexión entre el hueso y el implante. Herramientas de medición avanzadas, como las máquinas de medición por coordenadas y los sistemas de visión óptica, verifican estos límites durante todo el proceso de producción.
Mecanizado suizo para piezas pequeñas
El mecanizado suizo es ideal para fabricar piezas pequeñas y detalladas para instrumental quirúrgico mínimamente invasivo. Este método se diferencia de los tornos convencionales en un aspecto clave.
Implantes y herramientas quirúrgicas
La pieza de trabajo se desplaza a través de un casquillo guía situado cerca de la zona de corte. Este diseño reduce considerablemente la flexión y la vibración, lo cual es fundamental al trabajar con diámetros pequeños y formas largas y delgadas. Esta ventaja permite obtener tolerancias más ajustadas, mejores acabados superficiales y resultados más uniformes.
Control de tolerancia estricto
El mecanizado de dispositivos médicos suele alcanzar tolerancias inferiores a ±0.0005 pulgadas. A este nivel, los operarios controlan el calor, el desgaste de las herramientas y el movimiento del material tras el corte. Las máquinas suizas mantienen la redondez en los detalles, lo que las hace perfectas para piezas médicas implantables y carcasas ópticas mecanizadas por CNC.
Capacidades de producción de alto volumen
Los procesos CNC se adaptan bien a grandes series de producción sin perder calidad.
Componentes de dispositivos mínimamente invasivos
El control estadístico de procesos (SPC) monitoriza la variación en tiempo real, manteniendo las tolerancias dentro de los límites establecidos durante la producción. Los métodos de muestreo C=0 reducen el riesgo sin comprometer la eficiencia en grandes series. La metrología con trazabilidad NIST garantiza que cada tamaño se compare con estándares conocidos.
Consistencia y Repetibilidad
Las máquinas CNC ofrecen una repetibilidad constante, manteniendo la misma calidad tanto en la fabricación de un prototipo como de mil unidades. La automatización facilita la gestión de la producción en volúmenes medios y altos en comparación con el mecanizado manual. Los sistemas de calidad con certificación ISO 13485 respaldan la producción médica regulada, con registros completos de cada lote. Los sistemas de clasificación por visión artificial permiten obtener tasas de defectos muy bajas, mientras que los controles durante el proceso detectan los problemas a tiempo.
Materiales para piezas médicas mecanizadas por CNC
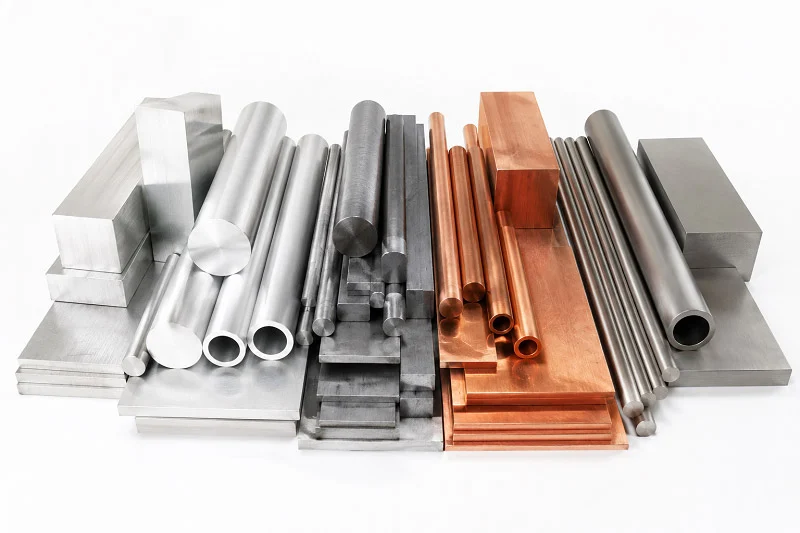
El material que se elija influye en la seguridad del paciente, el buen funcionamiento del dispositivo y los resultados de salud finales. Cada metal y plástico tiene sus ventajas y desventajas. Los ingenieros deben encontrar el equilibrio entre resistencia y peso, resistencia a la corrosión y facilidad de corte, y coste y normativas. Elegir el material incorrecto puede provocar el rechazo del implante, la rotura de las herramientas o costosos rediseños en etapas avanzadas del proceso.
Metales de grado médico
Los metales son la mejor opción para piezas que deben soportar cargas pesadas. Son resistentes, soportan bien el desgaste y tienen una larga trayectoria de uso seguro en medicina. Dos grupos principales destacan: los aceros inoxidables y las aleaciones de titanio.
Acero inoxidable (316L, 17-4)
El acero quirúrgico 316L es una opción común para instrumental quirúrgico, placas óseas y dispositivos para la reparación de fracturas. Es resistente a la corrosión, por lo que resulta adecuado tanto para implantes temporales como permanentes. Sin embargo, el 316L libera iones de níquel al entrar en contacto con fluidos corporales. Estos iones pueden provocar reacciones alérgicas, como erupciones cutáneas y problemas nasales crónicos, en pacientes sensibles.
El acero inoxidable 17-4 PH es una buena alternativa. Contiene aproximadamente un 75 % menos de níquel que el 316L e incluye cobre. Este cobre combate las bacterias al romper sus paredes celulares. Esto convierte al 17-4 PH en una excelente opción para dispositivos de fractura donde la menor sensibilidad a los metales y la prevención de infecciones son importantes. Su alta resistencia y buena resistencia a la corrosión también son adecuadas para implantes óseos que no soportan carga.
Titanio (grados 5 y 23)
El titanio de grado médico funciona de manera diferente. El Ti-6Al-4V ELI, denominado Grado 23, es muy estable. Forma una fina capa de óxido autorreparable que favorece el crecimiento óseo sobre ella. Esto lo hace ideal para implantes que soportan carga, como vástagos de cadera y jaulas espinales.
La diferencia mecánica es considerable. El titanio de grado 23 tiene una resistencia a la tracción máxima de 860–950 MPa, mientras que el 316L solo alcanza los 490–690 MPa. Su módulo elástico es de 114 GPa, mucho más cercano al del hueso que los 193 GPa del acero. Esta mayor similitud reduce el efecto de protección contra el estrés, que se produce cuando el implante soporta una carga excesiva y el hueso circundante se debilita. El titanio de grado 5 ofrece una resistencia similar, aunque con características de procesamiento ligeramente diferentes.
Plásticos de alto rendimiento
Los plásticos cumplen diversas funciones. Son adecuados para herramientas de un solo uso, carcasas y piezas donde el peso ligero o la transparencia son importantes.
PEEK y PEKK
El PEEK ofrece alta resistencia, excelente biocompatibilidad y funciona con los principales métodos de esterilización. Soporta la esterilización en autoclave, con óxido de etileno (EtO) y radiación gamma sin degradarse. Esto lo convierte en una opción ideal tanto para implantes como para instrumental quirúrgico reutilizable. El PEKK ofrece beneficios similares con características mecánicas ligeramente diferentes, brindando a los diseñadores otra alternativa para aplicaciones en columna vertebral y traumatología.
Ultem y PTFE
Ultem conserva su forma a altas temperaturas. Es ideal para piezas que se someten a numerosos ciclos de esterilización. El PTFE ofrece una excelente resistencia química y baja fricción. Se utiliza en catéteres, guías y piezas de sellado donde el movimiento suave es fundamental.
Criterios de selección de materiales
Elegir entre metal y plástico requiere un plan claro. La siguiente tabla resume los factores clave para tomar la decisión.
| Factor de selección | Consideración clave | Ejemplo practico |
| Biocompatibilidad | Cumple con la norma ISO 10993; no presenta reacciones adversas en tejidos humanos. | Titanio, acero inoxidable 316L, PEEK para implantes |
| Esterilizabilidad | Debe manipular el autoclave, la radiación gamma o el EtO sin sufrir daños. | Los metales resisten la mayoría de los métodos; algunos plásticos se degradan bajo radiación gamma. |
| Propiedades mecánicas | Resistencia, resistencia a la fatiga, dureza, resistencia al desgaste | Titanio/cromo cobalto para implantes óseos; policarbonato para carcasas. |
| Resistencia a la Corrosión: | Resistencia a los fluidos corporales durante la vida útil del dispositivo. | Titanio > Acero inoxidable 316L |
| maquinabilidad | La facilidad de corte afecta al coste y al tiempo de producción. | El aluminio y el latón son fáciles de trabajar; el titanio requiere herramientas especiales y velocidades más lentas. |
| Requisitos reglamentarios | Aprobación de la FDA/CE para la clase de dispositivo | El uso de materiales preaprobados acelera la aprobación. |
| Coste y Disponibilidad | Coste de la materia prima más coste de mecanizado | Un material más caro que se corta más rápido puede reducir el costo total de la pieza. |
Biocompatibilidad y esterilización
La biocompatibilidad es fundamental para cualquier material que entre en contacto con tejido humano. La norma ISO 10993 establece las reglas de ensayo. Los materiales deben demostrar que no provocan reacciones adversas. La compatibilidad con la esterilización es igualmente importante. Algunos plásticos soportan la esterilización repetida en autoclave, lo que los hace ideales para herramientas reutilizables. Otros toleran el óxido de etileno (EtO) y la radiación gamma, pero tienen una tolerancia limitada a la esterilización en autoclave. Algunos plásticos son adecuados para productos desechables económicos, pero se degradan con el vapor.
Resistencia mecánica y desgaste
Los implantes sometidos a carga requieren una alta resistencia a la fatiga. El titanio de grado 23 destaca en este aspecto. Las herramientas desechables se centran en la facilidad de corte y el bajo coste. El aluminio y el latón se cortan fácilmente, lo que reduce el tiempo de producción. Un material más caro que se corte más rápido puede disminuir el coste total de la pieza. Esta disyuntiva merece una cuidadosa consideración durante la fase de diseño.
Las certificaciones de materiales y la trazabilidad de los lotes completan el panorama. Cada lote debe contar con un comprobante escrito de su composición y procesamiento. Esta documentación respalda las auditorías regulatorias y la gestión de retiradas de productos. En la fabricación de dispositivos médicos, la trazabilidad es indispensable. Protege tanto a los pacientes como a los fabricantes.
Requisitos de precisión para piezas médicas mecanizadas por CNC
El mecanizado CNC de precisión es fundamental para la fabricación de dispositivos médicos de calidad. Cada medida es importante para la seguridad del paciente. Si una cabeza femoral presenta una desviación de micras, puede desgastarse más rápidamente. Un acabado rugoso en un instrumental quirúrgico puede favorecer el crecimiento bacteriano. Conocer estas necesidades ayuda a los ingenieros a seleccionar las piezas adecuadas y a evaluar a los proveedores con confianza.
Comprensión de las normas de tolerancia
Las normas de tolerancia establecen el rango permitido para cada medición en una pieza. Los dispositivos médicos requieren un control más estricto que la mayoría de los sectores, ya que el margen de error es mínimo.
Tolerancias estándar frente a tolerancias de alta precisión
El mecanizado CNC estándar suele mantener las tolerancias dentro de un rango típico para piezas generales donde el ajuste exacto no es tan importante. El mecanizado de alta precisión alcanza límites mucho más estrictos. Las herramientas avanzadas logran tolerancias más ajustadas para instrumental quirúrgico. El mandrinado con plantillas de tolerancia ajustada alcanza tolerancias muy precisas para puntos de conexión clave. Los sistemas de precisión multieje mantienen tolerancias estrictas al fabricar formas complejas para implantes.
| Enfoque de mecanizado | Tolerancia típica | Ventaja clave | Aplicación médica típica |
| CNC estándar | Estándar, rentable | Rentable, versátil | Componentes generales |
| CNC de precisión con herramientas avanzadas | Acabado superficial más ajustado y mejorado | Acabado superficial mejorado | Instrumentos quirúrgicos |
| Orificio de plantilla de tolerancia ajustada | Muy ajustado, precisión geométrica superior | Precisión geométrica superior | Interfaces criticas |
| Precisión multieje | Capacidad de geometría compleja y precisa | Capacidad de geometría compleja | Dispositivos implantables |
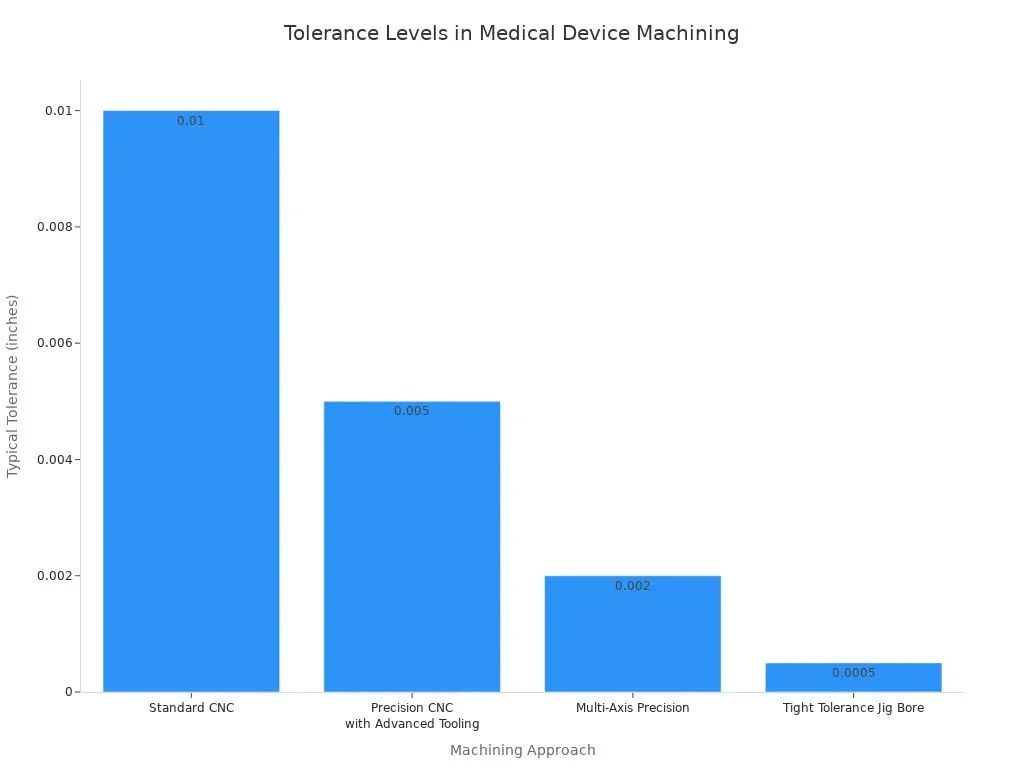
Las principales empresas suelen mantener tolerancias de ±2.5 micras en componentes médicos críticos. El equipo debe conservar una gran rigidez. Las salas con temperatura controlada impiden que el calor altere el tamaño de las piezas.
GD&T en el diseño médico
GD&T proporciona una forma precisa de describir las formas de las piezas. Va más allá de las simples mediciones en línea recta. GD&T especifica la forma, la dirección y la posición con símbolos y reglas exactas. Para las piezas médicas mecanizadas por CNC, esto es fundamental cuando las superficies deben alinearse a la perfección. La articulación cónica de un vástago de cadera requiere un control angular preciso que las tolerancias estándar no pueden describir. GD&T garantiza que todos los fabricantes interpreten el diseño de la misma manera.
Acabado de la superficie y limpieza
El acabado de la superficie afecta directamente a los resultados para el paciente. Las superficies rugosas ofrecen a las bacterias lugares donde esconderse. Las superficies lisas reducen la fricción y el desgaste.
Valores de Ra y su significado clínico
Ra mide la rugosidad superficial promedio en micras. Las distintas áreas del cuerpo requieren valores diferentes. Las cabezas femorales en las prótesis de cadera necesitan un acabado muy liso para reducir el desgaste. Los cojinetes duros requieren una superficie extremadamente lisa para eliminar los residuos. Los revestimientos acetabulares de polietileno tienen una superficie moderadamente lisa. Las áreas en contacto con el hueso utilizan un acabado más rugoso para favorecer el crecimiento óseo. Los instrumentos quirúrgicos generales mantienen una suavidad que facilita la limpieza, con un cierto límite para la acumulación de suciedad. Las superficies de corte requieren un acabado aún más liso para un rendimiento constante.
| Zona clínica / Componente | Valor Ra clínicamente significativo | Justificación clínica |
| Cabeza femoral (articulada) | Acabado muy suave | Minimiza el desgaste y la fricción. |
| Cojinetes duros sobre duros | Acabado extremadamente suave | Reduce los residuos de desgaste de terceros cuerpos. |
| Revestimiento acetabular de polietileno | Acabado moderadamente liso | Equilibra la resistencia al desgaste |
| Zonas de contacto con el hueso | Acabado más rugoso | Promueve el enclavamiento mecánico |
| Superficies de instrumentos quirúrgicos | Acabado suave | Mantiene la facilidad de limpieza |
Estándares de fabricación para salas blancas
Las salas blancas controlan las partículas diminutas durante la producción. La fabricación de dispositivos médicos a menudo requiere salas blancas con niveles controlados de partículas. Las piezas que entran en contacto con áreas estériles necesitan este nivel de control. Una sala blanca impide que los residuos diminutos se adhieran a las superficies durante el mecanizado.
Métodos de verificación e inspección
Los registros demuestran la calidad. La inspección verifica que cada pieza cumpla con sus especificaciones. Ambos protegen tanto a los pacientes como a los fabricantes.
CMM y medición óptica
Las máquinas de medición por coordenadas (MMC) ofrecen una precisión a nivel micrométrico, muy superior a la de las herramientas manuales. La inspección con MMC verifica si una pieza coincide con su diseño mediante mediciones precisas de tamaño, forma y posición. Las MMC manejan características complejas como superficies curvas y orificios profundos. Eliminan el sesgo del operador y estandarizan el control de calidad en todos los equipos.
Los sistemas CMM ópticos utilizan patrones de luz azul o triangulación láser. Estos métodos permiten mapear superficies brillantes, negras o con curvatura pronunciada. En el caso de los implantes de titanio, la inspección óptica captura una densa nube de puntos de toda la forma en segundos. Estos datos se alinean con el modelo CAD 3D original para mostrar las diferencias de forma. A diferencia de la medición por contacto, la inspección óptica no supone ningún riesgo de dañar piezas delicadas.
Informes de inspección del primer artículo (FAI)
La inspección del primer artículo (FAI) verifica todo el proceso de producción antes de que comience la producción en serie. Un informe FAI registra cada medición, propiedad del material y configuración del proceso. Demuestra que la primera pieza cumple con todas las especificaciones. Los auditores regulatorios esperan estos registros, ya que demuestran que el fabricante comprende el diseño y puede producirlo de la misma manera en cada ocasión. Los informes FAI también respaldan las verificaciones de biocompatibilidad al vincular las certificaciones de materiales con las piezas terminadas.
Cumplimiento normativo en el mecanizado CNC de piezas médicas
En la fabricación de dispositivos médicos, las normas rigen cada decisión. Si un taller de mecanizado CNC carece de la certificación adecuada o mantiene registros deficientes, el lanzamiento de su producto corre peligro. Conocer las normas le ayudará a formular las preguntas correctas antes de firmar un contrato.
Por qué la norma ISO 13485 es importante para las piezas médicas mecanizadas por CNC.
La certificación ISO 13485 es el estándar más alto para la gestión de calidad en dispositivos médicos. Este estándar va más allá de las prácticas de calidad habituales. Requiere un sistema de calidad documentado con procedimientos, políticas y registros controlados. Cada etapa de la producción debe seguir normas escritas que los auditores puedan verificar.
ISO 9001 frente a ISO 13485
Muchas empresas cuentan con la certificación ISO 9001 y creen que esto las habilita para trabajar con dispositivos médicos. Esta creencia genera riesgos innecesarios. La ISO 9001 se aplica a cualquier empresa, independientemente de su sector. La ISO 13485, en cambio, se aplica exclusivamente a dispositivos médicos. La diferencia clave radica en que la ISO 13485 se diseñó específicamente para productos sanitarios. A diferencia de la mayoría de las industrias, los dispositivos médicos están sujetos a un estricto control gubernamental en los mercados de todo el mundo.
| Aspecto | ISO 9001, | ISO 13485, |
| <b></b><b></b> | Genérico, cualquier industria | Específico para dispositivos médicos |
| Documentación | Marco general del SGC | Requiere documentación específica para el dispositivo médico. |
| Gestión | Los roles se pueden delegar libremente. | Gerente específico responsable de los elementos del sistema de calidad. |
| Enfoque en el riesgo | Gestión general de riesgos | Profundamente comprometido con la seguridad del paciente. |
| Mejoramiento | Mejora continua para la satisfacción del cliente. | Mejora vinculada a la seguridad y el rendimiento del dispositivo. |
La norma ISO 13485 también exige procedimientos de capacitación por escrito. Los trabajadores deben demostrar su competencia mediante pasos formales. La norma exige identificar las necesidades de capacitación, impartirla y verificar los resultados. La norma ISO 9001 solo indica que los trabajadores deben estar capacitados, sin especificar cómo.
Qué abarca la norma
La norma ISO 13485 exige que la producción y el servicio se planifiquen, ejecuten, supervisen y controlen. Esto incluye establecer reglas de liberación del producto, crear un área de trabajo controlada y mantener registros de producción que indiquen la cantidad fabricada y su vinculación con el expediente del dispositivo médico. Para los productos que requieren esterilización, los procesos deben validarse. Si se requiere configuración o reparación, deben documentarse los pasos específicos y las reglas de aceptación. Estos controles garantizan que el producto siempre cumpla con las especificaciones indicadas.
La norma también exige controles de diseño y desarrollo. Los flujos de trabajo claros abarcan la planificación del diseño, las entradas, las salidas, las verificaciones, la validación y el paso a la producción. La gestión de riesgos se rige por la norma ISO 14971 durante todo el ciclo de vida del producto. Los controles de proveedores requieren revisión, listas de proveedores aprobados, auditorías y controles de entrada.
Registro e inspecciones de la FDA
La FDA clasifica los dispositivos médicos por nivel de riesgo, lo que determina el proceso de aprobación. Los dispositivos de alto riesgo, como los implantes, están sujetos a una revisión rigurosa. La normativa 21 CFR Parte 820 sobre sistemas de calidad exige un sistema de calidad sólido para todas las etapas de fabricación, incluido el mecanizado. El proceso de notificación previa a la comercialización 510(k) requiere demostrar que un dispositivo es similar a uno ya aprobado, lo que influye en cómo se registran y verifican los procesos CNC.
Requisitos de la Parte 820 del Título 21 del Código de Regulaciones Federales
El registro ante la FDA incluye el registro del establecimiento y la inclusión del dispositivo en la lista. Su proveedor de máquinas CNC debe estar registrado ante la FDA conforme a la norma 21 CFR Parte 820 y contar con la certificación ISO 13485. El proceso 510(k) afecta la forma en que se registran los pasos de mecanizado. Los talleres deben cumplir con los controles de diseño, especialmente durante las etapas de prototipado.
La validación del proceso se vuelve necesaria cuando la simple verificación no basta para demostrar que una pieza es correcta. Esto se aplica a procesos específicos que no pueden verificarse completamente solo mediante inspección. El Reglamento de Seguridad Alimentaria (QSR) de la FDA exige la validación de estos pasos.
Gestión de auditorías y no conformidades
Las inspecciones de la FDA pueden ocurrir sin previo aviso. Un taller preparado cuenta con un proceso CAPA que incluye análisis de causa raíz, medidas de contención, acciones correctivas y un plan de notificación al cliente. El control de cambios por escrito para el intercambio de materiales requiere notificación al cliente y aprobación por escrito antes de que se realice cualquier intercambio.
Los valores objetivo de Cpk en las características CTQ demuestran el control estadístico. Se deben disponer de datos históricos para comprobar este control a lo largo del tiempo. Verifique el alcance y el número del certificado ISO 13485 en el registro público del grupo emisor. El alcance define las funciones para las que el taller está cualificado.
Trazabilidad y Documentación
La trazabilidad es fundamental para las retiradas de productos y las inspecciones posteriores a la comercialización. Los números de serie y el seguimiento de lotes permiten a los fabricantes rastrear cada dispositivo hasta sus materias primas, proveedores y lotes de producción. Este historial facilita la localización rápida de los productos afectados durante una retirada o una revisión de cumplimiento, lo que reduce el riesgo y agiliza la respuesta.
Certificaciones de materiales y seguimiento de lotes
Cada lote de material debe contar con un Certificado de Fábrica que detalle su composición química, propiedades mecánicas y número de colada. La fábrica de materia prima emite este certificado. Los números de lote permiten realizar el seguimiento de los materiales durante la producción. Los registros de proceso indican las condiciones de fabricación y los tiempos de retención. Los datos de las pruebas confirman el cumplimiento de las especificaciones mediante análisis estadístico.
Registros del historial del dispositivo (DHR)
El registro del historial del dispositivo es el registro completo de producción. Incluye la identificación del operador, la identificación de la máquina, la fecha y hora, las mediciones, el lote de material asociado al número de serie del dispositivo y las verificaciones de empaque. Estos registros deben conservarse durante el tiempo requerido y estar preparados para las auditorías de la FDA.
La documentación completa también incluye informes de inspección CMM que muestran lo real frente a lo esperado para cada especificación GD&T. Un certificado de conformidad indica que las piezas cumplen con los planos, las especificaciones del material y los requisitos del SGC. Las declaraciones de biocompatibilidad hacen referencia a las rutas de evaluación de riesgos ISO 10993-1 y enumeran las sustancias de fabricación sobrantes para usos en implantes o en contacto con la piel. Los informes de inspección del primer artículo cubren los lanzamientos de nuevos números de pieza. Los registros en proceso y los datos SPC capturan la identificación del operador, la identificación de la máquina, la fecha/hora, el lote de herramientas y los resultados de las mediciones en cada paso. Los registros de revisión de diseño y los informes DFM identifican los riesgos de biocompatibilidad, las necesidades de acabado superficial y la viabilidad de las tolerancias antes de que comience la producción.
Las retiradas de dispositivos médicos suelen deberse a la falta de documentación. Un certificado de material extraviado puede paralizar toda una investigación. Un taller que mantiene registros completos le protege de costosos retrasos y sanciones regulatorias. Al evaluar a un socio de CNC, solicite ver su proceso de DHR (Registro de Datos de Dispositivos). Pida ejemplos de documentos. Verifique su certificación en registros públicos. Estos pasos distinguen a los socios confiables de los riesgosos.
Cómo evaluar un servicio de mecanizado CNC de piezas médicas
Elegir un socio para la fabricación de piezas médicas mediante CNC va más allá de comparar precios. La elección es crucial. Un error de mecanizado puede retrasar el lanzamiento de un producto, provocar problemas en las auditorías o poner en riesgo la seguridad del paciente. Los fabricantes de dispositivos médicos deben evaluar a sus posibles socios según un conjunto claro de estándares que abarque la habilidad técnica, la experiencia comprobada y la fiabilidad de sus operaciones. Considere el proceso de evaluación como una verificación de riesgos, no como una simple compra.
Evaluación de capacidades técnicas
Las máquinas que utiliza un taller de mecanizado CNC dicen mucho sobre su capacidad para mantener tolerancias estrictas. Las máquinas más antiguas aún pueden fabricar piezas de buena calidad, pero a menudo carecen del control térmico y la precisión del husillo necesarios para las formas de implantes actuales. Solicite la lista de equipos. Busque máquinas CNC de cinco ejes, tornos tipo suizo y sistemas de precisión multieje. Estas máquinas procesan formas complejas en menos pasos, lo que reduce la probabilidad de que se acumulen errores.
Antigüedad y capacidad del equipo
La antigüedad de la máquina importa, pero lo que puede hacer importa aún más. Una máquina antigua bien cuidada puede superar a una nueva mal configurada. Pregunte sobre los programas de mantenimiento y los registros de calibración. Las áreas de producción con temperatura controlada evitan que el calor altere el tamaño de las piezas durante las series largas. Pregunte sobre los sistemas de sondas y las herramientas de medición en proceso que detectan problemas antes de que las piezas se salgan de las especificaciones.
Operaciones internas frente a operaciones subcontratadas
Un servicio de mecanizado CNC que realiza internamente los pasos clave mantiene un mayor control sobre la calidad y los plazos de entrega. Cuando un taller subcontrata pasos secundarios como la pasivación, el tratamiento térmico o el anodizado, usted asume los riesgos del proveedor. Pregunte qué pasos se realizan en sus instalaciones. Verifique que las herramientas de inspección, como las máquinas de medición por coordenadas (CMM) y los sistemas de medición óptica, se encuentren en el mismo edificio. Un socio con capacidades internas responde con mayor rapidez a los cambios de diseño y mantiene mejores registros.
Revisión de la experiencia y el historial
La experiencia en la fabricación de dispositivos médicos no se puede fingir. Un portafolio repleto de piezas aeroespaciales o automotrices no califica a un taller para trabajar con implantes. Los riesgos son diferentes. Las piezas médicas mecanizadas por CNC requieren materiales biocompatibles, tolerancias más estrictas y trazabilidad completa. Solicite estudios de caso de proyectos similares. Un ejemplo real: el mango de un martillo de acero inoxidable 17-4 para cirugía, fabricado con tolerancias muy ajustadas. Ese tipo de prueba demuestra una verdadera habilidad.
Portafolio de proyectos médicos
Examine el portafolio para apreciar la variedad de materiales. Un buen socio debería mostrar trabajos con titanio, acero inoxidable, PEEK y Ultem. Busque indicios de procesos secundarios como recubrimientos y ensamblaje en salas blancas. Las reseñas de clientes y las relaciones a largo plazo con fabricantes de dispositivos médicos son señal de confiabilidad. Pregunte cuántos años lleva la empresa trabajando en el sector médico. Una amplia experiencia en la fabricación de instrumental quirúrgico implica más que una reciente incursión en el sector médico.
Manejo de geometrías complejas
Las formas complejas distinguen a los buenos talleres de los excelentes. Pida ver piezas con esquinas internas estrechas, paredes delgadas o superficies curvas complicadas. Solicite ejemplos donde el taller haya resuelto un problema de mecanizado complejo con utillaje creativo o planificación de trayectorias de herramientas. Un socio que ofrece retroalimentación de Diseño para la Fabricación (DFM) desde el principio le ayuda a evitar errores costosos. Su equipo de ingeniería debería detectar posibles defectos de producción antes de que usted decida sobre las herramientas.
Comunicación y gestión de la cadena de suministro
Las habilidades técnicas importan poco si el socio no puede comunicarse con claridad ni cumplir con los plazos de entrega. Los fabricantes de dispositivos médicos necesitan un servicio de mecanizado CNC que responda rápidamente a las preguntas y ofrezca plazos de entrega honestos. Los retrasos repercuten en todo el cronograma del proyecto, afectando a los ensayos clínicos y a la entrada en el mercado.
Prototipado y retroalimentación sobre DFM
El prototipado rápido acelera el ciclo de desarrollo. Un socio eficiente entrega prototipos con rapidez y permite pasar a la producción en masa de forma eficaz. Durante la fase de prototipado, el taller debe proporcionar un análisis DFM que identifique problemas de tolerancia, deficiencias en los materiales o problemas de acabado superficial. Esta retroalimentación evita rediseños costosos posteriormente. Pregunte cómo gestiona el taller los cambios de diseño durante los proyectos en curso. Un proceso claro de control de cambios protege a ambas partes.
Plazos de entrega y escalabilidad
Los proveedores nacionales reducen los plazos de entrega y permiten pedidos urgentes. Los proveedores extranjeros, en cambio, generan retrasos en la aduana y limitan las opciones cuando surgen problemas. Pregunte por los plazos de entrega promedio e incluya el envío en sus cálculos. La escalabilidad requiere procesos documentados y repetibles, no depender únicamente de un experto. Solicite datos de metrología anteriores que demuestren la estabilidad del tamaño a medida que aumenta el volumen de producción. Un socio debe mantener la tolerancia durante el ritmo de producción, no solo en los prototipos.
Las preguntas sobre control de calidad merecen respuestas directas. Pregunte sobre la inspección del primer artículo como un proceso definido y documentado. Pregunte dónde se realizan los controles de inspección durante el proceso. Revise cómo el proveedor gestiona las no conformidades y el análisis de la causa raíz. Verifique las certificaciones relevantes para su sector: ISO 9001, ISO 13485 y el registro ante la FDA. Un taller de mecanizado CNC que duda al responder estas preguntas tiene algo que ocultar.
Pregunte a sus posibles socios sobre sus protocolos de seguridad física: procedimientos de acceso, gestión de visitantes, seguridad fuera del horario laboral y procedimientos de emergencia. La sofisticación de sus respuestas indicará si la seguridad está realmente integrada en sus operaciones o si se trata simplemente de un requisito formal.
La confidencialidad protege su propiedad intelectual. Asegúrese de que el proveedor de servicios firme acuerdos de confidencialidad, mantenga un sistema seguro de gestión documental y encripta los datos del proyecto. Pregunte quién tiene acceso a los archivos CAD, los planos y los documentos de inspección. Un socio que trata sus datos de diseño con cuidado también tratará sus piezas con el mismo cuidado.
La elección de un proveedor de mecanizado CNC se basa, en última instancia, en la confianza fundamentada en la evidencia. Si es posible, visite sus instalaciones. Observe cómo los operarios manipulan las piezas. Revise sus informes de inspección. Solicite referencias de proyectos médicos similares. El socio adecuado demuestra precisión, mantiene una documentación exhaustiva y posee la certificación pertinente. Los servicios de mecanizado médico que cumplen con estos estándares protegen su producto, a sus pacientes y su reputación.
Colabora con NOBLE para tus piezas médicas mecanizadas por CNC.

Los pasos de selección anteriores apuntan a una respuesta clara: necesita un socio con precisión comprobada, cumplimiento documentado de normas y soporte integral. NOBLE ofrece precisamente eso. Como empresa manufacturera líder en China, NOBLE combina una sólida experiencia en servicio con conocimientos expertos en mecanizado para ayudar a sus clientes a pasar sin problemas del prototipo a la producción en serie.
Nuestras capacidades de fabricación
La planta de producción de NOBLE maneja con igual destreza tanto metal como plástico. Su equipamiento incluye centros de fresado y torneado CNC multieje, tornos tipo suizo y sistemas de mecanizado de 5 ejes. Esta amplia gama de equipos permite trabajar con formas complejas sin problemas. Ya sea que su pieza requiera esquinas internas precisas o superficies curvas para implantes, las máquinas lo hacen posible.
Mecanizado de precisión para metales y plásticos.
La lista de materiales abarca toda la gama médica: titanio, acero inoxidable de grado quirúrgico, aluminio, Inconel, cromo-cobalto y plásticos de alto rendimiento como PEEK y Ultem. Cada material requiere diferentes ajustes de corte, formas de herramienta y métodos de refrigeración. Los operarios de NOBLE conocen estas diferencias y realizan los ajustes necesarios.
- Micromecanizado para piezas médicas e implantes CNC de pequeño tamaño.
- Mecanizado de gran formato para piezas y carcasas de mayor tamaño.
- Mecanizado de piezas pequeñas con tolerancias estrictas.
- Mecanizado de 5 ejes para alta precisión en formas complejas.
- Mecanizado suizo para piezas de pequeño diámetro y alta precisión.
- Recopilación y verificación de datos en proceso en cada etapa.
El control de tolerancias recibe especial atención. La precisión estándar mantiene tolerancias estrictas. Para trabajos exigentes, el mecanizado de precisión alcanza tolerancias aún más estrictas. En proyectos especiales, se pueden lograr tolerancias de ±0.0002 pulgadas cuando el diseño lo requiere. Este rango abarca desde instrumental quirúrgico hasta microcomponentes utilizados en dispositivos mínimamente invasivos.
Del prototipo a la producción en masa
El paso del prototipo a la producción suele generar variaciones. NOBLE elimina este riesgo con procesos documentados y repetibles. Los prototipos se envían rápidamente, lo que permite realizar comprobaciones de diseño sin demora. Una vez aprobados, las mismas máquinas, herramientas y pasos de inspección se adaptan a la producción en grandes volúmenes. El control estadístico de procesos monitoriza las variaciones en tiempo real, detectando cualquier desviación antes de que las piezas dejen de cumplir las especificaciones. Este método mantiene la calidad constante, tanto si se piden cincuenta piezas como cincuenta mil.
Certificaciones y pruebas de calidad
Las certificaciones demuestran el compromiso de una empresa con la calidad. NOBLE cuenta con las certificaciones ISO 9001:2015 e ISO 13485:2016, que abarcan la gestión general de la calidad y los controles específicos para dispositivos médicos. Esta doble certificación demuestra su preparación para la producción regulada.
ISO 9001: 2015 e ISO 13485: 2016
Ambas normas funcionan conjuntamente. La ISO 9001 proporciona el marco general para la satisfacción del cliente y la mejora continua. La certificación ISO 13485 añade los controles obligatorios para dispositivos médicos que la ISO 9001 no contempla.
| Aspecto | ISO 9001:2015 | ISO 13485:2016 |
| Enfoque primario | Satisfacción del cliente | Cumplimiento de las normas y seguridad del paciente |
| Gestión de riesgos | Mejora general | Obligatorio, conforme a la norma ISO 14971. |
| Controles de diseño | No se requiere | Archivos de diseño requeridos con resultados de riesgo |
| Trazabilidad | Identificación general | Registros de lotes, registros del historial del dispositivo |
| Validación del proceso | No se requiere | Requerido para esterilización y soldadura. |
| Especificaciones de limpieza | No se especifica | Requisitos de limpieza por escrito |
Esta tabla muestra la diferencia entre la calidad general y la calidad médica. NOBLE cumple con ambos estándares, lo que le brinda confianza en cada envío.
Protocolos rigurosos de inspección y pruebas
La inspección se realiza en numerosos puntos de control, no solo al final. La inspección del primer artículo (FAI) verifica todo el proceso de producción antes de que comience la producción en serie. La inspección en proceso utiliza equipos de medición por coordenadas (CMM) calibrados para verificar las dimensiones a medida que las piezas avanzan en la producción. Las pruebas finales confirman el acabado superficial, las propiedades del material y la precisión dimensional. Cada medición se registra, creando un registro documental completo para las auditorías reglamentarias. Este enfoque minucioso cumple con las expectativas de la FDA y respalda su propio sistema de calidad.
Un enfoque de servicio integral
NOBLE ofrece mucho más que mecanizado. Su modelo de servicio integral abarca asistencia en el diseño, trabajo en equipo de ingeniería, ensamblaje y posprocesamiento. Este enfoque integrado reduce la cantidad de proveedores y simplifica la gestión de proyectos.
Soporte de diseño y colaboración en ingeniería
El trabajo en equipo desde el principio evita errores costosos. Los ingenieros de NOBLE revisan sus diseños para garantizar su viabilidad de fabricación, detectando problemas de tolerancia, deficiencias en los materiales o problemas de acabado superficial antes de comenzar la producción. Esta retroalimentación de Diseño para la Fabricación (DFM) ahorra tiempo y dinero. El equipo de ingeniería también sugiere otros materiales o procesos cuando ofrecen mejores resultados. Este enfoque de colaboración significa que usted recibe asesoramiento experto, no solo un presupuesto.
Servicios de ensamblaje y postprocesamiento
Los servicios de postprocesamiento incluyen acabado, recubrimiento y ensamblaje. El ensamblaje en sala limpia se encarga de las piezas que deben permanecer estériles. Las operaciones de acabado logran la rugosidad superficial que su diseño requiere, ya sea un pulido espejo para superficies móviles o un acabado texturizado para áreas en contacto con el hueso. Los servicios de ensamblaje unen varias piezas, reduciendo su trabajo de manipulación e inspección. Esta capacidad integral significa que un solo proveedor de servicios gestiona toda su cadena de producción, desde la materia prima hasta la pieza terminada y lista para usar.
La combinación de mecanizado de precisión, doble certificación y soporte integral convierte a NOBLE en la solución ideal para los pasos de selección descritos en esta guía. Contacte con NOBLE para una consulta sobre su proyecto y descubra la diferencia que supone contar con un verdadero socio de fabricación.
Para elegir el socio adecuado para el mecanizado CNC de sus piezas médicas, es fundamental comprender cuatro áreas clave: procesos esenciales como el fresado y el mecanizado suizo, materiales biocompatibles, estándares de precisión y cumplimiento normativo. Cada decisión que tome afectará directamente la seguridad del paciente y el funcionamiento del dispositivo. Un servicio de mecanizado CNC confiable debe contar con la certificación adecuada y superar una inspección rigurosa. Un registro completo y exhaustivo previene costosas retiradas del mercado y le ayuda a prepararse para las auditorías. Esta guía le servirá como una práctica lista de verificación al evaluar proveedores. El proveedor de servicios adecuado se convierte en un socio que le ayuda a ingresar al mercado y a tener éxito con su producto. Comuníquese hoy mismo con NOBLE para programar una consulta de proyecto. Ofrecemos la experiencia, el conocimiento de la FDA y el apoyo integral que necesita para hacer realidad su dispositivo médico. Su éxito es nuestra máxima prioridad. Permítanos ayudarle a lograrlo con total confianza.
Preguntas frecuentes sobre piezas médicas CNC
¿Qué certificaciones debe tener un proveedor de máquinas CNC para el sector médico?
Un proveedor debe contar con la certificación ISO 13485 para la gestión de calidad de dispositivos médicos. Además, necesita estar registrado ante la FDA. Estas credenciales demuestran que el taller cumple con normas estrictas para la fabricación de piezas médicas CNC seguras y confiables.
¿Qué materiales funcionan mejor para las piezas médicas mecanizadas por CNC?
Entre las opciones más comunes se encuentran el titanio de grado 23, el acero inoxidable 316L y el plástico PEEK. El titanio es resistente y seguro para implantes. El acero inoxidable es adecuado para instrumental quirúrgico. El PEEK es idóneo tanto para implantes como para instrumentos reutilizables.
¿Cómo afecta el registro ante la FDA a la producción de piezas médicas?
El registro ante la FDA exige que el proveedor cumpla con las normas de calidad de la Parte 820 del Título 21 del Código de Regulaciones Federales (21 CFR Parte 820). Esto significa que debe validar los procesos, controlar los diseños y mantener una trazabilidad completa. El taller debe estar preparado para inspecciones sorpresa y conservar registros de producción exhaustivos.
¿Por qué es fundamental la documentación para las piezas médicas mecanizadas por CNC?
Los registros completos respaldan las retiradas de productos y las auditorías regulatorias. Los registros del historial del dispositivo rastrean cada paso de la producción. Las certificaciones de materiales demuestran la seguridad y la composición. Sin los registros adecuados, la pérdida de un certificado puede detener una investigación y retrasar la entrada al mercado.
¿Qué métodos de inspección verifican la calidad de las piezas médicas?
Las máquinas de medición por coordenadas permiten realizar comprobaciones de precisión a nivel micrométrico. Los sistemas de medición óptica capturan datos de toda la superficie. Los informes de inspección del primer artículo verifican todo el proceso de producción. Estos métodos garantizan que cada pieza cumpla con las especificaciones de diseño.
¿Qué papel desempeña la FDA en el mecanizado de dispositivos médicos?
La FDA supervisa la clasificación, el registro y el cumplimiento de los estándares de calidad de los dispositivos médicos. Los proveedores deben cumplir con la Parte 820 del Título 21 del Código de Regulaciones Federales (21 CFR Parte 820) y mantener su registro ante la FDA. La agencia puede inspeccionar las instalaciones sin previo aviso, por lo que los talleres deben conservar siempre registros completos.







