
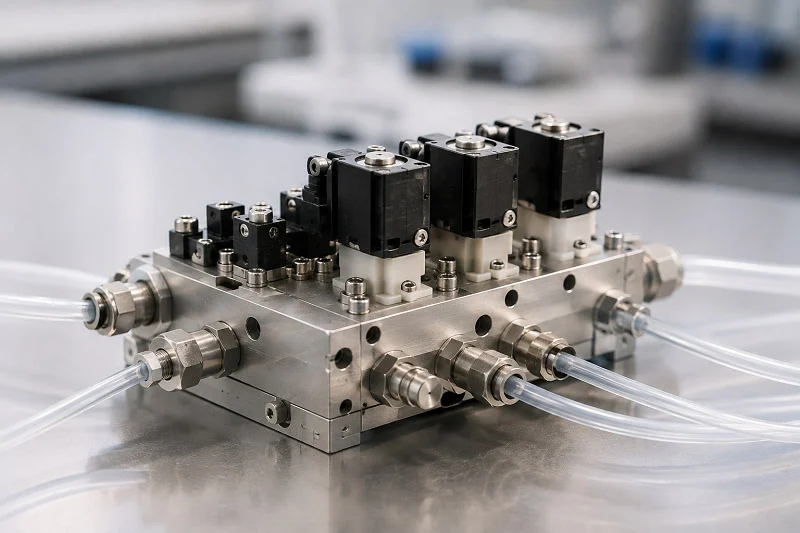
Elegir los bloques de válvulas hidráulicas adecuados es fundamental para el éxito de todo el sistema. Esta elección influye en el rendimiento, el coste y la fiabilidad a largo plazo. El mercado hidráulico experimenta un crecimiento significativo en este sector: según los informes, el mercado global de estos componentes alcanzará los 2.2 millones de dólares en 2024.
| Fuente reportada | 2024 Tamaño del mercado (millones de USD) |
| Tabla de atributos del informe | 2190.4 |
| Sección FAQ | 2304.3 |
Cada aplicación hidráulica requiere un equilibrio entre diferentes factores. Algunas se centran en la reducción de peso, mientras que otras necesitan soportar presiones extremas. El entorno del sistema, su ciclo de trabajo y el programa de mantenimiento influyen en el diseño óptimo del bloque de válvulas fluidas. Conocer el funcionamiento de los bloques de válvulas hidráulicas en condiciones reales ayuda a evitar rediseños costosos. La selección inteligente de materiales y una fabricación precisa convierten una válvula sencilla en un componente fiable y robusto. Esta guía explica estas decisiones paso a paso.
Definición del bloque de válvulas fluidas y su función principal
Imagínese un bloque de válvulas hidráulicas como el controlador de tráfico de su sistema. Se encarga de las tareas complejas de mover fluidos, controlar la presión y gestionar los actuadores, todo en un solo paquete. Las funciones principales de los bloques de válvulas hidráulicas son sencillas: controlan el flujo del fluido, su presión y su llegada. Sin este centro de control, su sistema necesitaría numerosas tuberías y conexiones independientes. Esto aumenta el peso, el costo y crea posibles puntos de fuga. Los bloques de válvulas hidráulicas contribuyen al buen funcionamiento de estos sistemas.
El papel de un colector en los sistemas de potencia fluida.
Un colector es la base de cualquier sistema moderno de potencia fluida. Mantiene las piezas en su lugar y las conecta mediante conductos internos. Este diseño reduce la cantidad de tuberías externas, lo que resulta en un conjunto más compacto. Los bloques de válvulas hidráulicas actúan como soporte principal, transformando un enredo de mangueras en una unidad ordenada y organizada. El sistema se beneficia de una menor complejidad.
Dirigir las trayectorias del flujo y regular la presión.
La función principal de los bloques de válvulas hidráulicas es dirigir el fluido hacia donde se necesita. Sus diferentes componentes internos bloquean o permiten el flujo del fluido. Algunos liberan la presión cuando es necesario. Otros evitan el reflujo que podría dañar las piezas. Las opciones automatizadas permiten un mayor control en tareas complejas. Todos estos componentes trabajan conjuntamente dentro del bloque.
El control de la presión es igualmente importante. Los componentes de control de presión mantienen la presión bajo control. Los reductores mantienen un nivel fijo aguas abajo. Las vías de alivio drenan el exceso de fluido de vuelta al tanque cuando la presión es demasiado alta. Los sistemas de secuenciación esperan hasta que se alcanza una presión clave y luego envían el flujo a otro lugar. Algunos sistemas utilizan sistemas pilotados para un control aún más avanzado. Esto evita fugas y roturas de tuberías.
Consolidación de componentes para reducir los puntos de fuga
He aquí una verdad fundamental sobre los sistemas hidráulicos: cualquier fuga puede provocar una avería. Cada conexión, cada empalme, cada junta puede romperse con el tiempo. Al integrar muchas piezas en un solo bloque, se reduce considerablemente el número de conexiones externas. Esto significa menos puntos por donde pueda escaparse el fluido. Los bloques de válvulas hidráulicas también proporcionan soporte estructural gracias a su cuerpo de aluminio o hierro fundido. Las juntas de las tuberías gestionan de forma eficiente la entrada, el retorno y el drenaje. El resultado es un sistema más fiable y que requiere menos mantenimiento. Un buen rendimiento depende de una integración inteligente.
Indicadores clave de rendimiento para bloques de válvulas
No todos los bloques de válvulas hidráulicas funcionan igual. Es necesario verificar algunos parámetros clave. El caudal, la presión nominal, la tolerancia a las fugas y la vida útil prevista son factores importantes. El rendimiento de los sistemas hidráulicos depende de seleccionar los parámetros adecuados para cada aplicación. El seguimiento de estos parámetros ayuda a mejorar la eficiencia general.
Capacidad de caudal y presiones nominales
El caudal indica la cantidad de fluido que puede mover el bloque. Para un caudal máximo de 25 L/min, elija una pieza con una capacidad de 30 a 40 L/min. Ese 25 a 50 por ciento adicional por encima del máximo proporciona un mejor control en ajustes bajos. La presión nominal es igual de importante. Para un sistema con una presión de trabajo de 40 bar, elija piezas con una capacidad nominal de al menos 1.5 veces esa, es decir, 60 bar. Las presiones de rotura deben ser más de 3 veces la presión de trabajo. Los distintos tipos manejan distintos rangos. Las piezas de control de caudal bajo manejan hasta 50 ln/min a 64 a 200 bar. Las piezas de control de alta presión pueden manejar hasta 100 ln/min a 400 a 700 bar. Las piezas para baja caída de presión mueven hasta 1000 ln/min.
Tolerancia a las fugas y expectativas de vida útil del ciclo
La tolerancia a las fugas depende de su uso. El sistema que alimenta una prensa de fábrica puede tolerar ciertas fugas internas. Un dispositivo médico o una pieza aeroespacial no. El diseño del bloque de válvulas, los materiales de sellado y el acabado superficial contribuyen a controlarlas. La vida útil indica cuántas veces puede abrirse y cerrarse el mecanismo interno antes de desgastarse. Los bloques de válvulas hidráulicas de mayor calidad utilizan carretes endurecidos y tolerancias estrictas para prolongar su vida útil. Se pueden esperar miles o incluso millones de ciclos, según el diseño y el funcionamiento. Los sistemas hidráulicos funcionan mejor cuando el bloque se adapta al entorno de trabajo. Una buena eficiencia y un rendimiento óptimo dependen de que estos detalles sean correctos.
Materiales para un bloque de válvulas fluidicas
Elegir el material adecuado para un bloque de válvulas fluidas es fundamental en ingeniería. El material determina el peso, la resistencia, el costo y la capacidad del bloque para soportar la presión. Cada aplicación hidráulica requiere materias primas distintas. Algunos sistemas se utilizan en equipos móviles, donde cada gramo cuenta. Otros se ubican en fábricas, donde la durabilidad prima sobre el ahorro de peso. Comprender estas ventajas y desventajas ayuda a seleccionar el bloque idóneo para cada aplicación.
Aleaciones de aluminio: El estándar de la industria
El aluminio domina el mundo de los bloques de válvulas hidráulicas por una buena razón. Ofrece una relación resistencia-peso que el acero simplemente no puede igualar. Un bloque de aluminio típico pesa aproximadamente un tercio de uno equivalente de acero. Este ahorro de peso es de suma importancia en aplicaciones móviles como excavadoras, carretillas elevadoras y maquinaria agrícola. Menos peso significa mayor eficiencia de combustible y una instalación más sencilla.
El aluminio también conduce bien el calor. Los sistemas hidráulicos generan calor a medida que el fluido circula por conductos estrechos. El aluminio disipa ese calor de los sellos y válvulas críticos, prolongando su vida útil. Este material resiste la corrosión de forma natural, formando una fina capa de óxido que protege contra la humedad y muchos productos químicos.
| Propiedad | Rango de valores |
| Resistencia a la tracción | 185 – 250 MPa (27 – 36 ksi) |
| Fuerza de rendimiento | 125 – 185 MPa (18 – 27 ksi) |
Estas cifras demuestran por qué el aluminio se adapta con confianza a la mayoría de las aplicaciones hidráulicas. El límite elástico indica cuándo el material comienza a deformarse permanentemente. Para un bloque con una presión de trabajo de 250 bar, el límite elástico del aluminio proporciona un margen de seguridad suficiente.
No todas las aleaciones de aluminio tienen el mismo rendimiento. La elección de la aleación influye en la maquinabilidad, la resistencia y el cumplimiento de las normativas medioambientales.
- Aleación 6042: Se utiliza en colectores neumáticos e hidráulicos y bloques de válvulas, ofreciendo una mejor maquinabilidad y cumplimiento con la normativa RoHS.
- Aleación 6061: Se utiliza comúnmente para cuerpos de válvulas hidráulicas, válvulas y piezas de válvulas, y se caracteriza por su buena relación resistencia-peso y su resistencia a la corrosión.
- Aleación 6262: Desarrollado específicamente para el mecanizado, se utiliza en bloques de válvulas hidráulicas, pero contiene plomo y no cumple con los requisitos RoHS/ELV.
La distinción RoHS cobra cada vez más importancia. Las normativas en Europa y otros países restringen las sustancias peligrosas. Si su producto se exporta internacionalmente, elija 6042 o 6061 para cumplir con la normativa. La maquinabilidad de estas aleaciones también influye en el coste de producción. Una mejor maquinabilidad se traduce en ciclos de producción más rápidos y menor desgaste de las herramientas.
Acero y acero inoxidable para sistemas de alta presión
Algunas aplicaciones hidráulicas superan con creces la capacidad del aluminio. Las presiones extremas, los productos químicos agresivos y los entornos abrasivos exigen el uso de acero. El acero al carbono y el acero aleado ofrecen una gran resistencia. Un bloque hidráulico de acero al carbono puede soportar presiones de hasta PN500 (7250 PSI). Ese nivel de presión deformaría rápidamente el aluminio.
El acero también resiste mejor la fatiga que el aluminio. Los ciclos repetidos de presión generan tensión en el interior del bloque. El acero soporta millones de ciclos sin agrietarse. Esta durabilidad lo convierte en el material estándar para prensas industriales, equipos de minería y sistemas de perforación en alta mar.
El acero inoxidable aporta resistencia a la corrosión. El agua salada, los lavados químicos y los ambientes húmedos atacan el acero al carbono con el tiempo. El acero inoxidable contiene cromo, que forma una capa protectora contra la oxidación. Esto lo hace ideal para sistemas hidráulicos marinos, equipos de procesamiento de alimentos y la fabricación de productos farmacéuticos.
La desventaja radica en el peso y el costo. Los bloques de acero pesan considerablemente más que los de aluminio. Además, su mecanizado es más costoso, ya que el material desgasta más las herramientas de corte. Para equipos fijos donde el peso no es un factor determinante, el acero es una opción viable. Sin embargo, para aplicaciones móviles, el peso suele ser un inconveniente.
Materiales alternativos: latón, plásticos y materiales compuestos
Además de los dos materiales principales, existen otras materias primas que satisfacen necesidades hidráulicas especializadas. El latón ofrece una opción rentable para sistemas de baja presión. Se mecaniza fácilmente, resiste la corrosión y soporta presiones moderadas sin resultar costoso. Muchos sistemas neumáticos y circuitos hidráulicos de baja presión utilizan bloques de latón con éxito.
Los plásticos de ingeniería como el PEEK abren un abanico de posibilidades totalmente nuevas. Estos materiales resisten productos químicos que destruirían los bloques metálicos. El PEEK soporta ácidos, bases, hidrocarburos y otros medios corrosivos sin necesidad de recubrimientos protectores. Esta resistencia química elimina la necesidad de sistemas de sellado secundarios, simplificando el diseño de las válvulas y reduciendo la complejidad de la fabricación.
Las consideraciones de compatibilidad química revelan que, si bien el PTFE mantiene una mayor resistencia en medios agresivos, el PEEK demuestra una compatibilidad adecuada con la mayoría de los fluidos industriales, a la vez que ofrece un rendimiento mecánico superior. El equilibrio entre la inercia química y la estabilidad termomecánica se convierte en el factor decisivo para la selección de materiales en aplicaciones que superan los 200 °C.
El PEEK también cumple con los estándares de resistencia al fuego UL94 V-0. Esto lo hace idóneo para aplicaciones que requieren inercia química y seguridad. El material pesa mucho menos que el metal, lo que resulta ventajoso en la industria aeroespacial y en equipos portátiles.
Los materiales compuestos combinan fibras con matrices poliméricas para crear propiedades personalizadas. Ofrecen alta resistencia con muy poco peso. Sin embargo, son más caros y requieren procesos de fabricación especializados. La mayoría de los bloques de válvulas hidráulicas se fabrican con aluminio o acero, a menos que un requisito específico obligue a elegir otro material.
La selección de materias primas depende, en última instancia, de las necesidades de su sistema. La presión nominal, el peso, la exposición a productos químicos y el coste son factores clave en esta decisión. Un socio fabricante experto le ayudará a tomar las mejores decisiones. NOBLE, un socio fabricante líder en China, se especializa en la selección y el procesamiento de materiales. Su experiencia abarca la fabricación de metales y plásticos, lo que permite a sus clientes pasar con confianza del prototipo a la producción en masa. Comprenden el comportamiento de cada material en condiciones hidráulicas reales y pueden recomendarle la opción más adecuada para su aplicación específica.
El proceso de fundición también influye en la elección del material. Algunas aleaciones se funden mejor que otras. El aluminio se funde fácilmente, lo que lo hace ideal para la producción en grandes volúmenes. El acero requiere procedimientos de fundición más complejos. Comprender estas limitaciones de fabricación desde el principio evita rediseños costosos posteriormente.
Procesos adecuados para Fabricación de bloques de válvulas fluidas
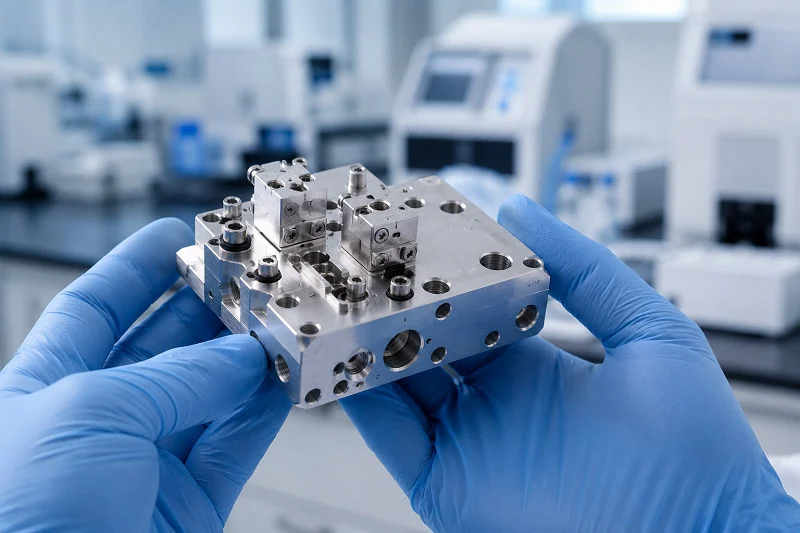
Elegir el mejor material no es suficiente. También es necesario saber cómo fabricar la pieza correctamente. La forma en que se transforma la materia prima en un bloque acabado influye en el costo, la precisión y el rendimiento. Hay tres pasos principales: dar forma al modelo básico, cortarlo a la medida exacta y tratar la superficie. Cada paso se basa en el anterior. Si se realizan correctamente los tres, el sistema hidráulico funcionará según lo previsto.
Fundición y forja: Creación de la pieza en bruto
Cada bloque de válvulas hidráulicas comienza como una pieza en bruto. Esta pieza en bruto tiene la forma aproximada de la pieza final. Existen dos métodos principales para fabricar estas piezas en bruto: la fundición y la forja. Cada uno se adapta a diferentes volúmenes de producción y necesidades de rendimiento.
La fundición a presión es la mejor opción para fabricar muchas piezas rápidamente. El aluminio caliente se introduce en un molde de acero a alta presión. El resultado es una forma muy similar a la pieza final, lo que reduce el trabajo de mecanizado posterior. La fundición a presión ofrece una superficie más lisa y dimensiones más precisas que la forja. En el caso de los bloques de válvulas en bruto, esto significa que los canales internos quedan más limpios. Una menor turbulencia del fluido se traduce en un mejor rendimiento. La tabla siguiente muestra las principales diferencias.
| Proceso | Acabado superficial (RMS) | Tolerancia Dimensional |
| Die Casting | Más suave que el forjado | Más ajustado que la forja |
| Forja | 125 – 250 micropulgadas | ±0.020 pulgadas |
El forjado funciona de manera diferente. Utiliza calor y presión para dar forma al metal. La estructura granular del metal se alinea con la forma de la pieza, lo que hace que el bloque sea más resistente. El forjado es ideal para sistemas hidráulicos de alta presión, donde la resistencia es más importante que la suavidad de la superficie. La desventaja es evidente: las piezas forjadas requieren más mecanizado para alcanzar la misma precisión que las fundidas. Además, su costo por pieza es mayor cuando se fabrican en grandes cantidades.
La elección entre estos dos métodos depende de la cantidad de piezas que necesite y de la resistencia requerida. La fundición a presión funciona bien para miles de piezas. La forja es más adecuada para cantidades menores o trabajos de muy alta presión. Muchos fabricantes utilizan ambos métodos según el trabajo. Conocer estas opciones le ayudará a elegir la mejor solución para la producción de sus válvulas fundidas.
Mecanizado CNC: Lograr precisión
La pieza en bruto es solo el comienzo. La verdadera precisión se logra mediante el mecanizado CNC. Este proceso transforma una pieza fundida o forjada en bruto en un bloque de válvulas hidráulicas terminado con dimensiones exactas. Sin él, los canales internos no se alinearían correctamente. Todo el sistema tendría fugas o fallaría.
Los centros de mecanizado CNC utilizan herramientas de corte giratorias para eliminar material. Fresan superficies planas, taladran agujeros y crean canales internos complejos. Estos canales son las venas del sistema hidráulico. Transportan el fluido de un puerto a otro con poca resistencia. La precisión de estos canales determina el buen funcionamiento del bloque.
Las tolerancias típicas para los bloques de válvulas hidráulicas oscilan entre ±0.001 y ±0.005 pulgadas en las características clave. El diámetro interior de los carretes de las válvulas suele requerir un control aún más preciso. Los acabados superficiales en las zonas de sellado deben ser lo suficientemente lisos para evitar fugas. Una buena máquina CNC puede mantener estas tolerancias en cientos o miles de piezas.
Los centros de mecanizado modernos también permiten trabajar con formas complejas. Los ingenieros pueden diseñar canales internos que reducen la caída de presión y colocar los puertos exactamente donde se necesitan. La máquina sigue el modelo CAD al pie de la letra. Sin conjeturas ni ajustes manuales.
Para la producción en grandes volúmenes, varios centros de mecanizado trabajan simultáneamente. Una máquina desbasta la pieza, otra acaba las superficies clave y una tercera taladra los orificios profundos para los conductos de fluidos. Esta división del trabajo mantiene los tiempos de ciclo cortos y la calidad constante. Cada máquina se centra en un tipo de tarea. Este enfoque reduce el tiempo de cambio de configuración y aumenta la precisión.
Post-mecanizado y Tratamiento de superficies
El mecanizado deja bordes afilados y rebabas metálicas. Estas rebabas deben eliminarse antes de que el bloque entre en funcionamiento. Una rebaba suelta en un sistema hidráulico puede dañar los sellos, obstruir las válvulas y provocar fallas importantes. El desbarbado no es opcional; es un paso clave en el proceso de fabricación.
El primer paso es el desbarbado. Los operarios utilizan herramientas manuales, cepillos abrasivos o métodos térmicos para eliminar cualquier borde afilado. Las máquinas desbarbadoras automatizadas procesan grandes cantidades. Para canales internos complejos, se emplean herramientas especiales que alcanzan todos los rincones. El objetivo es obtener un bloque sin bordes afilados en ninguna parte.
A continuación, se procede a la limpieza. Es necesario eliminar por completo los fluidos de mecanizado, las virutas metálicas y la suciedad. Los tanques de limpieza ultrasónica utilizan ondas sonoras de alta frecuencia para limpiar a fondo cada superficie. Chorros de agua a alta presión eliminan la suciedad más incrustada. El objetivo es obtener un bloque perfectamente limpio, listo para el recubrimiento o el ensamblaje.
Los tratamientos superficiales añaden la capa final de protección. El anodizado es común en los bloques de aluminio. Crea una capa de óxido dura y resistente a la corrosión en la superficie. El recubrimiento anodizado también mejora la resistencia al desgaste. En el caso de los bloques de acero, el recubrimiento de zinc o níquel proporciona protección contra la corrosión. La pasivación se aplica al acero inoxidable para potenciar su capa de óxido natural.
Algunos trabajos requieren recubrimientos especiales. Anodizado duro para resistencia al desgaste extremo. Níquel químico para resistencia química. Recubrimiento de PTFE para baja fricción. El tratamiento adecuado depende del entorno de trabajo. Un socio fabricante experto puede ayudarle a elegir.
El control de calidad se aplica en cada etapa. Las comprobaciones de tamaño confirman que el bloque cumple con las especificaciones del plano. Las pruebas de presión verifican que el bloque pueda soportar la presión de trabajo sin fugas. Las pruebas de flujo miden el rendimiento de los canales internos. Cualquier bloque que no supere estas pruebas será rechazado.
NOBLE reúne todas estas habilidades bajo un mismo techo. Su experiencia en fabricación abarca tanto el trabajo con metales como con plásticos. Se encargan de la creación de prototipos, series cortas y producción a gran escala. Su equipo comprende cómo cada proceso afecta a la pieza final. Pueden sugerir el método de fundición, el plan de mecanizado y el tratamiento superficial adecuados para su proyecto específico. Este tipo de colaboración ahorra tiempo y reduce riesgos.
Requisitos de precisión para un bloque de válvulas fluidas
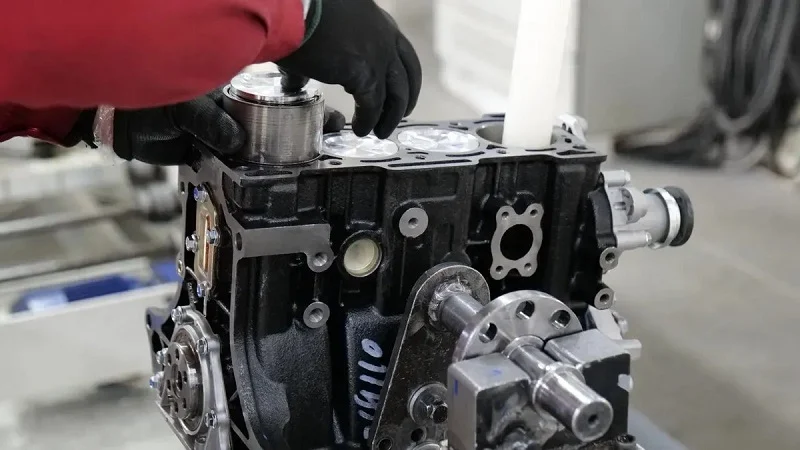
La precisión es lo que garantiza la fiabilidad de un bloque de válvulas hidráulicas, evitando fugas. La forma interna determina la eficacia de los sellos, la suavidad del movimiento de las piezas y la vida útil del sistema. Pequeños errores de mecanizado se convierten en grandes problemas cuando aumenta la presión. Acertar con los parámetros desde el principio previene problemas posteriores.
Tolerancias y geometrías críticas
El diámetro del orificio es la medida más importante. El orificio aloja el carrete que guía el flujo hidráulico. Si el orificio es demasiado grande, el fluido se desliza alrededor del carrete y se produce una fuga en el interior. Si es demasiado pequeño, el carrete se atasca y la válvula se bloquea. Las tolerancias típicas del orificio se encuentran dentro de un rango de ±0.001 a ±0.005 pulgadas, según la aplicación. Los sistemas que realizan muchos ciclos requieren tolerancias más estrictas dentro de este rango.
El acabado superficial es igualmente importante. Las superficies rugosas dañan los sellos y permiten la fuga de fluido. La superficie de sellado de un bloque de válvulas hidráulicas debe tener una rugosidad superficial (Ra) ≤ 0.8 μm. Esta suavidad permite que las juntas tóricas y las empaquetaduras se ajusten correctamente. Las superficies de sellado metal-metal requieren el mismo acabado para evitar fugas bajo presión.
La planitud y el paralelismo controlan la forma en que el bloque se conecta con otras partes. Una superficie de montaje deformada altera el patrón de orificios y provoca fugas internas. La tolerancia de planitud de la superficie de sellado debe mantenerse entre ±0.003 y 0.005 mm. Este rango ajustado garantiza un contacto uniforme en toda la superficie. Para la superficie de montaje, una tolerancia de planitud de 0.002 pulgadas (0.0508 mm) en el área del patrón de orificios evita la deformación que rompería el sello.
El paralelismo es fundamental para la planitud. Las caras superior e inferior del bloque deben permanecer paralelas. Si se desvían, el bloque se tuerce al atornillarlo. Esta torsión ejerce presión sobre los sellos y reduce su vida útil. Un buen mecanizado mantiene el paralelismo dentro del mismo rango que la planitud.
El papel de la metrología en Control de calidad
No se puede gestionar lo que no se puede medir. La metrología proporciona los datos necesarios para confirmar que cada bloque de válvulas hidráulicas cumple con el plano. Las máquinas de medición por coordenadas (MMC) se encargan del trabajo pesado. Una MMC sondea el bloque en docenas de puntos y compara las lecturas con el modelo CAD. Verifica los diámetros de los orificios, la posición de los mismos, la planitud y el paralelismo en una sola configuración.
Los datos de la máquina de medición por coordenadas (CMM) detectan problemas antes del envío de las piezas. Un orificio que se desvía de la tolerancia se rechaza prematuramente. Una superficie de montaje que no cumple con la planitud se reprocesa o se desecha. Estas pruebas protegen su sistema de fallas prematuras.
Las comprobaciones dimensionales solo cuentan una parte de la historia. Las pruebas funcionales confirman el comportamiento en condiciones reales. Las pruebas de presión llenan el bloque con fluido y lo mantienen a la presión de trabajo. El bloque debe soportar dicha presión sin fugas externas. Las pruebas de flujo miden la cantidad de fluido que pasa por cada puerto y comprueban si hay derivaciones internas. En conjunto, estas pruebas confirman que el bloque funciona según lo previsto.
Las pruebas de rendimiento de las válvulas integran todos los componentes. Someten la válvula ensamblada a un ciclo completo de movimiento, verificando el tiempo de respuesta, la caída de presión y las fugas. Estas pruebas detectan problemas que las verificaciones dimensionales no detectan, como un carrete que se atasca a altas temperaturas o un sello que gotea con la vibración.
Cada lote de bloques de válvulas hidráulicas debe someterse al mismo riguroso control metrológico. La inspección de la primera pieza verifica la configuración. Los controles durante el proceso detectan desviaciones a tiempo. La inspección final confirma la pieza terminada. Este enfoque por etapas mantiene una calidad constante en miles de piezas. Un socio de fabricación con sólidas capacidades metrológicas reduce el riesgo y proporciona bloques que funcionan de manera confiable en el campo.
Consideraciones clave de diseño para un bloque de válvulas fluidicas
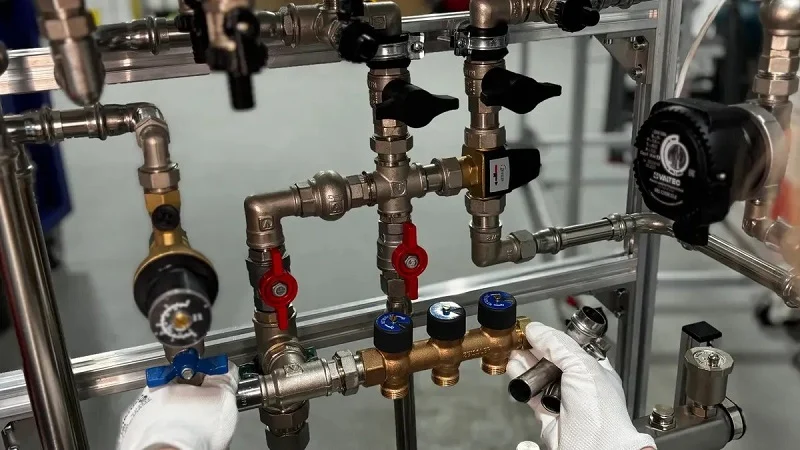
Un buen diseño requiere planificación. Los ingenieros deben considerar cómo se fabrica el bloque, cómo se transmite el calor a través de él y cómo se conecta con el resto del sistema. Si se gestionan correctamente estos tres aspectos, el sistema hidráulico funcionará sin problemas, evitando así fallos constantes.
Diseño para la fabricabilidad (DFM)
El diseño para la fabricación (DFM) tiene un objetivo simple: lograr que la pieza sea fácil de fabricar sin comprometer su funcionalidad. Cada corte adicional, tolerancia ajustada y ángulo inusual incrementa el costo. Un diseño inteligente reduce ese costo.
Comience con las tolerancias. Solo las superficies que entran en contacto con sellos o guías de bobina requieren las tolerancias más estrictas. El resto del bloque puede ser menos estricto. Cambiar una tolerancia de ±0.01 mm a ±0.05 mm en una superficie que no se acopla puede reducir a la mitad el costo de esa característica. Esto supone un ahorro real en cada pieza.
A continuación, pensemos en el acceso de la herramienta. Las esquinas internas necesitan un radio. Una buena regla general es que dicho radio sea al menos 1/8 de la profundidad de la cavidad. Esto permite que la fresa utilice una herramienta más corta y rígida. Menos vibraciones se traducen en un mejor acabado superficial y una mayor vida útil de la herramienta.
El espesor de la pared y las proporciones de las características también son importantes. Para bloques metálicos, mantenga las paredes por encima de 0.8 mm. Para plástico, por encima de 1.5 mm. La profundidad del orificio debe ser inferior a 10 veces el diámetro. La altura de la característica no debe exceder 4 veces el ancho. Estas reglas previenen vibraciones, deformaciones y roturas de herramientas. Los buenos bloques de válvulas hidráulicas siguen estas directrices desde el principio. El mejor diseño de válvula tiene en cuenta las limitaciones de fabricación desde el inicio. Un buen control del flujo comienza con tolerancias inteligentes.
Gestión térmica y dinámica de fluidos
El calor es el enemigo de todos los sistemas hidráulicos. El fluido se vuelve menos viscoso al calentarse. Los sellos se desgastan más rápido. Todo el sistema pierde eficiencia. Un buen diseño de válvulas permite controlar este calor.
El tamaño y la forma del canal controlan el movimiento del fluido. Un canal más ancho reduce la presión, pero también ocupa más espacio y añade peso. La clave está en encontrar el equilibrio. Las curvas pronunciadas generan turbulencia, y la turbulencia produce calor. Las curvas suaves y graduales mantienen el flujo constante y a baja temperatura. Un diseño adecuado ayuda a controlar la temperatura del fluido.
El material del bloque también influye. El aluminio disipa el calor del fluido, lo que ayuda a que el sistema mantenga una temperatura estable. El acero retiene el calor durante más tiempo. En circuitos de alto caudal, es beneficioso ampliar la superficie de contacto, ya que una mayor superficie de contacto implica una mayor disipación de calor del fluido.
La optimización del flujo es fundamental en los bloques de válvulas hidráulicas modernos. Los ingenieros utilizan software de simulación para probar diferentes configuraciones de canales. Buscan puntos donde el flujo se ralentiza o se acelera demasiado. Cada mejora en el flujo se traduce en un mejor rendimiento y una mayor vida útil de los componentes. El diseño hidráulico debe equilibrar la eficiencia con el coste de fabricación. Los bloques de válvulas hidráulicas bien diseñados gestionan mejor el calor. Los buenos sistemas hidráulicos dependen de rutas de flujo inteligentes.
Integración con componentes del sistema
Un bloque de válvulas no funciona de forma aislada. Se conecta a bombas, actuadores y otros componentes. Las interfaces entre estos componentes deben coincidir exactamente. La estandarización lo hace posible.
El estándar de montaje más común es ISO 4401. También se le conoce como NFPA D03, CETOP 3 o NG6. Todos estos nombres se refieren a lo mismo: la norma define la ubicación y el tamaño de los puertos, así como la posición de los pernos. Un bloque que cumple con la norma ISO 4401 admite válvulas de muchos fabricantes diferentes. Esta flexibilidad ahorra tiempo y dinero.
La disposición de la interfaz para una subplaca de tamaño 03 cumple con la norma ISO 4401. Esta norma también abarca las válvulas CETOP 3 (NG6, D03) y CETOP 5 (NG10, D05). Estos son los patrones más comunes en la industria. Su uso garantiza la compatibilidad del bloque con componentes estándar.
Los bloques de válvulas hidráulicas modulares se basan en esta idea. Permiten combinar funciones sin necesidad de mecanizado a medida. ¿Necesita una función adicional? Añada otro bloque. Este enfoque reduce el tiempo de diseño y facilita las modificaciones futuras. Estos sistemas se adaptan bien a los cambios en los requisitos. Los bloques de válvulas hidráulicas integrados siguen el camino opuesto. Combinan muchas funciones en un único bloque personalizado. Esto ahorra espacio y peso, pero fija el diseño. Cada sistema tiene necesidades diferentes.
Ambos enfoques tienen su utilidad. La clave está en saber cuál se adapta mejor a su sistema. Los puertos, sellos y patrones de montaje estandarizados garantizan la integración perfecta. Sin ellos, cada conexión requiere un trabajo a medida, lo que incrementa los costos y retrasa todos los proyectos. Los bloques de válvulas hidráulicas estandarizados se conectan con mayor facilidad. Las piezas estandarizadas ofrecen un mayor control sobre el ensamblaje final. Los sistemas hidráulicos fiables dependen de una buena integración. Los bloques de válvulas hidráulicas integrados funcionan bien en diseños fijos. El rendimiento hidráulico mejora con decisiones acertadas.
Colabora con NOBLE para todas tus necesidades de bloques de válvulas fluidas.

Nuestras capacidades de fabricación integrales
NOBLE reúne todo lo que necesitas para bloques de válvulas hidráulicas. Trabajan tanto con metales como con plásticos. Esto significa que un solo proveedor se encarga de todo. No necesitas buscar en diferentes tiendas. Ya sea que necesites un colector simple o un bloque de válvulas fluidodinámicas complejo, ellos pueden ayudarte.
Su equipo de fabricación sabe elegir los materiales adecuados. Comprenden las ventajas y desventajas de los diferentes sistemas hidráulicos. Para trabajos de alta presión, recomiendan el acero. Para equipos móviles, sugieren el aluminio. Para resistencia química, optan por el PEEK. Este tipo de conocimiento es valioso para cualquier proyecto de tecnología hidráulica.
La planta de producción se dedica a la fabricación de válvulas de alta precisión. Cuentan con líneas de fundición a presión para pedidos de gran volumen. Disponen de centros de mecanizado CNC que mantienen tolerancias muy ajustadas. Realizan internamente los tratamientos superficiales. El anodizado, el recubrimiento y la limpieza se llevan a cabo en las mismas instalaciones. Controlan la calidad de cada bloque.
Compromiso con la Calidad y Certificaciones
En NOBLE, la calidad es un sistema integral. Cuentan con la certificación ISO 9001:2015 para la gestión general de la calidad, que abarca desde la inspección de entrada hasta las pruebas finales. Además, poseen la certificación ISO 13485:2016 para dispositivos médicos, la cual exige un control más estricto del proceso de producción. Sus sistemas de calidad cumplen con todos los requisitos. Si sus bloques de válvulas hidráulicas necesitan cumplir con los estándares médicos, NOBLE está preparado para el trabajo.
Las pruebas son una parte fundamental de su flujo de trabajo. Cada bloque se somete a controles dimensionales. Las máquinas de medición por coordenadas verifican las características críticas. Las pruebas de presión confirman que el bloque puede soportar su capacidad nominal. Las pruebas de flujo miden el rendimiento del canal interno. El trabajo de pruebas permite detectar problemas a tiempo. Cada prueba mejora el rendimiento hidráulico general.
Las pruebas van más allá. Realizan pruebas de rendimiento en válvulas ensambladas. Verifican el tiempo de respuesta y la vida útil. Miden la tolerancia a las fugas. Comprueban cómo el bloque maneja el fluido hidráulico bajo presión. Estos datos ayudan a validar el diseño hidráulico y brindan confianza en las piezas. Controlan cada paso mediante una revisión minuciosa.
Una colaboración integral desde el concepto hasta el montaje.
NOBLE hace mucho más que fabricar piezas. Te ayudan a diseñarlas. Sus ingenieros revisan tu modelo CAD. Sugieren mejoras en el proceso de diseño. Buscan maneras de reducir los pasos de mecanizado. Recomiendan mejores materiales. Esta retroalimentación temprana ahorra dinero y mejora la eficiencia.
El verdadero valor reside en contar con un único socio para todo el proyecto. NOBLE ofrece bloques de válvulas hidráulicas completos, listos para su integración. Se encargan del prototipado, las pruebas y la producción. Gestionan todo el proyecto. No es necesario coordinar con diferentes proveedores. Un único socio hidráulico simplifica todo. Esto reduce el trabajo administrativo y mejora la eficiencia del sistema. Gestionan todos los requisitos y componentes hidráulicos en un solo lugar.
Realizan un seguimiento de cada proyecto en función de los objetivos. Se miden el rendimiento, el coste y el plazo de entrega. Las actualizaciones periódicas le mantienen informado. Si surge algún cambio, se adaptan rápidamente. El objetivo es un producto que funcione según lo previsto, a tiempo y dentro del presupuesto. Comprenden los sistemas complejos de fluidos. Eso es lo que ofrece una colaboración integral.
Su sistema hidráulico necesita componentes hidráulicos. Los ingenieros hidráulicos expertos seleccionan cuidadosamente los materiales. La presión hidráulica es importante. Los caudales hidráulicos también lo son. Los bloques de válvulas hidráulicas consolidan las rutas y reducen los puntos de fallo. Un buen diseño hidráulico considera los efectos térmicos. Los sistemas hidráulicos funcionan con planificación. Elija las válvulas hidráulicas con criterio. La posición es importante para el flujo. Cada válvula necesita una disposición. La integración de sistemas requiere planificación. Los sistemas necesitan diseño. Los sistemas hidráulicos modernos utilizan fabricación aditiva. Marotta Controls utiliza sinterización selectiva por láser. Sus diseños reducen la masa en un 79 % mientras que la eficiencia del flujo mejora en un 60 %. Un bloque de válvulas fluidicas se beneficia de esta innovación. Los bloques de válvulas hidráulicas adquieren nuevas capacidades y se vuelven más ligeros. Un socio como NOBLE guía estas decisiones.
Preguntas frecuentes sobre la fabricación de bloques de válvulas fluidas
¿Qué material debo elegir para mi bloque de válvulas?
El aluminio funciona bien en la mayoría de los sistemas hidráulicos. Es ligero y disipa bien el calor. El acero soporta presiones más altas y dura más tiempo bajo tensión. Elija el material según la presión de trabajo, los límites de peso y el entorno. Un socio fabricante puede ayudarle a evaluar estas ventajas y desventajas para su bloque de válvulas fluidas.
Cuál es la diferencia entre morir fundición y forja?
La fundición a presión introduce aluminio caliente en un molde de acero. Permite fabricar muchas piezas rápidamente con superficies lisas. La forja da forma al metal caliente bajo presión. Crea una estructura granular más resistente, pero requiere más mecanizado. Elija la fundición a presión para obtener volumen y la forja para mayor resistencia.
¿Qué tan estrictas deben ser las tolerancias?
Los diámetros de los orificios suelen tener una tolerancia de ±0.001 a ±0.005 pulgadas. Las superficies de sellado requieren un acabado superficial Ra ≤0.8 μm. La planitud debe mantenerse dentro de ±0.003-0.005 mm. Solo las superficies críticas requieren las tolerancias más estrictas. Reducir las tolerancias en las superficies que no se acoplan disminuye significativamente los costos.
¿Cómo puedo evitar fugas en el bloque de válvulas?
Empiece con una buena consolidación. Menos conexiones externas significan menos puntos de fuga. Luego, controle el acabado superficial de las zonas de sellado. Utilice materiales de sellado adecuados para su fluido. Finalmente, realice una prueba de presión en cada bloque antes del envío. Estos pasos permiten detectar problemas hidráulicos a tiempo.
¿Puedo usar plástico para el bloque de válvulas?
Sí, para trabajos específicos. El PEEK resiste productos químicos que dañan el metal. Además, cumple con la norma ignífuga UL94 V-0. Los bloques de plástico pesan mucho menos que los de metal, pero son más caros y requieren procesos de fabricación diferentes. Úselos cuando la resistencia química o el peso sean factores cruciales.
¿Cuánto tiempo durará mi bloque de válvulas?
La vida útil depende del diseño y las condiciones de funcionamiento. Los carretes reforzados y las tolerancias ajustadas prolongan su vida útil. Se pueden esperar miles o incluso millones de ciclos. Los bloques de mayor calidad, fabricados con mejores materiales, duran más. Para obtener los mejores resultados, seleccione el bloque adecuado para su ciclo de trabajo.
¿Qué certificaciones debería tener mi fabricante?
Busque la norma ISO 9001:2015 como referencia. Esta abarca la gestión general de la calidad. Para dispositivos médicos, la norma ISO 13485:2016 añade controles más estrictos. Estas certificaciones demuestran que el fabricante sigue procesos documentados y que se realizan pruebas en cada etapa de la producción.
¿Cómo elijo al socio de fabricación adecuado?
Busque un proveedor que trabaje tanto con metales como con plásticos. Infórmese sobre la posibilidad de realizar pruebas y tratamientos superficiales internamente. Pregunte por sus certificaciones de calidad. Contar con un único socio para el diseño, la creación de prototipos y la producción simplifica su cadena de suministro, lo que reduce la coordinación y minimiza los riesgos.







