
Introduktion
Når ingeniører CNC-bearbejder dele , støder de ofte på vanskelige problemer, der nogle gange er svære at opdage i designfasen. Et af de mest almindelige problemer er, hvordan man håndterer tyndvæggede strukturer. Lav stivhed. Væggen bøjer under skærekraften. Dette fører til vibrationer. Vibrationsmærker opstår på overfladen. Nedbøjning forårsager dimensionelle afvigelser. Skrotprocenterne stiger.
Denne guide dækker de vigtigste udfordringer, som ingeniører står over for inden for tyndvæggede emner. Vi vil også se på, hvilke CNC-bearbejdningsprocesser der giver succes til disse vanskelige komponenter. Fem-akset bearbejdning ændrer spillereglerne for tyndvæggede bearbejdninger. Lad os komme i gang med det.
Hvorfor er CNC-bearbejdning af tyndvæggede dele vanskeligt?
Hvad er de største problemer med tyndvæggede dele, når det kommer til CNC-bearbejdning? NOBLEs ingeniører har udpeget 6 nøgleområder:
Lav stivhed og statisk nedbøjning
Tænk på en tynd væg. Den har ingen masse bagved sig. Skæreværktøjet skubber mod materialet. Den kraft bøjer væggen væk fra værktøjet. Så fjedrer væggen tilbage efter gennemløbet. Dette er statisk afbøjning.
Resultatet er en dimensionsfejl. Delen kommer ud af maskinen, er for lille eller ude af rundhed. Operatørerne måler den. Den dumpes ved inspektion. Dette problem forværres, efterhånden som væggene bliver tyndere. Rapid prototyping-kørsler afslører ofte problemet tidligt, men produktionsvolumener forstørrer enhver fejl.
Chatter og harmonisk vibration
Hver del har en naturlig frekvens. Tynde vægge har en lav naturlig frekvens. Skæreværktøjets tandfrekvens kan matche denne naturlige frekvens. Når det sker, starter resonansen. Væggen vibrerer. Hårdt.
Der opstår vibrationsmærker på den bearbejdede overflade. Værktøjets levetid falder. Overfladefinishen forringes. Nogle gange bliver vibrationerne så kraftige, at operatøren hører dem på tværs af fabriksgulvet. 5-akset bearbejdning kan hjælpe her, fordi værktøjsorientering ændrer indgrebsdynamikken. Men fysikken forbliver den samme. Lav stivhed inviterer til vibrationer.
Varmeophobning og termisk forvrængning
Tynde sektioner afleder ikke varme godt. En massiv metalblok trækker varme væk fra skærezonen. En tynd væg kan ikke gøre det. Der opbygges varme i materialet.
Væggen udvider sig lokalt. Derefter afkøles den efter bearbejdningen – formen ændrer sig. Termisk forvrængning ødelægger tolerancer, der så fine ud lige efter skæringen. Operatører måler emnet en time senere og opdager, at det har bevæget sig. Dette er et mareridt for præcisions-CNC-bearbejdningsarbejde . Løsningen involverer kontrol af varmetilførslen, ikke kun skærekræfter.
Deformation af emneopspænding og fastspænding
En standard skruestik fungerer fint til en solid blok. Klem hårdt på den. Blokken bevæger sig ikke. Men en tyndvægget del? En anden historie. Skruestikkæberne knuser væggen. Eller de vrider den overordnede form, før skæringen overhovedet begynder.
Operatører måler ofte en del efter bearbejdning. Derefter løsner de fastspændingen. Væggen vender tilbage til sin oprindelige, skæve form. Delen fejler inspektionen. Bearbejdningen var ikke problemet. Fastspændingen var det. Løsninger involverer bløde kæber, potholdere eller klæbende montering. Standard CNC-bearbejdningsmetoder skal gentænkes for tynde vægge.
Resterende stress og vridning
Metalmateriale kommer fra valsningen med interne spændinger låst inde. Valsning, ekstrudering og varmebehandling – alle disse processer efterlader spændinger i materialet. Når en maskinarbejder fjerner materiale fra en massiv blok, frigives disse spændinger ujævnt. Delen vrider sig.
For en tyk del er vridningen lille. For en tyndvægget del forårsager den samme spændingsfrigivelse dramatisk forvrængning. En flad væg bliver til en buet væg. En rund form bliver oval. Grovfræsning efterfulgt af spændingsaflastende cyklusser kan hjælpe. Rapid prototyping kører i lavspændingsmaterialer som aluminium, hvilket kan afsløre vridningsmønstre, før produktionen bruger hårdere metaller.
Værktøjsafbøjning
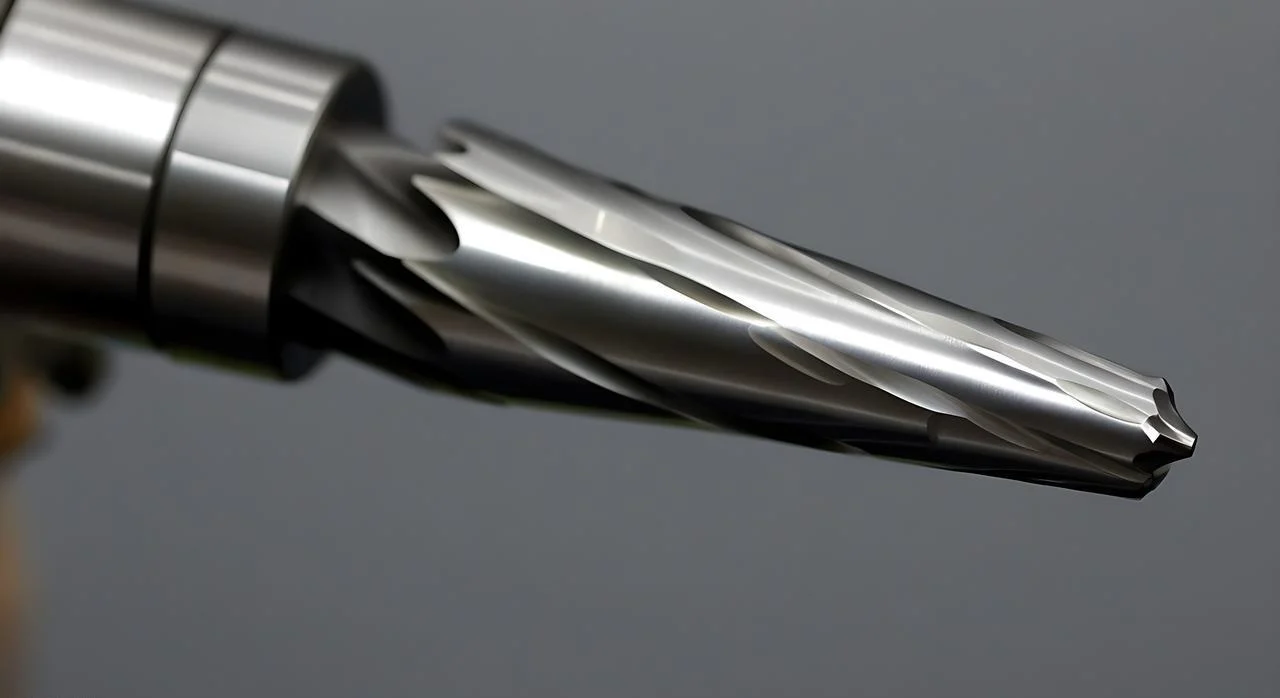
Skæreværktøjet bøjer. En kort, tyk pindfræser er stiv. En lang, tynd pindfræser er ikke. Tyndvæggede dele kræver ofte værktøj med lang rækkevidde for at få adgang til dybe funktioner. Den rækkevidde kommer med en pris.
Værktøjet afbøjes under skærebelastningen. Afbøjningen ændrer sig, når værktøjet griber ind i forskellige vægtykkelser. Overfladefinishen lider. Tolerancerne ændrer sig. Nogle gange knækker værktøjet. 5-akset bearbejdning muliggør kortere værktøjer, fordi emnet kan ompositioneres. Kortere værktøjer betyder mindre afbøjning. Det er en reel fordel, når væggene er tynde, og adgangen er trang.
Dokumenterede strategier til forbedring af tyndvæggede CNC-bearbejdninger
Her er fire kategorier af gennemprøvede strategier. Anvend dem på fabriksgulvet. Tyndvæggede dele bliver mulige i stedet for smertefulde.
1. Montering og emnestøtte
Fyldmaterialer fungerer godt. Lavtsmeltende legeringer hældes i hule elementer. Maskinfræs dem. Smelt dem ud bagefter. Voks fungerer til plast. Urethan til ulige former. Offerstøtter og tapper binder den tynde væg til tykkere materiale. Skær tapperne af i enden.
Vakuumpatroner holder flade, tynde dele uden at knuse dem. Konforme, bløde kæber bearbejdes, så de passer præcist til delen. Ingen punktbelastninger. Ingen vridning. Støttedyvler placeres bag lommer og tynde kæder. Dyvlen støtter væggen nedefra. Værktøjet skubber. Dyvlen skubber tilbage. CNC-bearbejdning bliver forudsigelig igen.
2. Værktøjsbane og skærestrategi
Reducer skærekraften. Lavere kraft betyder mindre nedbøjning.
Højhastighedsbearbejdning ændrer spillet. Let radial indgreb. Høje tilspændingshastigheder. Trochoidalfræsning bruger cirkulære værktøjsbaner for at holde indgrebet lavt. Folk ser dramatiske forbedringer i tyndvægget arbejde med denne metode.
Medløbsfræsning. Altid. Aldrig konventionel. Spånen starter tyk og bliver tynd. Værktøjet trækker ind i emnet i stedet for at skubbe væk. Alternerende skæreretning afbalancerer restspænding på modstående vægge. Skær den ene væg opad. Skær den modsatte væg nedad. Kræfterne ophæver hinanden.
Ramping og spiralformet indføring overgår dyk hver gang. Et dyk driver lige ned. Høj kraft. Høj varme. Ramping spreder indgrebet over afstanden. Spiralformet indføring gør det samme i en cirkel. Fem-akset bearbejdning muliggør bedre indføringsvinkler for tyndvæggede lommer.
3. Valg og opsætning af værktøj
Maksimer stivheden ved værktøjet. Det kortest mulige udhæng er ufravigeligt. Rik værktøjet så langt ud som nødvendigt. Ikke længere.
Variable spånrørs- og variabelspiralfræsere bryder harmoniske vibrationer. Den uregelmæssige spånrørsafstand forhindrer resonansopbygning. Standardværktøjer vibrerer. Værktøjer med variabel geometri skærer jævnt.
Værktøjer med større kernediameter er stivere end standard pindfræsere. Samme ydre diameter. Mere stål i midten. Hårdmetal er basislinjen. CBN og PCD er hårdere og stivere, men koster mere. For tynde titaniumvægge betaler den ekstra omkostning sig.
4. Driftssekvens
Håndter stress gennem procesordren. Læs emnet først. Lad materialet blive på væggene. Send emnet til spændingsaflastning – termisk eller kryogen. Bring det derefter tilbage til efterbehandling.
Grovfræsningen fjerner det meste af materialet. Spændingsaflastningen lader emnet vride sig af sig selv, ikke under sletfræsningen. Derefter fjerner sletfræsningen den sidste lille mængde. Væggen oplever lav skærekraft og ingen restspændingsaflastning.
Adaptiv efterbehandling er også vigtig. Flere lette gennemløb i stedet for ét tungt gennemløb. Det første efterbehandlingsforløb fjerner størstedelen af det resterende materiale. Det andet gennemløb rammer den endelige dimension. Væggen afbøjes mindre, fordi hvert gennemløb fjerner mindre materiale. Rapid prototyping-kørsler hjælper med at justere disse sekvenser, før produktionsvolumener binder sig til en metode.
Bedste CNC-bearbejdningsprocesser til tyndvæggede dele
Ikke alle CNC-bearbejdningsprocesser håndterer tynde vægge på samme måde. Man skal tilpasse processen til emnets geometri. Her er en sammenligning af de vigtigste metoder.
CNC Fræsning (3, 4, 5-akset) – Mest alsidig
Drejebænksarbejde gælder for cylindriske tyndvæggede rør, muffer, bælge og tyndvæggede ringe. Emnet roterer. Værktøjet bevæger sig lineært.
Baglæns drejning trækker værktøjet væk fra spændepatronen. Dette reducerer afskubning på lange, tynde vægge. Peel-drejning kræver flere lette overløb i stedet for ét kraftigt snit. Stabile støtter understøtter emnet ved værktøjets kontaktpunkt. Ved ekstremt tyndvæggede rør fylder man indersiden af boret med en lavsmeltende legering før drejning. Derefter smelter man det ud. Støtten gør snittet muligt.
CNC Drejning (Drejebænk) – Til cylindriske dele
Drejebænksarbejde gælder for cylindriske tyndvæggede rør, muffer, bælge og tyndvæggede ringe. Emnet roterer. Værktøjet bevæger sig lineært.
Baglæns drejning trækker værktøjet væk fra spændepatronen. Dette reducerer afskubning på lange, tynde vægge. Peel-drejning kræver flere lette overløb i stedet for ét kraftigt snit. Stabile støtter understøtter emnet ved værktøjets kontaktpunkt. Ved ekstremt tyndvæggede rør fylder man indersiden af boret med en lavsmeltende legering før drejning. Derefter smelter man det ud. Støtten gør snittet muligt.

Schweizisk drejebænk – til små, tynde dele
Denne maskine udmærker sig ved små, tynde dele. Diametre under 1.5 cm. Medicinske komponenter. Elektroniske stik. Små tyndvæggede muffer.
Fordelen er føringsbøsningen. Den støtter materialet lige der, hvor værktøjet skærer. Der er næsten intet udhæng. Materialet skubber ikke væk. Man får tynde vægge med enestående rundhed og overfladefinish. Rapid prototyping-kørsler på en schweizisk drejebænk afslører ofte, at en del kan bearbejdes, når konventionel drejning fejler.
Elektrisk afladningsbearbejdning (EDM) – Til ekstremt tynde vægge
Nogle gange er skærekræfter fjenden. Selv lette fræsekræfter afbøjer en væg. Gnistgnist løser det. Der er ingen skærekraft. En gnist eroderer materialet.
Dette fungerer til vægge tyndere end 0.3 millimeter. Hærdet stål er en almindelig anvendelse. Forme med tynde ribber. Medicinske instrumenter med sarte egenskaber. Ulempen er hastigheden. EDM er langsom. Men til ekstremt tynde vægge i hårde metaller er det den eneste pålidelige metode.
Laser og vandstråle – Til tynde 2D-profiler
Disse processer fungerer til tynde 2D-profiler. Flade dele. Pakninger, shims, tynde beslag. Materialet oplever ikke skærekraft. Laser bruger varme. Vandstråle bruger et slibemiddel i højtryksvand.
Ingen af metoderne skaber udbøjning. Begrænsningen er geometrien. Laser og vandstråle kan ikke skære dybe lommer eller indvendige 3D-funktioner. De er bedst til gennemgående snit i fladt materiale.
Tabel med hurtig reference til fejlfinding
Operatører på fabriksgulvet har brug for hurtige svar. Her er en hurtig reference. Match problemet med løsningen. Ingen teori. Kun hvad der virker..
| Udfordring | Bedste strategi |
| Chatter | Trochoidale værktøjsbaner plus en variabel spiralfræser. Den uregelmæssige spiralafstand bryder harmoniske vibrationer. |
| Kollaps (væg vælter) | Fyldmateriale inde i hulrummet. Lavtsmeltende legering eller voks. Konforme bløde kæber bearbejdet til at matche emnets form. Ingen punktbelastninger. |
| Varmeopbygning | Højhastighedsbearbejdning for at holde spånbelastningen let. Kølevæske gennem værktøjet for at trække varme væk fra skærezonen. |
| Vridning efter afklemning | Rubearbejde emnet. Send det til spændingsaflastning. Tag det med tilbage til efterbehandling. Emnet vrider sig under spændingsaflastningen, ikke under efterbehandlingen. |
| Løft af tyndt gulv | Vakuumpatronen trækker gulvet fladt ned. Superlimfixtur til små dele på en offerplade. Bræk delen af med varme eller opløsningsmiddel. |
Operatører, der anvender disse strategier, kan reducere skrotningsrater, øge maskinens oppetid og forbedre sandsynligheden for, at dele består inspektion.
Almindelige fejl, der skal undgås ved CNC-bearbejdning af tyndvæggede dele
Her er nogle fejl, som NOBLE-ingeniører er stødt på, når de bearbejder tyndvæggede dele. Undgå disse fire. Arbejdet bliver meget lettere.
Brug af konventionelle notfræsere på tynde vægge
Et notfræsningsforløb i fuld bredde griber ind i hele værktøjsdiameteren. Skærekræfterne stiger. Væggen afbøjes. Vibrationer starter. Emnet skraber ofte. Trochoidal fræsning eller højhastighedsbearbejdning med let radial indgreb fungerer bedre. Små overskridelser. Høje tilspændingshastigheder. Væggen udsættes for en lavere kraft og forbliver, hvor den hører hjemme.
Ignorerer stigningsfræsningsretning
Klatrefræsning er ikke valgfrit for tynde vægge. Værktøjet bider sig fast i materialet. Spånen starter tyk og ender tyndt. Fræseren trækker ind i emnet. Konventionel fræsning gør det modsatte. Værktøjet gnider først og skærer derefter. Spånen starter tynd og ender tyk. Fræseren skubber væk fra væggen. Nedbøjning sker øjeblikkeligt.
For stort værktøjsudhæng
Hver millimeter udhæng ud over det nødvendige reducerer stivheden. Værktøjet bøjer. Vibrationer starter. Overfladefinishen forringes. Mange maskinarbejdere griber et langt værktøj og kører det. Det er en fejltagelse. Brug det korteste værktøj, der når frem til funktionen. Hvis en lang rækkevidde er uundgåelig, skal du bruge en konisk halsfræser eller et værktøj med større kernediameter. Stivhed er vigtigere end bekvemmelighed.
Glem stresslindring før du er færdig
Grovdrejning fjerner det meste af materialet. Restspændinger låses fast inde i materialet, der frigiver det. Emnet bevæger sig. Hvis en operatør går direkte til sletbearbejdning, skærer sletbearbejdningspassagen en form, der ikke længere er justeret. Skrotningshastigheden stiger.
Løsningen er simpel, men springes ofte over. Rubearbejde delen. Fjern den fra maskinen. Send den til spændingsaflastning – termisk eller kryogen. Opstil den derefter igen for at færdiggøre. Delen stabiliserer sig under spændingsaflastningen. Færdiggørelsesprocessen ser en del, der ikke bevæger sig. Rapid prototyping kører uden dette trin giver falsk tillid. Produktionsvolumener afslører sandheden. Spring ikke spændingsaflastningen over.
Om NOBLE – Præcisions CNC-bearbejdning af tyndvæggede dele
NOBLE er en specialiseret CNC-bearbejdningsfabrik. Folk kommer til os for højpræcisions- og komplekse komponenter.
Fokus er på at løse vanskelige opgaver. Tyndvæggede dele, som andre fabrikker afviser. Snævre tolerancer, der presser maskinens kapacitet. Udfordrende materialer som titanium, Inconel og hærdet stål. Vi har mange års erfaring med præcisionsfremstilling.
Vores kernekompetencer inden for CNC-bearbejdning
CNC-fræsning (3, 4 og 5-akset)
Højhastighedsbearbejdning til tynde vægge og dybe lommer. Samtidig femakset bearbejdning til komplekse konturer og underskæringer. Femaksefunktionen giver kortere værktøjer og bedre adgang til vanskelige funktioner.
CNC-drejning (roterende værktøj og multiakse)
Diametre op til 300 millimeter. Roterende værktøj muliggør fræsnings-drejeoperationer i en enkelt opsætning. Reduceret håndtering betyder bedre nøjagtighed. Færre chancer for fejl.
Drejebænk af schweizisk type
Design med glidende hoveddokke. Ideel til medicinske og elektroniske komponenter med lille diameter og tyndvæggede komponenter. Styrebøsningen understøtter materialet lige ved snittet. Minimal nedbøjning. Høj præcision.
Yderligere processer
Trådgnistning til hårde materialer og tynde spor. Overfladeslibning for planhed og finish. Lasermærkning for sporbarhed. Intern montering efter behov. Vi tilbyder også efterbehandling. Afgratning, passivering og anodisering. Én fabrik. Flere trin.
Kvalitetscertificeringer
Tillid er vigtig i præcisionsarbejde. Vores certificeringer beviser, at systemerne virker.
ISO 9001: 2015
Kvalitetsstyringssystem. Konsekvent kvalitet. Løbende forbedring. Strenge processtyring og dokumentation.
ISO 13485: 2016
Kvalitetsstyring af medicinsk udstyr. Denne certificering bekræfter vores evne til at fremstille komponenter til kirurgiske instrumenter, implantater og diagnostisk udstyr. Forbedret sporbarhed. Risikostyring. Overholdelse af lovgivningen.
Hvorfor samarbejde med os om tyndvæggede dele?
Dokumenteret ekspertise inden for fiksturering og værktøjsbanestrategier. Vi eliminerer deformation i stedet for at bekæmpe den. Certificerede kvalitetssystemer sikrer, at alle tyndvæggede dele opfylder trykspecifikationerne. Ingen gætværk. Ingen efterarbejde.
Avanceret CAM-programmering driver vores maskiner. HSM. Trochoidal fræsning. Adaptiv rydning. Alt sammen optimeret til funktioner med lav stivhed. Folk, der kører standard værktøjsbaner på tyndvæggede, skrotter dele. Det gør vi ikke.
Rapid prototyping giver kunderne mulighed for at teste strategier, før produktionen går i gang. Ét stykke eller ti tusinde stykker. Vi skalerer. De samme strategier, der virker for en prototype, virker for en produktionsserie. Det er den ÆDELIGE forskel.
Ofte stillede spørgsmål
Hvorfor anses CNC-bearbejdning af tyndvæggede dele for vanskelig?
Tyndvæggede dele mangler stivhed. Lav stivhed er kerneproblemet. Skærekræfter presser væggen. Den bøjer. Vibrationer starter. Vibrationsmærker opstår på overfladen. Varme opbygges, fordi tynde sektioner ikke kan aflede den. Restspændinger fra råmaterialet frigives under bearbejdning. Tilbageslag ødelægger dimensioner. Standardklemmer forværrer tingene. Skruestikbakker knuser væggen eller vrider hele emnet, før skæringen overhovedet begynder.
Hvad er den bedste værktøjsbanestrategi til tynde vægge?
Trochoidal fræsning kombineret med højhastighedsbearbejdning anses bredt for at være den bedste metode. Lille radial indgreb fungerer godt. Typisk fem til ti procent af værktøjsdiameteren. Høj aksial dybde holder værktøjet skærende. Resultatet er lave skærekræfter, der forbliver konstante. Vibrationen falder dramatisk. Folk, der skifter fra konventionel notfræsning til trochoidale baner, ser øjeblikkelige forbedringer.
Hvilken CNC-bearbejdningsproces er bedst til tyndvæggede dele?
Svaret afhænger af delens geometri.
- CNC fræsning med Højhastigheds- eller trochoidale strategier fungerer bedst til huse, lommer og ribber. Femakset bearbejdning giver mulighed for at vippe værktøjet og reducere indgrebskraften.
- CNC drejning med En stabil støtte eller ekspanderende dorn håndterer rør og muffer godt. Støtten forhindrer sammenfald under skæringen.
- schweizisk type drejebænke excel ved tyndvæggede dele med lille diameter. Under 1.5 cm. Styrebøsningen understøtter materialet lige ved skærepunktet.
- Tråd EDM is Til ekstreme tilfælde. Vægge tyndere end 0.3 millimeter. Hærdede materialer. Nul skærekraft betyder ingen nedbøjning overhovedet.
- Laser eller vandstråle skære virker til flade 2D tynde profiler. Pakninger, shims, simple beslag.
Kan du håndtere både prototyping og storproduktion af tyndvæggede dele?
Ja. Vores hurtige prototypefremstillingsservice for 1 til 10 enheder giver kunderne mulighed for at teste deres designs, før de går i gang med masseproduktion. Den samme fremstillingsproces kan skaleres op til at producere 10,000 enheder eller mere. NOBLEs ISO-certificerede kvalitetsstyringssystem sikrer, at alt, hvad vi gør, er i topklasse, hver gang. Vi er altid på samme side, uanset om det er den første eller den 10,000. Vi holder os til reglerne, og vi er altid inden for de fastsatte tolerancer. Det er det, vi sigter mod.






