
Formen ser ens ud. Materialet ser ens ud. To identiske dele, hvorfor bruger nogle fabrikker 5 dollars på at lave den ene og 2 dollars på at lave den anden? Dette sker hver dag på fabrikker og indkøbskontorer.
Enhver fabrik fungerer inden for en trekant. Billig , hurtig eller høj kvalitet . Vælg to. Den tredje lider. Det er ikke en hemmelighed. Det er bare sådan, produktion fungerer. Folk, der forsøger at få alle tre, mislykkes som regel.
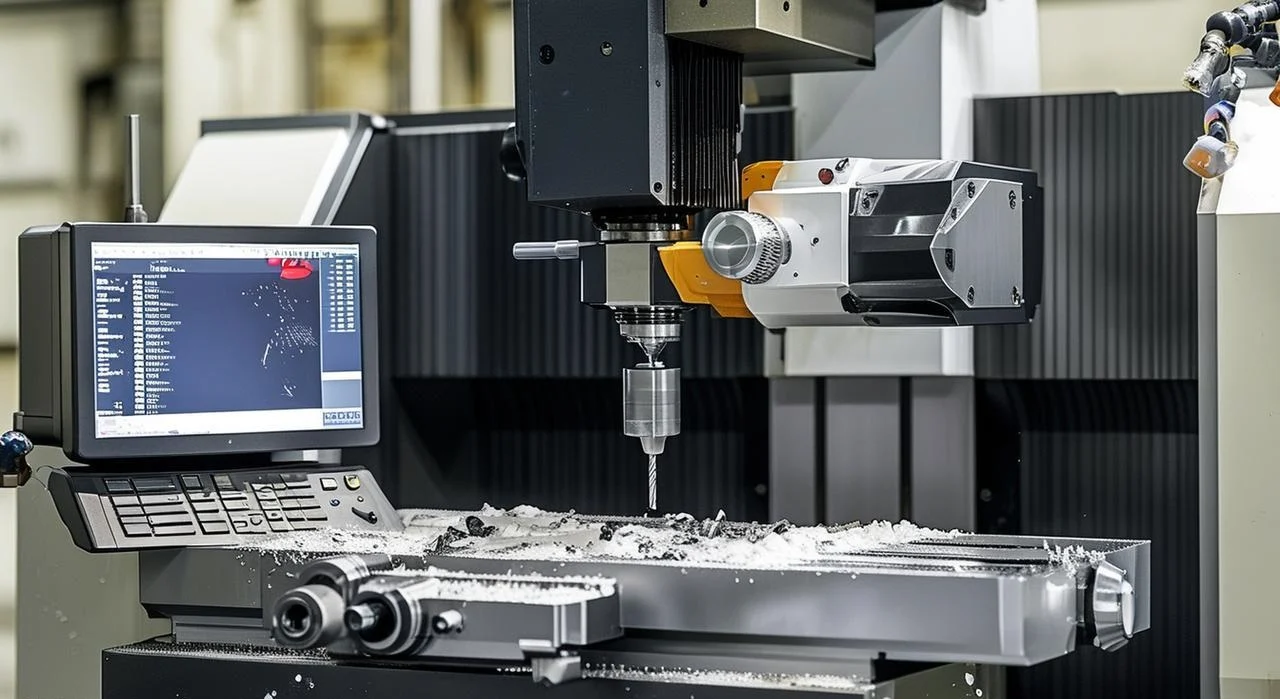
Denne guide fokuserer på omkostningsfaktorer i forbindelse med fremstilling af specialfremstillede dele. Når du har gennemgået guiden, vil du vide præcis, hvordan du reducerer det næste tilbud med tredive til halvtreds procent uden at gå på kompromis med kvaliteten. Ændringerne er ikke magi. De er blot informerede valg. Folk, der forstår, hvad der driver omkostningerne, får lavere priser. Folk, der ikke spørger, betaler for ting, de ikke har brug for.

De skjulte opsætningsomkostninger – Hvorfor små partier er dyre
Hvordan opsætningstiden spiser dit budget for specialfremstillede dele
En maskine begynder ikke at skære i det øjeblik, en del ankommer. Først kommer opsætningen. Nogen monterer skruestikken. Finder værktøjets forskydninger. Indlæser programmet. Tester delens nulpunkt. Dette tager tid. Ofte to timer. Nogle gange mere.
Så sker bearbejdningen. Fem minutter pr. del. Måske ti.
Regn ud. To timer er et hundrede og tyve minutter. Divider det med fem minutters skæring. Alene opsætningen svarer til fireogtyve dele arbejdskraft. På et parti på ti dele går det meste af regningen ud på at stå stille, ikke på at skære i metal. Folk ser et simpelt beslag og forventer en simpel pris. Virkeligheden er en anden. For et parti på ti dele kan opsætningen dække 92 procent af den samlede pris. Kun otte procent er faktisk bearbejdning.
Sådan reducerer du opsætningsomkostninger
- Øg ordremængden. Et parti på hundrede dele koster meget mindre pr. styk end et parti på ti.
- Kombinér flere delfunktioner i én maskinopsætning. En del, der kræver tre separate operationer – bor på maskine et, fræs på maskine to, gevindskære på maskine tre – betaler sig at opstille tre gange. En del, der er designet til at gøre alt i én opspænding, betaler sig at opstille én gang. Men det kræver, at man tænker fremad. En designer, der forstår maskinområdet, kan reducere omkostningerne uden at ændre den endelige del.

Materialevalg – Fundamentet for pris på specialfremstillede dele
Materialet sætter fundamentet. Intet smart design kan lave en billig del ud af en dyr blok. Vælger du den forkerte legering eller plastik, bliver prisen høj, før nogen maskine bevæger sig.
Omkostningsintervaller for råmaterialer
Forskellige materialer har meget forskellige prisskilte. Ikke kun prisen pr. pund. Også hvordan maskinen fungerer, hvor hurtigt skæreren kan køre, og hvor mange værktøjer der slides op.
| Materiale | relative omkostninger | Hvorfor |
| Aluminium 6061 | Lav | Skærer hurtigt. Værktøj holder. Alle fabrikker har det på lager. |
| Rustfrit stål 304 | Medium | Hårdere ved værktøjer. Langsommere skærehastigheder. Mere slid. |
| PEEK (plastik) | Høj | Dyr råblok. Kræver omhyggelig bearbejdning. Kræver specifikt værktøj. |
Undgå ikke-standarddimensioner
Ikke-standard dimensioner er et problem. En metalpladedel designet til 3.2 millimeter i stedet for 3.0 millimeter betyder, at der ikke er noget på lager. Fabrikken specialbestiller det. Betaler en præmie. Venter på levering. Passagerer, der koster penge.
Det samme gælder for stangmateriale. En tykkelse på 12.7 millimeter er ikke almindelig. 12.0 eller 12.5 er det. Hold dig til de størrelser, som distributører fører. Slå standardtykkelsestabeller op, før du færdiggør en tegning. Folk, der ignorerer dette, betaler tyve til halvtreds procent mere for materiale, der tjener samme funktion.
Tolerancer for brugerdefinerede dele – Den eksponentielle omkostningskurve
Nogle mennesker antager ofte, at strammere er bedre. Den antagelse koster penge. Mange penge. Hvert lille skridt har sin pris.
Præcisionsomkostninger eksponentielt, ikke lineært
Standardtolerancen er plus eller minus 0.1 millimeter. De fleste fabrikker rammer dette nemt. Standardmaskiner. Standardværktøjer. Standardinspektion. Dette er basisomkostningerne.
Gå op til præcisionstolerance på plus eller minus 0.025 millimeter. Nu har fabrikken brug for bedre maskiner. Nyere værktøjer. Hyppigere inspektioner. Langsommere skærehastigheder. Prisen stiger til to eller tre gange basisprisen. En del, der koster ti dollars ved standardtolerance, koster nu tyve eller tredive dollars.
Gå tilbage til ultrapræcision på plus eller minus 0.005 millimeter. Dette er en anden verden. Temperaturstyrede rum. Specialiserede maskiner. Flere inspektionstrin. Skrotpriserne stiger. Prisen stiger til ti eller endda tyve gange basisprisen. Den samme del til ti dollars koster nu et hundrede til to hundrede dollars.
Forskellen mellem 0.1 og 0.005 millimeter er usynlig for det blotte øje. Forskellen på fakturaen er enorm.
Den gyldne regel om tolerance
Spænd kun en dimension, hvor delene fysisk berører eller flugter. En lejeflade kræver præcision. Et prespasningshul kræver præcision. Et modgående gevind kræver præcision. Alt andet gør det ikke.
De fleste dimensioner på en del er blot frigang. Luft omkring funktionen. Ingen funktionel kontakt. Disse dimensioner kan være løse. Plus eller minus 0.5 millimeter fungerer fint.
Folk, der forstår denne regel, ser på en tegning og løsner halvfems procent af tolerancerne. Delen virker stadig. Prisen falder betydeligt. Fabrikken er glad, fordi arbejdet er lettere.
Folk, der strammer alle dimensioner, betaler for præcision, de aldrig bruger. Delen fungerer ikke bedre. Den koster bare mere. Det er ikke ingeniørarbejde. Det er spild.

Geometrisk kompleksitet – Design for værktøjet, ikke øjet
En del kan se smuk ud på en skærm. Glatte kurver. Skarpe hjørner. Elegante detaljer. Så kigger en maskinarbejder på tegningen og sukker. Formen kæmper mod værktøjet. Prisen stiger.
At designe med henblik på, hvordan en skærer rent faktisk bevæger sig, er forskelligt fra at designe med henblik på æstetik.
Hvorfor skarpe indvendige hjørner af specialdele er dyre
En fræser er rund. Den roterer. Den skærer en radius, når den drejer om et hjørne. Det er bare geometri. Der er ingen vej udenom.
En designer, der ønsker et skarpt indvendigt hjørne, beder om noget, der er umuligt med et standardfræseværktøj. Fabrikken har to valgmuligheder. For det første, brug en meget lille fræser og lav mange langsomme overførsler for at tilnærme dig et skarpt hjørne. For det andet, skift til elektrisk udladningsbearbejdning, eller EDM, hvor hjørnet brændes ind med en elektrode. Begge muligheder øger omkostningerne ved den funktion med halvtreds til hundrede procent.
Løsningen er enkel. Tilføj afrundinger. Brug radier, der matcher standardværktøjsstørrelser. Tre millimeter, seks millimeter, ti millimeter. En maskinarbejder ser en radius på tre millimeter og vælger en fræser med en diameter på seks millimeter. Værktøjet passer. Hjørnet skæres i én arbejdsgang. Alle går videre.
Dybe huller og tynde vægge
Huller forårsager flere problemer, end folk forventer. Et lavt hul er nemt. Et dybt hul er det ikke.
Her er en nyttig regel. Når huldybden overstiger fire gange diameteren, har fabrikken brug for specialværktøj. Langdybdebor. Dybdegående cyklusser. Ekstra tid til spånafgang. Hver af disse øger omkostningerne.
Meget dybe huller, ti gange diameteren eller mere, kræver specialudstyr. Ikke alle fabrikker har det. Dem, der har det, tager betaling for det.
Tynde vægge er en anden fælde. Metalvægge under en millimeters tykkelse bøjer under bearbejdning. Fræseren presser mod materialet. Materialet presser tilbage. Så fjedrer det væk. Resultatet er vibrationer. Vibrationsmærker på overfladen. Dårlig finish. Potentiel skrot.
For at undgå støj kører fabrikken maskinen langsommere. Lette snit. Flere gennemløb. En funktion, der burde tage tredive sekunder, tager tre minutter.
Den bedre fremgangsmåde er enkel. Tilføj tykkelse, hvor det er muligt. Hold vægforholdene rimelige. Undgå dybe, smalle lommer.

Overfladebehandling Krav – Fra maskinbearbejdet til spejlblank
En del kommer af maskinen med en vis overflade. Den har værktøjsmærker. Måske en let tekstur. Dette er en maskinbearbejdet stand. Den er funktionel. Den er billig. Mange mennesker afviser den, fordi den ikke ser færdig ud.
Så betaler de ekstra for at ændre overfladens udseende. Nogle gange er de penge godt givet ud. Ofte er de ikke.
Omkostningssammenligningstabel (i forhold til som maskinbearbejdet)
| Finish | Metode | Omkostningsmultiplikator | bedst til |
| Som bearbejdet | Ingen | 1x | Skjulte overflader |
| Perlesprængning | Slibende medier | 1.2x | Forbrugerhuse |
| anodisere | elektrokemisk | 1.5x | Korrosionsbeskyttelse af aluminium |
| Spejlpolering | Manuel polering | 3-5x | Medicinsk/æstetisk |
Spørg dig selv – Har du virkelig brug for den finish?
Rå aluminium fungerer fint til indvendige beslag. Det korroderer ikke under normale indendørsforhold. Værktøjsmærker skader ikke noget. Beslaget kan holde til vægten under alle omstændigheder.
For udvendige dele kan en finish være nødvendig. Korrosionsbeskyttelse er vigtig for en marinekomponent. Æstetiske krav er vigtige for et forbrugerprodukt. Medicinsk udstyr kræver specifikke overfladeforhold for rengøring eller biokompatibilitet.
Spørgsmålet er simpelt. Rører denne funktion en bruger, står den over for vejret eller kontakter den en patient? Hvis ikke, så lad den være som den er. Brug besparelserne. Brug dem et andet sted, der betyder noget.

Mængde af brugerdefinerede dele – Lydstyrkegrebet
Opsætning og programmering fordeles på flere enheder. Værktøjsomkostninger afskrives. Maskinarbejderen bliver hurtigere efter at have kørt de første par dele. Hvert trin bliver mere effektivt.
Hvordan enhedsomkostninger falder med skala
Én del gør ondt. Mange dele hjælper. Regnestykket er simpelt.
En del koster fem hundrede dollars. Det meste af det går til opsætning og programmering.
Ti dele koster tres dollars stykket. Opsætningen spreder sig ud.
Hundrede dele koster tolv dollars stykket. Fabrikken bliver effektiv.
Tusind dele koster fire dollars stykket. Samme del. Lavere pris.
Bestil flere dele på én gang. Kombinér behov med andres. Hver ekstra enhed sænker den gennemsnitlige pris. Den første del er altid den dyreste.

Sekundære operationer – hvor omkostningerne multipliceres
En del kommer af maskinen. Den er ikke færdig endnu. Mange dele kræver ekstra arbejde. Hvert ekstra trin tilføjer tid. Hvert ekstra trin tilføjer penge.
Almindelige sekundære operationer og deres omkostningspåvirkning
Afgratning er normalt inkluderet. Fabrikker forventer at kunne fjerne skarpe kanter. I de fleste tilfælde er der ingen ekstra omkostninger.
Gevindskæring er billigt, når det gøres på maskinen. Det samme program, der fræser emnet, skærer også gevindene. Manuel gevindskæring er dyrt. Nogen står ved en bænk. Skærer en gevindskæremaskine i hvert hul. Det arbejde hober sig hurtigt op.
Varmebehandling øger delens pris med tyve til fyrre procent. Det tilføjer også en til tre dages leveringstid. Delen går til en anden fabrik. Bliver tilberedt. Kommer tilbage. Folk betaler for servicen og ventetiden.
Maling eller silketryk fordobler ofte prisen på delene. Dette er ikke bearbejdning. Det er en separat proces. Forskelligt udstyr. Forskellige færdigheder.
Det absolut bedste spørgsmål at stille din fabrik
Her er spørgsmålet, der sparer penge. "Hvilken funktion fra min side er den dyreste at lave?"
Maskinarbejderen vil pege på én ting. Et dybt hul. En snæver tolerance. En vanskelig overfladefinish. En sekundær operation, der kræver manuelt arbejde.
Så redesign den funktion. Gør den enklere. Fjern den. Erstat den med noget standard. Resten af delen kan forblive den samme. Prisen falder, fordi den dyre del af arbejdet forsvandt.
Fabrikker giver sjældent svaret uden at blive spurgt. Dem, der spørger, får bedre tilbud. Dem, der ikke spørger, betaler for funktioner, de ikke har brug for.

Inspektion og kvalitetsniveau – Betaling for sikkerhed
Inspektion er ikke gratis. Nogen måler delen. Skriver tallene ned. Træffer en beslutning. Bestå eller dumpe. Det tager tid. Tid er penge.
Forskellige job kræver forskellige niveauer af kontrol. Det er spild af penge at betale for inspektion af en prototypebeslag inden for luftfart. Det er hensynsløst at springe inspektionen over på en medicinsk del.
Fire inspektionsniveauer
- Kun visuel is Den laveste pris. Kontrollerer for synlige ridser eller grater. Ingen målinger. Hurtig. Billig. Riskabel. Velegnet til ting, der ikke betyder så meget.
- Spot kontrollere at Ti procent er standard for de fleste produktionskørsler. Fabrikken tager én del ud af hver ti. Måler kritiske funktioner. Antager, at resten er gode. Dette fanger store problemer uden at bremse linjen.
- 100% inspektiontilføjer 30% til 50% til delprisen. Hvert enkelt stykke bliver målt. Hver dimension kontrolleret. Langsommere. Dyrere. Lavere risiko. Bruges, når en defekt del forårsager store problemer.
- CMM med fuld dokumentation tilføjer et hundrede til to hundrede procent af omkostningerne. En koordinatmåler scanner alle funktioner. Genererer en rapport. Gemmer dataene. En del af den permanente registrering. Dette er for tilsynsmyndigheder og revisorer.
Match kvalitet med applikation
Luftfarts- og medicinske dele kræver komplette CMM-rapporter. Regulatorer forventer dem. Retssager følger fiaskoer. Betal for visheden.
Legetøjsprototyper kræver kun visuel inspektion. En ru kant på en prototype skader ikke nogen. Spar pengene.
Dele til industrielt udstyr falder midt imellem. Stikprøvekontrol er normalt fint. Spørg, hvad der sker, hvis en dårlig del kommer igennem. Et ridset panel er fint. En brækket aksel er ikke. Tilpas inspektionsniveauet til konsekvensen af fejl.
Din 5-trins handlingsplan til at reducere omkostningerne til specialfremstillede dele i dag
Gør disse fem ting, før du sender den næste tegning ud for at få et tilbud. Prisen vil falde. Delen vil stadig virke.
-
Løsn enhver unødvendig tolerance.
De fleste dimensioner behøver ikke at være stramme. Folk strammer dem af vane. Se på tegningen. Find hvert tal med et plus eller minus 0.01. Spørg, om det er reelt. Ændr det til plus eller minus 0.1. Maskinen rammer det let.
-
Tilføj afrundinger til alle indvendige hjørner (match standardværktøjsstørrelser).
En fræser er rund. Design som en. Sæt en radius i hvert hjørne, der matcher en standardværktøjsstørrelse. Tre millimeter. Seks millimeter. Ti millimeter. Ikke flere skarpe indvendige hjørner. Ikke flere EDM-omkostninger.
-
Konsolider flere dele i en enkelt batchordre.
Én del betaler for hele opsætningen. Ti dele fordeler det. Hundrede dele gør det billigt. Kombinér dele til et enkelt projekt. Tilføj reservedele til ordren. Find en anden, der har brug for lignende arbejde. Hvert ekstra stykke sænker den gennemsnitlige pris.
-
Skift til standard materialetykkelser.
Der er en grund til, at der er standardstørrelser. Tre millimeter plade. Tolv millimeter stang. Brug det, som distributører fører. Undgå specialtykkelser. Næsten ingen har 3.2 millimeter på lager. Alle har 3.0 millimeter på lager.
-
Spørg din fabrik: "Hvad er den dyreste detalje på min tegning?"
Maskinarbejderen vil pege på noget. Et dybt hul. Et skarpt hjørne. En snæver tolerance. En mærkelig overfladefinish. Så ændr den funktion. Forenkl den. Fjern den. Resten af delen forbliver den samme. Prisen falder.
Opdag NOBLE – din partner Præcisions CNC-bearbejdning
Vores kernebehandlingskapaciteter
CNC Machining (3-akset, 4-akset, 5-akset)
Treakset fræsning er til flade dele, simple prototyper og grundlæggende geometrier. Værktøjet bevæger sig i X, Y og Z. Det er nok til det meste arbejde.
Fireakset indeksering tilføjer en roterende akse. En del får huller eller detaljer på flere sider. Ingen flytter delen manuelt. Ingen justeringsfejl.
Fem-akset simultanbearbejdning håndterer komplekse konturer, underskæringer og organiske former. Én opsætning. Ét koordinatsystem. Overlegen nøjagtighed til vanskelige dele.
CNC Drejning (Schweizisk & roterende værktøj)
Præcisionscylindriske dele. Aksler, stifter, bøsninger, ringe. Schweiziske maskiner til lange, tynde dele. Roterende værktøj til fræsning af runde komponenter uden at forlade drejebænken.
Prototype til produktionsvolumener
Lavvolumenopgaver varierer fra én til hundrede dele. Hurtig ekspeditionstid. Minimal værktøjsinvestering. Perfekt til test eller korte serier.
Mellemvolumen varierer fra hundrede til fem tusinde dele. Optimeret fiksturering. Konkurrencedygtige priser pr. enhed. Opsætningsomkostningerne fordeler sig pænt.
Højvolumenproduktion på over fem tusinde dele. Dedikerede celler. Just-in-time-levering. Stykprisen falder betydeligt.
Hvorfor kunder vælger NOBLE
Ingen overraskelsesgebyrer. Tilbuddet inkluderer opsætning, materialer og sekundære operationer. Ingen overraskelsesgebyrer, når fakturaen ankommer.
Feedback fra DFM er gratis. Vi gennemgår alle tegninger, før vi giver tilbud. Marker dyre funktioner som skarpe indvendige hjørner eller urealistiske tolerancer. Kunder sparer ofte tredive til halvtreds procent alene på denne gennemgang.
Transparente leveringstider. Ekspresservice på tre til fem dage. Standard på ti til femten hverdage. Vi kommunikerer forsinkelser, før de opstår. Ingen undskyldninger.
Amerikansk-baseret teknisk support. Vores applikationsingeniører taler engelsk. De arbejder inden for normal åbningstid. Spørgsmål besvares hurtigt.
NDA er standard. Vi underskriver klientens NDA, før vi modtager filer. Deres intellektuelle ejendom behandles som vores egen. Ingen deling. Ingen lækager. Ingen undtagelser.
Ofte stillede spørgsmål
Hvorfor er CNC-bearbejdning så dyrt for små mængder?
Opsætningstiden æder budgettet. En maskine står stille, mens nogen indlæser værktøjer, finder offsets og afprøver programmet. Den tid bliver faktureret. Lav halvtreds eller flere dele. Opsætningen spreder sig ud.
Kan jeg få et gratis tilbud, før jeg designer hele delen?
Ja. Send en grov skitse. Send en STEP-fil. NOBLE giver gratis tilbud. Tilbuddet er ikke bindende. Det giver et overblik, før man investerer timer i detaljerede tegninger.
Er offshore produktion altid billigere?
Nej. Ved lave mængder under fem hundrede dele vinder lokale fabrikker ofte. Læg forsendelsesomkostninger til. Læg toldsatser til. Læg leveringstid til. Fordelen ved udlandet forsvinder. Ved store mængder i tusindvis ændrer matematikken sig.
Hvad er en førstegangsinspektion af varen (FAI), og har jeg brug for en?
En FAI er en komplet målerapport på den første del af maskinen. Den beviser, at alle dimensioner stemmer overens med tegningen. Betal for den i den første produktionskørsel. Den fanger problemer, før tusindvis af dårlige dele bliver lavet. Spring den over for prototyper. Prototyper er allerede prøvestykker. De behøver ikke at blive certificeret.






