
Introduktion
Vakuumkopper er et almindeligt træk i både hverdagen og industrielle miljøer. Uanset om du løfter store dele eller hænger en håndtaske på væggen, er de altid til stede.
De har normalt to dele: en sugekop og en fleksibel tætningskant. Metalvakuumkopper findes almindeligvis i industrielle omgivelser, hvorimod folk normalt vælger modeller af plastik eller silikone i hverdagen. I dette kapitel vil vi fokusere på vakuumkopper af plastik.
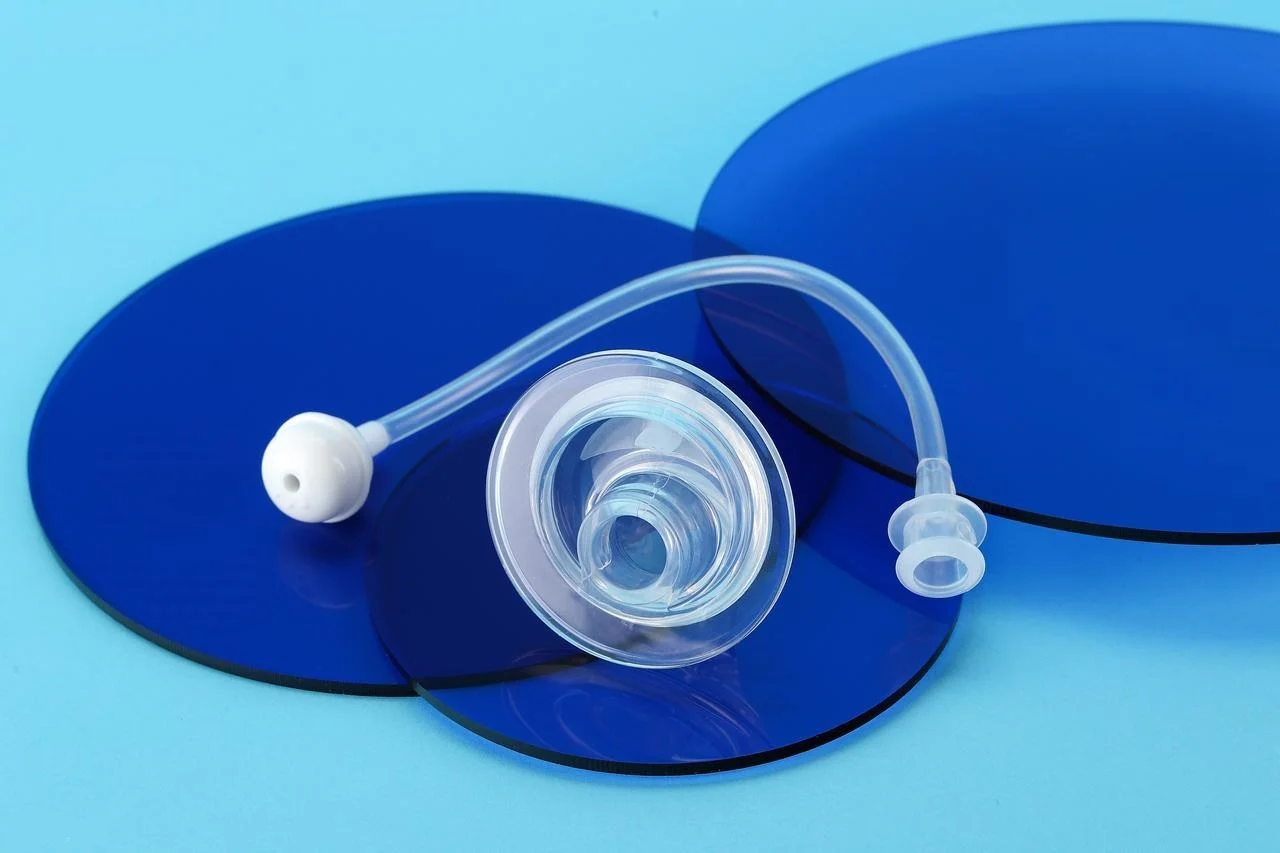
Plastik danner den stive struktur. Koppen har brug for en stiv rygrad for at overføre kraft uden at kollapse. Silikone danner den fleksible tætningskant. Denne kant former sig efter ujævne overflader. Det skaber vakuumforseglingen.
Trin for trin: Kerneproduktionsprocesser
Masseproduktion af vakuumkopper involverer ikke metalfremstilling. Ingen svejsning. Ingen bearbejdning af råblokke. De dominerende teknologier er støbeprocesser. Folk hælder materiale i hulrum. Hulrummene former delen.
1. Plastikhus Sprøjtestøbning (Den stive komponent)
Kunder bruger sprøjtestøbning af plast til det stive hus. Almindelige materialer omfatter ABS, PC og nylon. En sprøjtestøbemaskine smelter plastkuglerne. Det smeltede materiale presses ind i et stålformhulrum. Cyklustiderne varierer fra 15 til 60 sekunder, afhængigt af emnets størrelse og vægtykkelse.
Rapid prototyping kommer ofte i spil her. Et 3D-printet plastikhus giver folk mulighed for at teste pasform og funktion uden at vente på et hårdt værktøj. Når designet låser, bliver produktionsformen skåret.
2. Silikonekantstøbning (det fleksible tætningselement)
To processer dominerer her. Folk vælger baseret på volumen og præcisionskrav.
- Compression støbning virker til lavere volumener. Værktøjsomkostningerne er lavere. Et præformet silikonemne går ind i et opvarmet hulrum. Pressen lukker. Varme og tryk former materialet. Cyklustiderne er længere. Men den indledende investering er mindre.
- Flydende silikonegummi (LSR)Injektion håndterer store mængder. Præcisionen er bedre. To flydende komponenter blandes og injiceres direkte i en opvarmet form. Hærdning sker inde i hulrummet. Cyklustiderne er kortere. Værktøjsomkostningerne er højere. Folk bruger LSR til krævende applikationer, hvor konsistens er vigtig.
3. Den kritiske binding: Sammenføjning af silikone til plastik
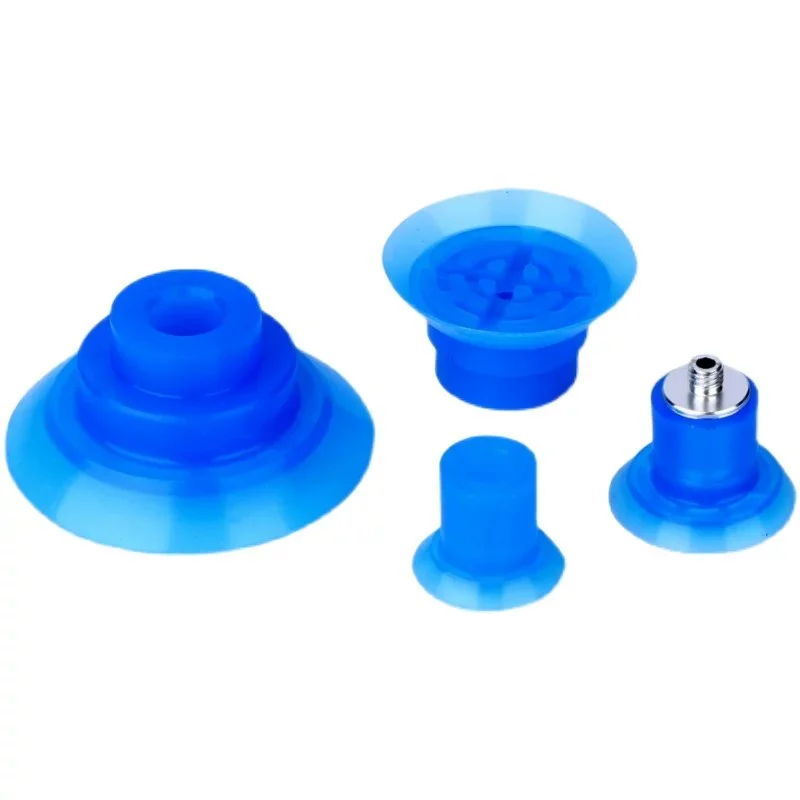
Dette trin gør eller ødelægger koppen. Silikonekanten skal forblive fastgjort til plastikhuset. Der findes to metoder.
- overmolding is den foretrukne metode til masseproduktion. Plastiklegemet placeres i en anden form. Flydende silikone sprøjtes direkte på det. En kemisk binding dannes ved grænsefladen. Ingen klæbemiddel nødvendig. Samlingen er permanent.
- Efterstøbning Lim Limning fungerer som et alternativ. Folk bruger det, når materialer er inkompatible, eller når overstøbningsværktøj ikke er tilgængeligt. En primer påføres plastoverfladen. Lim påføres silikonelæben. Derefter presses delene sammen. Bindingen er mekanisk, ikke kemisk. Det fungerer, men er mindre pålideligt til applikationer med høj cyklus.
4. Efterbehandling & Efterbehandling
Den støbte kop er ikke færdig endnu. Der følger flere trin.
Afflashning fjerner overskydende silikone. Tynde afflashningslinjer dannes ved formens skillelinjer. Man trimmer dem manuelt eller med automatiseret kryogen afflashning. Silikone er blød. Afflashningen skaller rent af, hvis formen er godt designet.
Efterhærdning sker i ovne. Silikonen opbevares ved forhøjede temperaturer i flere timer. Dette trin fuldfører tværbindingsreaktionen. Stabiliteten forbedres. De mekaniske egenskaber stabiliseres. Springer man dette trin over, er det på egen risiko.
Lækagetest og inspektion opdager defekter. Hver kop testes for vakuumhold. Folk bruger trykfald eller flowmåling. Visuel inspektion kontrollerer for hulrum, flash og bindingsintegritet. En kop, der lækker, fejler. Testning er ikke valgfri.
De 7 største produktionsudfordringer inden for fremstilling af vakuumkopper
1. Luftbobler (hulrum) i silikone
Luft bliver fanget under blanding. Boblerne bliver til hulrum i det færdige emne. Hulrum svækker tætningen. De skaber lækageveje.
Løsning: Vakuumafgasningsudstyr er obligatorisk. Silikonekomponenterne blandes. Derefter kommer blandingen i et vakuumkammer. Vakuumet trækker den indespærrede luft ud, før det hældes eller injiceres.
2. Ujævn hærdning (klæbrige eller bløde dele)
Delen kommer ud af formen klistret. Eller for blød. Eller ikke helt hærdet nogle steder. Årsagen er næsten altid forkerte blandingsforhold.
Løsning: Præcise vægte og grundige blandeprotokoller. Folk vejer hver komponent. De blander i en bestemt tid. De skraber siderne af beholderen. En batch, der er to procent forkert, mislykkes. Rapid prototyping-kørsler bruger ofte små håndblandede batcher. Disse små batcher kan skjule blandefejl, der bliver tydelige i produktionsskalaen. Folk skal validere blandeprocessen på produktionsudstyr, før de øger volumen.
3. Deledeformation (forvrængning)
Silikonelæben kollapser under belastning. Eller koppen holder ikke sin form under afformning. Materialet er for blødt til emnets geometri.
Løsning: Match Shore A-hårdheden med delens størrelse og form. En 30A silikone fungerer til små, tykke dele. En stor, tynd kant kræver 50A eller højere. Ingeniører tester forskellige durometre under prototypefremstilling for at finde den minimale hårdhed, der holder formen. For hård, og forseglingen lider. For blød, og delen deformeres.
4. At holde fast i formen (problemer med afformning)
Den hærdede silikone nægter at give slip. Delen går i stykker under fjernelsen. Formen bliver beskadiget.
Årsag: Utilstrækkeligt slipmiddel eller komplekse underskæringer i formdesignet. Nogle silikonekvaliteter er mere klæbrige end andre.
Løsning: Korrekt formdesign er første forsvarslinje. Undgå skarpe underskæringer. Brug trækvinkler. Påfør derefter slipmidlet forsigtigt. For lidt, og emnet sætter sig fast. For meget, og overfladefinishen lider. Folk udvikler en standardpåføringsproces for hver form.
5. Svag eller defekt binding mellem plast og silikone
Silikonekanten løsner sig fra plastikhuset. Koppen svigter under brug. Bindingen var aldrig stærk nok.
Årsag: Materialeukompatibilitet er den sædvanlige årsag. Silikone klæber ikke til de fleste plasttyper uden overfladebehandling.
Løsning: Prioriter overstøbningsværktøj, når det er muligt. Overstøbning skaber en kemisk binding under LSR-injektionsprocessen. Ingen klæbemiddel nødvendig. Når overstøbning ikke er muligt, bruger man specialiserede industrielle klæbemidler med overfladeprimere. Klæbevejen kræver omhyggelig proceskontrol.
6. Kemisk udvaskning og kontaminering (fødevarer/medicin)
Dele til fødevarekontakt eller medicinsk brug kan ikke udvaske kemikalier. Standard silikone indeholder tilsætningsstoffer, der ikke er sikre.
Årsag: Ikke-certificerede råvarer. Leverandøren gik på kompromis.
Løsning: Find silikone, der overholder FDA-reglerne. Den relevante regulering er 21 CFR 177.2600. Medicinske anvendelser kan kræve ISO 10993-certificering. Folk beder om certifikater, før de køber materiale.
7. Risici ved kontaminering med fremmedlegemer
Et stykke metal eller hård plastik falder ned i en fødevareslange. Vakuumkoppen knuste eller løsnede et fragment. Forureningen forårsager en tilbagekaldelse.
Årsag: Standard silikone kan ikke spores af metaldetektorer. Knuste stykker går ubemærket igennem kvalitetskontroller.
Løsning: Brug metaldetekterbare silikoneforbindelser. Disse materialer indeholder jernholdige tilsætningsstoffer, der udløser metaldetektorer på produktionslinjer. Tilsætningsstofferne er FDA-godkendte til utilsigtet kontakt. Folk specificerer detekterbare kvaliteter til fødevareforarbejdning og farmaceutiske anvendelser. De ekstra materialeomkostninger er små sammenlignet med en tilbagekaldelse.
Kritiske kriterier for materialeudvælgelse in Vakuum CUPS Manufacturing
Hårdhed (Shore A)
Silikonehårdhed måles på Shore A-skalaen. Lavere tal betyder blødere materiale. Højere tal betyder fastere og mere holdbare blandinger.
35A er til bløde, sarte anvendelser. Håndtering af en friskbagt croissant. Valg af en poleret linse. Læben former sig let. Grebet er skånsomt. Ulempen er holdbarheden. Blød silikone rives hurtigere.
50A er til faste, holdbare anvendelser. Løft af en metalplade. Flytning af en ru plastdel. Kanten modstår slid. Holdekraften er højere. Men 50A tilpasser sig ikke ujævne overflader lige så godt som 35A.
Overholdelse af fødevaregodkendelse
Kontakt med fødevarer er et reguleret område. Tilfældige silikoner er ikke tilladt.
FDA 21 CFR 177.2600 er den amerikanske standard. Den specificerer tilladte ekstraherbare stoffer og testmetoder. En certificeret forbindelse består disse tests. Intet certifikat betyder, at materialet ikke er i overensstemmelse med kravene, selvom det ser ens ud.
EU 1935/2004 er den europæiske ramme. De faktiske testmetoder stammer fra andre standarder, men denne forordning fastsætter kravet. Personer, der sælger i Europa, skal have en overensstemmelseserklæring fra materialeleverandøren.
Begge standarder er vigtige. En kop til et bageri kræver den ene eller den anden, afhængigt af hvor udstyret sendes hen. Folk beder om dokumentation, før de bestiller materiale.
Særlige egenskaber
Nogle gange virker standardblandingen ikke. Folk har brug for ekstra funktioner.
Metaldetektering gælder for fødevare- og farmaceutiske linjer. Jernholdige tilsætningsstoffer blandes i silikonen. Hvis et stykke knækker af, fanger en metaldetektor fragmentet. Alternativet er en tilbagekaldelse.
Høj temperaturbestandighed, klarer varme miljøer. Bageovne. Sterilisationscyklusser. Standard silikone nedbrydes over 200 °C. Specielle formuleringer overlever 250 °C eller mere.
Antistatisk materiale forhindrer støvtiltrækning. Elektronikproduktion har brug for dette. En statisk ladning trækker partikler ind i produktet. Koppen skal aflede denne ladning. Folk foretrækker antistatiske forbindelser, når standard silikone forårsager kontamineringsproblemer.
Intet enkelt materiale gør alt. Folk prioriterer baseret på anvendelsen. Hårdhed først. Overholdelse som nummer to. Særlige egenskaber som nummer tre. Hvis rækkefølgen er forkert, svigter koppen, uanset hvor godt den er fremstillet.
Konklusion
Masseproduktion af vakuumkopper er ikke simpelt. Tre ting skal spille sammen. Silikonehærdning skal være ensartet. Plastindsprøjtning skal have snævre tolerancer. Bindingen mellem dem skal overleve tusindvis af cyklusser. Hvis man ikke gør det, svigter kopperne på linjen.
Sidste råd til folk, der etablerer produktion. Prioritér plast-silikone-bindingsmetoden tidligt i designfasen. Overstøbning er det bedste valg for volumen. Klæbende binding fungerer, men kræver mere proceskontrol. Beslut dig, inden du skærer i støbeformstål.
Brug certificerede materialer fra starten. FDA-overholdelse. EU-erklæringer. Metaldetekterbare kvaliteter om nødvendigt. Skift ikke materialer sent i projektet. Hærdningsprofilen ændrer sig. Bindingsstyrken ændrer sig. Hele processen afviger.
Invester i vakuumafgasningsudstyr. Luftbobler er ikke acceptable i en tætningsflade. Håndblandede partier uden vakuum vil mislykkes. Produktionsskala kræver korrekt afgasning. Ingen genveje. Kopperne enten forsegler, eller også gør de ikke. Folk husker dem, der ikke gør.
Om NOBLE: Din partner inden for præcisionsfremstilling af plast og silikone
Hvem vi er
NOBLE er en specialiseret virksomhed inden for plastproduktion. Kunder kommer til os for højpræcisions sprøjtestøbning og silikoneforarbejdning.
Bygger bro mellem komplekse produktdesigns og pålidelig masseproduktion. Den svære del er komponenter med to materialer – plastik plus silikone. Vakuumkopper er et perfekt eksempel. Et stift plastiklegeme har brug for en fleksibel silikonekant. De to materialer skal binde permanent. Vi får det til at ske.
Vores kernebehandlingskapaciteter
Støbning af plast
NOBLEs ingeniører arbejder med harpikser i teknisk kvalitet. ABS, polycarbonat (PC), nylon (PA) og andre specialfremstillede blandinger. Kunderne sender os deres materialespecifikationer. Vi kører formene.
Højvolumenproduktion sker på automatiserede celler. Målet er ensartet kvalitet. Cyklustiderne er korte. Folk har brug for tusindvis af dele om dagen. Vores maskiner leverer den mængde uden variation.
Sprøjtestøbning af flydende silikonegummi (LSR).
Præcisionsstøbning af fleksible silikonekomponenter er en kernekompetence inden for fremstilling af vakuumkopper. Komplekse læbegeometrier til vakuumkopper er rutine. LSR-processen håndterer høj hastighed og høj volumen. Flash er minimal. Konsistensen fra del til del er tæt.
overmolding (Plast-til-silikone-binding)
Dette er vores speciale. Vi binder silikone kemisk direkte på stive plastunderlag i en enkelt støbecyklus. Ingen sekundær klæbemasse. Ingen svage limfuger.
Værditilvækst-tjenester
Interne værktøjer er en stor fordel. Vi designer og fremstiller præcisionsforme, der er skræddersyet til hver enkelt produktgeometri – ingen ventetid på et eksternt værktøjsværksted.
Efterbehandlingen finder sted på vores anlæg. Afflashning fjerner overskydende materiale. Efterhærdning stabiliserer silikonen. Ultralydsrengøring forbereder overfladerne. Lækagetest opdager defekter, før delene sendes.
Materialetilpasning er mulig. Vi formulerer FDA-kompatibel silikone. Vi producerer også metaldetekterbare forbindelser til fødevare- og farmaceutiske linjer.
Certificeringer og overholdelse (forpligtelse til kvalitet)
ISO 9001:2015 (kvalitetsstyringssystemer)
Denne certificering demonstrerer vores engagement. Konsekvent kvalitet. Løbende forbedring. Kundetilfredshed. Standarden dækker alle vores produktionsprocesser.
ISO 13485:2016 (Medicinsk udstyr – Kvalitetsstyring)
Dette er den afgørende certificering for medicinsk arbejde. Vi fremstiller komponenter til medicinske, farmaceutiske og sundhedsmæssige applikationer. Standarden validerer vores evne til at opfylde strenge lovgivningsmæssige krav. Sikkerhed. Sporbarhed. Risikostyring.
Ofte stillede spørgsmål
Hvad er forskellen mellem kompressionsstøbning og LSR-injektion af silikone i fremstilling af vakuumkopper?
Kompressionsstøbning bruger et præformet silikonemne. Værktøjsomkostningerne er lavere. Cyklustiderne er længere. Kunden vælger dette til lavere volumener eller enklere geometrier.
LSR-indsprøjtning bruger flydende silikonegummi. To komponenter blandes automatisk. Væsken sprøjtes direkte ind i en opvarmet form. Hærdning sker inde i hulrummet. Cyklustiderne er kortere. Præcisionen er bedre. Værktøjsomkostningerne er højere. Folk vælger LSR til store mængder og komplekse dele.
Kan jeg lime silikone på plastik i stedet for at overstøbe?
Ja. Klæbende limning virker. Det er ikke det samme som overstøbning. Overstøbning skaber en kemisk binding under injektionsprocessen. Der findes intet klæbende lag. Klæbende limning kræver overfladebehandling. En primer påføres plastikken. Klæbemiddel påføres silikonen. Derefter presses delene sammen.
Bindingen er mekanisk, ikke kemisk. Den er mindre pålidelig til applikationer med høj cyklus. Folk bruger klæbende binding, når overstøbningsværktøj ikke er tilgængeligt, eller når materialerne er inkompatible. Til masseproduktion af en vakuumkop er overstøbning det bedre valg.
Kan silikone vakuumkopper genanvendes?
De fleste silikone-vakuumkopper kan ikke genbruges gennem almindelige kommunale programmer. Silikone er en termohærdende polymer. Den smelter og omformes ikke som termoplast.
Nogle specialiserede genbrugsfaciliteter accepterer silikone. De maler materialet til pulver til brug som fyldstof eller til genbrugsapplikationer. Men disse faciliteter er ikke almindelige. De fleste brugte silikonekopper ender på lossepladsen eller forbrændingen. Personer, der prioriterer bortskaffelse ved udtjent levetid, bør overveje denne begrænsning, når de vælger materialer til store mængder applikationer.







