
Hvad er specialstøbning af sand?
Sandstøbning er en almindelig metalstøbemetode. Hovedprocessen er at bruge en sandform som form til at danne metaldele. Først laves en model i henhold til delens form, modellen placeres i sandkassen, fyldes med formsand og komprimeres tæt, hvorefter modellen tages ud for at danne et hulrum. Derefter hældes den smeltede metalvæske i sandformens hulrum. Når metallet er afkølet og størknet, brydes sandformen, og støbegodset fjernes.
Sandstøbning er velegnet til forskellige metalmaterialer og kan producere komplekse og store dele til en relativt lav pris. Imidlertid er overfladeruheden og præcisionen relativt dårlig. Det bruges ofte til at fremstille industrielle komponenter såsom motorblokke og rørfittings.
Hvordan fungerer specialstøbning af sand?
Modelfremstilling
Sandstøbning begynder med at skabe et præcist mønster af den færdige del, typisk lavet af træ, metal eller plastik. Mønsteret inkorporerer en trækvinkel for nem fjernelse fra formen og tager højde for metalkrympning under størkning.
For støbegods med indvendige hulrum skal der også fremstilles tilsvarende kerneforme. Mønsterets nøjagtighed bestemmer direkte den endelige støbegods dimensionelle og strukturelle kvalitet.
støbning
Støbning skaber et hulrum i sand ved hjælp af et mønster. Mønsteret fastgøres på en bundplade, omsluttes i en kolbe og fyldes med støbesand - en blanding af kvartssand og bindemiddel, der giver styrke og permeabilitet, når det komprimeres. Sandet stampes ensartet med hånden eller maskine. Efter fjernelse af mønsteret matcher det resulterende hulrum sin form og vil indeholde det smeltede metal.
Kernefremstilling
Sandkerner produceres individuelt i kernekasser for at danne komplekse interne støbehulrum. Disse kerner gennemgår bagning eller hærdning for at opnå større styrke end den primære sandform, hvilket sikrer, at de modstår erosion af smeltet metal uden at svigte. Endelig placeres de hærdede kerner præcist i sandformens hulrum.
Kassemontering
Kassesamling involverer at kombinere de øvre og nedre sandforme med kerner for at danne en komplet støbeform. Præcis justering af sandkasserne forhindrer skæv justering, mens sikker kerneplacering sikrer nøjagtige interne strukturer.
Når støbeformen er lukket, skaber den et samlet hulrum, der indeholder både støbegodsets ydre form og indre træk. Det sidste trin involverer en fast fastgørelse af sandkasserne for at forhindre lækage af smeltet metal eller formseparation under støbning på grund af metallostatisk tryk.
Melting og hælde
Smeltning er processen med at opvarme faste metalråmaterialer i en ovn over deres smeltepunkt for at smelte dem til en væske med god flydeevne. Under smeltningsprocessen skal der udføres nødvendige behandlinger på det smeltede metal, såsom fjernelse af slagge og justering af den kemiske sammensætning, for at sikre dets kvalitet.
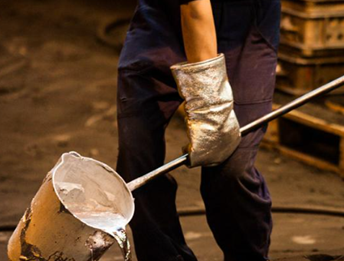
Når det smeltede metal når den ønskede temperatur og sammensætning, skal du bruge en hældeøse til jævnt og kontinuerligt at sprøjte det ind i den lukkede formkop, indtil det smeltede metal fylder hele hulrummet og løber over fra udluftningshullet. Temperaturen og hældningshastigheden er afgørende for støbegodsets kvalitet.
Ryst ud og Rengøring
Efter støbning skal formen køle helt af for at metallet kan størkne. Når den nærmer sig stuetemperatur, sker en udrystning ved hjælp af vibration, bankning eller skylning for at bryde den sintrede sandform og fjerne støbegodset. Støbegodset rengøres derefter ved at fjerne overfladesand, male overskydende metal fra indløbssystemet og udtrække interne sandkerner for at opnå det endelige emne.
Materiale brugt i specialsandstøbning
Støbejern
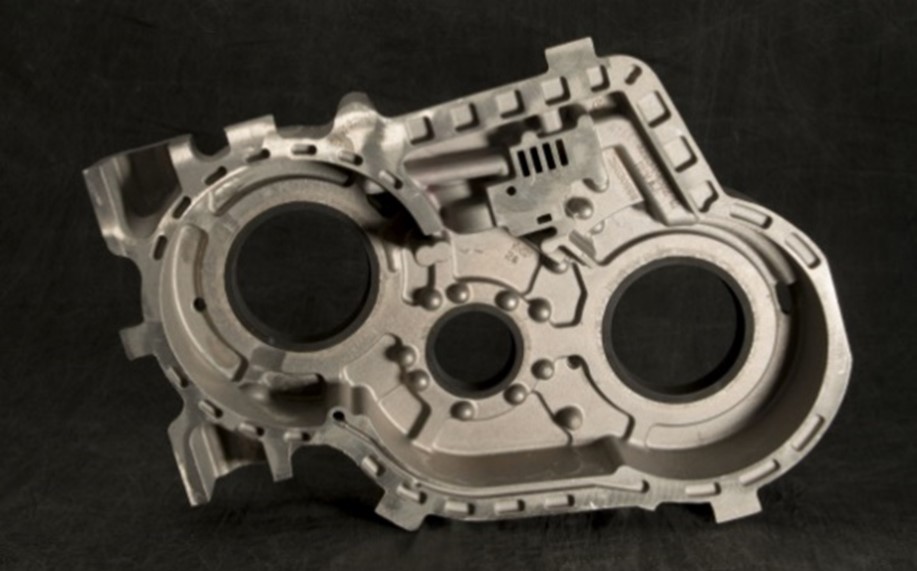
Støbejern er den mest anvendte materialetype i sandstøbningsprocesser, hvoriblandt gråt støbejern er særligt almindeligt. Denne type materiale har fremragende støbeflydeevne, lav krympehastighed samt enestående slidstyrke og stødabsorbering.
- Fordele:
Defektmodstand
Lavpris
Nem smeltet formbarhed
- Anvendelses: Motorblok, bremseskive, maskinværktøjsbase
Støbt stål
Støbt stål giver sandstøbegods højere styrke og sejhed, hvilket gør dem i stand til at modstå større belastninger og stød. Dets smeltepunkt er højere end støbejerns, og kravene til støbeprocesser er også strengere.
Støbte ståldele har en relativt stor krympningshastighed og er mere tilbøjelige til krympehuller og indre spændinger, hvilket skal kompenseres for gennem rimeligt design og proces.
- Anvendelses: Motorblokke, bremseskiver, maskinbaser og skaller til store trykbeholdere
Aluminum Alloy
Aluminiumlegering er meget foretrukket i sandstøbning på grund af dens lave densitet, høje specifikke styrke og gode korrosionsbestandighed. De har god flydeevne i smeltet tilstand og kan producere lette støbegods med komplekse former og tynde vægtykkelser. Aluminiumstøbegods har også god mekanisk bearbejdningsevne og varmeledningsevne.
- Fordele: God korrosionsbestandighed, høj specifik styrke og god fluiditet
- Anvendelses: The Stempler og topstykker i bilmotorer, strukturelle komponenter i fly, varmeafledningsskaller i forskellige elektroniske enheder og hardwaredele i dagligdagen
kobberlegering
Kobberlegeringer, primært inklusive bronze og messing, anvendes hovedsageligt i sandstøbning til fremstilling af dele, der kræver slidstyrke, korrosionsbestandighed eller god elektrisk og termisk ledningsevne. Bronze har fremragende slidstyrke og kemisk stabilitet og bruges ofte til fremstilling af gear, lejer, marine skruepumper og ventilkomponenter.
- Fordele: Gode mekaniske egenskaber, elektrisk ledningsevne og smuk farve
- Anvendelses: Støbning af vandrørsfittings, musikinstrumenter, dekorative kunstværker og forskellige elektriske stik
Typer af sandstøbeprocesser
Grøn sandstøbning
Grøn sandstøbning er den mest almindelige og omkostningseffektive sandstøbningsmetode. Dens karakteristiske egenskab er at blive støbt direkte i en fugtig, ubagt sandform. Det primære bindemiddel i støbesand er bentonit, og dets viskositet aktiveres af fugt.
- Fordele: Den har høj produktionseffektivitet og er egnet til mekaniserede samlebåndsoperationer
- Ulemper: Vådsandforme har relativt lav styrke, og fugt kan let forårsage defekter såsom porøsitet i støbegods.
Mistet skumstøbning
Lost foam-støbning er en relativt avanceret sandstøbningsproces, og modellen er lavet af skumplast. Ved støbning indlejres skummodellen i tørt sand uden bindemiddel, og derefter hældes højtemperatur smeltet metal direkte i modellen. Skummodellen fordamper og forsvinder øjeblikkeligt, når den støder på det smeltede metal, og det smeltede metal indtager sin plads og fylder modelområdet og danner til sidst en støbeform.
- Fordele: Ingen formløftning er nødvendig, der er ingen skilleflade, og støbegods med ekstremt komplekse former kan fremstilles
- Ulemper: Skummodeller har en relativt høj produktionspris
Selvhærdende sandstøbning
Sandformen støbt af selvhærdende sand behøver ikke at blive bagt efter støbning og kan hærde af sig selv gennem kemiske reaktioner ved stuetemperatur for at opnå den nødvendige styrke.
Almindelige materialer omfatter natriumsilikat, sand og harpiks-selvhærdende sand. Selvhærdende sandforme har overlegen præcision og styrke sammenlignet med vådstøbesand, hvilket gør dem mere velegnede til enkeltstykke- eller småserieproduktion af mellemstore og store støbegods.
Fordele ved specialstøbning af sand
Lave materialeomkostninger
Det vigtigste råmateriale, der kræves til fremstilling af sandforme, er kvartssand, som er ekstremt rigeligt forekommende i naturen og billigt. Klæbemidler som ler og harpiks har også relativt lave omkostninger.
Produktionsomkostningerne ved sandstøbning er meget lavere end ved andre støbemetoder, der kræver brug af metal- eller specielle keramiske forme. Den er særligt velegnet til produktion af store støbegods i enkeltstykker eller små serier og mister ikke sin økonomiske effektivitet på grund af de høje omkostninger ved selve formen.
Meget fleksibel produktionsproces
Sandstøbning er ikke strengt begrænset af støbegodsets størrelse, vægt og kompleksitet. Det kan ikke kun producere små dele, der kun vejer et par gram, men også fremstille store maskinværktøjsbaser eller gigantiske marinepropeller, der vejer hundredvis af tons.
Efter støbning beskadiges sandformen, og støbegods med dybe hulrum, fordybninger og andre egenskaber, der er vanskelige at danne med andre metoder, kan fjernes fra den komplekse sandform. Denne fleksibilitet er uovertruffen af mange permanente støbemetoder.
Bred metalkompatibilitet
Sandstøbning har næsten ingen begrænsninger på de typer metaller, der skal støbes. Fra aluminiumlegeringer med lavt smeltepunkt og kobberlegeringer til støbejern med højt smeltepunkt, støbt stål og endda højtemperaturlegeringer såsom nikkelbaserede og koboltbaserede, kan alle dannes ved sandstøbning.
Støbesand har i sig selv en ekstremt høj refraktoritet og kan modstå de høje temperaturer fra langt de fleste metalsmelter uden at smelte, hvilket giver en universel platform til produktion af metalkomponenter med forskellige egenskaber og anvendelser.
Hurtig fremstilling af forme
Sandstøbning er meget hurtig til bearbejdning og fremstilling af træ- eller plastforme. Når designet skal ændres, kræver sandstøbning kun ændring af modellen, uden den tidskrævende og besværlige mekaniske bearbejdning som i metalforme.
Fremstilling af forme forkorter cyklussen fra produktdesign til vellykket prøveproduktion betydeligt, reducerer omkostninger og risici i udviklingsfasen og er yderst økonomisk og effektiv til prøveproduktion eller produktion i små serier.
Ubegrænset størrelsesområde
Det brede udvalg af støbestørrelser er en meget fremtrædende fordel ved sandstøbning. Sandforme fremstilles i blokke og samles. I teorien kan dele af enhver størrelse støbes ved at lave sandkasser, der er store nok.
I den faktiske industri produceres de største og tungeste støbegods, såsom store motorblokke og store maskinlejer, næsten alle ved sandstøbning. Det er meget vanskeligt med andre støbemetoder at opnå så enorme dimensioner.
Ulemper ved specialstøbning af sand
Dårlig dimensionsnøjagtighed
Sandforme dannes ved at binde granulære sandkorn sammen. Deres indre vægge er ikke så glatte som metalforme, hvilket fører til en relativt ru overflade på støbegodset. Normalt kræves der efterfølgende mekanisk bearbejdning for at forbedre dette.
Under operationer som afformning og lukning af kasser er sandformen tilbøjelig til mindre deformation eller beskadigelse. Kombineret med skuring af smeltet metal ved høj temperatur kan det forårsage dimensionsafvigelser i støbegodset og overfladefejl såsom grater.
Hårdt arbejdsmiljø
Der genereres en stor mængde støv under sandstøbningsprocessen, især i sandblandings-, støbnings- og udrystningsfaserne. Samtidig producerer smeltning af metaller, varme støbeforme og nedbrydning af bindemidler skadelige gasser og røg.
Støv og skadelige gasser udgør en trussel mod arbejdstagernes helbred i værksteder, og virksomheder er nødt til at investere store omkostninger i ventilation, støvfjerning og spildgasbehandling for at overholde strenge miljøbeskyttelsesregler.
Kompleks og færdighedsafhængig
Sandstøbning involverer adskillige processer, fra formfremstilling, støbning, smeltning til hældning og rengøring. Parameterkontrollen i hvert led vil påvirke kvaliteten af den endelige støbning.
Sandstøbeprocessen er i høj grad afhængig af faglærte medarbejderes erfaring og dømmekraft, såsom valg af støbetemperatur og hastighed. Udsving i menneskelige faktorer kan nemt føre til ustabil produktkvalitet, og efterspørgslen efter faglærte medarbejdere øger også administrationsomkostningerne.
Præcisionssandstøbningstjenester: Styrk det projekt, du har brug for
Velkommen til NOBLE, din betroede partner for sandstøbningsløsninger af høj kvalitet. Vi specialiserer os i at omdanne dine designs til holdbare, komplekse metalkomponenter gennem vores avancerede sandstøbningskapaciteter. Fra prototypefremstilling til storproduktion leverer vi den pålidelighed, ekspertise og kapacitet, der skal til for at opfylde dine strengeste krav.
Hvorfor samarbejde med os?
- Dokumenteret kvalitet og pålidelighed: Vores strenge kvalitetskontrolsystemer, fra råvareinspektion til endelig dimensionskontrol, garanterer, at hver støbegods opfylder dine specifikationer.
- Teknisk samarbejde: Vores ingeniørteam arbejder tæt sammen med dig for at optimere design med henblik på produktionsevne, forbedre ydeevne og reducere de samlede omkostninger.
- Konkurrencedygtige ledetider: Vi udnytter effektiv produktionsplanlægning og robuste processer til at levere dine komponenter til tiden, hver gang.
Lad os være fundamentet for dit næste projekt. Kontakt os i dag for at drøfte dine behov og få et omfattende tilbud.
Ofte Stillede Spørgsmål
Hvad er sandstøbning, og hvordan fungerer det?
Sandstøbning er en alsidig metalstøbeproces, hvor smeltet metal hældes i en engangssandform for at skabe en del. Processen involverer at skabe en sandform ud fra et mønster (en kopi af delen), fylde den med smeltet metal, lade det køle af og størkne, og derefter brække sandformen af for at finde den færdige støbeform.
Hvilke materialer kan bruges til sandstøbning?
Sandstøbningstjenester understøtter en bred vifte af jernholdige og ikke-jernholdige metaller. Almindelige valg omfatter gråjern, duktilt jern, kulstofstål, rustfrit stål, aluminiumlegeringer og kobberlegeringer (som bronze og messing). Valget afhænger af de nødvendige mekaniske egenskaber, såsom styrke, slidstyrke eller korrosionsbestandighed.
Hvad er den typiske størrelse og vægt for sandstøbninger?
Sandstøbning er unikt i stand til at producere dele på tværs af et enormt størrelsesspektrum. Komponenter kan veje fra et par ounces (100+ gram) til over 100 tons, hvilket gør det ideelt til alt fra små kabinetter til massive maskinbaser, pumpehuse og industrielt udstyr.
Hvad er begrænsningerne ved sandstøbningsprocessen?
Selvom sandstøbning er meget alsidig, har den visse begrænsninger. De resulterende dele har typisk en ruere overfladefinish end dem fra investeringsstøbning eller trykstøbning og har generelt lavere dimensionsnøjagtighed.
Hvad er fordelene ved at vælge sandstøbningstjenester?
De primære fordele ved sandstøbning inkluderer dens lave værktøjsomkostninger sammenlignet med andre metoder, evnen til at producere meget store og tunge komponenter samt den exceptionelle designfleksibilitet til komplekse geometrier.






