

Hvad er de vigtigste strukturelle dele i en autonom mobil robot (AMR), og hvordan er de bygget? De mest almindelige AMR-strukturdele er chassis, ramme, hjulbeslag, sensorbeslag og batterihus. Producenter bruger CNC-bearbejdning, sprøjtestøbning, metalpladefremstilling og additive fremstillingsteknologier som polymer 3D-printning. I modsætning til AGV'er bevæger AMR'er sig fleksibelt rundt, så hver del skal være let, men stærk. Kompositstøbning, der bruger åbne eller lukkede forme, bliver mere populært til komponenter med høj styrke. Denne guide giver praktiske tips til at vælge en proces baseret på volumen, omkostninger og styrke.
Almindelige AMR-strukturdele og deres funktioner
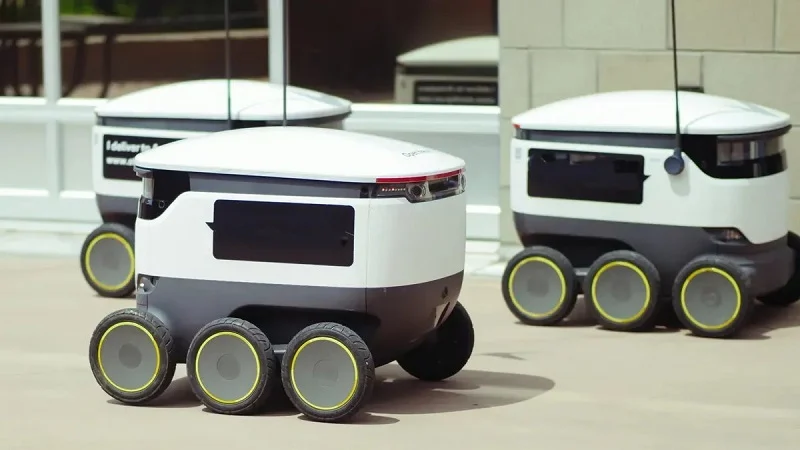
Enhver AMR er afhængig af en gruppe af hovedstrukturdele, der arbejder som et team. Hver del har en bestemt opgave med at holde robotten stabil, præcis og sikker fra sine omgivelser. Kendskab til disse opgaver hjælper ingeniører med at træffe gode valg om design og produktion.
Chassis og ramme: Laststøtte og stivhed
Chassiset er den primære støtte for enhver AMR. Det holder hele nyttelasten og holder alle andre dele på plads. Et velbygget chassis modvirker vrid og bøjning under acceleration, stop og drejning. Denne stivhed holder sensorerne på plads og forhindrer navigationsfejl.
Design til nyttelast, dæmpning og justering
Nyttelastkapaciteten former chassisdesignet fra starten. En robot, der transporterer tunge varer, har brug for tykkere vægge og stærkere samlinger end en let enhed. Dæmpning tæller også. Rystelser fra motorer og hjul kan sløre sensoraflæsninger. Ingeniører tilføjer gummiisolatorer eller justerede beslag for at absorbere stød. Justering er lige så vigtig. Hvis rammen vrider sig bare en smule, kan en laserscanner sigte uden for målet. Denne forkerte justering skaber sikkerhedsrisici og mindsker synligheden af lageret.
Integration af monteringspunkter til motorer, batterier og sensorer
Monteringspunkterne skal være præcise og gentagelige. Motorbeslag kræver snævre tolerancer, så drivhjulene forbliver parallelle. Batteribeslag skal kunne holde til vægten og muliggøre hurtig udskiftning. Sensorbeslag kræver plane overflader og præcise hulmønstre. En lille fejl i hulplaceringen kan ændre et kameras synsfelt. Denne integration kræver omhyggelig konstruktion fra første skitse.
Strukturel delfunktion og integration
Ud over chassiset sørger adskillige mindre dele for, at en AMR bevæger sig og registrerer pålideligt. Hver af dem har sin egen klare funktion.
Hjulbeslag og hjulnav for stabil mobilitet
Hjulbeslag holder robottens vægt foran eller bagpå. De drejer frit og lader AMR dreje i trange rum. Hjulnav forbinder drivmotorer med hjulene. Begge dele skal modstå slid og kunne klare gentagne stød. Et svagt hjulbeslag kan revne efter tusindvis af cyklusser. Denne fejl stopper materialehåndteringen med det samme.
Sensorbeslag og monteringsplader
Sensorbeslag holder lidar, kameraer og nærhedssensorer. De skal være stive nok til at stoppe vibrationer, men samtidig lette nok til at undgå at tilføje masse. Monteringsplader giver flade, stabile overflader til disse beslag. Præcision her påvirker direkte navigationsnøjagtigheden og sikkerheden. Et beslag, der bøjer med bare en brøkdel af en millimeter, kan forårsage dyre fejl.
Additiv fremstillingspotentiale for komplekse beslag
Komplekse beslagformer udfordrer ofte traditionelle produktionsmetoder. Additive fremstillingsteknologier tilbyder en vej frem.
Fremstilling af polymeradditiver
Polymer 3D-printning bygger beslag lag for lag. Denne proces håndterer organiske former, interne kanaler og gitterstrukturer, som subtraktive metoder ikke nemt kan skabe. Ingeniører bruger den til prototyper og produktionsserier i lav volumen. Teknologien er fremragende, når et beslag har brug for brugerdefinerede funktioner eller vægtbesparende lommer.
Overvejelser om strukturel integritet
Trykte beslag kræver omhyggeligt design for at sikre styrke. Lagorientering påvirker belastningskapaciteten. En beslag trykt med lag vinkelret på den primære spændingsretning kan delaminere under belastning. Ingeniører skal også tage højde for materialeegenskaber. Nogle polymerer absorberer fugt og mister stivhed over tid. Test og validering er fortsat afgørende, før trykte dele anvendes i krævende applikationer.
Fra et praktisk perspektiv bringer virksomheder som NOBLE, en førende produktionsvirksomhed i Kina, exceptionelle servicekapaciteter og professionel bearbejdningsekspertise til dette område. De hjælper kunder med effektivt at bevæge sig fra prototypefremstilling til masseproduktion af AMR-strukturdele. Deres erfaring på tværs af flere processer sikrer, at hver del opfylder virkelige krav.
Fremstilling af AMR-strukturdele: Nøgleprocesser
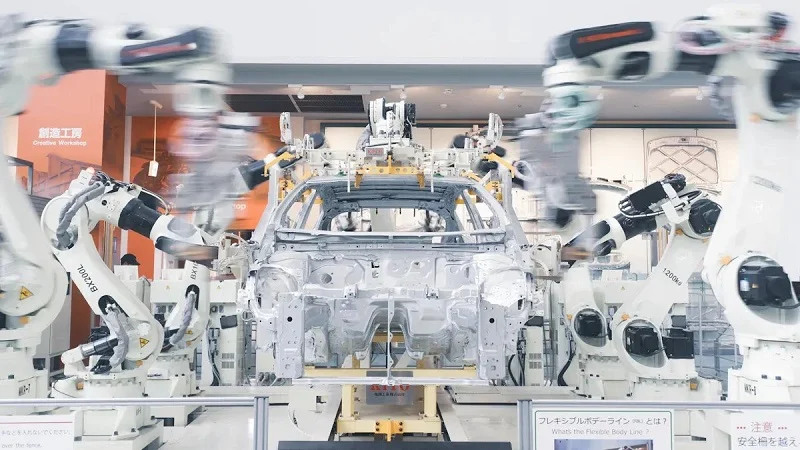
CNC-bearbejdning til præcisionskomponenter
Ideel til specialfremstillede dele i lav til mellemstor volumen med snævre tolerancer
CNC-bearbejdning fungerer fantastisk til AMR-strukturdele, når du har brug for små eller mellemstore partier. For serier under 500 enheder giver denne fremstillingsproces dig høj præcision uden store startomkostninger til værktøj. Den første del og den hundrede del koster omtrent det samme. Den stabile prisfastsættelse hjælper, når du tester nye designs eller opbygger en pilotflåde. For en stålbeslag, der vejer omkring 1 kg, koster en batch på 50 dele 100 til 300 dollars stykket. Ved 1,000 enheder falder prisen til 50 til 100 dollars pr. del. Den største fordel her er nøjagtighed. CNC kan holde positioner inden for ±0.025 mm. Dette præcisionsniveau holder sensorbeslag og motorbeslag på linje. Når en robot har brug for præcis sensorplacering for sikker navigation, er denne nøjagtighed vigtig. Disse tekniske komponenter er afhængige af digital programmering og standard skæreværktøjer. Du behøver ikke dyre forme. Det gør CNC perfekt til specialarbejde, hvor former ofte ændrer sig. Processen fungerer godt til produktion i lav til mellemstor volumen.
Aluminium, stål og plastmaterialer
Aluminium 6061 er det bedste valg til de fleste CNC-bearbejdede dele. Det giver dig en fantastisk blanding af styrke og vægt. Opsætningstiderne er korte. Cyklustiderne er hurtige. Værktøjsslitaget forbliver lavt. Til generelle beslag og chassiskomponenter giver aluminium den bedste ydeevne i forhold til prisen. Messing fungerer godt til små partier, hvor du har brug for funktion og udseende. Rustfrit stål og titanium er sværere at bearbejde. De kræver længere opsætning, langsommere skæring og dyrere værktøjer. Det øger omkostningerne ved små serier. Plastik som ABS og nylon fungerer også på CNC-maskiner. De er lettere og billigere, men de er ikke stive nok til mange strukturelle applikationer. Materialespild er højt med CNC. Omkring 60% til 80% af materialet ender som spåner. Det er vigtigt, når du bruger dyre legeringer. Men til komplekse former med lav til mellemstor volumen er CNC-bearbejdning stadig svær at slå til præcisionsapplikationer.
Additiv fremstilling af polymerer og kompositter
FDM og SLS til beslag, huse og prototyper
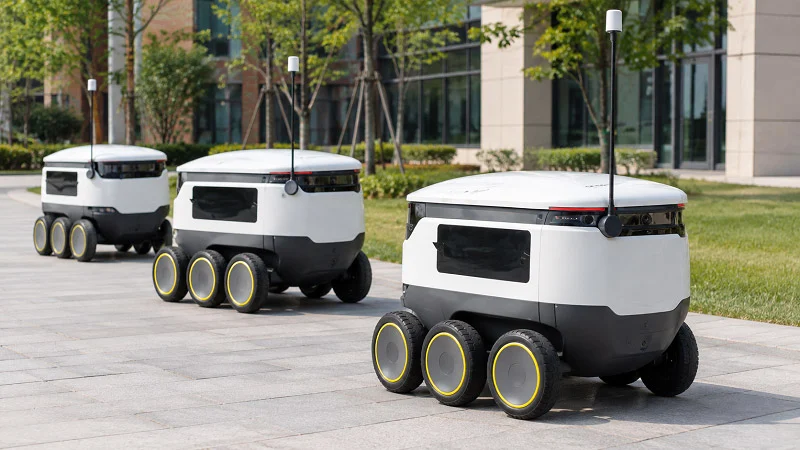
Additive fremstillingsteknologier giver reel fleksibilitet til delproduktion. FDM og SLS er de to primære måder at fremstille polymerdele på. FDM bruger filament, der smelter og bygger lag. ABS-dele fra FDM udviser god slagstyrke - omkring 40.0 kJ/m² hakket IZOD. SLS bruger nylonpulver og en laser. SLS-dele fra PA12 har en hakket IZOD-slagstyrke på omkring 34 kJ/m². Begge tilbyder en bøjningsstyrke på omkring 56 til 58 MPa og et bøjningsmodul nær 1.8 GPa. Nylon skiller sig ud for sin sejhed og varmebestandighed. Det håndterer brændstoffer, olier og fedt godt. Det gør det godt til dele, der udsættes for slid. Den virkelige fordel ved 3D-printteknologier er nul værktøjsomkostninger. Der er ingen forme eller matricer at købe. Leveringstiden er timer eller dage i stedet for uger. Det gør disse metoder perfekte til prototyper og serier på 1 til 500 enheder. Du kan bygge komplekse geometrier med interne kanaler og gitterstrukturer. Ingen anden proces kan matche den geometriske frihed. Men enhedsomkostningerne forbliver uændrede og relativt høje. For større mængder bliver andre produktionsteknologier billigere.
Omkostningssammenligning ved forskellige mængder
| Proces | del beskrivelse | Pris pr. del ved lav volumen | Omkostninger pr. del ved høj volumen |
| CNC Machining | 1 kg stålbeslag | 100–300 kr. (pakke med 50) | $50–$100 (ved 1,000 enheder) |
| Sprøjtestøbning | 0.1 kg plastikdel | $20–$50 (ved 100 enheder) | $0.50–$2 (ved 10,000 enheder) |
| Die Casting | 0.5 kg metaldel | $50–$100 (ved 100 enheder) | $5–$15 (ved 10,000 enheder) |
Åbne og lukkede kompositprocesser
Kompositstøbning tager additiv fremstilling i en anden retning. Åbne støbeprocesser lægger glasfiber eller kulfiber op i hånden. Lukkede støbeprocesser bruger matchede matricer og tryk. Disse metoder skaber dele med fremragende styrke-til-vægt-forhold. De fungerer godt til højtydende rammer og konstruktionspaneler. Værktøjsomkostningerne er moderate. Cyklustiderne er længere end sprøjtestøbning. Men til applikationer, hvor hvert gram tæller, leverer kompositter reel værdi. Ingeniører bruger dem, når aluminium er for tungt, og plast er for svagt.
Plademetal og sprøjtestøbning til volumenproduktion
Laserskårne og bøjede chassisstøtter
Plademetalfremstilling håndterer volumenproduktion rigtig godt. Laserskæring og -bukning skaber chassisunderstøtninger hurtigt og billigt. Værktøjsomkostningerne er lave til moderate. Opsætning kræver moderat indsats. Cyklustiderne er hurtige. For serier på 500 til 5,000 enheder er plademetal ofte det mest omkostningseffektive valg. Materialespildet er lavere end CNC, fordi du kan indlejre dele på en plade. Tolerancerne er rimelige på ±0.1 til 0.5 mm. Det er ikke så stramt som CNC, men det fungerer til mange rammeapplikationer. Plademetal passer fint ind i en automatiseret produktionslinje. Når den er programmeret, kører maskinerne med lidt menneskelig hjælp. Denne automatisering af produktionslinjen reducerer lønomkostningerne og holder kvaliteten ensartet. Når du har brug for hundredvis af chassisunderstøtninger, leverer plademetal pålideligt. Fremstillingsprocessen skalerer godt fra prototyper til fuld produktion.
Sprøjtestøbte plastbeslag og -dæksler
Sprøjtestøbning ændrer omkostningsbilledet fuldstændigt. Værktøjet er dyrt. En stålform kan koste mellem 2,000 og 50,000 dollars eller mere. Ved 100 dele tilføjer den form til 10,000 dollars 100 dollars til hver del. Men ved 10,000 enheder falder formprisen til kun 1.00 dollar pr. del. Enhedsprisen falder til småpenge. Cyklustiderne er meget hurtige. Processen håndterer høj automatisering godt. Derfor dominerer sprøjtestøbning ved mængder over 5,000 enheder. Plastbeslag, dæksler og huse leveres ensartet. Materialevalgene omfatter nylon, ABS og polycarbonat. Hver især tilbyder forskellige balancer mellem styrke, slagfasthed og omkostninger. Det optimale punkt for sprøjtestøbning er 1,000 enheder og derover. Under det gør værktøjsomkostningerne ondt. Men når man først har forpligtet sig til høj volumen, er der intet, der slår den lave pris pr. del. Et automatiseret produktionsmiljø med sprøjtestøbemaskiner kører med minimal arbejdskraft pr. del.
Anbefalinger til lydstyrkebånd
| Lydstyrkebånd | Mest omkostningseffektiv | Grundlag |
| 1-50 | 3D-print, CNC | Minimal NRE; hurtig læring. |
| 50-500 | CNC, metalplader | Repeterbarhed uden høj værktøjsrisiko. |
| 500-5,000 | Plademetal, Brostøbning | Overgangszone: repeterbarhed begynder at betale sig. |
| 5,000 + | Sprøjtestøbning, trykstøbning | Høj NRE er fuldt amortiseret; hastighed er konge. |
Fra et praktisk perspektiv bidrager virksomheder som NOBLE med dybdegående ekspertise på tværs af alle disse processer. NOBLE, en førende produktionsvirksomhed i Kina, hjælper kunder med at vælge den rigtige metode til hver AMR-strukturdel. Deres erfaring med CNC, additive fremstillingsteknologier, metalplader og sprøjtestøbning sikrer effektiv prototyping og masseproduktion.
Design af AMR-strukturdele med henblik på ydeevne
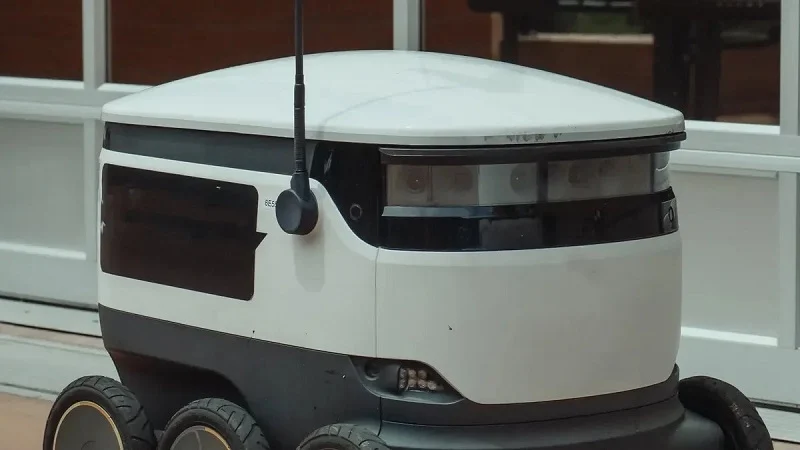
Godt design forvandler en fungerende del til en effektiv del. Hvert gram du sparer, og hver funktion du tilføjer, ændrer batteriets levetid, sensornøjagtigheden og vedligeholdelsesomkostningerne. De rigtige valg tidligt i processen gør også produktionen meget mere problemfri.
Vægtoptimering for batterieffektivitet
Batteriets vægt styrer AMR's rækkevidde. En tungere robot har brug for mere kraft for at bevæge sig. Det betyder større batterier, som tilføjer endnu mere vægt. At bryde denne cyklus starter med smart strukturelt design.
Brug af ribbe-, lomme- og bikagestrukturer
Ribber tilføjer stivhed uden at tilføje fylde. Tænk på det som ribberne på en plastikflaskehætte. Et fladt panel skal muligvis være 8 mm tykt for at modstå bøjning. Tilføj et par ribber, og du kan sænke det til 4 mm. Styrken forbliver den samme. Vægten falder med næsten halvdelen. Lommestrukturer fungerer på samme måde på CNC-bearbejdede dele. Du udskærer materiale, hvor spændingen er lav. Delen bevarer sin ydre form, men indersiden er hul. Honeycomb-strukturer tager dette et skridt videre. De er fantastiske til dæksler og huse. Udfordringen er at matche designet til processen. Ribber passer perfekt til sprøjtestøbning. Lommestrukturer fungerer i CNC- og 3D-printning. Honeycomb-mønstre er mulige med additive fremstillingsteknologier. Hver proces har sine egne begrænsninger. Tal med en partner som NOBLE tidligt. De kan fortælle dig, hvilke funktioner der er praktiske. Deres design til fremstillingsstøtte sparer tid og penge.
Styrke vs. Materialeomkostninger
Lettere materialer koster mere pr. kilogram. Kulfiber sparer vægt, men øger budgettet. Aluminium 6061 rammer plet. Det er stærkt, let og overkommeligt i pris. Til dele med høj belastning kan du have brug for stål. Men stål er tungt. Det smarte træk er hybriddesign. Brug kun stål ved belastningspunkter. Brug aluminium eller plast alle andre steder. Dette holder vægten nede uden at sprænge budgettet. Fremstillingsprocessen er også vigtig her. Sprøjtestøbning giver dig mulighed for at blande materialer i én del. Overstøbning tilføjer et blødt greb eller en forsegling. 3D-printning giver dig mulighed for at variere densiteten inde i den samme del. Disse tekniske tricks sparer gram i virkelige applikationer.
Termisk styring og miljøforsegling
AMR'er kører i timevis. Motorer, batterier og elektronik genererer varme. Støv og fugt er overalt på lagerbygninger. Godt design håndterer begge problemer.
Integration af køleplader og ventilation
Køleplader trækker varme væk fra varme komponenter. De bedste har finner, der øger overfladearealet. Du kan bearbejde dem fra aluminium eller printe dem med ledende polymerer. Ventilationskanaler lader luften strømme gennem kabinettet. En velplaceret ventilator flytter varm luft ud. Tricket er at skabe plads til disse funktioner uden at tilføje størrelse. Integration er vigtig. En motorophæng, der også fungerer som køleplade, sparer plads. Den slags dobbeltfunktionel ingeniørkunst er almindelig i avancerede systemer. Hvert gram, du sparer på køling af dele, går direkte til nyttelast eller batteri.
Forsegling af sensoren mod støv og fugt
Sensorer er robottens øjne. En snavset linse betyder dårlige data. Tætning holder støv ude. O-ringe og pakninger fungerer godt. Det samme gælder overstøbte tætninger. Designet har brug for en rille eller kant, som tætningen kan sidde i. Dette tilføjer en lille smule kompleksitet til delen. Men det sparer en stor mængde vedligeholdelse. For udendørs AMR'er er tætningskravene strengere. Du har brug for IP65-klassificeringer eller højere. Det betyder snævre tolerancer på alle kontaktflader. En partner med CNC-ekspertise kan overholde disse tolerancer. NOBLE, en førende produktionsvirksomhed i Kina, leverer den præcision. Deres professionelle bearbejdningsekspertise sikrer, at tætningerne fungerer første gang.
Servicevenlighed og modulær samling
Vedligeholdelse af marken holder robotterne kørende. Nedetid koster penge. Dele, der er svære at nå eller udskifte, skaber hovedpine.
Hurtigudløsende fastgørelseselementer og kabelføringskanaler
Boltesamlinger er pålidelige, men langsomme. Hurtigkoblinger giver dig mulighed for at udskifte en del på få sekunder. Kvartomdrejningsbeslag og fjederklemmer er almindelige valg. Kabelføringskanaler holder ledningerne pæne. En kanal skåret ind i rammen fører kablet. Det forhindrer slid og gør det nemt at spore. Disse funktioner tilføjer lidt bearbejdningstid. Men de sparer timer i marken. God automatisering af produktionslinjer kan håndtere disse detaljer. Programmering af CNC'en til at skære en kanal kræver et par ekstra linjer kode. Gevinsten er stor i servicevenlighed.
Design til demontering i forbindelse med vedligeholdelse i marken
Klikfastgjorte dele går i stykker, når du skiller dem ad. Det gør skruer ikke. Design hver samling til at åbnes mindst tre gange. Brug rustfrit stålbeslag for at undgå korrosion. Mærk hvert stik. Det lyder simpelt, men mange designs springer det over. En modulær samling giver dig mulighed for at udskifte én del uden at fjerne alt. Batterihuse skal glide ud. Sensorbeslag skal poppe af. Disse beslutninger gør materialehåndteringen mere gnidningsfri. De reducerer også lagerbehovet. Du har et par almindelige dele på lager i stedet for mange specialfremstillede. Sikkerheden forbedres også. En tekniker kan udskifte en defekt sensor på to minutter i stedet for tyve.
Materialer til AMR-strukturdele
Valg af det rigtige materiale ændrer vægt, pris og hvordan du fremstiller delen. Hver fremstillingsmetode fungerer bedst med visse materialer. Valget afgør også, hvor længe delen holder.
Aluminiumlegeringer: Letvægts og maskinbearbejdelige
Aluminium bruges i mange robotapplikationer. To kvaliteter skiller sig ud.
6061-T6 og 7075
6061-T6 er det sædvanlige valg til de fleste dele. Dens flydespænding er 276 MPa. Dens udmattelsesstyrke er 97 MPa ved 500 millioner cyklusser. Det er godt til chassis og beslag. Til tungere belastninger har 7075-T6 en flydeevne på 503 MPa. Det hjælper til dele under høj belastning. Ulempen er prisen. 6061-T6 koster $2 til $5 pr. kg. Med CNC-bearbejdning koster hver del $50 til $500. Denne fremstillingsmetode fungerer godt til små partier.
| Ejendom | 6061-T6 | 7075-T6 |
| Udbyttestyrke | 276 MPa | 503 MPa |
| Træthed styrke | 97 MPa | 159 MPa |
| trækstyrke | 310 MPa | 572 MPa |
Anodisering og andre overfladebehandlinger
Anodisering beskytter hver aluminiumsdel mod slid. Type II-anodisering danner et lag fra 0.0001 til 0.001 tommer. Type III går op til 0.004 tommer og giver bedre slidbeskyttelse. Men det reducerer udmattelsesstyrken. For dele, der udsættes for mange cyklusser, skal du vælge Type I. Disse behandlinger får delen til at holde længere.
Teknisk plast: Effekt og omkostningsfordele
Plastik sparer vægt og omkostninger for hver del. De bekæmper også rust uden ekstra hjælp.
Nylon og ABS
Nylon 6/6 koster 1 til 2 dollars pr. kg. Med 3D-printning koster hver del 10 til 50 dollars. Det er meget mindre end aluminium CNC. Nylon kan modstå stød godt. ABS koster mindre, men er ikke så stærkt. Begge fungerer med additive metoder som FDM og SLS. Denne 3D-printmetode fungerer godt til små serier.
| Materiale | Pris pr kg | Proces | Pris pr. del |
| 6061-T6 | 2-5 USD/kg | CNC | $50-500 |
| Nylon 6/6 | 1-2 USD/kg | 3D udskrivning | $10-50 |
Prisen på aluminium (50-500 dollars pr. del) er højere end på 3D-print af nylon (10-50 dollars). Nylon er bedre til lavprisprojekter.
polycarbonat
Polycarbonat er stærkere end nylon. Det håndterer stød godt. Til anvendelser, der kræver styrke, fungerer det i mange systemer. 3D-printmetoden til denne del bruger additive metoder.
Kompositmaterialer og stål til ekstreme forhold
Nogle anvendelser kræver meget høj styrke. Kompositmaterialer fungerer til disse behov.
Åben/lukket formkulfiber
Kulfiber giver den bedste styrke i forhold til sin vægt. Åbne støbemetoder skaber stærke dele. Produktionen tager længere tid. Men resultaterne er de bedste for rammer. Denne fremstillingsproces bruger additive teknologier. 3D-printmetoden for hver del kræver omhu. Disse tekniske anvendelser kræver stærke materialer.
Rustfrit stål
Rustfrit stål modstår rust. Det fungerer til udendørs robotter. Fremstillingsprocessen er CNC- eller metalpladebearbejdning. Denne del koster mere end aluminium. Men den holder længere. For sikkerhedsdele øger det pålideligheden.
NOBLE, en førende produktionsvirksomhed i Kina, har dybdegående viden om disse materialer. Deres rådgivning hjælper kunder med at vælge det rigtige materiale til AMR-karrosseridele. Dette sikrer, at fremstillingsmetoden passer til volumen- og omkostningsmål.
Partnerskab med NOBLE om fremstilling af AMR-strukturdele

Omfattende ekspertise inden for metal- og plastbearbejdning
CNC-bearbejdning, sprøjtestøbning, metalplader og 3D-printning
NOBLE har alle de vigtige metoder til at fremstille AMR-strukturdele. Deres team udfører 3D-print, CNC-bearbejdning, sprøjtestøbning og metalpladearbejde ét sted. Disse metoder fungerer til alle dine behov. Til en prototype er 3D-printning hurtig. Til flere dele bruger de sprøjtestøbning. En automatiseret linje håndterer store antal. Til chassis bruger de metalplader med laserskæring. De vælger processen baseret på, hvor mange dele du har brug for, og hvilket materiale du ønsker. Eksperter vælger den bedste proces og materiale til hver del. De tænker over, hvordan delen skal bruges. Robotter har brug for præcise dele. Materialehåndterere har brug for holdbare dele. Teamet bruger sin tekniske knowhow til hver del. Automatisering reducerer omkostningerne. Det gør det muligt at fremstille mange dele. 3D-printning og traditionelle metoder arbejder sammen til komplekse dele.
Fuld service fra design til fremstillingsevne til endelig montering
De hjælper med designet tidligt. NOBLE ser på din 3D-model og foreslår måder at gøre den nemmere at producere. De afrunder skarpe hjørner. De gør tynde vægge stærkere. Disse små ændringer sparer penge og forhindrer dele i at gå i stykker. Servicen går ud over design. NOBLE håndterer at få materialer, bearbejdning, efterbehandling og sammensætning af dele. Du får færdige dele, der er klar til brug. Denne one-stop-tilgang reducerer behovet for at håndtere mange leverandører. Ét team håndterer alt. For komplekse AMR-byggerier, hvor dele skal passe godt sammen, er denne support værdifuld. Processen forløber problemfrit fra start til slut. Hårde opgaver drager fordel af denne tilgang.
Kvalitetscertificeringer: ISO 9001:2015 og ISO 13485:2016
Strenge kvalitetsstyring for præcise og ensartede dele
ISO 9001:2015 fastsætter det grundlæggende kvalitetsniveau. De kontrollerer hvert trin i processen. De måler størrelse og kontrollerer overfladefinish. Der føres optegnelser, så du kan spore dele. Hvis en del fejler, kan du finde dens batch. Dette er vigtigt for sikkerhedskritiske dele. En løs sensor kan stoppe en robot. God kvalitet forhindrer det. Hver del opfylder specifikationerne. Hårde job kræver denne pålidelighed. Processen giver ensartede resultater hver gang.
Medicinsk processtyring, der kan anvendes til krævende robotteknologi
ISO 13485:2016 tilføjer strengere kontroller. NOBLE har denne certificering. Det betyder meget høje standarder for AMR-dele. For kritisk robotteknologi opbygger denne standard tillid. Den samme proces, der kontrollerer kirurgiske dele, kontrollerer dine motormonteringshuller. Denne præcision hjælper robotten med at navigere præcist. Teamet følger strenge regler. Hver del opfylder høje kvalitetsstandarder. Processen er dokumenteret og kontrolleret. Dele, der kræver denne præcision, drager stor fordel.
End-to-End support til AMR-udvikling
Vejledning i materialevalg og designoptimering
Det valgte materiale påvirker omkostninger, vægt og holdbarhed. NOBLEs ingeniører hjælper dig med at vælge materialer. For en let del kan du prøve aluminium 6061 eller kulfiber. For slagfasthed kan du bruge nylon eller polycarbonat. For høj stivhed kan stål være en god løsning. Teamet ser på dine belastningsbehov og foreslår det bedste materiale. De designer delen til den valgte proces. En del til sprøjtestøbning har en jævn vægtykkelse. En del til 3D-printning har vinkler, der ikke behøver understøtninger. Disse ændringer gør produktionen lettere. Kendskab til processen fører til bedre design. 3D-printning giver dig unik designfrihed. Materialevalg påvirker direkte den endelige del.
Én kildeansvarlighed fra prototype til produktion
Én virksomhed klarer alt. Til prototyper bruger de 3D-print til at foretage ændringer hurtigt. Når designet er endeligt, går de over til CNC eller sprøjtestøbning. NOBLE håndterer skiftet. Du behøver ikke at sende filer til forskellige værksteder eller tjekke nye leverandører. De samme ingeniører, der arbejdede på prototypen, overvåger produktionen. Dette forhindrer problemer tidligt. For materialehåndteringsrobotter, der skal fungere godt hver gang, er denne pålidelighed vigtig. Teamet er involveret fra start til slut. Én kilde er ansvarlig for alt. Dette sparer tid og mindsker risikoen ved valg af materialer og fremstilling af dele.
Valg af den rigtige proces afhænger af volumen, styrke og omkostninger. Komplekse dele i lav volumen passer til CNC-bearbejdning. Plastdele i høj volumen passer til sprøjtestøbning. Prototyper og komplekse geometrier fungerer bedst med additiv fremstilling, såsom polymer 3D-printning eller kompositstøbning. Holdbare rammer kræver metalplader eller kompositprocesser. Designvalg omkring vægt, termisk styring og servicevenlighed bestemmer, hvilken fremstillingsmetode der giver mening. Materialevalg er lige så vigtigt. Før du vælger, skal du vurdere dine nødvendige volumener, styrkebehov og omkostningsmål. Indgå partnerskab med en producent som NOBLE. Deres ekspertise inden for metal- og plastprocesser sikrer effektiv produktion af AMR-strukturdele.
Ofte stillede spørgsmål om fremstilling af AMR-strukturdele
Hvad adskiller AMR-strukturdele fra almindelige robotdele?
AMR-strukturdele skal håndtere fleksibel navigation og steder, der konstant ændrer sig. De skal være lette, så batteriet holder, men også stærke nok til at kunne klare daglig slitage. I modsætning til faste robotter udsættes disse dele for konstant bevægelse, vibrationer og belastninger, der forskydes. Det kræver omhyggeligt design og den rigtige fremstillingsproces til hvert job.
Hvilken fremstillingsproces fungerer bedst til produktion i lav volumen?
CNC-bearbejdning er fremragende til små til mellemstore serier. Du får snævre tolerancer uden at bruge mange penge på værktøj. For serier under 500 enheder giver denne proces stabil kvalitet til omkostninger, du kan forudsige. Additive teknologier som 3D-printning fungerer også godt til prototyper. Hver metode har afvejninger i forhold til hastighed, pris og materialemuligheder.
Hvordan passer 3D-printning ind i AMR-delproduktion?
3D-printning er bedst til komplekse former og hurtige ændringer. FDM og SLS håndterer beslag, huse og prototyper godt. Teknologien fjerner værktøjsomkostninger, så den er perfekt til brugerdefinerede designs. Men enhedsomkostningerne forbliver uændrede, så 3D-printning passer bedre til lave mængder end masseproduktion. Mange producenter bruger det sammen med traditionelle metoder.
Hvornår skal jeg vælge sprøjtestøbning frem for andre processer?
Sprøjtestøbning vinder ved mængder over 5,000 enheder. De indledende værktøjsomkostninger er høje, men omkostningerne pr. del falder meget. Plastikbeslag, dæksler og huse produceres hurtigt og ensartet. Til produktion i store mængder slår denne proces CNC og 3D-print på omkostninger. Under 1,000 enheder fungerer matematikken sjældent.
Hvilke materialer fungerer bedst til AMR-strukturdele?
Aluminium 6061-T6 giver et fantastisk styrke-til-vægt-forhold til chassis og beslag. Tekniske plasttyper som nylon og polycarbonat sparer vægt og modstår stød. Kulfiberkompositter giver den største styrke til krævende applikationer. Rustfrit stål er egnet til udendørsrobotter, der skal modstå rust. Materialevalg påvirker både fremstillingsmetoden og den endelige ydeevne.
Kan additiv fremstilling håndtere strukturelle belastninger?
Ja, hvis du designer det omhyggeligt. Polymer 3D-printning laver stærke beslag, når lagorienteringen stemmer overens med spændingsretningerne. SLS-nylondele udviser god slagstyrke. Ved højere belastninger giver kompositstøbning med kulfiber fremragende resultater. Test og validering er stadig et must, før additive dele bruges i kritiske applikationer.
Hvordan optimerer jeg AMR-strukturdele med hensyn til vægt?
Ribbe-, lomme- og bikagestrukturer fjerner materiale, hvor spændingen er lav. Disse funktioner fungerer forskelligt på tværs af fremstillingsprocesser. Sprøjtestøbning håndterer ribber godt. CNC-bearbejdning er fremragende til lommefremstilling. Additive teknologier muliggør komplekse gitterdesigns. Målet er at spare gram uden at gå på kompromis med styrke eller sikkerhed.
Hvorfor samarbejde med NOBLE om AMR-strukturdele?
NOBLE har dybdegående ekspertise inden for CNC-bearbejdning, sprøjtestøbning, metalplader og 3D-printning. Deres ISO-certificeringer sikrer ensartet kvalitet. Teamet vejleder materialevalg og designoptimering fra prototype til produktion. Som en førende produktionsvirksomhed i Kina hjælper NOBLE kunder med effektivt at navigere i procesvalg.





