
Hvad er det Svarm Met al Bslutter Proces?
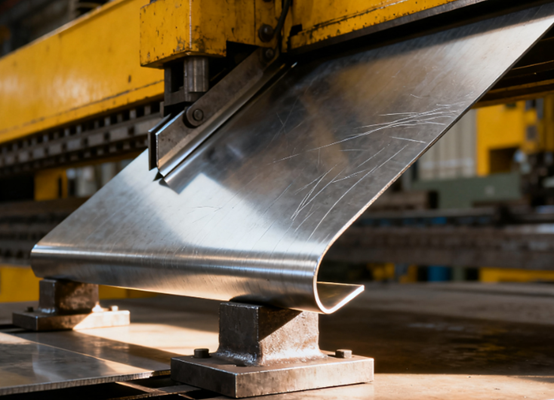
Pladebøjning er en metalbearbejdningsteknik, der primært bruger en bukkemaskine til at påføre tryk på metalplader, hvilket får dem til at undergå plastisk deformation på bestemte positioner, hvorved der opnås dele med forudbestemte vinkler og former.
Processen med pladebøjning involverer normalt forme, herunder en øvre matrice (stempel) og en nedre matrice (V-formet rille), hvor plademetallet presses ind i åbningen i den nedre matrice ved hjælp af tryk for at danne en bøjning. Bøjningsteknologi er meget anvendt i fremstillingen af forskellige metalkonstruktionskomponenter såsom kasser, beslag og skabe. Den har høj effektivitet, høj præcision og stærk tilpasningsevne og er et nøgletrin i pladebearbejdning.
Hvordan fungerer plademetalbøjningsprocessen?
Kernen i pladebøjningsprocessen er at anvende en ekstern kraft for at forårsage plastisk deformation af metalplader i en forudbestemt position og derved danne specifikke vinkler og former. Denne proces er hovedsageligt afhængig af bukkemaskiner og dedikerede forme.
Metalmaterialer anvendt i metalbøjning
Koldvalset stålplade
Koldvalsede stålplader er kulstofstålplader, der valses ved stuetemperatur. Koldvalsede stålplader har fremragende styrke og bearbejdelighed og er derfor yderst velegnede til præcis bøjning, prægning og svejsning.
Koldvalsede stålplader kræver normalt ikke forbehandling såsom fjernelse af rust og kan galvaniseres direkte eller males.
Rustfrit stål
Rustfrit stål er kendt for sin enestående korrosionsbestandighed, fordi det kromelement, det indeholder, kan danne et tæt lag af kromoxidpassiveringsfilm på overfladen.
304 rustfrit stål har fremragende ydeevne og er velegnet til forskellige miljøer. 316 rustfrit stål har på grund af tilsætning af molybdæn en stærkere modstandsdygtighed over for kloridkorrosion.
| 304L | Velegnet til svejsning; God korrosionsbestandighed |
| 321 | Indeholder titanium; God korrosionsbestandighed |
| 301 | Relativ høj hårdhed; God styrke |
Aluminium
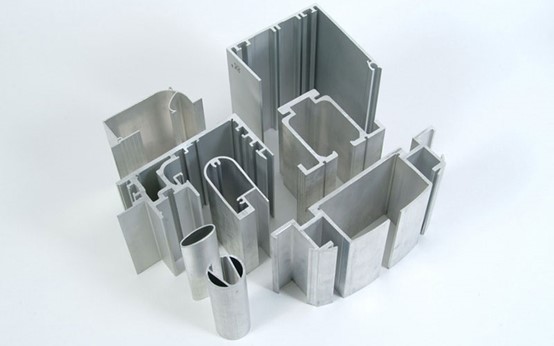
Aluminium er et letvægtsmetal med en densitet på cirka en tredjedel af stål, hvilket er afgørende i applikationer, hvor vægtreduktion er påkrævet.
Aluminiummaterialer har også god korrosionsbestandighed og fremragende termisk og elektrisk ledningsevne. Derudover har aluminium fremragende plasticitet og er let at bøje og strække i form.
Galvaniseret stålplade
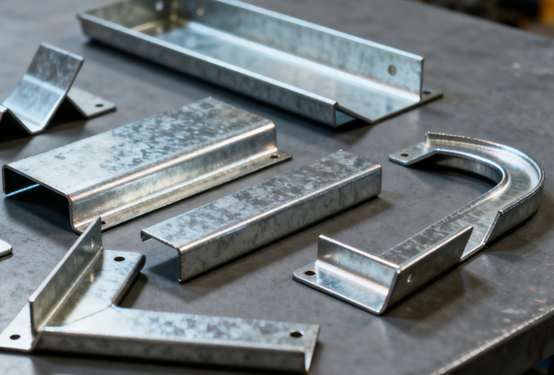
Galvaniserede stålplader fremstilles ved at belægge et lag zink på overfladen af koldvalsede eller varmvalsede stålplader med det formål at beskytte det indre stål gennem zinklaget og effektivt forhindre stålpladerne i at ruste.
- Elektrogalvaniseret stål: Overfladen er fin og ensartet, hvilket gør den mere velegnet til sprøjtning.
- Varmgalvaniseret stål: Den Zinkbelægningen er relativt tyk og har stærk korrosionsbestandighed, men der er zinkblomster på overfladen.
Messing
Messing er en kobber-zinklegering. Den har et meget smukt gyldent udseende og bruges ofte til dekorative komponenter. Udover sin æstetiske appel har messing også fremragende elektrisk ledningsevne, termisk ledningsevne og enestående antibakterielle egenskaber.
Med hensyn til bearbejdning er messing blødt og har fremragende duktilitet, hvilket gør det yderst velegnet til komplekse præge- og smedeoperationer.
Varmvalset stålplade
Varmvalsede stålplader er kulstofstålplader, der valses ved høje temperaturer. Sammenlignet med koldvalsede plader vil overfladen have et lag af oxidskal, være relativt ru, og dens dimensionsnøjagtighed er også lidt dårligere.
Fordelen ved varmvalsede stålplader ligger i deres relativt lave pris, og de kan give tykkere pladematerialer og højere strukturel styrke.
Typer af pladebøjningsprocesser
Foldning Bøjning
Foldbøjning opnås ved at folde bjælken op eller ned langs kanten af emnet og bruges ofte til kasse- og skalformede dele.
Fordele:
- Bøjning uden støbemærker: Beskadiger ikke overfladebelægningen eller det dekorative lag.
- Høj præcision og god repeterbarhed.
- Velegnet til store tallerkener: Især aluminiumsplader, tynde rustfri stålplader osv.
Ulemper:
- Lav effektivitet: Velegnet til mellemstore og små serieproduktioner.
- Kompleks struktur: Vedligeholdelsesomkostningerne ved foldemekanismer er høje.
- Ikke egnet til bearbejdning af tykke plader.
Rullebøjning
Valsebukning er en proces, der bruger en pladebukkemaskine med tre eller flere valser til gradvist at bøje metalplader til bueformede, cylindriske eller koniske dele gennem flere bøjninger.
Fordele:
- Velegnet til bøjning med stor krumning: Den kan kontinuerligt danne dele med stor radius eller helt cirkulære.
- Ensartet deformation: Undgå spændingskoncentration forårsaget af engangsbøjning.
- Den kan bearbejde tykke plader og store dele.
Ulemper:
- Vinkelkontrollen er vanskelig: Rulleafstanden skal justeres flere gange.
- Små krumninger eller spidse vinkler er ikke lette at opnå.
- Høje investeringsomkostninger for udstyr.
Møntning
Stemplet presser plademetallet ind i den nederste matrice ved ekstremt højt tryk, hvilket får materialet til at undergå en grundig plastisk deformation. Vinklen bestemmes næsten fuldstændigt af matricen.
Fordele:
- Ekstremt høj dimensions- og vinkelnøjagtighed: Næsten ingen rebound.
- Skarpe hjørner eller karakteristiske kanter: Velegnet til præcisionsdelebearbejdning.
- God formningskonsistens: Vinklen styres fuldstændigt af formen.
Ulemper:
- Høje krav til udstyr: Der er behov for presser med høj tonnage.
- Alvorlig slid på formen: Højt tryk, høje krav til støbematerialer og varmebehandling.
- Høj omkostning: Omkostningerne ved fremstilling og vedligeholdelse af forme er høje.
Luftbøjning
Emnet, der er bøjet af luft, kommer kun i kontakt med spidsen af den øvre matrice og begge sider af V-noten på den nedre matrice. Når stemplet presser nedad, undergår metallet en elastisk-plastisk deformation ved kontaktpunkterne, hvilket danner den nødvendige vinkel.
Vinklen styres af dybden af stempelslaget.
Fordele:
- Stærk vinkeljusterbarhed: Bøjningsvinklen kan ændres ved at kontrollere stemplets slaglængde, hvilket giver høj fleksibilitet.
- Lavt slid på skimmelsvamp: På grund af det lille kontaktområde mellem den øvre og nedre form har formen en længere levetid.
- God tilpasningsevne: Det samme sæt forme kan bearbejde dele med forskellige vinkler og pladetykkelser.
Ulemper:
- Nøjagtighed ved lav vinkel: Det er i høj grad påvirket af rebound og kræver empirisk korrektion.
- Større bøjningskraft: Sammenlignet med andre metoder har den højere krav til udstyrets tonnage.
Undergang
Stemplet presser pladen ind i bunden af V-rillen på den nederste matrice, hvilket får pladen til at klæbe helt fast til matricen under formning. Tydelig plastisk flydning eller endda prægning opstår i deformationszonen.
Fordele:
- Høj vinkelnøjagtighed: næsten ingen rebound og stabil bøjningsvinkel.
- God repeterbarhed: Velegnet til masseproduktion af dele med høje krav til konsistens.
- Fremragende overfladekvalitet: Tydelige folder og pæne kanter.
Ulemper:
- Slid på skimmelsvamp: Stort kontaktområde, tydelig friktion og stresskoncentration.
- Hyppige skimmelskift: Forme skal udskiftes ved forskellige pladetykkelser eller vinkler.
- Højt energiforbrug: A Større trykkraft er nødvendig.
Bearbejdningstrinnene i plademetalbøjningsprocessen
Proces Analyse
Før bøjning skal du omhyggeligt analysere deltegningen for at bekræfte bøjningsvinkel, bøjningsradius, udfoldningsstørrelse og -retning, og kontrollere, om bøjningssekvensen er rimelig.
Formålet med at analysere deltegninger er at undgå dimensionsfejl eller problemer med emneinterferens forårsaget af forkert design.
Vælg Materiale
Beregn udfoldningsstørrelsen baseret på bøjningsvinklen og pladetykkelsen, tag højde for bøjningskompensationskoefficienten, og forbered derefter materialerne. Denne proces udføres for at sikre råmaterialernes dimensionsnøjagtighed og danne et grundlag for efterfølgende bøjning.
Skimmelforberedelse
Vælg den passende øvre matrice, nedre matrice og tonnage for bukkemaskinen i henhold til formen, vinklen og tykkelsen af den bukkede del, og udfør installation og idriftsættelse.
Valget af forme påvirker direkte bøjningsnøjagtigheden og overfladekvaliteten. Forskellige pladetykkelser kræver forskellige V-sporstørrelser for at blive matchet.
Positionering
Operatøren placerer emnet på bukkemaskinens arbejdsbord og sikrer dets korrekte position ved hjælp af stopperen og positioneringsanordningen, så det justeres i forhold til bukkelinjen. Dette trin har en betydelig indflydelse på bukkevinklens ensartethed og størrelse, og positioneringsnøjagtigheden skal opretholdes.
Bøjningsoperation
Start bukkemaskinen. Stemplet presser ned for at presse metalpladen ind i den nederste matrice for at danne den ønskede vinkel. Operatøren skal kontrollere dybden af det nedadgående tryk eller slaget for at forhindre væltning eller for stor tilbageslag.
Under bøjningsprocessen skal der lægges vægt på kraftretningen på materialet og kontrol af indrykningen.
Dimension Inspektion
Efter bøjningen af delene er færdig, bruges en vinkelmåler, en skydelære eller et trekoordinatmåleudstyr til måling for at bekræfte, om vinklen, sidelængden og planheden opfylder designkravene.
Hvis der efter inspektionen konstateres afvigelser i produktet, kan de korrigeres ved at finjustere slaglængden eller formfrigangen.
Sekundær og sammensat bøjning
For komplekse dele kræves der flere bøjninger eller bøjninger i forskellige retninger. Før der udføres sekundær bøjning, er det nødvendigt at kontrollere, om bøjningsvinklen fra det foregående trin er korrekt, og være opmærksom på at forhindre, at den formede del kolliderer med formen.
Afgratning
Efter emnet er bukket, skal grater fjernes, affases og overfladebehandles for at forhindre skarpe kanter i at påvirke montering eller brug. Hvis svejsning, pulverlakering eller anodisering efterfølgende er nødvendig, er afgratningstrinnet særligt vigtigt for at sikre dets udseende.
Sidste inspektion
I sidste ende kræves en fuldstændig eller stikprøvekontrol af emnets dimensioner, vinkler, planhed og udseende. Først efter at have bekræftet, at de opfylder kravene i tegningerne, kan der udføres beskyttende emballering.
Sørg for, at de bøjede dele ikke beskadiges under transport og montering, og garantere kvaliteten af de leverede færdige produkter.
Fordele ved pladebøjningsprocessen
Pladebøjning, som en af de mest anvendte formningsprocesser inden for pladebearbejdning, har flere fordele. Det kan ikke kun sikre strukturel styrke, men også tage højde for produktionseffektivitet og omkostningskontrol.
Høj præcision
Moderne CNC-bukkeudstyr kan præcist styre bukkevinklen, positionen og trykket. Bukkefejlen kontrolleres normalt inden for ±0.5°, hvilket sikrer ensartet størrelse og form på delene og opfylder kravene til præcisionsmontering.
Høj produktionseffektivitet
Pladebøjningsprocessen er nem at betjene og har en kort cyklus. Især ved brug af CNC-bukkemaskiner kan flere kontinuerlige bukkeprocesser opnås gennem programmeret drift, hvilket forbedrer produktionseffektiviteten betydeligt. Den er velegnet til både batch- og småbatchproduktion.
Fleksibilitet
Pladebøjning kan bearbejde dele af forskellige former, vinkler og pladetykkelser ved at ændre matricen eller justere slaglængdeparametrene. Det samme udstyr kan tilpasses flere produkter og er velegnet til tilpasset produktion af flere varianter og små partier.
Høj materialeudnyttelsesgrad
Bukning opnår primært formændringer gennem plastisk deformation, genererer ikke en stor mængde skæreaffald, har en høj materialeudnyttelsesgrad, sparer råmaterialeomkostninger og er i overensstemmelse med konceptet om grøn produktion.
Høj overfladekvalitet
Under bukkeprocessen er der ingen synlige skader på materialeoverfladen, hvilket opretholder en god glathed. Den kan indgå direkte i de efterfølgende sprøjte-, anodiserings- eller svejseprocesser, hvilket reducerer behovet for efterbearbejdning.
Bredt udvalg af applikationer
Bøjningsteknologi gælder for alle slags metalplader, såsom kulstofstål, rustfrit stål, aluminium, kobber osv., og er meget udbredt i industrier som elektronik, elektriske apparater, biler, mekanisk udstyr og byggeri.
Ulemper ved pladebøjningsprocessen
Begrænsninger for materielle egenskaber
Duktiliteten, styrken og elasticiteten af forskellige metaller varierer meget, hvilket nemt kan påvirke bøjningsvinklen og dimensionsnøjagtigheden.
For eksempel er højstyrkestål eller hårdt aluminium tilbøjeligt til at revne, når det bøjes, mens bløde metaller kan opleve overdreven deformation eller ujævne folder.
Springback-effekt
Der er et elastisk genvindingsfænomen i metaller efter bøjning, hvilket fører til, at den faktiske vinkel enten bliver for stor eller for lille.
Især når det kommer til højstyrkematerialer og store bøjningsradier, er vanskeligheden ved tilbageslagskontrol endnu højere, og det skal korrigeres gennem erfaring eller kompensationsprocesser.
Kompleks bøjning
Når pladens tykkelse er stor, eller bøjningsvinklen er kompleks, øges behovet for formkraft betydeligt, der kræves en høj tonnage for matricen og udstyret, og problemer som afvigelse i bøjningslinjen, revner eller indrykning er tilbøjelige til at opstå, hvilket gør formningsprocessen vanskeligere.
Højt færdighedskrav
Kontrol af bøjningsvinkler, formvalg og rækkefølge kræver, at operatøren har stor erfaring; ellers er der sandsynlighed for problemer som ujævn deformation, vinkelafvigelse eller emneinterferens.
Anvendelser af pladebøjningsprocessen
Elektronikindustrien
Plademetal anvendes i vid udstrækning i fremstillingen af produkter som chassis, serverkabinetter og fordelerbokse. Denne type produkt har høje krav til dimensionsnøjagtighed og varmeafledningsevne. Plademetalstrukturen kan effektivt beskytte de interne elektroniske komponenter og er praktisk til vedligeholdelse og installation.
- Netværksskab
- Industrielt computerkabinet
- Distributionsboks
- Afskærmningsdæksel
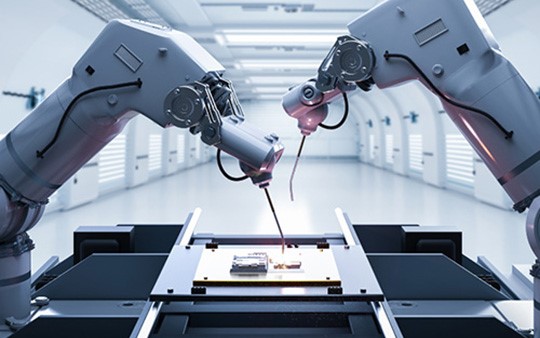
kommunikationsudstyr
Bearbejdning af metalplader kan bruges til at fremstille kabinetter til 5G-kommunikationsbasestationer, netværksracks, routerkabinetter osv.
Plademetalstrukturen har fremragende elektromagnetisk afskærmningsevne og kan opfylde kravene til kommunikationsudstyr til støvtætning, fugttætning og anti-interferens.
Bil industrien
Plademetal bruges til at fremstille karosseripaneler, chassisbeslag samt skaller til motorcykler og elbiler osv. Gennem bøjning og svejsning af plader kan man opnå strukturelle designs med høj styrke og lav vægt.
- Bildøre, motorhjelm, bagagerumsklap
- Stel- og chassisdele
- Batteri bakke
Hvidevarer
Fremstilling af metalplader anvendes i vid udstrækning i skaller og indvendige beslag på produkter som køleskabe, vaskemaskiner og klimaanlæg.
Plademetaldele kan opnå et præcist udseende og høj monteringsnøjagtighed, samtidig med at de har fremragende varmeaflednings- og beskyttelsesegenskaber.
- Køleskabets sidepanel
- Vaskemaskines kabinet
- Det ydre kabinet på klimaanlæggets udendørsenhed
NOBLE: Din pålidelige leverandør af plademetalproduktion
Vi tilbyder skræddersyede pladebøjningstjenester, der overgår kundernes forventninger, til konkurrencedygtige priser. Fra prototypedesign til fremstilling af pladebøjning stoler vi på vores erfarne team og avancerede produktionsudstyr for at sikre, at du modtager pladebøjningsdele med høj præcision og stabil ydeevne. Få et tilbud på få minutter og pladebøjningsdele inden for få dage!
Med ISO 9001:2015 og ISO13485-2016-certificering sikrer NOBLE vores kunder kvalitetsprototyper og produktionsdele. Modne og avancerede metalbøjningsmaskiner og dygtige teknikere leverer præcise metalbøjningstjenester af høj kvalitet til hurtig prototyping og produktion.
Ofte Stillede Spørgsmål
Hvordan styres tilbageslag ved bøjning af metalplader?
Tilbageslag kan minimeres ved at øge bøjningskraften, bruge bundpresnings- eller prægemetoder, justere matricevinkler eller kompensere via CNC-programmering. Materialevalg spiller også en nøglerolle i tilbageslagsadfærden.
Hvad er de almindelige udfordringer ved bukning af metalplader?
Typiske problemer omfatter tilbagespring, revner ved bukkelinjer, værktøjsslid og dimensionelle unøjagtigheder ved flertrinsbøjning. Korrekt værktøj, materialeforberedelse og vinkelkompensation kan hjælpe med at undgå disse problemer.
Hvilke brancher bruger almindeligvis bukning af metalplader?
Denne proces anvendes i vid udstrækning inden for bilindustrien, elektronik, husholdningsapparater, telekommunikation, luftfart og industrimaskiner, primært til indkapslinger, beslag, huse og strukturelle komponenter.
Hvordan bøjer man nemt metalplader?
For nemt at bøje metalplader skal du markere bukkelinjen, klemme den fast og påføre et konstant tryk med en bukkebremse eller skruestik. For tykkere eller præcise dele skal du bruge en CNC-kantpresse for præcis vinkel- og radiuskontrol.
Hvad er de vigtigste typer af pladebøjningsmetoder?
De mest almindelige typer omfatter luftbukning, bundbukning, prægning, falsning og valsebukning. Hver metode adskiller sig i værktøjsopsætning, bøjningsnøjagtighed og kraftkrav, hvilket giver producenterne mulighed for at vælge baseret på materialetykkelse og designkompleksitet.







