
Úvod
Jaké výrobní procesy vás napadají, když se mluví o rychlém prototypování a malosériové výrobě? Ve skutečnosti lze použít jakýkoli proces – vše závisí na nákladech a čase: která možnost nabízí lepší poměr ceny a kvality a je rychlejší?
V tomto článku s vámi prozkoumám dva procesy – vakuové lití a 3D tisk – které se nejlépe hodí pro rychlé prototypování a malosériovou výrobu.
Toto rozdělení naučí designérské týmy následující: Nákladové struktury pro každou metodu. Rychlost v reálném světě spíše než teoretická tvrzení. – Možnosti materiálů a jejich limity. Dozví se také o geometrické volnosti versus věrnosti replikace. A co je nejdůležitější, naučí se objemový limit, při kterém jeden proces jasně překonává druhý. Žádné marketingové zbytečnosti. Pouze praktické rady pro lidi, kteří potřebují dodávat produkty.
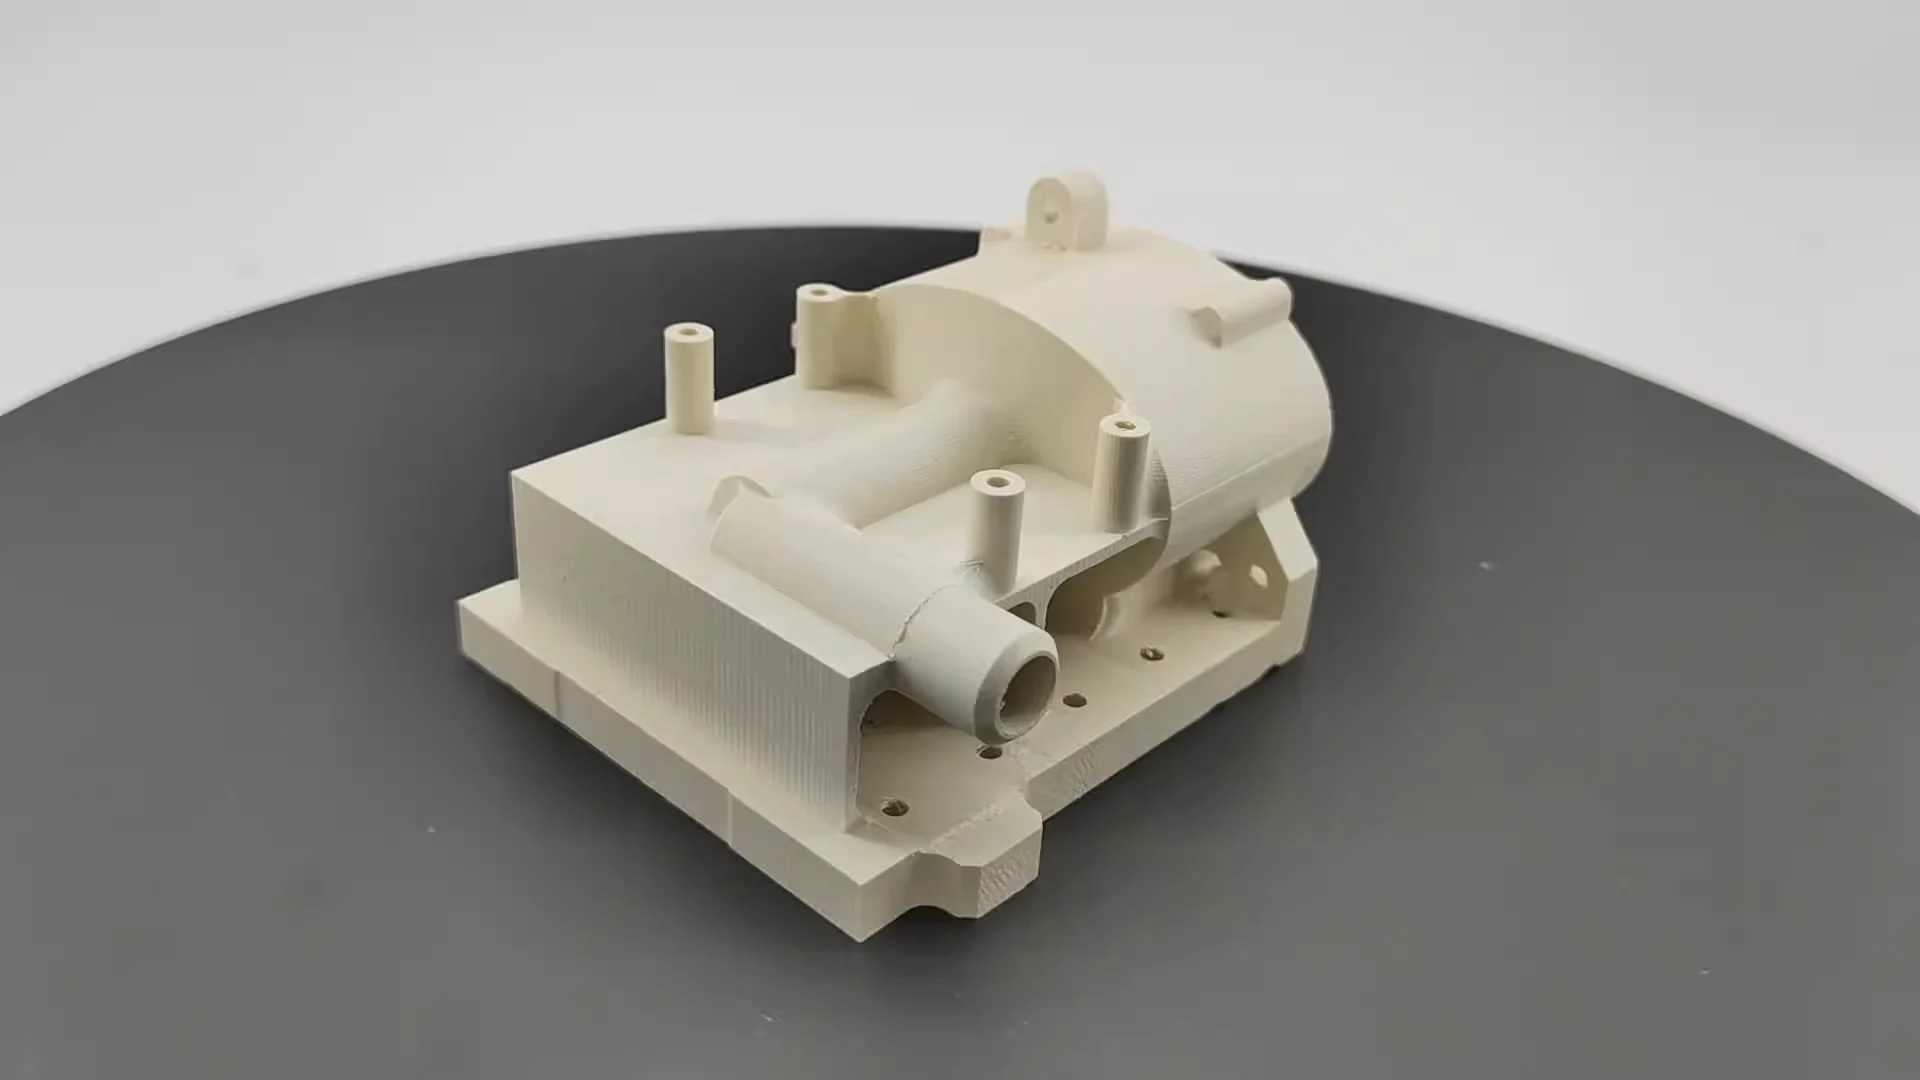
Co je vakuové lití?
Rychlý pohled na vakuové lití. Proces má tři hlavní kroky.
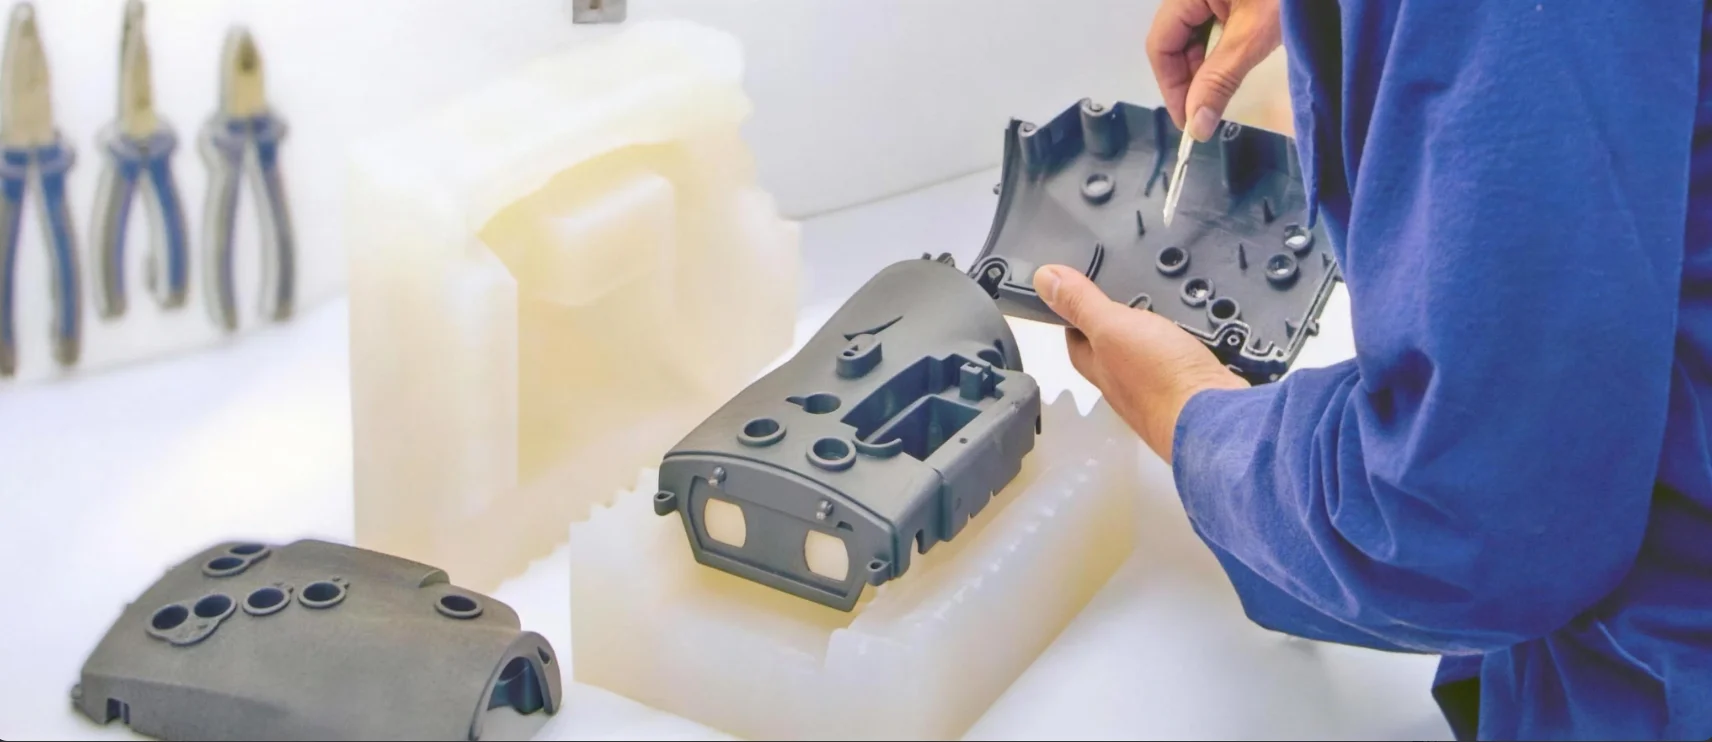
Nejprve inženýr vytvoří hlavní formu, obvykle pomocí 3D tisku nebo obrábění kovů (o tomto procesu se budu věnovat v samostatném článku). Ta se poté zavěsí do nádoby a kolem ní se nalije tekutý silikonový kaučuk. Poté se pomocí vakuové komory odstraní všechny vzduchové bubliny.
Jakmile silikon vytvrdne, silikonový blok se rozřízne a hlavní forma se vyjme. Zůstane jen flexibilní dutina s nádhernými detaily, které odpovídají tvaru dílu.
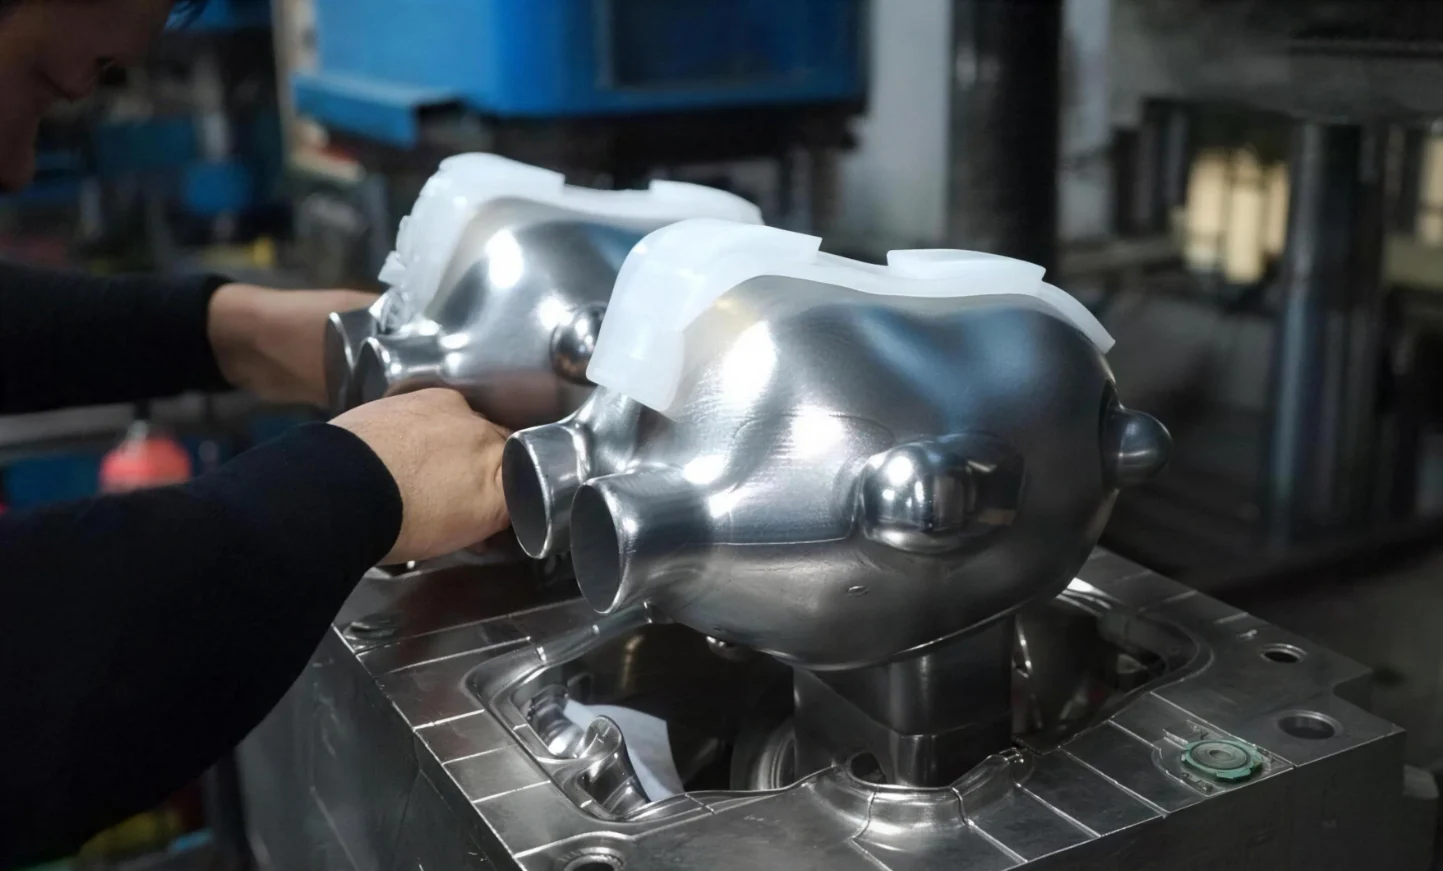
Dále začíná samotné odlévání. Obsluha smíchá polyuretanovou pryskyřici a nalije ji do silikonové formy. Poté se znovu aktivuje vakuový systém. Protože nezůstává žádný zbytkový vzduch, netvoří se žádné dutiny ani povrchové dírky. Pryskyřice vytvrzuje při nízké teplotě. Po 30 minutách až 2 hodinách se forma vyjme. Robustní plastový díl je nyní hotový.
Různé pryskyřice mohou simulovat vlastnosti různých materiálů:
- Pro dosažení vysoké tuhosti a odolnosti proti nárazu se používají pryskyřice podobné ABS.
- Pryskyřice podobné polypropylenu nabízejí chemickou odolnost a flexibilitu.
- Pryskyřice podobné nylonu kombinují odolnost proti opotřebení a houževnatost.
- Pryskyřice podobné gumě jsou naopak vhodné pro výrobu měkkých rukojetí nebo těsnění.
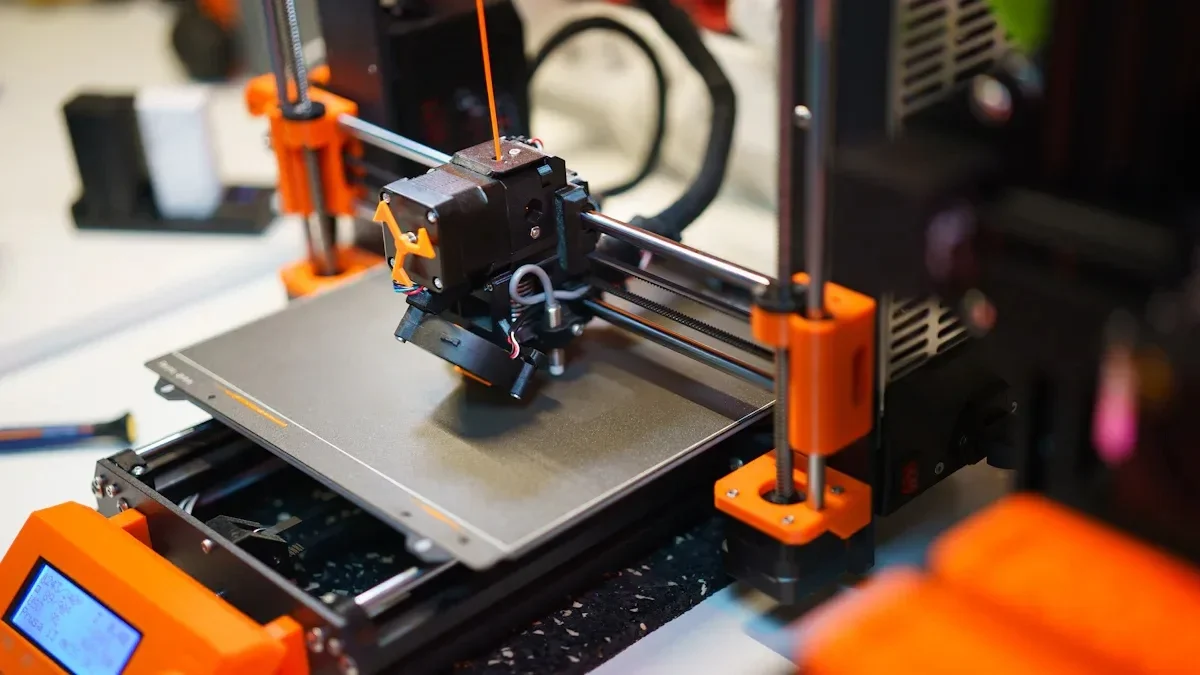
Co je 3D tisk?
Nyní se podívejme na 3D tisk. Formální termín pro to je „aditivní výroba“. Materiál se přidává vrstvu po vrstvě, dokud není díl hotový. Není potřeba žádná forma. Žádné nástroje. Potřebujete pouze digitální soubor a stroj.
Různé problémy vyžadují různé tiskárny. V dílnách dominují tři běžné technologie.
- SLA je zkratka pro stereolitografii. Laser vytvrzuje tekutou pryskyřici a vytváří pevný plast. Povrch je hladký. Detaily jsou ostré. Používá se pro vizuální prototypy a kontrolu tvarového uspořádání. Přestože je výběr materiálů užší než u jiných metod, kvalita je vysoká.
- SLS používá nylonový prášek. Proces laserového spékání spojuje částice, aniž by je úplně roztavil. Nejsou potřeba žádné podpůrné konstrukce. Výsledné díly jsou pevné a odolné. Inženýři používají SLS pro funkční testování a pro vytváření sestav. Přestože má povrch mírně zrnitou texturu, mechanické vlastnosti jsou solidní.
- FDM je nejběžnější metoda. Termoplastický filament se roztaví a protlačí tryskou. Stroj poté nakreslí jednotlivé plastové vrstvy. Jednoduché. Je to také levné. U složitých dílů je to však pomalé. Lidé používají FDM pro rané koncepční modely a velké, jednoduché tvary. Linie vrstev jsou viditelné. Pevnost je anizotropní – slabší ve směru tisku.
Přímé srovnání: Vakuové lití vs. 3D tisk
Nyní si tyto dvě metody porovnejme. Rozdíly jsou do očí bijící. Jsou to lidé, kteří potřebují přizpůsobit proces práci, ne naopak.
| Faktor | Vakuové lití | 3D Tisk |
| Nejlepší objem | 10–100 identických dílů | 1–20 unikátních dílů |
| Cena za díl (nízký objem) | Nízká (po vzniku plísně) | Vysoká (žádné úspory z rozsahu) |
| Dodací lhůta | 1-2 týdny | 1–3 dny |
| povrchová úprava | Vynikající (obě strany hladké) | Různé (SLA dobré, FDM hrubé) |
| Materiálové možnosti | Simuluje ABS, PP, PC, nylon, gumu (true Shore A) | Patentované pryskyřice nebo termoplasty |
| barevné varianty | Neomezené (shoda s Pantone) | Omezeno na barvy cívky/pryskyřice |
| Vnitřní geometrie | Omezené (musí se vyhnout podřezávání) | Vynikající (mříže, kanály) |
| Tolerance | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Náklady na nástroje | 500–2 000 USD (silikonová forma) | $0 |
Tabulka ukazuje jasné rozdělení. Vakuové lití je jasným vítězem z hlediska nákladů na díl, povrchové úpravy , realismu materiálu a barevných možností při středních objemech. 3D tisk má na druhou stranu výhodu, pokud jde o dodací lhůty pro jednotlivé díly, geometrickou svobodu a absenci jakýchkoli počátečních nákladů na nástroje. Ti, kteří rozumí oběma metodám, se mohou informovaně rozhodnout. Ti, kteří znají pouze jednu metodu, mohou nakonec zbytečně utratit peníze.
Podrobné srovnání podle výběrových kritérií
1. Objem a náklady
Pro jeden až deset unikátních dílů je 3D tisk jasnou volbou. Náklady na přípravu jsou nulové. Lidé dostávají své díly během několika dnů, ne týdnů.
Pro dvacet až sto identických dílů je lepší volbou vakuové lití. Náklady na formu se amortizují na mnoho kusů. Náklady na díl klesají pod náklady 3D tisku. Bod zlomu se liší v závislosti na velikosti a složitosti dílu, ale vzor si zachovává svou hodnotu. Malé série dávají přednost tisku. Větší série dávají přednost odlévání.
2. Rychlost (dodací lhůta vs. doba výroby)
Lidé si pletou dvě různé rychlosti. Dodací lhůta pro první díl. Druhá je celkový čas potřebný k dokončení dávky.
3D tisk vyhrává první závod. Jeden díl může být hotový za dvacet čtyři až sedmdesát dva hodin. Nejsou potřeba žádné nástroje. Žádné nastavení. Stačí stisknout tlačítko „tisknout“!
Vakuové lití vyhrává druhý závod. Výroba silikonové formy trvá tři dny. Poté trvá každý odlitek asi hodinu. U padesáti dílů je celkový čas přibližně tři dny na formu plus padesát hodin odlévání. To je asi pět dní. 3D tisk padesáti dílů trvá padesátkrát déle než tisk. Dvouhodinový tisk by trval sto hodin. To zabere více než čtyři dny nepřetržitého provozu.
3. Materiálové vlastnosti a simulace
Tato mezera je značná.
Vakuové lití využívá polyuretanové pryskyřice, které napodobují skutečné technické plasty. Pryskyřice podobné ABS se používají pro tuhost a odolnost proti nárazu. Existují také pryskyřice podobné polypropylenu pro živé panty a chemickou odolnost. Existují také pryskyřice podobné gumě se skutečnou tvrdostí Shore A pro rukojeti a těsnění. Díly se chovají jako sériové součástky.
3D tisk v tomto ohledu zaostává. SLA fotopolymery jsou křehké. Během týdnů nebo měsíců pod UV světlem žloutnou. Nejsou vhodné pro funkční testování trvanlivého zboží. SLS nylonové prášky jsou pevné, ale mají drsný povrch. To ovlivňuje tření a opotřebení. FDM termoplasty jsou vyrobeny ze skutečných materiálů, jako jsou ABS, PLA a PETG, ale adheze vrstev vytváří slabá místa. Díly mají tendenci selhávat spíše podél tiskových linií než skrz sypký materiál.
Pokud je důležitá simulace materiálu, inženýři volí vakuové lití. Živé panty vyžadují skutečnou životnost v ohybu. Zacvakávací uložení vyžaduje konzistentní průhyb. Pádové testy vyžadují odolnost proti nárazu. Díly vytištěné na 3D tiskárně mohou vést k zavádějícím výsledkům.
4. Povrchová úprava a estetika
Vakuové odlévání zajišťuje hladké výsledky na obou stranách. Silikonová forma dokonale kopíruje předlohu. Nevznikají žádné linie vrstev. Neexistují žádné podpěrné značky. Díly lze natřít, texturovat nebo ponechat čiré. Čiré odlitky jsou průhledné, nikoli zakalené.
Výsledky 3D tisku se liší. Tisky z SLA pryskyřice mají hladké povrchy na podepřených plochách. Spodní strana má podpěrné značky. Tisky FDM mají viditelné linie vrstev na všech stranách. Následné zpracování může některé z těchto problémů vyřešit. Broušení: Tmelení. Základní nátěr. Lakování. Každý krok přidává práci a čas.
Pro investorské demonstrace a prototypy připravené pro maloobchodní prodej je vakuové lití standardní praxí. Nemůžete jen tak předat potenciálnímu kupci hrubý, vrstvený díl a požádat ho o financování. Díl musí vypadat jako hotový výrobek.
5. Geometrická složitost a podřezání
3D tisk v této kategorii jednoznačně vítězí. Vytváření vnitřních kanálů je jednoduché. Mřížkové struktury jsou standardem. U systémů na bázi práškových materiálů lze pohyblivé části tisknout na místě – například ozubené kolo uvnitř pouzdra. Absence formy znamená, že neexistují žádná omezení pro uvolňování.
Vakuové lití má svá omezení. Díl musí být vyjmut z dvoudílné silikonové formy. Podřezání je obtížné. Hluboké otvory vyžadují boční tahy nebo rozpustná jádra.
Toto je pravidlo z praxe. Pokud má návrh složité vnitřní prvky, které by vyžadovaly skládací jádro nebo více bočních akcí v ocelové formě, je 3D tisk lepší volbou. Pokud je však návrh tvarovatelný, je vakuové odlévání ve velkém měřítku rychlejší a levnější.
6. Flexibilita (více materiálů v jednom dílu)
Vakuové lití umožňuje přestřikování. Jedna forma může pojmout dvě různé pryskyřice. Nejprve se odlije jádro z tvrdého plastu. Poté se kolem tohoto jádra odlije měkká pryžová vrstva. Celý proces probíhá ve stejném silikonovém nástroji. Vazba je chemická i mechanická. Není nutná žádná montáž.
3D tisk zde má potíže. Vícemateriálové díly vyžadují specializované stroje s více tiskovými hlavami. Jinak musí tiskárna zastavit práci, aby mohla vyměnit filament. Adheze mezi různými vrstvami materiálu je slabá. V důsledku toho se vícemateriálový 3D tisk pro funkční díly používá jen zřídka.
Hybridní pracovní postup: To nejlepší z obou světů
Žádné pravidlo neříká, že si člověk musí vybrat jednu metodu a té se držet. Chytří profesionálové používají obě. Kombinují silné stránky. Vyhýbají se slabým. Výsledek je lepší než kterýkoli z těchto postupů samostatně.
Neexistuje žádné pravidlo, které by říkalo, že si člověk musí vybrat jednu metodu a té se držet. Chytří profesionálové používají obě. Kombinují své silné stránky. Vyhýbají se slabinám. Výsledek je lepší než kterýkoli z těchto postupů samostatně.
Zde je návod, jak hybridní pracovní postup ve skutečnosti funguje ve výrobní hale.
- Vytiskněte si vzorový model na 3D tiskárně. SLA je pro tento krok nejběžnější volbou. Vysoké rozlišení. Povrch je hned po vytištění ze stroje hladký. Vzorový model musí být bezchybný, protože jakékoli vady se přenesou do formy a poté do každého odlitku.
- Dokončete hlavní šablonu. Samotný tisk nestačí. Lidé povrch obrousí. Napenetrují ho. Natřejí ho. Cílem je dosáhnout povrchu třídy A, což je stupeň automobilového laku. Neměly by být žádné viditelné linie vrstev. Žádné dírky. Žádné škrábance. Tato hotová hlavní šablona se stává šablonou pro formu.
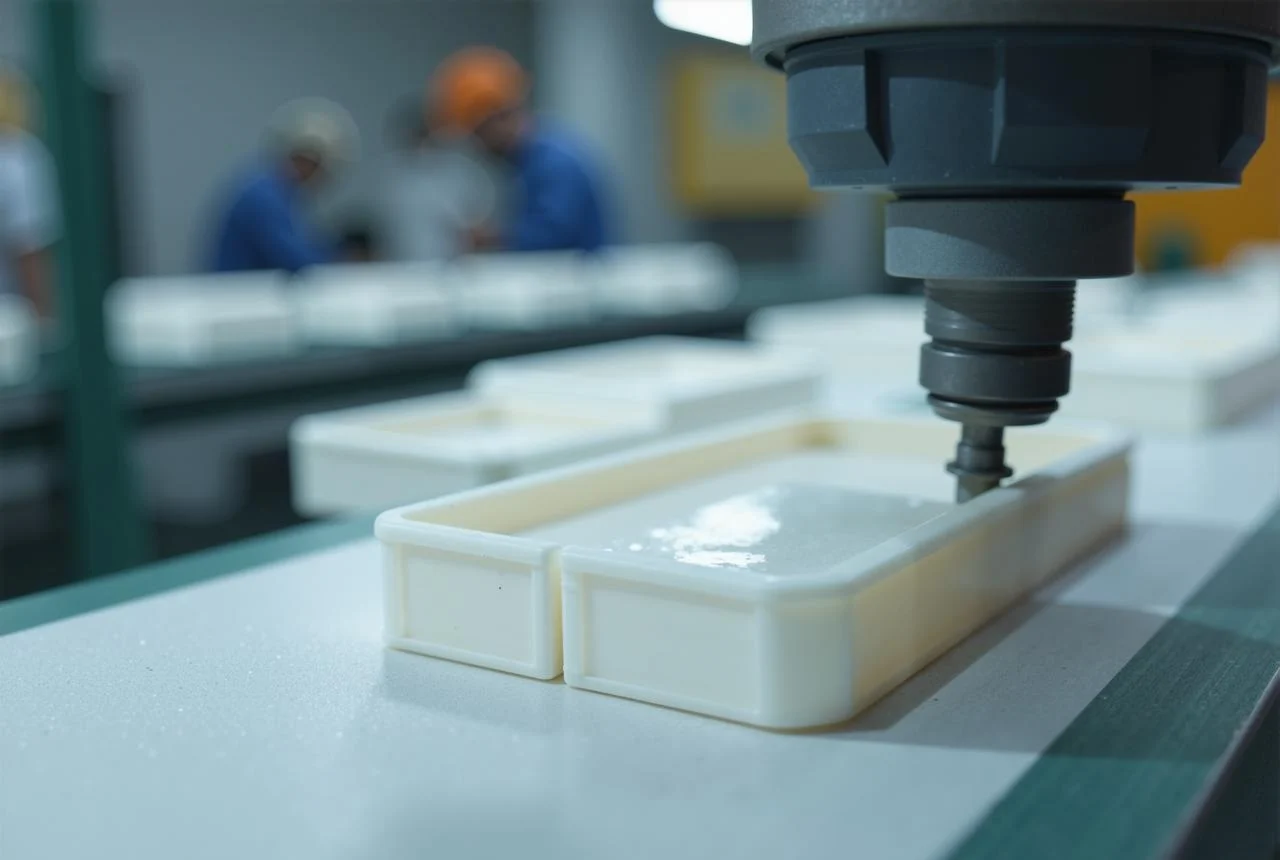
- Vytvořte silikonovou formu z předlohy. Hotová předloha se zavěsí v nádobě. Kolem ní se nalije tekutý silikon. Vakuem se odsají vzduchové bubliny. Po vytvrzení se forma rozřízne a předloha se vyjme. Zůstane dokonalá negativní dutina.
- Odlijte padesát nebo více identických dílů. Polyuretanová pryskyřice se nalije do silikonové formy ve vakuu. Díl vytvrdne. Vyjmutí z formy trvá několik sekund. Forma produkuje díl za dílem, každý identický s předchozím. Není potřeba žádná další úprava, protože předloha je již dokonalá.
Inženýři získají geometrickou svobodu 3D tisku pro hlavní model. Složité tvary. Podřezání. Organické křivky. Během fáze návrhu neexistují žádná omezení formy. Poté těží z kvality materiálu a rychlosti výroby vakuového odlévání finálních dílů. Realistické technické pryskyřice.

Vyberte si NOBLE: Přesné CNC obrábění pro výrobu
Ve společnosti NOBLE jsme kompletní výrobní dílna specializující se na CNC obrábění a výrobu. Pomůžeme vám s výběrem procesu, který nejlépe vyhovuje vašemu projektu, ať už se jedná o 3D tisk pro rychlé prototypování, vakuové lití pro malosériovou výrobu nebo vysoce přesné CNC obrábění pro výrobu kovových a plastových dílů s přesnými tolerancemi.
Naše základní schopnosti
Kombinujeme tradiční subtraktivní výrobu s pokročilým zpracováním plastů, abychom vám nabídli skutečně komplexní řešení:
| Schopnost | Materiály | Typický objem | nejlepší |
| CNC obrábění | Kovy (hliník, ocel, titan, mosaz) a technické plasty (ABS, POM, PEEK, nylon) | 1–1,000 XNUMX+ dílů | Vysoce toleranční funkční díly, koncová výroba, přípravky a upínací prvky |
| Vakuové lití | Polyuretanové pryskyřice (podobné ABS, PP, pryžové, transparentní) | 10–100 dílů | Výroba mostů, prototypy připravené pro trh, měkké povrchové úpravy |
| 3D Tisk | SLA pryskyřice, SLS nylon, FDM termoplasty | 1–20 dílů | Složitá geometrie, validace návrhu, jednorázové zakázkové díly |
Certifikace kvality, kterým můžete věřit
Ve výrobě jsou certifikace více než jen odznaky – představují závazek k opakovatelným, auditovaným procesům. Jsme hrdí na to, že si udržujeme následující certifikace:
ISO 9001:2015 (systémy managementu kvality)
Certifikováno pro celý náš výrobní postup, včetně: CNC obrábění, vakuového lití a 3D tisku. To zajišťuje konzistentní kvalitu dílů, dokumentovanou sledovatelnost a neustálé zlepšování napříč každou objednávkou.
ISO 13485:2016 (Zdravotnické prostředky – Řízení kvality)
Tato certifikace je nezbytná pro lékařské, zubní a chirurgické aplikace. Prokazuje naši schopnost vyrábět komponenty, které splňují nejpřísnější regulační požadavky na bezpečnost, řízení rizik a čistotu. Poskytujeme plnou dokumentaci společnostem vyrábějícím zdravotnické prostředky, výrobcům diagnostických zařízení a vývojářům chirurgických nástrojů.
Nejčastější dotazy
Je vakuové lití levnější než 3D tisk?
Cena závisí výhradně na množství. Pro jeden až pět dílů je 3D tisk levnější variantou. Neexistují žádné náklady na formu. Neexistují žádné poplatky za nastavení. Stačí stisknout tlačítko „Tisk“! Pro dvacet a více identických dílů má vakuové lití nižší jednotkové náklady. Ačkoli silikonová forma má počáteční náklady, ty jsou rozloženy na mnoho kusů. Bod zvratu se obvykle pohybuje někde mezi deseti a dvaceti kusy. Pod touto hodnotou se používá 3D tisk. Nad touto hodnotou se používá vakuové lití.
Může vakuové lití nahradit 3D tisk?
Ne, lidé, kteří se na tuto otázku ptají, si oba procesy špatně vyložili. Jsou to doplňkové nástroje, nikoli konkurenční alternativy. 3D tisk je ideální pro zvládání iterací a složité vnitřní geometrie, kterou formy nedokážou vyrobit. Vakuové lití se používá pro malosériovou výrobu s materiály technické kvality. Jeden proces doplňuje druhý. Ani jeden proces nenahrazuje ten druhý.
Což je lepší pro prototypováníVakuové lití nebo 3D tisk?
U prototypů tvaru a uložení, které zahrnují kontrolu rozměrů, montáže a ergonomie, je 3D tisk rychlejší a levnější. Vytištěný díl lze uchovávat hodiny místo dnů.
Pro funkční prototypy připravené pro trh, které vyžadují skutečné materiálové vlastnosti, je vhodnější vakuové lití.
Kolik dílů lze vyrobit vakuovým litím?
Z jedné silikonové formy se obvykle vyrobí dvacet až padesát kvalitních dílů. Povrchová úprava se zhoršuje. Po výrobě padesáti dílů se riziko vad výrazně zvyšuje. Ti, kteří potřebují větší množství, vyrábějí více forem.
Jaké materiály lze použít pro vakuové lití, které 3D tisk nedokáže?
Seznam je rozsáhlý. Zahrnuje pryže True Shore A v rozmezí od 20A (velmi měkké) do 90A (pevné jako pneumatika). Existují také pryskyřice podobné ABS, které se chovají jako vstřikovaný ABS, pokud jde o náraz a tuhost. Existují pryskyřice podobné polypropylenu pro "živé" panty a chemickou odolnost. Existují také pryskyřice podobné polykarbonátu pro transparentnost a tepelnou odolnost. Existují také samozhášivé třídy, které splňují normu UL94 V-0. Žádný z těchto materiálů není dostupný ve standardních 3D tiskových systémech. SLA fotopolymery jsou křehké. SLS nylon má drsnou texturu. FDM termoplasty mají slabou přilnavost vrstev. Pokud jde o vlastnosti materiálů pro výrobu, vakuové lití je pro malé objemy nepřekonatelné.







