
Úvod
Přísavky jsou běžným prvkem jak v každodenním životě, tak i v průmyslovém prostředí. Ať už zvedáte velké díly nebo věšíte kabelku na zeď, jsou vždy přítomny.
Obvykle se skládají ze dvou částí: těla přísavky a pružného těsnicího břitu. Kovové přísavky se běžně vyskytují v průmyslovém prostředí, zatímco v běžném životě se lidé obvykle rozhodují pro plastové nebo silikonové modely. V této kapitole se zaměříme na plastové přísavky.
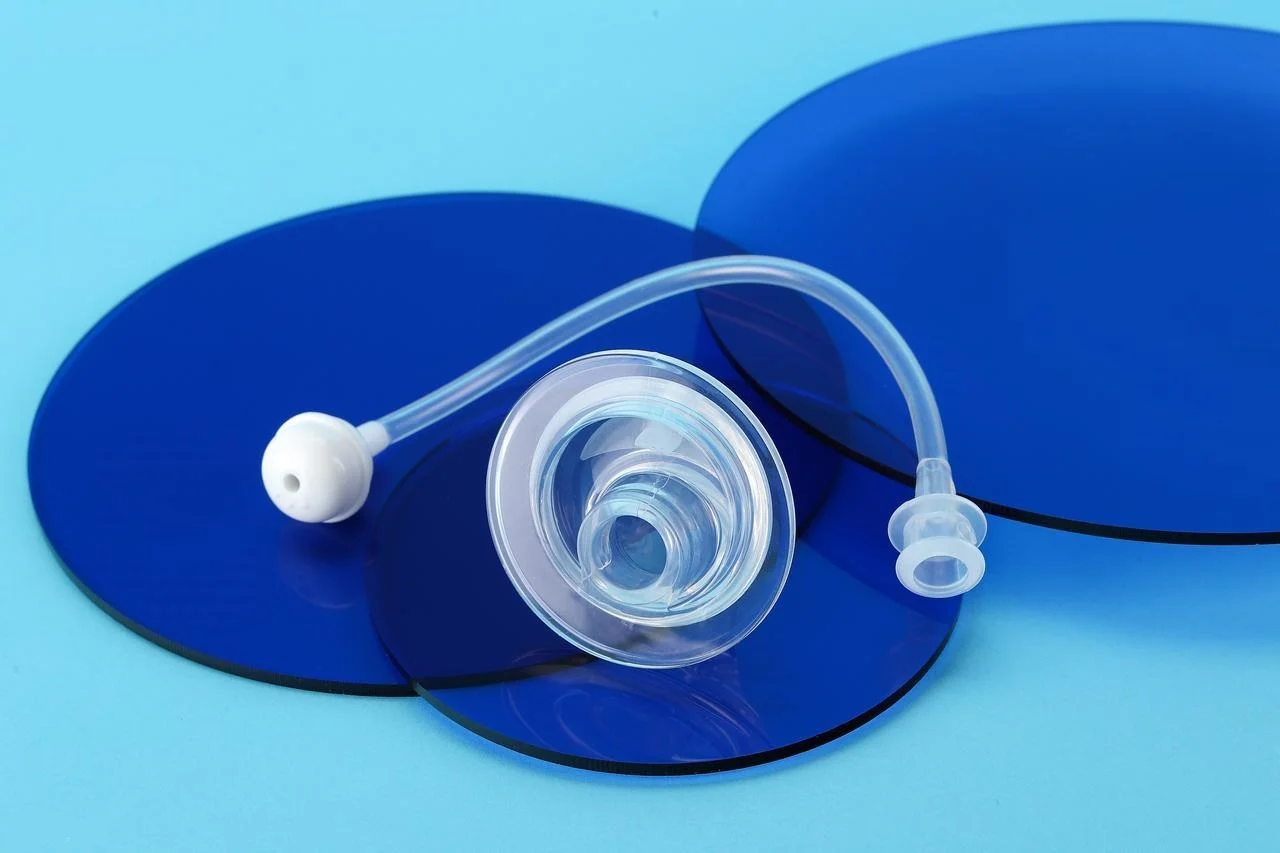
Plast zajišťuje pevnou strukturu. Miska potřebuje pevnou páteř, aby přenášela sílu, aniž by se zhroutila. Silikon zajišťuje pružný těsnicí okraj. Tento okraj se přizpůsobí nerovnému povrchu. Vytváří vakuové těsnění.
Krok za krokem: Základní výrobní procesy
Hromadná výroba přísavek nezahrnuje kovovýrobu. Žádné svařování. Žádné obrábění surových bloků. Dominantními technologiemi jsou procesy lisování. Lidé lijí materiál do dutin. Dutiny tvarují součást.
1. Plastové tělo Vstřikování plastů (Tuhá složka)
Klienti používají pro výrobu tuhého tělesa vstřikování plastů. Mezi běžné materiály patří ABS, PC a nylon. Vstřikovací lis taví plastové pelety. Roztavený materiál je vtlačován do dutiny ocelové formy. Doba cyklu se pohybuje od 15 do 60 sekund v závislosti na velikosti dílu a tloušťce stěny.
Zde často přichází na řadu rychlé prototypování. Plastové tělo vytištěné na 3D tiskárně umožňuje lidem testovat jeho vhodnost a funkčnost, aniž by museli čekat na pevný nástroj. Jakmile je návrh zafixován, vyřízne se výrobní forma.
2. Silikonová lišta na rty (flexibilní těsnicí prvek)
Dominují zde dva procesy. Lidé si vybírají na základě požadavků na objem a přesnost.
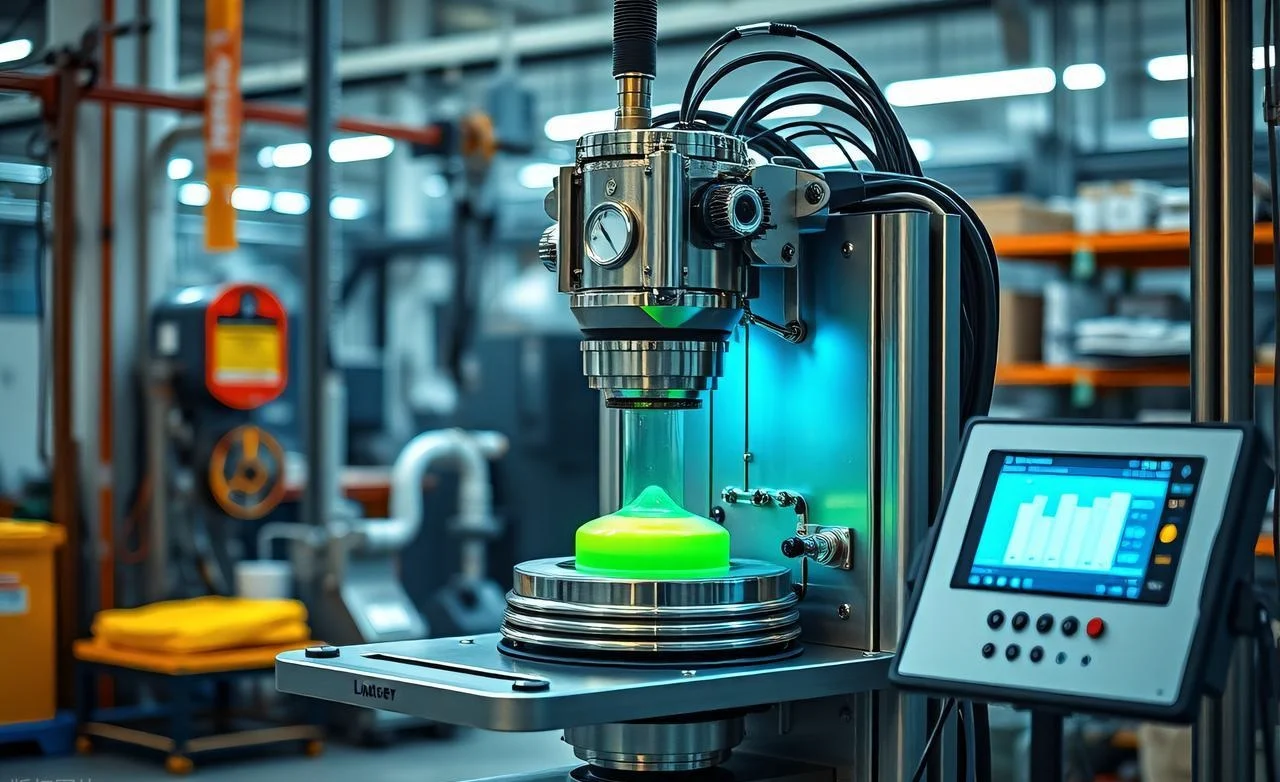
- Komprese lití práce pro menší objemy. Náklady na nástroje jsou nižší. Předtvarovaný silikonový polotovar se vloží do vyhřáté dutiny. Lis se uzavře. Teplo a tlak tvarují materiál. Doby cyklů jsou delší. Ale počáteční investice je menší.
- Tekutý silikonový kaučuk (LSR)Vstřikování zvládá velké objemy. Přesnost je lepší. Dvě kapalné složky se smíchají a vstřikují přímo do vyhřáté formy. Vytvrzování probíhá uvnitř dutiny. Doby cyklů jsou kratší. Náklady na nástroje jsou vyšší. Lidé používají LSR pro náročné aplikace, kde je důležitá konzistence.
3. Kritické spojení: Spojení silikonu s plastem
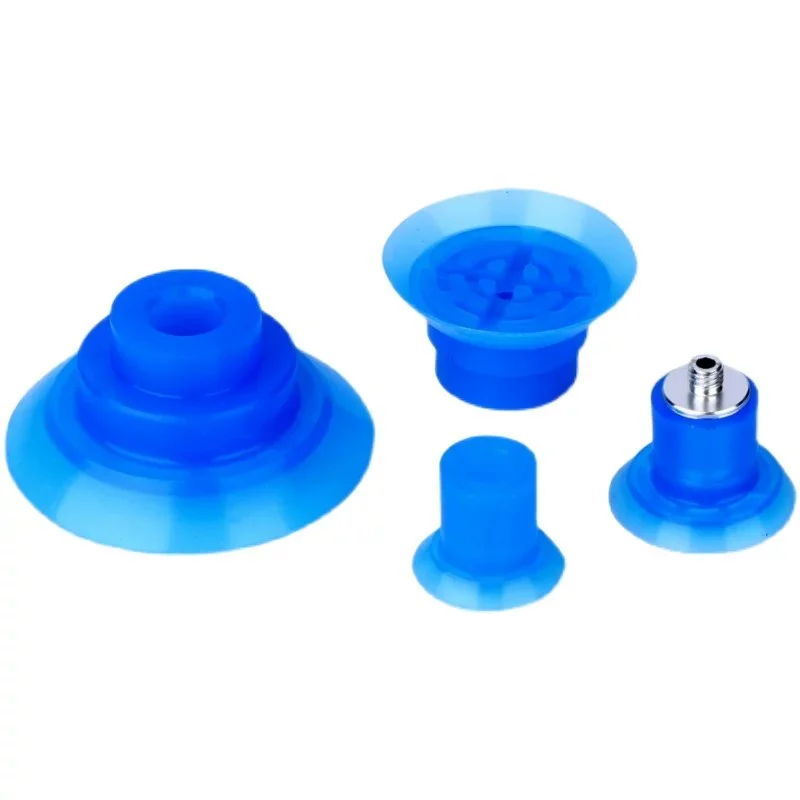
Tento krok určuje, zda je kalíšek hotový, nebo ne. Silikonový okraj musí zůstat připevněn k plastovému tělu. Existují dvě metody.
- Přetvarování is preferovaná metoda pro hromadnou výrobu. Plastové těleso se umístí do druhé formy. Tekutý silikon se na něj přímo vstříkne. Na rozhraní se vytvoří chemická vazba. Lepidlo není potřeba. Spoj je trvalý.
- Post-formování Lepidlo Lepení slouží jako alternativa. Používá se, když jsou materiály nekompatibilní nebo když nejsou k dispozici nástroje pro zalisování. Na plastový povrch se nanese základní nátěr. Lepidlo se nanese na silikonový okraj. Poté se díly stlačí k sobě. Spoj je mechanický, nikoli chemický. Funguje, ale je méně spolehlivý pro aplikace s vysokým počtem cyklů.
4. Dokončování a Následné zpracování
Vylisovaný hrnek ještě není hotový. Následuje několik kroků.
Odstraňování otřepů odstraňuje přebytečný silikon. Na dělicích liniích formy se tvoří tenké linie otřepů. Lidé je ořezávají ručně nebo pomocí automatizovaného kryogenního odstraňování otřepů. Silikon je měkký. Otřep se čistě odloupne, pokud je forma dobře navržena.
Dodatečné vytvrzování probíhá v pecích. Silikon se nechá několik hodin při zvýšených teplotách. Tímto krokem se dokončí síťovací reakce. Zlepší se stabilita. Mechanické vlastnosti se stabilizují. Tento krok lze vynechat na vlastní nebezpečí.
Zkoušky těsnosti a inspekce odhalují vady. Každý kalíšek se testuje na udržení vakua. Lidé používají měření poklesu tlaku nebo průtoku. Vizuální kontrola kontroluje póry, přeskoky a integritu spoje. Kalíšek, který netěsní, selže. Testování není volitelné.
7 největších výrobních výzev při výrobě vakuových kelímků
1. Vzduchové bubliny (dutiny) v silikonu
Během míchání se zachytí vzduch. Bubliny se v hotovém dílu stanou dutinami. Dutiny oslabují těsnění. Vytvářejí cesty netěsnosti.
Řešení: Zařízení pro vakuové odplyňování je povinné. Lidé míchají silikonové složky. Směs se poté vloží do vakuové komory. Vakuum před nalitím nebo vstřikováním odsává zachycený vzduch.
2. Nerovnoměrné vytvrzování (lepkavé nebo měkké části)
Díl vychází z formy lepkavý. Nebo příliš měkký. Nebo není na některých místech zcela vytvrzený. Příčinou jsou téměř vždy nesprávné směšovací poměry.
Řešení: Přesné váhy a důkladné protokoly míchání. Lidé váží každou složku. Míchají po stanovenou dobu. Seškrábnou stěny nádoby. Šarže, která se liší o dvě procenta, selže. Rychlé prototypování často používá malé ručně míchané šarže. Tyto malé šarže mohou skrýt chyby v míchání, které se projeví ve výrobním měřítku. Před zvýšením objemu je nutné ověřit proces míchání na výrobním zařízení.
3. Deformace (zkreslení) součásti
Silikonový okraj se pod zatížením prohýbá. Nebo kalíšek během vyjímání z formy nedrží svůj tvar. Materiál je vzhledem k geometrii dílu příliš měkký.
Řešení: Přizpůsobte tvrdost Shore A velikosti a tvaru dílu. Pro malé a silné díly je vhodný silikon s tvrdostí 30 A. Pro velký a tenký okraj je potřeba tvrdost 50 A nebo vyšší. Inženýři během prototypování testují různé tvrdoměry, aby zjistili minimální tvrdost, která drží tvar. Příliš tvrdý silikon trpí na těsnění. Příliš měkký silikon deformuje díl.
4. Držení se formy (problémy s odformováním)
Vytvrzený silikon se odmítá uvolnit. Součást se během vyjímání roztrhne. Forma se poškodí.
Příčina: Nedostatečné množství separačního prostředku nebo složité podřezání v konstrukci formy. Některé druhy silikonu jsou lepivější než jiné.
Řešení: Správný návrh formy je první linií obrany. Vyhněte se ostrým podříznutím. Používejte úhly zkosení. Poté opatrně naneste separační prostředek. Příliš málo a díl se přilepí. Příliš mnoho a povrchová úprava trpí. Lidé vyvíjejí standardní aplikační proces pro každou formu.
5. Slabá nebo nefunkční vazba mezi plastem a silikonem
Silikonový okraj se odděluje od plastového těla. Kalíšek selhává během provozu. Spoj nikdy nebyl dostatečně pevný.
Příčina: Obvyklým viníkem je nekompatibilita materiálů. Silikon se bez povrchové úpravy nepřichytí k většině plastů.
Řešení: Pokud je to možné, upřednostněte nástroje pro zalisování. Zalisování vytváří chemickou vazbu během procesu vstřikování LSR. Lepidlo není potřeba. Pokud zalisování není proveditelné, používají se specializovaná průmyslová lepidla s povrchovými primery. Způsob nanášení lepidla vyžaduje pečlivou kontrolu procesu.
6. Chemické vyplavování a kontaminace (potraviny/lékařství)
Díly určené pro styk s potravinami nebo lékařské použití nemohou uvolňovat chemikálie. Standardní silikon obsahuje přísady, které nejsou bezpečné.
Příčina: Necertifikované suroviny. Dodavatel šetřil.
Řešení: Pořiďte silikon splňující normy FDA. Příslušný předpis je 21 CFR 177.2600. Lékařské aplikace mohou vyžadovat certifikaci ISO 10993. Lidé se před nákupem materiálu ptají na certifikáty.
7. Rizika kontaminace cizími předměty
Kus kovu nebo tvrdého plastu spadne do potravinářské linky. Vakuová nádobka se roztříští nebo se z ní uvolní úlomek. Kontaminace vede k stažení z trhu.
Příčina: Standardní silikon není detekovatelný detektory kovů. Rozbité kusy procházejí kontrolami kvality bez povšimnutí.
Řešení: Používejte silikonové směsi detekovatelné kovy. Tyto materiály obsahují železné přísady, které spouštějí detektory kovů na výrobních linkách. Přísady jsou schváleny FDA pro náhodný kontakt. Lidé specifikují detekovatelné druhy pro aplikace v potravinářství a farmaceutické společnosti. Dodatečné náklady na materiál jsou ve srovnání se stažením z trhu malé.
Kritéria výběru kritických materiálů in Vakuum CUPS Výroba
Tvrdost (Shore A)
Tvrdost silikonu se měří na stupnici Shore A. Nižší čísla znamenají měkčí materiál. Vyšší čísla znamenají pevnější a odolnější směsi.
35A je určen pro měkké a delikátní použití. Manipulace s čerstvě upečeným croissantem. Vybírání leštěné čočky. Okraj se snadno přizpůsobí. Úchop je jemný. Nevýhodou je životnost. Měkký silikon se rychleji trhá.
50A je určeno pro pevné a odolné aplikace. Zvedání kovového plechu. Přemisťování drsného plastového dílu. Okraj odolává oděru. Přídržná síla je vyšší. 50A se však nepřizpůsobí nerovným povrchům tak dobře jako 35A.
Shoda s potravinářskou kvalitou
Kontakt s potravinami je regulovaný prostor. Náhodné silikony nejsou povoleny.
Americká norma FDA 21 CFR 177.2600 specifikuje povolené extrahovatelné látky a zkušební metody. Certifikovaná sloučenina těmito testy projde. Absence certifikátu znamená, že materiál není v souladu s předpisy, i když vypadá stejně.
Nařízení EU 1935/2004 je evropským rámcem. Samotné zkušební metody pocházejí z jiných norem, ale toto nařízení stanoví požadavky. Lidé prodávající do Evropy potřebují prohlášení o shodě od dodavatele materiálu.
Oba standardy jsou důležité. Kelímek pro pekařství potřebuje jeden nebo druhý, v závislosti na tom, kam je zařízení dodáváno. Lidé si před objednáním materiálu vyžádají dokumentaci.
Speciální vlastnosti
Někdy standardní směs nefunguje. Lidé potřebují další funkce.
Detekce kovů je určena pro potravinářské a farmaceutické linky. Do silikonu se přimíchají železné přísady. Pokud se kousek odlomí, detektor kovů jej zachytí. Alternativou je stažení z trhu.
Odolnost vůči vysokým teplotám zvládá horká prostředí. Pečící trouby. Sterilizační cykly. Standardní silikon se degraduje nad 200 °C. Speciální složení vydrží 250 °C nebo více.
Antistatická úprava zabraňuje přitahování prachu. Výroba elektroniky to potřebuje. Statický náboj přitahuje částice k výrobku. Kelímek musí tento náboj rozptýlit. Lidé volí antistatické směsi, když standardní silikon způsobuje problémy s kontaminací.
Žádný materiál nedělá všechno sám o sobě. Lidé upřednostňují použití. Tvrdost na prvním místě. Soulad s požadavky na druhém. Speciální vlastnosti na třetím. Pokud si košíček objednáte špatně, selže, bez ohledu na to, jak dobře byl vyroben.
Závěr
Hromadná výroba přísavek není jednoduchá. Musí spolupracovat tři věci. Vytvrzování silikonu musí být konzistentní. Vstřikování plastů musí dodržovat přesné tolerance. Spoj mezi nimi musí vydržet tisíce cyklů. Pokud kohokoli minete, přísavky selžou na lince.
Závěrečná rada pro lidi, kteří zahajují výrobu. Upřednostněte metodu lepení plastu a silikonu již v rané fázi návrhu. Zalisování je nejlepší volbou pro objem. Lepení funguje, ale vyžaduje větší kontrolu procesu. Rozhodněte se před řezáním oceli pro formy.
Od začátku vybírejte certifikované materiály. Splňují požadavky FDA. Prohlášení EU. V případě potřeby i třídy detekovatelné kovy. Nevyměňujte materiály v pozdější fázi projektu. Mění se profil vytvrzování. Mění se pevnost spoje. Celý proces se odchyluje.
Investujte do zařízení pro vakuové odplyňování. Vzduchové bubliny nejsou v těsnicím povrchu přijatelné. Ručně míchané šarže bez vakua selžou. Výrobní měřítko vyžaduje řádné odplyňování. Žádné zkratky. Kalíšky buď těsní, nebo ne. Lidé si pamatují ty, které netěsní.
O společnosti NOBLE: Váš partner pro přesnou výrobu plastů a silikonu
Kdo Jsme
NOBLE je specializovaná společnost na výrobu plastů. Klienti se na nás obracejí s žádostí o vysoce přesné vstřikování plastů a zpracování silikonu.
Překlenout mezeru mezi složitými návrhy produktů a spolehlivou hromadnou výrobou. Nejtěžší je použití dvou materiálových komponentů – plastu a silikonu. Přísavky jsou toho dokonalým příkladem. Pevné plastové tělo potřebuje pružný silikonový okraj. Tyto dva materiály se musí trvale spojit. My to zajistíme.
Naše klíčové zpracovatelské schopnosti
Vstřikování plastů
Inženýři společnosti NOBLE pracují s pryskyřicemi technické kvality, jako jsou ABS, polykarbonát (PC), nylon (PA) a další zakázkové směsi. Klienti nám zašlou své materiálové specifikace. My spustíme výrobu forem.
Velkoobjemová výroba probíhá v automatizovaných buňkách. Cílem je konzistentní kvalita. Cykly jsou rychlé. Lidé potřebují tisíce dílů denně. Naše stroje dodávají tento objem beze změn.
Liquid Silicon Rubber (LSR) vstřikování
Přesné lisování flexibilních silikonových komponentů je klíčovou dovedností ve výrobě vakuových kelímků. Složité geometrie okrajů pro vakuové kelímky jsou rutinní záležitostí. Proces LSR zvládá vysokou rychlost a velký objem. Otřepy jsou minimální. Konzistence jednotlivých dílů je vysoká.
Přetvarování (Lepení plastu se silikonem)
Toto je naše specialita. Chemicky lepíme silikon přímo na pevné plastové podklady v jediném lisovacím cyklu. Žádné sekundární lepení. Žádné slabé lepené linie.
Služby s přidanou hodnotou
Velkou výhodou je vlastní nástrojárna. Navrhujeme a vyrábíme přesné formy přizpůsobené geometrii každého výrobku – nemusíte čekat na externí nástrojárnu.
Následné zpracování probíhá v našem zařízení. Odstranění přebytečného materiálu odstraňuje otřepy. Dodatečné vytvrzování stabilizuje silikon. Ultrazvukové čištění připravuje povrchy. Zkoušky těsnosti odhalují vady před odesláním dílů.
K dispozici je možnost úpravy materiálu. Vyrábíme silikon splňující normy FDA. Vyrábíme také sloučeniny detekovatelné kovy pro potravinářské a farmaceutické linky.
Certifikace a shoda (závazek ke kvalitě)
ISO 9001:2015 (systémy managementu kvality)
Tato certifikace dokazuje náš závazek. Konzistentní kvalita. Neustálé zlepšování. Spokojenost zákazníků. Norma se vztahuje na všechny naše výrobní procesy.
ISO 13485:2016 (Zdravotnické prostředky – Řízení kvality)
Toto je klíčová certifikace pro lékařskou práci. Vyrábíme komponenty pro lékařské, farmaceutické a zdravotnické aplikace. Tato norma potvrzuje naši schopnost splňovat přísné regulační požadavky. Bezpečnost. Sledovatelnost. Řízení rizik.
Nejčastější dotazy
Jaký je rozdíl mezi kompresním lisováním a vstřikováním LSR pro silikon při výrobě vakuových kelímků?
Lisování lisováním využívá předtvarovaný silikonový polotovar. Náklady na nástroje jsou nižší. Doby cyklů jsou delší. Klient volí tuto možnost pro menší objemy nebo jednodušší geometrie.
Vstřikování LSR využívá tekutý silikonový kaučuk. Dvě složky se automaticky mísí. Kapalina se vstřikuje přímo do vyhřáté formy. Vytvrzování probíhá uvnitř dutiny. Doby cyklů jsou kratší. Přesnost je lepší. Náklady na nástroje jsou vyšší. Lidé volí LSR pro velké objemy a složité díly.
Mohu lepit silikon na plast místo přelití?
Ano. Lepení funguje. Není to totéž co přestřikování. Přestřikování vytváří chemickou vazbu během procesu vstřikování. Neexistuje žádná vrstva lepidla. Lepení vyžaduje přípravu povrchu. Na plast se nanese základní nátěr. Lepidlo se nanese na silikon. Poté se díly k sobě přitlačí.
Spoj je mechanický, nikoli chemický. Je méně spolehlivý pro aplikace s vysokým počtem cyklů. Lepení se používá, když nejsou k dispozici nástroje pro zalisování nebo když jsou materiály nekompatibilní. Pro hromadnou výrobu vakuového kelímku je zalisování lepší volbou.
Jsou silikonové vakuové kelímky recyklovatelné?
Většinu silikonových přísavek nelze recyklovat v rámci standardních komunálních programů. Silikon je termosetový polymer. Netaví se a nedeformuje jako termoplasty.
Některá specializovaná recyklační zařízení přijímají silikon. Materiál rozemele na prášek pro použití jako plnivo nebo pro recyklované aplikace. Tato zařízení však nejsou běžná. Většina použitých silikonových kelímků končí na skládkách nebo ve spalování. Lidé, kteří upřednostňují likvidaci na konci životnosti, by toto omezení měli zvážit při výběru materiálů pro velkoobjemové aplikace.







