
Úvod
Při CNC obrábění dílů se inženýři často setkávají s obtížně řešitelnými problémy, které je někdy těžké odhalit během fáze návrhu. Jedním z nejčastějších problémů je, jak manipulovat s tenkostěnnými konstrukcemi. Nízká tuhost. Stěna se pod řeznou silou ohýbá. To vede k vibracím. Na povrchu se objevují stopy po chvění. Průhyb způsobuje rozměrové odchylky. Zvyšuje se míra zmetkovitosti.
Tato příručka se zabývá klíčovými problémy, kterým inženýři čelí při obrábění tenkých stěn. Podíváme se také na to, které CNC obráběcí procesy zajišťují úspěch u těchto složitých součástí. Pětiosé obrábění mění pravidla hry v oblasti obrábění tenkých stěn. Pojďme se na to podívat.
Proč je CNC obrábění tenkostěnných dílů obtížné?
Jaké jsou hlavní problémy s tenkostěnnými díly při CNC obrábění? Inženýři společnosti NOBLE identifikovali 6 klíčových oblastí:
Nízká tuhost a statické průhyby
Představte si tenkou stěnu. Za ní není žádná hmota. Řezný nástroj tlačí na materiál. Tato síla stěnu ohýbá směrem od nástroje. Poté se stěna po průchodu odpruží. Toto je statická deformace.
Výsledkem je rozměrová chyba. Díl vychází ze stroje podměrečný nebo nekulatý. Obsluha ho změří. Neprojde kontrolou. Tento problém se zhoršuje s tenčími stěnami. Rychlé prototypování často odhalí problém včas, ale objemy výroby každou chybu zvětšují.
Chvění a harmonické vibrace
Každá součást má vlastní frekvenci. Tenké stěny mají nízkou vlastní frekvenci. Frekvence přejezdu zubu řezného nástroje se může shodovat s touto vlastní frekvencí. Když k tomu dojde, dojde k rezonanci. Stěna vibruje. Silně.
Na obrobeném povrchu se objevují stopy po chvění. Životnost nástroje se zkracuje. Jakost povrchu se zhoršuje. Někdy jsou vibrace tak silné, že je obsluha slyší přes celou výrobní halu. V tomto případě může pomoci pětiosé obrábění, protože orientace nástroje mění dynamiku záběru. Fyzika však zůstává stejná. Nízká tuhost vyvolává chvění.
Hromadění tepla a tepelné zkreslení
Tenké řezy špatně odvádějí teplo. Plný kovový blok odvádí teplo od řezné zóny. Tenká stěna to nedokáže. Teplo se hromadí v materiálu.
Stěna se lokálně roztahuje. Po obrábění se pak ochladí – změní se tvar. Tepelná deformace naruší tolerance, které hned po řezu vypadaly dobře. Operátoři změří díl o hodinu později a zjistí, že se pohnul. To je noční můra pro přesné CNC obrábění . Řešení spočívá v řízení příkonu tepla, nejen řezných sil.
Deformace upínání a upínání obrobku
Standardní svěrák funguje dobře na plný blok. Stiskněte ho silně. Blok se nepohne. Ale tenkostěnný díl? Jiný příběh. Čelisti svěráku stěnu rozdrtí. Nebo zdeformují celkový tvar ještě předtím, než se řezání vůbec začne.
Operátoři často změří díl po obrábění. Pak ho uvolní. Stěna se vrátí do původního zdeformovaného tvaru. Díl neprojde kontrolou. Problém nebyl v obrábění. Problém byl v upínání. Řešení zahrnují měkké čelisti, hrncové upínače nebo lepení. Standardní metody CNC obrábění je třeba pro tenké stěny přehodnotit.
Zbytkové napětí a deformace
Kovový materiál pochází z válcovny s vnitřním napětím uzavřeným uvnitř. Válcování, protlačování a tepelné zpracování – všechny tyto procesy zanechávají v materiálu napětí. Když obráběč odebírá materiál z pevného bloku, toto napětí se uvolňuje nerovnoměrně. Díl se deformuje.
U tlustého dílu je deformace malá. U tenkostěnného dílu způsobuje stejné uvolnění napětí dramatické zkreslení. Z ploché stěny se stane zakřivená stěna. Z kulatého prvku se stane oválný tvar. Pomoci mohou hrubovací průchody následované cykly uvolnění napětí. Rychlé prototypování probíhá v materiálech s nízkým pnutím, jako je hliník, což může odhalit vzory deformace dříve, než se ve výrobě použijí tvrdší kovy.
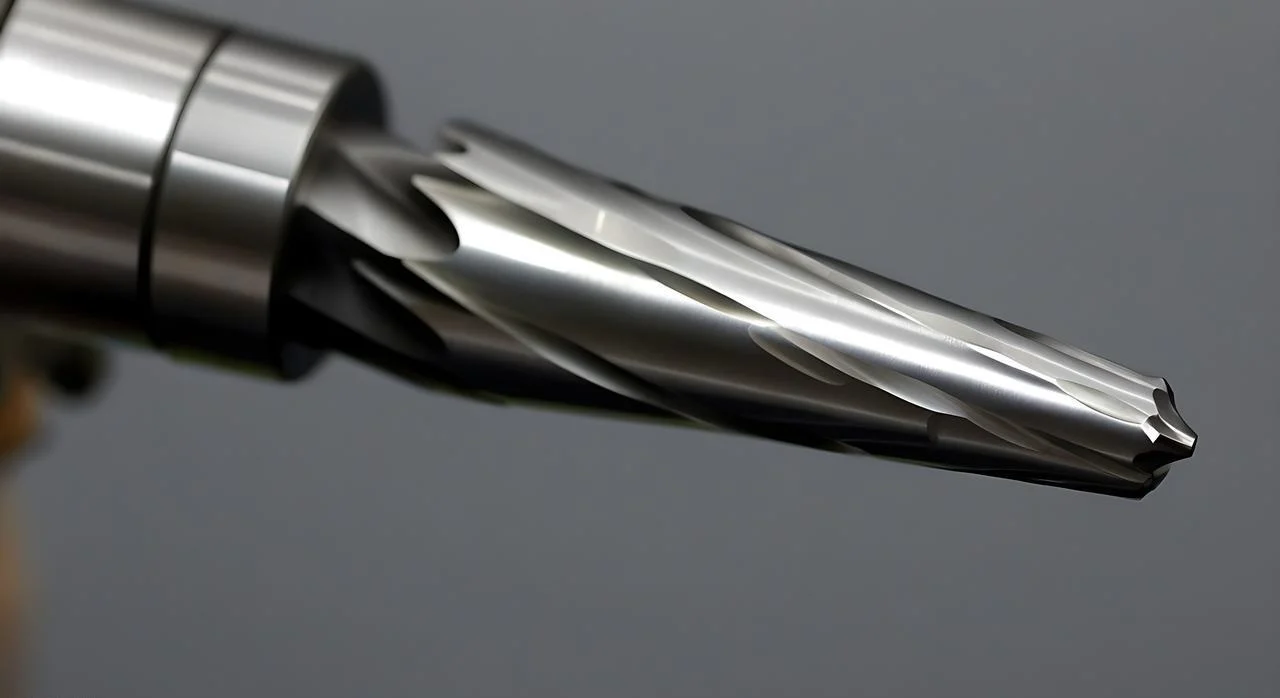
Vychýlení nástroje
Řezný nástroj se ohýbá. Krátká, silná fréza je tuhá. Dlouhá, tenká fréza nikoli. Tenkostěnné díly často vyžadují nástroje s dlouhým dosahem pro přístup k hlubokým prvkům. Tento dosah s sebou nese náklady.
Nástroj se vlivem řezného zatížení prohýbá. Prohnutí se mění, když nástroj opracovává různé tloušťky stěn. Trpí tím kvalita povrchu . Tolerance se mění. Někdy se nástroj zlomí. 5osé obrábění umožňuje kratší nástroje, protože díl lze přemístit. Kratší nástroje znamenají menší prohnutí. To je skutečná výhoda, když jsou stěny tenké a přístup je těsný.
Osvědčené strategie pro zlepšení tenkostěnného CNC obrábění
Zde jsou čtyři kategorie osvědčených strategií. Aplikujte je přímo ve výrobní hale. Výroba tenkostěnných dílů se tak stane možnou, nikoli bolestivou.
1. Upínací přípravky a podpora obrobků
Přídavné materiály fungují dobře. Nízkotavitelné slitiny se lijí do dutých prvků. Propracujte je strojně. Poté je roztavte. Vosk funguje na plasty. Uretan na nepravidelné tvary. Tenkou stěnu k silnějšímu materiálu připevněte obětními podpěrami a výstupky. Na konci výstupky odřízněte.
Vakuové upínače drží ploché, tenké díly, aniž by je drtily. Konformní měkké čelisti jsou obráběny tak, aby přesně odpovídaly dílu. Žádné bodové zatížení. Žádné deformace. Za kapsy a tenké stěny se vkládají zátky. Zátka podpírá stěnu zespodu. Nástroj tlačí. Zátka tlačí zpět. CNC obrábění se opět stává předvídatelným.
2. Dráha nástroje a strategie řezání
Snižte řeznou sílu. Nižší síla znamená menší průhyb.
Vysokorychlostní obrábění mění pravidla hry. Lehký radiální záběr. Vysoké posuvy. Trochoidální frézování využívá kruhové dráhy nástroje k udržení nízkého záběru. Lidé s touto metodou pozorují dramatické zlepšení při práci s tenkými stěnami.
Sousledné frézování. Vždy. Nikdy ne konvenční. Tříska začíná silná a ztenčuje se. Nástroj se do obrobku vtahuje, místo aby jej odtlačoval. Střídavý směr řezu vyrovnává zbytkové napětí na protilehlých stěnách. Řez jednu stěnu pohybem nahoru. Řez protilehlou stěnu pohybem dolů. Síly se vyruší.
Zahlubování a spirálovitý vstup pokaždé lépe eliminují zanořování. Zanořování se pohybuje přímo dolů. Vysoká síla. Vysoké teplo. Zahlubování se rozkládá po celé délce. Šroubovitý vstup dělá totéž v kruhu. Pětiosé obrábění umožňuje lepší úhly vstupu pro tenkostěnné kapsy.
3. Výběr a nastavení nástroje
Maximalizujte tuhost nástroje. Nejkratší možný přesah je nezbytný. Vysuňte nástroj tak daleko, jak je potřeba. Ne dále.
Stopkové frézy s variabilní geometrií břitů a variabilní šířkou šroubovice rozrušují harmonické vibrace. Nepravidelná rozteč břitů zabraňuje vzniku rezonance. Standardní nástroje chvějí. Nástroje s variabilní geometrií řezají hladce.
Nástroje s větším průměrem jádra jsou tužší než standardní frézy. Stejný vnější průměr. Více oceli ve středu. Základem je karbid. CBN a PCD jsou tvrdší a tužší, ale stojí více. U tenkých titanových stěn se dodatečné náklady vyplatí.
4. Operační postup
Zvládejte namáhání prostřednictvím technologického příkazu. Nejprve si díl přečtěte. Materiál nechte na stěnách. Odešlete díl k odlehčení pnutí – tepelnému nebo kryogennímu. Poté jej vraťte k dokončovacímu zpracování.
Hrubovací průchod odstraní většinu materiálu. Odlehčení pnutí umožňuje, aby se součást deformovala sama, nikoli během dokončování. Dokončovací průchod pak odstraní poslední malé množství. Stěna je vystavena nízké řezné síle a nedochází k uvolnění zbytkového pnutí.
Důležité je také adaptivní dokončování. Více lehkých průchodů místo jednoho silného průchodu. První dokončovací průchod odstraní většinu zbylého materiálu. Druhý průchod dosáhne konečného rozměru. Stěna se méně prohýbá, protože každý průchod odstraní méně materiálu. Rychlé prototypování pomáhá doladit tyto sekvence předtím, než se objemy výroby zavážou k určité metodě.
Nejlepší CNC obráběcí procesy pro tenkostěnné díly
Ne každý CNC obráběcí proces zpracovává tenké stěny stejným způsobem. Lidé musí přizpůsobit proces geometrii součásti. Zde je srovnání hlavních metod.
CNC frézování (3, 4, 5osé) – Nejvšestrannější
Soustružení se používá pro válcové tenkostěnné konstrukce. Trubky, pouzdra, vlnovce a tenkostěnné kroužky. Součást se otáčí. Nástroj se pohybuje lineárně.
Soustružení v opačném směru odtahuje nástroj od sklíčidla. To snižuje odtlačování na dlouhých, tenkých stěnách. Soustružení odlupováním vyžaduje několik lehkých průchodů místo jednoho těžkého řezu. Stabilní lunety podpírají součást v bodě kontaktu s nástrojem. U extrémně tenkostěnných trubek se před soustružením vnitřní prostor vyplní nízkotavitelnou slitinou. Poté se ta roztaví. Podpěra umožňuje řez.
CNC soustružení (Soustruh) – Pro válcové díly
Soustružení se používá pro válcové tenkostěnné konstrukce. Trubky, pouzdra, vlnovce a tenkostěnné kroužky. Součást se otáčí. Nástroj se pohybuje lineárně.
Soustružení v opačném směru odtahuje nástroj od sklíčidla. To snižuje odtlačování na dlouhých, tenkých stěnách. Soustružení odlupováním vyžaduje několik lehkých průchodů místo jednoho těžkého řezu. Stabilní lunety podpírají součást v bodě kontaktu s nástrojem. U extrémně tenkostěnných trubek se před soustružením vnitřní prostor vyplní nízkotavitelnou slitinou. Poté se ta roztaví. Podpěra umožňuje řez.
Soustruh švýcarského typu – pro malé, tenké díly
Tento stroj vyniká na malých, tenkých dílech. Průměry pod 1.5 palce. Lékařské komponenty. Tělesa elektronických konektorů. Drobné tenkostěnné objímky.
Výhodou je vodicí pouzdro. Podpírá materiál přesně tam, kde nástroj řeže. Téměř žádný přesah. Materiál se neodtlačuje. Lidé získají tenké stěny s výjimečnou kulatou a povrchovou úpravou. Rychlé prototypování na švýcarském soustruhu často ukáže, že díl je obrobitelný, když konvenční soustružení selže.
Obrábění elektrickým výbojem (EDM) – Pro extrémně tenké stěny
Někdy jsou řezné síly nepřítelem. I malé frézovací síly vychýlí stěnu. EDM to řeší. Neexistuje žádná řezná síla. Jiskra narušuje materiál.
Toto funguje pro stěny tenčí než 0.3 milimetru. Kalená ocel je běžnou aplikací. Formy s tenkými žebry. Lékařské nástroje s jemnými prvky. Nevýhodou je rychlost. EDM je pomalé. Ale pro extrémně tenké stěny v tvrdých kovech je to jediná spolehlivá metoda.
Laser a vodní paprsek – pro 2D tenké profily
Tyto procesy fungují pro 2D tenké profily. Ploché díly. Těsnění, podložky, tenké konzoly. Materiál necítí řeznou sílu. Laser využívá teplo. Vodní paprsek využívá abrazivo ve vodě pod vysokým tlakem.
Ani jedna z metod nevytváří průhyb. Omezením je geometrie. Laser a vodní paprsek nemohou řezat hluboké kapsy ani vnitřní 3D prvky. Jsou nejlepší pro průřezy v plochém materiálu.
Stručná referenční tabulka pro řešení problémů
Operátoři v továrně potřebují rychlé odpovědi. Zde je rychlý návod. Přiřaďte problém k řešení. Žádná teorie. Jen to, co funguje.
| Vyzvat | Nejlepší strategie |
| Klábosení | Trochoidální dráhy nástroje plus variabilní stopková fréza s drážkami. Nepravidelná rozteč drážek rozrušuje harmonické vibrace. |
| Zhroucení (zeď se převrhne) | Výplňový materiál uvnitř dutiny. Nízkotavitelná slitina nebo vosk. Konformní měkké čelisti obrobené tak, aby odpovídaly tvaru součásti. Žádné bodové zatížení. |
| Nahromadění tepla | Vysokorychlostní obrábění pro udržení nízkého zatížení třískami. Chladicí kapalina skrz nástroj pro odvod tepla z řezné zóny. |
| Deformace po uvolnění | Zhrubujte díl. Pošlete ho na uvolnění pnutí. Vraťte ho na dokončení. Díl se deformuje během uvolnění pnutí, nikoli během dokončovacího průchodu. |
| Zvedání tenkých podlah | Vakuové sklíčidlo srovná podlahu s plochou. Vteřinové lepidlo pro malé díly na obětní desce. Díl odlomte teplem nebo rozpouštědlem. |
Operátoři, kteří tyto strategie aplikují, mohou snížit míru zmetkovitosti, prodloužit provozuschopnost strojů a zvýšit pravděpodobnost, že díly projdou kontrolou.
Časté chyby, kterým je třeba se vyhnout při CNC obrábění tenkostěnných dílů
Zde je několik chyb, se kterými se inženýři společnosti NOBLE setkali při obrábění tenkostěnných součástí. Vyhněte se těmto čtyřem. Práce se tak výrazně usnadní.
Použití konvenčních drážkovacích průchodů na tenkých stěnách
Drážkovací průchod v plné šířce zabírá celý průměr nástroje. Řezné síly prudce stoupají. Stěna se prohýbá. Začíná se chvění. Obrobek se často škrábe. Trochoidální frézování nebo vysokorychlostní obrábění s lehkým radiálním záběrem funguje lépe. Malé přesahy. Vysoké posuvy. Stěna je vystavena menší síle a zůstává tam, kde patří.
Ignorování směru sousledného frézování
Sousledné frézování není volitelné pro tenké stěny. Nástroj se zakousne do materiálu. Tříska začíná silná a končí tenká. Fréza se do obrobku vtahuje. Konvenční frézování dělá opak. Nástroj nejprve tře a poté řeže. Tříska začíná tenká a končí silná. Fréza se odtlačuje od stěny. K vychýlení dochází okamžitě.
Nadměrný přesah nástroje
Každý milimetr přesahu nad rámec potřebné hodnoty snižuje tuhost. Nástroj se ohýbá. Začíná se chvění. Zhoršuje se kvalita povrchu. Mnoho obráběčů vezme dlouhý nástroj a opracuje ho. To je chyba. Použijte nejkratší nástroj, který dosáhne na daný prvek. Pokud je dlouhý dosah nevyhnutelný, použijte frézu s kuželovým krkem nebo nástroj s větším průměrem jádra. Tuhost je důležitější než pohodlí.
Zapomínání na úlevu od stresu před dokončením
Hrubování odstraňuje většinu materiálu. Zbytková napětí uzamčená uvnitř polotovaru se uvolní. Díl se pohne. Pokud obsluha přejde rovnou k dokončování, dokončovací řez vytvoří tvar, který již není zarovnaný. Míra zmetkovitosti stoupá.
Oprava je jednoduchá, ale často se vynechává. Zhrubujte díl. Vyjměte ho ze stroje. Pošlete ho na odlehčení pnutí – tepelné nebo kryogenní. Poté jej znovu nastavte na dokončení. Díl se během odlehčení pnutí stabilizuje. Dokončovací průchod vidí díl, který se nepohybuje. Rychlé prototypování bez tohoto kroku dává falešnou jistotu. Objemy výroby odhalují pravdu. Nevynechávejte odlehčení pnutí.
O NOBLE – Přesné CNC obrábění tenkostěnných dílů
NOBLE je specializovaný závod na CNC obrábění. Lidé se na nás obracejí s žádostí o vysoce přesné a složité součástky.
Zaměřujeme se na řešení obtížných zakázek. Tenkostěnné díly, které jiné továrny odmítají. Přísné tolerance, které posouvají možnosti strojů na vyšší úroveň. Náročné materiály jako titan, Inconel a kalené oceli. Máme dlouholeté zkušenosti s přesnou výrobou.
Naše klíčové CNC obráběcí schopnosti
CNC frézování (3, 4 a 5osé)
Vysokorychlostní obrábění tenkých stěn a hlubokých kapes. Současné pětiosé obrábění složitých kontur a podřezů. Pětiosá funkce umožňuje kratší nástroje a lepší přístup k obtížným prvkům.
CNC soustružení (poháněné nástroje a víceosé soustružení)
Průměry až 300 milimetrů. Poháněné nástroje umožňují frézovací a soustružnické operace v jednom nastavení. Snížená manipulace znamená lepší přesnost. Menší pravděpodobnost chyb.
Soustruh švýcarského typu
Konstrukce s posuvným vřeteníkem. Ideální pro lékařské a elektronické součástky s malým průměrem a tenkými stěnami. Vodicí pouzdro podpírá materiál přímo v místě řezu. Minimální průhyb. Vysoká přesnost.
Další procesy
Drátová EDM pro tvrdé materiály a tenké drážky. Broušení povrchu pro rovinnost a povrchovou úpravu. Laserové značení pro sledovatelnost. Montáž ve vlastních prostorách dle potřeby. Zákazníci také využívají dokončovací služby. Odjehlování, pasivace a eloxování. Jedna továrna. Více kroků.
Certifikace kvality
V precizní práci záleží na důvěře. Naše certifikace dokazují, že systémy fungují.
ISO 9001: 2015
Systém řízení kvality. Konzistentní kvalita. Neustálé zlepšování. Přísná kontrola procesů a dokumentace.
ISO 13485: 2016
Řízení kvality zdravotnických prostředků. Tato certifikace potvrzuje naši schopnost vyrábět komponenty pro chirurgické nástroje, implantáty a diagnostické vybavení. Vylepšená sledovatelnost. Řízení rizik. Dodržování předpisů.
Proč si s námi spolupracovat při výrobě tenkostěnných dílů?
Prokázané znalosti v oblasti upínání a strategií dráhy nástroje. Eliminujeme deformaci, místo abychom s ní bojovali. Certifikované systémy kvality zajišťují, že každý tenkostěnný díl splňuje tiskové specifikace. Žádné dohady. Žádné přepracování.
Naše stroje pohání pokročilé CAM programování. HSM. Trochoidální frézování. Adaptivní začištění. Vše optimalizováno pro prvky s nízkou tuhostí. Lidé, kteří obrábějí standardní dráhy nástroje na tenkých stěnách, zbavují se dílů. My ne.
Rychlé prototypování umožňuje zákazníkům testovat strategie před zahájením výroby. Jeden kus nebo deset tisíc kusů. Škálujeme. Stejné strategie, které fungují pro prototyp, fungují i pro sériovou výrobu. To je rozdíl s NOBLE.
Nejčastější dotazy
Proč je CNC obrábění tenkostěnných dílů považováno za obtížné?
Tenkostěnné díly postrádají tuhost. Nízká tuhost je hlavním problémem. Řezné síly tlačí na stěnu. Ta se prohýbá. Začínají vibrace. Na povrchu se objevují stopy po chvění. Hromadí se teplo, protože tenké průřezy ho nemohou odvést. Zbytkové napětí ze suroviny se uvolňuje během obrábění. Pružení ničí rozměry. Standardní upínače situaci ještě zhoršují. Čelisti svěráku drtí stěnu nebo deformují celý díl ještě před zahájením řezání.
Jaká je nejlepší strategie dráhy nástroje pro tenké stěny?
Trochoidální frézování v kombinaci s vysokorychlostním obráběním je všeobecně považováno za nejlepší přístup. Malý radiální záběr funguje dobře. Obvykle pět až deset procent průměru nástroje. Vysoká axiální hloubka udržuje nástroj v řezné dráze. Výsledkem jsou nízké řezné síly, které zůstávají konstantní. Dramaticky klesá chvění. Lidé, kteří přejdou z konvenčního drážkování na trochoidální dráhy, zaznamenají okamžité zlepšení.
Který CNC obráběcí proces je nejlepší pro tenkostěnné díly?
Odpověď závisí na geometrii součásti.
- CNC frézování s Vysokorychlostní nebo trochoidální strategie fungují nejlépe pro pouzdra, kapsy a žebra. Pětiosé obrábění přidává možnost naklápění nástroje a snížení síly záběru.
- CNC soustružení s Stabilní luneta nebo rozpínací trn dobře manipuluje s trubkami a objímkami. Podpěra zabraňuje zhroucení během řezu.
- švýcarského typu soustruhy vynikat u tenkostěnných dílů s malým průměrem. Pod 1.5 cm. Vodicí pouzdro podpírá materiál přímo v místě řezu.
- Drát EDM is pro extrémní případy. Stěny tenčí než 0.3 milimetru. Kalené materiály. Nulová řezná síla znamená žádný průhyb.
- Laser nebo vodní paprsek řezání práce pro ploché 2D tenké profily. Těsnění, podložky, jednoduché konzoly.
Zvládnete jak prototypování, tak velkosériovou výrobu tenkostěnných dílů?
Ano. Naše služba rychlého prototypování pro 1 až 10 kusů umožňuje zákazníkům otestovat jejich návrhy před zahájením hromadné výroby. Stejný výrobní proces lze rozšířit na výrobu 10,000 10,000 kusů nebo více. Systém řízení kvality NOBLE s certifikací ISO zajišťuje, že vše, co děláme, je pokaždé špičkové. Vždycky jsme na stejné vlně, ať už je to první nebo desetitisící kus. Dodržujeme pravidla a vždy se pohybujeme v rámci stanovených tolerancí. O to se snažíme.







