
Úvod
Tupé řezné nástroje se s větší pravděpodobností zlomí. Pokud máte zlomený nástroj, máte kus odpadu. To znamená hodiny ztraceného času. A to se stalo.
Poškození CNC nástroje se nijak neprojevuje. Hromadí se pomalu. Na břitu uvidíte drobné zářezy, třísky hromadící se na boku a mikrotrhliny způsobené tepelnými cykly. Poté se zhorší řezný výkon, povrch se zdrsní a rozměry již nejsou tak přesné.
Je opravdu důležité pochopit, jak se CNC řezné nástroje poškozují, abyste se ujistili, že za své peníze získáte maximum. Každá porucha znamená ztrátu produktivity v důsledku prostojů stroje, výměny nástrojů a zmetků. Tento článek se zaměří na to, co způsobuje poruchy a jaké jsou jejich důsledky, a také na způsoby, jak se jim operátoři mohou vyhnout.
Co způsobuje, že se řezné nástroje stanou nepoužitelnými?
Řezný nástroj selže. Důvod není vždy zřejmý. Zde je to, co se skutečně děje na ostří.
Abrazivní opotřebení
Tvrdé částice mohou způsobovat tření s řezným nástrojem. Obráběný materiál může obsahovat karbidy nebo oxidy, nebo může mít povrch obrobku okuje z tvrdého oxidu. Tyto částice se chovají jako brusný papír. V důsledku toho se CNC řezná hrana opotřebovává – proto snižte řeznou rychlost. Nástroj pak přestane řezat čistě. Toto je primární forma poškození CNC řezných nástrojů v litinách a hliníku s vysokým obsahem křemíku.
Opotřebení lepidlem (nárůstek na hraně)
Obrobek se lepí na špičku nástroje. Tlak a teplo ho tam svaří. Nános se zvětšuje. Změní geometrii nástroje. Poté se odlomí a s sebou vezme kus nástroje. To se stává u lepkavých materiálů, jako je nízkouhlíková ocel a hliník. Ostří vypadá odštípnuté. Klasické poškození CNC nástroje v důsledku přilnavosti.
Difúzní opotřebení
Vysoká teplota to dělá. Materiál nástroje a materiál obrobku se chemicky mísí na atomární úrovni. Atomy migrují z nástroje do třísky. Nástroj ztrácí na povrchu tvrdost. Ostří se rychle opotřebovává. Žádné mechanické tření – jen teplo.
Tepelné praskání
Řezný nástroj se opakovaně zahřívá a poté ochlazuje. To způsobuje, že se povrch opakovaně roztahuje a smršťuje. Tyto cykly vedou ke vzniku trhlin. Zpočátku jsou trhliny malé, ale postupně se zvětšují. Jak se trhliny šíří k břitu, chladicí kapalina problém zhoršuje. Zároveň tepelný šok dále zvyšuje namáhání.
Mechanické odštípnutí a lom
Vždycky se něco stane – nadměrná síla, náraz nástroje do tvrdého místa, nadměrná hloubka řezu, příliš vysoká rychlost posuvu, odštípnutý břit nebo úplné zlomení břitu nástroje. To je náhlé poškození CNC nástroje.
Plastická deformace
Ostří bylo původně velmi tvrdé, ale teplo změkčilo materiál nástroje. Řezný tlak způsobil, že změkčené ostří se zploštilo a zvlnilo. Nástroj byl již nějakou dobu používán, ale ostří je stále v dobrém stavu. Geometrie řezu je trochu špatná. To se obvykle stává při řezání tvrdých materiálů vysokými rychlostmi.
Odlupování hran v důsledku vibrací (chvění)
Během provozu na CNC soustruhu vibrují jak řezný nástroj, tak i obrobek. Břit udeří do obrobku tisíckrát za sekundu. Každý náraz je jako lehký úder kladiva. Postupem času se břit začne odlupovat. V době, kdy obsluha uslyší zvuk, již začalo poškozování CNC řezných nástrojů.
Materiál nástroje je neslučitelný s obrobkem nebo s chladicí kapalinou. Síra v obrobku reaguje s kobaltem v karbidovém nástroji – což způsobuje rozpuštění pojiva, snižuje pevnost nástroje a vede k odštípnutí břitu. Nejedná se o opotřebení, ale o korozi.
Nesprávná manipulace nebo poškození nátěru
Někdy k poškození dojde ještě předtím, než se nástroj dotkne obrobku. Upadnutí na podlahu. Naražení do držáku nástroje. Volné uložení v zásuvce. Prasklý povlak nebo odštípnutá hrana při manipulaci vede k předčasnému selhání řezu. To vše může vést k příliš brzkému zlomení nástroje během procesu řezání. Někteří operátoři se domnívají, že je to způsobeno procesem obrábění. Tomuto poškození CNC nástroje lze předejít.
Poškodí se součástka, když se CNC nástroj odštípne nebo zlomí?
Ano – Běžné typy poškození součástí
- Zlomený nástroj se vleče po obrobku. Zarývá se. Povrch se poškrábe.
- Rozměry se posunují. Nástroji chybí roh. Naprogramovaná dráha neodpovídá realitě. Díl je podměrečný nebo nekulatý.
- Tření od poškozené hrany generuje teplo. Spoustu tepla. Povrch se spálí. Následuje zpevnění materiálu. Teď to ani další nástroj nedokáže řezat.
- Otřepy se zhoršují. Zlomená hrana materiál trhá, místo aby ho stříhala. Díl vypadá hrubě. Kvalita hran neprošla kontrolou.
V nejhorším případě? Díl je kompletní šrot. Není možné jej opravit. To jsou skutečné náklady na poškození CNC nástroje.
Podpovrchové poškození
Viditelné škrábance nejsou jediným problémem. Křehké materiály, jako je keramika, kalená ocel a některé kompozitní materiály, mohou pod povrchem vytvářet mikrotrhliny. Tyto trhliny jsou pouhým okem neviditelné. Jakmile je součást uvedena do provozu a vystavena namáhání, trhliny se šíří, což nakonec vede k jejímu selhání. Pro obsluhu je obtížné poznat, že poškození CNC řezných nástrojů zahájilo řetězec selhání.
Kdy může součást přežít selhání CNC nástroje?
Hrubovací průchody mají prostor pro manévrování. Zbývá ještě materiál. Odštípnutý nástroj může stále zanechat dostatek materiálu, aby ho dokončovací nástroj mohl očistit. Obsluha to rychle zachytí. Stroj se zastaví. Díl se uloží.
Dokončovací průchody nemají žádný prostor pro manévrování. Řez je konečný rozměr. Zlomený nástroj tento povrch zničí. Nezbývá žádný materiál, který by ho opravil.
Důležitá je doba odezvy obsluhy. Zastavte stroj během několika sekund a poškození může být jen malé. Nechte ho běžet další průchod a díl je pryč.
Proto je zásadní zabránit poškození CNC nástroje během dokončovacích průchodů. Ztráty způsobené zlomenou koncovou frézou jsou malé, zatímco ztráty způsobené vyřazeným titanovým lékařským komponentem jsou obrovské. Pochopte ten rozdíl. Naplánujte podle toho.
Kontrolní seznam operátora CNC stroje pro minimalizaci poškození nástroje
Zde je seznam věcí, které by měli obsluha CNC soustruhů kontrolovat, sestavený inženýry společnosti NOBLE. Pokud se budete těchto pokynů držet, můžete skutečně snížit riziko poškození CNC řezných nástrojů a obrobků.
Zvládněte nastavení
Stroj je jen tak tuhý, jako je nejslabší upnutí. Zkontrolujte upínání obrobku. Žádný pohyb. Žádné vibrace. Zkontrolujte házení držáku nástroje. Několik mikronů viklání rychle eliminuje hrany. Udržujte krátký výsuv nástroje. Každý další milimetr přidává páku. Páka láme nástroje. Dobré nastavení zabraňuje poškození CNC nástroje dříve, než se vřeteno otočí.
Poslechněte si Cut
Stroj mluví. Poslouchejte.
Vrzání znamená tření, nikoli řezání. Změňte rychlost nebo posuv. Chvění je nízkofrekvenční vibrace. Nástroj poskakuje. Ostří se odštípává. Praskavé zvuky znamenají, že nástroj se do záběru zapojuje příliš silně. Ustupte. Ignorování těchto zvuků zaručuje poškození CNC řezných nástrojů.
Sledujte chipsy
Barva třísek udává teplotu. Stříbrné třísky jsou studené. Slámová barva je teplá. Modré nebo fialové třísky jsou příliš horké. Nástroj se ohřívá.
Tvar třísky určuje zatížení. Dlouhé, vláknité třísky se ovíjejí kolem nástroje. Dochází k jejich opětovnému řezání. Lámou hrany. Cílem jsou malé, zlomené třísky. Ideální jsou třísky ve tvaru C. Práškové třísky znamenají, že je nástroj tupý.
Velikost třísky určuje posuv. Tenké třísky znamenají nedostatečné zatížení. Nástroj se tře. Silné třísky znamenají příliš velké zatížení. Nástroj se zlomí.
Proaktivní správa třísek
Třísky musí být z řezné zóny odstraňovány. Chladicí kapalina je odplavuje a proudění vzduchu je odfukuje. Recirkulace třísek je hlavní příčinou poškození CNC řezných nástrojů. Když nástroj řeže stejnou třísku dvakrát, každý řez urychluje opotřebení břitu.
Cyklus hlubokého vrtání je vysoce efektivní při obrábění hlubokých děr nebo drážek. Při vysouvání nástroje se třísky odstraňují a chladicí kapalina se může dostat na dno. Tím se zabrání sekundárnímu řezu a hromadění tepla, a tím se předejde zlomení nástroje.
Dodržujte kontrolní seznam. Při každém nastavení stroje, pro každou úlohu. Tím se snižuje míra zlomení CNC nástrojů, prodlužuje se jejich životnost a zajišťuje se kvalita dílů.
Vědět, kdy zasáhnout
Stroj neví, že se nástroj opotřebovává. Obsluha to ví.
Poslouchejte změny tónu. Zdravý řez má stabilní výšku tónu. Stoupá výška tónu? Je nástroj tupý. Klesá? Je nástroj odštípnutý. Podívejte se na povrchovou úpravu. Byl hladký. Nyní je drsný. Něco se změnilo. Sledujte životnost nástroje. Počítejte díly na hraně. Když je průměr padesát dílů a tento nástroj dosáhne čtyřiceti osmi, vyměňte jej včas. Čekání na poruchu zaručuje poškození CNC nástroje a zmetkový díl.
Disciplína ohledně chladicí kapaliny a mazání
Směr proudění chladicí kapaliny je zásadní. Mělo by směřovat k řezné ploše, nikoli ke stopce nástroje. Řezná hrana potřebuje chlazení, ale stopka ne.
Průtok chladicí kapaliny je kritický. Pokud je průtok příliš nízký, třísky zůstanou v řezné zóně, kde se opakovaně obrábějí, což způsobuje opotřebení nástroje. Vysoký průtok sice může třísky odplavit, ale zvyšuje riziko tepelného šoku. Kontakt mezi horkým nástrojem a studenou chladicí kapalinou může způsobit praskání, což je skrytá příčina poškození CNC řezných nástrojů. Používejte chladicí kapalinu správně. U materiálů, které nejsou odolné vůči tepelným cyklům (například karbid na tvrdé oceli), se doporučuje přejít na chlazení prouděním vzduchu.
Důležité zásady pro obsluhu
Nikdy neignorujte problematický obrobek. Obrobek s drsným povrchem je varovným signálem. Další obrobek bude ještě horší. Nástroj se zlomí.
Nikdy svévolně neupravujte posuv a řeznou rychlost. Pokud zvýšíte posuv na 150 % jen proto, že je termín krátký, nástroj za to zaplatí. Zlomí se a vřeteno se zastaví. Termín se tak ještě více zkrátí.
Nikdy nenechávejte zlomený nástroj v držáku nástroje. Ihned jej vyjměte, držák zkontrolujte a vyčistěte. Tím zabráníte poškození upínací plochy dalšího nástroje úlomky nástroje. To by mohlo způsobit radiální házení. Radiální házení vede k dalšímu poškození CNC nástrojů. Zde začíná začarovaný kruh.
Pravidlo měkkého dotyku
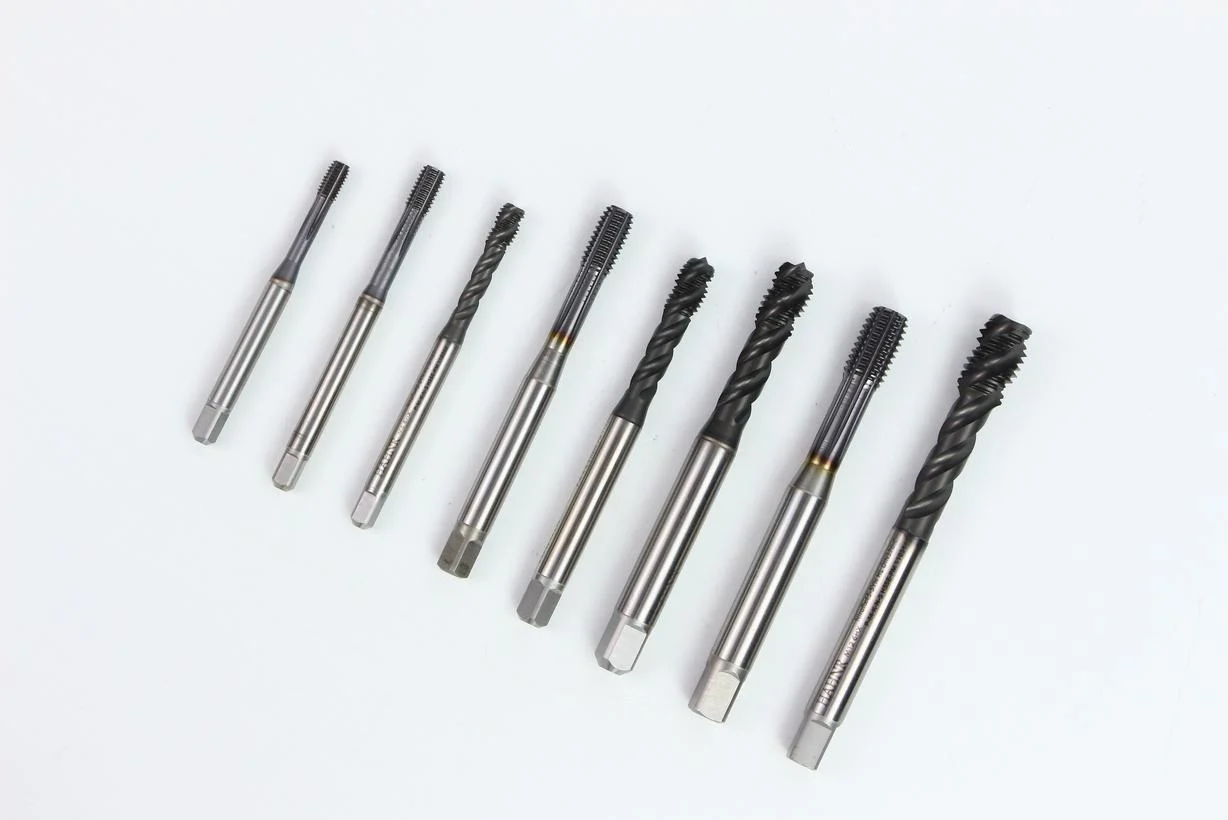
Řezné nástroje nejsou páčidla; nikdy je nevtlačujte do držáku násilím ani je nepouštějte na pracovní stůl.
Při používání jakéhokoli řezného nástroje s ním zacházejte, jako by jeho břit byl extrémně ostrý – protože takový je. Vrypy v břitu způsobené nesprávnou manipulací okamžitě znemožní řezání. Tomu lze zcela předejít.
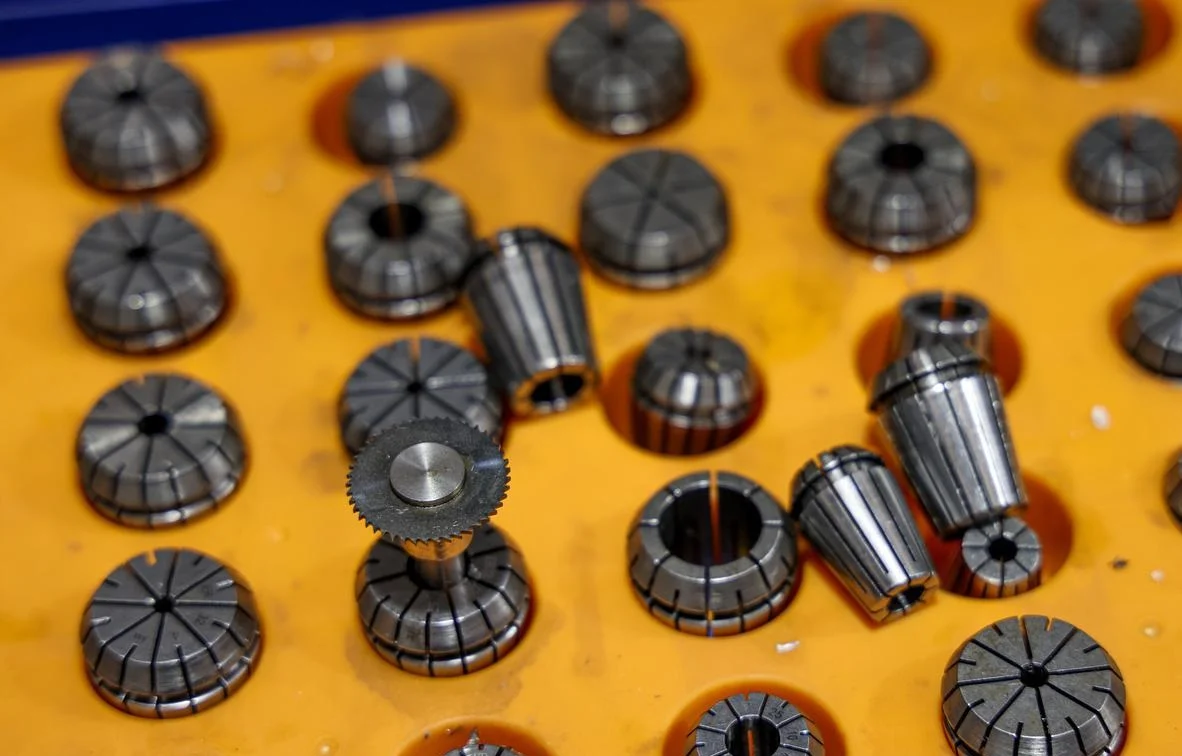
K utažení matice kleštiny použijte momentový klíč a utáhněte ji na předepsaný utahovací moment. Přílišné utažení může kleštinu deformovat a způsobit nesprávné vyrovnání nástroje; nedostatečné utažení může způsobit vypadnutí nástroje. Obě situace mohou vést ke zlomení pilového pásu.
S nástroji zacházejte opatrně. Udržujte si ruce, stopku nástroje i samotný nástroj čisté. To je profesionalita. Takto se zabrání poškození CNC nástroje ještě před spuštěním stroje.
NOBLE: Váš partner v Přesná výroba
Jsme specializovaný výrobce v oblasti CNC obrábění a zpracování plechů. Známe skutečné náklady na opotřebované hrany, zlomené frézy a zmetky. Tato příručka vychází z těchto zkušeností.
Naše výrobní kapacity
Nabízíme kompletní řešení pro výrobu od začátku do konce, které překlenuje propast mezi návrhem a dodávkou:
- CNC obrábění: 3osé, 4osé a 5osé frézování. CNC soustruženíSoustružnické a frézovací obrábění.
- Výroba plechů: Řezání laserem, děrování, ohýbání, svařování, dokončování.
- Kompletní rozsah služeb: Pomoc s návrhem. Prototypování. Výrobní série. Povrchová úprava. Finální montáž.
Certifikovaná kvalita, které můžete důvěřovat
Náš závazek k přesnosti a spolehlivosti je podpořen mezinárodně uznávanými certifikacemi:
- ISO 9001: 2015 – Konzistentní procesy. Dokumentované kontroly. Opakovatelná kvalita.
- ISO 13485: 2016 – Norma pro zdravotnické prostředky. Přísná kontrola procesů. Kritické pro součásti, u kterých nelze tolerovat poškození CNC řezných nástrojů.
Proč spolupracovat s NOBLE?
Řešení z jednoho místa : Od skici až po hotový výrobek. Jeden dodavatel. Není třeba neustálého sledování.
Inženýrská podpora : Recenze DFM. Identifikujeme rizika opotřebení ještě předtím, než se nástroj dotkne stroje. Snižujeme riziko poškození nástrojů na CNC strojích optimalizací návrhů – nejen spouštěním programů.
Transparentní komunikace : Jasné dodací lhůty. Upřímná zpětná vazba. Neustálé zlepšování. Žádná překvapení.
Nejčastější dotazy
Jak poznám, že se nástroj chystá porouchat, než skutečně selže?
Poslouchejte pokles tónu nebo nové skřípání. Sledujte změny barvy třísky nebo degradaci povrchu. Naši operátoři používají monitorování zatížení v reálném čase a plánované kontroly nástrojů, aby zabránili poškození CNC nástrojů dříve, než způsobí neplánované prostoje.
Lze odštípnutý nebo mírně opotřebovaný nástroj znovu nabrousit a znovu použít?
Ano, pro nástroje z rychlořezné oceli (HSS) a některé karbidové nástroje, ale přebrušování mění geometrii a odstraňuje povlaky. Pro přesnou práci je výměna bezpečnější, proto pečlivě sledujeme životnost nástrojů, abychom se u kritických prvků nespoléhali na přebrušované nástroje.
Jak se liší výroba plechů od CNC obrábění z hlediska opotřebení nástroje?
Plechové kovy využívají razníky, matrice a lasery – žádné rotující řezné nástroje. Opotřebení razníku však způsobuje otřepy a poškození laserové trysky ovlivňuje kvalitu řezu.
Zvládne NOBLE jak prototypování, tak velkosériovou výrobu?
Ano, od 1–10 kusů pro rychlé prototypování až po více než 10 000 výrobních sérií, s konzistentní kvalitou v obou případech. Používáme stejné procesy a kontrolní standardy bez ohledu na množství.
Jaké formáty návrhů akceptujete pro cenovou nabídku?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF a PDF. Pro plechové díly se preferuje rozvinutý tvar DXF. Naši technici mohou také poradit se změnami DFM, aby se snížilo poškození CNC řezných nástrojů a snížily se náklady.
Jak zajistíte kvalitu dílu, pokud nástroj vykazuje známky opotřebení uprostřed výroby?
Průběžné kontroly, systémy sledování opotřebení nástrojů a okamžitá rekvalifikace prvního kusu po výměně nástroje. Norma ISO 13485 tuto disciplínu vyžaduje – nedodáváme na základě odhadů.
Nabízíte montážní služby nad rámec pouhého obrábění dílů?
Ano, včetně osazení hardwaru, svařování, mechanické montáže a balení. Dodáváme produkty připravené k použití, nejen volné komponenty.







