
CNC obrábění je široce používaná a vyspělá technologie. Lidé ji používají k výrobě dílů vhodných pro různé obory. Zajímá vás, jaká je cena CNC obrábění? Jaké jsou jeho ceny?
Tento článek se bude zabývat náklady na CNC obrábění a faktory, které je ovlivňují. Dozvíte se také o typech výroby CNC obrábění a o tom, jak může objem výroby snížit náklady. Pojďme na to.
Co určuje cenu CNC dílů?
Zákazníci se nás často ptají, proč jeden díl stojí dvakrát tolik než jiný. Abychom to vyřešili, naši inženýři vytvořili následující tabulku:
| Faktor | Proč to ovlivňuje náklady |
| Doba obrábění | Každá minuta provozu stroje spotřebovává elektřinu, opotřebovává nástroje a vyžaduje pozornost vyškoleného operátora. Čím delší je výrobní cyklus, tím vyšší jsou náklady. |
| Materiál | Některé kovy řežou jako máslo. Jiné ničí nástroje. Hliník je levný a rychlý. Nerezová ocel a titan jsou pomalé a drahé. |
| Komplexita | Více funkcí znamená více výměn nástrojů. Více drah nástroje. Více programování. Jednoduchý blok s jedním otvorem je levný. Konzola s deseti otvory, třemi kapsami a dvěma šikmými plochami nikoli. |
| Tolerance | Volné tolerance jsou rychlé. Přísné tolerance vyžadují pomalejší posuvy, jemnější nástroje a více kontrol. |
| Objem várky | Nastavení jednoho dílu trvá hodiny a vyřezání minuty. Sto dílů rozloží tuto dobu nastavení na mnoho jednotek. Jednotkové náklady prudce klesají. |
| Následné zpracování | Každý další krok následného zpracování nejen prodlužuje proces o několik hodin, ale může také vyžadovat zapojení dalšího dodavatele. V důsledku toho náklady exponenciálně rostou. |
10 efektivních způsobů, jak snížit náklady na CNC obrábění
Inženýři společnosti NOBLE sestavili seznam způsobů, jak zlepšit efektivitu a snížit náklady – to vše na základě případových studií a zkušeností z reálného světa.
1. Návrh pro vyrobitelnost (DFM) od samého začátku
Vyhněte se hlubokým dutinám. Hluboká kapsa vyžaduje dlouhý a úzký nástroj. Dlouhé nástroje chvějí. Pomalé posuvy. Lomené frézy. Špatné výsledky. Tenké stěny se ohýbají pod řezným tlakem.
Vnitřní rohy potřebují zaoblení. Ostré vnitřní rohy vyžadují malou frézu nebo samostatnou EDM operaci. Obojí je drahé. Poloměr jeden milimetr nebo větší umožňuje stroji používat standardní nástroj a sledovat jednoduchou trajektorii. To šetří čas.
Hloubka závitu 1.5násobek průměru je pro většinu aplikací dostatečná. Hloubka závitu větší než tato hodnota prodlužuje dobu obrábění a zvyšuje riziko poškození nástroje, přičemž se prakticky nezvyšuje pevnost.
Držte se standardních rozměrů otvorů. Standardní vrtáky jsou levné a skladem. Nestandardní rozměry vyžadují speciální nástroje nebo vystružování. Stejné pravidlo platí pro průměry fréz. Běžné rozměry snižují náklady.
2. Uvolněte zbytečné tolerance
Tolerance stojí peníze. Lidé si někdy neuvědomují, kolik.
Tolerance plus mínus 0.01 milimetru je těsná. Stroj musí běžet pomaleji. Obsluha musí měřit častěji. Nástroje musí být novější. Míra zmetkovitosti se zvyšuje. Tolerance plus mínus 0.1 milimetru je volná. Stroj běží rychle. Obsluha důvěřuje procesu. Díly vylétávají ze dveří.
Chytrý přístup je jednoduchý. Při navrhování zvažte následující: Je opravdu nutné, aby tolerance této součásti nebo místa byla tak malá? Zvětšení tolerance by vedlo k opotřebení konečného produktu, nebo by ho dokonce učinilo nepoužitelným?
Přesné tolerance uvádějte pouze na povrchy, které je skutečně potřebují. Styčné plochy. Ložiskové čepy. Kritické prvky ustavení. Všechno ostatní má volnou toleranci profilu, kterou lze snadno dodržet.
3. Vyberte správný materiál
Vyberte si slitinu, která odpovídá potřebě, ne tu, která zní působivě. Slitiny pro obrábění existují z nějakého důvodu. Nerezová ocel 303 řeže mnohem rychleji než 304. Hliník 6061 je tolerantní a levný. 7075 je pevnější, ale nešetrnější k nástrojům.
Titan a Inconel jsou pomalé. Kalené oceli ničí břitové destičky. Pokud aplikace tyto materiály absolutně nevyžaduje, vyhněte se jim. Rozdíl v nákladech na obrábění není malý. Často je dvakrát až pětkrát vyšší.
Pomáhají také tvary blížící se konečnému tvaru. Odlitky, výkovky a protlačované tyče začínají s blíže konečnému tvaru. Je třeba odebrat méně materiálu. Kratší doba obrábění. Méně odpadu. Počáteční náklady na tvar blížící se konečnému tvaru se vrátí ve snížení obrábění.
4. Zkrácení doby obrábění
Strojový čas jsou peníze.
Hrubování s velkými nástroji. Velká fréza rychle odebírá materiál. Poté dokončujte malými nástroji pro detail. Hrubování s malým nástrojem je pomalé a neefektivní.
Kombinujte operace. Frézujte a vrtejte v jednom nastavení. Otáčejte díl na čtvrté ose místo opětovného upínání. Pokaždé, když někdo odšroubuje a znovu upne díl, čas mizí a objevují se chyby.
Snižte počet výměn nástrojů. Seskupte podobné prvky dohromady. Vyřízněte všechny otvory jedním vrtákem, než přejdete na frézu. Každá výměna nástroje přidává sekundy. Sekundy se v celé dávce sčítají.
Vyhněte se zbytečným povrchovým úpravám. Standardní povrchová úprava po obrobení je Ra 3.2 mikrometru. Funguje pro většinu dílů. Specifikace jemnější povrchové úpravy, například 0.8 nebo 0.4, přidává leštění nebo velmi lehké dokončovací přechody. To prodlužuje čas.
5. Optimalizace velikosti dávky
Nejvíc škodí malé série od jednoho do padesáti kusů. Doba přípravy se téměř nerozloží. Každý díl nese veškerou tíhu programování, upínání, nastavení nástrojů a kontroly prvního kusu. Jednotkové náklady jsou vysoké. Neexistuje žádná jiná možnost.
Střední objemy v rozmezí padesáti až pěti set kusů začínají dávat smysl. Náklady na nastavení se rozloží. Stroj běží hodiny místo minut. Jednotkové náklady znatelně klesají.
Vysoké objemy nad pět set kusů dosahují ideálního výsledku. Nastavení je chybou zaokrouhlování. Cena za díl se blíží hrubému času a materiálu stroje. To je nejnižší možná cena pro daný návrh.
Praktický krok je jednoduchý. Sloučit budoucí objednávky do jedné výrobní série. Místo objednání padesáti kusů tento měsíc a padesáti příští měsíc objednejte nyní sto kusů. Dodavatel provede zakázku jednou. Jednotkové náklady klesají. Kupující ušetří peníze. Obě strany vyhrávají.
6. Zjednodušte upínání a přípravky obrobků
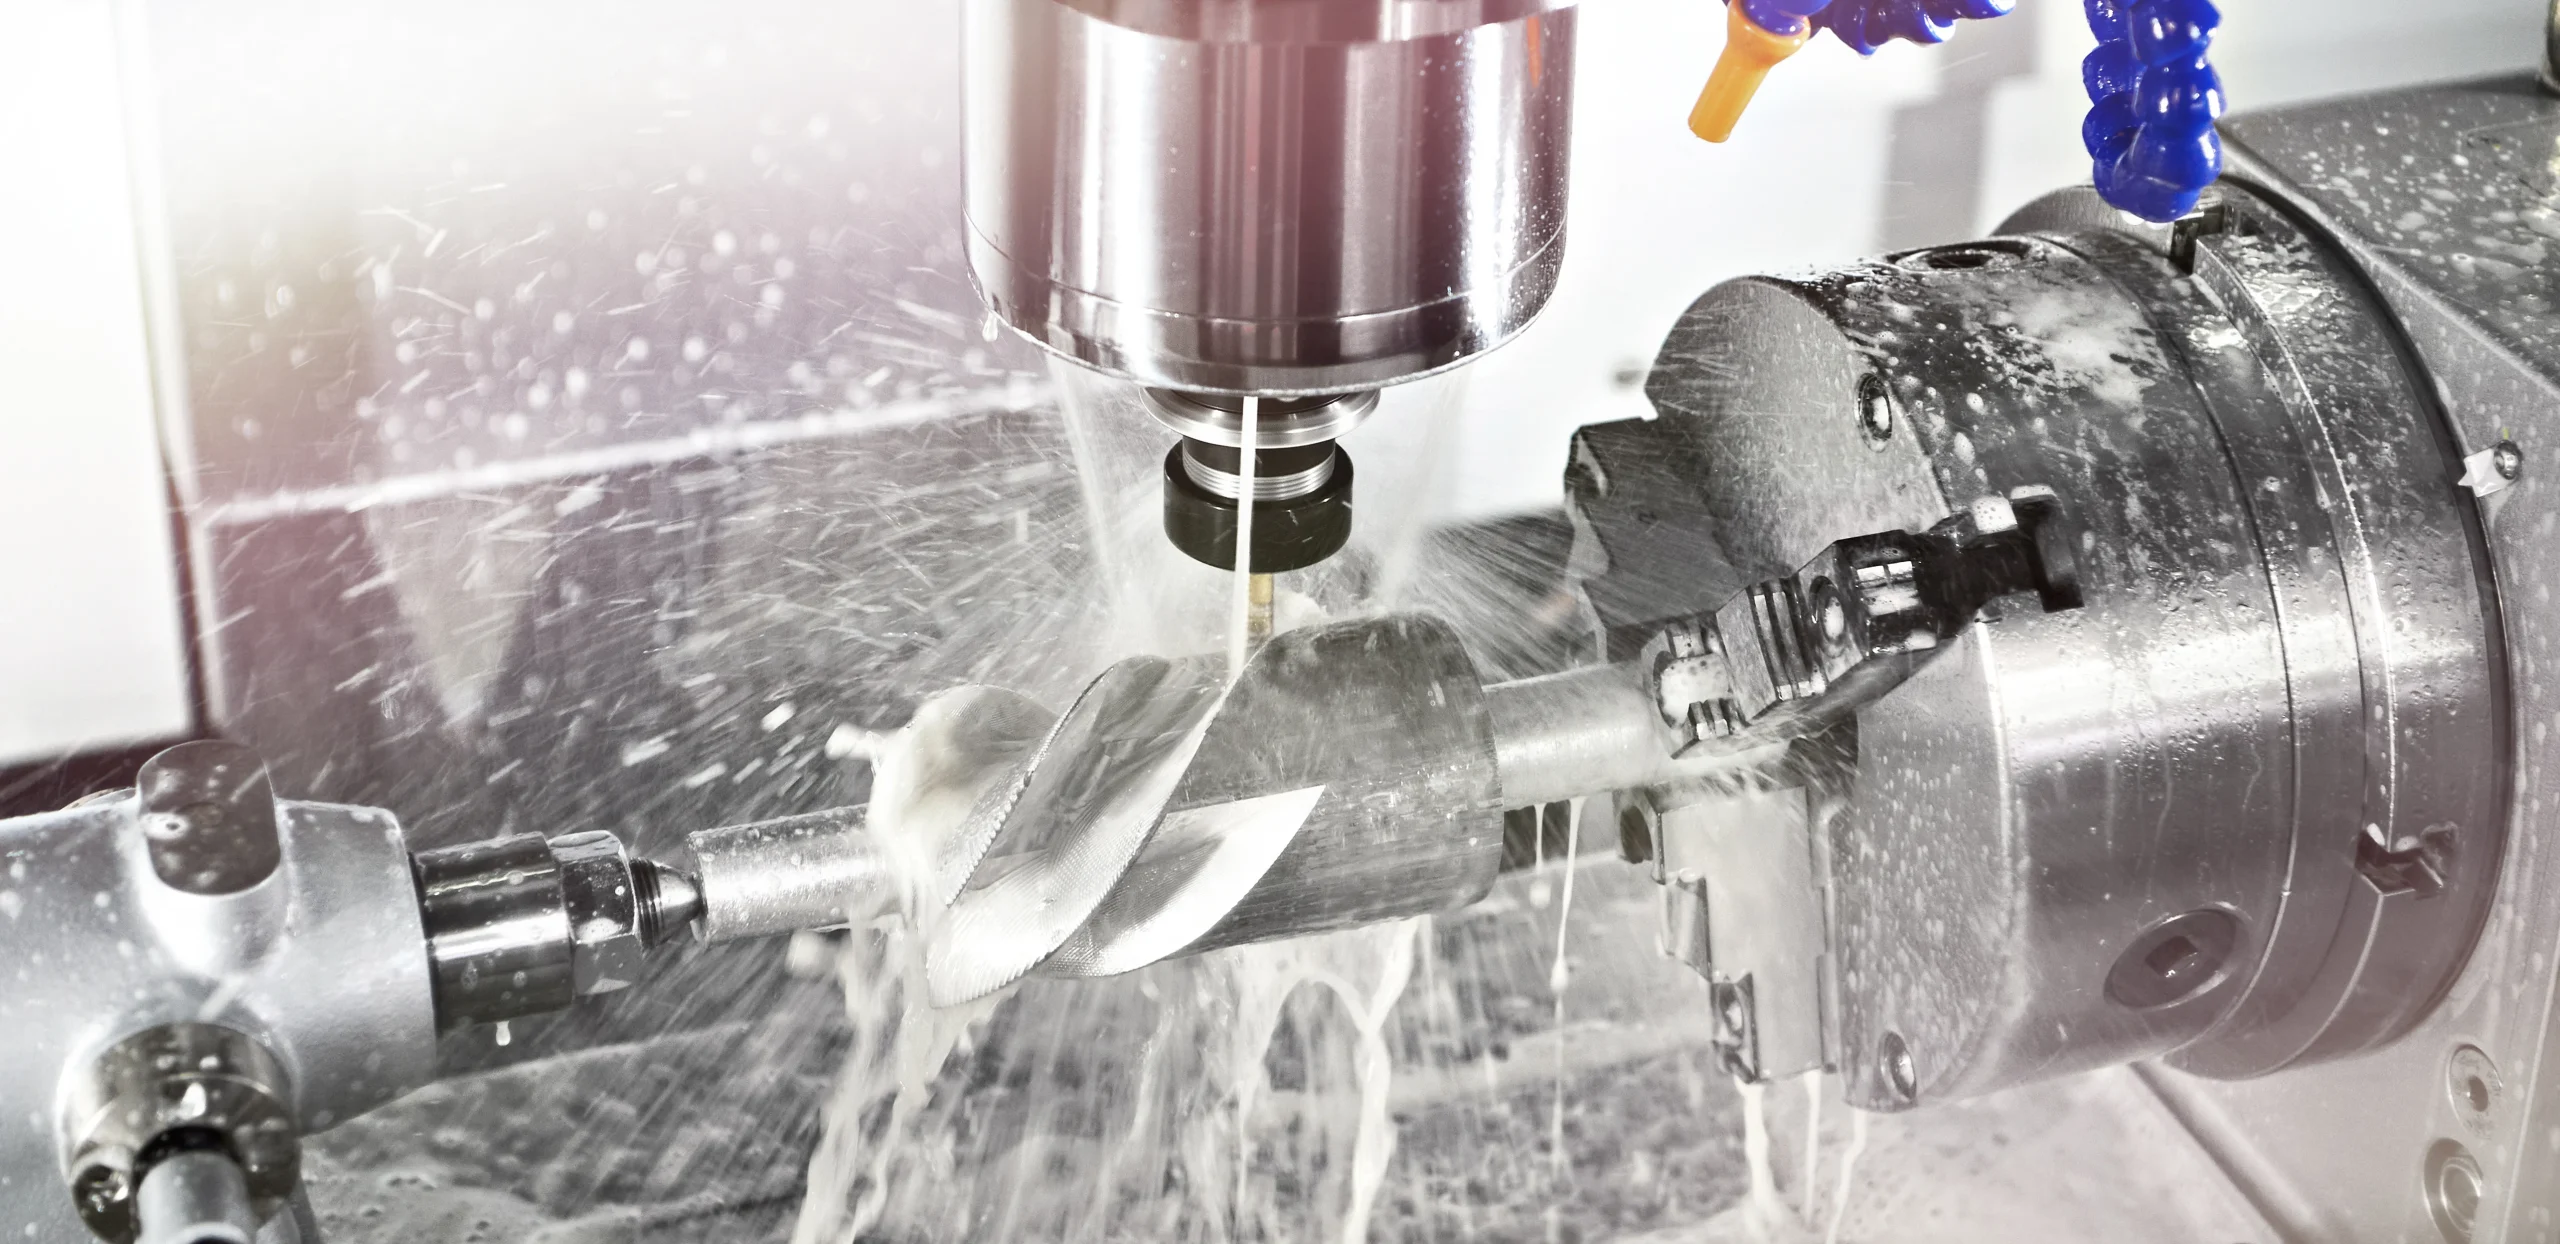
Držení součásti dole stojí čas. Špatné konstrukce to ztěžují.
Ploché upínací plochy jsou darem pro každého CNC obráběče. Jednoduché ploché dno umožňuje upnout díl do svěráku bez speciálních přípravků. Žádné měkké čelisti. Žádné speciální upínače. Pouze standardní svěráky, které vlastní každá CNC obráběcí továrna .
Používejte standardní velikosti polotovarů. Mnoho lidí navrhuje díly o tloušťce šest,3 milimetru. Standardní tyčový materiál se dodává v tloušťce šesti milimetrů. Strojník musí tyto tři desetiny milimetru odebrat. Chce to čas. Navrhujte podle standardních tlouštěk. Standardních šířek. Standardních průměrů. Továrna na CNC obrábění poděkuje inženýrovi.
Podřezání a přesahy jsou drahé. Podřezání vyžaduje speciální frézy typu lollipop nebo vícenásobné upnutí. Přesahy vyžadují speciální upínací přípravky, aby se díl udržel bez vibrací. Pokud je to možné, vyhněte se oběma možnostem. Jednoduchý, blokový díl se levně drží a rychle se obrábí CNC stroji.
7. Používejte alternativní procesy pro nekritické funkce
Ne každá díra vyžaduje dokonalost. Lidé si často kladou příliš vysoké nároky.
Standardní vyvrtaný otvor je rychlý. Vystružený nebo vyvrtaný otvor je pomalý. Vrtáním se vytvoří otvor, který je dostatečně kulatý pro šroub, čep nebo otvor s vůlí. Pokud aplikace nevyžaduje přesný průměr nebo zrcadlový lesk, stačí jej vyvrtat.
Se závity je to podobné. Řezání závitu je rychlé. Závitník se otáčí dovnitř a ven během několika sekund. Frézování závitu je pomalejší. Vyžaduje speciální nástroj a spirálovou dráhu nástroje. Frézování závitu je užitečné pro velké průměry nebo houževnaté materiály. Pro standardní malé závity v hliníku nebo oceli je řezání závitu levnější volbou.
Nedotýkající se povrchy ponechte obrobené. Standardní povrchová úprava z frézy nebo soustruhu je pro většinu ploch dostačující. Leštění, broušení nebo smirkování zvyšuje čas a náklady.
8. Pokud je to možné, vyhněte se následnému zpracování
Eloxování vypadá hezky. Také stojí peníze. Pokovování zvyšuje odolnost proti korozi. Také vyžaduje samostatnou cestu do továrny na pokovování CNC obráběním. Tepelné zpracování mění vlastnosti materiálu. Také hrozí deformace dílu a vyžaduje další cyklus pece.
Pravidlo je jednoduché. Následné zpracování přidávejte pouze tehdy, pokud ho díl skutečně potřebuje pro svou funkci. Dekorativní držák nepotřebuje eloxování. Vnitřní automobilový klip nepotřebuje pokovování. Hliníková distanční podložka nepotřebuje tepelné zpracování.
Pokud je následné zpracování nevyhnutelné, kombinujte jednotlivé kroky. Pošlete díly jednomu dodavateli, který zvládne více procesů. Anodizace a laserové značení ve stejném zařízení. Tepelné zpracování a kuličkování v jedné dávce. To snižuje manipulaci, dopravu a administrativu. Každý kombinovaný krok snižuje náklady.
9. Přizpůsobte velikost dílu obálce stroje
Na velikosti stroje záleží. Ne každý díl potřebuje obří pětiosé obráběcí centrum.
Malá součástka obrovského stroje je plýtvání penězi. Hodinová sazba na velkém pětiosém stroji je vysoká. Spotřebovává energii. Zabírá podlahovou plochu. Obsluha je vysoce kvalifikovaná a odpovídajícím způsobem placená. Umístit na takový stroj součástku o velikosti mince je jako použít nákladní vůz k doručení jediného dopisu.
Chytřejším krokem je přizpůsobit velikost dílu nejmenšímu stroji, který jej pojme. Tříosá CNC frézka má nižší hodinovou sazbu. Často o třicet až padesát procent nižší než pětiosý stroj. Pro díly, které nepotřebují šikmé otvory nebo složené křivky, funguje tříosé obrábění dobře. Je rychlé. Je levné. Je k dispozici téměř v každé továrně na CNC obrábění.
Měli byste také zvážit pojezd stroje. Díl dlouhý tři sta milimetrů se může vejít do standardní frézky. Díl dlouhý šest set milimetrů se vejde do většího a dražšího obráběcího prostoru. Dodržování rozměrů dílů běžných strojů udržuje nižší cenové nabídky.
10. Spolupracujte se správnou CNC obráběcí továrnou
Ne každá CNC obráběcí továrna je stejná. Lidé často posílají výkres nejbližšímu nebo nejlevnějšímu dodavateli.
Dodání bude rychlejší, ale to není jediný faktor, který je třeba zvážit.
Správná CNC obráběcí továrna se specializuje na materiál a typ dílu. CNC obráběcí továrna, která každý týden vyrábí tisíce hliníkových konzol, zná všechny triky. Mají připravené upínací prvky. Jejich programátoři viděli všechny varianty.
Jasné technické výkresy jsou důležitější, než si lidé myslí. Chybějící rozměr nutí CNC obráběcí závod zastavit práci a položit otázku. To zpožďuje práci. Často to vede k žádosti o novou cenovou nabídku. Čistý výkres s naměřenými tolerancemi, jasnými poznámkami a správným rozměrem a rozměrem umožňuje obráběči bez problémů zpracovat díl.
Zde je přímá otázka, která vám ušetří peníze. Zeptejte se továrny na CNC obrábění: „Jaké vlastnosti tohoto dílu ho činí drahým?“ Dobré továrny na CNC obrábění odpoví upřímně. Poukážou na úzkou toleranci na nekritické ploše. Nebo na hlubokou kapsu, která vyžaduje speciální nástroj. Nebo na materiál, který špatně řeže. Tato zpětná vazba umožňuje konstruktérovi změnit díl před uzavřením cenové nabídky. Už jen tento rozhovor může snížit náklady o znatelný rozdíl.
Potenciál snížení nákladů v kostce (tabulka)
| Strategie | Potenciální úspory | Snaha |
| Tolerance relaxace | 20-40% | Velmi nízký |
| Vyhněte se hlubokým dutinám | 15-30% | Nízké |
| Používejte volně obráběný materiál | 10-25% | Nízké |
| Zvětšit velikost dávky (10→100) | 50-70% | Středně |
| Přepnutí z 5osého na 3osý režim | 30–50 % (hodinově) | Vysoký |
Časté mylné představy o snižování nákladů na CNC obrábění
„Rychlejší obrábění vždy šetří peníze.“
To zní logicky. Nechte stroj běžet rychleji. Vyrábějte díly rychleji. Plaťte méně. Jednoduché.
Problémem jsou rozbité nástroje. A vyřazené díly. A poškozená vřetena.
Překračování posuvů a rychlostí nad rámec možností nástroje nebo materiálu vede k neštěstí. Příliš rychle se otáčící karbidová fréza generuje teplo. Teplo nástroj změkčuje. Nástroj se opotřebuje během několika minut místo hodin. Někdy praskne. Zlomený nástroj zničí obrobek. Může také zničit upínací přípravek nebo samotný stroj.
„Levnější materiál vždycky pomůže.“
Logika se zdá rozumná. Kupte levnější kov. Zaplaťte méně za surovinu. Ušetřete peníze za celkovou práci.
To je často falešné.
Tvrdší materiály jsou z nějakého důvodu levnější. Špatně řežou. Zpevňují se. Ničí břitové destičky. Vyžadují pomalejší posuvy, menší hloubky řezu a častější výměny nástrojů.
Vezměme si dvě nerezové oceli. 304 je levná. Je také lepkavá a obtížně se obrábí. 303 stojí více za kilogram. Ale řeže se jako máslo. Doba obrábění u 303 je poloviční oproti 304. Životnost nástroje je třikrát delší. Celkové náklady na hotový díl jsou nižší u dražšího materiálu.
Stejný vzorec se opakuje u hliníku. 7075 je pevnější než 6061. V mnoha dílnách také rychleji opotřebovává nástroje. Pokud aplikace nevyžaduje tuto dodatečnou pevnost, z hlediska celkových nákladů vítězí levnější slitina na obrábění.
„Jedna velká objednávka je vždycky nejlepší.“
Úspory z rozsahu jsou reálné. Větší dávky snižují jednotkové náklady. Toto pravidlo má však svá omezení.
Velká zakázka šetří peníze pouze tehdy, je-li konstrukce stabilní. Lidé, kteří si objednají pět tisíc dílů, projdou konstrukční změnou. Polovina dávky je nyní šrot. Materiál je zaplacen. Strojní čas je vyčerpán. Peníze jsou pryč.
Skladování je další skrytý náklad. Pět tisíc dílů zabírá podlahovou plochu. Náklady na pronájem prostoru. Díly potřebují regály, klimatizaci a správu zásob. Tyto náklady se sčítají. U dílů s nízkou obrátkovostí mohou náklady na skladování snížit úspory na jednotku z velké šarže.
Lepším přístupem jsou často menší, rozložené objednávky. Objednejte pět set dílů. Ověřte návrh ve výrobě. Poté objednejte dalších pět set. Jednotková cena je o něco vyšší. Riziko sešrotování velké dávky je nulové. Lidé, kteří tento kompromis ignorují, se někdy naučí velmi drahou lekci.
Získejte CNC obráběné díly a ušetřete náklady u NOBLE
NOBLE je profesionální továrna na CNC obrábění. Zaměřuje se na přesné kovové díly. Lidé pocházejí z automobilového průmyslu, lékařství, leteckého průmyslu, robotiky a průmyslových zařízení. Každé odvětví má jiné standardy. My je splňujeme.
Proč pracovat s námi?
Zaměření na snižování nákladů – Aktivně pomáháme zákazníkům s konstrukcí dílů pro jejich vyrobitelnost. Strategie uvedené v tomto článku nejsou abstraktní pojmy. Aplikujeme je denně ke snížení nákladů na CNC obrábění.
Rychlé cenové nabídky – Lidé obdrží cenové nabídky do dvaceti čtyř až čtyřiceti osmi hodin. Každá cenová nabídka obsahuje zpětnou vazbu od DFM. Žádné týdny čekání na zjištění, že výroba dílu je drahá.
Žádné skryté poplatky – Ceny jsou transparentní. Strojní čas. Materiál. Nástroje. Nastavení amortizace. To je vše.
Od prototypu do výroby – Klient potřebuje jeden díl k testování. My ho spustíme. Stejný klient později potřebuje deset tisíc dílů k výrobě. My navyšujeme výrobní kapacitu. Stejné programy. Stejné systémy kvality.
ISO 13485:2016 – Klienti zabývající se zdravotnickými prostředky jsou vítáni. Poskytujeme kompletní validační balíčky. Sledovatelnost. Řízení procesů. Dokumentace pro regulační podání.
Krátké dodací lhůty – Standardní díly se odesílají do pěti až deseti pracovních dnů. Pro naléhavé zakázky existují možnosti expresního dodání. Klient platí za rychlost pouze tehdy, když ji potřebuje.
Náš závazek ke snižování vašich nákladů na CNC obrábění
Nevyrábíme jen obráběné díly. Navrhujeme cenově efektivní řešení. Každá cenová nabídka zahrnuje čtyři specifické věci.
- DFM analýza– Bezplatná kontrola návrhu. Před řezáním jakéhokoli kovu vám zašleme návrhy na úsporu nákladů. Mnoho klientů tyto změny implementuje a okamžitě vidí snížení cenové nabídky.
- Doporučení alternativních materiálů– Někdy aplikace nevyžaduje exotickou slitinu. Navrhneme levnější nebo rychlejší alternativy pro obrábění, pokud jsou pro danou aplikaci vhodné.
- Přehled tolerance– Upozorňujeme na zbytečně přísné tolerance. Mnoho inženýrů dává nadměrné specifikace, aniž by si uvědomovali dopad na náklady. Jednoduchý dotaz od nás často vede ke změně návrhu, která cenu znatelně sníží.
- Poradenství k dávkové optimalizaci– Pomáháme klientům kombinovat objednávky. Z padesáti kusů měsíčně po dobu šesti měsíců se stane jedna objednávka tří set kusů. Cena za kus klesá. Klient šetří peníze. Dodavatel pracuje efektivně. Obě strany z toho profitují.
Nejčastější dotazy
Ovlivňuje množství produkce náklady?
Ano. Nízký objem výroby vede k vysokým jednotkovým nákladům. Důvodem je fixní objem práce. Programování, nastavení, nastavení nástrojů a kontrola prvního kusu trvají stejně dlouho, ať už se jedná o jeden díl nebo sto kusů. Rozložením fixních nákladů na jeden díl je počet kusů nepříjemný. Rozložením na sto dílů počet kusů prudce klesne.
Mohu snížit náklady beze změny designu?
Ano, několika způsoby. Zvětšete velikost dávky. To samo o sobě snižuje jednotkové náklady. Zvolte jinou obráběcí linku. Některé dílny se specializují na nízkoobjemovou práci a mají nižší hodinové sazby pro malé zakázky. Používejte materiál s téměř čistým tvarem. Odlitky, výkovky nebo protlačované tyčové materiály snižují množství materiálu, které musí stroj odebírat. Kratší doba obrábění znamená nižší náklady.
Jaká je nejúčinnější metoda snižování nákladů?
Uvolněte nekritické tolerance. Implementace nic nestojí. Žádné změny v konstrukci. Žádné změny materiálu. Žádné nové nástroje.
Kolik mohu ušetřit optimalizací drah nástrojů?
Obvykle deset až dvacet procent. Přesné číslo závisí na složitosti dílu. Jednoduchý blok s několika otvory má málo prostoru pro optimalizaci trajektorie. Složité jádro formy s hlubokými kapsami a úzkými rohy má značný prostor. Úspory plynou ze sníženého obrábění vzduchem, menšího počtu výměn nástrojů a inteligentnějších strategií hrubování.
Is 5osý vždycky lepší?
Ne. Tříosé stroje mají nižší hodinové sazby. Často o třicet až padesát procent nižší. Tříosá frézka je jednodušší. Spotřebovává méně energie. Obsluha je běžnější, a proto je hodinová sazba nižší.
Pětiosé obrábění zvyšuje hodnotu ve specifických situacích. Díly s podříznutím. Prvky pod složenými úhly. Hluboké dutiny, kde se délka nástroje stává problémem. Pokud geometrie dílu tyto schopnosti nevyžaduje, je 5osé obrábění pouze dražším způsobem, jak provést tříosou práci. Lidé by měli používat 5osé obrábění pouze tehdy, když to vyžaduje tvar. Jinak se držte tříosého obrábění a udržujte cenovou nabídku nižší.







