
Výroba se mění. Lidé v oboru to cítí. Stále se objevují nové metody. Staré metody se neustále zlepšují. Otázka, kterou si klade mnoho majitelů dílen, je jednoduchá. Je laserové svařování připraveno převzít kontrolu? Nebo si korunu stále drží tradiční obloukové svařování?
Zde je problém, na který se lidé neustále narážejí. Volba nesprávného postupu ničí ziskové marže. Hromadí se opravy. Rychlost zůstává nízká. Deformace ničí součásti. Svar, který zpočátku vypadá dobře, může později selhat. Nebo trvá dvakrát déle, než by měl. Nebo zdeformuje sestavu nad rámec tolerance.
Tato příručka rozebírá sedm klíčových rozdílů. Cíl je jednoduchý. Pomoci lidem vybrat si tu správnou technologii pro jejich konkrétní práci. Žádný marketingový humbuk. Žádné plošné tvrzení, že jedna metoda vždy vítězí. Pouze praktické srovnání založené na tom, co je důležité ve výrobě.
Rychlá odpověď: „Taháček“ (Cíl doporučeného úryvku)
Lidé chtějí rychlé odpovědi. Obchody potřebují rychlá rozhodnutí. Zde je co nejkratší rozbor.
Laserové svařování zvolte, pokud práce vyžaduje vysokou rychlost. Rychlosti nad 50 palců za minutu jsou běžné. Tepelná deformace musí zůstat minimální. Materiály jsou tenké. Představte si vývody baterií elektromobilů. Představte si kryty zdravotnických prostředků. Představte si přesné sestavy, u kterých není deformace přijatelná.
Pro opravy zvolte tradiční svařování. Rozbité zařízení. Prasklé rámy. Opravy v terénu. Spoj může být špatně usazený. Existují mezery. Povrchy jsou znečištěné. Tradiční metody si s tímto nepořádkem poradí lépe.
S omezeným rozpočtem zvolte tradiční svařování. Základní nastavení MIG nebo obalené elektrody stojí méně než pět tisíc dolarů. Laserový svařovací systém stojí mnohonásobně více. Dílny s omezeným kapitálem si nemohou investici do laseru ospravedlnit.
Pokud je důležitá přenosnost, zvolte tradiční svařování. Svářečku s obalenou elektrodou si člověk může vzít po žebříku nebo do terénu. Laserové zařízení je těžké a citlivé. Není vhodné pro vzdálené opravy.
Tahák je jednoduchý. Rychlost a přesnost patří laseru. Náklady a všestrannost tradičnímu řezání. Žádné univerzální řešení neplatí pro každou práci.
Hlavní rozdíl: Jak generují teplo
Skutečný rozdíl nespočívá v rychlosti ani v ceně. Začíná to otázkou, odkud teplo pochází. Jak je koncentrované. Co to udělá s kovem?
Laserové svařování využívá fotony.
Vysokoenergetické světlo. Paprsek se zaostří na nepatrný bod. Mluvíme o velikosti 0.2 milimetru nebo méně. Veškerá tato energie je soustředěna do velmi malé oblasti. Hustota energie prochází střechou.
Tím se vytvoří to, čemu se říká klíčová dírka. Laser okamžitě odpařuje kov. Vytvoří se úzká, hluboká dutina. Paprsek putuje do této dutiny. Stěny klíčové dírky se při pohybu paprsku vpřed roztaví a spojí. Hluboký průnik z velmi úzkého zdroje tepla. To je výhoda laseru.
Tradiční svařování používá elektrický oblouk nebo plamen.
Hustota energie je mnohem nižší. Teplo se šíří. Průměr oblouku může být 2 až 10 milimetrů. To je desetkrát až padesátkrát širší než laserový bod.
Zde se netvoří klíčová dírka. Místo toho se pracuje s roztavenou louží. Oblouk taví povrch. Louže se zvětšuje. Do okolního základního kovu proudí více tepla. Toto dodatečné teplo je problém. Způsobuje deformaci. Rozšiřuje tepelně ovlivněnou zónu. Mění vlastnosti materiálu.
Představte si ten vizuální rozdíl. Laserový paprsek je jako špendlík. Oblouk je jako štětec. Jeden soustředí vše do jednoho bodu. Druhý rozprostírá energii na větší plochu. Oba dokáží spojovat kov. Dělají to velmi odlišně.
Obchody, které si mezi nimi vybírají, musí nejdříve pochopit toto. Zdroj tepla určuje vše ostatní. Rychlost. Zkreslení. Hloubka průniku. Cena zařízení. Všechno závisí na tom, jak je teplo dodáváno.
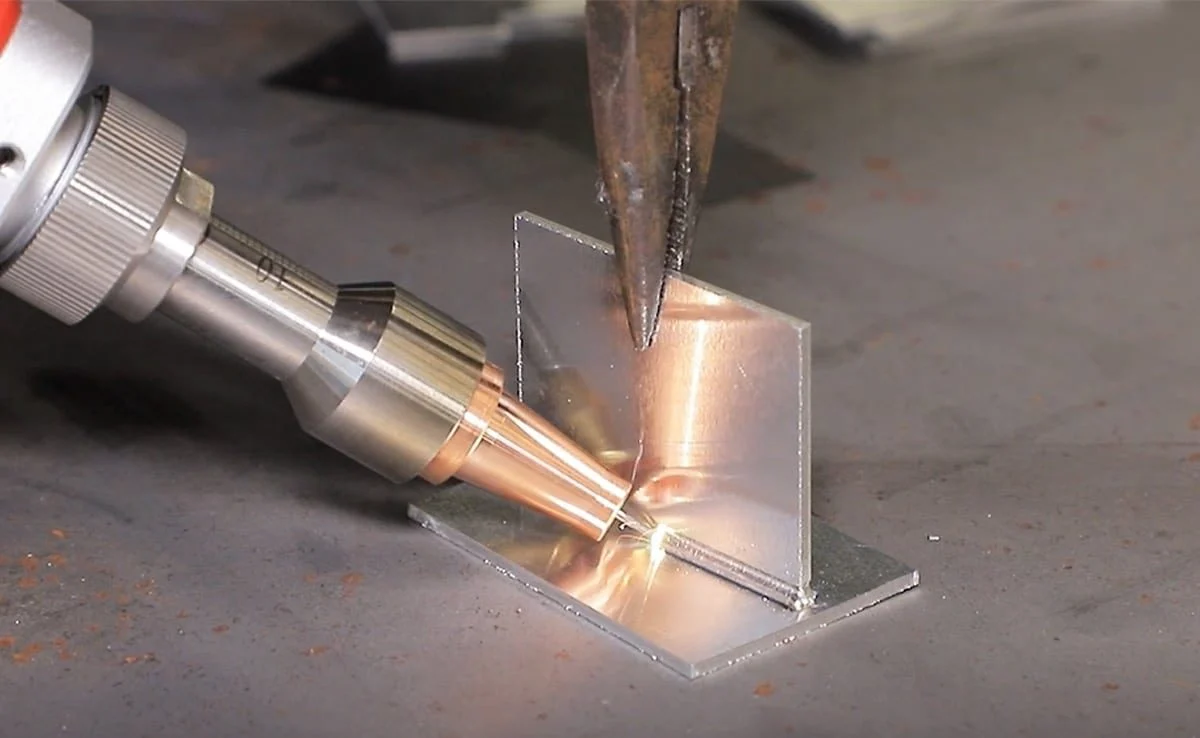
Přímé srovnání (7 klíčových faktorů)
Lidé potřebují vidět čísla. Zde je návod, jak se těchto 7 metod shoduje s faktory, které jsou v dílně skutečně důležité.
1. Rychlost a propustnost (vítězí laser)
Laserové svařování je rychlé. Typické rychlosti se pohybují od 50 do 200 palců za minutu. To není překlep. Dvě stě palců za minutu je možné dosáhnout u tenkých materiálů s řádným upnutím.
Tradiční MIG svařování probíhá mnohem pomaleji. Realistický rozsah je dvacet až třicet palců za minutu. Zkušený operátor může u jednoduchých spojů tlačit výše, ale mezera zůstává velká.
Poučení je jasné. Laser je pro velkoobjemovou výrobu pětkrát až desetkrát rychlejší. Díly, které obrábějí tisíce identických dílů, zaznamenávají dramatické úspory času.
2. Vstup tepla a zkreslení (vítězí laser)
Laserové svařování dodává teplo do velmi malého místa. Tepelně ovlivněná zóna, neboli HAZ, zůstává nepatrná. Lidé ji měří v desetinách milimetru. Okolní kov se sotva zahřeje. Deformace není velkým problémem.
Tradiční svařování šíří teplo na širokou plochu. Zemní zóna (HAZ) se může rozprostírat mnoho milimetrů od svaru. U tenkých plechů toto teplo způsobuje deformace. Díly se kroutí. Příruby se kroutí. Sestavy již nepasují.
Závěr je jednoduchý. Laser vítězí u tenkých kovů, tedy všeho pod tři milimetry. Tradiční metody se při těchto tloušťkách potýkají s deformací.
3. Sladění spojů a tolerance mezer (tradiční výhry)
Laserové svařování vyžaduje přesnost. Mezera mezi díly musí zůstat menší než 0.1 milimetru. Jakákoli větší mezera způsobí, že paprsek propálí nebo se nestaví. Díly musí být řezány přesně. Upínací přípravky je musí pevně držet.
Tradiční svařování si lépe poradí s reálnými podmínkami. Hořák MIG nebo TIG dokáže překlenout mezery od jednoho do tří milimetrů. Obsluha přidá přídavný materiál. Oblouk vyplní mezeru. Proto lidé stále používají obalené svářečky pro opravy. Díly nikdy nejsou dokonalé.
Poučení je jasné. Tradiční metody vítězí u špinavých, špatně osazených nebo opravárenských prací v terénu. Laser vyžaduje čisté, přesné a kontrolované prostředí.
4. Cena vybavení (tradiční výhry)
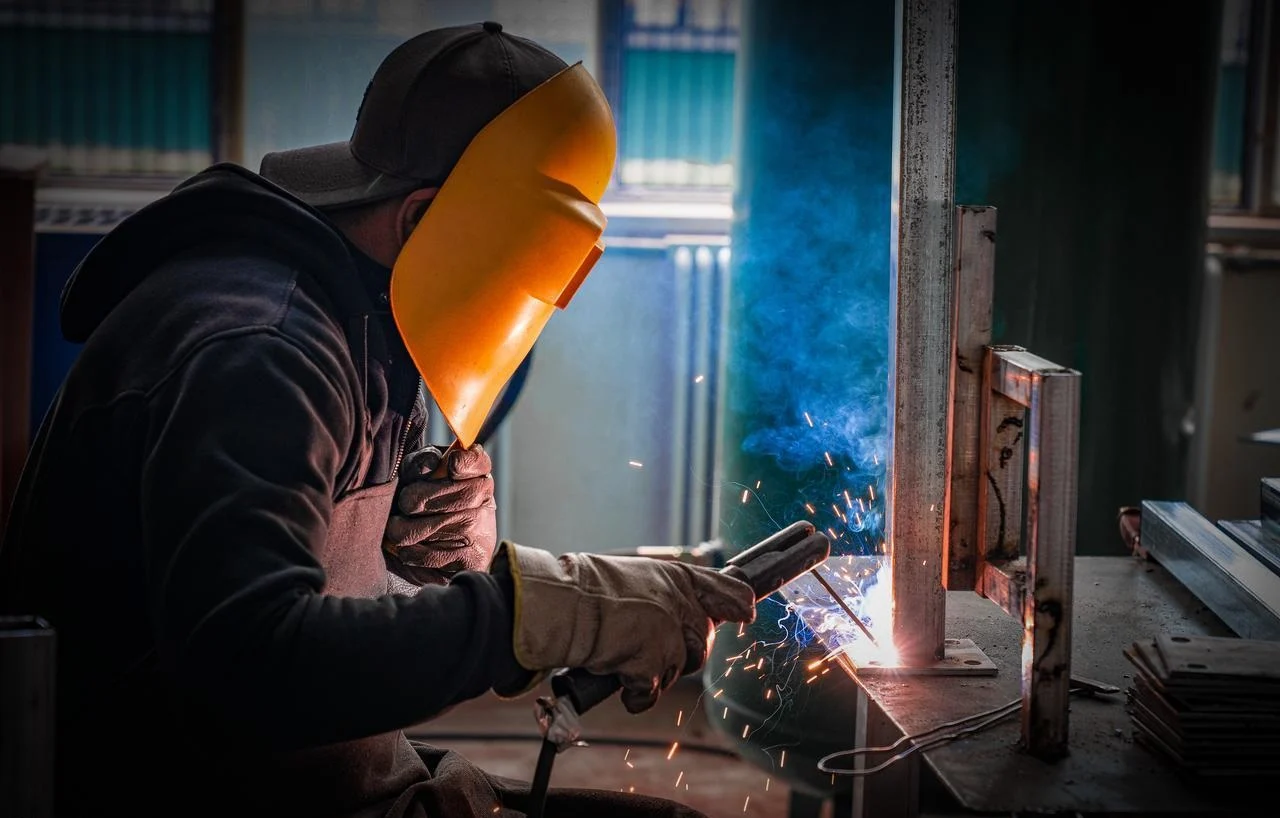
Tradiční svařování je levné. Základní nastavení MIG nebo obalené svařování stojí tisíc až dvacet tisíc dolarů. Ochranné pomůcky jsou minimální. Svářečská kukla. Rukavice. Kožená bunda. Větrání. Malá dílna může začít za cenu ojetého auta.
Laserové svařování je jiná finanční kategorie. Základní systémy začínají na ceně kolem sta tisíc dolarů. Průmyslové výrobní systémy jsou mnohem dražší. Mnohé přesahují jeden milion dolarů. Bezpečnostní kryty jsou povinné. Laserové paprsky mohou lidi okamžitě oslepit. Reflexní materiály mohou odrážet paprsky po místnosti. Samotný kryt zvyšuje náklady.
Poučení je jednoduché. Laser vyžaduje vysoký objem výroby, aby se investice vrátila. Dílna, která vyrábí pět dílů týdně, si tyto náklady nemůže odůvodnit. Dílna, která vyrábí pět tisíc dílů týdně, to počítá jinak.
5. Kompatibilita materiálů (tažení/vázání)
Tohle je remíza. Každá metoda má jiné silné stránky.
Laserové svařování dobře zvládá reflexní kovy. Měď, mosaz, hliník. Tyto materiály odrážejí energii oblouku. Laserová energie se různě absorbuje. Laser také může spojovat různé kovy. Ocel s hliníkem, ocel s mědí. Tradiční metody s těmito kombinacemi bojují kvůli různým bodům tání a křehkým intermetalickým vrstvám.
Tradiční svařování vyniká u oceli a nerezové oceli. Uhlíkové oceli, legované oceli a nerezové oceli. Procesy jsou vyspělé. Přídavné materiály jsou široce dostupné. Postupy jsou dobře zdokumentovány. Problém nastává u reflexních kovů, jako je měď a mosaz. Oblouk má tendenci se tlouct. Vstup tepla je obtížné regulovat. Kvalita svaru trpí.
Závěr závisí na aplikaci. Dílna svařující převážně ocel nevidí žádnou laserovou výhodu. Dílna svařující měděné sběrnice nebo hliníkové bateriové vaničky vidí jasnou laserovou výhodu.
6. Úroveň dovedností operátora (laser se snáze ovládá, hůře se nastavuje)
Laserové svařování rozděluje dovednosti do dvou kategorií.
Obsluha laseru vyžaduje jen malou manuální zručnost. Obsluha vkládá díly. Stiskne tlačítko. Sleduje stroj. Paprsek sleduje naprogramovanou dráhu. Koordinace ruka-oko není vyžadována.
Nastavení laseru vyžaduje vysokou inženýrskou zručnost. Seřízení paprsku. Poloha ohniska. Parametry svaru. Návrh přípravku. Tato práce probíhá offline. Vyžaduje školení a zkušenosti.
Tradiční svařování model obrací. Manuální zručnost je vysoká. Obsluha sleduje louži. Ručně pohybuje hořákem. Nastavuje rychlost a úhel v reálném čase. Zvládnutí tohoto procesu trvá roky. Potřeba dovedností v nastavení je nízká. Zapněte plyn. Nastavte proud. Začněte svařovat.
Ponaučení se týká toho, kdo práci vykonává. Laser přesouvá dovednosti z operátora na inženýra. Tradiční technologie ponechává dovednosti v rukou svářeče.
7. Potenciál automatizace (vítězství laseru)
Laserové svařování se snadno integruje s robotikou. Paprsek prochází optickými kabely. Není třeba s sebou táhnout těžké kabely hořáku. Galvo skenery umožňují extrémně rychlé polohování paprsku. Stovky svarů za minutu na malých dílech.
Tradiční svařování lze také automatizovat. Existují robotické MIG buňky. Zařízení je však objemnější. Hroty hořáku se opotřebovávají a vyžadují častou výměnu. Podávání drátu se může zaseknout. Rychlosti jsou nižší.
Závěrem lze říci, že laser je vhodný pro automatizovanou výrobu velkých objemů. Tradiční robotické buňky fungují, ale nemohou se srovnat s laserem, co se týče rychlosti nebo životnosti spotřebních materiálů. U automatizace malých objemů nebo smíšených produktů je rozdíl méně dramatický.
Rozklad nákladů: Výpočet návratnosti investic
Lidé potřebují vidět čísla, než se rozhodnou pro investiční vybavení. Takto funguje matematika.
Počáteční investice
Tradiční svařovací zařízení stojí tisíc až dvacet tisíc dolarů. To zahrnuje kvalitní MIG nebo TIG svařovací stroj, základní bezpečnostní vybavení a nějaký spotřební materiál. Mnoho dílen s tím začíná.
Systém laserového svařování stojí sto tisíc až více než milion dolarů. Bezpečnostní kryty značně zvyšují náklady. Paprsek může někoho okamžitě oslepit. Reflexní materiály mohou paprsek odrážet. Kryt není volitelný.
Spotřební materiál
Laserové systémy spotřebovávají elektřinu ve vysokém množství. Čočky je třeba pravidelně vyměňovat. Často je nutný ochranný plyn. Ve většině případů není potřeba žádný přídavný drát. Žádné opotřebitelné kontaktní hroty.
Tradiční svařování spotřebovává přídavný drát nepřetržitě. Ochranný plyn proudí neustále. Kontaktní hroty se opotřebovávají po několika hodinách oblouku. Na tryskách se hromadí rozstřik. Gel na trysky pomáhá, ale zvyšuje náklady. Náklady na spotřební materiál na díl se při velkých objemech výroby sčítají.
Příklad reálného světa
Představte si svařování deseti tisíc bateriových sběrnic. Jde o tenké měděné nebo hliníkové díly pro bateriové bloky elektromobilů.
Laserový svařovací systém dokončí práci přibližně za hodinu. Paprsek se pohybuje rychle. Není potřeba žádný přídavný drát. Žádné čištění po svařování.
Tradiční nastavení MIG nebo TIG trvá přibližně osm hodin. Svářečka se pohybuje pomaleji. Spotřebovává se přídavný drát. Rozstřik vyžaduje čištění. Trysky se během svařování opotřebovávají a je třeba je vyměnit.
Už jen rozdíl v pracovní síle je dramatický. Prodejny s velkými objemy výroby zaznamenávají rychlou návratnost investic. Prodejny s malými dávkami nikdy nezískají zpět laserovou prémii.
Zvolte laserové svařování, když:
Lidé potřebují rychlost a přesnost. Díly jsou komponenty baterií elektromobilů. Přípojnice. Propojení mezi svorkami. Jde o aplikace s velkým objemem práce a vysokou spolehlivostí.
Hermetické utěsnění je důležité. Lékařské přístroje. Senzory. Implantabilní elektronika. Jakýkoli únik je selhání. Laserové svařování zajišťuje konzistentní a utěsněné spoje.
Díly jsou z tenkého kovu o tloušťce menší než tři milimetry. Deformace není přijatelná. Tradiční metody tyto díly deformují.
Kosmetická úprava je podmínkou. Žádné rozstřiky. Žádné čištění po svařování. Svar vypadá čistě hned po svařování.
Objem výroby je vysoký. Tisíce identických dílů denně. Kapitálové náklady se rozkládají mezi mnoho jednotek.
Spoj je těsný. Díly jsou vyrobeny CNC obráběním nebo přesným ražením. Mezery zůstávají pod 0.1 milimetru.
Zvolte tradiční svařování (MIG/TIG/obalená elektroda), když:
Lidé provádějí opravy. Těžká zařízení. Zemědělské stroje. Bagry. Díly jsou znečištěné. Špatné uchycení. Laser si s těmito podmínkami neporadí.
Díly špatně lícují. Mezery přesahují 0.5 milimetru. Povrchy jsou rezavé nebo znečištěné. Tradiční metody tyto mezery překlenují.
Silné plechy je třeba svařovat. Více než dvanáct milimetrů nebo půl palce v jednom průchodu. Bez extrémně vysokého výkonu je laserová penetrace omezená.
Práce probíhá venku nebo za větrného počasí. Ochranný plyn je odfouknut. Svařování obalenou elektrodou nebo obloukové svařování plněnou elektrodou funguje ve větru dobře.
Rozpočet je omezený. Méně než dvacet tisíc dolarů na vybavení. Laser nepřipadá v úvahu.
Je vyžadováno svařování v terénu. Potrubí. Staveniště. Opravy lodí. Člověk si nese do práce svářečku obalenou elektrodou. Laserové zařízení zůstává v továrně.
Když oba procesy mohou fungovat
Některé aplikace fungují s oběma metodami. Lidé si vybírají na základě specifických priorit.
Karoserie v bílém laku. Tradiční bodové svařování zvládá konstrukční spoje. Laserové pájení vytváří čisté střešní spoje. Obojí má své místo ve stejném vozidle.
Výroba plechů z oceli o tloušťce dvou až pěti milimetrů. Laser zajišťuje rychlost a automatizaci pro velkoobjemové zakázky. MIG poskytuje flexibilitu a nižší kapitálové náklady pro dílny.
Trubky z nerezové oceli. Svařování TIG vytváří hygienické svary vhodné pro potravinářství s řízeným tepelným příkonem. Laserové svařování probíhá vysokou rychlostí na válcovnách trubek pro nepřetržitou výrobu.
Žádná jednotná odpověď se nehodí pro každou zakázku. Dílny musí rozumět svým objemům, materiálům a požadavkům na kvalitu. Pak se volba stane jasnou.

O společnosti NOBLE – Vašem partnerovi pro přesnou výrobu
Kdo Jsme
NOBLE je továrna na CNC obrábění s certifikací ISO. Klienti se na nás obracejí s žádostí o vysoce přesné obrábění a pokročilé technologie spojování. Naší hlavní činností byla vždy subtraktivní výroba. CNC frézování, soustružení a broušení. Přidali jsme však i možnosti laserového svařování. Cílem je skutečná komplexní výroba pro klienty. Žádné outsourcing. Žádné zasílání dílů do samostatné dílny. Celý pracovní postup se stará jedno zařízení.
Naše základní schopnosti
Překlenujeme propast mezi tradiční výrobou a moderní laserovou přesností. Dva světy. Jedna dílna.
CNC obrábění je základem. Frézování, soustružení, pětiosá práce a EDM pro složité kovové a plastové součásti. Přesné tolerance. Složité geometrie. Obvyklý standard NOBLE.
Laserové svařování zvládá přesné aplikace a svařování klíčových dírek. Tenkovrstvé kovy. Hermetická těsnění. Montáže s nízkým zkreslením. Práce, kde by tradiční MIG nebo TIG svařování způsobovalo deformaci nebo nadměrný přísun tepla.
Tradiční svařování zůstává v sadě nástrojů. TIG a MIG pro silnější profily. Pro opravy. Pro aplikace, kde není perfektní spojení. Ne každá práce potřebuje laser. Známe rozdíl.
Naše certifikace (důvěra a kvalita)
Pracujeme v souladu s přísnými systémy řízení kvality. Odvětví, kterým sloužíme, to vyžadují. Lékařské přístroje. Letecký a kosmický průmysl. Automobilový průmysl. Průmyslová zařízení.
Norma ISO 9001:2015 je komplexní systém managementu kvality. Zahrnuje naše CNC obráběcí a svařovací procesy. Konzistentní kvalita. Opakovatelnost. Sledovatelnost. Průmysloví klienti očekávají tento základní standard.
Norma ISO 13485:2016 je zlatým standardem pro výrobu zdravotnických prostředků. Ne každá dílna tuto certifikaci vlastní. My ji máme. Prokazuje naši schopnost dodávat přesné komponenty a svařované sestavy pro chirurgické nástroje, implantáty a diagnostické zařízení. Regulované projekty tuto úroveň dokumentace vyžadují. My ji poskytujeme.
Proč s námi spolupracovat?
Komplexní servis není jen marketingová fráze. Klienti obrábějí díly na našich CNC strojích. Pak je svařujeme u nás. Žádná přeprava k samostatnému svářeči. Žádné logistické zpoždění. Žádné problémy s předáním kvality.
Odbornost procesů je důležitá. Víme, kdy doporučit laserové svařování. Vysoká rychlost. Nízká tepelně ovlivněná zóna. Víme, kdy doporučit TIG svařování. Silnější profily. Tolerance mezer. Netlačíme na jednu technologii. Pro daný tisk jsme vybrali tu správnou.
Kvalita je na prvním místě. Každý svar je zdokumentován. Každý obrobený prvek je dohledatelný. Naše systémy ISO to vyžadují. Klienti dostávají potřebné dokumenty pro své vlastní audity a podání regulačním orgánům. Žádné shánění certifikátů. Žádné chybějící záznamy o šaržích. Systém funguje.
Nejčastější dotazy
Může laserové svařování zcela nahradit MIG?
Ne. Není určen pro opravy silných vrstev. Laser vyniká na tenkých materiálech, vysoké rychlosti a nízkém zkreslení. Ale člověk, který se snaží opravit prasklé rameno bagru nebo tlustý ocelový plech, stejně sáhne po MIG nebo obalené svářečce. Tyto dvě metody slouží různým účelům. Jedna nevylučuje druhou.
Je těžké se naučit laserové svařování?
Záleží na tom, co si lidé myslí učením. Spuštění stroje po jeho nastavení je jednoduché. Vložení dílů. Stisknutí tlačítka. Sledování cyklu. Ta část je snadná.
Programování systému je složitější. Zarovnání paprsku. Poloha ohniska. Vývoj parametrů svaru. Návrh přípravku. Tato práce vyžaduje školení a zkušenosti. Dílny potřebují inženýra nebo zkušeného technika, který se postará o nastavení. Obsluha v hale nepotřebuje roky zkušeností se svařováním.
Vyžaduje laserové svařování ochranný plyn?
Ano, ve většině případů. Typickým příkladem je argon nebo hélium. Tento plyn zabraňuje interferenci plazmatu. Bez něj se laserový paprsek může rozptylovat. Kvalita svaru trpí. Některé aplikace s velmi nízkým výkonem nebo pulzní svařování probíhají bez plynu, ale to jsou specifické případy. Většina produkčního svařování používá ochranný plyn, stejně jako MIG a TIG.
Jaký nejtlustší kov dokáže laser svařovat?
Vysoce výkonné vláknové lasery dokáží svařovat ocel o tloušťce až jeden palec, neboli asi dvacet pět milimetrů. Zařízení existuje. Svary jsou možné.
Ale tady je háček. Tradiční metody jsou pro tuto tloušťku mnohem levnější. Laser dostatečně výkonný na svaření plechu o tloušťce jednoho palce stojí jmění. Spotřeba energie je vysoká. Návratnost investice je nízká. Lidé, kteří pravidelně svařují silné materiály, by se měli držet metody MIG, TIG nebo svařování pod tavidlem. Laser má smysl pouze pro silné profily ve velmi specifických aplikacích s vysokou hodnotou, kde jiná omezení vylučují tradiční metody.







