
Vstřikování průhledných plastů se může zpočátku zdát náročné, ale s přesností a pečlivostí je to zcela dosažitelné. I ta nejmenší chyba může ovlivnit čistotu, proto je pozornost k detailům zásadní. Tato příručka vás krok za krokem provede celým procesem od výběru materiálu až po základní techniky následného zpracování.
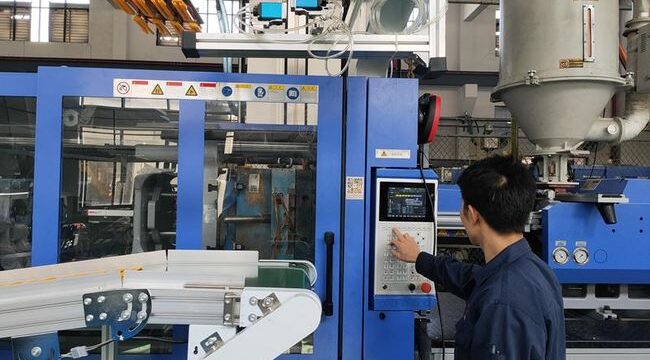
Proč průhledný plast Injekční Formování je náročné
Průhledné plasty jako PMMA, PC a PET jsou známé svými vynikajícími optickými vlastnostmi, ale tyto materiály mohou být neúprosné, pokud se objeví vady. Mezi klíčové aspekty patří:
1. Požadavky na kvalitu povrchu
Vady, kterým je třeba se vyhnout: Pruhy, bubliny, zakalení, černé skvrny, změna barvy a nedostatečný lesk.
Dopad: I ty nejmenší nedokonalosti mohou učinit konečný produkt nepoužitelným, protože tyto vady jsou velmi viditelné a snižují kvalitu produktu.
2. Vlastnosti materiálu
Vysoký bod tání: Tyto materiály vyžadují zvýšené teploty zpracování, často překračující standardní teploty vstřikování.
Špatná tekutost: Vzhledem k nízkým tokovým vlastnostem je pro dosažení konzistentních výsledků zásadní regulace vstřikovacího tlaku a rychlosti.
3. Vnitřní stres
Příčiny: Nerovnoměrná rychlost chlazení, nadměrný vstřikovací tlak nebo nesprávně navržené formy.
Důsledky: Vnitřní pnutí může vést k deformaci, praskání nebo snížení optické čistoty, což vážně ovlivňuje vzhled a funkčnost produktu.
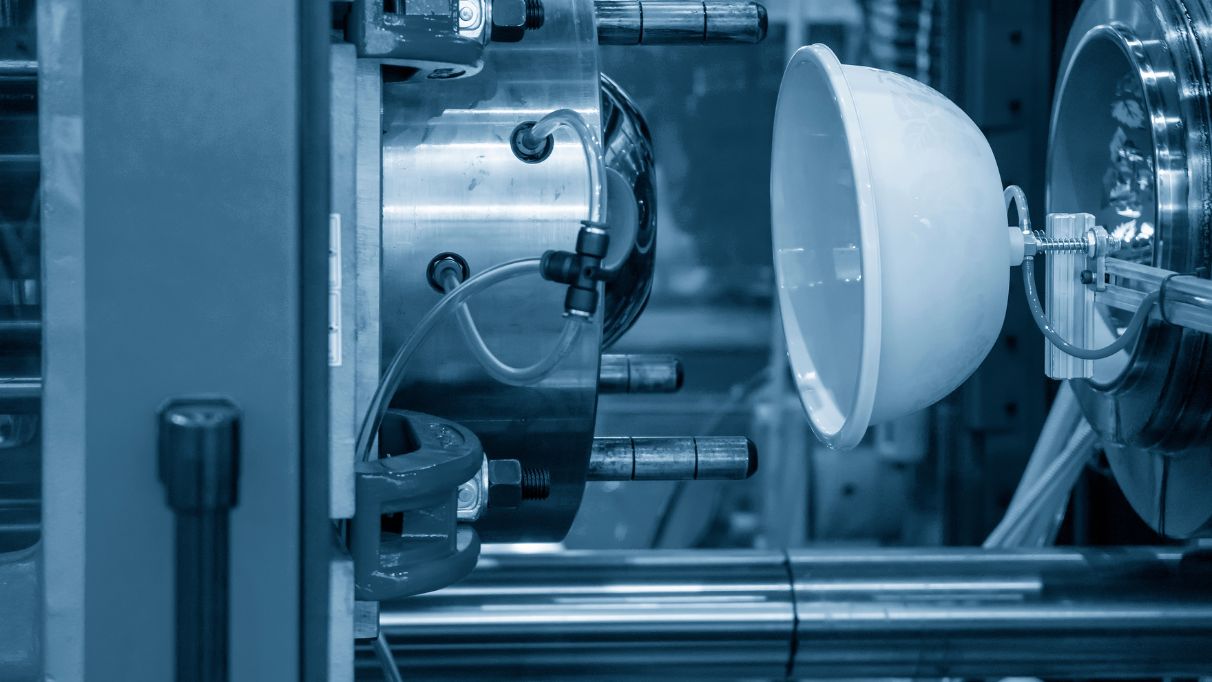
Nejlepší postupy pro vstřikování transparentních plastů
1. Příprava a sušení materiálu
- Čistota: Zajistěte, aby suroviny neobsahovaly kontaminanty, a to použitím uzavřených nádob pro skladování i přepravu.
- Sušení: Aby se zabránilo degradaci materiálu, je nutné odstranit vlhkost. Doporučuje se použít systém suchého zásobníku s filtrovaným a odvlhčeným vzduchem.
Tip:
- Materiály jako PMMA sušte při teplotě 80–90 °C po dobu 3–4 hodin.
- Je třeba se vyhnout nadměrnému vysušení, protože může vést ke křehkosti.
2. Čištění strojů a šroubů
- Prevence kontaminace: Před a po použití je nutné vyčistit válec, šnek a trysku, aby se zabránilo křížové kontaminaci materiálů.
- Čisticí prostředky: Pro zajištění důkladného čištění použijte specializované čisticí prostředky na šrouby nebo pryskyřice, jako je PE/PS.
- Dočasné vypnutí: V případě dočasného odstavení snižte teplotu sudu a sušičky, abyste minimalizovali degradaci materiálu.
3. Návrh forem a návrh produktů
- Jednotná tloušťka stěny: Zajišťuje rovnoměrné chlazení, což zmírňuje vznik napětí.
- Úhly ponoru: Pro usnadnění hladkého vyjímání z formy musí být zajištěny dostatečné úhly náklonu.
- Hladké přechody: Minimalizujte ostré rohy – zaoblené hrany by měly být použity, aby se zabránilo koncentraci napětí.
- Návrh brány a běhounu: Široké, krátké brány a žlaby jsou optimální, v případě potřeby se přidají studené jímky.
- Povrchová úprava: Pro optimální výsledek by měla být drsnost povrchu formy udržována pod 0.8 µm.
- Odvětrání: Během procesu lisování je nutné zajistit dostatečné odvětrávání, aby se odvedl vzduch a plyny.
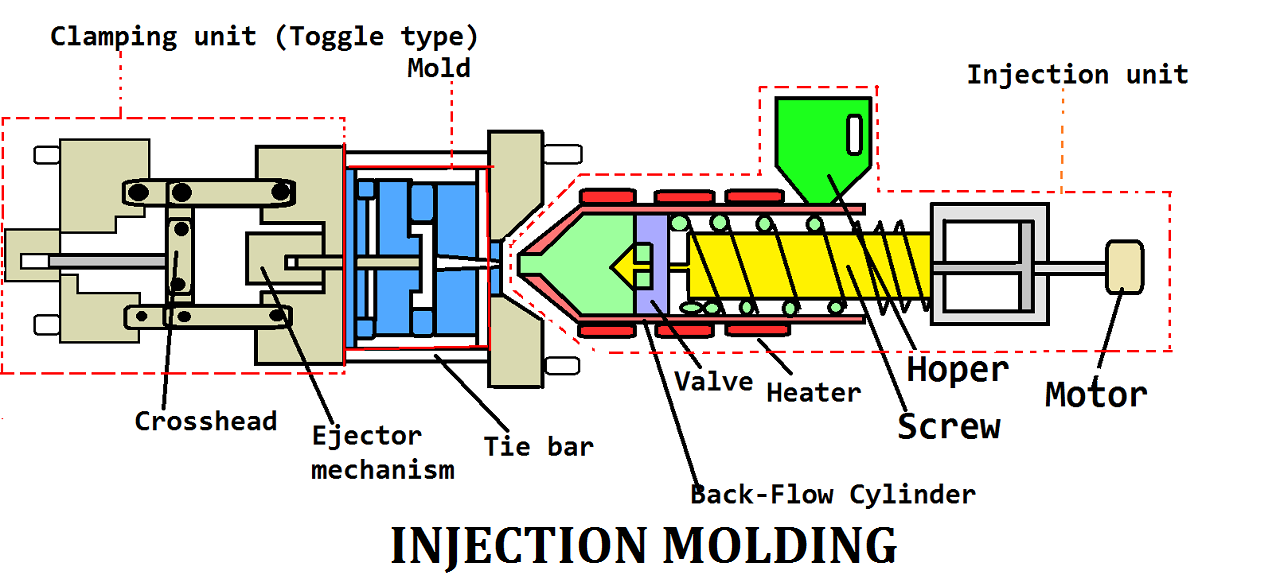
4. Proces vstřikování plastů a nastavení stroje
- Výběr stroje: Upřednostňují se stroje vybavené specializovanými šneky a tryskami s regulací teploty.
- Teplota Covládání: Zajistěte, aby teploty v bubnu byly nastaveny dostatečně vysoko, aby se zabránilo degradaci materiálu, ale zároveň v rámci bezpečných limitů pro daný materiál.
- tlak: Vysoký vstřikovací tlak je nezbytný k překonání viskozity; je však třeba se vyhnout nadměrnému tlaku, aby se zabránilo vzniku napětí v materiálu.
- Rychlost: Udržujte nízké až střední rychlosti vstřikování. U některých materiálů může být vyžadováno vícestupňové vstřikování.
- Čas cyklu: Minimalizujte doby čekání a cyklů, abyste snížili degradaci materiálu.
- Rychlost šroubu a protitlak: Udržujte nízké otáčky šneku i protitlak, abyste zabránili rozpadu materiálu.
- Teplota formy: Udržujte přesnou regulaci teploty; vyšší teploty formy zlepšují tok a minimalizují vnitřní pnutí.
5. Další úvahy
- Činidla uvolňující plísně: Aplikujte v minimálním množství, abyste zabránili poškození povrchu.
- Použití přemletého materiálu: Omezte spotřebu drceného materiálu na méně než 20 % celkové směsi materiálu.
- Následné zpracování: Žíhání součástí (kromě PET) se doporučuje pro zmírnění vnitřního pnutí.
Průvodce výběrem materiálu
1. Polymethylmethakrylát (PMMA)
Výhody: PMMA nabízí vynikající optickou čirost a pozoruhodnou odolnost vůči povětrnostním vlivům, díky čemuž je ideální pro venkovní a transparentní aplikace.
Nevýhody: Materiál je ze své podstaty křehký a vykazuje nízkou odolnost proti nárazu, což omezuje jeho použití v aplikacích s vysokým mechanickým namáháním.
Použití: PMMA se obvykle používá v krytech lamp, optických čočkách a dalších předmětech vyžadujících čiré, povětrnostním vlivům odolné materiály.
2. Polykarbonát (PC)
Výhody: Mezi významné vlastnosti polykarbonátu patří vysoká rázová houževnatost a odolnost vůči teplu, díky čemuž je vhodný pro náročné aplikace.
Nevýhody: PC je náchylný k praskání v důsledku namáhání, zejména za přítomnosti faktorů prostředí, jako je vystavení UV záření a vlhkosti.
Použití: Široce se používá při výrobě neprůstřelného skla, brýlových čoček a zdravotnických prostředků, kde je nezbytná pevnost a tepelná odolnost.
3. Polyethylen tereftalát (PET)
Výhody: PET se vyznačuje vysokou pevností v tahu a vynikající chemickou odolností, což ho činí ideálním pro obalová řešení.
Nevýhody: Jedním z omezení PET je jeho značná absorpce vlhkosti, která může za určitých podmínek ohrozit jeho integritu.
Použití: PET se nejčastěji používá v lahvích na nápoje, balení potravin a dalších aplikacích, kde je vyžadována pevnost a chemická odolnost.
4. Cyklický olefinový kopolymer (COC)
Výhody: COC je vysoce transparentní a vykazuje nízkou absorpci vlhkosti, což z něj činí vynikající materiál pro optické a lékařské aplikace.
Nevýhody: Vyšší náklady na COC mohou být pro některé aplikace neúnosné, zejména pokud je primárním zájmem nákladová efektivita.
Použití: COC se obvykle používá v lékařských obalech, optických filmech a dalších aplikacích s vysokou průhledností, kde je odolnost proti vlhkosti kritická.
Často kladené otázky (FAQ)
Q1: Jaké jsou některé z běžných vad při vstřikování průhledných plastů?
- A: Často se setkáte s problémy, jako jsou bubliny, stopy po roztékání, trhliny způsobené vnitřním napětím a změna barvy. To vše může ovlivnit průhlednost a celkový vzhled plastu.
Q2: Jak si vyberu správný materiál pro transparentní vstřikování plastů?
- A: Záleží na tom, co vyrábíte! Pro optické součástky zvolte PMMA. Pokud potřebujete něco odolného a nárazuvzdorného, PC je tou správnou volbou.
Q3: Jak se mohu vyhnout vnitřnímu pnutí při vstřikování průhledných plastů?
- A: Snažte se optimalizovat návrh formy, pečlivě řídit proces chlazení a nezapomínejte na následné zpracování, jako je žíhání, pro zmírnění pnutí.
Q4: Jaké jsou nadcházející trendy ve vstřikování transparentních plastů?
- A: Jsme svědky několika vzrušujících trendů, jako je technologie inteligentního lisování, ekologické výrobní postupy a mikrolisování, které se dostávají do centra pozornosti.
The End
Přestože je vstřikování průhledných plastů složité, dodržování správných kroků v přípravě, návrhu a řízení procesu může vést k úžasným a bezvadným dílům. Spolupráce s odborníkem vám poskytne další výhodu pro špičkové výsledky.
Jednat hned teď: Napište nám a nechte si od našich odborníků pomoci vytvořit perfektní řešení pro vaše potřeby vstřikování průhledných plastů. Postaráme se o vás!






