
Co je vstřikování plastů?
Vstřikování plastů je široce používaná výrobní technika, která umožňuje výrobu velkoobjemových dílů a zboží. Jedná se o flexibilní a efektivní technologii, která se běžně používá v různých odvětvích, jako je spotřební zboží, automobilový průmysl, elektronika a balení. Proces zahrnuje vstřikování roztaveného materiálu, obvykle termoplastického polymeru, do dutiny formy pod vysokým tlakem. Tvar a vlastnosti konečného produktu se mají odrazit v návrhu formy. Po vstřikování roztaveného materiálu do formy dochází k jeho ochlazení a ztuhnutí, čímž vznikne dutina formy. Nakonec se forma otevře a vytvrzený díl se vyjme.
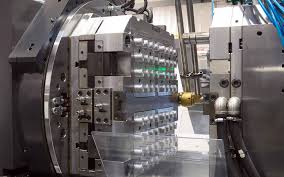
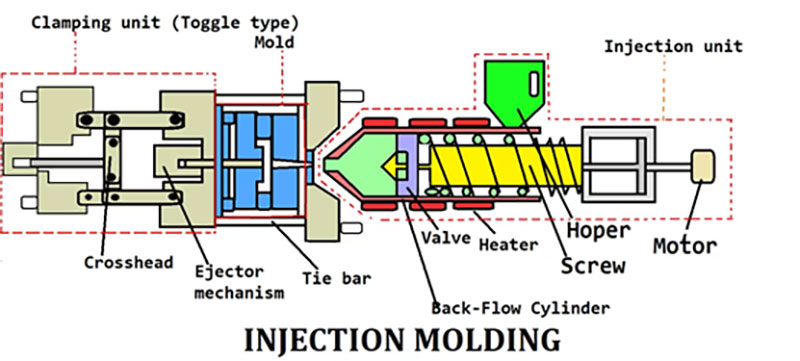
Struktura vstřikovacího stroje
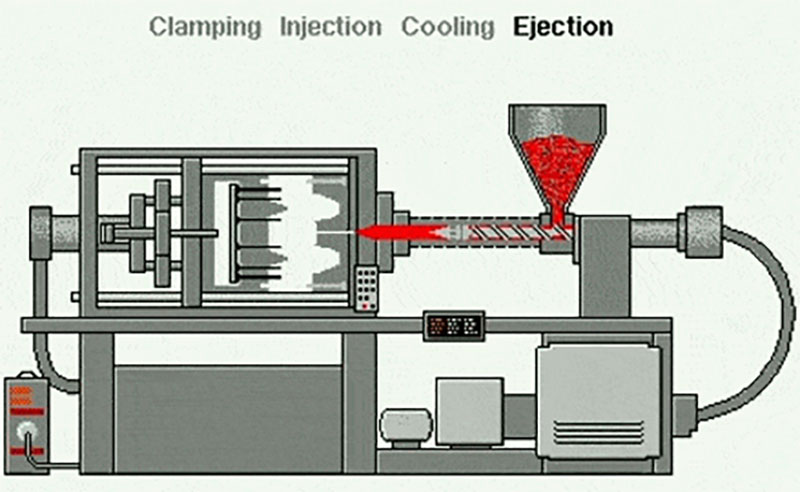
Stroj používaný v procesu vstřikování plastů k výrobě plastových výrobků se nazývá vstřikovací lis. Skládá se hlavně ze dvou hlavních součástí: uzavírací jednotky a vstřikovací jednotky. Zde jsou některé základní součásti vstřikovacího lisu.
Upínací jednotka :
Upínací jednotka je zodpovědná za držení formy na místě během procesu vstřikování plastů. Skládá se ze stacionární desky a pohyblivé desky, které jsou upevněny na rámu stroje. Forma je upnuta mezi těmito dvěma deskami.
Vstřikovací jednotka :
Vstřikovací jednotka je zodpovědná za tavení a vstřikování roztaveného plastového materiálu do dutiny formy. Obvykle se skládá z násypky, kudy se plastové pelety nebo granule přivádějí do stroje, šneku nebo pístu, který taví a vstřikuje plastový materiál, a trysky, která směruje materiál do formy.
Systém vytápění a chlazení :
Vstřikovací lis má topný systém pro tavení plastového materiálu a chladicí systém pro ztuhnutí výlisku. Topný systém obvykle zahrnuje elektrické ohřívače nebo olejové ohřívače pro ohřev válce a tavení plastu. Chladicí systém může zahrnovat vodní kanály nebo větrací otvory pro chlazení formy a výlisku.
Řídicí systém :
Moderní vstřikovací lisy jsou vybaveny řídicím systémem, který umožňuje obsluze nastavovat a sledovat různé parametry procesu vstřikování. Řídicí systém obvykle zahrnuje ovládací panel s displejem, tlačítky a přepínači pro nastavení parametrů, jako je teplota, tlak, rychlost vstřikování a doba cyklu.
Vyhazovací systém :
Poté, co plastový díl ztuhne uvnitř formy, je třeba jej z dutiny formy vytlačit. Vyhazovací systém se skládá z vyhazovacích kolíků nebo desek, které díl vytlačí z formy, když se forma otevře.
Jaký je rozdíl mezi 3D tiskem a vstřikováním plastů?
3D tisk a vstřikování plastů jsou technologie pro výrobu plastových dílů. 3D tisk je aditivní tiskový proces, který vytváří objekty vrstvením materiálu, zatímco vstřikování plastů využívá formu naplněnou roztaveným materiálem, který se před výrobou dílů ochladí a vytvrdí. Vstřikování plastů i 3D tisk lze použít pro výrobu prototypů, ale mezi těmito dvěma procesy existuje několik klíčových rozdílů. Hlavní rozdíl: Pokud jde o hromadnou výrobu zboží s malým množstvím odpadu materiálu, vstřikování plastů funguje dobře. Ačkoli 3D tisk trvá déle, je vhodnější pro složité návrhy a umožňuje rychlé úpravy designu.
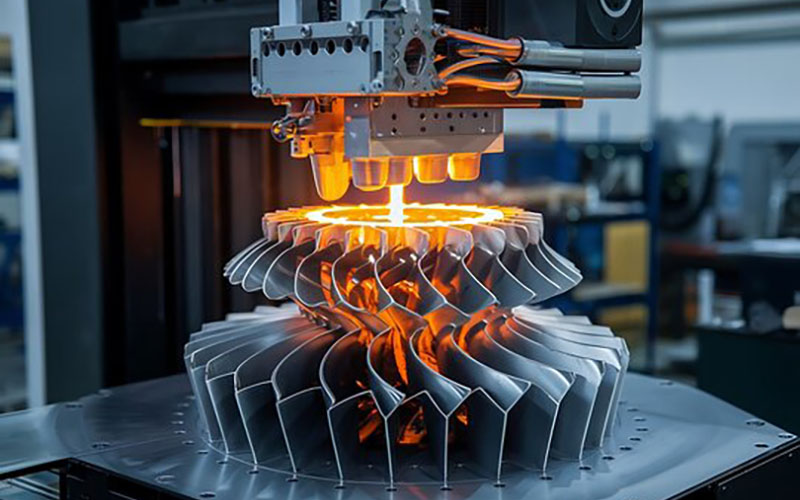
3D tisk neboli aditivní výroba nabízí rychlou dodací lhůtu 1–2 týdny, což z něj činí ideální řešení pro rychlé prototypování a návrhy, které vyžadují časté změny. Tento proces je navíc schopen vyrábět malé plastové díly a složité designy. Není to nejvhodnější volba pro velké výrobní série nad 100 dílů, protože může být nákladný jak z hlediska času, tak i peněz. Je však skvělou volbou pro nízkoprodukční série.
3D tisk je však pomalá výrobní metoda, která dokáže najednou vyrobit pouze omezený počet dílů. Velikost tiskové plochy omezuje výrobu větších předmětů, protože jakákoli část přesahující okraj tiskové plochy riskuje nestabilitu. To znamená, že i když je 3D tisk ve velkém měřítku možný, nemusí být nejlepším využitím tohoto procesu. Díly vytištěné 3D tiskem mají navíc v důsledku aditivní výroby drsný povrch, bez ohledu na úroveň detailů. Pokud požadujete hladký povrch, bude nutné provést následné opracování.
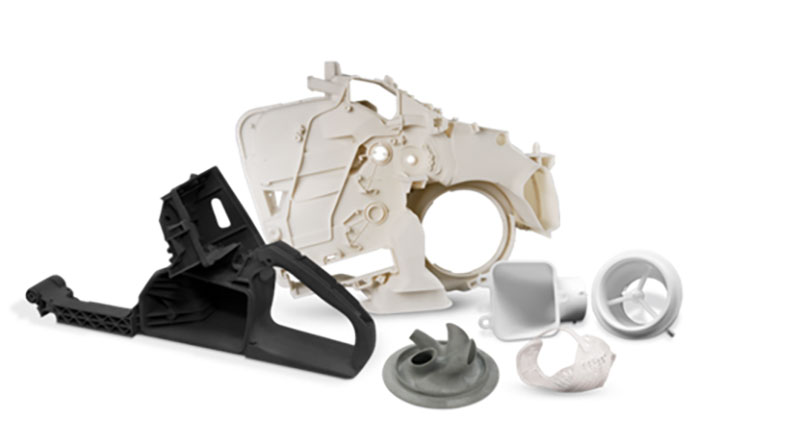
Vstřikování plastů zahrnuje dlouhé dodací lhůty pro přípravu dílů, které trvají až 5–7 týdnů, a to i u jednoduchých dílů. Proto není vhodné pro časté změny návrhu. Navzdory těmto dlouhým dodacím lhůtám je však tento proces ideální pro výrobu dílů ve velkých objemech, až 1 000+ dílů na sérii. Formovací nástroj je navíc vhodný pro výrobu součástí jakékoli složitosti, bez ohledu na jejich velikost. Vstřikování plastů však není ideální pro výrobu složitých a jemných návrhů, které mohou stát samostatně. Oprava chyb nebo změna návrhu může být náročná kvůli dlouhým časům přípravy vstřikování plastů. Kromě toho může být oprava chyb v návrhu drahá a časově náročná. Úprava formy za účelem opravy problémů nebo změny návrhu vyžaduje kompletní přepracování, což má za následek sešrotování všeho vyrobeného a vznik dalších nákladů.
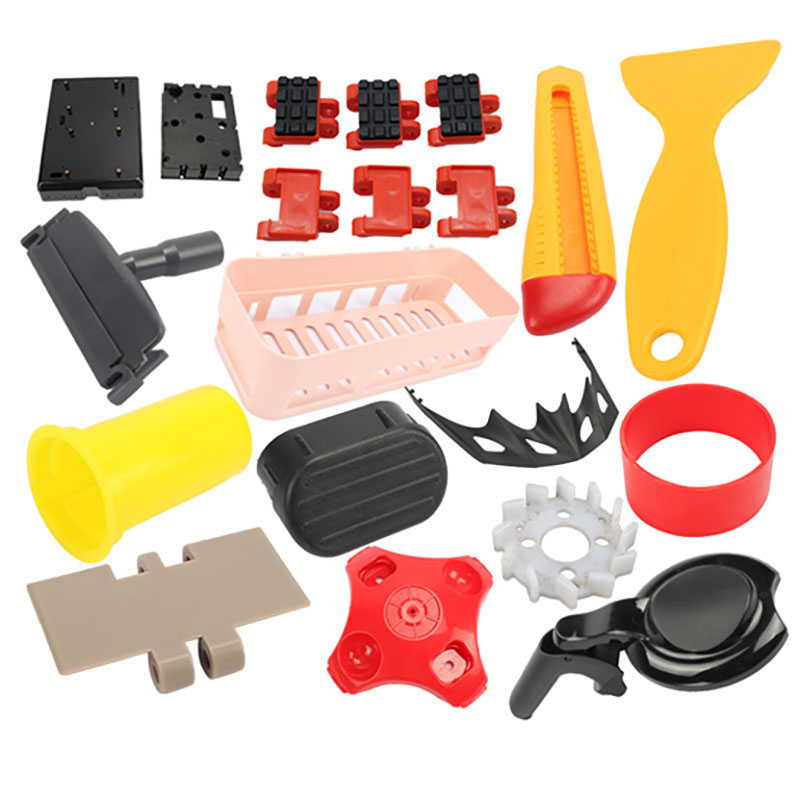
Závěrem lze říci, že oba procesy mají své výhody a nevýhody, proto by měly být považovány za doplňkové, nikoli konkurenční technologie. 3D tisk je vhodnější pro výrobu malých sérií složitých dílů, které mohou vyžadovat časté změny designu nebo úpravy. Na druhou stranu je vstřikování plastů vhodnější pro hromadnou výrobu méně složitých dílů, které již úspěšně dokončily fázi návrhu.
Jak funguje vstřikování?
Vstřikování plastů je nejoblíbenějším výrobním procesem pro výrobu plastových dílů. Vstřikování plastů je nejoblíbenějším výrobním procesem pro výrobu plastových dílů. Vstřikovací stroje, které používají surový plast a různé formy, dokáží vyrobit mnoho různých dílů, velkých i malých, odolných i jednorázových, pro mnoho odvětví a aplikací. Jak tedy vstřikování plastů funguje?
1: výběr správného termoplastu a formy
Termoplastický materiál zvolený pro vstřikování přímo ovlivňuje výkon a vlastnosti dílu. Různé materiály nabízejí různé vlastnosti, jako je pevnost, flexibilita, tepelná odolnost, chemická odolnost a elektrické vlastnosti. Výběr vhodného materiálu je důležitý pro zajištění toho, aby díl splňoval požadované specifikace a dobře fungoval. Výběr materiálu a konstrukce formy ovlivňují kvalitu, rozměry, povrchovou úpravu a strukturální integritu vstřikovaných dílů. Faktory, jako je tok materiálu, smrštění, deformace a ochlazování, určují vady dílů a je třeba je zohlednit. Správný výběr materiálu a formy pomáhá vyrábět vysoce kvalitní díly konzistentně.
2: podávání a tavení termoplastu
Proces vstřikování začíná vstřikovací jednotkou stroje. Plastové pelety nebo granule se přidávají do násypky a materiál se přivádí do vyhřívaného válce. Materiál se poté uvnitř válce taví, obvykle otáčením šneku nebo pohybem pístu.
3: Vstřikování plastu do formy
Roztavený plast se poté vstřikuje pod vysokým tlakem do dutiny formy pomocí systému trysek a vtoků.
4: doba výdrže a chlazení
Jakmile je dutina formy naplněna roztaveným plastem, začíná proces chlazení. Forma obsahuje kanálky nebo kanálky, kterými cirkuluje chladicí médium (například voda nebo olej). Chladicí médium pomáhá rychle ochladit a ztuhnout plastový materiál do tvaru dutiny formy. Během této doby by měla být doba chlazení řízena podle vlastností materiálu.
5: Procesy vyhazování a dokončování
Jakmile se plast uvnitř formy roztaví a vychladne, upínací zařízení formy se otevře. Dvě poloviny formy se oddělí a vytvrzený díl se vyhodí z dutiny formy pomocí vyhazovacího systému, jako je vyhazovací kolík nebo deska. Poté pracovníci provedou dokončovací proces, který vylepší konečný vzhled, funkčnost a celkovou kvalitu vylisovaných dílů. Poté může být výrobek zabalen a dodán zákazníkům.
Běžné typy vstřikování plastů
Co je vstřikování plastů?
Vstřikování plastů do formy je výrobní proces používaný k výrobě plastových dílů ve velkém množství. Zahrnuje vstřikování roztaveného plastového materiálu do dutiny formy, jeho ochlazení a ztuhnutí a následné vyhození hotového dílu z formy. Vstřikování plastů do formy se široce používá v různých průmyslových odvětvích díky své efektivitě, všestrannosti a schopnosti vyrábět složité a přesné díly, jako je automobilový průmysl, elektronika, spotřební zboží a zdravotnické prostředky atd.
Jak funguje vstřikování plastů?
Vstřikování plastů je neuvěřitelně efektivní a všestranný výrobní proces. Zahrnuje vytvoření formy, roztavení a vstřiknutí plastového materiálu do ní, jeho ochlazení a ztuhnutí a následné vyhození hotového dílu z formy. Tento proces je automatizovaný a řízený, což umožňuje vyrábět složité díly s vysokou přesností a konzistencí. Vstřikování plastů je nákladově efektivní metoda pro výrobu plastových komponentů ve velkém množství a je široce používána v různých průmyslových odvětvích.
Cena vstřikování plastů
Hlavním faktorem ovlivňujícím náklady vstřikování plastů je forma, známá také jako cena nástrojů. Cena závisí na složitosti konstrukce dílu, typu materiálu a objemu výroby. Navzdory vysokým fixním počátečním nákladům má vstřikování plastů nízké variabilní náklady, používá levné materiály a progresivní automatizaci, což má za následek menší potřebu pracovní síly. S rostoucím objemem výroby se náklady na díl snižují, což zefektivňuje proces díky rozložení nákladů.
Který plast je nejlepší pro vstřikování plastů?
Výběr vhodného materiálu je nezbytný pro téměř všechny fáze procesu vstřikování plastů. Z tohoto důvodu je to často jedno z nejdůležitějších rozhodnutí, která musí výrobce a jeho zákazník v průběhu výrobního cyklu učinit. Pro vstřikování plastů lze použít několik typických materiálů kvůli jejich různým vlastnostem a funkcím, i když důvody pro výběr konkrétních typů a značek plastových materiálů občas zakrývá tajemství. Při výběru vhodného materiálu pro projekt je třeba během fáze návrhu a vývoje zohlednit některé důležité vlastnosti materiálu. Nezapomeňte zvážit i možnosti biologicky odbouratelných materiálů.
Výhody vstřikování plastů
vysokou účinností
Vstřikování plastů je vysoce efektivní proces, který umožňuje výrobu velkého množství dílů v relativně krátkém čase. Jakmile je forma nastavena, samotný proces vstřikování je rychlý a každý cyklus může vyrábět více dílů současně.
Cenově výhodné
Při výrobě zboží ve velkém měřítku může být vstřikování plastů finančně výhodnou výrobní technikou. Umožňuje vysoké objemy výroby, malý odpad materiálu a automatizaci, to vše může snížit náklady na pracovní sílu. Navíc výběr nejúspornějšího a nejvhodnějšího plastového materiálu pro danou aplikaci může vést k úsporám nákladů díky všestrannosti materiálu.
Komplexní a přesná konstrukce dílů: Vstřikování plastů umožňuje výrobu složitých a složitých konstrukcí dílů, kterých by bylo obtížné nebo nepraktické dosáhnout jinými výrobními procesy. Formy používané při vstřikování plastů mohou být velmi detailní a replikovat složité prvky, což umožňuje přesnou a konzistentní výrobu dílů.
Tolerance a normy pro vstřikování plastů
Tolerance a normy pro vstřikování plastů jsou klíčové pro dosažení funkčních, vysoce kvalitních dílů, které splňují požadované specifikace. Zajišťují kompatibilitu, funkčnost a usazení dílů, přispívají ke konzistentní kvalitě a umožňují nákladově efektivní výrobu. Správné zohlednění tolerancí v celém procesu návrhu a výroby je nezbytné pro úspěšné vstřikování plastů.
| Normy | Popis |
| Maximální velikost dílu | 1200 × 1000 × 500 mm
47.2 × 39.4 × 19.7 palce |
| Minimální velikost dílu | 1 × 1 × 1 mm
0.039 × 0.039 × 0.039 palce |
| Opakovatelnost mezi díly | ± 0.1 mm
± 0.0039 palce |
| Tolerance plísní | ± 0.05 mm
±0.002 palce. |
| Dostupné typy forem | Ocelové a hliníkové nástroje. Dodáváme výrobní stupeň: do 1000 cyklů, do 5000 cyklů, do 30 000 cyklů a nad 100 000 cyklů. |
| Dostupné stroje | Jednodutinové, vícedutinové a rodinné formy,
Lisovací tuna 50 až 500 |
| Sekundární operace | Tvarování forem, tamponový tisk, laserové gravírování, závitové vložky a základní montáž. |
| Možnosti inspekce a certifikace | 15 pracovních dnů nebo méně pro většinu objednávek,
Reakce na cenovou nabídku 24 hodin denně, 7 dní v týdnu |
| Dodací lhůta | 15 pracovních dnů nebo méně pro většinu objednávek,
Reakce na cenovou nabídku 24 hodin denně, 7 dní v týdnu |
Povrchové úpravy vstřikování plastů
Povrchová úprava formy se obvykle provádí během výrobního procesu. Po dokončení vstřikování provedeme na hotovém výrobku určité povrchové úpravy dle vašich požadavků.
| Jméno | Popis | |
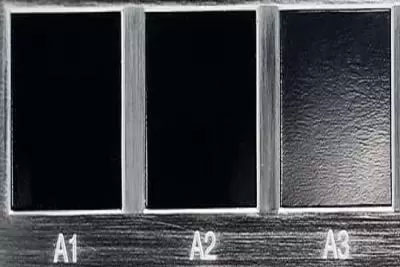 |
Lesklý | Povrchová úprava třídy A se vyrábí diamantovým leštěním a vytváří lesklé a lesklé povrchy na vstřikovaných dílech. |
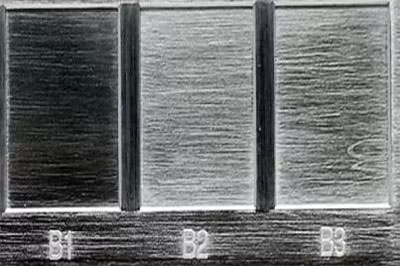 |
Pololesklý | Povrchová úprava třídy B používá brusný papír s hrubým zrnem k výrobě dílů s mírně drsnějším povrchem než díly třídy A. Zakázkové plastové díly, které procházejí povrchovou úpravou třídy B, mají matnou texturu povrchu. |
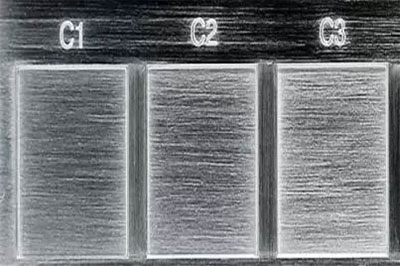 |
Matná | Povrchová úprava třídy C využívá brusné kameny s hrubým zrnem k vytvoření drsného a nerovného povrchu. Vstřikované plastové díly, které procházejí povrchovou úpravou třídy C, mají matnou texturu povrchu. |
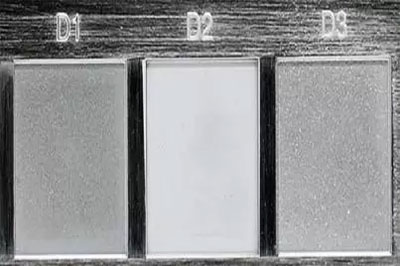 |
Texturou | Povrchové úpravy třídy D používají k vytvoření velmi drsného texturovaného povrchu drť a suché skleněné kuličky nebo oxid. V závislosti na typu použitého materiálu mohou mít výrobky saténový nebo matný povrch. |
Jaké zařízení se používá v procesu vstřikování plastů?
Proces vstřikování plastů zahrnuje použití různých zařízení k výrobě plastových dílů. Hlavní zařízení používané v tomto procesu zahrnuje vstřikovací lis, formu a pomocné zařízení.
Vstřikovací lis
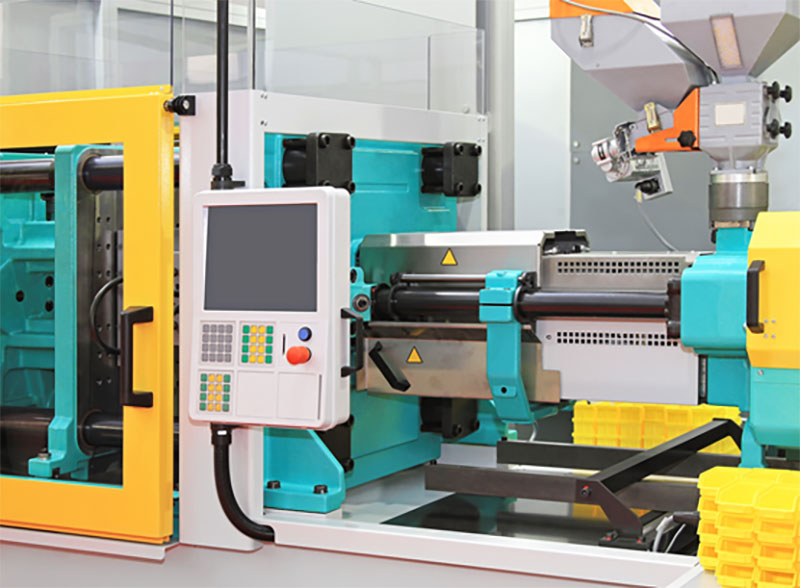
Vstřikovací lis je hlavním zařízením používaným při vstřikování plastů. Skládá se z násypky, vstřikovací jednotky, upínací jednotky formy a ovládacích prvků. Stroj taví plastový materiál, vstřikuje ho do formy a chladí ho, aby se vytvořil požadovaný tvar.
Nástroje pro vstřikování plastů
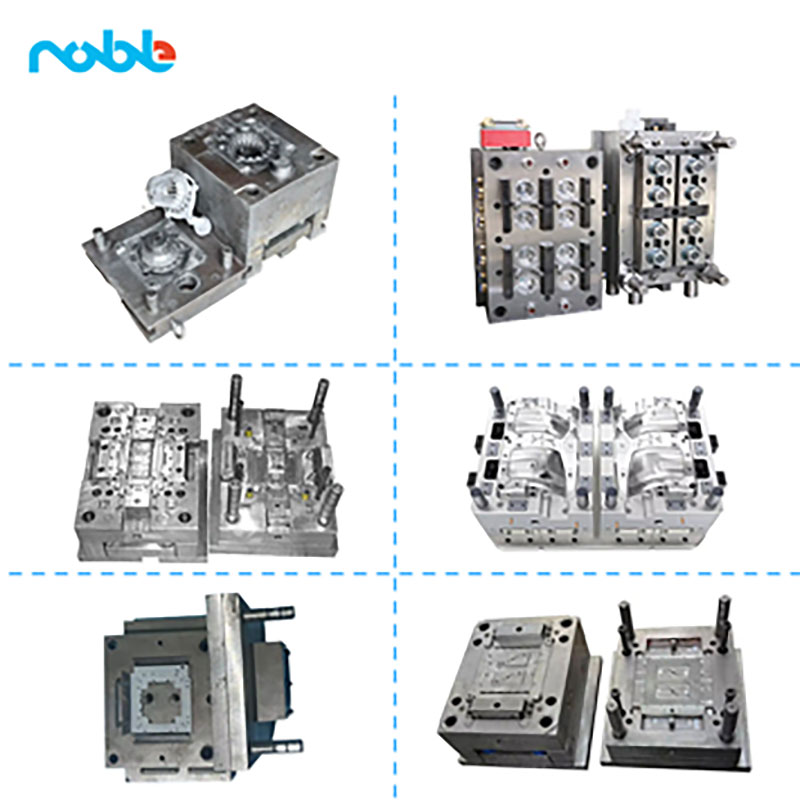
Forma je přesný nástroj, který definuje tvar a vlastnosti vyráběného plastového dílu. Obvykle je vyrobena z oceli a skládá se ze dvou polovin: dutiny a jádra. Forma je namontována na vstřikovacím lis a je navržena tak, aby odolala vysokým tlakům a teplotám.
Další vybavení
K podpoře procesu vstřikování plastů lze použít další zařízení, jako například zařízení na sušení materiálu, systémy pro manipulaci s materiálem, granulátory pro recyklaci plastového odpadu a roboty nebo automatizační systémy pro odebírání a manipulaci s díly.
Je důležité si uvědomit, že specifické zařízení používané při vstřikování plastů se může lišit v závislosti na velikosti a složitosti vyráběných dílů, jakož i na požadavcích výrobního procesu.
Je 3D tisk totéž co vstřikování plastů?
3D tisk a vstřikování plastů nejsou stejné procesy. I když se obě techniky používají k výrobě plastových dílů, využívají odlišné přístupy a mají odlišné výhody a omezení. Jak 3D tisk, tak vstřikování plastů jsou cenné výrobní procesy pro plastové díly, ale mají různé silné stránky a aplikace. 3D tisk je výhodný pro prototypování, úpravy na míru a malosériovou výrobu, zatímco vstřikování plastů je ideální pro velkovýrobu a dosažení nákladově efektivní výroby konzistentních, vysoce kvalitních dílů.
Vstřikování plastů pro různá průmyslová odvětví
Vstřikování plastů je všestranný výrobní proces, který nachází uplatnění v různých odvětvích. Zde je několik příkladů odvětví, která běžně využívají vstřikování plastů:
Vstřikování plastů v Automobilový průmysl
Vstřikování plastů se v automobilovém průmyslu hojně používá k výrobě široké škály komponentů, včetně interiérových a exteriérových obložení, palubních desek, dveřních panelů, nárazníků, větracích otvorů a dílů motoru. Tento proces umožňuje přesnou výrobu složitých tvarů a lehkých dílů, což přispívá ke zlepšení spotřeby paliva.
Vstřikování plastů v Letecký a obranný průmysl
Vstřikování plastů se široce používá v leteckém a obranném průmyslu k výrobě robustních a lehkých součástí. Patří mezi ně ovládací panely, interiérové díly letadel, ochranné vybavení, konektory a pouzdra pro elektronické systémy. Tento proces umožňuje výrobu dílů se složitou geometrií, vysokou odolností a odolností vůči drsným podmínkám prostředí.
Vstřikování plastů v Zdravotnictví
Vstřikování plastů hraje klíčovou roli v lékařství a zdravotnictví, kde jsou nezbytné přesnost, čistota a biokompatibilita. Používá se k výrobě zdravotnických prostředků, jako jsou injekční stříkačky, katétry, chirurgické nástroje, implantabilní komponenty, systémy pro podávání léků a laboratorní vybavení. Tento proces zajišťuje přesné tolerance, sterilní výrobu a soulad s regulačními normami.
Vstřikování plastů v Robotický průmysl
Vstřikování plastů poskytuje robotickému průmyslu možnost vyrábět vysoce kvalitní, zakázkové a cenově efektivní komponenty. Tento proces nabízí flexibilitu designu, škálovatelnost a schopnost vyrábět složité geometrie, které splňují specifické požadavky robotických systémů z hlediska výkonu, odolnosti a funkčnosti. Běžně se používá v krytech a pouzdrech robotů, chapadlech a koncových efektorech, krytech senzorů a vnitřních součástech.
Charakteristiky vstřikování kovů:
Co je vstřikování kovů?
Vstřikování kovů do formy (MIM) kombinuje vstřikování plastů s práškovými kovy k výrobě přesných a složitých kovových dílů. Je všestranný, ale ve srovnání se vstřikováním plastů má vyšší náklady na nástroje a delší dodací lhůty. Nicméně je cenný pro výrobu vysoce výkonných a složitých kovových součástí.
Výhody vstřikování kovů
Komplexní Design
MIM je výrobní proces, který lze použít k výrobě kovových dílů ve velkém množství, a to i těch se složitou geometrií a složitými detaily. Tento proces je nejvhodnější pro výrobu malých a přesných dílů ve velkých objemech s přísnými tolerancemi. MIM je schopen přesně vytvářet vnitřní a vnější závity, podřezy, zuby (například ozubená kola), drážky, otvory, žebra, značení a rytiny bez nutnosti dalšího obrábění nebo výrobních procesů.
Vysoká kvalita
MIM umožňuje výrobu různých tvarů a vyrábí díly se srovnatelnou pevností a tvrdostí jako obráběné tvářené slitiny. MIM umožňuje vyrábět vícekomponentní díly jako jeden kus a poskytovat vynikající povrchovou úpravu.
Cenově výhodná cena
MIM lze provádět na široké škále kovů, mezi které patří: nerezová ocel, uhlíková ocel, slitiny mědi, slitiny niklu, slitiny wolframu, slitiny titanu, slitiny kobaltu, železo, karbid, cermet atd. Vstřikování kovů do plastů (MIM) je výrobní proces, který je známý tím, že ve srovnání s tradičními obráběcími procesy vytváří méně odpadu a šrotu. To je obzvláště výhodné pro drahé materiály, jako jsou žáruvzdorné materiály, slitiny titanu, superslitiny a speciální kovy. Díky MIM lze až 98 % materiálu přeměnit na použitelné kovové díly, což z něj činí efektivní proces. MIM je navíc cenově výhodnou alternativou k dlouhodobému obrábění, vytavitelnému lití a ražení.
Jak funguje vstřikování kovů?
Vstřikování kovů do formy (MIM) je proces, který kombinuje vstřikování plastů s práškovými kovy za účelem vytváření složitých kovových dílů. Proces zahrnuje přípravu suroviny, vstřikování, chlazení a tuhnutí, vyhazování, odstraňování pojiva, spékání a následné zpracování. MIM nabízí flexibilitu designu, nákladovou efektivitu a schopnost vyrábět vysoce přesné kovové díly s vynikajícími mechanickými vlastnostmi.
Povrchová úprava vstřikování kovů
Povrchová úprava je klíčovým krokem v procesu vstřikování kovů (MIM) pro zlepšení vzhledu, funkčnosti a výkonu finálních kovových dílů. V MIM se používají různé techniky povrchové úpravy:
CNC obrábění, stejně jako frézování, soustružení, vrtání a broušení, dosahuje přesných rozměrů, hladkých povrchů a specifických vlastností na MIM dílech. Používá se pro přesné tolerance, kritické geometrie a úpravy po zpracování.
2.Leštění
Leštění vylepšuje vzhled MIM dílu odstraněním nedokonalostí a vytvořením hladkého, reflexního povrchu pomocí abrazivních materiálů, leštících kotoučů a lešticích past.
3. Galvanické pokovování
Galvanické pokovování vylepšuje MIM díly nanesením tenké vrstvy kovu na ně. Proces zahrnuje ponoření dílů do elektrolytického roztoku obsahujícího kovové ionty a aplikaci elektrického proudu. Mezi běžné kovy používané pro galvanické pokovování patří nikl, chrom, zlato a stříbro.
4. Ošetření teplem
Tepelné zpracování zlepšuje mechanické vlastnosti MIM dílů tím, že je podrobuje řízeným cyklům ohřevu a ochlazování, čímž se modifikují jejich povrchové vlastnosti, vzhled, tvrdost, pevnost a rozměrová stabilita.
Keramické vstřikování plastů:
Co je keramické vstřikování plastů?
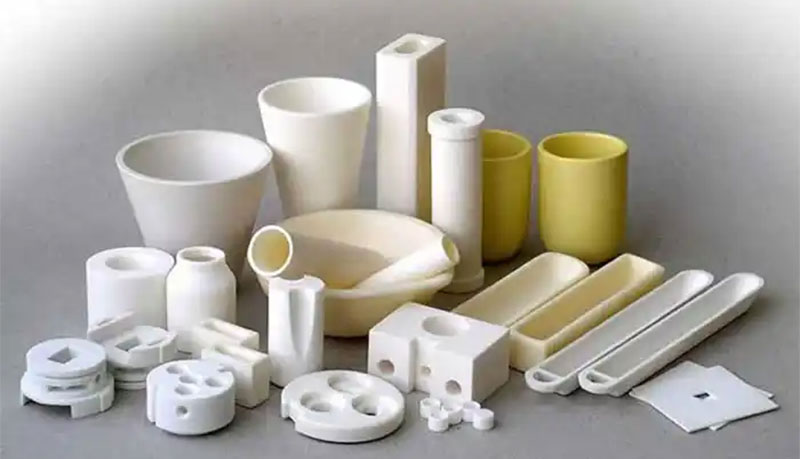
Vstřikování keramiky do formy je přesná a pokročilá technologie používaná k vývoji vysoce kvalitních součástí ve velkém množství. Keramické díly jsou odolnější a odolnější než plastové nebo ocelové díly, což je činí ideálními pro řadu aplikací. Vstřikování keramiky do formy (CIM) je proces používaný k výrobě zakázkových keramických dílů. Je podobný procesu vstřikování do formy používanému pro plasty. Proces zahrnuje předehřátí peletizované směsi práškového oxidu hlinitého a určitých pojiv, která se poté pod vysokým tlakem vtlačí do zakázkové formy, čímž se vytvoří díly podle specifického návrhu zákazníka. Po vyjmutí dílu z formy prochází několika dalšími procesy, včetně slinování při vysokých teplotách.
Jak funguje vstřikování keramiky?
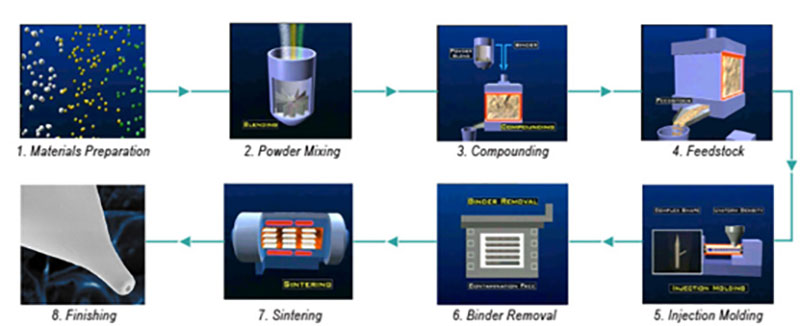
Proces vstřikování keramiky (CIM) zahrnuje kombinování pevných látek vstřikováním a slinováním za účelem výroby složitých tvarů s použitím tvrdých materiálů, které je příliš obtížné, drahé nebo nemožné vyrobit konvenčními metodami. Proces CIM zahrnuje několik kroků:
1. Nástroj pro vstřikování plastů
Vstřikovací lis je navržen a vyroben pomocí technologie CAD/CAM, aby bylo zajištěno, že keramický díl bude vyroben přesně podle výkresů CAD.
2. Příprava surovin
Keramický prášek se vybírá na základě požadavků zákazníka, včetně velikosti zrn, tvaru a distribuce. Speciální pojiva a přísady se s práškem mísí za kontrolovaných podmínek, aby se zajistila připravenost výsledné směsi pro vstřikování do forem. Zaznamenávání vlastností výsledné suroviny je součástí kontroly kvality a sledování šarží.
3. Vstřikování
Účelové vstřikovací lisy plní formy surovinou v plně automatizovaném procesu, který zajišťuje jednotnou konzistenci. Statistické řízení procesu (SPC) shromažďuje procesní data.
4. Ovládání
Inovativní monitorovací techniky snižují náklady a zvyšují kvalitu a umožňují sledování vnitřních vlastností neprůhledných materiálů v reálném čase během lisování.
5. Tepelné zpracování
Pojivo se z předlisku odstraňuje odpařováním a exotermickou reakcí, přičemž zbývá jen malý podíl. Díly se spékají v oxidačně-redukční atmosféře nebo ve vakuu. Vstřikované díly lze podrobit izostatickému lisování za tepla (HIP) pro zvýšení hustoty a pevnosti.
6. Povrchová úprava
Metody následného zpracování mohou dosáhnout vyšší kvality povrchu a přesnosti než slinování a zároveň zachovat výjimečné tolerance za ekonomické ceny.
7. Závěrečná kontrola
Během fáze návrhu spolupracuje společnost NOBLE se zákazníky na stanovení kontrolních a hodnotících kritérií. Využívá nejmodernější měřicí technologie, aby se zajistilo, že vyrobené díly splňují technické specifikace.
Výhody vstřikování keramiky
Vstřikování keramiky, stejně jako jakýkoli jiný výrobní proces, má své výhody a nevýhody. Jednou z hlavních výhod tohoto procesu je jeho schopnost vyrábět složité geometrie s vysokou přesností a správností. Díky tomu je ideální volbou pro aplikace, které vyžadují přesné tolerance. Keramické díly vyrobené vstřikováním jsou navíc často robustnější a odolnější než díly vyrobené jinými metodami.
Keramické materiály pro vstřikování plastů
Při vstřikování keramiky se obvykle používá směs keramického prášku a pojiva. Keramický prášek je pojivem držen pohromadě a dodává mu potřebnou pevnost pro tvarování. Mezi běžná pojiva patří vosk, termoplastické polymery a termosetické polymery. Výběr pojiva určují specifické požadavky vyráběného předmětu, jako je požadovaná pevnost, flexibilita a teplotní odolnost. Odstraňování pojiva je proces odstraňování pojiva z keramické části po jejím odlití, přičemž zůstane pouze čistá keramická část.
Povrchová úprava keramických vstřikovacích forem
Na zakázkové keramické díly vyrobené vstřikováním lze aplikovat různé povrchové úpravy, které zlepší jak jejich praktický výkon, tak i estetický vzhled.
| Povrchové úpravy | Obrázky | Popis procesu | Výhody |
| PVD (fyzická depozice z plynné fáze) |  |
PVD je zkratka pro fyzikální depozice z plynné fáze. Jedná se o proces, který zahrnuje nanášení tenké vrstvy materiálu na substrát pomocí fyzikálních prostředků, jako je odpařování nebo naprašování ve vakuovém prostředí. | PVD vytváří tenké filmy s vysokým stupněm jednotnosti tloušťky a složení, což je užitečné pro aplikace, které vyžadují přesné povlaky. |
| Pokovování |  |
Galvanické pokovování je proces nanášení tenké vrstvy kovu na vodivý povrch pomocí elektrochemické reakce. | Galvanické pokovování vytváří vysoce odolný a otěruvzdorný povlak, který dokáže chránit podklad před korozí a jinými formami poškození. |
| Práškové lakování | 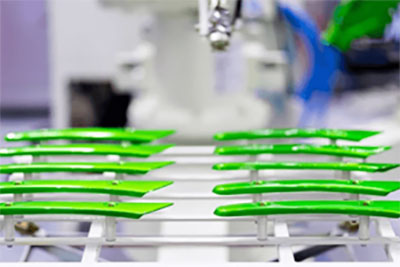 |
Práškové lakování je typ nátěru, který se nanáší jako sypký suchý prášek a poté se stříká na povrch. Prášek se vytvrzuje zahřátím na teplotu, při které se roztaví a následně se spojí s povrchem. | Práškové barvy jsou vysoce odolné a odolné vůči poškrábání, odlupování a blednutí. Odolávají drsným povětrnostním podmínkám, chemikáliím a UV záření, což je činí ideálními pro venkovní použití. |
| kartáčování |  |
Kartáčování je proces povrchové úpravy, který zahrnuje použití kartáče nebo abrazivního materiálu k vytvoření vzoru jemných čar nebo škrábanců na kovovém povrchu. | Kartáčované povrchy jsou vysoce odolné a odolávají i drsnému prostředí, což z nich činí oblíbenou volbu pro aplikace, jako jsou průmyslová zařízení a architektonické prvky. |
| Chemické leptání | 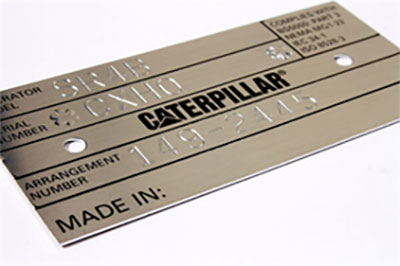 |
Chemické leptání, známé také jako chemické frézování nebo fotochemické obrábění, je proces povrchové úpravy, který zahrnuje použití chemikálií k selektivnímu odstraňování materiálu z kovového povrchu. | Chemické leptání umožňuje leptání extrémně přesných vzorů a tvarů na kovový povrch s tolerancemi pouhých několika mikronů. Tato úroveň přesnosti je ideální pro výrobu složitých dílů nebo součástí se složitými vzory. |
| Laserové značení | 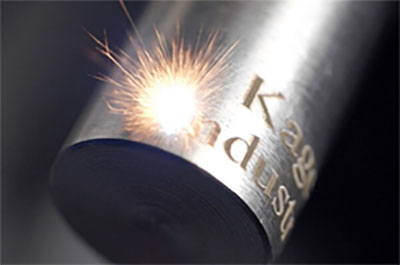 |
Laserový paprsek způsobuje reakci na povrchu materiálu, což vede k trvalé značce, kterou lze přizpůsobit specifickým konstrukčním požadavkům. | Laserové značení je vysoce odolné a odolné vůči opotřebení, blednutí a dalším typům poškození. Díky tomu je laserové značení ideální pro aplikace, které vyžadují dlouhotrvající značení, jako je branding, identifikace a sledovatelnost. |
| Leštění |  |
Leštění je proces vyhlazování a zušlechťování povrchu pomocí abrazivního materiálu k odstranění malého množství materiálu. | Účelem leštění je vytvořit hladký a lesklý povrch, vylepšit vzhled povrchu a zvýšit jeho odolnost proti opotřebení a korozi. |
Vlastnosti přestřikování:
Co je to přelití?
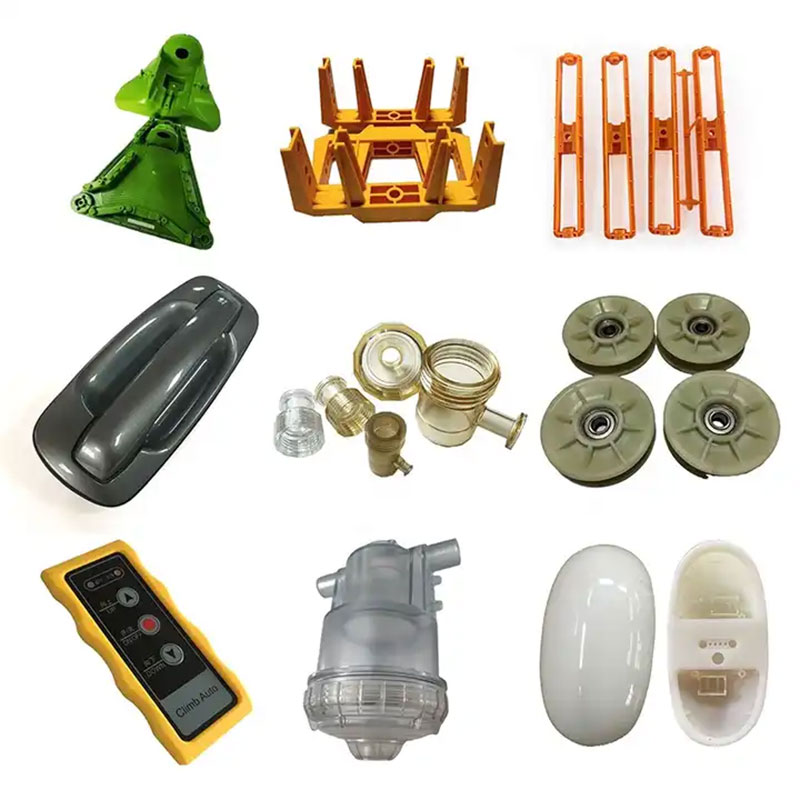
Přestřikování je široce používaný proces ve výrobním průmyslu. Zahrnuje vstřikování plastů nebo odlévání uretanu k výrobě vysoce kvalitních prototypů. Tato technika pomáhá spojit dvě nebo více vrstev materiálu dohromady, což je výhodné pro přestřikování plastů a pryže. Je obzvláště užitečná pro rychlou výrobu prototypů průmyslových strojních součástí a vytváření zakázkových dílů překrytím plastu nebo pryže jinými materiály, jako jsou kovy.
Jak funguje přestřikování?
Přestřikování je proces spojování dvou nebo více materiálů za účelem vytvoření jediného strojního dílu nebo komponentu. První složkou je substrát, což je základní materiál, a druhou složkou je přestřik, což je sekundární materiál, který je nanesen na substrát. V závislosti na požadovaném konečném produktu může být použito více přestřiků.
Materiály pro přelití
Jedná se o běžné lisované plasty, které nabízíme v rámci našich služeb vstřikování plastů. Po seznámení se se základními informacemi o materiálech, jako jsou běžné druhy, značky, výhody a nevýhody, si vyberte vhodný materiál pro vstřikování plastů podle požadavků vaší aplikace.
Materiál nástrojů:
Před zahájením procesu vstřikování plastů je pro malosériovou nebo velkosériovou výrobu zapotřebí CNC obráběné nástroje s vysokou tolerancí. Mezi nejběžněji používané materiály patří:
| Nástrojová ocel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Nerezová ocel: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Hliník: | 6061, 5052, 7075 |
Plastové materiály:
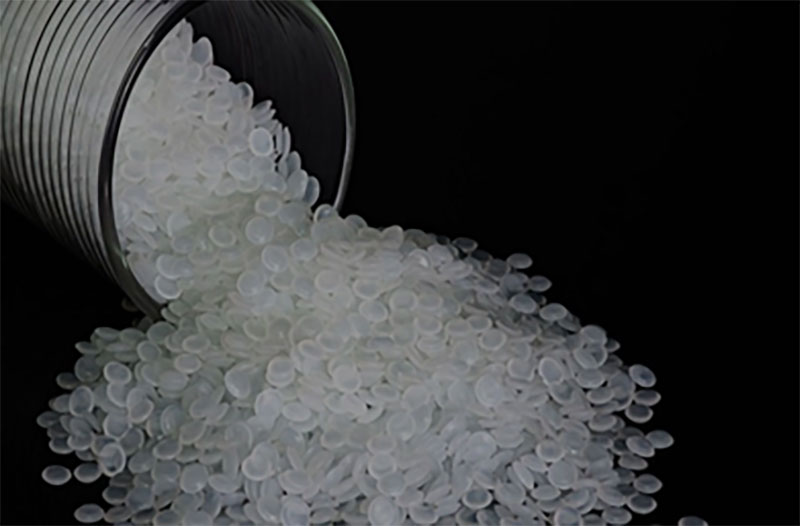
Služba vstřikování plastů nabízí širokou škálu materiálů s různými vlastnostmi, včetně rázové houževnatosti, tuhosti, tepelné odolnosti, chemické odolnosti atd.
| břišní svaly | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |

Přísady a vláknina:
Standardní plastové materiály nemusí splňovat požadavky na zakázkové vstřikované díly. V tomto případě lze přidat přísady a vlákna pro zlepšení estetických a funkčních vlastností, které vašim vstřikovaným dílům poskytnou další funkce.
| UV | Absorbéry | barviva |
| Plamen | zpomalovače | Skleněná vlákna |
| Změkčovadla |
Výhody Overmoldingu
Zalisované komponenty nabízejí spolehlivý výkon produktu díky pevnému spojení a ochraně před vlhkostí a prachem. Kombinací vynikajících vlastností více materiálů do jednoho zajišťují zalisované komponenty lepší výkon.
Navíc, přestřikování pomáhá snižovat celkové výrobní náklady kombinací více dílů do jednoho, čímž eliminuje potřebu montáže a šetří čas a náklady na práci.
Navíc, přestřikování vylepšuje design a estetiku přidáním jednoho materiálu k druhému. Umožňuje různé optimalizace designu a vylepšení obrábění povrchu.
Aplikace z přelití:
Přestřikování v lékařských nástrojích:
Zalisování je zásadní pro zajištění přesnosti a bezpečnosti, odolnosti vůči sofistikovanosti a skladování v lékařských prostředcích. Zalisování kombinuje plasty a kov do jednoho produktu. Běžné použití v chirurgických nástrojích, jako jsou injekční stříkačky, dilatátory, měkké povrchy a další.
Přestřikování v hardwarových nástrojích:
Potahování zlepšilo úchop hardwarového nářadí, díky čemuž se stalo bezpečnějším a ergonomičtějším. Vynikajícími příklady jsou šroubováky, kleště, klíče, čepele a další.
Opláštění v automobilových obloženích:
Estetické výhody potahování se plně odrážejí v aplikaci obložení automobilu. Například na hrany dveří, boky karoserie, blatníky, nárazníky, kola a další. Ty nejen snižují hmotnost vozu, ale také usnadňují personalizaci vozů různými barvami.
Přetlaky v domácích potřebách:
Zalisování by mohlo zlepšit přilnavost, čistotu, chemickou odolnost a další vlastnosti výrobků. Zalisované výrobky také zlepšují kvalitu života spotřebitelů. Snadno se používají, čistí a prodlužují trvanlivost. Stejně jako kuchyňské náčiní, víceportové nabíječky, zubní kartáčky a podobně.
Charakteristiky Vložte vstřikovací lis
Co je proces vstřikování vložek?
Vstřikování plastových materiálů kolem jiného dílu za účelem vytvoření nového se nazývá vstřikování vstřikováním. Jak je obvyklé, vkládaný komponent může být vyroben z kovu nebo plastu. Vložka se předem vloží do formy v procesu vstřikování vstřikováním a obráběč poté pomocí termoplastické pryskyřice vstřikuje plast do dutiny. Díly jsou po vychladnutí připraveny k zabalení a odeslání klientům.
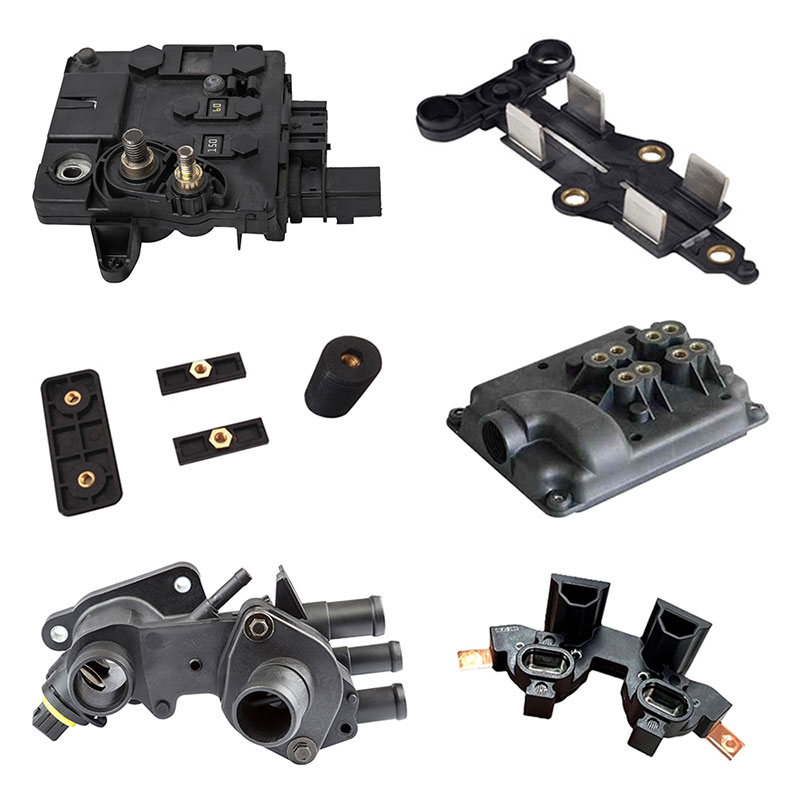
Jak funguje vstřikování plastů do forem?
Vstřikování plastů pomocí vstřikovacího lití je proces velmi podobný konvenčnímu vstřikování plastů. V tomto procesu se roztavené suroviny nebo plasty roztaví a vstřikují do formy, přičemž se používají stejné materiály, jaké se používají při konvenčním vstřikování plastů. Hlavní rozdíl mezi konvenčním vstřikováním plastů a vstřikováním pomocí vstřikovacího lití spočívá v tom, že u druhého jmenovaného se vložky přidávají do formy během procesu vstřikování.
Materiály pro Vstřikování plastů do vstřikovacích forem:
Termoplasty
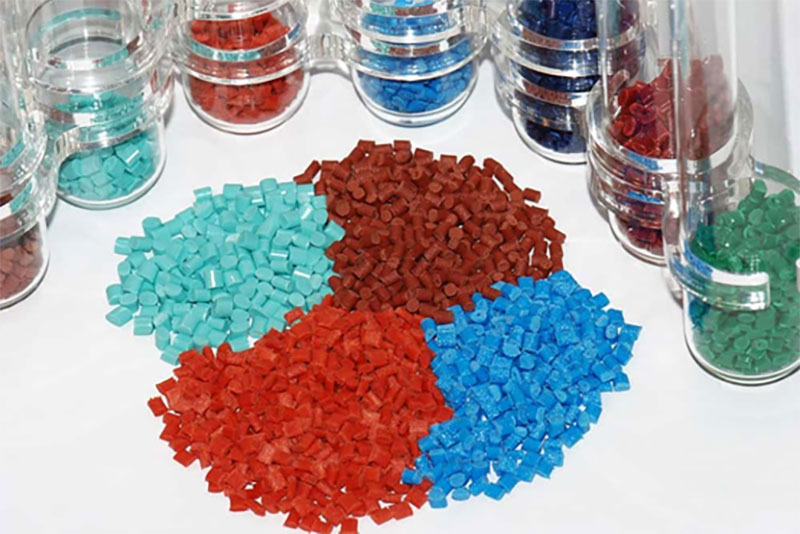
Tyto materiály jsou opakovaně použitelné a chemicky odolné, šetrné k životnímu prostředí a ideální pro dosažení variability a lesku při vkládání do forem. Mezi typy termoplastů patří
polystyren
Polystyren je lehký termoplastický materiál, který je průhledný a má nízký bod tání. Jeho vysoká odolnost vůči kyselinám a zásadám ho činí vhodným pro širokou škálu aplikací, včetně zdravotnických prostředků a spotřebního zboží.
polyethylen
Tato varianta termoplastického polymeru je obvykle lehká a má vysokou houževnatost, kromě odolnosti vůči chemikáliím. Má dielektrické a nepropustné vlastnosti. Mezi běžné polyethylenové termoplastické materiály patří LDPE, HDPE a MDPE.
Nylon
Tento odolný termoplastický polymer je odolný vůči chemikáliím a oděru. Jeho vysoký bod tání z něj činí skvělou náhradu kovu v mnoha aplikacích. Je široce používán v těžké výrobě a těžebních produktech.
Termosety jsou nerecyklovatelné plastové polymery, což je činí méně ekologickými a nákladově efektivními než termoplasty. Výrobci se jejich používání obvykle vyhýbají. Mezi příklady termosetů patří:
epoxidová
Jedná se o variantu termosetů, které po zpracování trvale tvrdnou/tuhnou bez bodu tání. Díky tomu jsou velmi vhodné pro náročné použití. Mají vynikající přilnavost a vysokou odolnost vůči chemikáliím a teplu.
Fenolický
Fenol je termosetický materiál s vysokou odolností vůči chemikáliím a elektřině. Odolává teplu a má výjimečnou tvrdost a rozměrovou stabilitu. Fenolické pryskyřice jsou vhodné pro výrobu elektrických zařízení, desek plošných spojů a dalších.
Výhody procesu vstřikování do forem:
Vstřikování do forem je proces, který kombinuje různé materiály, jako je kov a plasty, za účelem výroby jediné součásti. Výsledný produkt má vylepšené mechanické vlastnosti a zvýšenou odolnost. Použití vstřikování do forem má několik výhod:
Bez montáže:
Není nutná žádná montáž: Protože se materiály kombinují během procesu lisování, nejsou nutné žádné další montážní kroky. To urychluje výrobní proces a snižuje náklady na pracovní sílu.
Zvýšená účinnost:
Absence montáže také přispívá ke zvýšení efektivity výroby.
Vylepšená životnost:
Plast vstřikovaný kolem dílů při vstřikování do forem zvyšuje pevnost technických plastů, díky čemuž jsou odolnější vůči opotřebení. Využívá se také pevnost a vodivost kovových materiálů, což vede k finálním dílům se zlepšenými vlastnostmi.
Snížená hmotnost:
Kombinace plastu a kovu v konečném komponentu má za následek nižší hmotnost ve srovnání s korodujícími kovovými díly.
Aplikace Vstřikování vstřikovacích forem:
Vstřikování plastů do zdravotnických prostředků
Biokompatibilní plasty se široce používají při vstřikování do forem pro výrobu zdravotnických prostředků.
Vstřikování plastů do forem v leteckém a automobilovém průmyslu
Trvanlivost vložených dílů je vhodná pro ruční zařízení, jako jsou řadicí páky, číselníky a knoflíky pro nákladní automobily atd.
Vstřikování plastů do hardwarových nástrojů
Potahování zlepšilo úchop hardwarového nářadí, díky čemuž se stalo bezpečnějším a ergonomičtějším. Vynikajícími příklady jsou šroubováky, kleště, klíče, čepele a další.
Vstřikování plastů do spotřebního zboží
Vkládání do forem je dobrý způsob, jak navrhovat a vyvíjet nové produkty pro spotřební zboží s ohledem na jejich funkční a estetické výhody.
Vstřikování plastů Nástroje
Co je to nástroj pro vstřikování plastů?
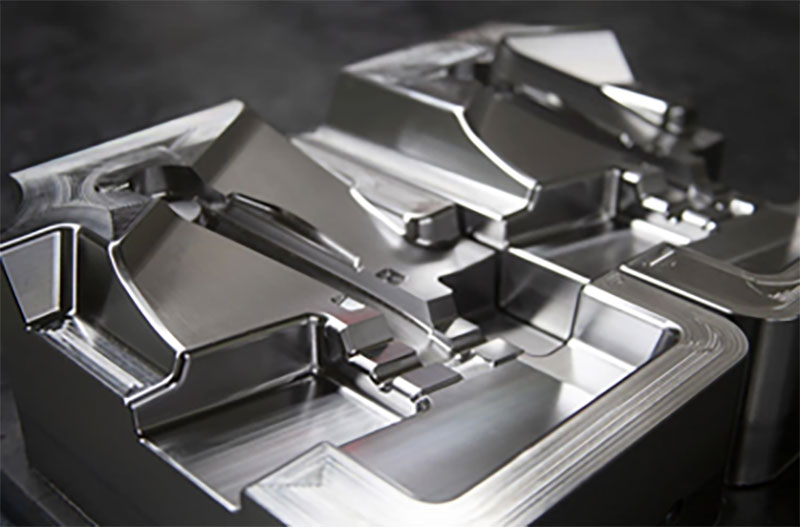
Výroba forem pro vstřikování plastů je proces navrhování a výroby forem používaných při vstřikování plastů. Forma se skládá ze dvou polovin, jádra a dutiny, které do sebe přesně zapadají. Roztavený plast se vstřikuje do dutiny, kde chladne a tuhne, čímž vzniká konečný produkt.
Jak funguje vstřikovací nástroj?
Výroba nástrojů pro vstřikování plastů je klíčovou součástí procesu vstřikování plastů. Je zodpovědná za tvarování a výrobu plastových dílů. Proces výroby nástrojů začíná návrhem a konstrukcí, kde se vytváří 3D CAD model formy. Během této fáze se berou v úvahu faktory, jako je geometrie dílu, tok materiálu, chladicí kanály a konstrukce formy. Proces výroby nástrojů pro vstřikování plastů zahrnuje návrh a konstrukci formy, výrobu jejích součástí, montáž a dokončení formy a provádění testování a validace. Základna formy poskytuje strukturální oporu, zatímco jádro a dutina tvarují díl. Chladicí kanály regulují teplotu a vstřikovací a vyhazovací systémy usnadňují vstřikování materiálu a odebírání dílů. Odbornost a údržba jsou klíčové pro úspěšnou výrobu nástrojů, což v konečném důsledku ovlivňuje kvalitu a efektivitu procesu vstřikování plastů.
Materiály nástrojů pro vstřikování plastů
Volba materiálu formy do značné míry určuje její životnost a kvalitu vstřikovaného dílu. NOBLE nabízí rozmanitý výběr materiálových jakostí, které vyhovují různým fázím vývoje vašeho produktu. Náš tým také nabízí odborné poradenství při výběru materiálu formy, aby byla zajištěna optimální rozměrová přesnost a estetická kvalita.
Nástrojová ocel
Před zahájením procesu vstřikování plastů v malých nebo velkých dávkách je nezbytný CNC obráběný nástroj s vysokými tolerancemi. V takových případech je nejčastěji používaným materiálem nástrojová ocel.
| druhy: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
Nerezová ocel
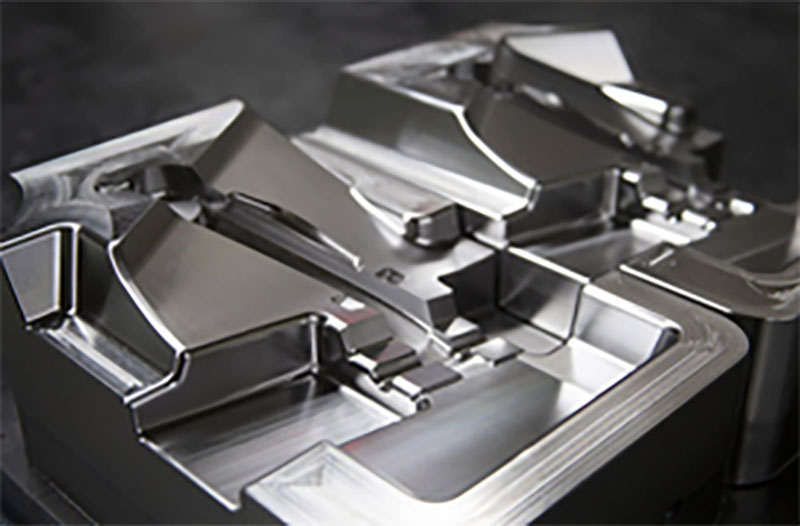
Ocel a nerezová ocel jsou primárními materiály používanými k výrobě vstřikovacích forem, ale jejich výrobní náklady jsou poměrně vysoké. V důsledku toho jsou tyto formy obecně vyhrazeny pro velkovýrobu.
| druhy: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
Hliník
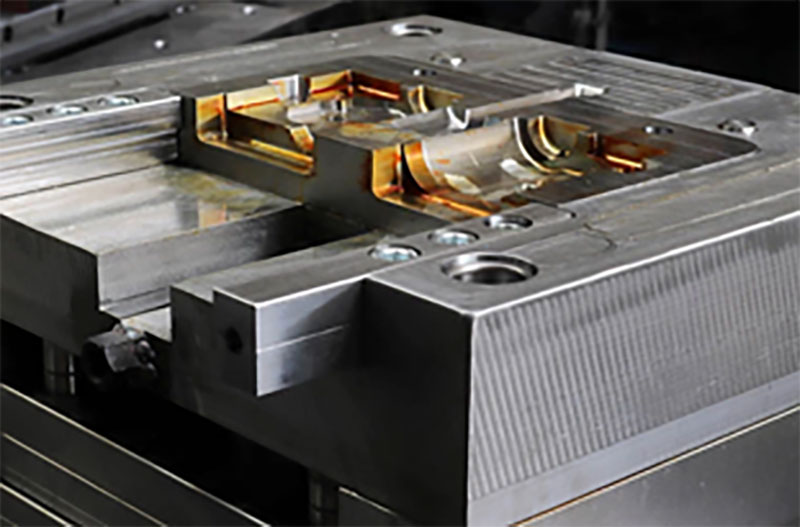
Hliníkové formy jsou cenově výhodnou alternativou k tradičním vstřikovacím formám z oceli a uhlíkové oceli. Nejenže stojí méně, ale také nabízí rychlejší cykly a kratší dodací lhůty, což je obzvláště užitečné pro testovací trhy.
| druhy: | 6061, 5052, 7075 |

Výhody nástrojů pro vstřikování plastů
Formy se ve výrobním procesu široce používají ke zlepšení stability materiálu, snížení ztrát a zajištění kvality výrobků. Mnoho průmyslových odvětví těží z všestrannosti forem a vstřikovací formy nabízejí několik výhod. Níže uvádíme některé z výhod používání vstřikovacích forem.
Nákladově efektivní
Při výběru formy pro použití v různých průmyslových odvětvích je nezbytné učinit informované rozhodnutí. Náklady na vstřikovací formy lze efektivně řídit pečlivým výběrem materiálu pro jejich výrobu. Plast je surovina používaná při výrobě vstřikovacích forem, která podporuje výrobní proces mnoha produktů. Použití vstřikovacích forem může také minimalizovat plýtvání materiálem, což vede k trvalému snižování výrobních nákladů.
Vysoká kvalita
Vstřikovací formy jsou široce používány díky své vysoké kvalitě. Proces je jednoduchý a nezahrnuje žádné složité operace, což zajišťuje, že nedochází k žádnému vnitřnímu pnutí a zaručuje kvalitu a robustnost výrobku během používání. Výrobní struktura výrobku je stabilnější, což zajišťuje jeho bezpečnost při používání.
Flexibilita
Formy pro vstřikování plastů jsou všestranné co se týče celkové konstrukce, díky čemuž jsou vhodné pro různá odvětví s různými konstrukčními potřebami. Jedna sada forem může být použita ke změně typu materiálu i barvy výrobku.
Přátelský k životnímu prostředí
Udržitelnost byla pro společnost vždy důležitou záležitostí, takže při vývoji produktu se zohledňuje ochrana životního prostředí. Vstřikování plastů je nejen efektivní, ale také šetrné k životnímu prostředí, protože díly použité k testování nebo vyřazené díly lze recyklovat.
Aplikace nástrojů pro vstřikování plastů
Nástroje pro vstřikování plastů v automobilovém průmyslu
Vstřikované plastové díly mají flexibilní konstrukci, vysokou odolnost a dlouhou životnost a jejich použití v automobilovém průmyslu je velmi časté. Například v krytech zrcátek, držácích nápojů, náraznících, ale také v celé palubní desce.
Nástroje pro vstřikování plastů v lékařském průmyslu
Plastové díly vyráběné pro lékařskou a farmaceutickou oblast musí splňovat přísnější směrnice. Aby výrobci splnili tyto normy, musí používat pryskyřice FDA nebo lékařské kvality a vyrábět své díly v souladu s certifikací ISO. Lékařské díly vyžadují řadu chemických vlastností, jako je vysoká pevnost v tahu a odolnost vůči vysokým teplotám. Mezi běžně používané vstřikované díly patří testovací sady, chirurgické přípravky, komponenty pro zubní rentgen a mnoho dalších.
Nástroje pro vstřikování plastů v leteckém průmyslu
Naše služby v oblasti přesné výroby nabízejí výjimečnou odolnost a přesnost a splňují sofistikované požadavky různých fází leteckého a kosmického průmyslu.
Nástroje pro vstřikování plastů v robotickém průmyslu
Nabízíme špičkové služby pro prototypování a výrobu robotických dílů na průmyslové úrovni a podporujeme tak neustálý rozvoj robotického průmyslu.
Lisování z tekuté silikonové pryže
Co je to Lisování z tekuté silikonové pryže?
Tekutý silikon se jako surovina vstřikuje do formy pomocí vstřikovacího stroje a po dalších krocích zahrnujících ohřev a chlazení se vytvoří hotový výrobek. Ve srovnání s pevným silikonem je tekutý silikon bez zápachu, bezpečný a ekologický. Často se označuje jako tekutá silikonová pryž. Vstřikování tekutého silikonu je přímočarý proces; nevyžaduje ruční kroky zpracování pevného silikonu, jako je dávkování, rafinace, řezání a rozkládání, které vyžadují ruční manipulaci s výrobkem nebo dokonce plně automatizovanou výrobní linku bez lidského zapojení.
Jak funguje tekutý silikonový kaučukový výlisek?
Díly z LSR se z formy vyjímají ručně, takže vyhazovací kolíky nejsou zabudovány. Forma je vyrobena pomocí CNC obrábění pro odolnost vůči vysokým teplotám. Poté je ručně leštěna, aby splňovala požadavky zákazníka, a k dispozici je šest povrchových úprav. Forma se vkládá do pokročilého vstřikovacího lisu specifického pro LSR, který je přesně kalibrován, aby byla zajištěna konzistentní kvalita dílů. LSR je termosetický polymer, takže po odlití jej nelze znovu tavit. Díly jsou baleny do krabic a odesílány ihned po výrobě.

Materiály pro lisování tekutého silikonového kaučuku
Standardní silikon (tvrdost 30, 40, 50, 60 a 70 mm)
Lékařský silikon
Silikon optické kvality
Fluorosilikon (odolný vůči palivům a olejům)
výhody Lisování z tekuté silikonové pryže
Vysoká přesnost
Díky svým tokovým vlastnostem je LSR ideální pro tváření složitých, menších a přesnějších tolerančních dílů ve srovnání s jinými materiály.
Více k dispozici
Díky unikátní molekulární struktuře LSR je vysoce všestranný pro různé aplikace. Na rozdíl od jiných materiálů neprodukuje LSR žádné vedlejší produkty. A díky silné vazbě mezi atomy křemíku a kyslíku jej nelze snadno recyklovat ani rozkládat jako jiné termoplasty. Tato pevnost také umožňuje LSR odolávat vysokým teplotám bez degradace. Jeho čistota a chemická inertnost spolu se schopností snášet sterilizaci z něj činí vynikající volbu pro zdravotnické prostředky, potravinářské aplikace a výrobky pro péči o děti.
Efektivnější
Ve srovnání s plasty je doba lisovacího cyklu LSR mnohem kratší, často se měří v sekundách místo minut. Díky tomu je LSR vhodnější volbou pro včasné plnění velkých objednávek.
Ekologicky šetrné
Během výrobního procesu LSR je materiál uzavřen v uzavřeném systému, což zajišťuje, že s ním obsluha nepřijde do kontaktu a není vystavena vlivům prostředí. Tím se účinně zabraňuje jakékoli kontaminaci životního prostředí.
Aplikace Lisování z tekuté silikonové pryže
Tekutý silikonový kaučuk je všestranný materiál používaný v různých průmyslových odvětvích. V automobilovém průmyslu se používá pro díly motorů, lišty stěračů čelního skla a ventilační rohože klimatizace. V lékařství se používá pro biotechnologické komponenty, katétry a dýchací masky. V leteckém průmyslu se používá pro těsnění kokpitu a přistávacího modulu, těsnění modulů pro fotografování ve vysokých nadmořských výškách a kyslíkové masky. V průmyslu spotřebního zboží se používá pro kuchyňské náčiní, sprchové hlavice, elektronická zařízení a dávkovače lahví.
Materiály pro vstřikování plastů
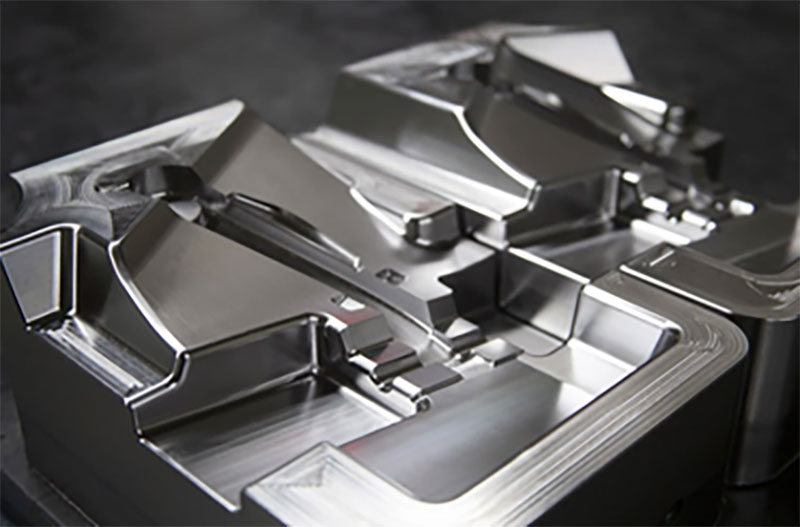
Materiál nástrojů:
Před zahájením procesu vstřikování plastů je pro malosériovou nebo velkosériovou výrobu zapotřebí CNC obráběné nástroje s vysokou tolerancí. Mezi nejběžněji používané materiály patří:
| Nástrojová ocel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Nerezová ocel: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Hliník: | 6061, 5052, 7075 |
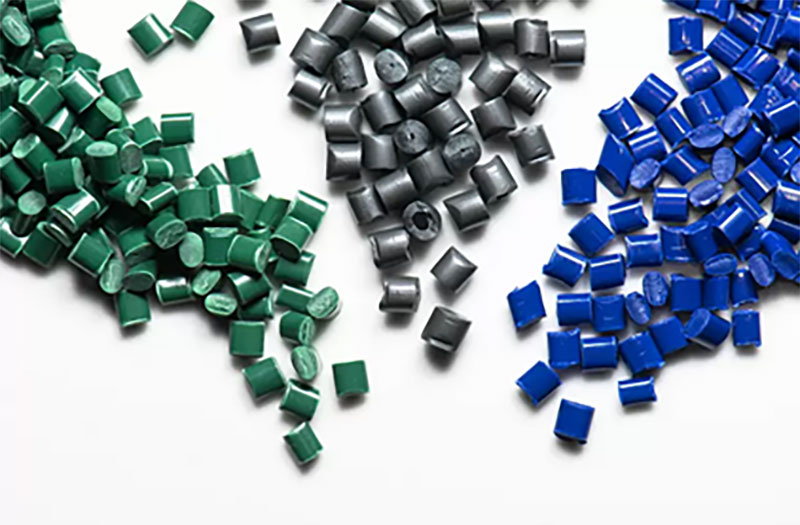
Plastové materiály:
Služba vstřikování plastů nabízí širokou škálu materiálů s různými vlastnostmi, včetně rázové houževnatosti, tuhosti, tepelné odolnosti, chemické odolnosti atd.
| břišní svaly | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
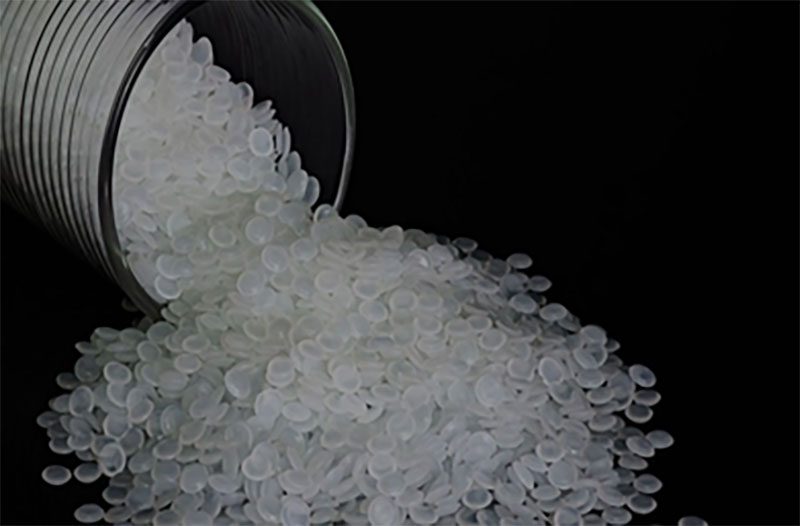
Přísady a vláknina:
Standardní plastové materiály nemusí splňovat požadavky na zakázkové vstřikované díly. V tomto případě lze přidat přísady a vlákna pro zlepšení estetických a funkčních vlastností, které vašim vstřikovaným dílům poskytnou další funkce.
| UV | Absorbéry | barviva |
| Plamen | zpomalovače | Skleněná vlákna |
| Změkčovadla |
Povrchové úpravy vstřikování plastů
Vstřikování plastů zahrnuje výrobu forem, vstřikování plastů a další. Povrchová úprava formy se obvykle provádí během výrobního procesu. Po dokončení vstřikování provedeme na hotovém výrobku určité povrchové úpravy dle vašich požadavků.
| Pic | Jméno | Popis |
 |
Lesklý | Povrchová úprava třídy A se vyrábí diamantovým leštěním a vytváří lesklé a lesklé povrchy na vstřikovaných dílech. |
 |
Pololesklý | Povrchová úprava třídy B používá brusný papír s hrubým zrnem k výrobě dílů s mírně drsnějším povrchem než díly třídy A. Zakázkové plastové díly, které procházejí povrchovou úpravou třídy B, mají matnou texturu povrchu. |
 |
Matná | Povrchové úpravy třídy C využívají brusné kameny s hrubým zrnem k vytvoření drsného a nerovného povrchu. Vstřikované plastové díly, které procházejí povrchovou úpravou třídy C, mají matnou texturu povrchu. |
 |
Texturou | Povrchové úpravy třídy D používají k vytvoření velmi drsného texturovaného povrchu drť a suché skleněné kuličky nebo oxid. V závislosti na typu použitého materiálu mohou mít výrobky saténový nebo matný povrch. |
Výhody vstřikování
Vstřikování plastů je všeobecně považováno za nejlepší možnost pro hromadnou výrobu plastových dílů. Je oblíbenou volbou mezi výrobními společnostmi po celém světě díky své schopnosti vyrábět přesné díly. Inženýři ve společnosti NOBLE identifikovali šest klíčových výhod použití technologie vstřikování plastů:
Účinnost
Proces vstřikování do forem je vysoce efektivní, což umožňuje rychlou výrobu velkých zakázek.
Vynikající detaily
Vstřikování plastů je jedním z nejdostupnějších způsobů výroby velkého množství dílů, zejména pro větší výrobní série. I když návrh a výroba formy může trvat dlouho, proces se pak stává velmi cenově dostupným a efektivním.
Vysoká přesnost
Technologie vstřikování plastů zajišťuje vysokou přesnost při výrobě dílů.
Cenová dostupnost
Rychlá a efektivní výroba zajišťuje nízké náklady na díl, zatímco vysoké objemy výroby přinášejí další úspory z rozsahu. Hliník, cenově dostupný a snadno dostupný materiál, lze použít pro výrobu nástrojů pro vstřikovací formy ke kontrole nákladů.
Různé materiálové možnosti
Vstřikování plastů umožňuje použití různých materiálů, včetně těch s plnivy, které mohou zlepšit pevnost v tahu.
Velkoobjemová výroba
Vstřikování plastů do ocelových forem může usnadnit výrobu dílů v milionech kusů.
Povrchová úprava připravená k použití
Při správném ošetření vycházejí vstřikované díly z formy s hladkým povrchem, který nevyžaduje žádné další zušlechťování.
Jaké jsou nevýhody vstřikování plastů?
Vstřikování plastů má několik nevýhod, které je třeba zvážit. Zaprvé vyžaduje značnou počáteční investici kvůli vysokým nákladům na zakázkové formy, což může být pro malé podniky náročné. Zadruhé, proces má dlouhé dodací lhůty, což může být nevýhodou, pokud je potřeba rychlá výroba. Zatřetí, vstřikování plastů má omezenou flexibilitu designu, zejména u složitých dílů, a může vyžadovat další prvky formy. Začtvrté, možnosti materiálů jsou omezeny především na termoplasty a specializované materiály mohou být nákladné. Zapáté, vstřikování plastů je nákladově nejefektivnější pro velkoobjemovou výrobu, takže je méně vhodné pro maloobjemové série. A konečně, proces generuje odpad a má environmentální aspekty. Je důležité pečlivě vyhodnotit tyto nevýhody vzhledem ke specifickým požadavkům projektu, aby se určila nejvhodnější výrobní metoda.
Jak NOBLE využívá vstřikování plastů k úspoře materiálul?
Vstřikování plastů lze optimalizovat pro úsporu materiálu implementací určitých strategií a postupů. Zde je několik způsobů, jak pomocí vstřikování plastů ušetřit materiál:
- Optimalizace návrhu: Pečlivý návrh dílu může pomoci snížit plýtvání materiálem. Zvažte navrhování dílů s rovnoměrnou tloušťkou stěny a minimálními prvky, které vyžadují přebytečný materiál. Vyhněte se zbytečně silným profilům nebo nadměrnému zaoblení, které může zvýšit spotřebu materiálu. Využijte prvky, jako jsou žebra nebo vyztužení, pro zvýšení pevnosti bez přidání nadměrného množství materiálu.
- Analýza plnění forem: Provedení analýzy plnění forem pomocí simulačního softwaru může pomoci optimalizovat návrh formy a procesní parametry. Tato analýza umožňuje identifikovat potenciální problémy, jako je nedostatečné plnění nebo nadměrný tlak, což umožňuje úpravy pro optimalizaci toku materiálu a snížení plýtvání materiálem.
- Návrh vtoků a žlabů: Správný návrh vtoků a žlabů je klíčový pro efektivitu materiálu. Použijte vhodné umístění a velikosti vtoků, abyste zajistili efektivní tok materiálu a zároveň minimalizovali zbytky materiálu po vtoku. Optimalizujte rozvržení žlabů, abyste snížili objem materiálu zachyceného ve žlabech a minimalizovali odpad.
- Využití drceného materiálu: Zavedení systému drceného materiálu umožňuje recyklaci a opětovné použití plastového odpadu vznikajícího během procesu vstřikování plastů. Drcený materiál lze míchat s primárním materiálem v kontrolovaných poměrech, čímž se snižuje celková spotřeba materiálu.
- Optimalizace procesu: Jemné doladění parametrů procesu vstřikování plastů může pomoci dosáhnout optimálního využití materiálu. Úprava parametrů, jako je rychlost vstřikování, tlak a teplota, může pomoci minimalizovat plýtvání materiálem a zlepšit kvalitu dílů.
- Správná údržba: Pravidelná údržba forem a zařízení je nezbytná pro zajištění konzistentního a efektivního provozu. Správně udržované formy pomáhají předcházet problémům, jako je nadměrné přetočení nebo vady dílů, které mohou vést k plýtvání materiálem.
- Výběr materiálu: Výběr nejvhodnějšího materiálu pro danou aplikaci může také přispět k úspoře materiálu. Zvolte materiály s vysokým poměrem pevnosti k hmotnosti nebo materiály speciálně navržené pro lehké aplikace.
Implementací těchto strategií lze vstřikování plastů využít k úspoře materiálu, snížení odpadu a zlepšení celkové udržitelnosti ve výrobním procesu. Je důležité tyto faktory zvážit již během fáze návrhu a průběžně sledovat a optimalizovat proces vstřikování plastů pro maximální efektivitu materiálu.
Aplikace vstřikování
Vstřikování plastů je široce používaný výrobní proces pro výrobu plastových dílů a výrobků. Zahrnuje vstřikování roztaveného plastového materiálu do dutiny formy a jeho ponechání vychladnout a ztuhnout, čímž se dosáhne požadovaného tvaru. Vstřikování plastů nabízí několik výhod, včetně vysoké efektivity výroby, opakovatelnosti a schopnosti vytvářet složité geometrie.
Vstřikování plastů má řadu aplikací v různých průmyslových odvětvích. Mezi běžné příklady patří:
Vstřikování plastů v automobilovém průmyslu:
Vstřikování plastů se v automobilovém průmyslu hojně používá k výrobě součástí, jako jsou interiérové panely, díly palubní desky, kliky dveří, nárazníky a různé další plastové díly.
Vstřikování plastů v leteckém průmyslu
Vstřikování plastů se používá v leteckém průmyslu k výrobě lehkých a odolných součástí, jako jsou vnitřní obložení, konzole, knoflíky a pouzdra.
Vstřikování plastů v lékařství a zdravotnictví
Vstřikování plastů hraje klíčovou roli při výrobě zdravotnických prostředků a vybavení, jako jsou injekční stříkačky, lahvičky, intravenózní komponenty, chirurgické nástroje a jednorázové předměty.
Vstřikování plastů ve spotřebním zboží
Mnoho spotřebního zboží se vyrábí vstřikováním plastů, včetně elektronických pouzder, součástek spotřebičů, obalových nádob, hraček a kuchyňského nádobí.
Vstřikování plastů v elektronickém průmyslu
Plastové kryty pro elektronická zařízení, konektory, spínače a další elektronické součástky se často vyrábějí vstřikováním plastů.
Vstřikování plastů v průmyslových zařízeních
Různé průmyslové komponenty, jako jsou ozubená kola, rukojeti, pouzdra a strojní součásti, se vyrábějí vstřikováním.
Proč si vybrat nás pro zakázkové vstřikovací plasty
NOBLE je čínsko-britský společný podnik, kterému vláda udělila titul „Národní high-tech podnik“. Jsme komplexní podnik se schopností provádět nezávislý výzkum a vývoj, výrobu a prodej.
Více než 10 let zkušeností s profesionálním CNC obráběním a rychlou prototypovací výrobou. Poskytujeme služby podpory projektů, včetně obrábění a výroby přesných dílů. Můžeme zákazníkům pomoci optimalizovat návrhy, vybrat vhodné procesy, snížit náklady a dosáhnout rychlé hromadné výroby. Naše služby podpory projektů se zaměřují na lékařství, automobilový průmysl, robotiku a další oblasti a zákazníkům poskytujeme služby podpory projektů, včetně obrábění a výroby dílů.
Naše služby vstřikování plastů by vám mohly prospět:
Zvýšená produktivita
Součást lze vyrobit neomezeně mnohokrát za použití stejné formy. Materiál lze změnit tak, aby se dosáhlo stejné geometrie s jedinečnými vlastnostmi a užitečností.
Konzistence a vysoká kvalita
Díky certifikovaným továrnám, provádění kontrol během procesu a ověřování rozměrů po výrobě je zaručeno, že zakázkově vyrobené díly mají konzistentní kvalitu bez ohledu na složitý tvar, tj. s vysokou přesností.
Relativně levnější produkce
Vstřikovací lisování umožňuje nízkonákladovou výrobu. Vzhledem k tomu, že celý proces je automatizovaný, je nutný jen velmi malý lidský zásah. Firmy a podnikatelé tak mohou vylepšit své startupy a podniky využitím našich cenově dostupných služeb.
vysokou účinností
Díky certifikovaným domácím továrnám a silnému systému dodavatelského řetězce urychlujeme cyklus vývoje produktů a co nejrychleji překlenujeme výrobu vašich potahovaných dílů.






