
Ve světě odlévání kovů se nízkotlaké a vysokotlaké odlévání řadí mezi dvě oblíbené techniky, z nichž každá má své silné stránky a účely. Přečtením této příručky budete lépe vybaveni k pochopení těchto metod a k určení, která z nich nejlépe vyhovuje vašim výrobním potřebám.
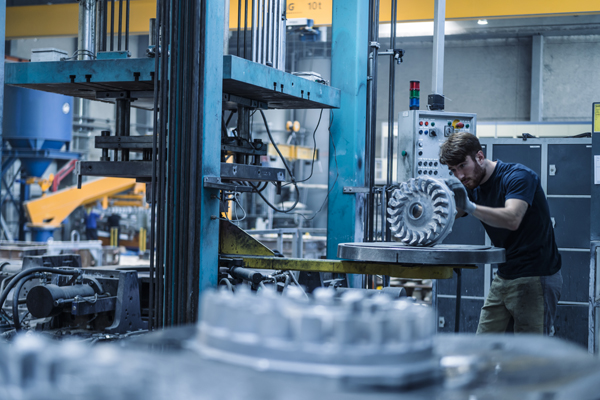
Úvod do nízkotlakého a vysokotlakého lití
V moderní výrobě jsou procesy odlévání nepostradatelné, zejména při výrobě kovových součástí. Nízkotlaké odlévání a vysokotlaké odlévání jsou dvě rozšířené techniky, z nichž každá nabízí specializované výhody, které vyhovují různým vlastnostem materiálů a výrobním požadavkům.
Nízkotlaké lití
- Definice: Proces nízkotlakého lití zahrnuje aplikaci roztaveného kovu do formy při tlacích obvykle v rozmezí od 0.5 do 1 baru, což zajišťuje přesné a kontrolované plnění.
- Klíčové vlastnosti:
Jemné plnění formy.
Vhodné pro složité geometrie.
Běžně se používá pro slitiny hliníku a hořčíku.
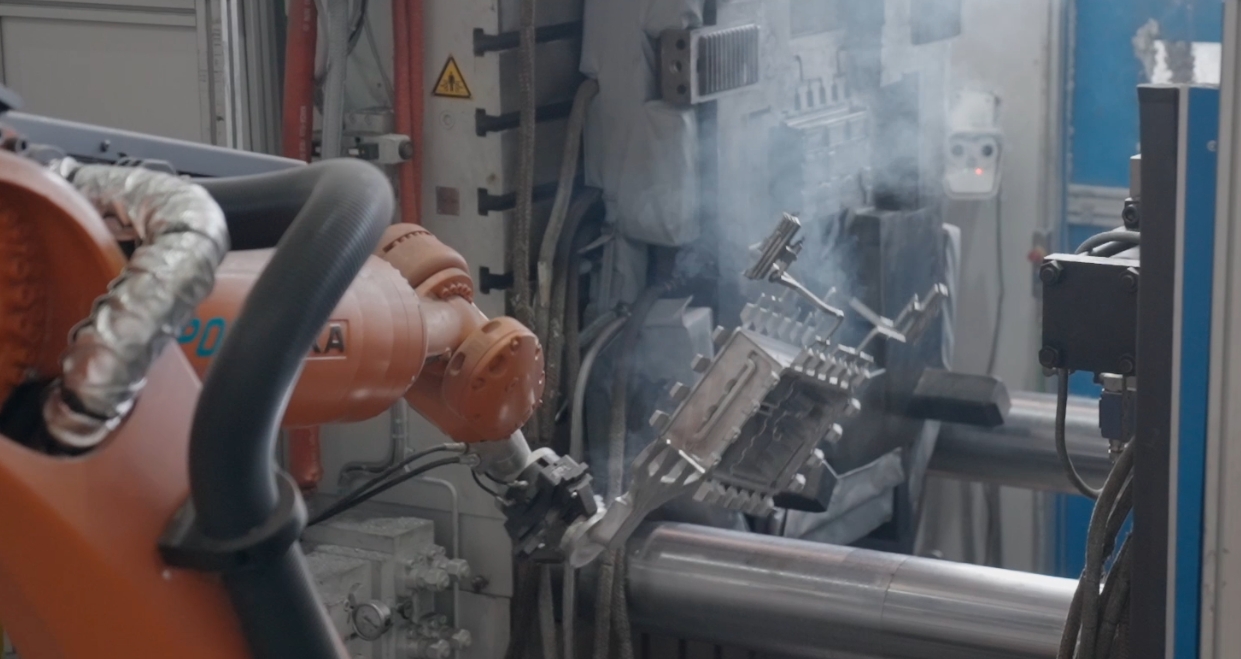
Vysokotlaké lití
- Definice: Metoda vysokotlakého lití, při které se roztavený kov vstřikuje do formy pod tlakem, který se obvykle pohybuje od 100 do 1000 barů, zajišťuje vysokou přesnost konečného výrobku.
- Klíčové vlastnosti:
Rychlé plnění formy.
Ideální pro velkoobjemovou výrobu.
Běžně se používá pro slitiny zinku, hliníku a hořčíku.
Klíčové rozdíly mezi nízkotlakým a vysokotlakým litím
1. Úrovně tlaku
Nízkotlaké lití: Při nízkotlakém lití se roztavený kov plní formou za nízkého tlaku, obvykle kolem 0.5 až 1 baru.
Lití pod vysokým tlakem: Při lití pod vysokým tlakem se forma rychle naplní díky vysokému tlaku, obvykle od 100 do 1000 barů.
2. Rychlost plnění formy
Nízkotlaké lití: Nízkotlaké lití plní formu pomalu, což pomáhá snižovat turbulence a zabraňuje zachycování plynu uvnitř.
Vysokotlaké lití: Vysokotlaké lití využívá techniku rychlejšího plnění, která je obzvláště účinná pro výrobu tenkostěnných dílů vyžadujících přesnost.
3. Materiál formy
Nízkotlaké lití: Při nízkotlakém lití jsou pro tvarování materiálu nejvhodnější pískové nebo permanentní kovové formy.
Lití za vysokého tlaku: Pro lití za vysokého tlaku se používají ocelové formy, protože jsou dostatečně pevné, aby zvládly vysoký tlak.
4. Složitost součásti
Nízkotlaké lití: Pokud pracujete se složitými tvary nebo většími díly, je nízkotlaké lití tou správnou volbou.
Lití pod vysokým tlakem: Lití pod vysokým tlakem je nejvhodnější pro malé až střední díly, které potřebují tenké stěny.
5. povrchová úprava
Nízkotlaké lití: Při nízkotlakém lití získáte hladší povrchy a méně vad díky pomalému plnění.
Lití pod vysokým tlakem: U lití pod vysokým tlakem může být nutné provést dodatečnou úpravu, aby se vyhladily povrchové nedokonalosti.
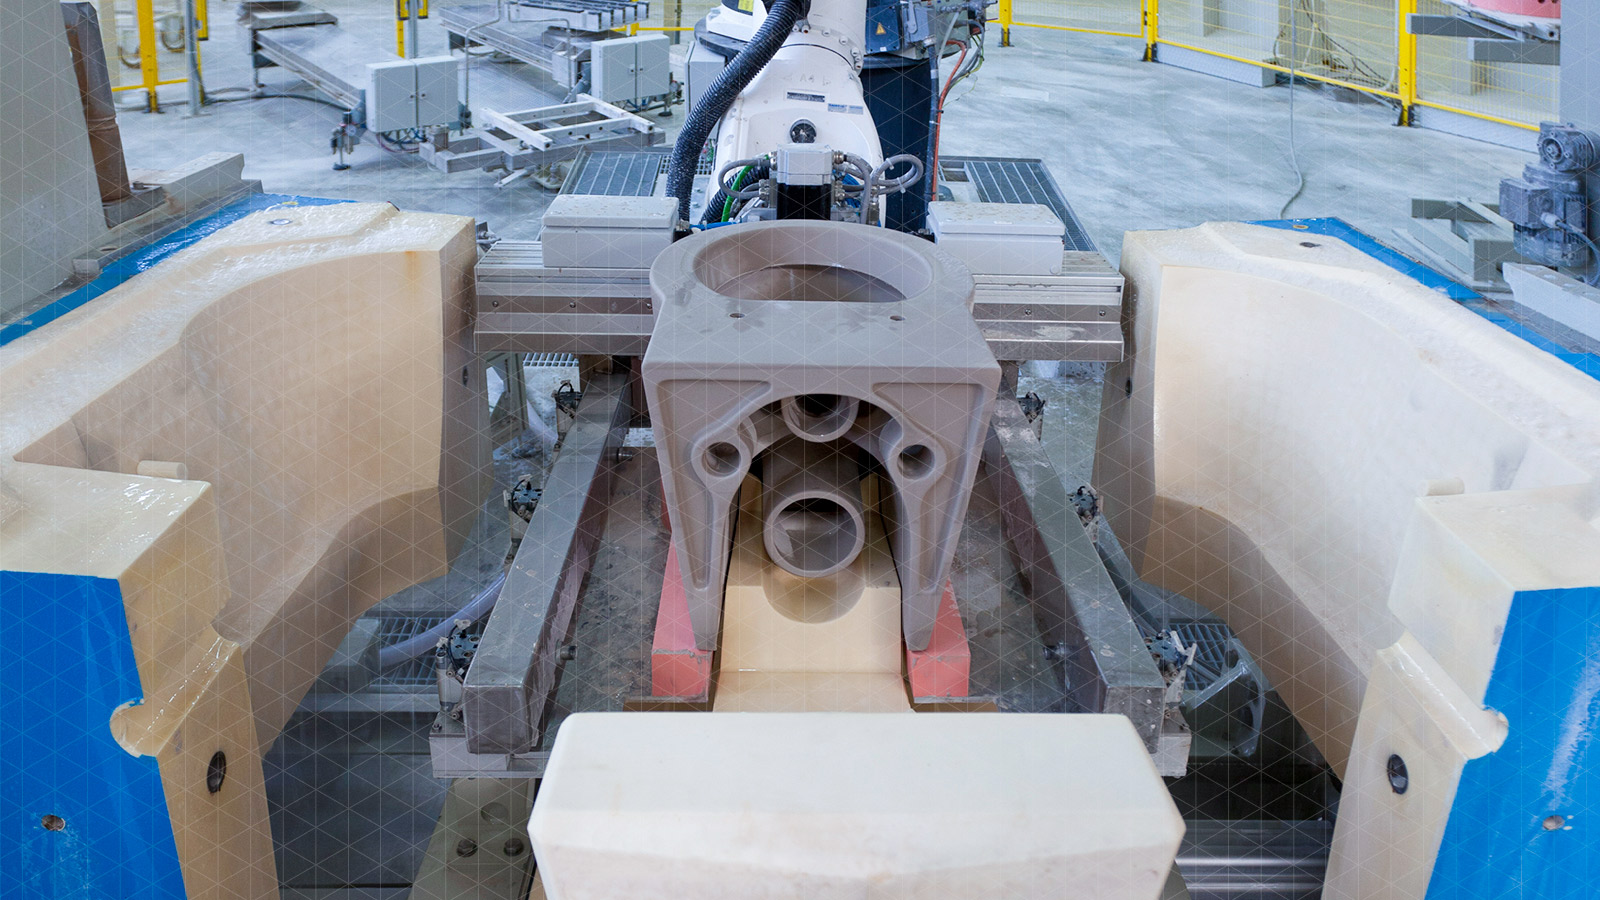
Nízkotlaké lití vs. vysokotlaké lití
Nízkotlaké a vysokotlaké lití má své vlastní výhody, díky nimž jsou vhodné pro různé výrobní účely. V tomto srovnání se podíváme na to, jak každá metoda pomáhá s věcmi, jako je kvalita a nákladová efektivita.
Výhody nízkotlakého lití
Špičková kvalita povrchu
Hladký povrch: Snížení turbulence vede k hladšímu povrchu a minimalizuje běžné vady, jako je drsnost.
Méně nedokonalostí: Nižší tlaky pomáhají zabránit zachycování plynu a pórovitosti, což zajišťuje čistší odlitek bez vad.
Lepší mechanické vlastnosti
Zvýšená pevnost: Řízením procesu plnění si díly udržují lepší pevnost a strukturální integritu.
Snížené napětí: Lití pod nižším tlakem minimalizuje vnitřní napětí, které by jinak mohlo díl oslabit.
Efektivita nákladů pro nízké až střední objemy
Nižší náklady na nástroje: Tento proces je kompatibilní s pískovými nebo permanentními formami, což snižuje náklady na nástroje.
Snížení odpadu: Efektivní využití materiálu během odlévání snižuje odpad a nabízí další úspory nákladů.
Výhody lití za vysokého tlaku
Vysoká rychlost výroby
Rychlé cykly: Schopnost dosáhnout rychlých cyklů činí vysokotlaké lití velmi vhodným pro velkoobjemovou výrobu.
Tenkostěnné díly: Vysoce kvalitní odlévání umožňuje výrobu tenkostěnných dílů o tloušťce až 1 mm, což umožňuje efektivní výrobu jemných součástí.
Přesnost a důslednost
Přesné tolerance: Proces vstřikování za vysokého tlaku při odlévání zajišťuje přesné plnění forem a dosahuje tak přesných tolerancí.
Opakovatelnost: Vysokotlaké lití nabízí vynikající opakovatelnost a zajišťuje stejně vysoce kvalitní výsledky u velkých dávek.
Nákladová efektivita pro velké objemy
Úspory z rozsahu: Optimalizací výroby pro velké objemy dosahuje vysokotlaké lití úspor z rozsahu a snižuje náklady na jednotku.
Odolné formy: Použití ocelových forem, známých svou odolností, výrazně snižuje náklady na výměnu nástrojů, čímž se proces zefektivňuje z hlediska nákladů.
Shrňte charakteristiky nízkotlakého a vysokotlakého lití
| vlastnost | Nízkotlaké lití | Vysokotlaké lití (lití pod tlakem) |
|---|---|---|
| Rozsah tlaku | Nízký (0.2 – 1.5 baru) | Vysoký (100 – 1500 barů) |
| Typ formy | Opakovaně použitelné kovové formy (permanentní forma) | Ocelové matrice (složité, vysoce přesné) |
| Způsob plnění | Roztavený kov stoupá do formy pod nízkým tlakem | Roztavený kov je silně vstřikován do formy |
| Složitost části | Střední až vysoká složitost | Vysoká složitost a jemné detaily jsou možné |
| povrchová úprava | Dobré, ale možná bude potřeba dodělat | Vynikající povrchová úprava |
| Porozita | Nižší pórovitost díky postupnému plnění | Vyšší riziko poréznosti v důsledku zachyceného vzduchu |
| Tloušťka stěny | Vhodné pro středně silné až silné díly | Vhodné pro tenkostěnné součásti |
| Doba chlazení | Pomalejší, přirozené chlazení | Rychlý, s aktivními chladicími systémy |
| Náklady na nástroje | Středně | Vysoká (kvůli složitým razidlům a vybavení) |
| Objem výroby | Střední až vysoká | Velmi vysoká (hromadná výroba) |
| Použití materiálu | Hliník, slitiny hořčíku | Slitiny hliníku, zinku, hořčíku a mědi |
| Mechanická síla | Vyšší (kvůli nízké pórovitosti) | Nižší, pokud se nepoužívá vakuové lití pod tlakem |
| Běžné aplikace | Automobilová kola, hlavy válců, brzdové díly | Bloky motorů, převodové skříně a skříně elektroniky |
Jak zvolit proces nízkotlakého a vysokotlakého lití
| Pokud potřebujete… | Vybrat… |
|---|---|
| Velkoobjemová výroba s jemnými detaily | Vysokotlaké lití |
| Strukturálně pevné díly s nízkou porézností | Nízkotlaké lití |
| Tenkostěnné součásti a rychlé cykly | Vysokotlaké lití |
| Lepší mechanická pevnost a hustota | Nízkotlaké lití |
| Cenově výhodné malé až střední série | Nízkotlaké lití |
Aplikace nízkotlakého a vysokotlakého lití
Nyní se podíváme na to, jak se tyto dvě metody odlévání používají v různých odvětvích, a ukážeme si jejich flexibilitu a efektivitu při plnění konkrétních potřeb.
Nízkotlaké lití
Automobilový průmysl: Nízkotlaké lití se v automobilovém průmyslu používá k výrobě kritických dílů, jako jsou bloky motorů, hlavy válců a kola.
Letectví a kosmonautika: Tento proces se v leteckém průmyslu široce používá k výrobě odolných konstrukčních součástí a lopatek turbín.
Průmysl: V průmyslových aplikacích se nízkotlaké lití osvědčuje při výrobě těles čerpadel a těles ventilů.
Vysokotlaké lití
Automobilový průmysl: Vysokotlaké lití se běžně používá pro převodové skříně a konzole motorů v automobilovém průmyslu.
Spotřební elektronika: Ve spotřební elektronice se používá k výrobě pouzder a konektorů.
Spotřebiče: V sektoru spotřebičů se k výrobě rámů a rukojetí používá vysokotlaké lití.
Výběr správné metody odlévání
Výběr správné metody odlévání je nezbytný pro dosažení nejlepších výsledků jak v efektivitě výroby, tak v kvalitě výrobku. Vaše volba mezi nízkotlakým a vysokotlakým odléváním bude záviset na faktorech, jako je složitost dílu, kolik jednotek potřebujete, použité materiály a váš rozpočet.
Složitost části
Nízkotlaké lití: Nízkotlaké lití je ideální pro výrobu dílů se složitými tvary a většími rozměry, kde je přesnost a jemné detaily klíčové.
Lití pod vysokým tlakem: Lití pod vysokým tlakem je na druhou stranu vhodnější pro malé nebo střední díly, které vyžadují tenké stěny a vysokou přesnost.
Objem výroby
Nízkotlaké lití: Nízkotlaké lití je vhodnější pro nízké až střední objemy výroby, kde je vyžadována flexibilita a pomalejší tempo.
Vysokotlaké lití: Vysokotlaké lití je díky svým rychlým cyklům ideální pro velkoobjemovou výrobu, kde je klíčová rychlost a konzistence.
Věcné úvahy
Nízkotlaké lití: Nízkotlaké lití je ideální pro manipulaci s hliníkovými a hořčíkovými slitinami, nabízí lepší kontrolu nad tokem kovu a snižuje vady.
Lití pod vysokým tlakem: Lití pod vysokým tlakem je všestrannější, zvládá širší škálu materiálů, včetně slitin zinku, hliníku a hořčíku, a zajišťuje přesnost konečného produktu.
Rozpočet a náklady na nástroje
Nízkotlaké lití: Nízkotlaké lití je nákladově efektivnější pro menší výrobní série díky nižším počátečním investicím do nástrojů.
Lití pod vysokým tlakem: Přestože lití pod vysokým tlakem má vyšší počáteční náklady na nástroje, stává se ekonomičtějším ve velkých výrobních sériích díky nižším jednotkovým nákladům.
Závěr
Každá metoda odlévání – nízkotlaká a vysokotlaká – nabízí specifické výhody v závislosti na faktorech, jako je použití, složitost dílu a objem výroby. Pochopení těchto rozdílů vám umožňuje činit informovaná rozhodnutí, která optimalizují efektivitu výroby a kvalitu dílů.






