
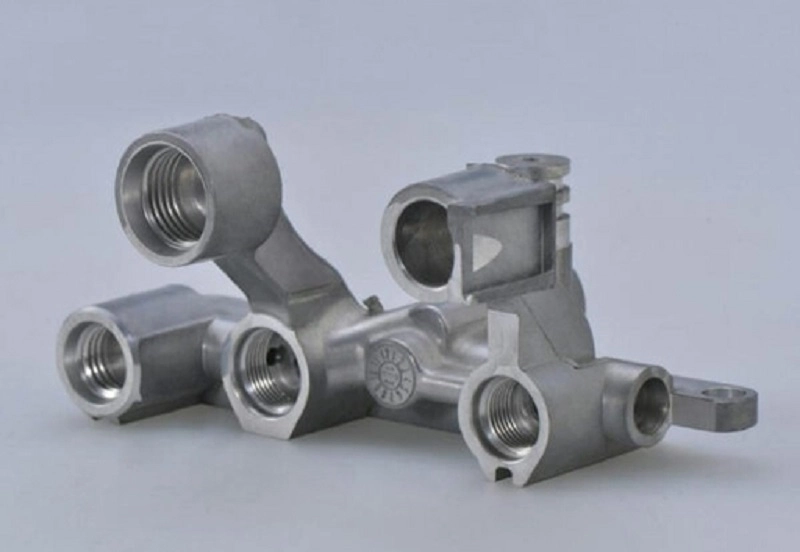
ভূমিকা: কেন অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং জন্য বিষয় দ্রুত প্রোটোটাইপিং
পণ্য উন্নয়ন দ্রুত গতিতে এগোয়। নকশা প্রণয়নের সময়কাল সংক্ষিপ্ত হচ্ছে। প্রকৌশলীদের যন্ত্রাংশ পরীক্ষা, স্থাপন এবং যাচাই করার প্রয়োজন হয়। সেই যন্ত্রাংশগুলোকে অবশ্যই উৎপাদন-উপযোগী যন্ত্রাংশের মতো আচরণ করতে হবে। শুধু দৃশ্যমান মডেল যথেষ্ট নয়।
প্রচলিত ঢালাই পদ্ধতিতে শক্ত টুলিং প্রয়োজন হয়। স্টিলের ডাই তৈরি করতে কয়েক সপ্তাহ সময় লাগে। খরচও অনেক বেশি। সিএনসি মেশিনিং একটি বিকল্প ব্যবস্থা। কিন্তু জটিল জ্যামিতিক গঠনের কারণে মেশিনিংয়ের সময় বেড়ে যায়। ফলে খরচও বাড়ে।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং মাঝামাঝি অবস্থানে রয়েছে। এটি পূর্ণাঙ্গ প্রোডাকশন টুলিং ছাড়াই কার্যকরী ধাতব প্রোটোটাইপ তৈরি করে। এই প্রক্রিয়ায় একটি সিলিকন মোল্ড ব্যবহার করা হয়। মোল্ডটি একটি মাস্টার প্যাটার্ন থেকে তৈরি হয়। প্যাটার্নটি থ্রিডি প্রিন্ট বা মেশিনিং করে তৈরি করা যেতে পারে। এর ফলে তৈরির সময় নাটকীয়ভাবে কমে আসে।
অ্যালুমিনিয়াম ব্যবহার করে ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিংয়ের মাধ্যমে উৎপাদিত যন্ত্রাংশ প্রায় উৎপাদন মানের হয়ে থাকে। এর যান্ত্রিক বৈশিষ্ট্য ঢালাই করা অ্যালুমিনিয়াম সংকর ধাতুর অনুরূপ। পৃষ্ঠতলের মসৃণতা চমৎকার। মাত্রিক নির্ভুলতা সুসংগত।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং বলতে কী বোঝায়?
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং এর সংজ্ঞা
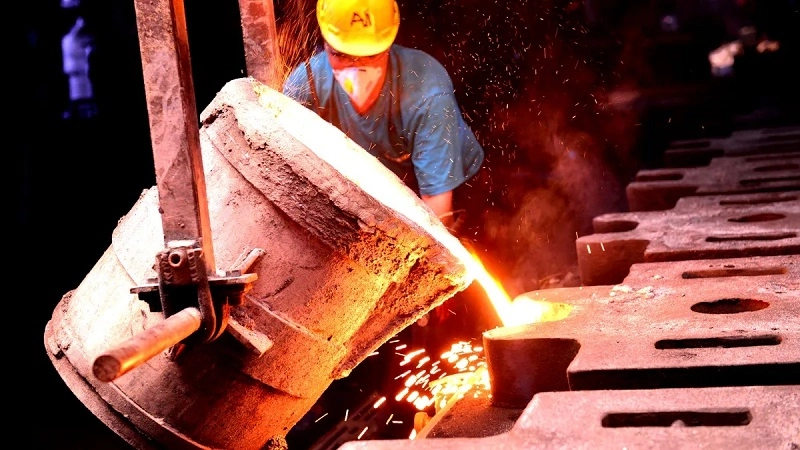
এটি একটি ধাতু ঢালাই প্রক্রিয়া। অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং-এ ছাঁচের চারপাশে চাপ কমানো হয়। এই ভ্যাকুয়াম ছাঁচের গহ্বর থেকে আটকে থাকা বাতাস বের করে দেয়। এটি গলিত ধাতু থেকেও বাতাস বের করে আনে। এর ফলে অ্যালুমিনিয়ামের ঢালাই আরও পরিষ্কার হয়, ত্রুটি কম হয়, ছিদ্রতা কমে এবং যান্ত্রিক বৈশিষ্ট্য উন্নত হয়।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং কীভাবে কাজ করে
প্রক্রিয়াটি একটি অনুক্রম অনুসরণ করে। প্রতিটি ধাপ পরবর্তী ধাপকে প্রভাবিত করে।
- CAD মডেল প্রস্তুতি। পার্টটির জ্যামিতি 3D সফটওয়্যারে নির্ধারণ করা হয়। টলারেন্স, ড্রাফট অ্যাঙ্গেল, গেটের অবস্থান—এই সবকিছু এই পর্যায়েই ঠিক করা হয়।
- দ্রুত প্রোটোটাইপ প্যাটার্ন তৈরি। একটি ভৌত প্যাটার্ন তৈরি করা হয়। এটি ধাতু বা রেজিন থেকে যন্ত্রের সাহায্যে তৈরি করা যেতে পারে। কিন্তু ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিং-এ প্রায়শই থ্রিডি-প্রিন্টেড প্যাটার্ন ব্যবহার করা হয়। এর ফলে প্যাটার্ন তৈরির জন্য হার্ড টুলিং-এর প্রয়োজন হয় না। এতে তৈরির জন্য প্রয়োজনীয় সময় নাটকীয়ভাবে কমে আসে। এটাই অ্যালুমিনিয়াম প্রোটোটাইপ কাস্টিং-এর মূল ভিত্তি।
- সিরামিক ছাঁচ প্রস্তুতি। নকশাটির উপর সিরামিকের মিশ্রণের প্রলেপ দেওয়া হয়। এতে একাধিক স্তর তৈরি হয়। খোলসটি শুকিয়ে শক্ত করা হয়। নকশাটি পুড়িয়ে ফেলা হয়। ছাঁচটি প্রস্তুত।
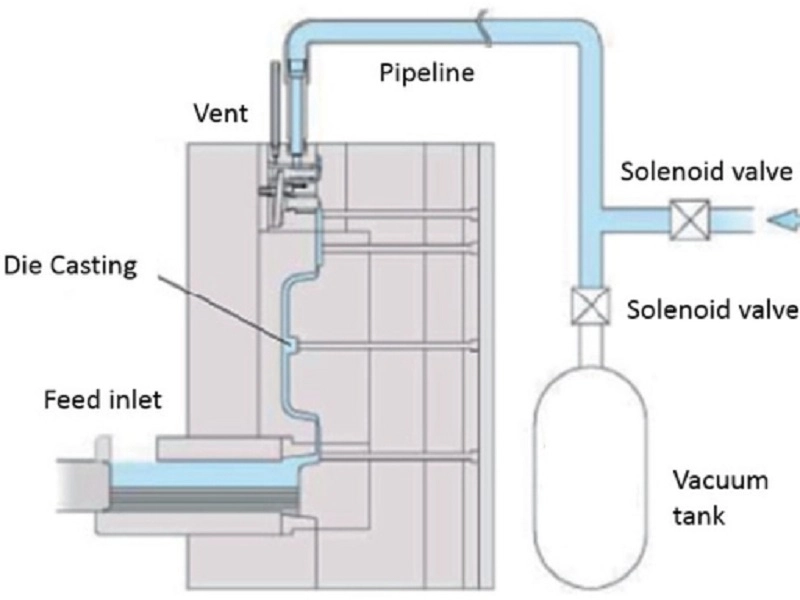
- ভ্যাকুয়াম-সহায়তায় ধাতু ঢালাই। চেম্বারটি ভ্যাকুয়াম অবস্থায় থাকা অবস্থায় গলিত অ্যালুমিনিয়াম ছাঁচে ঢালা হয়। ভ্যাকুয়াম ধাতুকে টেনে পাতলা খণ্ডে পরিণত করে। এটি গ্যাসের বুদবুদ দূর করে। এই ধাপটিই র্যাপিড অ্যালুমিনিয়াম কাস্টিং-এর গুণমান নির্ধারণ করে।
- শীতলীকরণ এবং ছত্রাক অপসারণ। ঢালাইটি জমাট বাঁধে। সিরামিকের খোলসটি ভেঙে ফেলা হয়। ভেতরের কাঁচা অংশটি উন্মোচিত হয়। গেট ও রাইজারগুলো তখনও সংযুক্ত থাকে।
- মেশিনিং এবং পৃষ্ঠতল ফিনিশিং। গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে চূড়ান্ত মাপে মেশিনিং করা হয়। যে সহনশীলতা ঢালাইয়ের পক্ষে বজায় রাখা সম্ভব নয়, তা কেটে বসানো হয়। প্রয়োজন অনুযায়ী পৃষ্ঠতলগুলোকে পালিশ বা প্রলেপ দেওয়া হয়।
থ্রিডি-প্রিন্টেড প্যাটার্ন ব্যবহার করে ভ্যাকুয়াম ইনভেস্টমেন্ট কাস্টিং হলো এই প্রক্রিয়ার আধুনিক সংস্করণ। এতে কোনো মোমের ডাই বা ধাতব মাস্টার প্যাটার্নের প্রয়োজন হয় না। শুধু একটি প্রিন্টেড প্যাটার্ন এবং একটি সিরামিক শেল থাকে। এই কারণেই অ্যালুমিনিয়ামের যন্ত্রাংশের জন্য মেটাল র্যাপিড প্রোটোটাইপিং বাস্তবসম্মত।
ক্যাড (CAD) থেকে তৈরি পণ্য পর্যন্ত সম্পূর্ণ কার্যপ্রবাহে সাধারণত দুই থেকে তিন সপ্তাহ সময় লাগে। হার্ড টুলিংয়ের তুলনায় এটাই এর সুবিধা, কারণ হার্ড টুলিংয়ে কয়েক মাস সময় লাগে। পণ্য উন্নয়নের জন্য এই গতি অত্যন্ত গুরুত্বপূর্ণ। এটি পুনরাবৃত্তিমূলক পরীক্ষার সুযোগ করে দেয়। উৎপাদনের জন্য টুলিং চূড়ান্ত করার আগে এটি ঝুঁকি কমিয়ে দেয়। এই কারণেই ইঞ্জিনিয়ারিং বিভাগগুলোতে অ্যালুমিনিয়াম কাস্টিং প্রোটোটাইপের কাজ বাড়ছে।
ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিং বলতে কী বোঝায়?
এই পরিভাষাটি দুটি ধারণাকে একত্রিত করে। ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিং মানে হলো ভ্যাকুয়াম-সহায়তায় ধাতু ঢালাই পদ্ধতি ব্যবহার করে দ্রুত প্রোটোটাইপ তৈরি করা। এতে কোনো হার্ড টুলিংয়ের প্রয়োজন হয় না। দীর্ঘ অপেক্ষার সময় লাগে না। কয়েক মাসের পরিবর্তে কয়েক সপ্তাহের মধ্যেই কার্যকরী ধাতব যন্ত্রাংশ তৈরি হয়ে যায়।
ভ্যাকুয়াম কাস্টিং বনাম ঐতিহ্যবাহী প্রোটোটাইপিং
পদ্ধতির নির্বাচন প্রয়োজনের উপর নির্ভর করে। প্রতিটি পদ্ধতি বিকাশের ভিন্ন ভিন্ন পর্যায়ের জন্য উপযুক্ত।
| পদ্ধতি | উপাদান | সেরা ব্যবহার |
| 3D প্রিন্টিং | প্লাস্টিক, রজন | ধারণা মডেল, চাক্ষুষ পর্যালোচনা |
| সিএনসি মেশিন | অ্যালুমিনিয়াম বিলেট | নির্ভুল প্রোটোটাইপ, কঠোর সহনশীলতা |
| অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং | আসল অ্যালুমিনিয়াম সংকর ধাতু | কার্যকরী প্রোটোটাইপ, যান্ত্রিক পরীক্ষা |
| ডাই ভোটদান | উৎপাদন যন্ত্রাংশ | উচ্চ ভলিউম উত্পাদন |
থ্রিডি প্রিন্টিং আকৃতি দেয়। সিএনসি মেশিনিং নির্ভুলতা দেয়। অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং উপাদানের বৈশিষ্ট্য প্রদান করে। ডাই কাস্টিং আয়তন দেয়। প্রতিটি পদ্ধতিরই নিজস্ব গুরুত্ব রয়েছে।
কেন ভ্যাকুয়াম কাস্টিং এবং র্যাপিড প্রোটোটাইপিং একত্রিত করা হয়?
এই সংমিশ্রণটি চারটি স্বতন্ত্র সুবিধা প্রদান করে।
- দ্রুততর ডিজাইন যাচাইকরণ। ঢালাই করা অ্যালুমিনিয়ামের একটি অংশ যান্ত্রিকভাবে পরীক্ষা করা যেতে পারে। এর পীড়ন, ক্লান্তি এবং তাপীয় প্রতিক্রিয়া পরিমাপ করা যায়। প্রাপ্ত তথ্যটি বৈধ, কারণ উপাদানটি উৎপাদন-মানের।
- যন্ত্রপাতিতে বিনিয়োগ কম। কোনো স্টিলের ডাই নেই। ছাঁচটি সিরামিকের তৈরি, যা একটি মুদ্রিত প্যাটার্ন থেকে বানানো হয়। টুলিং খরচ উৎপাদন টুলিং খরচের একটি ভগ্নাংশ মাত্র। ডিজাইন পরিবর্তন হলে, প্যাটার্নটি ডিজিটালভাবে আপডেট করা হয়। কোনো অপরিবর্তনীয় টুলিং খরচ নেই।
- উৎপাদনের মতো উপাদান পরীক্ষা। সংকর ধাতুটির মান উৎপাদনের মতোই। এর যান্ত্রিক বৈশিষ্ট্যগুলো মিলে যায়। এর তাপীয় আচরণ মিলে যায়। এর পৃষ্ঠতলের প্রতিক্রিয়াও মিলে যায়। অ্যালুমিনিয়ামের ঢালাই করা প্রোটোটাইপ যন্ত্রাংশের উপর পরীক্ষা থেকে প্রাপ্ত তথ্য সরাসরি উৎপাদনে প্রয়োগ করা যায়।
- জটিল জ্যামিতিক সক্ষমতা। পাতলা দেয়াল। অভ্যন্তরীণ পথ। নিম্ন খাঁজ। ভ্যাকুয়াম ধাতুকে টেনে জটিল আকার দেয়। ডাই কাস্টিংয়ের সাধারণ ড্রাফট সীমাবদ্ধতা এখানে নেই।
এই সুবিধাগুলো ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিংকে পণ্য উন্নয়নের একটি বাস্তবসম্মত পদক্ষেপে পরিণত করে। এটি একটি প্লাস্টিক থ্রিডি প্রিন্ট এবং একটি প্রোডাকশন ডাই কাস্টিং-এর মধ্যবর্তী একটি ধাপ। এটি সেই গুরুত্বপূর্ণ সংযোগটি স্থাপন করে—বৃহৎ পরিসরে টুলিং তৈরির আগে বাস্তব পরীক্ষার জন্য আসল ধাতব অংশ সরবরাহ করা। র্যাপিড অ্যালুমিনিয়াম কাস্টিং-এর এটাই মূল সুবিধা। এটি ঝুঁকি কমায়। এটি উন্নয়নের গতি বাড়ায়। এটি উৎপাদনে বিনিয়োগের আগেই ডিজাইনের উপর আস্থা তৈরি করে।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং প্রক্রিয়া ধাপে ধাপে
ধাপ ১ — ডিজিটাল ডিজাইন তৈরি করুন
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং CAD-এ শুরু হয়। মডেলটি জ্যামিতি, দেয়ালের পুরুত্ব এবং কাঠামোগত বিবরণ নির্ধারণ করে। ড্রাফট অ্যাঙ্গেল যোগ করা হয়—সাধারণত ২ থেকে ৩ ডিগ্রি। এতে সংকোচনের জন্য অতিরিক্ত জায়গা রাখা হয়। কঠিনীভবনের সময় অ্যালুমিনিয়াম প্রায় ১.৫ শতাংশ সংকুচিত হয়। নকশায় এর জন্য অবশ্যই সমন্বয় করতে হবে।
ধাপ ২ — একটি দ্রুত প্রোটোটাইপ প্যাটার্ন তৈরি করুন
পদ্ধতি:
প্যাটার্ন হলো যন্ত্রাংশটির ভৌত মডেল। এটি ধাতু বা রেজিন থেকে যন্ত্রের সাহায্যে তৈরি করা যেতে পারে। কিন্তু ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিং সংযোজন পদ্ধতির উপর নির্ভর করে। এসএলএ থ্রিডি প্রিন্টিং একটি প্রচলিত পদ্ধতি। অন্যান্য সংযোজন প্রক্রিয়াও কার্যকর।
এই প্যাটার্নের জন্য কোনো বিশেষ যন্ত্রপাতির প্রয়োজন হয় না। প্রচলিত ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে মোম ইনজেকশনের জন্য একটি ধাতব ডাইয়ের প্রয়োজন হয়। এতে কয়েক সপ্তাহ সময় লাগে। কিন্তু প্রিন্ট করা প্যাটার্নটি কয়েক দিনের মধ্যেই প্রস্তুত হয়ে যায়। এটাই দ্রুত অ্যালুমিনিয়াম কাস্টিংয়ের মূল চাবিকাঠি।
ধাপ ৩ — বিনিয়োগের ছাঁচ তৈরি করুন
মডেলটিকে সিরামিক মিশ্রণে ডুবানো হয় এবং এর ভেজা পৃষ্ঠে প্লাস্টারের একটি পাতলা স্তর লাগানো হয়। ডোবানো ও প্রলেপ দেওয়ার এই চক্রটি বারবার পুনরাবৃত্তি করা হয়, যার ফলে ধীরে ধীরে উপাদানের একাধিক স্তর তৈরি হয়। প্রতিটি স্তর লাগানোর পর, দুটি প্রলেপের মধ্যবর্তী সময়ে খোলসটি শুকিয়ে যায়।
খোলসটি পর্যাপ্ত পুরুত্বে পৌঁছানোর পর মডেলটি সরিয়ে নেওয়া হয়। এরপর এটিকে একটি চুল্লিতে পোড়ানোর প্রক্রিয়ার মধ্য দিয়ে নিয়ে যাওয়া হয়। প্রিন্ট করা রেজিন গলে বাষ্পীভূত হয়ে যায় এবং অবশেষে একটি সিরামিকের খোলস রেখে যায়। এই পর্যায়ে, ছাঁচটি অ্যালুমিনিয়ামের ভ্যাকুয়াম কাস্টিং-এ ব্যবহারের জন্য প্রস্তুত হয়ে যায়।
ধাপ ৪ — ছাঁচে অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্ট করুন
ছাঁচটি ভ্যাকুয়াম চেম্বারে রাখা হয়। অপারেটর ভ্যাকুয়াম পরিবেশে গলিত অ্যালুমিনিয়াম ঢালেন।
ভ্যাকুয়াম পরিবেশ ধাতুর প্রবাহ উন্নত করতে সাহায্য করে। এটি গলিত অ্যালুমিনিয়ামকে এমন পাতলা দেয়ালযুক্ত স্থানে পৌঁছাতে দেয় যা এয়ার কাস্টিং দ্বারা আবৃত করা যায় না এবং কঠিন হওয়ার আগে গলিত ধাতু থেকে দ্রবীভূত গ্যাস অপসারণ করে। এর ফলে প্রাপ্ত কাস্টিং উচ্চ ঘনত্বের হয় এবং সূক্ষ্ম বিবরণ নির্ভুলভাবে ফুটিয়ে তোলে।
এই ধাপে অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং প্রোটোটাইপের গুণমান নির্ধারণ করা হয়। এর মাধ্যমে ছিদ্রতা কমানো হয় এবং যান্ত্রিক বৈশিষ্ট্য উন্নত করা হয়।
ধাপ ৫ — পরবর্তী প্রক্রিয়াকরণ
সিরামিকের খোলসটি ভেঙে ফেলা হয়। কাঁচা ঢালাইটি উন্মুক্ত হয়ে যায়। গেটগুলো কেটে ফেলা হয়।
সিএনসি মেশিনিং গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে চূড়ান্ত মাপে নিয়ে আসে। তাপীয় প্রক্রিয়াকরণ অণুসজ্জাকে সূক্ষ্ম করে এবং যান্ত্রিক বৈশিষ্ট্য উন্নত করে। পৃষ্ঠতল ফিনিশিং ক্ষয় প্রতিরোধ ক্ষমতা বা নান্দনিক গুণমান যোগ করে। পরিদর্শনের মাধ্যমে মাপ, অভ্যন্তরীণ গুণমান এবং পৃষ্ঠতলের অবস্থা যাচাই করা হয়।
এর মাধ্যমে অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং প্রক্রিয়াটি সম্পন্ন হয়। চূড়ান্ত অংশটি পরীক্ষা, সংযোজন বা আরও উন্নয়নের জন্য প্রস্তুত থাকে। CAD থেকে শুরু করে সম্পূর্ণ অংশটি তৈরি হতে সাধারণত দুই থেকে তিন সপ্তাহ সময় লাগে। মেটাল র্যাপিড প্রোটোটাইপিংয়ের এটাই সুবিধা। অংশটি আসল ধাতু দিয়ে তৈরি হয়। কাজের সময় কমে আসে। ঝুঁকি হ্রাস পায়।
দ্রুত প্রোটোটাইপিংয়ের জন্য অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিংয়ের সুবিধাসমূহ
১. আসল অ্যালুমিনিয়াম উপাদানের পরীক্ষা
প্লাস্টিকের প্রোটোটাইপের কিছু সীমাবদ্ধতা রয়েছে। এগুলোর বাঁকানোর বৈশিষ্ট্য ভিন্ন ভিন্ন হয়, তাপ পরিবাহিতা কম থাকে এবং ধাতুর মতো প্লাস্টিক বিকৃতি ঘটার জায়গায় এগুলো ভেঙে যাওয়ার প্রবণতা থাকে। অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং এই সমস্যার সমাধান করে। এই অংশগুলো খাঁটি অ্যালুমিনিয়াম অ্যালয় দিয়ে তৈরি এবং এগুলোর যান্ত্রিক বৈশিষ্ট্য উৎপাদিত যন্ত্রাংশের মতোই হয়। প্রসার্য শক্তি, কাঠিন্য এবং ক্লান্তি প্রতিক্রিয়ার মতো পরিমাপগুলো সবই প্রয়োজনীয়তা পূরণ করে।
তাপীয় বৈশিষ্ট্য পরিমাপ করা যায়। তাপ পরিবাহিতা, তাপীয় প্রসারণ এবং তাপীয় চক্রীয় আচরণ সবই নির্ভুল হয়। ঝালাই এবং মেশিনিং যাচাইকরণ করা যেতে পারে। যেহেতু চূড়ান্ত অংশের মতোই একই উপাদান ব্যবহার করা হয়, তাই প্রোটোটাইপটি চূড়ান্ত অংশের মতোই হুবহু আচরণ করে।
২. প্রচলিত ঢালাইয়ের তুলনায় দ্রুততর উন্নয়ন
প্রচলিত ঢালাই পদ্ধতিতে শক্ত ছাঁচের প্রয়োজন হয়। স্টিলের ছাঁচ তৈরি করতে কয়েক মাস সময় লাগে এবং তা ব্যয়বহুল। ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিং এই ধাপগুলো এড়িয়ে যায়। থ্রিডি প্রিন্টিংয়ের মাধ্যমে মডেল তৈরি করা হয়, কয়েক দিনের মধ্যে সিরামিকের খোলস তৈরি করা যায় এবং এক সপ্তাহের মধ্যে যন্ত্রাংশ ঢালাই করা সম্ভব হয়।
ক্যাড ডিজাইন থেকে বাস্তব অংশে রূপান্তর অত্যন্ত দ্রুত। ডিজাইন যাচাইকরণের আগে ছাঁচের খরচের কারণে ডিজাইনটি চূড়ান্ত করার কোনো প্রয়োজন হয় না। এই কারণেই দ্রুত অ্যালুমিনিয়াম ঢালাই প্রক্রিয়া ব্যাপকভাবে ব্যবহৃত হয়। এটি দীর্ঘ ছাঁচ উৎপাদন চক্র এড়িয়ে ডিজিটাল ডিজাইনের উপর ভিত্তি করে কার্যকরী ঢালাই উৎপাদন সম্ভব করে তোলে।
৩. জটিল জ্যামিতি ক্ষমতা
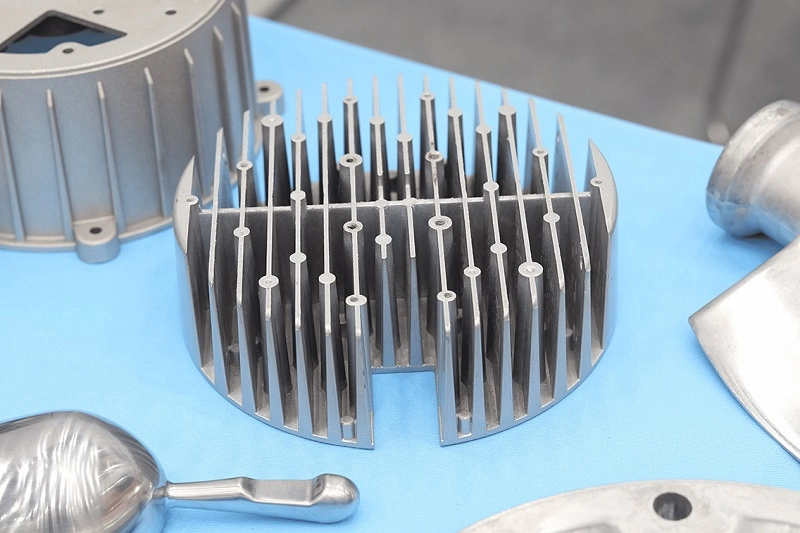
ভ্যাকুয়াম প্রযুক্তি ১ মিমি-এর মতো কম পুরুত্বের দেয়ালযুক্ত কাঠামো পূরণ করা সহজ করে। অভ্যন্তরীণ চ্যানেল ঢালাই করা যেতে পারে। পাঁজরযুক্ত এবং জালের মতো বৈশিষ্ট্যযুক্ত হালকা ওজনের কাঠামো তৈরি করা সম্ভব। সমন্বিত কাঠামো সংযোজনের সময় কমিয়ে দেয়।
এই প্রক্রিয়াটি এমন সব সূক্ষ্ম কাজ করতে পারে যা মেশিনিংয়ের নাগালের বাইরে এবং ডাই কাস্টিংয়ের মাধ্যমে পূরণ করা যায় না। অ্যালুমিনিয়াম কাস্টিং প্রোটোটাইপ তৈরির এটাই জ্যামিতিক সুবিধা।
৪. স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে ব্যয় সাশ্রয়
ধাতব প্রোটোটাইপিংয়ের ক্ষেত্রে ছাঁচের খরচ একটি প্রধান বাধা, কিন্তু অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং এই প্রতিবন্ধকতা দূর করে। সিরামিকের ছাঁচ উৎপাদন সরঞ্জাম হিসেবে কাজ করে এবং এগুলো স্টিলের ছাঁচের চেয়ে কম ব্যয়বহুল।
এই প্রক্রিয়াটি স্বল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত, যার মধ্যে প্রোটোটাইপিং, ইঞ্জিনিয়ারিং নমুনা এবং স্বল্প-পরিমাণে পরীক্ষামূলক উৎপাদনের অর্ডার অন্তর্ভুক্ত। ৫০ থেকে ১০০ পিস উৎপাদনের অর্ডারের ক্ষেত্রে, একক খরচ একটি গ্রহণযোগ্য সীমার মধ্যে থাকে; এর চেয়ে বেশি পরিমাণে উৎপাদনের ক্ষেত্রে ডাই কাস্টিং বেশি সাশ্রয়ী।
ভ্যাকুয়াম কাস্টিংয়ের মাধ্যমে অল্প পরিমাণে অ্যালুমিনিয়ামের যন্ত্রাংশ উৎপাদন প্রাক-উৎপাদন এবং পরীক্ষার জন্য একটি বাস্তবসম্মত পদ্ধতি। এটি একক-ইউনিট থ্রিডি প্রিন্টিং এবং পূর্ণাঙ্গ ডাই-কাস্টিং উৎপাদনের মধ্যবর্তী ব্যবধান পূরণ করে। র্যাপিড অ্যালুমিনিয়াম প্রোটোটাইপিংয়ের কৌশলগত গুরুত্ব ঠিক এখানেই নিহিত।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং বনাম অন্যান্য উৎপাদন পদ্ধতি
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং বনাম সিএনসি মেশিনিং
উভয় পদ্ধতিতেই ধাতব অংশ তৈরি হয়। পথটা ভিন্ন। ফলাফলও ভিন্ন।
| গুণক | অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং | সিএনসি মেশিন |
| উপাদান | ঢালাই অ্যালুমিনিয়াম সংকর ধাতু | বিলেট অ্যালুমিনিয়াম |
| জ্যামিতি | জটিল আকারের জন্য চমৎকার | টুলিং অ্যাক্সেস দ্বারা সীমাবদ্ধ |
| প্রস্তুতকরণ খরচ | কম সরঞ্জামের খরচ | উচ্চতর মেশিনিং সময় |
| সঠিকতা | ভাল | চমত্কার |
| সেরা ভলিউম | নিম্ন-মাঝারি | নিম্ন-মাঝারি |
মেশিনিং একটি নিরেট ব্লক থেকে শুরু হয়। এটি উপাদান কেটে বাদ দেয়। জটিল অভ্যন্তরীণ বৈশিষ্ট্য তৈরি করা কঠিন বা অসম্ভব। অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং একটি ছাঁচ দিয়ে শুরু হয়। জটিল আকারগুলি পূরণ করা হয়। জ্যামিতিক নকশাটি ঢালাই করে বসানো হয়, কেটে বের করা হয় না।
যেসব প্রোটোটাইপে জটিল অভ্যন্তরীণ পথ বা পাতলা দেয়ালের প্রয়োজন হয়, সেগুলোর জন্য ঢালাই-ই একমাত্র বাস্তবসম্মত উপায়। সরল জ্যামিতিক গঠন এবং সূক্ষ্ম সহনশীলতাযুক্ত যন্ত্রাংশের ক্ষেত্রে মেশিনিং আরও সরাসরি পদ্ধতি হতে পারে।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং বনাম 3D মুদ্রণ
থ্রিডি প্রিন্টিংয়ের মাধ্যমে প্লাস্টিক বা রেজিনের যন্ত্রাংশ তৈরি করা হয়। ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিংয়ের মাধ্যমে ধাতু উৎপাদন করা হয়।
উপাদানগুলো নিজেরাই খাঁটি বৈশিষ্ট্য প্রদর্শন করে। ঢালাই করা অ্যালুমিনিয়ামের আচরণগত বৈশিষ্ট্যগুলো ব্যাপকভাবে উৎপাদিত অ্যালুমিনিয়ামের সাথে সামঞ্জস্যপূর্ণ, কিন্তু থ্রিডি-প্রিন্টেড অংশগুলো তেমন নয়। এগুলোর বাঁকানোর বৈশিষ্ট্য এবং ভাঙনের ধরণ ভিন্ন, এবং এগুলোকে ধাতুর মতো তাপ-প্রক্রিয়াজাত করা যায় না।
থ্রিডি-প্রিন্টেড যন্ত্রাংশের শক্তি পরীক্ষা থেকে প্রাপ্ত উপাত্ত প্লাস্টিকের বৈশিষ্ট্য প্রতিফলিত করে; অ্যালুমিনিয়ামের ঢালাই করা প্রোটোটাইপের শক্তি পরীক্ষা থেকে প্রাপ্ত উপাত্ত অ্যালুমিনিয়ামের বৈশিষ্ট্য প্রতিফলিত করে। এই ফলাফলগুলো ব্যাপক উৎপাদনের ক্ষেত্রে প্রযোজ্য।
ঢালাই করা অংশগুলোর পৃষ্ঠতল মসৃণ হয়। সিরামিকের খোলস দিয়ে সূক্ষ্ম বিবরণ ফুটিয়ে তোলা যায়। ভ্যাকুয়াম ধাতুটিকে ছাঁচের মধ্যে টেনে নেয়, যার ফলে একটি মসৃণ পৃষ্ঠ তৈরি হয়। অপরদিকে, থ্রিডি-প্রিন্ট করা অংশগুলোতে স্তরের দাগ থাকে এবং এগুলোর জন্য পরবর্তী প্রক্রিয়াকরণের প্রয়োজন হয়।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং বনাম ডাই কাস্টিং
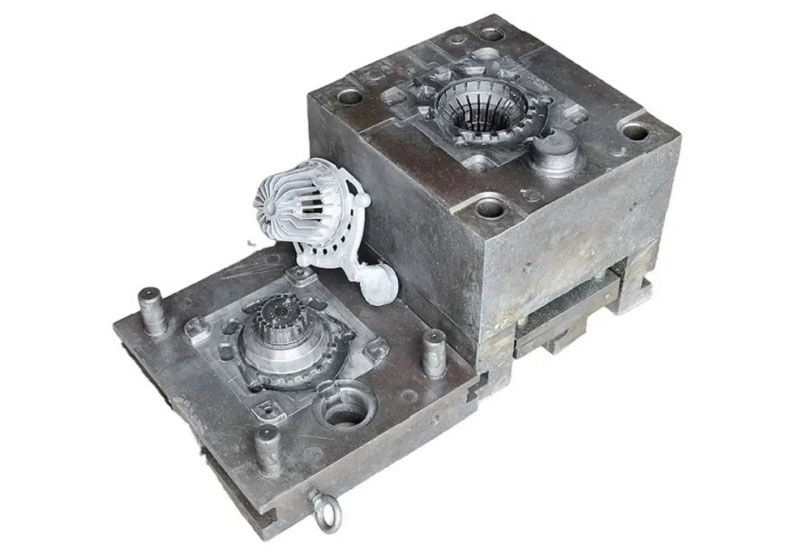
ডাই কাস্টিং ব্যাপক উৎপাদনের জন্য উপযুক্ত। স্টিলের ছাঁচ ব্যয়বহুল এবং এতে দীর্ঘ সময় লাগে। তবে, বৃহৎ পরিমাণে উৎপাদনের ক্ষেত্রে একক খরচ কম।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং প্রোটোটাইপ এবং স্বল্প পরিমাণে উৎপাদনের জন্য ব্যবহৃত হয়। সিরামিক ছাঁচ সস্তা এবং তৈরির সময়ও কম লাগে, কিন্তু এর একক খরচ বেশি।
ভ্যাকুয়াম কাস্টিং ডিজাইনের পুনরাবৃত্তি সমর্থন করে। শুধুমাত্র ডিজিটাল মডেলটি পরিবর্তন করে কয়েক দিনের মধ্যেই একটি নতুন ছাঁচ তৈরি করা যায়। এর বিপরীতে, ডাই কাস্টিং ডিজাইনটিকে একটি স্টিলের ছাঁচে আবদ্ধ করে ফেলে, ফলে এতে পরিবর্তন আনা ব্যয়বহুল এবং সময়সাপেক্ষ হয়ে ওঠে।
ডিজাইন চূড়ান্ত না হলে র্যাপিড অ্যালুমিনিয়াম কাস্টিং হলো আদর্শ পছন্দ; আর ডিজাইন চূড়ান্ত হয়ে গেলে এবং ছাঁচের খরচ যুক্তিসঙ্গত করার মতো যথেষ্ট পরিমাণে উৎপাদন হলে ডাই কাস্টিং হলো সর্বোত্তম বিকল্প।
তুলনাটি দেখায় যে প্রতিটি পদ্ধতিরই নিজস্ব গুরুত্ব রয়েছে। ভ্যাকুয়াম কাস্টিং ব্যবহার করে ধাতব র্যাপিড প্রোটোটাইপিং থ্রিডি প্রিন্টিং এবং গণ-উৎপাদনের ছাঁচের মধ্যেকার ব্যবধান পূরণ করে। এটি যুক্তিসঙ্গত খরচে এবং যুক্তিসঙ্গত সময়সীমার মধ্যে ব্যবহারিক পরীক্ষার জন্য আসল ধাতব অংশ সরবরাহ করে। এখানেই এর মূল্য নিহিত।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং এবং সম্পূর্ণ উৎপাদন সমাধানের জন্য NOBLE-এর সাথে অংশীদার হোন।
উচ্চ-মানের অ্যালুমিনিয়াম প্রোটোটাইপ তৈরি করতে শুধুমাত্র ঢালাই প্রক্রিয়াই যথেষ্ট নয়। প্রতিটি পর্যায়ই অত্যন্ত গুরুত্বপূর্ণ: নকশা মূল্যায়ন, উপাদান নির্বাচন, উৎপাদন, পৃষ্ঠতল প্রক্রিয়াকরণ এবং সংযোজন। প্রতিটি ধাপই পণ্যের কার্যকারিতা এবং নির্ভরযোগ্যতাকে প্রভাবিত করে।
নোবেল-এ আমরা ধাতু এবং প্লাস্টিকের যন্ত্রাংশের জন্য সমন্বিত উৎপাদন সমাধান প্রদান করি। আমরা আমাদের গ্রাহকদের তাদের ধারণাগুলোকে উৎপাদনের জন্য প্রস্তুত পণ্যে পরিণত করতে সাহায্য করি। আমাদের দক্ষতা উৎপাদনের বাইরেও বিস্তৃত; আমরা সম্পূর্ণ পণ্য উন্নয়ন প্রক্রিয়ায় সহায়তা করি—ডিজাইন সহায়তা এবং প্রোটোটাইপিং থেকে শুরু করে নির্ভুল মেশিনিং, গুণমান পরিদর্শন এবং অ্যাসেম্বলি পর্যন্ত।
ডিজাইন থেকে শুরু করে ব্যাপক উৎপাদন সক্ষমতা সমাবেশ
নোবেল পণ্য উন্নয়নের বিভিন্ন পর্যায়কে সহায়তা করার জন্য পূর্ণাঙ্গ পরিসেবা প্রদান করে, যার মধ্যে অন্তর্ভুক্ত রয়েছে:
- পণ্য নকশা সহায়তা এবং উৎপাদন-উপযোগী নকশা (DFM) বিশ্লেষণ
- দ্রুত প্রোটোটাইপিং এবং কম পরিমাণে উৎপাদন
- ধাতু প্রক্রিয়াকরণ এবং নির্ভুল মেশিনিং
- প্লাস্টিক উৎপাদন সমাধান
- পৃষ্ঠতল ফিনিশিং এবং সেকেন্ডারি অপারেশন
- উপাদান সমাবেশ এবং চূড়ান্ত পণ্য একীকরণ
প্রকৌশলগত সহায়তা ও উৎপাদন দক্ষতার সমন্বয়ের মাধ্যমে নোবেল গ্রাহকদের উন্নয়নের সময় কমাতে, যন্ত্রাংশের নকশা উন্নত করতে এবং সরবরাহ শৃঙ্খল ব্যবস্থাপনা সহজ করতে সাহায্য করে।
কোয়ালিটি ম্যানেজমেন্ট সিস্টেম এবং শিল্প শংসাপত্র
নোবেল-এর উৎপাদন প্রক্রিয়ার প্রতিটি পর্যায়ে গুণমান নিশ্চিত করা হয়। আমাদের গুণমান ব্যবস্থাপনা পদ্ধতিগুলো উৎপাদন জুড়ে ধারাবাহিকতা, উৎস শনাক্তকরণযোগ্যতা এবং নিরন্তর উন্নতি নিশ্চিত করার জন্য তৈরি করা হয়েছে।
ISO 9001:2015 : এই সার্টিফিকেশনটি উৎপাদন কার্যক্রম জুড়ে কাঠামোগত গুণমান ব্যবস্থাপনা, প্রক্রিয়া নিয়ন্ত্রণ এবং ধারাবাহিক উন্নতির প্রতি আমাদের অঙ্গীকারের প্রমাণ দেয়।
ISO 13485:2016 : এই সার্টিফিকেশনটি চিকিৎসা-সম্পর্কিত প্রয়োগের জন্য যন্ত্রাংশ উৎপাদন করার ক্ষেত্রে আমাদের সক্ষমতাকে সমর্থন করে, যেখানে কঠোর মান নিয়ন্ত্রণ, নথিপত্র এবং প্রক্রিয়ার নির্ভরযোগ্যতা অপরিহার্য।
এই শংসাপত্রগুলি গ্রাহকদের এই আস্থা জোগায় যে, তাদের প্রকল্পগুলি আন্তর্জাতিকভাবে স্বীকৃত গুণগত মান অনুযায়ী পরিচালিত হচ্ছে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং র্যাপিড প্রোটোটাইপিং সম্পর্কে
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং কি র্যাপিড প্রোটোটাইপিংয়ের জন্য উপযুক্ত?
হ্যাঁ। বিশেষ করে যখন প্রকৌশলীদের প্রোডাকশন মোল্ডে বিনিয়োগ না করেই কার্যকরী অ্যালুমিনিয়ামের যন্ত্রাংশ প্রয়োজন হয়। এই প্রক্রিয়াটি দ্রুত আসল ধাতব প্রোটোটাইপ তৈরি করে। এটি প্লাস্টিক থ্রিডি প্রিন্ট এবং পূর্ণাঙ্গ প্রোডাকশন টুলিংয়ের মধ্যবর্তী শূন্যস্থান পূরণ করে।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং প্রোটোটাইপগুলি কত দ্রুত উৎপাদন করা যেতে পারে?
সময়সীমা যন্ত্রাংশের জ্যামিতিক গঠন এবং ছাঁচ তৈরির পদ্ধতির উপর নির্ভর করে। সরল আকৃতির ক্ষেত্রে কাজ দ্রুত হয়। জটিল জ্যামিতিক গঠনে বেশি সময় লাগে। কিন্তু র্যাপিড প্রোটোটাইপ প্যাটার্ন—যেমন এসএলএ প্রিন্ট বা মেশিনে তৈরি মাস্টার—কাজের জন্য প্রয়োজনীয় সময় উল্লেখযোগ্যভাবে কমিয়ে দেয়। ক্যাড (CAD) থেকে শুরু করে সম্পূর্ণ যন্ত্রাংশ তৈরি পর্যন্ত একটি সাধারণ প্রকল্পে দুই থেকে তিন সপ্তাহ সময় লাগে।
কোন কোন অ্যালুমিনিয়াম সংকর ধাতু ভ্যাকুয়াম কাস্টিং করা যায়?
A356 একটি প্রচলিত সংকর ধাতু। এটি ভালো ঢালাইযোগ্যতা এবং যান্ত্রিক বৈশিষ্ট্য প্রদান করে। অ্যালুমিনিয়াম-সিলিকন (Al-Si) সংকর ধাতুও ব্যবহৃত হয়। এগুলো চমৎকার প্রবাহযোগ্যতা এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। ইনভেস্টমেন্ট কাস্টিং-এর জন্য উপযুক্ত বেশিরভাগ অ্যালুমিনিয়াম সংকর ধাতু সিস্টেম অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং-এর সাথে কাজ করে। নির্দিষ্ট সংকর ধাতু নির্ভর করে প্রয়োগের প্রয়োজনীয়তার উপর—যেমন শক্তি, নমনীয়তা বা তাপ পরিবাহিতা।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং কি এর চেয়ে ভালো সিএনসি মেশিন?
উত্তরটি চারটি বিষয়ের উপর নির্ভর করে।
- জ্যামিতি গুরুত্বপূর্ণ। ঢালাইয়ের মাধ্যমে জটিল অভ্যন্তরীণ আকৃতি তৈরি করা যায়। যন্ত্রের সাহায্যে সেগুলোতে পৌঁছানো সম্ভব নয়।
- পরিমাণ একটি গুরুত্বপূর্ণ বিষয়। অল্প পরিমাণে উৎপাদনের ক্ষেত্রে উভয় পদ্ধতিই কার্যকর। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে ঢালাই পদ্ধতি অধিক লাভজনক হতে পারে।
- প্রয়োজনীয় শক্তি একটি গুরুত্বপূর্ণ বিষয়। ঢালাই সংকর ধাতুর বৈশিষ্ট্য পেটা সংকর ধাতু থেকে ভিন্ন হয়। নকশায় অবশ্যই এর সাথে সামঞ্জস্য রাখতে হবে।
- পৃষ্ঠতলের প্রয়োজনীয়তা গুরুত্বপূর্ণ। মেশিনিং মসৃণ পৃষ্ঠতল তৈরি করে। ঢালাইয়ের প্রয়োজন হতে পারে। দ্বিতীয় ফিনিশিং.
ভ্যাকুয়াম কাস্টিং, র্যাপিড প্রোটোটাইপিং এবং সিএনসি মেশিনিং একে অপরের প্রতিযোগী নয়। এরা একে অপরের পরিপূরক। কাস্টিংয়ের মাধ্যমে প্রায়-নিট আকৃতি তৈরি হয়। মেশিনিংয়ের মাধ্যমে গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে চূড়ান্ত টলারেন্সে আনা হয়। সঠিক নির্বাচন নির্ভর করে যন্ত্রাংশ এবং প্রকল্পের লক্ষ্যের উপর।







