
ভূমিকা: কি অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং?
আপনার অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং পার্টস তৈরির জন্য যদি একটি উৎপাদন প্রক্রিয়া বেছে নিতে হয়, তাহলে আপনি কোনটি নির্বাচন করবেন?
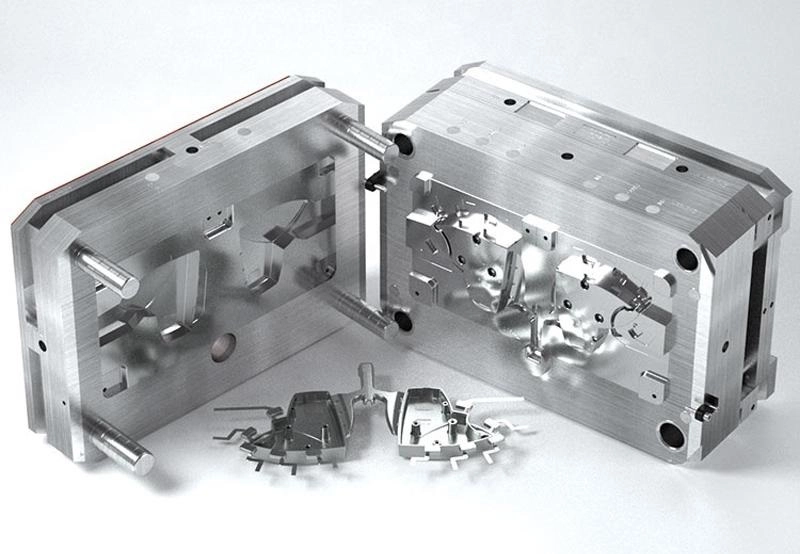
এই যন্ত্রাংশগুলো তৈরির জন্য বেশ কয়েকটি পদ্ধতি রয়েছে। সিএনসি মেশিনিং পদ্ধতিতে একটি নিরেট অ্যালুমিনিয়াম বিলেট কেটে যন্ত্রাংশগুলোকে আকার দেওয়া হয়। কাস্টিং—যার মধ্যে ভ্যাকুয়াম অ্যালুমিনিয়াম কাস্টিংও অন্তর্ভুক্ত—পদ্ধতিতে একটি ছাঁচে গলিত ধাতু ঢালা হয়। লস্ট-ওয়াক্স কাস্টিং পদ্ধতিতে জটিল আকৃতি তৈরি করা যায় এবং এর পৃষ্ঠতল মসৃণ ও সুন্দর হয় । ডাই কাস্টিং পদ্ধতিটি অধিক পরিমাণে উৎপাদনের জন্য উপযুক্ত। হাইব্রিড প্রক্রিয়ায় থ্রিডি প্রিন্টিং এবং মেশিনিংয়ের সমন্বয় ঘটানো হয়।
ধারণাটি বেশ সহজ। অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং প্রযুক্তি কার্যকরী ধাতব যন্ত্রাংশের দ্রুত উৎপাদন সম্ভব করে তোলে। নকশা পর্যায়েই যাচাইকরণ খুব তাড়াতাড়ি করা যায়। সেই অনুযায়ী উৎপাদনের ঝুঁকিও কমে যায়। আসল ধাতু ব্যবহার করে নকশাটি সফলভাবে যাচাই করার পরেই কেবল পূর্ণাঙ্গ ছাঁচ তৈরি করা হয়। এখানেই এর গুরুত্ব নিহিত।
সাধারণ অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং প্রক্রিয়া
সিএনসি মেশিনিং অ্যালুমিনিয়াম প্রোটোটাইপ (সবচেয়ে জনপ্রিয় পদ্ধতি)
উপাদান অপসারণের মাধ্যমে সিএনসি মেশিনিং করা হয়। একটি ঘূর্ণায়মান কাটিং টুল ক্যাড (CAD) ফাইল থেকে তৈরি একটি টুলপাথ অনুসরণ করে ব্ল্যাঙ্কটিকে তার চূড়ান্ত আকৃতিতে রূপ দেয়। এর জন্য কোনো ছাঁচ বা ফিক্সচারের প্রয়োজন হয় না—এই প্রক্রিয়াটি সম্পূর্ণরূপে ধাতু অপসারণের উপর নির্ভরশীল।
সাধারণ সংকর ধাতুগুলোর মধ্যে রয়েছে ৬০৬১, ৭০৭৫ এবং ২০২৪। ৬০৬১ হলো প্রধান উপাদান—এটি উচ্চ শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। ৭০৭৫ আরও বেশি শক্তিশালী, কিন্তু এর গঠনযোগ্যতা তুলনামূলকভাবে দুর্বল। ২০২৪ সংকর ধাতুটির উচ্চ ক্লান্তি প্রতিরোধ ক্ষমতা রয়েছে এবং এটি মহাকাশ শিল্পের জন্য উপযুক্ত। প্রোটোটাইপের কার্যকারিতার উপর সংকর ধাতুর নির্বাচন নির্ভর করে।
সুবিধা
উচ্চ নির্ভুলতা—সহনশীলতার সীমা ±০.০০৫ মিলিমিটারের মতো সূক্ষ্ম হতে পারে। দ্রুত কাজ সম্পন্ন হয়—সপ্তাহের পরিবর্তে দিনের মধ্যেই। কোনো টুলিং খরচ না থাকায় প্রাথমিক বিনিয়োগ কম। উৎপাদন-মানের উপকরণ ব্যবহার করা হয়। পরীক্ষার ফলাফল সরাসরি চূড়ান্ত অংশে প্রয়োগ করা যায়।
সীমাবদ্ধতা
এতে প্রচুর পরিমাণে উপকরণের অপচয় হয়—এর চিপসগুলো বাতিল অংশ বা স্ক্র্যাপ হিসেবে থেকে যায়। নকশাটিকে আলাদা আলাদা উপাদানে বিভক্ত না করলে জটিল অভ্যন্তরীণ কাঠামো (যেমন শীতলীকরণ চ্যানেল বা ফাঁপা প্রস্থচ্ছেদ) তৈরি করা সম্ভব হয় না। যদিও ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (EDM) এই সমস্যার সমাধান করতে পারে, তবে এটি খরচ বাড়িয়ে দেয়।
এর প্রস্তাবিত প্রয়োগক্ষেত্রগুলোর মধ্যে রয়েছে মহাকাশযান নির্মাণে ব্যবহৃত ব্র্যাকেট, ইলেকট্রনিক এনক্লোজার, ফিক্সচার এবং যান্ত্রিক উপাদান। সুনির্দিষ্ট মাপ ও উৎপাদন-মানের উপকরণ প্রয়োজন এমন যেকোনো যন্ত্রাংশ এই পদ্ধতির জন্য উপযুক্ত।
অ্যালুমিনিয়ামের দ্রুত প্রোটোটাইপিংয়ের জন্য সিএনসি মেশিনিং হলো আদর্শ মানদণ্ড। কাস্টিং, অ্যাডিটিভের মতো অন্যান্য পদ্ধতিগুলো এর সাথে প্রতিযোগিতা করে। কিন্তু অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং এমন জটিল অভ্যন্তরীণ আকার তৈরি করতে পারে যা মেশিনিংয়ের মাধ্যমে সম্ভব নয়। এক্ষেত্রে কাস্টিংই উত্তম বিকল্প হয়ে ওঠে। এর বিনিময়ে টুলিংয়ের খরচ এবং তৈরির জন্য প্রয়োজনীয় সময়কে বিবেচনা করতে হয়। সরল ও নির্ভুল যন্ত্রাংশের জন্য মেশিনিং সেরা। জটিল ও প্রায়-নিট আকারের জন্য কাস্টিং সেরা।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং অল্প পরিমাণে তৈরি প্রোটোটাইপের জন্য
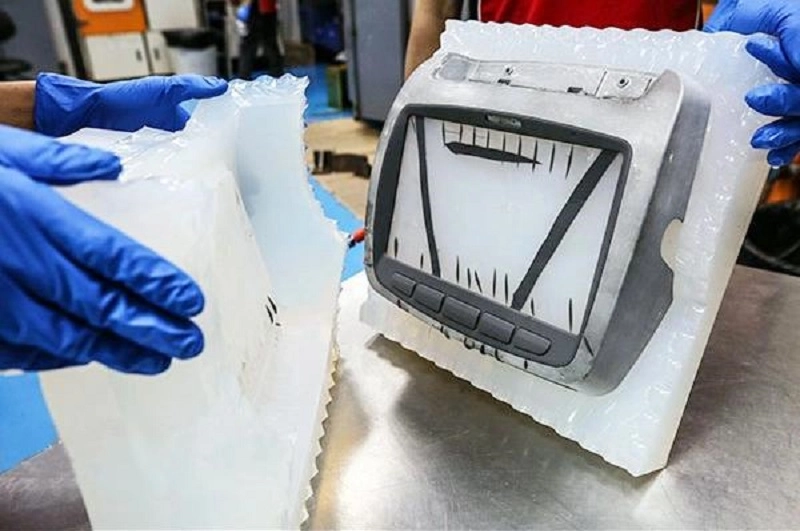
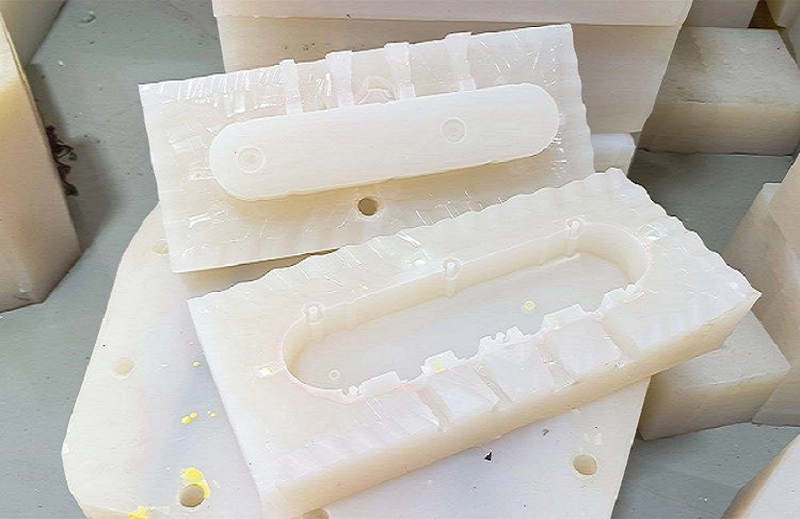
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং হলো প্রোটোটাইপ এবং অল্প পরিমাণে যন্ত্রাংশ তৈরির একটি পদ্ধতি। প্রথমে, একটি মাস্টার মোল্ডের উপর ভিত্তি করে একটি সিলিকন মোল্ড তৈরি করা হয়। এরপর মোল্ডটিকে একটি ভ্যাকুয়াম চেম্বারে রাখা হয়, যেখানে তরল পদার্থ প্রবেশ করানো হয়। ভ্যাকুয়ামের ফলে পদার্থটি প্রতিটি সূক্ষ্ম অংশে প্রবেশ করে, যার ফলস্বরূপ তৈরি হওয়া যন্ত্রাংশটি বুদবুদ ও শূন্যস্থানমুক্ত হয় এবং সূক্ষ্ম বৈশিষ্ট্যগুলো নির্ভুলভাবে ফুটিয়ে তুলতে সক্ষম হয়।
এই প্রক্রিয়া এবং প্রচলিত ঢালাই পদ্ধতির মধ্যে মূল পার্থক্য হলো এর ভ্যাকুয়াম পরিবেশ। গ্র্যাভিটি কাস্টিং পদ্ধতিতে ছাঁচ পূরণের জন্য অভিকর্ষ বলের ওপর নির্ভর করা হয়; প্রেসার কাস্টিং পদ্ধতিতে চাপ প্রয়োগ করে উপাদানকে ছাঁচের মধ্যে প্রবেশ করানো হয়; অপরদিকে, ভ্যাকুয়াম কাস্টিং পদ্ধতিতে আটকে থাকা বাতাস অপসারণ করা হয়, যা উপাদানের প্রবাহে বাধা সৃষ্টি করে। ফলস্বরূপ, এই প্রক্রিয়ায় আরও সূক্ষ্ম বিবরণ, মসৃণ পৃষ্ঠতল এবং অধিক সামঞ্জস্যপূর্ণ অংশ তৈরি হয়।
অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং-এ প্রায়শই এই পদ্ধতিটি ব্যবহার করা হয়, কারণ এটি একটিমাত্র থ্রিডি-প্রিন্টেড অংশ এবং ব্যাপক উৎপাদনের মধ্যবর্তী ব্যবধান পূরণ করে। এর জন্য প্রয়োজনীয় সময় কম। খরচ সহনীয়। এবং এর ফলাফল পুনরাবৃত্তিযোগ্য।
প্রোটোটাইপের জন্য অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিংয়ের সুবিধাসমূহ
- কম টুলিং বিনিয়োগ
স্টিলের ইনজেকশন মোল্ড বা ডাই-কাস্টিং মোল্ডের তুলনায় সিলিকন মোল্ডের দাম অনেক কম। একটি স্টিলের মোল্ডের দাম কয়েক হাজার ডলার পর্যন্ত হতে পারে, যেখানে একটি সিলিকন মোল্ডের দাম মাত্র কয়েক হাজার ডলার।
যেসব কোম্পানি পণ্যের ধারণা পরীক্ষা করে, তাদের জন্য এটি আর্থিক ঝুঁকি হ্রাস করে। নকশায় পরিবর্তনের প্রয়োজন হলে, ছাঁচ প্রতিস্থাপনের খরচ খুবই সামান্য; আর পণ্য পরীক্ষা ব্যর্থ হলেও এই বিনিয়োগে কোনো লোকসান হয় না। এটি উন্নয়নের প্রাথমিক পর্যায়ে নমনীয়তা প্রদান করে।
- দ্রুত উন্নয়ন চক্র
হার্ড মোল্ডের তুলনায়, লিড টাইম কম। মোল্ড কয়েক দিনের মধ্যেই তৈরি করা যায়, ফলে সঙ্গে সঙ্গেই ঢালাইয়ের কাজ শুরু করা সম্ভব হয়। প্রোডাকশন মোল্ড ব্যবহারের চেয়ে কয়েক সপ্তাহ আগেই ডিজাইন ভ্যালিডেশন সম্পন্ন হয়।
প্রকৌশলীরা একাধিক নকশার পুনরাবৃত্তি পরীক্ষা করতে পারেন। এতে ধারণা থেকে বাজারে আনার প্রক্রিয়াটি ত্বরান্বিত হয়। চূড়ান্ত ছাঁচটি তৈরি করার আগে প্রতিটি পুনরাবৃত্তি বাস্তব জগতের অভিজ্ঞতা থেকে মতামত প্রদান করে।
- জটিল বিবরণের চমৎকার পুনরুৎপাদন
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং পদ্ধতির মাধ্যমে উপাদানটি সূক্ষ্ম গঠন, অতি সূক্ষ্ম বিবরণ এবং সংকীর্ণ কোণ পূরণ করতে পারে। এর ফলে একটি অত্যন্ত উজ্জ্বল ফিনিশ এবং সূক্ষ্ম বিবরণের চমৎকার পুনরুৎপাদন সম্ভব হয়।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং পণ্যের বাহ্যিক মডেল, কার্যকরী প্রোটোটাইপ এবং গ্রাহকদের জন্য প্রদর্শনী নমুনা হিসেবে উপযুক্ত। তৈরি পণ্যগুলো দেখতে অত্যন্ত সুন্দর হয় এবং এর স্পর্শ গণ-উৎপাদিত পণ্যের মতোই হয়। যত্নসহকারে পালিশ করা প্রোটোটাইপগুলো দর্শকদের মনে এক স্বতন্ত্র ছাপ ফেলে।
- অল্প পরিমাণে খরচ-কার্যকর
সাধারণত ৫ থেকে ১০০টি উৎপাদন করা হয়। এগুলো প্রায়শই প্রোটোটাইপ ব্যাচ বা উৎপাদন-পূর্ব নমুনা হয়ে থাকে।
এই পরিমাণ উৎপাদনের ক্ষেত্রে, অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং সিএনসি মেশিনিংয়ের চেয়ে বেশি সাশ্রয়ী। যদিও একক পণ্যের জন্য মেশিনিং দ্রুত, একাধিক পণ্য উৎপাদনের ক্ষেত্রে এর কার্যকারিতা কমে যায়। প্রতিটি ওয়ার্কপিসের জন্য আলাদা সেটআপ এবং সাইকেল টাইম প্রয়োজন হয়, যেখানে কাস্টিং সমান্তরাল উৎপাদনের সুযোগ দেয়।
ইনজেকশন মোল্ডিংয়ের তুলনায়, অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং উৎপাদনের প্রাথমিক পর্যায়ে অধিকতর নমনীয়তা প্রদান করে। এতে দীর্ঘ অপেক্ষার সময় লাগে না, ব্যয়বহুল স্টিলের ছাঁচের প্রয়োজন হয় না এবং ন্যূনতম অর্ডারের পরিমাণের কোনো বাধ্যবাধকতাও নেই।
অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং এর সীমাবদ্ধতা
- ছাঁচের সীমিত জীবনকাল
সিলিকন ছাঁচ দ্রুত ক্ষয় হয়ে যায়। যন্ত্রাংশের জটিলতা, ঢালাইয়ের উপাদান এবং ছাঁচ থেকে বের করার অসুবিধা—এই সবকটিই ছাঁচের আয়ুষ্কালকে প্রভাবিত করে।
সাধারণত, প্রতিটি ছাঁচ দিয়ে বিশ থেকে পঞ্চাশটি অংশ তৈরি করা যায়। সরল আকৃতির অংশগুলোর ক্ষেত্রে, কিছু ছাঁচ একশটি পর্যন্ত অংশ তৈরি করতে পারে। এই পরিমাণের পর নির্ভুলতা কমতে শুরু করে। এই পর্যায়ে ছাঁচটি অবশ্যই বদলাতে হবে।
- উপাদানের বৈশিষ্ট্যের পার্থক্য
ভ্যাকুয়াম কাস্টিং উপকরণগুলো সবসময় উৎপাদন-মানের ফোর্জড অ্যালুমিনিয়ামের মতো হুবহু এক হয় না। যদিও এদের যান্ত্রিক বৈশিষ্ট্যগুলো একই রকম, কিন্তু তা একেবারে এক নয়। এদের শক্তি এবং ক্লান্তি প্রতিরোধ ক্ষমতা কম। প্রকৃত কার্যক্ষমতা উপকরণ নির্বাচনের উপর নির্ভর করে।
ডিজাইন যাচাইকরণ অ্যাসেম্বলি, ফাংশন এবং বাহ্যিক রূপের জন্য উপযুক্ত। উচ্চ-ভারের প্রয়োগের ক্ষেত্রে মেশিনে তৈরি বা ফোর্জ করা যন্ত্রাংশের প্রয়োজন হতে পারে। ঢালাই উপকরণ যাচাইকরণের জন্য উপযুক্ত, চূড়ান্ত গণ-উৎপাদনের জন্য নয়।
- মাত্রিক এবং জ্যামিতিক সীমাবদ্ধতা
বড় আকারের যন্ত্রাংশের জন্য বিশেষায়িত সরঞ্জামের প্রয়োজন হয়। ভ্যাকুয়াম চেম্বার ছাঁচের আকার সীমিত করে। অত্যন্ত পাতলা দেয়ালের পুরুত্ব বা জটিল অভ্যন্তরীণ পথগুলো প্রতিবন্ধকতা সৃষ্টি করে। জমাট বাঁধা শুরু হওয়ার আগে উপাদানটিকে অবশ্যই ছাঁচের গহ্বরে প্রবাহিত হতে হবে। বড় আকারের যন্ত্রাংশের জন্য দীর্ঘ প্রবাহ দূরত্বের প্রয়োজন হয়, যা অসম্পূর্ণ পূরণের ঝুঁকি বাড়িয়ে দেয়।
অ্যালুমিনিয়াম বিনিয়োগ কাস্টিং
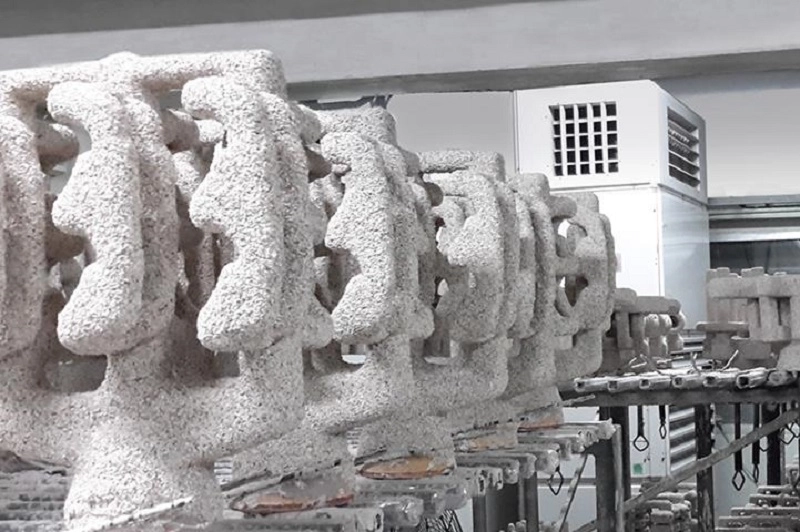
এই প্রক্রিয়াটি একটি মোমের ছাঁচ দিয়ে শুরু হয়। মোমের ছাঁচটির উপর সিরামিকের মিশ্রণ প্রয়োগ করা হয়। মোমের ছাঁচটি গলিয়ে ফেলা হয়, ফলে একটি ফাঁপা খোলস তৈরি হয়। খোলসটির মধ্যে গলিত অ্যালুমিনিয়াম ঢালা হয়। খোলসটি ফেটে খসে পড়ে এবং অংশটি ছাঁচ থেকে বের করে নেওয়া হয়।
যখন কোনো যন্ত্রাংশের আকৃতি এতটাই জটিল হয় যে মেশিনিংয়ের মাধ্যমে তা অর্জন করা সম্ভব হয় না, তখন লস্ট-ওয়াক্স কাস্টিং পদ্ধতি বেছে নেওয়া হয়। এর উদাহরণ হলো অভ্যন্তরীণ পথ, বক্র পৃষ্ঠ এবং পাতলা দেয়ালযুক্ত কাঠামো। মেশিনিংয়ের জন্য একাধিক সেটআপ এবং বিশেষায়িত কাটিং টুলের প্রয়োজন হয়, যেখানে কাস্টিংয়ের মাধ্যমে এক ধাপেই আকৃতি দেওয়া সম্ভব।
সুবিধা
এটি কেবল জটিল আকৃতি তৈরি করতেই সক্ষম করে না, বরং মেশিনিংয়ের প্রয়োজনীয়তাও হ্রাস করে—কারণ যন্ত্রাংশটির মাত্রা ইতিমধ্যেই চূড়ান্ত মাত্রার কাছাকাছি থাকে। নিয়ার-নেট-শেপ যন্ত্রাংশগুলো গণ-উৎপাদনে ব্যবহৃত একই সংকর ধাতু দিয়ে তৈরি করা হয় এবং এদের যান্ত্রিক বৈশিষ্ট্য ফোর্জড উপাদানের সাথে তুলনীয়।
আবেদন
শিল্পক্ষেত্রে ব্যবহৃত যন্ত্রাংশ, যেমন পাম্প হাউজিং এবং ভালভ বডি; মোটরগাড়ির যন্ত্রাংশ, যেমন টার্বোচার্জার ইম্পেলার এবং সাসপেনশন আর্ম; এবং মহাকাশযানের যন্ত্রাংশ, যেমন স্ট্রাকচারাল ব্র্যাকেট এবং ইঞ্জিন হার্ডওয়্যার।
অ্যালুমিনিয়ামের দ্রুত প্রোটোটাইপিংয়ের ক্ষেত্রে ইনভেস্টমেন্ট কাস্টিং একটি মধ্যবর্তী অবস্থান দখল করে আছে। এর খরচ অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিংয়ের চেয়ে বেশি, কিন্তু ডাই কাস্টিং টুলিংয়ের চেয়ে কম । এটি উচ্চ তাপমাত্রা এবং বড় আকারের যন্ত্রাংশ সামলাতে পারে। এটি প্রোটোটাইপ থেকে স্বল্প-পরিমাণ উৎপাদনে যাওয়ার একটি সেতুবন্ধন।
অ্যালুমিনিয়াম ডাই কাস্টিং উৎপাদন রূপান্তরের জন্য
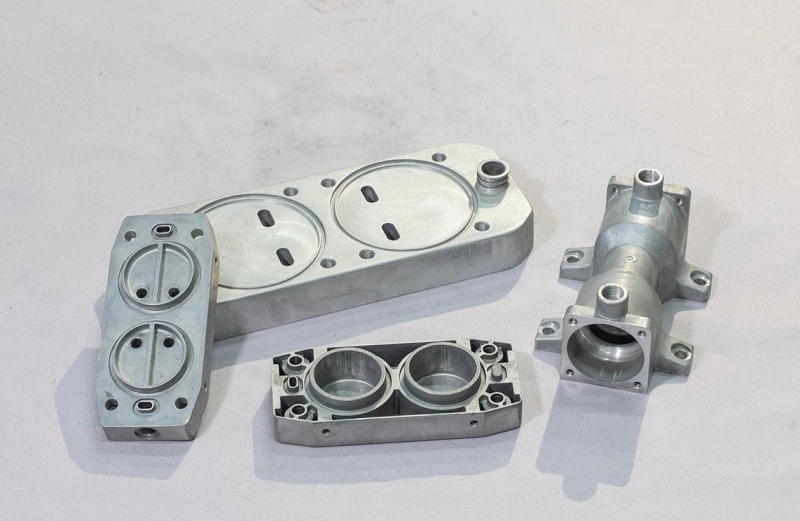
ডাই কাস্টিং একটি বৃহৎ পরিসরের উৎপাদন প্রক্রিয়া। গলিত অ্যালুমিনিয়ামকে চাপের মাধ্যমে একটি স্টিলের ছাঁচে প্রবেশ করানো হয়। ছাঁচটি জল দিয়ে ঠান্ডা করা হয়। এই প্রক্রিয়ার প্রতিটি ধাপ সম্পন্ন হতে কয়েক সেকেন্ড সময় লাগে। প্রক্রিয়াটি অত্যন্ত কার্যকর।
প্রাথমিক প্রোটোটাইপগুলোতে ডাই কাস্টিং খুব কমই ব্যবহার করা হয়। এর টুলিং খরচ অনেক বেশি। স্টিলের ডাইয়ের দাম কয়েক হাজার থেকে কয়েক লক্ষ পর্যন্ত হয়। এটি তৈরি হতে কয়েক সপ্তাহ থেকে কয়েক মাস সময় লাগে। টুলিং পরিবর্তন করা ব্যয়বহুল এবং সময়সাপেক্ষ।
বেশি পরিমাণে উৎপাদন করলে বিনিয়োগটি লাভজনক হয়। লাভ-লোকসান সমান হওয়ার বিন্দুটি বিভিন্ন হতে পারে। সাধারণত বছরে পাঁচ থেকে দশ হাজার যন্ত্রাংশের উপরে এটি ঘটে। এর নিচে, প্রতিটি যন্ত্রাংশের খরচ যন্ত্রপাতির ব্যয়কে সমর্থন করে না।
উপকারিতা
একক প্রতি খরচ কম। চমৎকার পুনরাবৃত্তিযোগ্যতা। উচ্চ উৎপাদন হার। ধারাবাহিক গুণমান। মাত্রিক স্থিতিশীলতা। ন্যূনতম প্রক্রিয়াকরণ পরবর্তী ধাপ।
অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিংয়ের ক্ষেত্রে সাধারণত ডাই কাস্টিং বাদ দেওয়া হয়। প্রোটোটাইপটি মেশিনিং, ভ্যাকুয়াম কাস্টিং বা ইনভেস্টমেন্ট কাস্টিংয়ের মাধ্যমে তৈরি করা হয়। উৎপাদন প্রক্রিয়াটি আলাদাভাবে ডিজাইন করা হয়। ডিজাইন চূড়ান্ত হওয়ার পরেই রূপান্তরটি ঘটে। বৃহৎ পরিসরে উৎপাদনের জন্য টুলিং কেবল তখনই তৈরি করা হয়, যখন পণ্যটি বাজারের জন্য প্রস্তুত থাকে। এটাই বাস্তবসম্মত পথ। আগে প্রোটোটাইপ, পরে উৎপাদন।
অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং বনাম অন্যান্য উপকরণ
উপাদান নির্বাচন প্রোটোটাইপের রূপ দেয়। ভুলটি বেছে নিলে পরীক্ষার ফলাফল বিভ্রান্তিকর হয়। সঠিকটি বেছে নিলে যাচাইকরণ নির্ভরযোগ্য হয়।
| উপাদান | উপকারিতা | সীমাবদ্ধতা | সেরা ব্যবহার |
| অ্যালুমিনিয়াম | হালকা, কার্যকরী পরীক্ষার জন্য যথেষ্ট শক্তিশালী, মেশিনিং ও ঢালাইযোগ্য, তাপ প্রক্রিয়াকরণ এবং পৃষ্ঠতল ফিনিশিং গ্রহণ করে। | প্লাস্টিকের তুলনায় কাঁচামালের খরচ বেশি; মেশিনিং বা অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিংয়ের জন্য দক্ষ সরঞ্জামের প্রয়োজন হয়। | প্রকৌশল প্রোটোটাইপ যার জন্য যান্ত্রিক পরীক্ষা, তাপীয় চক্র, বা কাঠামোগত বৈধতা প্রয়োজন |
| মরিচা রোধক স্পাত | অত্যন্ত টেকসই, উচ্চ শক্তি সম্পন্ন, ক্ষয় প্রতিরোধী | মেশিনিং করা আরও কঠিন, ভারী, এবং প্রক্রিয়াকরণের সময় বেশি লাগে। | ভারী কাজের অ্যাপ্লিকেশন—সরঞ্জাম, বন্ধনী, উচ্চ-ভার বহনকারী উপাদান |
| প্লাস্টিক (এবিএস, পিসি, নাইলন) | স্বল্প ব্যয়, দ্রুত উৎপাদন, মেশিনে বা প্রিন্টে সহজ | সীমিত শক্তি এবং দৃঢ়তা, দুর্বল তাপীয় কর্মক্ষমতা | বাহ্যিক মডেল, আর্গোনমিক গবেষণা, কম-ভারী প্রোটোটাইপ |
| কার্বন ফাইবার কম্পোজিটস | চমৎকার দৃঢ়তা-ওজন অনুপাত, উচ্চ শক্তি | ব্যয়বহুল প্রক্রিয়াকরণ, সাধারণ আকারের মধ্যে সীমাবদ্ধ, দীর্ঘ সময় লাগে | কর্মক্ষমতা প্রয়োগ—মহাকাশ, ক্রীড়া সরঞ্জাম, কাঠামোগত প্রদর্শক |
নোবেল সম্পর্কে: আপনার এন্ড-টু-এন্ড অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং পার্টনার
নোবেল অ্যালুমিনিয়ামের ব্যাপক র্যাপিড প্রোটোটাইপিং সমাধান প্রদান করে, যেখানে পণ্যের ডিজাইন এবং ইঞ্জিনিয়ারিং সহায়তা আমাদের সর্বোচ্চ অগ্রাধিকার।
এই সমন্বিত পদ্ধতি উন্নয়ন প্রক্রিয়াকে সুবিন্যস্ত করে, যোগাযোগের অতিরিক্ত কাজ কমায় এবং বাজারে পণ্য আনার সময় কমিয়ে আনে। একজন একক সরবরাহকারীই সম্পূর্ণ সরবরাহ শৃঙ্খলটি পরিচালনা করে।
ব্যাপক উত্পাদন ক্ষমতা
আমরা একক-কার্যকরী প্রোটোটাইপিং করি, অল্প পরিমাণে নির্ভুল যন্ত্রাংশ উৎপাদন করি এবং সম্পূর্ণ সংযোজিত পণ্য সরবরাহ করি। আমাদের দল কর্মক্ষমতার লক্ষ্য, গুণমানের প্রয়োজনীয়তা এবং ব্যয়ের সীমাবদ্ধতার মধ্যে ভারসাম্য বজায় রেখে প্রতিটি প্রকল্পের জন্য সবচেয়ে উপযুক্ত উৎপাদন প্রক্রিয়াটি নির্বাচন করে।
অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিংয়ের জন্য সিএনসি মেশিনিং হলো প্রধান পদ্ধতি। জটিল জ্যামিতিক গঠন এবং একাধিক অংশযুক্ত পণ্যের ক্ষেত্রে অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিং ব্যবহার করা যেতে পারে। নির্দিষ্ট পদ্ধতিটি বেছে নেওয়া নির্ভর করে যন্ত্রাংশের ধরন এবং উৎপাদনের পরিমাণের ওপর।
প্রত্যয়িত গুণমান ব্যবস্থাপনা সিস্টেম
নোবেল আন্তর্জাতিকভাবে স্বীকৃত গুণমান ব্যবস্থাপনা মানদণ্ড অনুসরণ করে পরিচালিত হয়, যার মধ্যে অন্তর্ভুক্ত রয়েছে:
- ISO 9001: 2015 শংসাপত্র আমাদের কার্যক্রম জুড়ে ধারাবাহিক মান ব্যবস্থাপনা, প্রক্রিয়া নিয়ন্ত্রণ এবং নিরন্তর উন্নয়ন নিশ্চিত করা।
- ISO 13485: 2016 শংসাপত্র চিকিৎসা সরঞ্জাম উৎপাদনের সাথে সম্পর্কিত কঠোর গুণগত ও নিয়ন্ত্রক প্রয়োজনীয়তা পূরণের আমাদের সক্ষমতা প্রদর্শন করা।
এই সনদপত্রগুলো নকশা, উৎপাদন, পরিদর্শন এবং সরবরাহ পর্যায় জুড়ে কঠোর মান নিয়ন্ত্রণ বজায় রাখার প্রতি আমাদের অঙ্গীকারকে প্রতিফলিত করে।
অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
১. অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিং বলতে কী বোঝায়?
দ্রুত কার্যকরী ধাতব যন্ত্রাংশ উৎপাদন করা। নিরেট ধাতব খণ্ড থেকে মেশিনিং পদ্ধতিতে কাটা হয়। ঢালাই পদ্ধতিতে গলিত ধাতু দিয়ে ছাঁচ পূর্ণ করা হয়। উভয় পদ্ধতিতেই আসল অ্যালুমিনিয়াম ব্যবহৃত হয়। প্রোটোটাইপটি উৎপাদিত যন্ত্রাংশের মতোই আচরণ করে। পরীক্ষাটি বৈধ।
২. অ্যালুমিনিয়াম প্রোটোটাইপের জন্য সিএনসি মেশিনিং কি সর্বোত্তম পদ্ধতি?
অল্প পরিমাণে—এক থেকে দশটি যন্ত্রাংশের ক্ষেত্রে—সিএনসি প্রায়শই প্রথম পছন্দ। কোনো টুলিং খরচ নেই। দ্রুত কাজ সম্পন্ন হয়। আসল সংকর ধাতুর বৈশিষ্ট্য বজায় থাকে। জটিল জ্যামিতির একাধিক যন্ত্রাংশের জন্য, কাস্টিং—যার মধ্যে অ্যালুমিনিয়াম ভ্যাকুয়াম কাস্টিংও অন্তর্ভুক্ত—প্রতিযোগিতামূলক হয়ে ওঠে। পদ্ধতিটি যন্ত্রাংশ এবং পরিমাণের উপর নির্ভর করে।
৩. অ্যালুমিনিয়ামের প্রোটোটাইপ তৈরি করতে কত সময় লাগে?
সাধারণ যন্ত্রাংশ কয়েক দিনের মধ্যে পাঠানো হয়। জটিল যন্ত্রাংশের জন্য কয়েক সপ্তাহ সময় লাগে। একক যন্ত্রাংশের জন্য মেশিনিং দ্রুততর হয়। একটি ছাঁচ থেকে একাধিক কপির জন্য কাস্টিং দ্রুততর হয়। ফিনিশিংয়ের জন্য অতিরিক্ত সময় লাগে। অ্যানোডাইজিং, পেইন্টিং বা পলিশিংয়ের কারণে সরবরাহের সময় কয়েক দিন বেড়ে যায়।
4. অ্যালুমিনিয়ামের প্রোটোটাইপ কি অ্যানোডাইজ করা যায়?
হ্যাঁ। অ্যানোডাইজিং পৃষ্ঠের কাঠিন্য বাড়ায়। এটি ক্ষয় প্রতিরোধ ক্ষমতা যোগ করে। এটি একটি মসৃণ ও নিখুঁত রূপ প্রদান করে। স্বচ্ছ বা রঙিন ফিনিশ পাওয়া যায়। ৬০৬১ এবং ৭০৭৫ অ্যালয়গুলির জন্য এই প্রক্রিয়াটি একটি আদর্শ পদ্ধতি। প্রোটোটাইপগুলি উৎপাদনের নান্দনিকতার সাথে সামঞ্জস্যপূর্ণ হতে পারে।
৫. প্রোটোটাইপের জন্য কোন অ্যালুমিনিয়াম সংকর ধাতু সবচেয়ে ভালো?
৬০৬১ একটি বহুমুখী সংকর ধাতু। এর শক্তি ভালো, মেশিনিং করার সুবিধা ভালো, এবং ক্ষয় প্রতিরোধ ক্ষমতাও ভালো। এটি সর্বত্র সহজলভ্য।
৭০৭৫ বেশি শক্তিশালী—এটি মহাকাশযান নির্মাণ এবং উচ্চ-চাপযুক্ত যন্ত্রাংশে ব্যবহৃত হয়। এর মেশিনিং করা কঠিন। দামও বেশি।
২০২৪-এর ক্লান্তি প্রতিরোধ ক্ষমতা বেশি। এটি বিমানের কাঠামোতে ব্যবহৃত হয়। এর ক্ষয় প্রতিরোধ ক্ষমতা কম। সুরক্ষামূলক প্রলেপ প্রয়োজন।
পরীক্ষার প্রয়োজনীয়তার উপর ভিত্তি করে নির্বাচন করুন। 6061-এর মেশিনেবিলিটি সবচেয়ে ভালো। 7075-এর শক্তি সর্বোচ্চ। ক্লান্তি প্রতিরোধ ক্ষমতার দিক থেকে 2024 সুবিধাজনক। অ্যালুমিনিয়াম র্যাপিড প্রোটোটাইপিংয়ের জন্য 6061 হলো ডিফল্ট পছন্দ। অন্যগুলো বিশেষ ক্ষেত্র।







