
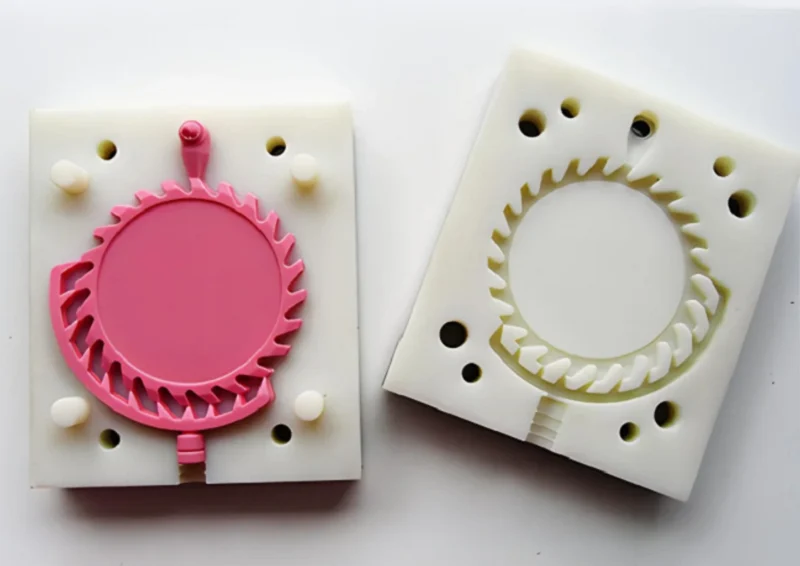
সিলিকন ভ্যাকুয়াম কাস্টিং হলো অল্প পরিমাণে প্লাস্টিকের যন্ত্রাংশ তৈরির একটি পদ্ধতি। একটি মাস্টার প্যাটার্ন একটি বাক্সে রাখা থাকে। এর উপর তরল সিলিকন ঢালা হয়। সিলিকনটি একটি নমনীয় ছাঁচে জমাট বেঁধে যায়। মাস্টার প্যাটার্নটি বের করে আনা হয়। এর মধ্যে রেজিন ঢোকানো হয়। ভ্যাকুয়াম বাতাস বের করে দেয়। যন্ত্রাংশটি জমাট বাঁধে। আপনি এর একটি অনুলিপি পান।
এই প্রক্রিয়াটি প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়। কেন? কারণ এটি দ্রুত—মাত্র কয়েক দিনের মধ্যেই ছাঁচ তৈরি করা যায়। এটি সাশ্রয়ী—এই ছাঁচগুলোর দাম স্টিলের ছাঁচের চেয়ে কম। এবং এর গুণমানও উচ্চ—চূড়ান্ত পণ্যের চেহারা ও অনুভূতি, গণ-উৎপাদিত ইনজেকশন-মোল্ডেড যন্ত্রাংশ থেকে আলাদা করা যায় না।
এই নির্দেশিকায় সম্পূর্ণ প্রক্রিয়াটি বর্ণনা করা হয়েছে। আপনি জানতে পারবেন কখন সিলিকন ভ্যাকুয়াম কাস্টিং ব্যবহার করতে হবে এবং কখন অন্যান্য পদ্ধতি বেছে নিতে হবে।
সিলিকন ভ্যাকুয়াম কাস্টিং এর সংজ্ঞা
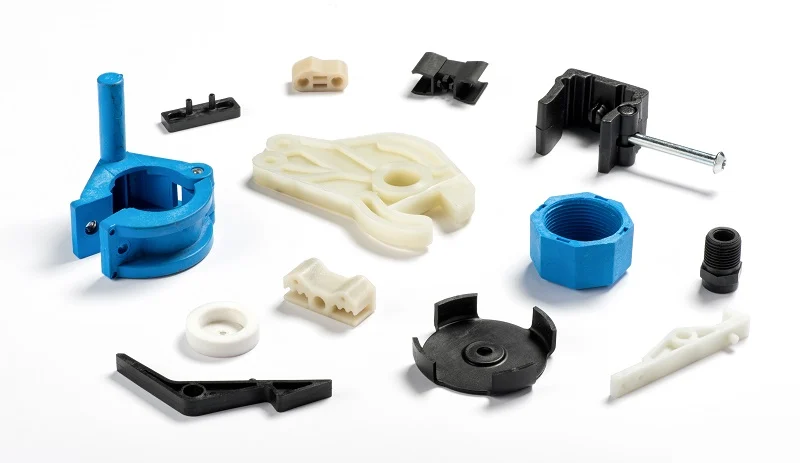
সিলিকন ভ্যাকুয়াম কাস্টিং পদ্ধতিতে প্লাস্টিকের যন্ত্রাংশ তৈরি করতে একটি নমনীয় সিলিকন ছাঁচ ব্যবহার করা হয়। একটি মূল নকশা—যা সাধারণত থ্রিডি-প্রিন্টেড বা মেশিনে তৈরি—একটি পাত্রে ঝুলিয়ে রাখা হয়। এর চারপাশে তরল সিলিকন ঢালা হয়। সিলিকনটি জমাট বাঁধে। এরপর মূল নকশাটি সরিয়ে নেওয়া হয়। এর ফলে যে গহ্বরটি তৈরি হয়, তা মূল নকশার একটি নিখুঁত নেগেটিভ।
ঢালাইয়ের উপাদানটি ভিন্ন। সিলিকন ছাঁচে রেজিন—যেমন পলিউরেথেন, ইপোক্সি বা অনুরূপ কিছু—ঢালা হয়। ভ্যাকুয়ামের মাধ্যমে বাতাস বের করে দেওয়া হয়। রেজিনটি জমাট বাঁধে। অংশটি বেরিয়ে আসে। সিলিকনটি নমনীয় হয়। আন্ডারকাটগুলো কোনো ক্ষতি ছাড়াই আলাদা হয়ে যায়।
এই পার্থক্যটি অত্যন্ত গুরুত্বপূর্ণ। ছাঁচটি সিলিকনের। নমনীয়। নরম। এটি ঢালাইকে সম্ভব করে তোলে। ঢালাই করা উপাদানটি হলো অনমনীয় প্লাস্টিক। শক্ত। টেকসই। দুটি ভিন্ন উপাদান। দুটি ভিন্ন কাজ। একটি প্রক্রিয়াই এদেরকে সংযুক্ত করে।
এটাই সিলিকন ভ্যাকুয়াম কাস্টিং-এর মূল ভিত্তি। অনমনীয় অংশ তৈরির জন্য একটি নমনীয় ছাঁচ। সীমিত পরিমাণ। উচ্চ নির্ভুলতা। দ্রুত ডেলিভারি।
সিলিকন ভ্যাকুয়াম কাস্টিং প্রক্রিয়া ধাপে ধাপে
ধাপ ১: মাস্টার মডেল তৈরি করা
মূল মডেলটিই হলো সূচনা বিন্দু। প্রতিটি ঢালাই করা অংশ এটিকে অনুকরণ করে। মূল মডেলের ত্রুটিগুলো প্রতিটি অনুলিপিতেও ফুটে ওঠে। আঁচড়, অমসৃণ পৃষ্ঠ, মাত্রাগত ত্রুটি—সবই সরাসরি স্থানান্তরিত হয়।
মাস্টারটি সাধারণত থ্রিডি-প্রিন্টেড বা সিএনসি-মেশিনড হয়ে থাকে। এসএলএ প্রিন্টিং একটি মসৃণ পৃষ্ঠ প্রদান করে। সিএনসি মেশিনিং সূক্ষ্ম সহনশীলতা নিশ্চিত করে। এর নির্বাচন যন্ত্রাংশটির প্রয়োজনীয়তার উপর নির্ভর করে। মাস্টারটিকে অবশ্যই সিলিকন ঢালার প্রক্রিয়াটি সহ্য করতে হবে। এটি তরলের মধ্যে থাকে। এরপর এটিকে তুলে নেওয়া হয়। এর কোনো বিকৃতি হওয়া চলবে না।
ধাপ ২: সিলিকন ছাঁচ তৈরি করা
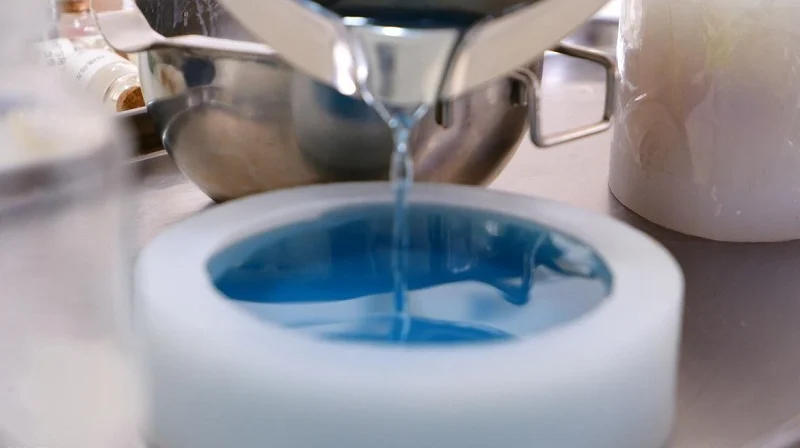
তরল সিলিকন মূল মডেলটির চারপাশে ঢালা হয়। এটি প্রতিটি খাঁজ পূরণ করে। এটি পৃষ্ঠের প্রতিটি খুঁটিনাটি বিবরণ হুবহু নকল করে। একবার শুকিয়ে গেলে, মূল মডেলটি বের করে আনা হয়। এই গহ্বরটি মূলটির একটি নেগেটিভ সংস্করণ।
ছাঁচের উপাদান গুরুত্বপূর্ণ। শোর হার্ডনেস নমনীয়তা নির্ধারণ করে। একটি নরম ছাঁচ দিয়ে জটিল আন্ডারকাট সহজেই করা যায়। একটি শক্ত ছাঁচ আরও সূক্ষ্ম মাপ ধরে রাখতে পারে। সিলিকনকে অবশ্যই কাস্টিং রেজিনের বিরুদ্ধে প্রতিরোধ গড়ে তুলতে হবে। বারবার ঢালাইয়ের পরেও এটি যেন ফুলে না ওঠে বা নষ্ট না হয়ে যায়।
ধাপ ৩: ভ্যাকুয়াম ডিগ্যাসিং এবং রেজিন কাস্টিং
রেজিনটি মিশ্রিত হয়। তরলটির মধ্যে বাতাসের বুদবুদ আটকে যায়। ভ্যাকুয়াম চেম্বার সেগুলোকে বের করে দেয়। রেজিনটি ঘন ও স্বচ্ছ হয়ে ওঠে।
এরপর রেজিন সিলিকন ছাঁচে ঢালা হয়। চেম্বারটি বন্ধ হয়ে যায়। আবার ভ্যাকুয়াম তৈরি হয়। রেজিন প্রতিটি গহ্বরে প্রবাহিত হয়। কোনো বাতাস আটকে থাকে না। কোনো শূন্যস্থান থাকে না। ধারাবাহিক ফলাফলের জন্য সিলিকন ভ্যাকুয়াম কাস্টিং এই ধাপটির উপর নির্ভর করে।
ধাপ ৪: জমাট বাঁধা এবং ছাঁচ থেকে বের করা
রেজিন ঘরের তাপমাত্রায় অথবা কম তাপমাত্রার ওভেনে জমাট বাঁধে। জমাট বাঁধার সময় রেজিন সিস্টেমের উপর নির্ভর করে। দ্রুত জমাট বাঁধলে তাপ উৎপন্ন হয়। ধীরে জমাট বাঁধলে সংকোচন কমে যায়।
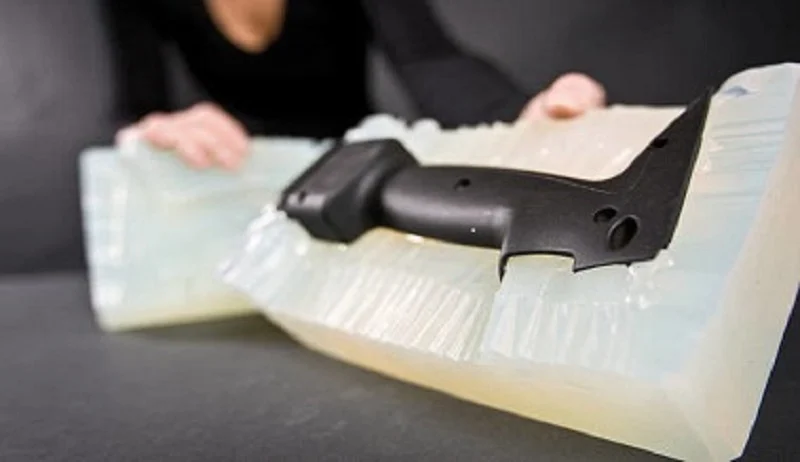
ছাঁচ থেকে অংশ বের করা একটি সতর্কতার কাজ। সিলিকনটি নমনীয় হয়। অংশটি বেরিয়ে আসে। কোনো বলপ্রয়োগ বা জোর করে খোলার প্রয়োজন হয় না। ছাঁচটি অক্ষত থাকে। এটি আবার ব্যবহার করা যায়। সঠিকভাবে ছাঁচ থেকে অংশ বের করলে এর আয়ু বাড়ে। ছিঁড়ে যাওয়া ছাঁচ মেরামত করা যায় না।
ধাপ ৫: পোস্ট-প্রসেসিং এবং পৃষ্ঠ সমাপ্তি
ঢালাই করা অংশটিই চূড়ান্ত অংশ নয়। ঢালাইয়ের মুখে জমে থাকা অতিরিক্ত উপাদান সরিয়ে ফেলতে হবে। উপরিভাগের খুঁতগুলো ঘষে বা পালিশ করে মসৃণ করতে হবে। এরপর রঙ এবং টেক্সচার প্রয়োগ করা হয়।
কিছু অংশে দ্বিতীয় পর্যায়ের প্রক্রিয়াকরণের প্রয়োজন হয়। যেমন—ছিদ্র তৈরি করা, ইনসার্ট সংযুক্ত করা, এবং পৃষ্ঠতলে রং করা। এই পোস্ট-প্রসেসিং ধাপটি অংশটিকে তার চূড়ান্ত রূপ ও কার্যকারিতায় পরিমার্জিত করে।
এই পাঁচটি ধাপ সিলিকন ভ্যাকুয়াম কাস্টিং-এর কার্যপ্রবাহকে সংজ্ঞায়িত করে। প্রতিটি ধাপ পরবর্তী ধাপকে প্রভাবিত করে। মাস্টার অংশটি নির্ধারণ করে। ছাঁচটি সূক্ষ্ম বিবরণ নির্ধারণ করে। ভ্যাকুয়াম ঘনত্ব নির্ধারণ করে। পোস্ট-প্রসেসিং চূড়ান্ত রূপ নির্ধারণ করে। এই পাঁচটিই সঠিকভাবে সম্পন্ন করতে হবে।
সিলিকন ভ্যাকুয়াম কাস্টিংয়ে ব্যবহৃত উপকরণ
সিলিকন রাবার ছাঁচ মেকিং
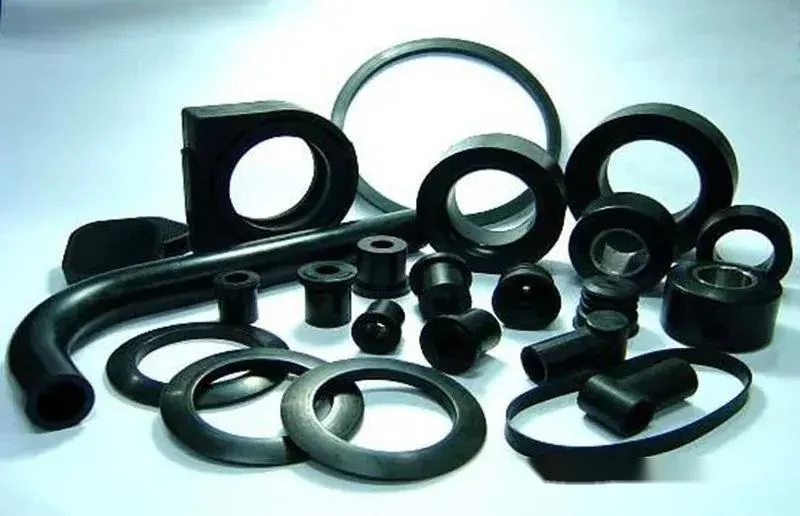
ছাঁচের উপাদান হলো সিলিকন। এটি নমনীয়। এটি টেকসই। এটি পৃষ্ঠের সূক্ষ্ম বিবরণ ধারণ করে। এটি কোনো ক্ষতি ছাড়াই আন্ডারকাটগুলো আলাদা করে দেয়।
সব সিলিকন রাবার একরকম হয় না। শোর হার্ডনেস নরম (A20) থেকে শক্ত (A60) পর্যন্ত হয়ে থাকে। একটি নরম ছাঁচ জটিল আন্ডারকাট সামলাতে পারে। একটি শক্ত ছাঁচ আরও সূক্ষ্ম মাপ ধরে রাখতে পারে। এর নির্বাচন যন্ত্রাংশের জ্যামিতিক গঠনের উপর নির্ভর করে। সিলিকনটিকে অবশ্যই কাস্টিং রেজিনের বিরুদ্ধেও প্রতিরোধী হতে হবে। কিছু রেজিন ছাঁচকে ক্ষতিগ্রস্ত করে। ভুল সিলিকন কয়েকবার ঢালাইয়ের পরেই নষ্ট হয়ে যায়।
পলিউরেথেন কাস্টিং রেজিন
কাস্টিং রেজিনটি হলো পলিইউরেথেন। এটি একটি দ্বি-অংশীয় সিস্টেম। এটি মেশাতে হয়। ঢালতে হয়। এটি জমাট বাঁধে। এর যান্ত্রিক বৈশিষ্ট্যগুলো এর গঠনপ্রণালী থেকেই আসে।
ABS-সদৃশ রেজিন ইনজেকশন-মোল্ডেড ABS-এর অনুকরণ করে। এটি দৃঢ়, মজবুত এবং আঘাত প্রতিরোধী।
পিপি-সদৃশ রেজিন পলিপ্রোপিলিনের অনুকরণ করে। এটি আধা-নমনীয় এবং রাসায়নিক প্রতিরোধী। লিভিং হিঞ্জ হিসেবে ভালো।
পিসি-সদৃশ রেজিন পলিকার্বোনেটের অনুকরণ করে। উচ্চ শক্তি সম্পন্ন। উচ্চ তাপ প্রতিরোধ ক্ষমতা সম্পন্ন। কাঠামোগত অংশের জন্য ভালো।
রাবারের মতো রেজিন নরম ও নমনীয় হয়। এগুলো টিপিই বা সিলিকনের অনুকরণে ব্যবহৃত হয়। গ্যাসকেট, গ্রিপ এবং সিল তৈরিতে এগুলো ব্যবহৃত হয়।
স্বচ্ছ রেজিনগুলো পরিষ্কার হয়। এদের আলোকীয় স্বচ্ছতা বিভিন্ন রকম হয়। কিছু একেবারে স্ফটিকের মতো স্বচ্ছ। অন্যগুলোতে হালকা হলদে আভা থাকে। এগুলো লেন্স এবং আলোক নির্দেশক হিসেবে ব্যবহৃত হয়।
অগ্নি-প্রতিরোধী উপকরণগুলো UL 94 V-0 রেটিং পূরণ করে। এগুলো বৈদ্যুতিক এবং স্বয়ংচালিত যানবাহনের ক্ষেত্রে ব্যবহৃত হয়।
রেজিন যন্ত্রাংশটির কার্যকারিতা নির্ধারণ করে। আপনার সিলিকন ভ্যাকুয়াম কাস্টিং প্রকল্পের জন্য সঠিকটি বেছে নিন।
রঙ এবং পৃষ্ঠের টেক্সচার বিকল্প
ঢালাই করার আগে রেজিনের সাথে রঞ্জক পদার্থটি মিশিয়ে নিন। এতে পুরো অংশ জুড়ে রঙ সমান থাকে, ফলে আলাদা করে রঙ করার প্রয়োজন হয় না।
পৃষ্ঠতলের গঠনটি প্রোটোটাইপ থেকে নেওয়া হয়। সিলিকন এই গঠনটিকে নিখুঁতভাবে অনুকরণ করতে পারে। ম্যাট ফিনিশ, চকচকে পৃষ্ঠতল এবং ইঞ্জিনিয়ারিং-গ্রেডের টেক্সচারযুক্ত নকশা—এই সবই ঢালাই করা অংশে সম্পূর্ণরূপে স্থানান্তর করা যায়। অংশটি দেখতে হুবহু একটি গণ-উৎপাদিত যন্ত্রাংশের মতো হয়। এটাই সিলিকন ভ্যাকুয়াম কাস্টিং-এর আসল গুরুত্ব। এটি কেবল একটি প্রোটোটাইপ নয়, বরং একটি প্রাক-উৎপাদন নমুনা। এর চেহারা এবং অনুভূতি চূড়ান্ত পণ্য থেকে আলাদা করা যায় না।
সিলিকন ভ্যাকুয়াম কাস্টিং এর সুবিধা
কম টুলিং খরচ
ছাঁচগুলো সিলিকন দিয়ে তৈরি। স্টিল এবং অ্যালুমিনিয়ামের ছাঁচের মতো নয়, এই উপাদানটি সস্তা এবং দ্রুত উৎপাদন করা যায়, এবং এর ছাঁচের খরচ ইনজেকশন মোল্ডিংয়ের খরচের তুলনায় অনেক কম। প্রোটোটাইপিং এবং অল্প পরিমাণে উৎপাদনের জন্য এই পদ্ধতিটি সাশ্রয়ী এবং এতে কোনো উল্লেখযোগ্য মূলধনী বিনিয়োগের প্রয়োজন হয় না।
ফাস্ট লিড টাইম
সিলিকনের ছাঁচ কয়েক দিনের মধ্যেই তৈরি করা যায়। মূল ছাঁচটি তৈরি হয়ে গেলে এবং সিলিকন ঢালার পর, সারারাত ধরে জমাট বাঁধার পরে, ঠিক পরের দিনই উৎপাদন শুরু করা যেতে পারে। এটি বাজারে পণ্য আনার সময় কমিয়ে দেয় এবং নকশার পুনরাবৃত্তির গতি বাড়িয়ে তোলে।
চমৎকার সারফেস ফিনিশ
সিলিকনটি মূল বস্তুটিকে হুবহু অনুকরণ করে। প্রতিটি আঁচড়। প্রতিটি বুনন। প্রতিটি মসৃণতা। ঢালাই করা অংশটি মূল বস্তুর পৃষ্ঠতলের সাথে মিলে যায়। মসৃণ, দৃষ্টিনন্দন পৃষ্ঠতলই হলো সাধারণ বৈশিষ্ট্য।
উচ্চ বিস্তারিত পুনরুৎপাদন
সূক্ষ্ম বিবরণগুলো নির্ভরযোগ্যভাবে ফুটিয়ে তোলা হয়। খাঁজ, লেখা, অতি সূক্ষ্ম খাঁজ… সিলিকন প্রতিটি খাঁজ পূরণ করে। রেজিন প্রতিটি খুঁটিনাটি বিষয় ফুটিয়ে তোলে, যার ফলে তৈরি হওয়া চূড়ান্ত পণ্যটি মূলটির সাথে হুবহু মিলে যায়।
জটিল জ্যামিতির জন্য নমনীয় ছাঁচের নকশা
সিলিকন নমনীয় হওয়ায় এর ঢালু প্রান্তগুলো ক্ষতিগ্রস্ত না করেই অংশগুলো ছাঁচ থেকে বের করা যায়। ছাঁচ খোলার সময়, স্লাইডার বা ইজেক্টর পিনের মতো সহায়ক সরঞ্জামের প্রয়োজন ছাড়াই অংশগুলো বেরিয়ে আসে। অনমনীয় ছাঁচের তুলনায়, সিলিকন ভ্যাকুয়াম কাস্টিং পদ্ধতিতে জটিল আকৃতির অংশ তৈরি করা সহজ।
জন্য আদর্শ কম ভলিউম উত্পাদন
থ্রিডি প্রিন্টিংয়ের ক্ষেত্রে, অত্যধিক উৎপাদন পরিমাণের অর্ডার প্রিন্ট করতে কয়েক সপ্তাহ লেগে যেতে পারে এবং প্রতি ইউনিটের খরচও অনেক বেশি হয়; অন্যদিকে, ইনজেকশন মোল্ডিংয়ের ক্ষেত্রে উৎপাদন পরিমাণ এত কম থাকে যে ছাঁচের খরচই উঠে আসে না। সিলিকন ভ্যাকুয়াম কাস্টিং ঠিক এই দুইয়ের মাঝামাঝি অবস্থানে থেকে এই শূন্যস্থানটি পূরণ করে। এটাই এর সুবিধা: এটি একটি পরিমিত মূল্য এবং পরিমিত গতি প্রদান করে, যা এটিকে উপযুক্ত উৎপাদন পরিমাণের জন্য একেবারে সঠিক করে তোলে।
সিলিকন ভ্যাকুয়াম কাস্টিং এর সীমাবদ্ধতা
ছাঁচের সীমিত জীবনকাল
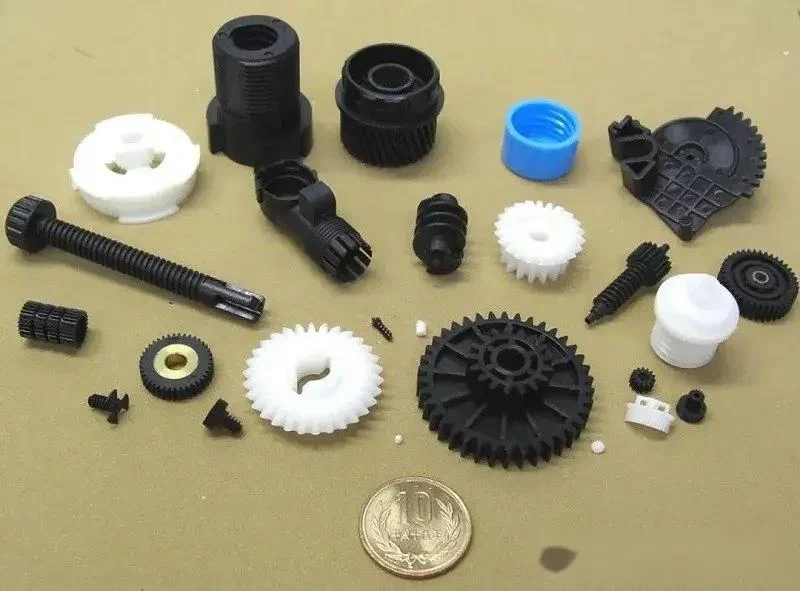
সিলিকন ছাঁচ দিয়ে সাধারণত মাত্র ২০ থেকে ৩০টি অংশ তৈরি করা যায়। যদি জ্যামিতিক গঠন সরল হয় এবং রেজিনের বৈশিষ্ট্য মৃদু হয়, তবে এই সংখ্যা কখনও কখনও ৫০ পর্যন্ত পৌঁছাতে পারে। এরপর ছাঁচটি পুরোনো হতে শুরু করে। এর পৃষ্ঠতল অমসৃণ হয়ে যায়, খুঁটিনাটি বিবরণ ঝাপসা হয়ে যায় এবং মাপের তারতম্য ঘটে। সিলিকন ছাঁচ হলো সিলিকন ভ্যাকুয়াম কাস্টিং-এ ব্যবহৃত ব্যবহার্য সামগ্রী; এগুলো উৎপাদনের সরঞ্জাম নয়।
ধাতব টুলিংয়ের তুলনায় নিম্ন মাত্রিক স্থিতিশীলতা
সিলিকন নমনীয়। চাপে এটি বেঁকে যায়। এই বেঁকে যাওয়ার কারণে এর মাত্রাগত পরিবর্তন ঘটে। ফলে, ছাঁচ থেকে বের করা অংশগুলো মূল প্রোটোটাইপ থেকে সামান্য ভিন্ন হয়। ছাঁচটি পুরোনো হওয়ার সাথে সাথে এই পার্থক্য ধীরে ধীরে বাড়তে থাকে। ধাতব ছাঁচ বেঁকে যায় না এবং এর মাত্রাগত স্থিতিশীলতা বজায় থাকে। সিলিকন ভ্যাকুয়াম কাস্টিং এমন একটি প্রক্রিয়া, যেখানে গতি এবং খরচের সুবিধার বিনিময়ে দীর্ঘমেয়াদী স্থিতিশীলতা বিসর্জন দেওয়া হয়।
ইনজেকশন-মোল্ডেড প্লাস্টিকের তুলনায় উপাদানের কর্মক্ষমতা
এই রেজিনগুলো উৎপাদন-মানের প্লাস্টিকের বৈশিষ্ট্যগুলোর অনুকরণ করে, কিন্তু সেগুলোর সাথে পুরোপুরি মেলে না। এগুলোর অভিঘাত শক্তি কম, তাপীয় বিচ্যুতি তাপমাত্রা কম এবং ক্লান্তিজনিত আয়ুষ্কালও কম। যদিও নির্দিষ্ট কিছু রেজিন সিস্টেমের কার্যক্ষমতা ABS বা পলিপ্রোপিলিনের কাছাকাছি পৌঁছায়, তবুও এগুলো সেগুলোকে পুরোপুরি প্রতিস্থাপন করতে পারে না। এই অংশগুলো প্রোটোটাইপিংয়ের জন্য তৈরি, ব্যাপক উৎপাদনের জন্য নয়।
উৎপাদনের পরিমাণের সীমাবদ্ধতা
উৎপাদনের পরিমাণ একটি নির্ণায়ক বিষয়। সিলিকন ভ্যাকুয়াম কাস্টিং ১০ থেকে ৫০টি যন্ত্রাংশের উৎপাদনের জন্য উপযুক্ত। উৎপাদন ১০০টি ছাড়িয়ে গেলেই এই প্রক্রিয়াটি অর্থনৈতিকভাবে অসাধ্য হয়ে পড়ে। ছাঁচগুলো নষ্ট হয়ে যায় এবং সেগুলো প্রতিস্থাপন করলে খরচ বেড়ে যায়, যার ফলে একক প্রতি খরচও বৃদ্ধি পায়। একটি নির্দিষ্ট সীমার বেশি পরিমাণের জন্য ইনজেকশন মোল্ডিং অধিক সাশ্রয়ী; সেই সীমার কম পরিমাণের জন্য থ্রিডি প্রিন্টিং দ্রুততর।
সিলিকন ভ্যাকুয়াম কাস্টিং-এর একটি সুস্পষ্ট কার্যক্ষম পরিসীমা রয়েছে। অনুগ্রহ করে এটি এই পরিসীমার মধ্যে ব্যবহার করুন। যদি আপনি এই পরিসীমা অতিক্রম করেন, তবে অনুগ্রহ করে একটি বিকল্প পদ্ধতি বেছে নিন। এটি কোনো ব্যর্থতা নয়, বরং প্রক্রিয়াটির একটি সীমাবদ্ধতা।
সিলিকন ভ্যাকুয়াম কাস্টিং বনাম ইনজেকশন ছাঁচনির্মাণ
খরচ তুলনা
সিলিকন মোল্ড সস্তা, যার দাম মাত্র কয়েক হাজার ডলার। অন্যদিকে, ইনজেকশন মোল্ড ব্যয়বহুল, যার দাম কয়েক দশ হাজার ডলার এবং কখনও কখনও কয়েক লক্ষ ডলারও হয়ে থাকে। একক খরচের চিত্রটি ভিন্ন: ইনজেকশন মোল্ডিংয়ের একক খরচ কম, যেখানে সিলিকন ভ্যাকুয়াম কাস্টিংয়ের খরচ বেশি। মোট খরচের সমতা বিন্দু উৎপাদনের পরিমাণের উপর নির্ভর করে। যদি ৫০টি ইউনিট উৎপাদন করা হয়, তবে ভ্যাকুয়াম কাস্টিং সস্তা; যদি ১০,০০০ ইউনিট উৎপাদন করা হয়, তবে ইনজেকশন মোল্ডিং খরচের দিক থেকে বেশি সুবিধাজনক।
উৎপাদন গতি
সিলিকন ছাঁচ মাত্র কয়েক দিনের মধ্যেই তৈরি করা যায়। যন্ত্রাংশের প্রথম ব্যাচ এক সপ্তাহের মধ্যেই উৎপাদন করা সম্ভব। অন্যদিকে, ইনজেকশন ছাঁচে বেশ কয়েক মাস সময় লাগে—সাধারণত আট থেকে ষোল সপ্তাহ। এরপর আসে প্রোটোটাইপিং, তারপর সমন্বয় সাধন, এবং সবশেষে গণ-উৎপাদন। বাজারে পণ্য আনার সময়ের পার্থক্যটা ঠিক এখানেই। সিলিকন ভ্যাকুয়াম কাস্টিং উন্নয়ন প্রক্রিয়াকে ত্বরান্বিত করে, অপরদিকে ইনজেকশন মোল্ডিং এটিকে ধীর করে দেয়।
অংশ গুণমান
সিলিকন ভ্যাকুয়াম কাস্টিং এবং ইনজেকশন মোল্ডিং উভয়ই উচ্চ-মানের যন্ত্রাংশ তৈরি করতে পারে। এদের গুণমানের মানদণ্ড ভিন্ন। সিলিকন ভ্যাকুয়াম কাস্টিং চমৎকার পৃষ্ঠতল ফিনিশ অর্জন করে এবং সূক্ষ্ম বিবরণ ফুটিয়ে তুলতে পারে, অন্যদিকে ইনজেকশন মোল্ডিং আরও ভালো মাত্রিক স্থিতিশীলতা প্রদান করে এবং লক্ষ লক্ষ চক্রের পরেও কঠোর টলারেন্স বজায় রাখে। এই দুটি প্রক্রিয়ার উপাদানগত বৈশিষ্ট্যও ভিন্ন: ইনজেকশন মোল্ডিংয়ে শিল্প-মানের থার্মোপ্লাস্টিক প্লাস্টিক ব্যবহৃত হয়, যেখানে ভ্যাকুয়াম কাস্টিংয়ে পলিউরেথেন রেজিন ব্যবহৃত হয়। যদিও এই দুটি রেজিন দেখতে একই রকম, কিন্তু এরা এক নয়।
সেরা উৎপাদন পরিমাণ
উৎপাদনের পরিমাণই উৎপাদন প্রক্রিয়ার পছন্দ নির্ধারণ করে। সিলিকন ভ্যাকুয়াম কাস্টিং: ১০ থেকে ১০০টি। ইনজেকশন মোল্ডিং: ১,০০০টি বা তার বেশি। এই দুটির মধ্যবর্তী পরিস্থিতিটি ততটা স্পষ্ট নয়। নির্দিষ্ট পছন্দটি যন্ত্রাংশের জটিলতা, উপকরণের প্রয়োজনীয়তা এবং বাজেটের উপর নির্ভর করে।
আপনার কোন প্রক্রিয়াটি বেছে নেওয়া উচিত?
উন্নয়ন পর্যায়ের উপর পছন্দটি নির্ভর করে। আপনি কি উন্নয়নের প্রাথমিক পর্যায়ে আছেন? সিলিকন ভ্যাকুয়াম কাস্টিং গতি এবং নমনীয়তা প্রদান করে। যাচাইকরণ পর্যায়ের জন্য কার্যকরী যন্ত্রাংশ প্রয়োজন? ভ্যাকুয়াম কাস্টিং সেই চাহিদা পূরণ করতে পারে। ব্যাপক উৎপাদন? ইনজেকশন মোল্ডিংই চূড়ান্ত লক্ষ্য।
মূল্যায়ন প্রক্রিয়াটি সহজ। উৎপাদনের পরিমাণ নির্ধারণ করুন। সময়সীমা ঠিক করুন। প্রয়োজনীয় উপকরণ শনাক্ত করুন। এরপর প্রক্রিয়া নির্বাচন স্বাভাবিকভাবেই চলে আসবে। ভ্যাকুয়াম কাস্টিং হলো একটি অন্তর্বর্তীকালীন পর্যায়। ইনজেকশন মোল্ডিং হলো চূড়ান্ত গন্তব্য।
নোবেল সম্পর্কে: আপনার বিশ্বস্ত উৎপাদন অংশীদার
নোবেল একটি উৎপাদনকারী প্রতিষ্ঠান। এর ব্যবসার মূল ভিত্তি হলো নির্ভুল ধাতু ও প্লাস্টিক প্রক্রিয়াকরণ। চিকিৎসা সরঞ্জাম, শিল্প যন্ত্রপাতি এবং ভোগ্যপণ্যসহ বিভিন্ন শিল্পে এর গ্রাহক রয়েছে। এর পরিষেবাগুলো র্যাপিড প্রোটোটাইপিং থেকে শুরু করে বৃহৎ পরিসরের উৎপাদন পর্যন্ত বিস্তৃত। আমাদের লক্ষ্য হলো নির্ভরযোগ্য উৎপাদন সমাধান প্রদান করা, যা ধারণাকে উচ্চ-মানের পণ্যে রূপান্তরিত করে।
ব্যাপক উত্পাদন ক্ষমতা
আমাদের পরিষেবাগুলো সম্পূর্ণ পরিসর জুড়ে বিস্তৃত। সিলিকন ভ্যাকুয়াম কাস্টিং প্রোটোটাইপিং এবং পাইলট প্রোডাকশনের জন্য ব্যবহৃত হয়; সিএনসি মেশিনিং কঠোর টলারেন্সের প্রয়োজনীয়তা পূরণ করে; প্লাস্টিক ইনজেকশন মোল্ডিং উচ্চ-পরিমাণে উৎপাদিত যন্ত্রাংশের জন্য উপযুক্ত; শিট মেটাল ফ্যাব্রিকেশন এনক্লোজার এবং ফ্রেমের জন্য ব্যবহৃত হয়; প্রিসিশন মেটালওয়ার্কিং কাঠামোগত উপাদানের জন্য ব্যবহৃত হয়; র্যাপিড প্রোটোটাইপিং ডিজাইন যাচাইয়ের জন্য ব্যবহৃত হয়; এবং কাস্টম যন্ত্রাংশ উৎপাদন বিশেষায়িত চাহিদা পূরণ করে।
সমন্বয়ই আমাদের শক্তি। একাধিক উৎপাদন প্রক্রিয়া একই ছাদের নিচে একত্রিত করা হয়। কোনো আউটসোর্সিং বা হস্তান্তর নেই। আমরা প্রতিটি প্রকল্পের জন্য কার্যকর ও সাশ্রয়ী সমাধান তৈরি করি।
সার্টিফাইড কোয়ালিটি ম্যানেজমেন্ট
গুণমান যাচাইযোগ্য। ISO 9001:2015 সাধারণ গুণমান ব্যবস্থাপনাকে অন্তর্ভুক্ত করে, অপরদিকে ISO 13485:2016 বিশেষভাবে চিকিৎসা সরঞ্জাম উৎপাদনের জন্য প্রযোজ্য। এই ব্যবস্থাগুলো চিকিৎসা সরঞ্জাম, শিল্প সরঞ্জাম এবং ভোগ্যপণ্য খাতের কঠোর প্রয়োজনীয়তা পূরণ করে।
FAQ
সিলিকন ভ্যাকুয়াম কাস্টিং কী?
একটি মাস্টার মোল্ড থেকে একটি নমনীয় সিলিকন মোল্ড তৈরি করা হয় এবং ভ্যাকুয়ামের অধীনে সেই মোল্ডে রেজিন ঢালা হয়। অংশটি জমাট বেঁধে গেলে, সেটিকে মোল্ড থেকে বের করে নেওয়া হয়। এই প্রক্রিয়াটি ব্যবহার করে অল্প পরিমাণে উচ্চ-নির্ভুল প্লাস্টিকের যন্ত্রাংশ উৎপাদন করা যায়।
সিলিকন ভ্যাকুয়াম কাস্টিং-এ কী কী উপকরণ ব্যবহার করা যেতে পারে?
পলিউরেথেন রেজিন হলো একটি প্রচলিত উপাদান। এটি ABS, পলিপ্রোপিলিন, পলিকার্বোনেট এবং রাবারের মতো উপাদানের অনুকরণ করতে পারে। এছাড়াও, স্বচ্ছ এবং অগ্নি-প্রতিরোধী প্রকারভেদও পাওয়া যায়। রেজিনের নির্বাচন যন্ত্রাংশটির যান্ত্রিক বৈশিষ্ট্য নির্ধারণ করে।
একটি সিলিকন ছাঁচ দিয়ে কয়টি অংশ তৈরি করা যায়?
সাধারণত, এতে ২০ থেকে ৩০টি অংশ থাকে। জ্যামিতি সরল হলে এবং রেজিনের বৈশিষ্ট্য মৃদু হলে এই সংখ্যা ৫০ পর্যন্ত পৌঁছাতে পারে। জটিল আন্ডারকাট বা আক্রমণাত্মক বৈশিষ্ট্যযুক্ত রেজিন ছাঁচের আয়ু কমিয়ে দেয়।
উৎপাদনের জন্য সিলিকন ভ্যাকুয়াম কাস্টিং কি উপযুক্ত?
এটা অল্প পরিমাণে উৎপাদনের ক্ষেত্রে—অর্থাৎ ১০ থেকে ১০০টি পণ্যের ক্ষেত্রে—সঠিক। তবে, বৃহৎ পরিসরে উৎপাদনের ক্ষেত্রে বিষয়টি এমন নয়। ছাঁচ নষ্ট হয়ে যায় এবং প্রতি ইউনিটের খরচ বেড়ে যায়। উৎপাদন একটি নির্দিষ্ট পরিমাণ অতিক্রম করলে, ইনজেকশন মোল্ডিংয়ের খরচ আসলে কমে আসে।
সিলিকন ভ্যাকুয়াম কাস্টিং এবং ইনজেকশন মোল্ডিংয়ের মধ্যে পার্থক্য কী?
সিলিকন ভ্যাকুয়াম কাস্টিং পদ্ধতিতে সস্তা সিলিকন ছাঁচ ব্যবহার করা হয় এবং এর উৎপাদন সময় কম, তাই এটি অল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত। অন্যদিকে, ইনজেকশন মোল্ডিং পদ্ধতিতে দামী স্টিলের ছাঁচ ব্যবহার করা হয় এবং এর উৎপাদন সময় বেশি, তাই এটি অধিক পরিমাণে উৎপাদনের জন্য উপযুক্ত।
সিলিকন ভ্যাকুয়াম কাস্টিং কতটা নির্ভুল?
নির্ভুলতা প্রোটোটাইপের উপর নির্ভর করে। সিলিকন প্রোটোটাইপের হুবহু প্রতিরূপ তৈরি করতে পারে। এর মাত্রাগত তারতম্য ±০.১ মিলিমিটার পর্যন্ত হতে পারে। ছাঁচের নমনীয়তার কারণে কিছুটা বিচ্যুতি ঘটতে পারে। এর দীর্ঘমেয়াদী স্থায়িত্ব ধাতব ছাঁচের তুলনায় কম। প্রোটোটাইপ এবং অল্প পরিমাণে উৎপাদনের জন্য এই মাত্রার নির্ভুলতা যথেষ্ট। উচ্চ-নির্ভুল উৎপাদনের জন্য, অনুগ্রহ করে ইনজেকশন মোল্ডিং বা মেশিনিং পদ্ধতি বেছে নিন।







