
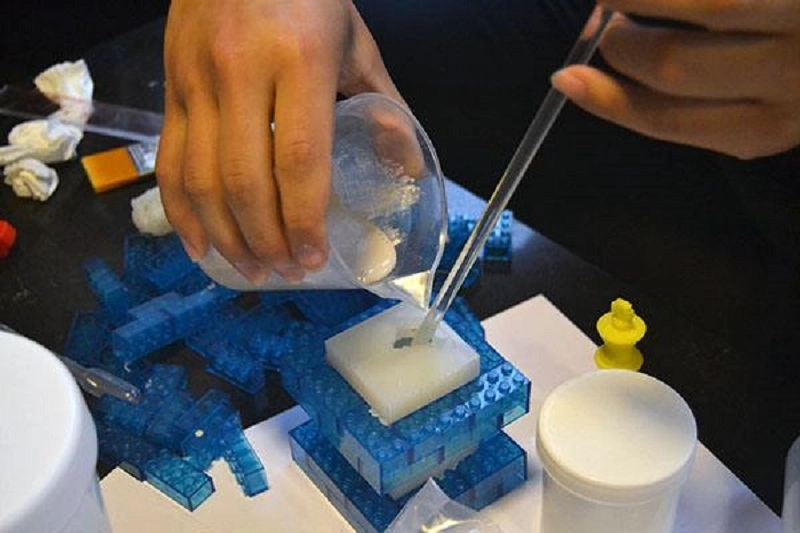
সিলিকন ভ্যাকুয়াম কাস্টিং একটি প্রচলিত আধুনিক প্রক্রিয়া যা দ্রুত প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত। এই পদ্ধতিতে যন্ত্রাংশগুলো দ্রুত ছাঁচমুক্ত করা যায়, এগুলোর পৃষ্ঠতল চমৎকার মসৃণ হয় এবং এর উপাদানগত বৈশিষ্ট্যগুলো ব্যাপক উৎপাদনের উপযোগী সিলিকনের সাথে সামঞ্জস্যপূর্ণ।
তবে, ত্রুটি অনিবার্য—যেমন বায়ু বুদবুদ, অসম্পূর্ণ ভরাট, পৃষ্ঠের অপূর্ণতা এবং বেঁকে যাওয়া। এই প্রক্রিয়াটি তুলনামূলকভাবে সংবেদনশীল; উপকরণ, ছাঁচ বা ভ্যাকুয়াম স্তরের সামান্য পরিবর্তনও গুরুতর সমস্যা সৃষ্টি করতে পারে।
সাধারণ ত্রুটিগুলি সিলিকন ভ্যাকুয়াম কাস্টিং
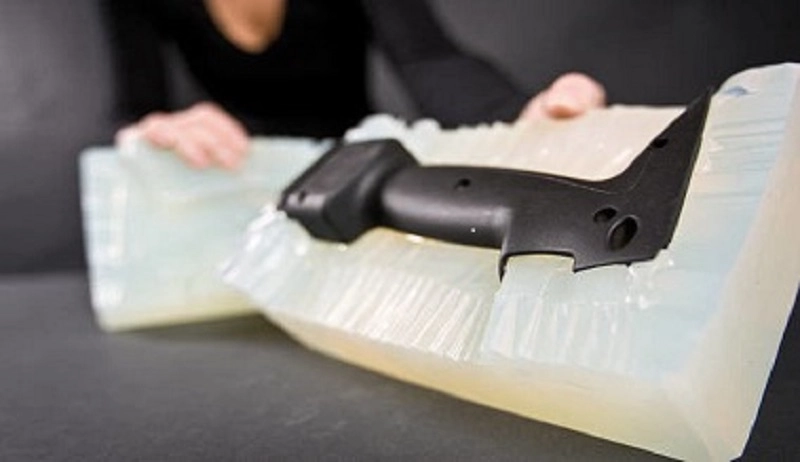
আপনি কি কখনো সিলিকন ভ্যাকুয়াম কাস্টিং-এ কোনো ত্রুটির সম্মুখীন হয়েছেন? এর উদাহরণ হলো বুদবুদ, পৃষ্ঠের অমসৃণতা এবং ফ্লাশ। এই ত্রুটিগুলোর প্রত্যেকটিই বাহ্যিক রূপ, মাত্রা, যান্ত্রিক বৈশিষ্ট্য বা উৎপাদন দক্ষতাকে প্রভাবিত করতে পারে। এই ত্রুটিগুলো বোঝা হলো এগুলো দূর করার প্রথম ধাপ।
বায়ু বুদবুদ (শূন্যস্থান)
আটকে থাকা বাতাস শূন্যস্থান তৈরি করে। অভ্যন্তরীণ ছিদ্র যন্ত্রাংশের শক্তি দুর্বল করে দেয়, এবং পৃষ্ঠের সূক্ষ্ম ছিদ্রগুলো পৃষ্ঠতলের মসৃণতা নষ্ট করে। এর বেশ কয়েকটি কারণ রয়েছে—অপর্যাপ্ত গ্যাস নিষ্কাশন, ভ্যাকুয়াম ধরে রাখার অপর্যাপ্ত সময়, এবং ছাঁচের বায়ুচলাচল পথের ত্রুটিপূর্ণ নকশা।
প্রতিরোধমূলক ব্যবস্থার মধ্যে যথাযথ গ্যাস নিষ্কাশন অন্তর্ভুক্ত। রেজিনকে অবশ্যই ভ্যাকুয়ামের অধীনে পর্যাপ্ত সময়ের জন্য স্থির থাকতে দিতে হবে। রেজিন ভর্তি করার প্রক্রিয়ার সময় বাতাস বের হয়ে যাওয়ার জন্য ছাঁচে অবশ্যই বায়ুচলাচল পথ থাকতে হবে। ভ্যাকুয়ামের মাত্রা অবশ্যই উপাদানটির প্রয়োজনীয়তা পূরণ করতে হবে।
ছোট শট
যখন আপনি ছাঁচটি খোলেন, তখন দেখতে পান যে এটি ভরাট হয়নি, অংশটি অসম্পূর্ণ এবং খুঁটিনাটি বিবরণের পুনরুৎপাদনও ভালো হয়নি। এর কারণ খুবই সহজ। এটি অতিরিক্ত রেজিনের সান্দ্রতা বা অপর্যাপ্ত উপাদান প্রবেশের কারণে হতে পারে। বিকল্পভাবে, গহ্বরটি সম্পূর্ণরূপে ভরাট হওয়ার আগেই মিশ্রণটি জমাট বাঁধতে শুরু করে থাকতে পারে।
অসম্পূর্ণ পূরণের সমস্যা সমাধানের জন্য প্রক্রিয়ায় সমন্বয় সাধন করা প্রয়োজন। উপাদানের পরিমাণ বাড়ান। প্রিহিটিং-এর মাধ্যমে রেজিনের সান্দ্রতা কমান। মিশ্রণ এবং ইনজেকশনের মধ্যবর্তী সময়ের ব্যবধান কমিয়ে আনুন।
ফ্ল্যাশ
বিভাজন রেখা বরাবর রেজিনের একটি পাতলা স্তর চুইয়ে বের হয়। অংশটির কিনারাগুলো অমসৃণ এবং এতে অতিরিক্ত ফ্লাশ বিদ্যমান। ছাঁচের ক্ষয়ের কারণে লিকেজ হতে পারে। ভুল সংস্থাপনের ফলে রেজিন উপচে পড়তে পারে। অতিরিক্ত ইনজেকশন চাপের কারণে রেজিন উপচে পড়তে পারে।
ফ্লাশ একটি উপসর্গ—আপনার ছাঁচের রক্ষণাবেক্ষণ প্রয়োজন। অ্যালাইনমেন্ট অবশ্যই পরীক্ষা করতে হবে। ইনজেকশন প্রেশার অবশ্যই উপাদান এবং জ্যামিতির সাথে সামঞ্জস্যপূর্ণ হতে হবে।
ওয়ারপেজ
ছাঁচ থেকে বের করার পর যন্ত্রাংশগুলো বিকৃত হয়ে যায়। বড় ও পাতলা অংশগুলো সবচেয়ে বেশি ঝুঁকিপূর্ণ। সমতল অংশগুলো বেঁকে যায়। লম্বা অংশগুলো বেঁকে যায়। এর কারণ হলো অসম জমাট বাঁধা বা শীতলীকরণজনিত চাপ। একটি অংশ অন্যটির চেয়ে দ্রুত জমাট বাঁধে। অভ্যন্তরীণ চাপ যন্ত্রাংশটিকে তার আকৃতি থেকে বিচ্যুত করে।
প্রতিরোধের মূল লক্ষ্য হলো সুষমভাবে জমাট বাঁধা। ওভেনের তাপমাত্রা সামঞ্জস্য করুন। তাপের সুষম বণ্টন নিশ্চিত করুন। পুরু ও পাতলা অংশের সংযোগস্থল কমাতে যন্ত্রাংশের জ্যামিতি পরিবর্তন করুন।
পৃষ্ঠের ত্রুটি
আঁচড়। গর্ত। অমসৃণ অংশ। পৃষ্ঠতলটি মসৃণ নয়। মূল নকশায় অসম্পূর্ণতা থাকতে পারে। ছাঁচের পৃষ্ঠতল ক্ষতিগ্রস্ত হতে পারে। রেজিন নিজেই একটি অমসৃণ পৃষ্ঠ তৈরি করতে পারে।
এর সমাধান হলো প্রতিটি পর্যায়ে গুণমান নিয়ন্ত্রণ। মূল নকশাটি পরিদর্শন করুন। ছাঁচের পৃষ্ঠ সুরক্ষিত রাখুন। রেজিনের অবস্থা নিয়ন্ত্রণ করুন।
মাত্রাগত ভুল
অংশগুলো নির্ধারিত মাপের বাইরে। ছিদ্রগুলো ঠিকমতো মেলে না। সংযোগস্থলগুলো ঠিকমতো বসে না। তিনটি কারণ এই সমস্যার সৃষ্টি করে। সিলিকন ছাঁচের সংকোচন। রেজিনের সংকোচন। জমাট বাঁধার সময় তাপমাত্রার পরিবর্তন।
ক্ষতিপূরণের জন্য পরীক্ষামূলক তথ্য প্রয়োজন। ছাঁচ এবং রেজিনের সংকোচন পরিমাপ করুন। সেই অনুযায়ী মাস্টার প্যাটার্নের মাত্রা সামঞ্জস্য করুন। কিউরিং তাপমাত্রা নিয়ন্ত্রণ করুন।
অসম্পূর্ণ নিরাময়
অংশগুলো নরম থেকে যায়। সেগুলো আঠালো হয়। সেগুলোর যান্ত্রিক শক্তি কম থাকে। কারণটি সহজ: রেজিনটি পুরোপুরি ক্রসলিঙ্ক হয়নি। ভুল মিশ্রণ অনুপাত। অপর্যাপ্ত মিশ্রণ। দুর্বল কিউরিং অবস্থা। মোল্ড রিলিজ এজেন্ট থেকে দূষণ।
এর সমাধান হলো প্রক্রিয়াগত শৃঙ্খলা। রেজিনের অনুপাত যাচাই করুন। মেশানোর সময় বাড়ান। ওভেনের তাপমাত্রা বজায় রাখুন। প্রতিটি চক্রের মাঝে ছাঁচ পরিষ্কার করুন।
রঙের তারতম্য
একই ব্যাচের অংশগুলো দেখতে ভিন্ন হয়। একটি হালকা, অন্যটি গাঢ়। রঞ্জক পদার্থের মিশ্রণ অসামঞ্জস্যপূর্ণ। রেজিনের ব্যাচগুলো ভিন্ন হয়। জমাট বাঁধার অবস্থা রঙ পরিবর্তন করে দেয়।
মানসম্মতকরণ কার্যকর। আগে থেকে ওজন করা পিগমেন্ট প্যাক ব্যবহার করুন। মিশ্রণের সরঞ্জাম ক্যালিব্রেট করুন। কিউরিং চক্র নিয়ন্ত্রণ করুন।
এই আটটি ত্রুটি সিলিকন ভ্যাকুয়াম কাস্টিং-এর বেশিরভাগ সমস্যাকে অন্তর্ভুক্ত করে। প্রত্যেকটির একটি কারণ আছে। প্রত্যেকটির একটি সমাধানও আছে। পরবর্তী অংশে দেখানো হয়েছে কীভাবে সেই সমাধানগুলো প্রয়োগ করতে হয়।
ভ্যাকুয়াম কাস্টিং ত্রুটির কারণসমূহ
ত্রুটিগুলো কেবলই উপসর্গ; আসল কারণ আরও গভীরে নিহিত থাকে। যদি কেবল উপরিভাগের সমস্যাগুলোর সমাধান করা হয়, তবে সমস্যাটি আবার দেখা দেবে; শুধুমাত্র মূল কারণ শনাক্ত করার মাধ্যমেই সমস্যাটির সম্পূর্ণ সমাধান করা সম্ভব। নিম্নলিখিত পাঁচটি বিভাগের আওতায় সিলিকন ভ্যাকুয়াম কাস্টিং-এর ব্যর্থতার বেশিরভাগ কারণ অন্তর্ভুক্ত রয়েছে।
উপাদান সংক্রান্ত সমস্যা
পুরো প্রক্রিয়াটির মূল চাবিকাঠি হলো রেজিন। নিম্নমানের রেজিনের ফলে নিম্নমানের যন্ত্রাংশ তৈরি হবে।
মেয়াদোত্তীর্ণ রেজিন তার সক্রিয়তা হারিয়ে ফেলে, যার ফলে এটি সম্পূর্ণভাবে জমাট বাঁধে না এবং যন্ত্রাংশগুলো নরম হয়ে যায়।
ভুল অনুপাতে মিশ্রণের ফলে স্টোইকিওমেট্রিক ভারসাম্যহীনতা দেখা দিতে পারে। ক্ষার বেশি হয়ে গেলে অংশগুলো আঠালো হয়ে যাবে; আবার কিউরিং এজেন্ট বেশি হয়ে গেলে সেগুলো ভঙ্গুর হয়ে যাবে।
স্যাঁতসেঁতে সংরক্ষণ পরিবেশের কারণে আর্দ্রতা জনিত দূষণ ঘটে। পানি রেজিনের সাথে বিক্রিয়া করে বুদবুদ তৈরি করে, যা এর যান্ত্রিক বৈশিষ্ট্যকে নষ্ট করে দেয়।
সংরক্ষণের অনুপযুক্ত অবস্থা—যেমন উচ্চ তাপমাত্রা, আলোর সংস্পর্শ এবং বাতাস—উপাদানটিকে ছাঁচে ফেলার আগেই এর গুণাবলী নষ্ট করে দিতে পারে।
উপাদানের অসামঞ্জস্যতার কারণে স্তর বা ইনসার্টগুলোর মধ্যে স্তরবিচ্ছিন্নতা বা বন্ধন ব্যর্থতা ঘটতে পারে।
প্রথম ধাপ হলো উপাদানটি পরীক্ষা করা। যদি রেজিনটির মান খারাপ হয়, তবে অন্য কিছুতেই কাজ হবে না।
ছাঁচ নকশার সমস্যা
ছাঁচ যন্ত্রাংশটির আকৃতি নির্ধারণ করে। ত্রুটিপূর্ণ নকশার ফলে যন্ত্রাংশটির গুণমান অনিবার্যভাবে খারাপ হবে।
গেটের অবস্থান গলিত পদার্থের প্রবাহ নির্ধারণ করে। গেটের ভুল অবস্থানের কারণে প্রবাহে আলোড়ন সৃষ্টি হতে পারে। এই আলোড়নের ফলে বাতাস আটকে যায় এবং বায়ু-পকেট তৈরি হয়।
অপর্যাপ্ত বায়ুচলাচলের কারণে বাতাস বের হতে পারে না। সংকুচিত বাতাস বের হতে না পারায় যন্ত্রাংশটিতে ছিদ্র তৈরি হয়।
ত্রুটিপূর্ণ পারটিং লাইন ডিজাইনের ফলে ডিমোল্ডিংয়ের সময় পার্টটিতে ফ্ল্যাশ বা ছিঁড়ে যাওয়ার মতো ঘটনা ঘটতে পারে।
ছাঁচের নকশা ত্রুটিপূর্ণ হলে রেজিন সমানভাবে প্রবাহিত হতে পারে না, যার ফলে ছাঁচটি অপর্যাপ্তভাবে পূর্ণ হয় এবং পরিণামে যন্ত্রাংশটি বেঁকে যায়।
ছাঁচ হলো একটি উৎপাদন সরঞ্জাম, এবং এর নকশাকে অবশ্যই প্রক্রিয়ার প্রয়োজনীয়তা পূরণ করতে হবে।
প্রক্রিয়া পরামিতি ত্রুটি
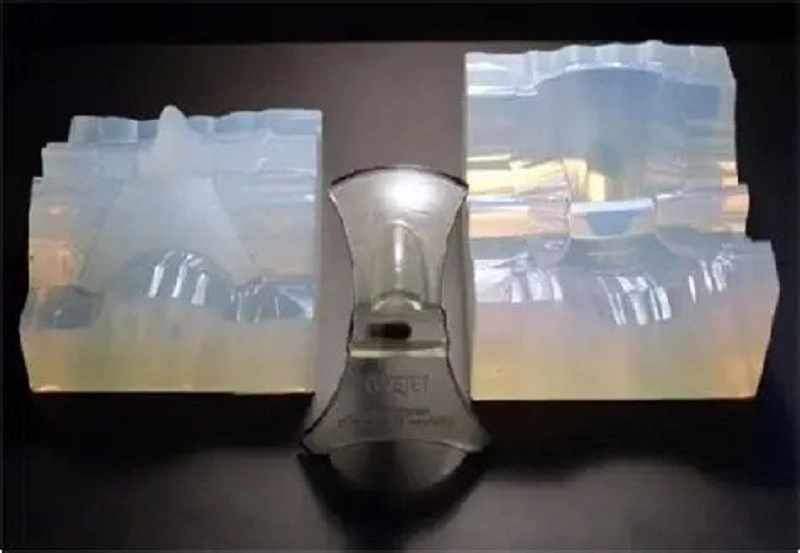
যন্ত্রটি কঠোরভাবে নির্দেশাবলী অনুযায়ী কাজ করে; ভুল সেটিংসের ফলে ভুল ফলাফল পাওয়া যাবে।
ভ্যাকুয়াম কি খুব কম? রেজিনের মধ্যে বাতাস আটকে গেলে বুদবুদ তৈরি হবে।
ঢালার গতি কি খুব বেশি? আলোড়নের কারণে বাতাস আটকে যায়। ঢালার গতি খুব কম। ছাঁচ ভরার আগেই রেজিন জমাট বেঁধে যায়।
যদি জমাট বাঁধার তাপমাত্রা খুব কম হয়, তাহলে বিক্রিয়াটি অসম্পূর্ণ থাকবে; আর খুব বেশি হলে অংশটি পুড়ে যাবে।
শুকানোর সময় খুব কম হলে অংশটি সঠিকভাবে শুকাবে না; আবার খুব বেশি হলে ছাঁচটি নষ্ট হয়ে যাবে।
অংশটি খুব তাড়াতাড়ি ছাঁচ থেকে বের করলে ছিঁড়ে যাবে; আর খুব দেরি করলে ছাঁচের সাথে আটকে যাবে।
প্রতিটি প্যারামিটারের একটি সর্বোত্তম পরিসীমা থাকে। যতক্ষণ এটি এই পরিসীমার মধ্যে থাকে, যন্ত্রাংশের গুণমান সন্তোষজনক থাকবে; একবার এটি এই পরিসীমা অতিক্রম করলে, ত্রুটি দেখা দেবে।
অপারেটর ত্রুটি
সিলিকন ভ্যাকুয়াম কাস্টিং প্রক্রিয়াটি স্বয়ংক্রিয় করা যেতে পারে, কিন্তু অপারেটর এখনও খুব গুরুত্বপূর্ণ।
হস্তচালিত কাজগুলো সামঞ্জস্যপূর্ণ না হলে, মেশিনটি প্রতিবার ভিন্ন অবস্থা থেকে চালু হয়। ফলে, চূড়ান্ত অংশগুলোও সামঞ্জস্যপূর্ণ হবে না।
রেজিনের পরিমাণ সঠিকভাবে পরিমাপ করা না হলে মিশ্রণের অনুপাত ভুল হবে এবং জমাট বাঁধার ফলাফল প্রত্যাশিত হবে না।
রেজিন সঠিকভাবে মেশানো না হলে, পাত্রের নিচে কিছু অমিশ্রিত রেজিন থেকে যাবে। এই অমিশ্রিত রেজিন তখন ছাঁচে গড়িয়ে পড়বে এবং অংশটি সঠিকভাবে জমাট বাঁধবে না।
সাধারণ কিছু ভুলের মধ্যে রয়েছে ত্বকের তেল থেকে দূষণ, অতিরিক্ত পরিমাণে মোল্ড রিলিজ এজেন্ট ব্যবহার করা এবং অসাবধানতাবশত সরঞ্জাম ফেলে দেওয়া।
এই সমস্যাগুলো এড়ানোর সর্বোত্তম উপায় হলো যথাযথ প্রশিক্ষণ, আদর্শ কার্যপ্রণালী এবং সতর্ক তত্ত্বাবধান।
ছাঁচ পরিধান
সিলিকন ছাঁচ ব্যবহারযোগ্য। প্রতিটি ঢালাই চক্রের ফলে কিছুটা ক্ষয় হয়।
প্রথম লক্ষণটি হলো একটি ঝলক। বিভাজন রেখা ক্ষয় হতে শুরু করে এবং ছাঁচ থেকে রেজিন চুইয়ে পড়তে শুরু করে। এরপর মাত্রাগত পরিবর্তন দেখা দেয়। ছাঁচটি নরম হয়ে যায় এবং প্রসারিত হতে শুরু করে। গুরুত্বপূর্ণ মাত্রাগুলো পরিবর্তিত হতে শুরু করে।
ছাঁচের পৃষ্ঠ ক্ষয় হয়ে গেলে যন্ত্রাংশের পৃষ্ঠভাগ অমসৃণ হয়ে যায় এবং সূক্ষ্ম বিবরণ ধীরে ধীরে হারিয়ে যায়। যন্ত্রাংশের দৃঢ়তাও কমে যায়। প্রথম দিকের কয়েকটি যন্ত্রাংশ সাধারণত ভালো থাকে, কিন্তু শেষের কয়েকটি বাতিল হয়ে যেতে পারে।
এই সমস্যাগুলো এড়াতে, ছাঁচের কার্যকাল পর্যবেক্ষণ করুন এবং সঠিক সময়ে ছাঁচটি প্রতিস্থাপন করুন। এর কার্যকাল শেষ হয়ে গেলে এটি ব্যবহার করবেন না।
এই পাঁচটি বিভাগ সিলিকন ভ্যাকুয়াম কাস্টিং-এর ত্রুটির প্রধান মূল কারণগুলিকে অন্তর্ভুক্ত করে। এই সমস্যাগুলি পদ্ধতিগতভাবে খুঁজে বের করে সমাধান করার মাধ্যমে ত্রুটির হার কমানো, উৎপাদন বৃদ্ধি করা এবং উৎপাদন প্রক্রিয়াকে আরও মসৃণভাবে চালানো সম্ভব।
সিলিকন ভ্যাকুয়াম কাস্টিং-এ ত্রুটি প্রতিরোধের উপায়
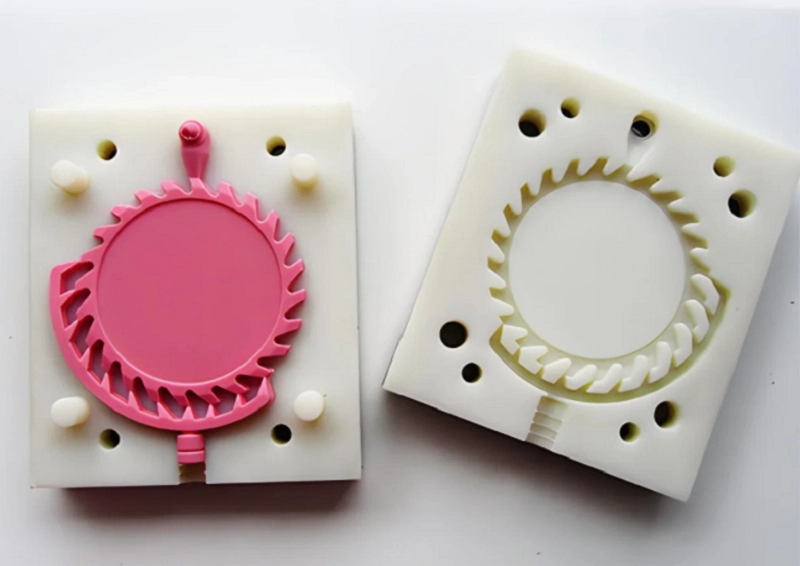
পুনরায় কাজ করার চেয়ে প্রতিরোধে খরচ অনেক কম। ত্রুটির মূল কারণগুলো পদ্ধতিগতভাবে সমাধান করার মাধ্যমে উৎপাদন বৃদ্ধি করা যায়। নিম্নলিখিত নয়টি ক্ষেত্রে এমন সব ব্যবহারিক পদ্ধতি আলোচনা করা হয়েছে, যা সিলিকন ভ্যাকুয়াম কাস্টিং-এর ক্ষেত্রে কার্যকর বলে প্রমাণিত হয়েছে।
মাস্টার প্যাটার্নের গুণমান উন্নত করুন
মাস্টার প্যাটার্নই সবকিছু নির্ধারণ করে। এর পৃষ্ঠতলের মসৃণতা চূড়ান্ত যন্ত্রাংশের পৃষ্ঠতলের মসৃণতা হয়ে ওঠে এবং এর মাত্রিক নির্ভুলতা চূড়ান্ত টলারেন্স নির্ধারণ করে। একটি ত্রুটিপূর্ণ মাস্টার প্যাটার্নের ফলে সর্বদাই ত্রুটিপূর্ণ যন্ত্রাংশ তৈরি হবে।
মূল নকশাটি যত্ন সহকারে শেষ করুন। সমস্ত আঁচড় দূর করার জন্য পৃষ্ঠতলটি ঘষে মসৃণ করুন।
মূল প্যাটার্নটি ভালোভাবে পরিষ্কার করুন। ধুলো এবং আঙুলের ছাপ সিলিকন ছাঁচে লেগে যেতে পারে এবং ছাঁচটি এই ত্রুটিগুলো প্রতিটি ঢালাই করা অংশে স্থানান্তরিত করবে।
মাত্রিক নির্ভুলতা পরীক্ষা করুন। গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো পরিমাপ করুন এবং নিশ্চিত করুন যে মাস্টার প্যাটার্নটি ডিজাইনের প্রয়োজনীয়তার সাথে মেলে। এটি উৎপাদন প্রক্রিয়ার প্রথম গুণমান যাচাইয়ের ধাপ। এটিকে উপেক্ষা করবেন না।
অপ্টিমিজ ছাঁচ নকশা
ছাঁচ হলো পুরো প্রক্রিয়ার ভিত্তি। একটি সু-পরিকল্পিত ছাঁচ উৎপাদনকে মসৃণ করে, অপরদিকে একটি ত্রুটিপূর্ণ নকশার ফলে বারবার ত্রুটি দেখা দেয়।
গেটগুলো সঠিক স্থানে স্থাপন করুন, যাতে রেজিন মসৃণভাবে প্রবাহিত হয় এবং বুদবুদ সৃষ্টিকারী আলোড়ন এড়ানো যায়।
পর্যাপ্ত বায়ুচলাচলের পথ রাখুন। রেজিন যখন ছাঁচে ভরে যায়, তখন বাতাস মসৃণভাবে বের হতে হবে। বায়ুচলাচলের অপর্যাপ্ত ব্যবস্থা বা পথ বন্ধ থাকলে বাতাস আটকে যায়, যার ফলে শূন্যস্থান এবং বায়ু বুদবুদ তৈরি হয়।
পারটিং লাইনটি সাবধানে ডিজাইন করুন। পারটিং লাইনের অবস্থান ভুল হলে ফ্ল্যাশ তৈরি হতে পারে এবং ডিমোল্ডিং আরও কঠিন হয়ে পড়ে।
একটি ভালো ছাঁচের নকশা রেজিনের স্বাভাবিক প্রবাহকে অনুসরণ করে, প্রবাহের বিপরীতে জোর করে চাপ সৃষ্টি করে না।
রেজিন সঠিকভাবে প্রস্তুত করুন
ধারাবাহিক উৎপাদন ফলাফল নিশ্চিত করার জন্য রেজিন প্রস্তুতি একটি মূল ধাপ।
সঠিক পরিমাপের জন্য দাঁড়িপাল্লা ব্যবহার করুন। সঠিক মিশ্রণের অনুপাত কঠোরভাবে অনুসরণ করুন।
ভালোভাবে মেশান। সমস্ত উপকরণ যেন সমানভাবে মিশে যায়, তা নিশ্চিত করতে পাত্রের চারপাশ ও তলা চেঁছে নিন। ভালোভাবে না মেশালে কিছু অংশ অসংগঠিত থেকে যেতে পারে।
ভ্যাকুয়াম ডিগ্যাসিং করুন। দ্রবীভূত বাতাস অপসারণ করার জন্য রেজিনটিকে যথেষ্ট সময় ধরে ভ্যাকুয়ামের অধীনে রাখুন। শুধু উপরিভাগের বুদবুদ অপসারণ করাই যথেষ্ট নয়। রেজিনের ভেতরের বায়ু বুদবুদগুলোও অপসারণ করতে হবে।
উপকরণগুলি সাবধানে নাড়াচাড়া করুন। তেল, আর্দ্রতা বা পুরোনো রেজিনের দূষণ পুরো ব্যাচটিকে নষ্ট করে দিতে পারে।
ভ্যাকুয়াম অবস্থা নিয়ন্ত্রণ করুন
ভ্যাকুয়াম শুধু গ্যাস নির্গমনের জন্যই ব্যবহৃত হয় না, বরং রেজিনকে ছাঁচ পূরণ করতে সাহায্য করার জন্যও ব্যবহৃত হয়।
সঠিক ভ্যাকুয়াম স্তর সেট করুন। ভ্যাকুয়াম খুব কম হলে, বাতাস আটকে থাকবে। এটি খুব বেশি হলে, রেজিন ফুটে উঠতে পারে, যা নতুন ত্রুটি তৈরি করবে।
ভ্যাকুয়ামের সময় নিয়ন্ত্রণ করুন। ডিগ্যাসিং এবং ঢালা উভয় সময়েই রেজিনকে ভ্যাকুয়ামের অধীনে রাখতে হবে। রেজিন প্রবেশের আগে ছাঁচটি অবশ্যই সম্পূর্ণরূপে খালি করতে হবে।
সঠিক শুকানোর অবস্থা বজায় রাখুন
কিউরিং প্রক্রিয়ার মাধ্যমে তরল রেজিন কঠিন অংশে পরিণত হয়। যদি পরিস্থিতি সঠিকভাবে নিয়ন্ত্রণ করা না হয়, তবে অংশগুলো সম্পূর্ণরূপে কিউর নাও হতে পারে বা বিকৃত হয়ে যেতে পারে।
ওভেনের তাপমাত্রা নিয়ন্ত্রণ করুন। মাত্র কয়েক ডিগ্রি তাপমাত্রার পার্থক্যও জমাট বাঁধার গতি পরিবর্তন করতে পারে। ওভেনের ভিতরের অসম তাপমাত্রা যন্ত্রাংশের কার্যকারিতায় অসামঞ্জস্যতা সৃষ্টি করতে পারে।
সঠিক শুকানোর সময় নির্ধারণ করুন। অপর্যাপ্তভাবে শুকানো অংশগুলো নরম ও দুর্বল হয়ে পড়বে, অন্যদিকে অতিরিক্ত শুকানো অংশগুলো ভঙ্গুর হয়ে যেতে পারে।
পারিপার্শ্বিক অবস্থা পর্যবেক্ষণ করুন। আর্দ্রতা এবং বায়ুপ্রবাহ শুকানোর ফলাফলকে প্রভাবিত করতে পারে।
সিলিকন ছাঁচগুলি সাবধানে ব্যবহার করুন
সিলিকন ছাঁচ তুলনামূলকভাবে ভঙ্গুর। এর অনুপযুক্ত ব্যবহারের ফলে ছাঁচ দ্রুত ক্ষয় হয়ে যায়।
আলতোভাবে ছাঁচ থেকে বের করুন। অংশটি জোর করে বের করবেন না। বায়ুচাপ ব্যবহার করুন অথবা সাবধানে ছাঁচ থেকে অংশটি ছাড়িয়ে নিন।
ছাঁচ পরিষ্কার করার জন্য ঘষার মতো সরঞ্জাম ব্যবহার করা থেকে বিরত থাকুন। কঠোর পরিষ্কার পদ্ধতি ছাঁচের ভেতরের পৃষ্ঠতলকে ক্ষতিগ্রস্ত করতে পারে।
ছাঁচগুলো সমতল ও পরিষ্কার অবস্থায় সংরক্ষণ করুন। এগুলোকে আলো, উচ্চ তাপমাত্রা এবং চাপ থেকে রক্ষা করুন।
নিয়মিত ছাঁচ পরিদর্শন করুন। ছেঁড়া, ক্ষয়ে যাওয়া বিভাজন রেখা এবং উপরিভাগের জীর্ণতা পরীক্ষা করুন। ত্রুটিপূর্ণ অংশ তৈরি হওয়া শুরু করার আগেই ছাঁচটি প্রতিস্থাপন করুন।
উৎপাদনযোগ্যতার জন্য যন্ত্রাংশ ডিজাইন করুন
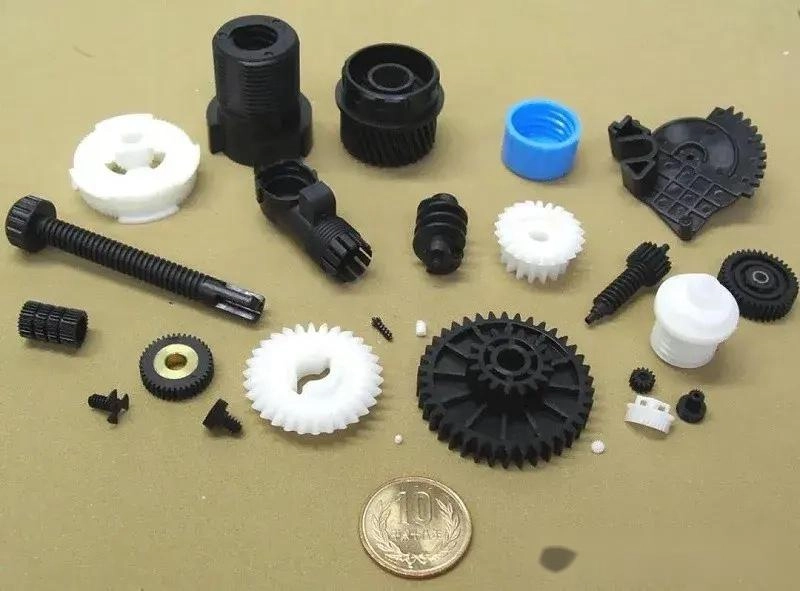
দেয়ালের পুরুত্ব সমান রাখুন। পুরু অংশগুলো অসমভাবে সংকুচিত হতে পারে, আবার পাতলা অংশগুলো সঠিকভাবে ভরাট নাও হতে পারে।
আন্ডারকাট কমান। গভীর আন্ডারকাট ডিমোল্ডিং-এর সময় ছাঁচের উপর চাপ বাড়ায় এবং ক্ষতির কারণ হতে পারে।
গোলাকার কোণা যোগ করুন। ধারালো কোণা চাপের সৃষ্টি করে এবং বাতাস আটকে রাখতে পারে।
প্রবাহ পথ উন্নত করুন। রেজিনকে অবশ্যই ক্যাভিটির প্রতিটি সূক্ষ্ম অংশে পৌঁছাতে হবে। নকশাটি যেন রেজিনের প্রবাহে বাধা সৃষ্টি না করে।
অপারেটিং পদ্ধতি প্রমিতকরণ
রেজিন প্রস্তুতি, গ্যাস অপসারণ, ঢালা, জমাট বাঁধা, ছাঁচ থেকে বের করা এবং পরিদর্শন সহ প্রতিটি ধাপ নথিভুক্ত করুন।
অপারেটরদের প্রশিক্ষণ দিন। প্রত্যেককে অবশ্যই একই পরিচালন পদ্ধতি অনুসরণ করতে হবে। পরিচালন পদ্ধতির ভিন্নতার কারণে যন্ত্রাংশের গুণমানে তারতম্য হতে পারে।
প্রক্রিয়া নিয়ন্ত্রণ ব্যবহার করুন। প্রক্রিয়ার পরামিতি নির্ধারণ করুন, সেগুলোকে ক্রমাগত পর্যবেক্ষণ করুন এবং সেগুলোর বিচ্যুতি ঘটলে প্রয়োজনীয় সমন্বয় সাধন করুন।
নিয়মিত গুণমান পরিদর্শন সম্পাদন করুন
পরিদর্শন করলে সমস্যাগুলো আগেভাগেই খুঁজে পাওয়া যায়। যত আগে সমস্যা শনাক্ত করা যায়, তা সমাধান করা তত সহজ হয়।
| চাক্ষুষ পরিদর্শন | পৃষ্ঠের ত্রুটিগুলো সাধারণত সরাসরি দেখা যায়, যার মধ্যে রয়েছে ফাটল, গর্ত, অতিরিক্ত রঙ এবং রঙের পার্থক্য। |
| মাত্রিক পরিমাপ | গুরুত্বপূর্ণ মাত্রা অবশ্যই সহনীয় সীমার মধ্যে থাকতে হবে। |
| ওজন তুলনা | অভ্যন্তরীণ শূন্যস্থানযুক্ত যন্ত্রাংশের ওজন নিরেট যন্ত্রাংশের চেয়ে কম হয়। |
| সমাবেশ পরীক্ষা | অংশগুলো অবশ্যই সঠিকভাবে জোড়া লাগতে হবে। যদি তা না হয়, তবে এটি প্রক্রিয়ায় কোনো পরিবর্তনের ইঙ্গিত দিতে পারে। |
| কার্যকরী টেস্টিং | যন্ত্রাংশগুলোকে অবশ্যই প্রকৃত ব্যবহারের প্রয়োজনীয়তা পূরণ করতে হবে এবং প্রত্যাশিত পরিস্থিতিতে পরীক্ষা করতে হবে। |
এই নয়টি প্রতিরোধমূলক পদ্ধতি সম্পূর্ণ সিলিকন ভ্যাকুয়াম কাস্টিং প্রক্রিয়াকে অন্তর্ভুক্ত করে। ত্রুটির হার কমাতে, উৎপাদন বৃদ্ধি করতে এবং উৎপাদনকে আরও স্থিতিশীল ও অনুমানযোগ্য করতে এগুলো পদ্ধতিগতভাবে প্রয়োগ করুন।
সিলিকন ভ্যাকুয়াম কাস্টিং সমাধানের জন্য NOBLE-এর সাথে অংশীদারিত্ব করুন
নোবেল ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণে বিশেষায়িত। আমাদের কাজ শুধু যন্ত্রাংশ তৈরি করা নয়, বরং সম্পূর্ণ সমাধান প্রদান করা। যেসব গ্রাহকের নির্ভরযোগ্য ও উচ্চ-মানের উপাদান এবং অ্যাসেম্বলি প্রয়োজন, তাঁরা আমাদের সাথে কাজ করতে পছন্দ করেন।
আমরা প্রকল্পের প্রাথমিক পর্যায় থেকে শুরু করে ডিজাইন সহায়তা, প্রোটোটাইপিং, উৎপাদন, ফিনিশিং এবং অ্যাসেম্বলি পর্যন্ত সব ধরনের সহায়তা প্রদান করি। এই সমস্ত প্রক্রিয়া একই ছাদের নিচে সম্পন্ন করা সম্ভব।
আমাদের প্রকৌশলগত দক্ষতা, উন্নত প্রক্রিয়াকরণ ক্ষমতা এবং কঠোর মান ব্যবস্থাপনা একত্রে কাজ করে সম্পূর্ণ প্রক্রিয়াটিকে সংযুক্ত রাখে। নোবেল গ্রাহকদের ধারণাগুলোকে দক্ষতার সাথে উৎপাদন-উপযোগী পণ্যে পরিণত করতে সাহায্য করে।
ডিজাইন থেকে অ্যাসেম্বলি পর্যন্ত ব্যাপক উৎপাদন সক্ষমতা
একজন সরবরাহকারীই সম্পূর্ণ উৎপাদন শৃঙ্খলটি পরিচালনা করতে পারে, ফলে একাধিক উৎপাদন অংশীদারের সাথে সমন্বয়ের প্রয়োজন হয় না।
ডিজাইন সহায়তা এবং প্রকৌশলগত সহযোগিতা পণ্যের ডিজাইনকে সর্বোত্তম করতে, উৎপাদনযোগ্যতা বাড়াতে এবং উপকরণ নির্বাচনে নির্দেশনা প্রদান করে উৎপাদন দক্ষতা বৃদ্ধি করে।
প্রোটোটাইপ উন্নয়ন দ্রুত যাচাইকরণে সহায়তা করে। পূর্ণাঙ্গ উৎপাদনে যাওয়ার আগে, নকশা পরীক্ষা ও উন্নত করার জন্য স্বল্প-পরিমাণ উৎপাদন সমাধান ব্যবহার করা যেতে পারে।
ধাতু প্রক্রিয়াকরণের মধ্যে সিএনসি মেশিনিং , শিট মেটাল ফ্যাব্রিকেশন এবং সারফেস ফিনিশিং অন্তর্ভুক্ত। এই সক্ষমতাগুলো জটিল কাঠামো এবং সূক্ষ্ম সহনশীলতা সমর্থন করে।
প্লাস্টিক প্রক্রিয়াকরণে সিলিকন ভ্যাকুয়াম কাস্টিং এবং ইনজেকশন মোল্ডিং সহ একাধিক উৎপাদন প্রযুক্তি অন্তর্ভুক্ত । পণ্যের প্রয়োগের উপর ভিত্তি করে সঠিক প্লাস্টিক উৎপাদন পদ্ধতি নির্বাচন করা হয়।
পৃষ্ঠতল পরিসমাপ্তি এবং দ্বিতীয় পর্যায়ের প্রক্রিয়াকরণ পণ্যের চেহারা ও কার্যকারিতা আরও উন্নত করে, যার মধ্যে রয়েছে প্রলেপ, টেক্সচার এবং অতিরিক্ত পরবর্তী প্রক্রিয়াকরণ কার্যক্রম।
সংযোজন এবং চূড়ান্ত পণ্যের সমন্বয়ের মাধ্যমে সম্পূর্ণ সরবরাহ নিশ্চিত করা হয়। শুধু বিচ্ছিন্ন যন্ত্রাংশ নয়, বরং ব্যবহারের জন্য প্রস্তুত সম্পূর্ণ প্রস্তুত পণ্য।
আন্তর্জাতিক মান অনুযায়ী প্রত্যয়িত গুণমান ব্যবস্থাপনা
ISO 9001:2015 একটি সুসংহত গুণমান ব্যবস্থাপনা পদ্ধতি প্রদর্শন করে, যার মধ্যে প্রক্রিয়া নিয়ন্ত্রণ, ধারাবাহিক উন্নয়ন এবং গ্রাহক সন্তুষ্টি ব্যবস্থাপনা অন্তর্ভুক্ত রয়েছে।
ISO 13485:2016 নিয়ন্ত্রিত প্রক্রিয়া, ডকুমেন্টেশন, ট্রেসেবিলিটি এবং কঠোর গুণমানের প্রয়োজনীয়তার মাধ্যমে চিকিৎসা সরঞ্জাম উৎপাদনকে সমর্থন করে।
এই সার্টিফিকেশনগুলো নোবেল-এর দৈনন্দিন পরিচালন মান নির্ধারণ করে। চাহিদাসম্পন্ন শিল্পখাতের গ্রাহকরা নির্ভরযোগ্য গুণমান নিশ্চিতকরণের জন্য এই সিস্টেমগুলোর ওপর নির্ভর করেন।
FAQ
একটি সিলিকন ছাঁচ দিয়ে সাধারণত কয়টি অংশ তৈরি করা যায়?
একটি সিলিকন ছাঁচ থেকে সাধারণত ২০ থেকে ৩০টি অংশ তৈরি করা যায়। সাধারণ নকশার ক্ষেত্রে এই সংখ্যা প্রায় ৪০টি পর্যন্ত হতে পারে। জটিল নকশা অথবা এমন কোনো অংশ যা ছাঁচ থেকে বের করার সময় বেশি ক্ষয় সৃষ্টি করে, তা ছাঁচের আয়ু দ্রুত কমিয়ে দেয়।
মোল্ডের স্থায়িত্ব রেজিনের তাপমাত্রা, কিউরিংয়ের অবস্থা এবং ব্যবহারের পদ্ধতির উপরও নির্ভর করে। মোল্ডের কার্যকারিতা পর্যবেক্ষণ করুন এবং ত্রুটি ঘন ঘন দেখা দেওয়ার আগেই মোল্ডটি প্রতিস্থাপন করুন।
ভ্যাকুয়াম কাস্টিং-এ বুদবুদ কেন হয়?
সাধারণত অপর্যাপ্ত গ্যাস নির্গমনের কারণে বুদবুদ তৈরি হয়। দ্রবীভূত বাতাস নির্গত হওয়ার জন্য রেজিনকে যথেষ্ট দীর্ঘ সময় ধরে ভ্যাকুয়ামের অধীনে রাখতে হবে।
ছাঁচের ভিতরে বাতাস আটকে থাকাও আরেকটি সাধারণ কারণ। অপর্যাপ্ত বায়ুচলাচলের কারণে বাতাস বের হতে পারে না। ভুল ঢালাই পদ্ধতির কারণেও রেজিন স্থানান্তরের সময় বাতাস প্রবেশ করতে পারে।
বিকৃত ভ্যাকুয়াম-কাস্ট যন্ত্রাংশ কি মেরামত করা যায়?
কিছু বিকৃত অংশ মেরামত করা সম্ভব। নিয়ন্ত্রিত তাপ প্রয়োগ এবং উপযুক্ত ফিক্সচারের মাধ্যমে সামান্য বিকৃতি সংশোধন করা যায়।
তবে, জটিল বক্রতা বা গুরুতর বিকৃতিযুক্ত অংশগুলি সাধারণত মেরামত করা যায় না। মেরামতের চেয়ে প্রতিরোধই উত্তম। জমাট বাঁধার তাপমাত্রা নিয়ন্ত্রণ করুন এবং পুরু ও পাতলা অংশের মধ্যে আকস্মিক পরিবর্তন এড়িয়ে চলুন।
সিলিকন ভ্যাকুয়াম কাস্টিং কতটা নির্ভুল?
সাধারণত ±০.১০ মিমি থেকে ±০.৩০ মিমি পর্যন্ত মাত্রাগত ত্রুটি হয়ে থাকে। মাস্টার প্যাটার্নের গুণমান সর্বোচ্চ অর্জনযোগ্য নির্ভুলতা নির্ধারণ করে। রেজিনের সংকোচনের কারণে মাত্রাগত পরিবর্তন ঘটে এবং সময়ের সাথে সাথে ছাঁচের ক্ষয়জনিত কারণে এই ত্রুটি বেড়ে যায়।
সিলিকন ছাঁচ কেন নষ্ট হয়ে যায়?
নানা কারণে সিলিকন ছাঁচ ধীরে ধীরে নষ্ট হয়ে যায়।
বারবার ঢালাইয়ের ফলে যান্ত্রিক ক্লান্তি দেখা দেয়। ছাঁচ খোলার সময় সৃষ্ট চাপ ছাঁচের ভেতরের পৃষ্ঠকে ক্ষতিগ্রস্ত করতে পারে। রেজিনের মধ্যে থাকা রাসায়নিক পদার্থ ধীরে ধীরে সিলিকনের কার্যকারিতাকে প্রভাবিত করতে পারে এবং উচ্চ তাপমাত্রা ছাঁচের বার্ধক্যকে ত্বরান্বিত করতে পারে।







