
ভূমিকা
প্রথমে একটি মোমের ছাঁচ তৈরি করা হয়। এরপর তার উপর সিরামিকের মিশ্রণের প্রলেপ দেওয়া হয়। মোম গলে বেরিয়ে যায়। তারপর গলিত ধাতু ঢেলে দেওয়া হয়। সিরামিকের স্তরটি ভেঙে আলাদা হয়ে যায়। শেষে একটি সম্পূর্ণ তৈরি অংশ অবশিষ্ট থাকে। এটাই হলো ইনভেস্টমেন্ট কাস্টিং প্রক্রিয়া—যা লস্ট-ওয়াক্স কাস্টিং নামেও পরিচিত।
ইনভেস্টমেন্ট কাস্টিং-এর একটি দীর্ঘ ইতিহাস রয়েছে। হাজার হাজার বছর আগে গহনা নির্মাতারা এটি ব্যবহার করতেন। বর্তমানে এটি একটি নির্ভুল উৎপাদন পদ্ধতি, যা সুনির্দিষ্ট মাপ ও মসৃণ পৃষ্ঠযুক্ত যন্ত্রাংশ তৈরি করে। এর বেশিরভাগ অংশে দ্বিতীয়বার মেশিনিং করার প্রয়োজন হয় না।
ইনভেস্টমেন্ট কাস্টিং কেন এত ব্যাপকভাবে ব্যবহৃত হয়? এই প্রক্রিয়ার মাধ্যমে এমন জটিল জ্যামিতিক আকার তৈরি করা যায় যা মেশিনিংয়ের মাধ্যমে সম্ভব নয়, এটি এমন সব উপকরণের জন্য উপযুক্ত যা ফোর্জ বা ওয়েল্ড করা কঠিন, এবং এর পৃষ্ঠতলের মসৃণতা পরবর্তী মেশিনিং কার্যক্রমের প্রয়োজনীয়তা হ্রাস করে।
বিভিন্ন ধরনের শিল্পক্ষেত্র ইনভেস্টমেন্ট কাস্টিংয়ের ওপর নির্ভরশীল। মহাকাশ শিল্পে টারবাইন ব্লেড ও কাঠামোগত উপাদান তৈরিতে, চিকিৎসা ক্ষেত্রে ইমপ্লান্ট ও অস্ত্রোপচারের যন্ত্রপাতি তৈরিতে এটি ব্যবহৃত হয়। মোটরগাড়ি শিল্পে টার্বোচার্জার ইম্পেলার ও ফুয়েল সিস্টেমের উপাদান তৈরিতে এটি ব্যবহৃত হয়। শিল্পখাতে এটি ভালভ, পাম্প এবং ছাঁচ তৈরিতে ব্যবহৃত হয়।
ইনভেস্টমেন্ট কাস্টিং কী?
ইনভেস্টমেন্ট কাস্টিং এর সংজ্ঞা
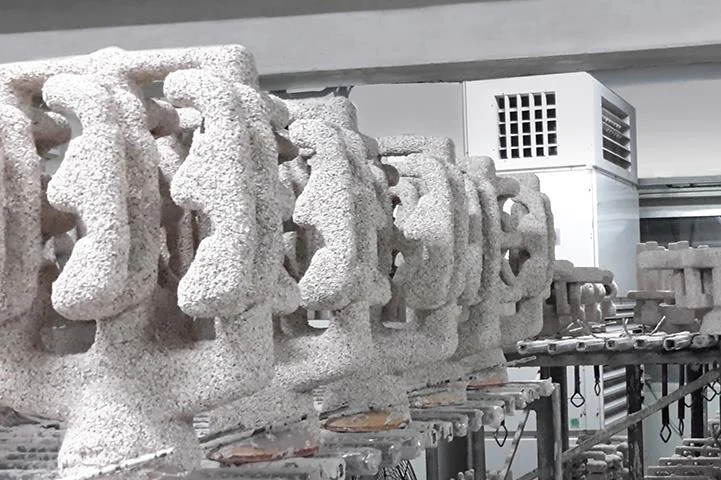
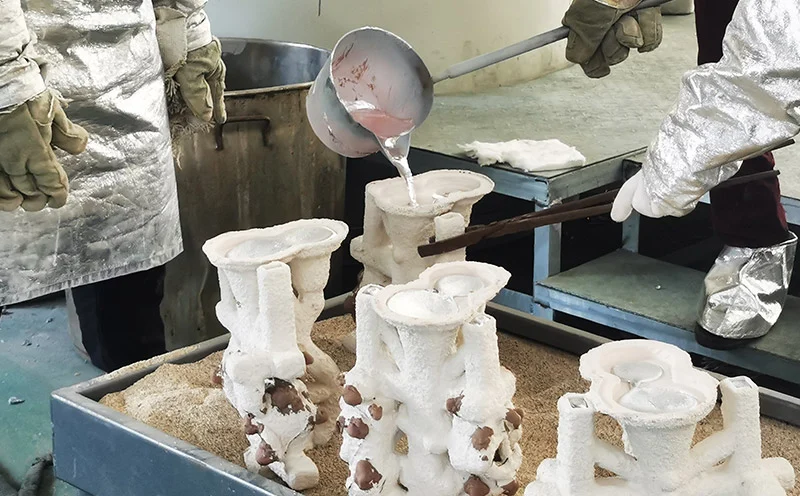
ইনভেস্টমেন্ট কাস্টিং হলো লস্ট-ওয়াক্স পদ্ধতি। প্রথমে একটি মোমের নকশা তৈরি করা হয়। এরপর সেটির চারপাশে একটি সিরামিকের ছাঁচ বানানো হয়। মোম গলে বেরিয়ে যায়। তারপর ধাতু ঢেলে দেওয়া হয়। সিরামিকের ছাঁচটি ভেঙে আলাদা হয়ে যায়। অংশটি অবশিষ্ট থাকে।
এর ইতিহাস প্রাচীন মিশর ও চীন পর্যন্ত বিস্তৃত। স্বর্ণকাররা এটি সোনা ও ব্রোঞ্জের অলঙ্কারের জন্য ব্যবহার করতেন। বিংশ শতাব্দীতে এর শিল্প উৎপাদন শুরু হয়। ‘ইনভেস্টমেন্ট’ নামটি অর্থ বোঝায় না। এটি এসেছে পুরাতন ফরাসি শব্দ ‘ইনভেস্টির’ থেকে, যার অর্থ আবৃত করা বা ঘিরে রাখা। সিরামিকের খোলসটি মোমের ছাঁচটিকে আবৃত করে রাখে। এই পরিভাষাটি প্রচলিত হয়ে যায়।
ইনভেস্টমেন্ট কাস্টিং প্রক্রিয়াটি কীভাবে কাজ করে
-
একটি মোমের নকশা তৈরি করুন
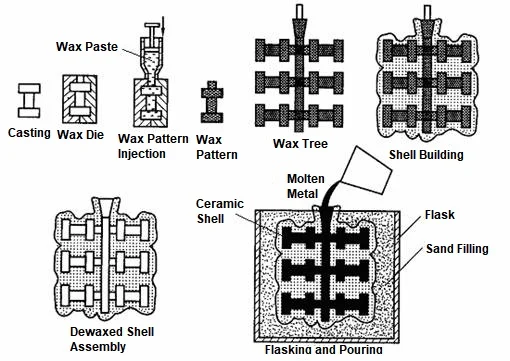
ধাতব ছাঁচটি মেশিনিং করার পর, এর মধ্যে মোম ঢালা হয়। এতে মোমের নকশা তৈরি হয়। একাধিক মোমের নকশা একটি কেন্দ্রীয় মোমের স্প্রু-এর সাথে সংযুক্ত থাকে। সম্পূর্ণ কাঠামোটি একটি গাছের মতো দেখতে হয়। এই “গাছটি” নির্ধারণ করে যে প্রতিবারে কতগুলো অংশ তৈরি করা যাবে।
-
সিরামিকের খোলস তৈরি করুন
মোমের ছাঁচটি সিরামিক মিশ্রণে ডুবিয়ে দিন। এর উপর মিহি বালির একটি স্তর—অর্থাৎ প্লাস্টার—লাগিয়ে দিন। প্রতিটি স্তর শুকিয়ে যাওয়ার পর এই প্রক্রিয়াটি পুনরাবৃত্তি করুন। ছয় থেকে আটটি স্তর দেওয়ার পর, মোমের ছাঁচটির চারপাশে একটি মজবুত সিরামিকের খোলস তৈরি হবে।
-
মোম অপসারণ করুন
খোলসটি চুল্লিতে রাখা হয়। মোম গলে বাষ্পীভূত হয়ে একটি ফাঁপা গহ্বর তৈরি করে। এই গহ্বরটি অংশটির আকৃতির সাথে হুবহু মিলে যায়।
-
গলিত ধাতু ঢালুন
গলিত ধাতু একটি উত্তপ্ত সিরামিক ছাঁচে ঢালা হয়। স্টেইনলেস স্টিল, কার্বন স্টিল, অ্যালুমিনিয়াম অ্যালয়, টাইটানিয়াম অ্যালয়, নিকেল-ভিত্তিক সুপারঅ্যালয়, কোবাল্ট অ্যালয়, ব্রোঞ্জ এবং ব্রাস সহ বিভিন্ন ধরণের উপাদান পাওয়া যায়। প্রতিটি উপাদানের নিজস্ব নির্দিষ্ট ঢালাইয়ের মাপকাঠি রয়েছে।
-
ঠান্ডা করুন এবং খোলসটি ভাঙুন
ধাতুটি জমাট বাঁধে। সিরামিকের খোলসটি ভেঙে আলাদা হয়ে যায়। নিউম্যাটিক হাতুড়ি বা কম্পন যন্ত্র এই কাজটি করে। গাছটি কাটা হয়। ঢালাই করা অংশগুলো পৃথক হয়ে যায়।
-
অংশটি শেষ করুন
গেট এবং স্প্রু অপসারণ করুন। এরপর তাপীয় প্রক্রিয়াকরণ করা যেতে পারে। শুধুমাত্র ঢালাইয়ের মাধ্যমে যে বৈশিষ্ট্যগুলো অর্জন করা যায় না, সেগুলো তৈরি করার জন্য অংশটি মেশিন করুন। পলিশিং পৃষ্ঠের মসৃণতা উন্নত করে। মাত্রা এবং অখণ্ডতা যাচাই করার জন্য অংশটি পরিদর্শন করুন। এই পর্যায়ে, ইনভেস্টমেন্ট কাস্টিং সম্পূর্ণ হয় এবং পরবর্তী ধাপে যাওয়ার জন্য প্রস্তুত থাকে।
ইনভেস্টমেন্ট কাস্টিং এর প্রধান সুবিধাগুলি
উচ্চ-মূল্যের যন্ত্রাংশের জন্য ইনভেস্টমেন্ট কাস্টিং বেছে নেওয়া হয়, কারণ এটি এমন এক স্তরের নির্ভুলতা প্রদান করে যা অন্য কোনো প্রক্রিয়ার পক্ষে মেলানো সম্ভব নয়। এর সুবিধাগুলো ব্যাপক, এবং প্রতিটিই খরচ, গুণমান বা সরবরাহের সময়কে প্রভাবিত করে।
৫. চমৎকার মাত্রিক নির্ভুলতা
নিয়ার-নেট-শেপ ম্যানুফ্যাকচারিং বলতে বোঝায় যন্ত্রাংশগুলোকে তাদের চূড়ান্ত মাপের কাছাকাছি মাপে উৎপাদন করা। এর ফলে মেশিনিংয়ের প্রয়োজনীয়তা কমে, পণ্যের ধারাবাহিকতা বাড়ে এবং অ্যাসেম্বলি আরও নিখুঁত হয়। যেসব যন্ত্রাংশে কঠোর টলারেন্স প্রয়োজন হয়—যেমন টারবাইন ব্লেড এবং সার্জিক্যাল যন্ত্রপাতি—সেগুলোর ক্ষেত্রে এটি সরাসরি সুবিধা প্রদান করে।
2। সুপিরিয়র সারফেস সমাপ্ত
সিরামিক এবং মোমের ছাঁচের পৃষ্ঠতল মসৃণ হয়, ফলে চূড়ান্ত ধাতব অংশটির পৃষ্ঠও মসৃণ হয়। ঘষামাজা এবং পালিশ করা ন্যূনতম রাখা হয়, যার ফলে এর বাহ্যিক রূপ আরও ভালো হয়। অধিকন্তু, পৃষ্ঠতলের ত্রুটি কমে যাওয়ায় এর ক্লান্তি প্রতিরোধ ক্ষমতা উন্নত হয়।
৪. জটিল জ্যামিতি তৈরির ক্ষমতা
ইনভেস্টমেন্ট কাস্টিংয়ের মাধ্যমে এমন সব আকৃতি তৈরি করা যায় যা মেশিনিংয়ের মাধ্যমে সম্ভব নয়। এর দেয়ালের পুরুত্ব ১ মিলিমিটারের মতো পাতলাও হতে পারে। এর ভেতরে শীতলীকরণ চ্যানেল তৈরি করা যায়। জটিল বক্ররেখা, যার জন্য অন্যথায় ফাইভ-অ্যাক্সিস মেশিনিংয়ের প্রয়োজন হতো, তাও তৈরি করা যায়। আন্ডারকাট বৈশিষ্ট্য, যার জন্য সাধারণত বিশেষায়িত কাটিং টুলের প্রয়োজন হতো, তাও করা সম্ভব।
জটিল নকশা উৎপাদন খরচ কমাতে পারে, কারণ এতে একাধিক প্রক্রিয়া একটিমাত্র ধাপে একত্রিত করা হয়। যে অংশগুলোর জন্য আগে ঝালাই, মেশিনিং এবং সংযোজনের প্রয়োজন হতো, সেগুলো এখন একটি একক খণ্ড হিসেবে ঢালাই করা যায়।
৪. ঢালাইযোগ্য ধাতুর বিস্তৃত পরিসর
| লৌহঘটিত ধাতু | কার্বন ইস্পাত, স্টেইনলেস স্টিল, টুল স্টিল |
| অ লৌহঘটিত | অ্যালুমিনিয়াম, পিতল, ব্রোঞ্জ |
| উচ্চ কর্মক্ষমতা alloys | টাইটানিয়াম, নিকেল সুপারঅ্যালয়, কোবাল্ট অ্যালয় |
এই প্রক্রিয়াটি প্রায় যেকোনো ঢালাইযোগ্য সংকর ধাতুর ক্ষেত্রেই কাজ করে। সূক্ষ্ম উৎপাদনের ক্ষেত্রে এই ধরনের নমনীয়তা বিরল।
২. চমৎকার পুনরাবৃত্তিযোগ্যতা
মোমের নকশাগুলো সামঞ্জস্যপূর্ণ। সিরামিক খোলস তৈরির প্রক্রিয়াটি নিয়ন্ত্রিত। গুণমান পরিদর্শন কঠোর। হাজার হাজার বা লক্ষ লক্ষ যন্ত্রাংশের উৎপাদন একই মাত্রা বজায় রাখে। কঠোর সহনশীলতার সাথে ব্যাপক উৎপাদন সম্ভব।
৬. মেশিনিংয়ের প্রয়োজনীয়তা হ্রাস
যেহেতু কাস্টিংগুলো প্রায়-নিট-আকৃতির হয়, তাই মেশিনিং খরচ কমে যায়। উৎপাদনের গতি বাড়ে কারণ কম উপাদান অপসারণ করতে হয়। টুলের ক্ষয় কমে যায়। শ্রম খরচ হ্রাস পায়। সাধারণত যন্ত্রাংশগুলোর শুধু ফিনিশিং অপারেশনের প্রয়োজন হয়—যেমন গিয়ার ব্ল্যাঙ্ক, ভালভ বডি, স্ট্রাকচারাল ফিটিংস।
৭. উপকরণের উন্নততর ব্যবহার
নিয়ার-নেট-শেপ উৎপাদন পদ্ধতির অর্থ হলো কম স্ক্র্যাপ। বার স্টক থেকে মেশিনিং করার সময় ৮০% উপাদান অপসারিত হয়, যেখানে ইনভেস্টমেন্ট কাস্টিং-এর ক্ষেত্রে শুধুমাত্র গেট এবং স্প্রু অপসারণ করতে হয়। টাইটানিয়াম এবং নিকেল-ভিত্তিক সুপারঅ্যালয়ের মতো দামী অ্যালয়গুলোর ক্ষেত্রে খরচের সাশ্রয় উল্লেখযোগ্য। ধাতব বর্জ্য কম হওয়ায় টেকসইতাও বৃদ্ধি পায়।
৬. বৃহত্তর নকশার নমনীয়তা
জটিল প্রকৌশল নকশা সফলভাবে বাস্তবায়ন করা হয়েছে। শুধুমাত্র প্রয়োজনীয় স্থানে উপাদান ব্যবহার করে ওজন হ্রাস করা সম্ভব হয়েছে। যন্ত্রাংশগুলোর সমন্বয়ের ফলে ঝালাই করা কাঠামোর প্রয়োজনীয়তা দূর হয়েছে। যেহেতু যন্ত্রাংশগুলো একাধিক উপাদান দিয়ে একত্রিত না করে একটি একক খণ্ড হিসেবে ঢালাই করা হয়, তাই পণ্যের কার্যক্ষমতা বৃদ্ধি পেয়েছে। ইনভেস্টমেন্ট কাস্টিংয়ের সবচেয়ে বড় সুবিধা হলো এর নকশার স্বাধীনতা।
ইনভেস্টমেন্ট কাস্টিং এর সীমাবদ্ধতা
প্রতিটি উৎপাদন প্রক্রিয়ারই কিছু সীমাবদ্ধতা থাকে। ইনভেস্টমেন্ট কাস্টিংও এর ব্যতিক্রম নয়। এর সুবিধাগুলো বাস্তব, কিন্তু এর সীমাবদ্ধতাও রয়েছে। এই সীমাবদ্ধতাগুলো উপেক্ষা করলে যন্ত্রাংশের নকশা ত্রুটিপূর্ণ হতে পারে এবং অপ্রত্যাশিত খরচ হতে পারে।
১. উচ্চতর সরঞ্জাম খরচ
মোম ইনজেকশন ডাই মেশিনিং করা ব্যয়বহুল। টুল তৈরির জন্য সূক্ষ্মতা এবং সময়ের প্রয়োজন হয়। প্রাথমিক বিনিয়োগ উল্লেখযোগ্য। খরচ পুনরুদ্ধারের জন্য পর্যাপ্ত পরিমাণে উৎপাদন প্রয়োজন। স্বল্প পরিমাণে উৎপাদিত যন্ত্রাংশের ক্ষেত্রে, প্রতিটি যন্ত্রাংশের টুলিং খরচ অত্যধিক হতে পারে।
২. দীর্ঘ উৎপাদন চক্র
প্রতিটি ধাপ প্রক্রিয়াটিতে সময় যোগ করে। ছাঁচ তৈরি করতে বেশ কয়েক দিন সময় লাগে; প্রতিটি স্তরের প্রয়োগের মাঝে শুকানোর জন্য সময় দিতে হয়; মোম অপসারণ করতে কয়েক ঘণ্টা সময় লাগে; এবং ছাঁচ পোড়ানোর জন্য একটি সুনির্দিষ্ট তাপীয় বক্ররেখা প্রয়োজন। এরপর ঢালাই এবং ফিনিশিংয়ের কাজ করা হয়। ইনভেস্টমেন্ট কাস্টিংয়ের মাধ্যমে কয়েক সেকেন্ডের মধ্যেই যন্ত্রাংশ তৈরি করা যায়। অন্যদিকে, লস্ট-ওয়াক্স কাস্টিংয়ে দিন বা সপ্তাহ লেগে যায়। এর জন্য প্রয়োজনীয় প্রস্তুতির সময় অনেক বেশি।
৩. আকারের সীমাবদ্ধতা
মোমের ছাঁচ ভঙ্গুর হয়। বড় ছাঁচগুলো নিজেদের ভারে বিকৃত হয়ে যায়। সিরামিকের খোলস ভারী হয়ে পড়ে এবং তা নাড়াচাড়া করা কঠিন হয়ে যায়। বড় আকারের ঢালাই অবাস্তব। এর ব্যবহারিক আকারের সীমা হলো ব্যাসে প্রায় ৩০০ মিমি। এর চেয়ে বড় অংশের জন্য বালি ঢালাই বা অন্যান্য প্রক্রিয়ার প্রয়োজন হয়।
৪. মোমের নকশার ভঙ্গুরতা
মোম বেঁকে যায়। মোম ভেঙে যায়। তাপমাত্রার পরিবর্তনে মোম বিকৃত হয়ে যায়। সংরক্ষণের জন্য নিয়ন্ত্রিত পরিবেশ প্রয়োজন। পরিবহনের জন্য সতর্ক মোড়কীকরণ আবশ্যক। ব্যবহারের ক্ষেত্রে সতর্কতা অবলম্বন করা বাধ্যতামূলক। একটি ক্ষতিগ্রস্ত মোমের ছাঁচ থেকে ত্রুটিপূর্ণ ঢালাই তৈরি হয়।
৫. সিরামিক শেলের সংবেদনশীলতা
গরম বা ঠান্ডা করার সময় আবরণে ফাটল ধরে। আর্দ্রতা সিরামিক বন্ধনকে প্রভাবিত করে। তাপীয় অভিঘাতের কারণে স্তরবিচ্ছিন্নতা ঘটে। ছাঁচের গুণমান পরিচালনাকারীর দক্ষতা এবং পরিবেশগত নিয়ন্ত্রণের উপর নির্ভর করে। আবরণের ত্রুটি সরাসরি ধাতব অংশে স্থানান্তরিত হয়।
৬. সাধারণ যন্ত্রাংশের জন্য বেশি খরচ
সরল জ্যামিতিক গঠনের জন্য ইনভেস্টমেন্ট কাস্টিং অপ্রয়োজনীয়। স্যান্ড কাস্টিং তুলনামূলকভাবে সস্তা। বার স্টক থেকে মেশিনিং দ্রুততর। ফোর্জিং পদ্ধতিতে আরও শক্তিশালী যন্ত্রাংশ তৈরি হয়। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে স্ট্যাম্পিং অধিক লাভজনক। যেসব যন্ত্রাংশ আরও সরল পদ্ধতিতে তৈরি করা যায়, সেগুলোর জন্য ইনভেস্টমেন্ট কাস্টিং লাভজনক নয়।
৭. ধীর উৎপাদন হার
একাধিক ধাপের প্রয়োজন হয়। এতে হস্তচালিত কাজ জড়িত। কাঠামো নির্মাণ সম্পূর্ণ স্বয়ংক্রিয় নয়। উৎপাদনের সময়সূচী নির্ধারণ করা জটিল। ডাই কাস্টিং পদ্ধতিতে প্রতিদিন হাজার হাজার যন্ত্রাংশ উৎপাদিত হয়। ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে সর্বোচ্চ কয়েকশ যন্ত্রাংশ উৎপাদিত হয়। উৎপাদনের পরিমাণের চাহিদা বাস্তবসম্মত হতে হবে।
৮. সম্ভাব্য ঢালাই ত্রুটি
কঠিনীভবনের সময় দ্রবীভূত গ্যাস বেরিয়ে এলে গ্যাসীয় সচ্ছিদ্রতা তৈরি হয়। সংকোচনের ফলে পুরু অংশে শূন্যস্থান সৃষ্টি হয়। ধাতব প্রবাহ গলতে ব্যর্থ হলে শীতল বন্ধ (cold shuts) ঘটে। অপর্যাপ্ত ধাতব প্রবাহের ফলে ত্রুটিপূর্ণ প্রবাহ (misruns) ঘটে। শঙ্খের খণ্ডাংশ থেকে সিরামিক অন্তর্ভুক্তি তৈরি হয়। কঠিনীভবন সংকোচনের সময় উষ্ণ ফাটল (hot tears) তৈরি হয়।
প্রতিটি ত্রুটির একটি কারণ থাকে। প্রতিটি কারণেরই প্রতিকার আছে। যথাযথ প্রক্রিয়া নিয়ন্ত্রণ ত্রুটি হ্রাস করে। কিন্তু ইনভেস্টমেন্ট কাস্টিং ত্রুটিমুক্ত নয়। এই প্রক্রিয়ার প্রতিটি পর্যায়ে দক্ষতা, শৃঙ্খলা এবং গুণমান নিয়ন্ত্রণ প্রয়োজন।
আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না অন্যান্য ঢালাই প্রক্রিয়া
বিনিয়োগ কাস্টিং বনাম বালি ঢালাই
| গুণক | আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না | বালি ঢালাই |
| সঠিকতা | আঁটসাঁট (সাধারণত ±০.১ মিমি) | ঢিলেঢালা (সাধারণত ±১.০ মিমি) |
| সারফেস ফিনিস | মসৃণ (৩.২ µm Ra) | অমসৃণ (১২.৫ µm Ra) |
| মূল্য | কম পরিমাণে প্রতি অংশের দাম বেশি; বেশি পরিমাণে কম | প্রতি অংশের দাম কম; বড় অংশের জন্য ভালো। |
| অংশের আকার | সীমিত (~৩০০ মিমি সর্বোচ্চ) | সীমাহীন (মিটার-স্কেল অংশ) |
| জটিলতা | উঁচু (পাতলা দেয়াল, অভ্যন্তরীণ পথ) | নিম্ন থেকে মধ্যম |
নির্ভুলতা এবং ফিনিশের দিক থেকে ইনভেস্টমেন্ট কাস্টিং এগিয়ে। আকার এবং প্রাথমিক খরচের দিক থেকে স্যান্ড কাস্টিং এগিয়ে। কোনটি বেছে নেওয়া হবে তা যন্ত্রাংশের প্রয়োজনীয়তার উপর নির্ভর করে।
বিনিয়োগ কাস্টিং বনাম মরা ঢালাই
| গুণক | আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না | মরা ঢালাই |
| উৎপাদন গতি | ধীর (প্রতি ব্যাচে দিন) | দ্রুত (প্রতি শটে কয়েক সেকেন্ড) |
| সাধনী দ্বারা প্রয়োগকরণ | মোমের ছাঁচ, সিরামিকের খোলস | শক্ত ইস্পাতের ডাই |
| উপকরণ | বিস্তৃত পরিসর (লৌহঘটিত, অলৌহঘটিত, উচ্চ-তাপমাত্রার সংকর ধাতু) | অ-লৌহঘটিত ধাতুর (অ্যালুমিনিয়াম, জিঙ্ক, ম্যাগনেসিয়াম) মধ্যে সীমাবদ্ধ |
| স্পষ্টতা | সুউচ্চ | উচ্চ |
| অ্যাপ্লিকেশন | গুরুত্বপূর্ণ উপাদান, নিম্ন-মধ্যম পরিমাণ | উচ্চ-পরিমাণ ভোক্তা যন্ত্রাংশ |
ডাই কাস্টিং দ্রুততর। ইনভেস্টমেন্ট কাস্টিং-এ অধিক উপকরণ এবং আরও জটিল জ্যামিতিক আকার তৈরি করা যায়। এই দুই পদ্ধতির মধ্যে কোনটি বেশি উপযোগী, তা উৎপাদনের পরিমাণ এবং উপকরণের চাহিদার উপর নির্ভর করে।
ইনভেস্টমেন্ট কাস্টিং বনাম মেশিনিং
| গুণক | আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না | যন্ত্র |
| উপাদান বর্জ্য | নিম্ন (নিকট-নেট আকৃতি) | উচ্চ (চিপ প্রজন্ম) |
| জটিলতা | উচ্চ (অভ্যন্তরীণ বৈশিষ্ট্য অন্তর্ভুক্ত) | সীমিত (সরঞ্জাম ব্যবহারের সীমাবদ্ধতা) |
| মূল্য | উচ্চ ভলিউমে কম | কম ভলিউমে কম |
| স্পষ্টতা | ভালো, তবে ফিনিশিং মেশিনিংয়ের প্রয়োজন হতে পারে। | চমত্কার |
| উত্পাদনের পরিমাণ | উৎপাদন চক্রের জন্য উপযুক্ত | প্রোটোটাইপ এবং ছোট ব্যাচের জন্য উপযুক্ত |
ইনভেস্টমেন্ট কাস্টিং উপকরণ দক্ষতার সাথে ব্যবহার করে। মেশিনিং প্রক্রিয়ায় এমন উপকরণ অপসারণ করা হয় যার জন্য ইতোমধ্যে অর্থ প্রদান করা হয়েছে। দামী সংকর ধাতুর ক্ষেত্রে, কাস্টিং উল্লেখযোগ্য খরচ বাঁচায়। সূক্ষ্ম সহনশীলতাযুক্ত সাধারণ যন্ত্রাংশের জন্য, মেশিনিংই উত্তম বিকল্প। এই দুটি প্রক্রিয়া একে অপরের পরিপূরক, প্রতিযোগী নয়। অনেক ইনভেস্টমেন্ট কাস্টিং-এর গুরুত্বপূর্ণ মাপ অর্জনের জন্য ফিনিশ মেশিনিং করা হয়। এই সমন্বয় উভয় পদ্ধতির সেরা দিকগুলো প্রদান করে।
যে শিল্পগুলি বিনিয়োগ কাস্টিং থেকে লাভবান হয়
ইনভেস্টমেন্ট কাস্টিং এমন শিল্পগুলিতে ব্যবহৃত হয় যেখানে নির্ভুলতা, উপাদানের অখণ্ডতা এবং জটিল জ্যামিতিক গঠনের জন্য কঠোর চাহিদা থাকে। প্রতিটি শিল্পেরই এই প্রক্রিয়াটি বেছে নেওয়ার নিজস্ব কারণ রয়েছে।
মহাকাশ
টার্বোচার্জার ব্লেড, এয়ারফ্রেমের কাঠামোগত উপাদান এবং ফুয়েল সিস্টেমের উপাদানসমূহ। এই উপাদানগুলোকে অবশ্যই চরম তাপমাত্রা এবং চক্রাকার ভার সহ্য করতে হয়। ইনভেস্টমেন্ট কাস্টিংয়ের মাধ্যমে এমন অভ্যন্তরীণ শীতলীকরণ চ্যানেল এবং পাতলা দেয়ালযুক্ত কাঠামো তৈরি করা সম্ভব, যা মেশিনিংয়ের মাধ্যমে অর্জন করা যায় না। নিকেল-ভিত্তিক সুপারঅ্যালয় এবং টাইটানিয়াম হলো এর আদর্শ উপাদান। কোনো প্রকার ব্যর্থতা একেবারেই বরদাস্ত করা হয় না।
স্বয়ংচালিত
টার্বোচার্জার হুইল। এক্সহস্ট ম্যানিফোল্ড। ফুয়েল ইনজেকশন কম্পোনেন্ট। ওজন হ্রাস এবং তাপ প্রতিরোধ ক্ষমতা এই পদ্ধতি নির্বাচনের মূল চালিকাশক্তি। ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে প্রায়-নিট আকৃতি পাওয়া যায়, যাতে ন্যূনতম মেশিনিংয়ের প্রয়োজন হয়। এর উৎপাদন পরিমাণ মাঝারি থেকে উচ্চ। নির্দিষ্ট কিছু ক্ষেত্রে এই প্রক্রিয়াটি ফোর্জিং এবং ডাই কাস্টিংয়ের সাথে প্রতিযোগিতা করে।
মেডিকেল
শল্যচিকিৎসার যন্ত্রপাতি। অর্থোপেডিক ইমপ্লান্ট। ডেন্টাল প্রস্থেটিক্স। জৈব সামঞ্জস্যতা এবং ক্ষয় প্রতিরোধ ক্ষমতা বাধ্যতামূলক। স্টেইনলেস স্টিল, কোবাল্ট-ক্রোমিয়াম সংকর ধাতু এবং টাইটানিয়াম অত্যন্ত সূক্ষ্ম মাপে ঢালাই করা হয়। ব্যাকটেরিয়ার আসঞ্জন রোধ করার জন্য পৃষ্ঠতল মসৃণ হতে হবে। ইনভেস্টমেন্ট কাস্টিং অতিরিক্ত পোস্ট-প্রসেসিং ছাড়াই এই প্রয়োজনীয়তাগুলো পূরণ করে।
তেল গ্যাস
ভালভ বডি। পাম্প হাউজিং। ডাউনহোল টুলের উপাদানসমূহ। এই অংশগুলো উচ্চ চাপ, ক্ষয়কারী তরল এবং ঘর্ষণমূলক পরিবেশের সম্মুখীন হয়। উপাদান নির্বাচন অত্যন্ত গুরুত্বপূর্ণ। ডুপ্লেক্স স্টেইনলেস স্টিল এবং নিকেল অ্যালয় সাধারণত ব্যবহৃত হয়। ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে এই উপাদানগুলোর জন্য প্রয়োজনীয় জটিল অভ্যন্তরীণ প্রবাহ পথ তৈরি করা হয়।

শিল্প - কারখানার যন্ত্রপাতি
গিয়ার ব্ল্যাঙ্ক। লিভার আর্ম। ব্র্যাকেট অ্যাসেম্বলি। কৃষি যন্ত্রপাতি। নির্মাণ সরঞ্জাম। যন্ত্রাংশ একত্রীকরণ একটি প্রধান সুবিধা। একাধিক উপাদান একটি একক অংশ হিসাবে ঢালাই করা হয়। অ্যাসেম্বলি সহজ হয়। ওজন কমে যায়। নির্ভরযোগ্যতা বাড়ে।
নৌবাহিনী
প্রপেলার। পাম্প ইম্পেলার। সামুদ্রিক জল ব্যবস্থার উপাদানসমূহ। লবণাক্ত জলে ক্ষয় প্রতিরোধ ক্ষমতা অপরিহার্য। ব্রোঞ্জ, অ্যালুমিনিয়াম ব্রোঞ্জ এবং ডুপ্লেক্স স্টেইনলেস স্টিল নির্দিষ্ট আকারে ঢালাই করা হয়। ইনভেস্টমেন্ট কাস্টিং মসৃণ পৃষ্ঠতল প্রদান করে যা ঘর্ষণ কমায় এবং কার্যকারিতা বাড়ায়।
খাদ্য প্রক্রিয়াকরণ
ভালভ। ফিটিংস। পাম্পের যন্ত্রাংশ। স্বাস্থ্যসম্মত নকশার জন্য মসৃণ পৃষ্ঠতল এবং ক্ষয়রোধী ক্ষমতা প্রয়োজন। এক্ষেত্রে স্টেইনলেস স্টিলই সর্বোত্তম উপাদান। ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে তৈরি যন্ত্রাংশে কোনো ফাটল বা ধারালো কোণা থাকে না, যেখানে ব্যাকটেরিয়া লুকিয়ে থাকতে পারে। অতিরিক্ত পালিশ ছাড়াই এর পৃষ্ঠতল এফডিএ (FDA)-এর প্রয়োজনীয়তা পূরণ করে।
প্রতিরক্ষা
আগ্নেয়াস্ত্রের যন্ত্রাংশ। মহাকাশযানের যন্ত্রাংশ। যানবাহনের যন্ত্রাংশ। সামরিক স্পেসিফিকেশনে উচ্চ নির্ভরযোগ্যতার প্রয়োজন হয়। উপাদানের অখণ্ডতা অত্যন্ত গুরুত্বপূর্ণ। ইনভেস্টমেন্ট কাস্টিং প্রতিরক্ষা কর্মসূচির জন্য প্রয়োজনীয় পুনরাবৃত্তিযোগ্যতা এবং গুণমান নিয়ন্ত্রণ নিশ্চিত করে।
বিদ্যুৎ উৎপাদন
টারবাইন ব্লেড। গ্যাস টারবাইনের উপাদানসমূহ। স্টিম টারবাইনের যন্ত্রাংশ। এর জন্য উচ্চ-তাপমাত্রার সংকর ধাতু প্রয়োজন হয়। ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে এয়ারফয়েলের আকৃতি এবং অভ্যন্তরীণ শীতলীকরণ জ্যামিতি তৈরি করা হয়, যা কর্মদক্ষতা বৃদ্ধিতে সহায়তা করে। আধুনিক বিদ্যুৎ উৎপাদনের জন্য এই প্রক্রিয়াটি অপরিহার্য।
বিভিন্ন শিল্পে ইনভেস্টমেন্ট কাস্টিং বেছে নেওয়ার প্রধান কারণগুলো ভিন্ন ভিন্ন হয়ে থাকে। মহাকাশ খাতে জটিল শীতলীকরণ চ্যানেলের প্রয়োজন হয়; চিকিৎসা ক্ষেত্রে জৈব-সামঞ্জস্যতা এবং পৃষ্ঠতলের মসৃণতা প্রয়োজন; মোটরগাড়ি শিল্পে ওজন কমানোর প্রয়োজন হয়; এবং তেল ও গ্যাস খাতে ক্ষয়-প্রতিরোধের প্রয়োজন হয়। এই শিল্পগুলোর মধ্যে একটি সাধারণ বিষয় হলো, এই প্রক্রিয়ার মাধ্যমে প্রাপ্ত কার্যকারিতা অন্য কোনো প্রক্রিয়ার সাথে তুলনীয় নয়।
কখন আপনার ইনভেস্টমেন্ট কাস্টিং বেছে নেওয়া উচিত?
ইনভেস্টমেন্ট কাস্টিং ব্যবহার করা হবে কিনা, তা মূলত বেশ কিছু বাস্তব বিবেচনার উপর নির্ভর করে। যদি এই প্রশ্নগুলোর বেশিরভাগের উত্তর হ্যাঁ হয়, তাহলে এই প্রক্রিয়াটি সম্ভবত আপনার জন্য খুবই উপযুক্ত হবে।
জটিল জ্যামিতি
যন্ত্রাংশটির আকৃতি কি মেশিনিংয়ের মাধ্যমে অর্জন করা কঠিন বা অসম্ভব? এতে কি অভ্যন্তরীণ পথ, পাতলা দেয়াল বা জটিল বক্রতা আছে? অন্য যেকোনো ঢালাই পদ্ধতির তুলনায়, এই বৈশিষ্ট্যগুলো সামলানোর জন্য ইনভেস্টমেন্ট কাস্টিং বেশি উপযুক্ত।
যথার্থতা প্রয়োজনীয়তা
যন্ত্রাংশটির কি কঠোর মাত্রিক নিয়ন্ত্রণ প্রয়োজন? কার্যকারিতা বা বাহ্যিক সৌন্দর্যের জন্য পৃষ্ঠতলের মসৃণতা কি অপরিহার্য? এই প্রক্রিয়াটি প্রায়-নিট-আকৃতির ঢালাই তৈরি করে, যার ফলে দ্বিতীয় পর্যায়ের মেশিনিং হ্রাস পায় বা সম্পূর্ণরূপে দূর হয়।
ব্যয়বহুল উপকরণ
যন্ত্রাংশটিতে কি টাইটানিয়াম, নিকেল-ভিত্তিক সুপারঅ্যালয়, বা অন্য কোনো দামী সংকর ধাতু ব্যবহৃত হয়? ইনভেস্টমেন্ট কাস্টিং উপকরণের অপচয় কমিয়ে আনে। এতে কোনো চিপস তৈরি হয় না, ফলে স্ক্র্যাপ কমে যায়। এর ফলে যে পরিমাণ খরচ সাশ্রয় হয়, তা ছাঁচের খরচ পুষিয়ে নেওয়ার জন্য যথেষ্ট।
মাঝারি থেকে উচ্চ উৎপাদন পরিমাণ
আপনি কি বছরে শত শত বা হাজার হাজার যন্ত্রাংশ উৎপাদন করেন? ছাঁচের খরচ পুরো উৎপাদন প্রক্রিয়া জুড়ে ভাগ করে দেওয়া হয়। যেহেতু প্রতিটি যন্ত্রাংশের খরচ কমে আসে, এই প্রক্রিয়াটি সাশ্রয়ী হয়ে ওঠে।
সমাবেশের ধাপ কমানো
একটিমাত্র ঢালাইয়ের মধ্যে কি একাধিক উপাদানকে একত্রিত করা যায়? ইনভেস্টমেন্ট কাস্টিং ঝালাই করা অংশ এবং ফাস্টেনারের প্রয়োজনীয়তা দূর করে, যার ফলে অ্যাসেম্বলির সময় কমে এবং নির্ভরযোগ্যতা বাড়ে।
উচ্চ মানের সারফেস ফিনিশ
যন্ত্রাংশটির সঠিকভাবে কাজ করার জন্য বা নিয়ন্ত্রক মান পূরণের জন্য কি একটি মসৃণ পৃষ্ঠের প্রয়োজন? সিরামিক হাউজিংগুলিতে সূক্ষ্ম বিবরণ এবং একটি পরিষ্কার পৃষ্ঠ থাকতে পারে, যা পালিশ এবং ঘষার প্রয়োজনীয়তা হ্রাস করে।
কখন ইনভেস্টমেন্ট কাস্টিং সেরা পছন্দ নয়?
এই প্রক্রিয়াটি সব পরিস্থিতির জন্য উপযুক্ত নয়। কিছু ক্ষেত্রে ভিন্ন পদ্ধতির প্রয়োজন হয়।
অতিরিক্ত-বৃহৎ অংশ
৩০০ মিলিমিটারের বেশি ব্যাস বা দৈর্ঘ্যের অংশ এই প্রক্রিয়ার জন্য উপযুক্ত নয়। মোমের ছাঁচটি বিকৃত হয়ে যাবে এবং সিরামিকের খোলসটি স্ফীত ও ভঙ্গুর হয়ে পড়বে। বালি ঢালাই পদ্ধতিতে কম খরচে বড় অংশ তৈরি করা যায়।
ছোট ব্যাচ এবং সাধারণ অংশ
সাধারণ ব্র্যাকেট বা সমতল পাতের জন্য ইনভেস্টমেন্ট কাস্টিংয়ের প্রয়োজন হয় না। বার স্টক থেকে মেশিনিং করা দ্রুততর এবং স্যান্ড কাস্টিং কম ব্যয়বহুল। ফোর্জিংয়ের মাধ্যমে আরও ভালো যান্ত্রিক বৈশিষ্ট্য পাওয়া যায়। স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে, ইনভেস্টমেন্ট কাস্টিংয়ের সাথে যুক্ত ছাঁচের খরচ পুনরুদ্ধার করা সম্ভব হয় না।
অতি বৃহৎ আকারের উৎপাদন
ডাই কাস্টিং পদ্ধতিতে কয়েক সেকেন্ডের মধ্যে যন্ত্রাংশ তৈরি করা যায়, যেখানে ইনভেস্টমেন্ট কাস্টিং-এ মিনিট বা ঘণ্টা সময় লাগে। বার্ষিক উৎপাদন ১,০০,০০০ ইউনিটের বেশি হলে ডাই কাস্টিং বা স্ট্যাম্পিং বেশি সাশ্রয়ী। এক্ষেত্রে উৎপাদন চক্রের সময়ের পার্থক্যই নির্ণায়ক ভূমিকা পালন করে।
ফোর্জিং বা মেশিনিংয়ের জন্য অধিকতর উপযুক্ত উপাদান
উচ্চ-শক্তির কাঠামোগত উপাদান সাধারণত ফোর্জিং পদ্ধতিতে তৈরি করা হয়। এগুলি উন্নত দানা কাঠামো এবং দীর্ঘ ক্লান্তি প্রতিরোধ ক্ষমতা প্রদান করে। সাধারণ নলাকার বা প্রিজমাকৃতির অংশগুলি মেশিনিংয়ের মাধ্যমে তৈরি করা অধিক সাশ্রয়ী। লস্ট-ওয়াক্স কাস্টিং সব ধরনের প্রয়োগের জন্য আদর্শ প্রক্রিয়া নয়।
এই প্রক্রিয়াটি বিশেষায়িত এবং নির্দিষ্ট ক্ষেত্রে বিশেষভাবে কার্যকর। যখন প্রয়োগক্ষেত্রগুলো এর আওতার বাইরে পড়ে, তখন অন্যান্য পদ্ধতি অধিকতর উপযুক্ত হয়। যন্ত্রাংশের বৈশিষ্ট্যের উপর ভিত্তি করে প্রক্রিয়াটি নির্বাচন করা উচিত, এর বিপরীতটা নয়।
ইনভেস্টমেন্ট কাস্টিং এবং এর জন্য কেন নোবেল বেছে নেবেন যথার্থ উত্পাদন?
সঠিক প্রক্রিয়া গুরুত্বপূর্ণ। সঠিক অংশীদারও ঠিক ততটাই গুরুত্বপূর্ণ। নোবেল শুধু উৎপাদনই করে না, আমরা ধারণা থেকে শুরু করে চূড়ান্ত পণ্য পর্যন্ত প্রকৌশল ও উৎপাদন সমাধান সরবরাহ করি।
ব্যাপক উত্পাদন সেবা
নোবেল ধাতু ও প্লাস্টিক প্রক্রিয়াকরণ করে। ব্যাপক সক্ষমতা। বৈচিত্র্যময় শিল্পক্ষেত্র। একক প্রোটোটাইপ হোক বা বিপুল পরিমাণ উৎপাদন—প্রকল্পের প্রতিটি পর্যায়ে এর প্রকৌশল ও উৎপাদন দল গ্রাহকদের সাথে ঘনিষ্ঠভাবে কাজ করে।
নকশা থেকে সমাবেশ পর্যন্ত
উৎপাদন গল্পের একটি অংশ মাত্র। নোবেল শুরু থেকে শেষ পর্যন্ত সমাধান প্রদান করে। আমরা একেবারে প্রাথমিক নকশা পর্যায় থেকেই সহযোগিতা করি। প্রযুক্তিগত পরামর্শ উৎপাদনযোগ্যতা উন্নত করে, উৎপাদন খরচ কমায় এবং পণ্যের কার্যকারিতা বৃদ্ধি করে।
আমাদের সমন্বিত কর্মপ্রবাহের আওতায় রয়েছে:
- পণ্য নকশা সহায়তা
- ইঞ্জিনিয়ারিং রিভিউ
- উপাদান নির্বাচন
- প্রোটোটাইপ উত্পাদন
- গণউৎপাদন
- সারফেস চিকিত্সা
- সমাবেশ
- চূড়ান্ত পরিদর্শন
- প্যাকেজিং এবং ডেলিভারি
এই সমন্বিত পদ্ধতি উন্নয়ন প্রক্রিয়াকে সুগম করে। পুরো প্রক্রিয়া জুড়ে ধারাবাহিক মান বজায় রাখা হয়। দায়িত্ব হস্তান্তরে কোনো ফাঁক থাকে না। একে অপরের উপর দোষারোপ করা হয় না।
গুণমান আপনি বিশ্বাস করতে পারেন
গুণমানই প্রতিটি প্রকল্পের ভিত্তি। নোবেল আন্তর্জাতিকভাবে স্বীকৃত গুণমান ব্যবস্থাপনা পদ্ধতির অধীনে কাজ করে।
আমাদের সার্টিফিকেশন অন্তর্ভুক্ত:
- আইএসও 9001: 2015 - গুনগত পরিচালনা পদ্ধতি
- আইএসও 13485: 2016 চিকিৎসা যন্ত্রপাতির জন্য গুণমান ব্যবস্থাপনা সিস্টেম
এই সার্টিফিকেশনগুলো বিভিন্ন শিল্পক্ষেত্রে গুণমান, প্রক্রিয়া নিয়ন্ত্রণ, উৎস শনাক্তকরণযোগ্যতা এবং গ্রাহক সন্তুষ্টির প্রতি আমাদের অঙ্গীকারের প্রমাণ দেয়।
FAQ
বিনিয়োগ ঢালাইয়ের প্রধান সুবিধাগুলি কী কী?
উচ্চ মাত্রিক নির্ভুলতা, চমৎকার পৃষ্ঠতল ফিনিশ, জটিল জ্যামিতিক আকার তৈরির ক্ষমতা, উপকরণের ব্যাপক নির্বাচন এবং ন্যূনতম উপকরণ অপচয়।
ইনভেস্টমেন্ট কাস্টিং-এর অসুবিধাগুলো কী কী?
ডাই কাস্টিংয়ের তুলনায় উচ্চ টুলিং খরচ, দীর্ঘ লিড টাইম, আকারের সীমাবদ্ধতা এবং ধীর উৎপাদন হার।
ইনভেস্টমেন্ট কাস্টিং কেন বেশি ব্যয়বহুল?
মোমের ছাঁচ তৈরি এবং সিরামিকের খোলস নির্মাণ শ্রমসাধ্য ও সময়সাপেক্ষ। এই প্রক্রিয়ায় একাধিক পর্যায় এবং দক্ষ কর্মীর প্রয়োজন হয়, যার ফলে কম পরিমাণে উৎপাদনের ক্ষেত্রে প্রতিটি যন্ত্রাংশের খরচ বেড়ে যায়।
ইনভেস্টমেন্ট কাস্টিং-এ কোন কোন ধাতু ব্যবহার করা যেতে পারে?
কার্বন ইস্পাত, স্টেইনলেস স্টিল, টুল স্টিল, অ্যালুমিনিয়াম সংকর, পিতল, ব্রোঞ্জ, টাইটানিয়াম সংকর, নিকেল-ভিত্তিক সুপারঅ্যালয় এবং কোবাল্ট-ভিত্তিক সংকর।
বিনিয়োগ ঢালাই কি ব্যাপক উৎপাদনের জন্য উপযুক্ত?
হ্যাঁ, মাঝারি থেকে উচ্চ পরিমাণে উৎপাদনের ক্ষেত্রে, যেখানে টুলিংয়ের খরচ বড় আকারের উৎপাদন চক্রের মাধ্যমে পরিশোধ করা হয়। অত্যন্ত উচ্চ পরিমাণে উৎপাদনের ক্ষেত্রে, ডাই কাস্টিং দ্রুততর এবং সস্তা হতে পারে।
বিনিয়োগ ঢালাই কতটা সঠিক?
যন্ত্রাংশের আকার এবং জ্যামিতির উপর নির্ভর করে সাধারণ টলারেন্স হলো ±০.১ মিমি থেকে ±০.২ মিমি। প্রসেস কন্ট্রোলের মাধ্যমে কিছু বৈশিষ্ট্যের ক্ষেত্রে আরও সূক্ষ্ম টলারেন্স বজায় রাখা সম্ভব।
কোন শিল্পগুলিতে সাধারণত ইনভেস্টমেন্ট কাস্টিং ব্যবহার করা হয়?
মহাকাশ, মোটরগাড়ি, চিকিৎসা, তেল ও গ্যাস, শিল্প সরঞ্জাম, সামুদ্রিক, খাদ্য প্রক্রিয়াকরণ, প্রতিরক্ষা এবং বিদ্যুৎ উৎপাদন।
ইনভেস্টমেন্ট কাস্টিং এবং স্যান্ড কাস্টিং এর মধ্যে পার্থক্য কী?
ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে আরও সূক্ষ্ম সহনশীলতা, মসৃণ পৃষ্ঠতল এবং জটিল অভ্যন্তরীণ বৈশিষ্ট্য তৈরি করার ক্ষমতা পাওয়া যায়। স্যান্ড কাস্টিং পদ্ধতিতে বড় অংশ তৈরি করা যায় এবং এর টুলিং খরচ কম, কিন্তু এতে পৃষ্ঠতল অমসৃণ হয় এবং সহনশীলতা শিথিল থাকে।
ইনভেস্টমেন্ট কাস্টিং কি পাতলা দেয়ালযুক্ত যন্ত্রাংশ তৈরি করতে পারে?
হ্যাঁ। ১ মিমি পর্যন্ত পুরুত্বের দেয়াল তৈরি করা সম্ভব। সিরামিক শেল এবং মোমের প্যাটার্ন প্রক্রিয়ার মাধ্যমে কোনো বিকৃতি ছাড়াই পাতলা সেকশন তৈরি করা যায়।







