
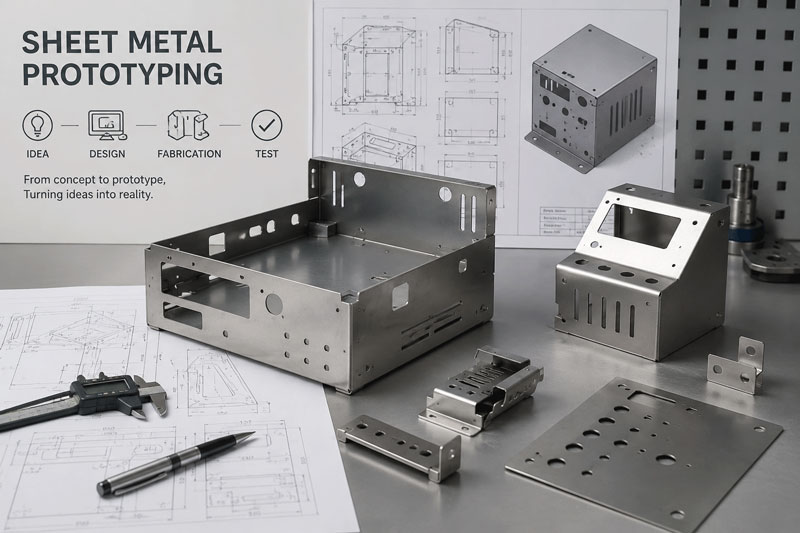
Въведение: Входът към хардуерните иновации
Представете си, че държите в ръцете си новаторската си продуктова концепция за първи път – усещате тежестта ѝ, тествате механизмите ѝ, представяте я на инвеститори или я подлагате на реални условия. Този трансформативен момент, в който дигиталните дизайни се превръщат във физическа реалност, е възможен чрез изработката на прототипи от листов метал. В днешния бързо развиващ се пейзаж на разработка на хардуер, способността за бързо и точно производство на функционални прототипи не е просто предимство – тя е необходимост за оцеляване и успех.
Създаването на прототипи от листов метал е ключовият мост между концептуалния дизайн и масовото производство, позволявайки на новаторите в различни индустрии – от аерокосмически стартъпи до разработчици на медицински изделия – да валидират, усъвършенстват и прецизират своите проекти, преди да се ангажират със скъпи производствени инструменти. Това изчерпателно ръководство разглежда всеки аспект от производството на прототипи от листов метал, предоставяйки ви знанията, необходими за успешното преминаване през тази важна фаза от разработването на продукта.
Глава 1: Разбиране на прототипирането на листов метал
Какво е изработка на прототипи от ламарина?
Изработката на прототипи от листов метал се отнася до специализирания процес на създаване на функционални, размерно точни части и сглобки от листов метал в малки количества за валидиране на дизайна, тестване и пазарна оценка. За разлика от методите за масово производство, които разчитат на специализирана инструментална екипировка и оптимизация на големи обеми, производството на прототипи дава приоритет на скоростта, гъвкавостта и прецизността за производство на малки партиди.
Основни характеристики на производството на прототипи:
- Фокус с нисък обемОбикновено от 1 до 100 броя
- Бърз обратДни или седмици вместо месеци
- Гъвкавост на дизайнаЛесно адаптиране към промени в дизайна
- Рентабилни инструментиМинимални или никакви инвестиции в твърди инструменти
- Висока прецизностСпазване на строги допустими отклонения за целите на валидирането
Критичната роля на прототипирането в разработването на продукти
Намаляване на риска чрез физическа валидация
Проучванията показват, че продуктите, валидирани с функционални прототипи, срещат 67% по-малко проблеми, свързани с дизайна, по време на производството и 82% по-високи нива на приемане на пазара. Създаването на прототипи позволява:
- Идентифициране и отстраняване на конструктивни недостатъци преди инвестиране в инструментална екипировка
- Проверка на осъществимостта на производството и процесите на сглобяване
- Валидиране на избора на материали и характеристиките на производителност
- Демонстрация на функционалността на продукта пред заинтересовани страни и инвеститори
Императивът за спестяване на разходи
Въпреки че производството на прототипи представлява инвестиция, тя е нищожна в сравнение с потенциалните разходи за:
- Модификации на производствените инструменти (обикновено 5-15 пъти по-скъпи от промените в прототипа)
- Закъснения в производството и пропуснати пазарни прозорци
- Изтегляния на продукти поради неоткрити дефекти в дизайна
- Загуба на конкурентно предимство поради забавено навлизане на пазара
Глава 2: Методи и технологии за изработка на прототипи
Лазерно рязане за прототипи
Преглед на технологията:
Лазерното рязане използва фокусирани лазерни лъчи за топене, изгаряне или изпаряване на материал с изключителна прецизност. Съвременните фибролазерни системи предлагат превъзходна скорост и качество за прототипни приложения.
Предимства, специфични за прототипа:
- Нулеви разходи за инструментиНе са необходими физически инструменти
- Изключителна гъвкавостБързи промени в дизайна без модификации на инструменти
- Отлична прецизностТолеранси до ±0.004″ (0.1 мм)
- Комплексни геометрииСложните форми и фините детайли се постигат лесно
- Универсалност на материалаРеже различни метали, включително неръждаема стомана, алуминий и мед
Типични приложения:
- Сложни плоски шаблони и профили
- Вентилационни решетки и декоративни елементи
- Структурни компоненти със сложни изрези
- Скоби и монтажни плочи
- Корпусни панели и капаци
Технически спецификации:
- Максимална дебелинаДо 1″ (25 мм) за някои материали
- Точност при позициониране±0.001″ (0.025 мм)
- Минимален размер на функцияташирина на прореза 0.004″ (0.1 мм)
- Качество на ръбаОтличен с минимална зона, засегната от топлина
CNC щанцоване за производство на прототипи
Преглед на технологията:
CNC щанцоването използва програмируеми револверни преси за създаване на отвори, форми и форми в ламарина чрез механична сила.
Кога да изберете щанцоване за прототипи:
- Стандартни характеристикиКогато частите включват често срещани размери и форми на отвори
- Формовъчни операцииЗа жалузи, зенкери и релефни елементи
- Нужди от среден обем10-50 броя, при които времето за настройка на лазера става неефективно
- Ефективност на Разходите: Когато стандартните инструменти могат да се използват ефективно
Предимства на прототипирането:
- Интегрирано формованеСъздава оформени елементи в една и съща операция
- Достъп до библиотеката с инструментиШирока наличност на стандартни инструменти
- Добро качество на ръбаЧисти ръбове с минимално загрубяване
- Разумна скоростПо-бърз от лазер за определени модели
Ограничения:
- Ограничения на инструментитеОграничено от наличните размери и форми на инструментите
- Изисквания за настройкаНеобходима е настройка на инструмента за всяка задача
- Геометрични ограниченияПо-малко гъвкав за сложни контури от лазера
CNC преса за формоване
Преглед на технологията:
Съвременните CNC абкант преси използват компютърно контролирани задни ограничители и позициониране на рамото, за да постигнат прецизни огъвания в листовите метални компоненти.
Специфични за прототипа възможности:
- Бърза настройкаНастройка на цифрови инструменти и зареждане на програми
- висока точностЪглови толеранси от ±0.5° са постижими
- Гъвкави инструментиРегулируем за различни материали и дебелини
- Сложно огъванеМножество завои в единични настройки
Критични съображения за огъване на прототипи:
- Материал ПружиниранеИзчисления на компенсации за различни материали
- Оптимизация на последователността на огъванеПланиране за достъпност и точност
- Избор на инструментСъчетаване на инструменти с изискванията за материал и радиус
- Предизвикателства, специфични за прототипаМалките партиди изискват специално внимание към консистенцията
Разширени функции за прототипи:
- 3D ОгъванеСложни многоплоскостни огъвания
- Автоматична смяна на инструментаЗа разнообразни изисквания към прототипи
- Лазерно измерване на ъгълаПроверка на ъгъла в реално време
- Избягване на сблъсъкСофтуерна защита за сложни части
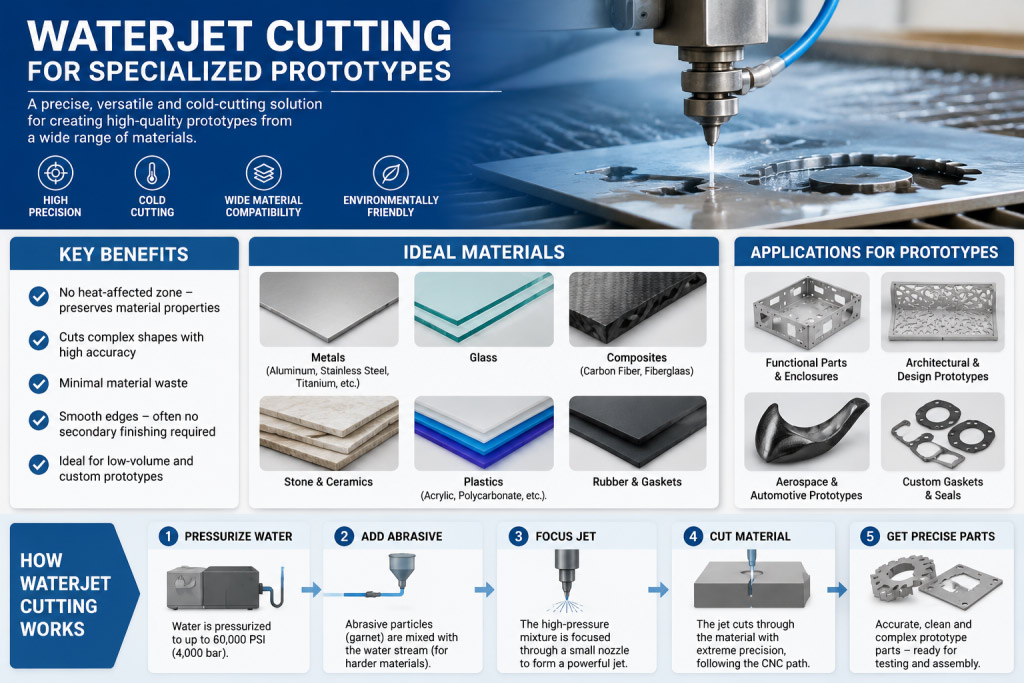
Нарязване с водна струя за специализирани прототипи
Преглед на технологията:
Водноструйното рязане използва вода под високо налягане, смесена с абразивни частици, за рязане на материали без влагане на топлина.
Приложения за прототипи:
- Чувствителни на топлина материалиКъдето трябва да се избягва термично изкривяване
- Дебели материалиВъзможност за дебелина до 6″ (150 мм)
- Композитни материалиРязане на смесени материали
- Деликатни компонентиКъдето силата на затягане е от значение
Предимства:
- Няма термично засегната зонаКритично за определени материали и приложения
- Универсалност на материалаРеже метали, композити, стъкло и камък
- Ползи за околната средаБез токсични изпарения или термично изкривяване
- Възможност за прецизностДобра точност за повечето нужди на прототипи
Интеграция на адитивното производство
Хибридни подходи:
Все по-често прототипирането на листов метал включва 3D печат за:
- Сложни скоби и стойкиКъдето ламарината е непрактична
- Монтажни шаблони и приспособленияСпециализирани инструменти за сглобяване на прототипи
- Неструктурни компонентиДекоративни или нисконапрегнати елементи
- Бърза итерацияБързи промени в дизайна без металообработка
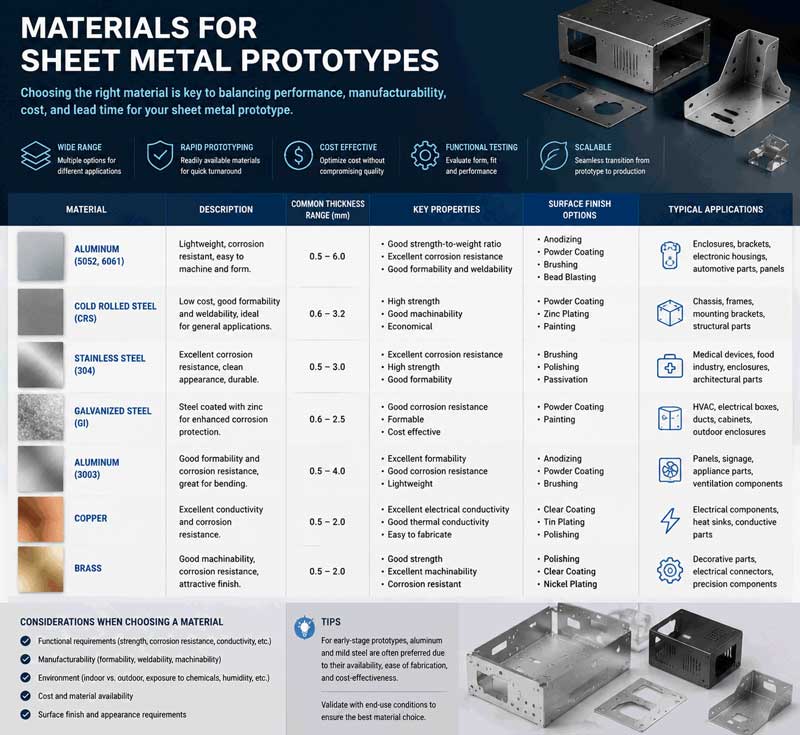
Глава 3: Материали за прототипи от листов метал
Често използвани материали
Алуминиеви сплави:
- 5052-H32Отлична устойчивост на корозия, добра формовъчност
- 6061-T6Високо съотношение якост-тегло, добра обработваемост
- 3003Превъзходна формовъчност, добра заваряемост
- Съображения за прототипПо-ниски сили на рязане, по-лесно формоване от стоманата
Неръждаема стомана:
- 304Най-често срещани, добра устойчивост на корозия и формовъчност
- 316Превъзходна устойчивост на корозия, морски и химически приложения
- 430Магнитно, добра формовъчност, по-ниска цена
- 17-4 PHВтвърдяване чрез утаяване, висока якост след термична обработка
Студено валцувани стомани:
- 1018Универсално предназначение, добра заваряемост и машинна обработка
- CRS оценкиПредлагат се различни степени на темпериране и повърхностни обработки
- Предимства на прототипаНиска цена, леснодостъпен, лесен за работа
Мед и месинг:
- Мед С110Отлична електрическа и топлопроводимост
- Месинг 260Добра устойчивост на корозия, декоративен външен вид
- Специални приложенияЕлектрически компоненти, декоративни елементи, топлообменници
Специални материали:
- Пружинни стоманиЗа скоби и задържащи елементи
- Предварително покрити материалиПоцинковани, поцинковано-отгряти опции
- Високоякостни сплавиЗа взискателни приложения
- Екзотични сплавиТитан, Инконел за специализирани прототипи
Насоки за избор на материали за прототипи
Избор, основан на производителността:
- Изисквания за здравинаНеобходими са якост на провлачване и якост на опън
- Устойчивост на корозияСъображения за експозиция на околната среда
- Ограничения на теглотоПлътност и съотношение якост-тегло
- Топлинни свойстваКоефициенти на проводимост и разширение
Производствени съображения:
- ФормируемостМинимални радиуси на огъване и характеристики на удължение
- ЗаваряемостСъвместимост с планираните методи за съединяване
- Обработка на повърхносттаИзисквания за външен вид и последваща обработка
- НаличностСрокове за изпълнение и минимални количества за поръчка
Стратегии за оптимизиране на разходите:
- Стандартни калибриИзползване на леснодостъпни дебелини
- Общи сплавиИзбягвайте екзотични материали, когато е възможно
- Оптимизация на размераМинимизиране на брака чрез вмъкване
- Алтернативни материалиРазглеждане на заместители с подобни свойства
Глава 4: Съображения за проектиране при изработка на прототипи
Принципи на проектиране за технологичност (DFM)
Ключови насоки за DFM:
- Стандартизиране на функциите
- Използвайте обичайните размери на отворите и радиусите на огъване
- Стандартизирайте дебелината на материалите, където е възможно
- Проектиране за наличните инструменти и възможности
2. Оптимизирайте за прототипни процеси
- Проектиране за лазерно рязане, когато се очакват бързи промени
- Помислете за перфориране за стандартни елементи в умерени обеми
- План за достъпност и последователност на абкант пресата
- Минимизиране на сложността
- Намалете броя на уникалните части
- Опростете изискванията за сглобяване
- Стандартизирайте крепежни елементи и обков
Критични елементи на дизайна:
Съображения за проектиране на огъване
- Минимален радиус на огъванеОбикновено 1x дебелина на материала за стомана, 1.5x за алуминий
- Релеф на огъванеПравилни релефни разрези за предотвратяване на разкъсване
- Дължина на фланецаМинимум 4 пъти дебелината на материала плюс радиус на огъване
- Посока на зърнотоВземане предвид на анизотропни материали
Дизайн на отвори и изрези
- Минимален размер на отвораДиаметър, равен на дебелината на материала (практически минимум 0.040″)
- Разстояние от ръбаМинимум 2 пъти дебелината на материала от отвора до ръба
- Размери на слотаШирина, равна на дебелината на материала
- Ефективност на влаганетоПроектиране за оптимално използване на материалите
Дизайн на оформени функции
- Жалузи и ребраПодходящи разстояния за инструменти
- Зенкери и релефни фрезиСтандартни размери и дълбочини
- Дизайн на подгъва и шеваПодходящи отстъпи и хлабини
- ОсобеностиОбмислете технологичността отрано
Насоки за толеранс и спецификация
Стандартни прототипни толеранси:
- Линейни размери±0.010″ (0.25 мм) за повечето характеристики
- Местоположения на дупките±0.005″ (0.13 мм) за прецизни приложения
- Ъгли на огъване±1° за стандартни завои
- Гладкост: 0.010″ на инч (0.25 мм на 25 мм)
Спецификации на критичните характеристики:
- Изисквания за покритие на повърхносттаПосочете дали е критично
- Контрол на муцунитеПосока и максимално допустимо изкривяване
- Крайни условияИзисквания и методи за обезкостяване
- Козметични повърхностиЗони, изискващи специално боравене
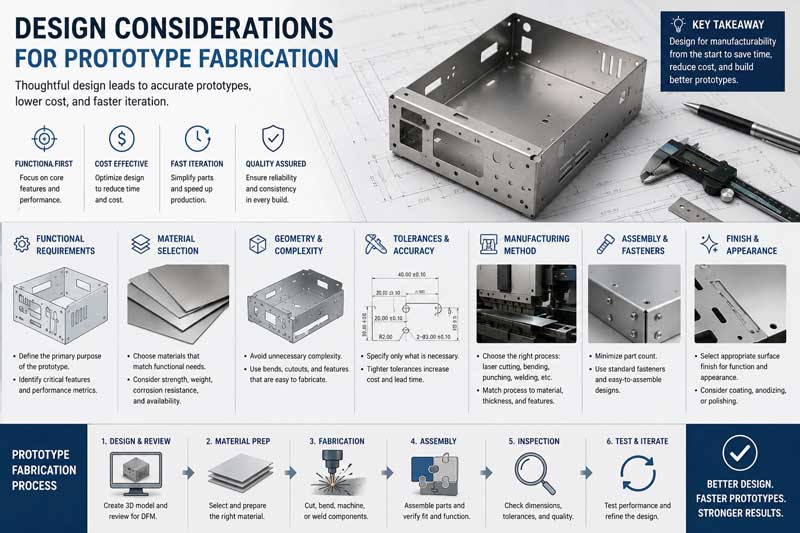
Глава 5: Процесът на изработване на прототип
Стъпка по стъпка работен процес
Фаза 1: Преглед и подготовка на проекта
- Първоначална оценка на дизайна
- Преглед на CAD модели и чертежи
- DFM анализ и препоръки
- Ръководство за избор на материал
- Оптимизация на избора на процеси
2. Техническа документация
- Създаване на производствени чертежи
- Разработване на производствени инструкции
- Документация за изискванията за качество
- Специални спецификации на процеса
Фаза 2: Програмиране и настройка
- CAD/CAM програмиране
- Оптимизация на влагането за ефективност на материалите
- Генериране и оптимизиране на траектории на инструмента
- Генериране и проверка на машинен код
- Симулация и проверка за сблъсъци
- Настройка на машината
- Подбор и подготовка на материала
- Монтаж и калибриране на инструменти
- Зареждане и проверка на програмата
- Процедури за настройка на първа статия
Фаза 3: Производствени операции
- Операции по рязане
- Изпълнение с лазерно рязане или щанцоване
- Проверка на качеството по време на рязане
- Управление и обработка на материали
- Контрол и управление на скрапа
2. Формовъчни операции
- Настройка и програмиране на абкант преса
- Изпълнение на последователност на огъване
- Инспекция и корекция по време на процеса
- Вторични формовъчни операции
Фаза 4: Вторични операции
- Обезкостяване и обработка на ръбове
- Ръчно или автоматизирано обезкостяване
- Пречупване и изглаждане на ръбовете
- Подготовка на повърхността за довършителни работи
- Проверка на качеството
2. Сглобяване и монтаж
- Подготовка и изпълнение на заваряване
- Монтаж на крепежни елементи
- Лепене, когато е необходимо
- Създаване на подсглобка
3. Повърхностна обработка
- Почистване и подготовка
- Боядисване или прахово боядисване
- Покритие или анодиране
- Специални покрития и обработки
Фаза 5: Осигуряване на качеството и доставка
- Инспекция и тестване
- Проверка на размерите
- Функционално тестване
- Сертификация на материалите
- Попълване на документацията
- Опаковане и доставка
- Дизайн на защитна опаковка
- Включване на документация
- Подготовка за изпращане
- Проследяване и координация на доставките
Глава 6: Контрол на качеството при изработка на прототипи
Методики за проверка
Инспекция от първа статия (FAI)
- Пълна проверка на размеритеВсички характеристики са измерени и документирани
- Материална проверкаПотвърждение на спецификациите на материалите
- Валидиране на процесаПроверка на производствените процеси
- документация: Подробни доклади от инспекции
Контрол на качеството в процеса
- Проверка на настройкатаПотвърждение на настройките на машината
- Мониторинг на процеситеПроследяване на параметрите за качество в реално време
- Примерна проверкаПериодична проверка на детайлите по време на производството
- Статистически контрол на процеситеЗа по-големи партиди прототипи
Протоколи за окончателна инспекция
- Визуална инспекцияОценка на качеството на повърхността и козметичния вид
- Функционално тестванеПроверка на монтажа и работата
- Преглед на документациятаПълна проверка на записа
- Одобрение от страна на клиентаПроцес на преглед и одобрение на примерни материали
Измервателно оборудване и техники
Стандартни инструменти за измерване:
- Шублер и микрометриЗа линейни размери
- ВисочиниЗа вертикални измервания
- Повърхностни плочиЗа плоскост и паралелизъм
- Кантарни блокове и щифтовеЗа проверка на отвора
Усъвършенствани измервателни системи:
- Координатни измервателни машини (CMM)За сложни геометрии
- Оптични компараториЗа проверка на профила
- Лазерни скенериЗа повърхности със свободна форма
- Преносими CMMЗа големи или труднодостъпни части
Специализирано измерване на прототипи:
- 3D сканиранеЗа обратно инженерство и проверка
- Цифрови транспортириЗа измерване на ъгъл
- Тестери за грапавост на повърхносттаЗа проверка на завършеността
- Тестери за твърдостЗа проверка на свойствата на материала
Глава 7: Приложения в различни индустрии
Аерокосмическо и отбранително
Изисквания към прототипа:
- Изключителна прецизностСтроги допуски и строги стандарти
- Материална експертизаСпециални сплави и композити
- документацияПълна проследимост и сертифициране
- ТестванеСтрого валидиране на производителността
Типични приложения:
- Структурни скоби и монтажни елементи
- Корпуси и стелажи за авионика
- Топлинни екрани и компоненти за управление на температурата
- Изпитателни приспособления и наземно поддържащо оборудване
Разработка на медицински изделия
Специални съображения:
- Биосъвместими материалиМатериали и покрития, одобрени от FDA
- Изисквания за чистотаСпециална обработка и обработка
- Нормативно съответствиеДокументация за подаване до FDA
- Съвместимост при стерилизацияПроектиране за методи на стерилизация
Често срещани прототипи:
- Компоненти на хирургически инструменти
- Корпуси и рамки за оборудване
- Компоненти за пробно имплантиране
- Части за диагностично оборудване
Потребителска електроника
Необходими прототипи:
- Естетично качествоОтлично покритие на повърхността
- Fit и FinishПрецизни изисквания за сглобяване
- Термално управлениеСъображения за разсейване на топлината
- EMI/RFI екраниранеИзисквания за електрически характеристики
Приложения:
- Корпуси и шасита на устройствата
- Радиатори и термични решения
- Скоби и вътрешни стойки
- Конекторни панели и интерфейси
Автомобилно развитие
Изисквания за прототипиране:
- Тест за издръжливостКомпоненти за тестване и валидиране
- Форма и приляганеКаросерийни панели и структурни елементи
- Материално валидиранеТестване на нови материали и процеси
- Проверка на сглобкатаРазработване на производствения процес
Типични приложения:
- Скоби и монтажни елементи
- Тестови приспособления и прототипи
- Компоненти на концептуалното превозно средство
- Персонализирани аксесоари и модификации
Промишлено оборудване
Съображения за прототип:
- Функция над форматаАкцент върху производителността
- Изисквания за издръжливостТестване в реални условия
- Оптимизация на разходитеБалансиране на производителността и разходите
- технологичностДизайн за евентуално производство
Приложения:
- Машинни предпазители и предпазно оборудване
- Персонализирани скоби и опори
- Компоненти на тестовото оборудване
- Прототипни машинни части
Глава 8: Управление и оптимизация на разходите
Анализ на структурата на разходите
Преки разходи:
- Материални разходиЗакупуване и обработка на суровини
- Разходи за трудВреме за програмиране, настройка и работа
- Машинно времеИзползване и амортизация на оборудването
- Разходи за инструментиНеобходими са специални инструменти или приспособления
Непреки разходи:
- Инженерно времеПреглед и подготовка на проекта
- осигуряване на качествотоИнспекция и тестване
- Административни разходиУправление и координация на проекти
- Разходи за съоръженияПространство, комунални услуги и поддръжка
Скрити разходи:
- Преработка и корекцииПромени и модификации в дизайна
- Доставка и логистикаДоставка и обработка
- Комуникационни разходиСрещи с клиенти и координация
- Управление на рискаРезерв за непредвидени проблеми
Стратегии за оптимизиране на разходите
Оптимизация на дизайна:
- Избор на материалИзбор на рентабилни, подходящи материали
- Опростяване на дизайнаНамаляване на сложността без компромис с функционалността
- СтандартизацияИзползване на общи характеристики и размери
- Ефективност на влаганетоМаксимално използване на материалите
Оптимизация на процеса:
- Избор на технологияИзбор на най-ефективните методи за производство
- Пакетна оптимизацияГрупиране на подобни операции
- Минимизиране на настройкатаНамаляване на времето за превключване
- АвтоматизацияВнедряване на автоматизирани процеси, където е полезно
Стратегии за управление на проекти:
- Изчистване на спецификациитеНамаляване на неяснотите и преработката
- Ефективна комуникацияРационализиране на информационния поток
- Правилно планиранеДостатъчно време за всяка фаза
- Управление на извънредни ситуацииПланиране за очаквани предизвикателства
Глава 9: График и управление на проекти
Типични срокове на проекта
Стандартни срокове за изработка на прототипи:
- Прости части: 3-5 работни дни
- Умерена сложност: 5-10 работни дни
- Сложни възли: 10-20 работни дни
- Много сложни проекти: 3-4 седмици
Ускорени услуги:
- Бързо прототипиране: Възможност за изпълнение в рамките на 24-48 часа
- Приоритетно планиранеУскорено поставяне в опашката
- Извънредни операцииУдължено работно време и работа през уикенда
- Паралелна обработкаЕдновременни операции, където е възможно
Дейности по критичния път
Фаза на проектиране (1-3 дни):
- Преглед на проекта и DFM анализ
- CAD подготовка и оптимизация
- Избор на материали и планиране на обществените поръчки
- Избор и планиране на процеси
Фаза на изработка (2-10 дни):
- Програмиране и настройка
- Операции по рязане
- Формовъчни операции
- Вторични операции
Довършителни работи и монтаж (1-5 дни):
- Surface довършителни
- Сглобяване на компоненти
- Проверка на качеството
- Опаковане и подготовка
Стратегии за ускорение
Ускорение на фазата на проектиране:
- Пълни и точни първоначални проекти
- Бърз отговор на препоръките на DFM
- Процеси на дигитално одобрение
- Ясни комуникационни канали
Ускорение на производството:
- Разширено планиране и планиране
- Координация на паралелни операции
- Ефективно боравене с материали
- Проактивно управление на качеството
Административно ускорение:
- Опростени процеси на одобрение
- Електронна документация
- Проактивна комуникация
- Ефективно логистично планиране
Глава 10: Повърхностни обработки и довършителни работи
Механични покрития
Стандартни покрития:
- Mill FinishСъстояние на повърхността в състояние на производство
- Четка на финалаРавномерна насочена шарка на влакната
- Bead Blasted: Еднородна матова текстура
- полиранРазлични нива на блясък и гладкост
Специфични за прототипа съображения:
- Цена срещу външен видБалансиране на естетическите изисквания с бюджета
- Избор на процесИзбор на подходящи методи за довършителни работи
- Въздействие на времето за изпълнениеКато се вземе предвид продължителността на довършителните процеси
- Функционални изискванияЗадоволяване на нуждите от производителност
Химически обработки
Конверсионни покрития:
- Фосфатни покритияЗа адхезия на боята и устойчивост на корозия
- Преобразуване на хроматЗа защита от корозия на алуминий
- AnodizingДекоративни и защитни алуминиеви покрития
- Химически филмиВременна защита от корозия
Съображения за прототип:
- Изисквания за минимално количествоМного процеси имат минимални размери на партидите
- Време за доставкаПродължителност на химичните процеси
- Съответствие на цветоветеПоследователност между партидите
- Правила за околната средаИзисквания за съответствие
Боядисване и прахово боядисване
Боядисване на прототипи:
- Спрей живописГъвкав за малки обеми
- Съответствие на цветоветеРазработване на персонализирани цветове
- Многоетапни довършителни работиСистеми за грундиране и покритие
- Изисквания за маскиранеЗа селективно нанасяне на покрития
Прахово боядисване за прототипи:
- Устойчиви покритияОтлична устойчивост на износване и химикали
- Избор на цвятШирока гама от стандартни цветове
- Предимства на околната средаНиски емисии на летливи органични съединения (ЛОС)
- Гъвкавост на минималното количествоПо-добър за прототипи от някои мокри бои
Специализирани покрития
Функционални покрития:
- Тефлон/Незалепващо покритиеЗа характеристиките на освобождаване
- Проводими покритияЗа екраниране на EMI/RFI
- Износоустойчиви покритияЗа приложения с висока абразия
- Термични покритияЗа управление на топлината
Декоративни покрития:
- Текстурирани покритияПерсонализирани шарки на повърхността
- Металически ефектиСимулиран метален външен вид
- Персонализирана графикаЛогота и идентификационна маркировка
- Специални ефектиУникални визуални характеристики
Глава 11: Сглобяване и интегриране
Методи за свързване на прототипи
Механично закрепване:
- Закрепване с винтовеНай-често срещано за прототипи
- Монтаж на нитовеЗа трайни съединения
- Специални крепежни елементиПерсонализирани или собствени системи
- Прес пасваЗа прецизни сглобки
Заваръчни процеси:
- TIG заваряванеНай-високо качество, най-лесно за контрол
- MIG заваряванеПо-бърз, подходящ за по-дебели материали
- Точково заваряванеЗа съединяване на листове
- Лазерно заваряванеПрецизно съединяване с минимално изкривяване
Залепване с лепило:
- Структурни лепилаЗа високоякостни връзки
- УплътнителиЗа опазване на околната среда
- Проводими лепилаЗа електрически връзки
- Временни облигацииЗа сглобяване и тестване
Съображения за сглобяване на прототип
Дизайн за монтаж:
- ДостъпностРазстояние за инструменти и достъп на оператора
- Планиране на последователносттаЛогически ред на сглобяване
- Натрупвания на толерантностУправление на кумулативните вариации
- Предотвратяване на грешкиКонструктивни характеристики за предотвратяване на неправилен монтаж
Качество при сглобяване:
- Проверка на годносттаПроверка на съвместимостта на компонентите
- Контрол на въртящия моментПравилно затягане на крепежните елементи
- Проверка на подравняванетоОсигуряване на правилно позициониране на компонентите
- Функционално тестванеПроверка на работата на сглобяването
Специални изисквания за сглобяване
Сглобяване на чисти помещения:
- За медицински или електронни приложения
- Изисквания за контролирана среда
- Специални процедури за обработка
- Документация и проверка
Тестови и валидационни комплекти:
- Интеграция на инструментацията
- Достъпност на тестовата точка
- Модулен дизайн за промени в конфигурацията
- Документация на тестовите конфигурации
Глава 12: Бъдещи тенденции и иновации
Технологични постижения
Технологии за дигитално производство:
- Оптимизация на дизайна, управлявана от изкуствен интелектАвтоматизиран DFM анализ
- Digital Twin IntegrationВиртуално прототипиране и валидиране
- Облачно базирано сътрудничествоСподеляне на дизайн и обратна връзка в реално време
- Разширена симулацияПо-точно моделиране на процеси
Усъвършенствани производствени технологии:
- Хибридно производствоКомбиниране на адитивни и субтрактивни процеси
- Интелигентни инструментиАдаптивни приспособления и инструменти
- Роботизирана автоматизацияПовишена автоматизация в прототипните цехове
- IoT интеграцияСвързано оборудване и процеси
Материални иновации:
- Усъвършенствани сплавиНови материали с подобрени свойства
- Умни материалиМатериали с адаптивни характеристики
- Устойчиви материалиЕкологично чисти опции
- Композитна интеграцияПроизводство от смесени материали
Тенденции в отрасъла
Цикли на ускорено развитие:
- Нарастващо търсене на по-бързо прототипиране
- Методологии за разработка „точно навреме“
- Гъвкави подходи за разработване на хардуер
- Възможности за бърза итерация
Фокус върху устойчивостта:
- Ефективност на материалите и намаляване на отпадъците
- Енергийно ефективни процеси
- Рециклируеми и устойчиви материали
- Внимание върху въздействието върху околната среда
Демократизация на прототипирането:
- Входни точки с по-ниски разходи
- Подобрена достъпност за стартиращи фирми
- Въздействие на образованието и движението на създателите
- Разработка, осигурена от краудфъндинг
Стратегически последици
Конкурентно предимство:
- Скоростта на излизане на пазара като основен диференциращ фактор
- Изискванията за качество и прецизност се увеличават
- Натиск върху разходите, стимулиращ иновациите в областта на ефективността
- Тенденции в персонализирането и персонализирането
Модели на партньорство:
- По-тясно сътрудничество между дизайнери и производители
- Интегрирани екипи за проектиране и производство
- Подходи за дългосрочно партньорство
- Модели за съвместно разработване и споделяне на риска
Глава 13: Избор на партньор за изработка на прототипи
Критерии за оценяване
Технически възможности:
- Налични са различни технологии за производство
- Експертиза по материали и познания за обработка
- Системи и възможности за контрол на качеството
- Инженерна поддръжка и съдействие при проектирането
Бизнес фактори:
- Опит с подобни проекти и индустрии
- История на навременните доставки
- Прозрачни цени и комуникация
- Мащабируемост и капацитет за бъдещи нужди
Стратегическо подреждане:
- Разбиране на вашите цели за развитие
- Готовност за партньорство, а не само за доставка
- Гъвкавост за адаптиране към промените
- Потенциал за дългосрочна връзка
Развитие на партньорството
Първоначално ангажиране:
- Оценка на техническите възможности
- Преглед на проекта и анализ на осъществимостта
- Проверки на препоръки и преглед на портфолиото
- Разглеждане на пилотен проект
Изграждане на взаимоотношения:
- Ясни комуникационни протоколи
- Установяване на показатели за ефективност
- Сътрудничество за непрекъснато усъвършенстване
- Стратегическо планиране
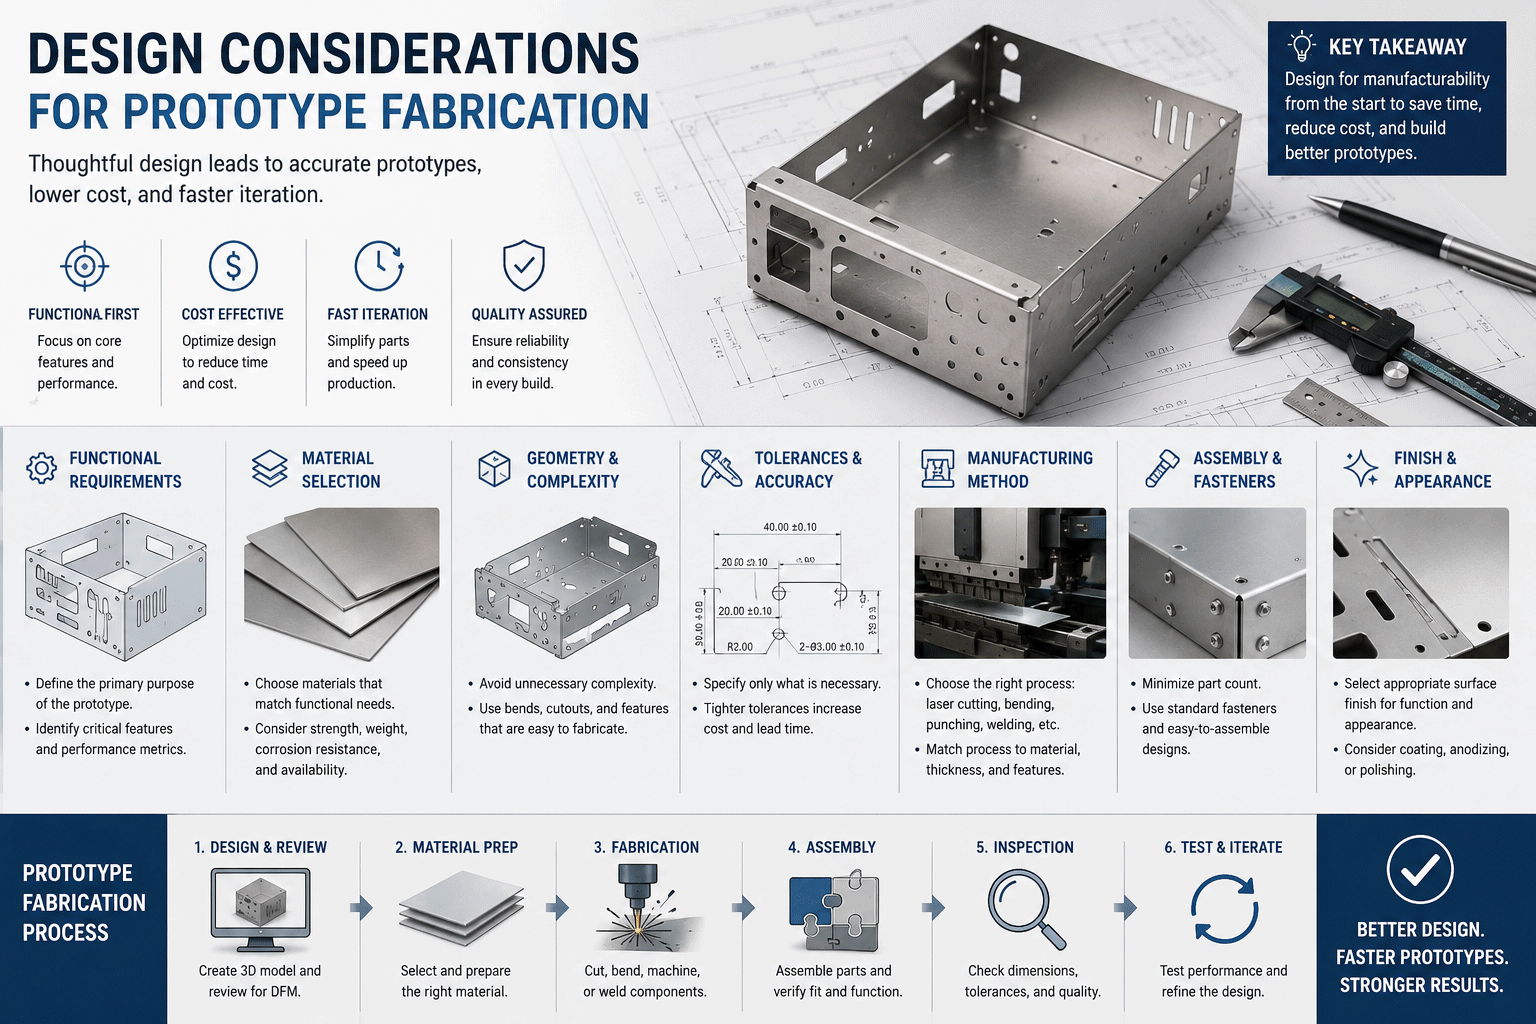
Заключение: Превръщане на идеите в реалност
Изработването на прототипи от листов метал представлява една от най-критичните фази в разработването на хардуерни продукти. Това е моментът, в който абстрактните концепции се превръщат в осезаеми продукти, когато дизайните се валидират спрямо реалните изисквания и когато иновациите правят първите си стъпки към пазарен успех. В днешната конкурентна среда, способността за бързо и ефективно производство на функционални прототипи може да определи кои продукти ще успеят и кои никога няма да достигнат до пазара.
Еволюцията на технологиите за производство на прототипи продължава да разширява възможностите. От системи за лазерно рязане, които произвеждат сложни части за часове, до усъвършенствани технологии за формоване, които създават прецизни компоненти без сложна инструментална екипировка, днешните производители на прототипи разполагат с безпрецедентни възможности за подпомагане на разработването на продукти. Тези подобрения, съчетани с инструменти за дигитален дизайн и сътрудничество, драстично намалиха времето и разходите, необходими за преминаване от концепция към физически прототип.
Успешното производство на прототипи изисква повече от технически възможности – то изисква партньорство, ясна комуникация и стратегическо мислене. Най-ефективните взаимоотношения съчетават продуктовата визия на клиента и познанията му за пазара с производствения опит и познанията за процесите на производителя. Заедно те могат да се справят с предизвикателствата на разработването на прототипи, балансирайки скорост, цена, качество и функционалност, за да създадат оптимални решения.
С поглед към бъдещето, няколко ключови принципа ще ръководят успешните стратегии за производство на прототипи:
Ранно сътрудничество
Включването на партньори в производството в ранен етап от процеса на проектиране носи значителни ползи. Техният производствен опит може да информира решенията за проектиране, да предотврати скъпоструващи грешки и да оптимизира дизайна както за създаване на прототипи, така и за евентуално производство.
Итеративен подход
Приемете създаването на прототипи като итеративен процес на обучение. Всяка версия на прототипа предоставя ценни прозрения, които информират за подобрения в следващата итерация, което в крайна сметка води до по-добри крайни продукти.
Холистично мислене
Разгледайте производството на прототипи като част от интегрирана стратегия за разработване на продукти, която включва проектиране, валидиране, тестване и подготовка за производство. Всяка фаза информира и оптимизира останалите.
Стратегически инвестиции
Гледайте на производството на прототипи не като на разход, а като на стратегическа инвестиция в успеха на продукта. Сравнително скромните разходи за цялостно създаване на прототипи могат да предотвратят значително по-скъпи проблеми в производството или, още по-лошо, на пазара.
За компаниите, готови да ускорят разработването на хардуер, производството на прототипи от листов метал предлага доказан път от концепцията до реалността. Чрез комбиниране на скорост, прецизност и гъвкавост, то позволява иновации, като същевременно управлява риска – комбинация, която е от съществено значение на днешните бързо развиващи се и конкурентни пазари.
Пътят от идеята до продукта никога не е бил по-вълнуващ или достъпен. С правилния партньор и подход за изработка на прототипи, компании от всякакъв мащаб могат да реализират своите иновации, да ги тестват в реални условия, да ги усъвършенстват въз основа на осезаема обратна връзка и да се движат уверено към успешно производство и навлизане на пазара.
Готови ли сте да превърнете продуктовите си концепции във физическа реалност?
Очаква ви правилното решение за изработка на прототипи – такова, което балансира вашите специфични нужди за скорост, качество, количество и бюджет, като същевременно проправя пътя за успешно производство и пазарен успех. Вашата следваща иновация заслужава нищо по-малко от експертно партньорство в пътя ѝ от концепцията до реалността.
NOBLE е китайско-британско съвместно предприятие, способно да провежда независими научноизследователска и развойна дейност, производство и продажби.
Имаме две основни бизнес направления: „Продукти за грижа“ и „Интелигентно производство“.
Бизнесът „Продукти за грижа“ е поел ангажимент да се превърне във водещ доставчик на интелигентни продукти и услуги за грижа, фокусирайки се върху грижата за красотата, здравеопазването и грижите за възрастни хора. В момента ние продаваме основно продукти за IPL обезкосмяване.
Имаме богат опит в обработката на ламарина. Можем да предоставим пълно обслужване, включително проектиране/производство/сглобяване/инспекция и тестване/опаковане, за да подпомогнем вашите нови проекти. Моля, не се колебайте да се свържете с нас, ако имате някакви изисквания. Винаги сме тук, за да ви помогнем. Моля, споделете с нас чертежа, включително 3D и 2D чертежа.







